EP1347849B1 - Drückwalzverfahren und vorrichtung zum drückwalzen - Google Patents
Drückwalzverfahren und vorrichtung zum drückwalzen Download PDFInfo
- Publication number
- EP1347849B1 EP1347849B1 EP01272628A EP01272628A EP1347849B1 EP 1347849 B1 EP1347849 B1 EP 1347849B1 EP 01272628 A EP01272628 A EP 01272628A EP 01272628 A EP01272628 A EP 01272628A EP 1347849 B1 EP1347849 B1 EP 1347849B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpiece
- flow
- blank
- forming
- area
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/14—Spinning
- B21D22/18—Spinning using tools guided to produce the required profile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/15—Making tubes of special shape; Making tube fittings
- B21C37/16—Making tubes with varying diameter in longitudinal direction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C51/00—Measuring, gauging, indicating, counting, or marking devices specially adapted for use in the production or manipulation of material in accordance with subclasses B21B - B21F
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H1/00—Making articles shaped as bodies of revolution
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49764—Method of mechanical manufacture with testing or indicating
- Y10T29/49771—Quantitative measuring or gauging
Definitions
- the invention relates to a flow-forming method according to The preamble of claim 1 and a device for Pressure rollers according to the preamble of claim 10.
- a generic flow-forming process is a blank arranged on a rolling mandrel of a flow-forming machine, the blank relative to at least one spinning roller in Rotation offset, the at least one spinning roller relative delivered to the blank and the blank through the Flow-forming roller axially elongated and press-rolled to a workpiece.
- a generic flow-forming process is known from DE-A-34 02 301 known. In this method can on the spinning roller radial, axial and tangential force components be measured. The measured values are used for Control of the flow-forming process.
- a generic device for spin forming has a Rolling mandrel for picking up a workpiece, at least one Flow-forming roller, a drive device for generating a Rotation between the workpiece and the spinning roller and a control device for controlling a delivery relatively between Rolling mandrel and spinning roll on.
- a control device for controlling a delivery relatively between Rolling mandrel and spinning roll on.
- Such methods and apparatus for spin forming are and are known, for example, for cylinder-spinning used by rotationally symmetrical precision hollow parts.
- wall thickness tolerances can be achieved of a few hundredths of a millimeter.
- inserted cylindrical blanks point in usually several tenths of a millimeter thickness tolerances. Due to the individually different thickness of the blanks thus result due to the volume constancy of the reshaped Material considerable geometry, in particular Length differences, on the finished part. There will be more Machining steps, in particular machining finishing, required. This increases significantly the machine, personnel, time and material costs and thus the costs for the finished precision parts.
- the object of the invention is to provide a method and a device with which workpieces can be manufactured with particularly high precision.
- This task is performed by a procedure with the characteristics of claim 1 and by a device with the features of claim 10 solved.
- a method of the type indicated above is according to the invention further developed in that to compensate for dimensional fluctuations the blank at least one compensation area in the Workpiece is formed that before and / or during the Drückwalzens with a measuring device geometric data of the blank or the workpiece are determined that the Achieving a desired final geometry of the workpiece geometric parameters of the at least one compensation area depending on the determined geometric data be calculated individually and that by means of a control device the delivery of the spinning roller accordingly the calculated geometric parameters of the compensation area is controlled so that regardless of dimensional variations of the blank a workpiece with the desired final geometry is formed.
- each blank depending on the actual dimensional fluctuation individually made.
- the invention before and / or during spin-rolling geometric data of the blank or the workpiece determined. Subsequently, based on this geometric Data an individual compensation area in the Workpiece incorporated. It can thus be the significant advantage be achieved that, regardless of any present Dimensional variations of the blank, the workpiece always has a desired end geometry.
- the at least one compensation area in one for a functionality of the workpiece uncritical area of the workpiece incorporated is the at least one compensation area in one for a functionality of the workpiece uncritical area of the workpiece incorporated.
- At least one axial length of the blank or of the workpiece in particular be determined several times.
- the axial length depends sensitive of any dimensional variations of the blank so that due to this size the geometric Parameters of the compensation area are determined very accurately can.
- It can also be a geometric data but also a diameter and / or a wall thickness of the blank or of the workpiece be determined. This can improve the accuracy of the determination the compensation area parameter is increased.
- the determined temperature and / or the determined pressure supplied to the computer device go into the calculation of the geometric parameters of the compensation area.
- the compensation area becomes a cylindrical area and / or as at least one bevelled area, shaped.
- the dimensional variations of the blanks are particularly large, can be provided that several compensation area in the Workpiece to be incorporated. This can also be beneficial if desired, that is the variation of geometric Parameters of a compensation area of workpiece to workpiece should not be too big.
- the inventive method can as synchronous and also be carried out as a mating method.
- a device of the type specified above is according to the invention further developed by the fact that at least one measuring device for determining geometric data of the workpiece is provided that the measuring device with a Computer device is connected to the calculation of geometric parameters of a compensation range is, which for individual compensation ofhyroidschwankept of the blank incorporated into the workpiece is, and that by means of the control device, the delivery the spinning roller is controllable, so that the compensation area of the workpiece as a function of the Computer device individually calculated geometric Parameter is formed.
- the device also referred to as a flow-forming machine can be operated web and / or pressure controlled become.
- NC technology pioneers can be found Flow-forming operations as well as the exact positioning realize the spinning rollers in the longitudinal and transverse axis.
- the measuring device has at least one Displacement sensor on.
- This may be an optical, acoustic and / or a sensor for determining the electrical Conduct conductivity.
- Device are provided a plurality of displacement sensors, which in particular axially spaced from each other. This advantageously allows a multiple determination, for example, an axial length of the workpiece, in the course of the flow-forming process.
- the geometric parameter of the compensation area can but also be provided that the measuring device a Sensor for determining a diameter of the workpiece and / or a wall thickness of the workpiece.
- gauges or sensors can be used to determine be provided further physical quantities, so that the Workpiece more accurately characterized and the manufacturing process carried out under even better defined conditions can be.
- a pressure sensor may be provided.
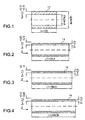
- Figure 1 shows an axial cross-sectional view of a tubular Blank 12 with an axial length Lo, an inner diameter di, an outer diameter there and with a Wall thickness So.
- the dimensions indicated in the figures are to be understood in millimeters.
- the wall thickness So of the blank 12 has a tolerance of +/- 0.12 mm.
- Figure 2 shows in an axial cross-sectional view of a a blank 12 rolled in an axial direction Z.
- Workpiece 14 The wall thickness So of the blank used in this case 12 was at the lower limit of the tolerance range FIG. 1
- Figures 3 and 4 are in axial cross-sectional views further workpieces 14 shown in which the Wall thickness So the blanks used 12 in the middle or at the upper edge of the tolerance range of Figure 1 were.
- Figures 2 to 4 can be taken very clearly, that individually present470schwankept the blanks 12, in the case shown here, the fluctuation of the wall thickness So, very strong on the geometry, about the axial Length L1 of the rolled workpieces 14 impact.
- the axial length L1 of the Workpiece 14 of Figure 2 compared to the workpiece Figure 4 by almost 8%.
- Figures 5 to 7 are in axial cross-sectional views Workpieces 14 shown in which in a for a functionality of the workpiece 14 non-critical area according to the invention compensation areas 26 individually were incorporated.
- the compensation regions 26 each have a cylindrical Area A as well as a run-out slope X1, X2, X3 trained beveled area on. All workpieces 14 of Figures 5 to 7 have an identical design cylindrical region L between that in Figures 5 to 7 right end of the workpiece 14 and the compensation area 26 on. Furthermore, in the workpieces 14 of Figures 5 to 7 is a cylindrical area A with an identical axial Length and an identical wall thickness S2 formed.
- each used Blanks 12 To compensate for dimensional variations of each used Blanks 12 are the outlet slopes X1, X2, X3, which starting from point Y to the cylindrical area A connect, individually trained.
- the blank 12 used has the workpiece 14 of Figure 5 a with respect to the axial extent of Outlet slope X2 from Figure 6 shortened outlet slope X1 on.
- Analog is the outlet slope X3 of the workpiece 14, for which a blank with a below average Wall Thickness So used was extended compared to X2.
- compensation areas 26, which are also referred to as tolerance compensation ranges can, in the manufacture or construction of workpieces 14 or production parts considered. In these balancing areas 26 tolerance differences are accordingly their effect on the final production length L1 Considering measuring during the forming process.
- the volume equation used is the volume constancy of the formed material as well as the constancy of the Inside diameter of the workpiece.
- FIGS. 8-10 Further examples of customized compensation areas 26 are shown in FIGS. 8-10.
- the workpieces 14 each have identical ones cylindrical areas L on, each one individually connect trained compensation areas 26.
- the compensation areas 26 in turn each consist of one cylindrical area A1, A2, A3 and a itself after point Y subsequent outlet slopes X1, X2 and X3.
- counter-rotating spin forming is a blank 12, in which it may be a rifle or pipe section, pushed over a rolling mandrel 16 to a clamping point and there detected by a driving ring 42, with hardened teeth can be provided.
- An axial force of one or more spinning rollers 18 presses the blank 12 on a toothed segment and offset him thereby in a rotary motion.
- the material flows in the forming under the flow-forming rollers 18 in the direction of the free rolling mandrel and beyond that into a free one Working space of the machine. Longitudinal feed and flow direction are thus opposing each other.
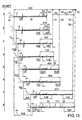
- FIGS 11, 12 and 13 are parts of an inventive Device as well as in partial cross-sectional views blanks 12 and workpieces 14 at different stages of the invention Process illustrated.
- the blanks 12 of Figures 11, 12 and 13 each have different Wall thicknesses up.
- the partial cross-sectional views of method step 1 show each one angeordenten on a rolling mandrel 16 blank 12, which comes with a driving ring 42 into abutment. It Then, the rolling mandrel 16 is driven in rotation and several Flow-forming rollers 18, one of which is exemplified is radially delivered to the blank 12.
- the axial feed takes place by moving the rolling mandrel in the Z direction.
- a plurality of displacement sensors 46, 48, 50, 52 are provided. These displacement sensors 46, 48, 50, 52, in which there in particular may be optical sensors are axially spaced from each other at positions Z1, Z2, Z3, Z4 arranged.
- the geometric parameters of Compensation area 26 individually calculated and the flow-forming rollers 18 are calculated according to the calculated parameters axially and radially delivered to the workpiece 14.
- step 1 the flow-forming roller 18 in a Distance of 32.3 mm from the right opening diameter attached.
- step 2 a first run-up slope of the area 28 trained.
- step 3 the spinning roller 18 is in a cylindrical portion of the area 28, wherein at a distance of 63.87 mm from the spinning roller 18 at the position Z1 the displacement sensor 46 is arranged as the first measuring point. Subsequently, a discharge slope of the area 28 in the Formed workpiece 14.
- step 4 is a discharge ramp of 8.18 mm in length finished molded.
- step 5 the workpiece 14 has the reached at the position Z2 arranged second transducer 48. At a distance of 98.7 mm begins a first inlet slope a compensation area 26 except for a wall thickness cross section of 1.92 mm.
- step 6 the workpiece 14 has the third position transducer 50 is reached at the position Z3, which is at a distance of 167.9 mm from the flow-forming roller 18 is located. It is now measured by a calculator based on the measured Track in Z-direction and taking into account the measured data of the transducer 50 at position Z3 via the volume equation the parameters for an outlet slope of the Compensation area 26 determined to a total workpiece length of 204.5 mm. At the same time, from the determined data position Z4 a fourth, variable positionable position transducer 52 set.
- step 7 is on reaching the fourth transducer 52 terminated at the position Z4 of the flow-forming and the Workpiece 14 has reached its desired length of 204.5 mm.
- Figures 12 and 13 is the inventive method in an analogous manner as in Figure 11 for blanks 12 with represented different Teschwankept.
- the process steps Figures 1 to 8 of Figures 12 and 13 correspond to those of Figure 11, which is why a detailed description is omitted here.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Forging (AREA)
Description
- Fig. 1
- eine axiale Querschnittsansicht eines Rohlings;
- Fig. 2 bis 4
- axiale Querschnittsansichten von Werkstücken, welche aus Rohlingen mit unterschiedlichen Maßschwankungen drückgewalzt wurden;
- Fig. 5 bis 7
- axiale Querschnittsansichten von Werkstücken mit individuell ausgebildeten Ausgleichsbereichen;
- Fig. 8 bis 10
- axiale Querschnittsansichten von weiteren Werkstücken mit individuell ausgebildeten Ausgleichsbereichen;
- Fig. 11
- schematische Teilquerschnittsansichten eines Rohlings bzw. eines Werkstücks sowie einer erfindungsgemäßen Vorrichtung in unterschiedlichen Stadien des erfindungsgemäßen Verfahrens;
- Fig. 12
- schematische Teilquerschnittsansichten eines weiteren Rohlings bzw. eines weiteren Werkstücks sowie der erfindungsgemäßen Vorrichtung aus Fig. 11 in unterschiedlichen Stadien des erfindungsgemäßen Verfahrens; und
- Fig. 13
- schematische Teilquerschnittsansichten eines weiteren Rohlings bzw. eines weiteren Werkstücks sowie der erfindungsgemäßen Vorrichtung aus Fig. 11 in unterschiedlichen Stadien des erfindungsgemäßen Verfahrens.
Claims (15)
- Drückwalzverfahren, bei welchemdadurch gekennzeichnet,ein Rohling (12) auf einem Walzdorn (16) einer Drückwalzmaschine angeordnet wird,der Rohling (12) relativ zu mindestens einer Drückwalzrolle (18) in Rotation versetzt wird,die mindestens eine Drückwalzrolle (18) relativ zu dem Rohling (12) zugestellt wird undder Rohling (12) durch die Drückwalzrolle (18) axial gelängt und zu einem Werkstück (14) drückgewalzt wird,dass zum Ausgleich von Maßschwankungen des Rohlings (12) mindestens ein Ausgleichsbereich (26) in das Werkstück (14) eingeformt wird,dass vor und/oder während des Drückwalzens mit einer Messeinrichtung geometrische Daten des Rohlings (12) bzw. des Werkstücks (14) ermittelt werden,dass zur Erzielung einer gewünschten Endgeometrie des Werkstücks (14) die geometrischen Parameter des mindestens einen Ausgleichsbereichs (26) in Abhängigkeit der ermittelten geometrischen Daten individuell errechnet werden unddass mittels einer Steuereinrichtung die Zustellung der Drückwalzrolle (18) entsprechend den errechneten geometrischen Parametern des Ausgleichsbereiches (26) gesteuert wird, so dass unabhängig von Maßschwankungen des Rohlings (12) ein Werkstück (14) mit der gewünschten Endgeometrie geformt wird.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass der mindestens eine Ausgleichsbereich (26) in einem für eine Funktionalität des Werkstücks (14) unkritischen Bereich des Werkstücks (14) eingearbeitet wird. - Verfahren nach einem der Ansprüche 1 oder 2,
dadurch gekennzeichnet, dass als geometrische Daten wenigstens eine axiale Länge (L0; L1) des Rohlings (12) bzw. des Werkstücks (14), insbesondere mehrmals, bestimmt wird. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet, dass als geometrische Daten ein Durchmesser (da) und/oder eine Wanddicke (S0; S1) des Rohlings (12) bzw. des Werkstücks (14) bestimmt werden. - Verfahren nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet, dass vor, während und/oder nach dem Drückwalzen eine Temperatur des Werkstücks (14) bestimmt wird. - Verfahren nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet, dass während des Drückwalzens ein Druck in dem Werkstück (14), insbesondere in axialer Richtung (Z), ermittelt wird. - Verfahren nach einem der Ansprüche 5 oder 6,
dadurch gekennzeichnet, dass die ermittelte Temperatur und/oder der ermittelte Druck der Rechnereinrichtung zugeführt werden und
in die Berechnung der geometrischen Parameter des Ausgleichsbereichs (26) eingehen. - Verfahren nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet, dass der Ausgleichsbereich (26) als zylindrischer Bereich (A; A1; A2; A3) und/oder als mindestens ein abgeschrägter Bereich (X1; X2; X3) geformt wird. - Verfahren nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet, dass mehrere Ausgleichsbereiche (26) in das Werkstück (14) eingearbeitet werden. - Vorrichtung zum Drückwalzen mitdadurch gekennzeichnet,einem Walzdorn (16) zum Aufnehmen eines Werkstücks (14),mindestens einer Drückwalzrolle (18),einer Antriebseinrichtung zum Erzeugen einer Rotation zwischen Werkstück (14) und Drückwalzrolle (18) undeiner Steuereinrichtung zum Steuern einer Zustellung relativ zwischen Walzdorn (16) und Drückwalzrolle (18),dass mindestens eine Meßeinrichtung zur Bestimmung von geometrischen Daten des Werkstücks (14) vorgesehen ist,dass die Meßeinrichtung mit einer Rechnereinrichtung verbunden ist, die zum Errechnen von geometrischen Parametern eines Ausgleichsbereichs (26) ausgelegt ist, welcher zum individuellen Ausgleich von Maßschwankungen des Rohlings (12) in das Werkstück (14) eingearbeitet wird, unddass mittels der Steuereinrichtung die Zustellung der Drückwalzrolle (18) steuerbar ist, so dass der Ausgleichsbereich (26) des Werkstücks (14) in Abhängigkeit der von der Rechnereinrichtung individuell errechneten geometrischen Parameter ausgebildet ist.
- Vorrichtung nach Anspruch 10,
dadurch gekennzeichnet, dass die Messeinrichtung mindestens einen Wegaufnehmer (46, 48, 50, 52) aufweist. - Vorrichtung nach Anspruch 11,
dadurch gekennzeichnet, dass mehrere Wegaufnehmer (46, 48, 50, 52) vorgesehen sind, welche insbesondere axial voneinander beabstandet angeordnet sind. - Vorrichtung nach einem der Ansprüche 10 bis 12,
dadurch gekennzeichnet, dass die Messeinrichtung einen Sensor zur Bestimmung eines Durchmessers des Werkstücks (14) und/oder
einer Wandstärke (S1) des Werkstücks (14) aufweist. - Vorrichtung nach einem der Ansprüche 10 bis 13,
dadurch gekennzeichnet, dass zur Bestimmung einer Temperatur des Werkstücks (14) ein Temperatursensor vorgesehen ist. - Vorrichtung nach einem der Ansprüche 10 bis 14,
dadurch gekennzeichnet, dass zur Bestimmung eines Drucks in dem Werkstück (14), insbesondere in einer axialen Richtung (Z), ein Drucksensor vorgesehen ist.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10100200 | 2001-01-04 | ||
| DE10100200 | 2001-01-04 | ||
| DE10115815 | 2001-03-30 | ||
| DE10115815A DE10115815C2 (de) | 2001-01-04 | 2001-03-30 | Drückwalzverfahren und Vorrichtung zum Drückwalzen |
| PCT/EP2001/012946 WO2002053307A1 (de) | 2001-01-04 | 2001-11-08 | Drückwalzverfahren und vorrichtung zum drückwalzen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1347849A1 EP1347849A1 (de) | 2003-10-01 |
| EP1347849B1 true EP1347849B1 (de) | 2005-05-25 |
Family
ID=26008167
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01272628A Expired - Lifetime EP1347849B1 (de) | 2001-01-04 | 2001-11-08 | Drückwalzverfahren und vorrichtung zum drückwalzen |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6817219B2 (de) |
| EP (1) | EP1347849B1 (de) |
| JP (1) | JP4055850B2 (de) |
| ES (1) | ES2243401T3 (de) |
| WO (1) | WO2002053307A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6857359B2 (en) * | 2001-07-12 | 2005-02-22 | Fuji Photo Film Co., Ltd. | Devices relating to rolled product |
| JP2008502307A (ja) * | 2003-10-28 | 2008-01-31 | プロテミックス ディスカバリー リミティド | 抗肥満活性及び他の関連用途を有するペプチド |
| NL1024697C2 (nl) * | 2003-11-04 | 2005-05-09 | Johan Massee | Werkwijze en forceermachine voor het vervormen van een werkstuk. |
| NL1026796C2 (nl) | 2004-08-06 | 2006-02-07 | Fontijne Grotnes B V | Werkwijze en inrichting voor het door middel van koude vervorming vervaardigen van een velgring. |
| US20080096039A1 (en) * | 2006-10-19 | 2008-04-24 | Gm Global Technology Operations, Inc. | Method of making precursor hollow castings for tube manufacture |
| JP2009160627A (ja) * | 2008-01-09 | 2009-07-23 | Nippon Spindle Mfg Co Ltd | 塑性加工方法及びその装置 |
| KR102867689B1 (ko) | 2022-05-27 | 2025-10-15 | 주식회사 일광테크 | 후방 유동성형의 자동제어 시스템 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE152491C (de) | ||||
| GB1378508A (en) * | 1971-10-07 | 1974-12-27 | Formflo Ltd | Diametral control of rolled rings |
| GB1475777A (en) * | 1974-07-24 | 1977-06-10 | Formflo Ltd | Rolling operations |
| DD152491A1 (de) * | 1980-08-08 | 1981-12-02 | Klaus Drews | Verfahren zur masseabhaengigen spalteinstellung bei konstanter werkstuecklaenge |
| DE3402301A1 (de) * | 1984-01-24 | 1985-08-01 | Fritz Prof. Dr.-Ing. 5450 Neuwied Fischer | Vorrichtung und verfahren zum drueckwalzen |
| US5323630A (en) * | 1993-02-19 | 1994-06-28 | Leifeld Gmbh & Co. | Flow-roller machine |
| US5699690A (en) * | 1995-06-19 | 1997-12-23 | Sumitomo Metal Industries, Ltd. | Method and apparatus for manufacturing hollow steel bars |
| NL1000851C2 (nl) * | 1995-07-20 | 1997-01-21 | Massee Johan | Werkwijze en inrichting voor het forceren van een metaalplaat. |
-
2001
- 2001-11-08 WO PCT/EP2001/012946 patent/WO2002053307A1/de not_active Ceased
- 2001-11-08 US US10/239,214 patent/US6817219B2/en not_active Expired - Fee Related
- 2001-11-08 EP EP01272628A patent/EP1347849B1/de not_active Expired - Lifetime
- 2001-11-08 ES ES01272628T patent/ES2243401T3/es not_active Expired - Lifetime
- 2001-11-08 JP JP2002554247A patent/JP4055850B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| US6817219B2 (en) | 2004-11-16 |
| JP2004516940A (ja) | 2004-06-10 |
| US20040034980A1 (en) | 2004-02-26 |
| EP1347849A1 (de) | 2003-10-01 |
| ES2243401T3 (es) | 2005-12-01 |
| WO2002053307A1 (de) | 2002-07-11 |
| JP4055850B2 (ja) | 2008-03-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2040881B1 (de) | Verfahren zur kombinierten feinbohr- und honbearbeitung sowie berabeitungsanlage zur durchführung des verfahrens | |
| DE69932765T2 (de) | Rundbacken-Formwalzvorrichtung | |
| DE10219441C1 (de) | Verfahren zur Herstellung von innen- und/oder außenprofilierten Ringen sowie Anordnung hierzu | |
| WO2011003501A1 (de) | Verfahren und vorrichtung zum abstreckdrückwalzen | |
| DE19928500A1 (de) | Verfahren und Vorrichtung zur automatischen Messung von Prozess- und Werkstückkennwerten beim Schleifen von Zahnrädern | |
| EP2591866A1 (de) | Verfahren zur Herstellung eines rotationssymmetrischen hohlen Teils und danach hergestelltes hohles Teil | |
| EP0151976A2 (de) | Vorrichtung und Verfahren zum Drückwalzen | |
| EP1454684B1 (de) | Verfahren zum Umformen eines Werkstückes und Walzmaschine | |
| EP0955110B1 (de) | Verfahren zum Drückwalzen und Drückwalzvorrichtung | |
| WO2010092173A1 (de) | Verfahren zur herstellung eines zylindrischen hohlkörpers mit geringer wandstärke, insbesondere eine hohlwelle | |
| EP1442808A2 (de) | Walzstange | |
| CH685542A5 (de) | Verfahren zum Herstellen eines hohlen Werkstücks, das wenigstens innen gerade oder schräg zur Werkstückachse profiliert ist. | |
| EP1347849A1 (de) | Drückwalzverfahren und vorrichtung zum drückwalzen | |
| DE10206744B4 (de) | Verfahren für die Herstellung einer Walzbacke, damit hergestellte Walzbacke für Kugelumlaufspindeln, sowie Kugelumlaufspindel | |
| EP4313460B1 (de) | Verfahren zum schleifen eines werkstücks mit einer verzahnung oder einem profil | |
| DE102017116895B4 (de) | Verfahren und Vorrichtung zur Herstellung einer Verzahnung an einem zylindrischen Werkstück | |
| DE10115815C2 (de) | Drückwalzverfahren und Vorrichtung zum Drückwalzen | |
| WO2014202581A9 (de) | Verfahren und vorrichtung zur herstellung rotationssymmetrischer metallbauteile | |
| DE19509912B4 (de) | Verfahren und Vorrichtung zum zielgerichteten Einbringung von Spannungen beim Walzen von Ringen | |
| DE102010046737B4 (de) | Verfahren zum Aufbringen einer Profilierung mittels Kaltwalzen in einer Kaltwalzmaschine mit Steuerung | |
| DE19629738C2 (de) | Verfahren zum Herstellen rotationssymmetrischer Körper mit Nabe | |
| EP2313218A1 (de) | Verfahren und vorrichtung zur herstellung eines aus plastischer masse bestehenden kreiszylindrischen körpers mit innenliegenden wendelförmigen ausnehmungen | |
| DE3737358C2 (de) | ||
| DE4321779B4 (de) | Verfahren zur Herstellung eines Starterkranz-Zahnrads aus Blech und nach dem Verfahren hergestelltes Starterkranz-Zahnrad | |
| EP3684585A1 (de) | Verfahren und vorrichtung zur herstellung eines aus plastischer masse bestehenden kreiszylindrischen körpers |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20020904 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE ES FR IT |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: LEIFELD METAL SPINNING GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: FLOWSPINNING METHOD AND DEVICE FOR CARRYING OUT FLOWSPINNING |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR IT |
|
| REF | Corresponds to: |
Ref document number: 50106350 Country of ref document: DE Date of ref document: 20050630 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2243401 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| ET | Fr: translation filed | ||
| 26N | No opposition filed |
Effective date: 20060228 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20091116 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20091208 Year of fee payment: 9 Ref country code: IT Payment date: 20091118 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20110801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101108 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20120411 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101109 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50106350 Country of ref document: DE Representative=s name: WEBER & HEIM PATENTANWAELTE, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50106350 Country of ref document: DE Representative=s name: WEBER & HEIM PATENTANWAELTE, DE Effective date: 20120514 Ref country code: DE Ref legal event code: R081 Ref document number: 50106350 Country of ref document: DE Owner name: LEIFELD METAL SPINNING AG, DE Free format text: FORMER OWNER: LEIFELD METAL SPINNING GMBH, 59229 AHLEN, DE Effective date: 20120514 Ref country code: DE Ref legal event code: R082 Ref document number: 50106350 Country of ref document: DE Representative=s name: WEBER & HEIM PATENTANWAELTE PARTNERSCHAFTSGESE, DE Effective date: 20120514 Ref country code: DE Ref legal event code: R082 Ref document number: 50106350 Country of ref document: DE Representative=s name: WUNDERLICH & HEIM PATENTANWAELTE PARTNERSCHAFT, DE Effective date: 20120514 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50106350 Country of ref document: DE Representative=s name: WUNDERLICH & HEIM PATENTANWAELTE PARTNERSCHAFT, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20191127 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50106350 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210601 |