EP1138248B1 - Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine - Google Patents
Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine Download PDFInfo
- Publication number
- EP1138248B1 EP1138248B1 EP01106790A EP01106790A EP1138248B1 EP 1138248 B1 EP1138248 B1 EP 1138248B1 EP 01106790 A EP01106790 A EP 01106790A EP 01106790 A EP01106790 A EP 01106790A EP 1138248 B1 EP1138248 B1 EP 1138248B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container
- rear wall
- sheet metal
- angled
- preformed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 28
- 238000004519 manufacturing process Methods 0.000 title claims description 12
- 239000002184 metal Substances 0.000 claims description 36
- 238000005406 washing Methods 0.000 claims description 29
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 238000005452 bending Methods 0.000 claims description 4
- 229910000831 Steel Inorganic materials 0.000 abstract 2
- 239000010959 steel Substances 0.000 abstract 2
- 238000003466 welding Methods 0.000 description 10
- 238000005304 joining Methods 0.000 description 4
- 230000008878 coupling Effects 0.000 description 3
- 238000010168 coupling process Methods 0.000 description 3
- 238000005859 coupling reaction Methods 0.000 description 3
- 208000027418 Wounds and injury Diseases 0.000 description 2
- 230000006378 damage Effects 0.000 description 2
- 238000007373 indentation Methods 0.000 description 2
- 208000014674 injury Diseases 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000012360 testing method Methods 0.000 description 2
- 208000011092 Hand injury Diseases 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000007688 edging Methods 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 210000004072 lung Anatomy 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000002243 precursor Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
Images
Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L15/00—Washing or rinsing machines for crockery or tableware
- A47L15/42—Details
- A47L15/4246—Details of the tub
Definitions
- the invention relates to a method for producing the washing container of a dishwasher by expanding a ring-shaped sheet metal jacket, which comprises a bottom part and side walls with lid part, and which is closed with a rear wall to be attached to its rear side, wherein the washing container produced in a 5-side expansion process is, in which a trained by preforming an angled front and back open container part sheet metal jacket with separately attached rear wall is subjected to the forming process
- a rinsing container for a front-loadable dishwasher is known.
- a the bottom, the side walls and the ceiling of the washing container comprehensive band-shaped and assembled at its two ends by welding to a ring-like metal jacket sheet metal blank by a 4-side expansion is formed into an angled container part, the wall sides already the complete shaping in through have the deformation tool predetermined indentations or the like.
- the fabricated from a separate sheet metal blank rear wall of the washing container is welded after expanding, which is then expanded or embossed separately in a subsequent step.
- the welded-on rear wall additionally stabilizes the container part.
- the invention is therefore based on the object to show a simple and economical manufacturing process, with which washing containers can be reproducibly made dimensionally accurate, torsionally rigid and cost-minimizing.
- the main deformation of the washing container takes place by expansion after joining, wherein all four sides of the angled container part, including the liquid-tight rear wall connected thereto, are subjected to the expansion process together as the fifth wall side.
- the rinsing container is advantageously reproducible dimensionally accurate and torsionally rigid.
- it is advantageously possible to work from the stack of sheet metal blanks or from the coil without intermediate stacking of preformed container blanks. Since no drawing punch for separate subsequent or preparatory Ver rempligen (expanding) of the container rear wall is necessary, only a few forming parts or tools are required.
- all five container sides simultaneously detecting expansion by hydro-forming advantageously provides easy control and maintenance of the tools involved in the deformation process.
- the tightness control of the container walls and in particular of the connecting seams on the rear wall can be carried out, so that subsequent leak tests can be omitted cost-minimizing.
- component changes to only one forming tool are easier to carry out.
- a risk of injury when handling the expanded container is advantageously avoided by a special embodiment of the rear wall edges.
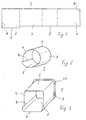
- FIG. 1 An in Fig. 1 illustrated and known per se sheet metal blank (1) for the preparation of the washing container (S), sh. Fig. 5 , a dishwasher, not shown, is adapted to the dimensions of the washing container to be formed (S), with (2) the later bottom part of the washing container (S) and with (3) and (4) the side walls and with (5) the later lid part is designated.
- the bottom part (2) is formed during subsequent expansion to a sump tray (6), sh. Fig. 5 to which a collecting pot known per se, which is not shown here, is connected.
- the blank of the bottom part (2) is according to Fig. 1 Viewed from left to right wider than the side walls (3, 4) and the cover part (5) forming sheet metal blank (1) made in order to form at the front edge of the bottom part (2) a known upturned skirt (7).
- the sheet metal blank (1) can, if necessary, but also be made in a continuous width.
- the one-piece sheet metal blank (1) in the exemplary embodiment can, if necessary, also consist of two parts, the bottom part (2) then being cut separately. In this case, the bottom part (2) also consist of a different type or thickness of material.
- the blanks are assembled by welding.
- the weld is in Fig. 1 denoted by (8).
- the final training of the skirt (7) shows the Fig. 5 ,
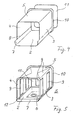
- the consisting of the bottom part (2), the side walls (3, 4) and the cover part (5) backless sheet metal blank (1) is welded in a first process step at its two ends (weld 8) and provides a ring-shaped metal jacket according to Fig. 2 In an appropriate tool with draw wedges or the like. From the round container shape is made an angled approximately box-shaped container shape, sh. Fig. 3 , In this step, no impressions (9), crowns, etc. in the container wall sides - as it is Fig. 5 represents - shaped, so that the container walls remain approximately smooth except for the bending or bending of the sides (2 to 5).
- an edge (10) on the container rear side for the subsequently attached rear wall (11) of the washing container (S) and the apron (7) on the container front side (door area) and the rails (12) for a lower dish rack be formed.
- the smooth rear wall (11) produced from a further separate sheet metal blank or cut by a coil and likewise not yet deformed is smoothly sealed at the circumferential angled edge (10) Fig. 4 connected to the container part (1 ') by a suitable joining method, such as welding, flanging, folding, etc., whereupon in a final deformation step according to the invention all five sides of the wall (2 to 5) are expanded simultaneously.
- the apron (7) is advantageously formed on the washing container (S). However, this can also be done in an optionally subsequent production step.
- the rails (12) for the lower basket can be molded with. As a joining method, the welding method is advantageously chosen.
- This step can be done advantageously in an intermediate automatic production step.
- the sheet edge of the rear wall (11) is defused, so that hand injuries or the like.
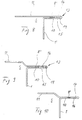
- the double edge (14) of the rear wall in the same plane as the angled edge (10) of the container part (1 ') and ends before the edge (10). This is according to 8 and 9 this edge of the edge no longer over and is also like the sheet edge of the back wall "defused".
- the doubling of the backboard sides additionally stabilizes the container in its shape.
- the sheet metal blank for the rear wall (11) is dimensioned such that the edge coupling (13) of the rear wall (11) delimits the edge (10) of the container part (1 ') on the outside like a frame.
- the 8 and 9 schematically show the edge coupling (13), wherein the doubled edge (14) is not shown gap-free for a better understanding of the Umkant- and joining method (welded joint). In practice, however, an embodiment according to Fig. 10 in which the sheet metal parts are close together.
- the peripheral edge of the doubled rear wall edge (14) terminates a short distance in front of the outer edge (15) of the bent container edge (10). This creates the possibility for a tolerance compensation in sheet metal blanking or when aligning the rear wall before welding on the container part (1 ').
- the remaining gap (16) between the doubled or circumferentially folded rear wall edge (14) and the container edge (10) can be advantageously used as a centering aid in the back wall mounting.
- the washing container (S) is given its final shape by the common expansion of all container sides (2 to 5, 11).
- the circumferential roller weld (8 ') on the rear wall (11) is slightly raised (see. Fig. 9 ), so that any existing foreign rust particles can be washed out.
- the 5-side expansion thus also advantageously prevents crevice corrosion on the washing container.
- the applied hydro-expansion method for molding the container advantageously replaces a later tightness check of the connection points of the container walls, since in the event of a leak in the container, the expansion pressure necessary for the wall deformation does not build up in the mold and an error message can readily occur. Subsequent leak tests can therefore be eliminated to minimize costs.
Landscapes
- Rigid Containers With Two Or More Constituent Elements (AREA)
- Detergent Compositions (AREA)
- Cleaning By Liquid Or Steam (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine durch Expandieren eines ringartig geformten Blechmantels, der ein Bodenteil sowie Seitenwände mit Deckelteil umfasst, und der mit einer an seiner Rückseite anzufügenden Rückwand geschlossen ist, wobei der Spülbehälter in einem 5-Seiten-Expandiervorgang hergestellt wird, bei dem ein durch Vorformung zu einem abgewinkelten vorn und rückseitig offenen Behälterteil ausgebildeter Blechmantel mit separat angefügter Rückwand dem Umformvorgang unterzogen wird
- Aus der
DE 197 19 531 A1 ist ein solches Fertigungsverfahren für Backröhren bekannt. - Aus der
DE 75 16 419 U1 ist ein Spülbehälter für eine frontseitig beschickbare Geschirrspülmaschine bekannt. Dabei wird ein den Boden, die Seitenwände und die Decke des Spülbehälters umfassender bandförmiger und an seinen beiden Enden durch Schweißen zu einem ringartigen Blechmantel zusammengefügter Blechzuschnitt durch ein 4-Seiten-Expandieren zu einem abgewinkelten Behälterteil geformt, dessen Wandseiten bereits die komplette Formgebung in den durch das Verformwerkzeug vorgegebenen Durchprägungen oder dergl. besitzen. An das vorn und hinten offene Behälterteil wird nach dem Expandieren die aus einem separaten Blechzuschnitt gefertigte Rückwand des Spülbehälters angeschweißt, die in einem anschließenden Arbeitsschritt dann separat expandiert bzw. verprägt wird. Die angeschweißte Rückwand stabilisiert das Behälterteil zusätzlich. - Das Aufschweißen der glatten Rückwand auf das bereits expandierte Behälterteil sowie das nachträgliche Expandieren der Rückwand selbst lässt Schweiß- und unkontrollierbare Materialspannungen in den Behälterwandungen auftreten, so dass sich der Spülbehälter nachteilig verzieht und nicht verwindungssteif verhält. Es treten Maßungenauigkeiten am Behälter auf, die zu Problemen bei der Behältermontage im Gerät führen und auch das Anbringen und Abdichten der Sumpfwanne oder der Gerätetür erschweren. Auch führt das in mehreren Arbeitsschritten durchgeführte Expandieren des Spülbehälters zu erhöhten Herstellkosten des Gerätes. Aber auch bei einem Anschweißen einer bereits separat vorexpandierten Rückwand bleiben Schweißspannungen erhalten, so dass die vorgenannten Nachteile nicht behoben sind.
- Aus der
DE 196 11 049 A1 ist es bei einer Geschirrspülmaschine bekannt, zunächst ein rückseitig offenes Behälterteil herzustellen, welches mit einem abgewinkelten Flansch versehen ist. Auf dieses Behälterteil wird die Rückwand aufgelegt, wobei ein Flansch der Rückwand gedoppelt und übergreifend um den Flansch des Behälterteils herum gebogen wird. - Ausgehend von einem Verfahren der eingangs genannten Art zur Herstellung eines Spülbehälters einer Geschirrspülmaschine liegt der Erfindung daher die Aufgabe zugrunde, ein einfaches und wirtschaftliches Fertigungsverfahren aufzuzeigen, mit welchem Spülbehälter reproduzierbar maßgenau, verwindungssteif sowie kostenminimierend gefertigt werden können.
- Erfindungsgemäß wird diese Aufgabe durch die Merkmale des Patentanspruchs 1 gelöst. Vorteilhafte Ausgestaltungen und Weiterbildungen des erfindungsgemäßen Verfahrens ergeben sich aus den nachfolgenden Unteransprüchen.
- Nach dem anmeldungsgemäßen Verfahren erfolgt die Hauptverformung des Spülbehälters durch Expandieren nach dem Fügen, wobei alle vier Seiten des gewinkelten Behälterteils einschließlich der flüssigkeitsdicht damit verbundenen Rückwand als fünfte Wandseite gemeinsam dem Expandiervorgang unterworfen werden. Dadurch werden Spannungen egalisiert. Der Spülbehälter wird vorteilhaft reproduzierbar maßgenau und verwindungssteif. Für das Herstellverfahren ist vorteilhaft ein Arbeiten vom Blechplatinenstapel oder vom Coil ohne ein Zwischenstapeln vorgeformter Behälterzuschnitte möglich. Da kein Ziehstempel zum separaten nachträglichen oder vorbereitenden Verprägen (Expandieren) der Behälterrückwand notwendig wird, werden nur wenige formgebende Teile oder Werkzeuge erforderlich. Auch bietet der erfindungsgemäß alle fünf Behälterseiten gleichzeitig erfassende Expandiervorgang durch Hydroverformung vorteilhaft eine einfache Kontrolle sowie Wartung der am Verformungsprozess beteiligten Werkzeuge. Zugleich mit dem Expandieren aller fünf Behälterwandseiten kann die Dichtigkeitskontrolle der Behälterwandungen und insbesondere der Verbindungsnähte an der Rückwand erfolgen, so dass nachträgliche Dichtheitsprüfungen kostenminimierend entfallen können. Gleichfalls sind Bauteileänderungen an nur einem Verformwerkzeug leichter durchführbar. Eine Verletzungsgefahr beim Hantieren des expandierten Behälters wird durch eine besondere Ausgestaltung der Rückwandkanten vorteilhaft vermieden.
- Die einzelnen Verfahrensschritte des erfindungsgemäßen Verfahrens sind durch Zeichnungen vereinfacht dargestellt und nachfolgend näher beschrieben. Es zeigt
- Figur 1
- einen Blechzuschnitt zur Herstellung des Bodenteils sowie der Seitenwände und des Deckelteil eines Spülbehälters ohne Rückwand, in vereinfachter Draufsicht,
- Figur 2
- den zu einem ringartig ausgebildeten Blechmantel vorgeformten Blechzuschnitt in perspektivischer Darstellung,
- Figur 3
- ein aus dem ringförmigen Blechteil geformtes Behälterteil mit abgewinkelten Sei- tenwänden, vereinfacht in perspektivischer Darstellung,
- Figur 4
- das Behälterteil mit zugeordneter unverprägter Rückwand,
- Figur 5
- das komplette Behälterteil in Form eines Spülbehälters in raumbildlicher Darstel- lung nach einem 5-Seiten-Expandiervorgang
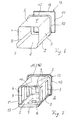
- Figur 6
- der aus dem Blechteil geformte Spülbehälter mit der separat beigestellten Rückwand, deren Seitenkanten gedoppelt sind, in perspektivischer Darstellung,
- Figur 7
- das mit der Rückwand nach
Fig. 6 verschweißte Behälterteil in raumbildlicher Darstellung nach dem 5-Seiten-Expandiervorgang, - Figur 8
- einen Ausschnitt aus einem Rückwand-Eckenbereich des Behälterteils vor dem Hydroformen des Spülbehälters, schematisch dargestellt,
- Figur 9
- einen Ausschnitt aus einem Rückwand-Eckenbereich des Behälterteils nach dem Hydroformen des Spülbehälters, schematisch dargestellt,
- Figur 10
- den Ausschnitt aus dem Rückwand-Eckenbereich des Behälterteils nach dem Hydroformen des Spülbehälters in praxisgerechter Darstellung.
- Ein in
Fig. 1 dargestellter und an sich bekannter Blechzuschnitt (1) für die Herstellung des Spülbehälters (S), sh.Fig. 5 , einer nicht dargestellten Geschirrspülmaschine ist auf die Abmessungen des zu formenden Spülbehälters (S) abgestimmt, wobei mit (2) das spätere Bodenteil des Spülbehälters (S) und mit (3) sowie (4) die Seitenwände und mit (5) das spätere Deckelteil bezeichnet ist. Das Bodenteil (2) wird beim späteren Expandieren zu einer Sumpfwanne (6) ausgeformt, sh.Fig. 5 , an die ein an sich bekannter Sammeltopf, der hier nicht gezeigt ist, angeschlossen wird. - Der Zuschnitt des Bodenteils (2) ist gemäß
Fig. 1 von links nach rechts betrachtet breiter als der die Seitenwände (3, 4) und das Deckelteil (5) bildende Blechzuschnitt (1) gefertigt, um an der Vorderkante des Bodenteils (2) eine an sich bekannte hochgebogene Schürze (7) ausformen zu können. Der Blechzuschnitt (1) kann ggfs. aber auch in einer durchgehenden Breite gefertigt werden. Der im Ausführungsbeispiel einstückige Blechzuschnitt (1) kann ggfs. auch aus zwei Teilen bestehen, wobei das Bodenteil (2) dann separat zugeschitten wird. Dabei kann das Bodenteil (2) auch aus einer anderen Materialart oder -dicke bestehen. Das Zusammenfügen der Blechzuschnitte erfolgt durch Schweißen. Die Schweißnaht ist inFig. 1 mit (8) bezeichnet. Die endgültige Ausbildung der Schürze (7) zeigt dieFig. 5 . - Der aus dem Bodenteil (2), den Seitenwänden (3, 4) und dem Deckelteil (5) bestehende rückwandlose Blechzuschnitt (1) wird in einem ersten Verfahrensschritt an seinen beiden Enden verschweißt (Schweißnaht 8) und stellt einen ringartig geformten Blechmantel gemäß
Fig. 2 dar. In einem entsprechenden Werkzeug mit Ziehkeilen oder dergl. wird aus der runden Behälterform eine abgewinkelte annähernd kastenförmige Behälterform gefertigt, sh.Fig. 3 . In diesem Arbeitsschritt werden noch keine Durchprägungen (9), Bombierungen usw. in die Behälterwandseiten - wie esFig. 5 darstellt - geformt, so dass die Behälterwände bis auf das Abwinkeln oder Umbiegen der Seiten (2 bis 5) annähernd glatte bleiben. Auch können in diesem Vorexpandierschritt oder auch in einem sich anschließenden Verformungsschritt ein Rand (10) an der Behälterrückseite für die nachträglich anzubringende Rückwand (11) des Spülbehälters (S) sowie die Schürze (7) an der Behältervorderseite (Türbereich) und die Laufschienen (12) für einen unteren Geschirrkorb ausgebildet werden. Nach dem Vorformen des Behälterzuschnitts (1) wird die aus einem weiteren separaten Blechzuschnitt gefertigte oder von einem Coil geschnittene und ebenfalls noch nicht verformte, glatte Rückwand (11) flüssigkeitsdicht am umlaufenden abgewinkelten Rand (10) gemäßFig. 4 mit dem Behälterteil (1') durch ein geeignetes Fügeverfahren, wie Schweißen, Bördeln, Falzen usw. verbunden, worauf in einem abschließenden Verformungsschritt erfindungsgemäß alle fünf Wandseiten (2 bis 5) gleichzeitig expandiert werden. Hierbei wird vorteilhaft auch die Schürze (7) am Spülbehälter (S) ausgeformt. Dies kann jedoch auch in einem sich ggf. noch anschließenden Fertigungsschritt geschehen. Ebenso können die Laufschienen (12) für den Unterkorb mit angeformt werden. Als Fügeverfahren wird vorteilhaft das Schweißverfahren gewählt. - Durch den 5-Seiten-Expandiervorgang erhalten nach
Fig. 5 alle Behälterseiten bzw. Wandflächen im nicht näher gezeigten Verformwerkzeug die entsprechenden Durchprägungen (9), Bombierungen oder dgl. Der Expandiervorgang erfolgt durch ein an sich bekanntes Hydroformverwahren. Die Vorverformung des zylindrischen Blechmantels in das abgewinkelte Blechteil (1') hingegen geschieht mechanisch durch Zieh-, Biege- und dergl. Werkzeuge. - Durch das gemeinsame Expandieren aller fünf Wandseiten (2 bis 5; 11) des Spülbehälters (S) erst nach dem Anbringen der Spülbehälterrückwand werden Spannungen eliminiert und der Spülbehälter kann vorteilhaft reproduzierbar maßgenau und verwindungssteif hergestellt werden. Für das Herstellverfahren ist ein Arbeiten vom Blechplatinenstapel oder vom Coil ohne ein Zwischenstapeln vorgeformter Behälterzuschnitte möglich.
- Das in
Fig. 6 in der Fertigungsvorstufe zu dem im 5-Seiten-Expandierverfahren vorgeformte Behälterteil (1') für den Spülbehälter (S) der nicht dargestellten Geschirrspülmaschine resultiert ebenfalls aus dem von einem Coil abgetrennten Blechzuschnitt, der auf die Abmessungen des zu expandierenden Spülbehälters (S) abgestimmt ist. Der abgetrennte ebene Blechzuschnitt wird wie in dem vorbeschriebenen Verfahren zu dem abgewinkelten vorn und rückseitig offenen Behälterteil (1') vorgeformt und anschließend mit der aus dem separaten Blechzuschnitt zugeschnittenen Rückwand (11) verschweißt. - Um eine mögliche Verletzungsgefahr bei der manuellen Arbeit am expandierten Spülbehälter durch scharfe Kanten insbesondere der Rückwand (11) nicht entstehen zu lassen ist es vorteilhaft, die umlaufenden Kanten der Rückwand (11) entsprechend zu bearbeiten. Erfindungsgemäß werden deshalb die Außenkanten der separaten Rückwand (11) vor dem Anschweißen der Rückwand (11) in Form einer umlaufenden Kantendopplung (13) in Richtung Behälterteil (1') umgefaltet oder gefalzt. Dieser Arbeitsschritt kann vorteilhaft in einem zwischengeschalteten automatischen Fertigungsschritt erfolgen.
- Durch das Falten oder die Kantendopplung (13) der Blechkanten (sh.
Fig. 6 bis 10 ) wird der Blechrand der Rückwand (11) entschärft, so dass Handverletzungen oder dergl. beim Bewegen des Spülbehälters (S) sicher vermieden werden. Bei angeschweißter Rückwand (11) verläuft die gedoppelte Kante (14) der Rückwand in der gleichen Ebene wie der angewinkelte Rand (10) des Behälterteils (1') und endet vor dem Rand (10). Dadurch steht gemäßFig. 8 und 9 dieser Kantenrand auch nicht mehr über und ist ebenfalls wie der Blechrand der Rückwand "entschärft". Das Doppeln der Rückwandseiten stabilisiert zusätzlich den Behälter in seiner Form. Der Blechzuschnitt für die Rückwand (11) ist so bemessen, dass die Kantendopplung (13) der Rückwand (11) den Rand (10) des Behälterteils (1') außen rahmenartig begrenzt. - Die
Fig. 8 und 9 zeigen schematisch die Kantendopplung (13), wobei zum besseren Verständnis des Umkant- und Fügeverfahrens (Schweißverbindung) die gedoppelte Kante (14) nicht spaltfrei dargestellt ist. In der Praxis stellt sich jedoch eine Ausführung gemäßFig. 10 dar, wobei die Blechteile dicht aneinander liegen. - Vorteilhaft endet der umlaufende Rand der gedoppelten Rückwandkante (14) mit geringem Abstand vor der Außenkante (15) des abgebogenen Behälterrandes (10). Dies schafft die Möglichkeit für einen Toleranzausgleich beim Blechzuschnitt bzw. beim Ausrichten der Rückwand vor dem Anschweißen am Behälterteil (1'). Der verbleibende Spalt (16) zwischen der gedoppelten bzw. umlaufend gefalzten Rückwandkante (14) und dem Behälterrand (10) kann vorteilhaft als Zentrierhilfe bei der Rückwandmontage genutzt werden. Nach dem Anschweißen der Rückwand (11) erhält der Spülbehälter (S) seine endgültige Form durch das gemeinsame Expandieren aller Behälterseiten (2 bis 5, 11). Dabei wird die umlaufende Rollschweißnaht (8') an der Rückwand (11) etwas aufgezogen (sh.
Fig. 9 ), so dass ggf. vorhandene Fremdrostpartikel ausgewaschen werden können. Das 5-Seiten-Expandieren verhindert somit auch vorteilhaft Spaltkorrosionen am Spülbehälter. - Das angewendete Hydro-Expandierverfahren zum Formen des Behälters ersetzt vorteilhaft eine spätere Dichtigkeitskontrolle der Verbindungsstellen der Behälterwandungen, da sich bei einem Leck im Behälter der für die Wandverformung notwendige Expansionsdruck im Formwerkzeug nicht aufbauen und sogleich eine Fehlermeldung erfolgen kann. Nachträgliche Dichtheitsprüfungen können daher kostenminimierend entfallen.
Claims (4)
- Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine durch Expandieren eines ringartig geformten Blechmantels, der ein Bodenteil sowie Seitenwände mit Deckelteil umfasst, und der mit einer an seiner Rückseite angesetzten Rückwand geschlossen ist, wobei der Spülbehälter (S) in einem 5-Seiten-Expandiervorgang hergestellt wird, bei dem ein durch Vorformung zu einem abgewinkelten vorn und rückseitig offenen Behälterteil (1') ausgebildeter Blechmantel mit separat angefügter Rückwand (11) dem Umformvorgang unterzogen wird,
dadurch gekennzeichnet,
dass die Seitenkanten der separaten Rückwand (11) vor dem Anschweißen der Rückwand (11) am offenen Behälterteil (1') in Art einer umlaufenden Kantendopplung (13) umgefaltet werden, wobei das Behälterteil (1') mit einem angewinkelten umlaufenden Befestigungsrand (10) für die Rückwandbefestigung gefertigt und die Kantendopplung (13) der Rückwand (11) und deren Abmessung so gewählt wird, dass die gedoppelten Seitenkanten (14) der Rückwand (11) den umlaufenden Rand (10) des Behälterteils (1') derart rahmenartig begrenzen, dass die gedoppelte Kante (14) der Rückwand (11) in Verlängerung des angewinkelten Befestigungsrandes (10) des Behälterteils (1') verläuft und mit/ohne Abstand vor der Außenkante (15) des umlaufenden Randes (10) endet. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass der rückwandlose Blechmantel aus einem oder mehreren separaten Blechzuschnitten (1) besteht, die nach der ringartigen Verformung in ein abgewinkeltes die Seitenwände (3, 4) mit Deckel- und Bodenteil (5 bzw. 2) umfassendes Behälterteil (1') mit unverformten Wandseiten vorgeformt werden,
dass für die anzufügende Rückwand (11) des Spülbehälters (S) beim Vorformen des Blechmantels oder danach ein Rand (10) an der Behälterrückseite umlaufend ausgebildet und eine Behälterschürze (7) an der Behältervorderseite (Türbereich) vorgeformt wird,
dass das kastenförmige Behälterteil (1') mit der aus einem weiteren separaten Blechzuschnitt gebildeten Rückwand (11) flüssigkeitsdicht verbunden wird, und
dass in einem sich anschließenden 5-Seiten-Expandiervorgang die komplette Formung aller Behälterseiten bzw. Wandflächen (2 bis 5) sowie der Schürze (7) und der Laufschienen (12) für einen Geschirrkorb mit den durch das Verformwerkzeug vorgegebenen Durchprägungen (8), Bombierungen und dgl. erfolgt. - Verfahren nach Anspruch 1 und 2,
dadurch gekennzeichnet,
dass das Vorformen des aus dem ringförmigen Blechzuschnitt (1) gebildeten vorn und hinten offenen Blechmantels in die Kastenform auf mechanischem Wege durch Zieh-, Biege- und dergl. Werkzeuge und der 5-Seiten-Expandiervorgang des rückseitig geschlossenen fünfseitigen Spülbehälters (S) durch Hydroverformung erfolgt. - Verfahren nach einem oder mehreren der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass ein verbleibender Spalt (16) zwischen der gedoppelten Kante (14) der Rückwand (11) und der umlaufenden Außenkante (15) des Blechteils (1') als Zentrierhilfe für die Rückwandmontage ausgebildet ist.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10014807 | 2000-03-27 | ||
| DE2000114807 DE10014807A1 (de) | 2000-03-27 | 2000-03-27 | Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine |
| DE10048508A DE10048508B4 (de) | 2000-09-29 | 2000-09-29 | Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine |
| DE10048508 | 2000-09-29 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1138248A2 EP1138248A2 (de) | 2001-10-04 |
| EP1138248A3 EP1138248A3 (de) | 2005-01-12 |
| EP1138248B1 true EP1138248B1 (de) | 2011-01-26 |
Family
ID=26005013
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01106790A Expired - Lifetime EP1138248B1 (de) | 2000-03-27 | 2001-03-19 | Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1138248B1 (de) |
| AT (1) | ATE496572T1 (de) |
| DE (1) | DE50115786D1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007041314B4 (de) | 2007-08-31 | 2014-08-21 | BSH Bosch und Siemens Hausgeräte GmbH | Verfahren zur Herstellung eines wasserführenden Haushaltsgeräts sowie wasserführendes Haushaltsgerät |
| CN104723029A (zh) * | 2014-07-25 | 2015-06-24 | 芜湖美的洗涤电器制造有限公司 | 内胆制造方法及洗碗机 |
| DE102017209244A1 (de) * | 2017-05-31 | 2018-12-06 | BSH Hausgeräte GmbH | Haushaltsgeschirrspülmaschine |
| DE102017209241B4 (de) | 2017-05-31 | 2022-06-09 | BSH Hausgeräte GmbH | Spülbehälter für eine Haushaltsgeschirrspülmaschine, Haushaltsgeschirrspülmaschine und Verfahren |
| WO2018228814A1 (en) * | 2017-06-12 | 2018-12-20 | Arcelik Anonim Sirketi | A production method improving safety |
| KR20230018765A (ko) | 2021-07-30 | 2023-02-07 | 삼성전자주식회사 | 식기 세척기 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE7516419U (de) | 1975-05-23 | 1976-03-04 | Bosch-Siemens Hausgeraete Gmbh, 7000 Stuttgart | Behaelter, insbesondere fuer frontseitig beschickbare geschirrspuelmaschinen |
| DE7520122U (de) * | 1975-06-25 | 1976-04-01 | Bosch-Siemens Hausgeraete Gmbh, 7000 Stuttgart | Behaelter, insbesondere fuer geschirrspuelmaschinen o.dgl. |
| DE3840938A1 (de) * | 1988-12-05 | 1990-06-13 | Kuhn Rainer | Verfahren zur herstellung von rohrartigen bauteilen |
| DE19611049B4 (de) | 1996-03-20 | 2004-04-08 | BSH Bosch und Siemens Hausgeräte GmbH | Geschirrspülmaschine mit einem kastenförmigen Spülbehälter |
| DE19719531A1 (de) | 1997-05-09 | 1998-11-12 | Huber & Bauer Gmbh | Verfahren zum Herstellen eines im ganzen quaderförmigen Blechgehäuses, insbesondere einer Backröhre |
-
2001
- 2001-03-19 AT AT01106790T patent/ATE496572T1/de active
- 2001-03-19 DE DE50115786T patent/DE50115786D1/de not_active Expired - Lifetime
- 2001-03-19 EP EP01106790A patent/EP1138248B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1138248A2 (de) | 2001-10-04 |
| ATE496572T1 (de) | 2011-02-15 |
| EP1138248A3 (de) | 2005-01-12 |
| DE50115786D1 (de) | 2011-03-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3340851B1 (de) | Geschirrspülmaschine, insbesondere haushaltsgeschirrspülmaschine | |
| DE102006033751B4 (de) | Karosserieteil für ein Fahrzeug, insbesondere für ein Kraftfahrzeug | |
| DE19907247C2 (de) | Vorrichtung zur Herstellung insbesondere bauchiger hinterschnittener Hohlkörper | |
| EP1138248A2 (de) | Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine | |
| DE3316960A1 (de) | Boden fuer den tank eines rohrwaermetauschers und werkzeug zu dessen herstellung | |
| DE10135063A1 (de) | Luftfedertopf sowie Verfahren zur Herstellung desselben | |
| CH635789A5 (de) | Gebinde und verfahren zu seiner herstellung. | |
| DE102007017116A1 (de) | Verfahren zur Herstellung eines Spülbehälters, insbesondere für eine Geschirrspülmaschine | |
| DE10048508B4 (de) | Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine | |
| DE10014807A1 (de) | Verfahren zur Herstellung des Spülbehälters einer Geschirrspülmaschine | |
| EP0821110B1 (de) | Küchenspüle | |
| DE10130726A1 (de) | Verbindung zwischen sich überlappenden, insbesondere plattenförmigen, Bauteilen, sowie Verfahren und Einrichtung zur Herstellung dieser Verbindung | |
| EP3629874B1 (de) | Spülbehälter, haushaltsgeschirrspülmaschine und verfahren | |
| DE10051804B4 (de) | Innenblech einer Fahrzeugtür mit integriertem Seitenaufprallträger und Verfahren zu seiner Herstellung | |
| DE10203170B4 (de) | Formteil zum Aufbau von Küchenmöbeln | |
| DE102015201221B4 (de) | Karosseriestruktur für ein Fahrzeug | |
| EP3634197B1 (de) | Spülbehälter, verfahren zum herstellen eines spülbehälters und haushaltsgeschirrspülmaschine | |
| EP1581379B1 (de) | Verfahren zum herstellen eines formteils aus einem textilen flächengebilde | |
| DE19858977C1 (de) | Zusammengesetztes Bauteil, insbesondere Hohlprofilträger | |
| DE946283C (de) | Verfahren zum Herstellen von duennwandigen Bechern durch Kaltfliesspressen | |
| EP1234622A2 (de) | Verfahren und Vorrichtung zum Herstellen einer eingebuchteten Aufnahmeöffnung | |
| EP3629875B1 (de) | Spülbehälter für eine haushaltsgeschirrspülmaschine und haushaltsgeschirrspülmaschine | |
| DE10303175B4 (de) | Verbindungsknoten zwischen Hohlprofilen einer Rahmenstruktur insbesondere für Fahrzeuge und Verfahren zu seiner Herstellung | |
| CH679216A5 (en) | Laminar plate layer joining method - bends metal base layer edge over towards additional adhering layer | |
| DE102023201947A1 (de) | Geschirrspülmaschine, insbesondere Haushaltsgeschirrspülmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MIELE & CIE. KG |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7B 21D 51/16 B Ipc: 7B 21D 26/02 B Ipc: 7A 47L 15/42 A |
|
| 17P | Request for examination filed |
Effective date: 20050503 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20060713 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 50115786 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50115786 Country of ref document: DE Date of ref document: 20110310 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 50115786 Country of ref document: DE Effective date: 20110310 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: GC2A Effective date: 20110317 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2355959 Country of ref document: ES Kind code of ref document: T3 Effective date: 20110401 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110526 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110427 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| BERE | Be: lapsed |
Owner name: MIELE & CIE. K.G. Effective date: 20110331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110426 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110331 |
|
| 26N | No opposition filed |
Effective date: 20111027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110331 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110331 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50115786 Country of ref document: DE Effective date: 20111027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110426 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20120403 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20120313 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20120327 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 496572 Country of ref document: AT Kind code of ref document: T Effective date: 20110319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110319 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20120326 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20131129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130319 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20140716 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130319 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20180331 Year of fee payment: 18 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50115786 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191001 |