EP1094003A1 - Vorrichtung zum Verschliessen von mit einem Füllgut befüllten Behältern mit Verschlussstopfen - Google Patents
Vorrichtung zum Verschliessen von mit einem Füllgut befüllten Behältern mit Verschlussstopfen Download PDFInfo
- Publication number
- EP1094003A1 EP1094003A1 EP00121626A EP00121626A EP1094003A1 EP 1094003 A1 EP1094003 A1 EP 1094003A1 EP 00121626 A EP00121626 A EP 00121626A EP 00121626 A EP00121626 A EP 00121626A EP 1094003 A1 EP1094003 A1 EP 1094003A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- evacuation
- cleaning
- tool
- container
- sterilizing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004140 cleaning Methods 0.000 claims abstract description 31
- 230000001954 sterilising effect Effects 0.000 claims abstract description 19
- 238000004659 sterilization and disinfection Methods 0.000 claims abstract description 11
- 238000007789 sealing Methods 0.000 claims description 11
- 239000012459 cleaning agent Substances 0.000 claims description 9
- 239000003599 detergent Substances 0.000 claims description 7
- 239000003206 sterilizing agent Substances 0.000 claims description 7
- 238000011049 filling Methods 0.000 claims description 5
- 239000000463 material Substances 0.000 claims description 3
- 238000003825 pressing Methods 0.000 claims description 2
- 230000037431 insertion Effects 0.000 claims 2
- 238000003780 insertion Methods 0.000 claims 2
- 239000004020 conductor Substances 0.000 abstract 4
- 230000001419 dependent effect Effects 0.000 description 4
- 238000009826 distribution Methods 0.000 description 3
- 238000012549 training Methods 0.000 description 3
- MHAJPDPJQMAIIY-UHFFFAOYSA-N Hydrogen peroxide Chemical compound OO MHAJPDPJQMAIIY-UHFFFAOYSA-N 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000007373 indentation Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 238000004806 packaging method and process Methods 0.000 description 2
- 238000009835 boiling Methods 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 239000003814 drug Substances 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000012859 sterile filling Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B55/00—Preserving, protecting or purifying packages or package contents in association with packaging
- B65B55/02—Sterilising, e.g. of complete packages
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B3/00—Packaging plastic material, semiliquids, liquids or mixed solids and liquids, in individual containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, or jars
- B65B3/003—Filling medical containers such as ampoules, vials, syringes or the like
- B65B3/006—Related operations, e.g. scoring ampoules
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B7/00—Closing containers or receptacles after filling
- B65B7/16—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons
- B65B7/28—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by applying separate preformed closures, e.g. lids, covers
- B65B7/2821—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by applying separate preformed closures, e.g. lids, covers applying plugs or threadless stoppers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B2210/00—Specific aspects of the packaging machine
- B65B2210/06—Sterilising or cleaning machinery or conduits
Definitions
- the invention relates to a device for closing Containers filled with a filling material with sealing plugs according to the preamble of claim 1.
- a device for closing Containers filled with a filling material with sealing plugs according to the preamble of claim 1.
- the device is constructed in so-called isolator technology cleaning is in contact with the product Device components come very expensive, as this Until now, components had to be partially removed.
- the object of the invention is therefore a generic To further develop the device such that cleaning or Sterilization of the evacuation device and parts of the Piping for the evacuation device is made possible without that parts have to be removed. This task will with a device having the features of claim 1 solved.
- a particularly good cleaning or sterilizability of the impression stamp results according to an education according to claim 3.
- To the actual Operation of the device transferring a Sealing plug in the syringe body at least on one Section of its indentation path purely mechanically from the Movement of the impression stamp and not of Air pressure contrasts on the opposite Making the sides of the plug dependent is one Training according to claim 4 advantageous.
- a cleaning or The additional evacuation tool is sterilized with training according to claim 5.
- the housing is 10 Packing machine indicated for filling and Seal from one side with a cap 2 or similar.
- closed syringe bodies 1 is used ( Figure 2).
- sterile Filling conditions to prevent contamination of the filling material, especially liquid pharmaceuticals to prevent.
- a Such construction is called insulator technology denotes which is generally known and which Devices through the syringe body 1 through the packaging machine and treatment stations. The required to fill the syringe body 1 Filling station is in Figure 1, because not essential to the invention, not shown.
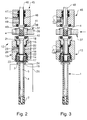
- the closure device 12 comprises a plate-shaped, movable and removable evacuation tool 13, which has three main components. These are one central middle part 16 and format-dependent lower parts 17 and format-dependent tops 18, which in openings 14, 15th of the central middle part 16 inserted or screwed are.
- the sleeve-shaped lower parts 17 and upper parts 18 each have a through hole 19, 21, the Diameter at most the inside diameter of the Syringe body 1 corresponds. Furthermore, the lower parts 17 and the upper parts 18 by means of first sealing rings 22 for Middle part 16 sealed off.
- each syringe body 1 has a transverse bore in the central part 16 26 assigned, which opens into an annular space 27. It is essential that the lower part 17 and the upper part 18 are designed such that an annular gap 28 from the annular space 27 or passage towards the syringe body 1 is trained.
- the middle part 16 there are several lower parts 17 and Tops 18 in series, i.e. in the conveying direction of the Syringe body 1 used one behind the other Embodiment twelve lower parts 17 and twelve Tops 18.
- the number of bottoms 17 and the tops 18 corresponds to the number per funding cycle in the Packaging machine filled and sealed Syringe body 1.
- Each transverse bore 26 is via a feed line 31 and first manifold 32 with a vacuum source 30 connected, one in the feed line 31 Main shut-off valve 33, and in short, with the transverse bores 26th connected and outgoing from the distribution line 32 Branches 34 a check valve 35 is connected.
- a supply device is located above the evacuation tool 13 37 positionable for piston plug 4.
- the up and down movable and horizontally swiveling feed device 37 has a carrier plate 38, in which according to the Number and arrangement of the lower parts 17 and the upper parts 18th Through bores 39 for receiving hollow cylindrical, format-dependent piston plug carrier 40 are formed.
- Each piston plug carrier 40 has one in the upper region conical through hole 41 for receiving a Piston stopper 4, the diameter of the Through hole 41 in its cylindrical portion is dimensioned that the piston plug 4 by clamping in the Through hole 41 is held.
- the undersides of the Piston plug carrier 40 cooperate in the lowered state Sealing rings 42 together in the top of the tops 18 are arranged.
- the feeder 37 To insert the piston plug 4 in the through holes 41 is the feeder 37 in a position can be moved laterally of the evacuation tool 13 or swiveling, where in a manner known per se Pressing the piston plugs 4 into the through bores 41 he follows.
- the carrier plate 38 disc-shaped with a vertical axis of rotation to train.
- two are offset from one another arranged groups of through holes 39 with Piston plug carriers 40 arranged in the carrier plate 38, so that in the aligned with the evacuation tool 13 Position of a group of piston plug supports 40 simultaneously into the other group of piston plug supports 40 new piston plugs 4 for those to be closed subsequently Syringe body 1 can be introduced.
- an evacuation and Guide tool 45 arranged, which also up and is movable and horizontally movable.
- the evacuation and Guide tool 45 is 4 in for each piston plug a vertical through bore 46 one by means of two Bearing seals 47 guided plunger 48 arranged.
- the plunger 48 is by means of, not shown, preferably mechanically acting up and moving. Because the through hole 46 a little has a larger diameter than the plunger 48 between the through bore 46 and the push-in ram 48 an annular gap 49 is formed. Opens into the annular gap 49 a further transverse bore 51, which branches 52, intermediate shut-off valves 53 and one Distributor line 54 is connected to supply line 31, which in turn is known to be connected to the vacuum source 30 is coupled.
- the closure device 12 is special set up:
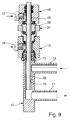
- A opens into the feed line 31 at a branch 55 Cleaning or sterilizing line 56 with a Intermediate check valve 57, which has a Manifold 58 and other check valves 59, 60, 61 for example with a cleaning or Sterilizing agent source 63, a sterile air source 64 and a steam source 65 is connectable. Furthermore, a Collector block 67 is provided, which via a drain line 68 is connected to a drain tank 69. In the Cleaning or sterilizing position of the Closure device 12 enters the horizontally movable Collection block 67 instead of the carrier device 25 for the Syringe body 1 ( Figure 1). For this purpose, the collection block 67 vertical bores 70 for the tappet 48 trained whose diameter is larger than that Diameter of the ram 48.
- a so-called adapter plate instead of the carrier plate 38 occur, the same connection dimensions as the support plate 38th having. This is useful if the carrier plate 38, as described above, disc-shaped with several groups through holes 39 is formed. In this case it is conceivable that the expansion and one outside the Housing 10 cleaning or sterilization taking place Carrier plate 38 may be less expensive than that different groups of the through holes 39 of the Carrier plate 38 each time with the other components to align and to clean them again sterilize.
- the check valves 60, 61 are closed and that Check valve 59 opened, so that detergent (e.g. water or another medium like Hydrogen peroxide) from the cleaning source 63 in the Cleaning and sterilizing line 56 arrives. From there the detergent flows over branch 55 both into the vacuum piping up to the main shut-off valve 33 as also in the distribution line 32, then through the Branches 34 and the transverse bores 26 in the Evacuation device 13 into it. The detergent flows through the evacuation device 13 by moving it over the respective annular spaces 27 and the annular gaps 28 in the Bores 19 arrives and then the holes 19 flows around the sections of the plunger 48.
- detergent e.g. water or another medium like Hydrogen peroxide
- the cleaning agent gets into the bore 70 of the Collecting blocks 67, from where it is via the collecting line 71 and the drain line 68 enters the drain container 69.
- the cleaning agent flows around via the annular gap 49 the respective plunger 48, then flows through the Through hole 41 in the carrier plate 38 and arrives likewise via the upper part 18 into the evacuation tool 13, which is also flowed through.
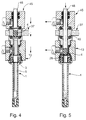
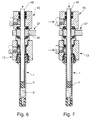
- the plungers 48 press the piston plugs 4 to just above the fill level 6 into the syringe body 1 into it so that the pressure between the level 6 and the piston plug 4 trapped air the pressure outside the syringe body 1 corresponds ( Figure 6).
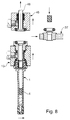
- the evacuation tool 13 and the evacuation and guide tool 45 is ventilated in a controlled manner and according to FIG. 8, the evacuation tool 13, the Feed device 37 and the evacuation and guiding tool 45 raised and the feed device 37 to the side New piston plugs 4 swiveled. Subsequently repeat at the next funding cycle below of the evacuation tool 13 promoted syringe body 1 Operations as described above.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Closing Of Containers (AREA)
- Sealing Of Jars (AREA)
- Apparatus For Disinfection Or Sterilisation (AREA)
- Basic Packing Technique (AREA)
Abstract
Description
- Figur 1
- eine erfindungsgemäße Vorrichtung in Reinigungs- bzw. Sterilisierstellung in schematischer Darstellung,
- Figur 2
- eine Verschließeinheit im Längsschnitt,
- Figuren 3 bis 8
- die Verschließeinheit nach Figur 2 während verschiedener Arbeitsstellungen ebenfalls im Längsschnitt und
- Figur 9
- die Verschließeinheit nach Figur 2 in Reinigungs- bzw. Sterilisierstellung im Längsschnitt.
Claims (8)
- Vorrichtung (12) zum Verschließen von mit einem Füllgut befüllten Behältern (1) mit Verschlußstopfen (4) mit einer in dichtendem Kontakt mit der Oberseite (3) der Behälter (1) bringbaren ersten Evakuiereinrichtung (13) zum Evakuieren der Behälterkopfräume (5), die mittels einer Vakuumleitung (31) mit einer Vakuumquelle (30) verbunden ist, einer Zuführeinrichtung (37) für die Verschlußstopfen (4) oberhalb der Behälter (1) und einer Einführeinrichtung (48) für die Verschlußstopfen (4) in die Behälter (1), dadurch gekennzeichnet, daß zum Reinigen und Sterilisieren der ersten Evakuiereinrichtung (13) und Teilen (32, 34) der Vakuumleitung (31) die Vakuumleitung (31) mit einer Reinigungs- bzw. Sterilisiermittelquelle (63, 64, 65) verbindbar ist und daß die erste Evakuiereinrichtung (13) an eine Abführeinrichtung (67) für das Reinigungs- bzw. Sterilisiermittel ankoppelbar ist, so daß ein Strömungsweg für das Reinigungs- bzw. Sterilisiermittel durch Teile der Vakuumleitung (31) und die erste Evakuiereinrichtung (13) gebildet ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Einführeinrichtung zum Eindrücken der Verschlußstopfen (4) in die Behälter (1) Eindrückstößel (48) umfasst, welche in der Reinigungs- bzw. Sterilisierstellung die erste Evakuiereinrichtung (13) durchdringen und in Bohrungen (70) der Abführeinrichtung (67) eintauchen.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, daß die Abführeinrichtung (67) auf der der ersten Evakuiereinrichtung (13) zugewandten Seite Zuläufe (72) für Reinigungs- bzw. Sterilisiermittel zum Reinigen bzw. Sterilisieren der in die Abführeinrichtung (67) eintauchenden Eindrückstößelabschnitte aufweisen.
- Vorrichtung nach Anspruch 2 oder 3, dadurch gekennzeichnet, daß oberhalb der Zuführeinrichtung (37) ein die Eindrückstößel (48) aufnehmendes zweites Evakuierwerkzeug (45) angeordnet ist, welches ebenfalls mit der Vakuumquelle (30) verbunden ist.
- Vorrichtung nach Anspruch 4, dadurch gekennzeichnet, daß in der Reinigungs- bzw. Evakuierstellung das zweite Evakuierwerkzeug (45) über die Vakuumleitung (31) mit Reinigungs- bzw. Sterilisiermittel durchströmt wird, welches über das erste Evakuierwerkzeug (13) in die Abführeinrichtung (67) abfließt.
- Vorrichtung nach Anspruch 4 oder 5, dadurch gekennzeichnet, daß in der Reinigungs- bzw. Sterilisierstellung der ersten Evakuiereinrichtung (13) und der zweiten Evakuiereinrichtnung (45) zwischen der ersten Evakuiereinrichtung (13) und der zweiten Evakuiereinrichtnung (45) anstelle der Zuführeinrichtung (37) eine Durchbrüche für die Eindrückstößel (48) aufweisende Adapterplatte anordenbar ist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die erste Evakuiereinrichtung (13), die zweite Evakuiereinrichtung (45) und die Zuführeinrichtung (37) zumindest höhenverstellbar angeordnet sind.
- Vorrichtung nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Vorrichtung (12) ein Gehäuse (10) aufweist, in dessen Innenraum (11) Reinraumbedingungen herrschen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE29918679U DE29918679U1 (de) | 1999-10-23 | 1999-10-23 | Vorrichtung zum Verschließen von mit einem Füllgut befüllten Behältern mit Verschlußstopfen |
| DE29918679U | 1999-10-23 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1094003A1 true EP1094003A1 (de) | 2001-04-25 |
| EP1094003B1 EP1094003B1 (de) | 2003-01-29 |
Family
ID=8080663
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00121626A Expired - Lifetime EP1094003B1 (de) | 1999-10-23 | 2000-10-04 | Vorrichtung zum Verschliessen von mit einem Füllgut befüllten Behältern mit Verschlussstopfen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1094003B1 (de) |
| JP (1) | JP4939684B2 (de) |
| DE (2) | DE29918679U1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2003042043A1 (de) * | 2001-11-14 | 2003-05-22 | Convenience Food Systems Wallau Gmbh & Co. Kg | Verfahren zur reinigung und/oder desinfizierung der vakuumkanäle einer siegelstation |
| WO2011114061A1 (fr) * | 2010-03-19 | 2011-09-22 | Equipement Support Radio Pharmaceutique | Dispositif hermetique pour la manipulation d'un liquide |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10129452A1 (de) * | 2001-06-19 | 2003-01-09 | Bosch Gmbh Robert | Verfahren zum Befüllen von im wesentlichen zylinderförmigen Ampullen |
| DE102015112790A1 (de) | 2015-08-04 | 2017-02-09 | Khs Gmbh | Verfahren zur Reinigung und/oder Desinfektion von Verschließelementen einer Verschließmaschine, Verschließmaschine sowie Verschließelement |
| FR3083721B1 (fr) * | 2018-07-12 | 2020-12-18 | Aptar France Sas | Dispositif de distribution de produit fluide et son procede de remplissage et de bouchage. |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR824357A (fr) * | 1936-10-21 | 1938-02-07 | Procédé et dispositifs pour l'introduction de gaz et notamment d'air comprimé dans des ampoules hypodermiques et autres et la fermeture de ces ampoules | |
| DE29703993U1 (de) * | 1997-03-05 | 1998-07-16 | Robert Bosch Gmbh, 70469 Stuttgart | Evakuier- und Verschließeinrichtung für Verschlußstopfen aufweisende Kleinbehälter |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DD145739B1 (de) * | 1979-08-20 | 1982-04-28 | Edgar Loewe | Vorrichtung zum reinigen von gegendruck-flaschenfuellmaschinen |
| DE2948633C2 (de) * | 1979-12-04 | 1987-01-22 | Holstein Und Kappert Gmbh, 4600 Dortmund | Vorrichtung zum Verschließen von Gefäßen |
| DE3227244C1 (de) * | 1982-07-21 | 1984-01-05 | Mitsubishi Jukogyo K.K., Tokyo | Waschvorrichtung für eine Behälterverschließmaschine |
| JP2682632B2 (ja) * | 1988-03-15 | 1997-11-26 | 武田薬品工業株式会社 | 容器の施栓装置 |
| JP3508276B2 (ja) * | 1995-02-20 | 2004-03-22 | 第一製薬株式会社 | 真空打栓機の滅菌装置および滅菌方法 |
| US5519984A (en) * | 1995-03-16 | 1996-05-28 | Mallinckrodt Medical, Inc. | Methods for packaging a pressure or vacuum sensitive product |
| JP3566456B2 (ja) * | 1996-05-16 | 2004-09-15 | エーザイ株式会社 | 既充填シリンジおよびその製造方法と装置 |
| DE19727942C2 (de) * | 1997-07-01 | 1999-04-15 | Gea Finnah Gmbh | Maschine und Verfahren zum Verschließen von Flaschen mit Verschlußkappen |
-
1999
- 1999-10-23 DE DE29918679U patent/DE29918679U1/de not_active Expired - Lifetime
-
2000
- 2000-10-04 EP EP00121626A patent/EP1094003B1/de not_active Expired - Lifetime
- 2000-10-04 DE DE50001161T patent/DE50001161D1/de not_active Expired - Lifetime
- 2000-10-23 JP JP2000322732A patent/JP4939684B2/ja not_active Expired - Fee Related
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR824357A (fr) * | 1936-10-21 | 1938-02-07 | Procédé et dispositifs pour l'introduction de gaz et notamment d'air comprimé dans des ampoules hypodermiques et autres et la fermeture de ces ampoules | |
| DE29703993U1 (de) * | 1997-03-05 | 1998-07-16 | Robert Bosch Gmbh, 70469 Stuttgart | Evakuier- und Verschließeinrichtung für Verschlußstopfen aufweisende Kleinbehälter |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2003042043A1 (de) * | 2001-11-14 | 2003-05-22 | Convenience Food Systems Wallau Gmbh & Co. Kg | Verfahren zur reinigung und/oder desinfizierung der vakuumkanäle einer siegelstation |
| US7204258B2 (en) | 2001-11-14 | 2007-04-17 | Convenience Food Systems Wallau Gmbh & Co. Kg | Method for cleaning and/or disinfecting the vacuum channels of a sealing station |
| RU2310589C2 (ru) * | 2001-11-14 | 2007-11-20 | Конвиниенс Фуд Системс Валлау Гмбх Унд Со. Кг | Способ очистки и/или дезинфекции вакуумных каналов секции термосваривания |
| WO2011114061A1 (fr) * | 2010-03-19 | 2011-09-22 | Equipement Support Radio Pharmaceutique | Dispositif hermetique pour la manipulation d'un liquide |
| FR2957592A1 (fr) * | 2010-03-19 | 2011-09-23 | Equip Support Radio Pharma | Dispositif hermetique pour la manipulation d'un liquide |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001171791A (ja) | 2001-06-26 |
| EP1094003B1 (de) | 2003-01-29 |
| JP4939684B2 (ja) | 2012-05-30 |
| DE29918679U1 (de) | 2001-03-01 |
| DE50001161D1 (de) | 2003-03-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19716846C1 (de) | Evakuier- und Verschließvorrichtung | |
| DE3207426C2 (de) | Vorrichtung zur Herstellung von Behältern aus thermoplatischen Folienbändern | |
| DE4303524C1 (de) | Füllventil für eine Behälterfüllmaschine | |
| DE3809852A1 (de) | Verfahren zum aseptischen bzw. sterilen abfuellen von fluessigem fuellgut in behaelter sowie vorrichtung zum durchfuehren dieses verfahrens | |
| DE69005018T2 (de) | Verfahren und Vorrichtung zum Sterilisieren und Reinigen einer Anlage für aseptische Abfüllung. | |
| WO1991018823A1 (de) | Verfahren und vorrichtung zum sterilen abfüllen von getränkeflüssigkeiten | |
| EP0212201A1 (de) | Vorrichtung und Verfahren zur luftfreien Befüllung von Behältnissen, insbesondere von flexiblen Beuteln | |
| EP0582955B1 (de) | Vorrichtung zum Dosieren und Abfüllen von flüssigen oder pastösen Produkten, insbesondere zum Abfüllen von sortierten Produkten, wie z. B. Fruchtjoghurt oder dgl., vorzugsweise auf mehrbahnigen Aseptikmaschinen | |
| DE2248405A1 (de) | Vorrichtung zur druckpruefung von flaschen | |
| EP0479010A1 (de) | Vorrichtung und Verfahren zum Sterilisieren, Füllen und Verschliessen einer Füllöffnung | |
| EP0163922A2 (de) | Automat für die hydroplastische Bearbeitung von Stirnrädern | |
| EP3670434B1 (de) | Vorrichtung und verfahren zum befüllen eines zu befüllenden behälters mit einem füllprodukt | |
| EP3693333B1 (de) | Vorrichtung zum behandeln eines behälters | |
| DE19648087A1 (de) | Einrichtung zum sterilen Befüllen von Behältnissen | |
| DE69419013T2 (de) | Abgabeverfahren und vorrichtung | |
| DE2509611A1 (de) | Vorrichtung zum sterilen verpacken von guetern in behaelter | |
| EP3608235A1 (de) | Siegelwerkzeug für eine verpackungsmaschine | |
| EP1094003B1 (de) | Vorrichtung zum Verschliessen von mit einem Füllgut befüllten Behältern mit Verschlussstopfen | |
| EP0357998B1 (de) | Verfahren für eine sterile Handhabung von strömungsfähigen Fermenterproben sowie Vorrichtung zur Durchführung des Verfahrens. | |
| EP3331812B1 (de) | Verfahren zur reinigung und/oder desinfektion von verschliesselementen sowie verschliessmaschine | |
| DE19750075C2 (de) | Verfahren zum Heraustrennen von Deckblattfolien aus einer Kunststoffolienbahn und Vorrichtung zum Durchführen des Verfahrens | |
| DE102004003489B3 (de) | Ventil zum Abfüllen fließfähiger Produkte mit und ohne stückigen Anteil | |
| EP0673837B1 (de) | Einrichtung zum sterilen Befüllen von Behältnissen | |
| DE102008017768A1 (de) | Sperreinrichtung zwischen einem unsterilen Bereich und einem sterilen Bereich | |
| DE2114495A1 (de) | Speisevorrichtung für den Glas huttenbetneb |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR GB IT LI |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20011025 |
|
| AKX | Designation fees paid |
Free format text: CH DE FR GB IT LI |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 20020417 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): CH DE FR GB IT LI |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: SCINTILLA AG, DIREKTION |
|
| REF | Corresponds to: |
Ref document number: 50001161 Country of ref document: DE Date of ref document: 20030306 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20030502 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20031030 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20050923 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20051019 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20051024 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061031 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061031 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20061004 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20070629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061004 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061031 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20161213 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20161025 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50001161 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171004 |