EP1052328B1 - Herstellungsverfahren für ein Tiefdruck-Papier - Google Patents
Herstellungsverfahren für ein Tiefdruck-Papier Download PDFInfo
- Publication number
- EP1052328B1 EP1052328B1 EP00102731A EP00102731A EP1052328B1 EP 1052328 B1 EP1052328 B1 EP 1052328B1 EP 00102731 A EP00102731 A EP 00102731A EP 00102731 A EP00102731 A EP 00102731A EP 1052328 B1 EP1052328 B1 EP 1052328B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pigment
- paper
- web
- csf
- filler
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
- D21F9/003—Complete machines for making continuous webs of paper of the twin-wire type
- D21F9/006—Complete machines for making continuous webs of paper of the twin-wire type paper or board consisting of two or more layers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
- D21F11/02—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines of the Fourdrinier type
- D21F11/04—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines of the Fourdrinier type paper or board consisting on two or more layers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H19/00—Coated paper; Coating material
- D21H19/80—Paper comprising more than one coating
- D21H19/84—Paper comprising more than one coating on both sides of the substrate
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
- D21H23/02—Processes or apparatus for adding material to the pulp or to the paper characterised by the manner in which substances are added
- D21H23/22—Addition to the formed paper
- D21H23/24—Addition to the formed paper during paper manufacture
- D21H23/26—Addition to the formed paper during paper manufacture by selecting point of addition or moisture content of the paper
- D21H23/28—Addition before the dryer section, e.g. at the wet end or press section
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
- D21H23/02—Processes or apparatus for adding material to the pulp or to the paper characterised by the manner in which substances are added
- D21H23/22—Addition to the formed paper
- D21H23/52—Addition to the formed paper by contacting paper with a device carrying the material
- D21H23/54—Rubbing devices, e.g. brush, pad, felt
Definitions
- the invention relates to a production method for a rotogravure paper having a maximum roughness depth of 1.40 ⁇ m (measured by the " P arker P rint S urf" method according to DIN ISO 8791-4).
- the filler content or pigment content of the pulp suspension is kept as high as possible, since these very fine materials produce a very smooth and homogeneous surface of the paper.
- a pulp is used, which has as high a degree of grinding as possible, due to the high proportion of Fine material to produce a homogeneous sheet structure. Uniformity and closeness of the paper surface are of paramount importance.
- gravure paper is currently being produced in part by producing coated base paper as a highly tear-resistant paper and subsequently coating the paper surface with pigment and filler in order to obtain sufficient surface quality.
- This requires a high investment cost, since in addition to the paper machine necessary for the production of the paper, even in a coating machine, which works on-line or off-line to the papermaking process, must be invested.
- CSF Canadian Standard Freeness
- the inventors have realized that it is possible to produce a gravure paper using a pulp with a low freeness with values greater than 50 ml CSF, preferably between 50 ml and 120 ml CSF, without on-line or on-line coating
- To use "off-line" operation if it is possible to arrange the filler or pigment content of the finished paper web for the most part in the immediate surface near the finished paper web, on the one hand, the tensile strength of the produced gravure paper is increased and on the other hand, the maximum surface roughness of the paper is not affected. At the same time, however, the manufacturing process takes place in one operation.
- the dry content of the fibrous web, to which the filler and / or the pigment is applied ⁇ 90%, preferably 3% to 55%, preferably 5% to 20%, since only this way a good binding of the filler or of the pigment is achieved on the fiber web.
- a high total filler content requires a smaller relative proportion of the strength-generating pulp portions at a constant basis weight. This makes it necessary to use higher quality and therefore more expensive fiber fractions.
- the invention of the targeted application of pigments to the surface of the paper avoids this disadvantage. It can thus be used without loss of quality cheaper fiber materials.
- the filler content concentrates substantially in the layers close to the surface or surface forming layers which are important for printing, while in the middle of the sheet there is a low filler content which in itself already ensures good tear resistance of the paper, wherein additionally by reducing the Grinding degree over the prior art to a freeness greater than 50 ml of CSF is additionally provided for an increase in the tensile strength of the paper.
- This also means that the web receives better runnability by the paper machine and later by a printing press.
- An advantageous embodiment of the production method provides that subsequent to the at least one order of the pigment and / or Grestoffslurry a press run takes place. By this press flow is achieved that the binding of the pigment and / or filler coating with the fibrous web is increased.
- the production process can be applied both on one side and on both sides of the fibrous web, so that the pigment and / or filler slurry can also be applied to both sides of the fibrous web.
- Possible locations for applying the pigment or / and filler slurry layer may be the sheet forming system of the paper machine or the press section.
- the composition of the pigment and / or filler slurry it is also possible to apply it through a sieve to the fibrous web. In this way, it is advantageously achieved that the application can be applied to the paper web at a time when the tear resistance of the paper web itself is not sufficient to release it from the wire. Even if this were possible, the application process would have an adverse effect on the fiber structure and affect the subsequent tensile strength of the paper web.
- the order of the pigment and / or filler slurry can therefore also be carried out on a per se already relatively tear-resistant paper web through a sieve in order to reduce the likelihood of a possible web break in the manufacturing process and thus to increase the effective life of the paper machine.
- Advantageous values for the total coating weight of the at least one application of the pigment and / or filler slurry per side of the paper web is a dry mass of 0.5 to 10.0 g / m 2 , preferably 1.0 to 10 g / m 2 .
- the production process is not limited to the application of a filler and / or pigment slurry to an already existing fiber web, but rather to it
- 50 ml to 120 ml of CSF preferably 50 ml to 80 ml of CSF
- the pulp / fines fraction in the pigment and / or filler suspension preferably in the range 10th % to 95%, preferably 30% to 60%.
- a fibrous web is formed by means of a headbox having at least two, preferably at least three layers, wherein one layer, preferably the two outer layers, is charged with the filler and / or pigment suspension and at least one layer, preferably the inner layer , is charged with the designated stock suspension.
- a paper web with the aid of a sheet forming system, a press section and a dryer section, wherein a subsequent coating of the paper web is dispensed with.
- this method according to the invention it is achieved that in the outer layer to be printed, or in the two outer layers, a very high Gearstoff- and / or pigment content is present, while in a fibrous layer, or in the inner layer, fibers with a relatively low Grinding corresponding to greater than 50 ml of CSF, preferably in the range of 50 ml to 100 ml of CSF, are present, so that here a very good tensile strength of the paper web is guaranteed.
- At least one of the following may be added: retention aids, dispersants, fixatives, sizing agents, binders and starch.
- fines suspension can also be used.
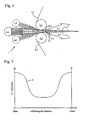
- FIG. 1 illustrates the production method according to the invention with a three-layer headbox 1 and a subsequent twin-wire former.
- the headbox 1 has three feeds 1.1 to 1.3, wherein the middle feed 1.1 is charged with a stock suspension, which is produced according to the invention with a substance having a freeness greater than or equal to 50 ml of CSF.
- FIG. 2 shows the course of the relative proportion of filler 6 in a coordinate system in which the relative filler content is plotted on the ordinate and the Z-direction of the paper is shown on the abscissa.
- the two marginal arrows represent the surfaces of the top (left) and the bottom (right) of the finished paper.
- the proportion of filler 6 on the top side and the bottom side of the paper reaches a maximum, while in the central region of the paper there is a relatively small proportion of filler. Accordingly, in this area, the proportion of the pulp is high and, according to the invention, has a freeness of greater than 50 ml of CSF. Due to the high filler content in the outer layers of the paper, the optimum printability of the paper for the gravure printing method is achieved, although there is only a reduced degree of grinding of the substance of the inner paper layer. In addition, as a positive side effect also results in an improved runnability of the paper.
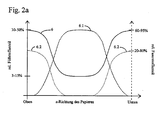
- FIG. 2a Another possible course of relative fiber and filler content is shown in FIG. 2a.
- the curve 6 shows the relative filler content over the z-direction of the paper
- the curve 6.1 the course of the relative pulp content of a substance with 50 to 120 ml of CSF
- the curve 6.2 the course of the relative pulp content of a substance with ⁇ 30 ml of CSF
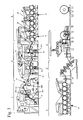
- FIG. 3 shows a paper machine with a sheet forming system 7, consisting of a twin-wire former, which is supplied by a single-layer headbox 1 with stock suspension. This is followed by a press section 8 with two shoe presses 8.1 and 8.2. Behind a single-row dryer section 9 is arranged, which is followed by a calender 10. From there, the finished paper is finally led to the winding 11.
- the arrows 12 to 20 show examples of possible positions for applicators for application of pigment or filler.
- a first position for an applicator that is to say a first application location, is represented by the arrow 12.
- This application location is in the region of the transition from the sheet forming system to the press section, that is to say in an area in which the upper wire has already been removed from the fiber web and the fiber web is supported only by a lower wire of the sheet forming system.
- advantageous application locations are the positions 12A to 12C in the illustrated twin-wire former, whereby here too the sieves are applied.
- the lower wire is peeled off and the fiber web is taken over by the first upper wire of the press section, with another favorable application point 13 being located in this free section of the second side of the fiber web. Since the fiber web passes through the press 8.1 after the application of the pigment or filler layer, these newly applied layers are optimally "welded" to the fiber web.
- the dry content of the fiber web has not exceeded a value of 90%, since at a dry content of higher than 90%, only an insufficiently firm connection with the fiber web becomes.
- a drying content of 3% to 55% is preferred.
Landscapes
- Paper (AREA)
- Polysaccharides And Polysaccharide Derivatives (AREA)
Description
- Die Erfindung betrifft ein Herstellungsverfahren für ein Tiefdruck-Papier mit einer maximalen Rauhtiefe von 1,40µm (gemessen mit der "Parker Print Surf" - Methode nach DIN-ISO 8791-4) .
- Aus dem Stand der Technik sind unterschiedliche Druckverfahren bekannt, welche unterschiedliche Ansprüche an die Qualität und die Eigenschaften des zu bedruckenden Papieres stellen, um eine optimale Druckqualität zu erreichen. Beim Tiefdruck-Verfahren ist es besonders wesentlich, daß die Oberfläche des verwendeten Papieres eine hohe Glätte beziehungsweise eine sehr geringe Rauhtiefe aufweist, damit eine ausreichende Druckqualität erreicht wird. Weiterhin muß die Porosität gering sein, um eine optimale Farbaufnahme zu gewährleisten. Um beste Druckqualität zu erzielen, muß das Blatt auch nach einer Kalandrierung eine gewisse Kompressibilität aufweisen. Neben der geringen Rauhtiefe wird jedoch auch eine hohe Zugfestigkeit gefordert, damit ein Abreißen der Papierbahn während des Druckprozesses vermieden wird.
- Zur Erzielung einer sehr hohen Oberflächengüte, also einer geringen Rauhtiefe des Papieres, wird der Füllstoffgehalt beziehungsweise Pigmentgehalt der Faserstoffsuspension möglichst hoch gehalten, da diese sehr feinen Stoffe eine sehr glatte und homogene Oberfläche des Papieres erzeugen. Zudem wird ein Faserstoff verwendet, der über einen möglichst hohen Mahlgrad verfügt, um durch den hohen Anteil an Feinstoff ein homogenes Blattgefüge zu erzeugen. Gleichmäßigkeit und Geschlossenheit der Papieroberfläche sind von herausragender Bedeutung.
- Diesen Wünschen läuft jedoch die Forderung einer hohen Festigkeit des Papieres entgegen. Zur Erreichung einer hohen Reißfestigkeit ist ein zu hoher Füllstoffgehalt nicht erwünscht, denn Füllstoff wirkt als Blockierer der Wasserstoffbrückenbildung zwischen den Fasern des Papieres. Zusätzlich leiden bei hohem Mahlgrad die Festigkeiten aufgrund des Faserverkürzungseffektes.
- Um diesen sich gegensätzlichen Interessen zu entgehen wird derzeit Tiefdruck-Papier zum Teil dadurch hergestellt, daß Streichrohpapier als hoch reißfestes Papier erzeugt wird und anschließend die Papieroberfläche mit Pigment- und Füllstoff bestrichen wird, um eine ausreichende Oberflächenqualität zu erhalten. Dies erfordert aber einen hohen Investitionsaufwand, da zusätzlich zu der, zur Herstellung des Papieres notwendigen Papiermaschine, auch noch in eine Streichmaschine, die on-line oder off-line zum Papierherstellungsprozeß arbeitet, investiert werden muß.
- Folgt man der anderen Möglichkeit, den Mahlgrad des Papieres möglichst hoch zu halten, das heißt im Bereich kleiner 40 ml CSF, und mit einem relativen hohen Gesamtfüllstoffgehalt zu arbeiten, so bedeutet dies, eine starke Mahlung des Faserstoffes. Dies ist jedoch sehr energieintensiv, da die aufgewandte Energie mit zunehmenden Mahlgrad expontentiell ansteigt.
- Der Mahlgrad von Faserstoff wird häufig als Canadian Standard Freeness (CSF) (siehe TAPPI 227) in Milliliter bezeichnet. Hierbei entspricht ein hoher Mahlgrad, das heißt eine hohe Feinheit des Faserstoffes beziehungsweise ein hoher Entwässerungswiderstand, einem niedrigen CSF-Wert, während ein niedriger Mahlgrad einem hohen CSF-Wert beziehungsweise einem niedrigen Entwässerungswiderstand entspricht.
- Aus der Offenlegungsschrift DE 196 24 127 A1 der Anmelderin ist ein Verfahren zur Herstellung einer Papierbahn, mit Hilfe eines Mehrschicht-Stoffauflaufes bekannt. Bei diesem Verfahren zur Herstellung einer Mehrschichten-Faserbahn werden mittels eines Stoffauflaufes mehrere Fasersuspensionsströme einer Bahnbildungseinrichtung zugeführt, wobei zur Bildung einer dreischichtigen Faserstoffbahn beide äußere Schichten durch zwei Fasersuspensionsströme erzeugt werden, deren Zusammensetzung so gewählt ist, daß die jeweils äußere Schicht anschließend leichter entwässerbar ist, als die innere Schicht, die durch einen entsprechend andersartig zusammengesetzten Fasersuspensionsstrom erzeugt wird. Eine konkrete Angabe der Zusammensetzung der einzelnen Fasersuspensionsströme wird in dieser Schrift nicht genannt.
- Weiterhin ist es aus der WO 97 29238 A1 bekannt, auf die Oberfläche einer noch nassen Faserbahn, im Bereich der Naßpartie einer Papiermaschine, nicht gekochte Stärke aufzutragen, um die Oberfläche des Papieres zu verbessern. Ein Hinweis auf die Herstellung eines Tiefdruck-Papieres ist nicht angegeben.
- Es ist Aufgabe der Erfindung ein Herstellungsverfahren für Tiefdruck-Papiere anzugeben, welches sich durch einen wesentlich günstigeren Energieaufwand und Faserstoffeinsatz auszeichnet und einen geringeren Investitionsbedarf, als im Stand der Technik üblich, aufweist.
- Diese Aufgabe wird durch die Merkmale der jeweils unabhängigen Ansprüche gelöst.
- Die Erfinder haben erkannt, daß es möglich ist, ein Tiefdruck-Papier unter Verwendung eines Faserstoffs mit einem niedrigen Mahlgrad mit Werten größer 50 ml CSF, vorzugsweise zwischen 50 ml und 120 ml CSF, herzustellen, ohne ein Streichwerk im "on line"- oder "off line"-Betrieb verwenden zu müssen, wenn es möglich ist den Füllstoff- beziehungsweise Pigmentgehalt der fertigen Papierbahn zu seinem größten Teil in unmittelbarer Oberflächennähe der fertigen Papierbahn anzuordnen, wobei einerseits die Reißfestigkeit des hergestellten Tiefdruck-Papieres erhöht wird und andererseits die maximale Oberflächenrauhtiefe des Papieres nicht beeinträchtigt wird. Gleichzeitig findet aber auch der Herstellungsprozeß in einem Arbeitsgang statt. Wichtig ist hierbei, daß der Trockengehalt der Faserbahn, auf die der Füllstoff und/oder das Pigment aufgetragen wird ≤90%, vorzugsweise 3% bis 55%, vorzugsweise 5% bis 20%, ist, da nur hierdurch eine gute Bindung des Füllstoffs beziehungsweise des Pigmentes an die Faserbahn erreicht wird.
- Ein hoher Gesamtfüllstoffgehalt bedingt bei konstantem Flächengewicht einen kleineren relativen Anteil der festigkeitserzeugenden Faserstoffanteile. Dadurch ist es notwendig höherwertige und damit teurere Faserstoffanteile einzusetzen. Durch die Erfindung des gezielten Applizierens von Pigmenten an der Oberfläche des Papieres wird dieser Nachteil vermieden. Es können somit ohne Qualitätsverlust kostengünstigere Faserstoffe eingesetzt werden.
- Entsprechend dem Erfindungsgedanken wird das Verfahren zur Herstellung von Tiefdruck-Papier mit einer maximalen Rauhtiefe von 1,40 µm dahingehend verbessert, daß es die folgenden Verfahrensschritte enthält:
- Erzeugung einer Stoffsuspension mit einem Stoff mit einer Freeness (=Maß für den Mahlgrad) von größer/gleich 50 ml CSF (=Canadian Standard Freeness), vorzugsweise 50 ml bis 120 ml CSF, vorzugsweise 50 ml bis 80 ml CSF,
- Bildung einer Faserbahn mit dieser Stoffsuspension mit Hilfe eines Blattbildungssystems, einer ersten Pressenpartie und einer Trockenpartie,
- Auftragung mindestens einer Pigment- und/oder Füllstoffslurry auf die unfertige Faserbahn im Bereich zwischen dem Beginn der Blattbildung und einem Trockengehalt der Faserbahn von ≤90%, vorzugsweise zwischen 3% und 50%, wobei der Faserstoffanteil im Pigment- und/oder Füllstoffslurry vorzugsweise im Bereich 2% bis 60%, vorzugsweise 5% bis 30%, beträgt, und
- Verzicht auf ein nachträgliches Streichen der Papierbahn.
- Hierdurch wird vorteilhaft erreicht, daß sich der Füllstoffgehalt im wesentlichen in den für das Drucken wichtigen oberflächennahen beziehungsweise oberflächenbildenden Schichten konzentriert, während in der Blattmitte ein geringer Füllstoffgehalt vorliegt, der für sich alleine schon für gute Reißfestigkeit des Papieres sorgt, wobei zusätzlich durch die Reduzierung des Mahlgrades gegenüber dem Stand der Technik auf eine Freeness von größer 50 ml CSF zusätzlich für eine Erhöhung der Reißfestigkeit des Papieres gesorgt wird. Dies führt auch dazu, daß die Bahn bessere Laufeigenschaften durch die Papiermaschine und später auch durch eine Druckmaschine erhält.
- Eine vorteilhafte Ausgestaltung des Herstellungsverfahrens sieht vor, daß anschließend an den mindestens einen Auftrag der Pigment- und/oder Füllstoffslurry ein Pressendurchlauf stattfindet. Durch diesen Pressendurchlauf wird erreicht, daß die Bindung der Pigment- und/oder Füllstoffauflage mit der Faserbahn erhöht wird.
- Erfindungsgemäß kann das Herstellungsverfahren sowohl auf einer, als auch beiden Seiten der Faserbahn angewandt werden, so daß der Pigment- und/oder Füllstoffslurry auch auf beiden Seiten der Faserbahn aufgetragen werden kann.
- Mögliche Orte zum Auftragen der Pigment- oder/und Füllstoffslurry-Schicht können das Blattbildungssystem der Papiermaschine oder die Pressenpartie sein.
- Aufgrund der Zusammensetzung der Pigment- und/oder Füllstoffslurry besteht auch die Möglichkeit, diese durch ein Sieb hindurch auf die Faserbahn aufzutragen. Hierdurch wird vorteilhaft erreicht, daß der Auftrag zu einem Zeitpunkt auf die Papierbahn aufgetragen werden kann, zu dem die Reißfestigkeit der Papierbahn selbst noch nicht ausreicht, um sie vom Sieb zu lösen. Selbst wenn dieses möglich wäre, würde sich der Auftragsvorgang belastend auf die Faserstruktur auswirken und die spätere Reißfestigkeit der Papierbahn beeinträchtigen. Der Auftrag der Pigment- und/oder Füllstoffslurry kann also auch auf eine an sich schon relativ reißfeste Papierbahn durch ein Sieb hindurch erfolgen, um die Wahrscheinlichkeit eines möglichen Bahnabrisses im Herstellungsprozeß zu verringern und damit die effektive Laufzeit der Papiermaschine zu erhöhen.
- Vorteilhafte Werte für das gesamte Auftragsgewicht des mindestens einen Auftrags der Pigment- und/oder Füllstoffslurry je Seite der Papierbahn ist eine Trockenmasse von 0,5 bis 10,0 g/m2, vorzugsweise 1,0 bis 10 g/m2.
- Erfindungsgemäß beschränkt sich das Herstellungsverfahren nicht allein auf den Auftrag einer Füllstoff- und/oder Pigmentslurry auf eine schon bestehende Faserbahn, sondern es kann erfindungsgemäß auch das Tiefdruck-Papier mit einer maximalen Oberflächen-Rauhtiefe von 1,40 µm hergestellt werden, indem eine Stoffsuspension mit einem Faserstoff mit einer Freeness (=Maß für den Mahlgrad) von größer/gleich 50 ml CSF (=Canadian Standard Freeness), vorzugsweise 50 ml bis 120 ml CSF, vorzugsweise 50 ml bis 80 ml CSF, erzeugt wird, gleichzeitig wird eine Füllstoff- und/oder Pigmentsuspension hergestellt, wobei der Faserstoff/Feinstoff-Anteil in der Pigment- und/oder Füllstoffsuspension vorzugsweise im Bereich 10% bis 95%, vorzugsweise 30% bis 60%, liegt. Anschließend wird eine Faserbahn mit Hilfe eines Stoffauflaufes mit mindestens zwei, vorzugsweise mindestens drei Schichten, gebildet, wobei eine Schicht, vorzugsweise die beiden äußeren Schichten, mit der Füllstoff- und/oder Pigmentsuspension beschickt wird/werden und mindestens eine Schicht, vorzugsweise die innere Schicht, mit der bezeichneten Stoffsuspension beschickt wird. Anschließend folgt die Bildung einer Papierbahn mit Hilfe eines Blattbildungssystems, einer Pressenpartie und einer Trockenpartie, wobei auf ein nachträgliches Streichen der Papierbahn verzichtet wird.
- Auch durch dieses erfindungsgemäße Verfahren wird erreicht, daß in der zu bedruckenden Außenschicht, beziehungsweise in den beiden Außenschichten, ein sehr hoher Füllstoff- und/oder Pigmentgehalt vorliegt, während in der einen faserhaltigen Schicht, beziehungsweise in der inneren Schicht, Fasern mit einem relativ niedrigen Mahlgrad entsprechend größer 50 ml CSF, vorzugsweise im Bereich von 50 ml bis 100 ml CSF, vorliegen, so daß hier eine sehr gute Reißfestigkeit der Papierbahn gewährleistet ist.
- Als Pigment- oder Füllstoff können beispielsweise verwendet werden: Kaolin, Clay, gemahlenes CaCO3, PCC (=gefälltes CaCO3), TiO2, Talkum, Bentonit.
- Zusätzlich zu diesen Füllstoffen oder Pigmenten kann mindestens einer der nachfolgenden Stoffe zugesetzt wird: Retentionsmittel, Dispergiermittel, Fixiermittel, Leimungsmittel, Bindemittel und Stärke. Zusätzlich kann auch Feinstoffsuspension verwendet werden.
- Zusätzliche Merkmale und Vorteile der Erfindung ergeben sich aus der nachfolgenden Beschreibung bevorzugter Ausführungsbeispiele unter Bezugnahme auf die Zeichnungen.
- Die Erfindung soll nachfolgend anhand der Zeichnungen näher erläutert werden. Es stellen dar:
- Figur 1:
- Dreischichtstoffauflauf;
- Figur 2:
- Verlauf des relativen Füllstoffanteils;
- Figur 2a:
- Verlauf des relativen Füllstoffanteils und der Faserstoffanteile;
- Figur 3:
- Papiermaschine mit Füllstoff- und Pigmentapplikatoren.
- Die Figur 1 verdeutlicht das erfindungsgemäße Herstellungsverfahren mit einem dreischichtigen Stoffauflauf 1 und einem anschließenden Doppelsiebformer. Der Stoffauflauf 1 besitzt drei Zuführungen 1.1 bis 1.3, wobei die mittlere Zuführung 1.1 mit einer Stoffsuspension beschickt wird, die erfindungsgemäß mit einem Stoff hergestellt wird, der eine Freeness größer/gleich 50 ml CSF aufweist.
- Auf den Außenseiten sind zwei weitere Zuführungen 1.2 und 1.3 dargestellt, durch die eine, im wesentlichen mit Füllstoff beladene Suspension auf die Außenseiten der entstehenden Suspensionslage, die zwischen die beiden Siebe 2.1 und 2.2 eingeleitet wird, gelegt wird. Die Siebe 2.1 und 2.2 werden über zwei Walzen 3.1 und 3.2 zusammengeführt. Anschließend findet eine Entwässerung der über den Stoffauflauf 1 gebildeten dreischichtigen Stoffsuspensionslage durch die sandwichartig verlaufende Siebe 2.1 und 2.2 statt. Die Entwässerung ist schematisch durch die beiden Pfeile 5.1 und 5.2 darstellt. Auf diese Weise bildet sich eine innere Faserschicht 4.1, die durch die Stoffsuspension mit einer Freeness größer 50 ml CSF erzeugt wird. Die innere Faserschicht 4.1 ist auf ihren beiden Außenseiten durch je eine Füllstoffschicht 4.2 und 4.3 umgeben, welche an der Oberfläche für eine sehr glatte Struktur sorgen, wie sie beim Tiefdruck-Papier notwendig ist.
- Die Figur 2 zeigt den Verlauf des relativen Füllstoffanteils 6 in einem Koordinatenkreuz, in dem auf der Ordinate der relative Füllstoffanteil aufgetragen und auf der Abzisse die Z-Richtung des Papieres dargestellt ist. Die beiden randständigen Pfeile stellen die Oberflächen der Oberseite (links) und der Unterseite (rechts) des fertigen Papieres dar.
- Hierbei ist zu erkennen, daß der Füllstoffanteil 6 auf der Oberseite und der Unterseite des Papieres ein Maximum erreicht, während im mittleren Bereich des Papieres ein relativ geringer Füllstoffanteil besteht. Entsprechend ist in diesem Bereich der Anteil des Faserstoffes hoch und weist erfindungsgemäß einen Mahlgrad mit einer Freeness größer 50 ml CSF auf. Durch den hohen Füllstoffanteil in den Außenschichten des Papieres wird die optimale Bedruckbarkeit des Papieres für das Tiefdruck-Verfahren erreicht, obwohl nur eine verminderter Mahlgrad des Stoffes der inneren Papierschicht vorliegt. Zusätzlich ergibt sich als positiven Nebeneffekt auch eine verbesserte Laufeigenschaft des Papieres.
- Einen weiteren möglichen Verlauf von relativem Faser- und Füllstoffanteil ist in der Figur 2a dargestellt. Hier zeigt die Kurve 6 den relativen Füllstoffanteil über die z-Richtung des Papieres, die Kurve 6.1 den Verlauf des relativen Faserstoffanteiles aus einem Stoff mit 50 bis 120 ml CSF und die Kurve 6.2 den Verlauf des relativen Faserstoffanteiles aus einem Stoff mit <30 ml CSF. Es ist zu erkennen, daß hier in den Außenbereichen fast ausschließlich Füllstoff und Faserstoff mit <30 ml CSF vorliegen, während in der inneren Schicht wenig Füllstoffanteile und hauptsächlich Faserstoffanteile aus einem Stoff mit 50 bis 120 ml CSF angesiedelt sind.
- Ein weiteres Herstellungsverfahren für das erfindungsgemäße Tiefdruck-Papier ist in der Figur 3 dargestellt. Die Figur 3 zeigt eine Papiermaschine mit einem Blattbildungssystem 7, bestehend aus einem Doppelsiebformer, der durch einen einschichtigen Stoffauflauf 1 mit Stoffsuspension versorgt wird. Anschließend folgt eine Pressenpartie 8 mit zwei Schuhpressen 8.1 und 8.2. Dahinter ist eine einreihige Trockenpartie 9 angeordnet, an die sich ein Kalander 10 anschließt. Von dort aus wird das fertige Papier schließlich zur Aufwicklung 11 geführt. Die Pfeile 12 bis 20 zeigen beispielhaft mögliche Positionen für Applikatoren zur Auftragung von Pigment- oder Füllstoff.
- Eine erste Position für einen Applikator, also ein erster Auftragungsort, wird mit dem Pfeil 12 dargestellt. Dieser Auftragungsort befindet sich im Bereich des Übergangs vom Blattbildungssystem zur Pressenpartie, das heißt in einem Bereich, in dem das obere Sieb bereits von der Faserbahn abgenommen ist und die Faserbahn lediglich durch ein unteres Sieb des Blattbildungssystems gestützt wird. Weitere, vorteilhafte Auftragungsorte sind die Positionen 12A bis 12C im dargestellten Doppelsiebformer, wobei auch hier durch die Siebe appliziert wird.
- Anschließend an diesen Auftragungsort 12 wird das untere Sieb abgelöst und die Faserbahn vom ersten oberen Sieb der Pressenpartie übernommen, wobei sich in diesem freien Abschnitt der zweiten Seite der Faserbahn ein weiterer günstiger Auftragungsort 13 befindet. Da die Faserbahn anschließend an die Auftragung der Pigment- oder Füllstoffschicht die Presse 8.1 durchläuft, werden diese neu aufgetragenen Schichten bestens mit der Faserbahn "verschweißt".
- Zwei weitere mögliche Orte für eine Auftragung durch das Sieb hindurch sind direkt vor der zweiten Schuhpresse 8.2 gegeben. Diese Orte sind mit den Pfeilen 14 und 15 bezeichnet. Hier kann vorteilhaft Pigment- und/oder Füllstoff durch das Sieb aufgetragen werden, da in diesem Bereich die Faserbahn sandwichartig von zwei Sieben eingeschlossen ist.
- In der nachfolgenden Trockenpartie 9 sind drei weitere mögliche Auftragungsorte 16,17 und 19 angegeben. An diesen Auftragsorten, die jeweils durch eine Umlenkwalze gebildet werden, besteht ebenfalls die Möglichkeit eines direkten Auftrages auf die im Trocknungsprozeß befindliche Faserbahn, wobei bei der gezeigten Ausführungsform der Trockenpartie als einreihige Trockenpartie lediglich eine Seite der Faserbahn derart problemlos zugänglich ist. Allerdings besteht auch an den Stellen eine Auftragungsmöglichkeit für Pigmet und Füllstoff, an denen jeweils das obere Band von der zu trocknenden Papierbahn abgehoben wird. Hier herrschen leider etwas beengte Platzverhältnisse für die Auftragung auf der gegenüberliegenden Seite der Faserbahn. Derartige Auftragungsorte sind beispielhafte durch die Pfeile 18 und 19 angegeben.
- Wird anstelle der einreihigen eine zweireihige Trockenpartie verwendet, so ergeben sich günstige Verhältnisse für einen gleichartigen Auftrag auf beiden Papierseiten.
- Wichtig bei der Auftragung der Pigment- und/oder Füllstoffschicht auf die entstehende Faserbahn ist, daß der Trocknungsgehalt der Faserbahn einen Wert von 90 % noch nicht überschritten hat, da bei einem Trocknungsgehalt von höher als 90 % nur eine unzureichend feste Verbindung mit der Faserbahn erreicht wird. Bevorzugt wird ein Trocknungsgehalt von 3% bis 55%.
- Insgesamt wird also durch dieses Herstellungsverfahren für ein Tiefdruck-Papier erreicht, daß sich eine wesentlich günstigere Energieausbeute ergibt, da eine Stoffsuspension mit niedrigem Mahlgrad verwendet wird. Im Gegensatz zu einem spezifischen Energieaufwand für einen hochwertigen TMP-Stoff (TMP=Thermomechanical Pulp) von 2800 - 3200 kWh/t und darüber, wird bei der Anwendung des hier beschriebenen Verfahrens weniger als 2800 kWh/t benötigt. Weiterhin kann auf ein nachträgliches Streichen verzichtet werden, wodurch erhebliche Investitions-Einsparungen - durch den Verzicht auf eine Streichanlage - möglich sind. Folgerichtig zeichnet sich auch das Tiefdruck-Papier, welches durch eines der erfindungsgemäßen Verfahren hergestellt wird, durch äußerst günstige Herstellungskosten aus.
- Ein zusätzlicher, wesentlicher Vorteil besteht darin, daß die Füllstoffanreicherung der äußeren Blattschichten zur Homogenisierung der Blattstruktur und somit zu einem egalisierenden Effekt beiträgt. Dadurch wird außerdem eine sehr gute Faserabdeckung erreicht.
-
- 1
- Stoffauflauf
- 1.1
- Zuführung für Faserstoff
- 1.2 + 1.3
- Zuführung für Füllstoff/Pigment
- 2.1 und 2.2
- Sieb
- 3.1 und 3.2
- Walze
- 4.1
- Faserschicht
- 4.2 und 4.3
- Füllstoffschicht
- 5.1 und 5.2
- Entwässerung
- 6
- Verlauf des relativen Füllstoffanteils
- 7
- Blattbildungssystem
- 8
- Pressenpartie
- 8.1 und 8.2
- Schuhpresse
- 9
- Trockenpartie
- 10
- Kalander
- 11
- Aufwicklung
- 12 bis 20
- Auftragungsorte/Positionen für Applikatoren
Claims (13)
- Herstellungsverfahren für ein Tiefdruck-Papier mit einer maximalen Rauhtiefe von 1,40 µm mit den folgenden Verfahrensschritten:Erzeugung einer Stoffsuspension mit einem Stoff mit einer Freeness von größer/gleich 50 ml CSF, vorzugsweise 50 bis 120 ml CSF, vorzugsweise 50 bis 80 ml CSF,Bildung einer Faserbahn mit dieser Stoffsuspension mit Hilfe eines Blattbildungssystems (7), einer ersten Pressenpartie (8) und einer Trockenpartie (9),Auftragung mindestens einer Pigment- und/oder Füllstoffslurry auf die unfertige Faserbahn im Bereich zwischen dem Beginn der Blattbildung und einem Trockengehalt der Faserbahn von ≤90%, wobei der Faserstoffanteil im Pigment- und/oder Füllstoffslurry vorzugsweise im Bereich 2% bis 60%, vorzugsweise 5% bis 30%, beträgt, undVerzicht auf ein nachträgliches Streichen der Papierbahn.
- Herstellungsverfahren gemäß Anspruch 1, dadurch gekennzeichnet, daß anschließend an den mindestens einen Auftrag der Pigment- und/oder Füllstoffslurry ein Pressendurchlauf stattfindet.
- Herstellungsverfahren gemäß Anspruch 1 oder 2, dadurch gekennzeichnet, daß der Pigment- und/oder Füllstoffslurry auf beiden Seiten der Faserbahn aufgetragen wird.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der mindestens eine Auftrag der Pigment- und/oder Füllstoffslurry im Blattbildungssystem (7) der Papiermaschine stattfindet.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der mindestens eine Auftrag der Pigment- und/oder Füllstoffslurry in der Pressenpartie (8) der Papiermaschine stattfindet.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der mindestens eine Auftrag der Pigment- und/oder Füllstoffslurry bei einem Trockengehalt < 55 %, vorzugsweise 3% bis 55%, der Papierbahn stattfindet.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß der mindestens eine Auftrag der Pigment- und/oder Füllstoffslurry durch ein Sieb auf die Faserbahn erfolgt.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß das gesamte Auftragsgewicht des mindestens einen Auftrags der Pigment- und/oder Füllstoffslurry auf einer Seite eine Trockenmasse von 0,5 bis 10,0 g/m2, vorzugsweise 1,0 bis 10 g/m2, aufweist.
- Herstellungsverfahren für ein Tiefdruck-Papier mit einer maximalen Oberflächen-Rauhtiefe von 1,40 µm mit den folgenden Verfahrensschritten:Erzeugung einer Stoffsuspension mit einem Stoff mit einer Freeness von größer/gleich 50 ml CSF, vorzugsweise 50 ml bis 120 ml CSF, vorzugsweise 50 ml bis 80 ml CSF,Erzeugung einer Füllstoff- und/oder Pigmentsuspension wobei der Faseranteil im Pigment- und/oder Füllstoffsuspension vorzugsweise im Bereich 10% bis 95%, vorzugsweise 20% bis 60%, beträgt,Bildung einer Faserbahn (4.1) mit Hilfe eines Stoffauflaufes mit mindestens zwei, vorzugsweise drei Schichten, wobei eine Schicht, vorzugsweise die beiden äußeren Schichten (4.2, 4.3), ausschließlich mit der Pigmentsuspension beschickt wird/werden und mindestens eine Schicht (4.1), vorzugsweise die innere Schicht mit der bezeichneten Stoffsuspension beschickt wird, anschließend Bildung einer Papierbahn mit Hilfe eines Blattbildungssystems (7), einer Pressenpartie (8) und einer Trockenpartie (9),wobei auf ein nachträgliches Streichen der Papierbahn verzichtet wird.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß als Pigment oder Füllstoff mindestens einer der nachfolgenden Stoffe verwendet wird: Kaolin, Clay, gemahlenes CaCO3, PCC, TiO2, Talkum, Bentonit.
- Herstellungsverfahren gemäß einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß dem Pigment oder Füllstoff mindestens einer der nachfolgenden Stoffe zugesetzt wird: Retentionsmittel, Fixiermittel, Dispergiermittel, Leimungsmittel, Bindemittel, Feinstoffsuspension.
- Herstellungsverfahren gemäß einem der Ansprüche 1 - 11, dadurch gekennzeichnet, daß die Pigment- und/oder FüllstoffSchicht einen Faseranteil enthält, dessen Stoff einen Mahlgrad mit einer Freeness von ≤30 ml CSF, vorzugsweise ≤20ml CSF, aufweist.
- Herstellungsverfahren gemäß Anspruch 12, dadurch gekennzeichnet, daß der Faseranteil der Pigment- und/oder FüllstoffSchicht um 50% bis 100% niedriger ist, als der Faseranteil der mittleren Schicht.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19922390A DE19922390A1 (de) | 1999-05-14 | 1999-05-14 | Tiefdruck-Papier und Herstellungsverfahren für dieses Papier |
| DE19922390 | 1999-05-14 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1052328A2 EP1052328A2 (de) | 2000-11-15 |
| EP1052328A3 EP1052328A3 (de) | 2001-04-04 |
| EP1052328B1 true EP1052328B1 (de) | 2006-09-27 |
Family
ID=7908160
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00102731A Expired - Lifetime EP1052328B1 (de) | 1999-05-14 | 2000-02-10 | Herstellungsverfahren für ein Tiefdruck-Papier |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6423181B1 (de) |
| EP (1) | EP1052328B1 (de) |
| AT (1) | ATE340895T1 (de) |
| DE (2) | DE19922390A1 (de) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FI110443B (fi) * | 2001-07-03 | 2003-01-31 | Metso Paper Inc | Liimakäsitellyn paperin tai kartongin valmistamiseen tarkoitettu menetelmä ja sovitelma |
| DE10141513A1 (de) * | 2001-08-24 | 2003-03-06 | Voith Paper Patent Gmbh | Verfahren und Vorrichtung zur Herstellung einer Faserstoffbahn aus mindestens einer Faserstoffsuspension |
| FI122074B (fi) * | 2002-10-24 | 2011-08-15 | M Real Oyj | Menetelmä kuitutuotteen valmistamiseksi |
| DE10351295A1 (de) * | 2003-10-31 | 2005-06-02 | Voith Paper Patent Gmbh | Verfahren zum Erzeugen einer Faserstoffbahn und Vorrichtung zur Durchfühung des Verfahrens |
| US7011729B2 (en) * | 2003-11-12 | 2006-03-14 | Corn Products International, Inc. | Starch and fiber mixture for papermaking and methods of making paper with the mixture |
| DE10355686A1 (de) * | 2003-11-28 | 2005-06-23 | Voith Paper Patent Gmbh | Papiermaschine |
| US8080292B2 (en) * | 2008-10-15 | 2011-12-20 | Hewlett-Packard Development Company, L.P. | Coated paper for pigment-based inkjet printers |
| CN102362030A (zh) | 2009-02-10 | 2012-02-22 | 米德韦斯瓦科公司 | 具有两面涂层的低密度纸张和纸板 |
| SE534151C2 (sv) | 2009-02-16 | 2011-05-10 | Stora Enso Ab | Process för tillverkning av papper eller kartong |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0514595A1 (de) * | 1991-05-20 | 1992-11-25 | Union Camp Corporation | Verfahren zur Herstellung des satinierten Papiers und Kartonbahnen unter Verwendung des Impulstrockners |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2060824A (en) * | 1933-06-14 | 1936-11-17 | Raffold Process Corp | Paper manufacture |
| US2168560A (en) * | 1934-12-17 | 1939-08-08 | Int Paper Co | Process and apparatus for the manufacture of paper |
| DE820851C (de) * | 1950-09-23 | 1951-11-12 | Fritz Brosch | Verfahren und Anordnung zum Auftragen einer Feinstoffbahn auf eine feuchte Faserstoffbahn |
| DE1942348A1 (de) | 1969-08-20 | 1971-03-04 | Voith Gmbh J M | Siebpartie einer Papiermaschine mit einem Applikator |
| GB1495154A (en) * | 1973-12-10 | 1977-12-14 | Commw Scient Ind Res Org | Manufacture of paperboard |
| JPS55152895A (en) * | 1979-05-11 | 1980-11-28 | Kanzaki Paper Mfg Co Ltd | Production of medium grade coat paper for graphic wheel |
| US4309248A (en) * | 1980-03-28 | 1982-01-05 | Kennecott Corporation | Process for manufacturing boron nitride fiber mats using calender rolls |
| EP0118552A1 (de) * | 1982-09-13 | 1984-09-19 | EASTMAN KODAK COMPANY (a New Jersey corporation) | Schichtförmiges, zusammengesetztes papiergebilde und sein herstellungsverfahren |
| FR2592070B1 (fr) * | 1985-12-23 | 1988-08-12 | Du Pin Cellulose | Produit papetier a double couche pour impression et son procede de fabrication |
| US4861427A (en) * | 1987-05-04 | 1989-08-29 | Weyerhaeuser Company | Bacterial cellulose as surface treatment for fibrous web |
| US5180624A (en) | 1987-09-21 | 1993-01-19 | Jujo Paper Co., Ltd. | Ink jet recording paper |
| US5667900A (en) | 1993-01-04 | 1997-09-16 | E. I. Du Pont De Nemours And Company | Aramid paper with high surface smoothness |
| FI92729C (fi) * | 1993-10-29 | 1994-12-27 | Valmet Paper Machinery Inc | Monikerrosperälaatikon massansyöttöjärjestelmä ja menetelmä monikerrosperälaatikkokäytössä |
| US5830317A (en) * | 1995-04-07 | 1998-11-03 | The Procter & Gamble Company | Soft tissue paper with biased surface properties containing fine particulate fillers |
| US6210535B1 (en) * | 1995-06-01 | 2001-04-03 | Valmet Corporation | Stock feed system for a multi-layer headbox and method in the operation of a multi-layer headbox |
| US5792317A (en) | 1996-02-07 | 1998-08-11 | Gl&V-Paper Machine Group, Inc. | Wet end starch application |
| US5753078A (en) * | 1996-06-07 | 1998-05-19 | Cartons St-Laurent, Inc./St. Laurent Paperboard, Inc. | Method of making surface coated or impregnated paper or paperboard |
| DE19624127A1 (de) * | 1996-06-17 | 1997-12-18 | Voith Sulzer Papiermasch Gmbh | Verfahren und Stoffauflauf zur Herstellung einer mehrschichtigen Faserstoffbahn |
-
1999
- 1999-05-14 DE DE19922390A patent/DE19922390A1/de not_active Withdrawn
-
2000
- 2000-02-10 AT AT00102731T patent/ATE340895T1/de not_active IP Right Cessation
- 2000-02-10 DE DE50013508T patent/DE50013508D1/de not_active Expired - Lifetime
- 2000-02-10 EP EP00102731A patent/EP1052328B1/de not_active Expired - Lifetime
- 2000-05-15 US US09/571,744 patent/US6423181B1/en not_active Expired - Fee Related
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0514595A1 (de) * | 1991-05-20 | 1992-11-25 | Union Camp Corporation | Verfahren zur Herstellung des satinierten Papiers und Kartonbahnen unter Verwendung des Impulstrockners |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1052328A2 (de) | 2000-11-15 |
| EP1052328A3 (de) | 2001-04-04 |
| ATE340895T1 (de) | 2006-10-15 |
| US6423181B1 (en) | 2002-07-23 |
| DE50013508D1 (de) | 2006-11-09 |
| DE19922390A1 (de) | 2000-11-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60014759T2 (de) | Verfahren zur Herstellung einer Papier- oder Kartonbahn und eine Papier- oder Kartonmaschine | |
| EP2576900B1 (de) | Verfahren zur herstellung einer gestrichenen, mehrlagigen faserstoffbahn | |
| EP0685016B1 (de) | Rollendruckpapier und verfahren zu seiner herstellung | |
| EP0785307B1 (de) | Rollendruckpapier mit Coldset-Eignung | |
| EP0908560B1 (de) | Gestrichenes Rollendruckpapier mit Eignung für das Bedrucken mit Coldset-Farben | |
| DE2443099C3 (de) | Beschichtetes Papier für druckempfindliche Durchschreibsätze und Verfahren zu dessen Herstellung | |
| DE4400609A1 (de) | Dünndruckpapier und Verfahren zu dessen Herstellung | |
| WO2011151238A1 (de) | Verfahren zur herstellung einer gestrichenen, mehrlagigen faserstoffbahn | |
| DE60125582T2 (de) | Verfahren zur herstellung von papier, insbesondere eines beschichteten feinpapiers, und papiemaschine insbesondere zur herstellung eines beschichteten feinpapiers | |
| EP0948678B1 (de) | Verfahren und vorrichtung zum auftragen eines mediums auf eine laufende materialbahn | |
| DE19922390A1 (de) | Tiefdruck-Papier und Herstellungsverfahren für dieses Papier | |
| DE69813594T2 (de) | Verfahren und vorrichtung zur herstellung einer mehrlagigen bahn | |
| DE19703466A1 (de) | Mehrschichtiges Papier | |
| EP2160496B1 (de) | Verfahren zur herstellung einer im wesentlichen holzfreien gestrichenen papierbahn | |
| DE69526990T2 (de) | Verfahren und Vorrichtung zur Herstellung einer Faserstoffbahn | |
| EP2309058A1 (de) | Maschine zur Herstellung und/oder Behandlung einer Faserstoffbahn | |
| EP1964972B1 (de) | Verfahren zur Herstellung einer beschichteten Faserstoffbahn, insbesondere aus Papier oder Karton | |
| WO2021239276A1 (de) | Liner | |
| EP1964970A2 (de) | Verfahren zur Herstellung einer beschichteten Papier-, Karton- oder anderen Faserstoffbahn | |
| DE19823724A1 (de) | Verfahren und Vorrichtung zum Auftragen eines Mediums auf eine laufende Materialbahn | |
| DE102007002514A1 (de) | Verfahren zum Herstellen von hochwertigen Papieren | |
| DE10141513A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Faserstoffbahn aus mindestens einer Faserstoffsuspension | |
| EP0910699A1 (de) | Verfahren zur verbesserung von druckpapieren | |
| DE19823738A1 (de) | Dampfapplikator | |
| DE19648045A1 (de) | Verfahren zur Herstellung einer mehrschichtigen Faserstoffbahn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT DE FI SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOITH PAPER PATENT GMBH |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20011004 |
|
| AKX | Designation fees paid |
Free format text: AT DE FI SE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: PRODUCTION METHOD FOR GRAVURE PAPER |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOITH PATENT GMBH |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FI SE |
|
| REF | Corresponds to: |
Ref document number: 50013508 Country of ref document: DE Date of ref document: 20061109 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070628 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20100215 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20100212 Year of fee payment: 11 Ref country code: DE Payment date: 20100219 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20100212 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110210 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110210 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50013508 Country of ref document: DE Effective date: 20110901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110901 |