EP0951369B1 - Verfahren und vorrichtung zum herstellen von gussstücken - Google Patents
Verfahren und vorrichtung zum herstellen von gussstücken Download PDFInfo
- Publication number
- EP0951369B1 EP0951369B1 EP97943907A EP97943907A EP0951369B1 EP 0951369 B1 EP0951369 B1 EP 0951369B1 EP 97943907 A EP97943907 A EP 97943907A EP 97943907 A EP97943907 A EP 97943907A EP 0951369 B1 EP0951369 B1 EP 0951369B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- casting
- moulding box
- moulding
- box
- aluminium alloy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 25
- 238000005266 casting Methods 0.000 claims description 83
- 238000000465 moulding Methods 0.000 claims description 63
- 230000008569 process Effects 0.000 claims description 15
- 229910000838 Al alloy Inorganic materials 0.000 claims description 12
- 238000001816 cooling Methods 0.000 claims description 12
- 230000008878 coupling Effects 0.000 claims description 11
- 238000010168 coupling process Methods 0.000 claims description 11
- 238000005859 coupling reaction Methods 0.000 claims description 11
- 239000006260 foam Substances 0.000 claims description 10
- 239000000463 material Substances 0.000 claims description 8
- 239000008187 granular material Substances 0.000 claims description 7
- 238000002309 gasification Methods 0.000 claims description 4
- 230000001174 ascending effect Effects 0.000 claims 7
- 230000002093 peripheral effect Effects 0.000 claims 3
- 238000005086 pumping Methods 0.000 claims 1
- 239000012778 molding material Substances 0.000 description 21
- 229910052782 aluminium Inorganic materials 0.000 description 7
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 7
- 230000005415 magnetization Effects 0.000 description 7
- 238000007711 solidification Methods 0.000 description 7
- 230000008023 solidification Effects 0.000 description 7
- 239000000155 melt Substances 0.000 description 6
- 238000004519 manufacturing process Methods 0.000 description 5
- 229910052751 metal Inorganic materials 0.000 description 5
- 239000002184 metal Substances 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 230000008901 benefit Effects 0.000 description 4
- 230000015572 biosynthetic process Effects 0.000 description 3
- 238000010115 full-mold casting Methods 0.000 description 3
- 230000005484 gravity Effects 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 239000013013 elastic material Substances 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 229910052500 inorganic mineral Inorganic materials 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 238000005058 metal casting Methods 0.000 description 2
- 239000011707 mineral Substances 0.000 description 2
- 230000035699 permeability Effects 0.000 description 2
- 229920006327 polystyrene foam Polymers 0.000 description 2
- 239000004576 sand Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910001208 Crucible steel Inorganic materials 0.000 description 1
- PMVSDNDAUGGCCE-TYYBGVCCSA-L Ferrous fumarate Chemical compound [Fe+2].[O-]C(=O)\C=C\C([O-])=O PMVSDNDAUGGCCE-TYYBGVCCSA-L 0.000 description 1
- 239000004793 Polystyrene Substances 0.000 description 1
- 230000001464 adherent effect Effects 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 238000004939 coking Methods 0.000 description 1
- 238000000354 decomposition reaction Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 229920002223 polystyrene Polymers 0.000 description 1
- 238000005728 strengthening Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/02—Sand moulds or like moulds for shaped castings
- B22C9/04—Use of lost patterns
- B22C9/046—Use of patterns which are eliminated by the liquid metal in the mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D18/00—Pressure casting; Vacuum casting
- B22D18/04—Low pressure casting, i.e. making use of pressures up to a few bars to fill the mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D21/00—Casting non-ferrous metals or metallic compounds so far as their metallurgical properties are of importance for the casting procedure; Selection of compositions therefor
- B22D21/002—Castings of light metals
- B22D21/007—Castings of light metals with low melting point, e.g. Al 659 degrees C, Mg 650 degrees C
Definitions
- the invention relates to a method for producing Aluminum alloy castings with the characteristics of Preamble of claim 1.
- the invention relates to a device for Perform the above method with the features the preamble of claim 6.
- full mold casting process is a Process for the production of castings in lost Casting molds using lost casting units, i.e. Models the casting to be manufactured with inlet and sprue, known from a gasifiable foam, preferably polystyrene, and consist in the Casting cast metal melt gasified.
- This Models or casting units fill the molds for as long as possible until they gasify continuously during casting and through the metal melt just as continuously through it surrounding molding material are displaced and replaced.
- the particular advantage of this casting process is that that the lost model is introduced without shape division can be. Since there is hardly any cavity in the mold, the molding material surrounding the casting unit is not solidified; so it will become free-flowing Mold materials used.
- Magnetic molding process which also consists of Foam existing casting units or models in one made of a non-magnetizable material Molding box are inserted and the cavity between Molding box and casting unit with a magnetizable Small particle size molding material is filled.
- the Magnetic molding material usually consists of one Iron granules in a splintered or round shape with a average diameter of 0.25 mm. Wrapping the Casting units or models with the molding material are made by Vibration supports.
- the molded box prepared in this way will then between the poles of a magnetizer arranged, and it is powered by a direct current Magnetic field generated, causing the granules of the magnetizable molding material can be fixed.
- the present invention is therefore based on the object is based on the magnetic molding process for the To improve light metal casting so that an optimal Rise rate of the melt and a high Productivity can be achieved.
- This task is carried out in a method of the type mentioned solved according to the invention by that after the casting of the Molding box around an approximately horizontal axis of rotation in the Area of the inlet of the casting is rotated.
- a Desired rate of rise of the molten metal level can be set or achieved, even with such Castings, the cross sections of different sizes exhibit.
- metallic free-flowing granules as molding material result faster than mineral molding materials Cooling rates, making it a comparatively finer formation of the structure comes.
- the productivity and reproducibility is using the The method according to the invention no longer depends on Solidification process of the casting, since the cooling of the Casting takes place independently of the casting furnace.
- the casting mold formed from magnetized molding material a sufficiently rigid and rigid body so that it it is possible to close the mold immediately after pouring rotate without the risk that the contour of the Casting collapses.
- the breaking in of surface areas can be Magnetic molding process in combination with light metal casting be avoided.
- the finishing of the foam models can therefore generally be avoided; this reduces the Number of quality risks.
- the magnetic field can be changed by changing the shape of the material Current direction in the coils of one Magnetizing device several times with decreasing amplitude be reversed. From time to time it is recommended that magnetizable granules of adherent Coking products and cast build-up thermal, can be cleaned mechanically or chemically.
- the inventive concept also includes a device for Carrying out the method according to the invention with the Features of the preamble of claim 6, thereby is characterized in that the molding box has a filling opening has, through which the aluminum alloy with a a riser pipe connected to a casting furnace into the molding box the gasifiable casting unit is guided, and that the Filling opening via a coupling device with the Riser pipe is connectable and that the molding box by one passing through the center of the coupling device Axis is rotatable.
- the coupling device preferably a rotary connection between the riser and Filling opening of the molding box.
- the direction of the magnetic field with respect to the Molding box or the magnetized molding material preferably is not supposed to change significantly Magnetizing device preferably together with the Mold box rotatable.
- the magnetization device and the molding box in one Circular tipper provided, the axis of rotation of which also Forms the axis of rotation of the molding box. That way they are Magnetizing device and the molding box together rotatable.
- the magnetization device is one preferred Embodiment formed surrounding the molding box.
- the End faces of the pole shoes one or more closed Yokes face each other, and the molding box is can be arranged between them.
- the molding box is in Direction of the axis of rotation in the magnetization device insertable and via the coupling device with the Riser pipe connectable. After the pouring and solidification of the The molding can be cast from the Magnetization device can be removed and by a not yet filled mold box to be replaced.
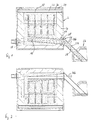
- a molding box 2 made of austenitic steel sheets is made by welding and with a permanent lining 4 is lined, a polystyrene foam prefabricated casting model 6 inserted with an inlet 8 and into a molding material 10 consisting of iron wire grain molded. Molding is done by using Vibration by means of a vibrator, not shown Achieving the most dense packaging possible supported.
- the magnetic permeability of the molding material 10 generally corresponds to that of the permanent feed 4.
- the molded box 2 prepared in this way is about a roller table 12 in a magnetization device 14, consisting of yokes 16 and coils 18 inserted. By applying or connecting a DC magnetic field the molding material 10 solidifies and supports this Casting model 6.
- a riser pipe 24 On a fill opening 20 of the molding box 2 is a riser pipe 24 connected to a casting furnace 22 a rotary coupling 26 releasably connected. Over the riser pipe 24 from the casting furnace 22 aluminum melt 28 with a Absolute pressure of preferably 1.2 bar into the casting model 6 pressed.
- the upper opening of the molding box 2 is through one on the Permanent feed 4 and the molded material 10 placed flexible Plate 30 and a layer 32 arranged thereon from one elastic material and an on it with Latches 34 locked cover 36 closed.
- the flexible Plate 30 and the layer 32 made of elastic material are used to compensate for tolerances when molding the casting model 6.
- the permanent feed is an open to the molding material 10 Channel 38 through which the gasification of the Cast model 6 emerging gases escape to the outside can.
- the magnetization device 14 is in one cylindrical tilting basket 40 of a circular tipper 42 attached. Presses against the lid 36 of the molding box 2 on the Tilting basket 40 attached hold-down device 44. Switching on a DC magnetic field solidifies the molding material and is firmly against the casting model 6.
- the mold box When the mold is poured off, the mold box is located in the starting position shown in Figure 1, so that Aluminum melt via the riser pipe 24 from below into the Mold box 2 pressed over the inlet 8 to the casting model 6 which is continuously from bottom to top gasified and replaced by the aluminum melt 28.
- the molding box 2 After pouring, the molding box 2 is turned by turning the Tilting basket 40 of circular dump truck 42 about an axis of rotation 46, which is roughly horizontal and through the center of the Rotary coupling 26 extends, rotated by 180 °, so that the in the position shown in Figure 2 is reached.
- For targeted control of the magnetization within the Molding material can use certain areas of the permanent lining 4 increased or reduced permeability are formed, to locally increase the field strength in the molding material 10 or to weaken so that caused by the casting contour Field changes can be partially compensated.
- a Inlet 8 provided in a ring-shaped cooling device 50 be with which immediately after pouring the Aluminum melt 28 can be frozen. If the Cooling device 50 can be activated for this purpose the riser pipe 24 from the rotary coupling 26 or the Filling opening 20 are loosened or uncoupled and with be connected to another molding box. In this case the molding box does not need to be turned.
- Figure 5 shows a top view of five concentrically arranged and bringable in the circumferential direction Pouring devices of the type described above position designated by reference numeral 60 becomes a the mold box prepared as described above brought into a casting position within the device. After the device is moved to position 62, the filling opening of the molding box with the riser pipe 24 of the schematically indicated casting furnace 22 for casting connected. After the process of Turning the connection is released and the Device then over the cooling positions 64 and 66 to Removed position 68 brought in the mold box Pouring device is removed.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Continuous Casting (AREA)
Description
- Die wäßriche Schlichte kann nicht durch erhöhte Temperatur getrocknet werden. Es verbleibt eine Restfeuchte, die auch in den Schaumkörper eindringt, die beim Vergasen des Schaumkörpers zu Gußfehlern führt.
- Die Schlichte behindert das Abströmen der Vergasungsprodukte des Modellschaumes.
- Die Schlichte erzeugt Oberflächenfehler auf den Gußstücken.
- Figur 1
- einen Längsschnitt durch eine erfindungsgemäße Gießvorrichtung in Ausgangsposition;
- Figur 2
- einen Längsschnitt durch die Gießvorrichtung nach Figur 1 in Kühlposition;
- Figur 3
- einen Schnitt entlang der Linie III-III in Figur 1;
- Figur 4
- eine schematische Vorderansicht einer bei einem Kreiskipper vorgesehenen Magnetisierungseinrichtung mit darin eingeschobenem Formkasten; und
- Figur 5
- eine Draufsicht auf eine konzentrische Anordnung mehrerer Vorrichtungen.
Claims (17)
- Verfahren zur Herstellung von Gußstücken aus Aluminiumlegierung, bei dem eine aus einem vergasbaren Schaumstoff vorgefertigte Gießeinheit (6) in einen Formkasten (2) eingebracht, mit einem in den Formkasten (2) eingefüllten Formstoff (10) eines rieselfähigen magnetisierbaren Granulats umhüllt, ein den Formkasten (2) durchdringendes Magnetfeld aufgebaut, die so gebildete Gießform bei gleichzeitiger Vergasung der Gießeinheit (6) mit Aluminiumlegierungsschmelze (28) abgegossen, nach dem Erstarren der Aluminiumlegierungsschmelze (28) das Magnetfeld abgebaut und der Formstoff (10) von dem Gußstück entfernt wird, wobei die Aluminiumlegierungsschmelze (28) mittels eines verhältnismäßig niedrigen Drucks über ein Steigrohr (24) von unten nach oben in die Gießeinheit gedrückt wird, dadurch gekennzeichnet, dass nach dem Abguß der Formkasten (2) um eine etwa horizontal verlaufende Drehachse (46) im Bereich des Zulaufs des Gußstücks gedreht wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß der auf die Aluminiumlegierungsschmelze (28) wirkende Absolutdruck 1,0 bis 1,5 bar beträgt.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, daß die Aluminiumlegierungsschmelze (28) durch Niederdruckgießen, Vakuumgießen oder durch Pumpen in die Gießeinheit gedrückt wird.
- Verfahren nach Anspruch 1, 2 oder 3, dadurch gekennzeichnet, daß der Formkasten (2) um 180° gedreht wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß übereutektische Aluminiumlegierungen (28) vergossen werden.
- Vorrichtung zum Durchführen des Verfahrens nach einem oder mehreren der vorstehenden Ansprüche, mit einem Formkasten (2), in den eine aus vergasbarem Schaumstoff vorgefertige Gießeinheit (6) sowie ein Formstoff (10) aus einem rieselfähigen magnetisierbaren Granulat einbringbar ist, und mit einer Einrichtung (14) zum Aufbauen eines den Formkasten (2) durchdringenden Magnetfelds, wobei der Formkasten (2) eine Einfüllöffnung (20) aufweist, durch welche die Aluminiumlegierung über ein mit einem Gießofen (22) verbundenes Steigrohr (24) in den Formkasten (2) zu der vergasbaren Gießeinheit (6) geführt wird, dadurch gekennzeichnet, dass die Einfüllöffnung (20) über eine Kupplungseinrichtung (26) mit dem Steigrohr (24) verbindbar ist und daß der Formkasten (2) um eine durch den Mittelpunkt der Kupplungseinrichtung (26) verlaufende horizontale Achse (46) drehbar ist.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, daß der Formkasten (2) mit einem Dauerfutter (4) ausgekleidet ist.
- Vorrichtung nach Anspruch 6 oder 7, dadurch gekennzeichnet, daß die Magnetisierungseinrichtung (14) und der Formkasten (2) in einem Kreiskipper (42) vorgesehen sind, dessen Drehachse die Drehachse des Formkastens (2) bildet.
- Vorrichtung nach einem der Ansprüche 6 bis 8, dadurch gekennzeichnet, daß die Magnetisierungseinrichtung (14) den Formkasten (2) umgibt und daß die Stirnseiten der Polschuhe eines oder mehrerer geschlossener Joche einander zugewandt sind, und der Formkasten dazwischen aufgenommen ist.
- Vorrichtung nach einem der Ansprüche 6 bis 9, dadurch gekennzeichnet, daß der Formkasten (2) in Richtung der Drehachse in die Magnetisierungseinrichtung (14) einschiebbar ist.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, daß der Formkasten (2) über einen Rollengang in seine Gießposition innerhalb der Magnetisierungseinrichtung (14) verbringbar ist.
- Vorrichtung nach einem oder mehreren der Ansprüche 6 bis 11, dadurch gekennzeichnet, daß das Steigrohr (24) von der Drehkupplung (26) lösbar ist.
- Vorrichtung nach einem oder mehreren der vorstehenden Ansprüche 6 bis 12, gekennzeichnet durch eine im Bereich der Einfüllöffnung (20) des Formkastens (2) oder des daran anschließenden Zulaufs vorgesehene Kühleinrichtung zum Abfrieren der Aluminiumlegierung.
- Vorrichtung nach einem oder mehreren der vorstehenden Ansprüche 6 bis 13, dadurch gekennzeichnet, daß der Formkasten (2) mit einem Deckel (36) verschließbar ist.
- Vorrichtung nach Anspruch 14, dadurch gekennzeichnet, daß zwischen der Oberseite des rieselfähigen Formstoffs (10) und dem Deckel (36) eine elastische Schicht (32) vorgesehen ist.
- Anordnung einer Mehrzahl von Vorrichtungen nach einem oder mehreren der vorstehenden Ansprüche 6 bis 15, dadurch gekennzeichnet, daß eine Mehrzahl von Vorrichtungen konzentrisch um einen Mittelpunkt herum angeordnet sind und in Umfangsrichtung verbringbar sind und aufeinanderfolgend mit dem Steigrohr (24) des Gießofens (22) zum Abguß und während des Drehens des Formkastens (2) über die Kupplungseinrichtung (26) verbindbar und anschließend von diesem wieder trennbar sind, wobei der Gießofen (22) und das Steigrohr (24) an einer einzigen Umfangsposition der konzentrischen Anordnung vorgesehen ist, welche eine Gießposition definiert, wobei nach dem Gießen und Drehen und dem Lösen der Verbindung in Umfangsrichtung Kühlpositionen (64, 66) und eine Entnahmeposition (68) folgen, in der der Formkasten (2) der jeweiligen Vorrichtung entnommen wird.
- Anordnung einer Mehrzahl von Vorrichtungen nach einem oder mehreren der vorstehenden Ansprüche 6 bis 15, dadurch gekennzeichnet, daß eine Mehrzahl von Vorrichtungen in linearer Anordnung mit zueinander parallel verlaufenden Drehachsen angeordnet sind und die einzelnen Vorrichtung entlang ihrer Anordnung verfahrbar sind, so daß jede Vorrichtung in eine Gießposition verbringbar ist, in der die Einfüllöffnung des Formkastens (2) mit dem in dieser Gießposition mündenden Steigrohr des Gießofens verbindbar ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19649014 | 1996-11-27 | ||
| DE19649014A DE19649014A1 (de) | 1996-11-27 | 1996-11-27 | Verfahren und Vorrichtung zum Herstellen von Gußstücken |
| PCT/EP1997/005285 WO1998023401A1 (de) | 1996-11-27 | 1997-09-26 | Verfahren und vorrichtung zum herstellen von gussstücken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0951369A1 EP0951369A1 (de) | 1999-10-27 |
| EP0951369B1 true EP0951369B1 (de) | 2001-07-25 |
Family
ID=7812853
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97943907A Expired - Lifetime EP0951369B1 (de) | 1996-11-27 | 1997-09-26 | Verfahren und vorrichtung zum herstellen von gussstücken |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0951369B1 (de) |
| DE (2) | DE19649014A1 (de) |
| WO (1) | WO1998023401A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MXPA03011224A (es) * | 2001-05-08 | 2004-03-24 | J Herron David | Materiales automotrices y aeroespaciales en una maquina continua de relleno y vaciado de moldes presuarizada. |
| AU2002952343A0 (en) | 2002-10-30 | 2002-11-14 | Castalloy Manufacturing Pty Ltd | Apparatus and method for low pressure sand casting |
| DE102004043444B3 (de) * | 2004-09-06 | 2006-06-14 | Hydro Aluminium Alucast Gmbh | Verfahren und Vorrichtung zum Gießen von Metallschmelze |
| DE102006058145A1 (de) | 2006-12-09 | 2008-06-12 | Ksm Castings Gmbh | Verfahren zum Verarbeiten, insbesondere Gießen, eines Materials, Gießform zur Durchführung des Verfahrens und nach dem Verfahren bzw. in der Gießform hergestellte Gegenstände |
| WO2010078201A1 (en) | 2008-12-31 | 2010-07-08 | Tenedora Nemak, S.A. De C.V. | Low-pressure sand casting of aluminum alloy cylinder engine parts |
| CN106735091A (zh) * | 2016-12-15 | 2017-05-31 | 贵州安吉航空精密铸造有限责任公司 | 一种镁合金真空铸造方法 |
| DE102019126108A1 (de) * | 2019-09-27 | 2021-04-01 | Grohe Ag | Vorrichtung zum Niederdruckgießen von Werkstücken mit einer schwenkbaren Kupplung |
| CN112404402B (zh) * | 2020-11-19 | 2021-11-09 | 深圳市天合兴五金塑胶有限公司 | 一种无气孔铝合金的铸造工艺 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT185039B (de) * | 1953-01-23 | 1956-03-26 | Boehler & Co Ag Geb | Verfahren zum Gießen, insbesondere von Metallen |
| DE1301439B (de) * | 1966-11-11 | 1969-08-21 | Hofmann | Verfahren und Vorrichtung zum Herstellen einer Giessform mittels eines magnetisierbaren Werkstoffes |
| CH473623A (de) * | 1968-01-03 | 1969-06-15 | Bbc Brown Boveri & Cie | Giesseinrichtung |
| US3620286A (en) * | 1969-06-18 | 1971-11-16 | Richard Hofmann | Casting method |
| SU373079A1 (ru) * | 1970-05-22 | 1973-03-12 | Установка для получения отливок по разовым моделям | |
| JPS4915698B1 (de) * | 1970-08-11 | 1974-04-17 | ||
| DE2622158C3 (de) * | 1976-05-19 | 1979-04-12 | Walter Hundhausen Kg, 5840 Schwerte | Verfahren und Vorrichtung für das Magnetformgießen |
| FR2397251A1 (fr) * | 1977-07-12 | 1979-02-09 | Anvar | Procede et dispositif pour diriger, en l'absence de parois, des veines metalliques liquides, notamment pour les centrer, les guider ou controler leur forme circulaire |
| GB2148761A (en) * | 1983-09-26 | 1985-06-05 | Kawachi Aluminium Casting | Casting plate-like articles |
| GB8414129D0 (en) * | 1984-06-02 | 1984-07-04 | Cosworth Res & Dev Ltd | Casting of metal articles |
| GB8604386D0 (en) * | 1986-02-21 | 1986-03-26 | Cosworth Res & Dev Ltd | Casting |
| US5246060A (en) * | 1991-11-13 | 1993-09-21 | Aluminum Company Of America | Process for ingot casting employing a magnetic field for reducing macrosegregation and associated apparatus and ingot |
| US5355931A (en) * | 1992-09-04 | 1994-10-18 | Brunswick Corporation | Method of expendable pattern casting using sand with specific thermal properties |
-
1996
- 1996-11-27 DE DE19649014A patent/DE19649014A1/de not_active Withdrawn
-
1997
- 1997-09-26 EP EP97943907A patent/EP0951369B1/de not_active Expired - Lifetime
- 1997-09-26 DE DE59704155T patent/DE59704155D1/de not_active Expired - Lifetime
- 1997-09-26 WO PCT/EP1997/005285 patent/WO1998023401A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| DE59704155D1 (de) | 2001-08-30 |
| DE19649014A1 (de) | 1998-05-28 |
| WO1998023401A1 (de) | 1998-06-04 |
| EP0951369A1 (de) | 1999-10-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3902151A1 (de) | Giessform zum metallgiessen und huelse hierfuer | |
| EP0065208B1 (de) | Verfahren und Vorrichtung zur Herstellung von dickwandigen, hohlen Gussstücken | |
| DE2738635A1 (de) | Mehrfachgiessform | |
| DE102004015649B3 (de) | Verfahren und Vorrichtung zum Giessen von Bauteilen aus Leichtmetall nach dem Kippgiessprinzip | |
| DE69613140T2 (de) | Herstellung eines profils durch giessen | |
| DE3882575T2 (de) | Anschnitt-Technik für traubenförmige Gussstücke, hergestellt im Verdampfungsgiessverfahren. | |
| EP0951369A1 (de) | Verfahren und vorrichtung zum herstellen von gussstücken | |
| AT376920B (de) | Verfahren zum herstellen eines gegenstandes aus einem sinterfaehigen material | |
| EP2842660A1 (de) | Verfahren zum Verarbeiten, insbesondere Gießen, eines Materials, Gießform zur Durchführung des Verfahrens und nach dem Verfahren bzw. in der Gießform hergestellte Gegenstände | |
| DE69216512T2 (de) | Verfahren und Vorrichtung zum Giessen in Giessformen aus Graphit | |
| DE2164755C3 (de) | Verfahren und Vorrichtung zum Gießen und zur Erstarrungslenkung von Gußstücken in Gießformen | |
| DE102004043444B3 (de) | Verfahren und Vorrichtung zum Gießen von Metallschmelze | |
| DE3016325C2 (de) | Niederdruck-Gießform | |
| DE3401354A1 (de) | Verfahren zum giessen von graugussteilen | |
| DE19523819C2 (de) | Verfahren und Vorrichtung zum Beenden des Gießverfahrens nach dem nicht durch Schwerkraft bewirkten Gießen von Formen, insbesondere Grünsandformen, insbesondere mit leicht oxidierbaren Metallen oder Metallegierungen | |
| DE3621334C1 (en) | Method and device for the production of metallic mouldings | |
| DE60020858T2 (de) | Verfahren und vorrichtung zum giessen | |
| DE60019877T2 (de) | Feingiessen unter Verwendung eines Giesstümpelreservoirs mit invertiertem Schmelzzuführungsanschnitt | |
| DE3101718C2 (de) | "Verfahren und Vorrichtung zum Blockgießen" | |
| DE202004020881U1 (de) | Vorrichtung zum Gießen von Metallschmelze | |
| DE655540C (de) | Vorrichtung zum Ausbessern von Gussstuecken auf fluessigem Wege | |
| DE3216327C1 (de) | Herstellung von dickwandigen Abschirmtransport- und Lagerbehältern aus sphärolitischem Gußeisen | |
| DE2041588C3 (de) | Schmelz- und Niederdruckgieß-Verfahren und Einrichtung zur Durchführung des Verfahrens | |
| DE102004034802A1 (de) | Metallische Dauerform zur Herstellung von Großgussteilen aus Metalllegierungen | |
| DE1927804A1 (de) | Niederdruckgiesseinrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19990519 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT |
|
| 17Q | First examination report despatched |
Effective date: 20000517 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 59704155 Country of ref document: DE Date of ref document: 20010830 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20011011 |
|
| EN | Fr: translation not filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| EN | Fr: translation not filed |
Free format text: BO 01/51 PAGES: 265, IL Y A LIEU DE SUPPRIMER: LA MENTION DE LA NON REMISE. LA REMISE EST PUBLIEE DANS LE PRESENT BOPI. |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20060930 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070926 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20120920 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20121008 Year of fee payment: 16 Ref country code: DE Payment date: 20121126 Year of fee payment: 16 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20130926 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140530 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59704155 Country of ref document: DE Effective date: 20140401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140401 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130930 |