EP0795359A2 - Sichter - Google Patents
Sichter Download PDFInfo
- Publication number
- EP0795359A2 EP0795359A2 EP97890007A EP97890007A EP0795359A2 EP 0795359 A2 EP0795359 A2 EP 0795359A2 EP 97890007 A EP97890007 A EP 97890007A EP 97890007 A EP97890007 A EP 97890007A EP 0795359 A2 EP0795359 A2 EP 0795359A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- air
- sifter
- classifier
- angle
- opening
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 229920002522 Wood fibre Polymers 0.000 claims abstract description 5
- 239000012535 impurity Substances 0.000 claims abstract description 3
- 239000000463 material Substances 0.000 claims description 49
- 239000000835 fiber Substances 0.000 claims description 14
- 238000009826 distribution Methods 0.000 claims description 9
- 238000004519 manufacturing process Methods 0.000 claims description 6
- 238000000926 separation method Methods 0.000 claims description 6
- 239000002657 fibrous material Substances 0.000 claims description 5
- 238000007599 discharging Methods 0.000 claims description 4
- 239000002025 wood fiber Substances 0.000 claims description 4
- 230000001174 ascending effect Effects 0.000 claims description 2
- 239000002245 particle Substances 0.000 abstract description 6
- 239000002184 metal Substances 0.000 abstract description 2
- 229910052751 metal Inorganic materials 0.000 abstract description 2
- 230000000630 rising effect Effects 0.000 abstract description 2
- 150000002739 metals Chemical class 0.000 abstract 1
- 230000000007 visual effect Effects 0.000 description 4
- 238000010276 construction Methods 0.000 description 2
- 238000003892 spreading Methods 0.000 description 2
- 238000010521 absorption reaction Methods 0.000 description 1
- 230000035508 accumulation Effects 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 239000011093 chipboard Substances 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000010410 dusting Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000011094 fiberboard Substances 0.000 description 1
- 239000010440 gypsum Substances 0.000 description 1
- 229910052602 gypsum Inorganic materials 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000012216 screening Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000009827 uniform distribution Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N1/00—Pretreatment of moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B11/00—Arrangement of accessories in apparatus for separating solids from solids using gas currents
- B07B11/04—Control arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B11/00—Arrangement of accessories in apparatus for separating solids from solids using gas currents
- B07B11/06—Feeding or discharging arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B4/00—Separating solids from solids by subjecting their mixture to gas currents
- B07B4/02—Separating solids from solids by subjecting their mixture to gas currents while the mixtures fall
Definitions
- the invention relates to a classifier for separating coarse material and impurities in fiber processing in the course of the production of wood fiber boards according to the preamble of patent claim 1.
- MDF boards medium-density wood fiber boards
- the shredded wood is wet glued, dried and then pressed into boards.
- a certain proportion of coarse material e.g. Hanks and lumps. caused by gluing or moisture, as well as contamination. such as. Metal or rubber particles.
- These coarse fibers or foreign bodies interfere with the pressing into sheets and influence the homogeneity of the material. It is the task of a classifier to separate them from the material flow and thus improve the quality of MDF boards.
- the sifters used in the manufacture of wood fiber boards are generally wind sifters, the material to be sifted being fed into an air stream from the side or from above. The fibers are caught by an upward air flow.
- Particles with a higher sink rate than the speed of the air flow fall down and are discharged via a lock. Particles with a lower sink rate leave the classifier, carried by the air flow. up. With some classifiers, the separation is supported by centrifugal forces. The air with the fibers is fed into a cyclone by a fan, the material is separated from the air flow and then compressed. With most classifiers, a large part of the air required for classifying is drawn in directly below the classifier. Sometimes the air is heated and humidified to raise the temperature of the glued fibers. The amount of energy required for this is not insignificant.
- the amount of exhaust air from the pneumatic conveying system of the classifier can be reduced to a minimum, as a result of which only a small volume of air has to be dedusted.
- the supply air required according to the amount of exhaust air is supplied outside the classifier and can theoretically be reduced to zero except for a slight leak in the system. The amount of energy required to heat the air can thus be significantly reduced. If necessary, the humidity of the air can be regulated with the amount of exhaust air.
- DE 41 12 556 C1 describes a system for spreading the spreading material in the course of the production of fiberboard, chipboard, gypsum board reinforced with chips and / or fibers.
- a device for windsifting the flow of grit is connected.
- the sifter contains a material feed opening, at least one opening for the sight wind, an opening for removing all the air and the sifted fiber material and a lock for discharging the coarse material, the air being returned to the sifter in a circuit via a cyclone.
- the inlet openings for the classifying air are connected to each other outside the classifying chamber by a classifying wind distribution chamber, which is why it is essentially an air supply line, the flow of which can be directed through various openings in the separating wall of the classifier.
- the object of the invention is the production of a classifier with energetically more favorable properties and improved visibility.
- the object of the invention is achieved by the features specified in the characterizing part of claim 1.
- the separation of the air flows is essential for the visual effect.
- the lower air flow serves to hold the material column in the classifier, while the upper air flow or the upper air flows essentially takes on the task of classifying, that is to say the separation of the fine fiber material from the coarse material.
- the volume fractions of the air streams are adjustable, optimal flow conditions can be achieved within the classifier, regardless of the pressure conditions in the system.
- the distribution of the air flows takes place with the help of regulators outside the classifier. Throttle installations in the classifier itself, which are annoying during the classifying, are not required.
- the recirculated sight air is separated into upper air and lower air, and flows into the classifier via two lines through two inflow openings.
- the volume fraction of the upper air is 35% to 65%, preferably 50% and that of the lower air correspondingly 65% to 35%, preferably 50% of the recirculated visual air.
- the material is fed into the classifier by dosing devices above the material feed opening.
- the cross section of the dosing elements is smaller than that of the material feed opening.
- this problem is avoided by an appropriate arrangement of the opening rollers directly in the feed channel.
- the opening rollers extend over the entire depth of the classifier, which is varied in accordance with the desired material throughput.
- the opening rollers are arranged in increasing order in the feed channel. By correspondingly rotating all opening rollers in the direction of the rising rollers, material is transported upwards and at the same time is distributed over the depth of the classifier. After passing through the spaces between the opening rollers, the fibers sink with an even distribution into the classifier.
- the circulating classifying air is separated into two air streams, which flow laterally into the classifier 1 via two lines, the upper air line 2 and the lower air line 3 through two stacked inlet openings.
- the total air, which contains the fiber material to be sifted, is discharged via a line 4 on the top of the sifter 1 next to the material feed opening 5.
- the classifying air is led via fans 6 to a cyclone 7 for the separation of the fiber material. If necessary, the recirculated visual air in a mixer 8 supply air is supplied via a supply air line 10.
- the amount of the supply air supplied in the direction of arrow 10a via the supply air line 10 corresponds to the set amount of the exhaust air discharged via the exhaust air line 9 in the direction of arrow 9a. Since the mixture with the recycled classifying air takes place outside the classifier 1, a homogeneous air condition can be ensured within the classifier 1. With the help of control flaps 11 in the upper air line 2 and the lower air line 3, the air quantity ratio between upper air and lower air can be adjusted.
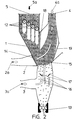
- FIG. 2 shows a section through the classifier 1 according to the invention.
- the material is fed to the classifier 1 via the material feed opening 5 in the direction of arrow 5a, with more material being accumulated on one side due to the material task.
- the fibers are caught by the opening rollers 12 arranged in increasing sequence.
- the direction of rotation of all opening rollers 12 is the same and in the direction of the ascending rollers, in the present view correspondingly counterclockwise.
- material is transported upwards and into the depth of the sifter 1 and the material sinks evenly distributed into the sifter 1.
- the upper air reaches the sifter 1 via a line 2 in the direction of the arrow 2a Particles are caught by the air flow in the upper air and whirled upwards.
- the distribution pipes 14 in the mouth of the upper air line 2 in the classifier 1 form an angle ⁇ with the vertical, which is preferably 30 °.
- material accumulations occur on the wall opposite the inflow opening of the upper air, which are no longer carried by the air flow.
- tear-off edge 15 on the rear wall of the classifier 1
- the material slides away from the wall and a separation of the strands of material and thereby allows the light fibers to be transported upwards. There must be enough space below the tear-off edge 15 in order to decelerate the material falling down and to accelerate it up again.
- the angle ⁇ of the tear-off edge 15 can be changed to adapt to the material density and is in the range from 90 ° to 180 °, preferably between 120 ° and 130 °. In the case of very light fibers, in which the setting of the tear-off edge 15 is not necessary, the angle ⁇ is increased to 180 °. Due to the incoming air flowing in from the side, very irregular flow conditions occur due to the necessary 90 ° deflection. By using baffles 16, the flow is deflected evenly and with the adjustable baffles 17, the flow of the lower air is directed against the direction of material strands.
- an adjustment flap 18 is arranged in the center of the classifier 1 with an adjustable angle ⁇ , with which the geometry of the classifying space can be changed and the material fed in is separated from the classed material.
- the angle ⁇ of the adjusting flap 18 against the vertical is preferably in the range of ⁇ 20 °.
- the outlet cross section of the classifier 1 can be varied. This allows the flow conditions to be optimized depending on the material.
- the rear wall 19 forms an angle ⁇ with the vertical, which is preferably in the range between 0 ° and 20 °.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Combined Means For Separation Of Solids (AREA)
- Preliminary Treatment Of Fibers (AREA)
- Lubricants (AREA)
- Medicines Containing Plant Substances (AREA)
- Separation Using Semi-Permeable Membranes (AREA)
- Cyclones (AREA)
- Paper (AREA)
Abstract
Description
- Die Erfindung betrifft einen Sichter zur Abtrennung von Grobmaterial und Verunreinigungen bei der Faseraufbereitung im Zuge der Herstellung von Holzfaserplatten nach dem Oberbegriff des Patentanspruchs 1.
- Bei der Herstellung von mitteldichten Holzfaserplatten (MDF-Platten, middle density fibre) wird das zerfaserte Holz naß beleimt, getrocknet und anschließend zu Platten verpreßt. Unter den beleimten, getrockneten Fasern befindet sich ein gewisser Anteil an Grobmaterial, z.B. Knäuel und Klumpen. die durch die Beleimung oder Feuchte verursacht werden, sowie Verunreinigungen. wie z.B. Metall- oder Gummiteilchen. Diese Grobfaser bzw. Fremdkörper stören bei der Verpressung zu Platten und beeinflussen die Homogenität des Materials. Aufgabe eines Sichters ist es, diese aus dem Materialstrom abzutrennen und somit die Qualität von MDF-Platten zu verbessern. Bei den in der Holzfaserplattenherstellung eingesetzten Sichtern handelt es sich im allgemeinen um Windsichter, wobei das zu sichtende Material seitlich oder von oben in einen Luftstrom aufgegeben wird. Die Fasern werden von einem nach oben gerichteten Luftstrom erfaßt. Teilchen mit höherer Sinkgeschwindigkeit als die Geschwindigkeit des Luftstromes fallen nach unten und werden über eine Schleuse abgeführt. Teilchen mit geringerer Sinkgeschwindigkeit verlassen den Sichter, durch den Luftstrom getragen. nach oben. Bei manchen Sichtern wird die Trennung durch Zentrifugalkräfte unterstützt. Die Luft mit den Fasern wird über einen Ventilator in einen Zyklon gefördert, das Material aus dem Luftstrom abgeschieden und danach verpreßt. Bei den meisten Sichtern wird ein großer Teil der zur Sichtung notwendigen Luft direkt unterhalb des Sichters angesaugt. Manchmal wird die Luft erwärmt und befeuchtet, um die Temperatur der beleimten Fasern zu erhöhen. Der dafür notwendige Energieaufwand ist nicht unerheblich.
- Durch die Führung der Luft in einem geschlossenen Kreislauf kann die Abluftmenge aus dem pneumatischen Fördersystem des Sichters auf ein Minimum reduziert werden, wodurch nur mehr ein kleines Luftvolumen entstaubt werden muß. Die entsprechend der Abluftmenge notwendige Zuluft wird außerhalb des Sichters zugeführt und kann bis auf geringe Undichtigkeit des Systems theoretisch auch auf Null reduziert werden. Die notwendige Energiemenge zur Erwärmung der Luft kann somit deutlich reduziert werden. Die Feuchte der Luft kann gegebenenfalls mit der Abluftmenge reguliert werden.
- Aus der EP 0 491 278 A2 ist eine Vorrichtung zum Entstauben und/oder Klassieren von körnigen oder faserigen Stoffen in einem Luftstrom bekannt, bei der zur Erzeugung der für eine gute Sichtung notwendigen Luftwirbelströmungen die Luft durch mehrere übereinander angeordnete Öffnungen seitlich in den Sichter eingeströmt wird. Bei diesem Sichter ist jedoch keine Kreislaufführung der Sichtluft möglich, da sowohl durch die Eintragsöffnung neben dem Sichtgut Luft angezogen wird, als auch durch die Öffnung zum Austragen des Grobmaterials Luft eintreten kann, da diese Öffnung nicht durch eine Schleuse druckdicht ausgeführt ist.
- Die DE 41 12 556 C1 beschreibt eine Anlage zum Streuen des Streugutes im Zuge der Herstellung von Faserplatten, Spanplatten, mit Spänen und/oder Fasern bewehrten Gipsplatten. bei der eine Vorrichtung zum Windsichten des Streugutstromes angeschlossen ist. Der Sichter beinhaltet eine Materialaufgabeöffnung, mindestens eine Öffnung für den Sichtwind, eine Öffnung zur Abführung der Gesamtluft und des gesichteten Fasermaterials und eine Schleuse zur Ausschleusung des Grobmaterials, wobei die Luft über einen Zyklon zurück zum Sichter im Kreislauf geführt wird. Die Eintrittsöffnungen für die Sichtluft sind außerhalb der Sichtkammer durch eine Sichtwindverteilkammer miteinander verbunden, weshalb es sich dabei im wesentlichen um eine Luftzuleitung handelt, deren Strömung durch verschiedene Öffnungen in der Trennwand des Sichters lenkbar ist.
- Aufgabe der Erfindung ist die Herstellung eines Sichters mit energetisch günstigeren Eigenschaften und verbesserter Sichtwirkung.
- Gelöst wird die erfindungsgemäße Aufgabe durch die im kennzeichnenden Teil des Anspruchs 1 angegebenen Merkmale. Für die Sichtwirkung ist die Trennung der Luftströme wesentlich. Der untere Luftstrom dient dazu, die Materialsäule im Sichter zu halten, während der obere Luftstrom bzw. die oberen Luftströme im wesentlichen die Aufgabe der Sichtung, also der Trennung des feinen Fasermaterials vom Grobmaterial, übernimmt bzw. übernehmen.
- Wenn gemäß einem weiteren Erfindungsmerkmal die Volumsanteile der Luftströme einstellbar sind, können innerhalb des Sichters optimale Strömungsverhältnisse erzielt werden, unabhängig von den Druckverhältnissen im System. Die Aufteilung der Luftströme erfolgt mit Hilfe von Regelorganen außerhalb des Sichters. Bei der Sichtung störende Drosseleinbauten im Sichter selbst werden nicht benötigt.
- Gemäß einem weiteren Merkmal der Erfindung ist die im Kreislauf rückgeführte Sichtluft in Oberluft und Unterluft getrennt, und strömt über zwei Leitungen durch zwei Einströmöffnungen in den Sichter ein.
- Vorteilhafterweise beträgt der Volumsanteil der Oberluft 35% bis 65%, vorzugsweise 50% und jener der Unterluft entsprechend 65% bis 35%, vorzugsweise 50% der rückgeführten Sichtluft.
- Die Materialzufuhr in den Sichter erfolgt durch Dosierorgane oberhalb der Materialaufgabeöffnung. Der Querschnitt der Dosierorgane ist kleiner als jener der Materialaufgabeöffnung. Für eine gute Sichtwirkung ist es notwendig, daß das Material gleichmäßig über die Tiefe des Sichters verteilt in den Luftstrom aufgegeben wird. Dieses Problem wird erfindungsgemäß durch eine entsprechende Anordnung der Auflösewalzen direkt im Zuführungskanal vermieden. Die Auflösewalzen erstrecken sich über die gesamte Tiefe des Sichters, welche entsprechend dem gewünschten Materialdurchsatz variiert wird. Die Auflösewalzen sind im Zuführungskanal in ansteigender Folge angeordnet. Durch entsprechende Rotation aller Auflösewalzen in Richtung der ansteigenden Walzen erfolgt ein Materialtransport nach oben und gleichzeitig eine Verteilung über die Tiefe des Sichters. Die Fasern sinken nach Passieren der Zwischenräume der Auflösewalzen mit gleichmäßiger Verteilung in den Sichter.
- Weitere Merkmale der Erfindung und deren Vorteile werden anhand der Abbildungen näher erläutert. Es zeigen
- Fig. 1 schematisch die Luftführung des Sichters,
- Fig. 2 einen Schnitt durch eine Ausführungsform des erfindungsgemäßen Sichters, und
- Fig. 3 die Verstellmöglichkeiten der Konstruktionsdetails des Sichters.
- Aus Fig. 1 ist die Führung des Luftstroms im Kreislauf ersichtlich. Erfindungsgemäß ist die im Kreislauf geführte Sichtluft in zwei Luftströme getrennt, die über zwei Leitungen, die Oberluftleitung 2 und die Unterluftleitung 3 durch zwei übereinander angeordnete Eintrittsöffnungen seitlich in den Sichter 1 einströmen. Die Gesamtluft, welche das zu sichtende Fasermaterial enthält, wird über eine Leitung 4 an der Oberseite des Sichters 1 neben der Materialaufgabeöffnung 5 abgeführt. Die Sichtluft wird über Ventilatoren 6 zu einem Zyklon 7 zur Abscheidung des Fasermaterials geführt. Gegebenenfalls wird der rückgeführten Sichtluft in einem Mischer 8 Zuluft über eine Zuluftleitung 10 zugeführt. Die Menge der in Richtung des Pfeiles 10a über die Zuluftleitung 10 zugeführten Zuluft entspricht dabei der eingestellten Menge der über die Abluftleitung 9 in Richtung des Pfeiles 9a abgeführten Abluft. Da die Mischung mit der rückgeführten Sichtluft außerhalb des Sichters 1 erfolgt, kann innerhalb des Sichters 1 ein homogener Luftzustand gewährleistet werden. Mit Hilfe von Regelklappen 11 in der Oberluftleitung 2 sowie der Unterluftleitung 3 kann das Luftmengenverhältnis zwischen Oberluft und Unterluft eingestellt werden.
- Fig. 2 zeigt einen Schnitt durch den erfindungsgemäßen Sichter 1. Das Material wird über die Materialaufgabeöffnung 5 in Richtung des Pfeiles 5a dem Sichter 1 zugeführt, wobei durch die Materialaufgabe bedingt auf einer Seite mehr Material angehäuft wird. Die Fasern werden von den in steigender Folge angeordneten Auflösewalzen 12 erfaßt. Der Drehsinn aller Auflösewalzen 12 ist gleich und in Richtung der aufsteigenden Walzen, in vorliegender Ansicht entsprechend gegen den Uhrzeigersinn. Dadurch wird eine Materialbeförderung nach oben und in die Tiefe des Sichters 1 erzielt und das Material sinkt gleichmäßig verteilt in den Sichter 1. Die Oberluft gelangt über eine Leitung 2 in Richtung des Pfeiles 2a in den Sichter 1. An der Mündung der Oberluftleitung 2 werden die Partikel vom Luftstrom der Oberluft erfaßt und nach oben gewirbelt. An der oberen Kante des Einströmquerschnittes der Oberluft liegt eine hohe Materialkonzentration vor, wodurch die Fasern an diesen Stellen besonders bei großen Materialmengen schwer vom Luftstrom erfaßt werden können. Durch eine Geschwindigkeitserhöhung der einströmenden Luft können zwar auch höhere Materialmengen vom Luftstrom aufgenommen werden, dies wirkt sich aber ungünstig auf die Sichtung aus. Erfindungsgemäß wird dieser Nachteil dadurch gelöst, daß in der Mündung der Oberluftleitung 2 in den Sichter 1 waagrechte, parallele Verteilrohre 14 angeordnet. Dadurch wird die Vertikalkomponente des Geschwindigkeitsvektors der einströmenden Luft erhöht. Die Verteilrohre 14 verhindern, daß Material in die Leitung 2 der Oberluft gelangen und sich dort ablagern kann. Neben der verbesserten Materialaufnahme vom Luftstrom wird damit auch eine gleichmäßige Verteilung der Luftströmung über den gesamten Sichtungsquerschnitt erzielt. Optimale Strömungsverhältnisse werden bei einem Neigungswinkel der Verteilrohre 14 gegen die Vertikale von vorzugsweise 30° erzielt. Die Unterluft strömt über eine Unterluftleitung 3 in Richtung des Pfeiles 3a in den Sichter 1 und bewirkt eine Beschleunigung der leichten Partikel nach oben. Diese leichten Fasern werden von der Sichtluft getragen zur Weiterverarbeitung über die Gesamtluftleitung 4 in Richtung des Pfeiles 4a transportiert. Grobgut fällt nach unten durch eine Schleuse 13 aus. Eine im wesentlichen im Zentrum des Sichters 1 angeordnete Verstellklappe 18 teilt den Sichtraum in den Aufgabequerschnitt und den Austrittsquerschnitt.
- Fig. 3 zeigt die Verstellmöglichkeiten der Konstruktionsdetails des Sichters 1. Die Verteilrohre 14 in der Mündung der Oberluftleitung 2 im Sichter 1 schließen mit der Vertikalen einen Winkel β ein, der vorzugsweise 30° beträgt. An der der Einströmöffnung der Oberluft gegenüberliegenden Wand kommt es bei hohen Materialdichten oder Materialmengen zu Materialanhäufungen, die durch den Luftstrom nicht mehr getragen werden. Mit Hilfe einer sogenannten Abrißkante 15 an der Rückwand des Sichters 1 wird ein Weggleiten des Materials von der Wand und eine Auftrennung der Materialsträhnen und dadurch ein Materialtransport der leichten Fasern nach oben ermöglicht. Unterhalb der Abrißkante 15 muß genügend Raum vorhanden sein, um das nach unten fallende Material verzögern und wieder nach oben beschleunigen zu können. Der Winkel α der Abrißkante 15 kann zur Anpassung an die Materialdichte verändert werden und liegt im Bereich von 90° bis 180°, vorzugsweise zwischen 120° und 130°. Bei sehr leichten Fasern, bei denen die Einrichtung der Abrißkante 15 nicht notwendig ist wird der Winkel α auf 180° vergrößert. Durch die seitlich einströmende Unterluft kommt es aufgrund der notwendigen 90° Umlenkung zu sehr unregelmäßigen Strömungsverhältnissen. Durch den Einsatz von Leitblechen 16 wird die Strömung gleichmäßig umgelenkt und mit den verstellbaren Leiteinrichtungen 17 wird die Strömung der Unterluft gezielt gegen die Richtung von Materialsträhnen geführt. Für eine weitere optimale Anpassung des Sichters 1 an Art und Menge des Materials ist eine Verstellklappe 18 im Zentrum des Sichters 1 mit verstellbarem Winkel γ angeordnet, mit der die Geometrie des Sichtraumes verändert werden kann und das aufgegebene Material vom gesichteten Material getrennt wird. Je nach Material und Durchsatz liegt der Winkel γ der Verstellklappe 18 gegen die Vertikale vorzugsweise im Bereich von ±20°. Mit der Rückwand 19 mit den enthaltenen verstellbaren Teilen kann der Austrittsquerschnitt des Sichters 1 variiert werden. Dadurch können je nach Material die Strömungsverhältnisse optimiert werden. Die Rückwand 19 bildet mit der Vertikalen einen Winkel δ, der vorzugsweise im Bereich zwischen 0° und 20° liegt.
Claims (16)
- Sichter zur Abtrennung von Grobmaterial und Verunreinigungen bei der Faseraufbereitung im Zuge der Herstellung von Holzfaserplatten umfassend eine Materialaufgabeöffnung, mindestens zwei übereinander angeordnete Eintrittsöffnungen für die Sichtluft. eine Öffnung zur Abführung der Sichtluft und des gesichteten Fasermaterials und eine Schleuse zur Ausschleusung des Grobmaterials, wobei die Sichtluft in einem Kreislauf geführt ist, dadurch gekennzeichnet, daß die im Kreislauf rückgeführte Sichtluft in zumindest zwei Luftströme getrennt ist und über zumindest zwei Leitungen (2, 3) durch zumindest zwei Eintrittsöffnungen in den Sichter (1) einströmen.
- Sichter nach Anspruch 1, dadurch gekennzeichnet, daß die Volumsanteile der Luftströme einstellbar sind.
- Sichter nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die im Kreislauf rückgeführte Sichtluft in Oberluft und Unterluft getrennt ist, und über zwei Leitungen (2, 3) durch zwei Einströmöffnungen in den Sichter (1) einströmen.
- Sichter nach Anspruch 3, dadurch gekennzeichnet, daß der Volumsanteil der Oberluft 35% bis 65%, vorzugsweise 50% und jener der Unterluft entsprechend 65% bis 35%, vorzugsweise 50% beträgt.
- Sichter nach Anspruch 1 bis 4, dadurch gekennzeichnet, daß außerhalb des Sichters ein Mischer (8) zur Mischung der rückgeführten Luft mit einer frei wählbaren Menge Zuluft vorgesehen ist.
- Sichter nach Anspruch 1 bis 5, dadurch gekennzeichnet, daß direkt unter der Materialaufgabeöffnung (5) im Sichter (1) Auflösewalzen (11) in ansteigender Folge angeordnet sind.
- Sichter nach Anspruch 6, dadurch gekennzeichnet, daß die Auflösewalzen (11) gleichen Drehsinn in Richtung der aufsteigenden Walzen besitzen.
- Sichter nach Anspruch 1 bis 7, dadurch gekennzeichnet, daß in der Einströmöffnung der Oberluftleitung (2) in den Sichter (1) waagrechte, parallele Verteilrohre (14) angeordnet sind.
- Sichter nach Anspruch 8, dadurch gekennzeichnet, daß die Verteilrohre (14) einen Neigungungswinkel (β) gegen die Vertikale von vorzugsweise 30° besitzen.
- Sichter nach Anspruch 1 bis 9, dadurch gekennzeichnet, daß die der einströmenden Oberluft (2) gegenüberliegende Seite als Abrißkante (15) mit verstellbarem Winkel (α) ausgebildet ist.
- Sichter nach Anspruch 10, dadurch gekennzeichnet, daß der Winkel (α) der Abrißkante (15) im Bereich von 90° bis 180°, vorzugsweise zwischen 120° und 130° liegt.
- Sichter nach Anspruch 1 bis 11, dadurch gekennzeichnet, daß im Sichter (1) Leitbleche (16) und verstellbare Leiteinrichtungen (17) zur Führung der einströmenden Unterluft angeordnet sind.
- Sichter nach Anspruch 1 bis 12, dadurch gekennzeichnet, daß eine Verstellklappe (18) im Zentrum des Sichters (1) mit verstellbarem Winkel (γ) angeordnet ist.
- Sichter nach Anspruch 13, dadurch gekennzeichnet, daß der Winkel (γ) der Verstellklappe (18) gegen die Vertikale vorzugsweise im Bereich von ± 20° liegt.
- Sichter nach Anspruch 1 bis 14, dadurch gekennzeichnet, daß die Rückwand (19) des Sichters (1) mit verstellbarem Winkel (δ) angeordnet ist.
- Sichter nach Anspruch 15, dadurch gekennzeichnet, daß die Rückwand (19) einen Winkel (δ) gegen die Vertikale von vorzugsweise 0° bis 20° bildet.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT486/96 | 1996-03-14 | ||
| AT0048696A AT403133B (de) | 1996-03-14 | 1996-03-14 | Sichter |
| AT48696 | 1996-03-14 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0795359A2 true EP0795359A2 (de) | 1997-09-17 |
| EP0795359A3 EP0795359A3 (de) | 1998-03-11 |
| EP0795359B1 EP0795359B1 (de) | 2001-07-18 |
Family
ID=3491881
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97890007A Expired - Lifetime EP0795359B1 (de) | 1996-03-14 | 1997-01-15 | Sichter |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0795359B1 (de) |
| AT (2) | AT403133B (de) |
| DE (1) | DE59704052D1 (de) |
| ES (1) | ES2161434T3 (de) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0982082A1 (de) * | 1998-08-21 | 2000-03-01 | Beloit Technologies, Inc. | Verfahren zur Trennung von gemischten Teilchen |
| DE10352119A1 (de) * | 2003-11-04 | 2005-06-09 | Focke & Co.(Gmbh & Co. Kg) | Verfahren und Einrichtung zum Sichten von Tabak |
| EP1782893A3 (de) * | 2005-11-02 | 2008-07-16 | Manfred Dr. Ottow | Klassierung von Holzspänen und Hackschnitzeln |
| WO2014037237A1 (de) * | 2012-09-06 | 2014-03-13 | Thyssenkrupp Resource Technologies Gmbh | Vorrichtung und verfahren zur verarbeitung von ersatzbrennstoffen |
| CN106892284A (zh) * | 2017-04-11 | 2017-06-27 | 苏州尚梵斯科技有限公司 | 粮食谷物筛分农机设备及其工作方法 |
| CN107824450A (zh) * | 2016-09-15 | 2018-03-23 | 辛北尔康普机器及成套设备有限责任公司 | 筛分机 |
| CN107824449A (zh) * | 2016-09-15 | 2018-03-23 | 辛北尔康普机械设备制造有限责任公司 | 筛分机 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE202006014455U1 (de) | 2006-09-18 | 2006-11-16 | Lhs Clean Air Systems Gmbh | Vorrichtung zum Trennen von Grob- und Feinmaterial |
| DE102017110600B4 (de) | 2017-05-16 | 2023-09-07 | Siempelkamp Maschinen- Und Anlagenbau Gmbh | Sichter |
| CN115283254B (zh) * | 2022-07-29 | 2023-08-25 | 中触媒新材料股份有限公司 | 一种用于制氧吸附剂颗粒气流快速筛分活化系统及方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0491278A2 (de) | 1990-12-19 | 1992-06-24 | Holger Lübke | Verfahren und Vorrichtung zum Entstauben und/oder Klassieren von körnigen oder faserigen Stoffen in einem Luftstrom |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE583680C (de) * | 1927-01-11 | 1933-09-07 | Rudolf Lessing | Verfahren und Vorrichtung zur Abtrennung der groeberen Bestandteile von den mittelfeinen und staubfoermigen Teilen aus Kohlen o. dgl. durch einen in einem Rohre aufsteigenden Gasstrom |
| DE2313614C3 (de) * | 1973-03-19 | 1978-07-13 | Deutsche Gold- Und Silber-Scheideanstalt Vormals Roessler, 6000 Frankfurt | Vorrichtung zum Abtrennen von Grit aus einem feindisperse Feststoffe enthaltenden, zur pneumatischen Förderung dieser Stoffe dienenden Gasstrom |
| US3883423A (en) * | 1973-08-01 | 1975-05-13 | Aerofall Mills Ltd | Vertical classifier |
| IT1124576B (it) * | 1978-10-26 | 1986-05-07 | Hartmann Wibau Maschf | Disposizione e conformazione di un setaccio in un impianto in convogliamento ad aria di aspirazione funzionante sostanzalmente ad una pressione compresa fra 0,6 e 0,8 |
| DE3131836C2 (de) * | 1981-08-12 | 1985-12-05 | Günter 4300 Essen Lübke | Vorrichtung zur Entstaubung und/oder Klassierung von Stoffen im Luftstrom |
| DD203237A1 (de) * | 1982-02-08 | 1983-10-19 | Dietmar Kummer | Vorrichtung und verfahren zum entstauben von schuettguetern, insbesondere granulaten aus synthetischen hochpolymeren |
| US4465194A (en) * | 1982-12-23 | 1984-08-14 | Universal Leaf Tobacco Co. | Threshed tobacco lead separator |
| DE3409814A1 (de) * | 1984-03-16 | 1985-09-19 | Waeschle Maschinenfabrik Gmbh, 7980 Ravensburg | Gegenstromsichter |
| EP0301217B1 (de) * | 1987-07-29 | 1993-02-03 | B.A.T. Cigarettenfabriken GmbH | Abscheider zur Trennung von Tabak-Teilchen aus einem Tabak/Gas-Gemisch |
| SE467044B (sv) * | 1990-09-28 | 1992-05-18 | Flaekt Ab | Saett och anordning foer avskiljning av tyngre partiklar fraan ett partikelformigt material |
| DE4112556C1 (en) * | 1991-04-17 | 1992-06-17 | G. Siempelkamp Gmbh & Co, 4150 Krefeld, De | Spreading installation for chips, fibres etc. - has wind sifter for spreading flow coupled to spread material outlet shaft |
-
1996
- 1996-03-14 AT AT0048696A patent/AT403133B/de not_active IP Right Cessation
-
1997
- 1997-01-15 DE DE59704052T patent/DE59704052D1/de not_active Expired - Lifetime
- 1997-01-15 AT AT97890007T patent/ATE203191T1/de active
- 1997-01-15 ES ES97890007T patent/ES2161434T3/es not_active Expired - Lifetime
- 1997-01-15 EP EP97890007A patent/EP0795359B1/de not_active Expired - Lifetime
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0491278A2 (de) | 1990-12-19 | 1992-06-24 | Holger Lübke | Verfahren und Vorrichtung zum Entstauben und/oder Klassieren von körnigen oder faserigen Stoffen in einem Luftstrom |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0982082A1 (de) * | 1998-08-21 | 2000-03-01 | Beloit Technologies, Inc. | Verfahren zur Trennung von gemischten Teilchen |
| DE10352119A1 (de) * | 2003-11-04 | 2005-06-09 | Focke & Co.(Gmbh & Co. Kg) | Verfahren und Einrichtung zum Sichten von Tabak |
| EP1782893A3 (de) * | 2005-11-02 | 2008-07-16 | Manfred Dr. Ottow | Klassierung von Holzspänen und Hackschnitzeln |
| WO2014037237A1 (de) * | 2012-09-06 | 2014-03-13 | Thyssenkrupp Resource Technologies Gmbh | Vorrichtung und verfahren zur verarbeitung von ersatzbrennstoffen |
| CN107824450A (zh) * | 2016-09-15 | 2018-03-23 | 辛北尔康普机器及成套设备有限责任公司 | 筛分机 |
| CN107824449A (zh) * | 2016-09-15 | 2018-03-23 | 辛北尔康普机械设备制造有限责任公司 | 筛分机 |
| US10195646B2 (en) | 2016-09-15 | 2019-02-05 | Siempelkamp Masclinen-Und Anlagenbau Gmbh | Sifter |
| DE102016117384C5 (de) | 2016-09-15 | 2026-04-02 | Siempelkamp Maschinen- Und Anlagenbau Gmbh | Sichter |
| CN106892284A (zh) * | 2017-04-11 | 2017-06-27 | 苏州尚梵斯科技有限公司 | 粮食谷物筛分农机设备及其工作方法 |
| CN106892284B (zh) * | 2017-04-11 | 2023-06-09 | 沅陵县辰州荞韵食品有限公司 | 粮食谷物筛分农机设备及其工作方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0795359A3 (de) | 1998-03-11 |
| EP0795359B1 (de) | 2001-07-18 |
| ATA48696A (de) | 1997-04-15 |
| AT403133B (de) | 1997-11-25 |
| DE59704052D1 (de) | 2001-08-23 |
| ES2161434T3 (es) | 2001-12-01 |
| ATE203191T1 (de) | 2001-08-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3130436B1 (de) | Windstreuvorrichtung | |
| EP1900445B1 (de) | Vorrichtung zum Trennen von Grob- und Feinmaterial | |
| AT403133B (de) | Sichter | |
| EP4155244B1 (de) | Windstreuvorrichtung und streugutanlage | |
| DE3626053C2 (de) | ||
| DE19835419A1 (de) | Vorrichtung und Verfahren zur Windsichtung | |
| DE10226820B3 (de) | Verfahren und Vorrichtung zum Beleimen von zur Herstellung von Faserplatten vorgesehenen, getrockneten Fasern | |
| DE102006040044B3 (de) | Verfahren und Vorrichtung zum Beleimen von zur Herstellung von Faserplatten vorgesehenen, getrockneten Fasern | |
| DE102005052620A1 (de) | Klassierung von Holzspänen und Hackschnitzeln | |
| DE102016117384B4 (de) | Sichter | |
| DE102012010032B4 (de) | Zyklonähnlicher sichter,insbesondere für die abfallwirtschaft | |
| DE10025177A1 (de) | Verfahren und Vorrichtung zur Auflösung von Ungleichmäßigkeiten in Holzfaserströmen | |
| DD208561B1 (de) | Dispergiervorrichtung fuer einen statischen sichter | |
| DE102016117383B4 (de) | Sichter | |
| DE19718158C2 (de) | Verfahren und Vorrichtung zum windsichtenden Separieren | |
| DE4112556C1 (en) | Spreading installation for chips, fibres etc. - has wind sifter for spreading flow coupled to spread material outlet shaft | |
| DE2556548A1 (de) | Vorrichtung zum sortieren einer gutmischung | |
| EP3970867B1 (de) | Windstreuvorrichtung | |
| DE102009007944A1 (de) | Vorrichtung zum Streuen eines rieselfähigen Materials zu einem ein-oder mehrschichtigen Materialvlies | |
| DE102017110600B4 (de) | Sichter | |
| DE1482455C (de) | Windsichter | |
| DE102018005205A1 (de) | Sichter und Verfahren zum Sichten | |
| WO2024200796A1 (de) | Vorrichtung zur luftsichtung von klassierbarem material und verfahren zum betreiben einer solchen vorrichtung | |
| DE202013005871U1 (de) | Vorrichtung zum Trennen von flächigen und körperförmigen leichten und schweren Feststoffen | |
| DE202005017221U1 (de) | Klassierung von Holzspänen und Hackschnitzeln |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT DE ES FR GB IT |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT DE ES FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19980512 |
|
| 17Q | First examination report despatched |
Effective date: 20000317 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SCHEUCH GMBH |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE ES FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 203191 Country of ref document: AT Date of ref document: 20010815 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 59704052 Country of ref document: DE Date of ref document: 20010823 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20011011 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2161434 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20120201 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20120125 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20120116 Year of fee payment: 16 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20130115 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20130930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130131 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130115 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20140324 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20160113 Year of fee payment: 20 Ref country code: DE Payment date: 20160127 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20160127 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 59704052 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 203191 Country of ref document: AT Kind code of ref document: T Effective date: 20170115 |