EP0619192B1 - Plaque d'impression - Google Patents
Plaque d'impression Download PDFInfo
- Publication number
- EP0619192B1 EP0619192B1 EP94810136A EP94810136A EP0619192B1 EP 0619192 B1 EP0619192 B1 EP 0619192B1 EP 94810136 A EP94810136 A EP 94810136A EP 94810136 A EP94810136 A EP 94810136A EP 0619192 B1 EP0619192 B1 EP 0619192B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- printing
- pattern
- ink
- printing plate
- plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000007639 printing Methods 0.000 title claims abstract description 47
- 239000000976 ink Substances 0.000 description 32
- 238000000034 method Methods 0.000 description 10
- 230000000694 effects Effects 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 239000003086 colorant Substances 0.000 description 2
- 238000007650 screen-printing Methods 0.000 description 2
- 229910001369 Brass Inorganic materials 0.000 description 1
- 239000010951 brass Substances 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 238000007644 letterpress printing Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M3/00—Printing processes to produce particular kinds of printed work, e.g. patterns
- B41M3/14—Security printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41N—PRINTING PLATES OR FOILS; MATERIALS FOR SURFACES USED IN PRINTING MACHINES FOR PRINTING, INKING, DAMPING, OR THE LIKE; PREPARING SUCH SURFACES FOR USE AND CONSERVING THEM
- B41N3/00—Preparing for use and conserving printing surfaces
Definitions
- the invention relates to a printing plate having at least one raised printer part comprising a multitude of recesses and intended to be inked on any its surface so that all the hollows are filled with the same ink, as well as the image obtained by this plate.
- Such a plate is known from document GB-A 432,716.
- the printing surface is divided into a large number of small pits which serve ink tank such as when the ink is transferred to paper, it spreads by attraction capillary so the little ink dots individuals gather on the paper to be printed in a continuous surface.
- the goal of this plate is to perfect typographic printing or relief printing to allow application on the paper with a thicker ink film than it was possible to obtain with printing surfaces flat, and this without risk that it produces stains or burrs.
- inks on at least one area of the ticket security, including optically inks variables, known by the acronym OVI (optically variable ink), which have the particularity of changing from color depending on viewing angle. So that the effect optics can be obtained, it is necessary that the layer of ink deposited on the paper has a thickness sufficient.
- OVI optically variable ink
- the invention aims to create a printing plate for the production of a security drawing with difficulty falsifiable during the production of securities, in particular banknotes, and especially allowing lossless use of inks special, especially optically inks variables, for printing this safety drawing.
- the printing plate according to the invention is characterized by the fact that the valleys are engraved sizes and form at least one design engraved on said embossed printer part such as the drawing gives an image that looks like a size print soft which protrudes from a uniform background inked in the same colour.
- a security drawing printed in particular on a bank note, having a any configuration, for example square, rectangular or circular, and composed of the combination of a uniform background of a given color and, on this background, a drawing with ink relief, of the same color, thanks to the hollow design engraved on the part printer.
- This relief drawing looks like a intaglio print but is inked and printed according to typographic printing, therefore without wiping, which is less complicated than the intaglio printing process and more economical.
- the image obtained by the printing plate according to the invention is characterized in that it has a uniform inking pattern corresponding to the outline of the raised printer part and, superimposed on it, a drawing which projects, of the same ink and same color, corresponding to the hollow design.
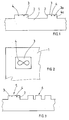
- the sector of the printing plate 1 represented in FIGS. 1 and 2 include, in the example considered, two raised parts 2 whose surface 3 is printer.
- this printer area 3 is provided an engraved drawing composed of sizes 4, as on a intaglio plate.
- this engraved drawing comes in the form of a horizontal eight and it will result on the sheet a printed image matching with ink relief.
- the surface of the printer part 3 has a granular structure 3a composed of points of evenly distributed weft, as illustrated on the right part of figure 1.
- the bottom 4a of sizes 4 can also have a linear frame.
- the height of the raised parts 2 can vary between 200 and 1000 ⁇ m.
- Depressions in the structure granulate 3a preferably have a depth comprised between 5 and 30 ⁇ m and sizes 4 of the engraved design are deeper than the depressions in the structure granulated, their depth being, for example, included between 20 and 80 ⁇ m.
- the depth of sizes must be greater than the depth of depressions of the granulated structure. In the case where the depressions of the granulated structure have a depth close to 30 ⁇ m the depth of the sizes is obviously greater than 30 ⁇ m.
- the inking of such a printing plate according to the invention is made uniformly over the entire surface with a conventional inking roller, as used for letterpress printing, or also with a ink roller, as used for printing intaglio, so a stencil roll, such so that the entire surface 3 of the printer part embossed is covered with ink and the sizes of the engraved drawing are full, but without wiping ulterior.
- the thickness of ink on the parts embossed printers may vary, preferably, between 7 ⁇ m and 30 ⁇ m.
- Such printing plates can, from preferably be carried out as follows: starting from a metal plate, for example brass, we start by producing the engraved drawing composed of sizes 4 plus or shallower and then we define the configuration of security drawings which have, for example, a rectangular outline and we remove all plate material outside of these configurations that have been defined, so that we leave only the raised portions 2 desired.
- a metal plate for example brass
- security drawings which have, for example, a rectangular outline and we remove all plate material outside of these configurations that have been defined, so that we leave only the raised portions 2 desired.
- the surface of the safety drawing is granulated
- this frame preferably being produced only on the regions which will form later the raised parts, and we create then, in this frame, the sizes of the engraved drawing.
- zone 5 comprising the raised printer part 2 whose printer surface 3 is provided with sizes 4 defining the engraved drawing and a corresponding zone 6 to a conventional letterpress plate having several printing parts in relief with a smooth surface.
- zone 5 is inked with optically variable ink, and area 6 with normal ink, both without wiping.
- a printing plate is obtained in this way with which one can easily print one or several safety drawings distributed on printing a value paper with a background of security and a main design; in general, we limit to one security zone per print.
- the printing plate according to the invention is not limited to use with special inks, but can of course be used with any what type of ink to create in a single pass and with the same ink a uniform background on which is arranged a drawing that protrudes.
- Such a three-dimensional relief drawing having the appearance an intaglio print that protrudes from a uniform background inked in the same color is hardly falsifiable. If, in addition, we use optically variable ink, the two-color effect is reinforced by the fact that under the same viewing angle we sees the reliefs of the drawing having facets of different orientations which consequently give aspects of different colors according to said directions.
- the printer surface outside the relief drawing can be, as mentioned, smooth and uniform.
- the effect security is reinforced if this surface printer has a granulated structure and is especially treated according to the process of half-engraving also called autotypy, known per se, to produce a frame.
- autotypy also called autotypy, known per se.
- the advantages of such a screen background are a improved ink attractiveness and increased the complexity of the security design.
- the two-color effect on the entire printer surface is reinforced because the granulated structure, respectively the frame, also include facets of reflection of different orientations which produce different colors.
- Such a granulated structure in the form of a frame linear, can also be provided in the bottom of sizes that form the design engraved on the plate regardless of whether the printer surface has a granulated structure or not.
Landscapes
- Printing Methods (AREA)
- Printing Plates And Materials Therefor (AREA)
- Photosensitive Polymer And Photoresist Processing (AREA)
- Laminated Bodies (AREA)
- Photoreceptors In Electrophotography (AREA)
- Manufacture Or Reproduction Of Printing Formes (AREA)
- Inspection Of Paper Currency And Valuable Securities (AREA)
- Cleaning In Electrography (AREA)
Description
Claims (10)
- Plaque d'impression ayant au moins une partie imprimante en relief (2) comportant une multitude de creux et destinée à être encrée sur toute sa surface de manière que tous les creux soient remplis avec la même encre, caractérisée par le fait que lesdits creux sont des tailles gravées (4) et forment au moins un dessin gravé sur ladite partie imprimante en relief (2) tel que le dessin donne une image ayant l'aspect d'une impression taille douce qui fait saillie d'un fond uniforme encré dans la même couleur.
- Plaque d'impression selon la revendication 1, caractérisée en ce qu'au moins une partie de la surface (3) de la partie imprimante en relief comporte une structure granulée (3a) composée de points de trame régulièrement répartis.
- Plaque d'impression selon la revendication 2, caractérisée en ce que les tailles (4) sont plus profondes que les dépressions de la structure granulée (3a).
- Plaque d'impression selon la revendication 3, caractérisée en ce que les dépressions de la structure granulée (3a) ont une profondeur comprise entre 5 et 30 µm et que les tailles (4) du dessin gravé ont une profondeur comprise entre 20 et 80 µm.
- Plaque d'impression selon l'une des revendications précédentes, caractérisée en ce que la hauteur des parties imprimantes en relief (2) est comprise entre 200 µm et 1000 µm .
- Plaque d'impression selon l'une des revendications précédentes, caractérisée en ce que le fond (4a) du dessin gravé (4) présente une trame linéaire.
- Plaque d'impression selon l'une des revendications précédentes, caractérisée en ce qu'elle comporte au moins une partie imprimante en relief dont la surface est munie d'un dessin en creux gravé et une partie d'une plaque typographique conventionnelle.
- Utilisation de la plaque d'impression selon l'une des revendications précédentes, avec une encre optiquement variable.
- Image obtenue par la plaque d'impression selon la revendication 1, caractérisée en ce qu'elle présente un dessin d'encrage uniforme correspondant au contour de la partie imprimante et, superposé à celui-ci, un dessin qui fait saillie, de même encre et de même couleur, correspondant au dessin en creux de la plaque, l'encre étant de préférence une encre OVI (optically variable ink).
- Image selon la revendication 9, caractérisée en ce que le dessin en dehors du dessin qui fait saillie présente des points de trame.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH104193 | 1993-04-05 | ||
| CH1041/93 | 1993-04-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0619192A1 EP0619192A1 (fr) | 1994-10-12 |
| EP0619192B1 true EP0619192B1 (fr) | 1998-06-10 |
Family
ID=4201085
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94810136A Expired - Lifetime EP0619192B1 (fr) | 1993-04-05 | 1994-03-03 | Plaque d'impression |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US5435247A (fr) |
| EP (1) | EP0619192B1 (fr) |
| JP (1) | JP3445352B2 (fr) |
| KR (1) | KR100296842B1 (fr) |
| CN (1) | CN1056341C (fr) |
| AT (1) | ATE167118T1 (fr) |
| AU (1) | AU668271B2 (fr) |
| CA (1) | CA2116939C (fr) |
| DE (1) | DE69410869T2 (fr) |
| RU (1) | RU2113356C1 (fr) |
| UA (1) | UA27806C2 (fr) |
Families Citing this family (31)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4324577C1 (de) * | 1993-07-22 | 1994-12-15 | Ver Glaswerke Gmbh | Druckform für ein Hochdruckverfahren, Verwendung der Druckform zum Bedrucken von Glasoberflächen sowie Verfahren zur Herstellung einer ein Druckraster aufweisenden Druckform für das Flexodruckverfahren |
| DE19624131A1 (de) * | 1996-06-17 | 1997-12-18 | Giesecke & Devrient Gmbh | Verfahren zur Herstellung von Prägeplatten |
| DE19642634A1 (de) * | 1996-10-16 | 1998-04-23 | Philips Patentverwaltung | Druckform für ein Rotations-Hochdruckverfahren |
| DE19845436C5 (de) * | 1998-10-02 | 2015-02-26 | Giesecke & Devrient Gmbh | Stichtiefdruckverfahren zum Drucken von aneinander grenzenden Farbflächen unterschiedlicher Farbschichtdicke, Datenträger mit im Stichtiefdruckverfahren erzeugtem Druckbild, Druckplatte und Verfahren zum Herstellen einer Druckplatte |
| US7580154B2 (en) * | 1999-05-14 | 2009-08-25 | Esko Ip Nv | Printing plates containing ink cells in both solid and halftone areas |
| US6731405B2 (en) | 1999-05-14 | 2004-05-04 | Artwork Systems | Printing plates containing ink cells in both solid and halftone areas |
| US6213018B1 (en) * | 1999-05-14 | 2001-04-10 | Pcc Artwork Systems | Flexographic printing plate having improved solids rendition |
| LU90470B1 (fr) * | 1999-10-29 | 2001-04-30 | Cabinet Erman S A R L | Outillage d'impression |
| DE19963849A1 (de) * | 1999-12-30 | 2001-07-12 | Giesecke & Devrient Gmbh | Datenträger mit gedrucktem Sicherheitselement |
| DE10015097A1 (de) * | 2000-03-28 | 2001-10-04 | Giesecke & Devrient Gmbh | Im Stichtiefdruck bedruckter Datenträger |
| KR100649722B1 (ko) * | 2000-04-21 | 2006-11-24 | 엘지.필립스 엘시디 주식회사 | 일렉트로루미네센스 표시소자의 패터닝장치 및 이를이용한 패터닝방법 |
| JP4009074B2 (ja) * | 2001-07-13 | 2007-11-14 | 株式会社コムラテック | 液晶基盤貼り合わせ用シール剤を転写するための印刷版 |
| RU2207959C1 (ru) * | 2001-11-23 | 2003-07-10 | Бекк Валерий Андреевич | Печатная форма и способ изготовления данной формы |
| DE10201032A1 (de) * | 2002-01-11 | 2003-07-24 | Giesecke & Devrient Gmbh | Stahltiefdruckverfahren zum Herstellen eines Sicherheitsdokuments sowie Stahltiefdruckplatte und Halbzeuge dafür und Verfahren zu deren Herstellung |
| EP1369230A1 (fr) * | 2002-06-05 | 2003-12-10 | Kba-Giori S.A. | Procédé de fabrication d'une plaque gravée |
| US20040003734A1 (en) * | 2002-07-02 | 2004-01-08 | Shively J. Thomas | Method and apparatus for printing using an electrically conductive ink |
| US20040229018A1 (en) * | 2003-05-16 | 2004-11-18 | Graham Paul D | Complex microstructure film |
| US7678443B2 (en) * | 2003-05-16 | 2010-03-16 | 3M Innovative Properties Company | Complex microstructure film |
| US7055429B2 (en) * | 2004-04-23 | 2006-06-06 | Timothy Gotsick | Edge cure prevention process |
| US8132508B2 (en) | 2005-04-14 | 2012-03-13 | Esko Software Bvba | Method of controlling ink film thickness on a printing plate |
| AT504724B1 (de) * | 2005-05-13 | 2011-01-15 | Oebs Gmbh | Schablonplatte |
| EP1842665A1 (fr) | 2006-04-04 | 2007-10-10 | Kba-Giori S.A. | Procédé de production de papiers de sécurité, machine d'impression héliogravure pour réaliser ledit procédé et papier de sécurité produit selon ledit procédé |
| CN102371793A (zh) * | 2010-08-06 | 2012-03-14 | 住友橡胶工业株式会社 | 印刷物品的制造方法、印刷用版和糊料 |
| CN104582352B (zh) * | 2013-10-25 | 2017-06-13 | 富鼎电子科技(嘉善)有限公司 | 电子装置外壳及其采用的立体图案结构 |
| EP3074233B1 (fr) * | 2013-11-27 | 2017-11-22 | Merck Patent GmbH | Procédé d'impression par rotative |
| JP6278942B2 (ja) * | 2015-10-21 | 2018-02-14 | 日本航空電子工業株式会社 | フレキソ印刷による絶縁膜の形成方法 |
| DE102016002454A1 (de) * | 2016-03-01 | 2017-09-07 | Klemens Kemmerer | Verfahren und Vorrichtung für den Tiefdruck |
| CN109143456A (zh) * | 2018-11-08 | 2019-01-04 | 惠州安嵘光电产品有限公司 | 导光板及其制备方法 |
| CN109377861A (zh) * | 2018-12-10 | 2019-02-22 | 无锡百得包装材料有限公司 | 一种防伪标签和印刷防伪标签的印刷版 |
| DE102020205495B4 (de) | 2020-04-30 | 2023-03-09 | STOMA Gesellschaft mit beschränkter Haftung Maschinen und Geräte für die graphische Industrie. | Druckform, insbesondere Reliefdruckplatte, sowie Verfahren zur Herstellung derselbigen |
| CN112172315A (zh) * | 2020-10-10 | 2021-01-05 | 彭亮 | 一种嵌入式缩微文字图案凹版印刷设计制作方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1838218A (en) * | 1928-12-26 | 1931-12-29 | Hobart N Durham | Watercolor printing |
| US1950684A (en) * | 1929-08-20 | 1934-03-13 | John G Mark | Preparing lithographic stones |
| GB432716A (en) * | 1934-01-29 | 1935-07-29 | Robinson E S & A Ltd | Improvements in or relating to letterpress or relief printing |
| US2108822A (en) * | 1935-11-11 | 1938-02-22 | Wells A Lippincott | Printing plate and formation thereof |
| US2638050A (en) * | 1952-05-28 | 1953-05-12 | Multicolor Gravure Corp | Method of making printing rolls |
| US2789500A (en) * | 1953-08-13 | 1957-04-23 | Electrographic Corp | Process of making a printing member |
| GB866070A (en) * | 1956-03-19 | 1961-04-26 | Kemitype Ltd | Improvements in or relating to printing elements |
| US3558290A (en) * | 1968-04-02 | 1971-01-26 | Union Carbide Corp | Plated plastic printing plates |
| DE2048000B2 (de) * | 1970-09-30 | 1972-08-31 | Klinisch & Co, 6000 Frankfurt | Druckform fuer das hochdruckverfaren |
| US3891443A (en) * | 1973-02-01 | 1975-06-24 | Polychrome Corp | Mat finish photosensitive relief plates |
| US4152986A (en) * | 1976-12-03 | 1979-05-08 | Dadowski Gilbert F | Method and apparatus for printing raised ink images |
| GB1585202A (en) * | 1977-02-07 | 1981-02-25 | Letraset International Ltd | Relief printing plates |
| US5171363A (en) * | 1979-12-28 | 1992-12-15 | Flex Products, Inc. | Optically variable printing ink |
| NZ218573A (en) * | 1985-12-23 | 1989-11-28 | Optical Coating Laboratory Inc | Optically variable inks containing flakes |
-
1994
- 1994-03-03 CA CA002116939A patent/CA2116939C/fr not_active Expired - Fee Related
- 1994-03-03 EP EP94810136A patent/EP0619192B1/fr not_active Expired - Lifetime
- 1994-03-03 AT AT94810136T patent/ATE167118T1/de not_active IP Right Cessation
- 1994-03-03 DE DE69410869T patent/DE69410869T2/de not_active Expired - Lifetime
- 1994-03-03 AU AU57512/94A patent/AU668271B2/en not_active Ceased
- 1994-03-08 US US08/207,755 patent/US5435247A/en not_active Expired - Lifetime
- 1994-03-18 CN CN94103157A patent/CN1056341C/zh not_active Expired - Lifetime
- 1994-04-01 UA UA94005157A patent/UA27806C2/uk unknown
- 1994-04-04 RU RU94011272A patent/RU2113356C1/ru not_active IP Right Cessation
- 1994-04-04 KR KR1019940007046A patent/KR100296842B1/ko not_active Expired - Lifetime
- 1994-04-05 JP JP06726294A patent/JP3445352B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| AU668271B2 (en) | 1996-04-26 |
| AU5751294A (en) | 1994-10-06 |
| EP0619192A1 (fr) | 1994-10-12 |
| CA2116939C (fr) | 2005-01-04 |
| CN1099699A (zh) | 1995-03-08 |
| DE69410869D1 (de) | 1998-07-16 |
| CN1056341C (zh) | 2000-09-13 |
| KR100296842B1 (ko) | 2001-10-24 |
| DE69410869T2 (de) | 1998-12-10 |
| RU2113356C1 (ru) | 1998-06-20 |
| UA27806C2 (uk) | 2000-10-16 |
| JPH06316175A (ja) | 1994-11-15 |
| CA2116939A1 (fr) | 1994-10-06 |
| JP3445352B2 (ja) | 2003-09-08 |
| ATE167118T1 (de) | 1998-06-15 |
| US5435247A (en) | 1995-07-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0619192A1 (fr) | Plaque d'impression | |
| EP0091709B1 (fr) | Machine taille-douce pour l'impression des papiers valeurs | |
| EP2010389B1 (fr) | Procédé de génération de motifs représentant une image en demi-teintes | |
| CN1244457C (zh) | 凹版印刷板及其制造方法 | |
| AU755233B2 (en) | Gravure process for full printing of large surfaces | |
| BE1020247A5 (fr) | Dispositif variable optiquement a canaux multiples. | |
| FR2496937A1 (fr) | Carte d'identification dont les informations sont constituees par des inhomogeneites de couches colorees sous-jacentes au substrat de surface et procede de fabrication d'une telle carte | |
| EP2189286A2 (fr) | Machine et procédé d'impression | |
| FR2730392A1 (fr) | Jeton de jeu et procede de marquage d'un tel jeton | |
| WO2004071779A2 (fr) | Element de securite et procede d'impression | |
| EP0570578B1 (fr) | Procede de fabrication de feuilles gaufrees stratifiees, machine pour sa mise en oeuvre | |
| WO2021105582A1 (fr) | Un document sécurisé avec une image personnalisee formee a partir d'un hologramme metallique et son procede de fabrication | |
| WO2004071781A1 (fr) | Procede d'impression d'un element de securite et element de securite | |
| FR2973398A1 (fr) | Element de securite pour un document-valeur, un procede de fabrication, et document correspondant | |
| EP0806304B1 (fr) | Surface de transfert d'un produit liquide plus ou moins visqueux sur un support, procédé de fabrication d'impression offset réalisé avec cette surface | |
| EP1551641B1 (fr) | Plaque d impression taille-douce | |
| EP0599744B1 (fr) | Procédé de réalisation d'un motif imprimé | |
| FR2698043A1 (fr) | Procédé de réalisation d'un motif imprimé destiné à être partiellement masqué par une couche opaque. | |
| CH632853A5 (en) | Method for the preparation of tops (resists) or of reliefs of printing plates, especially for photogravure printing | |
| EP1720714B1 (fr) | Plaques offset allegees, preparation et utilisation | |
| FR3123584A1 (fr) | Pochoir pour gravure par sablage d’une surface réalisé par impression 3D. | |
| CH701988A2 (fr) | Procédé de fabrication d'un évidement oblique dans une couche de silicium. | |
| EP1276613A1 (fr) | Procede de fabrication d'une plaque gravee pour la reproduction par marquage a chaud, et plaque gravee obtenue | |
| FR2770453A1 (fr) | Procede de confection de masque de gravure par sablage et masque ainsi obtenu | |
| BE395453A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE FR GB IT LI SE |
|
| 17P | Request for examination filed |
Effective date: 19950403 |
|
| 17Q | First examination report despatched |
Effective date: 19961010 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB IT LI SE |
|
| REF | Corresponds to: |
Ref document number: 167118 Country of ref document: AT Date of ref document: 19980615 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 69410869 Country of ref document: DE Date of ref document: 19980716 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19980731 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: BA-GIORI S.A. Free format text: KBA-GIORI S.A.#4, RUE DE LA PAIX#1003 LAUSANNE (CH) -TRANSFER TO- KBA-GIORI S.A.#AVENUE DU GREY 55 CASE POSTALE 347#1000 LAUSANNE 22 (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20100324 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: KBA-NOTASYS SA Free format text: KBA-GIORI S.A.#AVENUE DU GREY 55 CASE POSTALE 347#1000 LAUSANNE 22 (CH) -TRANSFER TO- KBA-NOTASYS SA#AVENUE DU GREY 55 CASE POSTALE 347#1000 LAUSANNE 22 (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20110323 Year of fee payment: 18 Ref country code: SE Payment date: 20110325 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110303 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 69410869 Country of ref document: DE Representative=s name: REBLE & KLOSE RECHTS- UND PATENTANWAELTE, DE Effective date: 20111222 Ref country code: DE Ref legal event code: R081 Ref document number: 69410869 Country of ref document: DE Owner name: KBA-NOTASYS SA, CH Free format text: FORMER OWNER: DE LA RUE GIORI S.A., LAUSANNE, CH Effective date: 20111222 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120303 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20130326 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20130424 Year of fee payment: 20 Ref country code: CH Payment date: 20130426 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20130419 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69410869 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20140302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20140302 Ref country code: DE Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20140304 |