EP0257216B1 - Schiene - Google Patents
Schiene Download PDFInfo
- Publication number
- EP0257216B1 EP0257216B1 EP87108539A EP87108539A EP0257216B1 EP 0257216 B1 EP0257216 B1 EP 0257216B1 EP 87108539 A EP87108539 A EP 87108539A EP 87108539 A EP87108539 A EP 87108539A EP 0257216 B1 EP0257216 B1 EP 0257216B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- weight
- rail
- steel
- strength
- melting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229910000831 Steel Inorganic materials 0.000 claims description 17
- 239000010959 steel Substances 0.000 claims description 17
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 claims description 7
- 230000008018 melting Effects 0.000 claims description 6
- 238000002844 melting Methods 0.000 claims description 6
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims description 4
- 229910052760 oxygen Inorganic materials 0.000 claims description 4
- 239000001301 oxygen Substances 0.000 claims description 4
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims 8
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims 4
- OAICVXFJPJFONN-UHFFFAOYSA-N Phosphorus Chemical compound [P] OAICVXFJPJFONN-UHFFFAOYSA-N 0.000 claims 4
- 229910052799 carbon Inorganic materials 0.000 claims 4
- 239000012535 impurity Substances 0.000 claims 4
- 229910052742 iron Inorganic materials 0.000 claims 4
- WPBNNNQJVZRUHP-UHFFFAOYSA-L manganese(2+);methyl n-[[2-(methoxycarbonylcarbamothioylamino)phenyl]carbamothioyl]carbamate;n-[2-(sulfidocarbothioylamino)ethyl]carbamodithioate Chemical compound [Mn+2].[S-]C(=S)NCCNC([S-])=S.COC(=O)NC(=S)NC1=CC=CC=C1NC(=S)NC(=O)OC WPBNNNQJVZRUHP-UHFFFAOYSA-L 0.000 claims 4
- 229910052698 phosphorus Inorganic materials 0.000 claims 4
- 239000011574 phosphorus Substances 0.000 claims 4
- 229910052710 silicon Inorganic materials 0.000 claims 4
- 239000010703 silicon Substances 0.000 claims 4
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 claims 2
- 229910052804 chromium Inorganic materials 0.000 claims 2
- 239000011651 chromium Substances 0.000 claims 2
- 239000005864 Sulphur Substances 0.000 claims 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 claims 1
- 239000010936 titanium Substances 0.000 claims 1
- 229910052719 titanium Inorganic materials 0.000 claims 1
- 229910052720 vanadium Inorganic materials 0.000 claims 1
- LEONUFNNVUYDNQ-UHFFFAOYSA-N vanadium atom Chemical compound [V] LEONUFNNVUYDNQ-UHFFFAOYSA-N 0.000 claims 1
- 229910052717 sulfur Inorganic materials 0.000 description 6
- 239000011593 sulfur Substances 0.000 description 6
- 239000000463 material Substances 0.000 description 4
- 238000005096 rolling process Methods 0.000 description 4
- 238000009749 continuous casting Methods 0.000 description 3
- 238000005204 segregation Methods 0.000 description 3
- 238000000926 separation method Methods 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000005266 casting Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000002028 premature Effects 0.000 description 2
- 239000007858 starting material Substances 0.000 description 2
- 230000002411 adverse Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 230000000246 remedial effect Effects 0.000 description 1
- 238000005987 sulfurization reaction Methods 0.000 description 1
- 150000003568 thioethers Chemical class 0.000 description 1
- 238000009827 uniform distribution Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
Definitions
- the invention relates to a rail with high resistance to fatigue damage to the running edge, such as breaking edges, made of steel.
- the service life of rails is usually determined by the tensile strength of the rail steel itself, the wear volume of the rail head and the operating conditions.
- the service life that was to be expected from the wear volume in the rail head was often not achieved even with highly wear-resistant rails because the rails had to be removed prematurely due to fatigue damage. This damage involved in particular horizontal cracks in the rail head, edge breakouts as well as cross breaks or cross cracks.
- edge breakouts occur with higher loads, mostly in the outer curve of the track, especially on the inner edge of the outer rail, because this is particularly heavily loaded by the flanges of the wheels rolling over it.
- the driving edge breakouts also called shelling, are caused by vibration cracks that form as horizontal separations at a depth of 5 to 10 mm below the driving edge. In an advanced stage, these horizontal separations often kink in the transverse direction and then trigger transverse breaks.
- the horizontal separations are preferably based on non-metallic inclusions, in particular oxide lines, within the rail steel.
- the cause of the horizontal vibration cracks under the running edge are the so-called Hertzian pressures at the contact point of the wheel on the rail, which cause shear stresses below the rail surface. This results in a shear stress maximum at a depth of about 8mm. Its exact location depends on the operating conditions. If coarser oxide lines of high hardness are located in the area of the shear stress maximum, the permanent vibration resistance of the rail material can preferably be exceeded at the oxide-metal interface due to the notch effect and because of the internal stress field that builds up around the line, so that a vibration crack is formed.
- edge breakouts lead to the premature removal of the rails, i.e. after a period of inactivity when the wear reserve of the rail head is far from exhausted, the rail manufacturers and the railway administrations have been trying for a long time to prevent these errors from occurring.
- Two remedial measures have become known to avoid edge breakouts (Archive for Railway Technology,
- Increasing the fatigue strength of rail steels can be achieved by increasing the strength properties. At the same time, wear resistance is improved. The position of the shear stress maximum mentioned at the outset thus remains in one place over a longer period of time than in the case of rail steel of lower strength. However, if there is a coarse inclusion line in this zone, the material can be stressed despite the high strength in the area of the fatigue strength. An increase in the fatigue strength of the rail material can therefore only make sense if a good degree of purity of oxidic non-metallic inclusions is set at the same time.
- the rail steel has an sulfur content of 0.06 to 0.085% by weight with an oxygen content of less than 0.0015% by weight.
- the low oxygen content of the rail steel of less than 0.0015% by weight is preferably set by vacuum deoxidation of the steel.
- the sulfurization can be applied to all rail qualities that are common today, such as those listed in the subclaims 3 to 6 for analysis.
- the rails according to the invention are suitable for avoiding the formation of fatigue damage on the driving edge, in particular the breaking out of the driving edge occurring on the outer strand of a curved track, and thus the service life of the rails to increase significantly.
- rails of the usual quality UIC-90 A had to be removed after a load of around 150,106 t due to edge breakouts, even though the actual wear on the rail running surface was very low.
- rails of the quality UIC-90 A produced in accordance with the invention reached a load of 300.10 6 t without the risk of edge breakouts.
- the rail according to the invention it is thus possible to use the rail profiles in today's rail profiles, e.g. the UIC 60 profile to make better use of the existing wear reserve.
- the driving edges can largely be worn without the need to replace the rails due to premature edge breakouts.
- Rectangular continuous cast sections are preferably used as the starting material for the rolling of the rails according to the invention.
- the adverse side effect of the segregations to be expected at the high sulfur contents can be kept within the limits required by the delivery conditions for rails, since casting in continuous casting achieves a more uniform distribution with a smaller size of the individual sulfides.
- the elongated center elevation with sulfur enrichments present when using rectangular continuous casting cross-sections can be rendered harmless by not rolling out the bloom as usual so that the segregation zone lies in the plane of symmetry of the rails, but that it is offset horizontally by 90 ° in the middle of the rail web comes to lie.
- the raw material with a rectangular cross section is rolled into the respective rail profile in such a way that the narrow sides do not come to rest on the running surface and the underside of the rail but form the side surfaces of the rail.
- the miter increases present in the primary material are thus limited to a narrow zone in the rail web without reaching into the head or foot of the rail, so that the usage behavior of the rail, in particular its fracture resistance, is not impaired.
- the broad side of rectangular continuous cast cross sections lying at the bottom in sheet continuous casting plants has a better oxidic degree of purity than the upper broad side, it is advantageously rolled such that the lower broad side becomes the rail head.
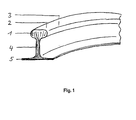
- FIG. 1 shows an arcuate section of a rail in a perspective view with rail head 1, running surface 2, driving edge 3, rail web 4 and rail foot 5.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Articles (AREA)
- Metal Rolling (AREA)
Description
- Die Erfindung bezieht sich auf eine Schiene mit hoher Beständigkeit gegen Ermüdungsschäden an der Fahrkante, wie Fahrkantenbrüche, aus Stahl.
- Die Lebendauer von Schienen wird in der Regel durch die Zugfestigkeit des Schienenstahls an sich, das Verschleißvolumen des Schienenkopfes und die Betriebsbedingungen bestimmt. In der Vergangenheit wurde häufig die Lebensdauer, die vom Verschleißvolumen im Schienenkopf her zu erwarten war, auch bei hoch verschleißfesten Schienen nicht erreicht, weil die Schienen aufgrund von Ermüdungsschäden vorzeitig ausgebaut werden mußten. Bei diesen Schäden handelte es sich insbesondere um waagerechte Risse im Schienenkopf, Fahrkantenausbrechungen sowie um Querbrüche oder Querrisse.
- Die Fahrkantenausbrechungen treten bei höheren Beanspruchungen, meistens im Kurvenau- Benstrang der Gleise auf, insbesondere an der Innenkante der Außenschiene, weil diese durch die Spurkränze der über sie rollenden Räder besonders stark belastet wird.
- Die Fahrkantenausbrechungen, auch Shelling genannt, werden durch Schwingungsrisse hervorgerufen, die sich als Horizontaltrennungen in 5 bis 10 mm Tiefe unterhalb der Fahrkante bilden. In einem fortgeschrittenen Stadium knicken diese Horizontaltrennungen häufig in Querrichtung ab und lösen dann Querbrüche aus. Die Horizontaltrennungen gehen bevorzugt aus von nichtmetallischen Einschlüssen, insbesondere Oxidzeilen, innerhalb des Schienenstahls.
- Ursache der horizontal verlaufenden Schwingungsrisse unter der Fahrkante sind die sogenannten Hertz'schen Pressungen am Aufstandspunkt des Rades auf der Schiene, die unterhalb der Schienenoberfläche Schubspannungen hervorrufen. Dabei entsteht rechnerisch in einer Tiefe von etwa 8mm ein Schubspannungsmaximum. Seine exakte Lage ist abhängig von den Betriebsbedingungen. Befinden sich im Bereich des Schubspannungsmaximums gröbere Oxidzeilen hoher Härte, so kann bevorzugt an der Grenzfläche Oxid-Metall infolge Kerbwirkung und wegen des Eigenspannungsfeldes, das sich um die Zeile herum aufbaut, die Dauerschwingfestigkeit des Schienenwerkstoffes überschritten werden, so daß sich ein Schwingungsriß bildet.
- Da Fahrkantenausbrechungen zum vorzeitigen Ausbau der Schienen führen, also nach einer Liegezeit, zu der die Verschleißreserve des Schienenkopfes bei weitem noch nicht erschöpft ist, sind die Schienenhersteller und die Bahnverwaltungen seit langem bemüht, das Auftreten dieser Fehlerscheinungen zu unterbinden. Zur Vermeidung von Fahrkantenausbrechungen sind zwei Abhilfemaßnahmen bekannt geworden (Archiv für Eisenbahntechnik,
- Dezember 1973, Seiten 81 bis 89)
- - Erhöhung der Dauerschwingfestigkeit des Schienenstahls und
- - Verbesserung des Reinheitsgrades, bezogen auf oxidische nichtmetallische Einschlüsse.
- Die. Erhöhung der Dauerschwingfestigkeit von Schienenstählen läßt sich durch Anhebung der Festigkeitseigenschaften erreichen. Zugleich wird dadurch die Verschleißbeständigkeit verbessert. Die Lage des eingangs erwähnten Schubspannungsmaximums bleibt damit über einen längeren Zeitraum an einer Stelle als bei Schienenstahl geringerer Festigkeit. Liegt jedoch in dieser Zone eine gröbere Einschlußzeile vor, so kann der Werkstoff trotz hoher Festigkeit im Bereich der Zeitfestigkeit beansprucht werden. Eine Erhöhung der Dauerschwingfestigkeit des Schienenwerkstoffs kann also nur dann sinnvoll sein, wenn zugleich ein guter Reinheitsgrad an oxidischen nichtmetallischen Einschlüssen eingestellt wird.
- Obwohl die Schienenhersteller und die Bahnverwaltungen in den Lieferbedingungen für Schienenstähle für Regelgüten Schwefelgehalte bis max. 0,050 Gew.-% und für höherverschleißfeste Güten bis max. 0,030 Gew.-% zulassen, ist man dennoch bemüht, bei der Erschmelzung von Schienenstählen den Schwefelgehalt so niedrig wie möglich zu halten. Denn Schwefel ist metallurgisch gesehen bekanntermaßen ein stark seigerndes Element. Beim Vergießen kommt es in der Mitte der vergossenen und erstarrten Blöcke, die als Ausgangsmaterial für die Schienenwalzung dienen, zu sogenannten "Mittenseigerungen". Gemäß den technischen Lieferbedingungen, z.B. UIC 860 V, sind Stärke und Ausbildung dieser Seigerungen durch Richtreihen begrenzt.
- Jedoch können weder die absolute Erhöhung der Verschleißfestigkeit noch die Erhöhung der Dauerschwingfestigkeit noch die Einstellung guter oxidischer bzw. sulfidischer Reinheitsgrade das Auftreten von Fahrkantenausbrüchen sicher verhindern. Auch bei sehr hoch verschleißfesten Schienen mit ausgezeichnetem Reinheitsgrad werden diese schädlichen Ausbrüche, nach wie vor, insbesondere in den Außensträngen von engen Gleiskurven, beobachtet.
- Es ist daher Aufgabe der vorliegenden Erfindung, eine Schiene mit verbesserter Beständigkeit gegen Ermüdungsschäden an der Fahrkante, wie Fahrkantenausbrüche, zu schaffen, die gestattet, daß das den Schienen innewohnende hohe Verschleißvolumen voll ausgenutzt werden kann.
- Gelöst wird diese Aufgabe dadurch, daß der Schienenstahl bei einem Sauerstoffgehalt kleiner 0,0015 Gew.-% Schwefelgehalte von 0,06 bis 0,085 Gew.-% aufweist. Der niedrige Sauerstoffgehalt des Schienenstahls von kleiner 0,0015 Gew.-% wird vorzugsweise durch eine Vakuumdesoxidation des Stahles eingestellt.
- Das Aufschwefeln kann auf alle heute üblichen Schienenqualitäten angewendet werden, wie sie beispielsweise in den Unteransprüchen 3 bis 6 analysenmäßig aufgeführt sind.
- Die erfindungsgemäßen Schienen sind geeignet, die Bildung von Ermüdungsschäden an der Fahrkante, insbesondere die an dem Außenstrang eines Kurvengleises auftretenden Fahrkantenausbrechungen, zu vermeiden und somit die Lebensdauer der Schienen wesentlich zu steigern. Bei Betriebsversuchen in einer hochbelasteten und kurvenreichen Strecke mit engen Kurvenradien zwischen 250 und 500 m mußten Schienen der üblichen Güte UIC-90 A bereits nach einer Belastung von rund 150.106 t wegen Fahrkantenausbrechungen ausgebaut werden, obwohl der eigentliche Verschleiß der Schienenlauffläche nur sehr gering war. Dagegen erreichten erfindungsgemäß hergestellte Schienen der Güte UIC-90 A eine Belastung von 300.106 t, ohne daß Fahrkantenausbrüche zu beobachten waren.
- Mit der erfindungsgemäßen Schiene ist es somit möglich, die in heutigen Schienenprofilen, wie z.B. dem Profil UIC 60, vorhandene Verschleißreserve besser auszunutzen. Die Fahr kanten können weitgehend abgenutzt werden, ohne daß die Schienen wegen vorzeitiger Fahrkantenausbrüche ausgewechselt werden müssen.
- Als Vormaterial für das Walzen der erfindungsgemäßen Schienen werden vorzugsweise rechteckige Stranggußquerschnitte verwendet. Dadurch kann die bei den hohen Schwefel-Gehalten zu erwartende nachteilige Nebenwirkung der Seigerungen in den von den Lieferbedingungen für Schienen verlangten Grenzen gehalten werden, da über das Vergießen im Strangguß eine gleichmäßigere Verteilung bei gleichzeitig kleinerer Größe der einzelnen Sulfide erreicht wird. Die bei Einsatz von rechteckigen Stranggußquerschnitten vorliegende gestreckte Mittenseigerung mit Schwefelanreicherungen kann unschädlich gemacht werden, indem man den Vorblock nicht wie bisher üblich so zu Schienen auswalzt, daß die Seigerungszone in der Symmetrieebene der Schienen liegt, sondern daß sie um 90° versetzt horizontal in Schienenstegmitte zu liegen kommt.
- Dazu wird das Vormaterial mit rechteckigem Querschnitt so zu dem jeweiligen Schienenprofil gewalzt, daß die Schmalseiten nicht auf die Fahrfläche und die Fußunterseite der Schiene zu liegen kommen, sondern die Seitenflächen der Schiene bilden. Die im Vormaterial vorliegenden Mittenseigerungen beschränken sich so auf eine schmale Zone im Schienensteg, ohne in den Kopf oder den Fuß der Schiene zu reichen, so daß das Gebrauchsverhalten der Schiene, insbesondere deren Bruchsicherheit, nicht beeinträchtigt wird.
- Da die in Bogenstranggießanlagen unten liegende Breitseite von rechteckigen Stranggußquerschnitten einen besseren oxidischen Reinheitsgrad aufweist als die obere Breitseite, wird vorteilhafterweise so gewalzt, daß die untere Breitseite zum Schienenkopf wird.
- In Fig. 1 ist ein bogenförmiger Abschnitt einer Schiene in perspektivischer Ansicht dargestellt mit Schienenkopf 1, Fahrfläche 2, Fahrkante 3, Schienensteg 4 und Schienenfuß 5.
Claims (6)
dadurch gekennzeichnet,
daß der Schienenstahl bei einem Sauerstoffgehalt kleiner 0,0015 Gew.-% Schwefelgehalte von 0,06 bis 0,085 Gew.-% aufweist.
dadurch gekennzeichnet,
daß der Schienenstahl nach der Erschmelzung unter Vakuum auf Sauerstoffgehalte kleiner 0,0015 Gew.-% desoxidiert ist.
dadurch gekennzeichnet,
daß der Schienenstahl entsprechend der Güte UIC-90 A (mindestens 900 N/mm2 Festigkeit) aus 0,6 bis 0,8 Gew.-% Kohlenstoff, 0,10 bis 0,50 Gew.-% Silizium, 0,80 bis 1,30 Gew.-% Mangan, max. 0,05 Gew.-% Phosphor, Rest Eisen und üblichen erschmelzungsbedingten Verunreinigungen besteht.
dadurch gekennzeichnet,
daß der Schienenstahl entsprechend der Güte UIC-90 B (mindestens 900 N/mm2 Festigkeit) aus 0,55 bis 0,75 Gew.-% Kohlenstoff, 0,10 bis 0,50 Gew.-% Silizium, 1,30 bis 1,70 Gew.-% Mangan, max. 0,05 Gew.- % Phosphor, Rest Eisen und üblichen erschmelzungsbedingten Verunreinigungen besteht.
dadurch gekennzeichnet,
daß der Schienenstahl entsprechend der Güte S 1100 (mindestens 1100 N/mm2 Festigkeit) aus 0,60 bis 0,80 Gew.-% Kohlenstoff, 0,60 bis 1,20 Gew.-% Silizium, 0,80 bis 1,30 Gew.-% Mangan, max. 0,030 Gew.-% Phosphor, 0,70 bis 1,20 Gew.-% Chrom, Rest Eisen und üblichen erschmelzungsbedingten Verunreinigungen besteht.
dadurch gekennzeichnet,
daß der Schienenstahl entsprechend der Güte S 1200 (mindestens 1200 N/mm2 Festigkeit) aus 0,70 bis 0,80 Gew.-% Kohlenstoff, 0,80 bis 1,20 Gew.-% Silizium, 0,80 bis 1,30 Gew.-% Mangan, max. 0,030 Gew.-% Phosphor, 0,80 bis 1,20 Gew.-% Chrom, bis 0,25 Gew.-% Titan und/oder Vanadiun, Rest Eisen und üblichen erschmelzungsbedingten Verunreinigungen besteht.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3627650 | 1986-08-14 | ||
| DE3627650A DE3627650C1 (de) | 1986-08-14 | 1986-08-14 | Schiene |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0257216A2 EP0257216A2 (de) | 1988-03-02 |
| EP0257216A3 EP0257216A3 (en) | 1988-10-19 |
| EP0257216B1 true EP0257216B1 (de) | 1990-05-16 |
Family
ID=6307418
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP87108539A Expired - Lifetime EP0257216B1 (de) | 1986-08-14 | 1987-06-12 | Schiene |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0257216B1 (de) |
| DE (2) | DE3627650C1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4444426A1 (de) * | 1994-12-14 | 1996-06-27 | Gft Gleistechnik Gmbh | Radreifen-Stahl |
| RU2139365C1 (ru) * | 1998-01-27 | 1999-10-10 | ОАО "Кузнецкий металлургический комбинат" | Рельсовая сталь |
| RU2186146C1 (ru) * | 2000-12-26 | 2002-07-27 | Федеральное государственное унитарное предприятие Центральный научно-исследовательский институт черной металлургии им.И.П.Бардина | Сталь |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1333278A (fr) * | 1962-08-29 | 1963-07-26 | Yawata Iron & Steel Co | Rail ayant une résistance à la traction élevée et résistant à la corrosion |
| FR1597415A (de) * | 1968-06-26 | 1970-06-29 | ||
| GB1342582A (en) * | 1970-03-20 | 1974-01-03 | British Steel Corp | Rail steel |
-
1986
- 1986-08-14 DE DE3627650A patent/DE3627650C1/de not_active Expired
-
1987
- 1987-06-12 DE DE8787108539T patent/DE3762762D1/de not_active Expired - Fee Related
- 1987-06-12 EP EP87108539A patent/EP0257216B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP0257216A2 (de) | 1988-03-02 |
| DE3627650C1 (de) | 1988-01-14 |
| EP0257216A3 (en) | 1988-10-19 |
| DE3762762D1 (de) | 1990-06-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE798136T1 (de) | Krümmungsfestes Schienenfahrzeugrad aus Stahl | |
| DE2733736A1 (de) | Schwimmendes gleitlager fuer die achslagerfuehrung von eisenbahn-fahrschemeln | |
| EP0620865B1 (de) | Gleisteile sowie verfahren zur herstellung dieser | |
| EP0257216A2 (de) | Schiene | |
| AT521405B1 (de) | Gleisteil aus einem hypereutektoiden Stahl | |
| DE3207358C2 (de) | Verwendung eines Stahles für Fahrzeugbauteile für hohe Wechselbiegebeanspruchungen | |
| DE2730045C2 (de) | Verfahren zum Herstellen verschleißbeständiger Schienen und/oder Radwerkstoffen | |
| EP0593000B1 (de) | Schienenstahl | |
| DE2416055A1 (de) | Schiene mit hoher bruchsicherheit, hoher streckgrenze und guter schweisseignung | |
| DE4302635C2 (de) | Verwendung eines niedrig legierten Stahls | |
| DE4008299C1 (de) | ||
| DE102013013407B4 (de) | Verfahren zur Herstellung von Schneid- und Zerspanwerkzeugen aus Stahl mit verbesserter Standzeit | |
| DE2554704C3 (de) | Geräuschmindernde Schiene | |
| EP0717123A1 (de) | Radreifen-Stahl | |
| DE69311068T2 (de) | Verbesserte Zunge für eine Eisenbahnweiche | |
| DE8105454U1 (de) | "herzstueck" | |
| DE9404703U1 (de) | Stopfpickel oder Stampfwerkzeug | |
| AT501171B1 (de) | Gleitkantenprofil für wintersportgeräte | |
| DE673465C (de) | Stahl fuer verschleissfeste und zaehe Gegenstaende, wie Schienen, Radreifen und Zahnraeder | |
| DE2714906C3 (de) | Verklammerung für bruchgefährdete Gußstücke | |
| EP0103566A2 (de) | Verfahren zur Herstellung eines Herzstückes, insbesondere Herzstückspitze, aus Stahl für Schienenkreuzungen oder -weichen | |
| DE3339846A1 (de) | Geschmiedete oder gewalzte landwirtschaftliche werkzeuge | |
| DE3913795C2 (de) | ||
| DE707134C (de) | Verdichterventil, insbesondere fuer Kaeltemaschinen | |
| DE202025103176U1 (de) | Gelenkige Schienenverbindung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE FR LI LU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE FR LI LU |
|
| 17P | Request for examination filed |
Effective date: 19880909 |
|
| 17Q | First examination report despatched |
Effective date: 19890621 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR LI LU |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 3762762 Country of ref document: DE Date of ref document: 19900621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Effective date: 19900630 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19900630 Ref country code: LI Effective date: 19900630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19910430 |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19960730 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19900630 |