EP0051549B1 - Méthode de trempe interrompue des alliages à base d'aluminium - Google Patents
Méthode de trempe interrompue des alliages à base d'aluminium Download PDFInfo
- Publication number
- EP0051549B1 EP0051549B1 EP81420167A EP81420167A EP0051549B1 EP 0051549 B1 EP0051549 B1 EP 0051549B1 EP 81420167 A EP81420167 A EP 81420167A EP 81420167 A EP81420167 A EP 81420167A EP 0051549 B1 EP0051549 B1 EP 0051549B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- temperature
- process according
- cooling
- temperatures
- quenching
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000010791 quenching Methods 0.000 title claims description 36
- 230000000171 quenching effect Effects 0.000 title claims description 35
- 238000000034 method Methods 0.000 title claims description 25
- 229910000838 Al alloy Inorganic materials 0.000 title claims description 3
- 229910045601 alloy Inorganic materials 0.000 claims description 13
- 239000000956 alloy Substances 0.000 claims description 13
- 238000001816 cooling Methods 0.000 claims description 13
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 13
- 238000005496 tempering Methods 0.000 claims description 10
- 230000006835 compression Effects 0.000 claims description 3
- 238000007906 compression Methods 0.000 claims description 3
- 238000010586 diagram Methods 0.000 claims 4
- 239000002826 coolant Substances 0.000 claims 2
- 238000010438 heat treatment Methods 0.000 claims 1
- 238000004881 precipitation hardening Methods 0.000 claims 1
- 238000005260 corrosion Methods 0.000 description 25
- 230000007797 corrosion Effects 0.000 description 25
- 235000019589 hardness Nutrition 0.000 description 8
- 238000010030 laminating Methods 0.000 description 6
- 238000011282 treatment Methods 0.000 description 4
- 238000004090 dissolution Methods 0.000 description 3
- 238000005507 spraying Methods 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- 238000007654 immersion Methods 0.000 description 2
- 150000003839 salts Chemical class 0.000 description 2
- 235000012431 wafers Nutrition 0.000 description 2
- 238000004364 calculation method Methods 0.000 description 1
- 239000013068 control sample Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 230000036039 immunity Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000001556 precipitation Methods 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000004088 simulation Methods 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
- C22F1/05—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon of alloys of the Al-Si-Mg type, i.e. containing silicon and magnesium in approximately equal proportions
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
- C22F1/053—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon of alloys with zinc as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
- C22F1/057—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon of alloys with copper as the next major constituent
Definitions
- the invention relates to a method of interrupted quenching of aluminum alloys with structural hardening.
- over-tempering techniques double tempering, on alloys of the 7000 series. These techniques produce a significant drop in mechanical strength properties.
- the treatment is possibly supplemented by the conventional operations of traction or controlled compression (stockholding) and / or tempering (hardening).
- the quenching is carried out by (or in) an appropriate fluid, preferably with cold water, by any known means (spraying, immersion, spraying, air-water spray, etc.).
- the products thus treated have, compared to conventional direct quenching treatments, good resistance to corrosion, in particular to corrosion under stress, at the cost, possibly, of a slight decrease in the mechanical tensile characteristics. On the other hand, the level of residual stresses after quenching is greatly reduced.
- Stopping of the quenching is obtained by closing the watering inlets in the case of quenching by spraying, or by emersion of the product out of the quenching bath, in the case of quenching by immersion.
- this method is distinguished by an interruption and a resumption of the quenching, while the stepped quenching comprises only one quenching operation at an intermediate temperature between the dissolution and ambient in various known environments (salt bath, oil bath, hot water).
- the average initial cooling rate [step a)] is, in general, high, greater than 3 ° C / sec. between the dissolution temperature and 260 ° C.
- the average final quenching speed [step c)] is greater than 60 ° C / min. between the temperature reached at the end of [step b)] and 100 ° C.
- the effective surface temperature, when the quenching is interrupted (start of step b) and the effective duration of the latter (T) which depend, among other things, on the nature of the alloy, the shape and the size of the parts, etc. are easily accessible to those skilled in the art through experience, calculation or simulation.
- the durations and temperatures of interruption being located inside the ABDCEF perimeter, make it possible to improve the resistance to corrosion (fig. 2).
- these times and temperatures will be within the CDEGH perimeter (fig. 2).
- the durations and temperatures of interruption located within the CDEF perimeter lead to the best results (fig. 3).
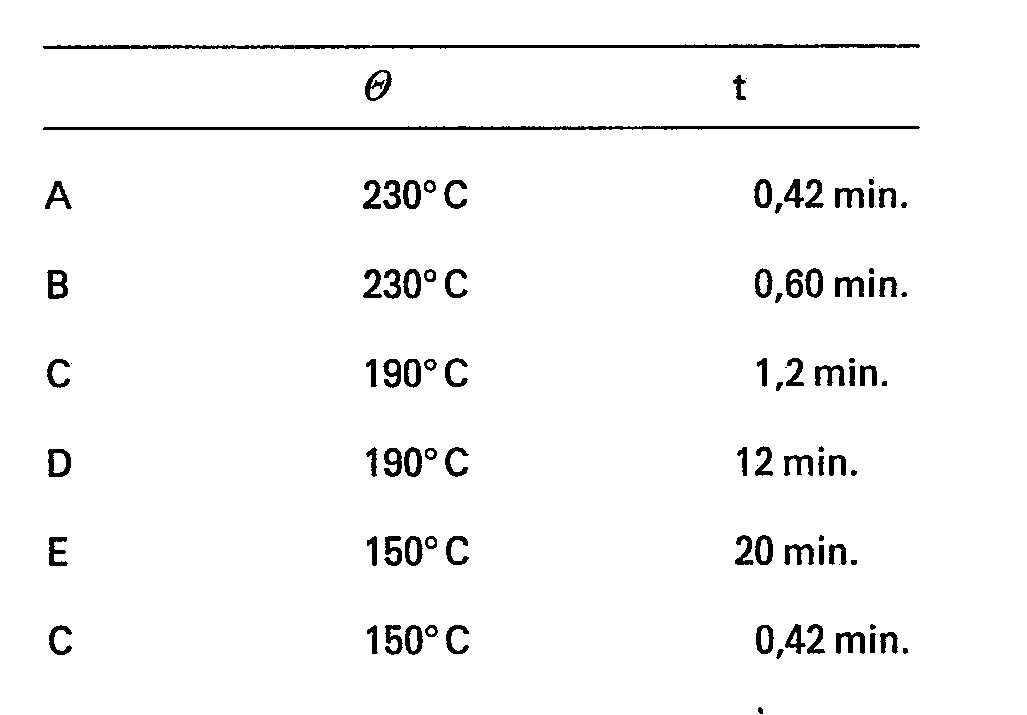
- Polygonal perimeters plotted in semi-logarithmic coordinates, have vertices whose coordinates are:
- the stress relief can be carried out after quenching by plastic deformation of tension or compression and tempering is preferably practiced in the temperature range from 130 to 170 ° C for durations between 7 and 15 hours for alloys type 7975 and between 10 and 30 h for alloys of type 2214.
- Corrosion tests were carried out on 2214 alloy wafers of dimensions 40 x 80 x 5 mm. The largest dimension is parallel to the direction of rolling. After dissolving at 505 ° C, the wafers were cooled to the bearing temperature at a speed of 260 C / sec. Different temperatures and interruption times were applied, then the anointed test pieces underwent a 24-hour tempering at 150 ° C. On these samples, as well as on a control sample conventionally quenched and treated T6, the Vickers hardnesses were measured as well. than the degree of leaf corrosion. The results1 corresponding to these tests are given in FIG. 2. Above each experimental point, there is the ratio of the Vickers hardness of the test to the Vickers hardness of the usual T6 state. Below each point, the corrosion index is given, the meaning of which is as follows:
- the DEGH domain corresponds to hardnesses almost equal to or greater than the T6 state and to immunity against intergranular corrosion.
- a sheet of 7475 (according to the specifications of the AA) of 60 mm thickness was treated, on the one hand, according to the conventional process of quenching with cold water and tempered (states T6 and T73) and, d 'other hand, according to the invention, by quenching in cold water from 470 ° C and interruption for 6 minutes at 185 ° C and 8 hours return to 160 ° C.
- the results are reported in Table II.
- the method according to the invention applies to the quenching of all aluminum curing alloys with structural hardening, in particular to alloys of the 2000, 6000 and 7000 series (according to the nomenclature of the Aluminum Association).
Landscapes
- Chemical & Material Sciences (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Articles (AREA)
- Heat Treatment Of Nonferrous Metals Or Alloys (AREA)
Description
- L'invention est relative à une méthode de trempe interrompue des alliages d'aluminium à durcissement structural.
- On sait que l'obtention des caractéristiques mécaniques élevées associées à des bonnes résistances à la corrosion (intergranulaire, par piqûres) des alliages à durcissement structural dépend, pour une bonne part, de la qualité de l'opération de trempe; celle-ci doit être rapide et énergique. On cherche, en effet, à éviter toute précipitation néfaste entre 400°C et 260°C environ par un temps de transfert entre la mise en solution et le début de trempe aussi réduit que possible, suivi d'une trempe énergique (eau froide agitée par exemple).
- Cependant, cette pratique conduit à des produits fortement déformés, ayant de fortes contraintes internes; il en résulte des opérations de dressage onéreuses, et, fréquemment, des distorsions complémentaires lors de l'usinage final par exemple.
- D'autre part, afin d'améliorer la résistance à la corrosion sous tension, il est courant d'utiliser des techniques de sur-revenu (double revenu, sur les alliages des séries 7000). Ces techniques produisent une chute non négligeable des propriétés de résistance mécanique.
- Le procédé selon l'invention permet d'améliorer les caractéristiques de résistance à la corrosion et de diminuer le niveau des contraintes internes des produits traités sans modification notable des caractéristiques mécaniques de résistance. Il consiste é faire subir aux produits après le traitement de mise en solution, une trempe interrompue comprenant:
- a) un refroidissement rapide par trempe jusqu'à ce que le produit atteigne une température comprise entre 150 et 260° C,
- b) un arrêt de la trempe pendant quelques secondes à quelques dizaines de minutes (refroidissement à l'air),
- c) une reprise de la trempe jusqu'à la température ambiante
- Le traitement est éventuellement complété par les opérations classiques de traction ou compression contrôlée (détentionnement) et/ou de revenu (durcissement).
- La trempe est réalisée par (ou dans) un fluide approprié, de préférence à l'eau froide, par tout moyen connu (aspersion, immersion, pulvérisation, broullard air-eau, etc....).
- Les produits ainsi traités présentent, par rapport aux traitements classiques de trempe directe, une bonne résistance à la corrosion, en particulier à la corrosion sous tension, au prix, éventuellement, d'une légère diminution des caractéristiques mécaniques de traction. D'autre part, le niveau des contraintes résiduelles après trempe est fortement diminué.
- L'arrêt de la trempe est obtenu par fermeture des arrivées d'arrosage dans le cas de la trempe par aspersion, ou par émersion du produit hors du bain de trempe, dans la cas de trempe par immersion.
- Par rapport aux procédés de trempe étagée décrits dans la littérature technique, cette méthode se distingue par une interruption et une reprise de la trempe, alors que la trempe étagée ne comporte qu'une seule opératiion de trempe à une température intermédiaire entre la mise en solution et l'ambiante dans divers milieux connus (bain de sel, bain d'huile, eau chaude).
- De plus, dans la méthode selon l'invention, la vitesse moyenne de refroidissement initial [étape a)] est, en général, élevée, supérieure à 3° C/sec. entre la température de mise en solution et 260° C. De même la vitesse moyenne de trempe finale [étape c)] est, supérieure à 60° C/min. entre la température atteinte en fin de [l'étape b)] et 100° C.
- Il a été, de plus, observé que la durée et la position de l'interruption de la trempe ont une grande influence sur la combinaison optimale des caractéristiques mécaniques et de résistance à la corrosion des produits.
- Dans ce texte, nous appelerons durée d'interruption (t) lors de l'étape b), non la durée physique de celle-ci (T), mais la durée qui sépare l'instant où les températures du produit traité sont sensiblement uniformes (différence de température :5 5°C) de celle de la reprise de la trempe [étape c)]. La température d'interruption (0 est la température sensiblement uniforme et constante du produit lors de cette dernière phase, elle est comprise dans le domaine 150-260'C.
- La température superficielle effective, lors de l'interruption de la trempe (début de l'étape b) et la durée effective de celle-ci (T) qui dépendent, entre autres, de la nature de l'alliage, de la forme et de la dimension des pièces, etc.... sont facilement accessibles à l'homme de l'art par l'expérience, le calcul ou la simulation.
- Pour les alliages tu type 2214 qui présentent, à l'état T6 habituel, une susceptibilité à la corrosion intergranulaire très marquée, les durées et températures d'interruption se situant à l'intérieur du périmètre ABDCEF, permettent d'améliorer la tenue à la corrosion (fig. 2). De préférence, ces durées et lestempératures se situeront dans le périmètre CDEGH (fig. 2).
- Pour les alliages du type 7475 présentant, à l'état habituel T6, une susceptibilité à la corrosion feuilletante très grande, avec des durées et des températures d'interruption se situant à l'intérieur du périmètre ABCDEG, on améliore la tenue à la corrosion feuilletante en ne perdant que 5% de la dureté de l'état T6 (fig. 3).
- De préférence, les durées et les températures d'interruption situées dans le périmètre CDEF, conduisent aux meilleurs résultats (fig. 3).
- Les périmètres polygonaux, tracés en coordonnées semi-logarithmiques, ont des sommets ayant pour coordonnées:

- Le détentionnement des contraintes peut être effectué après trempe par déformation plastique de traction ou de compression et le revenu est, de préférence, pratiqué dans le domaine de température allant de 130 à 170° C pour des durées comprises entre 7 et 15 heures pour les alliages type 7975 et entre 10 et 30 h pour les alliages du type 2214.
- L'invention sera mieux comprise et illustrée par les exemples et figures suivants.
-
- La figure 1 représente les courbes de refroidissement comparées d'un produit de 60 mm d'épaisseur lors d'une trempe étagée classique et suivant l'invention.
- Les figures 2 et 3 représentent les conditions d'interruption optimales du traitement de trempe (rappelées ci-dessus).
- La figure 1 représente., l'évolution thermique d'une plaque de 60 mm d'épaisseur en alliage 2214 trempée à partir de 500°C, d'une part, suivant la méthode de l'invention par arrosage pendant 9 sec. à l'eau froide, arrêt de l'arrosage, vers = 220/230°C, durant 370 sec. (T), et reprise de l'arrosage, et, d'autre part, suivant la méthode de trempe étagée classique dans un bain de sel chauffé à 250° C.
- On peut constater l'allure très différente des courbes en surface (S) ou à coeur du produit (C) dans les cas 1 selon l'invention ou 2 selon la méthode antérieure.
- On a également reporté à la figure 1 les valeurs de temps (T, t) et de la température (0) définies ci-dessus.
- Des tôles en 2214 (selon les spécifications de l'A.A) de 60 mm d'épaisseur ont été traitées, d'une part suivant la méthode habituelle avec trempe directe à l'eau froide et revenu (état T6), d'autre part, selon l'inventiion, par trempe à l'eau froide à partir de 505° C avec interruption de:
- - 5 minutes à 225-230° C
- - 8 minutes à 225230° C
- - 10 minutes à 205-210°C
- et revenu de 24 h à 150° C.
- Les résultats de caractéristiques mécaniques de traction (dans le sens long, travers long et travers court), de corrosion sous tension (sens travers court) déterminée suivant la norme AIR 9048, de conductivité et de contraintes résiduelles dans le sens long (valeur de Rs) sont reportées dans le tableau I.
- Dans cet exemple, ion obtient donc un produit présentant simultanément:
- - une bonne résistance à la corrosion sous tension,
- - des propriétés mécaniques de traction voisines du T6 classique,
- - une diminution de moitié du niveau de contraintes résiduelles.
- Des essais de corrosion ont été réalisés sur des plaquettes d'alliage 2214 de dimensions 40 x 80 x 5 mm. La plus grande dimension est parallèle au sens du laminage. Après mise en solution à 505° C, les plaquettes ont été refroidies jusqu'à la température du palier à une vitesse de 260 C/sec. Différentes températures et durées d'interruption ont été appliquées puis les éprouvettes oint subi un revenu de 24 h à 1500 C. Sur ces échantillons, ainsi que sur un échantillon témoin trempé de façon classique et traité T6, on a mesuré les duretés Vickers ainsi que le degré de corrosion feuilletante. Les résultatsl correspondant à ces essais sont reportés sur la figure 2. Au-dessus de chaque point expérimental, figure le rapport de la dureté Vickers de l'essai sur la dureté Vickers de l'état T6 habituel. Au-dessous de chaque point, on donne l'indice de corrosion dont la signification est la suivante:

- On peut constater que le domaine DEGH correspond à des duretés presque égales ou supérieures à l'état T6 et à l'immunité contre la corrosion intergranulaire.
- Une tôle de 7475 (selon les spécifications de l'A.A.) de 60 mm d'épaisseur a été traitée, d'une part, suivant le procédé classique de trempe à l'eau froide et revenu (états T6 et T73) et, d'autre part, suivant l'invention, par trempe à l'eau froide à partir de 470°C et interruption pendant 6 minutes à 185°C et revenu 8 h à 160° C. Les résultats sont reportés dans le tableau II.
- Dans cet exemple, on obtient un produit présentant à la fois:
- - des propriétés mécaniques de traction supérieures à l'état T732,
- - une résistance à la corrosion sous tension identique à l'état T73.
- Des essais de corrosion ont été effectués sur des échantillons identiques à ceux de l'exemple 1 et traités de façon analoque, sauf en ce qui concerne le revenu final pratiqué à 160° C pendant 8 h.
- Ces échantillons ont été soumis à une essai de dureté Vickers et de corrosion feuilletante suivant la norme ASTM G34/78.
- Les résultats correspondants à ces essais sont reportés sur la figure 3. Au-dessus de chaque point expérimental figure le rapport de la dureté Vickers de l'essai à la dureté Vickers du témoin correspondant à l'état T6. Au-dessous de chaque point, on a indiqué l'indice de corrosion feuilletante (EM: corrosion feuilletante modérée - El: corrosion feuilletante intermédiaire).
- On peut constater la diminution sensible de la corrosion feuilletante pour une perte négligeable des caractéristiques mécaniques de résistance dans le domaine considéré.
- Le procédé suivant l'invention s'applique à la trempe de tous les alliages à base d'aluminium à durcissement structural, en particulier aux alliages des séries 2000, 6000 et 7000 (suivant la nomenclature de l'Aluminium Association).


Claims (11)



Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8023944A FR2493345A1 (fr) | 1980-11-05 | 1980-11-05 | Methode de trempe interrompue des alliages a base d'aluminium |
| FR8023944 | 1980-11-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0051549A1 EP0051549A1 (fr) | 1982-05-12 |
| EP0051549B1 true EP0051549B1 (fr) | 1985-01-23 |
Family
ID=9247839
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81420167A Expired EP0051549B1 (fr) | 1980-11-05 | 1981-11-04 | Méthode de trempe interrompue des alliages à base d'aluminium |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US4488913A (fr) |
| EP (1) | EP0051549B1 (fr) |
| JP (1) | JPS57108251A (fr) |
| DE (1) | DE3168539D1 (fr) |
| FR (1) | FR2493345A1 (fr) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2626958B2 (ja) * | 1993-03-16 | 1997-07-02 | スカイアルミニウム株式会社 | 成形性および焼付硬化性に優れたアルミニウム合金板の製造方法 |
| JPH07197219A (ja) * | 1993-12-28 | 1995-08-01 | Furukawa Electric Co Ltd:The | 成形用アルミニウム合金板材の製造方法 |
| CA2197547C (fr) * | 1994-09-06 | 2001-05-01 | Michael Jackson Bull | Procede de traitement thermique pour tole d'alliage d'aluminium |
| DE19524176C1 (de) * | 1995-07-03 | 1996-09-26 | Daimler Benz Ag | Verfahren zum Zwischenabschrecken von aus einem Lösungs-Glühofen kommenden Leichtmetall-Gußstücken |
| US6224693B1 (en) | 1999-12-10 | 2001-05-01 | Tenedora Nemak, S.A. De C.V. | Method and apparatus for simplified production of heat treatable aluminum alloy castings with artificial self-aging |
| US6387195B1 (en) | 2000-11-03 | 2002-05-14 | Brush Wellman, Inc. | Rapid quench of large selection precipitation hardenable alloys |
| CN1489637A (zh) * | 2000-12-21 | 2004-04-14 | �Ƹ��� | 铝合金产品及人工时效方法 |
| US8083871B2 (en) | 2005-10-28 | 2011-12-27 | Automotive Casting Technology, Inc. | High crashworthiness Al-Si-Mg alloy and methods for producing automotive casting |
| US8840737B2 (en) * | 2007-05-14 | 2014-09-23 | Alcoa Inc. | Aluminum alloy products having improved property combinations and method for artificially aging same |
| US8673209B2 (en) * | 2007-05-14 | 2014-03-18 | Alcoa Inc. | Aluminum alloy products having improved property combinations and method for artificially aging same |
| US8168015B2 (en) * | 2008-10-23 | 2012-05-01 | GM Global Technology Operations LLC | Direct quench heat treatment for aluminum alloy castings |
| US8206517B1 (en) | 2009-01-20 | 2012-06-26 | Alcoa Inc. | Aluminum alloys having improved ballistics and armor protection performance |
| DE102010061895A1 (de) * | 2010-07-21 | 2012-01-26 | Bdw Technologies Gmbh | Verfahren zum Wärmebehandeln eines Gussbauteils |
| CN114107848B (zh) * | 2021-11-24 | 2022-11-29 | 中国兵器科学研究院宁波分院 | 一种降低铝合金薄壁构件残余应力的方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3816190A (en) * | 1969-03-13 | 1974-06-11 | Vmw Ranshofen Berndorf Ag | Method of heat-treatment of aluminum alloys |
| IL39200A (en) * | 1972-04-12 | 1975-08-31 | Israel Aircraft Ind Ltd | Method of reducing the susceptibility of alloys,particularly aluminum alloys,to stress-corrosion cracking |
| SE414193B (sv) * | 1973-10-26 | 1980-07-14 | Aluminum Co Of America | Sett att termiskt behandla en artikel av en aluminiumlegering for att ge denna hog hallfasthet och god herdighet mot spenningskorrosion |
| US3935007A (en) * | 1974-11-13 | 1976-01-27 | Sumitomo Light Metal Industries, Ltd. | Aluminum alloy of age hardening type |
| DE2810958A1 (de) * | 1977-12-30 | 1979-07-05 | Alusuisse | Verfahren zur waermebehandlung von aushaertbaren aluminiumlegierungen |
-
1980
- 1980-11-05 FR FR8023944A patent/FR2493345A1/fr active Granted
-
1981
- 1981-11-02 US US06/317,399 patent/US4488913A/en not_active Expired - Fee Related
- 1981-11-04 JP JP56176993A patent/JPS57108251A/ja active Pending
- 1981-11-04 DE DE8181420167T patent/DE3168539D1/de not_active Expired
- 1981-11-04 EP EP81420167A patent/EP0051549B1/fr not_active Expired
Non-Patent Citations (1)
| Title |
|---|
| METALLURGICAL TRANSACTIONS, vol. 4, juin 1973 M. ABE et al. "Influence of the precipitate-free zone width on the tensile properties of an A1-6 Wt Pct Zn-1.2 Wt Pct Mg alloy" pages 1499-1505 * |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0051549A1 (fr) | 1982-05-12 |
| US4488913A (en) | 1984-12-18 |
| FR2493345B1 (fr) | 1984-11-02 |
| JPS57108251A (en) | 1982-07-06 |
| FR2493345A1 (fr) | 1982-05-07 |
| DE3168539D1 (en) | 1985-03-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0051549A1 (fr) | Méthode de trempe interrompue des alliages à base d'aluminium | |
| CA2276911C (fr) | Tole d'acier laminee a chaud et a froid revetue et comportant une tres haute resistance apres traitement thermique | |
| FR2531979A1 (fr) | ||
| CN101910445B (zh) | 在钢带上形成耐腐蚀的Al-Zn-Si-Mg合金镀层的方法 | |
| CA1103134A (fr) | Procede de traitement thermique de produits minces en alliages d'aluminium de la serie 7000 | |
| CA2847809A1 (fr) | Acier lamine durcissant par precipitation apres formage a chaud et/ou trempe sous outil a tres haute resistance et ductilite et son procede de fabrication | |
| EP0051511B1 (fr) | Cylindre de laminage à froid fabriqué par coulée et son procédé de fabrication | |
| CA1139645A (fr) | Procede de traitement thermique des alliages aluminium - cuivre - magnesium - silicium | |
| CA1098807A (fr) | Procede de traitement thermique de produits epais en alliages d'aluminium de la serie 7000 contenant du cuivre | |
| AU2017375790B2 (en) | Aluminum alloys and methods of making the same | |
| WO2009118466A1 (fr) | Procédé de revêtement d'une bande métallique et installation de mise en oeuvre du procédé | |
| US3652344A (en) | Aluminum alloy-steel bearing and method of making same | |
| EP0282421B1 (fr) | Produit en alliage d'Al comprenant du Li, résistant à la corrosion sous tension et procédé d'obtention | |
| FR2659353A1 (fr) | Procede de fabrication de pieces mecaniques, et pieces mecaniques obtenues par ce procede. | |
| CA1107179A (fr) | Procede d'obtention d'un element allonge en acier dur | |
| CA1293163C (fr) | Procede de revetement protecteur de produits siderurgiques | |
| FR2594142A1 (fr) | Tige brisable pour dispositif de fixation, et son procede d'obtention | |
| CN1566375A (zh) | 异型钢带热处理方法 | |
| EP0126696A1 (fr) | Procédé de fabrication en continu d'une bande d'acier survieillie portant un revêtement de Zn ou d'alliage Zn-Al | |
| JP4319808B2 (ja) | 弁ばね用鋼線材の製造方法 | |
| US1944227A (en) | Galvanized malleable iron and method of producing same | |
| FR2524004A1 (fr) | Procede de recuit de feuillard d'acier | |
| JPS63297543A (ja) | アルマイト色調の明るいAl−Zn−Mg系合金押出材の製造方法 | |
| EP0572534B1 (fr) | Produit ferreux a revetement metallique a resistance a la corrosion amelioree | |
| FR2610949A1 (fr) | Procede de desensibilisation a la corrosion sous tension des alliages d'al contenant du li |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): CH DE GB LI |
|
| 17P | Request for examination filed |
Effective date: 19820527 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CEGEDUR SOCIETE DE TRANSFORMATION DE L'ALUMINIUM P |
|
| AK | Designated contracting states |
Designated state(s): CH DE GB LI |
|
| REF | Corresponds to: |
Ref document number: 3168539 Country of ref document: DE Date of ref document: 19850307 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19881130 Ref country code: CH Effective date: 19881130 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19890801 |