CN218928362U - 一种内胎硫化密封装置 - Google Patents
一种内胎硫化密封装置 Download PDFInfo
- Publication number
- CN218928362U CN218928362U CN202221948301.3U CN202221948301U CN218928362U CN 218928362 U CN218928362 U CN 218928362U CN 202221948301 U CN202221948301 U CN 202221948301U CN 218928362 U CN218928362 U CN 218928362U
- Authority
- CN
- China
- Prior art keywords
- steam pipe
- ring
- inner tube
- vulcanization
- valve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
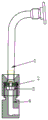

Landscapes
- Heating, Cooling, Or Curing Plastics Or The Like In General (AREA)
Abstract
本实用新型公开了一种内胎硫化密封装置。该装置包括气门嘴、O型圈和蒸汽管;所述O型圈位于蒸汽管的凹槽中;所述O型圈为矩形环或锥面环;所述O型圈至少有2个;所述O型圈使蒸汽管的轴向形成密封;所述蒸汽管在安装轴端设有引入角。在内胎硫化合模时,通过模具拨叉对气门嘴施加压力,实现气门嘴与蒸汽管间的密封。本实用新型可以以较低的成本,增大蒸汽管内径,提高内胎硫化充气速度和蒸汽的排出速度,并解决气门嘴偏歪问题。
Description
技术领域
本实用新型涉及一种密封装置,具体地,是一种内胎硫化密封装置。
背景技术
内胎硫化是内胎生产最后一步工序,内胎硫化内部是通过充入蒸汽以保证硫化的基本要素——温度和压力,硫化完毕排出内胎内的蒸汽,否则会出现开模爆胎现象。如图1所示,现有技术的充气装置使用内密封,包括气门嘴1、密封垫2、气芯3和蒸汽管4。充气装置设置有密封垫2,可以防止漏气。内胎硫化后蒸汽的排出需要气门嘴1连接气缸来实现。在合模时,模具拨叉对气门嘴1施加压力,实现气门嘴1与对嘴之间的密封。现有技术中常用的气门嘴1的气芯3内径,即蒸汽管4内径只有2.5mm,严重制约充气及排气速度,硫化生产效率低。因此在合模时,经常存在气芯3与充气装置的对嘴对接不顺,气门嘴盘边缘部会在气门嘴1偏歪方向的反方向受力,导致受力处打褶。为确保气芯与对嘴的完全正确地对接,需要减慢合模的速度。这会严重影响内胎生产效率,还会因为合模慢导致内胎下模先受热,内胎靠近下模一侧变软变形,导致胎身横折,而严重影响内胎质量。
因此,如何通过改进内胎硫化密封装置,使用静密封,以较低的成本,增大蒸汽管内径,提高内胎硫化充气速度和蒸汽的排出速度,提高内胎质量,并解决内胎硫化过程中气门嘴偏歪问题,是目前有待解决的技术问题。
在专利文献(中国授权公告号CN 203863887 U)所记载的内胎硫化充气装置中,通过加装对接部,提高内胎硫化充气速度和蒸汽的排出速度,并解决气门嘴偏歪问题。但是其仍然通过气芯密封,没有改变现有技术中蒸汽管的密封方式,没有对充气装置进行重新设计、使用静密封代替原来的平面密封来取消气芯,还没有与内胎硫化充气和蒸汽的排出相符合的气门嘴。因此,该装置的生产成本比本申请高,且维修成本也要高于本申请。
实用新型内容
本实用新型的目的是提供一种内胎硫化密封装置,用于通过改进内胎硫化密封装置,增大蒸汽管内径,提高内胎硫化充气速度和蒸汽的排出速度,并解决气门嘴偏歪问题,所述装置包括气门嘴、O型圈和蒸汽管;
所述O型圈位于蒸汽管内壁的凹槽中;
所述O型圈为矩形环或锥面环;
所述O型圈至少有2个;
所述O型圈使蒸汽管的轴向形成密封。
所述矩形所述O型圈通过O型圈两侧压力差,使蒸汽管的轴向形成密封。
优选地,所述锥面环形成迷宫式漏气通道;
所述锥面环减轻对蒸汽管的凹槽的冲击。
优选地,所述O型圈至少有2个;
优选地,所述蒸汽管在安装轴端设有引入角。
因此,通过本申请的技术方案,可以实现对内胎硫化密封装置的改进,增大蒸汽管内径,提高内胎硫化充气速度和蒸汽的排出速度,并解决气门嘴偏歪问题,还使操作不熟练的新工人也可以立马上手操作,提高了内胎生产效率,减少了企业生产成本。
附图说明
为了更清楚地说明本申请实施例中的技术方案,下面将对实施例描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本申请的一些实施例,对于本领域技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1示出了现有技术充气装置示意图;
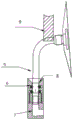
图2示出了本实用新型密封装置示意图;
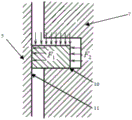
图3示出了本实用新型矩形环受力分析图;
图4示出了本实用新型锥面环示意图。
具体实施方式
下面将结合本申请实施例中的附图,对本申请实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本申请一部分实施例,而不是全部的实施例。基于本申请中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本申请保护的范围。
本申请实施例提出了一种内胎硫化密封装置,用于通过改进内胎硫化密封装置,增大蒸汽管内径,提高内胎硫化充气速度和蒸汽的排出速度,并解决气门嘴偏歪问题,还使操作不熟练的新工人也可以立马上手操作。
如图2所示,所述装置是对现有技术中内胎硫化充气装置进行重新设计的装置,包括O型圈6和蒸汽管7。
所述O型圈6位于蒸汽管7内壁的凹槽中,该凹槽位于安装轴端8的正下方的位置。
所述O型圈6至少有2个,最好有2到3个。
所述O型圈为矩形环,其结构简单、制造方便,可以大规模生产以降低生产成本。
所述蒸汽管7在安装轴端8设有引入角,方便O型圈的安装和更换。
内胎硫化前,模具拨叉9对气门嘴5的一端施加压力,使气门嘴5的另一端被O型圈夹紧,形成气门嘴5和蒸汽管7间的密封。
因此,所述O型圈为静密封,所述蒸汽管7可以和气门嘴5的内径相当。在本实施例中其具体为4.2mm,O型圈内径按一级修理尺寸规定为4.45mm,以后每更换维修一次,O型圈内径按修理尺寸规定加大0.25mm。
内胎硫化过程中,气门嘴5与汽缸连接,蒸汽管7固定于硫化模具中。
所述O型圈通过O型圈两侧压力差,使蒸汽管的径向形成密封,具体为:
内胎硫化过程中,O型圈受力分析,如图3所示,F2为O型圈两侧压力差形成的高压气体的压力,F1为O型圈对气门嘴5的作用力,第一密封面11为气门嘴5和蒸汽管7间的密封面,即蒸汽管7的径向密封面,第二密封面12为蒸汽管7在O型圈上下轴向的密封面。通过F1和F2的作用,使第一密封面11和第二密封面12密封,形成蒸汽管7的轴向密封。
在本申请另一个实施例中,所述O型圈为锥面环,减轻对蒸汽管的凹槽的冲击,如图4所示,具体为:
所述锥面环6的断面呈锥形,其外圆工作面上加工一个0.5度到1.5度的锥面,减小了环与蒸汽管7的接触面,提高了表面接触压力,减轻对蒸汽管7的凹槽的冲击。
内胎硫化过程中,所述锥面环6的锥面的油楔作用,可以使硫化后产生的少量硫化物和杂质从油膜上通过,减小对蒸汽管7的凹槽的冲击和磨损。
因此,本申请装置的蒸汽管内径4.2mm,远大于现有技术中蒸汽管内径2.5mm,提高了内胎硫化充气速度和蒸汽的排出速度,还使操作不熟练的新工人也可以立马上手操作,提高生产效率50%以上。
因此,本申请装置的蒸汽管内径可以与气门嘴内径一致,解决了现有技术中因为其内径不一致、对接不顺,导致气门嘴盘边缘部会在气门嘴偏歪方向的反方向受力,导致受力处打褶的技术问题。
上面结合附图对本实用新型实施例作了详细说明,但是本实用新型不限于上述实施例,在所述技术领域普通技术人员所具备的知识范围内,还可以在不脱离本实用新型宗旨的前提下做出各种变化。
Claims (4)
1.一种内胎硫化密封装置,其特征在于,包括:
气门嘴、O型圈和蒸汽管;
所述O型圈位于所述蒸汽管的内壁的凹槽中;
所述O型圈为矩形环或锥面环;
所述O型圈至少有2个;
所述O型圈使所述蒸汽管的轴向形成密封。
2.如权利要求1所述的内胎硫化密封装置,其特征在于,所述O型圈为矩形环,使所述蒸汽管的轴向形成密封。
3.如权利要求1所述的内胎硫化密封装置,其特征在于,所述O型圈为锥面环。
4.如权利要求1所述的内胎硫化密封装置,其特征在于,所述蒸汽管在安装轴端设有引入角。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221948301.3U CN218928362U (zh) | 2022-07-26 | 2022-07-26 | 一种内胎硫化密封装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202221948301.3U CN218928362U (zh) | 2022-07-26 | 2022-07-26 | 一种内胎硫化密封装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN218928362U true CN218928362U (zh) | 2023-04-28 |
Family
ID=86067598
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202221948301.3U Active CN218928362U (zh) | 2022-07-26 | 2022-07-26 | 一种内胎硫化密封装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN218928362U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115891239A (zh) * | 2022-12-07 | 2023-04-04 | 山东玲珑轮胎股份有限公司 | 一种内胎硫化密封装置及其方法 |
-
2022
- 2022-07-26 CN CN202221948301.3U patent/CN218928362U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115891239A (zh) * | 2022-12-07 | 2023-04-04 | 山东玲珑轮胎股份有限公司 | 一种内胎硫化密封装置及其方法 |
| CN115891239B (zh) * | 2022-12-07 | 2025-06-13 | 山东玲珑轮胎股份有限公司 | 一种内胎硫化密封装置及其方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109141763B (zh) | 航空石墨密封中辅助密封胶圈气密性检验工装 | |
| CN116518093A (zh) | 一种零泄漏蝶阀 | |
| CN115891239A (zh) | 一种内胎硫化密封装置及其方法 | |
| CN216843164U (zh) | 一种蝶阀阀板的密封保护装置 | |
| CN106764034A (zh) | 一种阀门输出轴密封结构 | |
| CN209877613U (zh) | 一种回转窑的动密封装置 | |
| CN203863887U (zh) | 内胎硫化充气装置 | |
| CN220242487U (zh) | 补胎及补胎压装置 | |
| CN111396184A (zh) | 一种新型发动机排气管密封结构 | |
| CN104742284A (zh) | 轮胎硫化机中心机构及轮胎硫化机 | |
| CN217301001U (zh) | 一种双波纹管式涡轮泵用静压隔离密封组件 | |
| CN206802310U (zh) | 一种废旧橡胶裂解装置传动轴端部密封结构 | |
| CN212177855U (zh) | 一种转动设备的轴端密封装置 | |
| CN206681963U (zh) | 适用于高温介质的往复柱塞泵填料密封结构 | |
| CN201086374Y (zh) | B型硫化机中心机构的密封机构 | |
| CN205763164U (zh) | 一种金属波纹管液压成型用密封结构 | |
| CN213744926U (zh) | 一种新型密封零泄露提升阀 | |
| CN111876535B (zh) | 高炉炉顶料罐密封阀调整方法 | |
| CN211260014U (zh) | 一种管道泄漏点封堵装置 | |
| CN222231955U (zh) | 一种发动机气密试漏检查封堵头 | |
| CN218992352U (zh) | 具有异形动压槽的密封环 | |
| CN223814355U (zh) | 一种往复式压缩机抗粉尘填料密封装置 | |
| CN220957374U (zh) | 一种pccp管道维修工装 | |
| CN222811268U (zh) | 一种液化气减压阀阀芯 | |
| CN211343045U (zh) | 一种汽车发动机气门油封 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |