次に本発明を実施するための形態を図面を参照しながら詳細に説明するが、本発明は以下の実施形態に限定されるものではなく、本発明の趣旨を逸脱しない範囲で、当業者の通常の知識に基づいて、適宜設計の変更、改良等が加えられることが理解されるべきである。
(1)ハニカム触媒体(第1の発明):
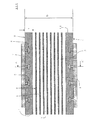
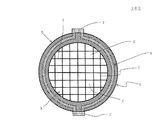
本発明のハニカム触媒体の一の実施形態は、図1〜図3に示すように、流体(排ガス)の流路となる一方の端面11から他方の端面12まで延びる複数のセル2を区画形成する隔壁1を有するハニカム部3、及びハニカム部3の外周を取り囲むように配設された発熱部4を有する筒状のハニカム基材5と、発熱部4内に配設され、通電により発熱可能な発熱体6と、ハニカム部3の隔壁1に担持された触媒とを備えるものである。図1は、本発明のハニカム触媒体の一の実施形態を模式的に示す斜視図である。図2は、本発明のハニカム触媒体の一の実施形態の、セルの延びる方向に平行な断面を示す模式図である。図3は、図2におけるA−A’断面を示す模式図である。
このように、本実施形態のハニカム触媒体100によれば、「ハニカム部3、及びハニカム部3の外周を取り囲むように配設された発熱部4を有する筒状のハニカム基材5と、発熱部4内に配設され、通電により発熱可能な発熱体6」を備えるため、排ガス浄化装置の一部として用いた場合に、エンジンから排出される排ガスの温度が低下しても、発熱部の発熱によって、触媒の温度、及びハニカム部を通過する際の排ガスの温度を高く維持することができる。本明細書において、「発熱部が発熱する」というときは、「発熱部内の発熱体の発熱によって発熱部が加熱され、加熱された発熱部から熱が発せられる状態」又は、「発熱部自体が(通電されることによって)発熱する状態」を意味する。本実施形体のハニカム触媒体100においては、「発熱部が発熱する」というときは、「発熱部内の発熱体の発熱によって発熱部が加熱され、加熱された発熱部から熱が発せられる状態」である。
本実施形態のハニカム触媒体は、排ガスの浄化に使用する際に、排ガスの温度が低いときに発熱部を発熱させて、ハニカム触媒体の触媒温度を触媒が活性化する温度に維持し、排ガスの温度が高くなったところで発熱部の発熱を停止させるように使用することが好ましい。
本実施形態のハニカム触媒体100は、発熱部4が、ハニカム基材5の、セルの延びる方向に直交する断面における外縁部分に配設されている。
本実施形態のハニカム触媒体100は、ハニカム部3の外周を取り囲むように配設された発熱部4内に、通電することにより発熱する発熱体6が配設されている。発熱部4は、ハニカム部3のセルが開口する面を「ハニカム部の端面」としたときに、当該ハニカム部の端面を除く部分である外周部分の全体に配設されていることが好ましい。
発熱体6は、ハニカム基材3の外周面に配設された2つの通電用端子7,7(正極側の通電用端子と、負極側の通電用端子)に接続され、通電用端子7を介して外部の電源から通電されるように形成されていることが好ましい。発熱体6は、通電されることにより発熱するものであれば特に限定されないが、例えば、図2、図3に示すように、ハニカム触媒体の中心軸に直交する断面において、リング状の発熱部4の形状に沿って、ハニカム部3を取り囲むように、リング状に形成されたものであることが好ましい。そして、発熱体は、ハニカム触媒体の中心軸方向に複数本並べられていることが好ましい。尚、「発熱体6がリング状に形成されている」というときは、発熱体6がリング状に形成されている状態、又は、発熱体6が2つの通電用端子7,7(正極側の通電用端子と、負極側の通電用端子)を介して繋がれることにより、全体として輪(リング)が形成された状態であることを意味する。また、発熱部4がリング状であるというときは、棒状又は板状の部材を湾曲させてリング状に形成した状態であることを意味する。
リング状の発熱体6は、発熱部4内に、1〜20本配設されていることが好ましく、3〜6本配設されていることが更に好ましい。これにより、発熱体6によって、発熱部4を均等に加熱することができる。また、発熱部4をより均等に発熱させるために、発熱体6は、等間隔に配設することが好ましい。
発熱体6の材質としては、珪素−炭化珪素複合材(炭化珪素粒子を珪素で結合させたもの)、Ni及びFeを主成分とする合金、タングステンを主成分とする合金、カーバイド、アルミニウム、銅等を挙げることができる。また、発熱体6の、通電用端子7,7間の抵抗は、0.1〜100Ωであることが好ましく、0.1〜30Ωであることが更に好ましい。これにより、発熱体6は、電流を流したときに(通電したときに)、300〜700℃程度に発熱する。
本実施形体のハニカム触媒体100においては、2つの通電用端子7,7(正極側の通電用端子と、負極側の通電用端子)が、ハニカム触媒体100のセルの延びる方向に直交する断面において、ハニカム触媒体100の中心を通る一の直線と、ハニカム触媒体の外周(発熱部の外周)とが交わる位置(2箇所)に、それぞれ配設されていることが好ましい。通電用端子7は、ハニカム基材5の外周面に、長手方向がセルの延びる方向に向くように配設された、帯状の部材であることが好ましい。通電用端子7の材質としては、珪素−炭化珪素複合材(炭化珪素粒子を珪素で結合させたもの)、Ni及びFeを主成分とする合金、タングステンを主成分とする合金、ニクロム、Cu、Fe、Ag、Au等を挙げることができる。
本実施形体のハニカム触媒体100においては、ハニカム基材5の材料物性が、熱伝導率20W/mK以上、且つ熱容量1000J/m3K以上であることが好ましく、「熱伝導率40W/mK以上、且つ熱容量2000J/m3K以上」であることが更に好ましい。ハニカム基材の熱伝導率は、高いほど熱の伝導が速くなるため好ましいが、上限としては、300W/mK程度となる。また、ハニカム基材の熱容量は、高いほど蓄熱効果があるため好ましいが、上限としては、4000J/m3K程度となる。ここで、材料物性とは、ハニカム基材から切り出した板状のサンプルの物性を意味する。
ハニカム基材5の熱伝導率が20W/mKより小さいと、発熱部4で発生した熱をハニカム部に伝わる速度が遅くなることがある。ハニカム基材5の熱容量が1000J/m3Kより小さいと、発熱部4の蓄熱効果が小さいため、発生した熱を有効に使用し難くなることがある。尚、ハニカム部の熱容量は、ハニカム部を構成する隔壁の熱容量である。
ハニカム基材5の発熱部4の厚さt(図2参照)が、ハニカム基材5の「セル1の延びる方向に直交する断面における」直径D(図2参照)の、0.03〜0.5倍であることが好ましく、0.04〜0.5倍であることが更に好ましい。厚さtが、直径Dの0.03倍より薄いと、発熱部4の蓄熱効果が低下するため、発生した熱を有効に使用し難くなることがある。厚さtが、直径Dの0.5倍より厚いと、発熱部4の昇温に長時間を要することがあり、排ガスの温度低下に対し、タイミング良く発熱部の発熱機能を利用できないことがある。
本実施形体のハニカム触媒体100においては、ハニカム基材5の体積抵抗率は、108Ωm以上であることが好ましく、108〜1013Ωmであることが更に好ましい。体積抵抗率が108Ωmより小さいと、ハニカム基材に電流が多量に流れてしまい、ハニカム基材が不均一に発熱し、温度勾配による熱応力で破損することがある。
本実施形態のハニカム触媒体100においては、ハニカム基材5の気孔率が、40%以下であることが好ましく、5%以下であることが更に好ましく、1%以下が特に好ましい。ハニカム基材5の気孔率が40%より大きいと、熱伝導率及び熱容量が低くなるため、好ましくない。また、ハニカム基材5の気孔率が、5%以下であるということは、ハニカム基材の材質が、緻密質であることを示している。ハニカム基材5の気孔率が5%以下であると、ハニカム基材5の熱伝導率及び熱容量を、より高くすることができる。ハニカム基材5の気孔率とは、「ハニカム部3の隔壁」及び発熱部4の気孔率のことである。気孔率は、水銀ポロシメータにより測定した値である。ハニカム基材5の気孔率は、0%であってもよいが、実質的には、0.1%程度が下限値となる。
本実施形態のハニカム触媒体100において、ハニカム部3の隔壁1の平均細孔径は、50μm以下であることが好ましく、6μm以下であることが更に好ましい。平均細孔径が50μmより大きいと、発熱部の熱伝導率及び熱容量が低下することがある。平均細孔径は、水銀ポロシメータにより測定した値である。
本実施形態のハニカム触媒体100は、ハニカム部3の隔壁1の厚さが0.05〜0.3mmであることが好ましく、0.05〜0.2mmであることが更に好ましい。隔壁1の厚さが0.05mmより薄いと、ハニカム触媒体の強度が低下することがあり、また、発熱部で発生した熱が、ハニカム部の隔壁を通じて触媒や排ガスに伝達され難くなることがある。隔壁厚さが0.3mmより厚いと、ハニカム触媒体100に排ガスを流したときの圧力損失が大きくなることがある。
本実施形態のハニカム触媒体100は、セル密度が30〜200セル/cm2であることが好ましく、30〜95セル/cm2であることが更に好ましい。セル密度が30セル/cm2より低いと、ハニカム触媒体の強度が低下することがあり、また、発熱部で発生した熱が、ハニカム部の隔壁を通じて触媒や排ガスに伝達され難くなることがある。セル密度が200セル/cm2より高いと、ハニカム触媒体100に排ガスを流したときの圧力損失が大きくなることがある。
本実施形態のハニカム触媒体100においては、ハニカム部及び発熱部の材質が、炭化珪素、珪素−炭化珪素複合材(炭化珪素粒子が珪素によって結合されたもの)、窒化珪素又は窒化アルミニウム、を主成分とするものであることが好ましい。ここで、「主成分」とは、全体の90質量%以上含有される成分である。更に、ハニカム部及び発熱部の材質は、緻密質窒化珪素(気孔率1%以下)、緻密質再結晶炭化珪素(気孔率1%以下)、又は緻密質珪素−炭化珪素複合材(気孔率1%以下)であることが好ましい。本実施形態のハニカム触媒体100においては、ハニカム部と発熱部との間に熱膨張差が生じないようにするという観点から、ハニカム部の材質と発熱部の材質とが同じであることが好ましい。
本実施形態のハニカム触媒体100においては、ハニカム部の熱膨張係数と発熱部の熱膨張係数とが近い値であることが好ましい。これにより、温度変化時の熱膨張差による熱応力によってクラックが発生する、ことを防止することができる。
本実施形態のハニカム触媒体100においては、ハニカム部と発熱部とが、焼結されることにより接合されていることが好ましい。これにより、ハニカム部と発熱部との境界部分においても、熱の伝達が遮られることなく、効率的に熱を伝えることができる。尚、ハニカム部と発熱部とが、焼結されることにより接合されている場合、ハニカム部と発熱部との境界部分に明確な界面は形成されず、ハニカム部と発熱部とが連続的に繋がっていることが好ましい。
本実施形態のハニカム触媒体100は、セル2の延びる方向に直交する断面におけるセル2の形状は、特に限定されるものではないが、四角形、六角形、八角形等の多角形であることが好ましい。セル形状をこのようにすることにより、排ガスを流したときの圧力損失が小さく、触媒の浄化性能が優れるという利点がある。
本実施形態のハニカム触媒体100の形状は、底面が円形の筒状(円筒形状)であることが好ましい。また、ハニカム触媒体の大きさは、底面の直径が80〜200mmであることが好ましい。また、ハニカム触媒体の中心軸方向の長さは、50〜300mmであることが好ましい。また、本実施形態のハニカム触媒体100においては、ハニカム部3の形状が、底面が円形の筒状(円筒形状)であることが好ましい。
本実施形体のハニカム触媒体100は、ハニカム部の隔壁に担持された触媒を備えているか、または触媒自体をハニカム状に形成したものが好ましい。担持される触媒としては、三元触媒、NOX浄化触媒、酸化触媒、炭化水素吸着剤等を挙げることができる。三元触媒としては、Pt、Pd、Rh等の貴金属を、アルミナ、セリア等を主成分とする担体に担持したもの、またはこれに炭化水素吸着成分としてゼオライト等を含有させたもの等を挙げることができる。NOX浄化触媒としては、Ptと、「NOX吸蔵成分としてのBa又はK」とを、アルミナを主成分とする担体に担持したもの、「FeまたはCuにより金属置換されたゼオライト」を主成分とするもの、等を挙げることができる。触媒の担持量は、ハニカム部の単位体積あたり60〜400g/リットルが好ましい。触媒自体でハニカム触媒体を形成する例としては、ゼオライト製ハニカム触媒体、アルミナ製ハニカム触媒体等を挙げることができ、これらは、セラミック繊維を含有させて強度を向上したものであってもよい。
次に本発明のハニカム触媒体の他の実施形態について説明する。図4に示すように、本発明のハニカム触媒体の他の実施形態は、ハニカム部3が、セルの延びる方向に直交する断面において、中央部3aと中央部3aを取り囲む外周部3bとから構成され、外周部3bの隔壁厚さが、中央部3aの隔壁厚さより厚い。このように、外周部3bの隔壁厚さが、中央部3aの隔壁厚さより厚いことにより、発熱部で発生した熱を、短時間でハニカム部の隔壁に伝達することが可能となる。尚、本実施形態のハニカム触媒体200は、ハニカム部3において、外周部3bの隔壁厚さが、中央部3aの隔壁厚さより厚いこと以外の条件は、上記本発明のハニカム触媒体の一の実施形態と同じであることが好ましい。図4は、本発明のハニカム触媒体の他の実施形態の、セルの延びる方向に直交する断面を示す模式図である。
本実施形体のハニカム触媒体200は、外周部の隔壁厚さが、中央部の隔壁厚さの1.05〜2.00倍であることが好ましく、1.1〜1.5倍であることが更に好ましい。1.05倍より薄いと、熱伝導の速度が遅くなることがあり、2.00倍より厚いと、圧力損失が大きくなることがある。
また、セルの延びる方向に直交する断面において、ハニカム部3の中央部3aの直径が、ハニカム部3の直径の0.3〜0.7倍であることが好ましい。0.3倍より小さいと、圧力損失が大きくなることがあり、0.7倍より大きいと、熱伝導の速度が遅くなることがある。
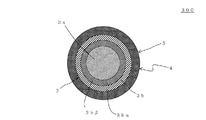
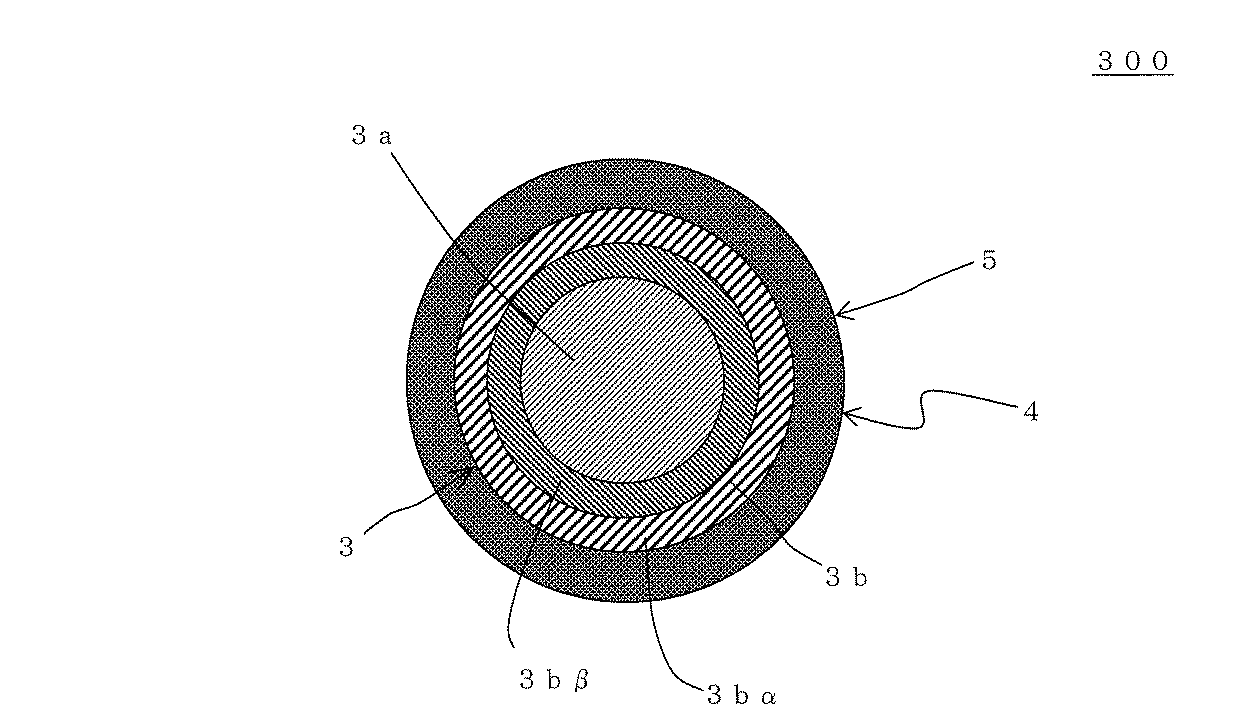
次に本発明のハニカム触媒体の更に他の実施形態について説明する。本実施形態のハニカム触媒体は、図5に示すように、セルの延びる方向に直交する断面において、ハニカム部3が、中央部3aと、中央部3aの外周に「同心円を描くように配設された」2層の外周層3bα,3bβを有するものであり、中央部3a、外周層3bβ、外周層3bαの順に、外側の層ほど隔壁が厚く形成されたものである。本実施形態のハニカム触媒体300は、外周層3bα,3bβによって、外周部3bが構成されている。これにより、排ガスの熱を、隔壁を通じて、発熱部に、より短時間で伝達することが可能となり、更に、発熱部に蓄えられた熱を、短時間でハニカム部の隔壁に伝達することが可能となる。本実施形態のハニカム触媒体は、外周層が2層であるが、2層に限定されず、複数層であって外側の層ほど隔壁の厚さが厚いものであればよい。尚、本実施形態のハニカム触媒体300は、ハニカム部3において、外周部3bが、外周層3bα,3bβによって形成されていること以外は、上記本発明のハニカム触媒体の他の実施形態(ハニカム触媒体200(図4参照))と同じであることが好ましい。図5は、本発明のハニカム触媒体の更に他の実施形態の、セルの延びる方向に直交する断面を示す模式図である。尚、図5においては、ハニカム部3におけるセル及び隔壁、並びに発熱部4に配設された発熱体及び通電用端子は省略されている。
また、本発発明のハニカム触媒体の更に他の実施形態として、セルの延びる方向に直交する断面において、ハニカム部の隔壁が、外周部分が最も厚く、中心部分が最も薄く形成され、外周部分から中心部分に向かって連続的に薄くなるように形成されているものを挙げることができる。これにより、発熱部で発生した熱を、短時間でハニカム部の隔壁に伝達することが可能となる。尚、本実施形態のハニカム触媒体は、ハニカム部の隔壁が、外周部分が最も厚く、中心部分が最も薄く形成され、外周部分から中心部分に向かって連続的に薄くなるように形成されていること以外の条件は、上記本発明のハニカム触媒体の一の実施形態と同じであることが好ましい。
次に、本発明のハニカム触媒体の更に他の実施形態について説明する。本実施形態のハニカム触媒体は、ハニカム基材の発熱部の熱伝導率及び熱容量が、ハニカム基材のハニカム部の熱伝導率及び熱容量より大きいものである。これにより、発熱部の蓄熱効果をより向上させることができる。尚、本実施形態のハニカム触媒体は、ハニカム基材の発熱部の熱伝導率及び熱容量が、ハニカム基材のハニカム部の熱伝導率及び熱容量より大きいこと以外の条件は、上記本発明のハニカム触媒体の一の実施形態と同じであることが好ましい。
本実施形態のハニカム触媒体においては、ハニカム部の材質が、炭化珪素、珪素−炭化珪素複合材又は窒化珪素を主成分とするものであることが好ましい。また、発熱部の材質は、銅、青銅、アルミニウム、珪素等の金属Aであることが好ましい。また、発熱部の材質としては、緻密質窒化珪素(気孔率1%以下)、緻密質再結晶炭化珪素(気孔率1%以下)、緻密質珪素−炭化珪素複合材(気孔率1%以下)等のセラミックBであることが好ましい。また、セラミックBと、銅、青銅、アルミニウム、珪素等の金属との、複合体Cであってもよい。さらに、発熱部の材質としては、上記セラミックB又は複合体Cに、熱容量の高いセラミック粒子(例えば、ジルコニア、燐酸ジルコニウム)又は熱容量の高いセラミック繊維(例えば、ジルコニア繊維、燐酸ジルコニウム繊維)を混合した複合体Bを挙げることができる。
(2)ハニカム触媒体(第2の発明):
本発明のハニカム触媒体(第2の発明)の一の実施形態(ハニカム触媒体400、図8参照)は、流体の流路となる一方の端面から他方の端面まで延びる複数のセルを区画形成する隔壁を有するハニカム部、及びハニカム部の外周を取り囲むように配設され、通電により発熱可能な発熱部を有する筒状のハニカム基材と、ハニカム部の隔壁に担持された触媒とを備えるものである。図8は、本発明の排ガス浄化装置の更に他の実施形態(排ガス浄化装置700)の、ガスが流れる方向に平行な断面を示す模式図である。排ガス浄化装置700は、ハニカム触媒体として、本発明のハニカム触媒体(第2の発明)の一の実施形態(ハニカム触媒体400)を用いたものである。
本実施形体のハニカム触媒体は、発熱体によって発熱部を発熱させる代わりに、発熱体を有さずに「発熱部自体が通電により発熱する」こと以外の条件は、上記「第1の発明のハニカム触媒体」における各条件と同じであることが好ましい。
本実施形体のハニカム触媒体は、発熱部に通電することにより、発熱部自体を発熱させることができるものである。発熱部は、通電の際の電気抵抗が0.1〜100Ωであることが好ましい。0.1Ωより小さいと、発熱が不十分になることがある。100Ωより大きいと、電気が流れ難くなり、発熱が不十分となることがある。
発熱部の材質としては、緻密質窒化珪素(気孔率1%以下)、緻密質再結晶炭化珪素(気孔率1%以下)、緻密質珪素−炭化珪素複合材(気孔率1%以下)等のセラミックBを主成分とすることが好ましい。また、セラミックBと、銅、青銅、アルミニウム、珪素等の金属との、複合体Cであってもよい。さらに、発熱部の材質としては、上記セラミックB又は複合体Cに、熱容量の高いセラミック粒子(例えば、ジルコニア、燐酸ジルコニウム)又は熱容量の高いセラミック繊維(例えば、ジルコニア繊維、燐酸ジルコニウム繊維)を混合した複合体Bを挙げることができる。
(3)排ガス浄化装置:
次に、本発明の排ガス浄化装置の一の実施形態について説明する。
本実施形体の排ガス浄化装置は、図6に示すように、上記本発明のハニカム触媒体の一の実施形態(ハニカム触媒体100)と、流体の流路となる一方の端面から他方の端面まで延びる複数のセル22を区画形成する隔壁21及び最外周に配設された外周壁23を有する筒状のハニカム基材25、並びに隔壁21に担持された触媒を有する第2ハニカム触媒体24と、ハニカム触媒体100及び第2ハニカム触媒体24を内部に収納した、一方の端部に入口開口部31を有し、他方の端部に出口開口部32を有する筒状の缶体33と、ハニカム触媒体100に通電するための電源36とを備え、第2ハニカム触媒体24が缶体33の入口開口部31側に配置され、ハニカム触媒体100が缶体33の出口開口部32側に配置されるとともに、第2ハニカム触媒体24とハニカム触媒体100とが、「缶体33の入口開口部31から流入したガスGが第2ハニカム触媒体24のセル22を通過した後にハニカム触媒体100のセル2を通過する」ように、直列に配置されたものである。図6は、本発明の排ガス浄化装置の一の実施形態の、ガスが流れる方向に平行な断面を示す模式図である。
このように、本実施形体の排ガス浄化装置500は、上記のように構成されているため、排ガスの浄化を行う際に、エンジンから排出される排ガスの温度が低下しても、発熱部4が発生する熱によって、触媒の温度を高く維持することができる。排ガス浄化装置500に排ガスを流したときには、「ガス(排ガス)温度、ハニカム触媒体の温度、及び第2ハニカム触媒体の温度」は、例えば、図9に示されるようなグラフで表される。図9は、排ガス浄化装置500に排ガスを流したときの、ガス(排ガス)温度、ハニカム触媒体の温度及び第2ハニカム触媒体の温度の、それぞれの変化を示すグラフである。図9においては、横軸がガス(排ガス)を流す時間を示し、縦軸が温度を示す。また、図9において、横軸に平行に引かれた直線は、「触媒活性温度」を示し、当該触媒活性温度より温度が高い場合に、触媒が、触媒活性を示し、排ガス浄化機能を示す。また、図9においては、時間T1を過ぎると、ハニカム触媒体の温度が第2ハニカム触媒体の温度より高くなるため、時間T1を過ぎると、ハニカム触媒体による排ガス浄化が主として行われるようになる。尚、時間T1において、ハニカム触媒体の発熱部の発熱体に通電し、発熱体を発熱させている。そして、時間T2を過ぎると、ハニカム触媒体の温度は「触媒活性温度」より高いが、第2ハニカム触媒体の温度が「触媒活性温度」より低くなるため、時間T2を過ぎると、ハニカム触媒体による排ガス浄化のみが行われることになる。図9は、排ガス温度が低い、エンジンの運転初期の段階で、ハニカム触媒体を早期に昇温するために、ハニカム触媒体の発熱部の発熱体に通電し、発熱体を発熱させていることを示している。
本実施形体の排ガス浄化装置は、上記本発明のハニカム触媒体の一の実施形態を備えるものであるが、本発明のハニカム触媒体(第1の発明又は第2の発明)を備えていればよく、上記本発明のハニカム触媒体の他の実施形態等のいずれの実施形態を備えていてもよい。
本実施形体の排ガス浄化装置500においては、第2ハニカム触媒体24としては、特に限定されず、ハニカム形状の基材に触媒が担持されて形成された公知のハニカム触媒体を用いることができる。例えば以下のようなものが好ましい。
本実施形体の排ガス浄化装置500を構成するハニカム触媒体24は、上記のように、流体の流路となる一方の端面から他方の端面まで延びる複数のセル22を区画形成する隔壁21及び最外周に配設された外周壁23を有する筒状のハニカム基材25、並びに隔壁21に担持された触媒を有するものである。
ハニカム基材25のセル密度は、60〜180セル/cm2であることが好ましく60〜95セル/cm2であることが更に好ましい。セル密度が60セル/cm2未満であると、排ガスとの接触効率が低くなることがある。セル密度が180セル/cm2を超えると、圧力損失が増大することがある。
ハニカム基材25の隔壁21の厚さは、0.05〜0.20mmであることが好ましく、0.05〜0.16mmであることが更に好ましい。隔壁の厚さが、0.05mm未満であると、強度が不足して耐熱衝撃性が低下することがあり、0.20mmを超えると、圧力損失が増大することがある。
ハニカム基材25の隔壁21は緻密質であっても多孔質であってもよい。隔壁21は多孔質であると、隔壁の細孔内にも触媒を担持することができ、触媒の担持量を増やすことができる。隔壁21が多孔質の場合、隔壁21の平均細孔径は、0.5〜6.0μmであることが好ましい。隔壁の平均細孔径は、水銀ポロシメータ(水銀圧入法)によって測定した値である。また、隔壁21が多孔質の場合、隔壁21の気孔率は、0.01〜5.0%であることが好ましい。隔壁の平均細孔径は、水銀ポロシメータ(水銀圧入法)によって測定した値である。
第2ハニカム触媒体24を構成するハニカム基材25の材質としては、セラミックを主成分とするものであることが好ましい。セラミックとしては、炭化珪素、珪素−炭化珪素複合材、コージェライト、アルミニウムタイタネート、サイアロン、ムライト、窒化珪素、リン酸ジルコニウム、ジルコニア、チタニア、アルミナ、若しくはシリカ、又はこれらを組み合わせたものを好適例として挙げることができる。特に、炭化珪素、珪素−炭化珪素複合材、コージェライト、ムライト、窒化珪素、アルミナ等のセラミックスが、耐アルカリ特性上好適である。なかでも酸化物系のセラミックスは、コストが安い点でも好ましい。
第2ハニカム触媒体24(ハニカム基材25)の、中心軸に直交する断面の形状は、特に限定されないが、例えば、円形、楕円形、長円形、四角形、六角形等を挙げることができる。なかでも、円形が好ましい。また、第2ハニカム触媒体24(ハニカム基材25)の、中心軸に直交する断面の形状は、ハニカム触媒体100の、中心軸に直交する断面の形状と同じであることが好ましい。
第2ハニカム触媒体24(ハニカム基材25)の大きさは、特に限定されないが、底面の直径が80〜200mmであることが好ましい。また、第2ハニカム触媒体24(ハニカム基材25)の中心軸方向の長さは、50〜300mmであることが好ましい。
本実施形態の排ガス浄化装置500においては、第2ハニカム触媒体24に担持される触媒の種類及び担持量としては、上記本発明のハニカム触媒体(第1の発明)の一の実施形態(ハニカム触媒体100(図1参照))において、好ましいとされた触媒の種類及び担持量を挙げることができる。
また、第2ハニカム触媒体には、炭化水素吸着機能を有する成分がコートされていることが好ましい。また、炭化水素吸着成分自体でハニカム触媒体が作製されていることも好ましい態様である。炭化水素は低温でハニカム触媒体に吸着し、ハニカム触媒体の温度が上昇すると離脱するため、排気ガスの温度が低いエンジン運転初期に、多量に発生する未燃焼燃料(炭化水素)が第2ハニカム触媒体に吸着し、排気ガス温度が上昇したときに、炭化水素が第2ハニカム触媒体から離脱する。このとき、第2ハニカム触媒体の温度が触媒活性温度まで上昇していれば、炭化水素を第2ハニカム触媒体で酸化処理することができるが、第2ハニカム触媒体は触媒活性温度まで昇温されていない場合がある。このような場合には、ハニカム触媒体に通電することによりハニカム触媒体の温度を触媒活性温度まで速やかに上昇させることにより、第2ハニカム触媒体から離脱してきた炭化水素をハニカム触媒体100によって充分に酸化処理することができる。
また、図7に示す排ガス浄化装置600のように、ハニカム触媒体100のハニカム基材5のハニカム部3の底面の直径は、第2ハニカム触媒体24(ハニカム基材)の底面の直径の0.9倍以上であることが好ましく、0.9〜0.98倍であることが更に好ましい。これにより、ハニカム触媒体24をガスが通過する際の圧力損失の低下を防止することができる。図7は、本発明の排ガス浄化装置の他の実施形態の、ガスが流れる方向に平行な断面を示す模式図である。
図6に示される本実施形体の排ガス浄化装置500においては、ハニカム触媒体100と第2ハニカム触媒体24との間の距離は、1〜50mmであることが好ましい。1mmより短いと、使用時に、ハニカム触媒体100と第2ハニカム触媒体24とが接触して破損することがある。50mmより長いと、ハニカム触媒体100と第2ハニカム触媒体24との間から、熱が逃げ易くなることがある。
本実施形体の排ガス浄化装置500は、ハニカム触媒体100及び第2ハニカム触媒体24を内部に収納した、一方の端部に入口開口部31を有し、他方の端部に出口開口部32を有する筒状の缶体33を備えている。そして、第2ハニカム触媒体24が缶体33の入口開口部31側に配置され、ハニカム触媒体100が缶体33の出口開口部32側に配置されるとともに、第2ハニカム触媒体24とハニカム触媒体100とが、「缶体33の入口開口部31から流入したガスGが第2ハニカム触媒体24のセル22を通過した後にハニカム触媒体100のセル2を通過する」ように、直列に配置されている。第2ハニカム触媒体24は、ガスGが缶体33の入口開口部31から流入する場合における、上流側に配置され、ハニカム触媒体100は、ガスGが缶体33の入口開口部31から流入する場合における、下流側に配置されている。また、本実施形体の排ガス浄化装置500は、第2ハニカム触媒体とハニカム触媒体とが、第2ハニカム触媒体24の一方の端面が缶体33の入口開口部31側を向き、第2ハニカム触媒体24の他方の端面とハニカム触媒体100の一方の端面とが対向し、ハニカム触媒体100他方の端面が缶体33の出口開口部32側を向くように、缶体33内に配置されているということもできる。
本実施形体の排ガス浄化装置500において、缶体33は、一方の端部に入口開口部31を有し、他方の端部に出口開口部32を有する筒状である。缶体33の形状は、ハニカム触媒体及び第2ハニカム触媒体の形状に合わせて、適宜決定することができる。例えば、缶体33のガスの流れる方向における長さは、ハニカム触媒体のセルの延びる方向における長さと第2ハニカム触媒体のセルの延びる方向における長さとの和の、1.1〜1.5倍であることが好ましい。1.1倍より短いと、ハニカム触媒体及び第2ハニカム触媒体を収納し難くなることがある。1.5倍より長いと、排ガス浄化装置が大きくなり過ぎることがある。また、缶体33の、ハニカム触媒体が挿入される部分の、中心軸に直交する断面の直径は、ハニカム触媒体の中心軸に直交する断面の直径の、1.05〜1.1倍であることが好ましい。また、缶体33の、第2ハニカム触媒体が挿入される部分の、中心軸に直交する断面の直径は、第2ハニカム触媒体の中心軸に直交する断面の直径の、1.1〜1.3倍であることが好ましい。
缶体33の材質は、特に限定されず、例えば、鉄、ステンレス鋼等を挙げることができる。また、缶体33には、電源36と通電用端子7とを接続する電線を通すための孔が、形成されていることが好ましい。
本実施形体の排ガス浄化装置500においては、ハニカム触媒体100及び第2ハニカム触媒体24は、外周に充填材35を配設した状態で、筒体33内に収納されている。ハニカム触媒体100及び第2ハニカム触媒体24は、充填材35を圧縮した状態で、筒体33内に収納されていることが好ましい。充填材35としては、特に限定されないが、耐熱無機絶縁マット等を挙げることができる。また、ハニカム触媒体100及び第2ハニカム触媒体24は、「缶体33の内側に、内側に向かって突き出るように取り付けられた」留め具34によって、筒体33内で動かないように固定されていることが好ましい。留め具34の材質としては、特に限定されず、鉄、ステンレス鋼等を挙げることができる。
本実施形体の排ガス浄化装置500は、ハニカム触媒体に通電するための電源36を備えている。電源36は、電線によって通電用端子又は発熱部に接続されている。電源36の電圧は、12〜250Vが好ましい。特に、高電圧の電池電源を有するハイブリッド車輌では200V以上の電源が好ましい。電源36の種類としては、鉛蓄電池、ニッケル水素電池、リチウムイオン電池、ナトリウム−硫黄電池等を挙げることができる。
(4)ハニカム触媒体(第1の発明)の製造方法:
次に、本発明のハニカム触媒体(第1の発明)の一の実施形態の製造方法について説明する。
まず、炭化珪素粉末(炭化珪素)に、金属珪素粉末(金属珪素)、バインダ、界面活性剤、水等を添加して成形原料を作製することが好ましい。炭化珪素粉末の質量と金属珪素の質量との合計に対して、金属珪素の質量が10〜30質量%となるようにすることが好ましい。尚、使用する原料は、作製しようとするハニカム触媒体のハニカム基材が、所望の材質となるように、適宜決定することができ、例えば、ハニカム基材の材質を窒化珪素とする場合には、炭化珪素粉末及び金属珪素粉末の代わりに、窒化珪素粉末を用いる。
バインダとしては、メチルセルロース、ヒドロキシプロポキシルセルロース、ヒドロキシエチルセルロース、カルボキシメチルセルロース、ポリビニルアルコール等を挙げることができる。これらの中でも、メチルセルロースとヒドロキシプロポキシルセルロースとを併用することが好ましい。バインダの含有量は、炭化珪素粉末の質量と金属珪素の質量との合計を100質量部としたときに、1〜10質量部であることが好ましい。
水の含有量は、炭化珪素粉末の質量と金属珪素の質量との合計を100質量部としたときに、20〜35質量部であることが好ましい。
界面活性剤としては、エチレングリコール、デキストリン、脂肪酸石鹸、ポリアルコール等を用いることができる。これらは、1種単独で使用してもよいし、2種以上を組み合わせて使用してもよい。界面活性剤の含有量は、炭化珪素粉末の質量と金属珪素の質量との合計を100質量部としたときに、0.1〜5質量部であることが好ましい。
次に、成形原料を混練して坏土を形成する。成形原料を混練して坏土を形成する方法としては特に制限はなく、例えば、ニーダー、真空土練機等を用いる方法を挙げることができる。
次に、坏土を押出成形してハニカム成形体を形成する。押出成形に際しては、所望の全体形状、セル形状、隔壁厚さ、セル密度等を有する口金を用いることが好ましい。口金の材質としては、摩耗し難い超硬合金が好ましい。ハニカム成形体は、流体の流路となる複数のセルを区画形成する多孔質の隔壁と最外周に位置する外周壁とを有する構造である。
ハニカム成形体の隔壁厚さ、セル密度、外周壁の厚さ等は、乾燥、焼成における収縮を考慮し、作製しようとする本発明のハニカム触媒体の構造に合わせて適宜決定することができる。
例えば、ハニカム部に相当する部分のみを備えたハニカム成形体を形成することが好ましい。ハニカム部に相当する部分のみを備えたハニカム成形体を形成した場合には、別途、発熱部に相当する部分を成形して、当該発熱部に相当する部分を、ハニカム部に相当する部分を備えたハニカム成形体に巻き付け、その後、焼成することが好ましい。この場合、発熱部に相当する部分は、押出し法、テープ成形法、鋳込み法等の方法で成形することが好ましい。また、ハニカム部に相当する部分と発熱部に相当する部分を備えたハニカム成形体を形成してもよい。
発熱部(発熱部形成用成形体)内に発熱体(発熱体形成用成形体)を配設する方法としては、以下のような方法を挙げることができる。発熱部に相当する部分を作製する際には、まず、上記「ハニカム部に相当する部分のみを備えたハニカム成形体」を作製する場合と同一の条件で杯土を作製し、得られた坏土から複数のリング状の成形体(発熱部用リング状成形体)を形成することが好ましい。
そして、発熱体を珪素−炭化珪素複合材で作製する場合は、「炭化珪素に対する金属ケイ素の含有比率を変えて、電気伝導率を変える」こと以外は、「ハニカム部に相当する部分のみを備えたハニカム成形体」を作製する場合と同様の条件で杯土を作製し、得られた坏土を押出し成形することにより、棒状の可塑性成形体を形成することが好ましい。また、坏土をテープ成形することにより、テープ状(細幅の板状)の可塑性成形体を形成してもよい。可塑性成形体は複数作製することが好ましい。次に、得られた可塑性成形体をリング状に形成し、発熱体形成用成形体を得ることが好ましい。
そして、複数の発熱部用リング状成形体を、発熱体形成用成形体を間に挟みながら、それぞれの中心軸を揃えて(同軸となるように)積層し、中心軸方向に加圧することにより、内部に発熱体形成用成形体を含む筒状の発熱部形成用成形体を得ることが好ましい。
そして、得られた筒状の発熱部形成用成形体の内面に、発熱部用リング状成形体を作製する際に用いた坏土に更に水及び分散剤を加えたスラリーを塗布し、「ハニカム部に相当する部分のみを備えたハニカム成形体」を、筒状の発熱部形成用成形体の内部に挿入して、発熱部形成用成形体を含むハニカム成形体を得ることが好ましい。
また、発熱体を珪素−炭化珪素複合材で作製する場合、以下の方法を用いてもよい。まず、「ハニカム部に相当する部分のみを備えたハニカム成形体」を作製する場合と同様の条件で杯土を作製する。次に、得られた坏土から、複数の、リング状の発熱体形成用成形体を作製する。その後、発熱体形成用成形体を焼成して発熱体形成用焼成体を作製する。その後、発熱体形成用焼成体に金属珪素を含浸させて珪素含浸発熱体形成用焼成体を作製する。そして、複数の発熱部用リング状成形体を、珪素含浸発熱体形成用焼成体を間に挟みながら積層し、発熱部形成用成形体を得るようにする。
また、発熱体を金属で作成する場合は、金属製の発熱体をプレス成形、または鋳込み法により成形し、ダイスによりリング形状にすることが好ましい。その後は、上記「発熱体を珪素−炭化珪素複合材で作製する場合」と同様にして、発熱部形成用成形体を含むハニカム成形体を得ることが好ましい。
また、発熱部(発熱部形成用成形体)内に発熱体(発熱体形成用成形体)を配設する他の方法としては、まず、上記「ハニカム部に相当する部分のみを備えたハニカム成形体」を作製する場合と同一の条件で杯土を作製し、得られた坏土から複数のリング状の成形体(発熱部用リング状成形体)を形成し、発熱部用リング状成形体の中心軸方向における端面に発熱体形成用材料として「金属含有ペースト」又は「珪素及び炭化珪素を含有するスラリー」を塗布することが好ましい。そして、発熱体形成用材料が塗布された複数の発熱部用リング状成形体を、それぞれの中心軸を揃えて(同軸となるように)積層し、中心軸方向に加圧することにより、内部に発熱体形成用材料を含む筒状の発熱部形成用成形体を得ることが好ましい。そして、得られた筒状の発熱部形成用成形体の内面に、発熱部用リング状成形体を作製する際に用いた坏土に更に水及び分散剤を加えたスラリーを塗布し、「ハニカム部に相当する部分のみを備えたハニカム成形体」を、筒状の発熱部形成用成形体の内部に挿入して、発熱部形成用成形体を含むハニカム成形体を得ることが好ましい。
得られたハニカム成形体について、焼成前に乾燥を行うことが好ましい。乾燥の方法は特に限定されず、例えば、マイクロ波加熱乾燥、高周波誘電加熱乾燥等の電磁波加熱方式と、熱風乾燥、過熱水蒸気乾燥等の外部加熱方式とを挙げることができる。これらの中でも、成形体全体を迅速かつ均一に、クラックが生じないように乾燥することができる点で、電磁波加熱方式で一定量の水分を乾燥させた後、残りの水分を外部加熱方式により乾燥させることが好ましい。乾燥の条件として、電磁波加熱方式にて、乾燥前の水分量に対して、30〜99質量%の水分を除いた後、外部加熱方式にて、3質量%以下の水分にすることが好ましい。電磁波加熱方式としては、誘電加熱乾燥が好ましく、外部加熱方式としては、熱風乾燥が好ましい。
次に、ハニカム成形体の中心軸方向長さが、所望の長さではない場合は、両端面(両端部)を切断して所望の長さとすることが好ましい。切断方法は特に限定されないが、丸鋸切断機等を用いる方法を挙げることができる。
次に、ハニカム成形体を焼成して、ハニカム焼成体を作製することが好ましい。焼成の前に、バインダ等を除去するため、仮焼成を行うことが好ましい。仮焼成は大気雰囲気において、400〜500℃で、0.5〜20時間行うことが好ましい。仮焼成及び焼成の方法は特に限定されず、電気炉、ガス炉等を用いて焼成することができる。焼成条件は、窒素、アルゴン等の不活性雰囲気において、1400〜1500℃で、1〜20時間加熱することが好ましい。
次に、得られたハニカム焼成体に触媒を担持して、ハニカム触媒体を形成することが好ましい。触媒の担持方法は、特に限定されず、公知の方法で担持することができる。例えば、先ず、所定の触媒を含有する触媒スラリーを調製する。次いで、この触媒スラリーを、吸引法等の方法により、ハニカム焼成体の隔壁表面にコートする。その後、室温又は加熱条件下で乾燥することにより、ハニカム触媒体を得ることができる。触媒スラリーのスラリー濃度は、10〜50質量%であることが好ましい。
ハニカム焼成体に担持する触媒は、上記本発明のハニカム触媒体の一の実施形態において、好ましいとされた触媒であることが好ましい。
尚、ハニカム部及び発熱部の材質が、珪素−炭化珪素複合材以外の場合、上記製造方法において、以下の条件を取り入れる(採用する)ことが好ましい。
まず、窒化アルミニウム等のセラミックス原料紛と、「イットリア(Y2O3)、シリカ(SiO2)、マグネシア(MgO)、アルミナ(Al2O3)等」の焼結助剤原料紛とを、所定の配合比で調合し、ポットミルあるいはボールミル等を用いて混合する。混合は湿式、乾式のいずれでもよく、湿式を用いた場合は、混合後乾燥を行い、原料混合紛を得る。この後、原料混合紛、又は「原料混合粉にバインダを加えて造粒したもの」に水を添加して成形原料とする。そして、成形原料を混練して坏土とする。そして、ハニカム部と発熱部とを別々に成形する場合には、坏土を押出成形することにより「ハニカム部に相当する部分のみを備えたハニカム成形体」を形成することが好ましい。また、発熱部用リング状成形体は、例えば、金型成形法、CIP(Cold Isostatic Pressing)法、スリップキャスト法等の方法により形成することが好ましい。
「発熱体形成用成形体を含むハニカム成形体」又は「発熱体形成用材料を含むハニカム成形体」を焼成する際には、窒化アルミニウムをハニカム部及び発熱部の原料として用いる場合には、常圧焼結法等を用い、約1700℃〜約1900℃で焼結させることが好ましい。また、アルミナをハニカム部及び発熱部の原料として用いる場合には、常圧焼結法等を用い、約1600℃で焼結させることが好ましい。また、窒化珪素又はサイアロンをハニカム部及び発熱部の原料として用いる場合には、常圧焼結法等を用い、約1700℃〜約1850℃で焼結させることが好ましい。また、炭化珪素をハニカム部及び発熱部の原料として用いる場合には、常圧焼結法等を用い、約2000℃〜約2200℃で焼結させることが好ましい。
(5)ハニカム触媒体(第2の発明)の製造方法:
本発明のハニカム触媒体(第2の発明)の一の実施形態の製造方法は、発熱体及び通電用端子を作製しないこと以外は、上記本発明のハニカム触媒体(第1の発明)の一の実施形態の製造方法と同様であることが好ましい。そして、発熱部の通電の際の電気抵抗が、0.1〜100Ωになるようにすることが好ましい。
(6)排ガス浄化装置の製造方法:
(6−1)ハニカム触媒体;
本発明の排ガス浄化装置を構成するハニカム触媒体は、上記本発明のハニカム触媒体(第1の発明又は第2の発明)の製造方法によって作製することが好ましい。
(6−2)第2ハニカム触媒体;
まず、セラミック原料、バインダ、界面活性剤、造孔材、水等を添加して成形原料を作製することが好ましい。セラミック原料としては、炭化珪素、珪素−炭化珪素複合材、コージェライト化原料、コージェライト、アルミナタイタネート、サイアロン、ムライト、窒化珪素、リン酸ジルコニウム、ジルコニア、チタニア、アルミナ、シリカ、及びLAS(リチウムアルミニウムシリケート)又はこれらを組み合わせたものを好適例として挙げることができる。ここで、コージェライト化原料とは、焼成によりコージェライトとなる原料を意味し、シリカが42〜56質量%、アルミナが30〜45質量%、マグネシアが12〜16質量%の範囲に入る化学組成となるように配合されたセラミックス原料である。具体的にはタルク、カオリン、仮焼カオリン、アルミナ、水酸化アルミニウム、及びシリカの中から選ばれた複数の無機原料を上記化学組成となるような割合で含むものが挙げられる。
バインダとしては、メチルセルロース、ヒドロキシプロポキシルセルロース、ヒドロキシエチルセルロース、カルボキシメチルセルロース、ポリビニルアルコール等を挙げることができる。これらの中でも、メチルセルロースとヒドロキシプロポキシルセルロースとを併用することが好ましい。バインダの含有量は、セラミック原料を100質量部としたときに、1〜10質量部であることが好ましい。
造孔材としては、焼成工程により飛散消失する性質のものであればよく、コークス等の無機物質や発泡樹脂等の高分子化合物、澱粉等の有機物質等を単独で用いるか、組み合わせて用いることができる。造孔材の含有量は、セラミック原料を100質量部としたときに、1〜10質量部であることが好ましい。
水の含有量は、セラミック原料を100質量部としたときに、20〜35質量部であることが好ましい。
界面活性剤としては、エチレングリコール、デキストリン、脂肪酸石鹸、ポリアルコール等を用いることができる。これらは、1種単独で使用してもよいし、2種以上を組み合わせて使用してもよい。界面活性剤の含有量は、セラミック原料を100質量部としたときに、0.1〜5質量部であることが好ましい。
次に、成形原料を混練して坏土を形成する。成形原料を混練して坏土を形成する方法としては特に制限はなく、例えば、ニーダー、真空土練機等を用いる方法を挙げることができる。
次に、坏土を押出成形して第2ハニカム成形体を形成する。押出成形に際しては、所望の全体形状、セル形状、隔壁厚さ、セル密度等を有する口金を用いることが好ましい。口金の材質としては、摩耗し難い超硬合金が好ましい。第2ハニカム成形体は、流体の流路となる複数のセルを区画形成する隔壁と最外周に位置する外周壁とを有する構造である。
第2ハニカム成形体の隔壁厚さ、セル密度、外周壁の厚さ等は、乾燥、焼成における収縮を考慮し、作製しようとする第2ハニカム触媒体の構造に合わせて適宜決定することができる。
得られた第2ハニカム成形体について、焼成前に乾燥を行うことが好ましい。乾燥の方法は特に限定されず、例えば、マイクロ波加熱乾燥、高周波誘電加熱乾燥等の電磁波加熱方式と、熱風乾燥、過熱水蒸気乾燥等の外部加熱方式とを挙げることができる。これらの中でも、成形体全体を迅速かつ均一に、クラックが生じないように乾燥することができる点で、電磁波加熱方式で一定量の水分を乾燥させた後、残りの水分を外部加熱方式により乾燥させることが好ましい。乾燥の条件として、電磁波加熱方式にて、乾燥前の水分量に対して、30〜99質量%の水分を除いた後、外部加熱方式にて、3質量%以下の水分にすることが好ましい。電磁波加熱方式としては、誘電加熱乾燥が好ましく、外部加熱方式としては、熱風乾燥が好ましい。
次に、第2ハニカム成形体の中心軸方向長さが、所望の長さではない場合は、両端面(両端部)を切断して所望の長さとすることが好ましい。切断方法は特に限定されないが、丸鋸切断機等を用いる方法を挙げることができる。
次に、第2ハニカム成形体を焼成して、第2ハニカム焼成体を作製することが好ましい。焼成の前に、バインダ等を除去するため、仮焼成を行うことが好ましい。仮焼成は大気雰囲気において、400〜500℃で、0.5〜20時間行うことが好ましい。仮焼成及び焼成の方法は特に限定されず、電気炉、ガス炉等を用いて焼成することができる。焼成条件は、窒素、アルゴン等の不活性雰囲気において、1400〜1500℃で、1〜20時間加熱することが好ましい。
次に、得られた第2ハニカム焼成体に触媒を担持して、第2ハニカム触媒体を形成することが好ましい。触媒の担持方法は、特に限定されず、公知の方法で担持することができる。例えば、先ず、所定の触媒を含有する触媒スラリーを調製する。次いで、この触媒スラリーを、吸引法等の方法により、第2ハニカム焼成体の隔壁表面にコートする。その後、室温又は加熱条件下で乾燥することにより、第2ハニカム触媒体を得ることができる。触媒スラリーのスラリー濃度は、10〜50質量%であることが好ましい。
第2ハニカム焼成体に担持する触媒は、上記本発明の排ガス浄化装置の一の実施形態を構成する第2ハニカム触媒体に担持される触媒として好ましいとされたものであることが好ましい。
(6−3)排ガス浄化装置;
ハニカム触媒体及び第2ハニカム触媒体に充填材を巻きつけ、充填材を圧縮した状態で、ハニカム触媒体及び第2ハニカム触媒体を缶体内に収納し、電源を通電用端子に接続することにより、図6に示すような、排ガス浄化装置500を得ることが好ましい。缶体、充填材及び電源としては、上記本発明の排ガス浄化装置の一の実施形態を構成する缶体及び充填材として好ましいとされたものであることが好ましい。
以下、本発明を実施例によって更に具体的に説明するが、本発明はこれらの実施例によって何ら限定されるものではない。
(実施例1)
(1)ハニカム触媒体:
セラミック原料として、窒化珪素(Si3N4)、これに、焼結助剤としてイットリア(Y2O3)、炭酸マグネシウム、アルミナ(Al2O3)、バインダとしてヒドロキシプロピルメチルセルロースを添加すると共に、水を添加してボールミル等を用いて混合することにより成形原料を得た。得られた成形原料を混練し、真空土練機により円柱状の坏土を作製した。バインダの含有量はセラミック原料100質量に対して7質量部であり、イットリア(Y2O3)、炭酸マグネシウム、及びアルミナ(Al2O3)の含有量は、セラミック原料100質量部に対して、それぞれ1質量部であり、水の含有量はセラミック原料100質量部に対して42質量部であった。窒化珪素粉末の平均粒子径は5μmであった。平均粒子径はレーザー回折法で測定した値である。
得られた円柱状の坏土を押出成形機を用いて成形し、ハニカム成形体を得た。得られたハニカム成形体は、作製しようとするハニカム触媒体を構成するハニカム基材の、ハニカム部に相当する部分のみを備えた成形体であった。
発熱部に相当する部分を作製する際には、まず、上記「ハニカム部に相当する部分のみを備えたハニカム成形体」を作製する場合と同一の条件で杯土を作製し、得られた坏土から複数のリング状の成形体(発熱部用リング状成形体)を形成した。
発熱体の材質は珪素-炭化珪素複合材とした。炭化珪素粉末(炭化珪素)に、金属珪素粉末(金属珪素)、バインダ、界面活性剤、及び水を添加して成形原料を作製した。炭化珪素粉末の質量と金属珪素の質量との合計に対して、金属珪素の質量が30質量%となるように調整した。バインダとしては、メチルセルロースとヒドロキシプロポキシルセルロースとを併用したものを用いた。バインダの含有量は、炭化珪素粉末の質量と金属珪素の質量との合計を100質量部としたときに、5質量部とした。水の含有量は、炭化珪素粉末の質量と金属珪素の質量との合計を100質量部としたときに、30質量部とした。界面活性剤としては、エチレングリコールを用いた。界面活性剤の含有量は、炭化珪素粉末の質量と金属珪素の質量との合計を100質量部としたときに、0.3質量部とした。
次に、成形原料を混練して坏土を形成した。得られた坏土を用いて、テープ成形によりはテープ状(細幅の板状)の可塑性成形体を形成し、ダイスにより一定形状に形状修正して、リング状の発熱体形成用成形体を得た。
複数の発熱部用リング状成形体を、発熱体形成用成形体を間に挟みながら、それぞれの中心軸を揃えて(同軸となるように)積層し、中心軸方向において加圧することにより、内部に発熱体形成用成形体を含む筒状の発熱部形成用成形体を得た。
そして、得られた筒状の発熱部形成用成形体の内面に、発熱部用リング状成形体を作製する際に用いた坏土に更に水及び分散剤を加えたスラリーを塗布し、上記「ハニカム部に相当する部分のみを備えたハニカム成形体」を、筒状の発熱部形成用成形体の内部に挿入して、発熱体形成用成形体を含むハニカム成形体を得た。
得られた「発熱体形成用成形体を含むハニカム成形体」を乾燥し、1800℃のアルゴン雰囲気で1〜10時間焼成することにより、ハニカム部及び発熱部が焼結されて一体となったハニカム焼成体を得た。
得られたハニカム焼成体に触媒を担持してハニカム触媒体を得た。ハニカム焼成体に触媒を担持する方法は以下の通りであった。まず触媒を含有する触媒スラリーを調製した。触媒としては、担体150gに貴金属1gを担持した三元触媒を用いた。貴金属としては、PtとRhを用い、その質量比を「Pt:Rh=5:1」とした。また、担体としては、「アルミナ:セリア=5:1(質量比)」で混合された、アルミナとセリアの混合材料を用いた。次いで、この触媒スラリーを、吸引法により、ハニカム焼成体の隔壁表面にコートした。その後、室温で乾燥することにより、ハニカム触媒体を得た。触媒量は、150g/リットル(ハニカム触媒体1リットル当たり150g)であった。
得られたハニカム触媒体の、「ハニカム部の隔壁」及び発熱部の気孔率は2%であった。気孔率は、水銀ポロシメータにより測定した値である。また、ハニカム触媒体(ハニカム部)の、隔壁の厚さは0.2mmであり、セル密度は93セル/cm2であった。また、ハニカム触媒体の底面の形状は、直径100mmの円形であり、ハニカム触媒体のセルの延びる方向における長さは、80mmであった。また、ハニカム基材5の発熱部4の厚さt(図2参照)の、ハニカム基材5の「セル1の延びる方向に直交する断面における」直径D(図2参照)に対する比の値(t/D)は、0.04であった。また、ハニカム触媒体を構成するハニカム基材の熱容量は2000J/(m3・K)であり、熱伝導率は40W/(m・K)であった。尚、ハニカム部の熱容量と発熱部の熱容量とは同じ値であり、ハニカム部の熱伝導率と発熱部の熱伝導率とは同じ値であった。また、発熱体の通電用端子間の抵抗は、5Ωであった。
(2)第2ハニカム触媒体:
セラミック原料として、コージェライト化原料を用いた。コージェライト化原料に、造孔材、バインダ、界面活性剤及び水を添加して成形原料とした。コージェライト化原料としては、タルク、カオリン、仮焼カオリン、アルミナ、水酸化アルミニウム、及びシリカを、その化学組成が、SiO2;42〜56質量%、Al2O3;30〜45質量%、及びMgO;12〜16質量%となるように所定の割合で調合したものを用いた。造孔材としてはグラファイトを用い、セラミック原料100質量部に対して5質量部添加した。バインダとしては、メチルセルロースを用い、セラミック原料100質量部に対して8質量部添加した。界面活性剤としては、エチレングリコールを用い、セラミック原料100質量部に対して0.5質量部添加した。水は、セラミック原料100質量部に対して30質量部添加した。
成形原料を混練し、真空土練機により円柱状の坏土を作製した。得られた円柱状の坏土を押出成形機を用いて成形し、ハニカム成形体を得た。得られたハニカム成形体を高周波誘電加熱乾燥した後、熱風乾燥機を用いて120℃で2時間乾燥し、両端面を所定量切断した。
得られたハニカム成形体を、大気雰囲気にて脱臭装置付き大気炉を用いて550℃で3時間かけて脱脂し、その後、約1420℃で5時間焼成し、ハニカム焼成体を得た。
得られたハニカム焼成体に触媒を担持してハニカム触媒体を得た。ハニカム焼成体に触媒を担持する方法は以下の通りである。まず触媒を含有する触媒スラリーを調製した。触媒としては、担体150gに貴金属1gを担持した三元触媒を用いた。貴金属としては、PtとRhを用い、その質量比を「Pt:Rh=5:1」とした。また、担体としては、「アルミナ:セリア=5:1(質量比)」で混合された、アルミナとセリアの混合材料を用いた。次いで、この触媒スラリーを、吸引法により、ハニカム焼成体の隔壁表面にコートした。その後、室温で乾燥することにより、ハニカム触媒体を得た。触媒量は、150g/リットル(ハニカム触媒体1リットル当たり150g)であった。
得られたハニカム触媒体の隔壁の気孔率は35%であった。気孔率は、水銀ポロシメータにより測定した値である。また、ハニカム触媒体の、隔壁の厚さは0.05mmであり、セル密度は180セル/cm2であった。また、ハニカム触媒体の底面の形状は、直径100mmの円形であり、ハニカム触媒体のセルの延びる方向における長さは、80mmであった。
(3)排ガス浄化装置:
得られたハニカム触媒体及び第2ハニカム触媒体に充填材を巻きつけ、充填材を圧縮した状態でハニカム触媒体及び第2ハニカム触媒体を缶体内に収納し、電源を通電用端子に接続することにより、図6に示すような排ガス浄化装置500を得た。充填材としては、耐熱無機絶縁マットを用いた。缶体の材質は、ステンレス鋼とした。また、缶体の形状は、図6に示される缶体33のような、両端部が細く絞られた円筒状とした。缶体の入口開口部及び出口開口部の直径は、55mmとした。また、缶体の、ハニカム触媒体及び第2ハニカム触媒体が挿入される部分の、中心軸に直交する断面の直径は108mmとした。電源としては、リチウムイオン電池を使用した。
得られた排ガス浄化装置について、以下の方法で、「圧力損失(圧損)」、「浄化性能」及び「耐久性」の評価を行った。結果を表3に示す。表3において、「評価結果」の「総合判断」の欄は、「圧力損失(圧損)」、「浄化性能」及び「耐久性」の全ての評価が「A」の場合を「A」とし、「A’」を含むが「B」を含まない場合を「A’」とし、一つでも「B」があれば「B」とする。「A」は、「非常に良好」であることを示し、合格である。「A’」は、「良好」であることを示し、合格である。「B」は、不合格である。
(圧力損失)
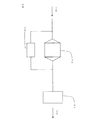
図10に示すような、圧力損失測定装置40を用いて、測定試料44にガスを流した時の圧力損失(圧損)を測定する。圧力損失測定装置40は、排ガス浄化装置を測定試料44とし、「測定試料44の流入直前の圧力と、測定試料44の流出直後の圧力との差(差圧)を測定する」差圧計42と、「測定試料44にガスG1を流すために測定試料44の流出側に取り付けられた」ブロワー43とを備え、それぞれが配管で繋がれたものである。そして、圧力損失測定装置40を用いて、測定試料44にガスを流した時の圧力損失(圧損)を測定する。尚、図10に示す圧力損失測定装置40においては、バルブ、計測機器(差圧計を除く)、バイパス等は省略している。
具体的な操作としては、まず、測定試料24の流入側端部と流出側端部に、流入側の配管と流出側の配管とを取り付け、室温下で、ブロワー43によりガスG1を測定試料44に流す。そして、ガスG1を流しながら、差圧計により、測定試料44にガスG1を流したときの圧力損失(圧損)を測定する。ここで、ガスG1の流量は、1Nm3/分とする。圧力損失が6kPa以下の場合を「A」とし、圧力損失が6kPa超、8kPa以下の場合を「A’」とし、圧力損失が8kPaを超える場合を「B」とする。「A」及び「A’」が合格であり、「B」が不合格である。図10は、圧力損失測定装置を示す模式図である。
(浄化性能)
排ガス浄化装置を、排気量2リットルのガソリンエンジンを搭載した車輌の排気系に取り付け、米国規制運転モードLA−4の運転をシャシダイナモ上で行い、米国排気ガス規制に準拠したエミッション測定方法で炭化水素排出量を測定する。炭化水素排出量が0.02g/km以下の場合を「A」とし、炭化水素排出量が0.02g/km超、0.03g/km以下の場合を「A’」とし、炭化水素排出量が0.03g/kmを超える場合を「B」とする。「A」及び「A’」が合格であり、「B」が不合格である。
(耐久性)
排ガス浄化装置に、バーナ試験装置の燃焼ガスを流す。燃焼ガスの温度を、「900℃で10分、その後200℃で10分」というサイクルで変化させ、このサイクルを100サイクル実施する。そして、その後のクラックの有無を観察する。バーナ試験装置としては、プロパンを燃料とするガスバーナの燃焼ガスと、稀釈空気との比率をコントロールすることにより、ガス温度を過渡的に変更可能なものを用いた。クラックの無い場合を「A」とし、僅かなクラックが発生しているがハニカム触媒体として使用する上で問題がない場合を「A’」、クラックが発生した場合(ハニカム触媒体として使用できない場合)を「B」とする。「A」及び「A’」が合格であり、「B」が不合格である。
(実施例2〜33)
製造条件を表1、表2に示すように変化させた以外は、実施例1と同様にして排ガス浄化装置を作製した。実施例1の場合と同様にして、上記方法で、「圧力損失(圧損)」、「浄化性能」及び「耐久性」の評価を行った。結果を表3に示す。表1において、「触媒」の欄は、第2ハニカム触媒体の単位体積当たりの触媒量(g/リットル)を示す。表2において、「触媒」の欄は、ハニカム触媒体の単位体積当たりの触媒量(g/リットル)を示す。また、「発熱体」の「端子間抵抗」の欄は、通電用端子間の抵抗値を示す。
また、熱容量は、レーザーフラッシュ法により測定した。熱伝導率は、レーザーフラッシュ法により測定した。体積抵抗率は、四端子法により測定した。
(比較例1)
実施例1における第2ハニカム触媒体のみを缶体内に収納して排ガス浄化装置を作製した(比較例1)。第2ハニカム触媒体は、熱容量が1200J/(m3・K)であり、熱伝導率は1W/(m・K)であり、体積抵抗率が1013Ωcmであった。実施例1の場合と同様にして、上記方法で、「圧力損失(圧損)」、「浄化性能」及び「耐久性」の評価を行った。結果を表3に示す。
表1〜3より、実施例1〜33の排ガス浄化装置は、ハニカム触媒体のハニカム基材が、発熱部に発熱体を有することにより浄化性能に優れることが分かる。