JP2016207828A - コンデンサ素子およびその製造方法 - Google Patents

コンデンサ素子およびその製造方法 Download PDF

Info

Publication number
JP2016207828A
JP2016207828A JP2015087735A JP2015087735A JP2016207828A JP 2016207828 A JP2016207828 A JP 2016207828A JP 2015087735 A JP2015087735 A JP 2015087735A JP 2015087735 A JP2015087735 A JP 2015087735A JP 2016207828 A JP2016207828 A JP 2016207828A
Authority
JP
Japan
Prior art keywords
film
exterior
metallized
heat shrinkage
dielectric
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2015087735A
Other languages
English (en)
Other versions
JP6430328B2 (ja
Inventor
甲児 ▲高▼垣
甲児 ▲高▼垣
Koji Takagaki
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nichicon Corp
Original Assignee
Nichicon Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nichicon Corp filed Critical Nichicon Corp
Priority to JP2015087735A priority Critical patent/JP6430328B2/ja
Publication of JP2016207828A publication Critical patent/JP2016207828A/ja
Application granted granted Critical
Publication of JP6430328B2 publication Critical patent/JP6430328B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Fixed Capacitors And Capacitor Manufacturing Machines (AREA)

Abstract

【課題】高耐熱性を確保しながら、熱エージング処理に際して巻き緩みも過剰収縮もともに良好に抑制し、フィルムコンデンサの耐電圧性能・寿命性能を向上する。【解決手段】誘電体フィルム13の巻回重なり部分どうし間に金属薄膜電極14を介在させた金属化フィルム巻回体12と、その巻回体の外周部に巻回され熱溶着によって固定された外装フィルム15と、金属化フィルム巻回体の軸方向両端面に形成された電極引き出し部16,16とを有するコンデンサ素子10である。誘電体フィルムがシンジオタクチックポリスチレンを主成分とするフィルムで構成され、外装フィルムがポリエチレンテレフタレートを主成分とするフィルムで構成される。誘電体フィルムの150℃熱収縮率は1.5〜2.5%、外装フィルムの150℃熱収縮率は0.5〜2.0%で、かつ、外装フィルムの150℃熱収縮率は誘電体フィルムの150℃熱収縮率よりも小さい。【選択図】図1

Description

本発明は、対向する誘電体フィルム重なり部分どうし間に金属薄膜電極を介在させた状態で巻回された金属化フィルム巻回体と、この金属化フィルム巻回体の外周部に巻回され熱溶着によって固定された外装フィルムと、金属化フィルム巻回体の軸方向両端面において誘電体フィルム重なり部分どうし間の前記金属薄膜電極に接続される状態で形成された電極引き出し部(メタリコン)とを有するコンデンサ素子に関する。
上記の構成における金属化フィルム巻回体については、片面に蒸着などにより金属薄膜電極を形成した誘電体フィルム(金属化フィルム)を2枚重ね合わせて巻回したものや、両面に金属薄膜電極を形成した誘電体フィルム(金属化フィルム)と両面ともに金属薄膜電極を形成していない誘電体フィルム(非金属化フィルム)とを重ね合わせて巻回したものがある。金属薄膜電極の形成方法としては蒸着、スパッタリング、イオンプレーティング、メッキなどがあり、特に製造効率上好ましいのは真空蒸着法による蒸着金属電極である。
従来、ポリプロピレン(PP)フィルムは、コンデンサ素子本体の誘電体フィルムとしても、また外装フィルムとしても広く採用されている。外装フィルムは金属化フィルム巻回体を保護するとともに、巻き緩みを抑制する機能を有している。熱エージング処理において金属化フィルム巻回体における最外周部の巻き緩みを抑制するには、フィルム長手方向での熱収縮率について、外装フィルムの熱収縮率λ2 を誘電体フィルムの熱収縮率λ1 より大きく設定する(λ2 >λ1 )のが好ましいとされ、巻き締め力を適度にして巻き緩みを効果的に抑制することによりフィルムコンデンサの耐電圧性能・寿命性能を確保することが可能となっている(例えば特許文献1(特開平7−161573号公報)参照)。
近年、コンデンサ素子の耐熱性の向上が求められているが、ポリプロピレン(PP)フィルムは耐熱性の要求に対して融点が低く、高温環境下での使用に適さなくなってきている状況が生じている。そこで、コンデンサ素子の耐熱性を向上するために、誘電体フィルムをシンジオタクチック構造のスチレン系重合体であるシンジオタクチックポリスチレン(SPS)フィルムで構成したコンデンサ素子が開発されている(例えば特許文献2(特開平10−92688号公報)、特許文献3(特開平6−29146号公報)、特許文献4(特開2011−238813号公報)参照)。シンジオタクチック構造とは、高分子の立体規則性に関し炭素‐炭素結合から形成される主鎖に対して、側鎖であるフェニル基や置換フェニル基が交互に反対方向に位置する立体構造のことである。シンジオタクチックポリスチレン(SPS)フィルムはポリプロピレン(PP)フィルムなど一般的な誘電体フィルムに比べてすぐれた高耐熱性を有している。
一方で、外装フィルムとしては従前通りポリプロピレン(PP)フィルムで構成するのが一般的であった。
特開平7−161573号公報 特開平10−92688号公報 特開平6−29146号公報 特開2011−238813号公報 特開2008−198924号公報 特開2011−249468号公報 特開2012−234919号公報
ところが、ポリプロピレン(PP)フィルムとシンジオタクチックポリスチレン(SPS)フィルムとではフィルム長手方向での熱収縮率が大きく相違しており、それが原因となって外装フィルムによる金属化フィルム巻回体に対する巻回状態につき、過剰収縮が起きやすいという問題が生じていた。
ポリプロピレン(PP)フィルムは比較的安価でありコスト面で有利であるが、フィルム長手方向での熱収縮率がかなり大きい。反面、シンジオタクチックポリスチレン(SPS)フィルムのフィルム長手方向での熱収縮率はかなり小さく、両者の熱収縮率差は相当に大きいものとなってしまう。すなわち、高耐熱性確保のために誘電体フィルムをシンジオタクチックポリスチレン(SPS)フィルムで構成する場合に、外装フィルムを従前通りポリプロピレン(PP)フィルムのままとすると、外装フィルムの熱収縮率λ2 が誘電体フィルムの熱収縮率λ1 よりかなり大きくなってしまう。その結果として、熱エージング処理(140℃以上)の際に、巻き締め力が大きすぎて過剰収縮を引き起こし、金属化フィルム巻回体に歪みを生じさせ、耐電圧性能・寿命性能を低下させてしまうという問題があった。
一方、別の観点から、誘電体フィルムや外装フィルムとしてポリエチレンテレフタレート(PET)フィルムを用いることも提案されている。
特許文献1(特開平7−161573号公報)記載の金属化フィルムコンデンサにおいては、誘電体フィルムとしてポリプロピレン(PP)フィルムやポリエチレンテレフタレート(PET)フィルムを用いており、外装フィルムの熱収縮率λ2 を誘電体フィルムの熱収縮率λ1 より大きくする(λ2 >λ1 )ことで、巻き緩みを抑制するとともに、金属化フィルム巻回体と外装フィルムとのフィルム層間にエアーギャップが生じることを防止している。
特許文献5(特開2008−198924号公報)や特許文献6(特開2011−249468号公報)や特許文献7(特開2012−234919号公報)においては、巻き緩みの抑制等のために、外装フィルム(保護フィルム、防水フィルム)としてポリエチレンテレフタレート(PET)フィルムを用いることが記載されているが、いずれも誘電体フィルムにつきシンジオタクチックポリスチレン(SPS)フィルムを用いることには何ら言及がない。
特許文献2(特開平10−92688号公報)の主たる説明においては、誘電体フィルムをシンジオタクチックポリスチレン(SPS)フィルムで構成し、外装フィルムとしてポリプロピレン(PP)フィルムを用いる。誘電体フィルムとして片面に蒸着金属を形成したポリプロピレン(PP)フィルムと同じ蒸着金属を片面に形成したシンジオタクチックポリスチレン(SPS)フィルムとの重ね合わせフィルムを用い、外装フィルムとしてポリプロピレン(PP)フィルムを用いるという記載がある。また、シンジオタクチックポリスチレン(SPS)フィルムとともに、別材質のフィルム(ポリエチレンテレフタレート、ポリカーボネート、ポリエチレン、ポリスチレン、ポリフッ化ビニリデン、ポリエーテルエーテルケトンなどのフィルム)の重ね合わせフィルムを用いるという記載がある。そして、副次的な説明(なお書き)として、外装フィルム(外巻フィルム)としてポリプロピレン(PP)フィルム以外にポリスチレン、ポリエチレン、ポリエチレンテレフタレート(PET)、ポリ塩化ビニリデンなどのフィルムでもよいとしている(段落[0034]参照)。これも、シンジオタクチックポリスチレン(SPS)フィルムの低収縮性を利用して、外装フィルムの熱収縮率λ2 を誘電体フィルムの熱収縮率λ1 より大きくする(λ2 >λ1 )ものである。
特許文献2(特開平10−92688号公報)には、誘電体フィルムとしてシンジオタクチックポリスチレン(SPS)フィルムを採用すること、および外装フィルムとしてポリプロピレン(PP)フィルムのほか、ポリエチレンテレフタレート(PET)フィルムを採用することについて言及がある。
しかしながら、誘電体フィルムとしてシンジオタクチックポリスチレン(SPS)フィルムを用いるとともに外装フィルムとしてポリエチレンテレフタレート(PET)フィルムを用いると想定した場合において、そのポリエチレンテレフタレート(PET)フィルムは安価ではあるが熱収縮率が相対的に小さなものであるのが一般的である。これに対して、誘電体フィルムを構成する高耐熱性のシンジオタクチックポリスチレン(SPS)フィルムはその熱収縮率が相対的に大きなものであるのが一般的である。ここで、熱エージング温度としては使用温度より高い温度であって、用いられるフィルムが極端な熱ダメージを受けないような温度(例えば特許文献5では140〜170℃)に設定される。したがって、なんらの工夫もなく、上記の構成で熱エージング処理を行うと、熱収縮率の大小関係(誘電体フィルムに比べて外装フィルムの方が小さい)から外装フィルムが充分に収縮せず、フィルムコンデンサ外周部の巻き緩みを効果的に抑制することが困難となる。その結果として、耐電圧性能・寿命性能の低下を招くという問題がある。
なお、特許文献5(特開2008−198924号公報)では、外装フィルムの熱エージング温度における熱収縮率が誘電体フィルムの熱エージング温度における熱収縮率より大きいことにより巻き緩みを少なくすることが可能である、としている。しかし、誘電体フィルムと外装フィルムについて採用する材質はいずれもポリエチレンナフタレート、ポリフェニレンサルファイド、ポリイミドまたはポリエチレンテレフタレートのいずれかの組み合わせであって、特許文献5には、シンジオタクチックポリスチレン(SPS)フィルムとポリエチレンテレフタレート(PET)フィルムとの組み合わせについては言及がない。
本発明者の実験結果によれば、誘電体フィルムがシンジオタクチックポリスチレン(SPS)フィルムで構成され、かつ、外装フィルムがポリエチレンテレフタレート(PET)フィルムで構成された構成について、外装フィルムの熱収縮率λ2 を誘電体フィルムの熱収縮率λ1 より大きく(λ2 >λ1 )すれば、過剰収縮が引き起こされて金属化フィルム巻回体に歪みが生じ、その結果として耐電圧性能・寿命性能を低下させてしまうことが明らかとなっている。
本発明はこのような事情に鑑みて創作したものであり、誘電体フィルムをシンジオタクチックポリスチレン(SPS)フィルムとし、かつ、外装フィルムをポリエチレンテレフタレート(PET)フィルムとするコンデンサ素子に関して、熱エージング処理に際して巻き緩みも過剰収縮もともに良好に抑制し、もってフィルムコンデンサの耐電圧性能・寿命性能を向上できるようにすることを目的としている。
本発明は、次の手段を講じることにより上記の課題を解決する。
すなわち、本発明によるコンデンサ素子は、
誘電体フィルムを対向させその誘電体フィルム重なり部分どうし間に金属薄膜電極を介在させた状態で巻回された金属化フィルム巻回体と、この金属化フィルム巻回体の外周部に巻回され熱溶着によって固定された外装フィルムと、前記金属化フィルム巻回体の軸方向両端面においてフィルム重なり部分どうし間の前記金属薄膜電極に接続される状態で形成された電極引き出し部とを有するコンデンサ素子であって、
前記金属化フィルム巻回体における誘電体フィルムがシンジオタクチックポリスチレンを主成分とするフィルムで構成され、
前記外装フィルムがポリエチレンテレフタレートを主成分とするフィルムで構成され、
前記誘電体フィルムの150℃熱収縮率は1.5〜2.5%であり、前記外装フィルムの150℃熱収縮率は0.5〜2.0%であり、かつ、前記外装フィルムの150℃熱収縮率は前記誘電体フィルムの150℃熱収縮率よりも小さく設定されていることを特徴としている。
また、本発明によるコンデンサ素子の製造方法は、
少なくとも片面に金属薄膜電極が形成され150℃熱収縮率が1.5〜2.5%のシンジオタクチックポリスチレンからなる誘電体フィルムを巻回して、フィルム重なり部分どうし間に金属薄膜電極を介在させた金属化フィルム巻回体を作製する巻回体作製工程と、
この金属化フィルム巻回体の外周部に、150℃熱収縮率が0.5〜2.0%かつ前記誘電体フィルムの150℃熱収縮率よりも小さいポリエチレンテレフタレートフィルムからなる外装フィルムを巻回し、熱溶着によって固定する外装工程と、
プレスによって断面小判形の柱状体に成形する成形工程と、
前記金属化フィルム巻回体の軸方向両端に、フィルム重なり部分どうし間の前記金属薄膜電極に接続する状態で電極引き出し部を形成する電極引出部形成工程と、
前記電極引き出し部を形成したコンデンサ素子に対して加熱状態でエージング処理を施す熱エージング処理工程とを備えることを特徴としている。
ここで150℃熱収縮率はいずれもフィルム長手方向での熱収縮率である。
上記構成によれば、次のような作用が発揮される。すなわち、
(1)誘電体フィルムをシンジオタクチックポリスチレン(SPS)を主成分とするフィルムで構成しているので、コンデンサ素子として充分な高耐熱性を確保することが可能である。
(2)シンジオタクチックポリスチレン(SPS)を主成分とするフィルムで構成した誘電体フィルムの150℃熱収縮率λ1 を1.5〜2.5%とし、ポリエチレンテレフタレート(PET)を主成分とするフィルムで構成した外装フィルムの150℃熱収縮率λ2 を0.5〜2.0%とする状態で、さらに外装フィルムの150℃熱収縮率λ2 を誘電体フィルムの150℃熱収縮率λ1 よりも小さく設定(λ2 <λ1 )してあるので、熱エージング処理において巻き緩みも過剰収縮もともに良好に抑制することが可能となる。
シンジオタクチックポリスチレン(SPS)を主成分とするフィルムからなる誘電体フィルムの150℃熱収縮率λ1 を2.5%以下とすることで、以下の不具合の発生を防止することができる。すなわち、誘電体フィルムと外装フィルムの熱収縮率の差異が過剰となり、誘電体フィルム巻回体と外装フィルムとのフィルム層間にエアーギャップが生じ、耐電圧性能・寿命性能を低下させてしまうという不具合の発生を防止することができる。また逆に、その熱収縮率λ1 を1.5以上とすることで、以下の不具合の発生を防止することができる。すなわち、誘電体フィルムの熱収縮率が小さく、熱エージング処理において十分な誘電体フィルム巻回体の収縮が得られず、誘電体フィルム層間に余剰空気層が介在することにより、耐電圧性能・寿命性能を低下させてしまうという不具合の発生を防止することができる。このような理由により、シンジオタクチックポリスチレン(SPS)を主成分とするフィルムからなる誘電体フィルムの150℃熱収縮率λ1 を1.5〜2.5%としている。
一方、ポリエチレンテレフタレート(PET)を主成分とするフィルムからなる外装フィルムの150℃熱収縮率λ2 を0.5以上とすることで、以下の不具合の発生を防止することができる。すなわち、誘電体フィルムと外装フィルムの熱収縮率の差異が過剰となり、誘電体フィルム巻回体と外装フィルムとのフィルム層間にエアーギャップが生じ、耐電圧性能・寿命性能を低下させてしまうという不具合の発生を防止することができる。また逆に、その熱収縮率λ2 を2.0%以下とすることで、金属化フィルム巻回体と外部との十分な絶縁性を容易に確保することができる。
このような理由により、ポリエチレンテレフタレート(PET)を主成分とするフィルムからなる外装フィルムの150℃熱収縮率λ2 を0.5〜2.0%としている。
なお、誘電体フィルムについては主成分がシンジオタクチックポリスチレン(SPS)で構成されていればよく、他の材質との複合体であってもよい。例えば、帯電防止剤等の添加剤を適宜含んでいてもよい。外装フィルムについても主成分がポリエチレンテレフタレート(PET)で構成されていればよく、他の材質との複合体であってもよい。
上記構成のコンデンサ素子またはコンデンサ素子の製造方法において、次のように構成することは好ましい態様である。
加熱状態でエージング処理を施す際にエージング温度を130℃〜150℃にして熱エージング処理を行うことが好ましい。この構成によれば、高温連続電圧印加試験における静電容量の低下を長期にわたり抑制することが可能になる。
特に、外装フィルムの金属化フィルム巻回体の外周部に対する巻回は、その巻き付け張力を1〜10MPaにおいて行うとともに、熱エージング処理を施す際のエージング温度を140℃〜150℃にしてエージング処理を行うことで、後述する実施例に示すように高温連続電圧印加試験における静電容量の低下を2000時間以上の長期にわたり抑制することができる。
本発明によれば、高耐熱性の向上を図りながら、熱エージング処理において巻き緩みも過剰収縮もともに良好に抑制し、もってフィルムコンデンサの耐電圧性能・寿命性能を向上することができる。
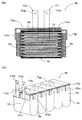
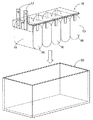
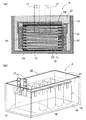
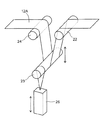
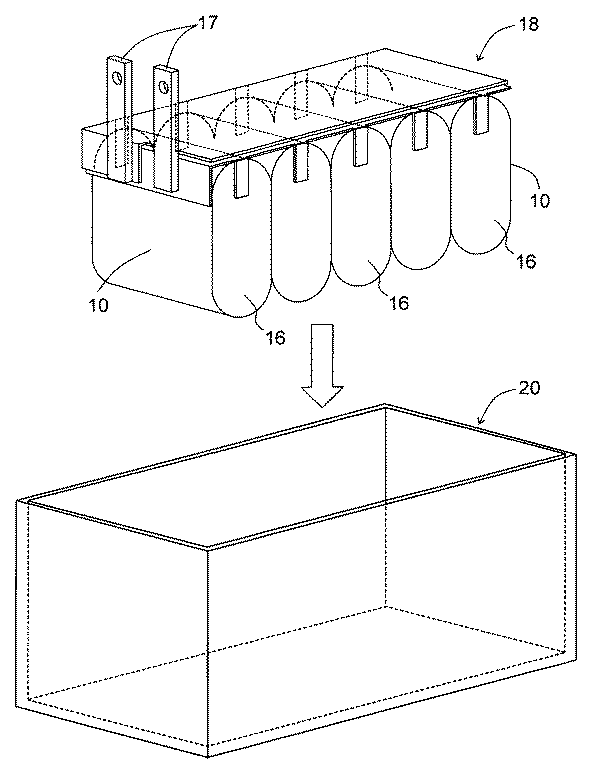
本発明の実施例におけるコンデンサ素子の断面図(a)と、コンデンサ素子の斜視図(b) 本発明の実施例における金属化フィルムコンデンサの製造工程を表すフローチャート 本発明の実施例における金属化フィルム巻回体の元になる金属化フィルムを示す斜視図 本発明の実施例における円柱状の金属化フィルム巻回体の作製途中を示す斜視図 本発明の実施例の金属化フィルムコンデンサにおけるコンデンサユニットの構造を示す断面図と斜視図 本発明の実施例の金属化フィルムコンデンサにおけるコンデンサユニットを外装ケースに収容する様子を示す斜視図 本発明の実施例の金属化フィルムコンデンサの断面図と斜視図 本発明の実施例のコンデンサ素子の製造方法において巻き付け張力の制御と巻き付け張力の測定の方式を示す斜視図
以下、上記構成の本発明のコンデンサ素子およびコンデンサ素子の製造方法につき、その実施の形態を具体的な実施例のレベルで詳しく説明する。
以下、本発明にかかわる金属化フィルムコンデンサの実施例を、図面を参照して詳細に説明する。
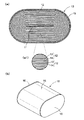
図1(a)はコンデンサ素子の断面図、図1(b)はコンデンサ素子の斜視図である。図1において、10はコンデンサ素子、11は先巻フィルム、12はコンデンサ素子10の本体部を構成する金属化フィルム巻回体、13は誘電体フィルム、14は金属薄膜電極、15は外装フィルム、16は電極引き出し部(メタリコン)である。金属化フィルム巻回体12は、先巻フィルム11の周りに誘電体フィルム13を多重に巻回する際に、そのフィルム重なり部分どうし間に金属薄膜電極14を介在させている。すなわち、部分拡大図(a1)に示すように、径方向で対向して重なり合う一対の隣接する誘電体フィルム13,13どうし間に金属薄膜電極14が介在され、逆に、径方向で対向して重なり合う一対の隣接する金属薄膜電極14,14どうし間に誘電体フィルム13が介在されている。つまり、誘電体フィルム13と金属薄膜電極14とは交互に繰り返す積層状態となっている。一対の金属薄膜電極14,14によって誘電体フィルム13をサンドイッチ状に挟み込む構造がコンデンサ(蓄電)構造となっている。外装フィルム15は金属化フィルム巻回体12の外周部に対して複数回にわたって巻回され、熱溶着によって固定されている。その熱溶着は外装フィルム15自身に対して行われる。次に、円柱状の金属化フィルム巻回体12を図1に示すように、プレスによる加熱成形で断面小判状の柱状体に成形する。そして、金属化フィルム巻回体12の軸方向両端面において、誘電体フィルム13の重なり部分どうし間の前記金属薄膜電極14,14に接続する状態で電極引き出し部(メタリコン)16,16が形成されている(詳しくは後述する)。
以上のような構造をもつコンデンサ素子10において、本発明では特に、金属化フィルム巻回体12における誘電体フィルム13としてシンジオタクチックポリスチレン(SPS)フィルムを用いるとともに、外装フィルム15としてポリエチレンテレフタレート(PET)フィルムを用いている。さらに、誘電体フィルム13と外装フィルム15の熱収縮率に関して、誘電体フィルム13の150℃熱収縮率λ1 を1.5〜2.5%とするとともに、外装フィルム15の150℃熱収縮率λ2 を0.5〜2.0%とした上で、さらに、外装フィルム15の150℃熱収縮率λ2 を誘電体フィルム13の150℃熱収縮率λ1 よりも小さく設定している(λ2 <λ1 )。このフィルム性状についての特定が本発明の特徴であり、特に外装フィルム15の150℃熱収縮率λ2 を誘電体フィルム13の150℃熱収縮率λ1 よりも小さくする(λ2 <λ1 )点はこれまでの考え方では見られなかった特異な点である。
シンジオタクチックポリスチレン(SPS)はシンジオタクチック構造を有するスチレン系重合体であり、上記のようにポリプロピレン(PP)フィルムなど一般的な誘電体フィルムに比べてすぐれた高耐熱性を有している。
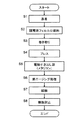
図2は金属化フィルムコンデンサの製造工程を表すフローチャートである。図2に示すように、第1の工程S1で誘電体フィルム13の表面(片面または両面)に対して金属の蒸着を行って誘電体フィルム13上に金属薄膜電極14を形成する。次いで第2の工程S2で表面に金属薄膜電極が形成された誘電体フィルムを所定幅に裁断する。次いで第3の工程S3で金属化フィルム12Aの巻き取りを行う(巻回体作製工程、外装工程)。巻き取りは先巻フィルム11を芯材にして行う。次いで第4の工程S4で加圧成形(プレス)を行い、断面小判状の柱状体に成形する(成形工程)。次いで第5の工程S5で電極引き出し部(メタリコン)16,16を形成する(電極引出部形成工程)。次いで第6の工程S6でコンデンサ素子10に対して加熱状態でエージング処理を施す熱エージング処理を行う(熱エージング処理工程)。次いで第7の工程S7でコンデンサ素子10に対して外部引き出し端子17,17(図5参照)を結線する。次いで第8の工程S8でケース等にコンデンサ素子10を収納し樹脂封止を行う(図7参照)。
以下、図2〜図7を参照しつつ、金属化フィルムコンデンサの詳しい構造について説明する。
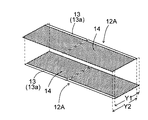
図3は図1に示す金属化フィルム巻回体12の元になる金属化フィルム12Aを示している。図3に示すように、誘電体フィルム13の片面(両面の場合もある)に金属を蒸着させて金属薄膜電極14を形成することにより金属化フィルム12Aを構成している。誘電体フィルム13の一側の端縁領域は絶縁マージン13a(白抜き部分)として残し、それ以外の領域を金属薄膜電極14(ハッチング部分)としている。絶縁マージン13a,13aが幅方向で互いに逆側に位置するように2枚の金属化フィルム12A,12Aを対向配置し、両矢印Y1,Y2で示すようにフィルム幅方向でずらした状態で重ね合わせる。このとき、2枚の金属化フィルム12A,12Aにおいて、フィルム面に対する金属薄膜電極14,14の存在側が同じ向き(図示例では上向き)となる状態で重ね合わせる。
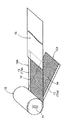
図4は図3の工程の次の工程であって、円柱状の金属化フィルム巻回体12の作製途中を示す。図3のようにして2枚重ね合わされた金属化フィルム12A,12Aを図4に示すように先巻フィルム11を中心としてその周囲にロール状に巻回する(巻回体作製工程)。一方の金属化フィルム12Aの巻き終わり部分に外装フィルム15を接合し、金属化フィルム巻回体12の巻き終わり部分の外周面に対し引き続いて外装フィルム15を複数回巻回する(外装工程)。そして、外装フィルム15の終端部分をヒートシール等によって熱溶着し、固定化する。ヒートシールにおいては、ポリエチレンテレフタレート(PET)フィルムの最外装フィルムを含む最外装フィルムから2〜5層を熱溶着することが好ましい。
図1(b)は図4の工程の次の工程を示している。この図には断面小判形の柱状体に成形したコンデンサ素子10が示されている。最外層に外装フィルム15を巻き付けた円柱状の金属化フィルム巻回体12を直径方向でプレス加工することにより、断面小判形の柱状体とする(成形工程)。そして、断面小判形の柱状体の軸方向両端面に金属微粒子を溶射して電極引き出し部16,16を形成する(電極引出部形成工程)。このときの溶射金属は巻回積層されている金属化フィルム12A,12Aの層間の凹溝(図示せず)に進入し、凹溝内で露出している金属薄膜電極14,14に対して電気的に接続される。この場合に、重なり合う一対の隣接する金属薄膜電極14,14のうち、一方の金属薄膜電極14が軸方向一端側の金属薄膜電極14に接続され、他方の金属薄膜電極14が軸方向他端側の金属薄膜電極14に接続される。すなわち、コンデンサ素子の正極側と負極側とに分けられる。
図5は図4の工程の次の工程であって、複数のコンデンサ素子10の軸方向両端の電極引き出し部16,16に対して外部引き出し端子17,17の基端部を半田付けして構成したコンデンサユニット18の構造を示している。図5(a)は断面図、図5(b)は斜視図である。
図5に示すように、軸方向両端面に電極引き出し部16,16が設けられたコンデンサ素子10を複数個並列に並べる。外部引き出し端子17は、並列コンデンサ素子10…群に被せられる長方形状の端子プレート17aと、電極引き出し部16に半田付けされる複数の第1接続片17b…と、1つの第2接続片17cと、第2接続片17cに半田付けされる外部端子17dとからなる。長方形状の端子プレート17aの長辺に沿う一側部の複数箇所が直角に折り曲げられて第1接続片17b…が一体的に形成されているとともに、端子プレート17aの短辺に沿う一側部が同じく直角に折り曲げられて1つの第2接続片17cが一体的に形成されている。さらに、第2接続片17cに1つの外部端子17dが半田付けされている。この外部引き出し端子17は、正極側のものと負極側のものとが1つずつ設けられる。図中の符号に付加したサフィックス(添え字)の〔1 〕〔2 〕はそれぞれ正極側と負極側の区別に用いられる。正極側の外部引き出し端子171 の長方形状の端子プレート17a1 と負極側の外部引き出し端子172 の長方形状の端子プレート17a2 とは両者間にシート状の絶縁スペーサ19が介在される状態で重ね合わされている。正極側の外部引き出し端子171 における複数の第1接続片17b1 …が存在する側と負極側の外部引き出し端子172 における複数の第1接続片17b2 …が存在する側とはコンデンサ素子10を挟んで互いに反対側となっている。正極側の複数の第1接続片17b1 …は複数のコンデンサ素子10…の軸方向一側の電極引き出し部(メタリコン)16…に半田付けされている。同様に、負極側の複数の第1接続片17b2 …は複数のコンデンサ素子10…の軸方向他側の電極引き出し部(メタリコン)16…に半田付けされている。正極側の第2接続片17c1 と負極側の第2接続片17c2 とは両者間にシート状の絶縁スペーサ19が介在される状態で対向しており、正極側の第2接続片17c1 には正極側の外部端子17d1 が半田付けされ、負極側の第2接続片17c2 には負極側の外部端子17d2 が半田付けされている。正負一対の外部端子17d1 ,13d2 は互いに平行で、各端子プレート17a1 ,17a2 に対して直角姿勢となっている。
以上のようにして、軸方向両端に電極引き出し部16,16が形成された複数のコンデンサ素子10…と正負の外部引き出し端子17,17とでコンデンサユニット18が構成されている。
図6は図5の工程の次の工程であって、上記のようにして構成されたコンデンサユニット18を外装ケース20に収容する様子を示している。
図7はコンデンサユニット18を外装ケース20に収納した状態を示す。コンデンサユニット18の外周面と外装ケース20の内周面には封止樹脂21を充填すべき空間が存在している。その空間に溶融樹脂を注入充填し、それを固化させて封止樹脂21とする。
以上のようにして金属化フィルムコンデンサAが得られる。すなわち、金属化フィルム巻回体12の軸方向両端に金属微粒子の溶射によって電極引き出し部16,16が形成され、その両端部の電極引き出し部16,16の表面に外部引き出し端子17,17の基部が電気的に接続されている。両端部に電極引き出し部16,16を形成した複数の金属化フィルム巻回体12の、電極引き出し部16,16に外部引き出し端子17,17を電気的に接続することをもってコンデンサユニット18が構成されている。コンデンサユニット18が外装ケース20の内部に収容された上で、外装ケース20内に溶融樹脂が注入充填され、それが固化して封止樹脂21となっている。この封止樹脂21は外部引き出し端子17,17の一部を除いてコンデンサユニット18を覆うとともに、そのコンデンサユニット18を外装ケース20に固定保持している。なお、コンデンサユニット18を構成する金属化フィルム巻回体12の個数が1個の場合もあり得る。
具体的実施例1
フィルム長手方向の150℃熱収縮率が2.0%であるシンジオタクチック構造のスチレン系重合体(SPS)を主とする4μm厚のフィルムを誘電体としてその表面にアルミニウム、亜鉛等の金属を蒸着した金属化フィルムを巻回し、外装フィルムにはフィルム長手方向の150℃熱収縮率が1.5%である厚さ16μmのポリエチレンテレフタレート(PET)フィルムを用いた。外装フィルム幅は60mmとし、巻き付け張力400g/cm2 (≒4.1MPa)にて巻き付けた。外装フィルムをヒートシール(熱融着)にて最外層から3層を固定した。次いで、コンデンサ素子を断面小判状の柱状体に加圧成形(プレス)した。アーク溶射にてメタリコン(Zn)を施した後、150℃雰囲気にて熱エージング処理を施してフィルムコンデンサ(コンデンサ素子)を得た。
比較例として、フィルム長手方向の150℃熱収縮率が2.0%であるシンジオタクチック構造のスチレン系重合体(SPS)を主とする4μm厚のフィルムを誘電体としてその表面にアルミニウム、亜鉛等の金属を蒸着した金属化フィルムを巻回し、外装フィルムにはフィルム長手方向の100℃熱収縮率が3.0%である厚さ22μmのポリプロピレン(PP)フィルムを用いた。外装フィルム幅は60mmとし、巻き付け張力100g/cm2 (≒0.7MPa)にて巻き付けた。外装フィルムをヒートシール(熱融着)にて最外層から3層を固定した。次いで、コンデンサ素子を断面小判状の柱状体に加圧成形(プレス)した。アーク溶射にてメタリコン(Zn)を施した後、150℃雰囲気にて熱エージング処理を施してフィルムコンデンサ(コンデンサ素子)を得た。
実施例、比較例で示したフィルムコンデンサに対し、雰囲気温度130℃にて直流電圧を連続印加し、コンデンサの静電容量変化を調べ、コンデンサの耐電圧性能を評価した。
実施例は良好な耐電圧性能を示し、オープンモード(絶縁性を維持した状態)を示した。
比較例は外装フィルムに用いたポリプロピレン(PP)フィルムが過度に収縮し、フィルムコンデンサ本体に歪みを与えた。結果として、ショートモード(絶縁破壊)にて故障した。
Figure 2016207828
表1は試験結果をまとめたものである。この表1の試験における条件は次のとおりである。
誘電体フィルムはシンジオタクチックポリスチレン(SPS)であり、フィルム長手方向での150℃熱収縮率が2.0%であった。
外装フィルム性状として列方向3つの欄に、100℃熱収縮率が3.0%のポリプロピレン(PP)、150℃熱収縮率が0.5%のポリエチレンテレフタレート(PET)および150℃熱収縮率が2.0%のポリエチレンテレフタレート(PET)を挙げている。ポリプロピレン(PP)は比較例である。
ポリエチレンテレフタレート(PET)フィルムにつき、巻き付け張力として列方向6個の欄に、1MPa、3MPa、5MPa、10MPa、12MPa、15MPaを挙げている。
エージング温度について、行方向5つの欄に、130℃、140℃、150℃、160℃を挙げている。
試験条件として、試験温度を130℃として1100[V]の連続印加を行い、ショート発生時間と試験前後の静電容量の変化量(ΔCap)が−5%となるまでの経過時間(以下「容量低下時間」という)を200時間毎に測定した。判断の目安として、容量低下時間が1000時間以上を良否基準とし、2000時間以上であれば十分な寿命性能を有するとした。
なお、外装フィルムのヒートシール温度については、ポリプロピレン(PP)フィルムの場合は260℃(適正温度範囲は260℃±10℃)とし、ポリエチレンテレフタレート(PET)フィルムの場合は320℃(適正温度範囲は320℃±10℃)とした。
試験結果は次のとおりであった。
外装フィルムとしてポリプロピレン(PP)フィルムを用いたものでは、熱エージング処理を130℃以上で行うと、ポリプロピレン(PP)フィルムが過剰収縮を起こし、フィルムコンデンサに歪みが生じ短時間(1〜6時間)でショート破壊に至った。
これに対して、外装フィルムとしてポリエチレンテレフタレート(PET)フィルムを用いたものでは、巻き付け張力にかかわらず(1〜15MPa)、熱エージング処理を130℃以上、150℃以下で行うと、少なくとも容量低下時間1400時間超を実現できた。
ここで、容量低下時間「1400時間以下」、「1600時間以下」、「1800時間以下」はそれぞれ、「1200時間超かつ1400時間以下」、「1400時間超かつ1600時間以下」、「1600時間超かつ1800時間以下」であることを示す。
また、熱エージング処理を160℃以下で行うことが、シンジオタクチックポリスチレン(SPS)の誘電体フィルムに対する熱損傷を防止する観点から好ましい。一方、エージング温度が130℃未満であると、試験温度130℃より低くなり、漏れ電流による自己発熱でショートするおそれがあることから熱エージング処理を130℃以上で行うことが好ましい。
熱収縮率の異なるポリエチレンテレフタレート(PET)フィルムで外装フィルムを構成したものにおいて、巻き付け張力とエージング温度とを互いに独立して変化させた試験の結果、表1で太線・実線枠で囲ったように、ポリエチレンテレフタレート(PET)の150℃熱収縮率(0.5%〜2.0%)にかかわらず、エージング温度が140℃以上、150℃以下で、巻き付け張力が1〜10MPaのときに容量低下時間2000時間以上を実現できた。
150℃熱収縮率が0.5%のポリエチレンテレフタレート(PET)の場合、エージング温度が130°C以上で140℃未満でも巻き付け張力が3〜12MPaのときに容量低下時間2000時間以上を実現できた。また、巻き付け張力が10〜12MPaの場合にはエージング温度が130°Cで160℃未満でも容量低下時間2000時間以上を実現できた。
150℃熱収縮率が2.0%のポリエチレンテレフタレート(PET)の場合、エージング温度が130°C以上で140℃未満でも巻き付け張力が1〜12MPaのときに容量低下時間2000時間以上を実現できた。
以上のように、外装フィルムとしてポリエチレンテレフタレート(PET)フィルムを用いたものでは、エージング温度を130℃〜150℃に設定するとともに、外装フィルムの熱収縮率に応じて巻き付け張力の適正化を図ることで、十分な寿命性能の指標となる容量低下時間2000時間以上を実現できることが明らかになった。
図8は巻き付け張力の制御方式と巻き付け張力の測定方式を示す。金属化フィルム12Aを固定ローラー22、ダンサーローラー23、固定ローラー24に架け渡す。ダンサーローラー23を固定ローラー22,24に対して上下方向に沿って接近・離間させることにより巻き付け張力を調整する。一方、プッシュプルゲージ25を用いてダンサーローラー23の負荷荷重を測定する。プッシュプルゲージ25による測定方向はダンサーローラー23の可動方向に対して平行となっている。プッシュプルゲージ25での測定結果をダンサーローラー23の駆動装置にフィードバックすることにより、金属化フィルム12Aにかかる巻き付け張力を一定に安定化する。上記した試験においては、プッシュプルゲージ25として株式会社イマダ製の標準型メカニカルフォースゲージPS‐30Nを用いた。
本発明にあっては、上記の実施例のほか次のような形態で実施してもよい。
(1)上記実施例ではコンデンサユニット18を構成する金属化フィルム巻回体12を複数としたが、コンデンサユニットとしては金属化フィルム巻回体1つとしてもよい。
(2)上記実施例では外部引き出し端子17を端子プレート17a、第1接続片17b…および第2接続片17cからなる折り曲げした板状金属板と外部端子17dから構成してあるが、外部引き出し端子の構造については上記実施例に限定されるものではなく、広く任意の形態のものが適用可能である。
(3)上記の実施例では金属化フィルム巻回体として、誘電体フィルムの片面に金属薄膜電極を形成したものを2枚絶縁マージンの位置を互いに逆にして重ね合わせ、巻回したものを用いた。しかし、本発明ではこれのみに限らずに、誘電体フィルムの両面に絶縁マージンを互いに逆配置する状態で金属薄膜電極を形成したものと、金属薄膜電極を形成していない誘電体フィルムとを重ね合わせ、巻回したものを用いてもよい。
本発明は、金属化フィルム巻回体、外装フィルム、電極引き出し部(メタリコン)を有するコンデンサ素子について、高耐熱性をもたせながら、熱エージング処理に際して巻き緩みも過剰収縮も良好に抑制することでフィルムコンデンサの耐電圧性能・寿命性能を向上する技術として有用である。
10 コンデンサ素子
12 金属化フィルム巻回体
13 誘電体フィルム(シンジオタクチックポリスチレンフィルム)
14 金属薄膜電極
15 外装フィルム(ポリエチレンテレフタレートフィルム)
16 電極引き出し部(メタリコン)

Claims (4)

  1. 誘電体フィルムを対向させその誘電体フィルム重なり部分どうし間に金属薄膜電極を介在させた状態で巻回された金属化フィルム巻回体と、この金属化フィルム巻回体の外周部に巻回され熱溶着によって固定された外装フィルムと、前記金属化フィルム巻回体の軸方向両端面においてフィルム重なり部分どうし間の前記金属薄膜電極に接続される状態で形成された電極引き出し部とを有するコンデンサ素子であって、
    前記金属化フィルム巻回体における誘電体フィルムがシンジオタクチックポリスチレンを主成分とするフィルムで構成され、
    前記外装フィルムがポリエチレンテレフタレートを主成分とするフィルムで構成され、
    前記誘電体フィルムの150℃熱収縮率は1.5〜2.5%であり、前記外装フィルムの150℃熱収縮率は0.5〜2.0%であり、かつ、前記外装フィルムの150℃熱収縮率は前記誘電体フィルムの150℃熱収縮率よりも小さく設定されていることを特徴とするコンデンサ素子。
  2. 少なくとも片面に金属薄膜電極が形成され150℃熱収縮率が1.5〜2.5%のシンジオタクチックポリスチレンからなる誘電体フィルムを巻回して、フィルム重なり部分どうし間に金属薄膜電極を介在させた金属化フィルム巻回体を作製する巻回体作製工程と、
    この金属化フィルム巻回体の外周部に、150℃熱収縮率が0.5〜2.0%かつ前記誘電体フィルムの150℃熱収縮率よりも小さいポリエチレンテレフタレートフィルムからなる外装フィルムを巻回し、熱溶着によって固定する外装工程と、
    プレスによって断面小判形の柱状体に成形する成形工程と、
    前記金属化フィルム巻回体の軸方向両端に、フィルム重なり部分どうし間の前記金属薄膜電極に接続する状態で電極引き出し部を形成する電極引出部形成工程と、
    前記電極引き出し部を形成したコンデンサ素子に対して加熱状態でエージング処理を施す熱エージング処理工程と
    を備えることを特徴とするコンデンサ素子の製造方法。
  3. 前記熱エージング処理工程において、エージング温度を130℃〜150℃にしてエージング処理を行う請求項2に記載のコンデンサ素子の製造方法。
  4. 前記外装工程において、前記外装フィルムの前記金属化フィルム巻回体の外周部に対する巻回は、その巻き付け張力を1〜10MPaにおいて行うとともに、
    前記熱エージング処理工程において、エージング温度を140℃〜150℃にしてエージング処理を行う請求項3に記載のコンデンサ素子の製造方法。
JP2015087735A 2015-04-22 2015-04-22 コンデンサ素子の製造方法 Active JP6430328B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2015087735A JP6430328B2 (ja) 2015-04-22 2015-04-22 コンデンサ素子の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2015087735A JP6430328B2 (ja) 2015-04-22 2015-04-22 コンデンサ素子の製造方法

Publications (2)

Publication Number Publication Date
JP2016207828A true JP2016207828A (ja) 2016-12-08
JP6430328B2 JP6430328B2 (ja) 2018-11-28

Family

ID=57490454

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2015087735A Active JP6430328B2 (ja) 2015-04-22 2015-04-22 コンデンサ素子の製造方法

Country Status (1)

Country Link
JP (1) JP6430328B2 (ja)

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2018107273A (ja) * 2016-12-26 2018-07-05 ニチコン株式会社 金属化フィルムコンデンサおよびその製造方法
JP2021103794A (ja) * 2017-03-22 2021-07-15 ニチコン株式会社 ケースレスフィルムコンデンサ
JPWO2022118616A1 (ja) * 2020-12-02 2022-06-09

Citations (11)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS59121818A (ja) * 1982-12-27 1984-07-14 松下電器産業株式会社 金属化フイルムコンデンサ
JPS59175716A (ja) * 1983-02-25 1984-10-04 マルコン電子株式会社 積層形フイルムコンデンサの製造方法
JPS6288207A (ja) * 1985-10-14 1987-04-22 帝人株式会社 コンデンサ−誘電体用ポリエステルフイルム
JPH04133419U (ja) * 1991-06-03 1992-12-11 日通工株式会社 面実装用金属化プラスチツクフイルムコンデンサ
JPH05182864A (ja) * 1991-12-27 1993-07-23 Aica Kogyo Co Ltd 積層型フィルムコンデンサの製造方法
JPH07161573A (ja) * 1993-12-10 1995-06-23 Matsushita Electric Ind Co Ltd 金属化フィルムコンデンサ
JPH08283496A (ja) * 1995-04-11 1996-10-29 Toyobo Co Ltd コンデンサ用ポリスチレン系フィルム
JPH09275047A (ja) * 1996-04-02 1997-10-21 Seiken:Kk コンデンサフィルム巻取の張力付与装置
JPH11186095A (ja) * 1997-12-24 1999-07-09 Nitsuko Corp 面実装用巻回型フイルムコンデンサ
JP2003059752A (ja) * 2001-08-10 2003-02-28 Hitachi Aic Inc 金属化フィルムコンデンサ
JP2010040573A (ja) * 2008-07-31 2010-02-18 Daikin Ind Ltd フィルムコンデンサ及びその製造方法

Patent Citations (11)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS59121818A (ja) * 1982-12-27 1984-07-14 松下電器産業株式会社 金属化フイルムコンデンサ
JPS59175716A (ja) * 1983-02-25 1984-10-04 マルコン電子株式会社 積層形フイルムコンデンサの製造方法
JPS6288207A (ja) * 1985-10-14 1987-04-22 帝人株式会社 コンデンサ−誘電体用ポリエステルフイルム
JPH04133419U (ja) * 1991-06-03 1992-12-11 日通工株式会社 面実装用金属化プラスチツクフイルムコンデンサ
JPH05182864A (ja) * 1991-12-27 1993-07-23 Aica Kogyo Co Ltd 積層型フィルムコンデンサの製造方法
JPH07161573A (ja) * 1993-12-10 1995-06-23 Matsushita Electric Ind Co Ltd 金属化フィルムコンデンサ
JPH08283496A (ja) * 1995-04-11 1996-10-29 Toyobo Co Ltd コンデンサ用ポリスチレン系フィルム
JPH09275047A (ja) * 1996-04-02 1997-10-21 Seiken:Kk コンデンサフィルム巻取の張力付与装置
JPH11186095A (ja) * 1997-12-24 1999-07-09 Nitsuko Corp 面実装用巻回型フイルムコンデンサ
JP2003059752A (ja) * 2001-08-10 2003-02-28 Hitachi Aic Inc 金属化フィルムコンデンサ
JP2010040573A (ja) * 2008-07-31 2010-02-18 Daikin Ind Ltd フィルムコンデンサ及びその製造方法

Cited By (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2018107273A (ja) * 2016-12-26 2018-07-05 ニチコン株式会社 金属化フィルムコンデンサおよびその製造方法
JP2021103794A (ja) * 2017-03-22 2021-07-15 ニチコン株式会社 ケースレスフィルムコンデンサ
JP7083419B2 (ja) 2017-03-22 2022-06-10 ニチコン株式会社 ケースレスフィルムコンデンサ
JPWO2022118616A1 (ja) * 2020-12-02 2022-06-09
WO2022118616A1 (ja) * 2020-12-02 2022-06-09 パナソニックIpマネジメント株式会社 コンデンサ及びその製造方法
US12542241B2 (en) 2020-12-02 2026-02-03 Panasonic Intellectual Property Management Co., Ltd. Capacitor and manufacturing method thereof
JP7836998B2 (ja) 2020-12-02 2026-03-30 パナソニックIpマネジメント株式会社 コンデンサ及びその製造方法

Also Published As

Publication number Publication date
JP6430328B2 (ja) 2018-11-28

Similar Documents

Publication Publication Date Title
JP6439141B2 (ja) 金属化フィルムコンデンサ
JP6423134B2 (ja) 二次電池
JPWO2007139165A1 (ja) フィルムコンデンサ
JP6430328B2 (ja) コンデンサ素子の製造方法
CN107275084A (zh) 金属化薄膜电容器及其制造方法以及金属化薄膜层叠体
KR101710060B1 (ko) 스택-폴딩형 전극조립체 및 그 제조방법
US20160126016A1 (en) Film capacitor
JP2015201527A (ja) 金属化フィルムコンデンサ
JP5990325B2 (ja) フィルムコンデンサ
WO2016181646A1 (ja) 金属化フィルムコンデンサ
WO2012105496A1 (ja) フィルムコンデンサ
JP2012191045A (ja) 電力用高圧コンデンサ素子、および当該素子を用いた電力用高圧コンデンサ
JP2012009764A (ja) フィルムコンデンサ
JP6742898B2 (ja) 金属化フィルムコンデンサの製造方法
JP2021022628A (ja) コンデンサ、コンデンサの製造装置およびコンデンサの製造方法
JPWO2019142561A1 (ja) フィルムコンデンサ
JP2012009654A (ja) フィルムコンデンサ
JP2009277866A (ja) フィルムコンデンサ及びその製造方法
JP5012468B2 (ja) 金属化フィルムコンデンサ
JP6040592B2 (ja) 金属化フィルムコンデンサ
JP2010219184A (ja) 金属化ポリプロピレンフィルムとその製造方法およびそれを用いたフィルムコンデンサ
JP2016046291A (ja) フィルムコンデンサ素子及びその製造方法
JP2021190664A (ja) フィルムコンデンサの製造方法
JP2004087653A (ja) 金属化フィルムコンデンサ
KR200386902Y1 (ko) 금속 증착된 필름 캐패시터 구조물

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20171013

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20180703

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20180831

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20181023

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20181031

R150 Certificate of patent or registration of utility model

Ref document number: 6430328

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250