JP2010142850A - 低圧鋳造設備 - Google Patents
低圧鋳造設備 Download PDFInfo
- Publication number
- JP2010142850A JP2010142850A JP2008324263A JP2008324263A JP2010142850A JP 2010142850 A JP2010142850 A JP 2010142850A JP 2008324263 A JP2008324263 A JP 2008324263A JP 2008324263 A JP2008324263 A JP 2008324263A JP 2010142850 A JP2010142850 A JP 2010142850A
- Authority
- JP
- Japan
- Prior art keywords
- cast product
- receiving member
- casting
- cast
- low
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Casting Devices For Molds (AREA)
Abstract
【課題】鋳造品受け部材の分離回収作業を簡素化する共に、低圧鋳造設備の簡素化及び小型化を図る。
【解決手段】反転装置3は、上下に所定間隔を隔てて対向配置された上支持部3a及び下支持部3bと、鋳造品C及び鋳造品受け部材Tが上支持部3aと下支持部3bとの間の間隔部に保持された状態で、上支持部3a及び下支持部3bを一体的に回転させる回転駆動3cとを備えている。上支持部3a及び下支持部3bの回転により、鋳造品C及び鋳造品受け部材Tは、鋳造品Cが鋳造品受け部材Tの載置面上に載置された状態から、鋳造品受け部材Tが鋳造品Cの上に乗った状態に姿勢変換される。
【選択図】図1
【解決手段】反転装置3は、上下に所定間隔を隔てて対向配置された上支持部3a及び下支持部3bと、鋳造品C及び鋳造品受け部材Tが上支持部3aと下支持部3bとの間の間隔部に保持された状態で、上支持部3a及び下支持部3bを一体的に回転させる回転駆動3cとを備えている。上支持部3a及び下支持部3bの回転により、鋳造品C及び鋳造品受け部材Tは、鋳造品Cが鋳造品受け部材Tの載置面上に載置された状態から、鋳造品受け部材Tが鋳造品Cの上に乗った状態に姿勢変換される。
【選択図】図1
Description
本発明は、低圧鋳造装置、冷却装置、砂落とし装置等の各工程装置を工程ラインに沿って配置した低圧鋳造設備に関する。
低圧鋳造法は、歩留まりや成型精度のよさ等の理由から、自動車部品、例えばエンジンのシリンダヘッドやシリンダブロック、ロードホイールなどの製造に広く用いられている。一般に、低圧鋳造法は、密閉された溶湯保持炉内の溶湯面に低い圧力(通常1kg/cm2以下の圧力)を加え、ストークスと呼ばれるパイプ材を介して保持炉内の溶湯を鋳型のキャビティに押し上げて鋳造品を製造する方法である。
上記の低圧鋳造法において、ストークスから鋳型のキャビティへの溶湯の供給口となる湯口は鋳型の下部に設けられており、鋳造後の鋳造品は、その下部に湯口部(堰ともいう)が突出状に残存した状態になる。そして、鋳型の型開き後、ノックアウトピン等により鋳型から下方に押し出された鋳造品は、湯口部を下に向けた状態でパレットやトレー等の鋳造品受け部材に載置されて、低圧鋳造装置から取出される。その後、鋳造品は、鋳造品受け部材に載置された状態で、冷却、中子砂の砂落とし、湯口切断といった工程の装置に順次に送られてゆく。
この種の低圧鋳造設備に関し、下記の特許文献1には、鋳造機から取出した鋳造製品をパレット(16)に載せて搬送する搬送装置(11)と、その側方に配置されたシェイカー(12)と、パレット(16)を支持するパレット支承アーム(31)と鋳造製品が脱落しない程度の穴を設けたカバー体(13)を支持するカバー体支承アーム(33)とを備えた反転移載装置(14)とを備え、反転移載装置(14)により、パレット(16)上の鋳造製品をカバー体(13)に載せかえてシェイカー(12)に供給し(反転移載工程)、シェイカー(12)にて砂落としを行った後(砂落とし工程)、カバー体(13)内の鋳造製品を再びパレット(16)に載せかえて搬送装置(11)に戻す(反転戻し工程)という動作を行う装置が記載されている。
また、下記の特許文献2には、鋳造物を鋳造機から取出して次工程へ搬送するときに、鋳造物に加えられた振動によって中子用の砂が脱落とし、向上床に撒き散らされてしまうという問題を解消するために、鋳造物を鋳造機から取出して搬送する鋳造物保持用ロボット(2)の取出しハンド(4)を、ベース板(25)とその全周にわたって上方に延びる枠体(34)とでトレー状(砂受け皿)に形成することが記載されている。鋳造物保持用ロボット(2)は、取出しハンド(4)と砂落としハンド(5)とを択一的に装着可能であり、取出しハンド(4)により鋳造物を荒ばり取り装置(51)に搬送し、荒ばり取りが終了した後、取出しハンド(4)を砂落としハンド(5)に交換して、砂落としハンド(5)にて鋳造物をその後の工程に搬送するようにしている。鋳造物保持用ロボット(2)から取外された取出しハンド(4)は、次のハンド交換時まで取出しハンド仮置台(6a)に載置される。
また、下記の特許文献3には、砂落とし装置での砂落としによって鋳造品の湯口が欠落としても、その欠落片が鋳造品に残留し難くするようにするために、砂落とし装置(S)によって砂落としした鋳造品の両側をクランプ装置(5)でクランプし、横軸周りに回転させて、鋳造品の上下姿勢を反転させた後、再び元の姿勢に戻して搬送することが記載されている。
特開2007−125569号公報
特開平6−344118号公報
特開平8−90209号公報
上述のように、低圧鋳造装置から取出された鋳造品は、湯口部が下に向き、かつ、中子砂が残った状態で鋳造品受け部材に載置されるが、砂落とし工程では、砂落とし装置で砂落としされた中子砂を装置下方で回収するため、鋳造品を鋳造品受け部材から分離して砂落とし装置に供給する必要がある。一方、湯口部が下を向いた状態の鋳造品は、ローラコンベア等の搬送装置に直接載せると、搬送に支障が生じることがある(例えば、ローラコンベアの場合、湯口部がローラ間に落ち込んで搬送不能になることがある)。
上記の点に関し、特許文献1では、反転移載装置(14)により、鋳造品をパレット(16)からカバー体(13)に載せかえてシェイカー(12)に供給し(反転移載工程)、さらに鋳造品をカバー体(13)からパレット(16)に載せかえて搬送装置(11)に戻すようにしている(反転戻し工程)。しなしながら、このような工程を実現するために、カバー体(13)という特別な受け部材が別途必要になると同時に、反転移載装置(14)はパレット支承アーム(31)とカバー体支承アーム(33)という2つのアームを具備した複雑な構造になる。また、反転移載工程と反転戻し工程はいずれもアームの旋回動作によって行うので、搬送装置(11)の周囲にアームの旋回スペースを確保する必要がある。さらに、シェイカー(12)の上流及び下流側において、鋳造品をパレット(16)に載せた状態で搬送するので、搬送装置(11)はパレット(16)の大きさを基準にして設計する必要があり、搬送装置(11)が鋳造品の大きさに比べて不必要に大きくなる傾向がある。そして、これらの理由により設備が複雑かつ大型化し、高価になる傾向がある。
また、鋳造品を載置したパレット(16)はシェイカー(12)より下流側の何れかの工程の前後で鋳造品から分離して回収する必要があるが、その際、鋳造品を上に持ち上げてパレット(16)を取出す作業が必要であると共に、鋳造品からパレット(16)上に落ちた砂を回収するために、パレット(16)を反転させる作業が必要である。そのため、パレット(16)の分離作業が煩雑化する傾向がある。
上記の特許文献2では、鋳造物保持用ロボット(2)に、トレー状(砂受け皿)の取出しハンド(4)と砂落としハンド(5)とを択一的に装着して鋳造物を搬送する構成であるため、複雑な構造の鋳造物保持用ロボット(2)が必要になると共に、ハンドの交換動作や取外したハンドを仮置きするための設備が必要になる。そのため、特許文献1と同様に、設備が複雑かつ大型化し、高価になる傾向がある。
さらに、例えばエンジンのシリンダヘッドでは、燃焼室側に湯口部が残るが(従って、低圧鋳造装置から取出された鋳造品は、燃焼室側が下に向いた状態で鋳造品受け部材に載置される)、砂落とし工程では、カム室側を下に向けた状態で砂落としした方が中子砂を効率よく落とすことができるという事状がある。この場合、砂落とし工程の前で鋳造品を上下反転させて砂落とし装置に供給するのが好ましく、そのための反転装置として、本来の目的は異なるが、特許文献3に記載されたクランプ装置(5)を採用することも考えられる。しかしながら、このクランプ装置は(5)は、鋳造品を両側から個別にクランプして反転させるものであり、その動作及び構造が複雑であることに加え、鋳造品受け部材を反転できるものではない。
本発明の課題は、鋳造品受け部材の分離回収作業を簡素化することである。
本発明の他の課題は、低圧鋳造設備の簡素化及び小型化を図ることである。
上記課題を解決するため、本発明は、低圧鋳造装置と、低圧鋳造装置で鋳造された鋳造品をその湯口部が下に向いた状態で載置する鋳造品受け部材と、鋳造品を冷却する冷却装置と、鋳造品から鋳砂を落とす砂落とし装置とを含む低圧鋳造設備において、鋳造品を鋳造品受け部材に載置した状態で、鋳造品及び鋳造品受け部材を一体的に回転させて上下反転させる反転装置を、砂落とし装置の上流側に備えている構成を提供する。好ましくは、反転装置は、砂落とし装置とその上流側の冷却装置との間に配置される。
反転装置での反転動作により、鋳造品及び鋳造品受け部材は、鋳造品が湯口部を下に向けた状態で鋳造品受け部材の載置面に載置された状態から、鋳造品受け部材が鋳造品の上に乗った状態に姿勢変換される。また、この反転動作により、鋳造品受け部材の載置面に溜まった鋳砂は反転装置の下部に落下して回収される。
上記の構成によれば、鋳造品受け部材が鋳造品の上に乗った状態になるので、鋳造品受け部材を鋳造品から分離する際の作業が容易であり、また、鋳造品受け部材の載置面に溜まった鋳砂は反転動作によって載置面から除去されているので、分離の際に載置面の鋳砂を別途回収する作業が不要である。
また、エンジンのシリンダヘッド等の鋳造品では、中子砂が砂落ちしやすい側(シリンダヘッドの場合はカム室側)が下に向いた状態になるので、下流側の砂落とし装置で中子砂を効率よく砂落としすることができる。
さらに、反転装置は、鋳造品及び鋳造品受け部材を一体的に回転させて上下反転させる構成であるため、動作及び構造が比較的簡単であり、反転動作に必要なスペースも少なくて済む。また、反転後の鋳造品は湯口部が上、その反対側が下に向いた状態になるので、鋳造品を搬送コンベア等の搬送装置に直接載せて搬送することができる。従って、搬送装置は、搬送対象となる鋳造品の寸法を基準に設計すれば良いので、パレット等の受け部材共に搬送する場合に比べて、搬送装置を小型化することができる。これらにより、鋳造設備を簡素化及び小型化することができる。
上記構成において、反転装置は、上下に所定間隔を隔てて対向配置された上支持部及び下支持部と、鋳造品及び鋳造品受け部材が上支持部と下支持部との間の間隔部に保持された状態で、上支持部及び下支持部を一体的に回転させる回転駆動部とを備えたものとすることができる。鋳造品及び鋳造品受け部材を上記間隔部に保持するために、上支持部及び下支持部のうち少なくとも一方が保持動作を行う構成とし、あるいは、保持動作を行う他の保持手段を具備させても良いが、上支持部と下支持部との間の間隔部を、鋳造品受け部材の下面から鋳造品の上面に至る高さに対応する所定寸法に設定し、鋳造品及び鋳造品受け部材が上記間隔部に供給されることにより、該間隔部に保持される構成とするのが好ましい。この場合、鋳造品及び鋳造品受け部材は、特別な保持手段や保持動作を必要とすることなく、供給動作のみで上記間隔部に保持される。これにより、反転装置の構造及び制御を簡素化することができる。
本発明の低圧鋳造設備は、低圧鋳造品の製造一般に適用することができるが、自動車の鋳造部品、特に比較的小型で軽量な小型(軽)自動車用部品、とりわけエンジンのシリンダヘッドの製造に好適である。
本発明によれば、鋳造品受け部材の鋳造品からの分離回収作業を簡素化することができる。
また、本発明によれば、低圧鋳造設備の簡素化及び小型化を図ることができる。
以下、本発明の実施の形態について説明する。
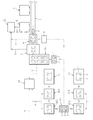
図1は、この実施形態に係る低圧鋳造設備の全体構成を概念的に示しており、上流側から、低圧鋳造装置1(この実施形態では2つの低圧鋳造装置1a、1b)、冷却装置2(この実施形態では上流側から冷却装置2a1、2b1、2a2、2b2、2c)、反転装置3、砂落とし装置4、湯口切断装置5といった各工程装置が工程ラインに沿って配置されている。また、この実施形態において、低圧鋳造装置1で鋳造される鋳造品Cは自動車(特に軽自動車)のエンジンのシリンダヘッドである。
各低圧鋳造装置1(1a、1b)でそれぞれ複数個、例えば2個同時に鋳造された鋳造品Cは、湯口部が下に向いた状態(燃焼室側が下に向いた状態)でパレットやトレー等の鋳造品受け部材Tに載置されて、低圧鋳造装置1(1a、1b)から取出される。そして、各低圧鋳造装置1(1a、1b)から取出された鋳造品Cは、各低圧鋳造装置1(1a、1b)の下流側にそれぞれ配置されている冷却装置2(2a1と2a2、2b1と2b2)に送られて冷却された後、集約位置Pcで集約されて、集約冷却装置2cに送られる。この実施形態において、各低圧鋳造装置1(1a、1b)の下流側に隣接して配置される冷却装置2a1と2b1は、例えば室温下での自然放冷方式を採用し、その下流側に配置される冷却装置2a2と2b2は、例えば冷風供給による強制冷却方式を採用している。また、集約冷却装置2cは、例えば冷風供給による強制冷却方式を採用している。尚、集約位置Pcから集約冷却装置2cまでの鋳造品C(及び鋳造品受け部材T)の搬送は、自走台車等を用いた自動搬送であっても良いし、手押し台車等を用いた人的搬送であっても良い。
集約冷却装置2cに送られた鋳造品C(及び鋳造品受け部材T)は、集約冷却装置2cにて所定温度まで強制冷却された後、その下流側に隣接する反転装置3に送られ、後述するように、反転装置3にて鋳造品Cが鋳造品受け部材Tに載置された状態で一体的に上下反転されて、その下流側に隣接する移載装置、例えば移載コンベア6上に排出される。そして、移載コンベア6上で、鋳造品受け部材Tが鋳造品Cから自動又は手動により分離され、鋳造品Cのみが下流側の搬送装置、例えば搬送コンベア7に移送される。尚、鋳造品Cから分離された鋳造品受け部材Tは、自動又は人的搬送により所定の位置に戻される。
その後、鋳造品Cは、搬送コンベア7によって砂落とし装置4と湯口切断装置5に順次に搬送され、砂落とし装置4にて中子砂を砂落としされた後、湯口切断装置5にて湯口部を切断される。そして、割れや傷等の欠陥検査を経て、次工程の熱処理に供される。
この実施形態の低圧鋳造設備において、各冷却装置2(2a1、2a2、2b1、2b2、2c)はそれぞれダクト9を介して共通の集塵装置10に接続されており、各冷却装置2内で発生する粉塵(鋳砂を含む)は全て共通の集塵装置10に回収されるようになっている。また、反転装置3(さらには移載コンベア6)と砂落とし装置4の下部(砂受け)はそれぞれシュート11を介して共通の砂回収容器12に接続されており、各部位で落下又は砂落としされた鋳砂は全て共通の砂回収容器12に回収されるようになっている。これらの構成により、冷却装置2における粉塵回収と、砂落とし装置4等における鋳砂回収のための設備構成や回収後の処理作業を簡素化することができる。
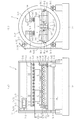
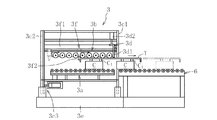
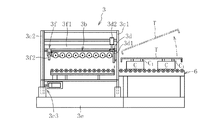
図2は、反転装置3の一構成例を概念的に示している。この実施形態の反転装置3は、所定間隔で上下に対向配置された上支持部3a及び下支持部3bと、上支持部3a及び下支持部3bを一体的に回転(回動)させる回転駆動部3cとを主要な構成要素とする。湯口部C1を下に向けた状態で鋳造品受け部材Tに載置された2個の鋳造品Cは、鋳造品受け部材Tと共に、上支持部3aと下支持部3bとの間の間隔部に供給される。
上支持部3aは、鋳造品受け部材Tに載置された鋳造品Cの上面に接触可能な左右(鋳造品C及び鋳造品受け部材Tの送り方向と直交する方向)のローラ列3a1と、各ローラ列3a1のローラを転動自在に支持する左右の支持部材3a2 とを備えている。左右の支持部材3a2は、それぞれ、後述する回転駆動部3cの前側板部3c1及び後側板部3c2に固定される。また、下支持部3bは、鋳造品受け部材Tの下面に接触可能な左右のローラ列3b1と、各ローラ列3b1のローラを転動自在に支持する左右の支持部材3b2 とを備えている。左右の支持部材3b2は、それぞれ、回転駆動部3cの前側板部3c1及び後側板部3c2に固定される。
回転駆動部3cは、所定間隔で前後(鋳造品C及び鋳造品受け部材Tの送り方向)に対向配置された環状の前側板部3c1及び後側板部3c2と、前側板部3c1及び後側板部3c2をそれぞれ基台3eに対して回転自在に支持する支持ローラ3c4と、前側板部3c1及び後側板部3c2を回転駆動する駆動手段3c3とを備えている。前側板部3c1と後側板部3c2とは、上記の支持部材3a2及び支持部材3b2を介して、また、その他の部材を介して相互に連結されている。
この実施形態において、駆動手段3c3は、前側板部3c1及び後側板部3c2のうち少なくとも一方(この実施形態では後側板部3c2)に装着された駆動チェーン3c31と、駆動チェーン3c31と係合するスプロケット3c32と、スプロケット3c32を回転駆動するモータ(減速機付モータ)3c33とで構成されている。モータ3c33はブラケット3c34に固定され、ブラケット3c34は支柱3c35を介して基台3eに固定されている。
上支持部3aのローラ列3a1の下端と下支持部3bのローラ列3b1の上端との間の間隔H1は、鋳造品受け部材Tの下面から鋳造品Cの上面に至る高さH2に対応して設定されている。すなわち、上記間隔H1は、鋳造品C及び鋳造品受け部材Tが図1に示す態様で上支持部3aと下支持部3bとの間の間隔部に供給されることにより、特別な保持手段や保持動作を必要とすることなく(供給動作のみで)上記間隔部に保持され、回転駆動部3cの回転に伴う反転動作時においても上記間隔部から脱落することなく該間隔部に維持されるような寸法に設定されている。より具体的には、上記間隔H1は上記高さH1と同じかこれよりも若干小さい寸法に設定され、好ましくは、上記間隔H1は、鋳造品C及び鋳造品受け部材Tを上記間隔部へ供給し、また、上記供給部から排出する際の動作に支障が生じない程度の軽い挟持力を鋳造品C及び鋳造品受け部材Tに対して与えるように、上記高さH1に対して若干小さい寸法に設定される。
また、左右の下支持部3bの前方部には、鋳造品受け部材Tの前端部と当接して、鋳造品受け部材Tの前方への移動を規制可能なストッパ3dがそれぞれ配置されている。この実施形態において、各ストッパ3dは、ストッパ爪3d1と、ストッパ爪3d1を昇降駆動する昇降手段、例えばエアーシリンダ3d2とを備えている。
さらに、左右の下支持部3bの間には、鋳造品受け部材Tの後端部と当接して、鋳造品受け部材Tを前方へ押圧可能な排出部3fが配置されている。この実施形態において、排出部3fは、前後方向に作動するアクチュエータ、例えばエアー駆動のロッドレスシリンダ3f1と、ロッドレスシリンダ3f1のピストンに連結された排出ピン3f2とを備えている。好ましくは、排出ピン3f2は、上下方向に向いた起立姿勢を基本として、枢軸3f3回りに、前方向への回動動作と、前方向への回動位置から起立姿勢への自立復帰動作(例えばバネ力による)が許容され、後方向への回動は規制される。
図3〜図7は、反転装置3による鋳造品C及び鋳造品受け部材Tの反転動作の一例を概念的に示している。
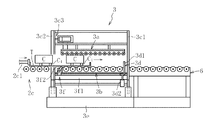
図3に示すように、集約冷却装置2cで所定温度まで冷却された鋳造品Cは、鋳造品受け部材Tに載置された状態で、鋳造品受け部材Tと共に、例えば集約冷却装置2cに装備されているアクチュエータ2c1によって前方に押圧されて、反転装置3の上支持部3aと下支持部3bとの間の間隔部に供給される。その際、排出部3fの排出ピン3f2は、鋳造品受け部材Tとの接触によって前方向に回動し、鋳造品受け部材Tの供給動作を妨げない。
図4に示すように、鋳造品受け部材Tがストッパ3dのストッパ爪3d1に当接する位置まで押し進められると、アクチュエータ2c1は後退する。これにより、反転装置3への鋳造品C及び鋳造品受け部材Tの供給動作が完了し、この供給動作により、鋳造品C及び鋳造品受け部材Tは、上支持部3aと下支持部3bとの間の間隔部に保持される。尚、排出部3fの排出ピン3f2は、鋳造品受け部材Tの後端部が通過した時点で起立姿勢に自立復帰する。
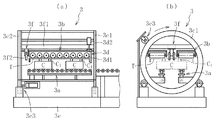
その後、図5に示すように、回転駆動部3cの駆動手段3c3の作動により、前側板部3c1と後側板部3c2とが所定方向{図5(b)の時計方向}に一体的に回転し、これに伴い、上支持部3aと下支持部3bとが上記所定方向に一体的に回転する。これにより、鋳造品C及び鋳造品受け部材Tは、上支持部3aと下支持部3bとの間の間隔部に保持された状態で一体的に回転して上下反転される。すなわち、鋳造品C及び鋳造品受け部材Tは、鋳造品Cが鋳造品受け部材Tの載置面上に載置された状態から、鋳造品受け部材Tが鋳造品Cの上に乗った状態に姿勢変換される。この反転動作により、鋳造品受け部材Tの載置面に溜まった鋳砂や、鋳造品Cに残留した鋳砂の一部は、反転装置3の下部(砂受け)に落下し、そして、シュート11を介して砂回収容器12に回収される(図1参照)。また、反転後の鋳造品Cの姿勢は、湯口部C1(燃焼室側)が上、その反対側(カム室側)が下に向いた状態になる。尚、鋳砂の落下、特に鋳造品受け部材Tの載置面から鋳砂を効果的に落とすために、上記の反転動作を複数回行うようにしても良い。例えば、供給時の姿勢→時計方向の回転動作により上下反転→反時計方向の回転動作により供給時の姿勢に戻す→時計方向の回転動作により上下反転→排出という動作にすることができる(この場合の反転動作は2回)。
上記のようにして鋳造品C及び鋳造品受け部材Tの反転動作が完了すると、図6に示すように、先ずエアーシリンダ3d2の作動によりストッパ3dのストッパ爪3d1が同図で上方に退避し、次にロッドレスシリンダ3f1の作動により排出部3fの排出ピン3f2が前進して、鋳造品受け部材Tの後端を押圧し、鋳造品C及び鋳造品受け部材Tを反転装置3から排出する。
図7に示すように、反転装置3から排出された鋳造品C及び鋳造品受け部材Tは、反転装置3の下流側に隣接して配置された移載コンベア6上に乗り移り、移載コンベア6上で、鋳造品受け部材Tが鋳造品Cから分離される。上記の反転動作により、移載コンベア6上では、鋳造品受け部材Tが鋳造品Cの上に乗った状態になるので、鋳造品受け部材Tの分離作業が容易であると共に、鋳造品受け部材Tの載置面に溜まった鋳砂は反転装置3での反転動作により除去回収されているので、鋳造品受け部材Tを分離する際に載置面の鋳砂を別途回収する作業が不要である。
上記のようにして鋳造品Cから分離された鋳造品受け部材Tは、自動又は人的搬送により所定の位置に戻され、鋳造品Cのみが下流側の搬送コンベア7に移送される。搬送コンベア7は、鋳造品Cのみを搬送するので、鋳造品受け部材Tと共に搬送する場合に比べて幅寸法等を小さくすることができ、これにより設備の小型化を図ることができる。また、鋳造品Cは、湯口部C1(燃焼室側)が上、その反対側(カム室側)が下に向いた状態で搬送コンベア7上に載っているので、搬送コンベア7による搬送も円滑に行われる。
また、鋳造品Cは、搬送コンベア7によって砂落とし装置4と湯口切断装置5に順次に搬送されるが、湯口部C1(燃焼室側)が上、その反対側(カム室側)が下に向いた状態であるので、砂落とし装置4では中子砂を効率よく砂落としすることができ、また、湯口切断装置5への供給時に湯口部C1が上になるように鋳造品Cを上下反転させる必要もない。
1(1a,1b) 低圧鋳造装置
2(2a1,2a2,2b1,2b2,2c) 冷却装置
3 反転装置
3a 上支持部
3b 下支持部
3c 回転駆動部
C 鋳造品
C1 湯口部
T 鋳造品受け部材
5 駆動部
2(2a1,2a2,2b1,2b2,2c) 冷却装置
3 反転装置
3a 上支持部
3b 下支持部
3c 回転駆動部
C 鋳造品
C1 湯口部
T 鋳造品受け部材
5 駆動部
Claims (5)
- 低圧鋳造装置と、該低圧鋳造装置で鋳造された鋳造品をその湯口部が下に向いた状態で載置する鋳造品受け部材と、前記鋳造品を冷却する冷却装置と、前記鋳造品から鋳砂を落とす砂落とし装置とを含む低圧鋳造設備において、
前記鋳造品を前記鋳造品受け部材に載置した状態で、前記鋳造品及び鋳造品受け部材を一体的に回転させて上下反転させる反転装置を、前記砂落とし装置の上流側に備えていることを特徴とする低圧鋳造設備。 - 前記反転装置は、上下に所定間隔を隔てて対向配置された上支持部及び下支持部と、前記鋳造品及び鋳造品受け部材が前記上支持部と下支持部との間の間隔部に保持された状態で、前記上支持部及び下支持部を一体的に回転させる回転駆動部とを備えていることを特徴とする請求項1に記載の低圧鋳造設備。
- 前記上支持部と下支持部との間の間隔部は、前記鋳造品受け部材の下面から前記鋳造品の上面に至る高さに対応する所定寸法に設定されており、前記鋳造品及び鋳造品受け部材は、前記間隔部に供給されることにより、該間隔部に保持されることを特徴とする請求項1又は2に記載の低圧鋳造設備。
- 前記鋳造品が、自動車のエンジンのシリンダヘッドであることを特徴とする請求項1から3の何れか1項に記載の低圧鋳造設備。
- 鋳造品を鋳造品受け部材に載置した状態で、前記鋳造品及び鋳造品受け部材を一体的に上下反転させる反転装置であって、前記鋳造品受け部材の下面から前記鋳造品の上面に至る高さに対応する所定間隔を隔てて上下に対向配置された上支持部及び下支持部と、前記鋳造品及び鋳造品受け部材が前記間隔部に供給され、該間隔部に保持された状態で、前記上支持部及び下支持部を一体的に回転させる回転駆動部とを備えていることを特徴とする反転装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008324263A JP2010142850A (ja) | 2008-12-19 | 2008-12-19 | 低圧鋳造設備 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008324263A JP2010142850A (ja) | 2008-12-19 | 2008-12-19 | 低圧鋳造設備 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2010142850A true JP2010142850A (ja) | 2010-07-01 |
Family
ID=42563823
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008324263A Pending JP2010142850A (ja) | 2008-12-19 | 2008-12-19 | 低圧鋳造設備 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2010142850A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019010661A (ja) * | 2017-06-30 | 2019-01-24 | 特殊電極株式会社 | 鋳造品の後処理装置 |
| JP2019010660A (ja) * | 2017-06-30 | 2019-01-24 | 特殊電極株式会社 | 鋳造品の後処理装置 |
-
2008
- 2008-12-19 JP JP2008324263A patent/JP2010142850A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019010661A (ja) * | 2017-06-30 | 2019-01-24 | 特殊電極株式会社 | 鋳造品の後処理装置 |
| JP2019010660A (ja) * | 2017-06-30 | 2019-01-24 | 特殊電極株式会社 | 鋳造品の後処理装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5403403B2 (ja) | 鋳造ラインおよび砂落とし方法 | |
| US5163500A (en) | Rollover method for metal casting | |
| US20150273588A1 (en) | Apparatus for on-line deburring wheel blank | |
| CN108135778A (zh) | 片剂印刷装置 | |
| CN105170937A (zh) | 一种全自动压铸设备及工艺 | |
| CN106111774A (zh) | 一种拉伸成型生产线 | |
| JP4492757B1 (ja) | 注湯設備および注湯方法 | |
| CN105818286B (zh) | 硅锭截断系统及硅锭截断方法 | |
| CN116100014B (zh) | 一种铁型覆砂生产产线 | |
| CN113118422A (zh) | 一种砂型铸造自动落砂设备 | |
| CN106542343A (zh) | 一种高效的自动投料工艺方法 | |
| JP5172111B2 (ja) | 鋳造物の砂落とし処理装置 | |
| CN107671220A (zh) | 一种高效率全自动热锻制造系统 | |
| JP6691227B2 (ja) | 搬送装置および移送システム | |
| JP4399813B2 (ja) | 鋳型鋳造設備 | |
| WO2019090684A1 (zh) | 一种用于手机外壳的激光刻印装置 | |
| JP4386882B2 (ja) | 鋳造製品砂落し方法および鋳造製品砂落し装置 | |
| CN108621306B (zh) | 瓶件削口设备及瓶件削口流水线 | |
| JP2010082664A (ja) | 鋳造機若しくはプレス機を備えた鋳造機における自動取り出し装置 | |
| CN205074509U (zh) | 一种全自动压铸设备 | |
| CN102699439B (zh) | 工件切割冷却系统 | |
| CN205966931U (zh) | 一种拉伸成型生产线 | |
| JP3172259U (ja) | 鋳造機若しくはプレス機を備えた鋳造機における自動取り出し装置 | |
| JP5791446B2 (ja) | ワーク搬送装置及びワーク搬送方法 | |
| CN105398192A (zh) | 一种多台联动丝印专用生产线 |