EP4493750B1 - Spinnereivorbereitungsmaschine zum verarbeiten von faserflocken - Google Patents
Spinnereivorbereitungsmaschine zum verarbeiten von faserflocken Download PDFInfo
- Publication number
- EP4493750B1 EP4493750B1 EP23711702.3A EP23711702A EP4493750B1 EP 4493750 B1 EP4493750 B1 EP 4493750B1 EP 23711702 A EP23711702 A EP 23711702A EP 4493750 B1 EP4493750 B1 EP 4493750B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spinning preparation
- preparation machine
- decoupling device
- machine
- tuft
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G23/00—Feeding fibres to machines; Conveying fibres between machines
- D01G23/02—Hoppers; Delivery shoots
- D01G23/04—Hoppers; Delivery shoots with means for controlling the feed
- D01G23/045—Hoppers; Delivery shoots with means for controlling the feed by successive weighing; Weighing hoppers
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G13/00—Mixing, e.g. blending, fibres; Mixing non-fibrous materials with fibres
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G31/00—Warning or safety devices, e.g. automatic fault detectors, stop motions
- D01G31/006—On-line measurement and recording of process and product parameters
Definitions
- the present invention relates to a spinning preparation machine for processing fiber flocks, comprising a machine frame, a flock storage device attached to the machine frame, which is fluidly connected to a fiber flock inlet via an inlet and can be fluidly connected to a fiber flock outlet via an outlet, and a weighing device arranged below the flock storage device for gravimetrically measuring a fill level of the flock storage device.
- a spinning preparation machine for processing fiber flakes is known, the machine frame of which is mounted on a foundation at at least four support points. Between the machine frame and the foundation, at least one load cell is provided for measuring the fill level of a fiber flake-fillable storage tank of the spinning preparation machine.
- a fiber dosing device for introducing fibers into concrete comprises a frame to support the fiber dispensing device.
- Several load cells are mounted between the frame and a conveyor housing of the fiber dosing device.
- the object of the present invention is to provide a spinning preparation machine which enables more precise gravimetric level measurement.
- the object is achieved by a spinning preparation machine of the aforementioned type in that the spinning preparation machine has a decoupling device with at least three support points for installation on a stationary floor, wherein the machine frame and the decoupling device are structurally separated from one another, and wherein the fiber flock inlet is arranged on the decoupling device.
- the fiber tufts are pneumatically transported through the fiber tuft inlet. This generates vibrations, which, however, are not transmitted to the machine frame due to the structural separation of the decoupling device from the machine frame. This decouples the fiber tuft inlet from the machine frame.
- the decoupling device serves as a support structure for the fiber tuft inlet and rests on the stationary floor, or rather the foundation, on which the spinning preparation machine is installed in the spinning mill. The structural separation thus prevents the falsification of measured values from the gravimetric level measurement using the weighing device, and vibration-related interference factors for the gravimetric level measurement are reduced.
- the mass can be determined by gravimetric measurement using load cells. Due to the design of the spinning preparation machine, measurement of the entire machine is recommended. If the spinning preparation machine is configured as a shaft mixer, shaft-by-shaft measurement is possible, but measurement of the entire machine with calculation of the individual shaft fillings is preferred.
- the machine frame can be supported on the decoupling device at a distance from the ground, with damping elements designed to compensate for vibrations and/or transverse forces being arranged between the machine frame and the decoupling device.
- the weighing device can have at least two load cells, also called weighing cells, with at least a subset of the damping elements being arranged between the load cells and the decoupling device.
- the decoupling device can support the machine structure, which includes, among other things, the machine frame and the flake storage device, like a subframe against the stationary ground.
- the weighing device can be installed on the stationary floor.
- both the decoupling device and the machine frame itself can be installed on the stationary floor.
- the weighing device can have at least two load cells, with at least a portion of the damping elements arranged between the load cells and the stationary floor.
- the decoupling device can surround the machine frame from the outside to protect it from external interference. Damping elements designed to compensate for vibrations and/or transverse forces can be arranged between the stationary floor and the load cells of the weighing device.
- damping elements it is also possible for the damping elements to be arranged between the load cells and the machine frame.
- the load cells can be mounted at the support points of the spinning preparation machine, the connecting line of which is parallel to the longitudinal axis of the machine. However, it is also possible to install one of the load cells at each of the machine's support points.
- the flake storage unit can have several adjacent filling shafts, which can be arranged one behind the other along the longitudinal axis.
- the adjacent filling shafts can be spatially separated from each other in a conventional manner by perforated partition walls.
- a shaft mixer with, for example, six filling shafts, two of the weighing cells can be provided.
- a shaft mixer with, for example, ten filling shafts three can be provided due to the greater machine length.
- Load cells should be provided. Due to a long-term symmetrical weight distribution across the clear frame width, these are sufficient to determine the mixer's fill level. The varying weight distribution between the load cells and other information from the machine can be used to determine the filling distribution in the shafts.
- the decoupling device may comprise support feet which, when the spinning preparation machine is in its installed position, rest on the stationary floor and which may be height-adjustable, for example, for levelling purposes.
- the decoupling device can comprise or be designed as an intermediate frame, which can in particular have a rectangular basic shape.
- the intermediate frame can have a coherent support structure that carries the machine structure, comprising the machine frame and the flake storage, and supports it against the stationary floor.
- the support feet can be arranged on the intermediate frame.
- the intermediate frame can have a rectangular basic shape, although it can also generally have internal transverse and/or longitudinal struts.
- the decoupling device can have several spaced-apart intermediate beams.
- the machine structure can thus be erected on the intermediate beams in order to carry the machine structure and brace it against the stationary floor.
- the intermediate beams can, for example, be arranged at a distance from one another in the longitudinal direction of the machine frame and can be aligned transversely, in particular perpendicular to the longitudinal direction.
- the support feet can be arranged on the intermediate beams.
- the intermediate beams can be supported by struts. In particular, the intermediate beams can each be supported at their beam ends.
- the load cells can, as with the intermediate frame, be mounted between the intermediate beams and the machine frame (for example, on all supports of the spinning preparation machine on the intermediate beams).
- the intermediate beams can be supported at a first beam end in an articulated manner relative to the stationary floor.
- the support elements supporting the respective first beam end can be designed to be articulated, in particular to provide an articulated connection aligned parallel to the longitudinal axis.
- the respective second beam end can be supported on a load cell, which can be arranged between the respective second beam end and the stationary floor. In particular, the respective load cell is mounted directly on the floor.
- a flexible hose element for vibration damping can be arranged between the fiber flake inlet and the inlet and/or at the outlet to the fiber flake outlet.
- the fiber flake inlet and/or the fiber flake outlet are preferably tubular or channel-shaped in order to direct the fiber air flow from pneumatically
- the flexible hose elements thus provide a simple flow-conducting connection with vibration-damping properties, which connects the flake storage unit to the fiber flake inlet on the inlet side and to which the fiber flake outlet can be connected on the outlet side.
- the hose elements can be made of a flexible plastic, rubber, or the like, for example. The flexible hose elements are thus vibration-damping and do not themselves affect the measured values of the weighing device.
- Additional vibration-generating components can also be arranged on the decoupling device to enable more precise gravimetric level measurements or to prevent the measured values of the gravimetric level measurement from being distorted by vibrations introduced into the machine frame. To eliminate the influence of individual parts or components of the machine on the measured values of the level measurement, these can be decoupled from the machine frame to prevent possible incorrect measurements, false weight values, and incorrect level indications.
- the fiber tuft outlet which can be tubular in shape to connect the filling reservoir to a downstream spinning preparation machine, can be arranged or supported on the decoupling device.
- This also allows the suction system to be decoupled from the part of the spinning preparation machine to be weighed, or rather, from the machine frame.
- the connection between the suction system, or rather the fiber tuft outlet, and the machine frame can also be made with a flexible element, or rather, the flexible hose element.
- a maintenance platform can be arranged on the decoupling device to enable work on the tuft storage.
- the maintenance platform can be a stationary maintenance platform attached to the decoupling device. In this way, the vibrations generated by an operator of the spinning preparation machine upon entering the maintenance platform reach the decoupling device, but are not transmitted to the machine frame due to the structural separation.
- a fan located upstream of the flock storage can be arranged on the decoupling device.
- the fan serves, in a conventional manner, to pneumatically transport the fiber air flow through the fiber flock inlet into the flock storage.
- the fan can be attached directly to the decoupling device.
- the fan can also be attached to the maintenance platform, which in turn can be supported on the decoupling device.
- the flake storage device can have several spatially separated filling chutes. It can be provided that a separate dosing device is arranged below each filling chute.
- the entirety of the dosing devices can also be referred to as the take-off device of the spinning preparation machine.
- the take-off device has rollers of the at least one dosing device on the undersides of the filling chutes in order to be able to empty the filling chute. All filling chutes can be emptied simultaneously.
- the take-off device can comprise feed rollers and downstream opening rollers in a manner known per se.
- An extraction system operating for example with a fresh air supply, can be connected below the take-off device in order to transport the mixed fiber flakes to the next processing machine, in particular another spinning preparation machine.
- the at least one dosing device can be arranged on the decoupling device. In this way, the vibrations generated by the at least one roller are introduced into the decoupling device and do not reach the machine frame via the structural separation, whereby the fill level measurements are not disturbed by the operation of the at least one dosing device.
- the at least one roller can be an opening roller or a feed roller.
- the at least one dosing device has several of the rollers.
- the dosing device can have two of the take-off rollers and an opening roller arranged underneath. Other combinations are also possible.
- the at least one dosing device can also be arranged or mounted on the machine frame.
- the spinning preparation system can be, for example, a carding machine, a carding machine, a fiber mixer with one or more filling chutes, etc.
- the spinning preparation machine can be a fiber mixer designed as a chute mixer, such as the Trützschler MX-U mixer, to whose functional principle reference is made hereby.
- the spinning preparation machine designed as a chute mixer can have several filling chutes arranged side by side or one behind the other in a feeding direction.
- the fiber flakes can be fed into the individual filling chutes via a feeding channel running above the filling chutes.
- the fiber flakes can be transported pneumatically, for example by means of a fan connected to the feeding channel.
- Closure elements such as flaps or rotary valves, can be arranged in the feeding channel, whereby the closure elements can be opened and closed via a control system.
- each closure element can interact with at least one actuator, which can be coupled to a control system.
- the decoupling device can be used to move/spread apart the at least one dosing device beneath the flake storage unit to eliminate any blockages and/or thickened areas.
- a guide device for guided displacement of the at least one dosing device along a longitudinal direction of the machine frame can be arranged on the decoupling device. In this way, the dosing device can be moved to allow access from below into the flake storage unit or the associated filling chute.
- a collision protection device can be installed on the decoupling device to provide protection against a collision with an industrial truck, such as a forklift.
- the decoupling device can thus serve as a base for the machine parts to be decoupled for weighing (maintenance platform, fan, extraction system, etc.). This allows vibration-causing components, whose vibrations could lead to measurement inaccuracies during gravimetric level measurement, to be supported on the decoupling device and no longer on the machine frame to be weighed.
- a spinning preparation machine 1 for processing fiber flocks 2 according to a first embodiment is shown, which is designed as a shaft mixer and can be integrated in a blow room line of a spinning mill in a manner known per se.
- the spinning preparation machine 1 can be installed on a stationary floor 3 located in a horizontal plane spanned by the longitudinal direction X and the transverse direction Y.
- the spinning preparation machine 1 has a flock storage 4, which is divided into several, here by way of example, six filling shafts 5 arranged side by side or one behind the other in a feeding direction A.
- the feeding or transport direction of the fiber air flow is in the Figure 1 indicated by the arrow A.
- the filling chutes 5 are spatially separated from one another by perforated partition walls 33.
- the filling chutes 5 are connected to a feeding channel 6 which runs above the filling chutes 5 and which has a bottom opening 7 for each filling chute 5 for filling the filling chutes 5 with the fiber flakes 2.
- An inlet 8 is connected to a central fiber flake inlet 9, whereby the fiber flake inlet 9 can be tubular and in turn can be connected on the inlet side to an upstream spinning preparation machine (not shown).
- the fiber flakes 2 are transported pneumatically by means of a fan 10 through the inlet 8 into the feeding chute 6.
- Controllable closure elements 11 are arranged in the feeding chute 6 in order to be able to fill the filling chutes 2 individually in a controlled manner.
- a recirculation flap 41 is arranged in the feeding channel 6, which in its open position releases a flow-conducting connection between the inlet 8 and a recirculation channel 40. In the open position, the recirculation flap 41 is pivoted into the feeding channel 6 and blocks it downstream of the recirculation flap 41.
- the recirculation flap 41 is shown in its closed position, in which the recirculation flap 41 blocks the recirculation duct 40 and releases the feed duct 6.
- the recirculation flap 41 can be moved from the open position to the closed position, and vice versa, by means of an actuator.
- the recirculation flap 41 is in its closed position to enable the filling chutes 5 to be fed with the fiber flakes 2. If there is no material request, the recirculation flap 41 is moved to its open position, in which the transport air, which then accordingly does not transport any fiber flakes, is guided past the filling chutes 5 via the recirculation duct 40.
- a discharge device 34 which has a dosing device 12 for each filling shaft 5 in order to be able to empty the respective filling shaft 5 in a controlled manner.
- the respective dosing device 12 has a feed roller pair 35 comprising two feed rollers 13, 14 and an opening roller 15 arranged below the feed roller pair 35.
- an extraction device operating for example with a fresh air supply L, can be connected below the discharge device 34 in order to to be able to transport the mixed fiber flakes to the next processing machine, in particular another spinning preparation machine (not shown).
- a mixing channel 16 can be connected below the dosing devices 12, which extends in the longitudinal direction X over the filling shafts 5 in order to be able to transport the removed flake material 2 pneumatically via an outlet 17 through a connected flake outlet 18 to a subsequent spinning preparation machine (not shown).
- the spinning preparation machine 1 has a machine frame 19 to which the tuft storage 4 with the filling chutes 5, the feeding channel 6 arranged thereon and the take-off device 34, as well as the mixing channel 16, are attached. Furthermore, a machine housing 20 can be attached to the machine frame 19.
- a decoupling device 21 is arranged below the machine frame 19 and functions as a base frame for a machine structure 22 comprising the machine frame 19, the tuft storage 4 with the filling chutes 5 and the feeding channel 6, as well as the machine housing 20.
- the machine frame 19 and, in a further embodiment, the entire machine structure 22 is/are supported or placed on the decoupling device 21 at a distance from the stationary floor 3.
- the decoupling device 21 can, for example, be designed as a coherent intermediate frame 23, which, here as an example, has four support points 24 for installation on the stationary floor 3. It goes without saying that with a larger or heavier spinning preparation machine, additional support points 24 can be added, or with a smaller spinning preparation machine, three support points 24 can generally ensure secure support.
- a weighing device 26 for gravimetrically measuring the fill level of the flake storage 4 is arranged between the intermediate frame 23 and the machine frame 19. Specifically, the weighing device 26 has several load cells 27 on which the weight of the machine structure 22 rests. Figure 2 A possible design of the load cell 27 is shown in detail. Damping elements 28 are arranged between the load cells 27 and the decoupling device 21, here, for example, the intermediate frame 23.
- the individual filling chutes 5 are filled with fiber flakes 2, and fiber flakes 2 are removed via the dosing devices 12, so that the fill level of the flake storage 4 or the filling chutes 5 constantly changes.
- the flake storage 4 is weighed by measuring the weight force acting on the load cells 27.
- the fiber flake inlet 9, located upstream of the flake storage 4 is not attached to the machine structure 22, but rather to the decoupling device 20.
- a flexible hose element 29 for vibration damping is arranged between the tubular fiber flake inlet 9 and the inlet 8, which provides a flow-conducting connection between the fiber flake inlet 9 and the inlet 8 into the feed channel 6.
- the fan 10 is mounted on a platform 30 supported or attached to the decoupling device 21.
- the fiber flake outlet 18 Downstream of the flake storage 4, the fiber flake outlet 18 is also arranged on the decoupling device 21, as an example here.
- a pipe holder 32 is connected to the intermediate frame 23, to which the fiber flake outlet 18 is attached.
- a further flexible hose element 31 is arranged for vibration damping, providing a flow-conducting connection between the mixing channel 16 and the fiber flake outlet 18.
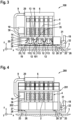
- FIG. 3 A spinning preparation machine 100 according to a second embodiment is shown, which largely corresponds to the previously described embodiment, so that reference is made to the above description with regard to the similarities.
- the difference lies in the design of the metering devices 12, which are not attached to the machine frame 19, but rather to the decoupling device 21.
- the rotatably driven rollers 13, 14, 15 of the respective metering device 12 are mounted on the decoupling device 21.
- the mixing channel 16 is attached to the decoupling device 21.
- an optional guide device 101 is arranged on the decoupling device 21, which extends in the longitudinal direction X.
- two of the adjacent metering devices 12 are combined to form a module 113.
- the modules 113 are guided, for example, on rails, in order to be able to move the metering devices 12 in a guided manner along the longitudinal direction X.
- the metering devices 12 can be moved module by module in order to be able to reach from below into the tuft storage 4 or the filling chute 5 exposed by moving the respective module 113 and/or to reach the rollers 13, 14, 15 laterally or between the modules 113.
- Vibration-damping elements can be arranged between the modules 113 and the decoupling device 21.
- the dosing devices 12 can also be fixed in a stationary manner, i.e. without the guide device 101, to the decoupling device 21 or to the intermediate frame 23.
- a spinning preparation machine 200 according to a third embodiment is shown, which largely corresponds to the previously described embodiment, so that with regard to the similarities, reference is made to the above description.
- the only difference is that a stationary maintenance platform 201 is provided, which is set up on the decoupling device 21 and fastened thereto.
- the maintenance platform 201 can be accessed in a manner known per se, for example via a ladder 202, in order to be able to carry out maintenance work on the spinning preparation machine 200.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Spinning Or Twisting Of Yarns (AREA)
- Preliminary Treatment Of Fibers (AREA)
Description
- Die vorliegende Erfindung betrifft eine Spinnereivorbereitungsmaschine zum Verarbeiten von Faserflocken mit einem Maschinengestell, einem an dem Maschinengestell befestigten Flockenspeicher, der über einen Einlass mit einem Faserflockeneinlauf strömungsleitend verbunden ist und über einen Auslass mit einem Faserflockenauslauf strömungsleitend verbindbar ist, und einer unterhalb des Flockenspeichers angeordneten Wiegevorrichtung zur gravimetrischen Messung eines Füllstands des Flockenspeichers.
- Aus der
EP 3 587 631 A1 ist eine Spinnereivorbereitungsmaschine zur Verarbeitung von Faserflocken bekannt, deren Maschinengestell an mindestens vier Auflagepunkten auf einem Fundament gelagert ist. Zwischen dem Maschinenrahmen und dem Fundament ist mindestens eine Wägezelle zur Messung eines Füllstandes eines mit Faserflocken befüllbaren Speichers der Spinnereivorbereitungsmaschine vorgesehen. - Aus der
US2004255429 ist eine Faserdosiervorrichtung zum Einbringen von Fasern in Beton bekannt. Die Vorrichtung weist einen Rahmen zur Unterstützung der Faserabgabevorrichtung auf. Zwischen dem Rahmen und einem Fördergehäuse der Faserdosiervorrichtung sind mehrere Wägezellen angebracht. - Aufgabe der vorliegenden Erfindung ist es, eine Spinnereivorbereitungsmaschine bereitzustellen, die eine präzisere gravimetrische Füllstandsmessung ermöglicht.
- Die Aufgabe wird durch eine Spinnereivorbereitungsmaschinen der vorgenannten Art dadurch gelöst, dass die Spinnereivorbereitungsmaschine eine Entkoppelungsvorrichtung mit mindestens drei Auflagerpunkten zum Aufstellen auf einem ortsfesten Boden aufweist, wobei das Maschinengestell und die Entkoppelungsvorrichtung baulich voneinander getrennt sind, und wobei der Faserflockeneinlauf an der Entkoppelungsvorrichtung angeordnet ist.
- Im Betrieb der Spinnereivorbereitungsmaschine werden die Faserflocken pneumatisch durch den Faserflockeneinlauf transportiert. Hierbei entstehen Schwingungen, die durch die bauliche Trennung der Entkoppelungsvorrichtung von dem Maschinengestell jedoch nicht auf das Maschinengestell übertragen werden. Damit ist der Faserflockeneinlauf von dem Maschinengestell entkoppelt. Die Entkoppelungsvorrichtung dient als Tragstruktur für den Faserflockeneinlauf und stützt sich auf dem ortsfesten Boden, respektive dem Fundament, auf dem die Spinnereivorbereitungsmaschine in der Spinnerei aufgestellt ist, ab. Die bauliche Trennung verhindert somit die Verfälschung von Messwerten der gravimetrischen Füllstandsmessung mittels der Wiegevorrichtung und schwingungsbedingte Störfaktoren für die gravimetrische Füllstandsmessung werden reduziert.
- Für eine zuverlässige Füllstandsmessung ist vorgesehen, dass die Masse mittels gravimetrischer Messung durch Wiegezellen bestimmbar ist. Aufgrund des Aufbaus der Spinnereivorbereitungsmaschine bietet sich eine Messung der gesamten Maschine an. Bei einer möglichen Ausgestaltung der Spinnereivorbereitungsmaschine als Schachtmischer ist eine schachtweise Messung möglich, jedoch ist eine Messung der gesamten Maschine mit Berechnung der einzelnen Schachtfüllungen bevorzugt vorgesehen.
- Gemäß einer ersten Ausgestaltung kann vorgesehen sein, dass das Maschinengestell beabstandet zum Boden auf der Entkoppelungsvorrichtung abgestützt ist, wobei zwischen dem Maschinengestell und der Entkoppelungsvorrichtung Dämpfungselemente, die zur Kompensation von Schwingungen und/oder Querkräften ausgebildet sind, angeordnet sind. Insbesondere kann die Wiegevorrichtung mindestens zwei der Wägezellen, auch Wiegezellen genannt, aufweisen, wobei zumindest eine Teilmenge der Dämpfungselemente zwischen den Wägezellen und der Entkoppelungsvorrichtung angeordnet sind. Damit kann die Entkoppelungsvorrichtung den Maschinenaufbau, der unter anderem das Maschinengestell und den Flockenspeicher umfasst, wie ein Untergestell gegenüber dem ortsfesten Boden abstützen.
- Gemäß einer zweiten Ausgestaltung kann vorgesehen sein, dass die Wiegevorrichtung auf dem ortsfesten Boden aufgestellt ist. Somit können sowohl die Entkoppelungsvorrichtung als auch das Maschinengestell selbst auf dem ortsfesten Boden aufgestellt sein. Insbesondere kann die Wiegevorrichtung mindestens zwei der Wägezellen aufweisen, wobei zumindest eine Teilmenge der Dämpfungselemente zwischen den Wägezellen und dem ortsfesten Boden angeordnet sind. Die Entkoppelungsvorrichtung kann das Maschinengestell von außen umfassen, um es vor äußeren Störeinflüssen zu schützen. Zwischen dem ortsfesten Boden und Wägezellen der Wiegevorrichtung können Dämpfungselemente, die zur Kompensation von Schwingungen und/oder Querkräften ausgebildet sind, angeordnet sein.
- Grundsätzlich möglich ist aber auch, dass die Dämpfungselemente zwischen den Wägezellen und dem Maschinengestell angeordnet sind.
- Die Wiegezellen können an den Auflagerpunkten der Spinnereivorbereitungsmaschine, deren Verbindungslinie parallel zu der Längsachse der Maschine liegt, angebracht werden. Grundsätzlich möglich ist aber auch, dass an allen Auflagerpunkten der Maschine eine der Wiegezellen vorgesehen ist.
- Der Flockenspeicher kann mehrere nebeneinander angeordnete Füllschächte aufweisen, die entlang der Längsachse hintereinander angeordnet sein können. Die jeweils benachbart zueinander angeordneten Füllschächte können in an sich bekannter Weise durch perforierte Trennwände räumlich voneinander getrennt sein. Bei einem Schachtmischer mit beispielsweise sechs Füllschächten können zwei der Wiegezellen vorgesehen sein. Bei einem Schachtmischer mit beispielsweise zehn Füllschächten können aufgrund der größeren Maschinenlänge drei Wiegezellen vorgesehen sein. Durch eine langfristig symmetrische Gewichtsverteilung über die lichte Gestellweite reichen diese aus, um den Füllstand des Mischers zu bestimmen. Durch die unterschiedliche Gewichtsverteilung zwischen den Wiegezellen und weiteren Informationen der Maschine kann auf die Verteilung der Füllung in den Schächten geschlossen werden.
- Die Entkoppelungsvorrichtung kann Stützfüße aufweisen, die sich im aufgestellten Zustand der Spinnereivorbereitungsmaschine auf dem ortsfesten Boden abstützen und beispielsweise zur Nivellierung höhenverstellbar sein können.
- Weiterhin kann die Entkoppelungsvorrichtung einen Zwischenrahmen aufweisen oder als solcher gestaltet sein, der insbesondere eine rechteckige Grundform haben kann. Der Zwischenrahmen kann eine in sich zusammenhängende Tragstruktur aufweisen, die den Maschinenaufbau umfassend das Maschinengestell und den Flockenspeicher trägt und gegenüber dem ortsfesten Boden abstützt. Die Stützfüße können an dem Zwischenrahmen angeordnet sein. Der Zwischenrahmen kann eine rechteckige Grundform aufweisen, wobei dieser grundsätzlich auch innenliegende Quer- und/oder Längsstreben aufweisen kann.
- Alternativ zur Ausgestaltung als Zwischenrahmen kann die Entkoppelungsvorrichtung mehrere voneinander beabstandete Zwischenbalken aufweisen. Somit kann der Maschinenaufbau auf den Zwischenbalken aufgestellt sein, um den Maschinenaufbau zu tragen und gegenüber dem ortsfesten Boden abzustützen. Die Zwischenbalken können beispielsweise in Längsrichtung des Maschinengestells beabstandet zueinander angeordnet sein und können quer, insbesondere senkrecht zur Längsrichtung ausgerichtet sein. Die Stützfüße können an den Zwischenbalken angeordnet sein. Die Zwischenbalken können mittels Streben gestützt sein. Insbesondere können die Zwischenbalken jeweils an deren Balkenenden abgestützt sein. Die Wiegezellen können, wie beim Zwischenrahmen, zwischen den Zwischenbalken und dem Maschinengestell (zum Beispiel an allen Auflagern der Spinnereivorbereitungsmaschine auf den Zwischenbalken) angebracht sein.
- In Weiterbildung kann vorgesehen sein, dass die Zwischenbalken an einem ersten Balkenende gelenkig gegenüber dem ortsfesten Boden abgestützt sind. Hierzu können beispielweise die das jeweilige erste Balkenende abstützenden Stützelemente gelenkig gestaltet sein, um insbesondere eine parallel zur Längsachse ausgerichtete Gelenkverbindung bereitzustellen. Das jeweilige zweite Balkenende kann auf einer Wiegezelle abgestützt sein, die zwischen dem jeweiligen zweiten Balkenende und dem ortsfesten Boden angeordnet sein kann. Insbesondere ist die jeweilige Wiegezelle direkt auf dem Boden aufgestellt.
- Weiterhin kann zwischen dem Faserflockeneinlauf und dem Einlass und/oder am Auslass zum Faserflockenauslauf jeweils ein flexibles Schlauchelement zur Schwingungsdämpfung angeordnet sein. Der Faserflockeneinlauf und/oder der Faserflockenauslauf sind vorzugsweise rohr- beziehungsweise kanalförmig ausgebildet, um den Faserluftstrom aus pneumatisch transportierten Faserflocken zu leiten. Mittels der flexiblen Schlauchelemente wird somit auf einfache Weise eine strömungsleitende Verbindung mit schwingungsdämpfenden Eigenschaften bereitgestellt, die den Flockenspeicher eingangsseitig mit dem Faserflockeneinlauf verbindet und an die auslassseitig der Faserflockenauslauf anschließbar ist. Die Schlauchelemente können beispielsweise aus einem flexiblen Kunststoff, einem Gummi oder dergleichen hergestellt sein. Die flexiblen Schlauchelemente sind somit schwingungsdämpfend und haben selbst keinen Einfluss auf die Messwerte der Wiegevorrichtung.
- Weitere schwingungserzeugende Bauteile können ebenfalls an der Entkoppelungsvorrichtung angeordnet sein, um präzisere gravimetrische Füllstandsmessungen zu ermöglichen beziehungsweise zu verhindern, dass die Messwerte der gravimetrischen Füllstandsmessung durch ins Maschinengestell eingebrachte Schwingungen verfälscht werden. Um den Einfluss einzelner Bauteile oder Komponenten der Maschine auf die Messwerte der Füllstandsmessung zu eliminieren, können diese somit dem Maschinengestell entkoppelt werden, um eventuelle Fehlmessungen, falsche Gewichtswerte, falsche Füllstandangaben zu vermeiden.
- Insbesondere kann der Faserflockenauslauf, der rohrförmig gestaltet sein kann, um den Füllspeicher mit einer nachfolgenden Spinnereivorbereitungsmaschine verbinden zu können, an der Entkoppelungsvorrichtung angeordnet, respektive abgestützt sein. Somit kann auch die Absaugung von dem zu wiegenden Teil der Spinnereivorbereitungsmaschine, respektive dem Maschinengestell entkoppelt sein. Die Verbindung zwischen der Absaugung, respektive dem Faserflockenauslauf und den Maschinengestell kann ebenfalls mit einem flexiblen Element, respektive dem flexiblen Schlauchelement erfolgen.
- Weiterhin kann eine Wartungsbühne zum Ermöglichen von Arbeiten an dem Flockenspeicher an der Entkoppelungsvorrichtung angeordnet sein. Die Wartungsbühne kann eine ortsfeste Wartungsbühne sein, die an der Entkoppelungsvorrichtung befestigt ist. Auf diese Weise gelangen die durch einen Bediener der Spinnereivorbereitungsmaschine beim Betreten der Wartungsbühne erzeugten Schwingungen zwar in die Entkoppelungsvorrichtung, jedoch werden diese durch die bauliche Trennung nicht auf das Maschinengestell übertragen.
- Des Weiteren kann ein stromaufwärts des Flockenspeichers angeordneter Ventilator an der Entkoppelungsvorrichtung angeordnet sein. Der Ventilator dient in an sich bekannter Weise dem pneumatischen Transport des Faserluftstroms durch den Faserflockeneinlauf in den Flockenspeicher. Der Ventilator kann direkt an der Entkoppelungsvorrichtung befestigt sein. Ebenso kann der Ventilator an der Wartungsbühne befestigt sein, die sich wiederum auf der Entkoppelungsvorrichtung abstützen kann.
- Weiterhin kann vorgesehen sein, dass an einem unteren Ende des Flockenspeichers zumindest eine Dosiervorrichtung mit wenigstens einer drehend antreibbaren Walze zum Bearbeiten der Faserflocken angeordnet ist. In weiterer Ausgestaltung kann der Flockenspeicher mehrere räumlich voneinander getrennte Füllschächte aufweisen. Dabei kann vorgesehen sein, dass unterhalb jedes Füllschachts eine eigene Dosiervorrichtung angeordnet ist. Die Gesamtheit der Dosiervorrichtungen kann auch als Abzugsvorrichtung der Spinnereivorbereitungsmaschine bezeichnet werden. Somit weist die Abzugsvorrichtung Walzen der zumindest einen Dosiervorrichtung an den Unterseiten der Füllschächte auf, um den Füllschacht entleeren zu können. Dabei können alle Füllschächte gleichzeitig entleert werden. Die Abzugsvorrichtung kann in an sich bekannter Weise Einzugswalzen und nachgelagert Öffnungswalzen umfassen. Unterhalb der Abzugsvorrichtung kann eine beispielsweise mit Frischluftzufuhr arbeitende Absaugung angeschlossen sein, um die durchmischten Faserflocken zur nächsten Bearbeitungsmaschine, insbesondere eine weitere Spinnereivorbereitungsmaschine zu transportieren.
- Die zumindest eine Dosiervorrichtung kann an der Entkoppelungsvorrichtung angeordnet sein. Auf diese Weise werden die von der wenigstens einen Walze erzeugten Schwingungen in die Entkoppelungsvorrichtung eingeleitet und gelangen über die bauliche Trennung nicht in das Maschinengestell, wodurch die Messungen der Füllstandsmessung nicht durch den Betrieb der zumindest einen Dosiervorrichtung gestört werden. Die wenigstens eine Walze kann eine Öffnungswalze oder eine Einzugswalze sein. Vorzugsweise weist die zumindest eine Dosiervorrichtung mehrere der Walzen auf. Beispielsweise kann die Dosiervorrichtung zwei der Abzugswalzen und eine darunter liegende angeordnete Öffnungswalze aufweisen. Andere Kombination sind ebenso möglich. Alternativ kann die zumindest eine Dosiervorrichtung auch am Maschinengestell angeordnet beziehungsweise gelagert sein.
- Die Spinnereivorbereitungsanlage kann beispielsweise eine Karde, eine Krempel, ein Fasermischer mit einem Füllschacht oder mehreren Füllschächten, etc. sein. Beispielsweise kann die Spinnereivorbereitungsmaschine ein als Schachtmischer ausgeführter Fasermischer sein, wie zum Beispiel der Mischer MX-U von Trützschler, auf dessen Funktionsprinzip hiermit vollumfänglich Bezug genommen wird. Die als Schachtmischer ausgebildete Spinnereivorbereitungsmaschine kann über mehrere der Füllschächte verfügen, die nebeneinander, beziehungsweise in einer Beschickungsrichtung hintereinander angeordnet sind. Die Faserflocken können über einen oberhalb der Füllschächte verlaufenden Beschickungskanal in die einzelnen Füllschächte eingefüllt werden. Der Transport der Faserflocken kann pneumatisch, beispielsweise mittels des an den Beschickungskanal angebundenen Ventilators, erfolgen. In dem Beschickungskanal können Verschlussorgane, beispielsweise Klappen oder Drehschieber, angeordnet sein, wobei die Verschlussorgane über eine Steuerung geöffnet und geschlossen werden können. Hierzu kann jedes Verschlussorgane mit zumindest einem Aktuator zusammenwirken, der mit einer Steuerung gekoppelt sein kann.
- Die Entkoppelungsvorrichtung kann zum Verfahren/Auseinanderfahren der zumindest einen Dosiervorrichtung unter dem Flockenspeicher genutzt werden, um eventuelle Verstopfungen und/oder Dickstellen zu beseitigen. Insbesondere kann an der Entkoppelungsvorrichtung eine Führungseinrichtung zum geführten Verschieben der zumindest einen Dosiervorrichtung entlang einer Längsrichtung des Maschinengestells angeordnet sein. Auf diese Weise kann die Dosiervorrichtung verschoben werden, um von unten in den Flockenspeicher beziehungsweise den zugehörigen Füllschacht greifen zu können.
- Des Weiteren können an der Entkoppelungsvorrichtung zusätzliche Elemente zum Schutz der Spinnereivorbereitungsmaschine und vor allem der Wiegevorrichtung vor äußeren Einflüssen angebracht sein. Beispielsweise kann an der Entkoppelungsvorrichtung eine Anfahrschutzeinrichtung angeordnet sein, um Schutz vor einem Zusammenstoß mit einem Flurförderfahrzeug, zum Beispiel einem Gabelstapler, zu bieten.
- Die Entkoppelungsvorrichtung kann somit als Basis für die zur Wiegung zu entkoppelnden Maschinenteile (Wartungsbühne, Ventilator, Absaugung etc.) dienen. Damit können schwingungsverursachende Bauteile, deren Schwingungen im Betrieb der gravimetrischen Füllstandsmessung zu Messungenauigkeiten führen könnten, auf der Entkoppelungsvorrichtung abgestützt sein, und nicht mehr am zu wiegenden Maschinengestell
- Bevorzugte Ausführungsformen werden nachstehend anhand der Zeichnungsfiguren erläutert. In Bezug auf die Beschreibung der Figuren können die gleichen Bezugszeichen in den einzelnen Figuren verwendet werden, um auf ähnliche oder technisch entsprechende Elemente zu verweisen. Hierin zeigt:
- Figur 1
- eine Längsschnittansicht einer Spinnereivorbereitungsmaschine gemäß einer ersten Ausführungsform der vorliegenden Erfindung;
- Figur 2
- ein in
Figur 1 eingekreistes Detail II in vergrößerter Darstellung; - Figur 3
- eine Seitenansicht einer Spinnereivorbereitungsmaschine gemäß einer zweiten Ausführungsform der vorliegenden Erfindung; und
- Figur 4
- eine Seitenansicht einer Spinnereivorbereitungsmaschine gemäß einer dritten Ausführungsform der vorliegenden Erfindung.
- In der
Figur 1 ist eine Spinnereivorbereitungsmaschine 1 zum Verarbeiten von Faserflocken 2 gemäß einer ersten Ausführungsform gezeigt, die als Schachtmischer ausgebildet ist und in an sich bekannter Weise in eine Putzereilinie einer Spinnerei integriert sein kann. - Zur Verdeutlichung der Ausrichtung der Spinnereivorbereitungsmaschine 1 im Raum ist in der
Figur 1 eine Längsrichtung X, eine Querrichtung Y und eine Hochrichtung Z eingezeichnet, die im Sinne eines der Soinnereivorbereitunasmaschine 1 zuaeordneten kartesischen - Koordinatensystems definiert und durch entsprechende Pfeile angegeben sind. Begriffe wie "unten", "unterhalb", "oben" oder "oberhalb" stellen dabei räumliche Angaben in Bezug auf Hochrichtung Z dar. Die Spinnereivorbereitungsmaschine 1 kann auf einem ortsfesten Boden 3 aufgestellt sein, der in einer von der Längsrichtung X und der Querrichtung Y aufgespannten horizontalen Ebene liegt.
- Die Spinnereivorbereitungsmaschine 1 weist einen Flockenspeicher 4 auf, der in mehrere, hier beispielhaft, sechs nebeneinander respektive in einer Beschickungsrichtung A hintereinander angeordnete Füllschächte 5 unterteilt ist. Die Beschickungs- beziehungsweise Transportrichtung des Faserluftstroms ist in der
Figur 1 mit dem Pfeil A angedeutet. Die Füllschächte 5 sind durch perforierte Trennwände 33 räumlich voneinander getrennt. Die Füllschächte 5 sind an einen oberhalb der Füllschächte 5 verlaufenden Beschickungskanal 6 angeschlossen, der zum Befüllen der Füllschächte 5 mit den Faserflocken 2 je Füllschacht 5 eine Bodenöffnung 7 aufweist. Ein Einlass 8 ist mit einem zentralen Faserflockeneinlauf 9 verbunden, wobei der Faserflockeneinlauf 9 rohrförmig gestaltet sein kann und seinerseits eingangsseitig an eine vorgeschaltete Spinnereivorbereitungsmaschine (nicht gezeigt) angeschlossen sein kann. Die Faserflocken 2 werden durch den Faserflockeneinlauf 9 pneumatisch mittels eines Ventilators 10 durch den Einlass 8 in den Beschickungskanal 6 transportiert. In dem Beschickungskanal 6 sind steuerbare Verschlussorgane 11 angeordnet, um die Füllschächte 2 gesteuert einzeln befüllen zu können. In Beschickungsrichtung A zwischen dem Einlass 8 und den Bodenöffnungen 7 ist eine Umluftklappe 41 im Beschickungskanal 6 angeordnet, die in deren Offenstellung eine strömungsleitende Verbindung zwischen dem Einlass 8 und einem Umluftkanal 40 freigibt. In der Offenstellung ist die Umluftklappe 41 in den Beschickungskanal 6 verschwenkt und sperrt diesen stromabwärts der Umluftklappe 41. InFigur 1 ist die Umluftklappe 41 in deren Schließstellung gezeigt, in der die Umluftklappe 41 den Umluftkanal 40 versperrt und den Beschickungskanal 6 freigibt. Die Umluftklappe 41 ist mittels eines Stellantriebs von der Offenstellung in die Schließstellung, und vice versa, verlagerbar. Bei Materialanforderung ist die Umluftklappe 41 in deren Schließstellung, um ein Beschicken der Füllschächte 5 mit den Faserflocken 2 zu ermöglichen. Wenn keine Materialanforderung vorliegt, wird die Umluftklappe 41 in deren Offenstellung überführt, in der die Transportluft, die dann entsprechend keine Faserflocken transportiert, über den Umluftkanal 40 an den Füllschächten 5 vorbeigeführt wird. - An einem unteren Ende des Flockenspeichers 4 ist eine Abzugsvorrichtung 34 vorgesehen, die je Füllschacht 5 eine Dosiervorrichtung 12 aufweist, um den jeweiligen Füllschacht 5 gesteuert entleeren zu können. Die jeweilige Dosiervorrichtung 12 weist ein Einzugswalzenpaar 35 umfassend zwei Einzugswalzen 13, 14 und eine unterhalb des Einzugswalzenpaares 35 angeordnete Öffnungswalze 15 auf. Weiterhin kann unterhalb der Abzugsvorrichtung 34 eine beispielsweise mit Frischluftzufuhr L arbeitende Absaugung angeschlossen sein, um die durchmischten Faserflocken zur nächsten Bearbeitungsmaschine, insbesondere eine weitere Spinnereivorbereitungsmaschine (nicht gezeigt) transportieren zu können. Hierzu kann sich unterhalb der Dosiervorrichtungen 12 ein Mischkanal 16 anschließen, der sich in der Längsrichtung X über die Füllschächte 5 erstreckt, um das entnommene Flockenmaterial 2 über einen Auslass 17 pneumatisch durch einen angeschlossenen Flockenauslauf 18 an eine nachfolgende Spinnereivorbereitungsmaschine (nicht gezeigt) transportieren zu können.
- Weiterhin weist die Spinnereivorbereitungsmaschine 1 ein Maschinengestell 19 auf, an dem der Flockenspeicher 4 mit den Füllschächten 5, dem darauf angeordneten Beschickungskanal 6 und der Abzugsvorrichtung 34 sowie der Mischkanal 16 befestigt sind. Weiterhin kann ein Maschinengehäuse 20 am Maschinengestell 19 befestigt sein. Unterhalb des Maschinengestells 19 ist eine Entkoppelungsvorrichtung 21 angeordnet, die als Untergestell für einen Maschinenaufbau 22 umfassend das Maschinengestell 19, den Flockenspeicher 4 mit den Füllschächten 5 und dem Beschickungskanal 6 sowie dem Maschinengehäuse 20 fungiert. Das Maschinengestell 19 und in weiterer Ausgestaltung der gesamte Maschinenaufbau 22 ist/sind beabstandet zum ortsfesten Boden 3 auf der Entkoppelungsvorrichtung 21 abgestützt beziehungsweise aufgestellt. Die Entkoppelungsvorrichtung 21 kann beispielsweise als ein in sich zusammenhängender Zwischenrahmen 23 gestaltet sein, der, hier exemplarisch, vier Auflagerpunkte 24 zum Aufstellen auf dem ortsfesten Boden 3 aufweist, wobei es sich von selbst versteht, dass bei einer größeren beziehungsweise schwereren Spinnereivorbereitungsmaschine auch weitere der Auflagerpunkte 24 hinzukommen können oder bei einer kleineren Spinnereivorbereitungsmaschine grundsätzlich auch drei Auflagerpunkte 24 eine sichere Abstützung gewährleisten. An jedem der Auflagerpunkte 24 ist ein insbesondere höhenverstellbarer Stützfuß 25 vorgesehen, um die Entkoppelungsvorrichtung 21 gegenüber dem Boden 3 ausrichten zu können.
- Zwischen dem Zwischenrahmen 23 und dem Maschinengestell 19 ist eine Wiegevorrichtung 26 zur gravimetrischen Füllstandsmessung des Flockenspeichers 4 angeordnet. Konkret weist die Wiegevorrichtung 26 mehrere Wiegezellen 27 auf, auf denen das Gewicht des Maschinenaufbaus 22 ruht. In der
Figur 2 ist eine mögliche Ausgestaltung der Wiegezelle 27 im Detail gezeigt. Zwischen den Wägezellen 27 und der Entkoppelungsvorrichtung 21, hier beispielhaft dem Zwischenrahmen 23, sind, Dämpfungselemente 28 angeordnet. - Im Betrieb der Spinnereivorbereitungsmaschine 1 werden die einzelnen Füllschächte 5 mit Faserflocken 2 befüllt und über die Dosiervorrichtungen 12 werden Faserflocken 2 entnommen, sodass sich der Füllstand des Flockenspeichers 4 beziehungsweise der Füllschächte 5 ständig ändert. Durch Messung der auf die Wiegezellen 27 einwirkenden Gewichtskraft wird der Flockenspeicher 4 verwogen.
- Um die Messergebnisse mittels der Wiegevorrichtung 26 nicht durch Schwingungen zu verfälschen beziehungsweise das Einbringen schwingungsbedingter Störfaktoren für die gravimetrische Füllstandsmessung so weit wie möglich zu reduzieren, ist der stromaufwärts des Flockenspeichers 4 angeordnete Faserflockeneinlauf 9 nicht am Maschinenaufbau 22, sondern an der Entkoppelungsvorrichtung 20 befestigt. Zwischen dem rohrförmigen Faserflockeneinlauf 9 und dem Einlass 8 ist ein flexibles Schlauchelement 29 zur Schwingungsdämpfung angeordnet, das eine strömungsleitende Verbindung zwischen dem Faserflockeneinlauf 9 und dem Einlass 8 in den Beschickungskanal 6 bereitstellt. Weiterhin ist der Ventilator 10 auf einer an der Entkopplungsvorrichtung 21 abgestützten, respektive befestigten Plattform 30 befestigt.
- Stromabwärts des Flockenspeichers 4 ist, hier beispielhaft, auch der Faserflockenauslauf 18 an der Entkoppelungsvorrichtung 21 angeordnet. Hierzu ist eine Rohrhalterung 32 mit dem Zwischenrahmen 23 verbunden, an der der Faserflockenauslauf 18 befestigt ist. Zwischen dem Faserflockenauslauf 18 und dem Auslass 17 ist ein weiteres flexibles Schlauchelement 31 zur Schwingungsdämpfung angeordnet, das eine strömungsleitende Verbindung zwischen dem Mischkanal 16 und dem Faserflockenauslauf 18 bereitstellt.
- In der
Figur 3 ist eine Spinnereivorbereitungsmaschine 100 gemäß einer zweiten Ausführungsform dargestellt, die der vorbeschriebenen Ausführungsform weitestgehend entspricht, sodass hinsichtlich der Gemeinsamkeiten auf die obige Beschreibung Bezug genommen wird. Der Unterschied besteht in der Ausgestaltung der Dosiervorrichtungen 12, die nicht am Maschinengestell 19 befestigt sind, sondern an der Entkoppelungsvorrichtung 21. Auf diese Weise sind die drehend antreibbaren Walzen 13, 14, 15 der jeweiligen Dosiervorrichtung 12 an der Entkoppelungsvorrichtung 21 gelagert. Weiterhin ist der Mischkanal 16 auf der Entkoppelungsvorrichtung 21 befestigt. - In der hier gezeigten Ausführungsform der Spinnereivorbereitungsmaschine 100 ist an der Entkoppelungsvorrichtung 21 eine optionale Führungseinrichtung 101 angeordnet, die sich in der Längsrichtung X erstreckt. Hier, lediglich beispielhaft, sind jeweils zwei der benachbart zueinander angeordneten Dosiervorrichtungen 12 zu einem Modul 113 zusammengefasst. Die Module 113 sind auf beispielsweise auf Schienen geführt, um die Dosiervorrichtungen 12 entlang der Längsrichtung X geführt verschieben zu können. Auf diese Weise können die Dosiervorrichtungen 12 modulweise verschoben werden, um von unten in den Flockenspeicher 4 beziehungsweise den durch Verschieben des jeweiligen Moduls 113 freigesetzten Füllschacht 5 greifen zu können und/oder seitlich an die Walzen 13, 14, 15 beziehungsweise zwischen die Module 113 zu gelangen. Zwischen den Modulen 113 und der Entkoppelungsvorrichtung 21 können schwingungsdämpfende Elemente (nicht gezeigt) angeordnet sein. Die Dosiervorrichtungen 12 können auch ortsfest, das heißt ohne die Führungseinrichtung 101, an der Entkoppelungsvorrichtung 21, respektive auf dem Zwischenrahmen 23, befestigt sein.
- In der
Figur 4 ist eine Spinnereivorbereitungsmaschine 200 gemäß einer dritten Ausführungsform dargestellt, die der vorbeschriebenen Ausführungsform weitestgehend entspricht, sodass hinsichtlich der Gemeinsamkeiten auf die obige Beschreibung Bezug genommen wird. Der Unterschied besteht lediglich darin, dass eine ortsfeste Wartungsbühne 201 vorgesehen ist, die auf der Entkoppelungsvorrichtung 21 aufgestellt und an dieser befestigt ist. Die Wartungsbühne 201 kann in an sich bekannter Weise zum Beispiel über eine Leiter 202 betreten werden, um Wartungsarbeiten an der Spinnereivorbereitungsmaschine 200 durchführen zu können. In die Spinnereivorbereitungsmaschine 200 kann die Dosiervorrichtung 12, wie in derFigur 1 gezeigt, oder die Dosiervorrichtung 12 in modularer Bauweise, wie in derFigur 3 gezeigt, integriert sein. -
- 1
- Spinnereivorbereitungsmaschine
- 2
- Faserflocken
- 3
- Boden
- 4
- Flockenspeicher
- 5
- Füllschacht
- 6
- Beschickungskanal
- 7
- Bodenöffnung
- 8
- Einlass
- 9
- Faserflockeneinlauf
- 10
- Ventilator
- 11
- Verschlussorgan
- 12
- Dosiervorrichtung
- 13
- Einzugswalze
- 14
- Einzugswalze
- 15
- Öffnungswalze
- 16
- Mischkanal
- 17
- Auslass
- 18
- Flockenauslauf
- 19
- Maschinengestell
- 20
- Maschinengehäuse
- 21
- Entkoppelungsvorrichtung
- 22
- Maschinenaufbau
- 23
- Zwischenrahmen
- 24
- Auflagerpunkt
- 25
- Stützfuß
- 26
- Wiegevorrichtung
- 27
- Wiegezellen
- 28
- Dämpfungselement
- 29
- Schlauchelement
- 30
- Plattform
- 31
- Schlauchelement
- 32
- Rohrhalterung
- 33
- Trennwand
- 34
- Abzugsvorrichtung
- 35
- Einzugswalzenpaar
- 40
- Umluftkanal
- 41
- Umluftklappe
- 100
- Spinnereivorbereitungsmaschine
- 101
- Führungseinrichtung
- 113
- Modul
- 200
- Spinnereivorbereitungsmaschine
- 201
- Wartungsbühne
- 202
- Leiter
- A
- Beschickungs- beziehungsweise Transportrichtung
- L
- Frischluftzufuhr
- X, Y, Z
- Längs-, Quer-, Hochrichtung
Claims (10)
- Spinnereivorbereitungsmaschine (1; 100; 200) zum Verarbeiten von Faserflocken (2) mit einem Maschinengestell (19), einem an dem Maschinengestell (19) befestigten Flockenspeicher (4), der über einen zentralen Einlass (8) mit einem Faserflockeneinlauf (9) strömungsleitend verbunden ist und über einen Auslass (17) mit einem Faserflockenauslauf (18) strömungsleitend verbindbar ist, und einer unterhalb des Flockenspeichers (4) angeordneten Wiegevorrichtung (26) zur gravimetrischen Messung eines Füllstands des Flockenspeichers (4), dadurch gekennzeichnet, dass die Spinnereivorbereitungsmaschine (1; 100; 200) eine Entkoppelungsvorrichtung (21) mit mindestens drei Auflagerpunkten (24) zum Aufstellen auf einem ortsfesten Boden (3) aufweist, wobei das Maschinengestell (19) und die Entkoppelungsvorrichtung (21) baulich voneinander getrennt sind, und wobei der Faserflockeneinlauf (9) an der Entkoppelungsvorrichtung (21) angeordnet ist.
- Spinnereivorbereitungsmaschine (1; 100; 200) nach Anspruch 1, dadurch gekennzeichnet, dass das Maschinengestell (19) beabstandet zum Boden (3) auf der Entkoppelungsvorrichtung (21) abgestützt ist, wobei zwischen dem Maschinengestell (19) und der Entkoppelungsvorrichtung (21) Dämpfungselemente (28), die zur Kompensation von Schwingungen und/oder Querkräften ausgebildet sind, angeordnet sind.
- Spinnereivorbereitungsmaschine (1; 100; 200) nach Anspruch 2, dadurch gekennzeichnet, dass die Wiegevorrichtung (26) mindestens zwei Wägezellen (27) aufweist, wobei zumindest eine Teilmenge der Dämpfungselemente (28) zwischen den Wägezellen (27) und der Entkoppelungsvorrichtung (21) angeordnet sind.
- Spinnereivorbereitungsmaschine (1; 100; 200) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Entkoppelungsvorrichtung (21) einen Zwischenrahmen (23) oder mehrere voneinander beabstandete Zwischenbalken aufweist.
- Spinnereivorbereitungsmaschine (1; 100; 200) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass zwischen dem Faserflockeneinlauf (9) und dem Einlass (8) und an dem Auslass (17) jeweils ein flexibles Schlauchelement (29, 31) zur Schwingungsdämpfung angeordnet ist.
- Spinnereivorbereitungsmaschine (200) nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass eine Wartungsbühne (201) zum Ermöglichen von Arbeiten an dem Flockenspeicher (4) an der Entkoppelungsvorrichtung (21) angeordnet ist.
- Spinnereivorbereitungsmaschine (1; 100; 200) nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass ein an den Faserflockeneinlauf (9) angeschlossener Ventilator (10) an der Entkoppelungsvorrichtung (21) angeordnet ist.
- Spinnereivorbereitungsmaschine (100; 200) nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass an einem unteren Ende des Flockenspeichers (4) zumindest eine Dosiervorrichtung (12) mit wenigstens einer drehend antreibbaren Walze (13, 14, 15) zum Bearbeiten der Faserflocken (2) angeordnet ist, wobei die zumindest eine Dosiervorrichtung (12) an der Entkoppelungsvorrichtung (21) angeordnet ist.
- Spinnereivorbereitungsmaschine (100) nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass an der Entkoppelungsvorrichtung (21) eine Führungseinrichtung (101) zum geführten Verschieben der zumindest einen Dosiervorrichtung (12) entlang einer Längsrichtung (X) des Maschinengestells (19) angeordnet ist.
- Spinnereivorbereitungsmaschine nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass an der Entkoppelungsvorrichtung (21) eine Anfahrschutzeinrichtung angeordnet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022106468 | 2022-03-18 | ||
| PCT/EP2023/056371 WO2023174885A1 (de) | 2022-03-18 | 2023-03-13 | Spinnereivorbereitungsmaschine zum verarbeiten von faserflocken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4493750A1 EP4493750A1 (de) | 2025-01-22 |
| EP4493750B1 true EP4493750B1 (de) | 2025-06-25 |
Family
ID=85703678
Family Applications (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23711703.1A Active EP4493751B1 (de) | 2022-03-18 | 2023-03-13 | Verfahren zur gravimetrischen füllstandsmessung einer spinnereivorbereitungsmaschine und spinnereivorbereitungsmaschine |
| EP25208734.1A Pending EP4671420A3 (de) | 2022-03-18 | 2023-03-13 | Verfahren zur gravimetrischen füllstandsmessung einer spinnereivorbereitungsmaschine und spinnereivorbereitungsmaschine |
| EP23711702.3A Active EP4493750B1 (de) | 2022-03-18 | 2023-03-13 | Spinnereivorbereitungsmaschine zum verarbeiten von faserflocken |
Family Applications Before (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23711703.1A Active EP4493751B1 (de) | 2022-03-18 | 2023-03-13 | Verfahren zur gravimetrischen füllstandsmessung einer spinnereivorbereitungsmaschine und spinnereivorbereitungsmaschine |
| EP25208734.1A Pending EP4671420A3 (de) | 2022-03-18 | 2023-03-13 | Verfahren zur gravimetrischen füllstandsmessung einer spinnereivorbereitungsmaschine und spinnereivorbereitungsmaschine |
Country Status (3)
| Country | Link |
|---|---|
| EP (3) | EP4493751B1 (de) |
| CN (3) | CN118284726B (de) |
| WO (2) | WO2023174885A1 (de) |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4103815A1 (de) * | 1990-03-10 | 1992-05-07 | Truetzschler & Co | Wiegeeinrichtung zum kontinuierlichen wiegen einer durchlaufenden faserschicht in der dosiervorrichtung einer spinnereivorbereitungsmaschine |
| DE4445463A1 (de) * | 1994-10-26 | 1996-05-02 | Leopold Jungbauer | Wiege- und Abfüllvorrichtung für durch Luft transportierbares Material |
| DE4447051C2 (de) * | 1994-12-29 | 2002-07-04 | Rovema Gmbh | Verfahren zur portionsweisen Abgabe von Schüttgut |
| US20040255429A1 (en) | 2003-05-13 | 2004-12-23 | Peter Clausen | Fiber dispensing apparatus |
| DE102004012827A1 (de) * | 2004-03-15 | 2005-10-06 | Hubert Hergeth | Zuführschacht |
| DE102004030967A1 (de) * | 2004-06-26 | 2006-01-12 | Trützschler GmbH & Co KG | Vorrichtung zur Messung der Masse eines eine Spinnereivorbereitungsmaschine oder -anlage durchlaufenden Fasermaterials |
| DE102004060403A1 (de) * | 2004-12-14 | 2006-07-06 | Trützschler GmbH & Co KG | Vorrichtung in der Spinnereivorbereitung zur Speisung einer Mehrzahl von Füllschächten, insbesondere Mischer, mit Fasermaterial |
| US9266662B1 (en) * | 2012-09-11 | 2016-02-23 | Vm Fiber Feeders Inc. | Bulk fiber dispenser |
| DE102014111290A1 (de) * | 2014-08-07 | 2016-02-11 | Trützschler GmbH & Co Kommanditgesellschaft | Vorrichtung zum Mischen von Faserkomponenten |
| CH713862A1 (de) * | 2017-06-08 | 2018-12-14 | Rieter Ag Maschf | Druckregelung in einer Flockenspeisung. |
| CH714843A1 (de) * | 2018-03-29 | 2019-09-30 | Rieter Ag Maschf | Speisevorrichtung zu einer Karde. |
| DE102018109005A1 (de) * | 2018-04-16 | 2019-10-17 | TRüTZSCHLER GMBH & CO. KG | Verfahren zum Betreiben einer Spinnereianlage und damit betriebene Spinnereianlage |
| CH715076A1 (de) * | 2018-06-07 | 2019-12-13 | Rieter Ag Maschf | Füllstandsmessung eines Faserflockenspeichers. |
| CH715911A1 (de) * | 2019-03-08 | 2020-09-15 | Rieter Ag Maschf | Vorrichtung zur Speisung von Karden. |
| CN110552086A (zh) * | 2019-09-25 | 2019-12-10 | 卓郎(常州)纺织机械有限公司 | 一种抗干扰精准称重落棉装置 |
| CN213113634U (zh) * | 2020-09-03 | 2021-05-04 | 德州润利无纺制品有限公司 | 一种展览地毯加工用混棉大仓 |
-
2023
- 2023-03-13 EP EP23711703.1A patent/EP4493751B1/de active Active
- 2023-03-13 CN CN202380014018.4A patent/CN118284726B/zh active Active
- 2023-03-13 CN CN202610877452.0A patent/CN122564797A/zh active Pending
- 2023-03-13 EP EP25208734.1A patent/EP4671420A3/de active Pending
- 2023-03-13 EP EP23711702.3A patent/EP4493750B1/de active Active
- 2023-03-13 CN CN202380014127.6A patent/CN118140018B/zh active Active
- 2023-03-13 WO PCT/EP2023/056371 patent/WO2023174885A1/de not_active Ceased
- 2023-03-13 WO PCT/EP2023/056372 patent/WO2023174886A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| CN118140018A (zh) | 2024-06-04 |
| CN118140018B (zh) | 2026-05-26 |
| EP4493751B1 (de) | 2026-02-04 |
| CN122564797A (zh) | 2026-08-14 |
| WO2023174886A1 (de) | 2023-09-21 |
| EP4493750A1 (de) | 2025-01-22 |
| WO2023174885A1 (de) | 2023-09-21 |
| CN118284726A (zh) | 2024-07-02 |
| CN118284726B (zh) | 2026-07-14 |
| EP4671420A2 (de) | 2025-12-31 |
| EP4493751A1 (de) | 2025-01-22 |
| EP4671420A3 (de) | 2026-03-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3177758B1 (de) | Vorrichtung zum mischen von faserkomponenten | |
| EP3525567A1 (de) | Pneumatische verteilmaschine und verfahren zur steuerung oder regelung deren dosierorgane mittels durchführung von abdrehproben | |
| CH659487A5 (de) | Verfahren und vorrichtung zum mischen von textilfasern. | |
| EP0628646A2 (de) | Verfahren zum Mischen von Textilfasern | |
| DE69103689T2 (de) | Steuerungsverfahren beim Streuen von Bindemittel und Vorrichtungen zur Durchführung des Verfahrens. | |
| WO2009146932A1 (de) | Rotierbare packmaschine | |
| CH719069A2 (de) | Mischer und Verfahren zum Mischen von Fasern | |
| DE3442942A1 (de) | Vorrichtung zum pneumatischen speisen einer anzahl von karden | |
| WO2023174885A1 (de) | Spinnereivorbereitungsmaschine zum verarbeiten von faserflocken | |
| EP1442855B1 (de) | Vorrichtung zum Streuen von Streugut auf eine kontinuierlich bewegte Unterlage | |
| DE3905139A1 (de) | Verfahren und vorrichtung zum messen, regeln und steuern der menge eines im flug befindlichen faserflockenstroms | |
| EP0175056B1 (de) | Pneumatische Transportanlage für Faserflocken | |
| CH715076A1 (de) | Füllstandsmessung eines Faserflockenspeichers. | |
| DE2915710A1 (de) | Wiegevorrichtung | |
| EP3985151B1 (de) | Spinnereivorbereitungsmaschine | |
| DE69715896T2 (de) | Verfahren und einrichtung zum herstellen und verteilen selektiven ladungen von fertigmörtel und/oder fertigbeton | |
| EP4230779A1 (de) | Spinnereivorbereitungsmaschine | |
| EP1851370A1 (de) | Flockenspeisung und flockenspeicher. | |
| DE3713588A1 (de) | Dosiergeraet | |
| DE4231911C2 (de) | Dosierer für die Ausgabe von rieselfähigen Futtermitteln | |
| EP1698732B1 (de) | Mobile Bodenaufbereitungs-Kompaktanlage | |
| DE2950923B1 (de) | Vorrichtung zum kontinuierlichen Aufbringen eines breiigen Gemisches auf flache Formen zur Herstellung zementgebundener Holzspanplatten | |
| DE102024131638A1 (de) | Landwirtschaftliche Verteilmaschine, Reiheneinheit und Verfahren zur kombinierten Einzelkornsaat und Drillsaat | |
| DE202024103173U1 (de) | Pneumatische Verteilmaschine | |
| DE7337570U (de) | Vorrichtung zum Erzeugen einer Faserbahn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20241018 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20250415 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_20206/2025 Effective date: 20250428 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023001233 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250925 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502023001233 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260319 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260301 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260309 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260507 |
|
| 26N | No opposition filed |
Effective date: 20260326 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260331 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260401 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |