EP4069477B1 - Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter - Google Patents
Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter Download PDFInfo
- Publication number
- EP4069477B1 EP4069477B1 EP20800165.1A EP20800165A EP4069477B1 EP 4069477 B1 EP4069477 B1 EP 4069477B1 EP 20800165 A EP20800165 A EP 20800165A EP 4069477 B1 EP4069477 B1 EP 4069477B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- closure cap
- driver
- rotating
- cutting
- section
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D3/00—Cutting work characterised by the nature of the cut made; Apparatus therefor
- B26D3/08—Making a superficial cut in the surface of the work without removal of material, e.g. scoring, incising
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/01—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/01—Means for holding or positioning work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/0015—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor specially adapted for perforating tubes
- B26F1/0023—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor specially adapted for perforating tubes by rotary tools, e.g. saws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/0015—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor specially adapted for perforating tubes
- B26F1/0038—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor specially adapted for perforating tubes from the inside
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F2210/00—Perforating, punching, cutting-out, stamping-out, severing by means other than cutting of specific products
- B26F2210/04—Making plastic pilferproof screw caps by cutting a tamper ring
Definitions
- such retaining rings are created by cutting a cut geometry into a closure cap.
- the cut geometry corresponds to one or more predetermined breaking points.
- the closure caps can be guided past a cutting blade and rolled along it to create the predetermined breaking point, for example, in the form of a partially interrupted slot in the closure cap's casing.
- the orientation of the rotational position relative to their center axes when the closure caps are fed to the cutting blade is irrelevant.
- the closure cap can be provided in a variety of known ways.
- the closure cap can be provided from a reservoir by a singulating device such as a disc sorter or a carousel.
- the transport device grasps the individually provided closure caps and transports them along the transport path.
- a variety of possibilities for how the transport device can grasp the closure cap are known to those skilled in the art.
- the transport device can comprise a support mandrel that engages in an interior of the closure cap and thus transports the closure cap along the transport path.
- the cutting section forms at least a part of the processing section, but can in particular also correspond to the entire processing section.
- Each cutting blade protrudes in such a way into the transport path of the closure cap, such that one or more cutting edges of the cutting blade create one or more cuts in the casing of the closure cap as it is transported along the cutting path by the transport device.
- the closure cap is guided by the transport device to the cutting blade in the cutting path.
- the rotating driver is brought into engagement with the stop of the closure cap by a rotational movement about its axis of rotation.
- This engagement allows the rotational movement of the rotating driver to cause a corresponding rotation of the closure cap about its central axis.
- the orientation of the rotational position of the closure cap with respect to the rotating driver i.e., a relative rotational position between the driver and the closure cap, is defined by the engagement of the stop and the driver.
- the rotating driver of the transport device is brought into engagement with the stop of the closure cap during feeding and the rotating driver is controlled according to the invention in such a way that when the closure cap enters the processing section it has the rotational position corresponding to the predeterminable orientation of the closure cap, the closure cap coupled to the driver via the engagement with regard to the rotational movement has the predeterminable orientation with regard to its rotational position at this point.
- the movement of the rotating driver is preferably controlled such that the rotating driver and the stop of the closure cap necessarily engage within a complete relative rotation between the closure cap and the driver during feeding.
- the rotation of the driver "overtakes” any spontaneous or previously introduced rotation, regardless of the initial orientation of the rotational position of the closure cap, so that the driver and the stop can be brought into engagement in any case.
- the closure cap can already be provided with a certain orientation or with a certain orientation range, so that, starting from an initial rotational position of the driver, a complete relative rotation is not required for reliable engagement of the stop and the driver.
- the rotational movement of the rotating driver about its axis of rotation is controlled such that a rotational speed during feeding corresponds to a rotational speed in the region of the processing path.
- the rotating driver rotates at a constant rotational speed while passing through the transport path.
- the rotational speed is preferably selected such that engagement between the driver and the stop can occur during feeding, i.e., the rotational speed of the driver is higher than the rotation of the closure cap about its central axis.
- any rotational movement can be completely braked by frictional resistance. Without rotational movement of the closure cap around its central axis, a maximum of one full rotation of the driver is required to ensure that it engages the stop of the closure cap during feeding.
- the frictional resistance can be selectively applied, for example, via the surface finish of a transport base for the closure cap and, if necessary, specifically increased by a vacuum applied, for example, to a perforated sliding surface of the transport base.
- the braking can also be achieved via a separate braking device, such as a brake shoe, which interacts with the closure cap.
- a relative movement of the rotating driver and the closure cap occurs in the direction of the center axis.
- a support mandrel on which the driver can be arranged, can engage axially into the interior of the closure cap and thus grip the closure cap for transport.
- the closure cap can be inserted axially into a receptacle of a chuck that is movable along the transport path.
- the driver is arranged on a support mandrel of the transport device, which has at least one support region, in particular a largely circular cylindrical support region, rotatable about an axis of rotation, in particular oriented perpendicular to the cutting path, for supporting the casing of the closure cap.
- the casing of the closure cap is supported from an inner side via the support region during rolling.
- the support region is preferably located opposite the cutting blade in the cutting path and guides the casing to the cutting blade.
- the rotational axis of the rotating driver is guided parallel and eccentrically with respect to the center axis of the closure cap in the processing section, in particular in the cutting section.
- a support mandrel is provided on which the driver is arranged.
- the eccentric guidance makes it possible for a support region of the support mandrel, which has a smaller diameter than an inner diameter of the closure cap, to bear against the jacket of the closure cap from the inside.
- the support region can thus guide the jacket from the inside against the cutting blade during rolling in a momentary cutting area.
- the eccentric guidance can be achieved by guiding a movement path of the rotational axis of the driver along the transport path in a lateral direction toward the cutting blade and/or by providing a guide means in the region of the cutting path, in particular a contact surface, such that its center axis is offset parallel to the rotational axis of the driver.
- the eccentric guidance can be achieved by either offsetting the center axis of the closure cap relative to the rotational axis of the driver or offsetting the rotational axis of the driver relative to the center axis of the closure cap.
- the engagement of the driver and stop during feeding can be simplified.
- the support mandrel can be inserted largely concentrically into the closure cap, and the driver arranged thereon can be easily brought into engagement with the stop of the closure cap by a rotary movement.
- the closure cap and driver rotate at essentially the same, largely constant angular velocity after engagement has occurred, which can simplify the oriented feeding of the closure cap to the processing area according to the invention.
- the relative arrangement of the rotational axis of the driver and the center axis of the closure cap can already be arranged eccentrically during feeding, in which case, with a constant angular velocity of the driver, the closure cap rotates with a non-uniform angular velocity due to the eccentric relative arrangement.
- the processing section comprises a pre-run section, which is arranged upstream of the cutting section in the process direction and extends in particular from the beginning of the processing section to the beginning of the cutting section, wherein the rotation of the closure cap about its central axis is clearly controlled in the pre-run section.
- the rotation of the closure cap is controlled largely independently of the rotating driver, at least in the pre-run section, and preferably throughout the entire processing section.
- control means such as a stop surface can be provided, with which a rotation of the closure cap about its central axis in the pre-travel section can be controlled, so that the orientation of the rotational position of the closure cap upon entering the cutting section is clearly determined based on its orientation upon entering the processing section.
- the casing of the closure cap is forced to roll on a stop surface in the pre-travel section, so that the orientation of the rotational position of the closure cap with respect to its central axis upon entering the cutting section is clearly determined by the length of the pre-travel section.
- no pre-travel section is present, and the processing section corresponds to the cutting section, whereby the entry into the processing section corresponds to a first contact point between the casing of the closure cap and the cutting blade.
- the rotational movement of the closure cap is predetermined by the rolling action during the cutting process, but can be controlled by additional control means such as a stop surface.
- the device is characterized in that the transport device comprises a driver rotating about a rotational axis, which can be brought into engagement with a stop formed on the closure cap and can be controlled such that, when the closure cap enters the processing section, the rotating driver has a rotational position corresponding to a predeterminable orientation of the closure cap about its central axis.
- the mechanical coupling can be achieved, for example, by mechanically coupling an axis of a rotatable bearing of the rotating driver to the feed movement of the transport device via a gear.
- the coupling can be variable, so that different ratios of feed and rotary movement can be set as the transport path is traveled, depending on the section and requirements.
- the gear can comprise positively and/or non-positively interacting components such as gears, friction rollers, annular internal gears or traction drives such as V-belts/timing belts or chains, etc.
- the gear is designed such that a positive coupling exists between the rotary movement of the driver and the feed of the transport device.
- the gear can also have a coupling device by means of which the rotary movement and the feed movement can be decoupled if necessary, e.g. for maintenance.
- the electronic coupling can be achieved, for example, via an electronic control system, which, for example, controls the feed movement of the transport device and the rotational movement of the driver via separate electric drives.
- a first electric motor can be used to drive an axis of the rotating driver or, if necessary, a support mandrel or a chuck on which the driver is arranged.
- a second electric motor for the feed movement of the transport device along the transport path.
- Electric motors can be servo motors, stepper motors, or linear motors, or combinations thereof, to achieve the desired movements.
- the device can also have one or more sensors connected to the control device, which can be used to monitor or measure, for example, a rotational position of the support mandrel axis and/or a position of the transport device. The corresponding measurements can be evaluated by the control device, allowing for continuous adjustment of the movements provided by the transport device. It is understood that the control device can be designed as a control or a closed-loop control system.
- control device is designed and configured to control the rotational movement of the rotating driver such that a first rotational speed during feeding is higher than a second rotational speed in the area of the processing path.
- control device is designed and configured to control the rotational movement of the rotating driver and/or the closure cap in the processing section such that an angular velocity of the rotating driver about its axis of rotation differs, in particular by a maximum of 10%, from an angular velocity of the closure cap about its central axis.
- the angular velocity of the rotating driver is smaller than the angular velocity of the closure cap. Due to the lower angular speed of the driver, the engagement between the rotating driver and the stop of the closure cap can be released.
- the upper limit can be used to prevent the faster rotating stop of the closure cap from being brought closer to the slower rotating driver, i.e. from catching up with or overtaking it, especially during the cutting process.
- the cutting process requires no more than 1 to 2 complete revolutions of the closure cap, so that with the specified upper limit of a maximum of 10%, a collision with the driver can be prevented with sufficient reliability.
- the rolling speed of the shell therefore also differs by a maximum of 10% from the circumferential speed of the support area. In this case, slippage can occur between the support area and the inside of the shell on which the support area rolls.
- the device comprises, at least in sections of the processing section, a contact surface as a control means for an outer side of the casing of the closure cap, on which the closure cap can roll, in particular without slipping.
- a contact surface By rolling on the contact surface, the closure cap rotates about its central axis, which is preferably largely independent of a rotation of the driver of the transport device. This rotation is preferably completely determined by the contact surface and the feed movement of the transport device.
- the contact surface has a surface structure that interacts with an outer side of the casing in such a way that slippage is prevented.
- the contact surface can, for example, have a suitable surface structure that increases friction with the casing or in which complementary surface structures of the casing can engage.
- the contact surface has a toothing with notches running perpendicular to the processing section, which engage with a knurling, in particular a fluting, of the casing with notches running along the rotation axis of the closure cap in a gear- or rack-like manner.
- the contact surface can extend only in certain areas or over the entire machining path.
- the processing section comprises a pre-travel section, which is arranged upstream of the cutting section in the process direction and extends from the start of the processing section to the start of the cutting section.
- Means are advantageously provided with which a rotation of the closure cap about its central axis in the pre-travel section can be positively controlled, so that an orientation of the rotational position of the closure cap upon entry into the cutting section is clearly determined based on the orientation upon entry into the processing section.
- a means can be provided, for example, by the above-mentioned contact surface in the processing area, on which the closure cap rolls without slippage.
- a lateral position of the closure cap i.e. a position perpendicular to the central axis relative to the axis of rotation of the rotating driver, can be adjusted.
- the cutting blade of the cutting knife extends over the entire processing path, and the cutting path corresponds to the processing path.
- the entry into the processing path corresponds to a first contact point between the casing of the closure cap and the cutting blade.
- the rotating driver is preferably arranged on a support mandrel of the transport device, which has at least one support region, in particular a largely circular cylindrical support region, which is rotatable about an axis of rotation, in particular oriented perpendicular to the cutting path, for supporting the casing of the closure cap.
- the support region can be mounted so as to be rotatable with respect to the rest of the support mandrel or can be fixedly connected to the support mandrel, in which case the entire support mandrel is mounted so as to be rotatable.
- the rotating driver can be arranged fixedly on the support area or fixedly on the rotating support mandrel, so that the driver can rotate together with the support area or with the entire support area.
- the rotating driver is arranged on an axial end face of the support mandrel. This allows the rotating driver to be particularly easily engaged with a stop formed on the inside of the base of the closure cap.
- the turntable itself or as a separate, e.g., fixed, part can comprise a support or guide for the closure cap, which supports or guides it along the transport path.
- a support surface is provided at least in the area of the Processing section, in particular the cutting section, preferably arranged parallel to the transport plane.
- a stop 9 is formed on an inner base 3.3 of the closure cap 3.
- the stop 9 is designed as a simple cam and extends eccentrically in the radial direction with respect to the center axis A of the closure cap 3.
- the stop 9 extends eccentrically such that, with a substantially concentric arrangement of the support mandrel 5 and the closure cap 3, on the one hand, the support mandrel 5 can be lowered with the end face 5.5 of the nozzle 5.4 onto the inner base 3.3 without being hindered by the stop 9.
- the stop 9 is arranged such that the driver 8 can engage it during a relative rotation of the support mandrel 5 and the closure cap 3 about the center axis A or the longitudinal axis B.
- Figure 3 shows a schematic side view of the support mandrel 5 of the transport device 2 shortly before the closure cap 3 is gripped.
- the representation of the Fig. 3 concerns a somewhat later procedural position than the presentation of the Fig. 2 , in which the support mandrel 5 has been lowered further in direction F towards the closure cap 3 and is shortly before being inserted into the interior 3.2 of the closure cap 3.
- the support mandrel 5 performs a rotational movement R.
- the closure cap 3 transported by the transport device 2 initially has no defined rotational movement about its central axis A. Due to the feed, a random rotation can occur.
- the driver 8 of the support mandrel 5 should engage with the stop 9 of the closure cap 3 due to the rotational movement R.
- the initial rotational movement of the closure cap 3 can be inhibited, e.g., by frictional engagement between the outer shell 3 of the closure cap 3 and resilient elements, e.g., the cap holder, and/or by means of a vacuum system in the turntable.
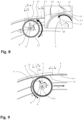
- Figure 8 shows an analogous sectional view as Fig. 7 in a later process position when the closure cap 3 enters the processing section W.
- the contact surface 13 has a toothing 14 with teeth 14.1, which extend perpendicular to the transport plane E, i.e. parallel to the center axis A of the closure cap 3 and parallel to the longitudinal axis B of the support mandrel 5.
- the toothing 14 is designed such that the teeth 14.1 can engage the notches 3.6 in the outer shell 3.5 of the closure cap 3. Upon entry into the processing section W, the teeth 14.1 engage with the notches 3.6, whereby the closure cap 3 rolls with its outer shell 3.5 on the contact surface 13.
- the support mandrel 5 and thus the driver 8 arranged thereon have a predetermined rotational position M. Since the driver 8 and the stop 9 are engaged when entering the processing section W, the closure cap 3 has an orientation of its rotational position that can be predetermined via the rotational position of the support mandrel 5. By appropriately controlling the rotational movement of the support mandrel 5, a desired rotational position of the closure cap 3 can thus be set. Since the closure cap 3 inevitably rolls on the contact surface 13 as the process progresses in the processing section W, a rotational position of the closure cap 3 about its central axis A in the processing section W is clearly determined in every process position.
- the cutting blade 6.1 of the cutting knife 6 is arranged in the cutting section S and projects beyond the contact surface 13 in the direction of the transport path T.
- the pre-travel section P and the cutting section S form subsections of the processing section W.
- Figure 10 shows an analogous sectional view as Fig. 9 in a later process position when the closure cap 3 enters the cutting section S.
- the entry of the closure cap 3 into the cutting path S corresponds to a first contact point between the casing 3.1 of the closure cap 3 and the cutting blade 6.1 of the cutting knife 6. Since the cutting blade 6.1 protrudes beyond the contact surface 13 in the direction of the transport path T, it can penetrate the casing 3.1 and make the cut.
- the casing 3.1 is supported by the support area 5.1 of the support mandrel 5, which is arranged opposite the cutting blade 6.1.
- the cutting blade 6.1 can penetrate the casing 3.1 and protrude into the grooves 5.2 arranged in the support area 5.1.
- Figure 11 shows an analogous sectional view as Fig. 10 in a later process position during the cutting process in the cutting section S.
- the casing 3.1 of the closure cap 3 is rolled on the cutting blade 6.1.
- the rotation D' of the closure cap 3 around its central axis A is clearly determined throughout the entire machining path W by the toothing 14 of the contact surface 13. In this way, the entire cut can be made with high precision and in a predeterminable orientation of the closure cap 3.
- the driver 8 can approach the stop 9 again in stages of rotation. It is therefore advisable to select a difference between the rotation speeds D' and the rotational movement R that is sufficiently large so that an undesired collision of the driver 8 with the stop 9 does not occur in the machining section W.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Closures For Containers (AREA)
- Sealing Of Jars (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen einer in Umfangrichtung verlaufenden Schnittgeometrie, insbesondere zum Herstellen eines Sicherungsrings, in einem Mantel einer Verschlusskappe für einen Behälter. Weiter betrifft die Erfindung eine Vorrichtung zur Durchführung eines solchen Verfahrens.
- Um für die Verbraucher beim Kauf eines Behälters, wie z. B. einer Getränkeflasche, sicher zu stellen, dass sich der Behälter noch im Originalzustand befindet und nicht zuvor absichtlich oder unabsichtlich geöffnet wurde, werden Verschlusskappen für derartige Behälter zumeist mit einem Sicherungsring versehen. Dieser Sicherungsring ist mit einem die Verschlussfunktion erfüllenden Grundteil der Verschlusskappe über eine Sollbruchstelle verbunden, so dass beim Öffnen des Behälters die Sollbruchstelle zwangsweise beschädigt wird und damit von aussen her das erstmalige Öffnen des Behälters sicher erkennbar ist. Um diese Sicherungsfunktion zu gewährleisten, wird der Sicherungsring beim Abziehen oder Abschrauben des Kappenteils wenigstens bis zum Bruch der Sollbruchstelle am Behälter gehalten. Hierzu weist der Behälter an einem Stutzen, auf welchem die Verschlusskappe sitzt, in Abziehrichtung üblicherweise einen Hinterschnitt, z. B. in der Form eines Wulstes, auf, der vom Sicherungsring von unten her, d.h. entgegen einer Öffnungsrichtung, hintergriffen wird. Dadurch sperrt der Sicherungsring beim Abnehmen der Verschlusskappe gegen ein Abziehen am Wulst des Behälters, sodass es zu einem Aufreissen der Sollbruchstelle kommt. Typischerweise ist am Sicherungsring zu diesem Zweck ein umlaufender, mitunter unterbrochener, nach innen gefalteter Falz ausgebildet, mit welchem der Sicherungsring den Wulst am Behälter hintergreift. Es ist auch bekannt, anstelle eines Falzes einen verdickten Abschnitt innen am Sicherungsring vorzusehen.
- Um zu verhindern, dass das Grundteil nach dem Abnehmen von dem Behälter getrennt werden kann, kann die Solbruchstelle derart ausgebildet sein, dass nach dem Abnehmen eine Verbindung zwischen dem Grundteil und dem Sicherungsring bestehen bleibt ("tethered cap"). Dies ist mit Blick auf eine ökologische Verträglichkeit, insbesondere eine Verringerung von z. B. unkontrolliert entsorgten Plastikabfällen, vorteilhaft.
- In der Regel werden derartige Sicherungsringe durch Einschneiden einer Schnittgeometrie in eine Verschlusskappe erzeugt. Die Schnittgeometrie entspricht einer oder mehreren Sollbruchstellen. Hierzu können die Verschlusskappen an einem Schneidmesser vorbeigeführt und auf diesem abgewälzt werden, um die Sollbruchstelle in Form eines z. B. teilweise unterbrochenen Schlitzes im Mantel der Verschlusskappe zu erzeugen. Für zahlreiche Anwendungen ist es hierbei unerheblich, in welcher Orientierung der Rotationsposition bezüglich ihrer Mittenachsen die Verschlusskappen dem Schneidmesser zugeführt werden.
- Bei nicht vollständig rotationssymmetrischen Verschlusskappen ist es jedoch oft wünschenswert bzw. erforderlich, den Schnitt gemäss einer vorgebbaren Orientierung der Verschlusskappe zu erzeugen. Dies kann z. B. der Fall sein, wenn ein aufzubringendes Druckbild auf nicht rotationssymmetrische Elemente der Verschlusskappe ausgerichtet sein soll. Derartige Elemente können beispielsweise einen im Zuge des Schneidvorgangs erzeugten nicht-rotationssymmetrischen Sicherungsring (Garantieband) oder einen Sicherungsriemen der Verschlusskappe umfassen. Ebenso ist es bei Verschlusskappen mit einem über ein Scharnier aufklappbaren Deckel, welcher bis zum ersten Öffnen mit Stegen am Grundkörper gesichert ist, wesentlich, dass das Scharnier im Schneidvorgang nicht zerstört wird ("Flip-Top" Anordnung). Allenfalls sind hierbei sogar Aussparungen für das Scharnier in der Schneidgeometrie des Schlitzes erforderlich. Zudem können auch asymmetrisch ausgebildete Materialverdickungen vorhanden sein, in welchen der Sicherungsring nicht vom Deckel getrennt werden soll, so dass eine Schnittgeometrie entsprechend ausgerichtet sein muss.
- Aus der
EP 3 103 603 B1 (Bortolin Kemo S.P.A.) ist es bekannt, eine Orientierung der Rotationsposition einer in einem Futter gehaltenen Verschlusskappe vor dem Herstellen des Schnitts optisch zu erfassen und über einen gesteuerten Antrieb des Futters eine gewünschte Orientierung der Rotationsposition einzustellen. Ein derartiges Verfahren ist jedoch steuerungstechnisch aufwändig und kostenintensiv. Zudem sind die Messung und Ausrichtung der Verschlusskappe zeitintensiv, was die Verfahrensgeschwindigkeit und damit den möglichen Durchsatz begrenzt. - Die
EP 0 667 216 A1 der H-C Industries Inc . hingegen betrifft ein Verfahren und eine Vorrichtung zum Orientieren eines gegossenen Plastikverschlusses während der Bearbeitung des Plastikverschlusses, um die anschliessenden Herstellungsschritte wie Ritzen und Schneiden von einem oder mehreren vordefinierten Stücken eines Diebstahlschutzbandes des Plastikverschlusses zu vereinfachen. - Aufgabe der Erfindung ist es, ein dem eingangs genannten technischen Gebiet zugehörendes Verfahren und eine Vorrichtung zur Herstellung einer in Umfangrichtung verlaufenden Schnittgeometrie, insbesondere zur Herstellung eines Sicherungsrings, in einem Mantel einer Verschlusskappe für einen Behälter zu schaffen, welche die Nachteile des Standes der Technik überwinden. Insbesondere ist es eine Aufgabe der Erfindung, ein Verfahren und Vorrichtung zur Herstellung der in Umfangrichtung verlaufenden Schnittgeometrie in dem Mantel der Verschlusskappe für den Behälter zu schaffen, welche zuverlässig sind und wirtschaftlich in der Anschaffung und im Betrieb.
- Die Lösung der Aufgabe ist durch ein Verfahren gemäss den Merkmalen des unabhängigen Anspruchs 1 und eine Vorrichtung gemäss den Merkmalen des unabhängigen Anspruchs 11 definiert. Abwandlungen der Erfindung sind in den abhängigen Ansprüchen definiert.
- Gemäss der Erfindung umfasst das Verfahren zum Herstellen einer in Umfangrichtung verlaufenden Schnittgeometrie, insbesondere zum Herstellen eines Sicherungsrings, in einem Mantel einer Verschlusskappe für einen Behälter folgende Schritte:
- a) Bereitstellen der Verschlusskappe;
- b) Transportieren der Verschlusskappe mit einer Transporteinrichtung längs eines Transportweges, wobei
- c) die Verschlusskappe einer Bearbeitungsstrecke des Transportweges zugeführt wird, in welcher Bearbeitungsstrecke ein stationäres Schneidmesser mit einer sich entlang einer Schneidstrecke erstreckenden Schneidklinge angeordnet ist, und
- d) ein Schneidvorgang in der Bearbeitungsstrecke durch Abwälzen des Mantels auf der Schneidklinge des stationären Schneidmessers zum Erzeugen der Schnittgeometrie durchgeführt wird.
- Das Bereitstellen der Verschlusskappe kann auf eine Vielzahl von bekannten Arten erfolgen. Beispielsweise kann die Verschlusskappe aus einem Reservoir von einer Vereinzelungsvorrichtung wie z. B. einem Scheibensortierer oder einem Karussell bereitgestellt werden. Die Transporteinrichtung erfasst die vereinzelt bereitgestellten Verschlusskappen und transportiert diese längs des Transportweges. Dem Fachmann ist eine Vielzahl von Möglichkeiten bekannt, wie die Transporteinrichtung die Verschlusskappe erfassen kann. Denkbar ist beispielsweise eine Aufnahme der Verschlusskappe in einer längs des Transportwegs beweglichen Aufnahme oder einem längs des Transportweges beweglichen Futter, welches die Verschlusskappe von aussen umfasst. In anderen Ausführungsformen kann die Transporteinrichtung einen Stützdorn umfassen, welcher in einen Innenraum der Verschlusskappe eingreift und so die Verschlusskappe längs des Transportweges transportiert.
- Der Transportweg, welchen die Verschlusskappe im Zuge des erfindungsgemässen Verfahrens durchläuft, bezeichnet zumindest einen Abschnitt eines Prozesspfads. Der Transportweg umfasst vorliegend wenigstens die Bearbeitungsstrecke, in welcher eine Bearbeitung der Verschlusskappe stattfindet, d. h. in welcher eine Beschaffenheit der Verschlusskappe verändert wird. Grundsätzlich kann die Bearbeitungsstrecke eine Mehrzahl von Bearbeitungsstationen umfassen wie z. B. ein Schneidmesser zur Erzeugung einer Schnittgeometrie im Mantel der Verschlusskappe, eine Druckstation zum Bedrucken der Verschlusskappe und/oder eine Faltvorrichtung, welche einen Mantelabschnitt der Verschlusskappe zur Erzeugung eines Sicherungsrings faltet. Erfindungsgemäss umfasst die Bearbeitungsstrecke wenigstens eine Schneidstrecke, längs welcher sich die Schneidklinge oder mehrere Schneidklingen des Schneidmessers erstreckt bzw. erstrecken. Die Schneidstrecke bildet zumindest einen Teil der Bearbeitungsstrecke, kann insbesondere aber auch der gesamten Bearbeitungsstrecke entsprechen. Jede Schneidklinge ragt derart in den Transportweg der Verschlusskappe, dass eine Schneide bzw. mehrere Schneiden der Schneidklinge einen oder mehrere Schnitte im Mantel der Verschlusskappe erzeugen, wenn diese von der Transporteinrichtung längs der Schneidstrecke transportiert wird. Bevorzugt wird die Verschlusskappe in der Schneidstrecke von der Transporteinrichtung an die Schneidklinge herangeführt.
- Der Transportweg kann zum Zuführen der Verschlusskappe zur Bearbeitungsstrecke eine Zuführstrecke umfassen, welche in Prozessrichtung vor der Bearbeitungsstrecke liegt und bevorzugt direkt an diese anschliesst. In der Regel dient die Zuführstrecke nur der Zuführung der Verschlusskappe zur Bearbeitungsstrecke, d.h. es erfolgt auf diesem Abschnitt des Transportweges keine Bearbeitung der Verschlusskappe. Während des Transports längs der Zuführstrecke kann die Verschlusskappe z. B. in eine für die spätere Bearbeitung gewünschte Position, insbesondere die vorgebbare Orientierung der Rotationsposition bezüglich der Mittenachse gebracht werden. Eine Zuführstrecke muss jedoch nicht zwingend vorhanden sein und die Verschlusskappe kann z. B. in einer Vereinzelungsvorrichtung erfasst und direkt der Bearbeitungsstrecke zugeführt werden. In diesem Fall kann die vorgebbare Orientierung der Rotationsposition der Verschlusskappe bezüglich ihrer Mittenachse z. B. beim Zuführen bereits im Zuge des Erfassens der Verschlusskappe hergestellt werden.
- Der Transportweg definiert durch seinen Verlauf im Bereich der Schneidstrecke eine Transportebene. Die Schneidklinge des Schneidmessers erstreckt sich dabei im Wesentlichen parallel zur der Transportebene. Die gesamte Bearbeitungsstrecke sowie gegebenenfalls die Zuführstrecke können in der Transportebene liegen.
- Erfindungsgemäss erfolgt das Zuführen der Verschlusskappe zur Bearbeitungsstrecke mit einer vorgebbaren Orientierung einer Rotationsposition bezüglich einer Mittenachse der Verschlusskappe. Die Mittenachse entspricht einer Rotationssymmetrieachse der Verschlusskappe, wobei die Verschlusskappe nicht streng rotationsymmetrisch ausgebildet zu sein braucht und die Mittenachse eine Hauptsymmetrieachse der Grundform der Verschlusskappe bezeichnet. Die Verschlusskappe kann daher im vorliegenden Sinne auch nicht-rotationssymmetrisch ausgebildete Elemente wie beispielsweise eine nichtrotationssymmetrische Schnittgeometrie, ein Innengewinde und/oder einen einseitig über ein Scharnier befestigten Deckel aufweisen.
- Erfindungsgemäss wird somit erreicht, dass eine Bearbeitung der Verschlusskappe in der Bearbeitungstrecke ausgehend von einer vorgebbaren Rotationsposition erfolgen kann. Dies ist insbesondere bei nicht vollständig rotationssymmetrischen Verschlusskappen besonders vorteilhaft, bei welchen z. B. ein aufzubringendes Druckbild auf Elemente der Verschlusskappe ausgerichtet sein soll. Derartige Elemente umfassen beispielsweise einen im Zuge des Schneidvorgangs erzeugten nicht-rotationssymmetrischen Sicherungsring (Garantieband) oder einen Sicherungsriemen der Verschlusskappe. Ebenso ist es bei Verschlusskappen mit einem über ein Scharnier aufklappbaren Deckel, welcher bis zum ersten Öffnen mit Stegen am Grundkörper gesichert ist ("Flip-Top" Anordnung), wesentlich, dass das Scharnier im Schneidvorgang nicht zerstört wird. Allenfalls sind hierbei Aussparungen für das Scharnier in der Schneidgeometrie des Schlitzes erforderlich, sodass eine orientierte Zuführung der Verschlusskappe unerlässlich ist. Zudem können auch asymmetrisch ausgebildete Materialverdickungen vorhanden sein, in welchen der Sicherungsring nicht vom Deckel getrennt werden soll ("tethered caps") und eine Schnittgeometrie entsprechend ausgerichtet sein muss.
- Erfindungsgemäss wird das Zuführen der Verschlusskappe zur Bearbeitungsstrecke mit einer vorgebbaren Orientierung einer Rotationsposition bezüglich einer Mittenachse der Verschlusskappe erreicht, indem ein um eine Drehachse rotierender Mitnehmer der Transporteinrichtung während des Zuführens mit einem Anschlag der Verschlusskappe zum Eingriff gebracht wird. Eine Bewegung des rotierenden Mitnehmers ist dabei derart gesteuert, dass der Mitnehmer bei einem Eintritt der Verschlusskappe in die Bearbeitungsstrecke eine der vorgebbaren Orientierung der Verschlusskappe entsprechende Drehstellung aufweist.
- Bevorzugt wird der rotierende Mitnehmer über eine Drehbewegung um seine Drehachse mit dem Anschlag der Verschlusskappe zum Eingriff gebracht. Der Eingriff erlaubt, dass die Drehbewegung des rotierenden Mitnehmers eine entsprechende Rotation der Verschlusskappe um ihre Mittenachse bewirkt. Damit ist die Orientierung der Rotationsposition der Verschlusskappe bezüglich des rotierenden Mitnehmers, d.h. eine relative Drehstellung zwischen Mitnehmer und Verschlusskappe, über den Eingriff von Anschlag und Mitnehmer definiert.
- Der Eingriff erfolgt bevorzugt über einen Formschluss von Mitnehmer und Anschlag. Der Mitnehmer und der Anschlag sind hierfür zueinander derart komplementär ausgebildet und aufeinander ausgerichtet, dass diese in Eingriff gebracht werden können. "Eingriff" kann hierbei ein einfaches einseitiges Anlegen des Mitnehmers am Anschlag bezeichnen, beispielsweise aber auch das Zusammenwirken von komplexeren Formen wie z. B. ein Hintergreifen eines Hinterschnitts des Anschlags durch einen entsprechend ausgebildeten Mitnehmer. Der Anschlag sowie der Mitnehmer können somit z. B. als einfache Nocken ausgebildet sein, welche zum Eingriff gegenseitig in Anschlag gebracht werden. Es sind jedoch auch komplexere Formen von Anschlag und Mitnehmer denkbar, welche das gewünschte Zusammenwirken ermöglichen. Selbstverständlich kann je nach Anforderung auch mehr als ein Mitnehmer vorhanden sein und/oder mehr als ein Anschlag an der Verschlusskappe.
- Indem erfindungsgemäss der rotierende Mitnehmer der Transporteinrichtung während des Zuführens mit dem Anschlag der Verschlusskappe zum Eingriff gebracht wird und der rotierende Mitnehmer erfindungsgemäss derart gesteuert ist, dass er beim Eintritt der Verschlusskappe in die Bearbeitungsstrecke die der vorgebbaren Orientierung der Verschlusskappe entsprechende Drehstellung aufweist, weist die über den Eingriff hinsichtlich der Drehbewegung an den Mitnehmer gekoppelte Verschlusskappe an dieser Stelle die vorgebbare Orientierung hinsichtlich ihrer Rotationsposition auf.
- Insbesondere erlaubt das erfindungsgemässe Verfahren ein zuverlässiges Zuführen einer in einer beliebigen Rotationsposition bereitgestellten Verschlusskappe in einer vorgebbaren Orientierung zu der Bearbeitungsstrecke. Insbesondere ist dabei keine aufwändige und damit zeitintensive Regelung mit optischer Inspektion und entsprechender Anpassung der Rotationsposition der Verschlusskappe erforderlich, wie sie aus dem Stand der Technik bekannt ist.
- Bevorzugt steht die Mittenachse der Verschlusskappe zumindest in der Bearbeitungsstrecke, gegebenenfalls auch in der Zuführstrecke senkrecht auf der Transportebene. Ebenso ist auch die Drehachse des rotierenden Mitnehmers mit Vorteil senkrecht zur Transportebene angeordnet.
- Um sicherzustellen, dass die Verschlusskappe vom rotierenden Mitnehmer über den Anschlag während des Zuführens mitgenommen wird, ist die Bewegung des rotierenden Mitnehmers bevorzugt derart gesteuert, dass der rotierende Mitnehmer und der Anschlag der Verschlusskappe im Rahmen einer vollständigen relativen Umdrehung zwischen Verschlusskappe und Mitnehmer während des Zuführens zwingend zum Eingriff kommen. Die Rotation des Mitnehmers "überholt" in diesem Fall bei beliebiger initialer Orientierung der Rotationsposition der Verschlusskappe eine allfällige spontane oder zuvor eingebrachte Rotation, sodass der Mitnehmer und der Anschlag in jedem Fall zum Eingriff gebracht werden können. Alternativ kann die Verschlusskappe bereits mit einer gewissen Orientierung bzw. mit einem gewissen Orientierungsbereich bereitgestellt werden, sodass ausgehend von einer initialen Drehstellung des Mitnehmers für einen zuverlässigen Eingriff des Anschlags und des Mitnehmers keine vollständige relative Umdrehung erforderlich ist.
- Vorzugsweise wird der Eingriff bei weiterer Rotation des rotierenden Mitnehmers zumindest bis zum Eintritt in die Bearbeitungsstrecke beibehalten.
- In einer bevorzugten Ausführungsform ist die Drehbewegung des rotierenden Mitnehmers um seine Drehachse derart gesteuert, dass eine Drehgeschwindigkeit während des Zuführens einer Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke entspricht. Mit anderen Worten rotiert der rotierende Mitnehmer beim Durchlaufen des Transportweges mit einer konstanten Drehgeschwindigkeit. Dies hat den Vorteil, dass eine Steuerung der Drehbewegung des rotierenden Mitnehmers auf besonders einfache Weise erfolgen kann. Die Drehgeschwindigkeit ist dabei bevorzugt derart gewählt, dass während des Zuführens ein Eingriff des Mitnehmers und des Anschlags erfolgen kann, d.h. die Drehgeschwindigkeit des Mitnehmers höher ist als eine Rotation der Verschlusskappe um ihre Mittenachse.
- In der Bearbeitungsstrecke kann die Rotationsgeschwindigkeit der Verschlusskappe derart erhöht werden, dass diese schneller rotiert als der Mitnehmer. Der Eingriff kann somit durch die geringere Drehgeschwindigkeit des Mitnehmers gelöst werden. Die Rotationsgeschwindigkeit der Verschlusskappe kann dabei z. B. durch passive Steuerungsmittel wie eine Anlagefläche, auf welcher die Verschlusskappe abrollt, gesteuert werden oder z. B. durch aktive Steuerungsmittel wie eine gesteuerte Rotation eines Futters, in welchem die Verschlusskappe während des Transports gehalten ist. In der Schneidstrecke kann grundsätzlich bereits der Schneidwiderstand beim Abwälzen ausreichen, um eine entsprechende Rotation der Verschlusskappe sicherzustellen.
- Mit anderen Worten kann der rotierende Mitnehmer mit konstanter Drehgeschwindigkeit rotieren, und der Eingriff bzw. das Lösen des Eingriffs durch Steuerung der Rotation der Verschlusskappe erreicht werden.
- Umgekehrt kann der Eingriff bzw. das Lösen des Eingriffs auch durch Steuerung der Drehgeschwindigkeit des rotierenden Mitnehmers erreicht werden. In einer anderen Ausführungsform ist die Drehbewegung des rotierenden Mitnehmers daher um seine Drehachse derart gesteuert, dass eine erste Drehgeschwindigkeit während des Zuführens höher ist als eine zweite Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke, insbesondere während des Abwälzens im Schneidvorgang. Damit wird erreicht, dass einerseits während des Zuführens zuverlässig ein Eingriff des Mitnehmers und des Anschlags erfolgen kann und andererseits in der Bearbeitungsstrecke, in welcher eine Rotation der Verschlusskappe durch andere Mittel bestimmt sein kann, der Eingriff durch die geringere Drehgeschwindigkeit gelöst werden kann, so dass der rotierende Mitnehmer nicht mit dem Anschlag interferiert bzw. kollidiert. Insbesondere kann durch die Steuerung der Drehgeschwindigkeiten ein Übergang in die Bearbeitungsstrecke besser kontrolliert werden. Beispielsweise kann durch gezielte und allenfalls kontinuierliche Steuerung der Drehgeschwindigkeit des Mitnehmers in der Zuführstrecke ein Geschwindigkeitssprung beim Eintritt in die Bearbeitungsstrecke vermieden werden.
- Es versteht sich, dass die Rotationsgeschwindigkeit der Verschlusskappe auch beim Zuführen gesteuert werden kann, indem z. B. in einer Zuführstrecke des Transportweges passive Steuerungsmittel wie eine Anlagefläche vorhanden sein können, mit welcher die Verschlusskappe derart zusammenwirkt, z. B. abrollt oder gleitend abrollt, dass eine Rotation um ihre Mittenachse erzeugt wird. Ebenso kann die Rotation durch aktive Steuerungsmittel erreicht werden, z. B. durch eine gesteuerte Rotation eines Futters, in welchem die Verschlusskappe während des Transports gehalten ist.
- Bevorzugt wird eine Rotation der Verschlusskappe um ihre Mittenachse in der Bearbeitungsstrecke derart gesteuert, dass die Verschlusskappe in eine vorgebbare Rotation um ihre Mittenachse versetzt wird, welche insbesondere weitgehend unabhängig von der Drehbewegung des rotierenden Mitnehmers ist. Dies erfolgt bevorzugt, indem der Mantel der Verschlusskappe auf einer Anlagefläche abgewälzt wird. Die Anlagefläche kann abschnittweise ausgebildet sein, erstreckt sich jedoch bevorzugt über die gesamte Bearbeitungsstrecke, um an jeder Stelle eine eindeutig bestimmte Rotationsposition der Verschlusskappe sicherzustellen. Mit Vorteil wirkt die Anlagefläche deshalb mit einer Aussenseite des Mantels derart zusammen, dass ein Schlupf verhindert wird. Dies kann beispielsweise über Form- und/oder Reibschluss zwischen dem Mantel und der Anlagefläche erreicht werden. Hierzu kann die die Anlagefläche beispielsweise eine dafür geeignete Oberflächenstruktur aufweisen, welche eine Reibung mit dem Mantel erhöht oder in welche komplementäre Oberflächenstrukturen einer Mantelaussenseite eingreifen können.
- Bevorzugt ist die Drehbewegung des rotierenden Mitnehmers und/oder der Verschlusskappe nach dem Eintritt in die Bearbeitungsstrecke derart gesteuert, dass sich eine Winkelgeschwindigkeit des rotierenden Mitnehmers um seine Drehachse, insbesondere um maximal 20%, von einer Winkelgeschwindigkeit der Verschlusskappe um ihre Mittenachse unterscheidet. Vorzugsweise ist dabei die Winkelgeschwindigkeit des Mitnehmers kleiner, als die Winkelgeschwindigkeit der Verschlusskappe. Durch die geringere Winkelgeschwindigkeit des Mitnehmers kann der Eingriff zwischen rotierendem Mitnehmer und Anschlag der Verschlusskappe gelöst werden.
- Durch die Obergrenze kann verhindert werden, dass der schneller rotierende Anschlag der Verschlusskappe, insbesondere während des Schneidvorgangs, an den langsamer rotierenden Mitnehmer herangeführt wird, d.h. zu diesem aufholt bzw. diesen überholt. In der Regel erfordert der Schneidvorgang nicht mehr als 1 bis 2 vollständige Umdrehungen der Verschlusskappe, so dass mit der angegeben Obergrenze von maximal 20% eine Kollision mit dem Mitnehmer mit ausreichender Zuverlässigkeit verhindert werden kann.
- Um den Eingriff von Mitnehmer und Anschlag beim Zuführen sicherzustellen bzw. um bei einer allfälligen spontanen oder zuvor eingebrachten Rotation der Verschlusskappe diese zu verringern oder zu eliminieren, wird in einer bevorzugten Ausführungsform eine Rotationsbewegung der Verschlusskappe um ihre Mittenachse während des Zuführens gehemmt. Die Hemmung erfolgt insbesondere bevor ein Eingriff zwischen dem Mitnehmer und dem Anschlag erfolgt. Die Hemmung kann dabei selektiv längs des gesamten Transportweges, insbesondere in der Zuführstrecke, erfolgen und z. B. durch Einwirkung eines Reibungswiderstands auf die Verschlusskappe erreicht werden. Aufgrund der Hemmung wird verhindert, dass eine allfällige Rotationsbewegung der Verschlusskappe der Drehbewegung des Mitnehmers vorauseilt. Auf dieses Weise kann sichergestellt werden, dass es beim Zuführen zwangsweise zum Eingriff zwischen dem Mitnehmer und dem Anschlag kommt. Alternativ kann eine Drehgeschwindigkeit des Mitnehmers derart gewählt werden, dass sie in jedem anzunehmenden Fall höher als eine allfällige spontane oder zuvor eingebrachte Rotation der Verschlusskappe ist, so dass diese nicht gehemmt zu werden braucht.
- Je nach Erfordernis kann eine allfällige Rotationsbewegung durch den Reibungswiderstand vollständig gebremst werden. Ohne Rotationsbewegung der Verschlusskappe um ihre Mittenachse ist maximal eine volle Rotation des Mitnehmers erforderlich, um ihn während des Zuführens mit Sicherheit mit dem Anschlag der Verschlusskappe zum Eingriff zu bringen. Der Reibungswiderstand kann beispielsweise über eine Oberflächenbeschaffenheit einer Transportunterlage für die Verschlusskappe selektiv aufgebracht werden und, sofern erforderlich, durch ein z. B. an einer perforierten Gleitfläche der Transportunterlage angelegtes Vakuum gezielt verstärkt werden. Ebenso kann die Hemmung über eine separate Bremsvorrichtung, beispielsweise im Sinne eines Bremsbackens, erfolgen, welche mit der Verschlusskappe zusammenwirkt.
- Bevorzugt erfolgt beim Erfassen der Verschlusskappe durch die Transporteinrichtung eine Relativbewegung des rotierenden Mitnehmers und der Verschlusskappe in Richtung der Mittenachse. Hierzu kann z. B. ein Stützdorn, an welchem der Mitnehmer angeordnet sein kann, in axialer Richtung in den Innenraum der Verschlusskappe eingreifen und so die Verschlusskappe zum Transport erfassen. In einer anderen Ausführungsform kann die Verschlusskappe in eine Aufnahme eines längs des Transportweges beweglichen Futters in axialer Richtung eingebracht werden.
- Um bei der axialen Relativbewegung des rotierenden Mitnehmers und der Verschlusskappe in Richtung von deren Mittenachse sicherzustellen, dass der rotierende Mitnehmer und der Anschlag der Verschlusskappe das Erfassen der Verschlusskappe nicht behindern, weisen der Mitnehmer und der Anschlag in einer Richtung parallel zur Mittenachse bevorzugt ein auseinanderlaufendes Profil auf. Die Elemente sind insbesondere derart gestaltet, dass aufgrund der auseinanderlaufenden Profile der Anschlag auf dem Mitnehmer oder umgekehrt abgleiten kann, wenn diese beim Erfassen der Verschlusskappe durch die Transporteinrichtung in Richtung der Mittenachse übereinander angeordnet sind
- Bevorzugt wird der rotierende Mitnehmer beim Erfassen der Verschlusskappe zumindest teilweise in einen Innenraum der Verschlusskappe eingebracht. Auf diese Weise kann der Anschlag der Verschlusskappe an einer Innenseite der Verschlusskappe ausgebildet sein, was besonders vorteilhaft ist, da eine äussere Form der Verschlusskappe, mit welcher ein späterer Benutzer konfrontiert ist, nicht durch den Anschlag gestört wird.
- In einer bevorzugten Ausführungsform ist der Mitnehmer an einem Stützdorn der Transporteinrichtung angeordnet, welcher zumindest einen um eine, insbesondere senkrecht zur Schneidstrecke orientierte, Drehachse drehbaren, insbesondere weitgehend kreiszylindrischen, Stützbereich zur Stützung des Mantels der Verschlusskappe aufweist, wobei der Mantel der Verschlusskappe während des Abwälzens über den Stützbereich von einer Innenseite her gestützt wird. Der Stützbereich liegt in der Schneidstrecke bevorzugt der Schneidklinge gegenüber und führt den Mantel an die Schneidklinge.
- Der Stützbereich kann dabei bezüglich des restlichen Stützdorns drehbar gelagert sein oder fest mit dem Stützdorn verbunden sein, wobei in letzterem Fall der gesamte Stützdorn drehbar gelagert ist. Der Stützbereich oder der Stützdorn können bevorzugt über einen Antrieb in eine gesteuerte Drehbewegung versetzt werden. Der rotierende Mitnehmer kann fest am Stützbereich oder fest am rotierenden Stützdorn angeordnet sein, so dass der Mitnehmer zusammen mit dem Stützbereich oder zusammen mit dem gesamten Stützdorn rotierbar ist. In einer je nach Anforderung bevorzugten Ausführungsform ist der rotierende Mitnehmer unabhängig vom Stützdorn bzw. dem Stützbereich rotierbar am Stützdorn angeordnet und z. B. an diesem rotierbar gelagert. Die Drehachse des Mitnehmers ist bevorzugt konzentrisch zu einer Längsachse des Stützdorns angeordnet.
- Der Mitnehmer ist vorzugsweise an einer axialen Stirnseite des Stützdorns und der Anschlag an einer Bodeninnenseite der Verschlusskappe angeordnet. Auf diese Weise kann einerseits die Verschlusskappe auf einfache Weise von dem Stützdorn der Transporteinrichtung erfasst werden. Andererseits kann durch die axiale Anordnung des Mitnehmers an der Stirnseite des Stützdorns und der Ausbildung des Anschlags an der Bodeninnenseite auf einfache Weise ein zuverlässiger Eingriff sichergestellt werden, ohne dass z. B. die äussere Form oder ein Innengewinde der Verschlusskappe durch den Anschlag gestört wird. Indem der Stützdorn einen Stützbereich aufweist, welcher den Mantel während des Abwälzens auf der Schneidklinge von einer Innenseite her stützt, kann der Mantel kontrolliert und zuverlässig an die Schneidklinge geführt werden. Der Stützbereich unterstützt den Mantel dabei bevorzugt in einem momentanen Schneidbereich, in welchem die Schneidklinge in den Mantel eindringt, womit die Schnittgeometrie zuverlässig in den Mantel eingebracht werden kann.
- In einer bevorzugten Ausführungsform wird die Drehachse des rotierenden Mitnehmers bezüglich der Mittenachse der Verschlusskappe in der Bearbeitungsstrecke, insbesondere in der Schneidstrecke, parallel und exzentrisch geführt. Dies ist insbesondere bei einer Ausführungsform vorteilhaft, bei welcher ein Stützdorn vorhanden ist, an welchem der Mitnehmer angeordnet ist. Durch die exzentrische Führung kann erreicht werden, dass ein Stützbereich des Stützdorns, welcher einen geringeren Durchmesser als ein Innendurchmesser der Verschlusskappe aufweist, von innen her an dem Mantel der Verschlusskappe anliegen kann. Insbesondere kann der Stützbereich den Mantel somit während des Abwälzens in einem momentanen Schneidbereich von innen her gegen die Schneidklinge führen.
- Die exzentrische Führung kann erreicht werden, indem eine Bewegungsbahn der Drehachse des Mitnehmers längs des Transportweges in lateraler Richtung zur Schneidklinge hin geführt wird und/oder indem ein Führungsmittel im Bereich der Schneidstrecke, insbesondere eine Anlagefläche, derart vorhanden ist, dass diese mit ihrer Mittenachse gegenüber der Drehachse des Mitnehmers parallel versetzt wird. Mit anderen Worten kann die exzentrische Führung erreicht werden, indem entweder die Mittenachse der Verschlusskappe gegenüber der Drehachse des Mitnehmers oder die Drehachse des Mitnehmers gegenüber der Mittenachse der Verschlusskappe versetzt wird.
- Im Gegensatz dazu wird die Drehachse des rotierenden Mitnehmers während des Zuführens vorzugsweise bezüglich der Mittenachse der Verschlusskappe parallel und weitgehend konzentrisch, insbesondere mit einer geringeren Exzentrizität als in der Bearbeitungsstrecke, geführt. Dies ist insbesondere bei einer Ausführungsform vorteilhaft, bei welcher ein Stützdorn vorhanden ist, an welchem der Mitnehmer angeordnet ist.
- Aufgrund der weitgehend konzentrischen Anordnung kann der Eingriff von Mitnehmer und Anschlag während des Zuführens vereinfacht werden. Insbesondere kann der Stützdorn weitgehend konzentrisch in die Verschlusskappe eingeführt werden und der daran angeordnete Mitnehmer auf einfache Weise durch eine Drehbewegung mit dem Anschlag der Verschlusskappe zum Eingriff gebracht werden. Bei weitgehend konzentrischer Anordnung rotieren Verschlusskappe und Mitnehmer im Wesentlichen mit derselben, weitgehend konstanten Winkelgeschwindigkeit nachdem der Eingriff erfolgt ist, was das erfindungsgemässe orientierte Zuführen der Verschlusskappe zum Bearbeitungsbereich vereinfachen kann.
- Alternativ kann die relative Anordnung der Drehachse des Mitnehmers und der Mittenachse der Verschlusskappe bereits während des Zuführens exzentrisch angeordnet sein, wobei in diesem Fall bei konstanter Winkelgeschwindigkeit des Mitnehmers die Verschlusskappe aufgrund der exzentrischen relativen Anordnung mit ungleichmässiger Winkelgeschwindigkeit rotiert.
- In einer bevorzugten Ausführungsform umfasst die Bearbeitungsstrecke eine Vorlaufstrecke, welche in Prozessrichtung vor der Schneidstrecke angeordnet ist und sich insbesondere vom Beginn der Bearbeitungsstrecke bis zum Beginn der Schneidstrecke erstreckt, wobei in der Vorlaufstrecke eine Rotation der Verschlusskappe um ihre Mittenachse eindeutig gesteuert ist. Bevorzugt ist die Rotation der Verschlusskappe wenigstens in der Vorlaufstrecke, bevorzugt in der gesamten Bearbeitungsstrecke, weitgehend unabhängig vom rotierenden Mitnehmer gesteuert.
- Hierzu können Steuerungsmittel wie z. B. eine Anschlagsfläche vorhanden sein, mit welchen eine Rotation der Verschlusskappe um ihre Mittenachse in der Vorlaufstrecke steuerbar ist, so dass eine Orientierung der Rotationsposition der Verschlusskappe beim Eintritt in die Schneidstrecke ausgehend von ihrer Orientierung beim Eintritt in die Bearbeitungsstrecke eindeutig bestimmt ist. Bevorzugt wird hierbei der Mantel der Verschlusskappe in der Vorlaufstrecke zwangsmässig auf einer Anschlagsfläche abgewälzt, sodass eine Orientierung der Rotationsposition der Verschlusskappe bezüglich ihrer Mittenachse beim Eintritt in die Schneidstrecke durch die Länge der Vorlaufstrecke eindeutig bestimmt ist.
- In einer je nach Ausführungsform möglicherweise ebenfalls bevorzugten Ausführungsform ist keine Vorlaufstrecke vorhanden und die Bearbeitungsstrecke entspricht der Schneidstrecke, womit der Eintritt in die Bearbeitungsstrecke einem ersten Kontaktpunkt des Mantels der Verschlusskappe mit der Schneidklinge entspricht. Die Drehbewegung der Verschlusskappe ist in diesem Fall durch das Abwälzen während des Schneidvorgangs vorgegeben, kann aber durch zusätzliche Steuerungsmittel wie eine Anschlagsfläche gesteuert werden.
- Die Erfindung umfasst auch eine Vorrichtung zum Herstellen der in Umfangrichtung verlaufenden Schnittgeometrie, insbesondere zum Herstellen eines Sicherungsrings, in dem Mantel der Verschlusskappe für einen Behälter. Die Vorrichtung ist insbesondere zur Durchführung des erfindungsgemässen Verfahrens geeignet. Die Vorrichtung umfasst hierzu eine Transporteinrichtung zum Transportieren der Verschlusskappe entlang eines Transportweges, welcher eine Bearbeitungsstrecke umfasst, wobei in der Bearbeitungsstrecke ein stationäres Schneidmesser mit einer sich entlang einer Schneidstrecke erstreckenden Schneidklinge zum Erzeugen der Schnittgeometrie im Mantel der Verschlusskappe vorhanden ist. Die Vorrichtung zeichnet sich dadurch aus, dass die Transporteinrichtung einen um eine Drehachse rotierenden Mitnehmer umfasst, welcher mit einem an der Verschlusskappe ausgebildeten Anschlag zum Eingriff bringbar und derart steuerbar ist, dass der rotierende Mitnehmer bei einem Eintritt der Verschlusskappe in die Bearbeitungsstrecke eine einer vorgebbaren Orientierung der Verschlusskappe um ihre Mittenachse entsprechende Drehstellung aufweist.
- Der rotierende Mitnehmer sowie der Anschlag der Verschlusskappe sind bevorzugt derart ausgebildet, dass sie auch bei exzentrischer Anordnung der Drehachse und der Mittenachse in jeder Drehstellung zum Eingriff gebracht werden können. Hierzu können der Mitnehmer und der Anschlag in radialer Richtung bezüglich der Drehachse bzw. der Mittenachse jeweils eine derartige Ausdehnung aufweisen, dass die bei einer vollständigen Umdrehung um die jeweilige Achse überstrichene Volumen von Mitnehmer und Anschlag im gesamten Winkelbereich der Umdrehung eine Überlappung aufweisen.
- Die Vorrichtung umfasst mit Vorteil längs des Transportweges vor der Bearbeitungsstrecke an diese anschliessend eine Zuführstrecke zum Transport der Verschlusskappe während des Zuführens. Je nach Anforderung kann die Zuführstrecke eine Anlagefläche zum Abrollen einer Aussenseite des Mantels der Verschlusskappe umfassen, so dass diese in eine kontrollierte Rotation um ihre Mittenachse versetzbar ist. Diese Rotation kann weitgehend unabhängig von der Drehbewegung des rotierenden Mitnehmers sein.
- Bevorzugt umfasst die erfindungsgemässe Vorrichtung eine Steuervorrichtung, die dazu ausgebildet und konfiguriert ist, eine Drehbewegung des rotierenden Mitnehmers längs des Transportweges zu steuern. Sofern der Mitnehmer fest an einem rotierenden Stützdorn bzw. einem rotierenden Stützbereich des Stützdorns angeordnet ist, ist die Steuervorrichtung insbesondere dazu ausgebildet und konfiguriert, eine Drehbewegung des Stützdorns zu steuern. Die Steuervorrichtung ist mit Vorteil dazu ausgebildet und konfiguriert, sowohl eine Drehbewegung des rotierenden Mitnehmers als auch eine Vorschubbewegung der Transporteinrichtung zu steuern, mit welcher die Verschlusskappe längs des Transportweges gefördert wird. Die Steuervorrichtung kann hierzu z. B. eine mechanische oder eine elektronische Kopplung zwischen Vorschub- und Drehbewegung bereitstellen.
- Die mechanische Kopplung kann beispielsweise erreicht werden, indem eine Achse einer drehbaren Lagerung des rotierenden Mitnehmers mechanisch über ein Getriebe mit der Vorschubbewegung der Transporteinrichtung gekoppelt ist. Die Kopplung kann dabei veränderlich sein, so dass im Zuge eines Durchlaufens des Transportweges je nach Abschnitt und Erfordernis unterschiedliche Verhältnisse von Vorschub- und Drehbewegung eingestellt werden können. Das Getriebe kann dabei form- und/oder kraftschlüssig zusammenwirkende Komponenten wie z. B. Zahnräder, Reibrollen, ringförmige Innenverzahnungen oder Zugmitteltriebe wie Keil-/Zahnriemen oder Ketten etc. umfassen. Typischerweise ist das Getriebe derart ausgestaltet, dass eine Zwangskopplung zwischen der Drehbewegung des Mitnehmers und dem Vorschub der Transporteinrichtung besteht. Das Getriebe kann auch eine Kupplungsvorrichtung aufweisen, durch welche die Drehbewegung und die Vorschubbewegung im Bedarfsfall, z. B. zur Wartung, entkoppelt werden können.
- Die elektronische Kopplung kann z. B. über eine elektronische Steuerung erreicht werden, welche z. B. über separate elektrische Antriebe die Vorschubbewegung der Transporteinrichtung und die Drehbewegung des Mitnehmers steuert. Hierzu können ein erster elektrischer Motor zum Antrieb einer Achse des rotierenden Mitnehmers bzw. gegebenenfalls eines Stützdorns oder eines Futters, an welchem der Mitnehmer angeordnet ist, sowie ein zweiter elektrischen Motor für die Vorschubbewegung der Transporteinrichtung entlang des Transportweges vorhanden sein. Als elektrische Motoren können dabei z. B. Servomotoren, Schrittmotoren oder Linearmotoren bzw. Kombinationen derselben zum Einsatz kommen, mit welchen die gewünschten Bewegungen erreicht werden.
- Die Vorrichtung kann je nach Bedarf zudem auch einen oder mehrere Sensoren aufweisen, welche mit der Steuervorrichtung verbunden sind und mit welchen z. B. eine Drehposition der Achse des Stützdorns und/oder eine Position der Transporteinrichtung überwacht bzw. gemessen werden kann. Die entsprechenden Messungen können von der Steuervorrichtung ausgewertet werden, womit eine laufende Anpassung der von der Transporteinrichtung bereitgestellten Bewegungen erfolgen kann. Es versteht sich, dass die Steuervorrichtung als Steuerung oder als Regelung ausgebildet sein kann.
- In einer bevorzugten Ausführungsform ist die Steuervorrichtung dazu ausgebildet und konfiguriert, die Drehbewegung des rotierenden Mitnehmers derart zu steuern, dass eine Drehgeschwindigkeit während des Zuführens einer Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke entspricht.
- In einer je nach Anforderung allenfalls ebenfalls bevorzugten Ausführungsform ist die Steuervorrichtung dazu ausgebildet und konfiguriert, die Drehbewegung des rotierenden Mitnehmers derart zu steuern, dass eine erste Drehgeschwindigkeit während des Zuführens höher ist als eine zweite Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke. Dies hat den Vorteil, dass während des Zuführens sichergestellt werden kann, dass der Mitnehmer aufgrund der höheren Drehgeschwindigkeit zuverlässig mit dem Anschlag zum Eingriff gelangen kann, während im Bereich der Bearbeitungsstrecke sichergestellt werden kann, dass der Eingriff aufgrund der geringeren Drehgeschwindigkeit gelöst werden kann.
- Bevorzugt ist die Steuervorrichtung dazu ausgebildet und konfiguriert, die Drehbewegung des rotierenden Mitnehmers und /oder der Verschlusskappe in der Bearbeitungstrecke derart zu steuern, dass sich eine Winkelgeschwindigkeit des rotierenden Mitnehmers um seine Drehachse, insbesondere um maximal 10 %, von einer Winkelgeschwindigkeit der Verschlusskappe um ihre Mittenachse unterscheidet. Dabei ist insbesondere die Winkelgeschwindigkeit des rotierenden Mitnehmers kleiner, als die Winkelgeschwindigkeit der Verschlusskappe. Durch die geringere Winkelgeschwindigkeit des Mitnehmers kann der Eingriff zwischen rotierendem Mitnehmer und Anschlag der Verschlusskappe gelöst werden. Durch die Obergrenze kann verhindert werden, dass der schneller rotierende Anschlag der Verschlusskappe, insbesondere während des Schneidvorgangs, an den langsamer rotierenden Mitnehmer herangeführt wird, d.h. zu diesem aufholt bzw. diesen überholt. In der Regel erfordert der Schneidvorgang nicht mehr als 1 bis 2 vollständige Umdrehungen der Verschlusskappe, so dass mit der angegeben Obergrenze von maximal 10% eine Kollision mit dem Mitnehmer mit ausreichender Zuverlässigkeit verhindert werden kann. Aufgrund der unterschiedlichen Winkelgeschwindigkeiten ist insbesondere im Falle eines rotierenden Stützdorns eine Umfangsgeschwindigkeit am Umfang eines mitrotierenden Stützbereichs geringer als eine Abwälzgeschwindigkeit des Mantels. Die Abwälzgeschwindigkeit des Mantels unterscheidet sich somit ebenfalls um maximal 10% von der Umfangsgeschwindigkeit des Stützbereichs. Es kann in diesem Fall daher zu einem Schlupf zwischen dem Stützbereich und der Innenseite des Mantels kommen, auf welcher der Stützbereich abrollt.
- In einer bevorzugten Ausführungsform umfasst die Vorrichtung in der Bearbeitungsstrecke zumindest abschnittweise eine Anlagefläche als Steuerungsmittel für eine Aussenseite des Mantels der Verschlusskappe, auf welcher die Verschlusskappe, insbesondere schlupffrei, abrollbar ist. Durch das Abrollen auf der Anlagefläche führt die Verschlusskappe eine Rotation um ihre Mittenachse aus, welche bevorzugt weitgehend unabhängig von einer Rotation des Mitnehmers der Transporteinrichtung ist. Diese Rotation ist bevorzugt vollständig durch die Anlagefläche und die Vorschubbewegung der Transporteinrichtung bestimmt. Mit Vorteil weist die Anlagefläche eine Oberflächenstruktur auf, welche derart mit einer Aussenseite des Mantels zusammenwirkt, dass ein Schlupf verhindert wird. Hierzu kann die die Anlagefläche beispielsweise eine dafür geeignete Oberflächenstruktur aufweisen, welche eine Reibung zum Mantel erhöht oder in welche komplementäre Oberflächenstrukturen des Mantels eingreifen können. Besonders vorteilhaft weist die Anlagefläche eine Verzahnung mit senkrecht zur Bearbeitungsstrecke verlaufenden Kerben auf, welche mit einer Randrierung, insbesondere einer Riffelung, des Mantels mit längs der Rotationsachse verlaufenden Kerben der Verschlusskappe zahnrad- bzw. zahnstangenartig zusammenwirkt. Die Anlagefläche kann sich nur bereichsweise oder über die gesamte Bearbeitungsstrecke erstrecken.
- Bevorzugt ist die Anlagefläche in senkrechter Richtung zur Drehachse des Mitnehmers derart angeordnet, dass die Verschlusskappe aufgrund des Abrollens auf der Anlagefläche mit ihrer Mittenachse gegenüber der Drehachse des Mitnehmers bzw. gegebenenfalls der Drehachse eines Stützdorns oder eines Stützbereichs des Stützdorns, an welchem der Mitnehmer angeordnet ist, parallel versetzt wird. Mit anderen Worten ist ein lateraler Abstand der Anlagefläche von der Bewegungsbahn der Drehachse des Mitnehmers bevorzugt kleiner als ein Aussenradius der Verschlusskappe.
- In einer bevorzugten Ausführungsform umfasst die Bearbeitungsstrecke eine Vorlaufstrecke, welche in Prozessrichtung vor der Schneidstrecke angeordnet ist und sich vom Beginn der Bearbeitungsstrecke bis zum Beginn der Schneidstrecke erstreckt. Mit Vorteil sind Mittel vorhanden, mit welchen eine Rotation der Verschlusskappe um ihre Mittenachse in der Vorlaufstrecke zwangssteuerbar ist, sodass eine Orientierung der Rotationsposition der Verschlusskappe beim Eintritt in die Schneidstrecke ausgehend von der Orientierung beim Eintritt in die Bearbeitungsstrecke eindeutig bestimmt ist. Ein derartiges Mittel kann z. B. von der oben genannten Anlagefläche im Bearbeitungsbereich bereitgestellt werden, auf welcher die Verschlusskappe schlupffrei abrollt. In der Vorlaufstrecke kann z. B. eine laterale Position der Verschlusskappe, d.h. eine Position senkrecht zur Mittenachse gegenüber der Drehachse des rotierenden Mitnehmers angepasst werden.
- In einer je nach Anforderung möglicherweise ebenfalls bevorzugten Ausführungsform erstreckt sich die Schneidklinge des Schneidmessers über die gesamte Bearbeitungsstrecke und die Schneidstrecke entspricht der Bearbeitungsstrecke. Der Eintritt in die Bearbeitungsstrecke entspricht in diesem Fall einem ersten Kontaktpunkt des Mantels der Verschlusskappe mit der Schneidklinge.
- Der rotierende Mitnehmer ist bevorzugt an einem Stützdorn der Transporteinrichtung angeordnet, welcher zumindest einen um eine, insbesondere senkrecht zur Schneidstrecke orientierte, Drehachse drehbaren, insbesondere weitgehend kreiszylindrischen, Stützbereich zur Stützung des Mantels der Verschlusskappe aufweist. Der Stützbereich kann dabei bezüglich des restlichen Stützdorns drehbar gelagert sein oder fest mit dem Stützdorn verbunden sein, wobei in diesem Fall der gesamte Stützdorn drehbar gelagert ist. Der rotierende Mitnehmer kann dabei fest am Stützbereich oder fest am rotierenden Stützdorn angeordnet sein, sodass der Mitnehmer zusammen mit dem Stützbereich oder mit dem gesamten Stützbereich rotierbar ist. Alternativ kann der rotierende Mitnehmer aber auch unabhängig vom Stützdorn bzw. dem Stützbereich rotierbar am Stützdorn angeordnet und z. B. an diesem rotierbar gelagert sein. Die Drehachse des Mitnehmers ist bevorzugt konzentrisch zu einer Längsachse des Stützdorns angeordnet.
- Der Stützbereich ist derart angeordnet, dass er den Mantel der Verschlusskappe, insbesondere während des Abwälzens auf der Schneidklinge, von einer Innenseite her stützen und an die Schneidklinge heranführen kann, wobei er während des Schneidvorgangs der Schneidklinge gegenüberliegt. Der Stützbereich stützt den Mantel dabei insbesondere in einem momentanen Schneidbereich, in welchem die Schneidklinge in den Mantel eindringt. Mit Vorteil rollt der Stützbereich auf der Innenseite des Mantels ab. Bevorzugt ist der Stützbereich bzw. der gesamte Stützdorn hierzu angetrieben drehbar. Grundsätzlich ist aber nicht ausgeschlossen, dass der Stützbereich auch antriebslos drehbar ausgebildet sein kann. In letzterem Fall ist der rotierende Mitnehmer unabhängig vom Stützbereich rotierbar.
- Besonders vorteilhaft ist der rotierende Mitnehmer an einer axialen Stirnseite des Stützdorns angeordnet. Damit kann der rotierende Mitnehmer besonders einfach mit einem auf einer Bodeninnenseite der Verschlusskappe ausgebildeten Anschlag in Eingriff gebracht werden.
- In einer bevorzugten Ausführungsform ist die Transporteinrichtung als Drehtisch ausgebildet, wobei mehrere rotierende Mitnehmer, insbesondere mehrere Stützdorne, an welchen jeweils ein Mitnehmer angeordnet ist, entlang eines Umfangs des Drehtisches angeordnet sind, und wobei sich die Bearbeitungsstrecke, insbesondere die Schneidstrecke, und vorzugsweise gegebenenfalls auch die Zuführstrecke, dem Umfang des Drehtisches entlang erstreckt.
- Der Drehtisch kann selbst oder als separaten, z. B. feststehenden, Teil eine Unterstützung oder Führung für die Verschlusskappe umfassen, welche diese längs des Transportweges unterstützt bzw. führt. Eine Unterstützungsfläche ist dabei zumindest im Bereich der Bearbeitungsstrecke, insbesondere der Schneidstrecke, bevorzugt parallel zur Transportebene angeordnet.
- Eine Drehachse des Drehtisches ist bevorzugt parallel zu den Drehachsen der Mitnehmer bzw. gegebenenfalls der Stützdorne angeordnet, wobei die Mitnehmer bzw. Stützdorne bei Drehung des Drehtisches an der dem Schneidmesser vorbeibewegt werden. Der Drehtisch kann z. B. zwei weitgehend parallel voneinander beabstandete und senkrecht zur Drehachse angeordnete Tragstrukturen aufweisen, an welchen Achsen der Mitnehmer bzw. der Stützdorne direkt oder indirekt drehbar gelagert sein können. Der Drehtisch kann aber auch derart ausgebildet sein, dass die Achsen der Mitnehmer und gegebenenfalls der Stützdorne nur einseitig am Drehtisch gelagert sind.
- Es versteht sich jedoch, dass kein Drehtisch vorhanden zu sein braucht und der Transportweg auch linear sein kann, d.h. die Transportvorrichtung derart ausgebildet sein kann, dass sie die Verschlusskappe auf einem geradlinigen Pfad transportiert.
- Aus der nachfolgenden Detailbeschreibung und der Gesamtheit der Patentansprüche ergeben sich weitere vorteilhafte Ausführungsformen und Merkmalskombinationen der Erfindung.
- Die zur Erläuterung des Ausführungsbeispiels verwendeten Zeichnungen zeigen schematisch:
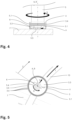
- Fig. 1
- Eine erfindungsgemässe Vorrichtung mit einer Transporteinrichtung, die eine Verschlusskappe längs einer Schneidstrecke transportiert;
- Fig. 2
- eine Seitenansicht eines Stützdorns der Transporteinrichtung vor einem Erfassen der Verschlusskappe;
- Fig. 3
- eine Seitenansicht des Stützdorns der Transporteinrichtung kurz vor dem Erfassen der Verschlusskappe;
- Fig. 4
- eine Seitenansicht des Stützdorns der Transporteinrichtung beim Erfassen der Verschlusskappe;
- Fig. 5
- eine Schnittansicht in einer Schnittebene, welche parallel zu einer Transportebene liegt und durch einen Mitnehmer und einen Anschlag geht;
- Fig. 6
- eine analoge Schnittansicht wie in
Fig. 5 in einer späteren Verfahrensposition, in welcher der Mitnehmer und der Anschlag zum Eingriff gelangen; - Fig. 7
- eine analoge Schnittansicht wie in
Fig. 6 in einer späteren Verfahrensposition kurz vor einem Eintritt der Verschlusskappe in eine Bearbeitungsstrecke; - Fig. 8
- eine analoge Schnittansicht wie in
Fig. 7 in einer späteren Verfahrensposition beim Eintritt der Verschlusskappe in die Bearbeitungsstrecke; - Fig. 9
- eine analoge Schnittansicht wie in
Fig. 8 in einer späteren Verfahrensposition kurz nach dem Eintritt der Verschlusskappe in die Bearbeitungsstrecke; - Fig. 10
- eine analoge Schnittansicht wie in
Fig. 9 in einer späteren Verfahrensposition beim Eintritt der Verschlusskappe in die Schneidstrecke; - Fig. 11
- eine analoge Schnittansicht wie in
Fig. 10 in einer späteren Verfahrensposition während eines Schneidvorgangs in der Schneidstrecke. - Grundsätzlich sind in den Figuren gleiche Teile mit gleichen Bezugszeichen versehen.
-
Figur 1 zeigt eine schematische Ansicht einer erfindungsgemässen Vorrichtung 1 mit einer Transporteinrichtung 2, die eine Verschlusskappe 3 längs einer Schneidstrecke S transportiert.Figur 1 zeigt nur gewisse Elemente der Vorrichtung 1, wobei weitere Elemente zur besseren Übersichtlichkeit ausgeblendet sind. - Die Transporteinrichtung 2 umfasst einen Drehtisch 4 (gestrichelt dargestellt) und einen Stützdorn 5. Der Stützdorn 5 ist um seine Längsachse B an dem Drehtisch 4 drehbar gelagert. Der Drehtisch 4 ist nur schematisch angedeutet und kann ein oder mehrere Tragestrukturen umfassen, an welchen der Stützdorn 5 an einem oder mehreren Gegenlagern 4.1 bezüglich des Drehtisches 4 drehbar um die Drehachse B gelagert ist. Der Stützdorn 5 kann aber auch z. B. ein Gehäuse aufweisen, in welchem die drehbare Lagerung ausgebildet ist und welches fest am Drehtisch 4 verankert ist.
- Der Drehtisch 4 ist um eine Drehachse C drehbar an einer feststehenden Haltestruktur (nicht gezeigt) der Vorrichtung 1 gelagert. Eine Drehbewegung r des Drehtisches 4 um die Drehachse C definiert eine Vorschubbewegung V des Stützdorns 5 der Transporteinrichtung 2 längs des Transportweges T. Bei der Ausführungsform der Vorrichtung 1 mit Drehtisch 4 ist der Transportweg T kreisbogensegmentförmig. Es versteht sich, dass längs des Umfangs mehrere Stützdorne 5 am Drehtisch 4 drehbar gelagert angeordnet sein können, welche gleichzeitig längs des Transportweges T bewegt werden und nacheinander eine Bearbeitungsstrecke W mit einer Schneidstrecke S passieren.
- An einem koaxial mit der Drehachse B angeordneten Achskörper 5.6 des Stützdorns 5 ist koaxial mit der Drehachse B ein Zahnrad 5.7 fest angeordnet. Das Zahnrad 5.7 rollt an einer Innenverzahnung 15.1 eines bezüglich des Drehtisches 4 feststehenden Rings 15 ab. Auf diese Weise wird auf einfache Weise eine Steuerung der Drehbewegung R des Stützdorns 5 mit dem durch die Drehbewegung r des Drehtisches 4 gegebenen Vorschub V erreicht. Die Drehbewegungen R und r weisen dabei einen entgegengesetzten Drehsinn auf. Bei geeigneter Ausbildung der Verzahnung kann die Steuerung derart gewählt werden, dass der Stützdorn 5, insbesondere ein daran ausgebildeter Mitnehmer 8 (siehe unten) beim Eintritt der Verschlusskappe 3 in die Schneidstrecke S eine vorgebbare Orientierung aufweist. Die Verzahnungen des Zahnrads 5.7 und die Innenverzahnung 15.1 des Rings 15 sind so gewählt, dass sich nach einer vollständigen Umdrehung des Drehtischs wieder dieselbe Orientierung des Mitnehmers 8 ergibt. Das Zahnrad 5.7 zusammen mit dem Ring 15 bilden somit Teile einer einfach auszubildenden Steuerungsvorrichtung der Vorrichtung 1. Bei mehreren Stützdornen 5 können die Zahnräder 5.7 aller Stützdorne 5 auf demselben Ring 15 abrollen, so dass dieser die Drehbewegungen R der Stützdorne 5 um die jeweiligen Drehachsen B koppelt. Allfällige Antriebe, welche den Drehtisch 4 antreiben, sind nicht dargestellt.
- In der Darstellung der
Fig. 1 befindet sich der Stützdorn 5 im Bereich der Schneidstrecke S, welche einen Abschnitt des Transportweges T bildet. Der Stützdorn 5 greift mit einem Stützbereich 5.1 in einen Innenraum der Verschlusskappe 3 ein und transportiert diese längs der Schneidstrecke S. In der Schneidstrecke S ist ein Schneidmesser 6 mit einer Schneidklinge 6.1 angeordnet. Die Schneidklinge 6.1 ist dem Transportweg T angepasst gekrümmt ausgebildet und ragt zumindest teilweise in den Transportweg T der Verschlusskappe 3 hinein. Die Verschlusskappe 3 wird im Zuge des Transports längs der Schneidstrecke S mit einem Mantel 3.1 auf der Schneidklinge 6.1 derart abgewälzt, dass die Schneidklinge 6.1 einen Schnitt im Mantel 3.1 erzeugt. Der Stützbereich 5.1 stützt den Mantel 3.1 der Verschlusskappe 3 von innen her und führt diesen gegen die Schneidklinge 6.1. Die Drehachse B des Stützdorns 5 ist bezüglich einer Mittenachse A der Verschlusskappe 3 in Richtung senkrecht zur Schneidstrecke S versetzt geführt. Eine Unterlage, auf welcher die Verschlusskappen 3 gleiten, definiert eine Transportebene E. Die Drehachse B sowie die Mittenachse A stehen senkrecht auf der Transportebene E. -
Figuren 2 bis 11 zeigen einen Ablauf eines erfindungsgemässen Verfahrens zunächst in Seitenansichten mit teilweisen Schnittansichten (Fig. 2 bis 4 ) und nachfolgend in einem Querschnitt senkrecht zur Mittenachse A der Verschlusskappe 3 (Fig. 5 bis 11 ). In denFiguren 5 bis 11 sind nicht relevante Merkmale des Stützdorns 5 zur besseren Übersichtlichkeit ausgeblendet. -
Figur 2 zeigt eine schematische Seitenansicht des Stützdorns 5 der Transporteinrichtung 2 vor einem Erfassen der Verschlusskappe 3. Der Stützdorn 5 wird in einer Vorschubbewegung V bewegt und rotiert mit einer Drehbewegung R um seine Längsachse B. Die Verschlusskappe 3 wird im dargestellten Fall mit einer Vorschubbewegung v bereitgestellt, welche an die Vorschubbewegung V des Stützdorns 5 angeglichen ist. Auf diese Weise muss die Transporteinrichtung 2 zum Erfassen der Verschlusskappe 3 nicht abgebremst werden, was für eine zeitsparende und effiziente Verarbeitung vorteilhaft ist. Die Verschlusskappe 3 wird derart bereitgestellt, dass die Längsachse B des Stützdorns 5, welche auch seiner Drehachse B entspricht, weitgehend koaxial mit der Mittenachse A der Verschlusskappe 3 angeordnet ist. - Die Verschlusskappe 3 gleitet dabei auf einer Transportunterlage 7, welche vorliegend auch die Transportebene E definiert. Die Längsachse B des Stützdorns 5 steht senkrecht auf der Transportunterlage 7 bzw. der Transportebene E. Weitere allenfalls vorhandene Führungsmittel, z. B. mit dem Drehtisch mitbewegte Aufnahmen, welche die Verschlusskappe 3 in Richtung der Vorschubbewegung v führen, sind nicht dargestellt.
- Der Stützbereich 5.1 des Stützdorns 5 wird von einer weitgehend kreiszylindrisch ausgebildeten Mantelfläche des Stützdorns 5 gebildet. Vorliegend weist der Stützbereich 5.1 zwei ganz oder teilweise umlaufende Nuten 5.2 auf, welche zum Eingriff durch die Schneidklinge 6.1 des Schneidmessers 6 bzw. einer weiteren, nicht dargestellten Schneidklinge des Schneidmesser 6, während des Schneidvorgangs vorgesehen sind.
- An einer Stirnseite 5.3 in einem der Verschlusskappe 3 zugewandten Endbereich in Richtung der Längsachse B weist der Stützdorn 5 einen Stutzen 5.4 auf, an welchem ein Mitnehmer 8 ausgebildet ist. Der Sutzen 5.4 kann gefedert gelagert sein. Der Mitnehmer 8 erstreckt sich ausgehend vom Stutzen 5.4 in einer Richtung senkrecht zur Längsachse B nach aussen (siehe hierzu
Fig. 5 - 11 ). In der Längsrichtung B schliesst der Mitnehmer 8 mit einer Stirnseite 5.5 des Stutzens 5.4 ab. Die Stirnseite 5.5 bezeichnet ein äusserstes Ende des Stützdorns 5. - An einem Innenboden 3.3. der Verschlusskappe 3 ist ein Anschlag 9 ausgebildet. Der Anschlag 9 ist als einfacher Nocken ausgebildet und erstreckt sich exzentrisch in radialer Richtung bezüglich der Mittenachse A der Verschlusskappe 3. Insbesondere erstreckt sich der Anschlag 9 derart exzentrisch, dass bei im Wesentlichen konzentrischer Anordnung des Stützdorns 5 und der Verschlusskappe 3 einerseits der Stützdorn 5 mit der Stirnfläche 5.5 des Stutzens 5.4 auf den Innenboden 3.3. abgesenkt werden kann, ohne vom Anschlag 9 behindert zu werden. Andererseits ist der Anschlag 9 derart angeordnet, dass der Mitnehmer 8 ihn bei einer relativen Rotation des Stützdorns 5 und der Verschlusskappe 3 um die Mittenachse A bzw. die Längsachse B erfassen kann.
- Der Stützdorn 5 befindet sich in der Darstellung der
Fig. 2 in einer Absenkbewegung F in Längsrichtung B zur Verschlusskappe 3 hin, um diese durch Einbringen des Endbereichs des Stützdorns 5 in einen Innenraum 3.2 der Verschlusskappe 3 zu erfassen. (Alternativ kann natürlich auch die Verschlusskappe 3 auf den Stützdorn 5 hin nach oben geführt werden, oder beide Elemente bewegen sich aufeinander zu.) -
Figur 3 zeigt eine schematische Seitenansicht des Stützdorns 5 der Transporteinrichtung 2 kurz vor einem Erfassen der Verschlusskappe 3. Die Darstellung derFig. 3 betrifft eine etwas spätere Verfahrensposition als die Darstellung derFig. 2 , in welcher der Stützdorn 5 weiter in Richtung F zur Verschlusskappe 3 hin abgesenkt wurde und kurz vor dem Einbringen in den Innenraum 3.2 der Verschlusskappe 3 steht. -
Figur 4 zeigt eine schematische Seitenansicht des Stützdorns 5 der Transporteinrichtung 2 beim Erfassen der Verschlusskappe 3. Der Stützdorn 5 ist vollständig mit der Stirnseite 5.5 des Stutzens 5.4 auf den Innenboden 3.3 der Verschlusskappe 3 abgesenkt. Der Mitnehmer 8 sowie der Anschlag 9 sind in dieser Stellung in eine Parallelebene zur Transportebene E angeordnet, wurden aber noch nicht zum Eingriff gebracht. Die Verschlusskappe 3 befindet sich nun auf einer Zuführstrecke Z des Transportweges T, verlaufend entlang der Bahn 10. - Der Stützbereich 5.1 des Stützdorns 5 ist in dieser Position radial innerhalb eines Mantelbereichs 3.4 des Mantels 3.1 der Verschlusskappe 3 angeordnet, in welchem im weiteren Verfahren der Schnitt bzw. eine Schnittgeometrie erzeugt werden soll.
-
Figur 5 zeigt eine Schnittansicht in einer Schnittebene, welche parallel zur Transportebene E liegt und durch den Mitnehmer 8 sowie den Anschlag 9 geht. Eine Blickrichtung ist auf die Transportunterlage 7 gerichtet. Die Verfahrensposition derFig. 5 entspricht der Verfahrensposition derFig. 4 nach dem Erfassen der Verschlusskappe 3 durch den Stützdorn 5 der Transporteinrichtung 2. Gestrichelt angedeutet ist der Beginn der Zuführstrecke Z, auf welcher die Verschlusskappe 3 einem Bearbeitungsbereich W zugeführt wird. Im vorliegenden Sinne kann ein Anfang der Zuführstrecke Z durch das Erfassen der Verschlusskappe vom Stützdorn 5 definiert werden. - In der Schnittansicht der
Fig. 5 ist erkennbar, dass der Mantel 3.1 der Verschlusskappe 3 an einer Mantelaussenseite 3.5 parallel zur Mittenachse A verlaufende Kerben 3.6 aufweist, welche einen zahnradartigen Querschnitt ergeben. Die Kerben 3.6 erstrecken sich über eine gewisse Höhe in Richtung von A der Verschlusskappe 3 und bilden eine Randrierung bzw. Riffelung. - Der Mitnehmer 8 ist gegenüber einer bezüglich B radialen Richtung etwas geneigt, um eine bessere Anlage an den bezüglich A radial ausgerichteten Anschlag 9 bei einem späteren Eingriff von Mitnehmer 8 und Anschlag 9 sicherzustellen.
- Der Stützdorn 5 führt eine Drehbewegung R aus. Die von der Transporteinrichtung 2 transportierte Verschlusskappe 3 hat anfänglich keine definierte Rotationsbewegung um ihre Mittenachse A. Aufgrund der Zuführung kann sich eine ungeordnete Rotation ergeben. Der Mitnehmer 8 des Stützdorns 5 soll aufgrund der Drehbewegung R mit dem Anschlag 9 der Verschlusskappe 3 in Eingriff gelangen. Um zu verhindern, dass der Anschlag 9 aufgrund einer anfänglichen Rotationsbewegung der Verschlusskappe 3 dem Mitnehmer 8 vorauseilt, was eine sichere Kontaktierung verunmöglichen würde, kann die ursprüngliche Drehbewegung der Verschlusskappe 3 gehemmt werden, z. B. durch Reibschluss zwischen der Mantelaussenseite 3 der Verschlusskappe 3 mit federnden Elementen, z. B. der Kappenaufnahme, und/oder mittels eines Vakuumsystems im Drehtisch.
-
Figur 6 zeigt eine analoge Schnittansicht wieFig. 5 in einer späteren Verfahrensposition, in welcher der Mitnehmer 8 und der Anschlag 9 zum Eingriff gelangt sind. - Die Transporteinrichtung 2 hat die Verschlusskappe 3 weiter längs des Transportwegs T längs der Zuführstrecke Z transportiert. Aussenseitig ist längs des Transportweges T in diesem Abschnitt der Zuführstrecke Z eine Anlagefläche 11 ausgebildet, welche die Verschlusskappe 3 während des Transports führt. Die Anlagefläche 11 ist dabei derart angeordnet, dass die Längsachse B des Stützdorns 5 und die Mittenachse A der Verschlusskappe 3 im Wesentlichen konzentrisch angeordnet bleiben. Die Anlagefläche 11 weist hierzu typischerweise einen Abstand von der Bewegungsbahn der Längsachse B des Stützdorns 5 auf, welcher einem halben Aussendurchmesser der Mantelaussenseite 3.5 entspricht.
- Aufgrund des Eingriffs zwischen dem Mitnehmer 8 und dem Anschlag 9 führt die Verschlusskappe nun eine Drehbewegung D aus, welche der Drehbewegung R des Stützdorns 5 entspricht. Das heisst, dass bei gleichbleibender Vorschubbewegung V die äussere Mantelfläche 3.5 der Verschlusskappe 3 mit Schlupf auf der Anlagefläche 11 abrollt, d.h. auch gleitet.
-
Figur 7 zeigt eine analoge Schnittansicht wieFig. 6 in einer späteren Verfahrensposition kurz vor dem Eintritt der Verschlusskappe 3 in die Bearbeitungsstrecke W. - Die Rotation D der Verschlusskappe 3 ist in dieser Verfahrensposition weiterhin durch die Drehbewegung R des Stützdorns 5 bestimmt, welche durch den Eingriff des Mitnehmers 8 mit dem Anschlag 9 auf die Verschlusskappe 3 übertragen wird. Die Anlagefläche 11 weist zum Übergang zur Bearbeitungsfläche hin eine Rampe 12 auf, welche sich ausgehend von dem vorherigen Verlauf der Anlagefläche 11 zum Transportweg T hin krümmt. Die Rampe 12 führt die Verschlusskappe 3 in eine Richtung X weitgehend senkrecht zum Verlauf des Transportwegs T und verschiebt diese bezüglich der Bewegungsbahn des Stützdorns 5. Die Verschlusskappe 3 wird dabei insbesondere so weit verschoben, dass sie beim späteren Eintritt in die Bearbeitungsstrecke W mit einer bei der Anlagefläche 11 angeordneten Mantelinnenseite am Stützbereich 5.1 des Stützdorns 5 anliegt (nicht gezeigt) und die Rotationsymmetrieachse A einen Versatz Y bezüglich der Längsachse B des Stützdorns 5 aufweist. Die Verschlusskappe 3 wird somit relativ zum Stützdorn 5 lateral verschoben, so dass die Mittenachse A der Verschlusskappe 3 bezüglich der Längsachse B des Stützdorns 5 exzentrisch angeordnet ist.
- Der Mitnehmer 8 und der Anschlag 9 sind dabei in radialer Richtung derart dimensioniert, dass durch die exzentrische Verschiebung der Eingriff bestehen bleibt.
-
Figur 8 zeigt eine analoge Schnittansicht wieFig. 7 in einer späteren Verfahrensposition beim Eintritt der Verschlusskappe 3 in die Bearbeitungsstrecke W. - Die Bearbeitungsstrecke W weist eine Anlagefläche 13 auf, welche gegenüber der Anlagefläche 11 der Zuführstrecke Z zum Transportweg T versetzt ist. Die Rampe 12 der Zuführstrecke Z am Übergang zur Bearbeitungsstrecke ermöglicht einen kontinuierlichen Übergang. Beim Eintritt in die Bearbeitungsstrecke W weist die Rotationsymmetrieachse A der Verschlusskappe 3 somit einen Versatz in Richtung gegenüber der Längsachse B des Stützdorns 5 auf, welcher der durch die Rampe 12 bewirkten Verschiebung entspricht. Die Anlagefläche 13 verläuft in konstantem Abstand entlang dem Transportweg T, so dass der Versatz Y erhalten bleibt.
- Die Anlagefläche 13 weist eine Verzahnung 14 mit Zähnen 14.1 auf, welche sich senkrecht zur Transportebene E, d.h. parallel zur Mittenachse A der Verschlusskappe 3 sowie parallel zur Längsachse B des Stützdorns 5 erstrecken. Die Verzahnung 14 ist derart ausgebildet, dass die Zähne 14.1 in die Kerben 3.6 der Mantelaussenseite 3.5 der Verschlusskappe 3 eingreifen können. Beim Eintritt in die Bearbeitungsstrecke W kommen die Zähne 14.1 mit den Kerben 3.6 zum Eingriff, womit die Verschlusskappe 3 mit ihrem Mantelaussenseite 3.5 auf der Anlagefläche 13 abrollt. Aufgrund der Verzahnung 14 und indem der Mantel 3.1 der Verschlusskappe 3 aufgrund des Versatzes Y vom Stützbereich 5.1 gegen die Anlagefläche 13 geführt ist, entsteht somit eine zwangsmässige Steuerung einer Rotation D' der Verschlusskappe 3 in Abhängigkeit der Vorschubbewegung V. Die Drehgeschwindigkeit der Rotation D' der Verschlusskappe 3 in der Bearbeitungsstrecke W ist grösser als die Drehgeschwindigkeit der Drehbewegung R des Stützdorns 5 (siehe
Fig. 9 ). - Beim Eintritt der Verschlusskappe 3 in die Bearbeitungsstrecke W weist der Stützdorn 5 und damit der daran angeordnet Mitnehmer 8 eine vorgegebene Drehstellung M auf. Da sich beim Eintritt in die Bearbeitungsstrecke W der Mitnehmer 8 und der Anschlag 9 im Eingriff befinden, weist die Verschlusskappe 3 eine über die Drehstellung des Stützdorns 5 vorgebbare Orientierung ihrer Rotationsposition auf. Durch entsprechende Steuerung der Drehbewegung des Stützdorns 5 kann somit eine gewünschte Drehstellung der Verschlusskappe 3 eingestellt werden. Da die Verschlusskappe 3 im weiteren Verfahrensverlauf in der Bearbeitungstrecke W zwangsmässig auf der Anlagefläche 13 abrollt, ist eine Rotationsposition der Verschlusskappe 3 um ihre Mittenachse A in der Bearbeitungsstrecke W in jeder Verfahrensposition eindeutig bestimmt.
- In der Bearbeitungsstrecke W ist nach einer Vorlaufstrecke P in der Schneidstrecke S die Schneidklinge 6.1 des Schneidmessers 6 angeordnet und ragt in Richtung des Transportweges T über die Anlagefläche 13 hinaus. Die Vorlaufstrecke P und die Schneidstrecke S bilden dabei Teilabschnitte der Bearbeitungsstrecke W.
-
Figur 9 zeigt eine analoge Schnittansicht wieFig. 8 in einer späteren Verfahrensposition kurz nach dem Eintritt der Verschlusskappe 3 in die Bearbeitungsstrecke W. - Im Bearbeitungsbereich ist die Rotation D' der Verschlusskappe 3 zwangsmässig über die Anlagefläche 13 gesteuert. Die Drehgeschwindigkeit der Rotation D' der Verschlusskappe 3 in der Bearbeitungsstrecke W ist grösser als die Drehgeschwindigkeit der Drehbewegung R des Stützdorns 5 und damit des Mitnehmers 8. Aufgrund des Unterschieds in den Drehgeschwindigkeiten rotiert der Anschlag 9 schneller um die Mittenachse A der Verschlusskappe 3 als der Mitnehmer 8 um die Drehachse B. Der Anschlag 9 hebt sich daher von dem Mitnehmer 8 ab, womit der Eingriff des Mitnehmers 8 mit dem Anschlag 9 gelöst wird.
-
Figur 10 zeigt eine analoge Schnittansicht wieFig. 9 in einer späteren Verfahrensposition beim Eintritt der Verschlusskappe 3 in die Schneidstrecke S. - Der Eintritt der Verschlusskappe 3 in die Schneidstrecke S entspricht einem ersten Kontaktpunkt des Mantels 3.1 der Verschlusskappe 3 mit der Schneidklinge 6.1 des Schneidmessers 6. Da die Schneidklinge 6.1 in Richtung des Transportweges T über die Anlagefläche 13 hinausragt, kann sie in den Mantel 3.1 eindringen und den Schnitt einbringen. Innenseitig ist der Mantel 3.1 dabei von dem Stützbereich 5.1 des Stützdorns 5 unterstützt, welcher der Schneidklinge 6.1 gegenüberliegend angeordnet ist. Die Schneidklinge 6.1 kann dabei den Mantel 3.1 durchdringen und in die im Stützbereich 5.1 angeordneten Nuten 5.2 ragen.
- Da die Verschlusskappe 3 im Bereich der Vorlaufstrecke P zwangsmässig auf der Anlagefläche 13 abrollt, ist eine Rotationsposition der Verschlusskappe 3 um ihre Mittenachse A beim Eintritt in die Schneidstrecke S eindeutig bestimmt. Der erste Kontaktpunkt des Mantels 3.1 mit der Schneidklinge 6.1 ist somit ebenfalls eindeutig bestimmt, womit der Schnitt bzw. die Schnittgeometrie in einer eindeutig vorgebbaren Orientierung in die Verschlusskappe 3 eingebracht werden kann.
- Aufgrund des Unterschieds in den Drehgeschwindigkeiten der Verschlusskappe 3 und des Stützdorns 5 entfernt sich der Anschlag 9 mit der Rotation D' weiter vom Mitnehmer 8, welcher mit der Drehbewegung R rotiert.
-
Figur 11 zeigt eine analoge Schnittansicht wieFig. 10 in einer späteren Verfahrensposition während des Schneidvorgangs in der Schneidstrecke S. - Im Zuge des Schneidvorgangs wird der Mantel 3.1 der Verschlusskappe 3 auf der Schneidklinge 6.1 abgewälzt. Die Rotation D' der Verschlusskappe 3 um ihre Mittenachse A ist dabei in der gesamten Bearbeitungsstrecke W durch die Verzahnung 14 der Anlagefläche 13 eindeutig bestimmt. Auf diese Weise kann der gesamte Schnitt mit hoher Genauigkeit und in einer vorgebbaren Orientierung der Verschlusskappe 3 in diese eingebracht werden.
- Aufgrund der Drehbewegungen der Verschlusskappe 3 und des Mitnehmers 8 um unterschiedliche, zueinander versetzte Drehachsen A bzw. B kann sich der Mitnehmer 8 in Stadien der Rotation wieder an den Anschlag 9 annähern. Es ist daher angezeigt, einen Unterschied der Drehgeschwindigkeiten der Rotation D' und der Drehbewegung R genügend gross zu wählen, dass es in der Bearbeitungsstrecke W nicht zu einer ungewünschten Kollision des Mitnehmers 8 mit dem Anschlag 9 kommt.
Claims (17)
- Verfahren zum Herstellen einer in Umfangrichtung verlaufenden Schnittgeometrie in einem Mantel einer Verschlusskappe für einen Behälter, umfassend folgende Schritte:a) Bereitstellen der Verschlusskappe;b) Transportieren der Verschlusskappe mit einer Transporteinrichtung längs eines Transportweges, wobeic) die Verschlusskappe einer Bearbeitungsstrecke des Transportweges zugeführt wird, in welcher Bearbeitungsstrecke ein stationäres Schneidmesser mit einer sich entlang einer Schneidstrecke erstreckenden Schneidklinge angeordnet ist, undd) ein Schneidvorgang in der Bearbeitungsstrecke durch Abwälzen des Mantels auf der Schneidklinge des stationären Schneidmessers zum Erzeugen der Schnittgeometrie durchgeführt wird;wobei das Zuführen der Verschlusskappe zur Bearbeitungsstrecke mit einer vorgebbaren Orientierung einer Rotationsposition bezüglich einer Mittenachse der Verschlusskappe erfolgt, indem ein um eine Drehachse rotierender Mitnehmer der Transporteinrichtung mit einem Anschlag der Verschlusskappe zum Eingriff gebracht wird und eine Bewegung des rotierenden Mitnehmers derart gesteuert ist, dass der Mitnehmer bei einem Eintritt der Verschlusskappe in die Bearbeitungsstrecke eine der vorgebbaren Orientierung der Verschlusskappe entsprechende Drehstellung aufweist,dadurch gekennzeichnet, dass eine Rotation der Verschlusskappe um ihre Mittenachse in der Bearbeitungsstrecke derart gesteuert ist, dass die Verschlusskappe in eine vorgebbare Rotation um ihre Mittenachse versetzt wird, wobei die Drehbewegung des rotierenden Mitnehmers und/oder der Verschlusskappe nach dem Eintritt in die Bearbeitungsstrecke derart gesteuert ist, dass eine Winkelgeschwindigkeit des rotierenden Mitnehmers um seine Drehachse kleiner ist als die Winkelgeschwindigkeit der Verschlusskappe um ihre Mittenachse.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Drehbewegung des rotierenden Mitnehmers um seine Drehachse derart gesteuert ist, dass der rotierende Mitnehmer und der Anschlag der Verschlusskappe im Rahmen einer vollständigen relativen Umdrehung zwischen Verschlusskappe und Mitnehmer während des Zuführens zwingend zum Eingriff kommen und insbesondere dieser Eingriff bei weiterer Rotation des rotierenden Mitnehmers zumindest bis zum Eintritt in die Bearbeitungsstrecke beibehalten wird.
- Verfahren nach einem der Ansprüche 1 bis 2, dadurch gekennzeichnet, dass die Drehbewegung des rotierenden Mitnehmers um seine Drehachse derart gesteuert ist, dass eine Drehgeschwindigkeit während des Zuführens einer Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke entspricht, oder, dass eine erste Drehgeschwindigkeit während des Zuführens höher ist als eine zweite Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke, insbesondere während des Abwälzens im Schneidvorgang.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass eine Rotation der Verschlusskappe um ihre Mittenachse in der Bearbeitungsstrecke derart gesteuert ist, dass die Verschlusskappe in eine vorgebbare Rotation um ihre Mittenachse versetzt wird, welche weitgehend unabhängig von der Drehbewegung des rotierenden Mitnehmers ist, vorzugsweise indem der Mantel der Verschlusskappe auf einer Anlagefläche abgewälzt wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass die Drehbewegung des rotierenden Mitnehmers und/oder der Verschlusskappe nach dem Eintritt in die Bearbeitungsstrecke derart gesteuert ist, dass sich eine Winkelgeschwindigkeit des rotierenden Mitnehmers um seine Drehachse, um maximal 10 %, von einer Winkelgeschwindigkeit der Verschlusskappe um ihre Mittenachse unterscheidet.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass eine Rotationsbewegung der Verschlusskappe um ihre Mittenachse während des Zuführens, insbesondere vor dem Eingriff des Mitnehmers und des Anschlags, gehemmt wird.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass bei einem Erfassen der Verschlusskappe durch die Transporteinrichtung eine Relativbewegung des rotierenden Mitnehmers und der Verschlusskappe in Richtung der Mittenachse erfolgt.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass der rotierende Mitnehmer zumindest teilweise in einen Innenraum der Verschlusskappe eingebracht wird, wobei vorzugsweise der Anschlag der Verschlusskappe an einer Innenseite der Verschlusskappe ausgebildet ist und insbesondere der rotierende Mitnehmer und der Anschlag in einer Richtung parallel zur Mittenachse ein auseinanderlaufendes Profil aufweisen.
- Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass der Mitnehmer an einem Stützdorn der Transporteinrichtung angeordnet ist, welcher zumindest einen um eine, insbesondere senkrecht zur Schneidstrecke orientierte, Drehachse drehbaren, insbesondere weitgehend kreiszylindrischen, Stützbereich zur Stützung des Mantels der Verschlusskappe aufweist und der Mantel während des Abwälzens über den Stützbereich von einer Innenseite her gestützt wird, wobei insbesondere der Mitnehmer an einer axialen Stirnseite des Stützdorns und der Anschlag an einer Bodeninnenseite der Verschlusskappe angeordnet sind.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die Drehachse des rotierenden Mitnehmers, insbesondere gegebenenfalls des Stützdorns, bezüglich der Mittenachse der Verschlusskappe in der Bearbeitungsstrecke, insbesondere in der Schneidstrecke, parallel und exzentrisch geführt wird.
- Vorrichtung zum Herstellen einer in Umfangrichtung verlaufenden Schnittgeometrie in einem Mantel einer Verschlusskappe für einen Behälter, zur Durchführung eines Verfahrens gemäss einem der Ansprüche 1 bis 10,umfassend:a) eine Transporteinrichtung zum Transportieren der Verschlusskappe entlang eines Transportweges, welcher eine Bearbeitungsstrecke umfasst, wobeib) in der Bearbeitungsstrecke ein stationäres Schneidmesser mit einer sich entlang einer Schneidstrecke erstreckenden Schneidklinge zum Erzeugen der Schnittgeometrie im Mantel der Verschlusskappe vorhanden ist,wobei die Transporteinrichtung einen um eine Drehachse rotierenden Mitnehmer umfasst, welcher mit einem an der Verschlusskappe ausgebildeten Anschlag zum Eingriff bringbar ist und derart steuerbar ist, dass der rotierende Mitnehmer bei einem Eintritt der Verschlusskappe in die Bearbeitungsstrecke eine einer vorgebbaren Orientierung der Verschlusskappe um ihre Mittenachse entsprechende Drehstellung aufweist,dadurch gekennzeichnet, dass die Steuervorrichtung dazu ausgebildet und konfiguriert ist, die Drehbewegung des rotierenden Mitnehmers und/oder der Verschlusskappe in der Bearbeitungstrecke derart zu steuern, dass eine Winkelgeschwindigkeit des rotierenden Mitnehmers um seine Drehachse kleiner ist als die Winkelgeschwindigkeit der Verschlusskappe.
- Vorrichtung gemäss Anspruch 11, dadurch gekennzeichnet, dass eine Steuervorrichtung vorhanden ist, die dazu ausgebildet und konfiguriert ist, eine Drehbewegung des rotierenden Mitnehmers längs des Transportweges zu steuern.
- Vorrichtung gemäss Anspruch 11 oder 12, dadurch gekennzeichnet, dass die Steuervorrichtung dazu ausgebildet und konfiguriert ist, die Drehbewegung des rotierenden Mitnehmers derart zu steuern, dass eine Drehgeschwindigkeit während des Zuführens einer Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke entspricht, oder, dass eine erste Drehgeschwindigkeit während des Zuführens höher ist als eine zweite Drehgeschwindigkeit im Bereich der Bearbeitungsstrecke.
- Vorrichtung gemäss einem der Ansprüche 11 bis 13, dadurch gekennzeichnet, dass die Steuervorrichtung dazu ausgebildet und konfiguriert ist, die Drehbewegung des rotierenden Mitnehmers und/oder der Verschlusskappe in der Bearbeitungstrecke derart zu steuern, dass sich eine Winkelgeschwindigkeit des rotierenden Mitnehmers um seine Drehachse, um maximal 20%, von einer Winkelgeschwindigkeit der Verschlusskappe um ihre Mittenachse unterscheidet.
- Vorrichtung gemäss einem der Ansprüche 11 bis 14, dadurch gekennzeichnet, dass in der Bearbeitungsstrecke zumindest abschnittweise eine Anlagefläche als Steuerungsmittel für eine Aussenseite des Mantels der Verschlusskappe vorhanden ist, auf welcher die Verschlusskappe, insbesondere schlupffrei, abrollbar ist.
- Vorrichtung gemäss einem der Ansprüche 11 bis 15, dadurch gekennzeichnet, dass der Mitnehmer an einem Stützdorn der Transporteinrichtung angeordnet ist, welcher zumindest einen um eine, insbesondere senkrecht zur Schneidstrecke orientierte, Drehachse drehbaren, insbesondere weitgehend kreiszylindrischen, Stützbereich zur Stützung des Mantels der Verschlusskappe aufweist wobei vorzugsweise der rotierende Mitnehmer an einer axialen Stirnseite des Stützdorns angeordnet ist.
- Vorrichtung nach einem der Ansprüche 11 bis 16, dadurch gekennzeichnet, dass die Transporteinrichtung als Drehtisch ausgebildet ist, wobei mehrere rotierende Mitnehmer, insbesondere mehrere Stützdorne, an welchen jeweils ein Mitnehmer angeordnet ist, entlang eines Umfangs des Drehtisches angeordnet sind, und dass sich die Bearbeitungsstrecke, insbesondere die Schneidstrecke, und insbesondere gegebenenfalls auch eine Zuführstrecke, dem Umfang des Drehtisches entlang erstreckt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP19213894.9A EP3831557A1 (de) | 2019-12-05 | 2019-12-05 | Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter |
| PCT/EP2020/081151 WO2021110350A1 (de) | 2019-12-05 | 2020-11-05 | Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4069477A1 EP4069477A1 (de) | 2022-10-12 |
| EP4069477C0 EP4069477C0 (de) | 2025-04-09 |
| EP4069477B1 true EP4069477B1 (de) | 2025-04-09 |
Family
ID=68886709
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19213894.9A Withdrawn EP3831557A1 (de) | 2019-12-05 | 2019-12-05 | Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter |
| EP20800165.1A Active EP4069477B1 (de) | 2019-12-05 | 2020-11-05 | Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19213894.9A Withdrawn EP3831557A1 (de) | 2019-12-05 | 2019-12-05 | Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11919187B2 (de) |
| EP (2) | EP3831557A1 (de) |
| CN (1) | CN115103744B (de) |
| CA (1) | CA3163475A1 (de) |
| WO (1) | WO2021110350A1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT202000029525A1 (it) * | 2020-12-02 | 2022-06-02 | Sacmi | Apparato e metodo di taglio per incidere una capsula |
| IT202100001118A1 (it) * | 2021-01-22 | 2022-07-22 | Sacmi | Apparato e metodo di taglio per incidere capsule |
| IT202100017933A1 (it) * | 2021-07-07 | 2023-01-07 | Sacmi | Coltello per incidere capsule |
| EP4472812A1 (de) * | 2022-02-01 | 2024-12-11 | Sacmi Cooperativa Meccanici Imola Societa' Cooperativa | Vorrichtung und verfahren zum schneiden von kapseln |
| EP4541552A1 (de) * | 2023-10-17 | 2025-04-23 | PackSys Global AG | Vorrichtung und verfahren zum falten eines randbereichs einer verschlusskappe für einen behälter |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3103603B1 (de) * | 2015-06-08 | 2017-10-18 | Bortolin Kemo S.P.A. | Verschlusskappenschneidemaschine |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4021285A (en) * | 1974-11-22 | 1977-05-03 | Owens-Illinois, Inc. | Apparatus for producing shrunken pilfer-proof neck labels for containers |
| US5660289A (en) * | 1991-06-29 | 1997-08-26 | Alcoa Deutschland Gmbh | Plastic cap for containers |
| DE59208436D1 (de) * | 1991-06-29 | 1997-06-05 | Alcoa Gmbh Verpackwerke | Kunststoff-verschluss für behälter mit originalitätssicherungselement |
| DE9314485U1 (de) * | 1992-09-24 | 1993-12-16 | Crown Cork Ag, Reinach | Vorrichtung zum Herstellen eines Kunststoff-Behälterverschlusses und Behälterverschluß |
| US5522293A (en) * | 1993-10-14 | 1996-06-04 | Owens-Illinois Closure Inc. | Method and apparatus for accurately positioning a knife blade for scoring plastic tamper indicating closures |
| US5557999A (en) * | 1994-01-14 | 1996-09-24 | H-C Industries, Inc. | Method for manufacturing a tamper-indicating plastic closure |
| IT1295218B1 (it) * | 1997-10-07 | 1999-05-04 | Sacmi | Dispositivo per effettuare una linea di incisione nella parete cilindrica di uno scodellino in materiale plastico, in particolare di |
| ITBO20020422A1 (it) * | 2002-07-02 | 2004-01-02 | Sacmi | Macchina per effettuare un'incisione di frattura tra lo scodellino e l'anello di garanzia in capsule di materiale plastico |
| CN2565759Y (zh) * | 2002-07-31 | 2003-08-13 | 廖基地 | 瓶盖切割机 |
| US6826994B1 (en) * | 2002-12-20 | 2004-12-07 | Chi-Ti Liao | Breaking-line cutting machine for the twist-off bottle cap |
| US20070089587A1 (en) * | 2005-10-26 | 2007-04-26 | Chi-Ti Liao | Mechanism making braking lines for container caps |
| IT1396233B1 (it) * | 2009-11-10 | 2012-11-16 | Sacmi | Apparato e metodo di taglio |
| GB2574818B (en) * | 2018-06-18 | 2023-06-14 | Hoej Life Ltd | Organic-matter fragmentation apparatus |
| IT202000029525A1 (it) * | 2020-12-02 | 2022-06-02 | Sacmi | Apparato e metodo di taglio per incidere una capsula |
-
2019
- 2019-12-05 EP EP19213894.9A patent/EP3831557A1/de not_active Withdrawn
-
2020
- 2020-11-05 CA CA3163475A patent/CA3163475A1/en active Pending
- 2020-11-05 CN CN202080084192.2A patent/CN115103744B/zh active Active
- 2020-11-05 WO PCT/EP2020/081151 patent/WO2021110350A1/de not_active Ceased
- 2020-11-05 EP EP20800165.1A patent/EP4069477B1/de active Active
- 2020-11-05 US US17/780,481 patent/US11919187B2/en active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3103603B1 (de) * | 2015-06-08 | 2017-10-18 | Bortolin Kemo S.P.A. | Verschlusskappenschneidemaschine |
Also Published As
| Publication number | Publication date |
|---|---|
| EP4069477C0 (de) | 2025-04-09 |
| US20230001596A1 (en) | 2023-01-05 |
| US11919187B2 (en) | 2024-03-05 |
| CN115103744B (zh) | 2025-05-13 |
| EP4069477A1 (de) | 2022-10-12 |
| CN115103744A (zh) | 2022-09-23 |
| EP3831557A1 (de) | 2021-06-09 |
| CA3163475A1 (en) | 2021-06-10 |
| WO2021110350A1 (de) | 2021-06-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP4069477A1 (de) | Vorrichtung und verfahren zum herstellen einer schnittgeometrie in einer verschlusskappe für einen behälter | |
| DE2264443C3 (de) | Vorrichtung zum Herstellen von aus einer wärmeschrumpfbaren Folie aus thermoplastischem Kunststoff bestehenden Hülsen | |
| WO2021063776A1 (de) | Vorrichtung und verfahren zum herstellen eines sicherungsrings an einer verschlusskappe für einen behälter | |
| DE60004516T2 (de) | Verfahren und vorrichtung zum herstellen von rollen aus bahnförmigem material ohne wickelhülse | |
| DE2622393C3 (de) | Vorrichtung zum Verpacken von Gegenständen | |
| EP0313859B1 (de) | Vorrichtung zum Ab- oder Aufrollen von bahn- oder bandförmigen Materialien | |
| DE69104260T2 (de) | Aufrollvorrichtung mit Mitteln zur Änderung der Anzahl von Perforationen um jede Rolle während der Herstellung. | |
| DE10030055A1 (de) | Verfahren und Vorrichtung zum Schneiden einer Bahn | |
| EP2985257B1 (de) | Vorrichtung und verfahren zum aufbringen einer schrumpffolienhülse | |
| DE2600522C2 (de) | ||
| DE19716628C2 (de) | Verfahren und Vorrichtung zum Querfalzen von Signaturen | |
| EP3069814A1 (de) | Beschneidevorrichtung für metallhohlkörper und verfahren zum beschneiden eines metallhohlkörpers | |
| DE69320149T2 (de) | Rollvorrichtung für Maschinen zur Verbindung von Filter mit Zigaretten | |
| EP0576810B1 (de) | Einrichtung zur Unterstützung des kontrollierten Exemplartransportes im Falzapparat von Rotationsdruckmaschinen | |
| DE2804642C2 (de) | Vorrichtung zur Herstellung und Überführung von Behälterböden in eine Boden-Einbring-Station | |
| DE1411460A1 (de) | Verfahren und Vorrichtung zum Zufuehren bedruckter Etikette an Zigarettenverpackungsmaschinen | |
| EP0799787B1 (de) | Aufspulmaschine | |
| DE69621285T2 (de) | Schnellzuführeinheit für eine automatische Maschine zum Bearbeiten der zylindrischen Fläche von Flaschenverschlusskappen | |
| EP1731464A2 (de) | Spanndorn zur Lagerung einer Materialrolle | |
| DE4415227A1 (de) | Verfahren zum Aufschrauben von Behälterverschlüssen und Verschraubmaschine hierzu | |
| DE4212987A1 (de) | Verfahren und Vorrichtung zum Fördern einer Materialbahn | |
| DE455263C (de) | Vorrichtung zum stetigen Zufuehren der Papierbahn und Abtrennen der einzelnen Papierlaengen, insbesondere an Einwickelmaschinen | |
| DE19716625A1 (de) | Einrichtung zum Vorfalzen von Signaturen | |
| EP0291714B1 (de) | Verfahren und Vorrichtung zur Herstellung von Rotationskörpern durch Fliessumformung | |
| WO2025168427A1 (de) | Verfahren und vorrichtung zum abtrennen von zuschnitten für packungen der zigarettenindustrie von einer fortlaufenden materialbahn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220311 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241113 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020010805 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250410 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250710 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250809 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251201 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20251127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20251201 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250409 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260218 |
|
| 26N | No opposition filed |
Effective date: 20260112 |