EP4008479B1 - Werkstückspannanordnung sowie verfahren zum bearbeiten von werkstücken - Google Patents
Werkstückspannanordnung sowie verfahren zum bearbeiten von werkstücken Download PDFInfo
- Publication number
- EP4008479B1 EP4008479B1 EP21211950.7A EP21211950A EP4008479B1 EP 4008479 B1 EP4008479 B1 EP 4008479B1 EP 21211950 A EP21211950 A EP 21211950A EP 4008479 B1 EP4008479 B1 EP 4008479B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpiece
- clamping
- lift
- support
- rail
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B5/00—Clamps
- B25B5/06—Arrangements for positively actuating jaws
- B25B5/061—Arrangements for positively actuating jaws with fluid drive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B5/00—Clamps
- B25B5/003—Combinations of clamps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B5/00—Clamps
- B25B5/06—Arrangements for positively actuating jaws
- B25B5/067—C-clamps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B5/00—Clamps
- B25B5/16—Details, e.g. jaws, jaw attachments
Definitions
- the invention relates to a workpiece clamping arrangement with which workpieces to be machined can be clamped and thereby fixed for the machining process.
- a workpiece clamping arrangement according to the preamble of claim 1 is, for example WO2010/041285A1 known.
- Workpiece clamping arrangements such as B. out DE 200 19 581 U1 or WO2010/041285A1 known, have clamping devices such as collets or vertical clamps with which the workpiece can be clamped. The clamped workpiece can then be processed without it slipping. Due to their dimensions, corresponding workpieces cannot always be manipulated by hand alone. This is because large or very long workpieces can rarely be held by a single person in such a way that they can be simultaneously brought into the receiving area of several clamping devices, some of which are meters apart from one another. Consequently, lifting rails are usually used that can be manipulated in height in order to place a workpiece on them and move it to the level of the clamping device.
- the workpiece can then be pushed into the detection area of the clamping devices by moving it parallel to the lifting rails and thereby sliding along the lifting rails.
- the lifting rails can be lowered so that they do not hinder any processing units.
- the clamping devices mentioned, as well as the lifting rails themselves, are usually arranged on a base frame. There are usually a number of lifting rails parallel to each other and also a number of clamping devices, depending on the size and format of the workpiece to be processed.
- the device described also has disadvantages, since it is basically only suitable for processing strip- or beam-shaped workpieces. After completion of the work process, these must be released from the clamping devices and then removed from the lifting rails perpendicular to their course or lifted out of the entire device. This is inconvenient and disadvantageous, as removing the workpiece from the lifting rails can be a critical factor in terms of time, especially when automating work processes.
- the object of the present invention is therefore to further develop the workpiece clamping arrangement in such a way that it provides a remedy for the disadvantages described.
- the at least one lifting rail can be adjusted to at least three positions, so-called lifting settings.
- Setting means in particular that the at least one lifting rail can also be fixed in the three lifting settings so that it is not moved unintentionally.
- These three stroke settings not only have the advantage that the corresponding lifting rail supports the clamping of the workpiece and brings the workpiece to a level at which it can easily be pushed horizontally between the clamping elements, with the workpiece support of the lifting rail underneath in a further setting the clamping device is arranged so that it does not stand in the way when machining the workpiece clamped in the clamping device.
- the workpiece clamping arrangement according to the invention has at least a third stroke setting, which differs from the first and the second stroke setting is different and in which the workpiece support at least reaches the upper level of the clamping device or protrudes above it.
- This setting can be used, among other things, to move the finished workpiece upwards after it has been removed from the clamping device and then move it over the at least one clamping device. In this case, the clamping devices used do not interfere with the further transport of the workpiece.
- the workpiece support of the workpiece support section of the at least one clamping device is at the level of the top or above the top of the first clamping element.
- this third stroke setting can also be used for something else: It is of course theoretically conceivable that different clamping devices are used on the workpiece clamping arrangement according to the invention. These clamping devices can also be interchangeable. For example, it may be necessary to replace a clamping device that is smaller in the vertical direction with a clamping device that is higher in the vertical direction.
- the workpiece clamping arrangement comprises a further or alternative clamping device, with the workpiece support of the workpiece support section of the lifting rail being in the support plane or between in the third stroke setting Support level and first clamping element of this further alternative clamping device is located.
- the third stroke setting can therefore be used both to be able to move the workpiece across the clamping devices on the lifting rails, but also to provide a higher clamping position for an alternative clamping device.
- the lifting rail can be mounted on the bearing arrangement on which the clamping device is also mounted. However, it is also conceivable that the lifting rail is arranged on a bearing arrangement that is separate from it.
- the vertical adjustment of the at least one lifting rail can basically be done in different ways. It is practical to use linear drives to adjust the lifting rail. In a preferred embodiment it is provided that the lifting rail can be adjusted between the lifting settings via a telescopic mechanism.
- the workpiece clamping arrangement described above is preferably part of a woodworking device which has a machine bed and a workpiece clamping arrangement described above mounted thereon and a processing device for processing a workpiece held by the workpiece clamping arrangement.
- the workpiece clamping arrangement comprises a plurality of lifting rails arranged one behind the other in a first direction perpendicular to the vertical direction. This enables workpieces to be placed safely, as long workpieces in the shape of panels, beams or squared timber can be securely clamped and removed from the woodworking device after processing.
- the lifting rails are arranged parallel to one another and their respective main longitudinal extension directions run in a second direction perpendicular to the vertical direction.
- Each lifting rail can be assigned a bearing arrangement that runs parallel to the respective lifting rail, wherein the bearing arrangement, which is preferably a suction cross member, can have a plurality of clamping devices, preferably vertical clamps, which are spaced apart from one another, in particular in the second direction.
- the bearing arrangement which is preferably a suction cross member
- such a bearing arrangement can be provided in the form of a suction crossbar and at the same time provide the storage for the associated lifting rail.
- one lifting rail is mounted so that it can move in the vertical direction directly on a corresponding suction cross member, on which the clamping devices are then also arranged.
- the at least one lifting rail is adjusted to the first stroke setting after the workpiece has been clamped.
- the workpiece can be processed.
- the lifting rail is moved out of the work area that is required to process the workpiece.
- This working area can be the movement area of corresponding processing units such as drills, saws and the like.
- the workpieces in question here are primarily those made of wood or wood substitutes, e.g. B. squared timber or plate-shaped workpieces. Consequently, the preferred use of the workpiece clamping arrangement according to the invention is in a wood processing machine.
- workpieces made from other materials are also conceivable. It is also conceivable to use the workpiece clamping arrangement according to the invention in another machine in which no wood is processed.
- step h the workpiece is moved on the at least one lifting rail.
- the workpiece can be easily removed without any clamping devices disturbing the further transport of the workpiece.
- the workpiece can be moved in particular on the existing lifting rails, the level of which is above the clamping devices in the third stroke setting.
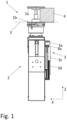
- the workpiece clamping arrangement according to the invention has a bearing arrangement 2 on which at least one clamping device 1 is arranged.
- This clamping device 1 can, for example, be a vertical clamp, as in the example shown.
- the clamping device 1 has an upper clamping element 1a and a lower clamping element 1b, which have opposing clamping surfaces between which a workpiece 4 can be clamped.
- the clamping surface of the lower clamping element 1b defines a support plane E of the workpiece 4.
- the two clamping elements can be moved relative to one another in the vertical direction Z to clamp or release the split. This is preferably done either by using a vacuum or by using compressed air, both of which can be introduced into the clamping device 1 via the bearing arrangement to actuate the same.
- the workpiece clamping arrangement has at least one lifting rail 3, which includes at least one workpiece support 3a on which a workpiece 4 can be placed and lifted.
- the workpiece support 3a is located below the support level E.
- the workpiece 4 is clamped here in the clamping device 1.
- the lifting rail is preferably attached to the bearing arrangement 2, but can also be stored separately from it.
- the lifting rail 3 can, for example, have a telescopic extension with a plurality of telescopic elements 3b, 3c, 3d. It is of course also possible to adjust the lifting rail 3 in a different way in the vertical direction Z.
- the workpiece clamping arrangement according to the invention is also designed to move the lifting rail 3 into at least one third lifting setting that is different from the first two lifting settings.
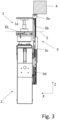
- This is in Figure 3 shown.
- the workpiece support 3a lies with its workpiece support surface in the vertical direction Z above the top of the clamping device 1.
- This third stroke setting has several advantages.
- the workpiece 4 can now be moved in the horizontal direction X on the lifting rail 3 and over the clamping device 1.
- this third stroke setting or possibly other stroke settings, to insert or replace clamping devices of different vertical heights.
- the clamping device does not meet the requirements in Figure 3 shown height in direction Z, but is, for example, 10 cm higher. With the third stroke setting, such a clamping device can then be approached by moving the workpiece support 3a back to the corresponding support level E.
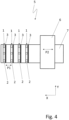
- the woodworking device 5 shown has a machine bed 7 on which the workpiece clamping arrangement is mounted.
- a processing device 6, on which different processing units are mounted, is movable relative to the machine bed 7, at least parallel to the first direction X (arrow P2).
- a lifting rail 3 is attached to each bearing arrangement 2 in a height-adjustable manner in the vertical direction Z in the manner described above.
- the individual bearing arrangements 2 can preferably be moved parallel to the first direction X (see arrow P1) and thus adapted to the workpiece to be clamped (not shown here).
- a direction Y which preferably runs perpendicular to the direction
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Jigs For Machine Tools (AREA)
Description
- Die Erfindung betrifft eine Werkstückspannanordnung, mit der sich zu bearbeitende Werkstücke spannen und dadurch für den Bearbeitungsvorgang fixieren lassen. Eine solche Werkstückspannanordnung nach dem Oberbegriff von Anspruch 1 ist beispielsweise aus
WO2010/041285A1 bekannt. - Werkstückspannanordnungen, wie sie z. B. aus
DE 200 19 581 U1 oderWO2010/041285A1 bekannt sind, verfügen über Spanneinrichtungen wie Spannzangen oder Vertikalspanner, mit denen sich das Werkstück festklemmen lässt. Das festgeklemmte Werkstück kann dann einer Bearbeitung zugeführt werden, ohne dass es verrutscht. Nicht immer sind entsprechende Werkstücke von ihren Abmessungen her allein händisch zu manipulieren. Dies liegt daran, dass große oder sehr lange Werkstücke von einer einzigen Person selten so festgehalten werden können, dass sie gleichzeitig in den Aufnahmebereich von mehreren voneinander teilweise Meter beabstandeten Spanneinrichtungen verbracht werden können. Folglich wer-den üblicherweise Hubschienen eingesetzt, die in der Höhe manipulierbar sind, um ein Werkstück auf diese aufzulegen und auf das Niveau der Spanneinrichtung zu verfahren. Auf diesem Niveau kann dann das Werkstück in den Erfassungsbereich der Spanneinrichtungen geschoben werden, indem es parallel zu den Hubschienen bewegt wird und dabei auf den Hubschienen entlang gleitet. Während der Bearbeitung können die Hubschienen abgesenkt werden, sodass sie etwaige Bearbeitungsaggregate nicht behindern. Üblicherweise sind die genannten Spanneinrichtungen wie auch die Hubschienen selbst auf einem Untergestell angeordnet. Zumeist findet sich eine Mehrzahl Hubschienen parallel zueinander und auch eine Mehrzahl Spanneinrichtungen, je nach Größe und Format des zu bearbeitenden Werkstücks. - Allerdings hat die beschriebene Vorrichtung auch Nachteile, da sie im Grunde nur dafür geeignet ist, leisten- oder balkenförmige Werkstücke zu bearbeiten. Diese müssen nach Beendigung des Arbeitsganges aus den Spanneinrichtungen gelöst und dann von den Hubschienen senkrecht zu deren Verlauf abgezogen oder aus der gesamten Vorrichtung herausgehoben werden. Das ist umständlich und nachteilig, da das Entfernen des Werkstücks von den Hubschienen gerade bei der Automatisierung von Arbeitsgängen in zeitlicher Hinsicht eine kritische Größe sein kann.
- Aufgabe der vorliegenden Erfindung ist es daher, die Werkstückspannanordnung dahingehend weiterzuentwickeln, dass sie bezüglich der geschilderten Nachteile Abhilfe schafft.
- Gelöst wird diese Aufgabe durch eine Werkstückspannanordnung mit den Merkmalen des Anspruchs 1 sowie ein Verfahren mit den Merkmalen des Anspruchs 9. Vorteilhafte Ausführungsformen finden sich in den jeweiligen Unteransprüchen.
- Die erfindungsgemäße Werkstückspannanordnung zum Aufspannen von Werkstücken weist eine Lageranordnung auf, auf der wenigstens eine Spanneinrichtung, insbesondere Vertikalspanner, angeordnet ist. Die Spanneinrichtung weist ihrerseits ein erstes, insbesondere oberes, Klemmelement und ein zweites, insbesondere unteres, Klemmelement auf. Das zweite Klemmelement umfasst dabei eine eine Auflageebene definierende Werkstückauflagefläche, wobei die Klemmelemente einander gegenüberliegen und relativ zueinander verschoben werden können, um ein Werkstück einzuklemmen. Ferner verfügt die erfindungsgemäße Werkstückspannanordnung über wenigstens eine Hubschiene, bevorzugt eine Mehrzahl parallel angeordneter Hubschienen, wobei die wenigstens eine Hubschiene relativ zur Auflageebene parallel zur Vertikalrichtung angehoben und abgesenkt werden kann und einen Werkstückauflageabschnitt mit einer Werkstückauflage aufweist. Erfindungsgemäß ist die wenigstens eine Hubschiene, bevorzugt wenigstens eine Mehrzahl aller vorhandenen Hubschienen, wenigstens in drei Hubeinstellungen fixierbar, nämlich
- i) einer ersten Hubeinstellung, in der sich die Werkstückauflage des Werkstückauflageabschnitts in oder unterhalb der Auflageebene befindet,
- ii) einer zweiten Hubeinstellung, in der sich die Werkstückauflage des Werkstückauflageabschnitts in der Auflageebene oder zwischen Auflageebene (E) und erstem Klemmelement befindet, und
- iii) einer dritten, von der ersten oder zweiten Hubeinstellung verschiedenen Hubeinstellung.
- Erfindungsgemäß lässt sich die wenigstens eine Hubschiene auf wenigstens drei Positionen, sogenannte Hubeinstellungen, einstellen. Einstellen bedeutet insbesondere, dass die wenigstens eine Hubschiene in den drei Hubeinstellungen auch fixierbar ist, sodass sie nicht ungewollt verschoben wird. Diese drei Hubeinstellungen haben nicht nur den Vorteil, dass die entsprechende Hubschiene beim Aufspannen des Werkstücks unterstützt und das Werkstück auf ein Niveau bringt, auf welchem es einfach in horizontaler Weise zwischen die Klemmelemente geschoben werden kann, wobei in einer weiteren Einstellung die Werkstückauflage der Hubschiene unterhalb der Spanneinrichtung angeordnet ist, sodass sie bei der Bearbeitung des in der Spanneinrichtung aufgespannten Werkstücks nicht im Wege steht. Zudem verfügt die erfindungsgemäße Werkstückspannanordnung über wenigstens eine dritte Hubeinstellung, die von der ersten und der zweiten Hubeinstellung verschieden ist und bei der die Werkstückauflage zumindest das obere Niveau der Spanneinrichtung erreicht bzw. nach oben darüber hinausragt. Diese Einstellung kann unter anderem dazu verwendet werden, dass fertig bearbeitete Werkstück nach Entnahme aus der Spanneinrichtung nach oben zu fahren und dann über die wenigstens eine Spanneinrichtung hinweg zu verschieben. Die verwendeten Spanneinrichtungen stören in diesem Fall nicht den Weitertransport des Werkstücks.
- Nach einer vorteilhaften Ausführungsform der vorliegenden Erfindung ist daher vorgesehen, dass sich in der dritten Hubeinstellung die Werkstückauflage des Werkstückauflageabschnitts der wenigstens einen Spanneinrichtung auf der Höhe der Oberseite oder oberhalb der Oberseite des ersten Klemmelements befindet. Alternativ oder ergänzend kann diese dritte Hubeinstellung auch noch für etwas anderes genutzt werden: Es ist theoretisch natürlich denkbar, dass unterschiedliche Spanneinrichtungen an der erfindungsgemäßen Werkstückspannanordnung eingesetzt werden. Diese Spanneinrichtungen können auch auswechselbar sein. So kann es beispielsweise erforderlich werden, eine der Bauhöhe nach in Vertikalrichtung kleinere Spanneinrichtung durch eine in Vertikalrichtung höhere Spanneinrichtung zu ersetzen. Da solche Spanneinrichtungen durchaus leicht auswechselbare Gegenstände sein können, die Hubschienen allerdings nicht, kann daher alternativ oder ergänzend vorgesehen sein, dass die Werkstückspannanordnung eine weitere oder alternative Spanneinrichtung umfasst, wobei sich in der dritten Hubeinstellung die Werkstückauflage des Werkstückauflageabschnitts der Hubschiene in der Auflageebene oder zwischen Auflageebene und erstem Klemmelement dieser weiteren alternativen Spanneinrichtung befindet.
- Die dritte Hubeinstellung kann also sowohl dafür eingesetzt werden, das Werkstück über die Spanneinrichtungen hinweg auf den Hubschienen verschieben zu können, andererseits aber auch, um eine höhere Aufspannposition für eine alternative Spanneinrichtung bereitzustellen.
- Die Hubschiene kann an der Lageranordnung, auf der auch die Spanneinrichtung gelagert ist, gelagert sein. Es ist allerdings genauso denkbar, dass die Hubschiene an einer davon separierten Lageranordnung angeordnet ist.
- Die Vertikalverstellung der wenigstens einen Hubschiene kann grundsätzlich auf unterschiedliche Weise erfolgen. Praktischerweise bietet sich die Verwendung von Linearantrieben an, um die Hubschiene zu verstellen. In einer bevorzugten Ausführungsform ist vorgesehen, dass die Hubschiene über einen Teleskopmechanismus zwischen den Hubeinstellungen verstellbar ist.
- Die oben beschriebene Werkstückspannanordnung ist bevorzugt Teil einer Holzbearbeitungsvorrichtung, welche ein Maschinenbett und eine darauf gelagerte, oben beschriebene Werkstückspannanordnung sowie eine Bearbeitungseinrichtung zum Bearbeiten eines von der Werkstückspannanordnung gehaltenen Werkstücks aufweist.
- Bevorzugt ist dabei vorgesehen, dass die Werkstückspannanordnung eine Mehrzahl in einer zur Vertikalrichtung senkrechten ersten Richtung hintereinander angeordnete Hubschienen umfasst. Dies ermöglicht das sichere Auflegen von Werkstücken, da platten-, balken- oder kantholzförmige lange Werkstücke sicher aufgespannt und der Holzbearbeitungsvorrichtung nach der Bearbeitung wieder entnommen werden können.
- In einer bevorzugten Ausführungsform sind die Hubschienen parallel zueinander angeordnet und ihre jeweiligen Hauptlängserstreckungsrichtungen verlaufen in einer/der zur Vertikalrichtung senkrechten zweiten Richtung.
- Jeder Hubschiene kann eine parallel zur jeweiligen Hubschiene verlaufende Lageranordnung zugeordnet sein, wobei die Lageranordnung, bei der es sich bevorzugt um eine Saugtraverse handelt, eine Mehrzahl von einander, insbesondere in der zweiten Richtung, beabstandete Spanneinrichtungen, bevorzugt Vertikalspanner, aufweisen kann. In dieser Ausführungsform aber auch grundsätzlich bei jeder Art von Werkstückspannanordnung kann eine solche Lageranordnung in Gestalt einer Saugtraverse vorgesehen sein und dabei gleichzeitig die Lagerung für die zugehörige Hubschiene bereitstellen. Bevorzugt ist also je eine Hubschiene unmittelbar an einer entsprechenden Saugtraverse, auf der dann auch die Spanneinrichtungen angeordnet sind, in Vertikalrichtung verschieblich gelagert.
- Zur Verwendung der oben beschriebenen Werkstückspannanordnung oder Holzbearbeitungsvorrichtung betrifft die Erfindung insbesondere ein Verfahren zum Bearbeiten von Werkstücken, welches folgende Schritte aufweist:
- a. Bereitstellen eines Werkstücks,
- b. Auflegen des Werkstücks auf die Werkstückauflagefläche der wenigstens einen Hubschiene,
- c. Einstellen der wenigstens einen Hubschiene auf die zweite Hubeinstellung,
- d. Überführen des Werkstücks auf die Auflageebene der wenigstens einen Spanneinrichtung,
- e. Einspannen des Werkstücks zwischen den Klemmelementen der wenigstens einen Spanneinrichtung.
- Dabei kann insbesondere vorgesehen sein, dass die wenigstens eine Hubschiene nach dem Einspannen des Werkstücks auf die erste Hubeinstellung verstellt wird. Nach dem Verstellen der wenigstens einen Hubschiene auf die erste Hubeinstellung kann das Werkstück bearbeitet werden. Auf die geschilderte Weise wird die Hubschiene aus dem Arbeitsbereich herausgefahren, der zum Bearbeiten des Werkstücks erforderlich ist. Dieser Arbeitsbereich kann der Bewegungsbereich von entsprechenden Bearbeitungsaggregaten wie Bohrern, Sägen und dergleichen sein. Generell handelt es sich bei den hier in Rede stehenden Werkstücken vorrangig um solche aus Holz oder Holzersatzstoffen, z. B. Kanthölzer oder plattenförmiger Werkstücke. Folglich erfolgt die bevorzugte Verwendung der erfindungsgemäßen Werkstückspannanordnung in einer Holzverarbeitungsmaschine. Natürlich sind Werkstücke aus anderen Materialien ebenso denkbar. Ebenso ist denkbar, die erfindungsgemäße Werkstückspannanordnung in einer anderen Maschine einzusetzen, in der kein Holz verarbeitet wird.
- Ferner betrifft die Erfindung auch ein Verfahren zum Entnehmen von Werkstücken aus der oben beschriebenen Werkstückspannanordnung. Dieses Verfahren kann insbesondere zeitlich nach Beendigung des oben beschriebenen Verfahrens durchgeführt werden und weist folgende Schritte auf:
- f. Einstellen der wenigstens einen Hubschiene in die zweite Hubeinstellung,
- g. Entnehmen des Werkstücks aus der wenigstens einen Spanneinrichtung durch Verschieben des Werkstücks und/ oder der Spanneinrichtung von der Auflageebene auf den Werkstück auflageabschnitt der wenigstens einen Hubschiene,
- h. anschließendes Verstellen der wenigstens einen Hubschiene auf die dritte Hubeinstellung.
- Dabei kann insbesondere vorgesehen sein, dass nach Schritt h. das Werkstück auf der wenigstens einen Hubschiene verschoben wird. Auf diese Weise lässt sich das Werkstück bequem entnehmen, ohne dass etwaige Spanneinrichtungen den Weitertransport des Werkstücks stören können. Dabei kann das Werkstück insbesondere auf den vorhandenen Hubschienen, deren Niveau in der dritten Hubeinstellung oberhalb der Spanneinrichtungen liegt, verschoben werden.
- Die Erfindung wird nachfolgend anhand der
Figuren 1 bis 5 näher erläutert. -
Figur 1 zeigt eine seitliche Ansicht auf eine Werkstückspannanordnung nach der vorliegenden Erfindung in der ersten Hubstellung. -
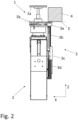
Figur 2 zeigt die inFigur 1 dargestellte Werkstückspannanordnung in der zweiten Hubeinstellung. -
Figur 3 zeigt die in denFiguren 1 und2 dargestellte Werkstückspannanordnung in der dritten Hubeinstellung. -
Figur 4 zeigt eine schematische Draufsicht auf eine erfindungsgemäße Holzbearbeitungsvorrichtung mit einer erfindungsgemäßen Werkstückspannanordnung. -
Figur 5 zeigt eine schematische Seitenansicht der inFigur 4 dargestellten Holzbearbeitungsvorrichtung. - Die erfindungsgemäße Werkstückspannanordnung weist eine Lageranordnung 2 auf, auf der wenigstens eine Spanneinrichtung 1 angeordnet ist. Diese Spanneinrichtung 1 kann beispielsweise, wie im gezeigten Beispiel, ein Vertikalspanner sein. Die Spanneinrichtung 1 weist ein oberes Klemmelement 1a und ein unteres Klemmelement 1b auf, die einander gegenüberliegende Klemmflächen aufweisen, zwischen denen sich ein Werkstück 4 einklemmen lässt. Die Klemmfläche des unteren Klemmelements 1b definiert eine Auflageebene E des Werkstücks 4. Die beiden Klemmelemente lassen sich zum Spannen bzw. zum Lösen der Aufspaltung in Vertikalrichtung Z relativ zueinander bewegen. Bevorzugt geschieht dies entweder durch den Einsatz eines Vakuums oder den Einsatz von Druckluft, beides kann über die Lageranordnung in die Spanneinrichtung 1 zur Betätigung derselben eingebracht werden. Ferner weist die Werkstückspannanordnung wenigstens eine Hubschiene 3 auf, welche zumindest eine Werkstückauflage 3a umfasst, auf der ein Werkstück 4 aufgelegt und angehoben werden kann. In der in
Figur 1 dargestellten ersten Hubeinstellung befindet sich die Werkstückauflage 3a unterhalb der Auflageebene E. Das Werkstück 4 befindet sich hier aufgespannt in der Spanneinrichtung 1. Die Hubschiene ist bevorzugt an der Lageranordnung 2 angebracht, kann aber auch separat hiervon gelagert sein. Wie in dem abgebildeten Ausführungsbeispiel gezeigt, kann die Hubschiene 3 beispielsweise einen Teleskopauszug mit einer Mehrzahl von Teleskopelementen 3b, 3c, 3d aufweisen. Genauso ist es natürlich möglich, die Hubschiene 3 auf andere Weise in Vertikalrichtung Z zu verstellen. - In der in
Figur 2 dargestellten Situation ist die Hubschiene 3 mit der Werkstückauflage 3a und dem darauf liegenden Werkstück 4 bis auf das Niveau der Auflageebene E hochgefahren. In dieser Situation kann ein aufgespanntes Werkstück 4 aus der Spanneinrichtung 1 entnommen oder in die Spanneinrichtung 1 eingebracht werden. Dies geschieht am einfachsten durch Verschieben in horizontaler Richtung X. - Schließlich ist die erfindungsgemäße Werkstückspannanordnung auch dazu ausgelegt, die Hubschiene 3 in wenigstens eine von den ersten beiden Hubeinstellungen verschiedene dritte Hubeinstellung zu verbringen. Diese ist in
Figur 3 dargestellt. Wie man erkennt, liegt die Werkstückauflage 3a mit ihrer Werkstückauflagefläche in Vertikalrichtung Z oberhalb der Oberseite der Spanneinrichtung 1. Diese dritte Hubeinstellung hat gleich mehrere Vorteile. Zum einen kann das Werkstück 4 nun in horizontaler Richtung X auf der Hubschiene 3 auch über die Spanneinrichtung 1 hinweg verschoben werden. Somit wird in dieser Einstellung die Weiterverarbeitung bzw. der Weitertransport des Werkstücks 4 nicht behindert. Auch ist es möglich, diese dritte Hubeinstellung, oder möglicherweise noch weitere andere Hubeinstellungen dazu zu nutzen, Spanneinrichtungen unterschiedlicher vertikaler Höhe einzusetzen oder einzuwechseln. So kann es aus verarbeitungstechnischer Sicht erforderlich werden, dass die Spanneinrichtung nicht die inFigur 3 dargestellte Höhe in Richtung Z aufweist, sondern beispielsweise 10 cm höher ist. Mit der dritten Hubeinstellung kann dann auch eine solche Spanneinrichtung angefahren werden, indem die Werkstückauflage 3a wieder auf die entsprechende Auflageebene E verbracht wird. - Die in den
Figuren 4 und5 dargestellte Holzbearbeitungsvorrichtung 5 weist ein Maschinenbett 7 auf, auf welchem die Werkstückspannanordnung gelagert ist. Gegenüber dem Maschinenbett 7 beweglich, zumindest parallel zur ersten Richtung X (Pfeil P2), ist eine Bearbeitungseinrichtung 6, an der unterschiedliche Bearbeitungsaggregate gelagert sind. Im dargestellten Beispiel finden sich eine Mehrzahl von Lageranordnungen 2, die bevorzugt als Saugtraversen ausgebildet sind, welche ihrerseits auf dem Maschinenbett 7 gelagert sind. An jeder Lageranordnung 2 ist eine Hubschiene 3 in Vertikalrichtung Z in der oben beschriebenen Weise höhenverstellbar angebracht. Die einzelnen Lageranordnungen 2 lassen sich bevorzugt parallel zur ersten Richtung X (vgl. Pfeil P1) verschieben und so auf das aufzuspannende Werkstück (hier nicht gezeigt) anpassen. Zudem sind auch in einer Richtung Y, die bevorzugt senkrecht zur Richtung X und senkrecht zur Vertikalrichtung Z verläuft, voneinander beabstandet angeordnete Spanneinrichtungen 1 zu erkennen, die der jeweiligen Lageranordnung 2 angeordnet bzw. gelagert sind.
Claims (13)
- Werkstückspannanordnung zum Aufspannen von Werkstücken (4), aufweisendeine Lageranordnung (2), auf der wenigstens eine Spanneinrichtung (1), insbesondere Vertikalspanner, angeordnet ist, wobei die Spanneinrichtung (1) ein erstes, insbesondere oberes, Klemmelement (1a) und ein zweites, insbesondere unteres, Klemmelement (1b) aufweist, wobei das zweite Klemmelement (1b) eine eine Auflageebene (E) definierende Werkstückauflagefläche aufweist, wobei die Klemmelemente (1a, 1b) einander gegenüberliegen und relativ zueinander verschoben werden können, um ein Werkstück (4) einzuklemmen,wenigstens eine Hubschiene (3), die relativ zur Auflageebene (E) parallel zur Vertikalrichtung (Z) angehoben und abgesenkt werden kann,wobei die Hubschiene (3) wenigstens in drei Hubeinstellungen fixierbar ist, nämlichi) einer ersten Hubeinstellung, in der sich die Werkstückauflage des Werkstückauflageabschnitts (3a) in oder unterhalb der Auflageebene (E) befindet,ii) einer zweiten Hubeinstellung, in der sich die Werkstückauflage des Werkstückauflageabschnitts (3a) in der Auflageebene (E) oder zwischen Auflageebene (E) und erstem Klemmelement (1a) befindet, undiii) einer dritten, von der ersten oder zweiten Hubeinstellung verschiedenen Hubeinstellung,dadurch gekennzeichnet,dass die Hubschiene (3) einen Werkstückauflageabschnitt (3a) mit einer Werkstückauflage aufweist.
- Werkstückspannanordnung nach Anspruch 1,
dadurch gekennzeichnet,
dass sich in der dritten Hubeinstellung die Werkstückauflage des Werkstückauflageabschnitts (3a) der wenigstens einen Spanneinrichtung (1) auf der Höhe der Oberseite oder oberhalb der Oberseite des ersten Klemmelements (1a) befindet und/oder die Werkstückspannanordnung eine weitere oder alternative Spanneinrichtung (1) umfasst, wobei sich in der dritten Hubeinstellung die Werkstückauflage des Werkstückauflageabschnitts (3a) der Hubschiene in der Auflageebene (E) oder zwischen Auflageebene (E) und ersten Klemmelement (1a) dieser weiteren alternativen Spanneinrichtung (1) befindet. - Werkstückspannanordnung nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass die Hubschiene (3) an der Lageranordnung (2) gelagert ist. - Werkstückspannanordnung nach einem der vorigen Ansprüche,
dadurch gekennzeichnet,
dass die Hubschiene (3) über einen Teleskopmechanismus (3a, 3b, 3c, 3d) zwischen den Hubeinstellungen verstellbar ist. - Holzbearbeitungsvorrichtung (5), aufweisend ein Maschinenbett (7) und eine darauf gelagerte Werkstückspannanordnung nach einem der vorigen Ansprüche sowie eine Bearbeitungseinrichtung (6) zum Bearbeiten eines von der Werkstückspannanordnung gehaltenen Werkstücks (4) .
- Holzbearbeitungsvorrichtung (5) nach Anspruch 5,
dadurch kennzeichnet,
dass die Werkstückspannanordnung eine Mehrzahl in einer zur Vertikalrichtung (Z) senkrechten ersten Richtung (X) hintereinander angeordnete Hubschienen (3) umfasst. - Holzbearbeitungsvorrichtung (5) nach Anspruch 6,
dadurch kennzeichnet,
dass die Hubschienen (3) parallel zueinander angeordnet und ihre jeweiligen Hauptlängserstreckungsrichtungen in einer zur Vertikalrichtung (Z) senkrechten zweiten Richtung (Y) verlaufen. - Holzbearbeitungsvorrichtung (5) nach Anspruch 6 oder 7,
dadurch gekennzeichnet,
dass jeder Hubschiene (3) eine parallel zur jeweiligen Hubschiene (3) verlaufende Lageranordnung (2) zugeordnet ist, wobei die Lageranordnung (2) eine Mehrzahl voneinander, insbesondere in der zweiten Richtung (Y), beabstandete Spanneinrichtungen aufweist. - Verfahren zum Bearbeiten von Werkstücken unter Verwendung einer Werkstückspannanordnung(en) nach einem der Ansprüche 1 bis 4 oder einer Holzbearbeitungsvorrichtung nach einem der Ansprüche 6 bis 8, aufweisend folgende Schritte:a. Bereitstellen eines Werkstücks (4),b. Auflegen des Werkstücks auf die Werkstückauflagefläche der wenigstens einen Hubschiene (3),c. Einstellen der wenigstens einen Hubschiene (3) auf die zweite Hubeinstellung,d. Überführen des Werkstücks (4) auf die Auflageebene (E) der wenigstens einen Spanneinrichtung (1),e. Einspannen des Werkstücks (3) zwischen den Klemmelementen (1a, 1b) der wenigstens einen Spanneinrichtung (1).
- Verfahren nach Anspruch 9,
dadurch gekennzeichnet,
dass die wenigstens eine Hubschiene (3) nach dem Einspannen des Werkstücks (4) auf die erste Hubeinstellung verstellt wird. - Verfahren nach Anspruch 9,
dadurch gekennzeichnet,
dass das Werkstück nach dem Verstellen der wenigstens einen Hubschiene (3) auf die erste Hubeinstellung bearbeitet wird. - Verfahren zum Entnehmen von Werkstücken aus einer Werkstückspannanordnung nach einem der Ansprüche 1 bis 4, insbesondere zeitlich nach Beendigung eines Verfahrens nach einem der Ansprüche 9 bis 11, aufweisend folgende Schritte:f. Einstellen der wenigstens einen Hubschiene (3) in die zweite Hubeinstellung,g. Entnehmen des Werkstücks (4) aus der wenigstens einen Spanneinrichtung (1) durch Verschieben des Werkstücks (4) und/oder der Spanneinrichtung (1) von der Auflageebene (E) auf den Werkstückauflageabschnitt (3a) der wenigstens einen Hubschiene (3),h. anschließendes Verstellen der wenigstens einen Hubschiene (3) auf die dritte Hubeinstellung.
- Verfahren nach Anspruch 12,
dadurch gekennzeichnet,
dass nach Schritt h. das Werkstück (4) auf der wenigstens einen Hubschiene (3) verschoben wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020132392.1A DE102020132392A1 (de) | 2020-12-07 | 2020-12-07 | Werkstückspannanordnung sowie Verfahren zum Bearbeiten von Werkstücken |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4008479A1 EP4008479A1 (de) | 2022-06-08 |
| EP4008479C0 EP4008479C0 (de) | 2024-03-06 |
| EP4008479B1 true EP4008479B1 (de) | 2024-03-06 |
Family
ID=78821431
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21211950.7A Active EP4008479B1 (de) | 2020-12-07 | 2021-12-02 | Werkstückspannanordnung sowie verfahren zum bearbeiten von werkstücken |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4008479B1 (de) |
| DE (1) | DE102020132392A1 (de) |
| PL (1) | PL4008479T3 (de) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE20019581U1 (de) | 2000-11-17 | 2001-02-08 | MKM International GmbH Maschinenbau, 32547 Bad Oeynhausen | Holzbearbeitungsmaschine |
| DE202007013386U1 (de) * | 2007-09-25 | 2009-02-12 | Homag Holzbearbeitungssysteme Ag | Vorrichtung zum Einspannen und Halten von Werkstücken |
| WO2010041285A1 (en) * | 2008-10-10 | 2010-04-15 | Working Process S.R.L. | Working center |
| DE102015212541A1 (de) | 2014-09-22 | 2016-03-24 | Homag Holzbearbeitungssysteme Gmbh | Bearbeitungsvorrichtung |
| DE102015218814A1 (de) | 2015-09-29 | 2017-03-30 | Homag Gmbh | Bearbeitungsvorrichtung |
| DE102019104836A1 (de) | 2019-02-26 | 2020-08-27 | Michael Rath | Spannvorrichtung für eine Werkzeugmaschine, insbesondere ein Bearbeitungszentrum |
-
2020
- 2020-12-07 DE DE102020132392.1A patent/DE102020132392A1/de not_active Withdrawn
-
2021
- 2021-12-02 EP EP21211950.7A patent/EP4008479B1/de active Active
- 2021-12-02 PL PL21211950.7T patent/PL4008479T3/pl unknown
Also Published As
| Publication number | Publication date |
|---|---|
| EP4008479C0 (de) | 2024-03-06 |
| DE102020132392A1 (de) | 2022-06-09 |
| EP4008479A1 (de) | 2022-06-08 |
| PL4008479T3 (pl) | 2024-07-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4100458C2 (de) | Plattenzuführvorrichtung für Plattenaufteilsägen | |
| EP0106056B1 (de) | Vorrichtung insbesondere zum Be- und Entladen einer Bearbeitungsmaschine für Blech | |
| DE4134273A1 (de) | Vorrichtung zum zuschneiden und zur kantenbearbeitung plattenfoermiger werkstuecke | |
| DE102011084540A1 (de) | Werkzeugmaschine mit zufuhrsystem für zu bearbeitende werkstücke | |
| DE3716666A1 (de) | Plattenaufteilanlage mit einer laengssaege und einer quersaege | |
| DE102016101666B4 (de) | Werkzeugmaschine und Verfahren zum Aufstellen einer Werkzeugmaschine | |
| DE102013206159A1 (de) | Plattenaufteilanlage | |
| EP0566770A1 (de) | Verfahren und Vorrichtung zum Aufteilen von Platten und Bearbeiten der durch das Aufteilen erzeugten Werkstücke | |
| EP0518217A1 (de) | Schichtholzpressvorrichtung zum Herstellen von gebogenen Holzleimbindern | |
| EP0489681B1 (de) | Verfahren zum Verschieben kantenbündig aufeinandergestapelter streifen- oder plattenförmiger Werkstücke auf einer reibungsarmen Werkstückauflage, sowie Vorrichtung zur Durchführung dieses Verfahrens | |
| DE69307256T2 (de) | Positionieranschlagvorrichtung für Platten | |
| DE2545444C3 (de) | Vorrichtung zum Zusammenbauen von Möbelkorpussen | |
| DE29617447U1 (de) | Bohrtisch | |
| EP4008479A1 (de) | Werkstückspannanordnung sowie verfahren zum bearbeiten von werkstücken | |
| DE19500400C2 (de) | Auflagersystem für mit Kunststoffolie zu überziehende plattenförmige Werkstücke | |
| DE102019003613A1 (de) | Verfahren zur Bearbeitung von Werkstücken aus Holz, Kunststoff und dergleichen | |
| EP0604702B1 (de) | Vorrichtung zum schneidenden Abtrennen dünner Bretter von Kanthölzern | |
| DE3225067A1 (de) | Vorrichtung und verfahren zum wenden von teigstuecken | |
| DE2918425C2 (de) | Verfahren zur höhenausgleichenden Unterstützung einer Gleissicherung während des Einschiebens eines Bauwerks unter Gleisen und Vorrichtung zur Durchführung des Verfahrens | |
| DE2706149B2 (de) | Verfahren zur Ermittlung der wirtschaftlichsten Schnittführung bei Besäumanlagen für Bretter o.dgl | |
| DE29718221U1 (de) | Höhenverstellbares Arbeitstischsystem | |
| DE4412661C2 (de) | Vorrichtung zur Aufnahme von Bogenstapeln an einer Bogendruckmaschine | |
| DE102008033496B4 (de) | Vorschubvorrichtung für plattenförmige Werkstücke, sowie Spannzange dafür | |
| DE2516498A1 (de) | Entstapelvorrichtung | |
| DE3246720A1 (de) | Vorrichtung fuer die manipulation von pressgut im zuge der herstellung und/oder verguetung von spanplatten, faserplatten u. dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20221206 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230921 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021002896 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20240311 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20240319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240606 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240606 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240606 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240607 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240706 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502021002896 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20241223 |
|
| 26N | No opposition filed |
Effective date: 20241209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241202 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20251216 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251126 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20211202 |