EP3969377B1 - Verpackungsvorrichtung und verfahren zur herstellung von verpackungseinheiten - Google Patents
Verpackungsvorrichtung und verfahren zur herstellung von verpackungseinheiten Download PDFInfo
- Publication number
- EP3969377B1 EP3969377B1 EP20719915.9A EP20719915A EP3969377B1 EP 3969377 B1 EP3969377 B1 EP 3969377B1 EP 20719915 A EP20719915 A EP 20719915A EP 3969377 B1 EP3969377 B1 EP 3969377B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- packaging
- blank
- packaging blank
- articles
- article
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images









Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B17/00—Other machines, apparatus, or methods for packaging articles or materials
- B65B17/02—Joining articles, e.g. cans, directly to each other for convenience of storage, transport, or handling
- B65B17/025—Joining articles, e.g. cans, directly to each other for convenience of storage, transport, or handling the articles being joined by a top carrier element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/30—Arranging and feeding articles in groups
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B41/00—Supplying or feeding container-forming sheets or wrapping material
- B65B41/02—Feeding sheets or wrapper blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B61/00—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages
- B65B61/02—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for perforating, scoring, slitting, or applying code or date marks on material prior to packaging
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D71/00—Bundles of articles held together by packaging elements for convenience of storage or transport, e.g. portable segregating carrier for plural receptacles such as beer cans or pop bottles; Bales of material
- B65D71/40—Bundles of articles held together by packaging elements for convenience of storage or transport, e.g. portable segregating carrier for plural receptacles such as beer cans or pop bottles; Bales of material comprising a plurality of articles held together only partially by packaging elements formed by folding a blank or several blanks
- B65D71/42—Bundles of articles held together by packaging elements for convenience of storage or transport, e.g. portable segregating carrier for plural receptacles such as beer cans or pop bottles; Bales of material comprising a plurality of articles held together only partially by packaging elements formed by folding a blank or several blanks formed by folding a single blank into a single layer element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D71/00—Bundles of articles held together by packaging elements for convenience of storage or transport, e.g. portable segregating carrier for plural receptacles such as beer cans or pop bottles; Bales of material
- B65D71/50—Bundles of articles held together by packaging elements for convenience of storage or transport, e.g. portable segregating carrier for plural receptacles such as beer cans or pop bottles; Bales of material comprising a plurality of articles held together only partially by packaging elements formed otherwise than by folding a blank
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B2220/00—Specific aspects of the packaging operation
- B65B2220/16—Packaging contents into primary and secondary packaging
Definitions
- the present invention relates to a packaging device and a method for producing packaging units according to the features of the independent claims.
- beverage containers There are different types of packaging for processing, assembling, grouping and packaging items such as beverage containers.
- a frequently used variant is to combine several similar items or containers into portable, relatively handy container units or packaging units.
- beverage containers are usually combined and packaged using shrink film to form packs of four, six or more containers.
- the production of containers is usually unavoidable, as they are the most common variant of packaging units for beverage containers or bottles made of PET plastic.
- the containers are sometimes combined again for transport and/or put together in layers and palletized.
- One variant that basically eliminates the need for shrink wrap is the so-called strapping system.
- the containers are wrapped using so-called Strapping bands are connected to one another and combined to form a bundle.
- Strapping bands are connected to one another and combined to form a bundle.
- Strapping machines that operate continuously or intermittently, containers, articles or bottles are grouped into formations and then strapped with one or more bands using strapping units.
- Typical formations can be, for example, 1x2 arrangements (two containers in a row), 2x2 arrangements (four containers in a square or diamond formation), 3x2, 4x3 or basically variable nxm arrangements.
- upper gripping cardboard packaging is known, for example to combine several bottles via their neck areas.
- a packaging machine for placing such upper gripping cardboard packaging is described in the patent specification EP 1 075 419 B1 described.
- the articles or containers are arranged in a box and the grip cardboard packaging is placed from above on the at least one article arranged in the box.
- a plurality of articles are arranged in the box and by placing a smaller number of upper grip cardboard packaging, subgroups are formed, each of which summarizes a part of the articles arranged in the box.
- a gripping cardboard packaging has an arrangement and number of openings that correspond to the arrangement and number of articles or containers to be combined.
- the diameter of the openings is generally slightly smaller than a maximum diameter of the articles in an upper area.
- the gripping cardboard packaging is placed on the articles and pressed on so that a defined upper area of the articles is pushed through the openings.
- an upper area with a maximum diameter is pushed through the openings and the edge areas of the openings are brought into engagement with the articles below this maximum diameter so that the gripping cardboard packaging is securely and firmly attached to the articles.
- relatively high application forces are necessary. Accordingly, the articles must offer suitable resistance to this application force so that the articles are not damaged when the gripping cardboard packaging is applied.
- the packaging device has an application head, which can apply the cut-outs to beverage containers.
- the application head includes hooks which are intended to assist in applying the cut-out and are brought into contact with the respective inner periphery of openings in the respective cut-out.
- the object of the invention is to eliminate the disadvantages of the prior art known devices.
- the method for producing packaging units carried out by means of a packaging device described below is particularly designed to reduce the application force required to attach a gripping cardboard packaging to a group of articles.
- the packaging units produced in this way comprise at least one article or container on which at least one packaging blank is arranged, which is flat at least in some areas, wherein the packaging blank has at least one passage opening for the at least one article in the flat area.
- the packaging units produced in this way comprise two or more combined articles or containers, on which at least one packaging blank which is at least partially flat is arranged, wherein the packaging blank has a passage opening for each of the articles or containers in the flat region, whereby the two or more articles or containers are mechanically held together.
- the at least one article or container is preferably a beverage container, in particular a bottle made of PET or another suitable plastic.
- the articles or containers can also be made of cans made of plastic and/or aluminum or another metal or similar.
- the packaging device and the method are also suitable for arranging a corresponding packaging blank on other suitable articles or containers and for securing it to them.
- the flat packaging cut-out can be made of recyclable cellulose-containing materials.
- the flat packaging cut-out can be made of cardboard and/or paperboard, which can be easily recycled after use. It is also conceivable that the flat packaging cut-out is made of plastic, with pure thermoplastics being used in particular, which can also be easily recycled.
- the flat packaging cut-out has several recesses, which together may form a carrying handle.
- the flat packaging cut can consist of several cellulose-containing layers or of a combination of different materials, as well as different recycled materials.
- a packaging device for producing such packaging units comprises at least one feed device for the at least one article or for sets of at least two articles, a pre-treatment module for preparing the packaging blank for application to the at least one article and a first packaging module for applying and securing the packaging blank to the at least one article. It is provided that the pre-treatment module comprises at least one device which is designed to reduce a resistance force in an edge region of the at least one passage opening of the packaging blank during the subsequent application of the packaging blank to the at least one article.
- the packaging units produced according to a particularly preferred embodiment consist of at least two articles or containers which are combined by at least one first secondary packaging means in the form of a flat packaging blank. All features described below in relation to such packaging units can also be applied analogously or in a correspondingly adapted manner to packaging units which only comprise one article and a packaging blank arranged thereon.
- the articles or containers of the packaging units can be additionally combined by at least one second secondary packaging means.
- the second secondary packaging means is formed by at least one band- or strip-like, closed strapping, which is stretched horizontally around an outside of the articles or containers and is optionally firmly fixed at a contact point with at least one of the articles.
- the strapping can be fixed at the contact point in particular by means of a material-locking connection in the form of at least one welded connection.
- a contact point of the strapping on one of the outer surfaces of the article is by no means mandatory, since the strapping can also adhere firmly to the outer surfaces of the strapped article due to the applied strapping tension.
- the items can also be fixed together by means of adhesive connections.
- the linear or point-shaped or flat adhesive connections are sensibly located on contact surfaces or contact edges of the adjacent articles, so that only relatively small adhesive surfaces can ensure a firm connection between the articles.
- Another alternative embodiment can provide that the articles combined with a packaging blank are additionally arranged on a so-called tray and/or wrapped in shrink film. In the case of at least one strapping when arranging the articles on a tray, the arrangement of the second secondary packaging material can take place before or at the same time as or after the application of the packaging blank.
- the application of an adhesive for forming adhesive bonds is preferably carried out before or in temporal connection with the assembly of the articles into an article group before the application of the packaging cut, while the application of a shrink film is preferably carried out after the application of the packaging cut, so that the shrink film is shrunk in particular onto the articles combined with the packaging cut.
- the packaging blank which is flat in at least some areas, has at least two through-openings for the at least two articles in the flat area. Furthermore, the packaging blank, which is flat in at least some areas, can have handle openings through which the user can put his fingers in order to be able to lift and transport the entire packaging unit, etc.
- the packaging blank is in particular a so-called upper grip cardboard packaging.
- the packaging blank preferably consists of a cardboard material, a plastic material, a cardboard-plastic composite material or similar.
- a defined upper area of the articles is located above the packaging cut, while a defined lower area of the articles is arranged below the packaging cut.
- the through-openings of the packaging blank have suitable fixing devices, which can be formed, for example, by fixing tabs.
- the fixing tabs are formed by incisions or similar that extend radially from the openings.
- the packaging device comprises at least one feed device via which the at least two articles are fed.
- the articles are preferably already assembled in advance in a suitable number and arrangement as article groups and these article groups are fed to a packaging module via the at least one feed device.
- a packaging blank is applied to the article group and fixed.
- a packaging blank is taken from a magazine and prepared in a pre-treatment module for application to the at least two articles of the article group.
- the pre-treatment module comprises at least one device which is designed to reduce a resistance force in an edge region of the through-openings of the packaging blank during the subsequent application of the packaging blank to the at least two articles.
- the device of the pretreatment module comprises at least one stretching die, but preferably a plurality of stretching dies, which is/are suitable for stretching and/or widening the edge regions of the at least one passage opening.
- the pretreatment at least slightly increases an average diameter of the at least one passage opening.
- the application force with which the packaging cut is pressed onto the articles is such that the upper area of the articles is covered with a maximum Diameter is arranged above the packaging cut and the lower area of the article is arranged below the packaging cut, compared to an application force that would be necessary to attach a packaging cut to the article without pre-treatment.
- This also reduces the risk of the article being damaged when the packaging cut is applied compared to conventional packaging devices and methods. In this case, even articles with a lower wall thickness can be used without being damaged when the packaging cut is applied.
- the at least one stretching matrix is detachably arranged in the pretreatment module.
- the stretching matrixes are formed by differently designed molded parts.
- the molded parts can essentially have the shape of the articles to which the respective packaging blank is to be applied.
- the stretching matrixes are formed, for example, from a rigid solid material or at least have a higher stability than the respective articles.
- the appropriate stretching matrixes are arranged in the appropriate number and arrangement in the pretreatment module.
- the packaging blank is placed on the expansion dies and pressed down so that the expansion dies engage through the through-openings in certain areas and in particular with the edge areas of the through-openings. This causes the edge areas of the through-openings to expand or otherwise modify them and in particular the material in the edge areas of the through-openings is weakened.
- the expansion dies preferably increase the average diameter of the through-openings.
- the expansion dies are conical or truncated cone-shaped, with the cone tip or the cone side with the smaller cross-sectional area pointing upwards.
- the expansion dies are suitable for different article sizes.
- the packaging blank is pressed downwards accordingly in order to widen the openings in the desired manner.
- the arrangement and number of the stretching dies correspond in particular to the arrangement and number of the openings in the packaging blank.
- Product change makes it possible to convert to the new product easily, quickly and cost-effectively.
- the working tool comprises at least one centering means in the form of the aforementioned expansion matrices, which, prior to the application of a respective flat packaging blank, pretreats the openings of the flat packaging blank intended for receiving the articles, containers or beverage cans, namely in particular widens them and/or expands them at the edges to such an extent that the articles, containers or beverage cans to be combined by means of the packaging blank can slide in or be received there more easily.
- a preferably provided step of the method provides for a pre-treatment of the flat packaging blank in order to reduce a resistance force occurring during the subsequent application of the flat packaging blank in a respective edge region of the openings of the flat packaging blank.
- the average diameter of the openings is increased during pretreatment.
- fixing tabs formed in the respective edge region of the openings are bent over at least in some areas, so that the fixing tabs subsequently protrude from a plane in which the openings are arranged.
- the flat packaging blank is pressed onto a device with at least one die or at least one stretch die during pre-treatment.
- the number and arrangement of the dies or stretch dies may correspond to the number and arrangement of the openings in the flat packaging blank, with the flat packaging blank being pressed onto the dies or stretch dies in such a way that the dies or stretch dies pass through the openings at least in some areas.
- the several matrices or expansion matrices can be combined to form one format part.
- incisions and/or perforations are made in the edge areas of the openings during pre-treatment.
- radial incisions and/or radial perforations are made during pre-treatment.
- Embodiments in which the edge areas of the openings are exposed to liquid or moistened have also proven to be effective.
- the edge areas of the openings are heated or that a temperature control device applies defined heat energy to the edge areas of the openings.
- a packaging blank is removed from a magazine by a suitable gripping tool and transferred to the pretreatment module and there exposed to the device with the stretching dies and in particular pressed on so that the stretching dies pass through the through openings of the packaging blank at least in some areas.
- the packaging blanks are preferably stacked horizontally on top of one another.
- a vertical arrangement of the packaging blanks can be provided.
- the gripping tool is preferably designed to transfer the packaging blank, which is in a vertical and diagonal arrangement, into a horizontal orientation before it is pressed onto the stretching dies.
- the arrangement of the stretching dies can be designed in such a way that it is possible to press on a vertically or diagonally aligned packaging blank.
- the packaging blank, which has been pre-treated by the stretching tools, is then conveyed to the packaging module by the gripping tool and applied to a collection of articles within the packaging module and applied and secured to them by pressing.
- One gripping tool can carry out both transport steps.
- a first gripping tool can be provided for removing a packaging blank from the magazine and a second gripping tool for removing and transporting the pre-treated packaging blank from the pre-treatment module.
- the through-openings are widened due to the packaging blank being pressed onto expansion tools with a diameter that widens downwards, whereby the material in the edge region of the through-openings is partially compressed and/or whereby material in the edge regions is partially pressed upwards out of the plane of the through-openings.
- radial incisions extend from the through-openings within the edge areas.
- the areas between the radial incisions form the so-called fixing devices or fixing tabs.
- radial perforations can extend from the through-openings within the edge regions.
- the stretching tools with a diameter that widens towards the bottom ensure that the edge areas are bent in the opposite direction to the application direction within the packaging module. This reduces the application force required to apply the packaging blank to the article.
- the packaging blank is centered and/or precisely positioned on the stretching tools and can therefore be removed from the pre-treatment module and fed to the packaging module in an accurate position.
- the device of the pretreatment module comprises at least one cutting device and/or perforation device.
- the device of the pretreatment module comprises at least one moistening device, in particular a device with which edge regions which delimit the passage openings can be moistened.
- the edge regions of packaging blanks made of cardboard material are preferably treated with a fluid, with the remaining regions of the packaging blank not being exposed to the fluid.
- the moistening device is a steaming device and water vapor is applied to the corresponding edge areas of the packaging blank.
- the moistening causes the cardboard material in these areas to soften slightly and thus becomes easier to deform. This makes it easier to subsequently apply the packaging blank pretreated in this way to the articles in the article group. After the packaging blank has dried, it regains its original rigid material properties in the corresponding areas.
- One embodiment can be a provide additional suitable drying equipment to assist in drying the packaging cut-outs specified for the articles, for example by specifically blowing warm air onto them.
- the device of the pretreatment module comprises at least one heating device, with which in particular edge regions which delimit the passage openings can be heated.
- the edge regions of the passage openings of packaging blanks made of a thermoplastic material are heated, whereby the remaining regions of the packaging blank are not heated.
- One embodiment can provide an additional suitable cooling device that supports the cooling of the packaging cut-out attached to the articles, for example by specifically blowing cold air onto it.
- the preparation of the packaging blanks can take place before they are made available in a magazine of the packaging device, which is in particular assigned to the packaging module of the packaging device.
- appropriately prepared packaging blanks in which the fixing tabs are already pre-broken or similar can be obtained from a supplier.
- the packaging blanks prepared by the supplier are made available in a magazine of the packaging device for the packaging module.
- the prepared packaging blanks are taken from the magazine and applied to the articles of the article group in the manner described above.
- a corresponding pretreatment module is assigned to the magazine and that the preparation of the packaging blanks, in which the resistance force in an edge region of the passage openings of the packaging blanks is reduced, takes place within the packaging device before the prepared packaging blanks are arranged in a magazine and made available for subsequent application to the articles.
- the application force for attaching the packaging blanks to the article groups can be reduced. This reduces the risk of damage to the articles, particularly to beverage cans. It is therefore also possible to use the packaging device and the method according to the invention to combine articles with a packaging blank into packaging units that have a thinner wall and are therefore more sensitive to pressure forces. This saves material, which means that the articles can be manufactured more cost-effectively. In addition, articles in which the primary packaging, for example a bottle or can, can be made thinner result in less packaging waste that has to be disposed of.
- the schematic view of the Fig. 1 shows a first embodiment of a packaging blank 20.
- the schematic top view of the Figure 2 shows an article 30 from above, which can be combined with at least one other article 30, in particular identical ones, by means of a packaging blank 20 to form a packaging unit 35 or container 36.
- FIG. 3A and 3B show schematically the application of a packaging blank 20 to a collection of articles 30 according to Fig. 2 .
- the articles 30 are beverage containers in the form of bottles or cans 31 made of plastic and/or aluminum or another suitable metal or similar.
- the packaging device and the method are also suitable for arranging and attaching a corresponding packaging blank 20 to other suitable articles 30.
- these can can also be, for example, bottles made of mineral glass, PET beverage containers or similar.
- the articles 30 preferably have a widening in the upper area, to which the packaging blank 20 is attached.
- the cans 31 have a lid edge 32. Below this lid edge 32, the cans 31 have an at least slight taper 33 or constriction 33.
- the constriction 33 located below the lid edge 32 has a smaller diameter than the outer surface of the respective can 31 located below the constriction 33 and also a smaller diameter than the lid edge 32 located above the constriction 33.
- the cans 31 are beverage cans conventionally known from the prior art, which in the present context can also be designated by the reference number 31.
- the packaging blank 20 is fixed to the cans 31 below the lid edge 32, referred to here as such, in the region of the tapering 33 or constriction 33 after being applied to the assembly of at least two cans 31.
- a partial area is above the packaging blank 20, namely in particular the can lid with the closure 34, while the remaining area of the cans 31 together with their outer surface extends below the packaging blank 20.
- the packaging blank 20 is fixed in this position by the cans 31 and vice versa.
- the bottle has a widening in some areas below the screw cap in the form of the so-called neck ring. Below the neck ring, the diameter of the bottle is in turn smaller in some areas and widens downwards from there.
- the packaging blank 20 after being applied to a collection of bottles, is fixed below the so-called neck ring of the closure area of the bottles.
- the packaging blank 20 is, for example, essentially flat and has through-openings 23 for the articles 30.
- the packaging blank 20 is designed in such a way that it can be slipped onto the articles 30 from above, with the articles 30 at least partially passing through the through-openings 23, so that after the packaging blank 20 has been attached to an article group 41, the articles 30 are located in regions above and in regions below the packaging blank 20.
- a defined upper region of the articles 30 is located above the packaging blank 20, while a defined lower region of the articles 30 is arranged below the packaging blank 20.
- an edge region 24 delimiting the passage openings 23 rests against the outer surface of the articles 30.
- the through-openings 23 of the packaging blank 20 can have suitable fixing devices, which can be formed, for example, by fixing tabs.
- fixing tabs are formed by radially incisions extending from the passage openings 23 (in Fig. 1 not shown, but see the Figures 9A, 9B ) or similar.
- the packaging blank 20 After the packaging blank 20 has been arranged and attached to the articles 30, it engages with the articles 30 in such a way that the packaging blank 20 is essentially fixed in place to the articles 30 and the articles 30 can no longer make any significant relative movements or changes in position relative to one another or to the packaging blank 20.
- the packaging blank 20 can only be removed from the articles 30 of article group 41 with increased force with an upward force component, whereby the packaging blank 20 is usually at least partially destroyed.
- Such packaging blanks 20 are also referred to as upper gripping cardboard packaging.
- the packaging blank 20 preferably consists of a cardboard material, a plastic material, a cardboard-plastic composite material or similar.
- a packaging blank 20 is pretreated in order to reduce a resistance of the packaging blank 20 in the edge regions 24 delimiting the passage openings 23 when the packaging blank 20 is applied to the at least two articles 30.
- the pretreated packaging blank 20 is also referred to below with the reference symbol 20v.
- the pretreated packaging blank 20v is placed on a corresponding assembly 40 or article group 41 of at least two articles 30 and is pressed at least partially onto the articles 30 of the assembly 40 and thereby fixed to them by an application force F directed at least partially downwards or parallel to the longitudinal axes of the upright articles 30, in particular a downward pressure.
- the application force F can be reduced compared to the known state of the art.
- This makes it possible to attach packaging blanks 20v to articles 30 that, for example, have a thinner wall thickness and are therefore less stable against compressive forces. In this way, the material consumption for the articles 30 can be reduced, since even thinner-walled and mechanically less stable articles 30 can be combined using such a packaging blank 20 or 20v.
- the advantageous reduction in the resistance force and thus in the application force F makes it possible to apply several packaging blanks 20v simultaneously or almost simultaneously to upright articles 30 or beverage cans 31 and thus increase the machine performance.
- the Fig. 4 shows a schematic sequence of a method for producing packaging units 35 or containers 36. While, for example, in a single-part module or similar, at least two articles 30 belong to an article group 41 (cf. Fig. 3A ), a packaging blank 20 is preferably removed from a magazine assigned to the packaging module essentially at the same time or at least promptly.
- the article group is fed to the packaging module and the packaging blank is prepared for application to the article group by a suitable device in the packaging module or by a separate device assigned to the packaging module.
- a pre-treatment module for the packaging blanks is assigned to the packaging module or such a pre-treatment module is integrated into the packaging module.
- the appropriately prepared packaging blank is applied from above to the assembly of at least two articles in the packaging module.
- the prepared packaging blank is preferably brought into a form-fitting and/or force-fitting connection with the articles, so that the articles are held in defined positions and in particular in a defined relative arrangement within the packaging unit formed by the packaging blank.
- the articles within the packaging unit are held together by at least one additional secondary packaging means, for example by an additional strapping or similar covering all the articles.
- This additional secondary packaging means can be arranged and fixed to the articles before the packaging cut is applied, when the packaging cut is applied or after the packaging cut is applied. This is possible in particular when at least one strapping is used as an additional secondary packaging means or when the articles are additionally arranged on a tray or in a basket. If, on the other hand, the additional secondary packaging means is applied in the form of shrink packaging, this takes place after the Packaging cut-out, in particular a shrink film is wrapped around the articles combined with a packaging cut-out and shrunk onto them.
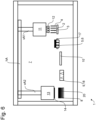
- the Fig. 5 shows a schematic representation of a first embodiment of a packaging device 1 for producing packaging units 35 (see also Fig. 3B ) from above.
- the articles 30, formed for example by the cans 31 filled with beverages or beverage cans 31, are fed via a feeding transport device 2.
- the articles 30 are fed in individual rows in lanes 3 separated from one another by lane plates 4.
- the articles 30 are removed from the lanes 3 and arranged on turntables 6 in a rotary module 5.
- the turntables 6 can be used to align the articles 30 based on certain equipment features.
- the orientation of the articles 30 can be monitored in particular by sensors and controlled accordingly.
- the orientation of the articles 30 is not important for the present invention; this orientation therefore represents only an optional component of the packaging device 1.
- the articles 30 are then fed in the defined assembly 40 to a first packaging module 7 for applying and fixing the secondary packaging material provided in the form of a packaging blank 20 that is at least partially flat to the at least two articles 30.
- the packaging module 7 can be assigned at least one magazine 8 in which flat packaging blanks 20 are kept.
- a first removal tool (not shown) removes at least one packaging blank 20 from the magazine 8 and takes it to a pre-treatment module 9.
- the removal tool can be, for example, a vacuum suction device that sucks the packaging blank 20, which is at least partially flat, in particular in the flat area in the magazine 8, transports it to the pre-treatment module 9 and deposits it there by reducing the vacuum.
- the packaging blank 20 can be held by means of a clamp, suitable pneumatics, etc., which is released accordingly.
- the packaging blanks 20 are subjected to a pretreatment which has the effect that a resistance of the packaging blanks 20 is reduced during the subsequent application to the assembly of at least two articles 30.
- a resistance of the packaging blank 20 is reduced in an edge region 24 of the passage openings 23 of the packaging blank 20 (cf. Fig. 1 ).
- an average diameter of the passage openings 23 is increased at least slightly or similar.
- the pretreatment module 9 comprises suitable expansion tools 18, as described in connection with the Figures 7 and 8 be described in more detail.
- the packaging blank 20v pretreated in this way is now removed from the pretreatment module 9, for example by a second removal tool (not shown), and placed from above onto the assembly 40 of articles 30 (cf. Fig. 3A ) and thereby secured to them.
- the second removal tool thus simultaneously takes on the function of an application device.
- the articles 30 are arranged within the assembly 40 in accordance with the arrangement of the through openings 23 of the packaging blank 20, 20v.
- the packaging module 7 comprises three magazines 8 for packaging blanks 20 and the pretreatment module 9, which can be integrated into the packaging module 7 or can be designed separately, has three devices for pretreating packaging blanks 20.
- the articles 30 combined with the pretreated packaging blank 20v to form a packaging unit 35 or a container 36 can now be fed, for example via a conveyor belt 10, to a further packaging module (not shown), in which at least one second (optional) secondary packaging material is additionally applied and fixed to the articles 30 of the packaging units 35 or containers 36.
- the second packaging module which is to be considered optional, can be, for example, a strapping module in which at least one strap is attached to the articles 30 of the containers 36.
- at least one band- or strip-like, closed strap is stretched horizontally around an outside of the articles 30.
- An inside of the Strapping can, if necessary, be firmly fixed at a contact point with at least one of the articles 30.
- the strapping can thus be fixed at the contact point in particular by means of a material-locking connection in the form of at least one welded connection.
- the additional packaging module can also be an adhesive module, for example, in which the articles 30 are fixed to one another by means of adhesive connections, for example via suitably placed adhesive dots at contact points between two articles 30.
- a further alternative embodiment can provide that the articles 30 combined with a pretreated packaging blank 20v are arranged on a so-called tray or are wrapped in a shrink film, wherein the shrink film is shrunk onto the articles 30 combined with the pretreated packaging blank 20v.
- the articles 30 combined with the pretreated packaging blank 20v can be fed, for example, to a palletizing module, where a plurality of packaging units 35 are assembled to form a palletizable layer and several of these palletizable layers are stacked on top of one another.
- a suitably pretreated packaging blank is attached as a second secondary packaging means to an article group 41 in which the articles 30 are already combined by a first secondary packaging means, in particular a strapping and/or adhesive connections or the like.
- the Fig. 6 shows a schematic side view of a packaging device 1 according to Fig. 5 .
- the description of the related Fig. 5 The reference symbols already mentioned are essentially omitted at this point, but particular attention will be given to the description of the additional visible features.
- the articles fed via the lanes 3 are removed from the lanes 3 via a suitable first gripper head 11.
- the first gripper head 11 is equipped, for example, with a corresponding number and arrangement of packing tulips 12, whereby the arrangement of the packing tulips 12 can be changed relative to one another.
- the packing tulips 12 can be in a first arrangement for removing the articles from the lanes 3.
- each rotary plate 6 is assigned its own drive 17, for example a servo motor.
- the articles are put together as an article group in connection with the arrangement of the articles on the rotary plates 6.
- the first gripper head 11 is vertically movable via a first vertical axis vA1, i.e. the height of the first gripper head 11 can be adjusted accordingly, in particular for removing the articles from the aisles 3 and for placing the articles on the turntables 6. Furthermore, the first gripper head 11 can be moved laterally between the feeding transport device 2 and the rotary module 5 via a horizontal axis hA.
- the packaging blanks 20 held in the magazine 8 are each removed via a suitable second gripper head 13, which is equipped, for example, with at least one vacuum suction cup 14, and fed to the pretreatment module 9 described above.
- the second gripper head 13 is vertically movable via a second vertical axis vA2, i.e. the height of the second gripper head 13 can be adjusted accordingly, in particular for removing the packaging blanks 20 held in reserve from the magazine 8 and for depositing the packaging blanks 20 in the pre-treatment module 9. Furthermore, the second gripper head 13 can be moved laterally between the magazine 8 and the pre-treatment module 9 via the horizontal axis hA.
- FIG. 7 show a first embodiment of a pretreatment module 9.
- a packaging blank 20 is removed from a magazine 8 by a gripper head 13, for example a vacuum suction device 14, and transferred to the pretreatment module 9.
- This comprises so-called stretching tools or stretching matrices 18, which are designed, for example, in the form of expansion cones 19, referred to here as such.
- expansion cones 19 are in a relative arrangement that corresponds to the arrangement of the articles 30 in the finished packaging unit 35.
- the arrangement of the expansion cones 19 corresponds to the arrangement of the passage openings 23 of the packaging blanks 20.
- the packaging blank 20 is gripped by the gripper head 13 is slipped over the expansion cones 19 so that one expansion cone 19 projects through each opening of the packaging blank 20.
- the packaging blank 20 is pressed down on the expansion cones 19 so far that the edge regions 24 of the through-openings 23 are expanded by the downwardly expanding cross-section of the expansion cones 19, whereby the diameter of the through-openings 23 increases at least slightly.
- the packaging blank 20v pretreated in this way is then conveyed by the gripper head 13 to the packaging module 7 and applied to an article group 41.
- the packaging blank 20 Due to the inclination of the expansion cones 19, the packaging blank 20 is centered and positioned or aligned precisely.
- the packaging blank 20 is released from the gripper head 13 at least briefly for centering.
- the pre-treated packaging blank 20v can then be picked up precisely by the gripper head 13 and placed on a corresponding assembly 40 of articles 30 and secured to them by pressing down.
- the representations of the Fig. 8 show a second embodiment of a pretreatment module 9.
- the packaging blank 20 is completely released within the pretreatment module 9 by the gripper head 13 and pressed onto the expansion cones 19 with the aid of a suitable tool 50, for example a pressure stamp 51, in order to widen the edge regions 24 of the passage openings 23 and in this way reduce the resistance of the packaging blank 20 in the edge regions 24.
- a suitable tool 50 for example a pressure stamp 51
- a third gripper head 15 which is also designed as a vacuum suction cup 16, for example, and transported from the pretreatment module 9 to the packaging module 7.
- expansion cones 19 arranged regularly or in a matrix can be inserted into the packaging machine together as combined modules and removed from there as required, which can be useful, for example, when changing products and processing packaging blanks 20 with changed dimensions, distances between the through-openings 23, diameters of the through-openings 23, number of through-openings 23 per packaging blank 20, etc.
- FIG. 9A to 9C show a first embodiment of a packaging blank 20 and the corresponding pretreatment and application of such a packaging blank 20 to an article group 41 consisting of four articles 30, in particular consisting of four cans 31.
- FIG. 9A a packaging blank 20 before appropriate pre-treatment
- Fig. 9B shows a packaging blank 20v after the appropriate pre-treatment
- the Fig. 9 C shows a packaging unit 35 consisting of four articles 30, which are combined by means of a pre-treated packaging blank 20v.
- FIGS. 10A and 10B show a partial area of the packaging blank 20, in particular a partial area comprising a passage opening 23 according to Figures 9A and 9B , in cross-sectional view.
- the packaging blank 20 has four through-openings 23 with an average or mean diameter d23. So-called fixing tabs 25 are formed in the edge regions 24 delimiting the through-openings 23. The fixing tabs 25 are formed in particular by providing radial incisions 26 starting from the through-openings 23.
- the fixing tabs 25 are at least partially pressed upwards and/or bent.
- the fixing tabs 25 now protrude upwards beyond the plane in which the through-openings 23 are located (cf. Fig. 10B ).
- the average diameter of a passage opening 23 increases, which is indicated by the use of the reference symbol d23v.
- the average diameter d23 of a passage opening 23 of a packaging blank 20 before the pretreatment is smaller than the average diameter d23v of a passage opening 23v of a packaging blank 20 after the pretreatment.
- the enlarged average diameter d23v of a passage opening 23v after the pretreatment is preferably still at least slightly smaller than a maximum average diameter of the articles 30 in an upper region, in particular in an upper region which is formed in the finished packaging unit 35 above the packaging blank 20v fixed to the articles 30.
- the fixing tabs 25 are engaged with the underside of the respective lid edge 32 of the cans 31 in such a way that the packaging blank 20 is firmly fixed to the cans 31 and cannot slip upwards (see also Fig. 3B ).
- the packaging blank 20 can have perforations that extend radially away from the through-openings 23.
- the perforations break open, forming corresponding fixing tabs 25, which are bent upwards when the packaging blank 20 is further pressed onto the expansion cones 19.
- a packaging blank 20 without fixing tabs 25 or a packaging blank 20 without corresponding perforations for forming fixing tabs can be widened by pressing onto the expansion cones 19 in the area of the through-openings 23 and can be provided with an at least slightly increased average diameter d23v.
- the material from which the packaging blank 20 is made is pressed together and/or compressed in the edge areas 24 delimiting the through-openings 23.
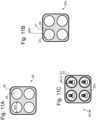
- FIGS. 11A to 11C show a second embodiment of a packaging blank 20 and the corresponding pretreatment and application of such a packaging blank 20 to an article group 41.
- FIG. 11A an untreated packaging blank 20 and Fig. 11B shows a pre-treated packaging blank 20v. It is provided that during the pre-treatment incisions 27 and/or (micro)perforations are made in the edge region 24 of the through-openings 23 in order to reduce the resistance in this area.
- the incisions 27 made in this way extend radially from the through-openings 23.
- the partial areas 28 formed between the incisions 27 can be pressed upwards with little effort.
- this embodiment also provides that the partial regions 28 engage below a region-specific maximum article diameter, whereby the packaging blank 20v is firmly attached to the articles 30.
- the pretreatment takes place in two stages, whereby in a first pretreatment step, incisions 27 and/or (micro)perforations are introduced into the packaging blank 20 and in a second process step, the packaging blank pretreated in this way is pressed onto a corresponding stretching die, as described in connection with the Figures 7 and 8 have already been described in detail.
- FIG. 12A to 12D show a third embodiment of a packaging blank 20 and the corresponding pretreatment and application of such a packaging blank 20 to an article group 41.
- Fig. 12A an untreated packaging blank 20 and Fig. 12B shows pretreated packaging blank 20v. It is provided that the packaging blank 20 is made more unstable in the edge area 24 of the through-openings 23 by moistening. This is particularly suitable for packaging blanks 20 made of a cardboard material.
- the material from which the packaging blank 20 is made can be softened at least in some areas.
- the edge areas 24 that delimit the passage openings 23 for the articles 30 are moistened in a targeted manner.
- the packaging blank 20v with the edge areas 24v softened in this way can now be applied to the articles 30 with less effort ( Fig. 12C ).
- a drying step can be provided subsequently, in which the moistened edge regions 24v of the pre-treated packaging blank 20v applied to the articles 30 are dried again by a suitable drying device, for example by means of drying air or similar.
- a suitable drying device for example by means of drying air or similar.
- the edge regions 24 regain their stability in accordance with the material properties of the packaging blank 20, so that the packaging blank 20 fits particularly tightly to the articles 30 ( Fig. 12D ).
- the elastic properties in these heated areas can be increased by heating in certain areas, in particular by heating the edge areas 24 delimiting the through-openings 23.
- the edge areas 24 of the through-openings 23 adhere particularly advantageously to the outer surface of the articles 30 when they cool down.
- the Fig. 13 illustrates schematically the sequence of a further embodiment of a method according to the invention for producing packaging units. It is provided that the preparation of the packaging blanks can take place before they are made available in a magazine of the packaging device.
- the packaging blanks can, for example, be prepared by the supplier of the packaging blanks.
- a corresponding pre-treatment module can be assigned to the magazine. This means that in these cases, the magazine contains already prepared packaging blanks for the packaging module of the packaging device.
- the prepared packaging blanks, in which the resistance force is reduced in an edge area of the openings of the packaging blanks, are removed from the magazine and applied to the articles in the article group in the manner described above.
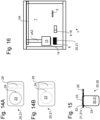
- FIGS. 14A and 14B show fourth embodiments of a packaging blank 20.
- the Fig. 15 shows a side view of a packaging unit 35 with a packaging blank 20 according to Fig. 14A or Fig. 14B .
- Figure 30 With regard to the description of Article 30, particular reference is made to the description of Figures 1 to 3 referred to.
- the packaging blank 20 is in particular a so-called handle blank 21, which is flat at least in some areas and has a passage opening 23 in this flat area for the application of the handle blank 21 to the article 30, in particular can 31.
- the handle cut-out 21 comprises a so-called handle opening 29, through which the user can, for example, insert at least one finger in order to be able to hold and/or carry and/or transport the article more easily or better.
- a handle opening 29 instead of the handle opening 29, another suitable carrying element can also be used.
- the support element extends at least on one side beyond the plane of the flat region.
- this embodiment also provides that the carrying handle cut-out 21 is fixed to the can 31 in the finished packaging unit 35 below the lid edge 32. This ensures that the carrying handle cut-out 21 does not detach from the article 30 or the can 31 when the user lifts the packaging unit 35 by the carrying handle 29 or carrying element (not shown).
- the Fig. 16 shows a schematic side view of a packaging device 1 for attaching a carrying handle blank 21 according to Fig. 14A or Fig. 14B .
- the description of the measures taken in connection with the Figures 5 and 6 The reference symbols already mentioned are essentially omitted at this point, but particular attention will be given to the description of the additional visible features or deviations.
- the articles are fed via a transport device 2.
- the handle blanks 21 are kept in a magazine 8.
- One handle blank 21 at a time is removed from the magazine 8 via a suitable gripper head 13, which is equipped, for example, with at least one vacuum suction device 14, and fed to a pretreatment module 9.
- the gripper head 13 is vertically movable via a vertical axis vA2, i.e. the height of the gripper head 13 can be adjusted accordingly, in particular for removing the handle blanks 21 held in reserve from the magazine 8 and for depositing the handle blanks 21 in the pretreatment module 9. Furthermore, the gripper head 13 can be moved laterally between the magazine 8 and the pretreatment module 9 via a horizontal axis hA.
- the pretreatment module 9 comprises a suitable stretching tool 18.
- the pretreatment of the handle blank 21, in particular in the area of the respective passage opening, is carried out in a manner analogous to that already described in connection with the Figures 1 to 13 has been described in detail.
- the appropriately pre-treated handle cut 21v is attached to article 30 (see also Fig. 15 ). This can be done, for example, while the article is continuously moved on the transport device 2.
- the respective article to which a handle blank 21 is to be attached is removed from the transport device 2 and transferred to a handling area (not shown) of the packaging module 7 in which the attachment of the handle blank 21 takes place.
- the article provided with a correspondingly prepared handle blank 21v is then arranged on a further transport device or again on the supplying transport device 2 and fed, for example, for further handling.
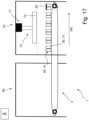
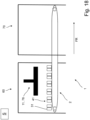
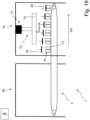
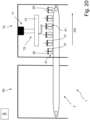
- the side views of the Figures 17 to 20 each illustrate in a schematic manner embodiment variants of a packaging line located within a packaging device 1.
- the packaging device 1 can in particular be equipped with industrial robots, wherein gripper heads 11 and/or 13 and/or 15 according to the above definition can also be used here.
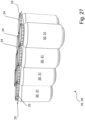
- packaging units 35 or containers 36 can be produced from compilations 40 of articles 30 or from article groups 41, as shown by way of example in Fig. 27 are shown.
- Such a packaging unit 35 or such a container 36 comprises a plurality of articles 30 or beverage cans 31 and a flat packaging blank 20, by means of which the plurality of articles 30 or beverage cans 31 are held together in a form-fitting manner.
- the flat packaging blank 20 has an associated opening 23 for each of the beverage cans 31, through which the respective beverage can 31 passes with an upper part, so that all beverage cans 31 of the respective container 36 are held together in a form-fitting and/or force-fitting manner via the flat packaging blank 20.
- a container 36 shown comprises exactly eight beverage cans 31. In further embodiments, it may be, for example, that a container 36 comprises only two beverage cans 31, four beverage cans 31 or six beverage cans 31.
- the packaging line of the packaging device 1 shown comprises a first module 60, a second module 70 and a transport device 2, which can transport articles 30 or beverage cans 31 from the first module 60 to the second module 70.
- the second module 70 follows in the example Fig. 17 , Fig. 18 , Fig. 19 and Fig. 20 onto the first module 60 in a conveying direction FR intended for the beverage cans 31.
- beverage cans 31, which are intended for the respective container 36 must be arranged relative to one another in which the through-openings 23 of the packaging blank 20 are aligned with the beverage cans 31 and the beverage cans 31 can then be pushed in an aligned orientation through the openings 23 of the flat packaging blank 20.
- beverage cans 31 are not aligned with each other, the beverage cans 31 do not hit the through openings 23 or only partially hit them when the packaging blank 20 is applied, which can cause problems when the respective flat packaging blank 20 is applied.
- dividers can be provided which can comprise two horizontal conveyors connected to one another in the conveying direction FR and, if necessary, create groupings 41 each consisting of several beverage cans 31 through intermittent operation. Dividers are also known which can come into contact with articles 30 or beverage cans 31 via several push bars, then accelerate the respective beverage cans 31 in relation to lagging beverage cans 31 in the conveying direction FR and thereby form a respective grouping 41 consisting of several beverage cans 31.
- the first module 60 for generating the groupings 41 comprises the first gripper head 11 (see also Fig. 5 and Fig. 6 ), which in Fig. 18 is shown schematically.
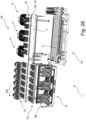
- beverage cans 31 are picked up from a supply 61 (cf. Fig. 28 ), then moved in the direction of the transport device 2 and deposited on the transport device 2 in the direction coming from above.
- the beverage cans 31 are deposited on the transport device 2 via a handling device formed by the first gripper head 11 in the area of the first module 60 in such a way that a grouping 41 of beverage cans 31 is formed on the transport device 2 immediately upon depositing, wherein the respective Number of beverage cans 31 within each grouping 41 with the corresponding number of beverage cans 31 in the respective container to be produced 36 (cf. Fig. 27 ) matches.
- beverage cans 31 are placed on the transport device 2 via the first gripper head 11 in such a way that the beverage cans 31 of a respective grouping 41 formed on the transport device 2 already have an alignment to one another immediately upon being placed on the transport device 2, which is suitable for the application of the respective flat packaging blank 20.
- the first module 60 for producing or generating a respective grouping 41 on the transport device 2 can also have a divider which is provided instead of the gripper head 11 and forms the respective groupings 41.
- the handling device mentioned comprises at least a first gripper head 11.
- groupings 41 are moved via the transport device 2 in the conveying direction FR.
- the transport device 2 is connected to a control and/or regulating device S, which is only indicated schematically here and which controls the transport device 2 for the uninterrupted movement of groupings 41 placed on it at the same or constant conveying speed over time.
- the groupings 41 then leave the first module 60 and reach the second module 70, which is arranged downstream of the first module 10 in the conveying direction FR.
- the transport device 2 has a rotating endless traction means or a rotating conveyor belt, between which rotating endless traction means or between which rotating conveyor belt and the beverage cans 31 a high static friction is formed.
- the endless traction means or the rotating conveyor belt can have a large number of knobs and/or consist of a material via which a high static friction is formed between the beverage containers and the endless traction device or the beverage containers and the circulating conveyor belt.
- the second module 70 preferably comprises an industrial robot 71, which has a Figures 17 to 20 only schematically shown working tool 72.
- This working tool 72 explained in detail below, was previously also referred to as the second gripper head 13 and/or the third gripper head 15 (cf. Figures 6 to 8 and the Fig. 16 ).
- the industrial robot 71 can, for example, be designed as a portal system or be integrated into a portal system. It is conceivable that the industrial robot 71 is designed as a multi-axis robot or as a delta kinematic robot.
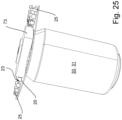
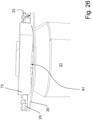
- the working tool 72 referred to here comprises several manipulation elements 73 (cf. Fig. 21 ), which are designed such that the plurality of manipulation elements 73 for pressing a respective beverage can 31 into a respective passage opening 23 (cf. Fig. 25 and Fig. 26 ) can apply a respective defined force along the respective course of the respective opening 23 to the flat packaging blank 20 at different times.
- the working tool 72 as it is for the embodiment according to Figures 17 to 20 is provided, can be done according to the embodiment according to Figures 21 to 26 be trained.
- the industrial robot 71 can take a flat packaging blank 20 from a magazine 8 (cf. Fig. 28 ; see also Figures 5 to 8 ) or in further embodiments from several matrices 74 (cf. Fig. 28 ) with a plurality of expansion cones 19 (cf. Figures 7 and 8 ) onto which the flat packaging blank 20 had been placed in a previous process step.
- a large number of flat packaging blanks 20 can be arranged in a stack in the magazine 8.
- the industrial robot 71 then aligns the flat packaging blank 20, which is still received by the work tool 72, above the respective beverage cans 31 onto which the flat packaging blank 20 is to be applied.
- the industrial robot 71 then lowers the work tool 72 vertically in the direction of the respective beverage cans 31 or vertically in the direction of the respective grouping 41 and presses the flat packaging blank 20 with force against the respective beverage cans 31, which are to be combined into a container 36 via the flat packaging blank 20.
- beverage cans 31 pass through openings 23 of the flat packaging blank 20, whereupon the respective beverage cans 31 are then held together in a form-fitting manner via the flat packaging blank 20 and a container 36 is formed.
- the industrial robot 71 preferably has a work arm 75 on which the work tool 72 is arranged.
- the work tool 72 can also be designed as a component of a portal system or integrated into a portal system.
- the work tool 72 can be moved horizontally and vertically as required by means of the work arm 75.
- the flat packaging blank 20 tears unintentionally when applied to beverage cans 31 in the area of an opening 23 or even in the area of several openings 23. This leads to damage to the container 36, since if there is a tear in the area of a respective opening 23, it cannot be guaranteed with certainty that a respective can 31 inserted into this opening 23 is still securely held on the flat packaging blank 20 and held together with the other cans 31 of the container 36. Such a tear also leads to an unwanted visual impairment of the container 36, which is why such a container 36 must be discarded.
- a risk can be reduced that such a crack will occur when a flat packaging blank 20 is applied to beverage cans 31.
- FIGS. 18 and 19 show a further embodiment of a packaging line of a packaging device 1, in which an embodiment of an industrial robot 71 according to the invention and an embodiment of a working tool 72 according to the invention are used.
- the packaging section of the packaging device 1 from the embodiment according to Figures 18 and 19 can also produce numerous similar containers 36, as is the case in Fig. 27 is shown.
- the packaging line of the packaging device 1 shown comprises, as does the embodiment according to Figure 17 a first module 60, a second module 70 and a transport device 2, which can transport articles 30, beverage containers or beverage cans 31 from the first module 60 to the second module 70.
- the second module 70 is arranged downstream of the first module 60 in the conveying direction FR of the horizontal conveying device 2.
- the first module 60 comprises a handling device 76 with the first gripper head 11 (cf. Fig. 18 and Fig. 28 ).
- beverage cans 31 are picked up from a Figure 28
- the beverage cans 31 are then placed on the transport device 2 by means of the handling device 76 in such a way that a grouping 41 of beverage cans 31 is formed on the transport device 2 immediately upon placement, the number of which Beverage cans 31 with the number of each container to be produced 36 (cf. Fig. 27 ) matches.
- beverage cans 31 are placed on the transport device 2 via the handling device 76 in such a way that the beverage cans 31 of a respective grouping 41 formed on the transport device 2 already have an alignment with one another immediately upon placement on the transport device 2, which is suitable for applying the respective flat packaging blank 20. Since this means that division via holding elements and guidance via rails can be dispensed with, there is no risk of the beverage cans 31 being scratched or damaged due to surface contact with guide rails and/or holding elements.
- the groups 41 each of which comprises a plurality of beverage cans 31 already aligned with one another for the application of packaging blanks 20, have been formed on the transport device 2, the groups 41 are moved via the transport device 2 in the conveying direction FR.
- the transport device 2 is connected to a control and/or regulating device S, which controls the transport device 2 for the uninterrupted movement of the groups 41 placed on it at the same conveying speed or at a constant conveying speed over time.
- the groups 41 then leave the first module 60 and reach the second module 70, which follows the first module 60 in the conveying direction FR.
- the schematic views of the Figures 18 and 19 further illustrate that the second module 70 is assigned an industrial robot 71 which carries a working tool 72 suspended via a working arm 75.
- the industrial robot 71 can be enabled and capable of simultaneously removing several flat packaging blanks 20 from a stack not shown in the figures (e.g. from a magazine 8; cf. Figures 5 to 8 ) or matrices 74 (cf. Figure 28 ) to receive.
- the working tool 72 After receipt, the working tool 72 is moved in the direction of the transport device 2, so that the working tool 72, together with the several flat packaging blanks 20 still held by the working tool 72, is located above the several groupings 41 to which the flat packaging blanks 20 are to be applied. Subsequently, the working tool 72 is lowered in the direction of the groupings 41 and then applies the flat packaging blanks 20 to the groupings 41.
- the working tool 72 is moved in the conveying direction FR with the groupings 41 after lowering and until the flat packaging blanks 20 have been completely applied to the groupings 41.
- the beverage cans 31 formed as part of a respective grouping 41 together with the respective flat packaging blank 20 form a packaging unit 35 or a container 36, as is shown by way of example in the Fig. 27 is shown.
- the flat packaging blanks 20 In order to apply the flat packaging blanks 20 to the article or can groups or to the groupings 41, the flat packaging blanks 20 must be pressed onto the respective beverage cans 31 in the direction of the respective beverage cans 31. Accordingly, the working tool 72 for applying each flat packaging blank 20 must apply a defined force to the respective packaging blank 20, which acts in a downward direction or in the direction of the respective beverage containers 31.
- the working tool 72 cuts the flat packaging blanks 20 accordingly Fig. 19 applied to the groupings 41 with a time delay.
- a flat packaging blank 20 is applied to an article grouping 41 which is arranged at the front in the conveying direction FR of the transport device 2.
- flat packaging blanks 20 are successively applied to groupings 41 which follow the grouping 41 arranged at the front in the conveying direction FR of the transport device 2.
- the schematic view of the Fig. 20 shows a further embodiment of the packaging line of the packaging device 1, in which an embodiment of an industrial robot 71 according to the invention and an embodiment of a working tool 72 according to the invention are used.
- the transport device 2 and the first module 60 are shown in accordance with the embodiment according to Figures 18 and 19 designed so that reference can be made to the corresponding description passages. Compared to the embodiment according to Figures 18 and 19 The design differs according to Fig. 20 in the manner of applying flat packaging blanks 20 via the working tool 72.
- the flat packaging blanks 20 must be pressed in the direction of the respective beverage cans 31 onto the respective beverage cans 31 via the working tool 72.
- the working tool 72 must apply a certain force to the respective flat packaging blank 20 in order to apply each flat packaging blank 20, which acts in a downward direction or in the direction of the respective beverage cans 31. So that the working tool 72 does not have to apply a relatively large force at a certain point in time, the flat packaging blanks 20 are also in the embodiment according to Fig. 20 applied to the groups 41 via the working tool 72 with a time delay.
- the working tool 72 is functionally designed in accordance with the embodiment of the following Figures 21 to 23 trained.
- a flat packaging blank 20 is first applied to a grouping 41 arranged at the front in the conveying direction FR of the transport device 2 and the other groups 41 follow thereon, in the Fig. 20 shown variant at least approximately At the same time, a respective flat packaging blank 20 is placed on a grouping 41 arranged at the front in the conveying direction FR and on a grouping 41 arranged at the back in the conveying direction FR. Only after this is the Fig. 20 shown variant, a respective flat packaging blank 20 is applied to the further groupings 41, which are located between the grouping 41 arranged at the front in the conveying direction FR and the grouping 41 arranged at the rear in the conveying direction FR.
- the application of flat packaging blanks 20 is also carried out in pairs, so that two flat packaging blanks 20 are applied to each two groupings 41 at least approximately simultaneously.
- no guide rails or guide rails and/or holding elements are provided which could come into contact with the lateral surfaces of the beverage cans 31.
- the movement of the beverage cans 31 in the area of the second module 70 takes place via the transport device 2 without the lateral surfaces of the beverage cans 31 coming into contact with the guide rails and/or holding elements.
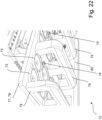
- FIGS. 21 to 23 each show a schematic view of an embodiment of a working tool 72 according to the invention, as has already been explained in several places above.
- the perspective view of the Fig. 21 clarifies that the working tool 72 has a carrier 77, which is designed as a carrier plate 78 and to which several manipulation elements 73 are attached in a hanging manner. If the working tool 72 is moved by means of an industrial robot 71, the carrier 77 or the carrier plate 78 remains in a horizontal orientation throughout.
- the working tool 72 comprises a separate manipulation element 73, the structural design of which is shown in the Figures 24 to 26 is shown in detail in each case and which comes into surface contact with the flat packaging blank 20 when applied to beverage cans 31.
- three flat packaging blanks 20 can be applied to beverage cans 31 at least approximately simultaneously, so that at least approximately simultaneously, several beverage cans 31 are combined into three containers 36 using three flat packaging blanks 20.
- manipulation elements 73 By an alternative arrangement of manipulation elements 73 at different height levels, it is also possible to cut flat packaging blanks 20 accordingly Figures 19 and 20 to be applied to different groupings 41 at different times.
- manipulation elements 73 that are assigned to a first flat packaging blank 20 can be arranged at different heights compared to manipulation elements 73 that are assigned to a second flat packaging blank 20, or can have a different relative spacing compared to the carrier 77.
- the perspective view after Figure 21 also shows that the working tool 72 comprises several lateral partitions 79 and a rear wall 80.
- the lateral partitions 79 and the rear wall 80 are oriented perpendicular to one another.
- the lateral partitions 79 and the rear wall 80 are also arranged so as to be suspended from the support 77 or the support plate 78, from which support 77 or from which support plate 78 the manipulation elements 73 are also suspended.
- the spacing between two adjacent lateral partition walls 79 is selected such that a respective flat packaging blank 20 can be arranged in a form-fitting manner or with little play between two adjacent partition walls 79.
- the rear wall 80 defines a position for a flat packaging blank 20 arranged between adjacent partition walls 79 in a further spatial direction.
- a flat packaging blank 20 can therefore be in contact with the rear wall 80 and with two adjacent lateral partition walls 79 or can be only slightly spaced from the lateral partition walls 79 or slightly from the rear wall 80.
- the lateral partition walls 79 and the rear wall 80 prevent a relative movement of a received flat packaging blank 20 with respect to the manipulation elements 73 in several spatial directions, it can be ensured with a high degree of certainty that the manipulation elements 73 will accurately hit a predetermined position of the flat packaging blank 20 on the respective grouping 41 when the flat packaging blank 20 is applied.
- the side partitions 79 also have another function, which can be seen from a summary of the Figures 17 and 21 becomes clear.
- groupings 41 of beverage cans 31 are formed in the area of the first module 60, wherein these groupings 41 are moved via the transport device 2 at a distance from one another in the conveying direction FR and thereby reach the area of the second module 70.
- the respective beverage can 31 is moved over the lateral partition walls 79 if necessary.
- the lateral partition walls 79 each taper in the opposite direction of the carrier 77.
- the working tool 72 is moved in the direction of the beverage cans 31 or in the direction of the respective groupings 41, with the lateral partition walls 79 dipping into a free space which is formed between successive groupings 41. If there is a beverage can 31 in this free space which has slipped unintentionally or whose position does not correspond to a target position, a lateral partition wall 79 pushes this beverage can 31 back into a provided target position.
- the beverage cans 31 hit the openings 23 of the flat packaging blank 20 with precision, which can additionally reduce the risk of a crack occurring in the flat packaging blank 20 while the beverage cans 31 are being pressed into the openings 23.
- the shape of the lateral partition walls 79 which tapers in the opposite direction to the carrier 77, has also proven to be effective in preventing damage to the beverage cans 31 during contact with the lateral partition walls 79 and in preventing the beverage cans 31 from tipping over during pushing.
- the working tool 72 comprises several suction instruments 14, which had already been referred to and explained as vacuum suction devices 14 (cf. Figures 6 to 8 ).
- the suction instruments 14 or vacuum suction devices can each be subjected to negative pressure or can fix flat packaging blanks 20 to the working tool 72 via negative pressure.
- the working tool 72 comprises several such suction instruments 14 for each flat packaging blank 20 to be received, so that the respective flat packaging blank 20 can be held securely on the working tool 72 via the respective several suction instruments 14.
- FIG. 22 The suction instruments 14 are shown again enlarged.
- the Fig. 22 again enlarges the carrier 77 or the carrier plate 78, to which the manipulation elements 73, the lateral partition walls 79 and the rear wall 80 are each attached in a hanging manner.
- manipulation elements 73 that are assigned to a first flat packaging blank 20 can be located at different heights or at different distances from the carrier 77 or from the carrier plate 78 compared to further manipulation elements 73 that are assigned to a further flat packaging blank 20.
- Fig. 23 From the perspective view of the working tool 72 from below according to Fig. 23 It can be seen that the side partitions 79 are oriented parallel to each other. On the right side, Fig. 23 a flat packaging blank 20 is shown, which is held by the working tool 72 between two lateral partitions 79. For each beverage can 31, the flat packaging blank 20 already forms a respective opening 23, into which the respective beverage can 31 is inserted or pressed For clarification, Fig. 23 A beverage can 31 is already shown, which has been pressed into an opening 23 of the flat packaging blank 20 via the working tool 72 and is now fixed to the flat packaging blank 20.
- the flat packaging blank 20 forms an associated opening 23 for each beverage can 31 of the respective grouping 41 when it is applied to a respective grouping 41.
- an area provided for forming the openings 23 is pre-punched in the flat packaging blank 20 and that the openings 23 are only formed when the flat packaging blank 20 is applied to the beverage cans 31.
- the beverage cans 31 can be guided against the pre-punched area with force applied, the pre-punched area being at least partially separated from the flat packaging blank 20 and openings 23 thereby being created in the flat packaging blank 20.
- Such embodiments of a flat packaging blank 20 can also be produced by means of the embodiment of a working tool 72 accordingly. Figures 21 to 23 applied to several beverage cans 31.
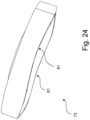
- FIG. 24 An embodiment of a manipulation element 73 is shown.
- the manipulation element 73 is part of the embodiment of the working tool 72 according to the Figures 21 to 23 , but can be used independently of this embodiment in a general context or may be part of other embodiments.
- the manipulation element 73 shown comprises a contact surface 81, which is brought into surface contact with the flat packaging blank 20 in order to press a beverage can 31 into an associated opening 23.
- the contact surface 81 has a curved shape.
- the contact surface 81 of the manipulation element 73 does not contact the flat packaging blank 20 completely or only partially when it hits it. If the manipulation element 73 is moved from its position to Fig. 25 further in the direction of the beverage can 31, the contact surface 81 of the manipulation element 73 occurs due to an elastic deformation of the flat packaging blank 20 in the area immediately around a respective passage opening 23 at a certain point in time along the entire circumferential course of the respective opening 23 formed in the flat packaging blank 20 into contact with the flat packaging blank 20 and then presses the beverage can 31 through the opening 23 until the beverage can 31 is held firmly on the flat packaging blank 20.
- the contact surface 81 can be designed in a straight line and set at an angle to the flat packaging blank 20.
- Embodiments have also proven useful in which the manipulation elements 73 designed as part of a working tool 72 are rotated to apply a force intended to press a respective beverage can 31 into a respective opening 23 at different times.
- An axis of rotation can run along a longitudinal axis of the respective beverage can 31.
- the shape of the contact surface 81 of the respective manipulation element 73 can also have a curved course or be set at an angle to the flat packaging blank 20.
- FIG. 26 In the enlarged view of the Fig. 26 individual aspects of the presentation are again Fig. 25 shown in detail or enlarged. The curved or curved course of the contact surface 81 of the manipulation element 73 can still be seen.
- the Fig. 26 that the flat packaging blank 20 has several fixing or holding tabs 25 in the area of a respective opening 23 (see also the fixing tabs or holding tabs Fig. 25 ).
- Each beverage can 31 also forms an upper edge 24 or fold (cf. Fig. 27 ) which runs around a closure of a respective beverage can 31 (not shown in the figures).
- the retaining tabs or fixing tabs 25 are arranged below the respective upper edge 24 and fix the flat packaging blank 20 immovably in the axial direction to the respective beverage can 31.
- the retaining tabs 25 are pre-bent before the beverage cans 31 are pressed into the openings 23 or, if necessary, into an upright orientation accordingly.
- Fig. 25 be transferred.
- the Fig. 27 shows a schematic perspective view of a packaging unit 35 or a container 36, as it can be produced with various embodiments of the working tool 72 according to the invention.
- the container 36 comprises exactly eight beverage cans 31, which are held together by a flat packaging blank 20.
- the beverage cans 31 were placed in openings 23 of the flat packaging blank 20 by means of a working tool 72 (cf. Figures 21 to 23 ), whereby the holding tabs or fixing tabs 25 are arranged below the upper edges 24, which holding tabs 25 fix the flat packaging blank 20 immovably in the axial direction to the beverage cans 31.
- the Fig. 28 shows a schematic perspective view of a further embodiment of a packaging device 1 according to the invention, in which an embodiment of an industrial robot 71 according to the invention and an embodiment of a working tool 72 according to the invention are used.
- the industrial robot 71 can be designed, for example, as a portal system or as a multi-axis robot and is in Fig. 28 not shown for reasons of clarity.
- the packaging line of the packaging device 1 comprises a supply 61 which transports beverage cans 31 in several parallel rows.
- the supply 61 has several guide rails or lane plates 4, wherein a single-row stream of beverage cans 31 is moved between immediately adjacent guide rails or lane plates 4.
- the embodiment according to Fig. 28 further comprises a transport device 2, which moves beverage cans 31 placed on it in the conveying direction FR.
- the packaging device 1 further comprises a handling device 76 with several gripping heads 11, via which the handling device 76 can receive beverage cans 31 moved up to that point in several parallel rows or lanes 3 via the provision 61 and deposit them on the transport device 2 as a group 41. Also in the packaging section of the packaging device 1 according to Fig. 28 It is provided that the beverage cans 31 of a respective grouping 41 already have an alignment to one another which is intended for or suitable for the application of the respective flat packaging blank 20 immediately upon being placed on the transport device 2.
- the packaging device 1 has six working tools 72.
- the working tools 72 can have a structure corresponding to that previously described for the Figures 21 to 23 described embodiment and apply flat packaging blanks 20 to groupings 41, as previously described in the Figures 21 to 23 has already been explained in the corresponding description.
- the packaging device 1 further comprises a magazine 8, which receives and holds the packaging blanks 20 that have not yet been applied to groupings 41.
- the magazine 8 comprises, for example, several vertically aligned prongs 82, wherein a respective prong 82 reaches through a respective opening 23 of a respective flat packaging blank 20 received in the magazine 8.
- the flat packaging blanks 20 are thus held in the magazine 8 via the prongs 82.
- the working tools 72 have to apply a relatively high force in order to apply a respective flat packaging blank 20 to a respective grouping 41.
- a relatively high force in order to apply a respective flat packaging blank 20 to a respective grouping 41.
- the container 36 according to Fig. 27 It can be seen here that an upper edge 32 of a respective beverage can 31 must be inserted through a respective opening 23 if a respective flat packaging blank 20 is to be applied to a respective grouping 41. Since the flat packaging blank 20 must be elastically deformed in this case, it is possible that when the packaging blank 20 is applied to a respective grouping 41, one or more of the beverage cans 31 tip over unintentionally.
- the manipulation elements 73 which are each part of the work tools 72, this force can already be reduced in magnitude.
- the flat packaging blanks 20 are in the packaging device 1 according to Fig. 28 initially placed on matrices 74, whereby a respective matrix 74 dips into a respective opening 42 of a respective flat packaging blank 41.
- the matrices 74 referred to here thus correspond in their function to the matrices 74 already described above with reference to the Figures 6 to 8 explained expansion cone 19 and may also be similar or equivalent in their design.
- the working tools 72 remove a respective flat packaging blank 20 from the magazine 8, followed by the dies 74 or expansion cones 19 dipping into the openings 23 of the respective packaging blank 20 and then elastically deforming or expanding a respective edge region 24 of a respective opening 23 by means of the dies 74 (cf. Figures 7 to 10B and the corresponding description passages), so that the resistance force to be overcome in order to apply the flat packaging blank 20 to a respective grouping 41 is reduced.
- the transfer tool 83 shown removes a respective flat packaging blank 20 from the magazine 8 and then places it on the dies 74 so that a respective die 74 is immersed in a respective opening 23 of a respective flat packaging blank 20.
- the transfer tool 83 then leaves a close area of the dies 74 and is moved back in the direction of the magazine 8.
- the working tools 72 are moved in the direction of the flat packaging blanks 20 placed on the dies 74 and then come into contact with the flat packaging blanks 20 still resting on the dies 74.
- the flat packaging blanks 20 are then pressed downwards onto the dies 74 via the working tools 72, whereby edge regions 24 of the openings 23 are stretched.
- the working tools 72 then remove the flat packaging blanks 20 from the dies 74, move the flat packaging blanks 20 removed from the dies 74 in the direction of the groupings 41 arranged on the transport device 2 and then apply the flat packaging blanks 20 to the groupings 41. Since edge regions 24 of the openings 23 were previously stretched by means of the dies 74, a resistance force which must be overcome in order to apply the flat packaging blanks 20 to the groupings 41 is significantly reduced compared to embodiments without such prior stretching of the edge regions 24.
- the flat packaging blanks 20 are placed on the dies 74 by means of a transfer tool 83, with a respective die 74 dipping into a respective opening 23 of a respective flat packaging blank 20.
- the number of dies 74 must therefore correspond at least to the number of openings 23 that form the flat packaging blanks 20. So that the dies 74 can dip into the openings 23, the arrangement or position of the dies 74 must also be coordinated with the respective arrangement or position of the openings 23 that form the flat packaging blanks 20.
- matrices 74 are provided in the embodiment according to Fig. 28 to a respective format part 84 (cf. Fig. 31 ). If flat packaging blanks 20 are changed in the packaging device 1, which differ in terms of the number and/or arrangement of the openings 23, format parts 84 are exchanged, which format parts 84 each comprise a plurality of matrices 74.
- the exchange of format parts 84 comprising a plurality of matrices 74 can be carried out, for example, by a user or in an automated manner by an appropriately equipped and controllable industrial robot.
- format parts 84 comprising several matrices 74 can be exchanged as required by means of a driverless transport system.
- the Figures 29 and 30 show individual details of the embodiment of a packaging device 1 according to Figure 28 .
- the Fig. 29 shows the previously mentioned transfer tool 83, which can remove flat packaging blanks 20 from a magazine 8 and place them on the matrices 74.
- the transfer tool 83 has four associated support plungers 85, each of which is spring-mounted and can suck in and grasp a respective flat packaging blank 20 pneumatically, ie by means of negative pressure-controlled grasping and picking up.
- the Fig. 30 shows in particular once again the already in Fig. 28 shown gripper heads 11, which pick up beverage cans 31 from a supply 61 (cf. Fig. 28 ) and deposit them as a group 41 on the transport device 2.
- the beverage cans 31 of a respective group 41 already have an alignment to one another provided for the application of the respective flat packaging blank 20 immediately upon depositing on the transport device 2.
- the Fig. 31 shows again in detail the already Fig. 28 described magazine 8, in which flat packaging blanks 20 are arranged in stacked form. Furthermore, the format parts 84 can be seen, each of which comprises several matrices 74 and can be exchanged if necessary.
- the schematic side view of the Fig. 32 shows an alternative embodiment of the contact surface 81 of the manipulation element 73.
- the schematic side view of the Fig. 33 shows another alternative embodiment of the contact surface 81 of the manipulation element 73.
- at least one controllable contact surface 86 is provided. The controllable contact surface 86 is moved out of the plane of the contact surface 81 when the flat packaging blank 20 is pressed on, so that the flat packaging blank 20 is pressed on at different times.
- controllable contact surfaces 86 can be actively or passively retracted into the contact surface 81.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
- Packages (AREA)
Description
- Die vorliegende Erfindung betrifft eine Verpackungsvorrichtung und ein Verfahren zur Herstellung von Verpackungseinheiten gemäß den Merkmalen der unabhängigen Ansprüche.
- Für die Verarbeitung, Zusammenstellung, Gruppierung und Verpackung von Artikeln wie bspw. Getränkebehältern gibt es unterschiedliche Verpackungsarten. Eine häufig gebrauchte Variante besteht etwa in einer Zusammenfassung mehrerer gleichartiger Artikel bzw. Behälter zu tragbaren, relativ handlichen Gebindeeinheiten oder Verpackungseinheiten. Auch hierfür sind verschiedene Möglichkeiten bekannt, einzelne Artikel oder Behälter zu größeren Gebinden zusammenzufassen. So werden bspw. Getränkebehälter meist mittels Schrumpffolien zu Gebinden von vier, sechs oder mehr Behältern zusammengefasst und verpackt. Die Herstellung von Gebinden ist meist unumgänglich, da sie die häufigste Variante von Verpackungseinheiten für Getränkebehälter oder Flaschen aus PET-Kunststoff darstellen. Die Gebinde werden für den Transport teilweise nochmals zusammengefasst und/oder in Lagen zusammengestellt und palettiert.
- Bei der Herstellung von bekannten Gebindearten sind spezifische Fertigungsschritte erforderlich, um die für die Gebinde üblicherweise eingesetzten Schrumpffolien verarbeiten zu können. Diese Fertigungsschritte erfordern einen relativ hohen Energieeinsatz, nicht zuletzt wegen des unter Wärmeeinwirkung stattfindenden Schrumpfungsvorganges der Folie. Zudem verursacht die verwendete Folie Kosten zur Herstellung, zur Bereitstellung, zur Handhabung sowie zur späteren Entsorgung, da sie nach dem Verkauf und dem Auspacken der Artikel oder Behälter nicht mehr benötigt wird. Auch die Maschinenausstattung zur Bereitstellung der sogenannten Folieneinschlagmodule und anderer Handhabungsstationen verursacht hohe Investitionskosten. Schließlich erfordert auch die Bereitstellung des sogenannten Schrumpftunnels, bei dem die um die Gebinde geschlagene Folie mittels Heißluftbeaufschlagung um die Behälter geschrumpft wird, einen relativ hohen Kapitaleinsatz.
- Eine Variante, bei der grundsätzlich auf den Einsatz von Schrumpffolien verzichtet werden kann, sind sog. Umreifungsgebinde. Hierbei werden die Behälter mittels sog. Umreifungsbänder miteinander verbunden und zu einem Gebinde zusammengefasst. In kontinuierlich oder taktweise arbeitenden Umreifungsmaschinen werden Behälter, Artikel oder Flaschen zu Formationen gruppiert und dann mit Hilfe von Umreifungsaggregaten mit einem Band oder mit mehreren Bändern umreift. Typische Formationen können bspw. 1x2-Anordnungen (zwei Behälter in Reihe), 2x2-Anordnungen (vier Behälter im Quadrat oder in Rautenformation), 3x2-, 4x3- oder grundsätzlich auch variable nxm-Anordnungen sein.
- Weiterhin ist die Verwendung von sogenannten oberen Greifkartonverpackungen bekannt, um beispielsweise mehrere Flaschen über ihre Halsbereiche zusammenzufassen. Eine Verpackungsmaschine zum Aufsetzen solcher oberen Greifkartonverpackungen ist in der Patentschrift
EP 1 075 419 B1 beschrieben. Hierbei sind die Artikel oder Behälter in einer Kiste angeordnet und die Greifkartonverpackung wird von oben auf den mindestens einen in der Kiste angeordneten Artikel aufgesetzt. Insbesondere ist in der Kiste eine Mehrzahl von Artikeln angeordnet, und durch das Aufsetzen einer geringeren Anzahl an oberen Greifkartonverpackungen werden Untergruppen gebildet, die jeweils einen Teil der in der Kiste angeordneten Artikel zusammenfassen. - Eine Greifkartonverpackung weist eine Anordnung und Anzahl von Durchtrittsöffnungen auf, die der Anordnung und Anzahl der zusammenzufassenden Artikel oder Behälter entsprechen. Der Durchmesser der Durchtrittsöffnungen ist dabei in der Regel geringfügig geringer als ein maximaler Durchmesser der Artikel in einem oberen Bereich. Die Greifkartonverpackung wird auf die Artikel aufgesetzt und aufgedrückt, so dass ein definierter oberer Bereich der Artikel durch die Durchtrittsöffnungen durchgedrückt wird. Insbesondere wird ein oberer Bereich mit einem maximalen Durchmesser durch die Durchtrittsöffnungen durchgedrückt und die Randbereiche der Durchtrittsöffnungen werden unterhalb dieses maximalen Durchmessers mit den Artikeln in Eingriff gebracht, so dass die Greifkartonverpackung sicher und fest an den Artikeln festgelegt wird. Um die Greifkartonverpackung derart an den Artikeln festzulegen, insbesondere um die Artikel durch die Durchtrittsöffnungen durchzudrücken, sind relativ hohe Applikationskräfte notwendig. Dementsprechend müssen die Artikel dieser Applikationskraft einen geeigneten Widerstand entgegenbringen, damit die Artikel beim Aufbringen der Greifkartonverpackung nicht beschädigt werden.
- Aus der
US 3,509,684 A ist bereits eine Verpackungsvorrichtung für Getränkebehälter bekannt. Die Verpackungsvorrichtung besitzt einen Applikationskopf, der Zuschnitte auf Getränkebehälter aufbringen kann. Bestandteil des Applikationskopfes sind Haken, die beim Aufbringen des Zuschnittes unterstützen sollen und hierbei mit einer jeweiligen inneren Peripherie von Öffnungen des jeweiligen Zuschnittes in Kontakt gebracht werden. - Die Aufgabe der Erfindung besteht darin, die Nachteile des Stands der Technik bekannter Vorrichtungen zu beseitigen.
- Die obige Aufgabe wird durch eine Verpackungsvorrichtung und ein Verfahren zur Herstellung von Verpackungseinheiten gelöst, die die Merkmale in den unabhängigen Patentansprüchen umfassen. Weitere vorteilhafte Ausgestaltungen werden durch die Unteransprüche beschrieben.
- Das vermittels einer nachfolgend beschriebenen Verpackungsvorrichtung durchgeführte Verfahren zur Herstellung von Verpackungseinheiten ist insbesondere dafür ausgerichtet, die Applikationskraft, die notwendig ist, um eine Greifkartonverpackung an einer Artikelgruppe festzulegen, zu reduzieren. Die dabei hergestellten Verpackungseinheiten umfassen mindestens einen Artikel oder Behälter, an dem mindestens ein zumindest bereichsweise flächig ausgebildeter Verpackungszuschnitt angeordnet ist, wobei der Verpackungszuschnitt in dem flächig ausgebildeten Bereich mindestens eine Durchtrittsöffnung für den mindestens einen Artikel aufweist.
- Normalerweise jedoch umfassen die dabei hergestellten Verpackungseinheiten zwei oder mehr zusammengefasste Artikel oder Behälter, an denen mindestens ein zumindest bereichsweise flächig ausgebildeter Verpackungszuschnitt angeordnet ist, wobei der Verpackungszuschnitt in dem flächig ausgebildeten Bereich für jeden der Artikel oder Behälter jeweils eine Durchtrittsöffnung aufweist, wodurch die zwei oder mehr Artikel oder Behälter mechanisch zusammengehalten sind.
- Bei dem mindestens einen Artikel oder Behälter handelt es sich vorzugsweise um Getränkebehälter, insbesondere um Flaschen aus PET oder einem anderen geeigneten Kunststoff. Bevorzugt können die Artikel oder Behälter auch durch Dosen aus Kunststoff und/oder Aluminium oder einem anderen Metall o.ä. gebildet sein. Die Verpackungsvorrichtung und das Verfahren sind jedoch auch geeignet, einen entsprechenden Verpackungszuschnitt an andere geeignete Artikel oder Behälter anzuordnen und an diesen festzulegen.
- Der flächige Verpackungszuschnitt kann insbesondere durch stofflich wiederverwertbare cellulosehaltige Materialien ausgebildet sein. Beispielsweise kann der flächige Verpackungszuschnitt durch Pappe und/oder durch Karton ausgebildet sein, was sich nach Gebrauch problemlos recyclen lässt. Darüber hinaus ist es denkbar, dass der flächige Verpackungszuschnitt durch Kunststoff ausgebildet ist, wobei insbesondere sortenreine Thermoplast-Kunststoffe zum Einsatz kommen dürften, die sich ebenfalls gut wiederverwerten lassen.
- Es kann sein, dass der flächige Verpackungszuschnitt mehrere Ausnehmungen besitzt, welche ggf. gemeinsamen einen Tragegriff ausbilden.
- Beispielsweise kann sich der flächige Verpackungszuschnitt aus mehreren cellulosehaltigen Schichten zusammensetzen oder aus einer Kombination von unterschiedlichen Materialien, sowie unterschiedlichen recycelten Materialien.
- Eine Verpackungsvorrichtung zur Herstellung solcher Verpackungseinheiten umfasst mindestens eine Zuführeinrichtung für den mindestens einen Artikel) oder für Zusammenstellungen von mindestens zwei Artikeln, ein Vorbehandlungsmodul zur Vorbereitung des Verpackungszuschnitts für die Applikation an dem mindestens einen Artikel und ein erstes Verpackungsmodul zum Applizieren und Festlegen des Verpackungszuschnitts an dem mindestens einen Artikel. Hierbei ist vorgesehen, dass das Vorbehandlungsmodul mindestens eine Einrichtung umfasst, die ausgebildet ist, eine Widerstandskraft in einem Randbereich der mindestens einen Durchtrittsöffnung des Verpackungszuschnitts bei der nachfolgenden Applikation des Verpackungszuschnitts an dem mindestens einen Artikel zu reduzieren.
- Die gemäß einer besonders bevorzugten Ausführungsform hergestellten Verpackungseinheiten bestehen aus mindestens zwei Artikeln oder Behältern, die durch mindestens ein erstes Sekundärverpackungsmittel in Form eines flächigen Verpackungszuschnitts zusammengefasst sind. Alle nachfolgend beschriebenen Merkmale in Bezug auf solche Verpackungseinheiten sind analog oder in entsprechend angepasster Weise auch auf Verpackungseinheiten anzuwenden, die nur einen Artikel und einen daran angeordneten Verpackungszuschnitt umfassend. Insbesondere handelt es sich in diesem Fall um einen als Tragegriffzuschnitt ausgebildeten Verpackungszuschnitt, der einen Tragegriff bereitstellt.
- Weiterhin können die Artikel oder Behälter der Verpackungseinheiten durch mindestens ein zweites Sekundärverpackungsmittel zusätzlich zusammengefasst werden. Beispielsweise wird das zweite Sekundärverpackungsmittel durch mindestens eine band-oder streifenartige, geschlossene Umreifung gebildet, welche horizontal um eine Außenseite der Artikel oder Behälter gespannt und diese wahlweise an einer Kontaktstelle mit mindestens einem der Artikel fest fixiert ist.
- So kann die Umreifung an der Kontaktstelle insbesondere mittels einer stoffschlüssigen Verbindung in Form wenigstens einer Schweißverbindung fixiert sein. Eine solche Kontaktstelle der Umreifung an einer der Mantelflächen der Artikel ist jedoch keinesfalls zwingend, da die Umreifung auch bereits durch die aufgebrachte Umreifungsspannung fest an den Mantelflächen der umreiften Artikel anhaften kann. Alternativ können die Artikel zusätzlich untereinander mittels Klebeverbindungen aneinander fixiert sein.
- Die linienartigen oder punktförmig bzw. flächig begrenzten Klebeverbindungen befinden sich sinnvollerweise an Berührflächen oder Berührkanten der aneinander stehenden Artikel, so dass insgesamt nur relativ kleine Klebeflächen bereits für eine feste Verbindung der Artikel untereinander sorgen können. Eine weitere alternative Ausführungsform kann vorsehen, dass die mit einem Verpackungszuschnitt zusammengefassten Artikel zusätzlich auf einem sogenannten Tray angeordnet sind und/oder mit einer Schrumpffolie umhüllt werden. Die Anordnung des zweiten Sekundärverpackungsmittels kann im Falle mindestens einer Umreifung bei Anordnung der Artikel auf einem Tray vor oder zeitgleich oder nach Applikation des Verpackungszuschnitts erfolgen.
- Die Applikation eines Haftmittels zur Ausbildung von Klebeverbindungen erfolgt vorzugsweise vor oder im zeitlichen Zusammenhang mit dem Zusammenstellen der Artikel zu einer Artikelgruppe vor der Applikation des Verpackungszuschnitts während das Aufbringen einer Schrumpffolie vorzugsweise nach der Applikation des Verpackungszuschnitts vorgenommen wird, so dass die Schrumpffolie insbesondere auf die mit dem Verpackungszuschnitt zusammengefassten Artikel aufgeschrumpft wird.
- Der zumindest bereichsweise flächig ausgebildete Verpackungszuschnitt weist in dem flächig ausgebildeten Bereich mindestens zwei Durchtrittsöffnungen für die mindestens zwei Artikel auf. Weiterhin kann der zumindest bereichsweise flächig ausgebildete Verpackungszuschnitt Tragegrifföffnungen aufweisen, durch die der Benutzer seine Finger stecken kann, um die gesamte Verpackungseinheit daran hochheben und transportieren zu können o.ä.
- Bei dem Verpackungszuschnitt handelt es sich insbesondere um eine sogenannte obere Greifkartonverpackung. Der Verpackungszuschnitt besteht vorzugsweise aus einem Kartonmaterial, einem Kunststoffmaterial, einem Karton-Kunststoffverbundmaterial o.ä.
- Vorzugsweise befindet sich nach dem Festlegen des Verpackungszuschnitts ein definierter oberer Bereich der Artikel oberhalb des Verpackungszuschnitts, während ein definierter unterer Bereich der Artikel unterhalb des Verpackungszuschnitts angeordnet ist.
- Gemäß einer Ausführungsform weisen die Durchtrittsöffnungen des Verpackungszuschnitts geeignete Fixiereinrichtungen auf, die bspw. durch Fixierlaschen gebildet sein können. Beispielsweise werden die Fixierlaschen durch sich radial von den Öffnungen aus erstreckende Einschnitte o.ä. ausgebildet. Nach Anordnung und Befestigung des Verpackungszuschnittes an den Artikeln steht der Verpackungszuschnitt derart mit den Artikeln in Eingriff, dass dieser im Wesentlichen ortsfest an den Artikeln festgelegt ist und die Artikel keine nennenswerten Relativbewegungen oder Positionsveränderungen relativ zueinander sowie gegenüber dem Verpackungszuschnitt mehr machen können. Somit kann der Verpackungszuschnitt nur mit erhöhtem Kraftaufwand mit einer nach oben gerichteten Kraftkomponente wieder von den Artikeln der Artikelgruppe entfernt werden, wobei der Verpackungszuschnitt in der Regel zumindest teilweise zerstört wird.
- Die Verpackungsvorrichtung umfasst mindestens eine Zuführeinrichtung, über die die mindestens zwei Artikel zugeführt werden. Vorzugsweise werden die Artikel vorab bereits in geeigneter Anzahl und Anordnung als Artikelgruppen zusammengestellt und diese Artikelgruppen werden über die mindestens eine Zuführeinrichtung einem Verpackungsmodul zugeführt. In dem Verpackungsmodul wird ein Verpackungszuschnitt an der Artikelgruppe appliziert und festgelegt. Dazu wird ein Verpackungszuschnitt aus einem Magazin entnommen und in einem Vorbehandlungsmodul für die Applikation an den mindestens zwei Artikeln der Artikelgruppe vorbereitet. Hierzu umfasst das Vorbehandlungsmodul mindestens eine Einrichtung, die ausgebildet ist, eine Widerstandskraft in einem Randbereich der Durchtrittsöffnungen des Verpackungszuschnitts bei der nachfolgenden Applikation des Verpackungszuschnitts an den mindestens zwei Artikeln zu reduzieren.
- Gemäß einer ersten Ausführungsform umfasst die Einrichtung des Vorbehandlungsmodul mindestens eine Dehnmatrize, vorzugsweise jedoch eine Mehrzahl von Dehnmatrizen, die geeignet ist/sind, die Randbereiche der mindestens einen Durchtrittsöffnung zu dehnen und/oder zu weiten. In diesem Fall wird durch die Vorbehandlung ein mittlerer Durchmesser der mindestens einen Durchtrittsöffnung zumindest geringfügig vergrößert. Dadurch kann ein oberer Bereich der Artikel mit einem maximalen Durchmesser, welcher maximaler Durchmesser vorzugsweise zumindest geringfügig größer ist als ein mittlerer Durchmesser der Durchtrittsöffnungen, leichter durch die jeweilige Durchtrittsöffnung durchgeführt werden.
- Insbesondere ist die Applikationskraft, mit der der Verpackungszuschnitt auf die Artikel aufgedrückt wird, so dass der obere Bereich der Artikel mit einem maximalen Durchmesser oberhalb des Verpackungszuschnitts und der untere Bereich der Artikel unterhalb des Verpackungszuschnitts angeordnet ist, gegenüber einer Applikationskraft, die notwendig wäre, um einen Verpackungszuschnitt ohne Vorbehandlung an den Artikeln festzulegen, deutlich reduziert. Somit ist auch die Gefahr, dass beim Aufbringen des Verpackungszuschnitts die Artikel beschädigt werden, gegenüber herkömmlichen Verpackungsvorrichtungen und Verfahren reduziert. In diesem Fall können sogar Artikel verwendet werden, die eine geringere Wandstärke aufweisen, ohne beim Aufbringen des Verpackungszuschnitts beschädigt zu werden.
- Gemäß einer Ausführungsform ist die mindestens eine Dehnmatrize lösbar im Vorbehandlungsmodul angeordnet. Beispielsweise werden die Dehnmatrizen durch unterschiedlich ausgebildete Formteile gebildet. Die Formteile können dabei im Wesentlichen die Form der Artikel aufweisen, an denen der jeweilige Verpackungszuschnitt appliziert werden soll. Die Dehnmatrizen sind beispielsweise aus einem starren Vollmaterial gebildet oder weisen zumindest eine höher Stabilität als die jeweiligen Artikel auf. In Abhängigkeit der Artikel und entsprechenden Verpackungszuschnitte werden die jeweils geeigneten Dehnmatrizen in entsprechender Anzahl und Anordnung im Vorbehandlungsmodul angeordnet.
- Der Verpackungszuschnitt wird auf die Dehnmatrizen aufgesetzt und runtergedrückt, so dass die Dehnmatrizen bereichsweise jeweils durch die Durchtrittsöffnungen und dabei insbesondere mit den Randbereichen der Durchtrittsöffnungen in Eingriff treten. Dadurch wird eine Aufdehnung oder anderweitige Modifikation der Randbereiche der Durchtrittsöffnungen bewirkt und insbesondere wird das Material in den Randbereiche der Durchtrittsöffnungen geschwächt. Vorzugsweise wird durch die Dehnmatrizen ein mittlerer Durchmesser der Durchtrittsöffnungen erhöht.
- Gemäß einer Ausführungsform sind die Dehnmatrizen kegelförmig oder kegelstumpfförmig ausgebildet, wobei die Kegelspitze oder die Kegelseite mit der geringeren Querschnittsfläche nach oben weist. In diesem Fall sind die Dehnmatrizen für unterschiedliche Artikelgrößen geeignet. In Abhängigkeit von dem mittleren Durchmesser der Durchtrittsöffnungen wird der Verpackungszuschnitt entsprechend weit nach unten gedrückt, um die Durchtrittsöffnungen in gewünschter Weise zu weiten.
- Die Anordnung und Anzahl der Dehnmatrizen korrespondiert insbesondere mit der Anordnung und Anzahl der Durchtrittsöffnungen des Verpackungszuschnitts. Bei einem Vorbehandlungsmodul mit lösbar angeordneten Dehnmatrizen ist somit bei einem Produktwechsel ein einfaches, schnelles und kostengünstiges Umrüsten auf das neue Produkt möglich.
- Es sei an dieser Stelle ausdrücklich darauf hingewiesen, dass sich dieser Aspekt der einfachen und schnellen Umrüstungsmöglichkeit für die Dehnmatrizen besonders vorteilhaft mittels austauschbarer Modulteile realisieren lässt, die als unterschiedliche Modulteile in Verpackungsmaschinen eingesetzt und entnommen werden sowie gegen andere Modulteile mit anderer Teilung und/oder anderen Abständen der Dehnmatrizen voneinander ausgetauscht werden können.
- Es kann demnach sein, dass das Arbeitswerkzeug wenigstens ein Zentriermittel in Gestalt der genannten Dehnmatrizen umfasst, welches zeitlich vor dem Aufbringen eines jeweiligen flächigen Verpackungszuschnittes die zur Aufnahme der Artikel, Behälter oder Getränkedosen vorgesehenen Öffnungen des flächigen Verpackungszuschnittes vorbehandelt, nämlich insbesondere aufweitet und/oder randseitig soweit dehnt, dass die mittels des Verpackungszuschnittes zusammenzufassenden Artikel, Behälter oder Getränkedosen dort leichter hineingleiten oder aufgenommen werden können.
- Ein vorzugsweise vorgesehener Schritt des Verfahrens sieht ein Vorbehandeln des flächigen Verpackungszuschnittes zum Reduzieren einer beim späteren Aufbringen des flächigen Verpackungszuschnittes in einem jeweiligen Randbereich der Öffnungen des flächigen Verpackungszuschnittes auftretenden Widerstandskraft vor.
- Hierbei kann es sein, dass bei der Vorbehandlung ein mittlerer Durchmesser der Öffnungen jeweils vergrößert wird.
- Auch kann es sein, dass im jeweiligen Randbereich der Öffnungen ausgebildete Fixierlaschen zumindest bereichsweise umgeknickt werden, so dass die Fixierlaschen anschließend aus einer Ebene, in welcher die Öffnungen angeordnet sind, herausragen.
- In diesem Zusammenhang ist es vorgesehen, dass der flächige Verpackungszuschnitt bei der Vorbehandlung auf eine Einrichtung mit mindestens einer Matrize bzw. mit mindestens einer Dehnmatrize aufgedrückt wird. Hierbei kann es sein, dass die Anzahl und Anordnung der Matrizen bzw. der Dehnmatrizen der Anzahl und Anordnung der Öffnungen des flächigen Verpackungszuschnittes entspricht, wobei der flächige Verpackungszuschnitt derart auf die Matrizen bzw. derart auf die Dehnmatrizen aufgedrückt wird, dass die Matrizen bzw. Dehnmatrizen zumindest bereichsweise durch die Öffnungen hindurchtreten.
- Sofern mehrere Matrizen bzw. Dehnmatrizen vorgesehen sind, können die mehreren Matrizen bzw. Dehnmatrizen zu einem Formatteil zusammengefasst sein.
- Ein Aspekt kann daher ein Formatteil zur Vorbehandlung von jeweils mehrere Öffnungen aufweisenden flächigen Verpackungszuschnitten betreffen, welches Formatteil
- einen vorzugsweise als Tragplatte ausgebildeten Träger besitzt sowie
- mehrere Dehnmatrizen umfasst, wobei vorgesehen ist, dass
- die mehreren Dehnmatrizen jeweils an dem vorzugsweise als Tragplatte ausgebildeten Träger angeordnet sind und sich jeweils in Gegenrichtung des vorzugsweise als Tragplatte ausgebildeten Trägers zumindest abschnittsweise verjüngen.
- Es kann sein, dass bei der Vorbehandlung in den Randbereichen der Öffnungen jeweils Einschnitte und/oder Perforationen eingebracht werden. Insbesondere kann es hierbei sein, dass bei der Vorbehandlung radiale Einschnitte und/oder radiale Perforationen eingebracht werden.
- Bewährt haben sich auch Ausführungsformen, bei welchen Randbereich der Öffnungen mit Flüssigkeit beaufschlagt bzw. angefeuchtet werden. Alternativ oder ergänzend hierzu kann vorgesehen sein, dass Randbereich der Öffnungen erwärmt werden bzw. dass ggf. eine Temperiereinrichtung Randbereiche der Öffnungen definiert mit Wärmeenergie beaufschlägt.
- Es sei an dieser Stelle betont, dass zumindest der hier erläuterte Aspekt der Austauschbarkeit der Dehnmatrizen-Module gegen solche Module mit anderen Abmessungen, Teilungsabständen und/oder Anzahlen von Dehnmatrizen innerhalb eines Moduls als eigenständiger Erfindungsgedanke betrachtet wird.
- Gemäß einer Ausführungsform der Erfindung wird ein Verpackungszuschnitt durch ein geeignetes Greifwerkzeug aus einem Magazin entnommen und in das Vorbehandlungsmodul überführt und dort auf die Einrichtung mit den Dehnmatrizen ausgesetzt und insbesondere aufgedrückt, so dass die Dehnmatrizen zumindest bereichsweise durch die Durchtrittsöffnungen des Verpackungszuschnitts hindurchtreten. In dem Magazin sind die Verpackungszuschnitte vorzugsweise liegend übereinandergestapelt.
- Alternativ kann eine stehende Anordnung der Verpackungszuschnitte vorgesehen sein. In diesem Fall ist das Greifwerkzeug bevorzugt ausgebildet, den in einer senkrechten und schrägen Anordnung befindlichen Verpackungszuschnitt vor dem Aufdrücken auf die Dehnmatrizen in eine horizontale Ausrichtung zu überführen. Alternativ kann die Anordnung der Dehnmatrizen entsprechend ausgebildet sein, dass ein Aufdrücken eines senkrecht oder schräg ausgerichteten Verpackungszuschnitts möglich ist. Anschließend wird der durch die Dehnwerkzeuge vorbehandelte Verpackungszuschnitt durch das Greifwerkzeug zum Verpackungsmodul befördert und innerhalb des Verpackungsmoduls auf eine Zusammenstellung von Artikeln aufgebracht und durch Aufdrücken an diesen appliziert und festgelegt. Dabei kann ein Greifwerkzeug beide Transportschritte durchführen.
- Alternativ kann ein erstes Greifwerkzeug für die Entnahme eines Verpackungszuschnitts aus dem Magazin vorgesehen sein und ein zweites Greifwerkzeug für die Entnahme und den Transport des vorbehandelten Verpackungszuschnitts aus dem Vorbehandlungsmodul.
- Gemäß einer Ausführungsform erfolgt ein Weiten der Durchtrittsöffnungen aufgrund des Aufdrückens des Verpackungszuschnitts auf Dehnwerkzeuge mit einem sich nach unten erweiternden Durchmesser, wodurch das Material im Randbereich der Durchtrittsöffnungen teilweise komprimiert wird und/oder wobei Material der Randbereiche teilweise nach oben aus der Ebene der Durchtrittsöffnungen herausgedrückt wird.
- Beispielsweise kann vorgesehen sein, dass sich innerhalb der Randbereiche von den Durchtrittsöffnungen ausgehen radiale Einschnitte erstrecken. Die Bereiche zwischen den radialen Einschnitten bilden die sogenannten Fixiereinrichtungen oder Fixierlaschen. Beim Aufdrücken des Verpackungszuschnitts auf die Dehnwerkzeuge werden die Fixierlaschen nach oben gedrückt, so dass der mittlere Durchmesser der Durchtrittsöffnungen nach Entnahme des Verpackungszuschnitts aus dem Vorbehandlungsmodul erhöht ist.
- Gemäß einer weiteren Ausführungsform kann vorgesehen sein, dass sich innerhalb der Randbereiche von den Durchtrittsöffnungen ausgehen radiale Perforationen erstrecken. Beim Aufdrücken des Verpackungszuschnitts auf die Dehnwerkzeuge reißt der Verpackungszuschnitt an den Perforationen auf und es werden Fixierlaschen in den die Durchtrittsöffnungen begrenzenden Randbereichen ausgebildet, die in analoger Weise nach oben gedrückt werden.
- Die Dehnwerkzeuge mit einem sich nach unten erweiternden Durchmesser bewirken insbesondere, dass die Randbereiche entgegen der Applikationsrichtung innerhalb des Verpackungsmoduls gebogen werden. Dadurch ist die Applikationskraft zum Aufbringen des Verpackungszuschnitts auf die Artikel reduziert. Zudem wird der Verpackungszuschnitt an den Dehnwerkzeugen zentriert und/oder genau positioniert und kann somit positionsgenau aus dem Vorbehandlungsmodul entnommen und dem Verpackungsmodul zugeführt werden.
- Gemäß einer weiteren Ausführungsform umfasst die Einrichtung des Vorbehandlungsmodul mindestens eine Schneidvorrichtung und/oder Perforationseinrichtung. Durch Einbringen von Schnitten oder Perforationen in den Randbereich der Durchtrittsöffnungen wird das Material des Verpackungszuschnitts in den Randbereichen flexibler, wodurch eine Widerstandskraft beim Aufdrücken auf die Artikel reduziert wird.
- Insbesondere kann vorgesehen sein, die Vorbehandlung durch eine Schneidvorrichtung und/oder Perforationseinrichtung und die Vorbehandlung vermittels geeigneter Dehnmatrizen zu kombinieren, wobei durch die Schneidvorrichtung und/oder Perforationseinrichtung insbesondere sich radial von den Durchtrittsöffnungen ausgehende Einschnitte und/oder Mikroperforationen und/oder Perforationen in die Verpackungszuschnitte eingebracht werden.
- Gemäß einer weiteren Ausführungsform umfasst die Einrichtung des Vorbehandlungsmodul mindestens eine Befeuchtungseinrichtung, insbesondere eine Einrichtung, mit der Randbereiche, welche die Durchtrittsöffnungen begrenzen, angefeuchtet werden können. Dabei werden die Randbereiche von aus einem Kartonmaterial bestehenden Verpackungszuschnitten bevorzugt mit einem Fluid behandelt, wobei die restlichen Bereiche des Verpackungszuschnitts nicht mit dem Fluid beaufschlagt werden.
- Beispielsweise handelt es sich bei der Befeuchtungseinrichtung um eine Bedampfungseinrichtung und es wird Wasserdampf auf die entsprechenden Randbereiche des Verpackungszuschnitts aufgebracht. Durch das Anfeuchten weicht das Kartonmaterial in diesen Bereichen etwas auf und wird dadurch leichter verformbar. Dadurch ist das nachfolgende Applizieren des derart vorbehandelten Verpackungszuschnitts an den Artikeln der Artikelgruppe erleichtert. Nach dem Trocknen des Verpackungszuschnitts erhält dieser in den entsprechenden Bereichen seine ursprünglichen starren Materialeigenschaften zurück. Eine Ausführungsform kann eine zusätzliche geeignete Trocknungseinrichtung vorsehen, die das Trocknen des an den Artikeln festgelegten Verpackungszuschnitts beispielsweise durch gezieltes Aufblasen von warmer Luft unterstützt.
- Gemäß einer weiteren Ausführungsform umfasst die Einrichtung des Vorbehandlungsmodul mindestens eine Heizeinrichtung, mit der insbesondere Randbereiche, welche die Durchtrittsöffnungen begrenzen, angewärmt werden können. Insbesondere werden die Randbereiche der Durchtrittsöffnungen von aus einem thermoplastischen Kunststoff bestehenden Verpackungszuschnitten erwärmt, wobei die restlichen Bereiche des Verpackungszuschnitts nicht erwärmt werden.
- Durch das gezielte Erwärmen wird das Kunststoffmaterial in den entsprechend behandelten Bereichen weicher und dadurch leichter verformbar. Dadurch ist das nachfolgende Applizieren des derart vorbehandelten Verpackungszuschnitts an den Artikeln der Artikelgruppe erleichtert. Nach dem Abkühlen des Verpackungszuschnitts erhält dieser seine ursprünglichen starren Materialeigenschaften zurück. Eine Ausführungsform kann eine zusätzliche geeignete Kühleinrichtung vorsehen, die das Kühlen des an den Artikeln festgelegten Verpackungszuschnitts beispielsweise durch gezieltes Aufblasen von kalter Luft unterstützt.
- Gemäß einer weiteren Ausführungsform kann vorgesehen sein, dass die Vorbereitung der Verpackungszuschnitte bereits vor deren Bereitstellung in einem Magazin der Verpackungsvorrichtung, welches insbesondere dem Verpackungsmodul der Verpackungsvorrichtung zugeordnet ist, erfolgen kann. Beispielsweise können entsprechend vorbereitete Verpackungszuschnitte, bei denen die Fixierlaschen bereits vorgebrochen sind o.ä., von einem Lieferanten bezogen werden. Die vom Lieferanten vorbereiteten Verpackungszuschnitte werden in einem Magazin der Verpackungsvorrichtung für das Verpackungsmodul bereitgestellt. Die vorbereiteten Verpackungszuschnitte werden aus dem Magazin entnommen und in oben beschriebener Weise auf die Artikel der Artikelgruppe aufgebracht. Alternativ kann vorgesehen sein, dass ein entsprechendes Vorbehandlungsmodul dem Magazin zugeordnet ist und dass die Vorbereitung der Verpackungszuschnitte, bei der die Widerstandskraft in einem Randbereich der Durchtrittsöffnungen der Verpackungszuschnitte reduziert wird, innerhalb der Verpackungsvorrichtung stattfindet, bevor die vorbereiteten Verpackungszuschnitte in einem Magazin angeordnet und für die nachfolgende Applikation an den Artikeln bereitgestellt werden.
- Durch die Vorbehandlung der Verpackungszuschnitte kann die Applikationskraft zum Festsetzen der Verpackungszuschnitte an den Artikelgruppen reduziert werden. Dadurch wird die Gefahr einer Beschädigung der Artikel, insbesondere von Getränkedosen, reduziert. Somit ist es auch möglich, mit der erfindungsgemäßen Verpackungsvorrichtung und dem erfindungsgemäßen Verfahren Artikel mit einem Verpackungszuschnitt zu Verpackungseinheiten zusammenzufassen, die eine geringere Wandstärke aufweisen und somit empfindlicher gegen Druckkräfte sind. Dadurch kann Material eingespart werden, wodurch die Artikel kostengünstiger hergestellt werden können. Zudem entsteht durch Artikel, bei denen die Primärverpackung, beispielsweise Flasche oder Dose, dünner ausgestaltet werden kann, weniger Verpackungsmüll, der entsorgt werden muss.
- Es sei an dieser Stelle ausdrücklich erwähnt, dass alle Aspekte und Ausführungsvarianten, die im Zusammenhang mit der erfindungsgemäßen Vorrichtung erläutert wurden, gleichermaßen Teilaspekte des erfindungsgemäßen Verfahrens betreffen oder sein können. Wenn daher an einer Stelle bei der Beschreibung oder auch bei den Anspruchsdefinitionen zur erfindungsgemäßen Vorrichtung von bestimmten Aspekten und/oder Zusammenhängen und/oder Wirkungen die Rede ist, so gilt dies gleichermaßen für das erfindungsgemäße Verfahren. In umgekehrter Weise gilt dasselbe, so dass auch alle Aspekte und Ausführungsvarianten, die im Zusammenhang mit dem erfindungsgemäßen Verfahren erläutert wurden, gleichermaßen Teilaspekte der erfindungsgemäßen Vorrichtung betreffen oder sein können. Wenn daher an einer Stelle bei der Beschreibung oder auch bei den Anspruchsdefinitionen zum erfindungsgemäßen Verfahren von bestimmten Aspekten und/oder Zusammenhängen und/oder Wirkungen die Rede ist, so gilt dies gleichermaßen für die erfindungsgemäße Vorrichtung.
- Im Folgenden sollen Ausführungsbeispiele die Erfindung und ihre Vorteile anhand der beigefügten Figuren näher erläutern. Die Größenverhältnisse der einzelnen Elemente zueinander in den Figuren entsprechen nicht immer den realen Größenverhältnissen, da einige Formen vereinfacht und andere Formen zur besseren Veranschaulichung vergrößert im Verhältnis zu anderen Elementen dargestellt sind.
-
Fig. 1 zeigt eine erste Ausführungsform eines Verpackungszuschnitts. -
Fig. 2 zeigt einen Artikel. -
Figuren 3A und 3B zeigen schematisch das Applizieren eines Verpackungszuschnitts an einer Zusammenstellung von Artikeln gemäßFig. 2 . -
Fig. 4 zeigt einen schematischen Ablauf eines erfindungsgemäßen Verfahrens zur Herstellung von Verpackungseinheiten. -
Fig. 5 zeigt eine schematische Darstellung einer ersten Ausführungsform einer Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten von oben. -
Fig. 6 zeigt eine seitliche Darstellung einer Verpackungsvorrichtung gemäßFig. 5 . -
Fig. 7 zeigt eine erste Ausführungsform eines Vorbehandlungsmoduls. -
Fig. 8 zeigt eine zweite Ausführungsform eines Vorbehandlungsmoduls. -
Figuren 9A bis 9C zeigt eine erste Ausführungsform eines Verpackungszuschnitts und die entsprechende Vorbehandlung und Applikation eines solchen Verpackungszuschnitts an einer Artikelgruppe. -
Figuren 10a und 10B zeigen einen Teilbereich des Verpackungszuschnitts gemäßFiguren 9A und 9B in Querschnittsdarstellung. -
Figuren 11A bis 11C zeigen eine zweite Ausführungsform eines Verpackungszuschnitts und die entsprechende Vorbehandlung und Applikation eines solchen Verpackungszuschnitts an einer Artikelgruppe. -
Figuren 12A bis 12D zeigen eine dritte Ausführungsform eines Verpackungszuschnitts und die entsprechende Vorbehandlung und Applikation eines solchen Verpackungszuschnitts an einer Artikelgruppe. -
Fig. 13 zeigt einen schematischen Ablauf einer weiteren Ausführungsform eines erfindungsgemäßen Verfahrens zur Herstellung von Verpackungseinheiten. -
Figuren 14A und 14B zeigen vierte Ausführungsformen eines Verpackungszuschnitts. -
Fig. 15 zeigt eine seitliche Darstellung einer Verpackungseinheit mit einem Verpackungszuschnitt gemäßFig. 14A oder Fig. 14B . -
Fig. 16 zeigt eine seitliche Darstellung einer Verpackungsvorrichtung zum Anbringen eines Tragegriffzuschnitts gemäßFig. 14A oder Fig. 14B . -
Fig. 17 zeigt eine schematische Ansicht einer Verpackungsstrecke, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges Verwendung finden. -
Figuren 18 und19 zeigen eine weitere Ausführungsform einer Verpackungsstrecke, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges Verwendung finden. -
Fig. 20 zeigt eine dritte Ausführungsform einer Verpackungsstrecke, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges Verwendung finden. -
Figuren 21 bis 23 zeigen jeweils eine schematische Ansicht einer Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges. -
Figuren 24 bis 26 zeigen einzelne Details eines Manipulationselementes des Arbeitswerkzeuges gemäß der Aufführungsform aus denFiguren 18 bis 20 . -
Fig. 27 zeigt eine schematische Perspektivansicht eines Multipacks, wie es mit diversen Ausführungsformen des erfindungsgemäßen Arbeitswerkzeuges hergestellt werden kann. -
Fig. 28 zeigt eine schematische Perspektivansicht einer vierten Ausführungsform einer erfindungsgemäßen Verpackungsstrecke, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges Verwendung finden. -
Figuren 29 bis 31 zeigen einzelne Details der Ausführungsform einer Verpackungsstrecke gemäßFig. 28 . -
Fig. 32 zeigt eine alternative Ausführungsform für die Kontaktfläche eines Arbeitswerkzeuges. -
Fig. 33 zeigt eine weitere alternative Ausführungsform für die Kontaktfläche des Arbeitswerkzeuges. - Für gleiche oder gleich wirkende Elemente der Erfindung werden identische Bezugszeichen verwendet. Ferner werden der Übersicht halber nur Bezugszeichen in den einzelnen Figuren dargestellt, die für die Beschreibung der jeweiligen Figur erforderlich sind. Die dargestellten Ausführungsformen stellen lediglich Beispiele dar, wie die erfindungsgemäße Vorrichtung oder das erfindungsgemäße Verfahren ausgestaltet sein können und stellen keine abschließende Begrenzung dar.
- Die schematische Ansicht der
Fig. 1 zeigt eine erste Ausführungsform eines Verpackungszuschnitts 20. Die schematische Draufsicht derFigur 2 zeigt einen Artikel 30 von oben, welcher mit mindestens einem weiteren Artikel 30, insbesondere identischen durch einen Verpackungszuschnitt 20 zu einer Verpackungseinheit 35 oder Gebinde 36 zusammengefasst werden kann. - Die Seitenansichten der
Figuren 3A und 3B zeigen schematisch das Applizieren eines Verpackungszuschnitts 20 an einer Zusammenstellung von Artikeln 30 gemäßFig. 2 . - Bevorzugt handelt es sich bei den Artikeln 30 um Getränkebehälter in Form von Flaschen oder Dosen 31 aus Kunststoff und/oder Aluminium oder einem anderen geeigneten Metall o.ä. Die Verpackungsvorrichtung und das Verfahren sind jedoch auch geeignet, einen entsprechenden Verpackungszuschnitt 20 an andere geeignete Artikel 30 anzuordnen und an diesen festzulegen. Dies können neben den gezeigten Dosen 31 bspw. auch Flaschen aus Mineralglas, PET-Getränkebehälter o. dgl. mehr sein.
- Die Artikel 30 weisen vorzugsweise im oberen Bereich eine bereichsweise Verbreiterung auf, an welcher der Verpackungszuschnitt 20 festgelegt wird. Insbesondere weisen die Dosen 31 einen Deckelrand 32 auf. Unterhalb dieses Deckelrandes 32 weisen die Dosen 31 eine zumindest geringfügige Verjüngung 33 oder Einschnürung 33 auf. Wie es die schematische Seitenansicht der
Fig. 3A andeutungsweise erkennen lässt, weist die unterhalb des Deckelrandes 32 befindliche Einschnürung 33 einen geringeren Durchmesser auf als die unterhalb der Einschnürung 33 befindliche Mantelfläche der jeweiligen Dose 31 und auch einen geringeren Durchmesser als der oberhalb der Einschnürung 33 befindliche Deckelrand 32. - Insbesondere handelt es sich bei den Dosen 31 um herkömmlich aus dem Stand der Technik bekannte Getränkedosen, die im vorliegenden Zusammenhang ebenfalls mit der Bezugsziffer 31 bezeichnet sein können.
- Bevorzugt ist vorgesehen, dass der Verpackungszuschnitt 20 nach dem Aufbringen auf die Zusammenstellung von mindestens zwei Dosen 31 unterhalb des hier so bezeichneten Deckelrands 32 im Bereich der Verjüngung 33 oder Einschnürung 33 an den Dosen 31 festgelegt ist. Somit befindet sich nach dem Aufbringen des Verpackungszuschnitts 20 auf die Dosen 31 ein Teilbereich oberhalb des Verpackungszuschnitts 20, nämlich insbesondere der Dosendeckel mit dem Verschluss 34, während sich der restliche Bereich der Dosen 31 mitsamt ihrer Mantelfläche unterhalb des Verpackungszuschnitts 20 erstreckt. Insbesondere ist vorgesehen, dass der Verpackungszuschnitt 20 in dieser Position durch die Dosen 31 fixiert wird und vice versa.
- Handelt es sich bei den Artikeln 30 beispielsweise um Flaschen aus PET oder einem anderen geeigneten Kunststoffmaterial mit einem Schraubverschluss, so weist die Flasche eine bereichsweise Verbreiterung unterhalb des Schraubverschlusses in Form des sogenannten Halsringes auf. Unterhalb des Halsringes ist der Durchmesser der Flasche wiederum bereichsweise geringer ausgebildet und verbreitert sich davon ausgehend nach unten. Insbesondere ist vorgesehen, dass der Verpackungszuschnitt 20 nach dem Aufbringen auf eine Zusammenstellung von Flaschen unterhalb des sogenannten Halsringes des Verschlussbereichs der Flaschen festgelegt ist. Somit befindet sich nach dem Aufbringen des Verpackungszuschnitts auf die Flaschen der Verschlussbereich und der Halsring der Flaschen oberhalb des Verpackungszuschnitts, während sich der restliche Bereich der Flaschen unterhalb des Verpackungszuschnitts erstreckt.
- Der Verpackungszuschnitt 20 ist beispielsweise im Wesentlichen flächig ausgebildet und weist Durchtrittsöffnungen 23 für die Artikel 30 auf. Der Verpackungszuschnitt 20 ist derart ausgestaltet, dass dieser von oben auf die Artikel 30 aufgestülpt werden kann, wobei die Artikel 30 zumindest teilweise durch die Durchtrittsöffnungen 23 hindurchtreten, so dass sich die Artikel 30 nach der Befestigung des Verpackungszuschnitt 20 an einer Artikelgruppe 41 bereichsweise oberhalb und bereichsweise unterhalb des Verpackungszuschnitts 20 befinden.
- Vorzugsweise befindet sich nach dem Festlegen des Verpackungszuschnitts 20 ein definierter oberer Bereich der Artikel 30 oberhalb des Verpackungszuschnitts 20, während ein definierter unterer Bereich der Artikel 30 unterhalb des Verpackungszuschnitts 20 angeordnet ist. Insbesondere liegt dabei ein die Durchtrittsöffnungen 23 begrenzender Randbereich 24 an der Außenmantelfläche der Artikel 30 an.
- Gemäß einer bevorzugten Ausführungsform können die Durchtrittsöffnungen 23 des Verpackungszuschnittes 20 geeignete Fixiereinrichtungen aufweisen, die bspw. durch Fixierlaschen gebildet sein können. Beispielsweise werden Fixierlaschen durch sich radial von den Durchtrittsöffnungen 23 aus erstreckende Einschnitte (in
Fig. 1 nicht dargestellt, vgl. hierzu aber dieFiguren 9A, 9B ) o.ä. ausgebildet. - Nach Anordnung und Befestigung des Verpackungszuschnittes 20 an den Artikeln 30 steht dieser derart mit den Artikeln 30 in Eingriff, dass der Verpackungszuschnitt 20 im Wesentlichen ortsfest an den Artikeln 30 festgelegt ist und die Artikel 30 keine nennenswerten Relativbewegungen oder Positionsveränderungen relativ zueinander sowie gegenüber dem Verpackungszuschnitt 20 mehr machen können.
- Somit kann der Verpackungszuschnitt 20 nur mit erhöhtem Kraftaufwand mit einer nach oben gerichteten Kraftkomponente wieder von den Artikeln 30 der Artikelgruppe 41 entfernt werden, wobei der Verpackungszuschnitt 20 in der Regel zumindest teilweise zerstört wird. Solche Verpackungszuschnitte 20 werden auch als obere Greifkartonverpackung bezeichnet. Der Verpackungszuschnitt 20 besteht vorzugsweise aus einem Kartonmaterial, einem Kunststoffmaterial, einem Karton-Kunststoffverbundmaterial o.ä.
- Zur Herstellung einer Verpackungseinheit 35 wird ein Verpackungszuschnitt 20 vorbehandelt, um eine Widerstandskraft des Verpackungszuschnittes 20 in den die Durchtrittsöffnungen 23 begrenzenden Randbereichen 24 beim Applizieren des Verpackungszuschnitts 20 an den mindestens zwei Artikeln 30 zu reduzieren. Der vorbehandelte Verpackungszuschnitt 20 wird nachfolgend auch mit dem Bezugszeichen 20v bezeichnet.
- Der vorbehandelte Verpackungszuschnitt 20v wird auf eine entsprechende Zusammenstellung 40 oder Artikelgruppe 41 von mindestens zwei Artikeln 30 aufgelegt und durch eine zumindest teilweise nach unten bzw. parallel zu den Längsachsen der aufrecht stehenden Artikel 30 gerichtete Applikationskraft F, insbesondere einen nach unten gerichteten Druck, zumindest teilweise auf die Artikel 30 der Zusammenstellung 40 aufgedrückt und dabei an diesen fixiert.
- Aufgrund der bereits erwähnten und nachfolgend noch genauer erläuterten Vorbehandlung und der dadurch reduzierten Widerstandskraft kann die Applikationskraft F gegenüber dem bekannten Stand der Technik reduziert werden. Dadurch ist es möglich, Verpackungszuschnitte 20v auch an solchen Artikeln 30 anzubringen, die beispielsweise eine geringere Wandstärke aufweisen und somit weniger stabil gegenüber Druckkräften sind. Auf diese Weise kann der Materialverbrauch für die Artikel 30 reduziert werden, da auch dünnwandigere und mechanisch weniger stabile Artikel 30 mittels eines solchen Verpackungszuschnittes 20 bzw. 20v zusammengefasst werden können.
- Außerdem ist es durch die vorteilhafte Reduzierung der Widerstandskraft und damit der Applikationskraft F möglich, mehrere Verpackungszuschnitte 20v gleichzeitig oder annähernd gleichzeitig auf aufrecht stehende Artikel 30 oder Getränkedosen 31 aufzubringen und somit die Maschinenleistung zu erhöhen.
- Die
Fig. 4 zeigt einen schematischen Ablauf eines Verfahrens zur Herstellung von Verpackungseinheiten 35 oder Gebinden 36. Während beispielsweise in einem Einteilmodul o.ä. mindestens zwei Artikel 30 zu einer Artikelgruppe 41 (vgl.Fig. 3A ) zusammengestellt werden, wird vorzugsweise im Wesentlichen zeitgleich oder zumindest zeitnah ein Verpackungszuschnitt 20 aus einem dem Verpackungsmodul zugeordneten Magazin entnommen. - Die Artikelgruppe wird dem Verpackungsmodul zugeführt und der Verpackungszuschnitt wird durch eine geeignete Einrichtung des Verpackungsmoduls oder durch eine separate, dem Verpackungsmodul zugeordnete Einrichtung für die Applikation an der Artikelgruppe vorbereitet. Beispielsweise ist dem Verpackungsmodul ein Vorbehandlungsmodul für die Verpackungszuschnitte zugeordnet oder ein solches Vorbehandlungsmodul ist in das Verpackungsmodul integriert.
- Der entsprechend vorbereitete Verpackungszuschnitt wird im Verpackungsmodul von oben auf die Zusammenstellung der mindestens zwei Artikeln aufgebracht. Dabei wird der vorbereitete Verpackungszuschnitt vorzugsweise mit den Artikeln in eine formschlüssige und/oder kraftschlüssige Verbindung gebracht, so dass die Artikel innerhalb der gebildeten Verpackungseinheit durch den Verpackungszuschnitt an definierten Positionen und insbesondere in definierter relativer Anordnung gehalten werden.
- Weiterhin kann vorgesehen sein, dass die Artikel innerhalb der Verpackungseinheit durch mindestens ein weiteres Sekundärverpackungsmittel zusammengehalten werden, beispielsweise durch eine zusätzliche, alle Artikel umfassende Umreifung o.ä. Dieses weitere Sekundärverpackungsmittel kann vor Applikation des Verpackungszuschnitts, bei Applikation des Verpackungszuschnitts oder nach Applikation des Verpackungszuschnitts an den Artikeln angeordnet und festgelegt werden. Dies ist insbesondere bei Verwendung mindestens einer Umreifung als weiteres Sekundärverpackungsmittel oder bei zusätzlicher Anordnung der Artikel auf einem Tray oder in einem Basket möglich. Wird dagegen das weiteres Sekundärverpackungsmittel in Form einer Schrumpfverpackung appliziert, so erfolgt dies nach Applikation des Verpackungszuschnitts, insbesondere wird eine Schrumpffolie um die mit einem Verpackungszuschnitt zusammengefassten Artikel gehüllt und auf diese aufgeschrumpft.
- Die
Fig. 5 zeigt eine schematische Darstellung einer ersten Ausführungsform einer Verpackungsvorrichtung 1 zur Herstellung von Verpackungseinheiten 35 (vgl. auchFig. 3B ) von oben. Die Artikel 30, gebildet beispielsweise durch die mit Getränken befüllten Dosen 31 oder Getränkedosen 31, werden über eine zuführende Transporteinrichtung 2 zugeführt. - Im vorliegenden Ausführungsbeispiel werden die Artikel 30 in Einzelreihen in durch Gassenbleche 4 voneinander getrennten Gassen 3 zugeführt. Die Artikel 30 werden aus den Gassen 3 entnommen und in einem Drehmodul 5 jeweils auf Drehtellern 6 angeordnet. Durch die Drehteller 6 können die Artikel 30 anhand bestimmter Ausstattungsmerkmale ausgerichtet werden.
- So kann es im Handel etwa gewünscht sein, dass mindestens ein die Artikel 30 markierender Barcode und/oder andere Informationsträger innerhalb einer Verpackungseinheit 35 nach außen gerichtet und somit gut sichtbar ist/sind. Die Ausrichtung der Artikel 30 kann insbesondere sensorisch überwacht und entsprechend gesteuert werden. Auf die Ausrichtung der Artikel 30 kommt es für die vorliegende Erfindung jedoch nicht an; diese Ausrichtung stellt somit nur eine optionale Komponente der Verpackungsvorrichtung 1 dar.
- Die Artikel 30 werden anschließend in der definierten Zusammenstellung 40 einem ersten Verpackungsmodul 7 zum Applizieren und Festlegen des in Form eines zumindest bereichsweise flächig ausgebildeten Verpackungszuschnitts 20 bereitgestellten Sekundärverpackungsmittel an den mindestens zwei Artikeln 30 zugeführt.
- Dem Verpackungsmodul 7 kann mindestens ein Magazin 8 zugeordnet sein, in dem flächige Verpackungszuschnitte 20 vorgehalten werden. Ein erstes Entnahmewerkzeug (nicht dargestellt) entnimmt mindestens einen Verpackungszuschnitt 20 aus dem Magazin 8 und verbringt dieses zu einem Vorbehandlungsmodul 9. Bei dem Entnahmewerkzeug kann es sich bspw. um einen Vakuumsauger handeln, der den zumindest bereichsweise flächig ausgebildeten Verpackungszuschnitt 20 insbesondere in dem flächig ausgebildeten Bereich im Magazin 8 ansaugt, zum Vorbehandlungsmodul 9 transportiert und dort ablegt, indem das Vakuum abgebaut wird. Alternativ kann der Verpackungszuschnitt 20 vermittels einer Klemmung, geeigneter Pneumatik etc. gehalten werden, die entsprechend gelöst wird.
- In dem Vorbehandlungsmodul 9 werden die Verpackungszuschnitte 20 einer Vorbehandlung unterworfen, die bewirkt, dass eine Widerstandskraft der Verpackungszuschnitte 20 beim anschließenden Applizieren an der Zusammenstellung von mindestens zwei Artikeln 30 reduziert ist. Insbesondere wird dabei eine Widerstandskraft des Verpackungszuschnitts 20 in einem Randbereich 24 der Durchtrittsöffnungen 23 des Verpackungszuschnitts 20 reduziert (vgl.
Fig. 1 ). - Insbesondere ist dabei vorgesehen, dass dabei ein mittlerer Durchmesser der Durchtrittsöffnungen 23 jeweils zumindest geringfügig vergrößert wird o.ä. Beispielsweise umfasst das Vorbehandlungsmodul 9 geeignete Dehnwerkzeuge 18, wie sie im Zusammenhang mit den
Figuren 7 und 8 näher beschrieben werden. - Der derart vorbehandelte Verpackungszuschnitt 20v wird nunmehr beispielsweise durch ein zweites Entnahmewerkzeug (nicht dargestellt) aus dem Vorbehandlungsmodul 9 entnommen und von oben auf die Zusammenstellung 40 von Artikeln 30 (vgl.
Fig. 3A ) aufgedrückt und dadurch an diesen festgelegt. Das zweite Entnahmewerkzeug übernimmt somit gleichzeitig die Funktion einer Applikationseinrichtung. Die Artikel 30 sind innerhalb der Zusammenstellung 40 entsprechend der Anordnung der Durchtrittsöffnungen 23 des Verpackungszuschnitts 20, 20v angeordnet. - Bei der dargestellten Ausführungsform ist vorgesehen, dass jeweils drei Verpackungseinheiten 35 parallel erzeugt werden. Insofern umfasst das Verpackungsmodul 7 drei Magazine 8 für Verpackungszuschnitte 20 und das Vorbehandlungsmodul 9, welches in das Verpackungsmodul 7 integriert sein kann oder separat ausgebildet sind kann, weist drei Einrichtungen zum Vorbehandeln von Verpackungszuschnitten 20 auf.
- Die mit dem vorbehandelten Verpackungszuschnitt 20v zu einer Verpackungseinheit 35 oder einem Gebinde 36 zusammengefassten Artikel 30 können nunmehr beispielsweise über ein Abförderband 10 einem weiteren Verpackungsmodul (nicht dargestellt) zugeführt werden, in dem mindestens ein zweites (optionales) Sekundärverpackungsmittel zusätzlich an den Artikeln 30 der Verpackungseinheiten 35 oder Gebinde 36 appliziert und festgelegt wird.
- Bei dem als optional zu betrachtenden zweiten Verpackungsmodul kann es sich beispielsweise um ein Umreifungsmodul handeln, in welchem mindestens eine Umreifung an den Artikeln 30 der Gebinde 36 angebracht wird. Insbesondere wird wenigstens eine band- oder streifenartige, geschlossene Umreifung horizontal um eine Außenseite der Artikel 30 gespannt. Eine an den Außenseiten der Artikel 30 anliegende Innenseite der Umreifung kann ggf. an einer Kontaktstelle mit mindestens einem der Artikel 30 fest fixiert werden. So kann die Umreifung an der Kontaktstelle insbesondere mittels einer stoffschlüssigen Verbindung in Form wenigstens einer Schweißverbindung fixiert sein.
- Alternativ kann es sich bei dem weiteren Verpackungsmodul beispielsweise auch um ein Klebemodul handeln, bei der die Artikel 30 untereinander mittels Klebeverbindungen aneinander fixiert werden, beispielsweise über geeignet platzierte Klebepunkte an Kontaktstellen zwischen zwei Artikeln 30.
- Eine weitere alternative Ausführungsform kann vorsehen, dass die mit einem vorbehandelten Verpackungszuschnitt 20v zusammengefassten Artikel 30 auf einem sogenannten Tray angeordnet werden oder mit einer Schrumpffolie umhüllt werden, wobei die Schrumpffolie auf die mit dem vorbehandelten Verpackungszuschnitt 20v zusammengefassten Artikel 30 aufgeschrumpft wird.
- Alternativ können die mit dem vorbehandelten Verpackungszuschnitt 20v zusammengefassten Artikel 30 beispielsweise einem Palettiermodul zugeführt werden, wo eine Mehrzahl von Verpackungseinheiten 35 zu einer palettierfähigen Lage zusammengestellt und mehrerer dieser palettierfähigen Lage übereinandergestapelt werden.
- Gemäß einer alternativen, nicht dargestellten Ausführungsform kann vorgesehen sein, dass ein entsprechend vorbehandelter Verpackungszuschnitt als zweites Sekundärverpackungsmittel an einer Artikelgruppe 41 angebracht wird, bei welcher die Artikel 30 bereits durch ein erstes Sekundärverpackungsmittel, insbesondere eine Umreifung und/oder Klebeverbindungen o.ä., zusammengefasst sind.
- Die
Fig. 6 zeigt eine schematische seitliche Darstellung einer Verpackungsvorrichtung 1 gemäßFig. 5 . Auf die Beschreibung der im Zusammenhang mitFig. 5 bereits genannten Bezugszeichen wird an dieser Stelle im Wesentlichen verzichtet, es soll jedoch insbesondere auf die Beschreibung der zusätzlich sichtbaren Merkmale eingegangen werden. - Die über die Gassen 3 zugeführten Artikel werden über einen geeigneten ersten Greiferkopf 11 aus den Gassen 3 entnommen. Der erste Greiferkopf 11 ist beispielsweise mit einer entsprechenden Anzahl und Anordnung von Packtulpen 12 ausgestattet, wobei die Anordnung der Packtulpen 12 relativ zueinander verändert werden kann. So können sich die Packtulpen 12 zur Entnahme der Artikel aus den Gassen 3 bspw. in einer ersten Anordnung befinden.
- Während der erste Greiferkopf 11 die Artikel in Richtung des Drehmoduls 5 befördert, wird die relative Anordnung der Packtulpen 12 gemäß der Anordnung der Drehteller 6 angepasst, so dass die jeder Artikel jeweils zentriert auf einem Drehteller 6 abgesetzt wird. Vorzugsweise ist jedem Drehteller 6 ein eigener Antrieb 17, beispielsweise ein Servormotor, zugeordnet. Insbesondere erfolgt die Zusammenstellung der Artikel als Artikelgruppe hierbei im Zusammenhang mit der Anordnung der Artikel auf den Drehtellern 6.
- Der erste Greiferkopf 11 ist über eine erste vertikale Achse vA1 vertikalbeweglich, d.h. die Höhe des ersten Greiferkopfes 11 kann insbesondere zur Entnahme der Artikel aus den Gassen 3 und zum Absetzen der Artikel auf den Drehtellern 6 entsprechend eingestellt werden. Weiterhin kann der erste Greiferkopf 11 über eine horizontale Achse hA seitlich zwischen der zuführenden Transporteinrichtung 2 und dem Drehmodul 5 bewegt werden.
- Die im Magazin 8 vorgehaltenen Verpackungszuschnitte 20 werden jeweils über einen geeigneten zweiten Greiferkopf 13, welcher beispielsweise mit mindestens einem Vakuumsauger 14 ausgestattet ist, entnommen und dem oben beschriebenen Vorbehandlungsmodul 9 zugeführt.
- Der zweite Greiferkopf 13 ist über eine zweite vertikale Achse vA2 vertikalbeweglich, d.h. die Höhe des zweiten Greiferkopfes 13 kann insbesondere zur Entnahme vorgehaltenen Verpackungszuschnitte 20 aus dem Magazin 8 und zum Ablegen der Verpackungszuschnitte 20 im Vorbehandlungsmodul 9 entsprechend eingestellt werden. Weiterhin kann der zweite Greiferkopf 13 über die horizontale Achse hA seitlich zwischen dem Magazin 8 und dem Vorbehandlungsmodul 9 bewegt werden.
- Die Darstellungen der
Fig. 7 zeigen eine erste Ausführungsform eines Vorbehandlungsmoduls 9. Ein Verpackungszuschnitt 20 wird durch einen Greiferkopf 13, beispielsweise einen Vakuumsauger 14, aus einem Magazin 8 entnommen und zum Vorbehandlungsmodul 9 transferiert. Dieses umfasst sogenannte Dehnwerkzeuge oder Dehnmatrizen 18, die beispielsweise in Form von hier so bezeichneten Dehnkegeln 19 ausgebildet sind. - Diese Dehnkegel 19 befinden sich in einer relativen Anordnung, die der Anordnung der Artikel 30 in der fertigen Verpackungseinheit 35 entsprechen. Zudem entspricht die Anordnung der Dehnkegel 19 der Anordnung der Durchtrittsöffnungen 23 der Verpackungszuschnitte 20. Der Verpackungszuschnitt 20 wird durch den Greiferkopf 13 über die Dehnkegel 19 gestülpt, so dass jeweils ein Dehnkegel 19 durch jeweils eine Durchtrittsöffnung des Verpackungszuschnitts 20 ragt.
- Der Verpackungszuschnitt 20 wird an den Dehnkegeln 19 so weit nach unten gedrückt, dass die Randbereiche 24 der Durchtrittsöffnungen 23 durch den sich nach unten erweiternden Querschnitt der Dehnkegel 19 gedehnt werden, wodurch sich der Durchmesser der Durchtrittsöffnungen 23 zumindest geringfügig erhöht. Anschließend wird der derart vorbehandelte Verpackungszuschnitt 20v durch den Greiferkopf 13 zum Verpackungsmodul 7 befördert und an einer Artikelgruppe 41 appliziert.
- Aufgrund der Schräge der Dehnkegel 19 wird der Verpackungszuschnitts 20 zentriert und genau positioniert oder ausgerichtet. Vorzugsweise ist vorgesehen, dass der Verpackungszuschnitt 20 für die Zentrierung zumindest kurzzeitig vom Greiferkopf 13 losgelassen wird. Der vorbehandelte Verpackungszuschnitt 20v kann anschließend durch den Greiferkopf 13 exakt aufgenommen und auf eine entsprechende Zusammenstellung 40 von Artikeln 30 aufgelegt und durch Herunterdrücken an diesen festgelegt werden.
- Die Darstellungen der
Fig. 8 zeigen eine zweite Ausführungsform eines Vorbehandlungsmoduls 9. Hierbei wird der Verpackungszuschnitt 20 innerhalb des Vorbehandlungsmoduls 9 durch den Greiferkopf 13 komplett freigegeben und mit Hilfe eines geeigneten Werkzeugs 50, beispielsweise eines Druckstempels 51, auf die Dehnkegel 19 aufgedrückt, um die Randbereiche 24 der Durchtrittsöffnungen 23 zu weiten und auf diese Weise die Widerstandskraft des Verpackungszuschnitts 20 in den Randbereichen 24 zu reduzieren. - Anschließend wird der entsprechend vorbehandelte Verpackungszuschnitt 20v durch einen dritten Greiferkopf 15, welcher beispielsweise ebenfalls als Vakuumsauger 16 ausgebildet ist, aufgenommen und vom Vorbehandlungsmoduls 9 zum Verpackungsmodul 7 befördert.
- Wie noch weiter unten erläutert wird, können mehrere regelmäßig oder in einer Matrize angeordnete Dehnkegel 19 als zusammengefasste Module gemeinsam in die Verpackungsmaschine eingesetzt und bedarfsweise von dort entnommen werden, was bspw. bei einem Produktwechsel und einer Verarbeitung von Verpackungszuschnitten 20 mit geänderten Abmessungen, Abständen der Durchtrittsöffnungen 23, Durchmesser der Durchtrittsöffnungen 23, Anzahl der Durchtrittsöffnungen 23 je Verpackungszuschnitt 20 etc. sinnvoll sein kann.
- Die Option eines modularen Austausches einer Mehrzahl von Dehnkegeln 19 bzw. einer Matrize mit einer Mehrzahl regelmäßig angeordneter Dehnkegel 19 soll hierbei wahlweise auch als eigenständiger Aspekt der vorliegenden Erfindung zu betrachten sein.
- Die schematischen Ansichten der
Figuren 9A bis 9C zeigen eine erste Ausführungsform eines Verpackungszuschnitts 20 und die entsprechende Vorbehandlung und Applikation eines solchen Verpackungszuschnitts 20 an einer Artikelgruppe 41, bestehend aus vier Artikeln 30, insbesondere bestehend aus vier Dosen 31. - So zeigt die
Fig. 9A einen Verpackungszuschnitt 20 vor einer entsprechenden Vorbehandlung, während dieFig. 9B einen Verpackungszuschnitt 20v nach der entsprechenden Vorbehandlung zeigt. DieFig. 9 C zeigt eine Verpackungseinheit 35 aus vier Artikeln 30, die vermittels eines vorbehandelten Verpackungszuschnitts 20v zusammengefasst sind. - Die
Figuren 10A und 10B zeigen einen Teilbereich des Verpackungszuschnitts 20, insbesondere einen Teilbereich, umfassend eine Durchtrittsöffnung 23 gemäßFiguren 9A und 9B , in Querschnittsdarstellung. - Der Verpackungszuschnitt 20 weist vier Durchtrittsöffnungen 23 mit einem durchschnittlichen oder mittleren Durchmesser d23 auf. In den die Durchtrittsöffnungen 23 begrenzenden Randbereichen 24 sind jeweils sogenannte Fixierlaschen 25 ausgebildet. Die Fixierlaschen 25 werden insbesondere dadurch gebildet, dass von den Durchtrittsöffnungen 23 ausgehend radiale Einschnitte 26 vorgesehen sind.
- Beim Aufdrücken des Verpackungszuschnitts 20 auf die Dehnkegel 19, wie dies im Zusammenhang mit den
Figuren 7 und 8 beschrieben ist, oder durch andere geeignete Umformeinrichtungen, werden die Fixierlaschen 25 zumindest teilweise nach oben gedrückt und/oder geknickt. Die Fixierlaschen 25 ragen nunmehr nach oben über die Ebene, in der sich die Durchtrittsöffnungen 23 befinden, hinaus (vgl.Fig. 10B ). - Durch das Drücken nach oben und/oder das Abknicken der Fixierlaschen 25 nach oben erhöht sich der mittlere Durchmesser einer Durchtrittsöffnung 23, was durch die Verwendung des Bezugszeichens d23v gekennzeichnet ist. Insbesondere gilt, dass der mittlere Durchmesser d23 einer Durchtrittsöffnung 23 eines Verpackungszuschnitts 20 vor der Vorbehandlung geringer ist als der mittlere Durchmesser d23v einer Durchtrittsöffnung 23v eines Verpackungszuschnitts 20 nach der Vorbehandlung.
- Allerdings ist der vergrößerte mittlere Durchmesser d23v einer Durchtrittsöffnung 23v nach der Vorbehandlung vorzugsweise immer noch zumindest geringfügig geringer als eine maximaler mittlerer Durchmesser der Artikel 30 in einem oberen Bereich, insbesondere in einem oberen Bereich, der in der fertiggestellten Verpackungseinheit 35 oberhalb des an den Artikeln 30 festgelegten Verpackungszuschnitts 20v ausgebildet ist.
- Vorzugsweise sind in der fertigen Verpackungseinheit 35 die Fixierlaschen 25 derart mit der Unterseite des jeweiligen Deckelrands 32 der Dosen 31 in Eingriff gebracht, dass der Verpackungszuschnitt 20 fest an den Dosen 31 fixiert ist und nicht nach oben wegrutschen kann (vgl. auch
Fig. 3B ). - Alternativ kann der Verpackungszuschnitt 20 Perforationen aufweisen, die sich radial von den Durchtrittsöffnungen 23 weg erstrecken. Beim Aufdrücken des Verpackungszuschnitts 20 auf die Dehnkegel 19 brechen die Perforationen auf, wodurch entsprechende Fixierlaschen 25 ausgebildet werden, welche beim weiteren Aufdrücken des Verpackungszuschnitts 20 auf die Dehnkegel 19 nach oben umgebogen werden.
- Weiterhin kann auch ein Verpackungszuschnitt 20 ohne Fixierlaschen 25 oder ein Verpackungszuschnitt 20 ohne entsprechende Perforationen zur Ausbildung von Fixierlaschen durch Aufdrücken auf die Dehnkegel 19 im Bereich der Durchtrittsöffnungen 23 geweitet und entsprechend mit einem zumindest geringfügig erhöhten mittleren Durchmesser d23v versehen werden. Hierbei wird insbesondere das Material aus dem der Verpackungszuschnitt 20 besteht in den die Durchtrittsöffnungen 23 begrenzenden Randbereichen 24 zusammengedrückt und/oder komprimiert.
- Die
Figuren 11A bis 11C zeigen eine zweite Ausführungsform eines Verpackungszuschnitts 20 und die entsprechende Vorbehandlung und Applikation eines solchen Verpackungszuschnitts 20 an einer Artikelgruppe 41. - Insbesondere zeigt
Fig. 11A einen unbehandelten Verpackungszuschnitt 20 undFig. 11B zeigt einen vorbehandelten Verpackungszuschnitt 20v. Hierbei ist vorgesehen, dass bei der Vorbehandlung in den Randbereich 24 der Durchtrittsöffnungen 23 jeweils Einschnitte 27 und/oder (Mikro)Perforationen eingebracht werden, um die Widerstandskraft in diesem Bereich zu reduzieren. - Insbesondere erstrecken sich die derart eingebrachten Einschnitte 27 radial von den Durchtrittsöffnungen 23 aus. Beim Aufdrücken des vorbehandelten Verpackungszuschnitts 20 direkt auf die Artikel 30 können die zwischen den Einschnitten 27 ausgebildeten Teilbereiche 28 mit wenig Kraftaufwand nach oben gedrückt werden. Insbesondere ist auch bei dieser Ausführungsform vorgesehen, dass die Teilbereiche 28 unterhalb eines bereichsweise maximalen Artikeldurchmessers eingreifen, wodurch der Verpackungszuschnitt 20v fest an den Artikeln 30 festgelegt wird.
- Weiterhin kann vorgesehen sein, dass die Vorbehandlung zweistufig erfolgt, wobei in einem ersten Vorbehandlungsschritt Einschnitte 27 und/oder (Mikro)Perforationen in den Verpackungszuschnitt 20 eingebracht werden und in einem zweiten Verfahrensschritt der derart vorbehandelte Verpackungszuschnitt auf eine entsprechende Dehnmatrizen aufgedrückt wird, wie sie im Zusammenhang mit den
Figuren 7 und 8 bereits ausführlich beschrieben worden sind. - Die schematischen Ansichten der
Figuren 12A bis 12D zeigen eine dritte Ausführungsform eines Verpackungszuschnitts 20 und die entsprechende Vorbehandlung und Applikation eines solchen Verpackungszuschnitts 20 an einer Artikelgruppe 41. - Insbesondere zeigt
Fig. 12A einen unbehandelten Verpackungszuschnitt 20 undFig. 12B zeigt vorbehandelten Verpackungszuschnitt 20v. Hierbei ist vorgesehen, dass der Verpackungszuschnitt 20 im Randbereich 24 der Durchtrittsöffnungen 23 jeweils durch Anfeuchten labiler gemacht wird. Dies ist insbesondere für Verpackungszuschnitte 20 aus einem Kartonmaterial geeignet. - Durch das Befeuchten, bei dem beispielsweise Wasserdampf oder ein anderes geeignetes Fluid über eine Bedampfungseinrichtung auf die entsprechenden Bereiche aufgebracht des Verpackungszuschnittes 20 aufgebracht wird, kann das Material, aus dem der Verpackungszuschnitt 20 besteht, zumindest bereichsweise aufweicht werden. Insbesondere werden hierdurch gezielt die Randbereiche 24, die die Durchtrittsöffnungen 23 für die Artikel 30 begrenzen, befeuchtet.
- Der Verpackungszuschnitt 20v mit den solchermaßen aufgeweichten Randbereichen 24v kann nun mit einem verringerten Kraftaufwand an den Artikeln 30 appliziert werden (
Fig. 12C ). - Weiterhin kann nachfolgend ein Trocknungsschritt vorgesehen sein, in dem die angefeuchteten Randbereiche 24v des an den Artikeln 30 applizierten vorbehandelten Verpackungszuschnitts 20v durch einer geeignete Trocknungsvorrichtung, beispielsweise vermittels Trocknungsluft o.ä., wieder getrocknet werden. Beim Trocknen gewinnen die Randbereiche 24 ihre Stabilität gemäß den Materialeigenschaften des Verpackungszuschnitts 20 zurück, so dass der Verpackungszuschnitt 20 besonders fest an den Artikeln 30 anliegt (
Fig. 12D ). - Besteht der Verpackungszuschnitt 20 beispielsweise aus einem thermoelastischen Kunststoff, so können durch bereichsweise Erwärmung, insbesondere durch Erwärmung der die Durchtrittsöffnungen 23 begrenzenden Randbereiche 24, die elastischen Eigenschaften in diesen erwärmten Bereichen erhöht werden. Nachdem der Verpackungszuschnitt 20v mit entsprechend vorbehandelten, insbesondere erwärmten Randbereichen 24e der Durchtrittsöffnungen 23 an einer Artikelgruppe 41 appliziert ist, legen sich die Randbereiche 24 der Durchtrittsöffnungen 23 beim Abkühlen besonders vorteilhaft an die Außenmantelflächen der Artikel 30 an.
- Die
Fig. 13 verdeutlicht in schematischer Weise den Ablauf einer weiteren Ausführungsform eines erfindungsgemäßen Verfahrens zur Herstellung von Verpackungseinheiten. Hierbei ist vorgesehen, dass die Vorbereitung der Verpackungszuschnitte bereits vor deren Bereitstellung in einem Magazin der Verpackungsvorrichtung erfolgen kann. - Die Vorbereitung der Verpackungszuschnitte kann beispielsweise bereits durch den Lieferanten der Verpackungszuschnitte erfolgen. Alternativ kann ein entsprechendes Vorbehandlungsmodul dem Magazin zugeordnet sein. D.h. in diesen Fällen werden im Magazin bereits vorbereitete Verpackungszuschnitte für das Verpackungsmodul der Verpackungsvorrichtung bereitgestellt. Die vorbereiteten Verpackungszuschnitte, bei denen die Widerstandskraft in einem Randbereich der Durchtrittsöffnungen der Verpackungszuschnitte reduziert ist, werden aus dem Magazin entnommen und in oben beschriebener Weise auf die Artikel der Artikelgruppe aufgebracht.
- Die
Figuren 14A und 14B zeigen vierte Ausführungsformen eines Verpackungszuschnitts 20. DieFig. 15 zeigt eine seitliche Darstellung einer Verpackungseinheit 35 mit einem Verpackungszuschnitt 20 gemäßFig. 14A oder Fig. 14B . In Bezug auf die Beschreibung der Artikel 30 wird insbesondere auf die Beschreibung zu denFiguren 1 bis 3 verwiesen. - Bei dem Verpackungszuschnitt 20 handelt es sich insbesondere um einen sogenannten Tragegriffzuschnitt 21, der zumindest bereichsweise flächig ausgebildet ist und in diesem flächigen Bereich eine Durchtrittsöffnungen 23 für die Applikation des Tragegriffzuschnitts 21 an dem Artikel 30, insbesondere Dose 31, aufweist.
- Weiterhin umfasst der Tragegriffzuschnitt 21 eine sogenannte Tragegrifföffnung 29, durch die der Benutzer beispielsweise mindestens einen Finger stecken kann, um den Artikel einfacher oder besser halten und/oder tragen und/oder transportieren zu können. Anstelle der Tragegrifföffnung 29 kann auch ein anderes geeignetes Trageelement vorgesehen sein. Gemäß einer Ausführungsform der Erfindung kann vorgesehen sein, dass sich das Trageelement zumindest einseitig über die Ebene des flächigen Bereichs hinaus erstreckt.
- Wie bereits im Zusammenhang mit den
Figuren 1 bis 3 beschrieben worden ist, ist auch bei diesem Ausführungsbeispiel vorgesehen, dass der Tragegriffzuschnitt 21 in der fertigen Verpackungseinheit 35 unterhalb des Deckelrands 32 an der Dose 31 fixiert ist. Dadurch wird sichergestellt, dass sich der Tragegriffzuschnitt 21 nicht von dem Artikel 30 oder der Dose 31 löst, wenn der Benutzer die Verpackungseinheit 35 am Tragegriff 29 oder Trageelement (nicht dargestellt) hochhebt. - Die
Fig. 16 zeigt eine schematische seitliche Darstellung einer Verpackungsvorrichtung 1 zum Anbringen eines Tragegriffzuschnitts 21 gemäßFig. 14A oder Fig. 14B . Auf die Beschreibung der im Zusammenhang mit denFiguren 5 und6 bereits genannten Bezugszeichen wird an dieser Stelle im Wesentlichen verzichtet, es soll jedoch insbesondere auf die Beschreibung der zusätzlich sichtbaren Merkmale oder Abweichungen eingegangen werden. - Die Artikel werden über eine Transporteinrichtung 2 zugeführt. In einem Magazin 8 werden die Tragegriffzuschnitte 21 vorgehalten. Jeweils ein Tragegriffzuschnitt 21 wird aus dem Magazin 8 über einen geeigneten Greiferkopf 13, welcher beispielsweise mit mindestens einem Vakuumsauger 14 ausgestattet ist, entnommen und einem Vorbehandlungsmodul 9 zugeführt.
- Der Greiferkopf 13 ist über eine vertikale Achse vA2 vertikalbeweglich, d.h. die Höhe des Greiferkopfes 13 kann insbesondere zur Entnahme vorgehaltenen Tragegriffzuschnitte 21 aus dem Magazin 8 und zum Ablegen der Tragegriffzuschnitte 21 im Vorbehandlungsmodul 9 entsprechend eingestellt werden. Weiterhin kann der Greiferkopf 13 über eine horizontale Achse hA seitlich zwischen dem Magazin 8 und dem Vorbehandlungsmodul 9 bewegt werden.
- Das Vorbehandlungsmodul 9 umfasst ein geeignetes Dehnwerkzeug 18. Die Vorbehandlung des Tragegriffzuschnitts 21, insbesondere im Bereich der jeweiligen Durchtrittsöffnung, erfolgt in analoger Weise wie bereits im Zusammenhang der
Figuren 1 bis 13 ausführlich beschrieben worden ist. - Der entsprechend vorbehandelte Tragegriffzuschnitt 21v wird an dem Artikel 30 angebracht (vergleiche auch
Fig. 15 ). Dies kann beispielsweise erfolgen, während der Artikel kontinuierlich auf der Transporteinrichtung 2 bewegt wird. - Alternativ kann vorgesehen sein, dass der jeweilige Artikel, an dem ein Tragegriffzuschnitt 21 anzubringen ist, von der Transporteinrichtung 2 entnommen wird und in einen Handhabungsbereich (nicht dargestellt) des Verpackungsmoduls 7, in dem das Anbringen des Tragegriffzuschnitts 21 erfolgt, überführt wird. Anschließend wird der mit einem entsprechend vorbereiteten Tragegriffzuschnitt 21v versehene Artikel auf einer weitere Transporteinrichtung oder wieder auf der zuführende Transporteinrichtung 2 angeordnet und beispielsweise einer weiteren Handhabung zugeführt.
- Die Seitenansichten der
Figuren 17 bis 20 veranschaulichen jeweils in schematischer Weise Ausführungsvarianten einer innerhalb einer Verpackungsvorrichtung 1 befindlichen Verpackungsstrecke. Die Verpackungsvorrichtung 1 kann insbesondere mit Industrierobotern ausgestattet sein, wobei hier weiterhin Greiferköpfe 11 und/oder 13 und/oder 15 gemäß obiger Definition Verwendung finden können. - Mittels der Verpackungsvorrichtung 1 können aus Zusammenstellungen 40 von Artikeln 30 bzw. aus Artikelgruppen 41 jeweils Verpackungseinheiten 35 oder Gebinde 36 hergestellt werden, wie sie beispielhaft in
Fig. 27 dargestellt sind. - Eine solche Verpackungseinheit 35 oder ein solches Gebinde 36 umfasst mehrere Artikel 30 oder Getränkedosen 31 und einen flächigen Verpackungszuschnitt 20, über welchen die mehreren Artikel 30 oder Getränkedosen 31 formschlüssig aneinandergehalten sind.
- Der flächige Verpackungszuschnitt 20 besitzt für jede der Getränkedosen 31 eine zugeordnete Öffnung 23, durch welche die jeweilige Getränkedose 31 mit einer oberen Partie hindurchtritt, so dass sämtliche Getränkedosen 31 des jeweiligen Gebindes 36 form- und/oder kraftschlüssig über den flächigen Verpackungszuschnitt 20 aneinandergehalten werden.
- Die in
Fig. 27 dargestellte Ausführungsform eines solchen Gebindes 36 umfasst genau acht Getränkedosen 31. In weiteren Ausführungsformen kann es beispielsweise sein, dass ein Gebinde 36 lediglich zwei Getränkedosen 31, vier Getränkedosen 31 oder sechs Getränkedosen 31 umfasst. - Um das jeweilige Gebinde 36 zusammenzustellen bzw. herzustellen, umfasst die Verpackungsstrecke der gezeigten Verpackungsvorrichtung 1 ein erstes Modul 60, ein zweites Modul 70 und eine Transporteinrichtung 2, welche Artikel 30 oder Getränkedosen 31 vom ersten Modul 60 an das zweite Modul 70 weiterführen kann. Das zweite Modul 70 folgt im Ausführungsbeispiel nach
Fig. 17 ,Fig. 18 ,Fig. 19 undFig. 20 auf das erste Modul 60 in einer für die Getränkedosen 31 vorgesehenen Förderrichtung FR. - Um ein Gebinde 36 entsprechend dem Ausführungsbeispiel gemäß
Fig. 27 herstellen zu können, müssen Getränkedosen 31, welche für das jeweilige Gebinde 36 vorgesehen sind, in eine relative Anordnung zueinander gebracht sein, bei welcher die Durchtrittsöffnungen 23 des Verpackungszuschnittes 20 fluchtend zu den Getränkedosen 31 ausgerichtet und die Getränkedosen 31 sodann in einer ausgerichteten Orientierung durch die Öffnungen 23 des flächigen Verpackungszuschnittes 20 geschoben werden können. - Sind Getränkedosen 31 nicht passend zueinander ausgerichtet, so treffen die Getränkedosen 31 beim Aufbringen des Verpackungszuschnittes 20 nicht oder nur teilweise auf die Durchtrittsöffnungen 23, womit Probleme bei einem Aufbringen des jeweiligen flächigen Verpackungszuschnittes 20 entstehen können.
- Um aus mehreren Getränkedosen 31 eine jeweilige Gruppierung 41 oder Zusammenstellung 40 auszubilden, können beispielsweise Einteiler vorgesehen sein, welche zwei in Förderrichtung FR aneinander anschließende Horizontalfördereinrichtungen umfassen können und ggf. durch einen intermittierenden Betrieb Gruppierungen 41 aus jeweils mehreren Getränkedosen 31 erzeugen. Auch sind Einteiler bekannt, welche über mehrere Schubbalken mit Artikeln 30 oder Getränkedosen 31 in Anlage treten können, die jeweiligen Getränkedosen 31 gegenüber nacheilenden Getränkedosen 31 sodann in Förderrichtung FR beschleunigen und hierdurch eine jeweilige Gruppierung 41 aus mehreren Getränkedosen 31 bilden.
- Bei der Verpackungsvorrichtung 1 aus dem Ausführungsbeispiel gemäß
Fig. 17 bis Fig. 20 umfasst das erste Modul 60 zum Erzeugen der Gruppierungen 41 den ersten Greiferkopf 11 (vgl. hierzu auchFig. 5 undFig. 6 ), der inFig. 18 schematisch dargestellt ist. Über den ersten Greiferkopf 11 werden bei solchen Ausführungsformen Getränkedosen 31 von einer Bereitstellung 61 (vgl.Fig. 28 ) entgegengenommen, sodann in Richtung der Transporteinrichtung 2 bewegt und auf der Transporteinrichtung 2 in Richtung von oben kommend abgesetzt. - Das Absetzen der Getränkedosen 31 auf der Transporteinrichtung 2 erfolgt hierbei über eine durch den ersten Greiferkopf 11 gebildete Handhabungseinrichtung im Bereich des ersten Moduls 60 derart, dass auf der Transporteinrichtung 2 unmittelbar bei Absetzen eine Gruppierung 41 aus Getränkedosen 31 gebildet ist, wobei die jeweilige Anzahl an Getränkedosen 31 innerhalb jeder Gruppierung 41 mit der passenden Anzahl an Getränkedosen 31 im jeweils herzustellenden Gebinde 36 (vgl.
Fig. 27 ) übereinstimmt. - Zudem erfolgt das Absetzen der Getränkedosen 31 auf der Transporteinrichtung 2 über den ersten Greiferkopf 11 derart, dass die Getränkedosen 31 einer jeweiligen auf der Transporteinrichtung 2 gebildeten Gruppierung 41 unmittelbar bei Absetzen auf der Transporteinrichtung 2 bereits eine Ausrichtung zueinander besitzen, welche für das Aufbringen des jeweiligen flächigen Verpackungszuschnittes 20 geeignet ist.
- Wie zuvor bereits erwähnt, kann das erste Modul 60 zum Herstellen bzw. zum Erzeugen einer jeweiligen Gruppierung 41 auf der Transporteinrichtung 2 auch über einen Einteiler verfügen, der anstelle des Greiferkopfes 11 vorgesehen ist und die jeweiligen Gruppierungen 41 bildet. Um die Getränkedosen 31 von der Bereitstellung 61 (vgl.
Fig. 28 ) entgegennehmen und auf der Transporteinrichtung 2 absetzen zu können, umfasst die erwähnte Handhabungseinrichtung mindestens einen ersten Greiferkopf 11. - Nach Bildung der Gruppierungen 41 auf der Transporteinrichtung 2, welche Gruppierungen 41 jeweils mehrere bereits für das Aufbringen von flächigen Verpackungszuschnitten 20 zueinander ausgerichtete Getränkedosen 31 umfassen, werden diese Gruppierungen 41 über die Transporteinrichtung 2 in Förderrichtung FR bewegt.
- Die Transporteinrichtung 2 steht mit einer hier nur schematisch angedeuteten Steuer- und/oder Regeleinrichtung S in Verbindung, welche die Transporteinrichtung 2 zur unterbrechungsfreien Bewegung von auf ihr abgesetzten Gruppierungen 41 mit gleicher bzw. über den Zeitverlauf gleichbleibender Fördergeschwindigkeit ansteuert. Die Gruppierungen 41 verlassen daraufhin das erste Modul 60 und gelangen zum zweiten Modul 70, welches dem ersten Modul 10 in Förderrichtung FR nachgeordnet ist.
- Um ein Risiko gering zu halten, dass die unmittelbar bei Absetzen auf der Transporteinrichtung 2 bereits für das Aufbringen eines flächigen Verpackungszuschnittes 20 zueinander ausgerichteten Getränkedosen 31 während einer Bewegung in Förderrichtung FR sich ungewollt zueinander verschieben, kann vorgesehen sein, dass die Transporteinrichtung 2 ein umlaufendes Endloszugmittel bzw. ein umlaufendes Transportband besitzt, zwischen welchem umlaufenden Endloszugmittel bzw. zwischen welchem umlaufenden Transportband und den Getränkedosen 31 eine hohe Haftreibung ausgebildet ist. Beispielsweise kann das Endloszugmittel bzw. das umlaufende Transportband über eine Vielzahl an Noppen verfügen und/oder aus einem Material bestehen, über welches eine hohe Haftreibung zwischen den Getränkebehältern und dem Endloszugmittel bzw. den Getränkebehältern und dem umlaufenden Transportband ausgebildet werden kann.
- Um den flächigen Verpackungszuschnitt 20 auf eine jeweilige Gruppierung 41 aufzubringen, umfasst das zweite Modul 70 vorzugsweise einen Industrieroboter 71, welcher ein in den
Figuren 17 bis 20 lediglich schematisch dargestelltes Arbeitswerkzeug 72 trägt. Dieses weiter unten in seinen Details erläuterte Arbeitswerkzeug 72 wurde zuvor auch als zweiter Greiferkopf 13 und/oder als dritter Greiferkopf 15 bezeichnet (vgl. hierzu dieFiguren 6 bis 8 und dieFig. 16 ). - Der Industrieroboter 71 kann bspw. als Portalsystem ausgebildet sein oder in ein Portalsystem integriert sein. Denkbar ist, dass der Industrieroboter 71 als Mehrachsroboter oder als Deltakinematik-Roboter ausgebildet ist.
- Das hier so bezeichnete Arbeitswerkzeug 72 umfasst mehrere Manipulationselemente 73 (vgl.
Fig. 21 ), welche derart ausgebildet sind, dass die mehreren Manipulationselemente 73 zum Eindrücken einer jeweiligen Getränkedose 31 in eine jeweilige Durchtrittsöffnung 23 (vgl.Fig. 25 undFig. 26 ) eine jeweilige definierte Kraft entlang des jeweiligen Umgangsverlaufs der jeweilige Öffnung 23 zeitlich versetzt auf den flächigen Verpackungszuschnitt 20 aufbringen können. Das Arbeitswerkzeug 72, wie es für das Ausführungsbeispiel gemäßFiguren 17 bis 20 vorgesehen ist, kann hierbei gemäß dem Ausführungsbeispiel nachFiguren 21 bis 26 ausgebildet sein. - Über das Arbeitswerkzeug 72 gemäß den
Figuren 21 bis 26 sowie auch über das Arbeitswerkzeug 72 gemäßFiguren 17 bis 20 kann der Industrieroboter 71 für jede Gruppierung 41 einen flächigen Verpackungszuschnitt 20 aus einem Magazin 8 (vgl.Fig. 28 ; vgl. hierzu auchFiguren 5 bis 8 ) entgegennehmen oder in weiteren Ausführungsformen von mehreren Matrizen 74 (vgl.Fig. 28 ) mit einer Mehrzahl von Dehnkegeln 19 (vgl.Figuren 7 und 8 ) abnehmen, auf welche der flächige Verpackungszuschnitt 20 in einem vorhergehenden Prozessschritt aufgelegt worden war. Im Magazin 8 kann eine Vielzahl an flächigen Verpackungszuschnitten 20 gestapelt angeordnet sein. - Den weiterhin vom Arbeitswerkzeug 72 entgegengenommenen flächigen Verpackungszuschnitt 20 richtet der Industrieroboter 71 sodann oberhalb der jeweiligen Getränkedosen 31 aus, auf welche der flächige Verpackungszuschnitt 20 aufgebracht werden soll. Hierauf senkt der Industrieroboter 71 sodann das Arbeitswerkzeug 72 vertikal in Richtung der jeweiligen Getränkedosen 31 bzw. vertikal in Richtung der jeweiligen Gruppierung 41 ab und drückt den flächigen Verpackungszuschnitt 20 kraftbeaufschlagt gegen die jeweiligen Getränkedosen 31, welche über den flächigen Verpackungszuschnitt 20 zu einem Gebinde 36 zusammengefasst werden sollen.
- Hierdurch treten Getränkedosen 31 durch Öffnungen 23 des flächigen Verpackungszuschnittes 20 hindurch, woraufhin die jeweiligen Getränkedosen 31 sodann formschlüssig über den flächigen Verpackungszuschnitt 20 aneinandergehalten werden und ein Gebinde 36 gebildet ist.
- Um das Arbeitswerkzeug 72 bewegen zu können, verfügt der Industrieroboter 71 vorzugsweise über einen Arbeitsarm 75, an welchem das Arbeitswerkzeug 72 angeordnet ist. In weiteren Ausführungsformen kann das Arbeitswerkzeug 72 auch als Bestandteil eines Portalsystems ausgebildet sein oder in ein Portalsystem integriert sein. Mittels des Arbeitsarmes 75 kann das Arbeitswerkzeug 72 bedarfsweise horizontal und vertikal bewegt werden.
- Da in der Praxis ein jeweiliger Durchmesser der Öffnungen 23 des flächigen Verpackungszuschnittes 20 gegenüber einem Durchmesser, welchen die Getränkedosen 31 jeweils im oberen Bereich ausbilden, vermindert ist, kann es sein, dass der flächige Verpackungszuschnitt 20 bei einem Aufbringen auf Getränkedosen 31 im Bereich einer Öffnung 23 oder sogar im Bereich mehrerer Öffnungen 23 ungewollt einreißt. Dies führt zu einer Beschädigung des Gebindes 36, da bei einem Riss im Bereich einer jeweiligen Öffnung 23 nicht mit Sicherheit gewährleistet werden kann, dass eine jeweilige in diese Öffnung 23 eingesteckte Dose 31 noch sicher am flächigen Verpackungszuschnitt 20 gehalten und mit den anderen Dosen 31 des Gebindes 36 zusammengehalten wird. Auch führt ein solcher Riss zu einer ungewollten optischen Beeinträchtigung des Gebindes 36, weshalb ein solches Gebinde 36 ausgesondert werden muss.
- Mittels der Ausführungsform eines Arbeitswerkzeuges 72, wie es für die Verpackungsstrecke der Verpackungsvorrichtung 1 nach
Fig. 17 ,Fig. 18 ,Fig. 19 undFig. 20 vorgesehen ist und mittels einer Ausführungsform eines Arbeitswerkzeuges 72, wie es in denFiguren 21 bis 23 dargestellt wird, kann ein Risiko reduziert werden, wonach ein solcher Riss bei einem Aufbringen eines flächigen Verpackungszuschnittes 20 auf Getränkedosen 31 entsteht. - Die Praxis hat sogar gezeigt, dass das Risiko, wonach ein solcher Riss bei einem Aufbringen eines flächigen Verpackungszuschnittes 20 auf Getränkedosen 31 entsteht, mittels eines Arbeitswerkzeuges 72, wie es bei der Verpackungsstrecke der Verpackungsvorrichtung 1 gemäß
Figuren 17 bis 20 vorgesehen ist bzw. wie es im Ausführungsbeispiel nachFiguren 21 bis 23 gezeigt wird, nahezu vollständig ausgeschlossen werden kann. - Der Aufbau und die Funktionsweise des Arbeitswerkzeuges 72 werden somit nachfolgend zu den
Figuren 21 bis 23 detailliert beschrieben. Die Vorbereitung der Verpackungszuschnitte 20 und 20v mit den aufgeweiteten und nachbehandelten Durchtrittsöffnungen 23 und 23v wurde bereits oben anhand derFiguren 7 bis 10B im Detail erläutert. - Die
Figuren 18 und19 zeigen eine weitere Ausführungsform einer Verpackungsstrecke einer Verpackungsvorrichtung 1, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters 71 sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges 72 Verwendung finden. - Die Verpackungsstrecke der Verpackungsvorrichtung 1 aus dem Ausführungsbeispiel gemäß
Figuren 18 und19 kann ebenso zahlreiche gleichartige Gebinde 36 herstellen, wie es beispielhaft inFig. 27 dargestellt ist. - Um das jeweilige Gebinde 27 zusammenzustellen bzw. herzustellen, umfasst die Verpackungsstrecke der gezeigten Verpackungsvorrichtung 1 ebenso wie das Ausführungsbeispiel gemäß
Figur 17 ein erstes Modul 60, ein zweites Modul 70 und eine Transporteinrichtung 2, welche Artikel 30, Getränkebehälter oder Getränkedosen 31 vom ersten Modul 60 an das zweite Modul 70 weiterführen kann. Das zweite Modul 70 ist dem ersten Modul 60 in Förderrichtung FR der Horizontalfördereinrichtung 2 nachgeordnet. - Um gewährleisten zu können, dass ein jeweiliger flächiger Verpackungszuschnitt 20 problemfrei auf Getränkedosen 31 aufgebracht werden kann bzw. um gewährleisten zu können, dass die Getränkedosen 31 einer jeweiligen Gruppierung 41 eine zum Aufbringen des flächigen Verpackungszuschnittes 20 geeignete Ausrichtung zueinander besitzen, umfasst das erste Modul 60 eine Handhabungseinrichtung 76 mit dem ersten Greiferkopf 11 (vgl.
Fig. 18 undFig. 28 ). - Über die Handhabungseinrichtung 76 mit dem ersten Greiferkopf 11 werden Getränkedosen 31 von einer in
Figur 28 dargestellten Bereitstellung 61 entgegengenommen, sodann in Richtung der Transporteinrichtung 2 bewegt und auf der Horizontalfördereinrichtung 2 in Richtung von oben kommend abgesetzt. Das Absetzen der Getränkedosen 31 auf der Transporteinrichtung 2 erfolgt hierbei über die Handhabungseinrichtung 76 derart, dass auf der Transporteinrichtung 2 unmittelbar bei Absetzen eine Gruppierung 41 aus Getränkedosen 31 gebildet ist, deren Anzahl an Getränkedosen 31 mit der Anzahl des jeweiligen herzustellenden Gebinde 36 (vgl.Fig. 27 ) übereinstimmt. - Zudem erfolgt das Absetzen der Getränkedosen 31 auf der Transporteinrichtung 2 über die Handhabungseinrichtung 76 derart, dass die Getränkedosen 31 einer jeweiligen auf der Transporteinrichtung 2 gebildeten Gruppierung 41 unmittelbar bei Absetzen auf der Transporteinrichtung 2 bereits eine Ausrichtung zueinander besitzen, welche für das Aufbringen des jeweiligen flächigen Verpackungszuschnittes 20 geeignet ist. Da hierdurch auf eine Einteilung über Halteelemente und eine Führung über Schienen verzichtet werden kann, besteht kein Risiko, dass die Getränkedosen 31 aufgrund eines Oberflächenkontaktes zu Führungsschienen und/oder Halteelementen verkratzt oder beschädigt werden.
- Zeitlich nachdem die Gruppierungen 41, welche jeweils mehrere bereits auf das Aufbringen von Verpackungszuschnitten 20 zueinander ausgerichtete Getränkedosen 31 umfassen, auf der Transporteinrichtung 2 gebildet wurden, werden die Gruppierungen 41 über die Transporteinrichtung 2 in Förderrichtung FR bewegt. Die Transporteinrichtung 2 steht mit einer Steuer- und/oder Regeleinrichtung S in Verbindung, welche die Transporteinrichtung 2 zur unterbrechungsfreien Bewegung von auf ihr abgesetzten Gruppierungen 41 mit gleicher bzw. über den Zeitverlauf gleichbleibender Fördergeschwindigkeit ansteuert. Die Gruppierungen 41 verlassen daraufhin das erste Modul 60 und gelangen zum zweiten Modul 70, welches auf das erste Modul 60 in Förderrichtung FR folgt.
- Die schematischen Ansichten der
Figuren 18 und19 verdeutlichen weiter, dass dem zweiten Modul 70 ein Industrieroboter 71 zugeordnet ist, der über einen Arbeitsarm 75 ein Arbeitswerkzeug 72 hängend trägt. Der Industrieroboter 71 kann über das Arbeitswerkzeug 72 dazu in die Lage gebracht und dazu befähigt sein, zeitgleich mehrere flächige Verpackungszuschnitte 20 von einem in den Figuren nicht mit dargestelltem Stapel (z.B. aus einem Magazin 8; vgl.Figuren 5 bis 8 ) oder von Matrizen 74 (vgl.Figur 28 ) entgegenzunehmen. - Nach der Entgegennahme wird das Arbeitswerkzeug 72 in Richtung der Transporteinrichtung 2 bewegt, so dass das Arbeitswerkzeug 72 zusammen mit den mehreren bis dahin noch vom Arbeitswerkzeug 72 gehaltenen flächigen Verpackungszuschnitten 20 oberhalb der mehreren Gruppierungen 41 befindet, auf welche die flächigen Verpackungszuschnitte 20 aufgebracht werden sollen. Hierauf folgend wird das Arbeitswerkzeug 72 in Richtung der Gruppierungen 41 abgesenkt und bringt sodann die flächigen Verpackungszuschnitte 20 auf die Gruppierungen 41 auf.
- Da die Gruppierungen 41 zeitlich während des Aufbringens des Verpackungszuschnittes 20 mittels der Transporteinrichtung 2 unterbrechungsfrei in Förderrichtung FR fortbewegt werden, wird das Arbeitswerkzeug 72 zeitlich nach Absenken und bis zum vollständigen Aufbringen der flächigen Verpackungszuschnitte 20 auf die Gruppierungen 41 in Förderrichtung FR mit den Gruppierungen 41 mitbewegt. Sind sämtliche Verpackungszuschnitte 20 auf die Gruppierungen 41 aufgebracht, so bilden die als Bestandteil einer jeweiligen Gruppierung 41 ausgebildeten Getränkedosen 31 zusammen mit dem jeweiligen flächigen Verpackungszuschnitt 20 eine Verpackungseinheit 35 oder ein Gebinde 36, wie es beispielhaft in der
Fig. 27 abgebildet ist. - Um die flächigen Verpackungszuschnitte 20 auf die Artikel- oder Dosengruppen bzw. auf die Gruppierungen 41 aufzubringen, müssen die flächigen Verpackungszuschnitte 20 in Richtung der jeweiligen Getränkedosen 31 auf die jeweiligen Getränkedosen 31 aufgedrückt werden. Demnach muss das Arbeitswerkzeug 72 zum Aufbringen jedes flächigen Verpackungszuschnittes 20 eine definierte Kraft auf den jeweiligen Verpackungszuschnitt 20 aufbringen, welche in Richtung nach unten bzw. in Richtung der jeweiligen Getränkebehälter 31 wirkt.
- Um zu vermeiden, dass das Arbeitswerkzeug 72 zu einem bestimmten Zeitpunkt eine verhältnismäßig hohe Gesamtkraft aufbringen muss, haben sich Ausführungsformen bewährt, bei welchen das Arbeitswerkzeug 72 funktionsgemäß entsprechend der in den
Figuren 21 bis 23 beschriebenen Ausführungsform ausgebildet ist. - Ergänzend kann ggf. vorgesehen sein, dass das Arbeitswerkzeug 72 die flächigen Verpackungszuschnitte 20 entsprechend
Fig. 19 zeitversetzt auf die Gruppierungen 41 aufbringt. Im Ausführungsbeispiel nachFig. 19 wird hierbei zunächst ein flächiger Verpackungszuschnitt 20 auf eine Artikelgruppierung 41 aufgebracht, welche in Förderrichtung FR der Transporteinrichtung 2 zuvorderst angeordnet ist. Zeitlich hierauf folgend werden sukzessive flächige Verpackungszuschnitte 20 auf Gruppierungen 41 aufgebracht, welche der in Förderrichtung FR der Transporteinrichtung 2 zuvorderst angeordneten Gruppierung 41 nachlaufen. - Durch
Fig. 19 wird darüber hinaus nochmals deutlich, dass auch im Bereich des zweiten Moduls 70 keine sich in Förderrichtung FR erstreckenden Führungsschienen oder Halteelemente vorgesehen oder notwendig sind, welche ggf. zusammen mit den Gruppierungen 41 bewegt werden oder diese entlanggleiten lassen. Somit stehen auch im Bereich des zweiten Moduls 70 Gruppierungen 41 bzw. Getränkedosen 31 vorzugsweise an keiner Stelle und zu keiner Zeit mit Führungsschienen und/oder Halteelementen in Oberflächenkontakt. - Die schematische Ansicht der
Fig. 20 zeigt eine weitere Ausführungsform der Verpackungsstrecke der Verpackungsvorrichtung 1, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters 71 sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges 72 Verwendung finden. - Die Transporteinrichtung 2 sowie das erste Modul 60 sind hierin entsprechend dem Ausführungsbeispiel gemäß
Figuren 18 und19 ausgebildet, so dass auf die entsprechenden Beschreibungspassagen verwiesen werden kann. Gegenüber dem Ausführungsbeispiel gemäßFiguren 18 und19 unterscheidet sich die Ausführungsform gemäßFig. 20 in der Art des Aufbringens von flächigen Verpackungszuschnitten 20 über das Arbeitswerkzeug 72. - Wie dies unter Bezugnahme auf die
Fig. 19 sowie auf die entsprechenden Beschreibungspassagen zurFig. 19 bereits erwähnt wurde, müssen die flächigen Verpackungszuschnitte 20 in Richtung der jeweiligen Getränkedosen 31 auf die jeweiligen Getränkedosen 31 über das Arbeitswerkzeug 72 aufgedrückt werden. - Somit muss das Arbeitswerkzeug 72 zum Aufbringen jedes flächigen Verpackungszuschnittes 20 eine bestimmte Kraft auf den jeweiligen flächigen Verpackungszuschnitt 20 aufbringen, welche in Richtung nach unten bzw. in Richtung der jeweiligen Getränkedosen 31 wirkt. Damit das Arbeitswerkzeug 72 zu einem bestimmten Zeitpunkt keine verhältnismäßig große Kraft aufbringen muss, werden die flächigen Verpackungszuschnitte 20 auch im Ausführungsbeispiel nach
Fig. 20 über das Arbeitswerkzeug 72 zeitversetzt auf die Gruppierungen 41 aufgebracht. Zudem ist das Arbeitswerkzeug 72 funktionsgemäß entsprechend dem Ausführungsbeispiel der nachfolgendenFiguren 21 bis 23 ausgebildet. - Aus einer Zusammenschau der
Fig. 19 mit derFig. 20 wird deutlich, dass sich die Reihenfolge, nach welcher flächige Verpackungszuschnitte 20 auf die Gruppierungen 41 aufgebracht werden, in der Variante gemäßFig. 20 von der Variante gemäßFig. 19 unterscheidet. Während bei der inFig. 19 gezeigten Variante zunächst auf eine in Förderrichtung FR der Transporteinrichtung 2 zuvorderst angeordnete Gruppierung 41 ein flächiger Verpackungszuschnitt 20 aufgebracht wird und die weiteren Gruppierungen 41 hierauf folgen, wird bei der inFig. 20 gezeigten Variante zumindest näherungsweise zeitgleich auf eine in Förderrichtung FR zuvorderst und eine in Förderrichtung FR zuhinterst angeordnete Gruppierung 41 ein jeweiliger flächiger Verpackungszuschnitt 20 angeordnet. Erst zeitlich hierauf folgend wird bei der inFig. 20 gezeigten Variante auf die weiteren Gruppierungen 41, welche sich zwischen der in Förderrichtung FR zuvorderst und der in Förderrichtung FR zuhinterst angeordneten Gruppierung 41 befinden, ein jeweiliger flächiger Verpackungszuschnitt 20 aufgebracht. - Auch für Gruppierungen 41, welche sich zwischen den in Förderrichtung FR zuvorderst und zuhinterst angeordneten Gruppierungen 41 befinden, erfolgt das Aufbringen von flächigen Verpackungszuschnitten 20 paarweise, so dass zumindest näherungsweise zeitgleich auf jeweils zwei Gruppierungen 41 jeweils zwei flächige Verpackungszuschnitte 20 aufgebracht werden.
- Auch im Ausführungsbeispiel nach
Fig. 20 sind im Bereich des zweiten Moduls 70 keine Führungsgeländer bzw. Führungsschienen und/oder Haltelemente vorgesehen, welche mit seitlichen Mantelflächen von Getränkedosen 31 in Anlage stehen könnten. Die Bewegung der Getränkedosen 31 im Bereich des zweiten Moduls 70 erfolgt über die Transporteinrichtung 2 ohne Anlage von seitlichen Mantelflächen der Getränkedosen 31 an Führungsschienen und/oder Halteelementen. - Die
Figuren 21 bis 23 zeigen jeweils eine schematische Ansicht einer Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges 72, wie es zuvor schon an mehreren Stellen erläutert wurde. - Die perspektivische Ansicht der
Fig. 21 verdeutlicht hierbei, dass das Arbeitswerkzeug 72 einen Träger 77 besitzt, welcher als Trägerplatte 78 ausgebildet ist und an welchem mehrere Manipulationselemente 73 hängend befestigt sind. Wird das Arbeitswerkzeug 72 mittels eines Industrieroboters 71 bewegt, so verbleibt der Träger 77 bzw. die Trägerplatte 78 hierbei durchgehend in einer horizontalen Orientierung. - Für sämtliche durch Getränkedosen 31 gebildete Artikel 30 eines jeweiligen herzustellenden Gebindes 36 umfasst das Arbeitswerkzeug 72 ein eigenes Manipulationselement 73, dessen konstruktive Ausgestaltung in den
Figuren 24 bis 26 jeweils detailliert gezeigt ist und welches mit dem flächigen Verpackungszuschnitt 20 bei einem Aufbringen auf Getränkedosen 31 kraftbeaufschlagt in Oberflächenkontakt tritt. - Über das Arbeitswerkzeug 72, wie es in den
Figuren 21 bis 23 dargestellt wird, können zumindest näherungsweise zeitgleich drei flächige Verpackungszuschnitte 20 auf Getränkedosen 31 aufgebracht werden, so dass über das Arbeitswerkzeug 72 zumindest näherungsweise zeitgleich mehrere Getränkedosen 31 über drei flächige Verpackungszuschnitte 20 zu drei Gebinden 36 zusammengefasst werden. - Durch eine alternative Anordnung von Manipulationselementen 73 auf unterschiedlichen Höhenniveaus besteht zudem die Möglichkeit, flächige Verpackungszuschnitte 20 entsprechend
Figuren 19 und20 zeitversetzt auf unterschiedliche Gruppierungen 41 aufzubringen. So können bei solchen Ausführungsformen Manipulationselemente 73, die einem ersten flächigen Verpackungszuschnitt 20 zugeordnet sind, gegenüber Manipulationselementen 73, die einem zweiten flächigen Verpackungszuschnitt 20 zugeordnet sind, auf unterschiedlichen Höhenniveaus angeordnet sein bzw. gegenüber dem Träger 77 eine unterschiedliche relative Beabstandung besitzen. - Die perspektivische Ansicht nach
Figur 21 lässt zudem erkennen, dass das Arbeitswerkzeug 72 mehrere seitliche Trennwände 79 sowie eine Rückwand 80 umfasst. Die seitlichen Trennwände 79 und die Rückwand 80 sind lotrecht zueinander orientiert. Auch sind die seitlichen Trennwände 79 und die Rückwand 80 jeweils hängend am Träger 77 bzw. an der Trägerplatte 78 angeordnet, von welchem Träger 77 bzw. von welcher Trägerplatte 78 auch die Manipulationselemente 73 jeweils hängend getragen werden. - Die Beabstandung zwischen zwei benachbarten seitlichen Trennwänden 79 ist hierbei derart gewählt, dass ein jeweiliger flächiger Verpackungszuschnitt 20 formschlüssig oder mit geringem Spiel zwischen zwei benachbarten Trennwänden 79 angeordnet werden kann. Die Rückwand 80 legt eine Position für einen zwischen benachbarten Trennwänden 79 angeordneten flächigen Verpackungszuschnitt 20 in einer weiteren Raumrichtung fest. Ein flächiger Verpackungszuschnitt 20 kann daher mit der Rückwand 80 sowie mit zwei benachbarten seitlichen Trennwänden 79 jeweils in Anlage stehen oder lediglich geringfügig gegenüber den seitlichen Trennwänden 79 bzw. geringfügig gegenüber der Rückwand 80 beabstandet sein.
- Da durch die seitlichen Trennwände 79 und die Rückwand 80 eine relative Bewegung eines aufgenommenen flächigen Verpackungszuschnittes 20 gegenüber den Manipulationselementen 73 in mehreren Raumrichtungen unterbunden wird, kann mit hoher Sicherheit gewährleistet werden, dass die Manipulationselemente 73 bei einem Aufbringen des flächigen Verpackungszuschnittes 20 zielgenau auf eine vorgegebene Position des flächigen Verpackungszuschnittes 20 auf der jeweiligen Gruppierung 41 treffen.
- Die seitlichen Trennwände 79 besitzen zudem noch eine weitere Funktion, welche aus einer Zusammenschau der
Figuren 17 und21 deutlich wird. Wie vorhergehend erwähnt, werden im Bereich des ersten Moduls 60 Gruppierungen 41 aus Getränkedosen 31 gebildet, wobei diese gebildeten Gruppierungen 41 über die Transporteinrichtung 2 beabstandet zueinander in Förderrichtung FR bewegt werden und hierbei in den Bereich des zweiten Moduls 70 gelangen. - Um flächige Verpackungszuschnitte 20 auf die Gruppierungen 41 zielgenau aufbringen zu können, so dass die Getränkedosen 31 jeweils auf die für sie vorgesehenen Öffnungen 23 treffen, ist es erforderlich, dass eine zwischen aufeinanderfolgenden Gruppierungen 41 ausgebildete relative Beabstandung sehr genau einer vorgegebenen Soll-Beabstandung entspricht. Für den Fall, dass eine Getränkedose 31 während der Bewegung über die Transporteinrichtung 2 oder während eines Einteilens der Getränkedosen 31 in Gruppierungen 41 ungewollt verrutscht, kann es hierbei sein, dass sich diese Getränkedose 31 zu nah an einer vorauseilenden Gruppierung 41 oder zu nah an einer nacheilenden Gruppierung 41 befindet.
- Um einen solchen Fehler zu korrigieren bzw. um die Getränkedose 31 sodann in eine Position zu verschieben, bei welcher die Getränkedose 31 bei Aufbringen des flächigen Verpackungszuschnittes 20 zielgenau auf eine jeweilige Öffnung 23 trifft, wird die jeweilige Getränkedose 31 bedarfsweise über die seitlichen Trennwände 79 verschoben.
- Wie dies die
Figuren 21 ,22 und23 erkennen lassen, verjüngen sich die seitlichen Trennwände 79 jeweils in Gegenrichtung des Trägers 77. Zum Aufbringen des flächigen Verpackungszuschnittes 20 wird das Arbeitswerkzeug 72 in Richtung der Getränkedosen 31 bzw. in Richtung der jeweiligen Gruppierungen 41 bewegt, wobei die seitlichen Trennwände 79 hierbei in einen Freiraum eintauchen, welcher zwischen aufeinanderfolgenden Gruppierungen 41 ausgebildet ist. Sofern sich in diesem Freiraum eine Getränkedose 31 befindet, die ungewollt verrutscht ist bzw. deren Position nicht mit einer Soll-Position übereinstimmt, schiebt eine seitliche Trennwand 79 diese Getränkedose 31 in eine vorgesehene Soll-Position zurück. - Hierdurch treffen die Getränkedosen 31 zielgenau auf die Öffnungen 23 des flächigen Verpackungszuschnittes 20, wodurch zusätzlich ein Risiko reduziert werden kann, dass während des Eindrückens der Getränkedosen 31 in die Öffnungen 23 ein Riss im flächigen Verpackungszuschnitt 20 entsteht.
- Die sich in Gegenrichtung des Trägers 77 verjüngende Formgebung der seitlichen Trennwände 79 hat sich zudem bewährt, um eine Beschädigung der Getränkedosen 31 während eines Kontaktes mit den seitlichen Trennwänden 79 sowie ein Kippen der Getränkedosen 31 während des Schiebens zu vermeiden.
- Um einen flächigen Verpackungszuschnitt 20 aus einem Magazin 8 (vgl.
Figur 28 ) entnehmen zu können, um den sodann entnommenen flächigen Verpackungszuschnitt 20 in Richtung der Gruppierungen 41 bewegen zu können und um den jeweiligen in Richtung der Gruppierungen 41 bewegten flächigen Verpackungszuschnitt 20 bis zum Aufbringen auf eine jeweilige Gruppierung 41 fest am Arbeitswerkzeug 72 halten zu können, umfasst das Arbeitswerkzeug 72 mehrere Sauginstrumente 14, die zuvor schon als Vakuumsauger 14 bezeichnet und erläutert worden waren (vgl. hierzu dieFiguren 6 bis 8 ). - Die Sauginstrumente 14 oder Vakuumsauger sind jeweils mit Unterdruck beaufschlagbar bzw. können flächige Verpackungszuschnittes 20 über Unterdruck am Arbeitswerkzeug 72 fixieren. Das Arbeitswerkzeug 72 umfasst hierzu für jeden entgegenzunehmenden flächigen Verpackungszuschnitt 20 mehrere solcher Sauginstrumente 14, so dass der jeweilige flächige Verpackungszuschnitt 20 über die jeweiligen mehreren Sauginstrumente 14 sicher am Arbeitswerkzeug 72 gehalten werden kann.
- In
Fig. 22 sind die Sauginstrumente 14 nochmals vergrößert dargestellt. Auch zeigt dieFig. 22 nochmals vergrößert den Träger 77 bzw. die Trägerplatte 78, an welcher die Manipulationselemente 73, die seitlichen Trennwände 79 sowie die Rückwand 80 jeweils hängend befestigt sind. Wie zuvor schon erläutert, können sich Manipulationselemente 73, die einem ersten flächigen Verpackungszuschnitt 20 zugeordnet sind, gegenüber weiteren Manipulationselementen 73, die einem weiteren flächigen Verpackungszuschnitt 20 zugeordnet sind, auf unterschiedlichen Höhenniveau bzw. in unterschiedlicher Beabstandung gegenüber der dem Träger 77 bzw. gegenüber der Trägerplatte 78 befinden. - Aus der perspektivischen Draufsicht auf das Arbeitswerkzeug 72 von unten gemäß
Fig. 23 ist zu erkennen, dass die seitlichen Trennwände 79 parallel zueinander orientiert sind. Rechtsseitig ist inFig. 23 ein flächiger Verpackungszuschnitt 20 dargestellt, welcher vom Arbeitswerkzeug 72 zwischen zwei seitlichen Trennwänden 79 gehalten wird. Für jede Getränkedose 31 bildet der flächige Verpackungszuschnitt 20 bereits eine jeweilige Öffnung 23 aus, in welche die jeweilige Getränkedose 31 eingesteckt bzw. eingedrückt werden kann. Zur Verdeutlichung ist inFig. 23 bereits eine Getränkedose 31 dargestellt, welche in eine Öffnung 23 des flächigen Verpackungszuschnittes 20 über das Arbeitswerkzeug 72 eingedrückt wurde und nun am flächigen Verpackungszuschnitt 20 festgesetzt ist. - Bei den hier dargestellten Ausführungsformen bildet der flächige Verpackungszuschnitt 20 beim Aufbringen auf eine jeweilige Gruppierung 41 bereits für jede Getränkedose 31 der jeweiligen Gruppierung 41 eine zugeordnete Öffnung 23 aus. In weiteren Ausführungsformen kann es jedoch auch sein, dass ein zum Ausbilden der Öffnungen 23 jeweils vorgesehener Bereich im flächigen Verpackungszuschnitt 20 vorgestanzt ist und dass die Öffnungen 23 erst bei Aufbringen des flächigen Verpackungszuschnittes 20 auf die Getränkedosen 31 ausgebildet werden. Die Getränkedosen 31 können hierbei kraftbeaufschlagt gegen den vorgestanzten Bereich geführt werden, wobei der vorgestanzte Bereich zumindest teilweise aus dem flächigen Verpackungszuschnitt 20 abgetrennt wird und hierdurch Öffnungen 23 im flächigen Verpackungszuschnitt 20 entstehen. Auch solche Ausführungsformen eines flächigen Verpackungszuschnittes 20 können mittels der Ausführungsform eines Arbeitswerkzeuges 72 entsprechend
Figuren 21 bis 23 auf mehrere Getränkedosen 31 aufgebracht werden. - In der perspektivischen Ansicht der
Fig. 24 ist eine Ausführungsform eines Manipulationselementes 73 dargestellt. Das Manipulationselement 73 ist Bestandteil der Ausführungsform des Arbeitswerkzeuges 72 gemäß denFiguren 21 bis 23 , kann jedoch losgelöst von dieser Ausführungsform im allgemeinen Zusammenhang Verwendung finden bzw. ggf. Bestandteil weiterer Ausführungsformen sein. - Das in
Fig. 24 gezeigte Manipulationselement 73 umfasst eine Kontaktfläche 81, welche mit dem flächigen Verpackungszuschnitt 20 zum Eindrücken einer Getränkedose 31 in eine zugeordnete Öffnung 23 kraftbeaufschlagt in Oberflächenkontakt gebracht wird. Die Kontaktfläche 81 besitzt eine geschwungene Formgebung. - Aus einer Zusammenschau der
Figuren 24 und25 wird zudem deutlich, dass die Kontaktfläche 81 des Manipulationselementes 73 unmittelbar bei Auftreffen auf den flächigen Verpackungszuschnitt 20 nicht allumfänglich bzw. lediglich bereichsweise am flächigen Verpackungszuschnitt 20 anliegt. Wird das Manipulationselement 73 ausgehend von seiner Position nachFig. 25 weiter in Richtung der Getränkedose 31 bewegt, so tritt die Kontaktfläche 81 des Manipulationselementes 73 aufgrund einer elastischen Verformung des flächigen Verpackungszuschnittes 20 im Bereich unmittelbar um eine jeweilige Durchtrittsöffnung 23 herum zu einem bestimmten Zeitpunkt entlang des gesamten Umfangsverlaufs der jeweiligen im flächigen Verpackungszuschnitt 20 ausgebildeten Öffnung 23 mit dem flächigen Verpackungszuschnitt 20 in Kontakt und drückt sodann die Getränkedose 31 durch die Öffnung 23, bis die Getränkedose 31 fest am flächigen Verpackungszuschnitt 20 gehalten wird. - Aufgrund der geschwungenen Formgebung der Kontaktfläche 81 wird eine zum Eindrücken einer jeweiligen Getränkedose 31 in eine jeweilige Öffnung 23 notwendige Kraft entlang des Umfangsverlaufs der Öffnung 23 zeitlich versetzt auf den flächigen Verpackungszuschnitt 20 aufgebracht. Somit tritt das Manipulationselement 73 bei einem beginnenden Eindrücken einer Getränkedose 31 in eine jeweilige Öffnung 23 zunächst an mehreren entlang des Umfangsverlaufs der jeweiligen Öffnung 23 versetzten Bereichen mit dem flächigen Verpackungszuschnitt 20 in Oberflächenkontakt.
- Erst während des weiteren Eindrückens der jeweiligen Getränkedose 31 in die jeweilige Öffnung 23 wird ein Bereich, mit welchem das Manipulationselement 73 über die Kontaktfläche 81 mit dem flächigen Verpackungszuschnitt 20 in Anlage gelangt, flächig vergrößert, wodurch das Risiko eines ungewollten Einreißens des flächigen Verpackungszuschnittes 20 im Bereich der jeweiligen Öffnung 23 sehr gering gehalten werden kann.
- Abgesehen von dem hier beispielhaft gezeigten geschwungenen Verlauf der Kontaktfläche 81 existieren weitere Ausführungsformen zur Ausbildung der Kontaktfläche 81 des Manipulationselementes 73, mit welchen sich die zum Eindrücken einer jeweiligen Getränkedose 31 in eine jeweilige Öffnung 23 notwendige Kraft entlang des Umfangsverlaufs der jeweiligen Öffnung 23 zeitlich versetzt auf den flächigen Verpackungszuschnitt 20 aufbringen lässt. Beispielsweise kann die Kontaktfläche 81 hierbei geradlinig ausgebildet und schräg gegenüber dem flächigen Verpackungszuschnitt 20 angestellt sein.
- Auch haben sich Ausführungsformen bewährt, bei welchen die als Bestandteil eines Arbeitswerkzeuges 72 ausgebildeten Manipulationselemente 73 zum zeitlich versetzten Aufbringen einer zum Eindrücken einer jeweiligen Getränkedose 31 in eine jeweilige Öffnung 23 vorgesehenen Kraft gedreht werden. Eine Drehachse kann hierbei entlang einer Längsachse der jeweiligen Getränkedose 31 verlaufen. Die Formgebung der Kontaktfläche 81 des jeweiligen Manipulationselementes 73 kann hierbei weiterhin einen geschwungenen Verlauf besitzen oder schräg gegenüber dem flächigen Verpackungszuschnitt 20 angestellt sein.
- In der vergrößerten Ansicht der
Fig. 26 sind nochmals einzelne Aspekte der Darstellung nachFig. 25 detailliert bzw. vergrößert abgebildet. Der geschwungene bzw. kurvenförmige Verlauf der Kontaktfläche 81 des Manipulationselementes 73 ist weiterhin zu erkennen. Auch zeigt dieFig. 26 , dass der flächige Verpackungszuschnitt 20 im Bereich einer jeweiligen Öffnung 23 mehrere Fixier- oder Haltelaschen 25 besitzt (vgl. zu den Fixierlaschen oder Haltelaschen auch dieFig. 25 ). Eine jeweilige Getränkedose 31 bildet zudem einen oberen Rand 24 bzw. Falz (vgl.Fig. 27 ) aus, welcher um einen in den Figuren nicht mit dargestellten Verschluss einer jeweiligen Getränkedose 31 verläuft. - Zeitlich nachdem eine jeweilige Getränkedose 31 in eine jeweilige Öffnung 23 eingedrückt wurde, sind die Haltelaschen oder Fixierlaschen 25 jeweils unterhalb des jeweiligen oberen Randes 24 angeordnet, und setzen den flächigen Verpackungszuschnitt 20 in axialer Richtung unbeweglich an der jeweiligen Getränkedose 31 fest. Um eine zum Eindrücken der Getränkedosen 31 in die Öffnungen 23 notwendige Kraft gering zu halten, haben sich Ausführungsformen bewährt, bei welchen die Haltelaschen 25 zeitlich vor einem Eindrücken der Getränkedosen 31 in die Öffnungen 23 vorgebogen werden bzw. ggf.in eine aufrechte Orientierung entsprechend
Fig. 25 überführt werden. - Die
Fig. 27 zeigt eine schematische Perspektivansicht einer Verpackungseinheit 35 oder eines Gebindes 36, wie es mit diversen Ausführungsformen des erfindungsgemäßen Arbeitswerkzeuges 72 hergestellt werden kann. Das Gebinde 36 umfasst vorliegend genau acht Getränkedosen 31, welche über einen flächigen Verpackungszuschnitt 20 aneinandergehalten werden. Die Getränkedosen 31 wurden hierzu in Öffnungen 23 des flächigen Verpackungszuschnittes 20 mittels eines Arbeitswerkzeuges 72 (vgl.Figuren 21 bis 23 ) eingedrückt, wodurch die Haltelaschen oder Fixierlaschen 25 unterhalb der oberen Ränder 24 angeordnet werden, welche Haltelaschen 25 den flächigen Verpackungszuschnitt 20 in axialer Richtung unbeweglich an den Getränkedosen 31 festsetzen. - Die
Fig. 28 zeigt eine schematische Perspektivansicht einer weiteren Ausführungsform einer erfindungsgemäßen Verpackungsvorrichtung 1, bei welcher eine Ausführungsform eines erfindungsgemäßen Industrieroboters 71 sowie eine Ausführungsform eines erfindungsgemäßen Arbeitswerkzeuges 72 Verwendung finden. Der Industrieroboter 71 kann beispielsweise als Portalsystem oder als Mehrachsroboter ausgebildet sein und ist inFig. 28 aus Gründen der Übersichtlichkeit nicht mit dargestellt. - Die Verpackungsstrecke der Verpackungsvorrichtung 1 umfasst eine Bereitstellung 61, welche Getränkedosen 31 in mehreren parallelen Reihen transportiert. Zum Transport in mehreren parallelen Reihen besitzt die Bereitstellung 61 mehrere Führungsgeländer oder Gassenbleche 4, wobei zwischen unmittelbar benachbarten Führungsgeländern oder Gassenblechen 4 ein einreihiger Strom an Getränkedosen 31 bewegt wird.
- Die Ausführungsform nach
Fig. 28 umfasst weiterhin eine Transporteinrichtung 2, welche auf ihr abgesetzte Getränkedosen 31 in Förderrichtung FR bewegt. Die Förderrichtung FR und die Bewegungsrichtung, mittels welcher die Bereitstellung 61 Getränkebehälter 31 in mehreren parallelen Reihen oder Gassen 3 transportiert, sind parallel zueinander orientiert. - Weiter umfasst die Verpackungsvorrichtung 1 eine Handhabungseinrichtung 76 mit mehreren Greifköpfen 11, über welche die Handhabungseinrichtung 76 bis dahin in mehreren parallelen Reihen oder Gassen 3 über die Bereitstellung 61 bewegte Getränkedosen 31 entgegennehmen und auf der Transporteinrichtung 2 als Gruppierung 41 absetzen kann. Auch bei der Verpackungsstrecke der Verpackungsvorrichtung 1 nach
Fig. 28 ist vorgesehen, dass die Getränkedosen 31 einer jeweiligen Gruppierung 41 bereits unmittelbar bei Absetzen auf der Transporteinrichtung 2 eine für das Aufbringen des jeweiligen flächigen Verpackungszuschnittes 20 vorgesehene bzw. hierfür geeignete Ausrichtung zueinander besitzen. - Um flächige Verpackungszuschnitte 20 auf die jeweils mehrere Getränkedosen 31 umfassenden Gruppierungen 41 aufbringen zu können, besitzt die Verpackungsvorrichtung 1 vorliegend sechs Arbeitswerkzeuge 72. Die Arbeitswerkzeuge 72 können hierbei einen Aufbau entsprechend der vorherig zu den
Figuren 21 bis 23 beschriebenen Ausführungsform besitzen und flächige Verpackungszuschnitte 20 auf Gruppierungen 41 aufbringen, wie dies vorhergehend in der denFiguren 21 bis 23 zugehörigen Beschreibung bereits erläutert wurde. - Weiter umfasst die Verpackungsvorrichtung 1 ein Magazin 8, welches die noch nicht auf Gruppierungen 41 aufgebrachten Verpackungszuschnitte 20 aufnimmt und bereithält. Hierzu umfasst das Magazin 8 bspw. mehrere vertikal ausgerichtete Zinken 82, wobei eine jeweilige Zinke 82 durch eine jeweilige Öffnung 23 eines jeweiligen im Magazin 8 aufgenommenen flächigen Verpackungszuschnittes 20 greift. Die flächigen Verpackungszuschnitte 20 werden somit über die Zinken 82 im Magazin 8 gehalten.
- In der Praxis kann es sein, dass die Arbeitswerkzeuge 72 eine relativ hohe Kraft aufwenden müssen, um einen jeweiligen flächigen Verpackungszuschnitt 20 auf eine jeweilige Gruppierung 41 aufzubringen. Unter Berücksichtigung des Gebindes 36 gemäß
Fig. 27 ist hierin zu erkennen, dass ein oberer Rand 32 einer jeweiligen Getränkedose 31 durch eine jeweilige Öffnung 23 gesteckt werden muss, sofern ein jeweiliger flächiger Verpackungszuschnitt 20 auf eine jeweilige Gruppierung 41 aufgebracht werden soll. Da der flächige Verpackungszuschnitt 20 hierbei elastisch verformt werden muss, kann es sein, dass bei einem Aufbringen des Verpackungszuschnittes 20 auf eine jeweilige Gruppierung 41 einzelne oder mehrere der Getränkedosen 31 ungewollt kippen. Mittels der Manipulationselemente 73, welche jeweils Bestandteil der Arbeitswerkzeuge 72 sind, kann diese Kraft bereits betragsmäßig reduziert werden. - Um eine Widerstandskraft der flächigen Verpackungszuschnitte 20 im Bereich der Öffnungen 23 weiter zu reduzieren, werden die flächigen Verpackungszuschnitte 20 bei der Verpackungsvorrichtung 1 gemäß
Fig. 28 zunächst auf Matrizen 74 aufgelegt, wobei eine jeweilige Matrize 74 in eine jeweilige Öffnung 42 eines jeweiligen flächigen Verpackungszuschnittes 41 eintaucht. Die hier so bezeichneten Matrizen 74 entsprechen in ihrer Funktion somit den oben bereits unter Bezugnahme auf dieFiguren 6 bis 8 erläuterten Dehnkegel 19 und können diesen ggf. auch in ihrer Gestaltung ähneln oder entsprechen. - Es ist hierbei möglich, dass die Arbeitswerkzeuge 72 einen jeweiligen flächigen Verpackungszuschnitt 20 aus dem Magazin 8 entnehmen, zeitlich hierauf folgen die Matrizen 74 oder Dehnkegel 19 in die Öffnungen 23 des jeweiligen Verpackungszuschnittes 20 eintauchen und sodann mittels der Matrizen 74 einen jeweiligen Randbereich 24 einer jeweiligen Öffnung 23 elastisch verformen bzw. dehnen (vgl. hierzu die
Figuren 7 bis 10B sowie die entsprechenden Beschreibungspassagen), so dass hierdurch die zum Aufbringen des flächigen Verpackungszuschnittes 20 auf eine jeweilige Gruppierung 41 zu überwindende Widerstandskraft reduziert wird. - Bei der Ausführungsform gemäß
Fig. 28 ist jedoch vorgesehen, dass ein detailliert inFig. 29 dargestelltes Verbringungswerkzeug 83 einen jeweiligen flächigen Verpackungszuschnitt 20 aus dem Magazin 8 entnimmt und sodann auf die Matrizen 74 auflegt, so dass eine jeweilige Matrize 74 in eine jeweilige Öffnung 23 eines jeweiligen flächigen Verpackungszuschnittes 20 eingetaucht ist. Das Verbringungswerkzeug 83 verlässt sodann einen Nahbereich der Matrizen 74 und wird in Richtung des Magazins 8 zurückbewegt. - Zeitlich überlagert mit der Bewegung des Verbringungswerkzeuges 83 in Richtung des Magazins 8 werden die Arbeitswerkzeuge 72 in Richtung der auf die Matrizen 74 aufgelegten flächigen Verpackungszuschnitte 20 bewegt und treten sodann mit den weiterhin auf den Matrizen 74 aufliegenden flächigen Verpackungszuschnitten 20 in Kontakt. Hierauf werden die flächigen Verpackungszuschnitte 20 über die Arbeitswerkzeuge 72 in Richtung nach unten auf die Matrizen 74 aufgedrückt, wodurch Randbereiche 24 der Öffnungen 23 gedehnt werden.
- Nachfolgend nehmen die Arbeitswerkzeuge 72 die flächigen Verpackungszuschnitte 20 von den Matrizen 74 ab, bewegen die von den Matrizen 74 abgenommenen flächigen Verpackungszuschnitte 20 in Richtung der auf der Transporteinrichtung 2 angeordneten Gruppierungen 41 und bringen sodann die flächigen Verpackungszuschnitte 20 auf die Gruppierungen 41 auf. Da Randbereiche 24 der Öffnungen 23 vorhergehend mittels der Matrizen 74 gedehnt wurden, ist eine Widerstandskraft, welche zum Aufbringen der flächigen Verpackungszuschnitte 20 auf Gruppierungen 41 überwunden werden muss, gegenüber Ausführungsformen ohne eine vorhergehende solche Dehnung der Randbereiche 24 deutlich reduziert.
- Wie vorhergehend bereits erwähnt, werden die flächigen Verpackungszuschnitte 20 mittels eines Verbringungswerkzeuges 83 auf die Matrizen 74 aufgelegt, wobei eine jeweilige Matrize 74 in eine jeweilige Öffnung 23 eines jeweiligen flächigen Verpackungszuschnittes 20 eintaucht. Die Anzahl an Matrizen 74 muss somit mindestens der Anzahl an Öffnungen 23 entsprechen, welche die flächigen Verpackungszuschnitte 20 ausbilden. Damit die Matrizen 74 in die Öffnungen 23 eintauchen können, ist auch die Anordnung bzw. die Position der Matrizen 74 auf die jeweilige Anordnung bzw. Position der Öffnungen 23 abzustimmen, welche die flächigen Verpackungszuschnitte 20 ausbilden.
- Um unterschiedliche Gebinde 36 (Größe, Anordnung etc.) herzustellen, kann es sein, dass hierzu flächige Verpackungszuschnitte 20 benötigt werden, welche sich im Hinblick auf die jeweilige Anzahl der Öffnungen 23 und/oder ihre jeweilige Position bzw. Anordnung im flächigen Verpackungszuschnitt 20 unterscheiden. Somit kann es notwendig sein, dass die Matrizen 74 ausgetauscht werden müssen, sofern mittels der Verpackungsvorrichtung 1 in zeitlich aufeinanderfolgenden Verpackungsprozessen unterschiedliche Gebinde 36 hergestellt werden sollen.
- Um einen solchen Austausch von Matrizen 74 schnell und unkompliziert bewerkstelligen zu können, sind mehrere Matrizen 74 bei der Ausführungsform nach
Fig. 28 zu einem jeweiligen Formatteil 84 (vgl.Fig. 31 ) zusammengefasst. Sofern bei der Verpackungsvorrichtung 1 flächige Verpackungszuschnitte 20 gewechselt werden, welche sich im Hinblick auf eine Anzahl und/oder Anordnung der Öffnungen 23 unterscheiden, werden Formatteile 84 ausgetauscht, welche Formatteile 84 jeweils mehrere Matrizen 74 umfassen. Der Austausch von mehrere Matrizen 74 umfassenden Formatteilen 84 kann beispielsweise durch einen Benutzer oder in automatisierter Weise durch einen entsprechend ausgestatteten und entsprechend steuerbaren Industrieroboter vorgenommen werden. - Auch existieren Ausführungsformen, bei welchen mehrere Matrizen 74 umfassende Formatteile 84 bei Bedarf mittels eines fahrerlosen Transportsystems ausgetauscht werden können.
- Die
Figuren 29 und30 zeigen einzelne Details der Ausführungsform einer Verpackungsvorrichtung 1 nachFigur 28 . DieFig. 29 zeigt hierbei das vorherig bereits erwähnte Verbringungswerkzeug 83, welches flächige Verpackungszuschnitte 20 aus einem Magazin 8 entnehmen und auf die Matrizen 74 auflegen kann. Für jeden flächigen Verpackungszuschnitt 20 besitzt das Verbringungswerkzeug 83 vier zugeordnete Tragstößel 85, welche jeweils federnd gelagert sind und einen jeweiligen flächigen Verpackungszuschnitt 20 pneumatisch, d.h. durch unterdruckgesteuertes Erfassen und Aufnehmen ansaugen und erfassen können. - Die
Fig. 30 zeigt insbesondere nochmals die bereits inFig. 28 dargestellten Greiferköpfe 11, welche Getränkedosen 31 von einer Bereitstellung 61 (vgl.Fig. 28 ) entgegennehmen und als Gruppierung 41 auf der Transporteinrichtung 2 absetzen. Die Getränkedosen 31 einer jeweiligen Gruppierung 41 besitzen bereits unmittelbar bei Absetzen auf der Transporteinrichtung 2 eine für das Aufbringen des jeweiligen flächigen Verpackungszuschnittes 20 vorgesehene Ausrichtung zueinander. - Die
Fig. 31 zeigt nochmals detailliert das bereits zuFig. 28 beschriebene Magazin 8, in welchem flächige Verpackungszuschnitte 20 in gestapelter Form angeordnet sind. Weiterhin sind die Formatteile 84 zu erkennen, die jeweils mehrere Matrizen 74 umfassen und bei Bedarf ausgetauscht werden können. - Die schematische Seitenansicht der
Fig. 32 zeigt eine alternative Ausführungsform der Kontaktfläche 81 des Manipulationselements 73. - Die schematische Seitenansicht der
Fig. 33 zeigt eine weitere alternative Ausführungsform der Kontaktfläche 81 des Manipulationselements 73. Zusätzlich ist mindestens eine ansteuerbare Kontaktfläche 86 vorgesehen. Die ansteuerbare Kontaktfläche 86 wird beim Aufpressen des flächigen Verpackungszuschnittes 20 aus der Ebene der Kontaktfläche 81 herausgefahren, so dass ein zeitlich versetztes Aufdrücken des flächigen Verpackungszuschnittes 20 stattfindet. - Während des Aufdrückens oder zeitlich vor dem Abschließen des Aufdrückvorganges können die ansteuerbaren Kontaktflächen 86 wieder in die Kontaktfläche 81 aktiv oder passiv eingefahren werden.
- Die Ausführungsformen, Beispiele und Varianten der vorhergehenden Absätze, die Ansprüche oder die folgende Beschreibung und die Figuren, einschließlich ihrer verschiedenen Ansichten oder jeweiligen individuellen Merkmale, können unabhängig voneinander oder in beliebiger Kombination verwendet werden. Merkmale, die in Verbindung mit einer Ausführungsform beschrieben werden, sind für alle Ausführungsformen anwendbar, sofern die Merkmale nicht unvereinbar sind.
- Wenn auch im Zusammenhang der Figuren generell von "schematischen" Darstellungen und Ansichten die Rede ist, so ist damit keineswegs gemeint, dass die Figurendarstellungen und deren Beschreibung hinsichtlich der Offenbarung der Erfindung von untergeordneter Bedeutung sein sollen. Der Fachmann ist durchaus in der Lage, aus den schematisch und abstrakt gezeichneten Darstellungen genug an Informationen zu entnehmen, die ihm das Verständnis der Erfindung erleichtern, ohne dass er etwa aus den gezeichneten und möglicherweise nicht exakt maßstabsgerechten Größenverhältnissen der Artikel und/oder Teilen der Vorrichtung oder anderer gezeichneter Elemente in irgendeiner Weise in seinem Verständnis beeinträchtigt wäre. Die Figuren ermöglichen es dem Fachmann als Leser somit, anhand der konkreter erläuterten Umsetzungen des erfindungsgemäßen Verfahrens und der konkreter erläuterten Funktionsweise der erfindungsgemäßen Vorrichtung ein besseres Verständnis der Ansprüche.
- Die Erfindung wurde unter Bezugnahme auf eine bevorzugte Ausführungsform beschrieben. Es ist jedoch für einen Fachmann vorstellbar, dass Abwandlungen oder Änderungen der Erfindung gemacht werden können, ohne dabei den Schutzbereich der nachstehenden Ansprüche zu verlassen.
-
- 1
- Verpackungsvorrichtung
- 2
- Transporteinrichtung
- 3
- Gasse
- 4
- Gassenblech
- 5
- Drehmodul
- 6
- Drehteller
- 7
- Verpackungsmodul
- 8
- Magazin
- 9
- Vorbehandlungsmodul
- 10
- Abförderband
- 11
- erster Greiferkopf
- 12
- Packtulpe, Packtulpen
- 13
- zweiter Greiferkopf
- 14
- Vakuumsauger, Sauginstrument
- 15
- dritter Greiferkopf
- 16
- Vakuumsauger
- 17
- Antrieb
- 18
- Dehnwerkzeug, Dehnmatrize
- 19
- Dehnkegel
- 20
- Verpackungszuschnitt
- 20v
- vorbehandelter Verpackungszuschnitt
- 21
- Tragegriffzuschnitt
- 21v
- vorbehandelter Tragegriffzuschnitt
- 23
- Durchtrittsöffnung, Durchtrittsöffnungen, Öffnung
- 23v
- Durchtrittsöffnungen nach Vorbehandlung
- 24
- Randbereich, oberer Falz
- 24v
- vorbehandelter Randbereich
- 24e
- erwärmter Randbereich
- 25
- Fixierlasche, Haltelasche
- 25v
- Fixierlasche nach Vorbehandlung
- 26
- radialer Einschnitt
- 27
- Einschnitt
- 28
- Teilbereich
- 29
- Tragegrifföffnung
- 30
- Artikel
- 31
- Dose, Getränkedose
- 32
- Deckelrand
- 33
- Verjüngung, Einschnürung
- 34
- Verschluss
- 35
- Verpackungseinheit
- 36
- Gebinde
- 40
- Zusammenstellung
- 41
- Artikelgruppe, Gruppierung
- 50
- Werkzeug
- 51
- Druckstempel
- 60
- erstes Modul
- 61
- Bereitstellung
- 70
- zweites Modul
- 71
- Industrieroboter
- 72
- Arbeitswerkzeug
- 73
- Manipulationselement
- 74
- Matrize
- 75
- Arbeitsarm
- 76
- Handhabungseinrichtung
- 77
- Träger
- 78
- Trägerplatte
- 79
- Trennwand, seitliche Trennwand
- 80
- Rückwand
- 81
- Kontaktfläche
- 82
- Zinke
- 83
- Verbringungswerkzeug
- 84
- Formatteil
- 85
- Tragstößel
- 86
- ansteuerbare Kontaktfläche
- d23
- mittlerer Durchmesser einer Durchtrittsöffnung
- d23v
- mittlerer Durchmesser einer Durchtrittsöffnung nach entsprechender Vorbehandlung
- F
- Applikationskraft
- FR
- Förderrichtung, Transportrichtung
- hA
- horizontale Achse
- S
- Steuer- und/oder Regeleinrichtung
- vA1
- erste vertikale Achse
- vA2
- zweite vertikale Achse
Claims (14)
- Verpackungsvorrichtung (1) zur Herstellung von Verpackungseinheiten (35), die Verpackungseinheiten (35) umfassend mindestens einen Artikel (30), insbesondere umfassend mindestens eine Getränkedose (31), an dem mindestens ein zumindest bereichsweise flächig ausgebildeter Verpackungszuschnitt (20) angeordnet ist, welcher Verpackungszuschnitt (20) in dem flächig ausgebildeten Bereich mindestens eine Durchtrittsöffnung (23) für den mindestens einen Artikel (30) aufweist;
die Verpackungsvorrichtung (1) umfassend• mindestens eine Zuführeinrichtung (2) für den mindestens einen Artikel (30) oder für Zusammenstellungen (40) von mindestens zwei Artikeln (30);• ein Vorbehandlungsmodul (9) zur Vorbereitung des Verpackungszuschnitts (20) für die Applikation an dem mindestens einen Artikel (30);• ein erstes Verpackungsmodul (7) zum Applizieren und Festlegen des im Vorbehandlungsmodul (9) vorbereiteten Verpackungszuschnitts (20) an dem mindestens einen Artikel (30);• wobei das Vorbehandlungsmodul (9) mindestens eine Einrichtung umfasst, die ausgebildet ist, eine Widerstandskraft in einem Randbereich (24) der mindestens einen Durchtrittsöffnung (23) des im Vorbehandlungsmodul (9) vorbereiteten Verpackungszuschnitts (20) bei der nachfolgenden Applikation des Verpackungszuschnitts (20) an dem mindestens einen Artikel (30) zu reduzieren,• welche Einrichtung dazu ausgebildet ist, einen mittleren Durchmesser (d23) der mindestens einen Durchtrittsöffnung (23) zu vergrößern. - Verpackungsvorrichtung (1) nach Anspruch 1, die Verpackungseinheiten (35) umfassend mindestens zwei Artikel (30), insbesondere umfassend mindestens zwei Getränkedosen (31), die durch den mindestens einen Verpackungszuschnitt (20) zusammengefasst sind, welcher Verpackungszuschnitt (20) Durchtrittsöffnungen (23) für die mindestens zwei Artikel (30) aufweist;
die Verpackungsvorrichtung (1) umfassend• mindestens eine Zuführeinrichtung (2) für die mindestens zwei Artikel (30) oder für Zusammenstellungen (40) von mindestens zwei Artikeln (30);• ein Vorbehandlungsmodul (9) zur Vorbereitung des Verpackungszuschnitts (20) für die Applikation an den mindestens zwei Artikeln (30);• ein erstes Verpackungsmodul (7) zum Applizieren und Festlegen des Verpackungszuschnitts (20) an den mindestens zwei Artikeln (30);• wobei das Vorbehandlungsmodul (9) mindestens eine Einrichtung umfasst, die ausgebildet ist, eine Widerstandskraft in einem Randbereich (24) der Durchtrittsöffnungen (23) des Verpackungszuschnitts (20) bei der nachfolgenden Applikation des Verpackungszuschnitts (20) an den mindestens zwei Artikeln (30) zu reduzieren. - Verpackungsvorrichtung (1) nach Anspruch 1 oder 2, wobei die Einrichtung des Vorbehandlungsmodul (9) mindestens eine Dehnmatrize (18) umfasst.
- Verpackungsvorrichtung (1) nach Anspruch 3, wobei die mindestens eine Dehnmatrize (18) lösbar im Vorbehandlungsmodul (9) angeordnet sind.
- Verpackungsvorrichtung (1) nach Anspruch 4, wobei die Einrichtung des Vorbehandlungsmodul (9) eine Mehrzahl von Dehnmatrizen (18) aufweist, wobei die Dehnmatrizen (18) in unterschiedliche Anordnung und/oder Anzahl in dem Vorbehandlungsmodul (9) anordenbar sind.
- Verpackungsvorrichtung (1) nach einem der voranstehenden Ansprüche, wobei die Einrichtung des Vorbehandlungsmodul (9) mindestens eine Schneidvorrichtung und/oder mindestens eine Perforationseinrichtung umfasst.
- Verpackungsvorrichtung (1) nach einem der voranstehenden Ansprüche, wobei die Einrichtung des Vorbehandlungsmodul (9) mindestens eine Befeuchtungseinrichtung, insbesondere eine Bedampfungseinrichtung, umfasst oder wobei die Einrichtung des Vorbehandlungsmodul (9) mindestens eine Heizeinrichtung umfasst.
- Verfahren zur Herstellung von Verpackungseinheiten (35), die Verpackungseinheiten (35) umfassend mindestens einen Artikel (30), insbesondere umfassend mindestens eine Getränkedose (31), an der mindestens ein zumindest bereichsweise flächig ausgebildeter Verpackungszuschnitt (20) angeordnet ist, welcher Verpackungszuschnitt (20) ) in dem flächig ausgebildeten Bereich mindestens eine Durchtrittsöffnung (23) für den mindestens einen Artikel (30) aufweist;das Verfahren umfassend folgende Schritte:• Vorbehandeln des Verpackungszuschnitts (20) zum Reduzieren einer Widerstandskraft in einem Randbereich (24) der mindestens einen Durchtrittsöffnung (23) des Verpackungszuschnitts (20) beim Applizieren des Verpackungszuschnitts (20) an dem mindestens einen Artikel (30);• wobei ein mittlerer Durchmesser (d23) der mindestens einen Durchtrittsöffnung (23) vergrößert wird,• Applizieren und Festlegen des entsprechend im Vorbehandlungsmodul (9) vorbereiteten Verpackungszuschnitts (20) an dem mindestens einen Artikel (30);insbesondere Verfahren zur Herstellung von Verpackungseinheiten (35) mit einer Verpackungsvorrichtung (1) gemäß einem der Ansprüche 1 bis 7.
- Verfahren nach Anspruch 8, bei dem im Randbereich (24) der mindestens einen Durchtrittsöffnung (23) ausgebildete Fixierlaschen (25) zumindest bereichsweise umgeknickt werden, so dass die Fixierlaschen (25) anschließend aus einer Ebene, in welcher die mindestens einen Durchtrittsöffnung (23) angeordnet sind, herausragen.
- Verfahren nach einem der Ansprüche 8 oder 9, bei dem der Verpackungszuschnitt (20) auf eine Einrichtung mit mindestens einer Dehnmatrize (18) aufgedrückt wird.
- Verfahren nach Anspruch 10, wobei die Anzahl und Anordnung der Dehnmatrizen (18) der Anzahl und Anordnung der Durchtrittsöffnungen (23) des Verpackungszuschnitts (20) entspricht, und wobei der Verpackungszuschnitt (20) derart auf die Dehnmatrizen (18) aufgedrückt wird, dass die mindestens eine Dehnmatrizen (18) zumindest bereichsweise durch die mindestens einen Durchtrittsöffnung (23) durchtritt.
- Verfahren nach einem der Ansprüche 8 bis 11, wobei bei der Vorbehandlung in den Randbereich (24) der mindestens einen Durchtrittsöffnung (23) jeweils Einschnitte (27) und/oder (Mikro)Perforationen eingebracht werden, insbesondere radiale Einschnitte (27) und/oder radiale (Mikro)Perforationen.
- Verfahren nach einem der Ansprüche 8 bis 12, wobei bei der Vorbehandlung der Randbereich der mindestens einen Durchtrittsöffnung (23) angefeuchtet wird.
- Verfahren nach einem der Ansprüche 8 bis 13, wobei bei der Vorbehandlung der Randbereich der mindestens einen Durchtrittsöffnung (23) erwärmt wird.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019113176.6A DE102019113176A1 (de) | 2019-05-17 | 2019-05-17 | Verfahren und Vorrichtung zum Herstellen eines Multipacks mit mehreren Getränkebehältern |
| DE102019128874.6A DE102019128874A1 (de) | 2019-10-25 | 2019-10-25 | Verpackungsvorrichtung und Verfahren zur Herstellung von Verpackungseinheiten |
| DE102019135254.1A DE102019135254A1 (de) | 2019-12-19 | 2019-12-19 | Arbeitswerkzeug und Verfahren zum Herstellen eines mehrere Getränkedosen aufweisenden Multipacks |
| PCT/EP2020/061561 WO2020233943A1 (de) | 2019-05-17 | 2020-04-24 | Verpackungsvorrichtung und verfahren zur herstellung von verpackungseinheiten |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3969377A1 EP3969377A1 (de) | 2022-03-23 |
| EP3969377B1 true EP3969377B1 (de) | 2025-02-19 |
| EP3969377C0 EP3969377C0 (de) | 2025-02-19 |
Family
ID=70464923
Family Applications (4)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20171422.7A Active EP3738895B1 (de) | 2019-05-17 | 2020-04-24 | Verfahren und vorrichtung zum herstellen eines multipacks mit mehreren getränkebehältern |
| EP20719916.7A Active EP3969378B1 (de) | 2019-05-17 | 2020-04-24 | Arbeitswerkzeug und verfahren zum herstellen eines mehrere getränkedosen aufweisenden multipacks |
| EP21206387.9A Pending EP3974329A1 (de) | 2019-05-17 | 2020-04-24 | Verfahren und vorrichtung zum herstellen eines multipacks mit mehreren getränkebehältern |
| EP20719915.9A Active EP3969377B1 (de) | 2019-05-17 | 2020-04-24 | Verpackungsvorrichtung und verfahren zur herstellung von verpackungseinheiten |
Family Applications Before (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20171422.7A Active EP3738895B1 (de) | 2019-05-17 | 2020-04-24 | Verfahren und vorrichtung zum herstellen eines multipacks mit mehreren getränkebehältern |
| EP20719916.7A Active EP3969378B1 (de) | 2019-05-17 | 2020-04-24 | Arbeitswerkzeug und verfahren zum herstellen eines mehrere getränkedosen aufweisenden multipacks |
| EP21206387.9A Pending EP3974329A1 (de) | 2019-05-17 | 2020-04-24 | Verfahren und vorrichtung zum herstellen eines multipacks mit mehreren getränkebehältern |
Country Status (8)
| Country | Link |
|---|---|
| US (3) | US12304674B2 (de) |
| EP (4) | EP3738895B1 (de) |
| CN (2) | CN216684976U (de) |
| CA (1) | CA3138912A1 (de) |
| ES (2) | ES3017832T3 (de) |
| HU (1) | HUE071235T2 (de) |
| PL (1) | PL3969377T3 (de) |
| WO (2) | WO2020233942A1 (de) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020233942A1 (de) | 2019-05-17 | 2020-11-26 | Krones Aktiengesellschaft | Arbeitswerkzeug und verfahren zum herstellen eines mehrere getränkedosen aufweisenden multipacks |
| DE102020126787A1 (de) * | 2020-10-13 | 2022-04-14 | Khs Gmbh | Verpackungsmaschine sowie Verfahren zur Verpackung einer Behältnisgruppe aus mehreren Behältnissen |
| CA3155193A1 (en) | 2021-04-13 | 2022-10-13 | Douglas Machine Inc. | System & process for forming retained container groups from arrayed container groups |
| JP2024533677A (ja) * | 2021-09-24 | 2024-09-12 | グラフィック パッケージング インターナショナル エルエルシー | 容器用キャリアを形成するためのブランクを整える方法およびシステム |
| JP2024537814A (ja) * | 2021-09-30 | 2024-10-16 | ウエストロック・パッケージング・システムズ・エルエルシー | 包装システム |
| DE102021129507A1 (de) | 2021-11-12 | 2023-05-17 | Krones Aktiengesellschaft | Multipack und Verfahren zum Herstellen eines Multipacks |
| MX2024006138A (es) * | 2021-11-23 | 2024-06-04 | Westrock Packaging Systems Llc | Sistema y aparato de empaque. |
| TW202332636A (zh) | 2021-12-14 | 2023-08-16 | 美商偉斯特洛克包裝系統有限責任公司 | 包裝系統 |
| DE102022115413A1 (de) * | 2022-06-21 | 2023-12-21 | Krones Aktiengesellschaft | Verfahren und Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten sowie Applikationskopf zur jeweiligen Verwendung hierbei |
| DE102022121899A1 (de) * | 2022-08-30 | 2024-02-29 | Krones Aktiengesellschaft | Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten und Verfahren zur Herstellung von Verpackungseinheiten |
| DE102023109908A1 (de) | 2023-04-19 | 2024-10-24 | Krones Aktiengesellschaft | Verpackungsvorrichtung und Verfahren zum Zusammenfassen von mindestens zwei Artikeln über einen Verpackungszuschnitt |
| DE102023111455A1 (de) | 2023-05-03 | 2024-11-07 | Krones Aktiengesellschaft | Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten und Verfahren zur Versorgung einer solchen Verpackungsvorrichtung mit Verpackungszuschnitten |
| DE102023120529A1 (de) * | 2023-08-02 | 2025-02-06 | Krones Aktiengesellschaft | Verpackungsvorrichtung zum Anbringen eines Verpackungszuschnitts an eine Artikelzusammenstellung, Verpackungszuschnitt, Verpackungseinheit und Verfahren zum Herstellen einer Verpackungseinheit |
| DE102023135618A1 (de) * | 2023-12-18 | 2025-06-18 | Krones Aktiengesellschaft | Transportstrecke und Verfahren zur geschobenen Beförderung von Artikeln |
| WO2026012748A1 (de) | 2024-07-09 | 2026-01-15 | Krones Aktiengesellschaft | Vorrichtung und verfahren zur vorbehandlung von verpackungszuschnitten sowie verpackungsvorrichtung zur herstellung von verpackungseinheiten |
| DE102024119499A1 (de) | 2024-07-09 | 2026-01-15 | Krones Aktiengesellschaft | Vorrichtung und Verfahren zur Vorbehandlung von Verpackungszuschnitten sowie Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten |
| DE102024119498A1 (de) * | 2024-07-09 | 2026-01-15 | Krones Aktiengesellschaft | Vorrichtung und Verfahren zur Vorbehandlung von Verpackungszuschnitten sowie Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten |
| DE102024131764A1 (de) | 2024-10-30 | 2026-04-30 | Krones Aktiengesellschaft | Packmaschine und Verfahren zum Herstellen von Gebinden |
| DE102024131763A1 (de) | 2024-10-30 | 2026-04-30 | Krones Aktiengesellschaft | Packmaschine und Verfahren zum Herstellen von Gebinden |
Family Cites Families (33)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3023554A (en) * | 1958-01-24 | 1962-03-06 | Tec Pak Inc | Article banding method |
| US2936070A (en) * | 1958-04-15 | 1960-05-10 | Illinois Tool Works | Can carrier |
| US3032944A (en) * | 1959-12-24 | 1962-05-08 | Illinois Tool Works | Container and carrier assembling machine |
| US3137109A (en) * | 1961-05-26 | 1964-06-16 | Illinois Tool Works | Method of making a carrier for containers |
| US3407563A (en) * | 1964-08-17 | 1968-10-29 | R A Jones & Company Inc | Packaging method and apparatus |
| US3509684A (en) * | 1965-01-27 | 1970-05-05 | Owens Illinois Inc | Apparatus for packaging containers |
| US3742677A (en) * | 1971-07-21 | 1973-07-03 | Owens Illinois Inc | Method and apparatus for applying a carrier to a cluster of containers |
| US4018027A (en) | 1975-06-02 | 1977-04-19 | Byron V. Curry et al. | Heat installed multi-pack carrier machine |
| DE3046423A1 (de) * | 1980-12-10 | 1982-07-15 | Wanfried-Druck Kalden Gmbh, 3442 Wanfried | Verfahren und vorrichtung zum anbringen eines eine anzahl von gegenstaenden zu einer handhabungseinheit verbindenden traegers |
| US4953342A (en) | 1982-07-01 | 1990-09-04 | Hynes Charles M | Multi package containers |
| GB8400748D0 (en) | 1984-01-12 | 1984-02-15 | Mead Corp | Applicator device |
| US4817361A (en) * | 1988-02-16 | 1989-04-04 | Grip-Pak, Inc. | Carrier assembling apparatus |
| US4805372A (en) | 1988-03-31 | 1989-02-21 | Nigrelli Systems, Inc. | Contoured package cover dispenser |
| US5117609A (en) | 1990-05-07 | 1992-06-02 | Illinois Tool Works, Inc. | Apparqus and method for applying a multi-package carrier |
| US5088269A (en) * | 1990-11-26 | 1992-02-18 | Nigrelli Systems, Inc. | Process and apparatus for producing a sanitary carrier for a plurality of containers |
| US5125506A (en) * | 1991-04-18 | 1992-06-30 | Imperial Packaging Inc. | Carriers of multiples of flanged containers |
| US5237796A (en) * | 1992-06-12 | 1993-08-24 | Forma-Pack, L.P. | Method and apparatus for differential softening of thermoformable plastic |
| US5359830A (en) | 1992-09-11 | 1994-11-01 | Riverwood International Corporation | Clip-type article carrier packaging mechanism |
| WO1995011174A1 (en) * | 1993-10-18 | 1995-04-27 | Imperial Pagkaging, Inc. | Paperboard carrier for containers |
| US5791121A (en) * | 1996-02-07 | 1998-08-11 | Bernier; Bayne | Apparatus for attachment of carrier sheet to containers |
| GB9716324D0 (en) * | 1997-08-01 | 1997-10-08 | Mead Corp | Packaging machine and method of carton set up |
| US8112970B2 (en) * | 2007-10-05 | 2012-02-14 | Illinois Tool Works Inc. | Flexible carrier and system for application to a plurality of containers |
| GB0801889D0 (en) | 2008-02-01 | 2008-03-12 | Meadwestvaco Packaging Systems | Twin packaging line and metering system |
| DE102009026220B4 (de) | 2009-07-22 | 2023-11-30 | Krones Aktiengesellschaft | Verfahren und Verpackungsmaschine zum Gruppieren und Verbinden von Artikeln |
| DE102013113754A1 (de) | 2013-12-10 | 2015-06-11 | Krones Aktiengesellschaft | Verfahren zur Bildung von Gebinden und zu deren Palettierung sowie Förder- und Handhabungsvorrichtung für Artikel und Gebinde |
| GB201411919D0 (en) | 2014-07-03 | 2014-08-20 | British Polythene Ltd | A container carrier |
| WO2018049429A1 (en) * | 2016-09-12 | 2018-03-15 | Westrock Packaging Systems, Llc | Applicator plate, apparatus and method |
| US10457430B2 (en) | 2017-09-22 | 2019-10-29 | American Canning Machines, LLC | Apparatus for coupling plastic can carriers to cans |
| US11124341B2 (en) * | 2017-10-19 | 2021-09-21 | Tommy L. Patton | Plastic bottle retaining apparatus and advertising platform |
| ES1208411Y (es) * | 2018-02-22 | 2018-06-21 | Ferres Josep Maria Berga | Dispositivo portador de latas de bebidas |
| WO2020233942A1 (de) | 2019-05-17 | 2020-11-26 | Krones Aktiengesellschaft | Arbeitswerkzeug und verfahren zum herstellen eines mehrere getränkedosen aufweisenden multipacks |
| US11511895B1 (en) * | 2019-11-18 | 2022-11-29 | Kevin Alan L'Heureux | Container carrier application system and method |
| US11623804B2 (en) * | 2020-10-26 | 2023-04-11 | Illinois Tool Works Inc. | Container carrier with apertures |
-
2020
- 2020-04-24 WO PCT/EP2020/061559 patent/WO2020233942A1/de not_active Ceased
- 2020-04-24 EP EP20171422.7A patent/EP3738895B1/de active Active
- 2020-04-24 HU HUE20719915A patent/HUE071235T2/hu unknown
- 2020-04-24 EP EP20719916.7A patent/EP3969378B1/de active Active
- 2020-04-24 CN CN202090000461.8U patent/CN216684976U/zh active Active
- 2020-04-24 CA CA3138912A patent/CA3138912A1/en active Pending
- 2020-04-24 WO PCT/EP2020/061561 patent/WO2020233943A1/de not_active Ceased
- 2020-04-24 ES ES20719915T patent/ES3017832T3/es active Active
- 2020-04-24 EP EP21206387.9A patent/EP3974329A1/de active Pending
- 2020-04-24 ES ES20171422T patent/ES2908007T3/es active Active
- 2020-04-24 EP EP20719915.9A patent/EP3969377B1/de active Active
- 2020-04-24 PL PL20719915.9T patent/PL3969377T3/pl unknown
- 2020-04-24 US US17/610,751 patent/US12304674B2/en active Active
- 2020-04-24 CN CN202090000450.XU patent/CN217260865U/zh active Active
- 2020-05-15 US US16/875,787 patent/US11390405B2/en active Active
-
2025
- 2025-05-05 US US19/198,632 patent/US20250263186A1/en active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP3969378A1 (de) | 2022-03-23 |
| EP3969378C0 (de) | 2025-04-02 |
| US11390405B2 (en) | 2022-07-19 |
| EP3738895B1 (de) | 2022-01-19 |
| ES2908007T3 (es) | 2022-04-27 |
| EP3738895A1 (de) | 2020-11-18 |
| CN217260865U (zh) | 2022-08-23 |
| WO2020233942A1 (de) | 2020-11-26 |
| US20200361645A1 (en) | 2020-11-19 |
| EP3969377A1 (de) | 2022-03-23 |
| US20220234768A1 (en) | 2022-07-28 |
| CA3138912A1 (en) | 2020-11-26 |
| EP3974329A1 (de) | 2022-03-30 |
| US20250263186A1 (en) | 2025-08-21 |
| US12304674B2 (en) | 2025-05-20 |
| EP3969378B1 (de) | 2025-04-02 |
| EP3969377C0 (de) | 2025-02-19 |
| CN216684976U (zh) | 2022-06-07 |
| ES3017832T3 (en) | 2025-05-13 |
| PL3969377T3 (pl) | 2025-06-09 |
| HUE071235T2 (hu) | 2025-08-28 |
| WO2020233943A1 (de) | 2020-11-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3969378B1 (de) | Arbeitswerkzeug und verfahren zum herstellen eines mehrere getränkedosen aufweisenden multipacks | |
| DE102019128874A1 (de) | Verpackungsvorrichtung und Verfahren zur Herstellung von Verpackungseinheiten | |
| DE69703508T2 (de) | Verfahren zur Herstellung von sterilen Packungen für Nahtmaterial | |
| EP3450332B1 (de) | Verpackungsvorrichtung für artikel und verfahren zum einbringen von artikeln in vorbereitete umverpackungen | |
| WO2021043632A1 (de) | Verpackungsvorrichtung und verfahren zur herstellung von verpackungseinheiten | |
| EP3372516B1 (de) | Verpackungsvorrichtung und verfahren zum aufsetzen einzelner artikel oder zusammenstellungen an artikeln auf flächige verpackungszuschnitte | |
| EP2336037A1 (de) | Vorrichtung und Verfahren zum gruppenweisen Verpacken von Gegenständen | |
| DE102020207930A1 (de) | Verpackungsvorrichtung zum Herstellen von Gebinden, bei welchen mehrere Artikel über eine Umreifungsbanderole zusammengehalten sind | |
| EP3533718A1 (de) | Verpackungsvorrichtung für artikel und verfahren zum verpacken von artikeln | |
| WO2025190651A1 (de) | Verpackungsvorrichtung und verfahren zur herstellung von verpackungseinheiten | |
| EP3527500B1 (de) | Verpackungsvorrichtung für artikel und verfahren zum betreiben einer zur handhabung flächiger verpackungszuschnitte ausgebildeten verpackungsvorrichtung | |
| EP4013685A1 (de) | Verpackungsvorrichtung und verfahren zur herstellung einer verpackungseinheit | |
| EP4112486A1 (de) | Verpackungsmagazin für einen manipulator und verpackungssystem zum herstellen von gebinden | |
| DE102019113180A1 (de) | Verpackungsvorrichtung für Artikelgruppen und Verfahren zum Aufbringen eines Verpackungszuschnitts auf Artikelgruppen | |
| DE102019135254A1 (de) | Arbeitswerkzeug und Verfahren zum Herstellen eines mehrere Getränkedosen aufweisenden Multipacks | |
| EP3458366B1 (de) | Verfahren und vorrichtung zum etikettieren von ersten verpackungen | |
| EP2119650B1 (de) | Verfahren und Vorrichtung zur Palettierung von Stückgut | |
| EP3892553A1 (de) | Verfahren zur herstellung eines gebindes und verpackungsvorrichtung zur herstellung eines gebindes | |
| DE102023103032A1 (de) | Verpackungsmaschine und Verfahren zur Herstellung von Verpackungseinheiten | |
| EP4678541A2 (de) | Vorrichtung und verfahren zur vorbehandlung von verpackungszuschnitten sowie verpackungsvorrichtung zur herstellung von verpackungseinheiten | |
| DE102021202108A1 (de) | Verfahren und Vorrichtung zum Verkleben mehrerer für ein jeweiliges Gebinde vorgesehener Artikel | |
| DE102024131763A1 (de) | Packmaschine und Verfahren zum Herstellen von Gebinden | |
| DE102019123831A1 (de) | Verpackungsvorrichtung und Verfahren zur Herstellung von Verpackungseinheiten | |
| DE102023109908A1 (de) | Verpackungsvorrichtung und Verfahren zum Zusammenfassen von mindestens zwei Artikeln über einen Verpackungszuschnitt | |
| DE102020132284A1 (de) | Verpackungsanlage und Verfahren zum Herstellen von Verpackungseinheiten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20211026 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20240403 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240918 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020010429 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250312 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250320 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20250318 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3017832 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250513 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250519 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250509 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250519 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250619 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20250331 Year of fee payment: 6 |
|
| U1N | Appointed representative for the unitary patent procedure changed after the registration of the unitary effect |
Representative=s name: BENNINGER, JOHANNES; DE |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20250400933 Country of ref document: GR Effective date: 20250613 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E071235 Country of ref document: HU |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: HU Payment date: 20250327 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250219 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| 26N | No opposition filed |
Effective date: 20251120 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260310 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250424 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 7 Effective date: 20260310 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20260310 Year of fee payment: 7 Ref country code: PL Payment date: 20260306 Year of fee payment: 7 |