EP3938120B1 - Vorrichtung zum abtragen von schmelzklebstoff - Google Patents
Vorrichtung zum abtragen von schmelzklebstoff Download PDFInfo
- Publication number
- EP3938120B1 EP3938120B1 EP20712879.4A EP20712879A EP3938120B1 EP 3938120 B1 EP3938120 B1 EP 3938120B1 EP 20712879 A EP20712879 A EP 20712879A EP 3938120 B1 EP3938120 B1 EP 3938120B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- melt adhesive
- roller
- scraper
- hot melt
- hot
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0817—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line characterised by means for removing partially liquid or other fluent material from the roller, e.g. scrapers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/006—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to the edges of essentially flat articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C11/00—Component parts, details or accessories not specifically provided for in groups B05C1/00 - B05C9/00
- B05C11/10—Storage, supply or control of liquid or other fluent material; Recovery of excess liquid or other fluent material
- B05C11/1039—Recovery of excess liquid or other fluent material; Controlling means therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B1/00—Cleaning by methods involving the use of tools
- B08B1/10—Cleaning by methods involving the use of tools characterised by the type of cleaning tool
- B08B1/16—Rigid blades, e.g. scrapers; Flexible blades, e.g. wipers
- B08B1/165—Scrapers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27D—WORKING VENEER OR PLYWOOD
- B27D5/00—Other working of veneer or plywood specially adapted to veneer or plywood
- B27D5/003—Other working of veneer or plywood specially adapted to veneer or plywood securing a veneer strip to a panel edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65C—LABELLING OR TAGGING MACHINES, APPARATUS, OR PROCESSES
- B65C9/00—Details of labelling machines or apparatus
- B65C2009/0071—Details of glueing devices
- B65C2009/0075—Constructional details of glueing rollers
Definitions
- the present invention relates to a device for removing hot melt adhesive on a rotating vertically arranged roller, in particular for use on a roller application system for processing hot melt adhesives on edge banding machines.
- Roller application systems for processing hot melt adhesives are generally used on edge banding machines. This means that such systems transfer heated, viscous adhesives of various types and chemical compositions to wood-like or at least partially wood-based workpieces. For example, such roller application systems can be used to enable the automatic and rapid attachment of plastic or wooden edges to a workpiece.
- roller application system When changing from typically used ethylene-vinyl acetate or polyolefin adhesives to, for example, polyurethane, the roller application system must be drained and cleaned, as mixing the adhesive is counterproductive and undesirable due to the different chemical properties and different temperatures. A similar cleaning and draining step on a roller application system is also necessary when changing the adhesive color.
- EP 3 406 409 A1 which forms the basis for the two-part version of independent claim 1, and the US 2016/214151 A1 , the EP 2 610 192 A1 , the DE 11 11 562 B , the DE 26 52 133 C2 and the US 2009/035037 A1 known.
- the scraper has an opening on its circumferential surface along the longitudinal axis, at which opening a radially outwardly projecting impact plate is arranged, and the impact plate is arranged such that it can be brought into a position for removing adhesive from the roller and can convey the removed adhesive to the circumferential inner side of the scraper.
- the "opening” is to be understood as a slot or continuous milling in the surface of the scraper, so that the removed adhesive, which is removed from the roller by means of the impact plate during removal/cleaning of the roller, roller can be detached and transported into the interior of the scraper.
- the invention is based on the basic idea of conveying the removed hot melt adhesive quickly, easily and continuously against the force of gravity (i.e. in the vertical direction) away from the roller, for example a roller application system of an edge banding machine, by means of the dynamic pressure generated inside the scraper and the resulting hot melt adhesive vortex on the circumferential inner side of the scraper.
- the design of the device allows a constant and continuous removal process to be achieved.
- the dynamic pressure inside the scraper is kept constant and a vortex is created on the inner circumferential side by the achieved constant adhesive feed, so that the removed hot melt adhesive material can be conveyed away in the scraper against the dynamic pressure and against the force of gravity. Since this happens against the force of gravity and therefore does not have to take place vertically on the underside of a machine, this ensures better accessibility for emptying the removed material.
- the design of the scraper with an opening and an attached impact plate makes it possible to Tools or other devices are used to remove the hot melt adhesive material.
- no electricity or cabling is required, as the hot melt adhesive can be conveyed away from the roller against gravity solely by the structural design of the device, particularly by the resulting vortex flow on the inner wall.
- Such a design makes it possible to convey the hot melt adhesive, which is conveyed upwards by the vortex on the inner wall of the scraper against the force of gravity, outwards in a controlled manner.
- the scraper takes the adhesive from the roller as the roller rotates and conveys it upwards along the inner wall of the scraper in the case of a vertically arranged roller, up to the upper edge of the scraper.
- the emptying process can then take place fully automatically via the drain.
- the drain which is particularly preferably arranged vertically at the upper end of the scraper, ensures that the hot melt adhesive emerging from the scraper is safely transported away without the need for additional conveying devices or the like. This ensures that no component needs to be removed from the machine in advance to change the adhesive or to clean the (application) roller; only a simple device is required.
- the scraper has a base element, with the scraper being arranged starting from the base element. This results in a particularly effective conveyance of the removed adhesive.
- the opening of the scraper extends over its entire length.
- the "angle of engagement" between the roller and the butt plate is understood to be the angle resulting from a tangent at the point of engagement between the butt plate and the roller or the adhesive layer on the roller and the butt plate itself in the direction of this tangential to the roller.
- Such a design with an acute engagement angle allows for minimal deflection of the adhesive. This ensures that the adhesive flow can be guided continuously and in a concentrated manner without any irregularities occurring. Furthermore, the acute angle between the two components engaging during removal ensures easy detachment of the hot melt adhesive from the roller.
- the hot melt adhesive it is possible for the hot melt adhesive to be conveyed away from the roller (for example, the roller application system of an edge banding machine). This means that within a few minutes, the hot melt adhesive can be removed from the roller and thus the roller can either be emptied or a Adhesive change can be carried out. Furthermore, the excess hot melt adhesive can be automatically collected in the heat-resistant drip tray. This makes it possible to increase productivity and reduce maintenance work or cleaning steps for cleaning the roller or changing the hot melt adhesive.
- the heat-resistant drip tray itself can can be easily removed from the device.
- the heat-resistant drip tray is designed to be reversible. This means that the heat-resistant drip tray containing the hot melt adhesive can be removed from the device for removing hot melt adhesive and can be reused after cleaning the heat-resistant drip tray.
- the device for removing hot melt adhesive is made at least in sections from injection molding.
- the device for removing hot melt adhesive prefferably be designed to be reusable.
- the scraper extends at least over the entire length of the roller.
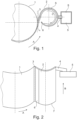
- Figure 1 of the present application shows a plan view of a device for removing hot melt adhesive from a rotating vertically arranged roller.
- a roller 1 is engaged with a cylindrical scraper 2 of the device in order to remove hot melt adhesive from the roller 1.
- the surface of the roller 1, which rotates in direction A is coated with the hot melt adhesive.
- This roller is arranged, for example, in a roller application system for processing hot melt adhesives and serves, for example, to heat viscous adhesive of various types on wood-like or at least to apply adhesive to workpieces partially made of wood during normal operation.
- An example application is an edge banding machine, where adhesive is applied next to a parallel workpiece and a plastic or wooden edge is bonded to the workpiece.
- the device for removing hot melt adhesive is arranged at a distance from the rotating, vertically arranged roller 1.
- the hot melt adhesive removal device is used on the rotating, vertically arranged roller 1.
- the device is positioned on the roller 1 such that the impact plate 3 comes into contact with the outer peripheral surface of the roller 1.
- the position of the hot melt adhesive removal device is ensured, for example, by a simple pin on the roller.
- the surface of the roller 1 and the impact plate 3 are in contact with each other at an angle of engagement ⁇ . Particularly preferred is an acute angle between a surface formed on the contact line between the roller 1 and the tangent running through the butt plate 3 and the butt plate 3 itself.
- the impact plate 3 can detach the hot melt adhesive from the roller 1 while the roller is rotating and convey it into the interior of the cylindrical scraper 2 opposite to the direction of rotation A of the roller 1.
- the removed hot melt adhesive can be easily and easily conveyed upwards against gravity without additional conveying devices.
- the removed hot melt adhesive material is collected at the upper vertical end of the cylindrical scraper 2 via a drain 4 in the heat-resistant collecting tray 5.
- the device for removing hot melt adhesive After completion of the cleaning of the roller 1, the device for removing hot melt adhesive according to the exemplary embodiment can be completely detached from the roller 1 and can remain spaced apart from the roller 1 in the roller application system.
- the removed hot melt adhesive can be removed by the cylindrical scraper 2 arranged collecting tray 5 and disposed of.
- the device for removing hot melt adhesive can also consist of several sequential scrapers 2 which extend proportionally over the entire length of the roller.
- hot melt adhesive it is possible for hot melt adhesive to be removed simultaneously over the entire length of the roller by several individual components. This allows the diameter of the scraper to be reduced, and the hot melt adhesive can be removed at several points simultaneously. This reduces the time until sufficient back pressure has built up within the scraper to create a vortex, and the removal of the hot melt adhesive can be further accelerated, or the removal time can be shortened.
Landscapes
- Coating Apparatus (AREA)
- Adhesives Or Adhesive Processes (AREA)
Description
- Die vorliegende Erfindung bezieht sich auf eine Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze, insbesondere für die Verwendung an einem Walzenauftragungssystem zur Verarbeitung von Schmelzklebstoffen an Kantenanleimmaschinen.
- Im Allgemeinen werden an Kantenanleimmaschinen Walzenauftragungssysteme zur Verarbeitung von Schmelzklebstoffen eingesetzt. Das heißt, solche Systeme übertragen erhitzten, viskosen Klebstoff unterschiedlicher Arten und chemischer Ausgestaltungen auf holzähnliche oder zumindest teilweise aus Holz bestehende Werkstücke. Zum Beispiel können solche Walzenauftragungssysteme dazu dienen, eine automatische und schnelle Befestigung von Kunststoff- oder Holzkanten an einem Werkstück zu ermöglichen.
- Bei einem Klebstoffwechsel von typischerweise verwendeten Ethylen-Vinylacetat- oder Polyolefin-Klebstoffen auf beispielsweise Polyurethan ist das Walzenauftragungssystem zu entleeren und zu reinigen, da eine Vermischung des Klebstoffs aufgrund der verschiedenen chemischen Eigenschaften sowie unterschiedlicher Temperaturen kontraproduktiv und unerwünscht ist. Ein vergleichbarer Reinigungs- und Entleerungsschritt an einem Walzenauftragungssystem ist auch bei einem Farbwechsel des Klebstoffs notwendig.
- Bisher wird bei einem Reinigungs- und/oder Wechselvorgang das Walzenauftragungssystem aus der Kantenanleimmaschine entnommen und neben der Anlage durch einen Bediener entleert und vom verbleibenden Klebstoff gesäubert. Jedoch ist dieser Prozess aufwendig und zeitintensiv. Des Weiteren können Schmelzklebstoffreste an der Walze des Walzenauftragungssystems, mit welcher der Schmelzklebstoff auf Werkstücke aufgebracht wird, verbleiben.
- Eine weitere aufwendige Lösung zur Entleerung und Reinigung einer Walze von Schmelzklebstoff eines bestimmten Typs liegt im Abschaben des Klebstoffs über einen an einer Aufangwanne integrierten Schieber. Gemäß einer solchen Ausgestaltung kann jedoch nicht verhindert werden, dass sich Klebstoff unregelmäßig in der Auffangwanne verteilt, sodass dies durch einen Bediener mithilfe eines Werkszeugs ausgeglichen werden muss. Das ungleichmäßige Verteilen des Klebstoffs in der Auffangwanne kann ferner dazu führen, dass der Klebstoff an der Auffangwanne überläuft, was zu einer Verklebung und Verschmutzung der Kantenanleimmaschine führen kann.
- Eine weitere bisher bekannte Lösung zur automatischen Entleerung und Reinigung von Walzenauftragungssystemen von Kantenanleimmaschinen besteht bei vertikaler Walzenanordnung lediglich im nach unten Ablassen des verbleibenden Klebstoffs. Dies ist jedoch äußerst nachteilig, da üblicherweise bei aktuellen Maschinen mit Walzenauftragungssystemen gerade im unteren Maschinenbereich wenig Bauraum vorhanden ist und somit eine Entnahme des überflüssigen und abgetragenen Klebstoffs meist kompliziert und aufwendig ist. Bei Unregelmäßigkeiten oder übermäßigem Schmelzklebstoff kann dies dazu führen, dass mithilfe von weiterem notwendigen Werkzeug das komplette Walzenauftragungssystem entfernt werden muss, um eine weitere Verunreinigung der Kantenanleimmaschine zu verhindern. Ferner gestaltet sich ein solcher Ablassvorgang des Schmelzklebstoffs äußerst langwierig.
- Bisher bekannte Vorrichtungen zum Abtragen von Schmelzklebstoff sind außerdem aus der
EP 3 406 409 A1 , welche die Grundlage für die zweiteilige Fassung des unabhängigen Anspruchs 1 bildet, sowie derUS 2016/214151 A1 , derEP 2 610 192 A1 , derDE 11 11 562 B , derDE 26 52 133 C2 und derUS 2009/035037 A1 bekannt. - Es ist daher Aufgabe der vorliegenden Erfindung, eine Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze vorzusehen, welche eine schnelle, einfache und vollständige Abtragung von Schmelzklebstoff an einer Walze - beispielsweise an einem Walzenauftragungssystem einer Kantenanleimmaschine - ohne zusätzliches Werkzeug oder zusätzliche Fördersysteme ermöglicht.
- Diese Aufgabe wird durch eine Vorrichtung mit den Merkmalen von Anspruch 1 gelöst. Bevorzugte Ausgestaltungen finden sich in den weiteren Ansprüchen, den folgenden Beschreibungen und den Zeichnungen.
- Erfindungsgemäß weist die Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze einen hohlkörperförmigen Abstreifer auf.
- Unter dem Begriff "hohlkörperförmig" ist allgemein ein innen hohler, ausgehöhlter Gegenstand zu verstehen, welcher keine Kanten in der Grundform aufweist. Bevorzugt ist hierbei ein elliptischer oder ovaler Körper zu verstehen. Besonders bevorzugt ist ein hohlzylinderförmiger Abstreifer.
- Ferner weist der Abstreifer an seiner Umfangsfläche entlang der Längsachse eine Öffnung auf, an welcher ein radial nach außen vorstehendes Stoßblech angeordnet ist, und das Stoßblech so angeordnet ist, dass es in eine Position zum Abtragen von Klebstoff von der Walze gebracht werden kann und den abgetragenen Klebstoff zur Umfangsinnenseite des Abstreifers fördern kann.
- Die "Öffnung" ist hierbei also als Schlitz beziehungsweise durchgängige Ausfräsung in der Oberfläche des Abstreifers zu verstehen, sodass der abgetragene Klebstoff, welcher beim Abtragen/Reinigen der Walze mittels des Stoßblechs von der Walze abgelöst werden kann, in das Innere des Abstreifers gefördert werden kann.
- Des Weiteren ist in der oberen Hälfte entlang der Längsachse des Abstreifers, bevorzugt am vertikal oberen Ende des Abstreifers, ein Abfluss angeordnet.
- Gemäß einer solchen Ausgestaltung ist es möglich, dass Klebstoff, welcher von der Walze abgetragen worden ist, durch die Ausgestaltung des Abstreifers in dessen Umfangsinnenseite gefördert werden kann und mittels des Staudrucks, welcher durch nachlaufendes, viskoses Klebstoffmaterial im Inneren des Abstreifers erhöht wird, abgetragen und weggefördert werden kann.
- Mit anderen Worten liegt der Erfindung also der Grundgedanke zugrunde, mittels des im Inneren des Abstreifers entstehenden Staudrucks und des daraus resultierenden Schmelzklebstoff-Strudels an der Umfangsinnenseite des Abstreifers den abgetragenen Schmelzklebstoff schnell, einfach und beständig entgegensetzt der Schwerkraft (also in vertikaler Richtung) weg von der Walze, beispielsweise eines Walzenauftragungssystems einer Kantenanleimmaschine, zu fördern.
- Das heißt, durch die Ausgestaltung der Vorrichtung kann ein konstanter und stetiger Abtragungsvorgang erzielt werden, und mittels des Abstreifers wird der Staudruck im Inneren des Abstreifers konstant gehalten und ein Strudel an der Umfangsinnenseite durch die erzielte konstante Klebstoff-Nachführung erzeugt, sodass das abgetragene Schmelzklebstoffmaterial entgegen des Staudrucks und entgegen der Schwerkraft im Abstreifer weggefördert werden kann. Da dies entgegen der Schwerkraft passiert und somit nicht an der Unterseite einer Maschine in vertikaler Richtung passieren muss, ist hierdurch eine bessere Zugänglichkeit zum Entleeren des abgetragenen Materials sichergestellt. Des Weiteren ist es durch die Ausgestaltung des Abstreifers mit einer Öffnung und einem daran verbundenen Stoßblech möglich, ohne zusätzliches Werkzeug oder weiteren Vorrichtungen das Schmelzklebstoffmaterial abzutragen. Zudem ist keinerlei Elektrizität oder Kabelführung notwendig, da der Schmelzklebstoff allein durch den strukturellen Aufbau der Vorrichtung, insbesondere durch die dadurch erzeugte Strömung in Form eines Strudels an der Innenwand, entgegen der Schwerkraft weg von der Walze gefördert werden kann.
- Gemäß einer solchen Ausgestaltung ist es möglich den durch den Strudel an der Innenwand des Abstreifers entgegen der Schwerkraft nach oben geförderten Schmelzklebstoff kontrolliert nach außen zu fördern. Das heißt, der Abstreifer nimmt bei rotierender Walze den Klebstoff von der Walze und fördert diesen im Inneren entlang der Innenwand des Abstreifers bei der vertikal angeordneten Walze nach oben bis zum oberen Rand des Abstreifers. Anschließend kann der Entleerungsprozess vollautomatisch durch den Abfluss passieren. Das heißt, der am besonders bevorzugt vertikal oberen Ende des Abstreifers angeordnete Abfluss stellt sicher, dass der Schmelzklebstoff, welcher aus dem Abstreifer heraustritt, sicher abtransportiert werden, ohne dass hierzu zusätzliche Fördervorrichtungen oder ähnliches notwendig sind. Somit ist sichergestellt, dass zum Wechseln des Klebstoffs beziehungsweise beim Reinigen der (Auftrags-) Walze im Voraus kein Bauteil von der Maschine entfernt werden muss und lediglich eine einfache Vorrichtung dazu notwendig ist.
- Gemäß einer Weiterbildung der Erfindung weist der Abstreifer ein Bodenelement auf, wobei der Abstreifer ausgehend vom Bodenelement angeordnet ist. Hierdurch ergibt sich eine besonders wirksame Förderung des abgetragenen Klebstoffs. Gemäß einem weiteren Aspekt erstreckt sich die Öffnung des Abstreifers über dessen gesamte Länge.
- Gemäß einer solchen Ausgestaltungsform ist es möglich, dass Nebenströme beziehungsweise fehlgeleitete Schmelzklebstoffströme beispielsweise innerhalb eines Walzenauftragungssystems verhindert werden können. Mit anderen Worten, somit kann sichergestellt werden, dass der abgetragene Schmelzklebstoff vollständig in das Innere des Abstreifers gefördert werden kann und dort mithilfe des oben beschriebenen Staudrucks und dem daraus entstehenden Strudels entgegen der Schwerkraft nach oben abtransportiert werden kann. Fehlgeleitete abgetragene Schmelzklebstoffströme können somit innerhalb des Walzenauftragungssystems verhindert werden.
- Gemäß einem weiteren Aspekt ist der Eingriffswinkel zwischen der Walze und dem Stoßblech zum Abtragen des Klebstoffs zur Innenseite des Abstreifers ein spitzer Winkel. Dieser Winkel kann beispielsweise bevorzugt kleiner 75°, besonders bevorzugt 50°, noch bevorzugter kleiner 30° sein.
- Unter dem "Eingriffswinkel" zwischen der Walze und dem Stoßblech ist hierbei der Winkel zu verstehen, welcher sich aus einer Tangente am Eingriffspunkt zwischen dem Stoßblech und der Walze bzw. der Klebstoffschicht an an der Walze und dem Stoßblech selbst in Richtung dieser Tangentiale zur Walze ergibt.
- Gemäß einer solchen Ausgestaltungform mit einem spitzen Eingriffswinkel ist es möglich, eine geringe Umlenkung des Klebstoffs zu erzielen. Dadurch kann sichergestellt werden, dass der Klebstoffstrom ständig und konzentriert geführt werden kann, ohne dass hierbei Unregelmäßigkeiten auftreten. Zudem kann durch den spitzen Winkel zwischen den beiden beim Abtragen in Eingriff kommenden Komponenten eine einfache Ablösung des Schmelzklebstoffs von der Walze sichergestellt werden.
- Gemäß einem weiteren Aspekt ist der Abfluss mit einer hitzebeständigen Auffangschale verbunden.
- Gemäß einer solchen Ausgestaltungsform ist es möglich, dass der Schmelzklebstoff von der Walze (beispielsweise des Walzenauftragungssystems einer Kantenanleimmaschine) weggefördert werden kann. Dies bedeutet, dass binnen weniger Minuten der Schmelzklebstoff von der Walze entfernt werden kann und somit die Walze entweder entleert oder ein Klebstoffwechsel durchgeführt werden kann. Ferner kann der überflüssige Schmelzklebstoff automatisch in der hitzebeständigen Auffangschale gesammelt werden. Dadurch ist es möglich die Produktivität zu steigern und die Wartungsarbeiten beziehungsweise Reinigungsschritte zum Reinigen der Walze oder zum Wechsel des Schmelzklebstoffs zu reduzieren. Die hitzebeständige Auffangschale selbst kann einfach von der Vorrichtung entfernt werden. Bevorzugt ist hierbei, dass die hitzebeständige Auffangschale reversibel ausgestaltet ist. Das heißt, die hitzebeständige Auffangschale mit dem darin enthaltenen Schmelzklebstoff kann von der Vorrichtung zum Abtragen von Schmelzklebstoff entfernt werden und kann nach Reinigung der hitzebeständigen Auffangschale wieder verwendet werden.
- Gemäß einem weiteren Aspekt ist die Vorrichtung zum Abtragen von Schmelzklebstoff zumindest abschnittsweise aus Spritzguss hergestellt.
- Gemäß einer solchen Ausgestaltungsform ist es möglich die Kosten für eine solche Vorrichtung zu senken und das Ganze als Einwegprodukt auszugestalten. Das heißt nach Abtragen des Schmelzklebstoffs von der vertikal angeordneten Walze kann die Vorrichtung einfach abgelöst werden und vollständig entsorgt werden.
- Gemäß einem weiteren Aspekt kann zumindest die Oberfläche des Stoßblechs und/oder die Umfangsinnenseite des Abstreifers ein haftungsreduzierendes Materialaufweisen.
- Gemäß einer solchen Ausgestaltungform ist es möglich, dass die Abtragung des Schmelzklebstoffs besonders reibungsarm erfolgt und der Schmelzklebstoff besonders einfach in das Innere des Abstreifers gefördert werden kann. Durch den an der Innenoberfläche entstehenden Strudel kann der zu entfernende Schmelzklebstoff dann reibungsarm weg von der Walze und entgegen der Schwerkraft nach oben aus dem Abtreifer gefördert werden.
- Zudem ist es dadurch möglich, dass die Vorrichtung zum Abtragen von Schmelzklebstoff wiederverwendbar ausgestaltet sein kann.
- Beispiele für ein solches haftungsreduzierendes Material ist die Ausgestaltung mit teflonbeschichtetem Aluminium. Auch einfache Anti-Haft-Oberflächenbehandlungen von Aluminium oder anderen Materialien selbst können hierzu verwendet werden.
- Gemäß einem weiteren Aspekt der vorliegenden Offenbarung kann ein Walzenauftragungssystem zum Auftragen von Schmelzklebstoff auf ein Werkstück, welches bevorzugt zumindest abschnittsweise als Holz, Holzwerkstoffen, Kunststoff oder der Gleichen besteht, mit einer Vorrichtung zum Abtragen von Schmelzklebstoff und mit einer Walzen zum Auftragen von Schmelzklebstoff auf ein Werkstück ausgestaltet sein.
- Bevorzugt erstreckt sich hierbei der Abstreifer zumindest über die gesamte Länge der Walze.
- Gemäß einer solchen Ausgestaltung ist es möglich, dass die Vorrichtung zum Abtragen von Schmelzklebstoff besonders einfach ausgestaltet werden kann. Des Weiteren ist die Befestigung der Vorrichtung stark vereinfacht, da diese zum Abtragen des Schmelzklebstoffs nicht verfahren werden muss, sondern vielmehr durch einen einfachen Stift gegen das Verrutschen weg von der Walze, von der Klebstoff abgetragen werden soll, abgesichert werden kann.
- Des Weiteren führt die Ausgestaltung des Abstreifers über die gesamte Länge der Walze dazu, dass die Entfernung des Schmelzklebstoffs und die Reinigung der Walze besonders schnell, insbesondere binnen weniger Minuten erfolgen kann.
- Des Weiteren ist hierzu keine aufwendige Vorbereitung notwendig, da die Vorrichtung zum Abtragen von Schmelzklebstoff rein mechanisch funktioniert und keine Steuerungen oder ähnliches aktiviert werden müssen. Somit kann also eine einfache, vollständige und schnelle Abtragung von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze sichergestellt werden.
- Gemäß einem weiteren Aspekt der Offenbarung kann eine Kantenanleimmaschine neben dem gerade beschriebenen Walzenauftragungssystem eine Kantenzuführeinrichtung aufweisen, welche so ausgestaltet ist, dass sie mit identischer Geschwindigkeit zu einer Werkstückfördergeschwindigkeit zu einem Werkstück, welches bevorzugt zumindest abschnittsweise aus Holz, aus Holzwerkstoffen oder der Gleichen besteht, Kunststoff oder Holzkanten zuführen kann.
- Nachfolgend wird anhand schematischer Zeichnungen eine Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze dargestellt. Solche Vorrichtungen werden beispielsweise in Kantenanleimmaschinen oder allgemein in Walzenauftragungssystemen zur Verarbeitung von Schmelzklebstoffen eingesetzt. Es zeigen:
-
Figur 1 : Eine schematische Draufsicht auf eine Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze gemäß einer beispielhaften Ausführungsform. -
Figur 2 : Eine schematische Seitenansicht der Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze. -
Figur 1 der vorliegenden Anmeldung zeigt eine Draufsicht auf eine Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze. Insbesondere ist bei der Draufsicht klar erkennbar, dass eine Walze 1 mit einem zylindrischen Abstreifer 2 der Vorrichtung in Eingriff steht, um Schmelzklebstoff von der Walze 1 abzutragen. In der Draufsicht auf die Vorrichtung ist hierbei zu erkennen, dass die Oberfläche der Walze 1, welche sich in Richtung A dreht, mit dem Schmelzklebstoff beschichtet ist. Diese Walze ist beispielsweise in einem Walzenauftragungssystem zur Verarbeitung von Schmelzklebstoffen angeordnet und dient beispielsweise dazu erhitzen Viskoseklebstoff unterschiedlicher Arten auf holzähnlichen oder zumindest teilweise aus Holz bestehende Werkstücke im normalen Betrieb aufzutragen. Eine beispielhafte Anwendung ist hierfür eine Kantenanleimmaschine, bei der neben einem parallel geführten Werkstück Klebstoff aufgetragen wird und eine Kunststoff- oder Holzkante mit dem Werkstück verbunden wird. - Die in
Figur 1 gezeigte Vorrichtung zum Abtragen von Schmelzklebstoff an einer solchen rotierenden Walze erfüllt hierzu generell zwei Funktionen beziehungsweise findet zwei Anwendungsbereiche. Ein erster Anwendungsbereich liegt in der vollständigen Reinigung der Auftragungswalze in dem Auftragungssystem. Eine zweite Anwendung liegt im Einsatz bei einem Klebstoffwechsel an der Walze. Das bedeutet, der restliche Klebstoff auf der Walze kann durch die Vorrichtung zum Abtragen von Schmelzklebstoff in jedem Anwendungsbereich sicher und zuverlässig entfernt werden. Um dies sicherzustellen, kommt bei der inFigur 1 gezeigten beispielhaften Ausführungsform der Vorrichtung zum Abtragen von Schmelzklebstoff eine rotierende vertikal angeordnete Walze 1 mit dem zylinderförmigen Abstreifer 2 der Vorrichtung in Berührung. - Insbesondere kommt hierbei der Kontakt zwischen der Walze 1 und dem zylinderförmigen Abstreifer 2 über ein an dem zylinderförmigen Abstreifer 2 angebrachtes Stoßblech 3 zustande. Wie aus
Figur 1 klar erkennbar ist, wird der Klebstoff an der äußeren Umfangsfläche der Walze 1 durch das in einem spitzen Winkel α zur Walzenoberfläche stehenden Stoßblech 3 von der Walzenoberfläche abgelöst. Mit anderen Worten, das Stoßblech 3, welches in einem spitzen Winkel zur Walzenoberfläche angeordnet ist, kommt mit der Walzenoberfläche der Walze 1 in Berührung und löst somit die Adhäsion des Schmelzklebstoffs von der Oberfläche der Walze 1. - Aus
Figur 2 ist hierbei klar erkennbar, dass das Stoßblech 3 in der bevorzugten Ausführungsform über die komplette Länge der Walze 1 ausgebildet ist. Somit muss der zylinderförmige Abstreifer 2 zum Abtragen des Schmelzklebstoffs nicht bewegt werden und der Schmelzklebstoff wird über die gesamte Längsachse der Walze in einem Schritt durch Rotation der Walze abgetragen. Zudem ist der Abstreifer 2 durch ein Bodenelement 7 an seinem in Längsrichtung unteren Ende verschlossen. - Ferner geht aus
Figur 2 der vorliegenden Anmeldung hervor, dass am vertikal oberen Ende des zylindrischen Abstreifers ein Abfluss 4 angeordnet ist. - Dieser Abfluss 4 dient dazu, überschüssigen Schmelzklebstoff aus dem zylinderförmigen Abstreifer 2 zu transportieren. Des Weiteren ist der in der beispielhaften Ausführungsform gezeigte Abfluss 4 mit einer Auffangschale 5 verbunden. Bevorzugt ist hierbei, dass die Auffangschale 5 hitzebeständig ausgestaltet ist.
- Nachfolgend soll nun die Funktionsweise der Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze erläutert werden.
- Bei einem normalen Betrieb der Walze 1 beispielsweise in einer Kantenanleimmaschine ist die Vorrichtung zum Abtragen von Schmelzklebstoff beabstandet zur rotierenden vertikal angeordneten Walze 1 angeordnet.
- Wird jedoch eine Reinigung und Entleerung der Walze 1 durchgeführt, um beispielsweise einen Klebstoffwechsel durchzuführen, wird die Vorrichtung zum Abtragen von Schmelzklebstoff an der rotierenden vertikal angeordneten Walze 1 verwendet. Hierzu wird die Vorrichtung so an der Walze 1 positioniert, dass das Stoßblech 3 mit der Außenumfangsoberfläche der Walze 1 in Berührung kommt. Dabei wird die Position der Vorrichtung zum Abtragen von Schmelzklebstoff durch beispielsweise einen einfachen Stift an der Walze sichergestellt.
- Bevorzugt ist hierbei, dass die Oberfläche der Walze 1 mit dem Stoßblech 3 im Eingriffswinkel α zueinander in Berührung stehen. Besonders bevorzugt ist hierbei ein spitzer Winkel zwischen einer an der in Kontaktlinie zwischen der Walze 1 und dem Stoßblech 3 verlaufenden Tangente und dem Stoßblech 3 selbst. Durch die Kontaktierung der Oberfläche der Walze 1 durch das Stoßblech 3 kann somit die Förderrichtung des Schmelzklebstoffs über die Oberfläche des Stoßblechs manipuliert werden (siehe
Figur 1 ). - Im nächsten Schritt kann das Stoßblech 3 bei rotierender Walze den Schmelzklebstoff von der Walze 1 ablösen und diesen in das Innere des zylinderförmigen Abstreifers 2 entgegengesetzt zur Drehrichtung A der Walze 1 fördern.
- Mit zunehmender Förderung des Klebstoffs in das Zylinderinnere des Abstreifers 2 durch die Öffnung 6 des zylinderförmigen Abstreifers 2 steigt der Staudruck innerhalb des Zylinders des Abstreifers 2.
- Durch die Förderung des Schmelzklebstoffs entgegengesetzt zur Drehrichtung der Walze 1 (Richtung C) ist es mit voranschreitender Rotation der Walze 1 also möglich entgegen dem Staudruck und der Schwerkraft, den abgetragenen Schmelzklebstoff mittels der Vorrichtung in einer vertikalen Richtung nach oben (siehe Pfeil B in
Figur 2 ) zu fördern. - Durch den dabei entstehenden Strudel im Inneren des Zylinders des Abstreifers 2 kann der abgetragene Schmelzklebstoff einfach und leicht entgegen der Schwerkraft ohne zusätzliche Fördervorrichtungen nach oben gefördert werden.
- In einem letzten Schritt wird das abgetragene Schmelzklebstoffmaterial am oberen vertikalen Ende des zylinderförmigen Abstreifers 2 über einen Abfluss 4 in der hitzebeständigen Auffangschale 5 gesammelt.
- Nach Abschluss der Reinigung der Walze 1 kann die Vorrichtung zum Abtragen von Schmelzklebstoff gemäß der beispielhaften Ausführungsform vollständig von der Walze 1 abgelöst werden und kann beabstandet zur Walze 1 in dem Walzenauftragungssystem verbleiben. Der abgetragene Schmelzklebstoff kann durch die an der Oberseite des zylinderförmigen Abstreifers 2 angeordnete Auffangschale 5 entnommen und entsorgt werden.
- In einer weiteren nicht gezeigten beispielhaften Ausführungsform kann außerdem die Vorrichtung zum Abtragen von Schmelzklebstoff aus mehreren sequentiellen Abstreifern 2 bestehen, welche sich anteilig über die gesamte Länge der Walze erstrecken.
- Gemäß einer solchen Ausgestaltung ist es also möglich, dass Schmelzklebstoff über die gesamte Länge der Walze durch mehrere Einzelkomponenten gleichzeitig abgetragen werden kann. Somit kann der Durchmesser des Abstreifers reduziert werden und an mehreren Stellen gleichzeitig der Schmelzklebstoff abgetragen werden. Somit kann die Zeit bis ausreichend Staudruck innerhalb des Abstreifers zum Entstehen eines Strudels aufgebaut worden ist, reduziert werden und die Abtragung des Schmelzklebstoffs kann weiter beschleunigt, beziehungsweise die Dauer der Abtragung verkürzt werden.
-
- 1 Walze
- 2 Abstreifer
- 3 Stoßblech
- 4 Abfluss
- 5 Auffangschale
- 6 Öffnung
- 7 Bodenelement
- A Drehrichtung Walze
- C Drehrichtung Klebstoff innerhalb des Abstreifers (vertikal)
- α Eingriffswinkel zwischen Walze und Stoßblech
Claims (10)
- Vorrichtung zum Abtragen von Schmelzklebstoff an einer rotierenden vertikal angeordneten Walze (1), die einen hohlkörperförmigen, bevorzugt hohlzylinderförmigen Abstreifer (2) aufweist, der an seiner Umfangsfläche entlang der Längsachse eine Öffnung (6) aufweist, an welcher ein radial nach außen vorstehendes Stoßblech (3) angeordnet ist, und wobei das Stoßblech (3) so angeordnet ist, dass es in eine Position zum Abtragen von Klebstoff von der Walze (1) gebracht werden kann und den abgetragenen Klebstoff zur Umfangsinnenseite des Abstreifers (2) fördern kann,
dadurch gekennzeichnet, dass
in der oberen Hälfte entlang der Längsachse des Abstreifers (2), bevorzugt am vertikal oberen Ende des Abstreifers (2) ein Abfluss (4) angeordnet ist. - Vorrichtung zum Abtragen von Schmelzklebstoff gemäß Anspruch 1, wobei der Abstreifer ein Bodenelement (7) aufweist, wobei der Abstreifer (2) ausgehend vom Bodenelement (7) angeordnet ist.
- Vorrichtung zum Abtragen von Schmelzklebstoff gemäß Anspruch 1 oder 2, wobei sich die Öffnung (6) über die gesamte Länge des Abstreifers (2) erstreckt.
- Vorrichtung zum Abtragen von Schmelzklebstoff gemäß einem der bisherigen Ansprüche, wobei das Stoßblech (3) so angeordnet ist, dass der Eingriffswinkel (α) zwischen der Walze (1) und dem Stoßblech (3) zum Abtragen des Schmelzklebstoffs zur Innenseite des Abstreifers (2) ein spitzer Winkel, bevorzugt kleiner 75°, besonders bevorzugt kleiner 50°, noch bevorzugter kleiner 30° ist.
- Vorrichtung zum Abtragen von Schmelzklebstoff gemäß einem der bisherigen Ansprüche, wobei die Vorrichtung so ausgestaltet ist, dass der Schmelzklebstoff durch den Staudruck, bevorzugt entgegen der Schwerkraft in vertikaler Richtung, weggefördert werden kann.
- Vorrichtung zum Abtragen von Schmelzklebstoff gemäß einem der bisherigen Ansprüche, wobei der Abfluss (4) mit einer hitzebeständigen Auffangschale (5) verbunden ist.
- Vorrichtung zum Abtragen von Schmelzklebstoff gemäß einem der bisherigen Ansprüche, wobei zumindest die Oberfläche des Stoßblechs (3) und/oder die Umfangsinnenseite des Abstreifers (2) ein haftungsreduzierendes Material aufweist.
- Walzenauftragungssystem zum Auftragen von Schmelzklebstoff auf ein Werkstück, welches bevorzugt zumindest abschnittsweise aus Holz, Holzwerkstoffen, Kunststoff oder dergleichen besteht, mit einer Vorrichtung zum Abtragen von Schmelzklebstoff gemäß einem der bisherigen Ansprüche, und mit einer Walze (1) zum Auftragen von Schmelzklebstoff.
- Walzenauftragungssystem Anspruch 8, wobei sich der Abstreifer (2) über zumindest die gesamte Länge der Walze (1) erstreckt.
- Kantenanleimmaschine, aufweisend:ein Walzenauftragungssystem gemäß Anspruch 8 oder 9, undeine Kantenzuführeinrichtung, welche so ausgestaltet ist, dass mit identischer Geschwindigkeit zu einer Werkstückfördergeschwindigkeit zu einem Werkstück, welches bevorzugt zumindest abschnittsweise aus Holz, Holzwerkstoffen, Kunststoff oder dergleichen besteht, Kunststoff- oder Holzkanten zugeführt werden können.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019106642.5A DE102019106642A1 (de) | 2019-03-15 | 2019-03-15 | Vorrichtung zum Abtragen von Schmelzklebstoff |
| PCT/EP2020/056898 WO2020187756A1 (de) | 2019-03-15 | 2020-03-13 | Vorrichtung zum abtragen von schmelzklebstoff |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3938120A1 EP3938120A1 (de) | 2022-01-19 |
| EP3938120B1 true EP3938120B1 (de) | 2025-07-02 |
Family
ID=69903120
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20712879.4A Active EP3938120B1 (de) | 2019-03-15 | 2020-03-13 | Vorrichtung zum abtragen von schmelzklebstoff |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US12214372B2 (de) |
| EP (1) | EP3938120B1 (de) |
| CN (1) | CN113811398A (de) |
| DE (1) | DE102019106642A1 (de) |
| WO (1) | WO2020187756A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3851210B1 (de) * | 2020-01-14 | 2025-12-24 | Jesús Francisco Barberan Latorre | Beschichtungsrolle |
| CN112705409B (zh) * | 2020-12-22 | 2021-11-09 | 宁波菲拉尔医疗用品有限公司 | 一种医疗导管表面涂层的均匀涂覆装置 |
| CN112892989B (zh) * | 2021-01-20 | 2022-03-29 | 福建友谊胶粘带集团有限公司 | 一种不干胶生产用自动控制防止胶液残留的上胶机 |
| DE102023110217A1 (de) | 2023-04-21 | 2024-10-24 | Homag Gmbh | Vorrichtung zum selektiven Auftragen von Haftmitteln, Verfahren zum Beschichten von Werkstücken, beschichtetes Werkstück und Verwendung davon |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2652133C2 (de) * | 1976-11-16 | 1982-02-18 | Bielomatik Leuze Gmbh + Co, 7442 Neuffen, De | |
| US20090035037A1 (en) * | 2006-03-09 | 2009-02-05 | Broch Allan R | Doctor blade chamber for high viscous ink |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1111562B (de) | 1954-08-20 | 1961-07-20 | Jagenberg Werke Ag | Klebstoffauftragvorrichtung fuer Etikettiermaschinen od. dgl. mit einer um eine lotrechte Achse umlaufenden Auftragwalze |
| US3749054A (en) * | 1971-06-07 | 1973-07-31 | Beloit Corp | Cantilever support structure including a stationary shaft,a hollow roll shell,and a fluid pressure chamber therebetween |
| FI75285C (fi) * | 1983-02-21 | 1988-07-08 | Jagenberg Ag | Anordning foer belaeggning av loepande materialbanor. |
| FI94882C (fi) * | 1993-11-18 | 1995-11-10 | Valmet Paper Machinery Inc | Telanpuhdistuslaite |
| DE4444779B4 (de) * | 1994-12-15 | 2005-08-04 | Voith Sulzer Papiermaschinen Gmbh | Vorrichtung zum Auftragen eines flüssigen oder pastösen Mediums auf eine laufende Materialbahn, insbesondere aus Papier oder Karton |
| US5660632A (en) * | 1995-12-15 | 1997-08-26 | Jnj Industries, Inc. | Apparatus for spreading material onto a substrate |
| FI3818U1 (fi) * | 1998-10-22 | 1999-03-16 | Valmet Corp | Paperikoneen tai kartonkikoneen telan tai sylinterin yhteydessä oleva kaavinpalkki |
| FI105578B (fi) * | 1998-10-23 | 2000-09-15 | Valmet Corp | Sellukoneen/paperikoneen/kartonkikoneen tai paperin/kartongin jälkikäsittelylaitteen palkkirakenne |
| SE0403178D0 (sv) * | 2004-12-28 | 2004-12-28 | Btg Eclepens Sa | Method of manufacturing a coating or doctoring blade |
| US7625605B2 (en) * | 2004-12-30 | 2009-12-01 | 3M Innovative Properties Company | Method for coating a surface with a pattern of coating fluid |
| DE102007025982A1 (de) * | 2007-06-04 | 2008-12-11 | Technotrans Ag | Reinigungsvorrichtung für Druckmaschinen mit Förderwendel |
| CN102099254B (zh) * | 2008-06-24 | 2013-02-13 | 西得乐控股和技术公司 | 机动化涂胶辊 |
| PL2433717T3 (pl) * | 2010-09-22 | 2013-08-30 | Friz Kaschiertechnik Gmbh | Urządzenie do nie wymagającego przezbrajania nanoszenia wedle wyboru klejów |
| EP2610192B1 (de) * | 2011-12-30 | 2016-07-13 | Krones AG | Leimwerk |
| DE102013109999B3 (de) | 2013-09-11 | 2015-01-22 | Khs Gmbh | Vorrichtung und Reinigungseinheit zur Reinigung einer Leimwalze eines Etikettieraggregats zum Aufbringen von Etiketten auf Behälter oder Flaschen |
| ES2684671T3 (es) * | 2016-03-03 | 2018-10-04 | Robatech Ag | Dispositivo y procedimiento para aplicar adhesivo sobre un sustrato |
| IT201700056951A1 (it) * | 2017-05-25 | 2018-11-25 | Biesse Spa | Macchina per la bordatura di pannelli di legno o simili |
-
2019
- 2019-03-15 DE DE102019106642.5A patent/DE102019106642A1/de not_active Withdrawn
-
2020
- 2020-03-13 EP EP20712879.4A patent/EP3938120B1/de active Active
- 2020-03-13 US US17/439,386 patent/US12214372B2/en active Active
- 2020-03-13 WO PCT/EP2020/056898 patent/WO2020187756A1/de not_active Ceased
- 2020-03-13 CN CN202080021553.9A patent/CN113811398A/zh active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2652133C2 (de) * | 1976-11-16 | 1982-02-18 | Bielomatik Leuze Gmbh + Co, 7442 Neuffen, De | |
| US20090035037A1 (en) * | 2006-03-09 | 2009-02-05 | Broch Allan R | Doctor blade chamber for high viscous ink |
Also Published As
| Publication number | Publication date |
|---|---|
| US12214372B2 (en) | 2025-02-04 |
| CN113811398A (zh) | 2021-12-17 |
| EP3938120A1 (de) | 2022-01-19 |
| WO2020187756A1 (de) | 2020-09-24 |
| DE102019106642A1 (de) | 2020-09-17 |
| US20220212224A1 (en) | 2022-07-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3044103B1 (de) | Vorrichtung zur reinigung einer leimwalze eines etikettieraggregats | |
| WO2020187756A1 (de) | Vorrichtung zum abtragen von schmelzklebstoff | |
| DE1750580C3 (de) | Vorrichtung zum Aufbringen einer Thermoplast-Sperrschicht auf Teile der Gewinde von Kopfschrauben | |
| DE1652366C3 (de) | Vorrichtung zum Beschichten von Blättern | |
| EP3213824B1 (de) | Vorrichtung und verfahren zum auftragen von klebstoff auf ein substrat | |
| DE69111494T2 (de) | Selbstreinigender dünner Bandförderer für Lackier- oder Färbeanlage. | |
| DE102014102363B3 (de) | Vorrichtung und Verfahren zur partiellen Entschichtung und/oder spanenden Abtragung | |
| EP1697018B1 (de) | Vorrichtung zum kontinuierlichen filtern von materialgemischen | |
| EP3822019A1 (de) | Vorrichtung und verfahren zum aufbringen einer materialschicht auf einen oberflächenbereich eines werkstücks | |
| DE19826647A1 (de) | Verfahren zum Reinigen einer weichen Walzenoberfläche | |
| WO2020216828A1 (de) | Haftmittelauftragseinrichtung | |
| WO2019185235A1 (de) | Mischvorrichtung für fasern oder späne und bindemittel | |
| EP2456690B1 (de) | Einspeisevorrichtung und verfahren zum betreiben einer solchen | |
| DE2059234A1 (de) | Leimauftragsvorrichtung fuer Etikettiermaschinen | |
| DE3828929C2 (de) | Vorrichtung zum Auftragen von Klebstoff auf zu verklebende Oberflächen | |
| AT528265B1 (de) | Vorrichtung zum Beschichten eines Werkstücks | |
| WO2013113346A1 (de) | Etikettieraggregat, vorrichtung sowie verfahren zum etikettieren von behältern | |
| EP0116335A2 (de) | Maschine zum Zusammensetzen von Furnierstreifen | |
| DE69216248T2 (de) | Beleimungspalette und leimübertragungsteil zur verwendung damit | |
| DE102004028755A1 (de) | Auftragsvorrichtung | |
| EP2366555B1 (de) | Vorrichtung zum Auftragen von Klebstoff auf einen Buchblockrücken | |
| CH678294A5 (de) | ||
| WO2019185236A1 (de) | Mischvorrichtung für fasern oder späne und bindemittel | |
| DE20012140U1 (de) | Vorrichtung zum Herausziehen und Reinigen von Schaberklingen | |
| WO2009024297A1 (de) | Verfahren und vorrichtung zum flächigen auftragen eines fliessfähigen mediums auf eine materialbahn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210819 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230529 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20231208 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250402 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020011332 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251002 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260323 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260324 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260320 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |