EP3934453B1 - Verfahren zur verarbeitung von mindestens zwei eingangsmaterialien - Google Patents
Verfahren zur verarbeitung von mindestens zwei eingangsmaterialien Download PDFInfo
- Publication number
- EP3934453B1 EP3934453B1 EP19832876.7A EP19832876A EP3934453B1 EP 3934453 B1 EP3934453 B1 EP 3934453B1 EP 19832876 A EP19832876 A EP 19832876A EP 3934453 B1 EP3934453 B1 EP 3934453B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- moisture
- moisture content
- processing
- finished product
- classes
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24B—MANUFACTURE OR PREPARATION OF TOBACCO FOR SMOKING OR CHEWING; TOBACCO; SNUFF
- A24B3/00—Preparing tobacco in the factory
- A24B3/04—Humidifying or drying tobacco bunches or cut tobacco
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24B—MANUFACTURE OR PREPARATION OF TOBACCO FOR SMOKING OR CHEWING; TOBACCO; SNUFF
- A24B3/00—Preparing tobacco in the factory
- A24B3/08—Blending tobacco
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24B—MANUFACTURE OR PREPARATION OF TOBACCO FOR SMOKING OR CHEWING; TOBACCO; SNUFF
- A24B3/00—Preparing tobacco in the factory
- A24B3/12—Steaming, curing, or flavouring tobacco
Definitions
- the present invention relates to a method for processing at least two input materials into one starting material.
- the processing method provides that a predetermined moisture interval is maintained for each of the input materials.
- the method processes the input materials whose moisture comes from the predetermined moisture interval.
- Input materials can be materials that are different in terms of material, but also materials that are the same in terms of material but differ in their moisture content, for example because they come from different bales or other preforms.
- the method can be a manufacturing or a mixing method.
- Processes for processing at least two input materials occur in different technical fields, for example the processing of tobacco (primary) is such a process.
- primary When processing other natural materials, such as cotton, cocoa, tea and the like, several input materials with a predefined moisture content are also processed together.
- Humidity, moisture content and moisture values are used synonymously below, whereby these quantities always refer to a relative value [%] of the moisture in a solid or other medium. Only if expressly stated, information on moisture refers to absolute weight values.
- a method and a device for regulating the moisture content of tobacco materials is known.
- the method provides that tobacco material is measured using an online moisture measuring detector.
- the starting material is processed to a specified standard moisture value; while the tobacco material that does not correspond to the standard moisture value is either dried or heated.
- a process for producing a multi-layered three-dimensional structural film has become known in the tobacco processing industry.
- a carrier film made of plant fibers is provided with a natural adhesive on its upper side, onto which plant particles and/or plant chips are applied.
- a cover film, also made of plant fibers, is brought into surface contact with the carrier film.
- the moisture is measured using a microwave measuring device.
- the invention is based on the object of improving the quality of the product at the end of processing when processing input materials for which a predetermined moisture interval is provided.
- the method according to the invention is intended for processing at least two input materials.
- the at least two input materials are processed into a product in the method.
- the method provides that a moisture content is measured for each of the input materials.
- the input materials are permitted to be processed if their moisture content is within the predetermined moisture interval.
- each moisture interval is divided into two or more moisture classes.
- Each of the moisture classes defines a range of values for the moisture content of the input material within the moisture interval.
- the solution according to the invention provides that a moisture content is measured for each input material before processing.
- each input material is assigned exactly one moisture class for the further process.
- the input materials are assigned according to their moisture class This means that the process with its process steps or parameters within the process are selected according to the moisture class.
- an adjustment of the moisture content by drying and/or moistening can be carried out in the processing process as a process step carried out depending on the moisture class. This can also speed up the processing process and reduce the processing time, since drying or moistening only takes as long as necessary, depending on the moisture class.
- the advantage that starting materials are created which are suitable for the have a much more even moisture distribution in the further processing process is much more evenly distributed, ie with less variance than if the same process parameters are used for all moisture classes. This also simplifies the processing process and makes it less costly.
- the moisture content of the finished product is measured and the processing is adjusted so that a homogeneous moisture distribution is achieved in the processed product. It is important to remember that the moisture content naturally always has a certain scatter around an average value. By selecting moisture classes and the process control dependent on the moisture classes, the scatter around the average value is already reduced. By appropriately checking the moisture content of the finished product, combined with an adjustment, for example in the form of a correction of the process control parameters, a disproportionate improvement in the initial results is achieved.
- a moisture measurement can be provided for the finished product in such a way that the average moisture content and/or a spatial homogeneity of the moisture content is measured.
- the spatial homogeneity of the moisture content can be measured, for example, by taking different samples from the processed product at different locations on the sample and measuring them.
- a transmission measurement can also be used for the finished product, in which the finished product is completely irradiated. The advantage of a The advantage of transmission measurement is that more information is obtained about the spatial moisture distribution inside the finished processed product.
- the predetermined processing parameters are adjusted or corrected depending on the average moisture content and/or the homogeneity of the moisture content.
- the processing parameters are optimized to ensure, for example, the homogeneity, i.e. the spatial uniformity of the moisture content in the processed product. It can also be provided that individual processing steps such as storage of the input materials are carried out additionally or are omitted, depending on the moisture measurement in the finished product.
- the input materials are different types of tobacco.
- tobacco types such as Oriental, Virginia and Burley during production.
- One and the same type of tobacco, such as Burley or Virginia can also involve different input materials if they are processed, for example, from different tobacco bales or other preforms of the same type.
- a method step is provided for conditioning the input materials.
- the conditioning is usually carried out using a conditioning drum in which the input material is brought to a target moisture level depending on its moisture class by specifying parameters such as duration, moisture content and/or temperature.
- the conditioning step for the input material is carried out in accordance with the determined moisture class. For this purpose, for example, it can be provided that that parameter sets for the conditioning process are selected according to the moisture class initially determined for the input material.
- the conditioning process step and its parameters are corrected according to the moisture measurement on the finished product.
- the measurement of the finished product can relate to the average moisture content and/or the spatial homogeneity of the moisture content in the product.
- correcting the parameters for the conditioning process based on the finished product it is possible, for example, to improve only the spatial homogeneity of the moisture content by changing the parameters for the conditioning process so that, with the average moisture content remaining the same, the material has spatially more homogeneously distributed moisture values at the end of the conditioning process.
- Transmission methods in particular have proven to be particularly advantageous for measuring the finished end product. A transmission method examines how the product behaves when irradiated with microwaves.
- the microwaves i run through the product and are influenced by the moisture content and here by the dielectric properties of the water.
- a corresponding calculation from the transmitted wave packets then allows statements to be made about the average moisture content and/or the spatial distribution of the moisture along the direction of movement of the product.
- the transmitted beam can also be reflected, causing the wave packet(s) to pass through the product twice.
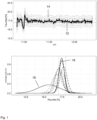
- Figure 1 shows the development of the humidity value [%] for the period from shortly before 11 a.m. to shortly after 12 p.m.
- the humidity value fluctuates at around 11:00 a.m. and otherwise has an average value of approximately 17.5%.
- Figure 1 recorded how homogeneous the moisture in the pipe tobacco is.
- the dark band 12 running around the mean value indicates an area in which 68% of the measured values are 1 - ⁇ .
- the lighter band 14 further out indicates the values in which approximately 95% of the measured values are 2 - ⁇ . This distribution becomes clear when the relative frequency is shown in the lower part of Figure 1 .
- a frequency distribution of the moisture values is plotted for each relative humidity value.
- the frequency distribution is obtained for each relative humidity value by measuring at a measuring point with the sensor for a certain period of time, for example 5 or 10 minutes. It can be clearly seen that, for example, in the measurement of the starting product with 16, a moisture value occurred whose measured value was approximately 15.5%; these are the measured values that occurred at 11:00 a.m. It can also be clearly seen that these measured values can be assigned a very large and broad distribution, which results in an end product with an inhomogeneous moisture distribution. With a method according to the invention, it is achieved that not only the mean moisture value is at the desired value, but that the moisture is also homogeneously distributed in the starting product and, for example, lies at 90% within the specified moisture window 18.
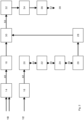
- Figure 2 describes the processing of two types of tobacco in a so-called primary process.
- Oriental is fed into the process with a mass flow of, for example, 1.5 t/h
- Virginia is fed with a mass flow of 5 t/h.
- Burley 12 can be fed with a comparable mass flow.
- the bales of packaged tobacco are opened and the tobacco is taken out of the bales and cut if necessary.
- the volume flow is a total of 6.5 t/h with an average moisture content of 10%.
- the temperature is 25° C.
- both tobacco streams are conditioned, with 455 l of water being added per hour.
- the starting product has a larger mass due to the water absorbed (7.31 t/h) and a moisture content of 20% at an initial temperature of 65 °C.
- a casing 22 step follows the storage option 20.
- a liquid mixture of water, glycerine and other substances is added to the tobacco in order to coat the individual tobacco fibers.
- the moisture content is increased from 20% to 36% by adding the appropriate amount of moisture.
- the moisture content is then reduced to 18% and then adjusted to 20% moisture content in a subsequent re-casing 26.
- Burley 12 is mixed and stored 28.
- a mixture and storage 18, 28 the moisture content does not change, but remains unchanged at 20%. This is followed by a final mixing process 30, in which the moisture content also remains unchanged at 20%.
- the mixture produced in this way is then fed to a final cutting and drying step 32.
- the moisture content is reduced from 20% to 13%.
- the mixture, whose moisture content has been fully processed in this way, is then fed to a flavoring step 34 in order to be stored in a silo 36 at a constant moisture content. From the silo 36, the tobacco mixture is then fed to the cigarette production line 38 with a moisture content of 13%.
- the method according to the invention provides for measuring the moisture content of the tobacco 10, 12 as input material and dividing it into, for example, three moisture classes A and B, where, for example, A corresponds to a moisture content of 9.0% to 9.9% and B to a moisture content of 10.0% to 11%.
- the Virginia tobacco 10 can, for example, have a significantly larger mass flow in the process, so that six moisture classes I to VI are preferably formed here. Class I corresponds to a moisture content of 9.0% to 9.5%, II equals 9.6% to 10.0% ... VI equals 10.5% to 11.0%.
- a classification into different moisture classes is carried out.
- the moisture classes can be graded against each other with varying degrees of fineness.
- the classification into the moisture classes takes place directly before the first conditioning steps 14 and 16.
- the parameters for the conditioning process can be selected according to the moisture class. For example, if a Virginia tobacco 10 of moisture class V is fed to a conditioning step 14, the parameters in the conditioning drum, which can also be designed as a DCC, Direct Conditioning Cylinder, are selected accordingly. These parameters then differ from the parameters with which the Conditioning drum is controlled when a different moisture class is present.
- the moisture class-dependent control of conditioning steps 14 and 16 results in a moisture content of 20% in process sections 40 and 42, which has a significantly smaller width in its distribution. If a normal distribution is assumed for the distribution of the moisture values, the width of the distribution of the moisture values can be determined as the half-width.
- a corresponding classification into moisture classes can also be made in process steps 44 and 46.
- the moisture content is increased from 20% to 36%.
- the parameters determining process step 22 such as the amount of water added (in liters) are set according to the measured moisture class.
- the Burley tobacco 12 can also be classified into moisture classes and, for example, the drying time in process step 24 can be adjusted accordingly.
- the moisture content can be measured and the drying process can be controlled accordingly, for example in terms of its duration and drying temperature.
- the homogeneity of the moisture distribution can be improved if the drying temperature is reduced and the drying time is extended in a drying step 24, 32.
Landscapes
- Manufacture Of Tobacco Products (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Verarbeitung von mindestens zwei Eingangsmaterialien zu einem Ausgangsmaterial. Bei dem Verarbeitungsverfahren ist vorgesehen, dass für jedes der Eingangsmaterialien ein vorbestimmtes Feuchteintervall eingehalten wird. In dem Verfahren werden die Eingangsmaterialien verarbeitet, deren Feuchte aus dem vorbestimmten Feuchteintervall stammt. Eingangsmaterialien können hierbei stofflich unterschiedliche Materialien sein, aber auch stofflich gleiche Materialien, die sich in ihrem Feuchtegehalt unterscheiden, beispielsweise weil sie aus unterschiedlichen Ballen oder sonstigen Vorformen stammen. Bei dem Verfahren kann es sich um ein Herstellungs- oder ein Misch-Verfahren handeln.
- Prozesse zur Verarbeitung von mindestens zwei Eingangsmaterialien kommen in unterschiedlichen technischen Gebieten vor, so ist beispielsweise die Aufbereitung von Tabak (Primary) ein solcher Prozess. Auch bei der Verarbeitung von anderen Naturstoffen, wie beispielsweise Baumwolle, Kakao, Tee und dergleichen, werden mehrere Eingangsmaterialien mit vordefiniertem Feuchtegehalt miteinander verarbeitet. Bei der primären Verarbeitung von Tabak ist beispielsweise vorgesehen, in einem Zwischenschritt den Feuchtegehalt der unterschiedlichen Tabaksorten gemeinsam durch einen Anfeuchtprozess anzupassen. Feuchte, Feuchtegehalt und Feuchtewerte werden nachfolgend synonym verwendet, wobei diese Größen immer auf eine relative Angabe [%] der Feuchte in einem Feststoff oder in einem sonstigen Medium abstellen. Nur wenn es ausdrücklich angegeben wird, beziehen sich Angaben zur Feuchte auf absolute Gewichtsgrößen.
- Aus
US 6,107,809 ist ein Verfahren zur Bestimmung des Feuchtegehaltes von Tabakmaterial bekannt geworden, bei dem unter Verwendung von Mikrowellen ein Tabakmaterial durchstrahlt und deren Feuchtegehalt bestimmt wird. - Aus
CN 10566058 ist ein Verfahren und ein Gerät zur Regulierung des Feuchtegehalts von Tabakmaterialien bekannt. Das Verfahren sieht vor, dass Tabakmaterial über einen Online-Feuchtemessdetektor gemessen wird. Für einen festgelegten Standardfeuchtewert wird das Ausgangsmaterial verbarbeitet; während das Tabakmaterial, das nicht dem Standardfeuchtewert entspricht, entweder getrocknet oder erhitzt wird. - Aus
DE 10 2015 004 286 A1 ist ein Verfahren zur Herstellung einer mehrlagigen dreidimensionalen Strukturfolie in der tabakverarbeitenden Industrie bekannt geworden. Bei der Herstellung wird eine Trägerfolie aus Pflanzenfasern an ihrer Oberseite mit einem natürlichen Klebstoff versehen, auf den Pflanzenpartikel und/oder Pflanzenschnitzel aufgebracht werden. Eine Deckfolie, ebenfalls aus Pflanzenfasern, wird in flächigen Kontakt mit der Trägerfolie gebracht. Im Rahmen dieses Herstellungsprozesses wird die Feuchte mit einer Mikrowellenmesseinrichtung gemessen. - Aus
EP 2 745 715 A2 ist ein Blendverfahren zum Mischen einer Mehrzahl von Tabakkomponenten bekannt geworden. Für das Ausgangsprodukt ist ein Endfeuchtewert vorgegeben. Unter Berücksichtigung der jeweiligen Feuchten der Tabakkomponenten erfolgt die Zugabe so, dass die Trockenmasse der Zugabekomponenten relativ zu der Trockenmasse der Grundkomponenten, unabhängig von der jeweiligen Feuchte der Tabakkomponenten, genau dem Rezept entspricht. - Der Erfindung liegt die Aufgabe zugrunde, bei der Verarbeitung von Eingangsmaterialien, für die ein vorbestimmtes Feuchteintervall vorgesehen ist, die Qualität des Produktes am Ende der Verarbeitung zu verbessern.
- Erfindungsgemäß wird die Aufgabe durch ein Verfahren mit den Merkmalen aus Anspruch 1 gelöst. Vorteilhafte Ausgestaltungen bilden den Gegenstand der Unteransprüche.
- Das erfindungsgemäße Verfahren ist vorgesehen zur Verarbeitung von mindestens zwei Eingangsmaterialien. Die mindestens zwei Eingangsmaterialien werden in dem Verfahren zu einem Produkt verarbeitet. Für das Verfahren ist vorgesehen, dass für jedes der Eingangsmaterialien ein Feuchtegehalt gemessen wird. Es werden die Eingangsmaterialien zu dem Verarbeitungsprozess zugelassen, deren Feuchtegehalt innerhalb des vorbestimmten Feuchteintervalls liegt. Erfindungsgemäß ist nun vorgesehen, dass jedes Feuchteintervall in zwei oder mehr Feuchteklassen unterteilt wird. Jede der Feuchteklassen definiert einen Bereich von Werten für den Feuchtegehalt des Eingangsmaterials innerhalb des Feuchteintervalls. Ferner sieht die erfindungsgemäße Lösung vor, dass ein Feuchtegehalt für jedes Eingangsmaterial vor der Bearbeitung gemessen wird. Entsprechend des gemessenen Feuchtegehalts wird jedem Eingangsmaterial genau eine Feuchteklasse für den weiteren Prozess zugeordnet. Erfindungsgemäß ist für die Eingangsmaterialien vorgesehen, dass diese entsprechend ihrer Feuchteklasse verarbeitet werden. Dies bedeutet der Prozess mit seinen Verfahrensschritten oder Parametern im Rahmen des Prozesses werden entsprechend der Feuchteklasse ausgewählt.
- Das erfindungsgemäße Verfahren beruht auf der Erkenntnis, dass es mitunter schwierig ist, Eingangsmaterialien mit einer genau vorgegebenen Standardfeuchte vorzuhalten und zu verarbeiten. Es werden daher Feuchteklassen zur Verarbeitung der Eingangsmaterialien verwendet und diese entsprechend ihrer Feuchteklasse verarbeitet. Gegenüber der Verwendung von Eingangsmaterialien, deren Feuchtgehalt beliebig innerhalb des vorbestimmten Feuchteintervalls liegt, das für den Verarbeitungsprozess zugelassen und möglich ist, ergibt der Feuchteklassen abhängige Prozess eine geringere Breite in der Verteilung der Werte für den Feuchtegehalt, wodurch überraschend überproportional gute Ergebnisse für das Ausgangsprodukt erzielt werden können. Grundsätzlich ist bei der Verarbeitung von verschiedenen Eingangsmaterialien im Hinblick auf den Feuchtegehalt zu erwarten, dass bei geeignet gewählten Mittelwerten für eine mittlere Feuchte der Eingangsmaterialien gute Ergebnisse für das Ausgangsmaterial erzielt werden können. Die Erfindung hat nun festgestellt, dass eine Verarbeitung abhängig von Feuchteklassen überproportional gute Ergebnisse im Sinne eines reduzierten Ausschusses und einer räumlich homogenen Feuchteverteilung für das verarbeitete Produkt liefert.
- In einer bevorzugten Weiterbildung kann als ein von der Feuchteklasse abhängig durchgeführter Verfahrensschritt eine Anpassung des Feuchtegehalts durch Trocknen und/oder Auffeuchten in dem Verarbeitungsprozess erfolgen. Hierdurch kann insbesondere auch der Verarbeitungsprozess beschleunigt und die Verarbeitungszeit reduziert werden, da abhängig von der Feuchteklasse nur so lange wie erforderlich getrocknet oder aufgefeuchtet wird. Zudem und vielleicht noch wichtiger ist der Vorteil, dass Ausgangsmaterialien geschaffen werden, die für den weiteren Verarbeitungsprozess eine deutlich gleichmäßigere Feuchteverteilung besitzen. Indem die Prozessparameter auf die Feuchteklasse abgestimmt sind, ist die Feuchte des Materials nach dem Trocknen oder Auffeuchten auf eine Zielfeuchte deutlich gleichmäßiger verteilt, d.h. mit einer geringeren Varianz versehen, als wenn die selben Prozessparameter für alle Feuchteklassen verwenden werden. Zudem wird der Verarbeitungsprozess hierdurch vereinfacht und läuft weniger kostenintensiv ab.
- In einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens ist vorgesehen, an dem fertig verarbeiteten Produkt den Feuchtegehalt zu messen und den Verarbeitungsprozess so einzustellen, dass eine homogene Feuchteverteilung in dem verarbeiteten Produkt entsteht. Hierbei ist wichtig, sich zu vergegenwärtigen, dass der Feuchtegehalt auf natürliche Art und Weise immer eine gewisse Streuung um einen Mittelwert besitzt. Durch die Auswahl von Feuchteklassen und die von den Feuchteklassen abhängige Prozessführung reduziert sich bereits die Streuung um den Mittelwert. Durch eine entsprechende Nachkontrolle des Feuchtegehalts an dem fertig verarbeiteten Produkt, verbunden mit einer Anpassung beispielsweise in Form einer Korrektur der Parameter zur Verfahrensführung wird hier eine überproportionale Verbesserung der Ausgangsergebnisse erreicht.
- In einer Weiterbildung des erfindungsgemäßen Verfahrens kann für das fertig verarbeitete Produkt eine Feuchtemessung dahingehend vorgesehen sein, dass die mittleren Feuchtegehalte und/oder eine räumliche Homogenität des Feuchtegehalts gemessen wird. Die räumliche Homogenität des Feuchtegehalts kann beispielsweise gemessen werden, in dem unterschiedliche Proben aus dem verarbeiteten Produkt an verschiedenen Orten der Probe gezogen und gemessen werden. Auch kann für das fertig verarbeitete Produkt eine Transmissionsmessung eingesetzt werden, bei der das fertig verarbeitete Produkt vollständig durchstrahlt wird. Der Vorteil einer Transmissionsmessung liegt darin, dass mehr Informationen über die räumliche Feuchteverteilung im Inneren des fertig verarbeiteten Produkts gewonnen werden.
- Ausgehend von der Feuchtemessung in dem verarbeiteten Produkt werden die vorbestimmten Verarbeitungsparameter abhängig von dem mittleren Feuchtegehalt und/oder der Homogenität des Feuchtegehalts angepasst oder korrigiert. Hier werden die Verarbeitungsparameter optimiert, um beispielsweise die Homogenität, d. h. die räumliche Gleichmäßigkeit des Feuchtegehalts in dem verarbeiteten Produkt sicherzustellen. Auch kann vorgesehen sein, dass einzelne Verarbeitungsschritte wie beispielsweise Lagerung der Eingangsmaterialien zusätzlich vorgenommen werden oder entfallen, jeweils abhängig von der Feuchtemessung in dem fertigen Produkt.
- In einer bevorzugten Ausgestaltung handelt es sich bei den Eingangsmaterialien um unterschiedliche Tabaksorten. So ist es bei der Herstellung beispielsweise bekannt Tabaksorten wie Oriental, Virginia und Burley zu verarbeiten. Auch kann es sich bei ein und derselben Tabaksorte wie beispielsweise Burley oder Virginia um unterschiedliche Eingangsmaterialien handeln, wenn diese beispielsweise aus unterschiedlichen Tabakballen oder sonstigen Vorformen aus gleicher Sorte stammend verarbeitet werden.
- In einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens ist ein Verfahrensschritt zu einer Konditionierung der Eingangsmaterialien vorgesehen. Die Konditionierung erfolgt in der Regel über eine Konditioniertrommel, in der das Eingangsmaterial unter Vorgabe der Parameter wie Dauer, Feuchtegehalt und/oder Temperatur abhängig von seiner Feuchteklasse auf eine Zielfeuchte gebracht wird. Der Konditionierungsschritt für das Eingangsmaterial wird entsprechend der festgestellten Feuchteklasse ausgeführt. Hierzu kann beispielsweise vorgesehen sein, dass Parametersätze für den Konditioniervorgang entsprechend der eingangs für das Eingangsmaterial festgestellten Feuchteklasse ausgewählt werden.
- In einer bevorzugten Weiterbildung wird der Verfahrensschritt der Konditionierung mit seinen Parametern entsprechend der Feuchtemessung an dem fertigen Produkt korrigiert. Die erfolgte Messung des fertigen Produkts kann den mittleren Feuchtegehalt betreffen und/oder die räumliche Homogenität des Feuchtegehalts in dem Produkt. Bei der ausgehend von dem fertigen Produkt erfolgenden Korrektur der Parameter für den Konditioniervorgang kann beispielsweise auch nur die räumliche Homogenität des Feuchtegehalts verbessert werden, indem beispielsweise die Parameter für den Konditioniervorgang so verändert werden, dass bei gleichbleibendem mittleren Feuchtegehalt das Material am Ende des Konditioniervorgangs räumlich homogener verteilter Feuchtigkeitswerte besitzt. Für die Messung am fertigen Endprodukt haben sich insbesondere Transmissionsverfahren als besonders vorteilhaft rausgestellt. Bei einem Transmissionsverfahren wird untersucht, wie sich das Produkt bei einer Durchstrahlung mit Mikrowellen verhält. Hierbei laufen die Mikrowellen i durch das Produkt und werden durch den Feuchtegehalt und hier durch die dielektrischen Eigenschaften des Wassers beeinflusst. Eine entsprechende Rückrechnung aus den transmittierten Wellenpaketen erlaubt dann Aussagen über den mittleren Feuchtegehalt und/oder auch über die räumliche Verteilung der Feuchte entlang der Bewegungsrichtung des Produktes. Je nach Ausgestaltung des Transmissionsverfahrens kann der transmittierte Strahl auch reflektiert werden, wodurch dann das oder die Wellenpakete das Produkt zweimal durchqueren.
- Die vorliegende Erfindung wird nachfolgend anhand eines Ausführungsbeispiels näher erläutert. Es zeigen:
- Fig. 1
- den über die Zeit aufgenommenen Feuchtegehalt und dessen Homogenität für Pfeifentabak, ebenso wie eine relative Verteilung der Feuchtewerte in dem Pfeifentabak, und
- Fig. 2
- beispielhaft in einem Flussdiagramm die Verarbeitung von Virginia/Oriental- und Burley-Tabak.
-
Figur 1 zeigt für den Zeitraum von kurz vor 11 Uhr bis einem Zeitraum kurz nach 12 Uhr die Entwicklung des Feuchtewerts [%]. Der Feuchtewert schwankt hierbei um ca. 11:00 Uhr und besitzt ansonsten einen Mittelwert von ungefähr 17,5 %. Zugleich ist inFigur 1 aufgezeichnet, wie homogen die Feuchte in dem Pfeifentabak auftritt. Hierbei bezeichnet das Dunkle um den Mittelwert verlaufende Band 12 einen Bereich, in dem 68 % der Messwerte 1 - σ liegen. Das weiter außenliegende hellere Band 14 bezeichnet die Werte, in denen ungefähr 95 % der Messewerte mit 2 - σ liegen. Deutlich wird diese Verteilung bei der Darstellung der relativen Häufigkeit im unteren Teil vonFigur 1 . Hier ist für jeden relativen Feuchtewert eine Häufigkeitsverteilung der Feuchtewerte aufgetragen. Die Häufigkeitsverteilung wird für jeden relativen Feuchtewert gewonnen, indem an einem Messpunkt mit dem Sensor für eine gewisse Zeitdauer, beispielsweise 5 oder 10 Min. gemessen wird. Deutlich zu erkennen ist, dass beispielsweise in der Messung des Ausgangsprodukts mit 16 ein Feuchtewert aufgetreten ist, dessen Messwert ungefähr bei 15,5 % lag; hierbei handelt sich um die um 11:00 Uhr aufgetretenen Messwerte. Ebenfalls deutlich zu erkennen ist, dass diesen Messwerten eine sehr große und breite Verteilung zuzuordnen ist, woraus sich ein Endprodukt mit einer inhomogenen Feuchteverteilung ergibt. Mit einem erfindungsgemäßen Verfahren wird erreicht, dass nicht nur der Mittelwert der Feuchte bei dem gewünschten Wert liegt, sondern dass auch die Feuchte homogen im Ausgangsprodukt verteilt ist und beispielsweise mit 90 % innerhalb des vorgegebenen Feuchtefensters 18 liegt. -
Figur 2 beschreibt die Verarbeitung von zwei Tabaksorten in einem sogenannten Primary Process. Ausgangspunkte sind hierbei die Tabaksorten Oriental und Virginia 10 sowie die Tabaksorte Burley 12, die beide jeweils einen Feuchtgehalt (MC= moisture content) von 9 % bis 11 % besitzen. Dem Prozess zugeführt wird Oriental mit einem Massenstrom von beispielsweise 1,5 t/h, Virginia wird mit einem Massenstrom von 5 t/h zugeführt. Burley 12 kann mit einem vergleichbaren Massenstrom zugeführt werden. Die Ballen des verpackten Tabaks werden geöffnet und der Tabak wird aus den Ballen genommen und ggf. geschnitten. Hierbei tritt für Oriental/Virginia 10 ein Volumenstrom von insgesamt 6,5 t/h bei einer mittleren Feuchtigkeit von 10 % auf. Die Temperatur beträgt 25° C. - In einem nachfolgenden Verarbeitungsschritt 14, 16 werden beide Tabakströme aufbereitet (conditioning), wobei hierfür 455 1 Wasser pro Stunde zugeführt werden. Das Ausgangsprodukt besitzt eine größere Masse aufgrund des aufgenommenen Wassers von 7,31 t/h und eine Feuchtegehalt von 20 % bei einer Ausgangstemperatur von 65 °C.
- In nachfolgenden Mischung und Speicherung 18, 20 werden die Tabakströme gelagert und für die nachfolgende Verarbeitung vorbereitet.
- Für die Tabaksorte Burley 12 erfolgt nach der Speichermöglichkeit 20 ein Schritt des Casings 22. Beim Casing wird ein flüssiges Gemisch aus Wasser, Glyzerin und anderen Stoffen dem Tabak hinzugefügt, um die einzelne Tabakfaser zu ummanteln. Im Rahmen des Casings wird der Feuchtegehalt von 20 % auf 36 % durch Zufuhr der entsprechenden Feuchtigskeitsmenge erhöht. In einem nachfolgenden Trocknungsschritt 24 wird dann der Feuchtegehalt auf 18 % reduziert um in einem anschließenden Re-casing 26 wieder auf 20 % Feuchtegehalt angepasst zu werden. Abschließend erfolgt eine Mischung und Speicherung 28 für Burley 12. Ebenso wie bei der Tabaksorte VirginialOriental 10 wird eine Mischung und Speicherung 18, 28 der Feuchtegehalt nicht verändert, sondern bleibt unverändert bei 20 %. Hiernach kommt es zu einem abschließenden Mischvorgang 30, bei dem ebenfalls der Feuchtegehalt unverändert bei 20 % bleibt. Die so hergestellte Mischung wird dann einem abschließenden Schneide- und Trocknungsschritt 32 zugeführt. Hierbei wird der Feuchtegehalt von 20 % auf 13 % reduziert. Die so in ihrer Feuchtigkeit fertig verarbeitete Mischung wird dann einem Flavoring-Schritt 34 zugeführt um bei gleichbleibender Feuchte in einem Silo 36 gelagert zu werden. Aus dem Silo 36 wird die Tabakmischung dann mit einem Feuchtegehalt von 13 % der Zigarettenherstellung 38 zugeführt.
- Das erfindungsgemäße Verfahren sieht vor, den Tabak 10, 12 als Eingangsmaterial in seinem Feuchtegehalt zu messen und in beispielsweise drei Feuchteklassen A und B einzuteilen, wobei beispielsweise A einem Feuchtegehalt von 9,0 % bis 9,9 % und B einem Feuchtegehalt von 10,0 % bis 11 % entspricht. Der Virginia-Tabak 10 kann beispielsweise einen deutlich größeren Massenstrom in dem Prozess haben, so dass hier bevorzugt sechs Feuchteklassen I bis VI gebildet werden. Klasse I entspricht einer Feuchte von 9,0 % bis 9,5 %, II gleich 9,6 % bis 10,0 % ... VI gleich 10,5 % bis 11,0 %.
- Bei dem erfindungsgemäßen Verfahren wird, wie vorstehend bereits erläutert, eine Einteilung in verschiedene Feuchteklassen vorgenommen. Die Feuchteklassen können unterschiedlich fein gegeneinander abgestuft werden. In einer möglichen Ausgestaltung des Verfahrens erfolgt die Einteilung in die Feuchteklassen direkt vor den ersten Konditionierschritten 14 und 16. In diesem Fall können die Parameter für den Konditioniervorgang entsprechend der Feuchteklasse gewählt werden. Wird also beispielsweise ein Virginia-Tabak 10 der Feuchteklasse V einem Konditionierschritt 14 zugeführt, so sind in der Konditioniertrommel, die beispielsweise auch als ein DCC, Direct Conditioning Cylinder ausgebildet sein kann entsprechend gewählt. Diese Parameter unterscheiden sich dann von den Parametern mit dem die Konditioniertrommel angesteuert wird, wenn eine andere Feuchteklasse vorliegt. Durch die feuchteklasseabhängige Steuerung der Konditionierschritte 14 und 16 entsteht in den Prozessabschnitten 40 und 42 ein Feuchtegehalt von 20 %, der eine deutlich geringere Breite in seiner Verteilung besitzt. Nimmt man für die Verteilung der Feuchtewerte eine Normalverteilung an, so kann die Breite der Verteilung der Feuchtewerte als Halbwertsbreite bestimmt werden. In dem die Konditionierschritte 14 und 16 feuchteklasseabhängig durchgeführt werden entstehen also Feuchteverteilung des Tabakstroms mit einem Feuchtewert von 20 % die deutlich schmaler sind, als die Halbwertsbreite, wenn der Tabakstrom ohne Feuchteklassen und ohne feuchteabhängige Parametersteuerung durchgeführt wird.
- Für die Tabaksorte Burley 12 kann auch in den Verfahrensschritten 44 und 46 eine entsprechende Einteilung in Feuchteklassen erfolgen. Mit dem casing-Verfahrensschritt 22 wird der Feuchtegehalt von 20 % auf 36 % erhöht. Hier ist es möglich, den dem Verfahrensschritt 22 zugefügten Tabakstrom in Verfahrensschritt 44 zu messen und den Verfahrensschritt 22 entsprechend der Feuchteklasse anzusteuern. Es werden also auch hierbei die den Verfahrensschritt 22 bestimmenden Parameter, wie beispielsweise die zugeführte Wassermenge (in Litern) entsprechend der gemessenen Feuchteklasse eingestellt. Auch für den Trocknerschritt 24 kann eine entsprechende Einteilung des Burleytabaks 12 in Feuchteklasse erfolgen und beispielsweise die Trocknungszeit im Verfahrensschritt 24 entsprechend angepasst werden. Grundsätzlich ist es auch für das Erhöhen des Feuchtegehalts von 18 % auf 20 % in Verfahrensschritt 26 möglich diesen Verfahrensschritt entsprechend einer im Verfahrensschritt 48 gemessenen Feuchteklasse anzusteuern. Ebenso kann in dem Schneide- und Trocknungsschritt 32 für die endgültige Mischung 30 in Verfahrensabschnitt 50 der Feuchtegehalt gemessen werden und der Trocknungsprozess entsprechend beispielsweise in seiner Dauer und in seiner Trocknungstemperatur angesteuert werden.
- Neben der vorstehend erläuterten stets eingangsseitig erfolgten Einteilung in Feuchteklassen und der entsprechenden feuchteklassenabhängigen Ansteuerung des nachfolgenden Verfahrensschritts, ist es auch möglich für das Endprodukt nach dem Speichersilo 36 in Verfahrensschritt 52 die mittlere Feuchte und/oder die Homogenität der Feuchteverteilung zu messen. Ausgehend von der Feuchtemessung an dem fertigen Produkt in Verfahrensschritt 52 können dann einzelne Parameter in dem Prozess korrigiert werden. Wird beispielsweise festgestellt, dass bei der Messung in Verfahrensschritt 52 die mittlere Feuchte von 13 % gut getroffen ist, gleichwohl aber noch eine gewisse räumliche Inhomogenität in der Feuchteverteilung besteht, so kann dies genutzt werden, um beispielsweise einzelne Verfahrensschritte zu verändern. So kann beispielsweise die Homogenität der Feuchteverteilung verbessert werden, wenn bei einem Trocknungsschritt 24, 32 die Trocknungstemperatur reduziert und die Trocknungszeit verlängert wird. Auch beim Kombinieren des Tabaks in den Verfahrensschritten 14 und 16 besteht die Möglichkeit, die Zuführrate für die Flüssigkeit zu verringern und zugleich die Prozessdauer für den Konditionierungsschritt 14 und 16 zu verlängern. Ausgehend von der Feuchtemessung in dem fertiggestellten Produkt 52 erfolgen hier Korrekturen der Parameterwerte für die Prozessschritte, wobei hier stets die Parameter korrigiert wurden, die von den eingangsseitig des Prozessschrittes gemessenen Feuchteklassen abhängig sind.
-
Virginia-Tabak 10 Tabaksorte Burley 12 Konditionierschritte 14 und 16 Verarbeitungs schritt 14, 16 Mischung und Speicherung 18, 20, 28 Casing-Verfahrensschritt 22 Trocknerschritt 24 Re-Casing-Verfahrensschritt 26 Mischvorgang 30 Silo 36 Zigarettenherstellung 38 Verfahrensschritte 44 und 46 Produkt 52
Claims (9)
- Verfahren zur Verarbeitung von mindestens zwei Eingangsmaterialien (10, 12), die zu einem Produkt (52) verarbeitet werden, wobei für jedes Eingangsmaterial (10, 12) ein vorbestimmtes Feuchteintervall für das Verarbeitungsverfahren vorgesehen ist, dadurch gekennzeichnet, dass:a. jedes Feuchteintervall in zwei oder mehr Feuchteklassen unterteilt wird,b. ein Feuchtegehalt für jedes Eingangsmaterial (10, 12) vor der Verarbeitung gemessen wird,c. jedes gemessene Eingangsmaterial mit seinem Feuchtegehalt einer der Feuchteklassen zugeordnet (14, 16) wird, wobei jede der Feuchteklassen einen Bereich von Werten für den Feuchtegehalt des Eingangsmaterials (10, 12) innerhalb des Feuchteintervalls aufweist undd. jedes Eingangsmaterial in dem Verfahren entsprechend seiner von den Feuchteklassen abhängigen Verfahrensführung verarbeitet (40, 42) wirde. wobei an dem fertig verarbeiteten Produkt eine Feuchtemessung erfolgt und die von den Feuchteklassen abhängige Verfahrensführung entsprechend den Messergebnissen für das fertig verarbeitete Produkt angepasst (24, 26) wird, um eine homogene Feuchteverteilung in dem fertig verarbeiteten Produkt zu erzielen.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Verarbeitung der Eingangsmaterialien (10, 12) einzeln oder getrennt einen Verfahrensschritt des Auffeuchtens (22) und/oder des Trocknens (24) auf eine Zielfeuchte vorsieht, wobei dies entsprechend der Feuchteklasse erfolgt.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Feuchtemessung an dem fertigen Produkt den mittleren Feuchtegehalt und/oder eine räumliche Homogenität des Feuchtegehalts misst.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass Verarbeitungsparameter für mindestens einen Verarbeitungsschritt (24) abhängig von der Feuchtemessung in dem fertigen Produkt (30) korrigiert werden.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass mindestens ein Verarbeitungsschritt (24) abhängig von der Feuchtemessung in dem fertigen Produkt zusätzlich vorgesehen wird oder entfallen kann.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Eingangsmaterialien (10, 12) unterschiedliche Tabaksorten oder eine Tabaksorte aus unterschiedlichen Ballen oder sonstigen Vorformen aufweisen.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass als ein Verfahrensschritt eine Konditionierung (14, 16) vorgesehen ist, deren Parameter im Hinblick auf Dauer, Feuchte und/oder Temperatur abhängig von der Feuchteklassen gewählt sind, um das Eingangsmaterial (10, 12) auf eine vorbestimmte Zielfeuchte zu bringen.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass der Verfahrensschritt der Konditionierung (14, 16) mit seinen Parametern entsprechend der Feuchtemessung an dem fertigen Produkt (52) korrigiert wird.
- Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass der Verfahrensschritt der Konditionierung (14, 16) mit seinen Parametern entsprechend einem für das fertige Produkt mit einem Transmissionsverfahren gemessenen mittleren Feuchtegehalt und/oder einer räumlichen Feuchteverteilung korrigiert wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019105417.6A DE102019105417A1 (de) | 2019-03-04 | 2019-03-04 | Verfahren zur Verarbeitung von mindestens zwei Eingangsmaterialien |
| PCT/EP2019/085637 WO2020177915A1 (de) | 2019-03-04 | 2019-12-17 | Verfahren zur verarbeitung von mindestens zwei eingangsmaterialien |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3934453A1 EP3934453A1 (de) | 2022-01-12 |
| EP3934453B1 true EP3934453B1 (de) | 2024-09-25 |
Family
ID=69147608
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19832876.7A Active EP3934453B1 (de) | 2019-03-04 | 2019-12-17 | Verfahren zur verarbeitung von mindestens zwei eingangsmaterialien |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20220125095A1 (de) |
| EP (1) | EP3934453B1 (de) |
| JP (1) | JP7487219B2 (de) |
| KR (1) | KR20210134683A (de) |
| CN (1) | CN113507846B (de) |
| DE (1) | DE102019105417A1 (de) |
| WO (1) | WO2020177915A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112841710B (zh) * | 2021-01-06 | 2023-03-17 | 黔南州烟草公司独山县分公司 | 一种雪茄茄衣烟叶的露天栽培以及调制方法 |
| CN114847505B (zh) * | 2022-05-25 | 2023-06-16 | 湖北中烟工业有限责任公司 | 一种烟叶制丝的均质化加工方法及装置 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3831610A (en) * | 1966-05-04 | 1974-08-27 | Hauni Werke Koerber & Co Kg | Machine for blending tobacco or the like |
| EP2745715A2 (de) * | 2012-12-21 | 2014-06-25 | HAUNI Maschinenbau AG | Blendverfahren und Blendvorrichtung zum Mischen einer Mehrzahl von Tabakkomponenten |
| DE102015004286A1 (de) * | 2015-04-08 | 2016-10-13 | Hauni Maschinenbau Gmbh | Vorrichtung und Verfahren zum Herstellen einer mehrlagigen dreidimensionalen Strukturfolie in der Tabak verarbeitenden Industrie, mehrlagige Strukturfolie und stabförmiger Artikel aus einer solchen Strukturfolie |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB842519A (en) * | 1957-05-02 | 1960-07-27 | Bayer Ag | Apparatus for measuring, supplying and mixing amounts of two substances in constant ratio |
| DE2739752A1 (de) * | 1976-10-04 | 1978-04-06 | Casagrande & C Spa | Dosierpumpe fuer kalkbeton |
| ATE206588T1 (de) * | 1993-11-08 | 2001-10-15 | Philip Morris Prod | Verfahren zur herstellung einer zigarettenfüllstoffmischung |
| US6107809A (en) * | 1995-07-18 | 2000-08-22 | Malcam Ltd. | Device and method for determining the moisture content of tobacco |
| NZ299771A (en) * | 1995-11-20 | 1997-11-24 | Bat Cigarettenfab Gmbh | Tobacco preparation with separate treatment of stems and lamina and subsequent blending |
| JPH10314565A (ja) * | 1997-05-14 | 1998-12-02 | Mitsubishi Heavy Ind Ltd | 流体混合器 |
| DE10103123A1 (de) * | 2001-01-24 | 2002-08-01 | Reemtsma H F & Ph | Verfahren zum Behandeln von Tabak |
| JP2003042420A (ja) * | 2002-04-15 | 2003-02-13 | Hitachi Ltd | 廃棄物処理方法及び処理設備 |
| CN1605293A (zh) * | 2003-09-19 | 2005-04-13 | 豪尼机械制造股份公司 | 烟草产品的干燥设备和干燥方法 |
| JP2006342240A (ja) * | 2005-06-08 | 2006-12-21 | Jfe Engineering Kk | バイオマス等のガス化装置及び燃焼装置 |
| EP2113176A1 (de) * | 2008-04-16 | 2009-11-04 | Philip Morris Products S.A. | Verfahren zur Herstellung einer Tabakmischung |
| DE102009040386A1 (de) * | 2009-09-07 | 2011-03-10 | Schaeffler Technologies Gmbh & Co. Kg | Verfahren zur Zustands- und Prozessüberwachung und Vorrichtung hierfür |
| CN105200229B (zh) * | 2014-06-11 | 2017-09-29 | 鞍钢股份有限公司 | 一种改善烧结混合制粒的方法 |
| CN105660580A (zh) | 2014-11-17 | 2016-06-15 | 项裕富 | 一种用气球捕鼠的装置 |
| CN205308237U (zh) * | 2015-12-31 | 2016-06-15 | 华南师范大学 | 一种饱和盐水平衡混合湿度发生器 |
| DE102016124660A1 (de) * | 2016-12-16 | 2018-06-21 | Hauni Maschinenbau Gmbh | Verteilervorrichtung und Verfahren zum Regulieren der Feuchte von Tabak |
| CN108300852B (zh) * | 2018-02-27 | 2020-10-09 | 首钢京唐钢铁联合有限责任公司 | 一种球团混合料水分控制装置及方法 |
| CN108694295A (zh) * | 2018-06-20 | 2018-10-23 | 同济大学 | 基于真实拌和特性的rap混合料中新沥青等级确定方法 |
| CN108890884A (zh) * | 2018-08-08 | 2018-11-27 | 杨黎明 | 一种可调节混合物湿度的双电机搅拌器及湿度调节方法 |
-
2019
- 2019-03-04 DE DE102019105417.6A patent/DE102019105417A1/de not_active Ceased
- 2019-12-17 US US17/436,175 patent/US20220125095A1/en not_active Abandoned
- 2019-12-17 JP JP2021550699A patent/JP7487219B2/ja active Active
- 2019-12-17 CN CN201980093577.2A patent/CN113507846B/zh not_active Expired - Fee Related
- 2019-12-17 WO PCT/EP2019/085637 patent/WO2020177915A1/de not_active Ceased
- 2019-12-17 EP EP19832876.7A patent/EP3934453B1/de active Active
- 2019-12-17 KR KR1020217030594A patent/KR20210134683A/ko active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3831610A (en) * | 1966-05-04 | 1974-08-27 | Hauni Werke Koerber & Co Kg | Machine for blending tobacco or the like |
| EP2745715A2 (de) * | 2012-12-21 | 2014-06-25 | HAUNI Maschinenbau AG | Blendverfahren und Blendvorrichtung zum Mischen einer Mehrzahl von Tabakkomponenten |
| DE102015004286A1 (de) * | 2015-04-08 | 2016-10-13 | Hauni Maschinenbau Gmbh | Vorrichtung und Verfahren zum Herstellen einer mehrlagigen dreidimensionalen Strukturfolie in der Tabak verarbeitenden Industrie, mehrlagige Strukturfolie und stabförmiger Artikel aus einer solchen Strukturfolie |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3934453A1 (de) | 2022-01-12 |
| KR20210134683A (ko) | 2021-11-10 |
| CN113507846B (zh) | 2023-01-10 |
| DE102019105417A1 (de) | 2020-09-10 |
| WO2020177915A1 (de) | 2020-09-10 |
| JP7487219B2 (ja) | 2024-05-20 |
| JP2022522735A (ja) | 2022-04-20 |
| CN113507846A (zh) | 2021-10-15 |
| US20220125095A1 (en) | 2022-04-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102011006416B4 (de) | Verfahren und System zum Herstellen eines Filterstrangs | |
| EP3354143B1 (de) | Verfahren und vorrichtung zum überwachen und herstellen eines filterstrangs der tabak verarbeitenden industrie | |
| WO2009138193A1 (de) | Herstellung von schnitttabak | |
| EP2597975B1 (de) | Zigarettenpapier mit hoher diffusionskapazität während des thermischen zerfalls | |
| DE60120665T2 (de) | Verfahren zur herstellung von geschnittenem tabak und herstellungssystem dafür | |
| DE202004019711U1 (de) | Vorrichtung zur Herstellung von zerkleinertem Tabakmaterial | |
| EP0285811A1 (de) | Vorrichtung zum Expandieren von zerkleinertem Tabakmaterial | |
| DE3114712A1 (de) | "tabaktrockungsvorrichtung" | |
| DD160080A5 (de) | Verfahren und vorrichtung zur kontinuierlichen bestimmung der feuchtigkeit von schuettfaehigen nahrungsmitteln | |
| EP1192865B1 (de) | Verfahren und Vorrichtung zur Einmischung von Zusatzstoffen während der Konditionierung von Tierfutter | |
| DE2448217A1 (de) | Verfahren zur herstellung von faserverstaerkten thermoplastischen materialien | |
| DE2637124A1 (de) | Vorrichtung und verfahren zum erhoehen der fuellkapazitaet geschnittenen tabaks bzw. geschnittener tabakmischungen | |
| EP2873334B1 (de) | Verfahren und vorrichtung zur erkennung von stranginhomogenitäten eines materialstrangs der tabak verarbeitenden industrie | |
| DE3219631A1 (de) | Granulatpresswerkzeug | |
| DE2717182C2 (de) | Verfahren und Vorrichtung zur Herstellung rauchbarer Tabakprodukte | |
| EP3934453A1 (de) | Verfahren zur verarbeitung von mindestens zwei eingangsmaterialien | |
| WO2006061117A1 (de) | Zerfaserung von tabakmaterial | |
| EP0242824B1 (de) | Verfahren und Vorrichtung zur Regelung von mindestens zwei für die Qualität des fertigen Produktes massgeblichen physikalischen Eigenschaften eines aus rauchbarem Material hergestellten Strangs | |
| EP1197746B1 (de) | Verfahren und Vorrichtung zur Messung des Triacetingehalts in Filtersträngen | |
| EP0210294B1 (de) | Verfahren und Vorrichtung zur Herstellung von Suspensionen mit konstanten Merkmalen aus Grundstoffen mit veränderlichen Eigenschaften | |
| DE112023002991T5 (de) | Verfahren zum Herstellen einer Schicht aus rekonstituiertem Material pflanzlichen Ursprungs | |
| DE19949983B4 (de) | Tabakfolie und Verfahren zur Herstellung einer Tabakfolie | |
| EP0845218B1 (de) | Verfahren und Anlage zur Behandlung von Tabakrippen für die Herstellung von Schnitttabak | |
| DE19543262C2 (de) | Verfahren und Anlage zur Behandlung von Tabakblättern für die Herstellung von Schnittabak | |
| DE2737718C2 (de) | Rauchbares Tabakprodukt |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210820 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20221013 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230706 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240514 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019012211 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241225 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241226 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241225 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241225 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241225 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241226 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250127 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019012211 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502019012211 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20241225 |
|
| 26N | No opposition filed |
Effective date: 20250626 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241231 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241225 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240925 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1725866 Country of ref document: AT Kind code of ref document: T Effective date: 20241217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |