EP3931139B1 - Station de réception d'elements en plaque pour une machine de fabrication d'emballage, machine de fabrication d'emballage correspondante, et procédé de réception d'elements en plaque pour une machine de fabrication d'emballage - Google Patents
Station de réception d'elements en plaque pour une machine de fabrication d'emballage, machine de fabrication d'emballage correspondante, et procédé de réception d'elements en plaque pour une machine de fabrication d'emballage Download PDFInfo
- Publication number
- EP3931139B1 EP3931139B1 EP20709490.5A EP20709490A EP3931139B1 EP 3931139 B1 EP3931139 B1 EP 3931139B1 EP 20709490 A EP20709490 A EP 20709490A EP 3931139 B1 EP3931139 B1 EP 3931139B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sheet elements
- separator
- lifting table
- horizontal direction
- bundle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/04—Pile receivers with movable end support arranged to recede as pile accumulates
- B65H31/08—Pile receivers with movable end support arranged to recede as pile accumulates the articles being piled one above another
- B65H31/10—Pile receivers with movable end support arranged to recede as pile accumulates the articles being piled one above another and applied at the top of the pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/30—Arrangements for removing completed piles
- B65H31/3054—Arrangements for removing completed piles by moving the surface supporting the lowermost article of the pile, e.g. by using belts or rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/32—Auxiliary devices for receiving articles during removal of a completed pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/176—Cardboard
- B65H2701/1762—Corrugated
Definitions
- the invention relates to a station for receiving plate elements and discharging packs of plate elements for a packaging manufacturing machine.
- the invention also relates to a machine for manufacturing packaging from plate elements, comprising a station for receiving, stacking and discharging packs of plate elements.
- the invention also relates to a method for receiving plate elements for a packaging manufacturing machine.
- a packaging manufacturing machine is commonly used to produce cardboard boxes or crates from sheet elements, for example in the form of corrugated cardboard sheets.
- the sheet elements are successively fed into the machine, advancing continuously from upstream to downstream in the longitudinal drive direction. They are automatically flexographically printed, cut and upturned, so as to form crate blanks.
- the sheet elements are received and stacked, and the resulting bundles are then evacuated.
- a receiving station is responsible for receiving sheet elements and making bundles of sheet elements.
- the document EP0666234 describes a stacking, separating and evacuating station for packs of plate elements.
- the station comprises a vertically movable lifting table, receiving falling plate elements to be stacked.
- the table gradually descends to the level of an output conveyor, recovering and evacuating a pack of plate elements after its formation.
- a separator moves vertically and horizontally. After the formation of a pack, the separator comes to overhang the lifting table and then comes to interpose itself to support the plate elements of the next pack.
- the lifting table then transfers the pack just formed, towards the output conveyor which evacuates the pack.
- the separator is then retracted and the lift table can then retrieve the plate elements from the next pack.
- Such a station has disadvantages.
- the plate element at the bottom of the package is very often damaged when the separator is retracted.
- the separator has a certain inertia. Its movement during a cycle proves difficult to achieve at a speed compatible with the stacking rates required for the plate elements.
- Such a separator may also prove incompatible with certain methods of transverse alignment of the plate elements.
- the document EP 0501213 describes a station for stacking, separating and discharging packs of plate elements.
- the station comprises means for feeding the plate elements, retractable supports forming a temporary stacking magazine, placed above a pack discharging device.
- Such a station has disadvantages.
- the first sheet element arriving in the stacking magazine will come into contact with, and be damaged by, the retractable supports.
- the temporary stacking magazine will be saturated more quickly with sheet elements arriving at high speed, which limits the overall productivity of the printing or converting line.
- the document EP3378811 discloses a sheet stacking arrangement configured to produce stacks having staggered sheet bundles.
- the arrangement includes a vertically movable stacking platform.
- JP4774350 discloses a machine for producing corrugated cardboard boxes.
- the machine includes a lifting table adapted to receive a stack of sheet elements. When the stack is complete, a pusher device evacuates the stack from the lifting table.
- JP2006069034 discloses a machine arranged to produce boxes.
- the machine comprises a stacking device comprising a lifting table vertically movable and a temporary receiving element configured to transiently receive the formed stack and lower it onto the lifting table.
- the document US5613673 discloses a sheet stacking apparatus configured to produce a continuous stack and comprising a stack separating element.
- the separating element is horizontally movable and adapted to separate the sheet stream into separate stacks.
- a main objective of the present invention is to develop a station for receiving plate elements that makes it possible to prevent plate elements and packages from falling.
- a second objective is to produce a packaging manufacturing machine comprising a station for receiving plate elements and for discharging package of plate elements, installed at the downstream outlet of the machine.
- Yet another objective is to succeed in implementing a method for receiving plate elements for a packaging manufacturing machine.
- the package is received transiently and transferred without falling from the separator to the lifting table thanks to their vertical crossing.
- the transport belts of the lifting table are arranged alternately, so as to be able to cross with the arms of the separator.
- the arms of the separator constitute a grid for receiving the package being formed, and are able to pass between the transport belts of the lifting table. The package is thus transferred smoothly and without falling from the arms of the separator to the belts of the lifting table, thanks to their vertical crossing.
- a sheet element is defined, by way of non-exhaustive example, as being made of a material such as paper, cardboard, corrugated cardboard, laminated corrugated cardboard, flexible plastic, or other materials.
- the arms of the separator can be able to move in the longitudinal horizontal direction, from downstream to upstream, so as to be able to position them above the lifting table, and from upstream to downstream, so that they can be retracted outside the travel of the lifting table.
- the separator thus firstly comprises a vertically movable support. And, the receiving arms of the separator are driven by a longitudinal horizontal translation movement, separately from the movement of the support.
- the lifting table can be movable between a high position under the supply arrangement of the plate elements and a low position in a plane analogous to the plane of the discharge conveyor of the package. Since the lifting table is located in its maximum height position directly under the supply arrangement of the plate elements, the plate elements will arrive and descend directly on the lifting table.
- the belts of the lifting table can advantageously be capable of driving the package from upstream to downstream on the output conveyor.
- the output conveyor may comprise at least one belt, which is capable of carrying the package from upstream from the lifting table towards downstream.
- a packaging manufacturing machine is characterized in that it comprises a station for receiving plate elements and discharging packs of plate elements, installed at the downstream outlet of the machine, and having one or more technical characteristics described and claimed below.
- the package is thus transferred smoothly from the vertically movable separator which descends to the vertically movable table which rises.
- the step of making the mobile separator enter vertically can preferably be done in the longitudinal horizontal direction from downstream to upstream towards the top of the circulation plane of the plate elements, then in the vertical direction from the top of the circulation plane, towards the bottom of the circulation plane.
- the step of bringing out the vertically movable separator can be done favorably in the longitudinal horizontal direction from upstream to downstream.
- the longitudinal direction is defined by referring to the direction of travel or drive of the plate elements in the packaging manufacturing machine, in the plate element receiving station, along their median longitudinal axis.
- the transverse direction is defined as the direction perpendicular in a horizontal plane to the direction of travel of the plate elements.
- the upstream and downstream directions are defined by referring to the direction of movement of the plate elements, following the longitudinal direction throughout the packaging manufacturing machine, from the machine inlet to the machine outlet and the plate element receiving station.
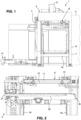
- a packaging manufacturing machine such as a flexographic printing machine 1 for corrugated cardboard sheets 2, comprises a station for receiving plate elements and discharging packs 23, 24 of plate elements 3.
- the entire flexographic printing part, including the various printing units 4, is partially shown in dashed lines.
- the receiving station 3 is mounted downstream of the last printing unit of the machine 1.
- Station 3 comprises a frame 6 with vertical side posts 7.
- Station 3 comprises a sheet feed arrangement 8, mounted partly upper part of the frame 6.
- the arrangement 8 includes in particular a suction to create a vacuum 9.
- the arrangement 8 further comprises transport belts 11 and a grid provided with longitudinal bars, the upper face of the sheets 2 being in contact with the transport belts 11.
- the sheets 2 which are printed arrive one after the other from upstream to downstream in a circulation plane by being driven upstream of the station 3 by rollers and a vacuum suction (not visible), known under the name of ceiling, then they are released at the level of the arrangement 8.
- the arrangement 8 comprises a leaf-breaking device 12 mounted on the grid to separate the leaves 2 from the conveyor belts 11 and cause them to fall (see Fig. 2 ).
- the leaf-cutting device 12 comprises, for example, a crank-type connecting rod mechanism 13 actuated sequentially depending on the arrival of the leaves 2.
- Station 3 comprises an output conveyor 14 in the form of a conveyor belt or several conveyor belts 15, transporting the final package 23, 24 from upstream of station 3 to the output downstream.
- Station 3 comprises a lifting table 16 movable in the vertical direction.
- Table 16 comprises several endless conveyor belts 17 extending in a longitudinal horizontal direction. Belts 17 are driven by a suitable motor and transport the final package 23, 24 from upstream to the output conveyor 14. Table 16 rises and falls while being driven by a motor and chains 19.
- the station 3 comprises a separator 21, which comprises several receiving arms 22 deploying in the longitudinal horizontal direction.
- the arms 22 are movable longitudinally from upstream to downstream and vice versa. Some arms 22 can remain in the retracted position in the downstream position, this for example depending on the size of the sheets 2 constituting the bundle 23, 24.
- the separator 21 rises and falls in the vertical direction while being driven by a motor and toothed belts.
- the receiving arms 22 are inserted between the belts 17, without there being any interaction between the arms 22 and the belts 17 (see Fig. 3 ).
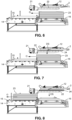
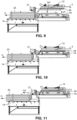
- the method of receiving plate elements 2 and discharging bundles 23, 24 of plate elements 3 for the packaging manufacturing machine is illustrated in the Figs. 4 to 15 .
- a first step of the process ( Figs. 4 and 5 ) plate elements, in the form of sheets 2, arriving successively (Arrow F in Fig. 5 ) from the flexo printing part 4 of the flexo printing machine 1 are successively deposited on the vertically movable table 16, so as to form a first pack of sheets 23.
- a third step of the process (Figs. 5 And 6 ), the vertically movable separator 21 is entered (Arrow ES in Fig. 5 ), with several of its arms 22 being inserted above the table 16.
- the separator 21 with its arms 22 In its starting waiting position (see Fig. 5 ), the separator 21 with its arms 22 is positioned above the leaf feed arrangement 8 and the leaf-removing device 12.
- the separator 21 with its arms 22 In its functional arrival position (see Fig. 6 ), the separator 21 with its arms 22 is positioned above the first bundle of leaves 23 and below the leaf feed arrangement 8 and the leaf-removing device 12.
- sheets 2 arriving successively (Arrow F in Figs. 6 and 7 ) from the flexo printing part 4 of the flexo printing machine 1 are successively deposited on the separator 21, and more precisely on its arms 22, so as to form a second pack of sheets 24.
- the first packet formed 23 is evacuated horizontally (Arrows O in Figs. 6 to 12 ) out of the table 16.
- the endless conveyor belts 17 of the table 16 are driven from upstream to downstream.
- the conveyor belt or belts 15 of the output conveyor 14 are simultaneously driven from upstream to downstream.
- a sixth step of the process ( Figs. 7 to 9 ) the separator 21 with the successively deposited sheets is lowered vertically (Arrow DS in Figs. 7 to 9 ) to complete the formation of the second pack of leaves 24.
- table 16 is raised vertically (UT arrow in Fig. 9 ). Table 16 is empty and no longer carries any packages.
- separator 21 is out (OS arrow in Fig. 11 ) out of the travel path of the table 16.
- the arms 22 of the separator 21 are moved horizontally from their crossed upstream position at the level of the table 16 ( Fig. 10 ) to a downstream position located substantially above the outlet conveyor 14 ( Fig. 12 ).
- the separator 21 is raised vertically (US arrow in Fig. 13 ) up to the horizontal level of the leaf feed arrangement 8 and the leaf-cutting device 12.
- the separator 21 with its arms 22 is repositioned above the leaf feed arrangement 8 and the leaf-removing device 12.
- the arms 22 of the separator 21 are moved (Arrow IS in Fig. 14 ) horizontally from their upstream position located substantially above the outlet conveyor 14 ( Figs. 12 to 14 ) to an upstream waiting position located substantially above the leaf feed arrangement 8 and the leaf-cutting device 12 ( Fig. 15 ).
- the upstream waiting position ( Fig. 15 ) is substantially similar to the starting position ( Figs. 4 and 5 ).
- the cycle can thus begin again.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forming Counted Batches (AREA)
- Pile Receivers (AREA)
- Making Paper Articles (AREA)
- Separation, Sorting, Adjustment, Or Bending Of Sheets To Be Conveyed (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Basic Packing Technique (AREA)
- Attitude Control For Articles On Conveyors (AREA)
Description
- L'invention concerne une station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque pour une machine de fabrication d'emballage. L'invention concerne également une machine de fabrication d'emballage à partir d'éléments en plaque, comprenant une station de réception, d'empilage et d'évacuation de paquets d'éléments en plaque. L'invention se rapporte également à un procédé de réception d'éléments en plaque pour une machine de fabrication d'emballage.
- Une machine de fabrication d'emballage est communément employée afin d'assurer la confection de boîtes ou de caisses en carton à partir d'éléments en plaque, par exemple sous la forme de feuilles en carton ondulé. Les éléments en plaque sont introduits successivement dans la machine, avancent en continu de l'amont vers l'aval dans la direction longitudinale d'entraînement. Ils sont automatiquement imprimés par flexographie, découpés et refoulés, de façon à former des poses de caisses. En sortie de la machine, les éléments en plaque sont réceptionnés et empilés, et les paquets obtenus sont ensuite évacués. Une station de réception est en charge de réceptionner des éléments en plaque et de confectionner des paquets d'éléments en plaque.
- Le document
EP0666234 décrit une station d'empilage, de séparation et d'évacuation de paquets d'éléments en plaque. La station comprend une table élévatrice mobile verticalement, recevant des éléments en plaque chutant pour être empilés. La table descend progressivement jusqu'au niveau d'un transporteur de sortie, récupérant et évacuant un paquet d'éléments en plaque après sa formation. Un séparateur se déplace verticalement et horizontalement. Après la formation d'un paquet, le séparateur vient surplomber la table élévatrice et vient alors s'interposer pour supporter les éléments en plaque du paquet suivant. La table élévatrice transfère alors le paquet venant d'être formé, vers le transporteur de sortie qui évacue le paquet. Le séparateur est ensuite rétracté et la table élévatrice peut alors récupérer les éléments en plaque du paquet suivant. - Une telle station présente des inconvénients. Tout d'abord, l'élément en plaque du fond du paquet est très souvent abîmé lorsque le séparateur est rétracté. De plus, le séparateur présente une certaine inertie. Son déplacement durant un cycle s'avère difficile à réaliser à une vitesse compatible avec les cadences d'empilement nécessaires pour les éléments en plaque. Un tel séparateur peut en outre s'avérer incompatible avec certains modes d'alignement transversal des éléments en plaque.
- Le document
EP 0501213 décrit une station d'empilage, de séparation et d'évacuation de paquets d'éléments en plaque. La station comprend des moyens d'amenée des éléments en plaque, des soutiens escamotables formant un magasin d'empilage temporaire, placé au-dessus d'un dispositif d'évacuation de paquets. - Une telle station présente des inconvénients. En particulier, le premier élément en plaque arrivant dans le magasin d'empilage va être en contact avec, et être abîmé par les soutiens escamotables. De plus, en raison de la position fixe en hauteur des soutiens escamotables, le magasin d'empilage temporaire va être plus rapidement saturé avec des éléments en plaque arrivant à haute cadence, ce qui limite la productivité générale de la ligne d'impression ou de transformation.
-
- Le document
EP3378811 divulgue un agencement d'empilage de feuilles configuré pour produire des piles ayant des paquets de feuilles en quinconce. L'agencement comprend une plate-forme d'empilage verticalement mobile. -
JP4774350 -
JP2006069034 - Le document
US5613673 divulgue un appareil d'empilage de feuilles configuré pour produire un empilement continu et comprenant un élément de séparation de pile. L'élément de séparation étant mobile horizontalement et adapté pour séparer le flux feuilles en piles séparées. - L'invention vise à résoudre un ou plusieurs de ces inconvénients. Un objectif principal de la présente invention consiste à mettre au point une station de réception d'éléments en plaques permettant d'éviter les chutes d'éléments en plaque et de paquets. Un deuxième objectif est de réaliser une machine de fabrication d'emballage comprenant une station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque, installée à la sortie aval de la machine. Un autre objectif encore est celui de réussir à mettre en oeuvre un procédé de réception d'éléments en plaque pour une machine de fabrication d'emballage.
- Selon un aspect de la présente invention, une station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque pour une machine de fabrication d'emballage comprend :
- un agencement d'amenée des éléments en plaque successivement les uns à la suite des autres,
- une table élévatrice, mobile selon une direction verticale, comprenant plusieurs courroies de transport sans fin, s'étendant selon une direction horizontale longitudinale, pour recevoir les éléments en plaque sous forme de paquet,
- un transporteur de sortie, pour évacuer les éléments en plaque sous forme de paquet, et
- un séparateur, mobile selon la direction verticale, comprenant plusieurs bras de réception se déployant selon la direction horizontale longitudinale, pour recevoir de manière transitoire les éléments en plaque sous forme de paquet, les bras étant disposés de manière à pouvoir croiser selon la direction verticale sans interagir avec les courroies de transport sans fin de la table élévatrice.
- En d'autres termes, avec le séparateur le paquet est reçu de manière transitoire et transféré sans chute à partir du séparateur vers la table élévatrice grâce à leur croisement vertical. Les courroies de transport de la table élévatrice sont disposées en alternance, de manière à pouvoir croiser avec les bras du séparateur. Les bras du séparateur constituent une grille de réception du paquet en cours de formation, et sont aptes à passer entre les courroies de transport de la table élévatrice. Le paquet est ainsi transféré sans à coup et sans chute des bras du séparateur aux courroies de la table élévatrice, grâce à leur croisement vertical.
- Un élément en plaque est défini, à titre d'exemple non exhaustif, comme étant en un matériau tel que du papier, du carton plat, du carton ondulé, du carton ondulé contrecollé, du plastique flexible, ou d'autres matériaux encore.
- Selon une caractéristique particulière, les bras du séparateur peuvent être aptes à se déplacer selon la direction horizontale longitudinale, de l'aval vers l'amont, de façon à pouvoir les positionner au-dessus de la table élévatrice, et de l'amont vers l'aval, de façon à pouvoir les escamoter en dehors de la course de la table élévatrice.
- Selon une caractéristique particulière, le séparateur peut préférentiellement comprendre :
- un support, le support étant monté coulissant selon une direction verticale,
- au moins un bras, le ou les bras étant monté en étant aptes à se déplacer selon la direction horizontale longitudinale par rapport au support, le déplacement du ou des bras modifiant la longueur du ou des bras en porte à faux par rapport au support d'un premier côté selon la direction horizontale longitudinale, et
- un système d'entrainement pour déplacer le ou les bras selon la direction horizontale longitudinale, système d'entrainement étant configuré pour simultanément entraîner le bras en déplacement selon la direction horizontale longitudinale et maintenir escamoté un autre des bras dans sa position longitudinale.
- Selon une caractéristique particulière, le séparateur comprend ainsi tout d'abord un support mobile verticalement. Et, les bras de réception du séparateur sont animés d'un mouvement de translation horizontale longitudinale, séparément du mouvement du support.
- Selon une caractéristique particulière, et de manière favorable, la table élévatrice peut être mobile entre une position haute sous l'agencement d'amenée des éléments en plaque et une position basse dans un plan analogue au plan du transporteur de sortie d'évacuation du paquet. Etant donné que la table élévatrice est située dans sa position de hauteur maximale directement sous l'agencement d'amenée des éléments en plaque, les éléments en plaque vont arriver et descendre directement sur la table élévatrice.
- Selon une caractéristique particulière, les courroies de la table élévatrice peuvent avantageusement être aptes à entrainer le paquet de l'amont vers l'aval sur le transporteur de sortie.
- Selon une caractéristique particulière, et de préférence, le transporteur de sortie peut comprendre au moins un tapis, qui est apte à entrainer le paquet de l'amont à partir de la table élévatrice vers l'aval.
- Selon un autre aspect de l'invention, une machine de fabrication d'emballage est caractérisée en ce qu'elle comprend une station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque, installée à la sortie aval de la machine, et présentant une ou plusieurs caractéristiques techniques décrites et revendiquées ci-dessous.
- Selon un autre aspect encore de l'invention, un procédé de réception d'éléments en plaque pour une machine de fabrication d'emballage, est caractérisé en ce qu'il comprend les étapes consistant à :
- déposer successivement des éléments en plaque sur une table élévatrice mobile verticalement, de façon à former un premier paquet d'éléments en plaque;
- faire descendre verticalement la table élévatrice avec les éléments en plaque déposés successivement pour terminer la formation du premier paquet d'éléments en plaque;
- faire entrer un séparateur mobile verticalement au-dessus de la table élévatrice, ledit séparateur comprenant plusieurs bras de réception se déployant selon la direction horizontale longitudinale;
- déposer successivement les éléments en plaque sur le séparateur, de façon à former un deuxième paquet d'éléments en plaque;
- évacuer horizontalement hors de la table élévatrice le premier paquet formé;
- faire descendre verticalement le séparateur avec les éléments en plaque déposés successivement pour terminer la formation du deuxième paquet d'éléments en plaque;
- faire remonter verticalement la table élévatrice;
- faire croiser la table élévatrice remontant verticalement à vide avec le séparateur descendant verticalement, les courroies de transport de la table élévatrice étant disposées en alternance, de manière à croiser avec les bras de réception du séparateur, et de façon à récupérer le deuxième paquet d'éléments en plaque à partir du séparateur vers la table élévatrice; et
- faire sortir le séparateur hors de la course de déplacement de la table élévatrice.
- Grâce au fonctionnement dynamique de la table mobile verticalement et du séparateur mobile verticalement, le paquet est ainsi transféré sans à coup à partir du séparateur mobile verticalement qui descend jusqu'à la table mobile verticalement qui remonte.
- Selon une caractéristique particulière, l'étape consistant à faire entrer le séparateur mobile verticalement peut de préférence se faire selon la direction horizontale longitudinale de l'aval vers l'amont vers le dessus du plan de circulation des éléments en plaque, puis selon la direction verticale à partir du dessus du plan de circulation, vers le dessous du plan de circulation.
- Selon une caractéristique particulière, l'étape consistant à faire sortir le séparateur mobile verticalement peut se faire de manière favorable selon la direction horizontale longitudinale de l'amont vers l'aval.
- D'autres caractéristiques et avantages de l'invention ressortiront clairement de la description qui en est faite ci-après, à titre indicatif et non limitatif, en référence aux dessins annexés, dans lesquels :
- [
Fig.1 ] représente une vue latérale de la station de réception d'éléments en plaques et d'évacuation de paquets montée en aval ; - [
Fig.2 ] représente une vue latérale détaillée de la station de laFigure 1 ; - [
Fig.3 ] représente une vue selon l'axe longitudinal de la table et du séparateur de la station ; et - [
Fig.4 ], - [
Fig.5 ], - [
Fig.6 ], - [
Fig.7 ], - [
Fig.8 ], - [
Fig.9 ], - [
Fig.10 ], - [
Fig.11 ], - [
Fig.12 ], - [
Fig.13 ], - [
Fig.14 ] et - [
Fig.15 ] représentent des vues successives illustrant le procédé de réception d'éléments en plaque. - La direction longitudinale est définie en faisant référence au sens de défilement ou d'entraînement des éléments en plaque dans la machine de fabrication d'emballage, dans la station de réception d'éléments en plaques, selon leur axe longitudinal médian. La direction transversale est définie comme étant la direction perpendiculaire dans un plan horizontal à la direction de défilement des éléments en plaque. Les sens amont et aval sont définis en faisant référence au sens de déplacement des éléments en plaque, suivant la direction longitudinale dans l'ensemble de la machine de fabrication d'emballage, de l'entrée de la machine jusqu'à la sortie machine et la station de réception des éléments en plaques.
- Comme l'illustre la
Fig. 1 , une machine de fabrication d'emballage, telle qu'une machine d'impression en flexographie 1 de feuilles de carton ondulé 2, comprend une station de réception d'éléments en plaques et d'évacuation de paquets 23, 24 d'éléments en plaque 3. Toute la partie d'impression flexo avec notamment les différents groupes imprimeurs 4 est représentée partiellement en traits tillés. La station de réception 3 est montée en aval du dernier groupe imprimeur de la machine 1. - La station 3 comprend un bâti 6 avec des montants latéraux verticaux 7. La station 3 comprend un agencement d'amenée des feuilles 8, monté en partie supérieure du bâti 6. L'agencement 8 inclut notamment une aspiration pour créer un vacuum 9. L'agencement 8 comprend en outre des courroies de transport 11 et une grille munie de barres longitudinales, la face supérieure des feuilles 2 étant en contact avec les courroies de transport 11. Les feuilles 2 qui sont imprimées arrivent les unes après les autres de l'amont vers l'aval dans un plan de circulation en étant entraînées en amont de la station 3 par des rouleaux et une aspiration vacuum (non visibles), connu sous la dénomination en plafond, puis elles sont lâchées au niveau de l'agencement 8.
- L'agencement 8 comprend un dispositif abat feuilles 12 monté sur la grille pour séparer les feuilles 2 des courroies de transport 11 et les faire tomber (voir
Fig. 2 ). Le dispositif abat feuilles 12 comprend par exemple un mécanisme type à bielle manivelle 13 actionné séquentiellement en fonction de l'arrivée des feuilles 2. - La station 3 comprend un transporteur de sortie 14 se présentant sous la forme d'un tapis ou de plusieurs courroies de convoyage 15, transportant le paquet final 23, 24 de l'amont de la station 3 vers la sortie en aval.
- La station 3 comprend une table élévatrice 16 mobile selon la direction verticale. La table 16 comprend plusieurs courroies de transport sans fin 17 s'étendant selon une direction horizontale longitudinale. Les courroies 17 sont entraînées par un moteur appropriées et transportent le paquet final 23, 24 de l'amont vers le transporteur de sortie 14. La table 16 monte et descend en étant entraînée grâce à un moteur et des chaines 19.
- La station 3 comprend un séparateur 21, qui comprend plusieurs bras de réception 22 se déployant selon la direction horizontale longitudinale. Les bras 22 sont mobiles longitudinalement de l'amont vers l'aval et réciproquement. Certains bras 22 peuvent rester en position escamotée en position aval, ceci par exemple en fonction de la dimension des feuilles 2 constituant le paquet 23, 24. Le séparateur 21 monte et descend selon la direction verticale en étant entraînée grâce à un moteur et des courroies crantées.
- Selon l'invention, lorsque la table 16 croise le séparateur 21, les bras de réception 22 s'intercalent entre les courroies 17, sans qu'il y ait d'interaction entre bras 22 et courroies 17 (voir
Fig. 3 ). - Le procédé de réception d'éléments en plaque 2 et d'évacuation de paquets 23, 24 d'éléments en plaque 3 pour la machine de fabrication d'emballage est illustré dans les
Figs. 4 à 15 . - Dans une première étape du procédé (
Figs. 4 et 5 ), des éléments en plaque, sous la forme de feuilles 2, arrivant successivement (Flèche F enFig. 5 ) à partir de la partie d'impression flexo 4 de la machine d'impression flexo 1 sont déposés successivement sur la table mobile verticalement 16, de façon à former un premier paquet de feuilles 23. - Dans une deuxième étape du procédé (
Figs. 5 et6 ), la table 16 avec les feuilles déposés successivement est descendue verticalement (Flèche DT enFig. 5 ), pour terminer la formation du premier paquet de feuilles 23. - Dans une troisième étape du procédé (
Figs. 5 et6 ), le séparateur mobile verticalement 21 est entré (Flèche ES enFig. 5 ), avec plusieurs de ses bras 22 étant insérés au-dessus de la table 16. Dans sa position d'attente de départ (voirFig. 5 ), le séparateur 21 avec ses bras 22 est positionné au-dessus de l'agencement d'amenée des feuilles 8 et du dispositif abat feuilles 12. Dans sa position fonctionnelle d'arrivée (voirFig. 6 ), le séparateur 21 avec ses bras 22 est positionné au-dessus du premier paquet de feuilles 23 et sous l'agencement d'amenée des feuilles 8 et du dispositif abat feuilles 12. - Dans une quatrième étape du procédé (
Figs. 6 à 14 ), les feuilles 2 arrivant successivement (Flèche F enFigs. 6 et 7 ) à partir de la partie d'impression flexo 4 de la machine d'impression flexo 1 sont déposés successivement sur le séparateur 21, et plus précisément sur ses bras 22, de façon à former un deuxième paquet de feuilles 24. - Dans une cinquième étape du procédé (
Figs. 6 à 12 ), le premier paquet formé 23 est évacué horizontalement (Flèches O enFigs. 6 à 12 ) hors de la table 16. Les courroies de transport sans fin 17 de la table 16 sont entraînées de l'amont vers l'aval. Le tapis ou les courroies de convoyage 15 du transporteur de sortie 14 sont entraînées simultanément de l'amont vers l'aval. - Dans une sixième étape du procédé (
Figs. 7 à 9 ), le séparateur 21 avec les feuilles déposés successivement est descendu verticalement (Flèche DS enFigs. 7 à 9 ) pour terminer la formation du deuxième paquet de feuilles 24. - Dans une septième étape du procédé (
Fig. 9 ), la table 16 est remontée verticalement (Flèche UT enFig. 9 ). La table 16 est vide et ne porte plus de paquet. - Dans une huitième étape du procédé (
Fig. 10 ), la table 16 remontant verticalement à vide (UT) est croisée avec le séparateur 21 descendant verticalement (DS). Ce mouvement de croisement des courroies de transport sans fin 17 de la table 16 avec les bras 22 du séparateur 21 permet de récupérer le deuxième paquet de feuilles 24 à partir du séparateur 21 vers la table 16. - Dans une neuvième étape du procédé (
Figs. 11 et12 ), le séparateur 21 est sorti (Flèche OS enFig. 11 ) hors de la course de déplacement de la table 16. Les bras 22 du séparateur 21 sont déplacés à l'horizontale de leur position amont croisés au niveau de la table 16 (Fig. 10 ) vers une position aval située sensiblement au-dessus du transporteur de sortie 14 (Fig. 12 ). - Dans une autre étape du procédé (
Fig. 13 ), le séparateur 21 est remonté à la verticale (Flèche US enFig. 13 ) jusqu'au niveau horizontal de l'agencement d'amenée des feuilles 8 et du dispositif abat feuilles 12. - Dans une dernière étape du procédé (
Figs. 14 et 15 ), le séparateur 21 avec ses bras 22 est repositionné au-dessus de l'agencement d'amenée des feuilles 8 et du dispositif abat feuilles 12. Les bras 22 du séparateur 21 sont déplacés (Flèche IS enFig. 14 ) à l'horizontale de leur position amont située sensiblement au-dessus du transporteur de sortie 14 (Figs. 12 à 14 ) vers une position amont d'attente située sensiblement au-dessus de l'agencement d'amenée des feuilles 8 et du dispositif abat feuilles 12 (Fig. 15 ). La position amont d'attente (Fig. 15 ) est sensiblement analogue à la position de départ (Figs. 4 et 5 ). - Le cycle peut ainsi recommencer.
Claims (10)
- Station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque (3) pour une machine de fabrication d'emballage, comprenant:- un agencement d'amenée des éléments en plaque successivement les uns à la suite des autres (8),- une table élévatrice (16), mobile selon une direction verticale, comprenant plusieurs courroies de transport sans fin (17) s'étendant selon une direction horizontale longitudinale, pour recevoir les éléments en plaque sous forme de paquet, et- un transporteur de sortie (14), pour évacuer les éléments en plaque sous forme de paquet,caractérisée en ce qu'elle comprend en outre:- un séparateur (21), mobile selon la direction verticale, comprenant plusieurs bras de réception (22) se déployant selon la direction horizontale longitudinale, pour recevoir de manière transitoire les éléments en plaque sous forme de paquet, les bras (22) étant disposés de manière à pouvoir croiser selon la direction verticale sans interagir avec les courroies (17) de la table élévatrice (16).
- Station selon la revendication 1, caractérisée en ce que les bras (22) du séparateur (21) sont aptes à se déplacer selon la direction horizontale longitudinale, de l'aval vers l'amont, de façon à les positionner au-dessus de la table élévatrice (16), et de l'amont vers l'aval, de façon à les escamoter en dehors de la course de la table élévatrice (16).
- Station selon la revendication 1 ou 2, caractérisée en ce que le séparateur (21) comprend :- un support, monté coulissant selon une direction verticale,- au moins un bras, monté en étant apte à se déplacer selon la direction horizontale longitudinale par rapport au support, le déplacement du bras modifiant sa longueur en porte à faux par rapport au support d'un premier côté selon la direction horizontale longitudinale, et- un système d'entrainement pour déplacer le bras selon la direction horizontale longitudinale, configuré pour simultanément entraîner le bras en déplacement selon la direction horizontale longitudinale et maintenir escamoté un autre des bras dans sa position longitudinale.
- Station selon l'une des revendications précédentes, caractérisée en ce que la table élévatrice (16) est mobile entre une position haute sous l'agencement d'amenée (8) et une position basse dans un plan analogue au plan du transporteur de sortie (14).
- Station selon l'une des revendications précédentes, caractérisée en ce que les courroies (17) de la table élévatrice (16) sont aptes à entrainer le paquet de l'amont vers l'aval sur le transporteur de sortie (14).
- Station selon l'une des revendications précédentes, caractérisée en ce que le transporteur de sortie (14) comprend au moins un tapis apte à entrainer le paquet de l'amont à partir de la table (16) vers l'aval.
- Machine de fabrication d'emballage, caractérisée en ce qu'elle comprend une station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque (3) selon l'une des revendications précédentes, installée à la sortie aval de la machine (1).
- Procédé de réception d'éléments en plaque pour une machine de fabrication d'emballage (1), caractérisé en ce qu'il comprend les étapes consistant à :- déposer successivement des éléments en plaque sur une table élévatrice (16) mobile verticalement et comprenant plusieurs courroies de transport sans fin (17) s'étendant selon une direction horizontale longitudinale, de façon à former un premier paquet d'éléments en plaque (23);- faire descendre verticalement la table élévatrice (16) avec les éléments en plaque déposés successivement pour terminer la formation du premier paquet d'éléments en plaque (23);- faire entrer un séparateur mobile verticalement (21) au-dessus de la table élévatrice (16), ledit séparateur comprenant plusieurs bras de réception (22) se déployant selon la direction horizontale longitudinale ;- déposer successivement les éléments en plaque sur le séparateur (21), de façon à former un deuxième paquet d'éléments en plaque (24);- évacuer horizontalement hors de la table élévatrice (16) le premier paquet formé (23);- faire descendre verticalement le séparateur (21) avec les éléments en plaque déposés successivement pour terminer la formation du deuxième paquet d'éléments en plaque (24);- faire remonter verticalement la table élévatrice (16);- faire croiser la table élévatrice (16) remontant verticalement à vide avec le séparateur (21) descendant verticalement, les courroies de transport (17) de la table élévatrice (16) étant disposées en alternance, de manière à croiser avec les bras de réception (22) du séparateur et de façon à récupérer le deuxième paquet d'éléments en plaque (24) à partir du séparateur (21) vers la table élévatrice (16); et- faire sortir le séparateur (21) hors de la course de déplacement de la table élévatrice (16).
- Procédé selon la revendication 8, caractérisé en ce que l'étape consistant à faire entrer le séparateur (21) se fait selon la direction horizontale longitudinale de l'aval vers l'amont vers le dessus du plan de circulation des éléments en plaque, puis selon la direction verticale à partir du dessus du plan de circulation, vers le dessous du plan de circulation.
- Procédé selon la revendication 8 ou 9, caractérisé en ce que l'étape consistant à faire sortir le séparateur (21) se fait selon la direction horizontale longitudinale de l'amont vers l'aval.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1901940A FR3093096B1 (fr) | 2019-02-26 | 2019-02-26 | Station et procédé de réception d’éléments en plaque pour une machine de fabrication d’emballage |
| PCT/EP2020/025087 WO2020173604A1 (fr) | 2019-02-26 | 2020-02-24 | Station et procede de reception d'elements en plaque pour une machine de fabrication d'emballage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3931139A1 EP3931139A1 (fr) | 2022-01-05 |
| EP3931139B1 true EP3931139B1 (fr) | 2024-09-04 |
Family
ID=67441290
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20709490.5A Active EP3931139B1 (fr) | 2019-02-26 | 2020-02-24 | Station de réception d'elements en plaque pour une machine de fabrication d'emballage, machine de fabrication d'emballage correspondante, et procédé de réception d'elements en plaque pour une machine de fabrication d'emballage |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US11932507B2 (fr) |
| EP (1) | EP3931139B1 (fr) |
| JP (1) | JP7432613B2 (fr) |
| KR (1) | KR102659385B1 (fr) |
| CN (1) | CN113474273A (fr) |
| DK (1) | DK3931139T3 (fr) |
| ES (1) | ES2989501T3 (fr) |
| FR (1) | FR3093096B1 (fr) |
| PL (1) | PL3931139T3 (fr) |
| TW (1) | TWI776129B (fr) |
| WO (1) | WO2020173604A1 (fr) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025140880A1 (fr) | 2023-12-26 | 2025-07-03 | Bobst Lyon | Procédé de configuration de paramètres de processus dans une machine de conversion et machine de conversion associée |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4189270A (en) * | 1978-04-24 | 1980-02-19 | Georgia-Pacific Corporation | Sheet transfer and stacking apparatus |
| JPS63315458A (ja) * | 1988-01-29 | 1988-12-23 | Nichiro Kogyo Kk | 折帖印刷物の小束集積装置 |
| JPH03115056A (ja) | 1989-09-27 | 1991-05-16 | Mazda Motor Corp | シート素材集積装置 |
| FR2673170A1 (fr) | 1991-02-26 | 1992-08-28 | Martin Sa | Dispositif de transport et d'empilage d'objets plats. |
| US5160129A (en) | 1991-08-27 | 1992-11-03 | Ward Holding Company, Inc. | Sheet stacking |
| FR2715911B1 (fr) * | 1994-02-07 | 1996-04-19 | Martin Sa | Station d'empilage, de séparation et d'évacuation de lots d'éléments en plaque empilés en sortie d'une machine de transformation de tels éléments. |
| US5613673A (en) * | 1995-08-15 | 1997-03-25 | Marquip, Inc. | Sheet stacking apparatus |
| EP0768261A1 (fr) * | 1995-10-12 | 1997-04-16 | Solipat Ag | Dispositif et méthode pour plier et empiler en continu des produits en bande |
| JP2000103529A (ja) | 1998-09-28 | 2000-04-11 | Rengo Co Ltd | シート分離装置 |
| DE19851999C1 (de) | 1998-11-11 | 2000-04-13 | Solvay Fluor & Derivate | Herstellung von Sulfurylfluorid |
| US6695302B1 (en) * | 1999-10-29 | 2004-02-24 | Energy Saving Products And Sales Corporation | Method and apparatus for separating a stream of spaced documents into discrete groups |
| JP2001139163A (ja) | 1999-11-15 | 2001-05-22 | Dainippon Printing Co Ltd | 枚葉機のノンストップ排紙方法 |
| BR0002821A (pt) * | 2000-05-11 | 2001-12-04 | Net 2 Net Empresa Paulista De | Sistema de interconexão de usuários à redemundial de computadores, internet, sem uso delinhas telefônicas tradicionais ou cabos coaxiaisde televisão a cabo |
| SE523475C2 (sv) * | 2000-09-18 | 2004-04-20 | Straalfors Ab | Anordning för stackning av ark |
| EP1491477B1 (fr) * | 2003-06-23 | 2007-08-29 | Müller Martini Holding AG | Dispositif pour former des piles |
| JP4558418B2 (ja) * | 2004-09-02 | 2010-10-06 | レンゴー株式会社 | 箱体の積み重ね装置 |
| US7402130B1 (en) | 2006-09-29 | 2008-07-22 | Roll Systems, Inc. | System and method for folding and handling stacks of continuous web |
| JP4774350B2 (ja) * | 2006-10-12 | 2011-09-14 | 三菱重工印刷紙工機械株式会社 | 製函機における折れ精度検査装置及び折れ精度検査方法,製函機,並びに折れ精度調整方法 |
| CN101885425B (zh) | 2010-07-09 | 2012-07-04 | 河北玉田兴业印刷机械有限公司 | 自动收纸机构 |
| DE102011000583A1 (de) | 2010-08-16 | 2012-02-16 | Joachim Jakob | Non-Stop-Einrichtung |
| CN103287904A (zh) | 2013-05-10 | 2013-09-11 | 天津长荣印刷设备股份有限公司 | 一种副收纸升降装置及其工作方法 |
| JP3211835U (ja) * | 2017-03-17 | 2017-08-10 | フォスバー ソチエタ ペル アチオーニ | シートスタッカ |
| CN207016232U (zh) * | 2017-03-22 | 2018-02-16 | 广东佛斯伯智能设备有限公司 | 片材堆垛机 |
-
2019
- 2019-02-26 FR FR1901940A patent/FR3093096B1/fr active Active
-
2020
- 2020-02-24 EP EP20709490.5A patent/EP3931139B1/fr active Active
- 2020-02-24 DK DK20709490.5T patent/DK3931139T3/da active
- 2020-02-24 ES ES20709490T patent/ES2989501T3/es active Active
- 2020-02-24 WO PCT/EP2020/025087 patent/WO2020173604A1/fr not_active Ceased
- 2020-02-24 JP JP2021549794A patent/JP7432613B2/ja active Active
- 2020-02-24 KR KR1020217026643A patent/KR102659385B1/ko active Active
- 2020-02-24 PL PL20709490.5T patent/PL3931139T3/pl unknown
- 2020-02-24 US US17/310,412 patent/US11932507B2/en active Active
- 2020-02-24 CN CN202080016453.7A patent/CN113474273A/zh active Pending
- 2020-02-26 TW TW109106280A patent/TWI776129B/zh active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2022521778A (ja) | 2022-04-12 |
| PL3931139T3 (pl) | 2024-11-18 |
| KR102659385B1 (ko) | 2024-04-19 |
| WO2020173604A1 (fr) | 2020-09-03 |
| FR3093096A1 (fr) | 2020-08-28 |
| EP3931139A1 (fr) | 2022-01-05 |
| JP7432613B2 (ja) | 2024-02-16 |
| ES2989501T3 (es) | 2024-11-26 |
| TWI776129B (zh) | 2022-09-01 |
| TW202104053A (zh) | 2021-02-01 |
| FR3093096B1 (fr) | 2021-04-23 |
| US20220089400A1 (en) | 2022-03-24 |
| DK3931139T3 (da) | 2024-10-07 |
| US11932507B2 (en) | 2024-03-19 |
| KR20210118133A (ko) | 2021-09-29 |
| CN113474273A (zh) | 2021-10-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0122817B1 (fr) | Procédé et dispositif d'alimentation automatique d'une machine de traitement de produits en plaques | |
| EP2408698B1 (fr) | Station de chargement pour des éléments en plaque et machine de traitement de tels éléments | |
| EP0666234B1 (fr) | Station d'empilage, de séparation et d'évacuation de lots d'éléments en plaque empilés en sortie d'une machine de transformation de tels éléments | |
| EP3160884B1 (fr) | Procede et dispositif pour alimenter une machine avec des elements en plaque. | |
| EP2844595B1 (fr) | Procédé de formation de paquets de sacs, et machine correspondante | |
| US5664767A (en) | Method of stacking continuously arriving sheets | |
| CN1106324C (zh) | 计数-推出和搭迭-输出组合的输送系统 | |
| FR2542293A1 (fr) | Appareil d'empilage de feuilles | |
| SE522005C2 (sv) | Applicering av lastlister | |
| CH694186A5 (fr) | Dispositif de r'ception et d''jection d''l'ments plats dans une machine les travaillant. | |
| JPH0834413A (ja) | フォイルチューブ包装体の切断兼積重ね装置 | |
| FR2543513A1 (fr) | Machine a palettiser pour recipients | |
| FR2861714A1 (fr) | Procede et installation de chargement d'objets sur une palette | |
| WO2020173604A1 (fr) | Station et procede de reception d'elements en plaque pour une machine de fabrication d'emballage | |
| FR2727392A1 (fr) | Appareil pour empiler des paquets de feuilles mis sous bande par exemple notamment pour des billets de banque en nombre constant | |
| EP0334769B1 (fr) | Machine de chargement et de déchargement d'articles disposés en couches | |
| FR2926287A1 (fr) | Dispositif d'emballage | |
| EP3931138B1 (fr) | Séparateur pour réception transitoire d'élements en plaque entre une table élévatrice et un transporteur de sortie de paquets d'éléments en plaque, et station de réception d'éléments en plaques et d'évacuation de paquets d'éléments en plaque correspondante | |
| CN216037745U (zh) | 包装袋接收叠放装置 | |
| FR2587311A1 (fr) | Procede et installation de manutention automatique et stockage temporaire de paquets empiles de produits semi-finis en feuilles. | |
| CH655706A5 (en) | Method and device for stacking a defined number of folded boxes and for removing the piles of boxes thus formed | |
| EP0340065B1 (fr) | Procédé et installation pour l'empilage de flans produits par une machine de découpage notamment à partir d'une bande de tôle | |
| EP0151364A2 (fr) | Chaine de conditionnement de produits sous film dans un receptacle formé à partir d'un flan plat prédécoupé | |
| JP3245448B2 (ja) | 分包シート集積装置 | |
| EP0652177B1 (fr) | Système pour la formation et le transport de piles de feuilles |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210714 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BOBST LYON |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240416 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602020037030 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 Effective date: 20241001 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2989501 Country of ref document: ES Kind code of ref document: T3 Effective date: 20241126 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241205 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241205 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1720205 Country of ref document: AT Kind code of ref document: T Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250106 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250305 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602020037030 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250224 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250224 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260301 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20260218 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260220 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20260220 Year of fee payment: 7 Ref country code: DE Payment date: 20260218 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260224 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260219 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260301 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260213 Year of fee payment: 7 |