EP3475073B1 - Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung - Google Patents
Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung Download PDFInfo
- Publication number
- EP3475073B1 EP3475073B1 EP17769109.4A EP17769109A EP3475073B1 EP 3475073 B1 EP3475073 B1 EP 3475073B1 EP 17769109 A EP17769109 A EP 17769109A EP 3475073 B1 EP3475073 B1 EP 3475073B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- evaluation
- wood material
- pressing device
- region
- material panel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/14—Control arrangements for mechanically-driven presses
- B30B15/148—Electrical control arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N1/00—Pretreatment of moulding material
- B27N1/02—Mixing the material with binding agent
- B27N1/029—Feeding; Proportioning; Controlling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/08—Moulding or pressing
- B27N3/24—Moulding or pressing characterised by using continuously acting presses having endless belts or chains moved within the compression zone
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/14—Control arrangements for mechanically-driven presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B5/00—Presses characterised by the use of pressing means other than those mentioned in the preceding groups
- B30B5/04—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of an endless band
- B30B5/06—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of an endless band co-operating with another endless band
Definitions
- the invention relates to a wood-based panel pressing device for pressing a fiber cake to a wooden board, with a control device which is designed to output a signal in the event of a fault and / or to monitor the fiber cake in the lead-in area.
- the second aspect relates to the invention a method for monitoring a wood-based panel pressing device for pressing a fiber cake to a wood-based panel according to claim 9.
- Wood-based panel pressing devices are used to compact fiber cakes or to compress them to wooden-based panels.
- the invention relates in particular to continuously operating wood-based panel pressing devices in which the fiber cake is continuously scattered and pressed and / or pressed. It is desirable to operate such a wood-based panel pressing device at the highest possible speed.
- high feed speeds at which the fiber cake is moved through the wood-based panel pressing device are more likely to lead to material defects.
- the fiber cake has to be compressed during pressing. But this presupposes that air is pressed out of the fiber cake. If this happens too quickly, the escaping air can tear fibers of the fiber cake with it, which leads to crater-like breakouts. Outbreaks of this type, which are also called blowers, generally lead to the fact that the wood-based panel produced cannot be used in the area of the outbreak, so that rejects occur.
- Another source of error is a fluctuation in the fiber cake beyond a predetermined tolerance.
- a press system for gluing wooden sticks to glued wood panels In order to ensure an even bond, a thermographic image is taken by means of a thermal camera after the bond. If the temperature of the finished glued wood panels deviates too much from a specified temperature, the heating output of the press system is corrected. For a particularly accurate measurement result, the temperature of the arranged wooden sticks can also be measured using a thermal camera before gluing. In this way it can be determined where the press system has too little local heating power.
- Such a press system is unsuitable for pressing fiber cakes into wood-based panels, since a fiber cake requires high surface pressure and cannot withstand lateral pressure. Furthermore, with such a system, only the (local) heating output can be controlled or regulated; it is unsuitable for avoiding blowouts.
- the invention has for its object to reduce rejects.
- the invention solves the problem by a generic wood-based panel pressing device, in which the control device has a camera and an evaluation unit, and the camera is arranged on an inlet area of the wooden-based panel pressing device and the evaluation unit is designed to automatically carry out a method with the steps (i ) Continuous recording of images of the lead-in area, (ii) Continuous acquisition of measurement data for evaluation area pixels from images which belong to a predetermined evaluation area, which comprises at least one area which adjoins a desired horizon of the fiber cake upwards, so that Evaluation data are obtained, and (iii) output a signal when the evaluation data changes by more than a predetermined tolerance value.
- a wood-based panel pressing device for pressing a fiber cake for producing a wooden board, with (a) a control device which is designed to output a signal in the event of a fault, (b) the control device having a camera and an evaluation unit, (c ) the camera is arranged on an entry area of the wood-based panel pressing device and (d) the evaluation unit is designed to automatically carry out a method with the steps: (i) continuously taking pictures of the entry area, (ii) continuously acquiring measurement data for evaluation area pixels of images belonging to a predetermined evaluation area, which comprises at least one area which adjoins a desired horizon of the fiber cake upwards, so that evaluation data are obtained, and (iii) emitting a signal when the evaluation data is more than change a specified tolerance value.
- the preferred embodiments described below relate to both aspects of the invention mentioned above.
- the invention solves the problem by a method for monitoring a wood-based panel pressing device for pressing a fiber cake to a wooden-based panel, with the above-mentioned steps.
- An advantage of the invention is that monitoring is possible in real time. In other words, a time period between the occurrence of an error and the detection of the error is very small and can be, for example, less than one second. This enables a quick response so that, for example, process parameters can be changed so that the error is avoided in the future.
- the camera can be an infrared camera or a camera that captures visible light.
- the camera has an optical axis which forms an angle of incidence of preferably at most 70 °, in particular at most 60 °, preferably at most 50 °, very particularly preferably at most 40 °, with the material flow direction.
- the angle of attack is preferably at least 0 °, in particular at least 5 °, preferably at least 10 °.
- a wood-based panel pressing device is understood to mean, for example, a device by means of which the fiber cake can be pressed continuously to form a wooden board.
- the wood-based panel pressing device preferably has a rotating pressing plate which is heated and pressed onto the fiber cake.
- the wood-based panel is preferably an HDF, an MDF or an OSB board.
- the wood-based panel pressing device is a pre-press, which is part of a plant for the production of wood-based panels, and has a pressing element in the form of a pressing blanket.
- the control device is understood in particular to be a device which allows a plant operator to record the condition of the wood-based panel pressing device. It is possible, but not necessary, for the control device to be connected to a machine control so that the signal leads to a change in at least one machine parameter without human intervention, that is to say directly.
- a machine parameter is understood to be a parameter that determines the production conditions of the wood-based panel press device, for example press pressure, temperature or inlet angle.
- the entry angle is the angle at which a pressing element is oriented on the entry side relative to the horizontal immediately before the pressing element contacts and compresses the fiber cake.
- Continuous recording of the images of the lead-in area means in particular that images are recorded at regular time intervals. It is possible and preferred that the images are taken at equidistant time intervals, but this is not necessary. In particular, an image is recorded at least every three seconds, preferably at least once per second. It is particularly favorable if an image is taken several times per second. Cameras usually have a frame rate of more than 10 frames per second. It is possible, but usually not necessary, that more than 20 pictures are taken per second.
- the evaluation area is understood to mean an area of the wood-based panel pressing device, in particular the section of the pressing element, which at a given time is at a predetermined distance from the target horizon of the fiber cake.
- the target horizon of the fiber cake is the imaginary line that describes the top of the fiber cake in the field of view of the camera at the point where the top comes into contact with the press plate.
- the target horizon is a straight line, in particular a horizontal one, which does not change its position.
- the measurement data are in particular the data that the camera captures for each pixel in each acquisition cycle.
- the measurement data are usually voltages or electrical currents encoding a color and a brightness of the light falling on the corresponding pixel.
- the output of a signal is understood to mean, in particular, that a human-perceptible or imperceptible sign is emitted, for example a change in voltage or a digitally coded signal.
- a human-perceptible or imperceptible sign is emitted, for example a change in voltage or a digitally coded signal.
- signals it is possible for signals to be emitted continuously, even if the evaluation data does not change by more than a predetermined tolerance value.
- the only decisive factor is that if the deviation is greater than the tolerance value, a signal is emitted or an otherwise emitted signal which indicates a fault-free state is omitted.
- this signal is possible, but not necessary, for this signal to be forwarded to a machine control which automatically changes at least one production parameter. Rather, it is also possible for the signal for a machine operator to be displayed optically and / or acoustically, so that the operator can take suitable measures.
- control device can be designed such that it continuously detects a background brightness, so that fluctuations in the brightness, which are caused, for example, by changing light conditions, do not lead to a false alarm.
- evaluation data changes by more than the predetermined tolerance value is also understood in particular to mean that data or quantities derived from the evaluation data, for example changes over time (i.e. the first time derivative) or changes in changes (i.e. the second temporal one) Derivation) or other quantities or size curves calculated from the measurement data are recorded or compared and compared with the predetermined tolerance value.
- the pressing element is understood in particular to mean a pressing plate or a pressing cloth.
- a press plate is in particular a circumferential plate, by means of which the fiber cake is pressed into a wood-based panel.
- a press cloth is understood in particular to mean an air-permeable element which is part of a pre-press and serves to push air out of the fiber cake.
- the press cloth can be a textile.
- the measurement data are recorded for a large number of regions which adjoin one another and together cover a full width of the fiber cake.
- the fiber cake is captured over a full width by the camera and the corresponding measurement data is evaluated.
- the wood-based panel pressing device preferably has a circumferential pressing element, which can also be referred to as a press plate, if the wooden-based panel pressing device is a hot press, the control device being designed to automatically carry out a method which includes the step of continuously collecting measurement data for reference area pixels comprises, wherein the reference area pixels belong to at least one predetermined reference area and each evaluation area is assigned exactly one reference area which lies in front of the evaluation area with respect to a pressing element movement direction.
- the continuous acquisition of measurement data for evaluation area pixels then preferably includes calculating a deviation between the measurement data of the evaluation area pixels and the measurement data of the reference area pixels shifted by a time delay, the time delay being the time that a section of the pressing element from the reference area to Evaluation area required.
- the wood-based panel pressing device is a hot press, that is to say a press, on the outlet side of which a dimensionally stable wood-based panel runs out.
- a dimensionally stable wood-based panel is understood to mean a wood-based panel that bears its own weight when placed on a side edge.
- a hot press is understood in particular to be a press which introduces heat into the fiber cake due to heat conduction, and in particular free of microwaves.
- the wood-based panel pressing device is a pre-press, on the outlet side of which a fiber cake that is not dimensionally stable runs out.
- a wood-based panel pressing system that has at least one wood-based panel pressing device.
- one of these wood-based panel pressing devices is a pre-press, which has the above-mentioned control device, a second wood-based panel pressing device in the form of a hot press for pressing the fiber cake flowing out of the pre-press to a wooden board is arranged behind this pre-press.
- the wood-based panel press device preferably has an illumination device for illuminating the inlet area. This has the advantage that any external fluctuations in the lighting conditions in an environment of the inlet area lead to smaller percentage fluctuations in the measurement results.
- the control device is preferably designed to automatically carry out a method according to the invention. This is understood in particular to mean that the control device carries out the specified steps even without operator intervention.
- the method preferably comprises the steps (i) grouping evaluation area pixels into a first area and at least a second area and (ii) for all areas detecting those pixels in which there is a property, in particular the color, the brightness and / or the Contrast with at least one neighboring pixel, changes more than a threshold value, and (iii) calculate a change parameter from the number of these pixels and compare the change parameter with the tolerance value.
- the change in the property is calculated from measurement results that follow one another in time. It is also possible that averaging over two, three or more measured values that follow one another in time or that a measured value processed in another way is calculated from these measurement results.
- the measurement data of the pixels do not change over time.
- the measurement data fluctuate, for example due to statistical measurement errors or randomly changing environmental conditions. If a fault occurs, for example an outbreak of a gas bubble described above, the property changes more rapidly in time.
- the threshold value is determined by the fact that the temporal fluctuation of the property is recorded in trouble-free operation.
- the threshold value is selected, for example, such that it is exceeded at most once per minute and pixel in the trouble-free operation due to random fluctuation.
- the tolerance value for the change parameter is determined in that the change parameter is initially in trouble-free operation for a predetermined time of an hour, for example. Then the feed speed and / or the inlet angle ⁇ is increased until the above-mentioned breakouts or blowouts occur, which lead to rejects. The change parameter is determined at the same time. The tolerance value is chosen so that it lies below the change value at which rejects occur.
- the evaluation area pixels are preferably grouped into at least 20 areas. It is favorable if these areas are adjacent to one another. This means that there are no pixels or so few pixels between two areas that blow-out can still be reliably recognized. It is particularly favorable if the areas are directly adjacent to one another, since the highest detection probability of errors is achieved in this way.
- the output of the signal causes a change in the entry angle, the entry angle being the angle between the horizontal plane and a straight line through the pressing element.
- the output of the signal causes the feed rate to be reduced.
- the control device can be connected directly to a machine control. For example, the feed rate is reduced between 3% and 5% if the tolerance value is exceeded.
- the method comprises the steps of calculating an actual horizon of the fiber cake and outputting a signal if the actual horizon deviates from the target horizon by more than a level error threshold value. If the actual horizon exceeds the target horizon by more than one alarm value, the wood-based panel pressing device is preferably shut down automatically in order to avoid damage to the press.
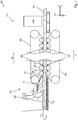
- Figure 1 shows a wood-based panel pressing device 10 according to the invention in the form of a hot press for pressing a fiber cake 12 into a wood-based panel 14.
- the wood-based panel pressing device has a spreading device 16 for spreading the fiber cake 12 onto a conveyor 18.
- the wood-based panel pressing device 10 has a control device 20 which has a camera 22 and an evaluation unit 24 connected to it.
- a positive axis angle means that the camera is looking down.
- the wood-based panel pressing device 10 has a pressing element 26 in the form of a pressing plate which forms a closed loop and is pressed onto the fiber cake 12 by means of rollers 28.1, 28.2, ... with a pressing force F. Via a schematically drawn heater 29, the pressing element 26 is also heated to a predetermined temperature T 26 by means of hot thermal oil.
- the wood-based panel pressing device 10 also has a second pressing element 26 ', which is pressed against the fiber cake 12 from below via rollers 28'.1, 28'.2, ... The second pressing element 26 'is also heated by heating elements 29'.
- the pressing element 26 runs in the area in which it first comes into contact with the fiber cake 10 at an entry angle ⁇ to the horizontal H.
- the entry angle ⁇ is adjustable, as is indicated by the dashed-drawn press plate.
- the camera 22 records images of an inlet area 30 in which the fiber cake 12 comes into contact with the pressing element 26 for the first time.
- the inlet area 30 In the interior of the fiber cake has a 12 actual horizon at a height h, the in the in Figure 1 situation shown a desired height h should correspond.
- a level error ⁇ h lies below a level error threshold value ⁇ h S.
- the fiber cake 12 moves in a material flow direction M at a feed rate v.
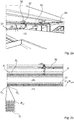
- Figure 2a shows a perspective view of the inlet area 30 of the wood-based panel pressing device.
- the fiber cake 12, the pressing element 26, an illumination device 34, in the present case in the form of an LED lamp, the camera 22 and a moistening system 36 can be seen.
- the moistening system 36 can be used to spray a liquid mist, in particular from water containing tenside, onto the fiber cake 12 be sprayed on.
- Figure 2b shows an image B of the inlet area 30, which was recorded with the camera 22.
- the areas G i could also be called clusters.
- Each region G i relates to an image of a region B i of the evaluation region 37.
- regions denote sections of the wood-based panel pressing device, for example the pressing element 26, whereas the regions G i are groups of pixels P n, m , n and m are the counting indices of the pixels of the camera 22.
- the measurement data of the evaluation area pixels are called evaluation data, since preferably only they participate in the evaluation.
- m (t j) determines the evaluation unit 24 at each time t j and for each Area i a change parameter D i , whether they are each greater than a predetermined threshold.
- the parameters ⁇ , ⁇ , y, ⁇ are real numbers that are determined in preliminary tests. If the change parameter D i exceeds a tolerance value D T, ie D i > D T in at least one area Gi, a signal is emitted.
- Figure 2b also shows that reference areas R i are recorded in image B.
- the reference areas R i are preferably as many pixels wide as the areas G i .
- the pressing element 26 moves at the feed speed v.
- the relative brightness b ⁇ which indicates the difference from the same area on the pressing element 26 when passing through the reference area R i , is preferably used before the absolute brightness B.
- the change parameter D is calculated as described above, but before the comparison with the tolerance value Tt, a reference change parameter D R is subtracted, which is calculated from the corresponding pixels of the reference area R i at a time when the corresponding area of the pressing element 26 has passed the reference area R i .
- Figure 3 shows a second embodiment of a wood-based panel pressing system 42, in which a pre-press 40 is arranged in front of a hot press 38, as described above, which compresses the fiber cake 12 before it enters the hot press 38.
- the pressing element 26 of the pre-press 40 is designed as a pressing cloth.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Mechanical Engineering (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Investigating Materials By The Use Of Optical Means Adapted For Particular Applications (AREA)
- Veneer Processing And Manufacture Of Plywood (AREA)
- Press Drives And Press Lines (AREA)
Description
- Die Erfindung betrifft eine Holzwerkstoffplatten-Pressvorrichtung zum Pressen eines Faserkuchens zu einer Holzwerkstoffplatte, mit einer Kontrollvorrichtung, die ausgebildet ist zum Ausgeben eines Signals im Fall einer Störung und/oder zum Überwachen des Faserkuchens im Einlaufbereich gemäß Anspruch 1. Gemäß einem zweiten Aspekt betrifft die Erfindung ein Verfahren zum Überwachen einer Holzwerkstoffplatten-Pressvorrichtung zum Pressen eines Faserkuchens zu einer Holzwerkstoffplatte gemäß Anspruch 9.
- Holzwerkstoffplatten-Pressvorrichtungen werden verwendet, um Faserkuchen zu verdichten oder zu Holzwerkstoffplatten zu verpressen. Die Erfindung betrifft insbesondere kontinuierlich arbeitende Holzwerkstoffplatten-Pressvorrichtungen, bei denen der Faserkuchen kontinuierlich gestreut und gepresst und/oder verpresst wird. Es ist wünschenswert, eine derartige Holzwerkstoffplatten-Pressvorrichtung mit einer möglichst hohen Geschwindigkeit zu betreiben. Allerdings führen hohe Vorschubgeschwindigkeiten, mit denen der Faserkuchen durch die Holzwerkstoffplatten-Pressvorrichtung bewegt wird, mit einer höheren Wahrscheinlichkeit zu Materialfehlern. So muss der Faserkuchen beim Pressen verdichtet werden. Das aber setzt voraus, dass Luft aus dem Faserkuchen herausgepresst wird. Geschieht das zu schnell, kann die austretende Luft Fasern des Faserkuchens mit sich reißen, was zu kraterartigen Ausbrüchen führt. Derartige Ausbrüche, die auch Ausbläser genannt werden, führen in aller Regel dazu, dass die hergestellte Holzwerkstoffplatte in dem Bereich des Ausbruchs nicht verwendet werden kann, sodass Ausschuss entsteht.
- Eine weitere Fehlerquelle ist eine Schwankung des Faserkuchens über ein vorgegebenes Toleranzmaß hinaus.
- Aus der
DE 196 22 712 B4 , derDE 10 2007 019 390 A1 und derDE 10 2005 049 880 A1 ist bekannt, dünne Metalldrähte über den Faserkuchen schleifen zu lassen, die einen elektrischen Kontakt mit einem Pressblech der einen Pressvorrichtung herstellen, wenn die Dicke des Faserkuchens eine vorgegebene Höchst-Dicke überschreitet. Nachteilig an diesem System ist, dass lediglich eine binäre Überwachung möglich ist, nämlich ob die Höchst-Dicke überschritten ist. Nachteilig ist zudem, dass Ausbrüche, wie sie oben beschrieben sind, nur dann detektiert werden, wenn sie unmittelbar unter einem Draht auftreten.DE 10 2005 049880 A1 offenbart weiterhin die Möglichkeit, eine Kamera bei der Überwachung des zu drückenden Faserkuchens einzusetzen. - Aus der
WO 2009/071738 A1 ist eine Pressenanlage zum Verkleben von Holzstäbchen zu Leimholzplatten bekannt. Um eine gleichmäßige Verklebung zu gewährleisten, wird nach dem Verkleben ein Thermographiebild mittels einer Thermokamera aufgenommen. Weicht die Temperatur der fertigen gegebenenfalls auch nur lokal Leimholzplatten zu stark von einer vorgegebenen Temperatur ab, wird die Heizleistung der Pressenanlage korrigiert. Für ein besonders genaues Messergebnis kann die Temperatur der angeordneten Holzstäbchen zudem vor dem Verkleben mittels einer Thermokamera gemessen werden. So kann ermittelt werden, wo die Pressenanlage eine zu geringe lokale Heizleistung hat. Eine derartige Pressenanlage ist zum Pressen von Faserkuchen zu Holzwerkstoffplatten ungeeignet, da ein Faserkuchen einen hohen flächigen Druck erfordert und lateralen Druck nicht erträgt. Des Weiteren ist mit einem solchen System lediglich die (lokale) Heizleistung steuer- oder regelbar, für das Vermeiden von Ausbläsern ist sie ungeeignet. - Der Erfindung liegt die Aufgabe zugrunde, Ausschuss zu vermindern.
- Die Erfindung löst das Problem durch eine gattungsgemäße Holzwerkstoffplatten-Pressvorrichtung, bei der die Kontrollvorrichtung eine Kamera und eine Auswerteeinheit aufweist, und wobei die Kamera an einem Einlaufbereich der Holzwerkstoffplatten-Pressvorrichtung angeordnet und die Auswerteeinheit ausgebildet ist zum automatischen Durchführen eines Verfahrens mit den Schritten (i) kontinuierliches Aufnehmen von Bildern des Einlaufbereichs, (ii) kontinuierliches Erfassen von Messdaten für Auswertebereich-Pixel von Bildern, die zu einem vorgegebenen Auswerte-Bereich gehören, der zumindest einen Bereich umfasst, der nach oben an einen Soll-Horizont des Faserkuchens angrenzt, sodass Auswertedaten erhalten werden, und (iii) Ausgeben eines Signals, wenn sich die Auswertedaten um mehr als einen vorgegebenen Toleranzwert ändern.
- Erfindungsgemäß ist zudem eine Holzwerkstoffplatten-Pressvorrichtung zum Pressen eines Faserkuchens zum Herstellen einer Holzwerkstoffplatte, mit (a) einer Kontrollvorrichtung, die ausgebildet ist zum Ausgeben eines Signals im Fall einer Störung, wobei (b) die Kontrollvorrichtung eine Kamera und eine Auswerteeinheit aufweist, (c) die Kamera an einem Einlaufbereich der Holzwerkstoffplatten-Pressvorrichtung angeordnet ist und (d) die Auswerteeinheit ausgebildet ist zum automatischen Durchführen eines Verfahrens mit den Schritten: (i) kontinuierliches Aufnehmen von Bildern des Einlaufbereichs, (ii) kontinuierlich Erfassen von Messdaten für Auswertebereich-Pixel von Bildern, die zu einem vorgegebenen Auswerte-Bereich gehören, der zumindest einen Bereich umfasst, der nach oben an einen Soll-Horizont des Faserkuchens angrenzt, sodass Auswertedaten erhalten werden, und (iii) Abgeben eines Signals, wenn sich die Auswertedaten um mehr als einen vorgegebenen Toleranzwert ändern. Die im Folgenden beschriebenen bevorzugten Ausführungsformen beziehen sich auf beide oben genannten Aspekte der Erfindung.
- Gemäß einem zweiten Aspekt löst die Erfindung das Problem durch ein Verfahren zum Überwachen einer Holzwerkstoffplatten-Pressvorrichtung zum Pressen eines Faserkuchens zu einer Holzwerkstoffplatte mit den oben genannten Schritten.
- Vorteilhaft an der Erfindung ist, dass eine Überwachung quasi in Echtzeit möglich ist. In anderen Worten ist eine Zeitspanne zwischen dem Auftreten eines Fehlers und dem Erkennen des Fehlers sehr klein und kann beispielsweise weniger als eine Sekunde betragen. Das ermöglicht eine schnelle Reaktion, sodass beispielsweise Verfahrensparameter so geändert werden können, dass der Fehler in Zukunft vermieden wird.
- Es ist ein weiterer Vorteil, dass diese Überwachung mit sehr geringem Aufwand möglich ist. So sind die notwendigen Komponenten wie die Kamera und die Auswerteeinheit in Form von Auswerteelektronik Standard-Produkte, die einfach beschafft werden können.
- Dass die Prozessüberwachung mittels Kamera überhaupt funktioniert, war als nicht realistisch eingestuft worden, da derartige Holzwerkstoffplatten-Pressvorrichtungen stark stauben können. Es war daher zu befürchten, dass Späne zu Fehlalarmen und/oder zu einer schnellen Verschmutzung der Kamera führen. Zudem existieren auf der Einlaufseite von Holzwerkstoffplatten-Pressvorrichtungen in der Regel Sprühvorrichtungen, mittels denen eine Flüssigkeit, beispielsweise tensidhaltiges Wasser, auf den Faserkuchen aufgesprüht werden kann. Eine Positionierung der Kamera, sodass sie ihren Zweck erfüllen kann, setzt daher in der Regel einen Umbau dieser Vorrichtungen voraus.
- Bei der Kamera kann es sich um eine Infrarot-Kamera oder eine Kamera handeln, die sichtbares Licht aufnimmt.
- Die Kamera hat eine optische Achse, die mit der Materialflussrichtung einen Anstellwinkel von vorzugsweise höchstens 70°, insbesondere höchstens 60°, vorzugsweise höchstens 50°, ganz besonders bevorzugt höchstens 40° bildet. Der Anstellwinkel beträgt vorzugsweise zumindest 0°, insbesondere zumindest 5°, vorzugsweise zumindest 10°.
- Im Rahmen der vorliegenden Beschreibung wird unter einer Holzwerkstoffplatten-Pressvorrichtung beispielsweise eine Vorrichtung verstanden, mittels der der Faserkuchen kontinuierlich zu einer Holzwerkstoffplatte verpressbar ist. Dazu weist die die Holzwerkstoffplatten-Pressvorrichtung vorzugsweise ein umlaufendes Pressblech auf, das beheizt und auf den Faserkuchengepresst wird. Bei der Holzwerkstoffplatte handelt es sich vorzugsweise um eine HDF-, eine MDF- oder eine OSB-Platte. Alternativ ist die Holzwerkstoffplatten-Pressvorrichtung eine Vorpresse, die Teil einer Anlage zur Herstellung von Holzwerkstoffplatten ist, und weist ein Presselement in Form eines Presstuchs auf.
- Unter der Kontrollvorrichtung wird insbesondere eine Vorrichtung verstanden, die es einem Anlagenführer erlaubt, den Zustand der Holzwerkstoffplatten-Pressvorrichtung zu erfassen. Es ist möglich, nicht aber notwendig, dass die Kontrollvorrichtung mit einer Maschinensteuerung verbunden ist, sodass das Signal ohne menschliche Einwirkung, also direkt, zu einer Änderung zumindest eines Maschinenparameters führt. Unter einem Maschinenparameter wird ein Parameter verstanden, der die Produktionsbedingungen der Holzwerkstoffplatten-Pressvorrichtung bestimmt, beispielsweise Pressdruck, Temperatur oder Einlaufwinkel. Der Einlaufwinkel ist derjenige Winkel, unter dem ein Presselement an der Einlaufseite relativ zur Horizontalen orientiert ist, unmittelbar bevor das Presselement den Faserkuchen kontaktiert und verdichtet.
- Unter dem kontinuierlichen Aufnehmen der Bilder des Einlaufbereichs wird insbesondere verstanden, dass in regelmäßigen Zeitabständen Bilder aufgenommen werden. Es ist möglich und bevorzugt, dass die Bilder in zeitlich äquidistanten Zeitabständen aufgenommen werden, das ist aber nicht notwendig. Insbesondere wird zumindest alle drei Sekunden ein Bild aufgenommen, vorzugsweise zumindest einmal pro Sekunde. Besonders günstig ist es, wenn mehrfach pro Sekunde ein Bild aufgenommen wird. Kameras haben in der Regel eine Bildaufnahmefrequenz von mehr als 10 Bildern pro Sekunde. Es ist möglich, in der Regel aber nicht notwendig, dass mehr als 20 Bilder pro Sekunde aufgenommen werden.
- Unter dem Auswerte-Bereich wird ein Bereich der Holzwerkstoffplatten-Pressvorrichtung verstanden, insbesondere der Abschnitt des Presselements, der zu einem gegebenen Zeitpunkt einen vorbestimmten Abstand zum Soll-Horizont des Faserkuchens besitzt. Der Soll-Horizont des Faserkuchens ist diejenige gedachte Linie, die im Blickfeld der Kamera die Oberseite des Faserkuchens an der Stelle beschreibt, wo die Oberseite in Kontakt mit dem Pressblech kommt. Unter idealen Produktionsbedingungen ist der Soll-Horizont eine, insbesondere horizontal verlaufende, Gerade, die sich in ihrer Lage nicht ändert.
- Die Messdaten sind insbesondere diejenigen Daten, die die Kamera in jedem Aufnahmezyklus für jedes Pixel erfasst. In der Regel sind die Messdaten Spannungen oder elektrische Ströme, die eine Farbe und eine Helligkeit des Lichts kodieren, das auf das entsprechende Pixel fällt.
- Unter dem Abgeben eines Signals wird insbesondere verstanden, dass ein vom Menschen wahrnehmbares oder nicht wahrnehmbares Zeichen abgegeben wird, beispielsweise eine Änderung einer Spannung oder ein digital kodiertes Signal. Selbstverständlich ist es möglich, dass kontinuierlich Signale abgegeben werden, auch wenn die Auswertedaten sich nicht um mehr als einen vorgegebenen Toleranzwert ändern. Maßgeblich ist lediglich, dass dann, wenn die Abweichung größer ist als der Toleranzwert, ein Signal abgegeben wird oder ein ansonsten abgegebenes Signal, das einen störungsfreien Zustand anzeigt, unterbleibt.
- Es ist möglich, nicht aber notwendig, dass dieses Signal an eine Maschinensteuerung weitergeleitet wird, die automatisch zumindest einen Produktionsparameter ändert. Es ist vielmehr auch möglich, dass das Signal für einen Maschinenbediener optisch und/oder akustisch dargestellt wird, sodass dieser geeignete Maßnahmen ergreifen kann.
- Es ist möglich, nicht aber notwendig, dass zusätzliche Pixel ausgewertet werden, die keine Auswertebereich-Pixel sind. Beispielsweise kann die Kontrollvorrichtung so ausgebildet sein, dass sie kontinuierlich eine Hintergrund-Helligkeit erfasst, sodass Schwankungen der Helligkeit, die beispielsweise durch sich ändernde Lichtverhältnisse hervorgerufen werden, nicht zu einem Fehlalarm führen.
- Unter dem Merkmal, dass sich die Auswertedaten um mehr als den vorgegebenen Toleranzwert ändern, wird insbesondere auch verstanden, dass aus den Auswertedaten abgeleitete Daten oder Größen, beispielsweise zeitliche Änderungen (also die erste zeitliche Ableitung) oder die Änderung von Änderungen (also die zweite zeitliche Ableitung) oder sonstige aus den Messdaten errechnete Größen oder Größenverläufe erfasst bzw. berechnet werden und mit dem vorgegebenen Toleranzwert verglichen werden.
- Unter dem Presselement wird insbesondere ein Pressblech oder ein Presstuch verstanden. Ein Pressblech ist insbesondere ein umlaufendes Blech, mittels dem der Faserkuchen zu einer Holzwerkstoffplatte verpresst wird. Unter einem Presstuch wird insbesondere ein luftdurchlässiges Element verstanden, das Teil einer Vorpresse ist und dazu dient, Luft aus den Faserkuchen herauszudrücken. Bei dem Presstuch kann es sich um ein Textil handeln. Es ist aber auch möglich, dass es sich bei dem Presstuch um ein sonstiges luftdurchlässiges Element handelt, beispielsweise ein Drahtgewebe oder ein Lochblech.
- Gemäß einer bevorzugten Ausführungsform werden die Messdaten für eine Vielzahl an Bereichen erfasst, die aneinander angrenzen und gemeinsam eine volle Breite des Faserkuchens abdecken. In anderen Worten wird der Faserkuchen über eine volle Breite von der Kamera erfasst und die entsprechenden Messdaten ausgewertet.
- Vorzugsweise besitzt die Holzwerkstoffplatten-Pressvorrichtung ein umlaufendes Presselement, das auch als Pressblech bezeichnet werden kann, wenn die Holzwerkstoffplatten-Pressvorrichtung eine Heißpresse ist, wobei die Kontrollvorrichtung ausgebildet ist zum automatischen Durchführen eines Verfahrens, das den Schritt eines kontinuierlichen Erfassens von Messdaten für Referenzbereich-Pixel umfasst, wobei die Referenzbereich-Pixel zu zumindest einem vorgegebenen Referenz-Bereich gehören und wobei jedem Auswertebereich genau ein Referenz-Bereich zugeordnet ist, der bezüglich einer Presselement-Bewegungsrichtung vor dem Auswertebereich liegt, umfasst.
- Das kontinuierliche Erfassen von Messdaten für Auswertebereich-Pixel umfasst dann vorzugsweise ein Berechnen einer Abweichung zwischen den Messdaten der Auswertebereich-Pixel und den um eine Zeitverzögerung verschobenen Messdaten der Referenzbereich-Pixel, wobei die Zeitverzögerung diejenige Zeit ist, die ein Abschnitt des Presselements vom Referenzbereich zum Auswertebereich benötigt. Das hat den Vorteil, dass etwaige Inhomogenitäten des Presselements, insbesondere des Pressblechs, nicht zu Fehlalarmen führen. Der Hintergrund ist, dass das Pressblech bei Beschädigungen häufig dadurch repariert wird, dass die beschädigte Stelle herausgeschnitten wird. In das entstehende Loch wird ein geeignetes Stück Blech eingesetzt. Insbesondere an den Fügestellen zwischen dem eingesetzten Blech und der Umgebung kann es zu Farbveränderungen kommen, die wiederum Fehlalarme auslösen können. Durch die angegebenen Verfahrensschritte wird das vermieden. Erfindungsgemäß ist zudem ein erfindungsgemäßes Verfahren, das diese Schritte aufweist.
- Gemäß einer bevorzugten Ausführungsform ist die Holzwerkstoffplatten-Pressvorrichtung eine Heißpresse, das heißt eine Presse, an deren Auslaufseite eine formstabile Holzwerkstoffplatte ausläuft. Unter einer formstabilen Holzwerkstoffplatte wird eine Holzwerkstoffplatte verstanden, die ihr eigenes Gewicht trägt, wenn sie auf eine Seitenkante gestellt wird. Unter einer Heißpresse wird insbesondere eine Presse verstanden, die Wärme aufgrund von Wärmeleitung, und insbesondere mikrowellenfrei, in den Faserkuchen einbringt.
- Alternativ ist die Holzwerkstoffplatten-Pressvorrichtung eine Vorpresse, an deren Auslaufseite ein Faserkuchen ausläuft, der nicht formstabil ist.
- Erfindungsgemäß ist zudem eine Holzwerkstoffplatten-Pressanlage, die zumindest eine Holzwerkstoffplatten-Pressvorrichtung aufweist. Vorzugsweise handelt es sich bei einer dieser Holzwerkstoffplatten-Pressvorrichtungen um eine Vorpresse, die die oben genannte Kontrollvorrichtung aufweist, wobei in Materialflussrichtung hinter dieser Vorpresse eine zweite Holzwerkstoffplatten-Pressvorrichtung in Form einer Heißpresse zum Verpressen des aus der Vorpresse auslaufenden Faserkuchens zu einer Holzwerkstoffplatte angeordnet ist.
- Vorzugsweise weist die Holzwerkstoffplatten-Pressvorrichtung eine Beleuchtungsvorrichtung zum Beleuchten des Einlaufbereichs auf. Das hat den Vorteil, dass etwaige externe Schwankungen der Lichtverhältnisse in einer Umgebung des Einlaufbereichs zu prozentual kleineren Schwankungen der Messergebnisse führen.
- Vorzugsweise ist die Kontrollvorrichtung ausgebildet zum automatischen Durchführen eines erfindungsgemäßen Verfahrens. Hierunter wird insbesondere verstanden, dass die Kontrollvorrichtung auch ohne Eingriff eines Bedieners die angegebenen Schritte ausführt.
- Vorzugsweise umfasst das Verfahren die Schritte (i) Gruppieren von Auswertebereich-Pixeln zu einem ersten Gebiet und zumindest einem zweiten Gebiet und (ii) für alle Gebiete Erfassen derjenigen Pixel, bei denen sich eine Eigenschaft, insbesondere die Farbe, die Helligkeit und/oder der Kontrast zu zumindest einem Nachbar-Pixel, stärker ändert als ein Schwellenwert, und (iii) Berechnen eines Änderungsparameters aus der Zahl dieser Pixel und Vergleichen des Änderungsparameters mit dem Toleranzwert.
- Es ist möglich, nicht aber notwendig, dass die Änderung der Eigenschaft aus zeitlich unmittelbar aufeinander folgenden Messergebnissen berechnet wird. Es ist auch möglich, dass über zwei, drei oder mehr zeitlich nacheinander folgende Messwerte gemittelt oder aus diesen Messergebnissen ein anderweitiger verarbeiteter Messwert berechnet wird.
- In einem idealen Prozess ändern sich die Messdaten der Pixel mit der Zeit nicht. In einem störungsfreien Betrieb schwanken die Messdaten, beispielsweise aufgrund statistischer Messfehler oder sich zufällig ändernder Umweltbedingungen. Tritt eine Störung auf, beispielsweise ein oben geschilderter Ausbruch einer Gasblase, ändert sich die Eigenschaft zeitlich stärker.
- Der Schwellenwert wird dadurch bestimmt, dass die zeitliche Schwankung der Eigenschaft im störungsfreien Betrieb erfasst wird. Der Schwellenwert wird beispielsweise so gewählt, dass er im störungsfreien Betrieb pro Minute und Pixel höchstens einmal durch zufällige Fluktuation überschritten wird.
- Der Toleranzwert für den Änderungsparameter wird dadurch bestimmt, dass der Änderungsparameter zunächst im störungsfreien Betrieb über eine vorgegebene Zeit von beispielsweise einer Stunde ermittelt wird. Danach wird die Vorschubgeschwindigkeit und/oder der Einlaufwinkel α solange vergrößert, bis es zu den oben geschilderten Ausbrüchen oder Ausbläsern kommt, die zu Ausschuss führen. Gleichzeitig wird der Änderungsparameter ermittelt. Der Toleranzwert wird so gewählt, dass er unterhalb desjenigen Änderungswerts liegt, bei dem Ausschuss auftritt.
- Vorzugsweise werden die Auswertebereich-Pixel in zumindest 20 Gebieten gruppiert. Günstig ist es, wenn diese Gebiete aneinander angrenzen. Das heißt, dass zwischen zwei Gebieten keine Pixel oder so wenige Pixel liegen, dass Ausbläser dennoch sicher erkannt werden können. Besonders günstig ist es, wenn die Gebiete aneinander unmittelbar angrenzen, da so die höchste Erkennwahrscheinlichkeit von Fehlern erreicht wird.
- Gemäß einer bevorzugten Ausführungsform bewirkt das Abgeben des Signals ein Verändern des Einlaufwinkels, wobei der Einlaufwinkel der Winkel zwischen der Horizontalebene und einer Ausgleichsgeraden durch das Presselement ist. Alternativ oder zusätzlich bewirkt das Abgeben des Signals ein Verringern der Vorschubgeschwindigkeit. Um dies zu erreichen, kann die Kontrollvorrichtung direkt mit einer Maschinensteuerung verbunden sein. Beispielsweise wird die Vorschubgeschwindigkeit zwischen 3 % und 5 % reduziert, wenn der Toleranzwert überschritten wird.
- Gemäß einer bevorzugten Ausführungsform umfasst das Verfahren die Schritte eines Berechnens eines Ist-Horizonts des Faserkuchens und eines Ausgebens eines Signals, wenn der Ist-Horizont vom Soll-Horizont um mehr als einen Niveaufehler-Schwellenwert abweicht. Übersteigt der Ist-Horizont den Soll-Horizont um mehr als einen Alarmwert, wird die Holzwerkstoffplatten-Pressvorrichtung vorzugsweise automatisch stillgelegt, um einen Schaden an der Presse zu vermeiden.
- Im Folgenden wird die Erfindung anhand der beigefügten Zeichnungen näher erläutert. Dabei zeigt
- Figur 1
- eine schematische Ansicht einer erfindungsgemäßen Holzwerkstoffplatten-Pressvorrichtung,
- Figur 2a
- eine perspektivische Detailansicht des Einlaufbereichs der Holzwerkstoffplatten-Pressvorrichtung gemäß
Figur 1 und - Figur 2b
- ein Bild des Einlaufbereichs, in dem die Gebiete, die zur Auswertung verwendet werden, eingezeichnet sind.
- Figur 3
- zeigt eine alternative Ausführungsform einer erfindungsgemäßen Holzwerkstoffplatten-Pressvorrichtung, die eine Vorpresse aufweist.
-
Figur 1 zeigt eine erfindungsgemäße Holzwerkstoffplatten-Pressvorrichtung 10 in Form einer Heißpresse zum Pressen eines Faserkuchens 12 zu einer Holzwerkstoffplatte 14. Die Holzwerkstoffplatten-Pressvorrichtung besitzt eine Streuvorrichtung 16 zum Streuen des Faserkuchens 12 auf einen Förderer 18. - Die Holzwerkstoffplatten-Pressvorrichtung 10 besitzt eine Kontrollvorrichtung 20, die eine Kamera 22 und eine mit dieser verbundene Auswerteeinheit 24 aufweist. Eine optische Achse A ist unter einem Achswinkel α zur Horizontalen H ausgerichtet, der im Allgemeinen zwischen 0° und 45° liegt und im vorliegenden Fall α = 10° beträgt. Ein positiver Achswinkel bedeutet, dass die Kamera nach unten blickt.
- Die Holzwerkstoffplatten-Pressvorrichtung 10 besitzt ein Presselement 26 in Form eines Pressblechs, das eine geschlossene Schlaufe bildet und mittels Walzen 28.1, 28.2, ... mit einer Presskraft F auf den Faserkuchen 12 gepresst wird. Über eine schematisch eingezeichnete Heizung 29 wird das Presselement 26 zudem mittels heißem Thermoöl auf eine vorgegebene Temperatur T26 temperiert. Im vorliegenden Fall besitzt die Holzwerkstoffplatten-Pressvorrichtung 10 zudem ein zweites Presselement 26', das über Walzen 28'.1, 28'.2, ... von unten gegen den Faserkuchen 12 gedrückt wird. Das zweite Presselement 26' ist ebenfalls durch Heizelemente 29' beheizt.
- Das Presselement 26 verläuft in dem Bereich, in dem es erstmalig Kontakt mit dem Faserkuchen 10 bekommt, unter einem Einlaufwinkel ε zur Horizontalen H. Der Einlaufwinkel ε ist einstellbar, wie durch das gestrichelt gezeichnete Pressblech angedeutet ist.
- Die Kamera 22 nimmt Bilder eines Einlaufbereichs 30 auf, in dem der Faserkuchen 12 erstmalig in Kontakt mit dem Presselement 26 kommt. Im Innenbereich hat der Faserkuchen 12 einen Ist-Horizont auf einer Höhe hist, der in der in
Figur 1 gezeigten Situation einer Sollhöhe hsoll entspricht. Ein Niveaufehler Δh liegt unterhalb eines Niveaufehler-Schwellenwert ΔhS. - Im Betrieb bewegt sich der Faserkuchen 12 in eine Materialflussrichtung M mit einer Vorschubgeschwindigkeit v. In Materialflussrichtung 12 hinter der Holzwerkstoffplatten-Pressvorrichtung ist beispielsweise eine Besäumanlage 32 und/oder weitere Verarbeitungsvorrichtungen angeordnet, beispielsweise eine Digitaldruckvorrichtung zum Bedrucken der Holzwerkstoffplatte 14.
-
Figur 2a zeigt eine perspektivische Ansicht des Einlaufbereichs 30 der Holzwerkstoffplatten-Pressvorrichtung. Zu erkennen ist der Faserkuchen 12, das Presselement 26, eine Beleuchtungsvorrichtung 34, im vorliegenden Fall in Form einer LED-Lampe, der Kamera 22 sowie eine Befeuchtungsanlage 36. Mittels der Befeuchtungsanlage 36 kann ein Flüssigkeitsnebel, insbesondere aus tensidhaltigem Wasser, auf den Faserkuchen 12 aufgesprüht werden. -
Figur 2b zeigt ein Bild B des Einlaufbereichs 30, das mit der Kamera 22 aufgenommen wurde. Ein auf der Höhe hist liegender Ist-Horizont Hist des Faserkuchens 12 ist im unteren Bildteil zu erkennen. Eingezeichnet ist zudem ein Auswerte-Bereich 37, der nach oben an den auf der Höhe histsoll liegenden Soll-Horizont Hsoll des Faserkuchens 12 angrenzt, wobei im vorliegenden Fall hist = hsoll gilt. - Der Auswerte-Bereich 37 ist aufgeteilt in N Gebiete Gi (i = 1, 2, ..., N), die jeweils mehrere Pixel P besitzen. Die Gebiete Gi könnten auch als Cluster bezeichnet werden.
- Jedes Gebiet Gi betrifft ein Bild eines Bereichs Bi des Auswerte-Bereichs 37. In anderen Worten bezeichnen Bereiche Abschnitte der Holzwerkstoffplatten-Pressvorrichtung, beispielsweise des Presselements 26, wohingegen die Gebiete Gi Gruppen von Pixeln Pn,m sind, wobei n und m die Zählindices der Pixel der Kamera 22 sind.
- Für jeden Pixel Pn,m wird in regelmäßigen Zeitabständen tj (j = 1, 2, ...) ein Messwert Pn,m(tj) aufgenommen, insbesondere die Helligkeit bn,m(tj) und die Farbe fn,m(tj). Zudem werden der Helligkeitskontrast, zum Beispiel Kn,m(tj) = bn,m(tj) - bn-1,m(tj) sowie der Farbkontrast kn,m(tj) = fn,m(tj) - fn-1,m(tj) berechnet. Alternativ kann der Helligkeitskontrast anders definiert sein, zum Beispiel Kn,m(tj) = bn,m(tj) - bn+1,m(tj) oder Kn,m(tj) = bn,m(tj) - bn,m-1(tj) oder Kn,m(tj) = bn,m(tj) - bn,m+1(tj) oder ein Mittelwert aus diesen Werten. Gleiches gilt für den Farbkontrast kn,m(tj). Die Messdaten der Auswertebereich-Pixel werden Auswertedaten genannt, da vorzugsweise nur sie an der Auswertung teilnehmen.
- Für die Auswertedaten bn,m(tj), fn,m(tj), Kn,m(tj) und kn,m(tj) bestimmt die Auswerteeinheit 24 zu jedem Zeitpunkt tj und für jedes Gebiet i ein Änderungsparameter Di, ob sie jeweils größer sind als ein vorgegebener Schwellenwert. Es wird also für alle n und m, für die der Pixel Pn,m im Gebiet i liegt, geprüft, ob bn,m(tj) > bmax, fn,m(tj) > fmax, Kn,m(tj) > Kmax und kn,m(tj) > kmax gilt. Es werden für jedes Gebiet Gi die Pixel gezählt, für die zumindest eine der Bedingungen erfüllt ist, die entsprechende Zahl ist der Änderungsparameter D. Überschreitet der Änderungsparameter Di für zumindest ein Gebiet Gi einen Toleranzwert DT, wird ein Signal ausgegeben.
- Alternativ wird aus den zeitlichen Änderungen b(tj) - b(tj-1), f(tj) - f(tj-1), K(tj) - K(tj-1), k(tj) - k(tj-1) von der Auswerteeinheit 24 zu jedem Zeitpunkt tj und für jedes Gebiet i ein Änderungsparameter Di bestimmt zu

- Die Parameter α, β, y, δ sind reelle Zahlen, die in Vorversuchen ermittelt werden. Überschreitet der Änderungsparameter Di in zumindest einem Gebiet Gi betragsmäßig einen Toleranzwert DT also Di > DT, wird ein Signal abgegeben.
-
Figur 2b zeigt zudem, dass im Bild B Referenz-Bereiche Ri erfasst werden. Vorzugsweise sind die Referenz-Bereiche Ri genauso viele Pixel breit wie die Gebiete Gi. Das Presselement 26 bewegt sich mit der Vorschubgeschwindigkeit v. Um externe Einflüsse auf das Messergebnis möglichst klein zu halten, wird vor vorzugsweise der absoluten Helligkeit B die relative Helligkeit b̃ verwendet, die den Unterschied zu dem gleichen Bereich auf dem Presselement 26 beim Durchlaufen des Referenz-Bereichs Ri angibt. - Alternativ wird der Änderungsparameter D wie oben beschrieben berechnet, vor dem Vergleich mit dem Toleranzwert Tt jedoch ein Referenz-Änderungsparameter DR abgezogen, der aus den entsprechenden Pixeln des Referenz-Bereichs Ri zu einem Zeitpunkt berechnet wird, zu dem das entsprechende Areal des Presselements 26 den Referenz-Bereich Ri passiert hat.
-
Figur 3 zeigt eine zweite Ausführungsform einer erfindungsgemäßen Holzwerkstoffplatten-Pressanlage 42, bei der vor einer Heißpresse 38, wie sie oben beschrieben ist, eine Vorpresse 40 angeordnet ist, die den Faserkuchen 12 verdichtet, bevor dieser in die Heißpresse 38 einläuft. Das Presselement 26 der Vorpresse 40 ist als Presstuch ausgebildet.Bezugszeichenliste 10 Holzwerkstoffplatten-Pressvorrichtung Dr Toleranzwert 12 Faserkuchen D Änderungsparameter 14 Holzwerkstoffplatte F Presskraft 16 Streuvorrichtung f Farbe 18 Förderer Gi Gebiet H Horizontale 20 Kontrollvorrichtung hist Ist-Höhe 22 Kamera hsoll Soll-Höhe 24 Auswerteeinheit Δh Niveaufehler 26 Presselement ΔhS Niveaufehler-Schwellenwert 28 Walze H Horizont 29 Heizelemente i Laufindex i = 1,2,.. N j Zählindex 30 Einlaufbereich K Helligkeitskontrast 32 Besäumanlage k Farbkontrast 34 Beleuchtungsvorrichtung M Materialflussrichtung 36 Beleuchtungsanlage 37 Auswertebereich N Zahl der Gebiete 38 Heißpresse Pn,m(tj) Messwert 40 Vorpresse R Referenz-Bereich t Zeit A optische Achse v Vorschubgeschwindigkeit B Bild b Helligkeit α Achswinkel DR Referenz-Änderungsparameter β Einlaufwinkel
Claims (14)
- Holzwerkstoffplatten-Pressvorrichtung zum Pressen eines Faserkuchens (12) zum Herstellen einer Holzwerkstoffplatte (14), mit(a) einer Kontrollvorrichtung (20), die ausgebildet ist zum Ausgeben eines Signals im Fall einer Störung, wobei(b) die Kontrollvorrichtung (20) eine Kamera (22) und eine Auswerteeinheit (24) aufweist,(c) die Kamera (22) an einem Einlaufbereich (30) der Holzwerkstoffplatten-Pressvorrichtung (10) angeordnet ist, dadurch gekennzeichnet, dass(d) die Auswerteeinheit (24) ausgebildet ist zum automatischen Durchführen eines Verfahrens mit den Schritten:(i) kontinuierliches Aufnehmen von Bildern (B) des Einlaufbereichs (30),(ii) kontinuierlich Erfassen von Messdaten für Auswertebereich-Pixel von Bildern (B), die zu einem vorgegebenen Auswerte-Bereich gehören, der zumindest einen Bereich umfasst, der nach oben an einen Soll-Horizont des Faserkuchens (12) angrenzt, sodass Auswertedaten erhalten werden, und(iii) Abgeben eines Signals, wenn sich die Auswertedaten um mehr als einen vorgegebenen Toleranzwert (DT) ändern.
- Holzwerkstoffplatten-Pressvorrichtung nach Anspruch 1, gekennzeichnet durch eine Streuvorrichtung (16) zum Streuen des Faserkuchens (12) auf einen Förderer (18).
- Holzwerkstoffplatten-Pressvorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass- Messdaten für eine Vielzahl an Bereichen (Bi) erfasst werden,- wobei die Bereiche (Bi) aneinander angrenzen und gemeinsam eine volle Breite (B) des Faserkuchens (12) abdecken.
- Holzwerkstoffplatten-Pressvorrichtung nach einem der vorstehenden Ansprüche, gekennzeichnet durch(a) ein umlaufendes Presselement (26) zum Pressen des Faserkuchens (12),(b) wobei das Verfahren den folgenden Schritt aufweist:kontinuierlich Erfassen von Messdaten für Referenzbereich-Pixel, die zu zumindest einem vorgegebenen Referenz-Bereich (Ri) gehören,wobei jedem Auswerte-Bereich genau ein Referenz-Bereich (R) zugeordnet ist, der bezüglich einer Presselement-Bewegungsrichtung vor dem Auswerte-Bereich liegt, und(c) wobei das kontinuierliche Erfassen von Messdaten für Auswertebereich-Pixel, die zu zumindest einem vorgegebenen Auswerte-Bereich gehören, ein Berechnen einer Abweichung zwischen- den Messdaten der Auswertebereich-Pixel und- den um eine Zeitverzögerung verschobenen Messdaten der Referenzbereich-Pixelumfasst,
wobei die Zeitverzögerung diejenige Zeit ist, die ein Abschnitt des Presselements vom Referenz-Bereich zum Auswertebereich benötigt. - Holzwerkstoffplatten-Pressvorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass- die Holzwerkstoffplatten-Pressvorrichtung (10) eine Heißpresse (38) ist und das Presselement (26) ein Pressblech ist oder- die Holzwerkstoffplatten-Pressvorrichtung (10) eine Vorpresse ist und das Presselement (26) ein Presstuch ist.
- Holzwerkstoffplatten-Pressvorrichtung nach einem der vorstehenden Ansprüche, gekennzeichnet durch
eine Beleuchtungsvorrichtung (34) zum Beleuchten des Einlaufbereichs (30). - Holzwerkstoffplatten-Pressvorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Kontrollvorrichtung (20) ausgebildet ist zum automatischen Durchführen eines Verfahrens nach einem der Ansprüche 9 bis 14.
- Holzwerkstoffplatten-Pressvorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass eine optische Achse (A) der Kamera (22) einen Achswinkel (a) mit der Horizontalen (H) bildet, der zwischen 0° und 20° liegt.
- Verfahren zum Überwachen einer Holzwerkstoffplatten-Pressvorrichtung (10) zum Pressen eines Faserkuchens (12) zu einer Holzwerkstoffplatte (14), mit den Schritten:(i) kontinuierliches Aufnehmen von Bildern (B) des Einlaufbereichs (30),(ii) kontinuierlich Erfassen von Messdaten für Auswertebereich-Pixel, die zu zumindest einem vorgegebenen Auswerte-Bereich gehören, der nach oben an einen Soll-Horizont des Faserkuchens (12) angrenzt, sodass Auswertedaten erhalten werden, und(iii) Abgeben eines Warnsignals, wenn sich die Auswertedaten um mehr als einen vorgegebenen Toleranzwert (DT) ändern.
- Verfahren nach Anspruch 9, gekennzeichnet durch die Schritte:(i) Gruppieren von Auswertebereich-Pixeln zu einem ersten Gebiet (G1) und zumindest einem zweiten Gebiet (G2), und(ii) für alle Gebiete (Gi)- Erfassen derjenigen Pixel, bei denen sich eine Eigenschaft (Farbe, Helligkeit, Kontrast zu zumindest einem Nachbar-Pixel) stärker ändert als ein Schwellenwert,- Berechnen eines Änderungsparameters (D) aus der Zahl dieser Pixel und- Vergleichen des Änderungsparameters (D) mit dem Toleranzwert (DT).
- Verfahren nach Anspruch 9 oder 10, dadurch gekennzeichnet, dass die Auswertebereich-Pixel zu zumindest 20 Gebieten (G) gruppiert werden.
- Verfahren nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass- das Abgeben des Warnsignals ein Verändern eines Einlaufwinkels bewirkt,- wobei der Einlaufwinkel (β) der Winkel zwischen der Horizontalebene und dem Presselement (26) der Holzwerkstoffplatten-Pressvorrichtung (10) ist.
- Verfahren nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass das Abgeben des Warnsignals ein Verändern einer Vorschubgeschwindigkeit (v) bewirkt.
- Verfahren nach einem der Ansprüche 9 bis 13, gekennzeichnet durch die Schritte:(i) Berechnen einer Lage des Ist-Horizonts des Faserkuchens und(ii) Ausgeben eines Signals, wenn der Ist-Horizont vom Soll-Horizont um mehr als einen Niveaufehler-Schwellenwert (ΔhS) abweicht.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL17769109T PL3475073T3 (pl) | 2016-10-06 | 2017-09-26 | Urządzenie prasujące do płyt drewnopochodnych i sposób monitorowania urządzenia prasującego do płyt drewnopochodnych |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP16192631.6A EP3305513B1 (de) | 2016-10-06 | 2016-10-06 | Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung |
| PCT/EP2017/074374 WO2018065262A1 (de) | 2016-10-06 | 2017-09-26 | Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3475073A1 EP3475073A1 (de) | 2019-05-01 |
| EP3475073B1 true EP3475073B1 (de) | 2020-04-22 |
Family
ID=57133013
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16192631.6A Active EP3305513B1 (de) | 2016-10-06 | 2016-10-06 | Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung |
| EP17769109.4A Active EP3475073B1 (de) | 2016-10-06 | 2017-09-26 | Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16192631.6A Active EP3305513B1 (de) | 2016-10-06 | 2016-10-06 | Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung |
Country Status (16)
| Country | Link |
|---|---|
| US (1) | US10525651B2 (de) |
| EP (2) | EP3305513B1 (de) |
| JP (1) | JP6640426B2 (de) |
| KR (1) | KR102038452B1 (de) |
| CN (1) | CN109843568B (de) |
| AU (2) | AU2017338737B2 (de) |
| BR (1) | BR112019005751A2 (de) |
| CA (1) | CA3037819C (de) |
| ES (2) | ES2756337T3 (de) |
| MX (1) | MX379028B (de) |
| PL (2) | PL3305513T3 (de) |
| PT (2) | PT3305513T (de) |
| RU (1) | RU2713520C1 (de) |
| UA (1) | UA124707C2 (de) |
| WO (1) | WO2018065262A1 (de) |
| ZA (1) | ZA201901977B (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3793817B1 (de) * | 2018-05-14 | 2024-11-13 | DIEFFENBACHER GMBH Maschinen- und Anlagenbau | Verfahren zur überwachung wenigstens einer komponente eines rollstangenteppichs einer kontinuierlich arbeitenden presse, überwachungsvorrichtung und kontinuierlich arbeitende presse |
| US20240009886A1 (en) * | 2019-10-18 | 2024-01-11 | Välinge Innovation AB | Methods and arrangements for continuous manufacture of building panels |
| CN111169085A (zh) * | 2020-02-12 | 2020-05-19 | 汪骑 | 一种传动微调整轻型链板流水线式出料成型一体设备 |
| CN116154321B (zh) * | 2022-06-21 | 2023-09-08 | 韩乃炎 | 一种适用于双极性电池基板的工艺处理方法 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH552462A (de) * | 1971-07-14 | 1974-08-15 | Mets Nv Konstruktiewerkhuizen | Kontinuierlich arbeitende presse zum herstellen von platten, wie span- oder faser-platten. |
| JPS5132856Y2 (de) | 1971-10-09 | 1976-08-16 | ||
| DE2725640B2 (de) * | 1977-06-07 | 1979-04-05 | Kuesters, Eduard, 4150 Krefeld | Steuersystem für eine kontinuierlich arbeitende Presse |
| JPS5585824A (en) | 1978-12-19 | 1980-06-28 | Sharp Corp | Electronic oven |
| SU1299799A1 (ru) * | 1985-11-04 | 1987-03-30 | Сибирский технологический институт | Пресс дл непрерывного изготовлени древесностружечных плит |
| DE3766247D1 (de) * | 1987-05-23 | 1990-12-20 | Schenck Ag Carl | Verfahren zum streuen eines spaenevlieses. |
| JP2721304B2 (ja) | 1994-05-23 | 1998-03-04 | マシーネンファブリーク ヨット. ディーフェンバッハー ゲゼルシャフト ミット ベシュレンクテル ハフツング ウント コンパニー | パーティクルボード.繊維ボード.プラスチックボード及び合板の連続製造法と装置 |
| DE19622712B4 (de) | 1996-06-06 | 2016-05-19 | Dieffenbacher GmbH Maschinen- und Anlagenbau | Sicherheitseinrichtung für eine kontinuierlich arbeitende Presse |
| DE59810212D1 (de) * | 1997-09-13 | 2003-12-24 | Siempelkamp Masch & Anlagenbau | Kontinuierliche Presse zum Verpressen von Pressgutmatten zu Pressgutplatten |
| DE20306758U1 (de) * | 2003-05-02 | 2004-06-09 | Kronospan Technical Company Ltd., Engomi | Presse mit Korrektur eines Pressbandverlaufs |
| DE102005049880B4 (de) * | 2005-10-17 | 2017-06-08 | Dieffenbacher GmbH Maschinen- und Anlagenbau | Verfahren zum Schutz der Maschinenelemente einer kontinuierlich arbeitenden Presse und kontunierlich arbeitende Presse zur Durchführung des Verfahrens |
| US7495758B2 (en) * | 2006-09-06 | 2009-02-24 | Theo Boeing Company | Apparatus and methods for two-dimensional and three-dimensional inspection of a workpiece |
| DE102006062627A1 (de) * | 2006-12-30 | 2008-07-03 | Dieffenbacher Gmbh + Co. Kg | Vorpresse zur Vorverdichtung und Entlüftung einer Pressgutmatte im Zuge der Herstellung von Werkstoffplatten |
| DE102007019390B4 (de) * | 2007-04-23 | 2019-02-28 | Dieffenbacher GmbH Maschinen- und Anlagenbau | Verfahren zum Betreiben einer Sicherheitseinrichtung für eine kontinuierlich arbeitende Presse im Zuge der Herstellung von Werkstoffplatten und eine Sicherheitseinrichtung zur Durchführung des Verfahrens |
| DE102007043581B4 (de) * | 2007-09-13 | 2010-01-07 | Fette Gmbh | Optische Überwachungsvorrichtung für Rundlaufpressen |
| FI122590B (fi) * | 2007-12-03 | 2012-04-13 | Upm Kymmene Oyj | Menetelmä ja laitteisto lämpötilojen mittaamiseksi liimalevyn tai vastaavan tuotteen valmistuksen yhteydessä |
| DE102013112260B4 (de) * | 2013-11-07 | 2017-02-09 | Deutsches Zentrum für Luft- und Raumfahrt e.V. | Verfahren und Vorrichtung zum Erkennen von Fehlstellen von abgelegten Faserhalbzeugen |
-
2016
- 2016-10-06 ES ES16192631T patent/ES2756337T3/es active Active
- 2016-10-06 PL PL16192631T patent/PL3305513T3/pl unknown
- 2016-10-06 PT PT161926316T patent/PT3305513T/pt unknown
- 2016-10-06 EP EP16192631.6A patent/EP3305513B1/de active Active
-
2017
- 2017-09-26 EP EP17769109.4A patent/EP3475073B1/de active Active
- 2017-09-26 CA CA3037819A patent/CA3037819C/en active Active
- 2017-09-26 CN CN201780054276.XA patent/CN109843568B/zh active Active
- 2017-09-26 PT PT177691094T patent/PT3475073T/pt unknown
- 2017-09-26 AU AU2017338737A patent/AU2017338737B2/en active Active
- 2017-09-26 UA UAA201903727A patent/UA124707C2/uk unknown
- 2017-09-26 US US16/332,541 patent/US10525651B2/en active Active
- 2017-09-26 KR KR1020197009201A patent/KR102038452B1/ko not_active Expired - Fee Related
- 2017-09-26 RU RU2019104269A patent/RU2713520C1/ru active
- 2017-09-26 MX MX2019004008A patent/MX379028B/es unknown
- 2017-09-26 BR BR112019005751A patent/BR112019005751A2/pt not_active Application Discontinuation
- 2017-09-26 WO PCT/EP2017/074374 patent/WO2018065262A1/de not_active Ceased
- 2017-09-26 JP JP2019511719A patent/JP6640426B2/ja not_active Expired - Fee Related
- 2017-09-26 ES ES17769109T patent/ES2794863T3/es active Active
- 2017-09-26 PL PL17769109T patent/PL3475073T3/pl unknown
-
2019
- 2019-03-29 ZA ZA2019/01977A patent/ZA201901977B/en unknown
- 2019-07-17 AU AU2019206047A patent/AU2019206047B2/en not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2713520C1 (ru) | 2020-02-05 |
| ES2756337T3 (es) | 2020-04-27 |
| AU2019206047B2 (en) | 2021-05-20 |
| CN109843568A (zh) | 2019-06-04 |
| US20190232594A1 (en) | 2019-08-01 |
| KR102038452B1 (ko) | 2019-10-30 |
| CA3037819C (en) | 2020-12-01 |
| ZA201901977B (en) | 2019-12-18 |
| US10525651B2 (en) | 2020-01-07 |
| EP3305513B1 (de) | 2019-09-25 |
| PT3305513T (pt) | 2019-12-03 |
| AU2019206047A1 (en) | 2019-08-01 |
| MX379028B (es) | 2025-03-10 |
| WO2018065262A1 (de) | 2018-04-12 |
| JP6640426B2 (ja) | 2020-02-05 |
| PT3475073T (pt) | 2020-06-22 |
| EP3475073A1 (de) | 2019-05-01 |
| AU2017338737A1 (en) | 2019-04-18 |
| EP3305513A1 (de) | 2018-04-11 |
| MX2019004008A (es) | 2019-06-10 |
| ES2794863T3 (es) | 2020-11-19 |
| PL3305513T3 (pl) | 2020-03-31 |
| PL3475073T3 (pl) | 2020-09-07 |
| BR112019005751A2 (pt) | 2019-06-11 |
| KR20190039831A (ko) | 2019-04-15 |
| AU2017338737B2 (en) | 2019-05-09 |
| JP2019531473A (ja) | 2019-10-31 |
| UA124707C2 (uk) | 2021-11-03 |
| CN109843568B (zh) | 2020-10-16 |
| CA3037819A1 (en) | 2018-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102014212246B3 (de) | Verfahren und Vorrichtung zur Qualitätssicherung | |
| DE3718151C2 (de) | ||
| EP2390656B1 (de) | Einrichtung und Verfahren zur optischen Überprüfung | |
| EP3305513B1 (de) | Holzwerkstoffplatten-pressvorrichtung und verfahren zum überwachen einer holzwerkstoffplatten-pressvorrichtung | |
| WO2017005675A1 (de) | Verfahren zur überwachung eines prozesses zur pulverbettbasierten additiven herstellung eines bauteils und solche anlage | |
| EP3292995B1 (de) | Holzwerkstoffplatten-heisspresse und verfahren zum betreiben einer holzwerk-stoffplatten-heisspresse | |
| DE10222119A1 (de) | Vorrichtung und Verfahren zum Positionieren eines zu bedruckenden Substrats | |
| EP2036707A2 (de) | Optische Überwachungsvorrichtung für Rundlaufpressen | |
| DE102017110301A1 (de) | Verfahren zur Überwachung wenigstens einer Komponente eines Rollstangenteppichs einer kontinuierlich arbeitenden Presse, Überwachungsvorrichtung und kontinuierlich arbeitende Presse | |
| EP3189951A1 (de) | Verfahren zum herstellen einer holzwerkstoffplatte und holzwerkstoffplatten-herstellvorrichtung | |
| WO1998026278A1 (de) | Behälterglasprüfverfahren und -vorrichtungen | |
| DE4126772A1 (de) | Vorrichtung zum messen des bodenberuehrungsabschnittes eines reifenprofils | |
| EP3793817B1 (de) | Verfahren zur überwachung wenigstens einer komponente eines rollstangenteppichs einer kontinuierlich arbeitenden presse, überwachungsvorrichtung und kontinuierlich arbeitende presse | |
| DE102016224000B4 (de) | Verfahren und Vorrichtung zur Detektion eines Werkzeugbruches | |
| DE202004020330U1 (de) | Vorrichtung zur Überprüfung von Randbereichen flächiger Elemente | |
| DE102024109411B3 (de) | Rundläufertablettenpresse | |
| DE102005062826A1 (de) | Verfahren und Vorrichtung zur Produktionsüberwachung von Endlosformkörpern wie Filamenten und Filamentbündeln | |
| DE102022111734A1 (de) | Vorrichtung und Verfahren zum Inspizieren von Behältnissen mit Positionserfassung | |
| WO2023072706A1 (de) | Verfahren und vorrichtung zur zustandsüberwachung eines bandes, kontinuierliche presse zur herstellung von werkstoffplatten und computerprogrammprodukt | |
| DE10039266A1 (de) | Vorrichtung zur optischen Fehlererkennung im Wirkbereich von Preß- und/oder Schneidwerkzeugen | |
| EP4405659B1 (de) | Verfahren und vorrichtung zur bestimmung eines parameters einer grössenverteilung eines gemischs, anlage zur herstellung von werkstoffplatten und computerprogrammprodukt | |
| DE102022122687B4 (de) | Kameravorrichtung für eine Glasformgebungsmaschine und Glasformgebungsmaschine | |
| DE102004010376A1 (de) | Vorrichtung zur Überprüfung von Randbereichen flächiger Elemente | |
| EP2422980A1 (de) | Vorrichtung zur Farbmessung in einer Rotationsdruckmachine | |
| EP4641185A1 (de) | Verfahren und vorrichtung zur untersuchung von produkten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190125 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B27N 1/02 20060101ALI20191220BHEP Ipc: B30B 5/06 20060101AFI20191220BHEP Ipc: B27N 3/24 20060101ALI20191220BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200131 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017004904 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1259548 Country of ref document: AT Kind code of ref document: T Effective date: 20200515 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 3475073 Country of ref document: PT Date of ref document: 20200622 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20200615 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: BRAUNPAT BRAUN EDER AG, CH |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 34578 Country of ref document: SK |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200722 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200822 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200723 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2794863 Country of ref document: ES Kind code of ref document: T3 Effective date: 20201119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200722 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017004904 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200422 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20220629 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20220920 Year of fee payment: 6 Ref country code: SK Payment date: 20220916 Year of fee payment: 6 Ref country code: RO Payment date: 20220922 Year of fee payment: 6 Ref country code: LU Payment date: 20220920 Year of fee payment: 6 Ref country code: CZ Payment date: 20220914 Year of fee payment: 6 Ref country code: AT Payment date: 20220919 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20220921 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20220930 Year of fee payment: 6 Ref country code: ES Payment date: 20221018 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20220928 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240326 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 34578 Country of ref document: SK Effective date: 20230926 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1259548 Country of ref document: AT Kind code of ref document: T Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20230930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230930 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230930 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20241031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230927 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230927 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250929 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250916 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250923 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250926 Year of fee payment: 9 |