EP2935062B1 - Klappfalzwerk und verfahren zum falzen von flachgut - Google Patents
Klappfalzwerk und verfahren zum falzen von flachgut Download PDFInfo
- Publication number
- EP2935062B1 EP2935062B1 EP13814420.9A EP13814420A EP2935062B1 EP 2935062 B1 EP2935062 B1 EP 2935062B1 EP 13814420 A EP13814420 A EP 13814420A EP 2935062 B1 EP2935062 B1 EP 2935062B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- folding
- creasing
- fold
- flat material
- guide
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H45/00—Folding thin material
- B65H45/12—Folding articles or webs with application of pressure to define or form crease lines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
- B65H2701/1914—Cards, e.g. telephone, credit and identity cards
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
- B65H2701/1932—Signatures, folded printed matter, newspapers or parts thereof and books
Definitions
- the invention relates to a folding plant and a method for folding flat material.
- a Falzbruch is first generated by means of a dipping into the gusset between two rolls sword, in order to then easily accomplish a targeted folding over the folding flat material can.
- the DE 101 18 133 B4 also discloses a sword folder, which is produced by dispensing with folding rollers and cooperating with dies folding blades a Falzbruch to avoid damage due to cards that are attached to corresponding printed matter and together with the printed matter to be folded flat thing created.
- Flappfalzwerke are for example from the DE 198 24 298 A1 , from the DE 202 00 716 U1 and from the DE 20 2008 003 683 U1 known. However, these are not suitable for mechanical operations, especially when printed matter to be folded with cards.
- Klappfalzwerke fundamentally differ from Schwertfalzwerken in that in the latter first the fold break occurs and then the folding takes place, while folding folding plants initially a folding is made in order then to perform the fold break.
- a folding plate plant for folding flat material by at least one folding die and at least one other folding tool and by a movable independently of the folding die the flat material to a folding legendes folding plant can be distinguished.
- the DE 10 2005 009 328 B4 allows the independent movement of folding mechanism and folding ram, that before the fold break the flat material to be folded can be placed specifically in a fold. This allows with a suitable design of the folding plant especially a very fast process management.
- a folding plate for folding flat material by at least one folding die and at least one other folding tool and at least one punch drive for performing a folding acting counter punch movement of the folding die and / or the further folding tool with a component perpendicular to the folding axis.
- the folding axis on the one hand and a folding axis on the other.
- the folding axis runs along the seam break through the folded flat material.
- the respective folding axis is not known before folding or a fold for the respective slab.
- the assemblies of each flaps are tuned to each other such that within the process accuracy the folding axis is approximately at the same location after each folding - in the area in the hemming and other folding tool on each other - so that the corresponding folding axis taking into account the location of the folding tools is known.
- More complex is the definition of the folding axis, which corresponds to folded flat material of the folding axis.
- the folding axis is referred to as the line which runs through the flat material and is furthest away from the opening of the respective fold. It should be emphasized that a folding axis can be defined accordingly even in the case of an only arched fold in which no kink is yet to be recognized.
- the folding punch and / or the further folding tool have a flat active surface.
- any inaccuracies in the fold provided by the folding mechanism and thus caused variations in the folding axis can be compensated easily when the folding punch and the other folding tool act on the flat material in the folding axis and bring about the fold breakage in this way.
- the folding punch and / or the further folding unit can have a yielding active surface.
- the mutually directed active surfaces do not have to act exactly matching to one another.
- the resilient active surface can enclose the flat material at the fold and penetrate as far as the opposite active surface, so that the fold fracture can be made relatively intensive.
- a resilient active surface may be provided by, for example, an elastic material such as plastic.
- the folding plate plant comprises a punch guide which predetermines the punch movement and which is arranged rigidly on a housing of the folding plate plant.
- the punch movement can be easily and reliably repeated by a rigidly provided in a housing punch guide. This then also allows a high speed of the folding plant.
- the fold break after the slab has been prefolded, carried out by means of at least one component perpendicular to the folding axis of the fold and / or the surface of the slab moving towards folding tool, such as by means of the rebate becomes.
- Both the known rolls as well as from the DE 10 2005 009 328 B4 wiping-acting folding punches move tangentially to the folding axis or to the surface of the flat goods.
- a method for folding flat material in which initially the flat material is prefolded, characterized in that then the fold break is performed by means of at least one component perpendicular to the folding axis of the fold and / or to the surface of the flat product moving folding tool.
- a method for folding flat material in which initially the flat material is prefolded, characterized by the fact that after the prefolding the Falzbruch is carried out by means of a blow.
- a blow can quickly lead to a Falzbruch, the slab - if at all - must be very short, since a blow may possibly be performed even with moving slab.
- a stamp movement which is correspondingly slower to perform.
- a folding hammer can be used in particular as a folding punch.
- the further folding tool can also be a folding hammer, so that two counter-rotating movements are provided. It is the same conceivable that the further folding tool is a folding anvil, on which the folding hammer acts to break the fold.
- the folding mechanism places the fold of the respective flat product laid to form a fold into the fold-breaking effective region of the folding punch and / or the further folding tool.
- the folding mechanism can have a folding flap pivoting about the folding-breaking effective region of the folding punch and / or of the further folding tool. Both alternatives thus require a fixed Falz mecanicden effective range, in which the folding mechanism or the jaw folds the folds, so that the folding tools can selectively perform the fold break without the falz mecanicde effective range must be relocated. This requires a relatively reliable process management.
- the pivot axis of the pivoting folding flap is preferably parallel to the longitudinal direction of the effective range and / or parallel to the folding or folding axis. This requires a particularly reliable process management.
- the folding mechanism can have a pivot axis which intersects or touches the surroundings of the folding-breaking effective region. In this way, a folding axis can be reliably brought into the falz mecanicden effective range.
- the "environment of Falz mecanicden effective range” defined by a cylindrical space whose center axis in the middle of the colliding active surfaces of the two folding tools, parallel to the folding axis and whose radius corresponds to the sum of the two longitudinal extents of these active surfaces perpendicular to the central axis.
- a Falz entry can be introduced and removed from this.
- the folding guide is used here to ensure a targeted fold before breaking the fold. Depending on the specific process management, the folding guide is deducted from the folding axis immediately before the fold break when the fold was placed correctly so that it is a little removed from the fold and the fold break is not hindered.
- the folding guide is part of an assembly which is surrounded by the fold formed by the folding mechanism and the folding axis is closest.
- this may be the leading edge of a folding blade or folding knife or the leading edge of a leaflet.
- a folding plate plant for folding flat material with at least one folding guide can be distinguished by the fact that the folding guide is movable at least in a movement region parallel to the folding opening direction and / or parallel to the folding axis of a fold or a fold of the flat product.
- a folding plate for folding flat material with at least one folding guide characterized in that the folding guide is rigidly guided at least in a range of movement perpendicular to the Faltö Stammsraum and perpendicular to the folding axis of a fold or a fold of the slab.
- a method for folding flat material in which first the flat material is prefolded by means of a folding flap to a fold guide to a fold and then the folding break is executed, characterized in that the fold guide before, during or after the execution of the fold break entirely the fold is removed.
- this procedure allows then to promote the slab in the direction of the fold guide on.
- the folding guide can be deducted at least a little from the folding axis before the fold break, as also briefly indicated above.
- the folding guide is removed from the fold at a speed greater than the speed with which the fold is moved with respect to the folding rupture-causing folding tools. This requires that any movement of the slab is not hindered by the Falz element, which moves away from the fold.
- the latter is particularly advantageous if the folding guide is moved in the same direction with the folded or folded flat material, as can be understood directly due to the sense of motion.
- a folding plate plant for folding flat material with at least one folding guide can be characterized in that the folding guide is formed shorter in the longitudinal extension direction of the fold or parallel to the folding axis of the flat product than the fold folded or folded around the fold guide. This means that less mass must be moved and shorter distances must be covered so that the folding guide can be moved very quickly.
- the folding guide can be designed to be divided in the longitudinal extent of the fold or parallel to the folding axis, which may also be advantageous independent of the other features of the present invention in a folding plant to folding flat material with at least one folding guide to a correspondingly high speed of movement of the folding guide safely to deliver.
- each part of the folding guide has its own pivot axis, whereby correspondingly high speeds can be ensured for the folding guide.
- the folding guide can be pivoted away from the fold, in particular in order to shift the folded flat material possibly also in the direction of the fold guide or to remove the fold guide a little from the folding axis before the fold break.
- the other folding tool which interact with the folding punch or the folding hammer, be arranged on a jaw of the folding plant.
- the folding mechanism or the folding flap is in any case in contact with the folded flat material, so that a relatively accurate positioning of the flat product or the fold of the flat product with respect to the further folding tool can be ensured.
- the folding guide on a folding sheet which corresponds in the art in the end approximately the rear part of the folding blade - the process management in the present folding plant is completely different than in Schwertfalzwerken - arranged.
- a folding sheet provides a good investment for the to be folded or to be folded flat material, which is accordingly advantageous.
- the folding guide could for example be designed as a rod, rod or the like.
- Both the folding punch or the further folding tool, such as a folding anvil, and the folding mechanism can be arranged in a folding-gate module.
- a flap module facilitates Umrüst measureen. In particular, it is readily conceivable to use such a module rotated by 180 ° again to change in this way the folding direction.
- a folding plate plant for folding flat material is advantageous, which is characterized by at least one flap-folding module, which can be converted by 180 ° around a direction of movement of the flat product through the flap-folding module.
- the Klappfalzmodul may have a flat gut entrance and a Flachgutausgang, of which at least one is arranged centrally with respect to the module holder of the Klappfalzmoduls.
- the flat goods input or the flat goods output which is arranged centrally with respect to the module holder, is accordingly positioned identically, so that further retooling is not necessary.
- the folding plant at least two Klappfalzmodule, the succession, z. B. one for the front and one for the rear fold, are arranged and of which at least one can be implemented by 180 ° about a direction of movement of the slab through the respective Klappfalzmodul, so different types of folds, such as spiral fold or Z-fold can be easily realized by simple setup operations.
- the Klappfalzmodule depending on the specific design of the folding plant, so closely behind each other, that the slab must not be moved to perform the fold. The two folds are then preferably even executed almost simultaneously.
- the slab can also successively pass the two modules and be folded there in a separate step.
- both Klappfalzmodule each have a flat gutter and a Flachgutausgang, which are arranged congruent offset in a straight line in a direction of movement, so both Klappfalzmodule can also be reversed sequentially. It is particularly advantageous if, in relation to the direction of movement, the flat goods input and the flat goods exit are respectively arranged centrally, so that both folding-gate modules can also be converted by 180 ° in each case.
- Folding plant 1 shown comprises two Klappfalzmodule 5, the sequentially in succession of a slab 2 (see FIGS. 4 to 11 ).
- the directions of movement 3, with which the slab 2 passes through the flapper 1, is exemplified in FIG. 1 represented by arrows.
- each Klappfalzmodul 5 drive rollers 8 (exemplified in the FIG. 3 numbered) and fixed to the housing guide plates 9 (also in FIG. 3 exemplified), which each ensure a safe transport, and on the other hand movable guides, such as folding guides 16, folding blades 18, guide flaps 19 and jaws 21st
- the guide rollers 8 are mounted on unspecified numbered drive axles. These are resiliently mounted or yielding, so that they do not cause damage even if they roll over any cards. In other embodiments, these guide rollers 8 can be moved axially as needed, so that it is ensured that the guide rollers 8 do not roll over any cards that could be arranged on the slab 2, and lead to impairments there.
- the folding guides 16 and the folding blades 18 are each arranged on pivot axes 17, wherein the Falz arrangementen 16 of the first Klappfalzmoduls 5 in the direction of movement 3 and the Falz arrangementen 16 of the second Klappfalzmoduls 5 against the direction of movement 3 from the Flachgutkanal, which the slab 2 in its movement passes through the folding plant 1, are pivotable.
- the jaws 21 of the respective folding plants 20 are pivotable about pivot axes 29, which are arranged horizontally and perpendicular to the direction of movement 3.
- the pivot axes 17 of the folding guide 16, however, are arranged vertically and perpendicular to the direction of movement 3.
- each Klappfalzmodul 5 folding tools 10 which are formed in the present embodiment by a folding die 11 and folding hammer 12 and a folding anvil 13.
- folding anvil 13 As folding anvil 13 is used in this embodiment, a region of the jaw 21 on which the folding hammer 12 can open.
- the folding hammer 12 about a pivot axis 14, which is arranged parallel to the pivot axis 22 of the jaw 21, pivotally.
- the folding hammer 12 has an elastic active surface 15, which is formed by a corresponding plastic approach.
- the elastic active surface 15 of the folding hammer 12 is in each case flat and can thus interact with the complementary, planar active surface 15 of the folding anvil 13 or the folding flap 21.
- a center line of these two active surfaces 15 can accordingly be formed, which is aligned in the present embodiment of the folding tools 10 according to the shape of the Falzhammers 12 and its active surface 15 parallel to the pivot axes 14 and 22 respectively and in the middle of the effective region 42.
- the pivot axis 14 of the folding hammer 12 in this case is part of a punch guide 32, wherein the folding hammer 12 is driven via a punch drive 31 (shown only schematically) for performing a falz mecanicden blow.
- a flat material 2 to be folded is first correctly positioned with respect to the folding hammer 12 and the folding flap 21, wherein the guide flap 19, which is also pivotable parallel to the pivot axes 14 and 22, is swung up to allow movement of the flap Falzklappe 21 of the folding mechanism 20 not to hinder.
- the folding flap 21 of the first module 5 is folded over afterwards (see FIG. 5
- the folding guide 16 or the edge of the flat sheet 18 pointing toward the folding axis 44 of the then folded flat product 2 is arranged at the level of the pivot axis 22 of the flap 21. In this way it can be ensured that the folding axis 44 is correctly positioned with respect to the effective region 42 of the folding hammer 12 and the folding anvil 13.
- folding sheet 18 and the folding guide 16 are withdrawn from the slab 2, are pivoted in the former about the pivot axis 17 (see FIG. 6 ). Given the division of folding guide 16 and folding sheet 18, this movement can be extremely fast.
- the fold break takes place by the folding hammer 12 of the folding-gate module 5 striking the folding anvil 13 formed by the folding flap 21, as in FIG FIG. 7 shown.
- the effective region 42 of the two active surfaces 15 of the folding hammer 12 and the folding anvil 13 and the associated surroundings 43 are defined.
- the folding sheet 18 or folding guide 16 are moved further out of the fold of the flat product 2.
- the fold break folding axis 44 and folding axis 41 on top of each other.
- the slab 2 can be conveyed to the second Klappfalzmodul 5, as in FIG. 8 shown.
- the folding hammer 12 is then opened again after the falz mecanicden blow and the jaw 21 is folded back again.
- the guide flap 19 is lowered, so that the next slab 2 (not shown here) can be fed reliably to the first Klappfalzmodul 5.
- the folding guide 16 and the folding blade 18 are swung back again, so that a secure guidance of the next flat product 2 is ensured, which then, although in FIG. 8 not explicitly shown, already introduced at this time. As in FIG.
- the slab 2 is then positioned correctly with respect to the folding tools 10 of the second Klappfalzmoduls, where the rest position of the jaw 21 is such that the slab is already deflected a little down, which immediately naturally a folding axis 44 is conditional.
- the folding flap 21 of the second flap-fold module 5 folds over, as in FIG. 10 exemplified.
- a fold with a folding axis 44 is correspondingly defined again, wherein this by an associated folding guide 16th as well as folding sheets 18 is positioned accordingly, wherein the folding door 21 also provides the folding anvil 13 in the second Klappfalzmodul 5.
- the folding hammer 12 of the second folding gate module 5 strikes the associated folding anvil, which again defines an effective area 42 with a corresponding surrounding area 43, wherein previously, as in FIG FIG.
- the flat material 2 is folded by the arrangement shown there in a Z-fold.
- the direction of the Z-fold can be reversed if the two flap-fold modules 5 are each converted by 180 ° about the direction of movement 3, as in FIG FIG. 13 indicated by way of example.
- the arrangement shown is therefore the folding hammer 12 above - and not as in the arrangement according to FIGS. 1 to 12 below - and the rebate hammer 12 of the second Klappfalzmoduls down - and not as in the arrangement after FIGS. 1 to 12 above - arranged.
- the flat gutter input 6 of the first Klappfalzmoduls 5 and the Flachgutausgang 7 of the second Klappfalzmoduls 5 are each aligned centrally, so that a conversion of both Klappfalzmodule 5 can be done easily.
- the flat gutter input 6 of the second Klappfalzmoduls 5 and the flat material input 7 of the first Klappfalzmoduls 5 are not centrally located, so that corresponding housing 33 of the two Klappfalzmodule 5 actually need to be secured offset to each other.
- a frame which is to carry both housings 33 must have suitable fastening possibilities for this purpose.
- this offset is due to the drawing in the present case. It is ultimately associated with little design effort to ensure that all flat gutter 6 and Flachgutaus réelle 7 are aligned centrally with respect to the direction of movement 3. This allows any implementation of the Flappfalzmodule done.
- the order of the Klappfalzmodule can possibly be reversed.
Landscapes
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
Description
- Die Erfindung betrifft ein Klappfalzwerk und ein Verfahren zum Falzen von Flachgut.
- Es gibt verschiedenste Vorrichtungen zum Falzen von Flachgut. Hierzu können beispielsweise Stauch- oder Taschenfalzwerke, Schwertfalzwerke, Pflug- oder Trichterfalzwerke oder Klappfalzwerke zur Anwendung kommen.
- Pflug- oder Trichterfalzwerke führen ein zu falzendes Flachgut parallel zu der zu erzeugenden Falz an einem Schwert und/oder an einem entsprechenden Trichter vorbei, um auf diese Weise eine Falte und eine Falz zu bilden. Derartige Falzwerke jedoch sind verhältnismäßig schwer justierbar und teilweise für das Falzen von Flachgut mit darauf befestigten Karten ungeeignet.
- Bei Stauch- oder Taschenfalzwerke, wie diese beispielsweise in der
DE 689 05 547 T2 offenbart sind, wird zunächst ein zu falzendes Flachgut in eine Tasche geführt, so dass zu Stauchvorgängen kommt, wobei bei eine sich durch das Stauchen ergebende Falte genutzt wird, einen gezielten Falzbruch zu erzeugen, um auf diese Weise das zu falzende Flachgut zu falzen. - Bei Schwertfalzwerken, wie diese beispielsweise in der
EP 2 210 844 B1 , derDE 196 06 821 A1 oder derDE 10 2004 009 864 B4 offenbart sind, wird zunächst mittels eines in den Zwickel zwischen zwei Walzen eintauchenden Schwerts ein Falzbruch erzeugt, um dann einfach ein gezieltes Umfalten des falzenden Flachguts bewerkstelligen zu können. DieDE 101 18 133 B4 offenbart ebenfalls ein Schwertfalzwerk, wobei durch den Verzicht auf Falzwalzen und durch mit Matrizen zusammenwirkende Falzschwerter ein Falzbruch erzeugt wird, um aufgrund von Karten, die an entsprechenden Drucksachen befestigt sind und gemeinsam mit den Drucksachen die zu falzende Flachsache bilden, erzeugte Beschädigungen zu vermeiden. - Klappfalzwerke sind beispielsweise aus der
DE 198 24 298 A1 , aus derDE 202 00 716 U1 und aus derDE 20 2008 003 683 U1 bekannt. Diese sind jedoch für maschinelle Vorgänge, insbesondere wenn mit Karten versehene Drucksachen gefalzt werden sollen, nicht geeignet. - Aus der
FR 2 739 593 A1 DE 20 2007 004 207 U1 , aus derDE 10 2005 009 328 B4 und aus derFR 2 795 058 A1 - Es ist Aufgabe vorliegender Erfindung, ein Klappfalzwerk und ein Verfahren zum Falzen von Flachgut bereitzustellen, die schonend für das Druckbild und auch für ein schnelles Falzen von mit Karten versehenen Kartenträgern als Flachsachen geeignet sind.
- Als Lösung werden ein Klappfalzwerk und ein Verfahren zum Falzen von Flachgut mit den Merkmalen der unabhängigen Ansprüche vorgeschlagen. Weitere vorteilhafte Ausgestaltungen finden sich in den Unteransprüchen und der nachfolgenden Beschreibung.
- Klappfalzwerke unterscheiden sich grundlegend von Schwertfalzwerken dadurch, dass bei letzterem zuerst der Falzbruch erfolgt und dann die Faltung erfolgt, während bei Klappfalzwerken zunächst eine Faltung vorgenommen wird, um anschließend den Falzbruch durchzuführen.
- So kann sich ein Klappfalzwerk zum Falzen von Flachgut durch wenigstens einen Falzstempel und wenigstens ein weiteres Falzwerkzeug sowie durch ein unabhängig von dem Falzstempel bewegbares, das Flachgut zu einer Falte legendes Klappwerk auszeichnen. In Abgrenzung zu der
DE 10 2005 009 328 B4 ermöglicht die unabhängige Bewegung von Klappwerk und Falzstempel, dass vor dem Falzbruch das zu falzende Flachgut gezielt in eine Falte gelegt werden kann. Dieses ermöglicht bei geeigneter Ausgestaltung des Klappfalzwerks insbesondere auch eine sehr schnelle Verfahrensführung. - Kumulativ bzw. alternativ hierzu kann sich ein Klappfalzwerk zum Falzen von Flachgut durch wenigstens einen Falzstempel und wenigstens ein weiteres Falzwerkzeug sowie durch wenigstens einen Stempeltrieb zum Ausführen einer falzend wirkenden Stempelsenkbewegung des Falzstempels und/oder des weiteren Falzwerkzeugs mit einer Komponente senkrecht zur Falzachse auszeichnen. In Abgrenzung zu den Falzprozessen, wie sie in der
DE 10 2005 009 328 B4 , derDE 10 2007 004 207 U1 bzw. in derFR 2 739 593 A1 FR 2 795 058 A1 - Im vorliegenden Zusammenhang ist zu unterscheiden zwischen der Falzachse einerseits und einer Faltachse andererseits. Hierbei verläuft die Falzachse entlang des Falzbruchs durch das gefalzte Flachgut. Zwar ist die jeweilige Falzachse vor einem Falten bzw. einem Falz für das jeweilige Flachgut nicht bekannt. Die Baugruppen eines jeweiligen Klappfalzwerks sind jedoch derart auf einander abgestimmt, dass im Rahmen der Prozessgenauigkeit die Falzachse nach jedem Falzvorgang ungefähr an derselben Stelle liegt - und zwar in dem Bereich, in dem Falzstempel und weiteres Falzwerkzeug auf einander treffen -, so dass die entsprechende Falzachse unter Berücksichtigung der Lage der Falzwerkzeuge bekannt ist. Komplexer ist die Definition der Falzachse, welche bei gefalztem Flachgut der Falzachse entspricht. Liegt jedoch keine Falzachse vor, so wird im vorliegenden Zusammenhang die Faltachse als die Linie bezeichnet, welche durch das Flachgut läuft und jeweils am weitesten von der Öffnung der jeweiligen Falte entfernt ist. Hierbei ist zu betonen, dass auch bei einer nur bogenförmigen Falte, bei welcher noch kein Knick zu erkennen ist, eine Faltachse dementsprechend definiert werden kann.
- Vorzugsweise weisen der Falzstempel und/oder das weitere Falzwerkzeug eine ebene Wirkfläche auf. Hierdurch können etwaige Ungenauigkeiten der durch das Klappwerk bereitgestellten Falte und hierdurch bedingte Variationen in der Faltachse ohne weiteres ausgeglichen werden, wenn der Falzstempel und das weitere Falzwerkzeug auf das Flachgut im Bereich der Faltachse einwirken und auf diese Weise den Falzbruch herbeiführen.
- Insbesondere können der Falzstempel und/oder das weitere Falzwerk eine nachgiebige Wirkfläche aufweisen. Hierdurch lassen sich Ungenauigkeiten aber auch Unebenheiten kompensieren, wobei dann beispielsweise die aufeinander gerichteten Wirkflächen nicht ganz exakt passend aufeinander wirken müssen. Auch kann im Bereich der Falzachse die nachgiebige Wirkfläche das Flachgut an dem Falz umschließen und bis zu der gegenüberliegenden Wirkfläche vordringen, so dass der Falzbruch verhältnismäßig intensiv ausgebildet werden kann.
- Eine nachgiebige Wirkfläche kann beispielsweise durch ein elastisches Material, wie Kunststoff, bereitgestellt werden.
- Es versteht sich, dass es bereits ausreichend ist, wenn lediglich eine der Wirkflächen dementsprechend nachgiebig ausgebildet ist.
- Hohe Betriebssicherheit kann erzielt werden, wenn das Klappfalzwerk eine die Stempelbewegung vorgebende Stempelführung umfasst, die starr an einem Gehäuse des Klappfalzwerks angeordnet ist. Im Abgrenzung zu der
DE 10 2005 009 328 B4 , bei welcher die Stempelführung mit dem Klappwerk bewegt wird, kann durch eine starr in einem Gehäuse vorgesehene Stempelführung die Stempelbewegung einfach und betriebssicher wiederholbar vorgegeben werden. Dieses ermöglicht dementsprechend dann auch eine hohe Geschwindigkeit des Klappfalzwerks. - Wie bereits vorstehend erläutert, ist es von Vorteil, wenn der Falzbruch, nachdem das Flachgut vorgefaltet wurde, mittels eines sich zumindest mit einer Komponente senkrecht zur Faltachse der Falte und/oder zur Oberfläche des Flachguts hin bewegenden Falzwerkzeugs, wie beispielsweise mittels des Falzstempels, ausgeführt wird. Sowohl die bekannten Walzen als auch der aus der
DE 10 2005 009 328 B4 wischend wirkende Falzstempel bewegen sich jeweils zur Faltachse bzw. zur Oberfläche des Flachguts tangential. Dementsprechend kann sich ein Verfahren zum Falzen von Flachgut, bei welchem zunächst das Flachgut vorgefaltet wird, dadurch auszeichnen, dass dann der Falzbruch mittels eines sich zumindest mit einer Komponente senkrecht zur Faltachse der Falte und/oder zur Oberfläche des Flachguts hin bewegenden Falzwerkzeugs ausgeführt wird. - Kumulativ bzw. alternativ hierzu kann sich ein Verfahren zum Falzen von Flachgut, bei welchem zunächst das Flachgut vorgefaltet wird, dadurch auszeichnen, dass nach dem Vorfalten der Falzbruch mittels eines Schlages ausgeführt wird. Ein derartiger Schlag kann schnell zu einem Falzbruch führen, wobei das Flachgut - wenn überhaupt - nur sehr kurz stillstehen muss, da ein Schlag ggf. auch bei sich bewegenden Flachgut ausgeführt werden kann. Ruht das vorgefaltete Flachgut, so kann es andererseits auch ausreichen, lediglich eine Stempelbewegung, welche entsprechend langsamer ist, durchzuführen.
- Dementsprechend kann als Falzstempel insbesondere ein Falzhammer zur Anwendung kommen. Je nach konkreter Umsetzung kann das weitere Falzwerkzeug ebenfalls ein Falzhammer sein, so dass zwei gegenläufige Bewegungen vorgesehen sind. Ebenso ist es denkbar, dass das weitere Falzwerkzeug ein Falzamboss ist, auf welchen der Falzhammer zum Brechen des Falzes einwirkt.
- Vorzugsweise legt das Klappwerk die Falte des jeweiligen zu einer Falte gelegten Flachguts in den falzbrechenden Wirkbereich des Falzstempels und/oder des weiteren Falzwerkzeugs. Alternativ bzw. kumulativ hierzu kann das Klappwerk eine um den falzbrechenden Wirkbereich des Falzstempels und/oder des weiteren Falzwerkzeugs schwenkende Falzklappe aufweisen. Beide Alternativen bedingen mithin an sich einen ortfesten falzbrechenden Wirkbereich, in welchem das Klappwerk bzw. die Falzklappe die Falten legt, so dass die Falzwerkzeuge gezielt den Falzbruch durchführen können, ohne dass der falzbrechende Wirkbereich verlagert werden muss. Dieses bedingt eine verhältnismäßig betriebssichere Verfahrensführung.
- Die Schwenkachse der schwenkenden Falzklappe liegt vorzugsweise parallel zur Längserstreckungsrichtung des Wirkbereichs und/oder parallel zur Falz- bzw. Faltachse. Dieses bedingt eine besonders betriebssichere Verfahrensführung.
- Insbesondere kann das Klappwerk eine Schwenkachse aufweisen, welche die Umgebung des falzbrechenden Wirkbereichs schneidet oder tangiert. Auf diese Weise kann betriebssicher eine Faltachse in den falzbrechenden Wirkbereich gebracht werden.
- Im vorliegenden Zusammenhang definiert sich die "Umgebung des falzbrechenden Wirkbereichs" durch einen zylindrischen Raum, dessen Mittelachse in der Mitte der aufeinandertreffenden Wirkflächen der beiden Falzwerkzeuge, parallel zur Falzachse liegt und dessen Radius des Summe der beiden Längserstreckungen dieser Wirkflächen senkrecht zu der Mittelachse entspricht. In praktischen Versuchen hat sich herausgestellt, dass eine entsprechende Positionierung der Schwenkachse bereits zu ausreichend reproduzierbaren Faltenbildungen führt, wobei ggf. die Schwenkachse auch noch näher an die Mittelachse in der Mitte der aufeinandertreffenden Flächen herangeführt werden kann, um noch betriebssicherere Ergebnisse zu erzielen.
- Vorzugsweise ist in die Umgebung des falzbrechenden Wirkbereichs, vorzugsweise in den falzbrechenden Wirkbereich selbst, eine Falzführung einbringbar und aus diesem entfernbar. Die Falzführung dient hierbei dazu, eine gezielte Falte vor dem Brechen des Falzes sicherzustellen. Je nach konkreter Verfahrensführung wird die Falzführung unmittelbar vor dem Falzbruch von der Faltachse abgezogen, wenn die Falte korrekt gelegt wurde, so dass diese sich ein wenig aus der Falte entfernt und der Falzbruch nicht behindert wird.
- Im vorliegenden Zusammenhang ist die Falzführung Teil einer Baugruppe, welcher von der mittels des Klappwerks gebildeten Falte umgeben ist und der Faltachse am Nächsten liegt. Beispielsweise kann dieses die Vorderkante eines Falzschwerts oder Faltmessers bzw. die Vorderkante eines Faltblatts sein.
- Dementsprechend kann sich ein Klappfalzwerk zum Falzen von Flachgut mit wenigstens einer Falzführung dadurch auszeichnen, dass die Falzführung zumindest in einem Bewegungsbereich parallel zur Faltöffnungsrichtung und/oder parallel zur Faltachse einer Falte oder einer Falz des Flachguts beweglich ist. Alternativ hierzu kann sich ein Klappfalzwerk zum Falzen von Flachgut mit wenigstens einer Falzführung dadurch auszeichnen, dass die Falzführung zumindest in einem Bewegungsbereich senkrecht zur Faltöffnungsrichtung und senkrecht zur Faltachse einer Falte oder einer Falz des Flachguts starr geführt ist. Sowohl die
DE 196 06 821 A1 als auch dieDE 10 2005 009 328 B4 offenbaren ein Falzschwert, welches immer mit einer Komponente parallel zur Faltöffnungsrichtung und parallel zur Faltachse beweglich ist, jedoch gleichzeitig auch eine Bewegung hierzu ausführt. Dieses bedeutet, dass in diesen Druckschriften eine parallel zur Faltöffnungsrichtung und/oder parallel zur Faltachse bewegliche Falzführung bzw. eine senkrecht zur Falzöffnungsrichtung und senkrecht zur Faltachse starr geführte Falzführung nicht offenbart ist. Diese vorgeschlagenen Bewegungen ermöglichen es jedoch, die Falzführung sehr schnell aus der Falte zu entfernen, so dass entweder der Faltbruch sehr zügig ausgeführt oder auch - ggf. kumulativ hierzu - das gefalzte Flachgut in Richtung der Falzführung weiter durch das Klappfalzwerk transportiert werden kann. - Dementsprechend kann sich ein Verfahren zum Falzen von Flachgut, bei welchem zunächst das Flachgut mittels einer Falzklappe um eine Falzführung zu einer Falte vorgefaltet und dann der Faltbruch ausgeführt wird, dadurch auszeichnen, dass die Falzführung vor, während oder nach dem Ausführen des Falzbruchs zur Gänze aus der Falte entfernt wird. Insbesondere diese Verfahrensführung ermöglicht dann, das Flachgut auch in Richtung der Falzführung weiter zu fördern.
- Wie bereits vorstehend kurz angesprochen, kann es von Vorteil sein, dass Flachgut vor den Falzen an die Falzführung anzulegen. Hierdurch wird die Faltachse über die Falzführung klar definiert.
- Um den Falzbruch nicht zu behindern, kann die Falzführung vor dem Falzbruch zumindest ein wenig von der Faltachse abgezogen werden, wie ebenfalls bereits vorstehend kurz angedeutet.
- Vorzugsweise wird die Falzführung mit einer Geschwindigkeit aus der Falte entfernt, die größer ist als die Geschwindigkeit, mit welcher die Falte im Bezug auf die den Falzbruch bewirkenden Falzwerkzeuge bewegt wird. Dieses bedingt, dass eine etwaige Bewegung des Flachguts durch die Falzführung, welche sich aus der Falte entfernt, nicht behindert wird.
- Letzteres ist insbesondere dann von Vorteil, wenn die Falzführung gleichsinnig mit dem gefalteten oder gefalzten Flachgut bewegt wird, wie unmittelbar aufgrund der Gleichsinnigkeit der Bewegung nachzuvollziehen ist.
- So kann sich ein Klappfalzwerk zum Falzen von Flachgut mit wenigstens einer Falzführung dadurch auszeichnen, dass die Falzführung in Längserstreckungsrichtung der Falte bzw. parallel zur Faltachse des Flachguts kürzer als das um die Falzführung gefaltete bzw. gefalzte Flachgut ausgebildet ist. Dieses bedeutet, dass weniger Masse bewegt und kürzere Wegstrecken zurückgelegt werden müssen, so dass die Falzführung sehr schnell bewegt werden kann.
- Insbesondere kann die Falzführung in Längserstreckung der Falte bzw. parallel zur Faltachse geteilt ausgebildet sein, was ggf. auch unabhängig von den übrigen Merkmalen vorliegender Erfindung bei einem Klappfalzwerk zu Falzen von Flachgut mit wenigstens einer Falzführung vorteilhaft ist, um eine entsprechend hohe Bewegungsgeschwindigkeit der Falzführung sicher zu stellen.
- Besonders schnelle Schwenkbewegungen lassen sich unabhängig von den übrigen Merkmalen vorliegender Erfindung bei einem Klappfalzwerk zum Falzen vom Flachgut mit wenigstens einer Falzführung erzielen, wenn es sich dadurch auszeichnet, dass die Falzführung um die Schwenkachse mit einer senkrechte zu einer Falte stehenden Richtungskomponente schwenkbar ausgebildet ist.
- Ist die Falzführung geteilt, so ist es von Vorteil, wenn jeder Teil der Falzführung eine eigene Schwenkachse aufweist, wodurch dementsprechend hohe Geschwindigkeiten für die Falzführung gewährleistend werden können.
- Dementsprechend ist es auch von Vorteil, wenn die Falzführung aus der Falte wegschwenkbar ist, insbesondere um das gefaltete Flachgut ggf. auch in Richtung zur Falzführung weiter zu verlagern oder aber um die Falzführung ein wenig von der Falzachse vor dem Falzbruch zu entfernen.
- In einer konkreten Umsetzung kann der Falzamboss bzw. kumulativ oder alternativ hierzu das weitere Falzwerkzeug, welches mit dem Falzstempel bzw. dem Falzhammer zusammen wirken, an einer Falzklappe des Klappwerks angeordnet sein. Dieses ist verhältnismäßig platzsparend, da für das weitere Falzwerkzeug, insbesondere dementsprechend für den Falzamboss, keine gesonderte Baugruppe vorgesehen sein muss. Das Klappwerk bzw. die Falzklappe ist ohnehin mit dem umgefalteten Flachgut in Kontakt, so dass eine verhältnismäßig genaue Positionierung des Flachguts bzw. der Falte des Flachguts in Bezug auf das weitere Falzwerkzeug gewährleistet werden kann.
- Vorzugsweise ist die Falzführung an einem Falzblatt, welches letztlich im Stand der Technik annäherungsweise dem hinteren Teil des Falzschwerts entspricht - wobei die Verfahrensführung beim vorliegenden Klappfalzwerk gänzlich anders ist als bei Schwertfalzwerken -, angeordnet. Ein derartiges Falzblatt liefert eine gute Anlage für das zu faltende bzw. zu falzende Flachgut, was dementsprechend vorteilhaft ist. Andererseits könnte die Falzführung beispielsweise auch als Stange, Stab oder ähnliches ausgebildet sein. Sowohl der Falzstempel oder das weitere Falzwerkzeug, wie beispielsweise ein Falzamboss, als auch das Klappwerk können in einem Klappfalzmodul angeordnet sein. Ein derartiges Klappfalzmodul erleichtert Umrüsttätigkeiten. Insbesondere ist es ohne weiteres denkbar, ein derartiges Modul um 180° verdreht wieder einzusetzen, um auf diese Weise die Falzrichtung zu ändern.
- Dementsprechend ist ein Klappfalzwerk zum Falzen von Flachgut vorteilhaft, welches sich durch zumindest ein Klappfalzmodul, das um 180° um eine Bewegungsrichtung des Flachguts durch das Klappfalzmodul herum umsetzbar ist, auszeichnet.
- So kann das Klappfalzmodul einen Flachguteingang und einen Flachgutausgang aufweisen, von denen wenigstens einer mittig in Bezug auf die Modulhalterung des Klappfalzmoduls angeordnet ist. Dieses bedeutet, dass bei einem Umsetzen um 180° der Flachguteingang bzw. der Flachgutausgang, welche mittig in Bezug auf die Modulhalterung angeordnet ist, dementsprechend identisch positioniert ist, so dass weitere Umrüstarbeiten nicht notwendig sind. Dementsprechend ist es von Vorteil, wenn ein Gehäuse des Klappfalzwerks einen Rahmen aufweist, in dem das um 180° umsetzbare Klappfalzmodul angeordnet ist. Dieses ermöglicht ein sehr einfaches Umsetzen, was insbesondere auch von minder geschultem Personal beim Rüstvorgang ohne weiteres durchgeführt werden kann.
- Umfasst das Klappfalzwerk zumindest zwei Klappfalzmodule, die hintereinander, z. B. eines für den vorderen und eines für den hinteren Falz, angeordnet sind und von denen wenigstens eines um 180° um eine Bewegungsrichtung des Flachguts durch das jeweilige Klappfalzmodul herum umsetzbar ist, so können verschiedene Falzarten, wie Wickelfalz oder Z-Falz ohne Weiteres durch einfache Rüstvorgänge realisiert werden. Hierbei können die Klappfalzmodule, je nach konkreter Ausgestaltung des Klappfalzwerks, derart eng hintereinander liegen, dass das Flachgut zum Ausführen des Falzes nicht bewegt werden muss. Die beiden Falze werden dann vorzugsweise sogar nahezu gleichzeitig ausgeführt. Andererseits kann das Flachgut die beiden Module auch sukzessive passieren und dort jeweils in einem separaten Schritt gefalzt werden.
- Weisen die beiden Klappfalzmodule jeweils einen Flachguteingang und einen Flachgutausgang auf, die deckungsgleich in einer Bewegungsrichtung gradlinig versetzt angeordnet sind, so können beide Klappfalzmodule auch sequenziell vertauscht werden. Besonders vorteilhaft ist es, wenn im Bezug auf die Bewegungsrichtung Flachguteingang und Flachgutausgang jeweils mittig angeordnet sind, so dass auch beide Klappfalzmodule jeweils um 180° umgesetzt werden können.
- Es versteht sich, dass die Merkmale der vorstehend bzw. in den Ansprüchen beschriebenen Lösungen gegebenenfalls auch kombiniert werden können, um die Vorteile entsprechend kumuliert umsetzen zu können.
- Weitere Vorteile, Ziele und Eigenschaften vorliegender Erfindung werden anhand nachfolgender Beschreibung von Ausführungsbeispielen erläutert, die insbesondere auch in anliegender Zeichnung dargestellt sind. In der Zeichnung zeigen:
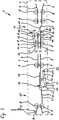
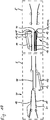
- Figur 1
- ein Klappfalzwerk mit zwei Klappfalzmodulen in schematischem Horizontal- und Vertikalschnitt senkrecht zu einer Bewegungsrichtung des das Klappfalzwerk durchlaufenden Flachguts;
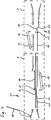
- Figur 2
- den Horizontalschnitt nach
Figur 1 in einer vergrößerten Darstellung; - Figur 3
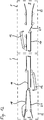
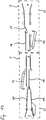
- den Vertikalschnitt nach
Figur 1 in einer vergrößerten Darstellung; - Figur 4
- die Anordnung nach
Figur 1 bis 3 in ähnlicher Darstellung wieFigur 3 bei in das erste Klappfalzmodul eingelaufenem Flachgut; - Figur 5
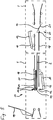
- die Anordnung nach
Figur 4 bei umgeklappten bzw. gefaltetem Flachgut; - Figur 6
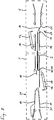
- die Anordnung nach
Figuren 4 und5 bei leicht abgezogener Falzführung; - Figur 7
- die Anordnung nach
Figur 4 bis 6 während des Falzbruchs im Klappfalzmodul; - Figur 8
- die Anordnung nach
Figuren 4 bis 7 beim Weitertransport des einmal gefalzten Flachguts zum zweiten Klappfalzmodul; - Figur 9
- die Anordnung nach
Figuren 4 bis 8 bei unter die Falzklappe des zweiten Klappfalzmoduls geführtem Flachgut; - Figur 10
- die Anordnung nach
Figuren 4 bis 9 bei umgeklappter Falzklappe des zweiten Klappfalzmoduls; - Figur 11
- die Anordnung nach
Figuren 4 bis 10 während des Falzbruchs im zweiten Klappfalzmoduls; - Figur 12
- die Anordnung nach
Figuren 1 bis 11 in ähnlicher Darstellung wieFigur 3 in einer Ruheposition; - Figur 13
- die Anordnung nach
Figur 12 bei um 180° gegenüber der Anordnung nachFigur 12 umgesetztem Klappfalzmodul; - Figur 14
- die Anordnung nach
Figur 13 bei ebenfalls um 180° umgesetzten ersten Klappfalzmodul. - Das in den
Figuren 1 bis 14 dargestellte Klappfalzwerk 1 umfasst zwei Klappfalzmodule 5, die sequenziell hintereinander von einem Flachgut 2 (sieheFiguren 4 bis 11 ) durchlaufen werden. Die Bewegungsrichtungen 3, mit welcher das Flachgut 2 durch das Klappfalzwerk 1 läuft, ist exemplarisch inFigur 1 durch Pfeile dargestellt. - Die Führung des Flachguts 2 durch das Klappfalzwerk 1 umfasst einerseits in jedem Klappfalzmodul 5 Antriebsrollen 8 (exemplarisch in die
Figur 3 beziffert) und gehäusefest angeordnete Führungsbleche 9 (ebenfalls inFigur 3 exemplarisch beziffert), welche jeweils einen sicheren Transport gewährleisten, sowie andererseits bewegliche Führungen, wie Falzführungen 16, Falzblätter 18, Führungsklappen 19 und Falzklappen 21. - Bei diesem Ausführungsbeispiel sind die Führungsrollen 8 an nicht näher bezifferten Antriebsachsen gelagert. Diese sind federnd gelagert bzw. nachgiebig ausgebildet, so dass sie, selbst wenn sie über etwaige Karten rollen, keine Beschädigungen verursachen. In anderen Ausführungsformen können diese Führungsrollen 8 nach Bedarf axial verschoben werden, so dass sichergestellt ist, dass die Führungsrollen 8 nicht über etwaige Karten, welche auf dem Flachgut 2 angeordnet sein könnten, rollen und dort zu Beeinträchtigungen führen.
- Die Falzführungen 16 bzw. die Falzblätter 18 sind jeweils an Schwenkachsen 17 angeordnet, wobei die Falzführungen 16 des ersten Klappfalzmoduls 5 in Bewegungsrichtung 3 und die Falzführungen 16 des zweiten Klappfalzmoduls 5 entgegen der Bewegungsrichtung 3 aus dem Flachgutkanal, welchen das Flachgut 2 bei seiner Bewegung durch das Klappfalzwerk 1 durchläuft, schwenkbar sind.
- Darüber hinaus sind die Falzklappen 21 der jeweiligen Klappwerke 20 um Schwenkachsen 29 schwenkbar, welche horizontal und senkrecht zur Bewegungsrichtung 3 angeordnet sind. Die Schwenkachsen 17 der Falzführung 16 hingegen sind vertikal und senkrecht zur Bewegungsrichtung 3 angeordnet.
- Zum Falzbruch weist jedes Klappfalzmodul 5 Falzwerkzeuge 10 auf, welche bei vorliegendem Ausführungsbeispiel durch einen Falzstempel 11 bzw. Falzhammer 12 und einem Falzamboss 13 gebildet sind. Als Falzamboss 13 dient bei diesem Ausführungsbeispiel ein Bereich der Falzklappe 21, auf welchen der Falzhammer 12 aufschlagen kann. Hierzu ist der Falzhammer 12 um eine Schwenkachse 14, welche parallel zur Schwenkachse 22 der Falzklappe 21 angeordnet ist, schwenkbar.
- Um zuverlässig Falzen zu können, weist der Falzhammer 12 eine elastische Wirkfläche 15 auf, welche durch einen entsprechenden Kunststoffansatz gebildet ist. Die elastische Wirkfläche 15 des Falzhammers 12 ist jeweils eben ausgebildet und kann somit mit der komplementären, ebenen Wirkfläche 15 des Falzamboss 13 bzw. der Falzklappe 21 zusammenwirken. Ohne dass dieses in der Zeichnung dargestellt ist, kann dementsprechend eine Mittellinie dieser beiden Wirkflächen 15 gebildet werden, welche bei der vorliegenden Ausgestaltung von der Falzwerkzeuge 10 entsprechend der Form des Falzhammers 12 bzw. dessen Wirkfläche 15 parallel zu den Schwenkachsen 14 bzw. 22 ausgerichtet ist und mittig des Wirkbereichs 42 liegt. Durch Addition der beiden Breiten der Wirkflächen 15 senkrecht zu dieser Mittellinie folgt dann der Radius einer Umgebung 43, wie exemplarisch in
Figuren 7 und11 dargestellt, wobei die dort zusehenden Größenverhältnisse aus zeichnerischen Gründen nicht stimmig sind, da die vertikalen Abstände der jeweiligen Baugruppen aus Gründen der Übersichtlichkeit in der Zeichnung stark überhöht dargestellt sind. - Die Schwenkachse 14 des Falzhammers 12 ist hierbei Teil einer Stempelführung 32, wobei der Falzhammer 12 über einen Stempeltrieb 31 (lediglich schematisch dargestellt) zur Ausführung eines falzbrechenden Schlages angetrieben ist.
- Wie in
Figur 4 dargestellt, wird zunächst ein Flachgut 2, welches gefalzt werden soll, zutreffend in Bezug auf den Falzhammer 12 und die Falzklappe 21 positioniert, wobei die Führungsklappe 19, welche ebenfalls parallel zu den Schwenkachsen 14 und 22 schwenkbar ist, hochgeschwenkt ist, um eine Bewegung der Falzklappe 21 des Klappwerks 20 nicht zu behindern. - Sowie diese Position erreicht ist, wird die Falzklappe 21 des ersten Moduls 5 im Anschluss hieran umgeklappt (siehe
Figur 5 ), wobei die Falzführung 16 bzw. die zu der Faltachse 44 des dann umgefalteten Flachguts 2 hinweisende Kante des Flachblatts 18 auf Höhe der Schwenkachse 22 der Klappe 21 angeordnet ist. Auf diese Weise kann sichergestellt werden, dass die Faltachse 44 zutreffend im Bezug auf den Wirkbereich 42 von Falzhammer 12 und Falzamboss 13 positioniert ist. - Im Anschluss hieran wird das Falzblatt 18 bzw. die Falzführung 16 von dem Flachgut 2 abgezogen, in dem erstere um die Schwenkachse 17 geschwenkt werden (siehe
Figur 6 ). Angesichts der Zweiteilung von Falzführung 16 und Falzblatt 18 kann diese Bewegung äußerst schnell erfolgen. - Unmittelbar hierauf erfolgt der Falzbruch, indem der Falzhammer 12 des Klappfalzmoduls 5 auf den durch die Falzklappe 21 gebildeten Falzamboss 13 schlägt, wie in
Figur 7 dargestellt. Mit dem Zusammentreffen definiert sich der Wirkbereich 42 der beiden Wirkflächen 15 von Falzhammer 12 und Falzamboss 13 sowie die zugehörige Umgebung 43. Währenddessen werden Falzblatt 18 bzw. Falzführung 16 weiter aus der Falte des Flachguts 2 bewegt. Wie unmittelbar ersichtlich liegen mit dem Falzbruch Faltachse 44 und Falzachse 41 übereinander. - Sowie die Falzführung 16 bzw. das Falzblatt 18 die Falte verlassen haben, kann das Flachgut 2 zu dem zweiten Klappfalzmodul 5 gefördert werden, wie in
Figur 8 dargestellt. Der Falzhammer 12 ist nach dem falzbrechenden Schlag dann wieder geöffnet und die Falzklappe 21 wird wieder zurückgeklappt. Darüber hinaus wird die Führungsklappe 19 abgesenkt, so dass das nächste Flachgut 2 (hier nicht dargestellt) dem ersten Klappfalzmodul 5 betriebssicher zugeführt werden kann. Auch werden die Falzführung 16 bzw. das Falzblatt 18 wieder zurückgeschwenkt, damit eine sichere Führung des nächsten Flachguts 2 gewährleistet ist, welches dann auch, obgleich inFigur 8 nicht explizit dargestellt, schon zu diesem Zeitpunkt eingeführt kann. Wie inFigur 9 dargestellt, wird das Flachgut 2 anschließend in Bezug auf die Falzwerkzeuge 10 des zweiten Klappfalzmoduls zutreffend positioniert, wobei dort die Ruhestellung der Falzklappe 21 derart ist, dass das Flachgut bereits ein wenig nach unten abgelenkt wird, wodurch unmittelbar naturgemäß eine Faltachse 44 bedingt ist. - Sowie die korrekte Position erreicht ist, klappt die Falzklappe 21 des zweiten Klappfalzmoduls 5 um, wie in
Figur 10 exemplarisch dargestellt. Hierdurch wird entsprechend abermals eine Falte mit einer Faltachse 44 definiert, wobei diese durch eine zugehörige Falzführung 16 sowie Falzblätter 18 dementsprechend positioniert ist, wobei auch im zweiten Klappfalzmodul 5 die Falzklappe 21 den Falzamboss 13 bereitstellt. Sowie die Falzklappe 21 umgeklappt ist, schlägt der Falzhammer 12 des zweiten Klappfalzmoduls 5 auf den zugehörigen Falzamboss, wodurch abermals ein Wirkbereich 42 mit einer entsprechenden Umgebung 43 definiert ist, wobei zuvor, wie inFigur 11 ersichtlich, auch im zweiten Klappfalzmodul 5 die Falzführung 16 bzw. das Falzblatt 18 von dem Flachgut 2 abgezogen wird, so dass der Schlag des Falzhammers 12 nicht behindert wird. Danach kann das Flachgut 2 ohne weiteres über einen Flachgutausgang 7 des zweiten Klappfalzmoduls 5 fertig gefalzt abgeführt werden. - Wie unmittelbar in
Figur 11 zu erkennen, wird durch die dort dargestellte Anordnung das Flachgut 2 in einen Z-Falz gefalzt. Wie unmittelbar ersichtlich, lässt sich die Richtung des Z-Falzes umkehren, wenn die beiden Klappfalzmodule 5 jeweils um die Bewegungsrichtung 3 herum um 180° umgesetzt werden, wie inFigur 13 exemplarisch angedeutet. Bei der inFigur 13 dargestellten Anordnung ist demnach der Falzhammer 12 oben - und nicht wie bei der Anordnung nachFiguren 1 bis 12 unten - und der Falzhammer 12 des zweiten Klappfalzmoduls unten - und nicht wie bei der Anordnung nachFiguren 1 bis 12 oben - angeordnet. Vorzugsweise sind der Flachguteingang 6 des ersten Klappfalzmoduls 5 und der Flachgutausgang 7 des zweiten Klappfalzmoduls 5 jeweils mittig ausgerichtet, so dass ein Umsetzen beider Klappfalzmodule 5 problemlos erfolgen kann. - Soll statt eines Z-Falzes ein Wickelfalz bereitgestellt werden, so ist lediglich eines der beiden Klappfalzmodule 5 umzusetzen, wie dieses in
Figur 14 exemplarisch dargestellt ist. Hierbei sind die beiden Falzhammer 12 der Anordnung nachFigur 14 jeweils unten angeordnet, so dass ein nach oben offener Wickelfalz gebildet ist. Befinden sich beide Falzhammer 12 oben, so wird ein nach unten offener Wickelfalz gebildet. - Wie anhand des Versatzes zwischen den beiden Modulen 5 der Anordnung nach
Figur 14 erkennbar, sind der Flachguteingang 6 des zweiten Klappfalzmoduls 5 und der Flachguteingang 7 des ersten Klappfalzmoduls 5 nicht mittig angeordnet, so dass entsprechende Gehäuse 33 der beiden Klappfalzmodule 5 eigentlich versetzt zu einander befestigt werden müssen. Ebenso muss ein Rahmen, welcher beide Gehäuse 33 tragen soll, hierfür geeignete Befestigungsmöglichkeiten aufweisen. Dieser Versatz ist jedoch im vorliegenden Fall zeichnerisch bedingt. Es ist letztlich mit wenig konstruktivem Aufwand verbunden, dafür zu sorgen, dass sämtliche Flachguteingänge 6 und Flachgutausgänge 7 mittig in Bezug auf die Bewegungsrichtung 3 ausgerichtet sind. Hierdurch kann ein beliebiges Umsetzten der Klappfalzmodule erfolgen. Insbesondere kann auch die Reihenfolge der Klappfalzmodule ggf. vertauscht werden.Bezugszeichenliste: 1 Klappfalzwerk 17 Schenkachse der Falzführung 16 2 Flachgut 18 Falzblatt 5 Klappfalzmodul 19 Führungsklappe 6 Flachguteingang 20 Klappwerk 7 Flachgutausgang 21 Falzklappe 8 Führungsrolle 22 Schwenkachse der Klappe 21 9 Führungsblech 31 Stempeltrieb 10 Falzwerkzeug 32 Stempelführung 11 Falzstempel 33 Gehäuse 12 Falzhammer 41 Falzachse 13 Falzamboss 42 Wirkbereich 14 Schwenkachse des Falzhammers 12 43 Umgebung des Wirkbereichs 42 15 Wirkfläche 44 Faltachse 16 Falzführung
Claims (14)
- Klappfalzwerk (1) zum Falzen von Flachgut, welches wenigstens einen Falzstempel (11) und wenigstens ein weiteres Falzwerkzeug (10) aufweist, gekennzeichnet durch wenigstens einen Stempeltrieb (31) zum Ausführen einer mit einer Komponente senkrecht zur Falzachse (41) gerichteten, falzend wirkenden Stempelsenkbewegung des Falzstempels (11) und/oder des weiteren Falzwerkzeugs (10).
- Klappfalzwerk (1) nach Anspruch 1, dadurch gekennzeichnet, dass der Falzstempel (11) und/oder das weitere Falzwerkzeug (10) eine ebene Wirkfläche (15) und/oder eine nachgiebige Wirkfläche (15), beispielsweise aus einem elastischen Material, aufweisen.
- Klappfalzwerk (1) nach Anspruch 1 oder 2, gekennzeichnet durch eine Stempelführung, über welche die Stempelbewegung vorgegeben ist und welche starr an einem Gehäuse des Klappfalzwerks (1) angeordnet ist.
- Klappfalzwerk (1) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der Falzstempel (11) ein Falzhammer (12) und das weitere Falzwerkzeug (10) ein Falzamboss (13) ist.
- Klappfalzwerk (1) nach einem der Ansprüche 1 bis 4, gekennzeichnet durch ein unabhängig von dem Falzstempel (11) bewegbares, das Flachgut zu einer Falte legendes Klappwerk (20).
- Klappfalzwerk (1) nach Anspruch 5, dadurch gekennzeichnet, dass der Falzstempel (11) und/oder das weitere Falzwerkzeug (10) einen falzbrechenden Wirkbereich (42) aufweisen und das Klappwerk (20) die Falte des jeweiligen zu einer Falte gelegten Flachguts in den falzbrechenden Wirkbereich (42) legt und/oder eine um den falzbrechenden Wirkbereich (42) schwenkende Falzklappe (21) aufweist, wobei das Klappwerk (20) vorzugsweise eine Schwenkachse (22) aufweist, welche die Umgebung (43) des falzbrechenden Wirkbereichs (42) schneidet oder tangiert.
- Klappfalzwerk (1) nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass sowohl der Falzstempel (11) und das weitere Falzwerkzeug (10) in einem Klappfalzmodul (5) angeordnet sind.
- Klappfalzwerk (1) nach einem der Ansprüche 5 bis 7, dadurch gekennzeichnet, dass eine Falzführung (16) in die Umgebung (43) des falzbrechenden Wirkbereichs (42), vorzugsweise in den falzbrechenden Wirkbereich (42), einbringbar und aus diesem entfernbar ist.
- Klappfalzwerk (1) nach Anspruch 4 oder 5 und nach einem der Ansprüche 1 bis 3 oder 6 bis 8, dadurch gekennzeichnet, dass der Falzamboss (13) bzw. das weitere Falzwerkzeug (10) an einer Falzklappe (21) des Klappwerks (20) angeordnet sind.
- Klappfalzwerk (1) nach einem der vorstehenden Ansprüche, gekennzeichnet durch wenigstens eine Falzführung (16), wobei (i) die Falzführung (16) zumindest in einem Bewegungsbereich parallel zur Faltöffnungsrichtung und/oder parallel zur Faltachse (44) einer Falte oder einer Falz des Flachguts beweglich und/oder (ii) die Falzführung (16) zumindest in einem Bewegungsbereich senkrecht zur Faltöffnungsrichtung und senkrecht zur Faltachse (44) einer Falte oder einer Falz des Flachguts starr geführt ist.
- Klappfalzwerk (1) nach einem der vorstehenden Ansprüche, gekennzeichnet durch zumindest ein Klappfalzmodul (5), das um 180° um eine Bewegungsrichtung des Flachguts durch das Klappfalzmodul (5) herum umsetzbar ist, wobei vorzugsweise das Klappfalzmodul (5) einen Flachguteingang (6) und einen Flachgutausgang (7) aufweist, von denen wenigstens einer mittig in Bezug auf eine Modulhalterung angeordnet ist, wobei vorzugsweise ein Gehäuse des Klappfalzwerks (1) einen Rahmen aufweist, in dem das um 180° umsetzbare Klappfalzmodul (5) angeordnet ist, und/oder wobei vorzugsweise das Klappfalzwerk (1) zumindest zwei Klappfalzmodule (5) umfasst, die hintereinander angeordnet sind und von denen wenigstens eines um 180° um eine Bewegungsrichtung des Flachguts durch das jeweilige Klappfalzmodul (5) herum umsetzbar ist.
- Verfahren zum Falzen von Flachgut, wobei zunächst das Flachgut vorgefaltet wird, dadurch gekennzeichnet, dass(i) dann der Falzbruch mittels eines sich zumindest mit einer Komponente senkrecht zur Faltachse (44) der Falte und/oder zur Oberfläche des Flachguts hin bewegenden als Falzhammer (12) und Falzamboss (13) ausgestalteten Falzwerkzeugs (10) ausgeführt wird
und/oder dass(ii) zunächst das Flachgut mittels einer Falzklappe (21) um eine Falzführung (16) zur einer Falte vorgefaltet und dann der Falzbruch mittels eines sich zumindest mit einer Komponente senkrecht zur Faltachse (44) der Falte und/oder zur Oberfläche des Flachguts hin bewegenden Falzwerkzeugs (10) ausgeführt wird, wobei die Falzführung (16) vor, während oder nach dem Ausführen des Falzbruchs zur Gänze aus der Falte entfernt wird. - Verfahren nach Anspruch 12, dadurch gekennzeichnet, dass der Falzbruch mittels eines Schlages ausgeführt wird.
- Verfahren nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass das Flachgut vor dem Falzen an die Falzführung (16) angelegt und/oder die Falzführung (16) vor dem Falzbruch von dem Flachgut abgezogen wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012025013.4A DE102012025013B4 (de) | 2012-12-20 | 2012-12-20 | Klappfalzwerk und Verfahren zum Falzen von Flachgut |
| PCT/DE2013/000678 WO2014094701A1 (de) | 2012-12-20 | 2013-11-13 | Klappfalzwerk und verfahren zum falzen von flachgut |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2935062A1 EP2935062A1 (de) | 2015-10-28 |
| EP2935062B1 true EP2935062B1 (de) | 2019-10-09 |
Family
ID=49884845
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13814420.9A Active EP2935062B1 (de) | 2012-12-20 | 2013-11-13 | Klappfalzwerk und verfahren zum falzen von flachgut |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2935062B1 (de) |
| DE (2) | DE102012025013B4 (de) |
| WO (1) | WO2014094701A1 (de) |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2634747B1 (fr) * | 1988-07-27 | 1990-09-14 | Alcatel Satmam | Plieuse a poches |
| DE4107469C2 (de) * | 1991-03-08 | 1997-05-15 | Boewe Systec Ag | Verfahren zum Befestigen von Karten an blattförmigen Trägern |
| FR2739593B1 (fr) * | 1995-10-06 | 1998-03-27 | Const Et D Innovations Sa Atel | Machine de mise sous pli pour cartes et encarts |
| DE19606821A1 (de) * | 1996-02-23 | 1997-08-28 | Boewe Systec Ag | Schwertfalzwerk |
| DE19824298A1 (de) * | 1998-05-30 | 1999-01-14 | Achim Limbeck | Maschine zum Falzen von Papier |
| FR2795058B1 (fr) * | 1999-06-21 | 2001-09-28 | Const Et D Innovations Atel | Module de pliage de documents |
| DE10118133B4 (de) * | 2001-04-11 | 2008-10-02 | Weinmann, Karlheinz, Dr. | Verfahren zum Prägen und Falzen von Blattgut und Universalfalzvorrichtung |
| DE20200716U1 (de) * | 2002-01-17 | 2002-05-23 | Limbeck, Achim, 53894 Mechernich | Vorrichtung zum Markieren einer Falz im Papier |
| DE102004009864B4 (de) * | 2004-03-01 | 2007-06-21 | Koenig & Bauer Aktiengesellschaft | Falzapparat |
| DE102005009328B4 (de) * | 2005-02-26 | 2010-02-04 | Künnecke, Carl-Otto | Vorrichtung und Verfahren zum maschinellen Falzen eines im wesentlichen ebenen Materialbogens |
| DE202007004207U1 (de) * | 2007-03-19 | 2007-07-19 | Müller Apparatebau GmbH | Vorrichtung zum Falzen eines Blattes |
| DE202008003683U1 (de) * | 2008-03-15 | 2008-05-21 | Limbeck, Achim, Dr. | Vorfalzmaschine |
| EP2210844B1 (de) * | 2009-01-26 | 2012-04-04 | Neopost Technologies | Verfahren und Vorrichtung für die Zufuhr und Faltung von Blättern |
-
2012
- 2012-12-20 DE DE102012025013.4A patent/DE102012025013B4/de active Active
-
2013
- 2013-11-13 EP EP13814420.9A patent/EP2935062B1/de active Active
- 2013-11-13 DE DE112013006180.5T patent/DE112013006180B4/de not_active Expired - Fee Related
- 2013-11-13 WO PCT/DE2013/000678 patent/WO2014094701A1/de not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2014094701A1 (de) | 2014-06-26 |
| DE112013006180A5 (de) | 2015-09-03 |
| DE102012025013B4 (de) | 2015-03-05 |
| DE112013006180B4 (de) | 2024-12-05 |
| EP2935062A1 (de) | 2015-10-28 |
| DE102012025013A1 (de) | 2014-06-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2008736B1 (de) | Werkzeugmaschine und Verfahren zum Ausschleusen eines Werkstückteils | |
| DE102011107527A1 (de) | Werkzeugaufnahmevorrichtung | |
| DE10002545A1 (de) | Verfahren und Vorrichtung zum Herstellen von Verpackungsbeuteln, Briefumschlägen und dergleichen | |
| EP0048334B1 (de) | Vorrichtung zum Sortieren von unsortierten Glasscheiben einer Glasschneideanlage | |
| EP2422970B1 (de) | Faltschachtelklebemaschine | |
| EP2163376B1 (de) | Faltschachtelklebemaschine zur herstellung von faltschachteln aus zuschnitten | |
| DE2151466A1 (de) | Vorrichtung zum Bearbeiten von Bogen | |
| DE102004022217A1 (de) | Faltschachtelklebemaschine zur Herstellung von Faltschachteln aus Zuschnitten | |
| EP3134324A1 (de) | Vorrichtung und verfahren zur vorfaltung von packungsmänteln | |
| DE102007040626A1 (de) | Faltschachtelklebemaschine mit verbesserter Zugänglichkeit | |
| EP1105333B1 (de) | Verfahren und vorrichtung zur perforation von materialbahnen | |
| DE202020002598U1 (de) | Biegemaschine zum Biegen eines Werkstücks aus Flachmaterial und Steuereinheit für eine solche Biegemaschine | |
| EP2532468A2 (de) | Bogenfalzmaschine mit Laser und Verfahren zur Vorbereitung eines Bogens | |
| EP2015995B1 (de) | Vorrichtung zum einfalten zumindest einer lasche einer verpackung | |
| EP2653420A2 (de) | Verfahren zur Bogenübergabe und Stanzmaschine mit Greifer-Transportsystem | |
| EP2675629A2 (de) | Füllstation und verfahren zum befüllen eines kuverts | |
| DE102012025013B4 (de) | Klappfalzwerk und Verfahren zum Falzen von Flachgut | |
| WO2022012881A1 (de) | Falzmaschine mit einem schwertfalzwerk und verfahren zum falzen von falzprodukten mittels eines schwertfalzwerks | |
| EP3406550B1 (de) | Vorrichtung zum ausrichten flacher zuschnitte | |
| EP2176151B1 (de) | Verfahren und vorrichtung zur herstellung eines gefalzten bogens | |
| DE102004022342A1 (de) | Faltstation mit einstellbarem Faltriemen | |
| DE2034460C3 (de) | Vorrichtung für ungleich parallel zu falzende Bogen an Stauchfalzmaschinen | |
| EP3118147B1 (de) | Taschenfalzwerk und bogenfalzmaschine mit einem solchen taschenfalzwerk | |
| EP2845663B1 (de) | Biegepresse mit einem Biegewerkzeug aus mehreren Werkzeugelementen | |
| DE19721913A1 (de) | Exemplarführender Zylinder mit Führungseinrichtung für ausfahrbare Arbeitselemente |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20150717 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20160810 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190423 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502013013747 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: E. BLUM AND CO. AG PATENT- UND MARKENANWAELTE , CH Ref country code: AT Ref legal event code: REF Ref document number: 1188563 Country of ref document: AT Kind code of ref document: T Effective date: 20191115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502013013747 Country of ref document: DE Representative=s name: REUTHER, MARTIN, DIPL.-PHYS., DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20191009 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200210 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200109 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200110 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200109 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200224 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502013013747 Country of ref document: DE |
|
| PG2D | Information on lapse in contracting state deleted |
Ref country code: IS |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191113 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200209 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20191130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 |
|
| 26N | No opposition filed |
Effective date: 20200710 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200109 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191209 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1188563 Country of ref document: AT Kind code of ref document: T Effective date: 20191113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20131113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191009 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230528 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20241121 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20241201 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502013013747 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260623 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20251130 |