EP2858798B1 - Vorrichtung und verfahren zum ausbrechen und nutzentrennen - Google Patents
Vorrichtung und verfahren zum ausbrechen und nutzentrennen Download PDFInfo
- Publication number
- EP2858798B1 EP2858798B1 EP14728095.2A EP14728095A EP2858798B1 EP 2858798 B1 EP2858798 B1 EP 2858798B1 EP 14728095 A EP14728095 A EP 14728095A EP 2858798 B1 EP2858798 B1 EP 2858798B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sheet
- plane
- breaking
- belt
- conveying
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/18—Means for removing cut-out material or waste
- B26D7/1818—Means for removing cut-out material or waste by pushing out
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/18—Means for removing cut-out material or waste
- B26D7/1836—Means for removing cut-out material or waste by pulling out
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H29/00—Delivering or advancing articles from machines; Advancing articles to or into piles
- B65H29/58—Article switches or diverters
- B65H29/64—Article switches or diverters directing the components of composite articles into separate paths
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/04—Processes
- Y10T83/0448—With subsequent handling [i.e., of product]
- Y10T83/0467—By separating products from each other
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/202—With product handling means
- Y10T83/2074—Including means to divert one portion of product from another
- Y10T83/2079—Remaining or re-inserted product portion from base material
Definitions
- the invention relates to an apparatus and a method for separating adjoining benefits and waste of a punched sheet while the sheet is being moved in a transport direction, in particular for a sheet punching and embossing machine.
- the cutting is referred to as closed geometric blank forms, which can be arbitrarily shaped.
- the punching takes place against a punch pad or against a stamp, in addition to the actual punching but also creasing or embossing can be introduced into the benefit.
- Packaging materials made of paper, cardboard, cardboard, corrugated board are mainly punched in sheet format, whereby due to the complex process sheets are individually punched.
- the universal tool which is suitable both for breaking and for purposestute, this has an assembly plate and a worktop, which are each provided with mutually aligned holes. Pins are plugged into these holes.
- the plates are separately height adjustable and each have a locking mechanism for clamping the pins.
- the universal tools can be associated with a breaking board or aforementionedtrenngitter, which are unmoved and adapted in their design to the distribution of the benefits of each sheet. Depending on the design of the stripping board or the regardstrenngitters the pins can be clamped in the worktop. As a result, the set-up time can be shortened, but the break-out board and therictrenngitter still be adapted to the respective punched sheet, which in turn occur long setup times.
- the device for breaking and pay dividing of punched sheet adjacent to each other and use of a punched sheet, in particular for a sheet punching and embossing machine, while the sheet is moved in a transporting direction.
- the device according to the invention comprises a first transport device for transporting sheets along the transport direction in a first plane at a first speed with an endless first belt guided along deflection rollers and a hold-down means, wherein the hold-down means can be pressed onto the first belt.
- the device further comprises at least one breakout means for breaking benefit from the bow, the at least one breakout means being relative to the first Level nonparallel second level is pressed on the first band.
- the apparatus further comprises a first peeling means for removing the waste separated from the use in the second plane, wherein the first peeling means can be pressed onto the first band and a second transport means for removing useful in a third plane non-parallel relative to the second plane at a second speed with a guided along guide rollers, endless second belt and a second peeling means, wherein the second peeling means is pressed onto the second belt.
- the device according to the invention is characterized in that the breakout means between a breaking position and a rest position away from the second level and to the second level is clocked movable.
- the breaking-out means is arranged during the breaking of benefits from the sheet in a break-away position which is essentially tangential to the second level.
- the breaking-out means can touch the first band in the second plane.
- the breaking-out means can also be arranged at a distance from the second band in the breaking-out position.
- the breaking-out means is embodied, for example, as a rotatable roller or roller, while in another embodiment it is designed as a type of sliding block, with sliding friction occurring between the sliding block and the waste.
- breaking-out means in the rest position, ie with a greater distance to the first band in the second plane than in the breaking-out position, then the breaking-out means, in the effective region of the breaking-out means transversely to the transport direction, during the transport in the transport direction from the first plane into the breaking direction third level pass unhindered, ie, for example, so that the benefits transported without contact on Ausbrechstoff over becomes.
- first plane and the second plane are arranged relative to one another in such a way that the path between the breakaway position and the rest position becomes as small as possible under other constructive conditions, such as, for example, the removal of waste.
- the optimum range is between a congruent and a vertical arrangement of the first level and the second level. The smaller the distance between the breakout position and the rest position, the lower the time required to move the breakout means between these two positions. According to the invention, this results in the advantage that the sheet in its leading edge region can have a narrower strip of waste in the transport direction in relation to the prior art.
- the breaking-out means can be moved in clocked fashion.
- the clock is an arbitrary chronological sequence of oscillations of the Ausbrechschs between the breaking position and the rest position.
- the stroke is adjustable so that the breaking-out means can be repeatedly reciprocated between the break-out position and the rest position during the breaking of benefits from a bow.
- an arc detector is arranged in the transport direction before the hold-down.
- the arc detector can be designed for example as an optical sensor in the form of a photodiode or acoustic sensor in the form of an ultrasonic sensor. Sensors based on other physical effects can be used according to the invention.
- the leading edge of a transported sheet can be detected.
- that can Breaking means are reciprocated with the specific time for the bow clock between the breaking position and the rest position. Accordingly, the detection of the leading edge of the sheet by the sheet detector performs the function of a trigger for triggering the predetermined by the clock movement of the Ausbrechffens.
- the effective range of a breakout means is variably adjustable transversely to the transport direction.
- breaking-away means each with different widths of effective areas transversely to the transport direction
- the breaking-out means can be arranged transversely to the transport direction almost at any desired position.
- no web which is continuous in the transport direction must be taken into account on the sheet in the effective region of the breaking-out means, since breaking-out means can be moved in a clocked manner between a break-out position and a rest position.
- use can thus be broken out of such sheets, which have undercutting benefits in the transport direction.
- the plurality of breakout means are each movable in mutually independent clocks.
- first speed and the second speed have equal amounts. This is advantageous for the breaking andACTtumble of, for example, cartons. Since there is no relative velocity between already partially broken benefits and waste, the break-out occurs only by deflecting the waste in the second level. If benefits from an arc with, in relation to the previous embodiment of the carton, greater material thickness are broken, but can also be provided that the amount of the second speed is greater than the amount of the first speed. As a result, in addition to deflecting waste from the first level into the second level, use can also be torn out of the waste in the transport direction, since there is a relative speed in the transport direction between use and waste.
- Sheets may have different thicknesses depending on the use of their benefits. However, so bow, waste and benefits can be confiscated safely between holddown, first peel, second peel and the corresponding band can be provided in one embodiment of the invention that the size of an air gap between the hold-down means and the first band and / or between the first stripping agent and the first band and / or between the second stripping means and the second band is individually adjustable. The adjustable distance is preferably smaller than the material thickness of the sheet.
- the first stripping means is designed as a spring-mounted roller, wherein between this roller and the first band, an air gap is adjustable.
- the air gap is smaller than the thickness of the sheet. If there is no drop between this roller and the first band there is also an air gap between this roller and the second band.
- the diameter of the roller can be chosen in one embodiment of the invention so that in the presence of waste between the roller and the first band, the roller is also pressed against the second band. If the normal forces are sufficiently large, this can also transfer a force from the second belt to the roller and from the roller to the waste. It is therefore advantageous that the first stripping means is designed so that a frictional connection between the first band and the second band is adjustable.
- the required set-up times for the breaking and payload separation of another sheet ie with a different distribution of use and waste
- the Ausbrechsch be placed transversely to the transport direction to intended positions and to select the necessary for the break-away cycles, for example, from a memory of a control device.
- the positions of the breakout means and the respective clocks can be deposited for a plurality of different sheets.
- the operator of the device according to the invention can then by, for example, visual and / or acoustic Instructions the conversion of the device can be specified.
- the method thereby comprises transporting the sheet in a first plane, breaking the utility from the waste by deflecting the waste from the first plane into a second plane not parallel to the first plane and further transporting the waste to the second plane, and further transporting the utility into a third plane not parallel to the second plane.
- the deflection of the waste from the first level into the second level takes place by selective application of force to the waste at at least one stationary point of action, wherein the waste is transported past the point of action past along an axis parallel to the transport direction Einwirkspur due to its movement in the transport direction.
- punching lines can be arranged in any direction on the sheet, with the benefit outwardly limiting punching lines, however, always form a closed curve on the sheet.
- a force can be generated for example by rigidly arranged rotatable rollers. Therefore, care must be taken in the design of the distribution of benefits on the sheet that on the sheet in the area of the force application point is always considered in the transport direction web waste, otherwise benefits are deflected by the force downward. Accordingly, an arrangement of punching lines transverse to the transport direction is impossible in the region of the web.
- the method is characterized in that a force on the waste is terminated before the Influence trace intersects a punching line odd order and the force is again effected after the Einwirspur has crossed an even-order punching line.
- the point of action remains stationary, since this point represents the point at which the selective application of force to the waste takes place. After termination and re-application of the force, the point of action is located at the same position with respect to the device of the invention as before the termination of the force.
- the material economy can be considerably improved, since the use of the method can be arranged on the sheet so that the proportion of waste on the sheet is minimized, so also that punching lines crossing Einwirspuren transversely to the transport direction.
- punching lines for each engaging track, which intersect the action track of the point of action.
- Each lane may have a different number of cut lines crossing the lane. Contrary to the transport direction starting at the leading edge of the sheet, these can each be counted separately for each interaction track, so that punching lines of odd order, for example the first, third, fifth order and punching lines of even order, for example second, fourth, sixth order result.
- the benefit can be further transported from the first to the third level. If the interference track crosses an even-order punching line, the force effect is again effected, whereby waste again from the first to the second Level is distracted.
- the leading edge of the sheet is detected in the first plane before the at least one point of action by an arc detector.
- the detection of the leading edge of the bow is a kind of trigger with which a temporal sequence of termination and again causing the force to the waste is triggered. This time sequence is called a clock.
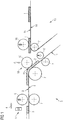
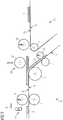
- Fig. 1 and Fig. 2 show a schematic representation of the same preferred embodiment of the device according to the invention in different states. While the breakout means 10 in Fig. 1 is arranged in a breaking position 18, the breaking-out means 10 is in Fig. 2 arranged in a rest position 19.
- the device according to the invention can be used in particular in sheet punching and embossing machines.
- the device can be designed as a detachable from the sheet punching and embossing module or form a firmly connected unit with the sheet punching and embossing machine, which is for example dismantled only for transport purposes. Since breaking andtribut Marie the actual punching and / or embossing process time, the device according to the invention is the punching and / or embossing tool in the transport direction 4 of the sheet 3 downstream, with other assemblies of the sheet punching and embossing machine next to the device according to the invention actually in Fig. 1 and Fig. 2 are not shown.
- a first transport device 5 and, to the right, a second transport device 13 are shown. While transported with the first transport device 5 of the sheet 3 of one of the device according to the invention upstream assembly of the sheet punching and embossing machine and the waste 2 is removed after breaking out, with the second transport means 13 a benefit 1 is removed.
- the first transport device 5 and the second transport device 13 can be designed as separate modules, so that the device according to the invention can be easily separated to perform, for example, maintenance or adjustment work on otherwise inaccessible areas of the first transport device 5 and / or the second transport device 13.
- the first transport device 5 comprises a guided along deflection rollers 7, endless first band 8, wherein the first band 8 is shown only in sections, and therefore the representation of further deflection rollers 7 is omitted.
- the first transport device 5 also comprises a drive device, not shown, by means of which the first belt 8 is movable at a first speed.
- the second transport device 13 comprises a guided along deflection rollers 7, endless second belt 15, wherein the second band 15 is shown only in sections and therefore is dispensed with the representation of further pulleys 7.
- the second transport device 13 also includes a non-illustrated drive means by means of which the second band 15 is movable at a second speed.
- the first speed and the second speed are independently adjustable. Depending on which material or material combination of the sheet 3, the first speed and the second speed can be set equal or such that the second speed is greater than the first speed.
- FIG Fig. 1 and the Fig. 2 are illustrated, wherein the breaking andtributrennes of a sheet 3 is explained during the transport of the sheet 3 by the device according to the invention.
- the sheet 3 After being punched and / or stamped, the sheet 3 which has been processed with a punching tool leaves the area of the punching and / or embossing tool of the sheet punching and embossing machine, which does not belong to the device according to the invention is added, and is disposed on the first belt 8 of the first transport device 5.
- the sheet 3 may have a plurality of transverse to the transport direction 4 arranged punching lines.
- the first belt 8 transports the sheet 3 at the first speed in the first plane 6.
- the sheet detector 17 By means of the sheet detector 17, the leading edge of the sheet 3 is detected. This information is transmitted to a control device, not shown, of the device according to the invention.
- the sheet 3 reaches the hold-down means 9, which may be formed as a roll, roller, ball or the like.
- the height-adjustable in relation to the first level 6 hold-down means 9 is spaced from the first band 8. Due to the height adjustability of the hold-down means 9, it is possible to react individually to different material thicknesses of sheet 3, so that their insertion into the hold-down means 9 is ensured. If the sheet 3 is retracted into the hold-down means 9, this exerts an adjustable force on the sheet 3 in the direction of the first plane 6. The force is adjusted to provide good adhesive contact between the sheet 3 and the first belt 8, i. the one for transporting the sheet 3 sufficiently strong static friction force arises.
- the hold-down means 9 is compared with a deflection roller 7 on the other side of the first belt 8, which is fixedly mounted, but rotatable.
- the sheet 3 reaches the breaking-out means 10.
- a plurality of break-out means 10 can be arranged next to each other.
- the number of breakout means 4 is limited only by their transverse to the transport direction 4 respectively required space and the maximum available width of the first band 8.
- the breaking-out means 10 is preferably designed as a roller or roller. In another embodiment, the Ausbrechsch 10 but also be designed as a shoe.
- the breaking-out means 10 is arranged to be movable. By means of an actuator, not shown, the breaking-away means 10 can be moved away from the first band 8 and back to the first band 8.
- the actuator may for example be designed as a pneumatic, electrical, hydraulic or other actuator, which in turn is supplied with energy and is connected to the control device.
- Fig. 1 is the breakout means 10 in its breaking position 18, that is, zoomed to the first band 8, shown.
- Fig. 2 By contrast, the breaking-out means 10 is shown in its rest position 19, ie moved away from the first band 8.
- the breaking-out means 10 detects the leading edge of the sheet 3 which has waste 2 across its entire width transversely to the transport direction 4 in the region of the leading edge and directs the waste 2 into a second plane which is not parallel to the first plane 6 11 off.
- the breaking-out means 10 is opposed on the other side of the first band, a deflection roller 7, which is fixedly mounted, but rotatable. All breakout means 10 are in the breaking position 18.
- the waste 2 is deflected downwardly into the second plane 11, with the utility 1 moving further in the first plane 6 in the transport direction until it reaches the second belt 15 of the second transport 13 reaches a non-parallel to the second level 11 third level 14.
- the third level 14 is disposed below the first level 6, as benefits 1 bend during transport from the first band 8 to the second band 15 due to its elasticity and the weight force acting on it.
- breaking-out means 10 are located in breaking-out position 18 and waste 2 is arranged between break-out means 10 and first tie-bar 8, this is possible by a selective application of force to waste 2 at a stationary point of action 20 during waste 2 due to its movement in transport direction 4 a parallel to the transport direction 4 Einwirkspur at the point of action 20 is transported past. If a breaking-out means 10 is located in the breaking-out position 18, no benefit can be transported from the first band 8 to the second band 15 in the area of the intervention lane of this breaking-out means 10, since the path through the breaking-out means 10 is blocked. Only benefit 1, which is arranged transversely to the transport direction 4 between breakout means or their wear tracks, can be transported from the first band 8 to the second band 15, if breakout means 10 are arranged in the breakout position 18.
- the force action on the waste 2 is terminated before the intervention track crosses a punching line of odd order and effects the force again is after the Einwirspur has crossed a punching line of even order.
- the height-adjustable with respect to the second level 11 first peeling means 12 is spaced from the first band 8 is arranged. Due to the height adjustability of the first stripping means 12, it is possible to react individually to different material thicknesses of sheet 3, so that their insertion into the first stripping means 12 is ensured. If the sheet 3 is retracted into the first peeling means 12, this exerts an adjustable force on the sheet 3 in the direction of the second plane 11. The force is adjusted to provide good adhesive contact between the sheet 3 and the first belt 8, i. the one for transporting the sheet 3 sufficiently strong static friction force arises.
- the first stripping means 12 is opposite to the other side of the second belt 15, a guide roller 7, which is fixedly mounted, but rotatable.
- Benefit 1 which is transported from the first band 8 to the second band 15, approaches due to a second one Peeling means 16, which may be formed as a roll or roller.
- the second removal means 16, which is height-adjustable in relation to the third plane 14, is arranged at a distance from the first band 8. Due to the height adjustability of the second stripping means 16, it is possible to react individually to different material thicknesses of sheet 3, so that their insertion into the second stripping means 16 is ensured. If the sheet 3 is retracted into the second peeling means 16, this exerts an adjustable force on the sheet 3 in the direction of the third plane 14. The force is adjusted so that a good adhesive contact between the sheet 3 and the second band 15 is formed, that is, a sufficiently large static friction force for transporting the sheet 3 is formed.
- the second stripping means 16 is on the other side of the second belt 15, a deflection roller 7 faced, which is fixedly mounted, but rotatable.
- breakout means 10 can be freely positioned transversely to the transport direction 4.
- the number of breakout means 10 is variable and adaptable to the respective sheet 3. Only the extent of the breaking-out means 10 transversely to the transport direction 4 has a limiting effect on the maximum number of break-out means 10 that can be used. If the number and position of the break-out means 10 is changed, the cycles required for the break-out means 10 can be selected, for example from a memory of the control means. In this way, both the positions of the breakout means 10 and the respective cycles for a plurality of different sheets 3 can be stored in the control device.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Separation, Sorting, Adjustment, Or Bending Of Sheets To Be Conveyed (AREA)
- Making Paper Articles (AREA)
- Details Of Cutting Devices (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung und ein Verfahren zum Trennen von an Stanzlinien aneinandergrenzenden Nutzen und Abfall eines gestanzten Bogens während der Bogen in einer Transportrichtung bewegt wird, insbesondere für eine Bogenstanz- und -prägemaschine.
- Als Stanzen wird das Schneiden mit in sich geschlossenen geometrischen Zuschnittformen bezeichnet, welche beliebig geformt sein können. Das Stanzen erfolgt dabei gegen eine Stanzunterlage oder gegen einen Stempel, wobei neben dem eigentlichen Stanzen zusätzlich aber auch Rilllinien oder Prägungen in den Nutzen eingebracht werden können. Verpackungsmaterialien, aus Papier, Pappe, Karton, Wellpappe werden hauptsächlich im Bogenformat gestanzt, wobei aufgrund des komplexen Vorganges Bogen einzeln gestanzt werden.
- Bei bekannten Stanzmaschinen, welche sowohl als rotative Stanzmaschinen, d.h. mit einem zylindrische ausgebildeten Stanzwerkzeug, als auch als Flachbettstanzmaschinen mit einem ebenen Stanzwerkzeug ausgeführt sein können, werden dieser Stanzmaschine beispielsweise auf einer Palette gestapelte Bogen zugeführt. In der Maschine werden die Bogen zunächst in einer Ausrichteinrichtung ausgerichtet und von einem Greiferwagen übernommen, welcher die Bogen zum Stanzwerkzeug in der Stanzeinrichtung weiter transportiert. Im Anschluss an das Stanzen und andere Bearbeitungsschritte werden die Bogen durch den Greifer zu einer Vorrichtung zum Ausbrechen des Nutzens aus dem Bogen und dem anschließenden Nutzentrennen transportiert. Beim Ausbrechen wird der Abfall durch Ausbrechmittel entfernt. Beim Nutzentrennen wird der Nutzen vom Abfall separiert.
- Bekannt sind Vorrichtungen zum Ausbrechen und Nutzentrennen, bei denen der Bogen in der Vorrichtung zwischen einem Oberwerkzeug und einem Unterwerkzeug gestoppt wird, wobei diese jeweils mit Ausbrechstiften besetzt sind. Die deckungsgleich angeordneten Ausbrechstifte fassen den Abfall und drücken ihn durch ein Ausbrechbrett, wodurch die Haltepunkte zwischen Nutzen und Abfall reißen. Das Einrichten des Ausbrechwerkzeuges der Vorrichtung muss hierbei händisch und individuell für den jeweiligen Bogen erfolgen. Die Anzahl von Ausbrechstiften kann hierbei leicht 500 Stück oder mehr erreichen, wodurch der Zeitaufwand zum Einrichten enorm ist und die Produktivität der Bogenstanz-und -prägemaschine beeinträchtigt ist.
- Als eine Weiterentwicklung beschreibt
DE 10 2007 029 408 A1 ein Universalwerkzeug für Bogenstanz- und -prägemaschinen, wodurch die Rüstzeiten verkürzt werden können. Das Universalwerkzeug, welches sowohl zum Ausbrechen als auch zum Nutzentrennen geeignet ist, weist hierzu eine Bestückungsplatte sowie eine Arbeitsplatte auf, wobei diese jeweils mit zueinander fluchtenden Löchern versehen sind. In diese Löcher sind Stifte steckbar. Die Platten sind getrennt höhenverstellbar und weisen jeweils einen Arretierungsmechanismus zum Klemmen der Stifte auf. Den Universalwerkzeugen können ein Ausbrechbrett oder ein Nutzentrenngitter zugeordnet sein, wobei diese unbewegt und in ihrer Gestaltung an die Verteilung des Nutzens des jeweiligen Bogens angepasst sind. In Abhängigkeit der Gestaltung des Ausbrechbrettes oder des Nutzentrenngitters können die Stifte in der Arbeitsplatte geklemmt werden. Hierdurch kann die Rüstzeit verkürzt werden, jedoch müssen das Ausbrechbrett und das Nutzentrenngitter noch an den jeweils gestanzten Bogen angepasst werden, wodurch wiederum lange Rüstzeiten auftreten. - Eine andere werkzeugfreie Vorrichtung und ein Verfahren zum Ausbrechen und Nutzentrennen wird beispielsweise in
US 6 467 382 B2 , die die Basis für den Oberbegriff des Anspruchs 1 bildet, vorgeschlagen. Dabei wird der Nutzen während der Bewegung des Bogens aus dem Abfall herausgetrennt und der Nutzen vom Abfall getrennt. Der gestanzte Bogen wird hierzu in einer Transportebene an die Vorrichtung antransportiert und zwischen paarweise übereinander angeordneten Einzugswalzen geführt. Die Vorderkante des antransportierten Bogens wird erkannt und durch eine bewegliche Walze, die eine Breite über die gesamte Bogenbreit quer zur Transportrichtung aufweist, wird die Vorderkante erfasst und nach unten gedrückt. Beim nach unten Drücken wird die Vorderkante des Bogens von der beweglichen Walze an die untere der paarweisen Einzugswalzen gedrückt, wodurch Abfall nach unten abgezogen werden kann, während der Nutzen in der Transportebene von ebenfalls paarweise übereinander angeordneten Abzugswalzen weiter transportiert wird. Die bewegliche Walze wird hierzu vollständig unter die Transportebene bewegt, da sonst der Nutzen nicht weiter transportiert werden könnte. Als nachteilig erweist sich hierbei in erster Linie die Tatsache, dass der Bogen in seinem Vorderkantenbereich einen in Transportrichtung unverhältnismäßig breiten Streifen Abfall aufweisen muss, da sonst bei typischen Transportgeschwindigkeiten von zwei Bogen pro Sekunde nicht genügend Zeit wäre die bewegliche Walze nach unten zu bewegen, ohne dass dabei bereits Nutzen gegen die Walze stößt. Hierdurch wird die Materialökonomie beeinträchtigt. - Es sind außerdem Vorrichtungen zum Ausbrechen und Nutzentrennen bekannt, bei denen Rollen, deren Breite quer zur Transportrichtung wesentlich kleiner ist als die Bogenbreite, so angeordnet sind, dass sie während der Bewegung des Bogens kontinuierlich Abfall nach unten ablenken. Da die Rollen starr angeordnet sind muss bei der Gestaltung der Verteilung des Nutzens auf dem Bogen darauf geachtet werden, dass auf dem Bogen im Bereich der Rollen stets ein in Transportrichtung durchgehender Steg Abfall berücksichtigt wird, da sonst auch Nutzen durch die Rollen nach unten abgelenkt wird, was ebenfalls in einer unbefriedigenden Materialökonomie resultiert. Bogen auf denen sich Nutzen in Transportrichtung hinterschneiden können auf einer solchen Vorrichtung nicht Ausgebrochen werden.
- Eine Aufgabe der Erfindung besteht daher darin, eine Vorrichtung und ein Verfahren anzugeben, welche die aus dem Stand der Technik bekannten Nachteile vermeiden, die Materialökonomie verbessern, und die es ermöglichen Abfall und Nutzen von solchen Bogen zu trennen, bei denen sich Nutzen in Transportrichtung hinterschneiden.
- Diese Aufgaben werden durch eine Vorrichtung mit den Merkmalen des Anspruchs 1 sowie ein Verfahren mit den Merkmalen des Anspruchs 8 gelöst. Vorteilhafte Ausgestaltungen sind in den abhängigen Ansprüchen und der nachfolgenden Beschreibung dargelegt.
- Es wird daher eine Vorrichtung zum Ausbrechen und Nutzentrennen von an Stanzlinien aneinandergrenzenden Nutzen und Abfall eines gestanzten Bogens insbesondere für eine Bogenstanz- und -prägemaschine vorgeschlagen, während der Bogen in einer Transportrichtung bewegt wird. Die erfindungsgemäße Vorrichtung umfasst eine erste Transporteinrichtung zum Antransport von Bogen entlang der Transportrichtung in einer ersten Ebene mit einer ersten Geschwindigkeit mit einem entlang Umlenkrollen geführten, endlosen ersten Band und einem Niederhaltemittel, wobei das Niederhaltemittel auf das erste Band drückbar ist. Die Vorrichtung umfasst weiterhin mindestens ein Ausbrechmittel zum Ausbrechen von Nutzen aus dem Bogen, wobei das mindestens eine Ausbrechmittel in eine relativ zur ersten Ebene nichtparallele zweite Ebene auf das erste Band drückbar ist. Die Vorrichtung umfasst weiterhin ein erstes Abziehmittel zum Abtransport des vom Nutzen getrennten Abfalls in der zweiten Ebene, wobei das erste Abziehmittel auf das erste Band drückbar ist sowie eine zweite Transporteinrichtung zum Abtransport von Nutzen in einer relativ zur zweiten Ebene nichtparallelen dritten Ebene mit einer zweiten Geschwindigkeit mit einem entlang Umlenkrollen geführten, endlosen zweiten Band und einem zweiten Abziehmittel, wobei das zweite Abziehmittel auf das zweite Band drückbar ist.
- Die erfindungsgemäße Vorrichtung zeichnet sich dadurch aus, dass das Ausbrechmittel zwischen einer Ausbrechposition und einer Ruheposition von der zweiten Ebene weg und auf die zweite Ebene zu getaktet bewegbar ist.
- Erfindungsgemäß ist das Ausbrechmittel während des Ausbrechens von Nutzen aus dem Bogen in einer zur zweiten Ebene im Wesentlichen tangentialen Ausbrechposition angeordnet. Das Ausbrechmittel kann dabei das erste Band in der zweiten Ebene berühren. Das Ausbrechmittel kann aber auch beabstandet zum zweiten Band in der Ausbrechposition angeordnet sein. In einer Ausgestaltung ist das Ausbrechmittel beispielsweise als drehbare Rolle oder Walze ausgeführt, während es in einer anderen Ausgestaltung als eine Art Gleitschuh ausgeführt ist, wobei zwischen dem Gleitschuh und dem Abfall eine Gleitreibung auftritt.
- Befindet sich das Ausbrechmittel in der Ruheposition, d.h. mit einem größeren Abstand zum ersten Band in der zweiten Ebene als in der Ausbrechposition, so kann Nutzen das Ausbrechmittel, im Wirkbereich des Ausbrechmittels quer zur Transportrichtung, während des Transports in Transportrichtung von der ersten Ebene in die dritte Ebene ungehindert passieren, d.h. beispielsweise so, dass der Nutzen berührungsfrei am Ausbrechmittel vorbei transportiert wird.
- Zweckmäßig ist es die erste Ebene und die zweite Ebene so zueinander anzuordnen, dass der Weg zwischen der Ausbrechposition und der Ruheposition unter anderen konstruktiv zu berücksichtigenden Bedingungen, wie beispielsweise dem Ermöglichen des Abtransports von Abfall, möglichst klein wird. Der optimale Bereich liegt zwischen einer deckungsgleichen und einer senkrechten Anordnung der ersten Ebene und der zweiten Ebene. Je kleiner der Weg zwischen der Ausbrechposition und der Ruheposition, umso geringer ist auch die benötigte Zeit zum Bewegen des Ausbrechmittels zwischen diesen beiden Positionen. Erfindungsgemäß ergibt sich hierdurch der Vorteil, dass der Bogen in seinem Vorderkantenbereich einen in Transportrichtung im Verhältnis zum Stand der Technik schmaleren Streifen Abfall aufweisen kann.
- Erfindungsgemäß vorteilhaft ist außerdem, dass das Ausbrechmittel getaktet bewegbar ist. Der Takt ist eine beliebige zeitliche Abfolge von Hin- und Herbewegungen des Ausbrechmittels zwischen der Ausbrechposition und der Ruheposition. Zweckmäßigerweise ist der Takt so einstellbar, dass das Ausbrechmittel während des Ausbrechens von Nutzen aus einem Bogen mehrmals zwischen der Ausbrechposition und der Ruheposition hin- und herbewegt werden kann.
- In einer Ausgestaltung der Erfindung ist in der Transportrichtung vor dem Niederhaltemittel ein Bogendetektor angeordnet ist. Der Bogendetektor kann beispielsweise als optischer Sensor in Form einer Fotodiode oder akustischer Sensor in Form eines Ultraschallsensors ausgebildet sein. Sensoren, die auf anderen physikalischen Effekten beruhen, sind erfindungsgemäß einsetzbar.
- Mittels des Bogendetektors kann die Vorderkante eines antransportierten Bogens erkannt werden. Sodann kann das Ausbrechmittel mit dem für den Bogen bestimmten Takt zwischen der Ausbrechposition und der Ruheposition hin- und herbewegt werden. Demnach erfüllt das Erkennen der Vorderkante des Bogens durch den Bogendetektor die Aufgabe eines Triggers zum Auslösen der durch den Takt vorgegebenen Bewegung des Ausbrechmittels.
- Vorteilhaft ist das Anordnen mehrerer Ausbrechmittel quer zur Transportrichtung. Hierdurch ist der Wirkbereich eines Ausbrechmittels quer zur Transportrichtung variabel einstellbar. Zum einen ist es möglich Ausbrechmittel mit jeweils unterschiedlich breiten Wirkbereichen quer zur Transportrichtung zu verwenden, zum anderen können die Ausbrechmittel quer zur Transportrichtung nahezu an jeder beliebigen Position angeordnet werden. Dies wird dadurch ermöglicht, dass erfindungsgemäß auf dem Bogen im Wirkbereich des Ausbrechmittels kein in Transportrichtung durchgehender Steg berücksichtigt werden muss, da Ausbrechmittel getaktet zwischen einer Ausbrechposition und einer Ruheposition bewegbar sind. Erfindungsgemäß kann hierdurch Nutzen auch aus solchen Bogen ausgebrochen werden, die in Transportrichtung sich hinterschneidenden Nutzen aufweisen. Hierzu kann vorgesehen sein, dass die mehreren Ausbrechmittel jeweils in voneinander unabhängigen Takten bewegbar sind.
- Es ist zweckmäßig, dass die erste Geschwindigkeit und die zweite Geschwindigkeit gleiche Beträge aufweisen. Dies ist vorteilhaft für das Ausbrechen und Nutzentrennen von beispielsweise Faltschachteln. Da hierbei keine Relativgeschwindigkeit zwischen schon teils ausgebrochenen Nutzen und Abfall vorhanden ist, vollzieht sich das Ausbrechen lediglich durch ein Ablenken des Abfalls in die zweite Ebene. Soll Nutzen aus einem Bogen mit, im Verhältnis zum vorhergehenden Ausführungsbeispiel der Faltschachtel, größerer Materialstärke ausgebrochen werden, kann jedoch auch vorgesehen sein, dass der Betrag der zweiten Geschwindigkeit größer ist als der Betrag der ersten Geschwindigkeit. Hierdurch kann Nutzen neben dem Ablenken von Abfall aus der ersten Ebene in die zweite Ebene auch noch in Transportrichtung aus dem Abfall gerissen werden, da zwischen Nutzen und Abfall eine Relativgeschwindigkeit in Transportrichtung vorhanden ist.
- Bogen, Nutzen und Abfall bewegen sich aufgrund der Kraftübertragung von dem ersten Band auf Bogen und Abfall und aufgrund der Kraftübertragung von dem zweiten Band auf den Nutzen. Zur Erhöhung der Haftreibungskraft zwischen Bogen, Nutzen, Abfall und dem entsprechenden Band ist es zweckmäßig Bogen, Nutzen und Abfall mit einer zur eigenen Gewichtskraft zusätzlichen Normalkraft auf das entsprechende Band zu drücken. Deshalb ist in einer Ausgestaltung der Erfindung vorgesehen, dass Kräfte, mit welchen das Niederhaltemittel und das erste Abziehmittel in Richtung des ersten Bandes drückbar sind und das zweite Abziehmittel in Richtung des zweiten Bandes drückbar ist, jeweils einzeln einstellbar sind. Hierzu kann vorgesehen sein, dass Niederhaltemittel und/ oder erstes Abziehmittel und/ oder zweites Abziehmittel mittels einer Federkraft in Richtung des ersten bzw. zweiten Bandes drückbar sind. Zur Einstellung der Federkraft kann beispielsweise die Vorspannung der Feder, beispielsweise eine Schraubenfeder, verändert werde.
- Bogen können in Abhängigkeit der Verwendung ihres Nutzens unterschiedliche Materialstärken aufweisen. Damit Bogen, Abfall und Nutzen jedoch sicher zwischen Niederhaltemittel, erstem Abziehmittel, zweitem Abziehmittel und dem entsprechenden Band eingezogen werden können, kann in einer Ausgestaltung der Erfindung vorgesehen sein, dass die Größe eines Luftspaltes zwischen dem Niederhaltermittel und dem ersten Band und/ oder zwischen dem ersten Abziehmittel und dem ersten Band und/ oder zwischen dem zweiten Abziehmittel und dem zweiten Band jeweils einzeln einstellbar ist. Der einstellbare Abstand ist dabei vorzugsweise kleiner als die Materialstärke des Bogens.
- In einer Ausgestaltung der Erfindung ist das erste Abziehmittel als federnd gelagerte Rolle ausgebildet, wobei zwischen dieser Rolle und dem ersten Band ein Luftspalt einstellbar ist. Der Luftspalt ist jedoch kleiner als die Materialstärke des Bogens. Befindet sich kein Abfall zwischen dieser Rolle und dem ersten Band ist zwischen dieser Rolle und dem zweiten Band ebenfalls ein Luftspalt vorhanden. Der Durchmesser der Rolle kann in einer Ausgestaltung der Erfindung so gewählt werden, dass bei Vorhandensein von Abfall zwischen der Rolle und dem ersten Band die Rolle auch gegen das zweite Band gedrückt wird. Bei ausreichend großen Normalkräften kann hierdurch auch eine Kraft vom zweiten Band auf die Rolle und von der Rolle auf den Abfall übertragen werden. Es ist daher vorteilhaft, dass das erste Abziehmittel so gestaltet ist, dass ein Kraftschluss zwischen erstem Band und zweitem Band einstellbar ist.
- Durch die erfindungsgemäße Vorrichtung können die erforderlichen Rüstzeiten für das Ausbrechen und Nutzentrennen eines anderen Bogens, d.h. mit einer anderen Verteilung von Nutzen und Abfall, wesentlich reduziert werden. Hierzu sind lediglich die Ausbrechmittel quer zur Transportrichtung an vorgesehene Positionen zu platzieren und die für die Ausbrechmittel erforderlichen Takte, beispielsweise aus einem Speicher einer Steuereinrichtung, zu wählen. Auf diese Weise können in der Steuereinrichtung die Positionen der Ausbrechmittel und die jeweiligen Takte für eine Vielzahl unterschiedlicher Bogen hinterlegt werden. Dem Bediener der erfindungsgemäßen Vorrichtung kann dann durch beispielsweise visuelle und/ oder akustische Anweisungen die Umrüstung der Vorrichtung vorgegeben werden.
- Es wird weiterhin ein Verfahren zum Ausbrechen und Nutzentrennen von an Stanzlinien aneinandergrenzenden Nutzen und Abfall eines gestanzten Bogens vorgeschlagen, während der Bogen in einer Transportrichtung bewegt wird.
- Das Verfahren umfasst dabei den Transport des Bogens in einer ersten Ebene, Ausbrechen des Nutzens aus dem Abfall durch Ablenken des Abfalls aus der ersten Ebene in eine relativ zur ersten Ebene nichtparallele zweite Ebene und Weitertransport des Abfalls in der zweiten Ebene, sowie Weitertransport des Nutzens in eine relativ zur zweiten Ebene nichtparallele dritte Ebene. Hierbei erfolgt das Ablenken des Abfalls aus der ersten Ebene in die zweite Ebene durch punktuelle Krafteinwirkung auf den Abfall an mindestens einem stationären Einwirkpunkt, wobei der Abfall aufgrund seiner Bewegung in der Transportrichtung entlang einer zur Transportrichtung parallelen Einwirkspur am Einwirkpunkt vorbei transportiert wird.
- Prinzipiell können Stanzlinien in beliebiger Richtung auf dem Bogen angeordnet sein, wobei die einen Nutzen nach außen begrenzenden Stanzlinien jedoch immer einen geschlossenen Kurvenzug auf dem Bogen bilden. Nach dem Stand der Technik kann eine Krafteinwirkung beispielsweise durch starr angeordnete drehbare Rollen erzeugt werden. Deshalb muss bei der Gestaltung der Verteilung des Nutzens auf dem Bogen darauf geachtet werden, dass auf dem Bogen im Bereich des Krafteinwirkpunktes stets ein in Transportrichtung durchgehender Steg Abfall berücksichtigt wird, da sonst auch Nutzen durch die Krafteinwirkung nach unten abgelenkt wird. Demnach ist im Bereich des Steges eine Anordnung von Stanzlinien quer zur Transportrichtung unmöglich.
- Das Verfahren zeichnet sich dadurch aus, dass eine Krafteinwirkung auf den Abfall beendet wird, bevor die Einwirkspur eine Stanzlinie ungerader Ordnung kreuzt und die Krafteinwirkung erneut bewirkt wird, nachdem die Einwirkspur eine Stanzlinie gerader Ordnung gekreuzt hat.
- Bezüglich der erfindungsgemäßen Vorrichtung bleibt der Einwirkpunkt stationär, da dieser jenen Punkt darstellt, auf den die punktuelle Krafteinwirkung auf den Abfall stattfindet. Nach dem Beenden und Wiederbewirken der Krafteinwirkung ist der Einwirkpunkt an derselben Position in Bezug auf die erfindungsgemäße Vorrichtung angeordnet wie vor dem Beenden der Krafteinwirkung.
- Durch das vorgeschlagene Verfahren kann dessen Materialökonomie in beachtlicher Weise verbessert werden, da Nutzen bei Anwendung des Verfahrens so auf dem Bogen angeordnet werden kann, dass der Anteil des Abfalls am Bogen minimiert wird, also auch so, dass Stanzlinien quer zur Transportrichtung Einwirkspuren kreuzen.
- Im Falle Einwirkspuren kreuzender Stanzlinien besteht für jede Einwirkspur eine definierte Anzahl von Stanzlinien, welche die Einwirkspur des Einwirkpunktes kreuzen. Jede Einwirkspur kann eine unterschieliche Anzahl von Stanzlinien aufweisen, die die Einwirkspur kreuzen. Entgegen der Transportrichtung beginnend an der Vorderkante des Bogens können diese für jede Einwirkspur jeweils separat gezählt werden, so dass sich Stanzlinien ungerader Ordnung, beispielsweise die erster, dritter, fünfter Ordnung und Stanzlinien gerader Ordnung, beispielsweise zweiter, vierter, sechster Ordnung ergeben.
- Dadurch, dass die Krafteinwirkung auf den Abfall beendet wird, bevor die Einwirkspur eine Stanzlinie ungerader Ordnung kreuzt kann der Nutzen weiter von der ersten auf die dritte Ebene transportiert werden. Kreuzt die Einwirkspur eine Stanzlinie gerader Ordnung wird die Kraftwirkung erneut bewirkt, wodurch Abfall wieder von der ersten in die zweite Ebene abgelenkt wird.
- Zweckmäßig ist es, dass die Vorderkante des Bogens in der ersten Ebene vor dem mindestens einen Einwirkpunkt durch einen Bogendetektor erkannt wird. Das Erkennen der Vorderkante des Bogens ist eine Art Trigger mit dem eine zeitliche Abfolge von Beenden und erneutem Bewirken der Kraftwirkung auf den Abfall ausgelöst wird. Diese zeitliche Abfolge wird als Takt bezeichnet.
- Zweckmäßig ist es, dass ein Takt der zu beendenden und erneut zu bewirkenden Krafteinwirkung für den jeweiligen Bogen voreingestellt ist. Hierdurch muss nicht jede Stanzlinie, welche eine Einwirkspur kreuzt, einzeln erkannt werden. Erfindungsgemäß ist das Erkennen von Stanzlinien durch Verwendung eines weiteren Sensors jedoch möglich.
- Zur weiteren Erhöhung der Gestaltungsfreiheit beim Verteilen des Nutzens auf dem Bogen und damit der Verbesserung der Materialökonomie kann vorgesehen sein, dass die Kraftwirkungen an mindestens zwei zu parallelen Einwirkspuren gehörenden Einwirkpunkten mit voneinander unabhängigen Takten beendet und erneut bewirkt werden.
- Nachfolgend werden ein Ausführungsbeispiel der beschriebenen Vorrichtung und des Verfahrens anhand von Zeichnungen näher erläutert. Dabei zeigen
- Fig. 1
- eine schematische Darstellung des Querschnitts einer erfindungsgemäßen Vorrichtung zum Ausbrechen und Nutzentrennen, wobei sich ein Ausbrechmittel in einer Ausbrechposition befindet und
- Fig. 2
- eine schematische Darstellung des Querschnitts der erfindungsgemäßen Vorrichtung gemäß
Fig. 1 , wobei sich das Ausbrechmittel in einer Ruheposition befindet. -
Fig. 1 undFig. 2 zeigen beide eine schematische Darstellung derselben bevorzugten Ausführungsform der erfindungsgemäßen Vorrichtung jedoch in unterschiedlichen Zuständen. Während das Ausbrechmittel 10 inFig. 1 in einer Ausbrechposition 18 angeordnet ist, ist das Ausbrechmittel 10 inFig. 2 in einer Ruheposition 19 angeordnet. - Die erfindungsgemäße Vorrichtung kann insbesondere in Bogenstanz- und -prägemaschinen eingesetzt werden. Dabei kann die Vorrichtung als von der Bogenstanz- und -prägemaschine abnehmbare Baugruppe ausgeführt sein oder mit der Bogenstanz- und -prägemaschine eine fest verbundene Einheit bilden, die beispielsweise nur zu Transportzwecken zerlegbar ist. Da sich Ausbrechen und Nutzentrennen dem eigentlichen Stanz- und/ oder Prägeprozess zeitlich anschließen, ist die erfindungsgemäße Vorrichtung dem Stanz- und/ oder Prägewerkzeug in Transportrichtung 4 des Bogens 3 nachgeordnet, wobei andere Baugruppen der Bogenstanz- und -prägemaschine neben der eigentlich erfindungsgemäßen Vorrichtung in
Fig. 1 undFig. 2 nicht dargestellt sind. - In
Fig. 1 undFig. 2 sind links jeweils eine erste Transporteinrichtung 5 und rechts davon eine zweite Transporteinrichtung 13 dargestellt. Während mit der ersten Transporteinrichtung 5 der Bogen 3 von einer der erfindungsgemäßen Vorrichtung vorgelagerten Baugruppe der Bogenstanz- und -prägemaschine antransportiert und der Abfall 2 nach dem Ausbrechen abtransportiert wird, wird mit der zweiten Transporteinrichtung 13 ein Nutzen 1 abtransportiert. Die erste Transporteinrichtung 5 und die zweite Transporteinrichtung 13 können dabei als getrennte Baugruppen ausgeführt sein, so dass sich die erfindungsgemäße Vorrichtung einfach trennen lässt, um beispielsweise Wartungs- oder Einstellarbeiten an sonst unzugänglichen Bereichen der ersten Transporteinrichtung 5 und/ oder der zweiten Transporteinrichtung 13 vorzunehmen. - Die erste Transporteinrichtung 5 umfasst ein entlang Umlenkrollen 7 geführtes, endloses erstes Band 8, wobei das erste Band 8 nur abschnittsweise dargestellt ist und deswegen auch auf die Darstellung weiterer Umlenkrollen 7 verzichtet wird. Die erste Transporteinrichtung 5 umfasst außerdem eine nicht dargestellte Antriebseinrichtung mittels derer das erste Band 8 mit einer ersten Geschwindigkeit bewegbar ist.
- Die zweite Transporteinrichtung 13 umfasst ein entlang Umlenkrollen 7 geführtes, endloses zweites Band 15, wobei das zweite Band 15 nur abschnittsweise dargestellt ist und deswegen auch auf die Darstellung weiterer Umlenkrollen 7 verzichtet wird. Die zweite Transporteinrichtung 13 umfasst außerdem eine nicht dargestellte Antriebseinrichtung mittels derer das zweite Band 15 mit einer zweiten Geschwindigkeit bewegbar ist.
- Die erste Geschwindigkeit und die zweite Geschwindigkeit sind unabhängig voneinander einstellbar. Je nachdem welches Material oder welche Materialkombination der Bogen 3 aufweist, können die erste Geschwindigkeit und die zweite Geschwindigkeit gleich eingestellt werden oder so, dass die zweite Geschwindigkeit größer ist als die erste Geschwindigkeit.
- Im Folgenden sollen die erfindungsgemäße Vorrichtung sowie das erfindungsgemäße Verfahren anhand der
Fig. 1 und derFig. 2 dargestellt werden, wobei das Ausbrechen und Nutzentrennes eines Bogens 3 während des Transport des Bogens 3 durch die erfindungsgemäße Vorrichtung erläutert wird. - Der mit einem Stanzwerkzeug bearbeite Bogen 3 verlässt nach dem Stanzen und/ oder Prägen den Bereich des Stanz- und/ oder Prägewerkzeuges der Bogenstanz- und -prägemaschine, welcher nicht zur erfindungsgemäßen Vorrichtung hinzuzurechnen ist, und ist auf dem ersten Band 8 der ersten Transporteinrichtung 5 angeordnet. Der Bogen 3 kann eine Mehrzahl von quer zur Transportrichtung 4 angeordneten Stanzlinien aufweisen. Das erste Band 8 transportiert den Bogen 3 mit der ersten Geschwindigkeit in der ersten Ebene 6. Mittels des Bogendetektors 17 wird die Vorderkante des Bogens 3 erkannt. Diese Information wird an eine nicht dargestellte Steuereinrichtung der erfindungsgemäßen Vorrichtung übermittelt.
- In Folge erreicht der Bogen 3 das Niederhaltemittel 9, welches als Rolle, Walze, Kugel oder dergleichen ausgebildet sein kann. Das in Bezug zur ersten Ebene 6 höhenverstellbare Niederhaltemittel 9 ist beabstandet zum ersten Band 8 angeordnet. Durch die Höhenverstellbarkeit des Niederhaltemittels 9 kann individuell auf verschiedene Materialstärken von Bogen 3 reagiert werden, so dass deren Einzug in das Niederhaltemittel 9 gewährleistet ist. Ist der Bogen 3 in das Niederhaltemittel 9 eingezogen, übt dieses eine einstellbare Kraft auf den Bogen 3 in Richtung der ersten Ebene 6 aus. Die Kraft wird so eingestellt, dass ein guter Haftkontakt zwischen dem Bogen 3 und dem ersten Band 8 entsteht, d.h. das eine zum Transport des Bogens 3 ausreichend große Haftreibungskraft entsteht. Dem Niederhaltemittel 9 ist auf der anderen Seite des ersten Bandes 8 eine Umlenkrolle 7 gegenübergestellt, welche fest gelagert, aber drehbar ist.
- In der Folge erreicht der Bogen 3 das Ausbrechmittel 10. Quer zur Transportrichtung 4 können mehrere Ausbrechmittel 10 nebeneinander angeordnet sein. Die Anzahl der Ausbrechmittel 4 wird lediglich durch deren quer zur Transportrichtung 4 jeweils benötigten Bauraum und die maximal verfügbare Breite des ersten Bandes 8 begrenzt. Das Ausbrechmittel 10 ist vorzugsweise als Rolle oder Walze ausgebildet. In einer anderen Ausgestaltung kann das Ausbrechmittel 10 aber auch als Gleitschuh ausgeführt sein. Das Ausbrechmittel 10 ist bewegbar angeordnet. Mittels eines nicht dargestellten Aktuators kann das Ausbrechmittel 10 von dem ersten Band 8 weg und wieder auf das erste Band 8 zu bewegt werden. Der Aktuator kann beispielsweise als pneumatischer, elektrischer, hydraulischer oder anderer Aktuator ausgebildet sein, welcher wiederum mit Energie versorgt wird und mit der Steuereinrichtung verbunden ist.
- In
Fig. 1 ist das Ausbrechmittel 10 in seiner Ausbrechposition 18, d.h. an das erste Band 8 heran bewegt, dargestellt. InFig. 2 dagegen ist das Ausbrechmittel 10 in seiner Ruheposition 19, d.h. vom ersten Band 8 weg bewegt, dargestellt. - Hat der Bogen 3 das Ausbrechmittel 10 erreicht erfasst das Ausbrechmittel 10 die Vorderkante des Bogens 3, welcher im Bereich der Vorderkante über seine gesamt Breite quer zur Transportrichtung 4 Abfall 2 aufweist, und lenkt den Abfall 2 in eine zur ersten Ebene 6 nicht parallele zweite Ebene 11 ab. Dem Ausbrechmittel 10 ist auf der anderen Seite des ersten Bandes eine Umlenkrolle 7 gegenübergestellt, welche fest gelagert, aber drehbar ist. Alle Ausbrechmittel 10 befinden sich in der Ausbrechposition 18.
- Während sich der Bogen 3 weiter auf dem ersten Band 8 bewegt wird der Abfall 2 nach unten in die zweite Ebene 11 abgelenkt, wobei sich Nutzen 1 weiter in der ersten Ebene 6 in Transportrichtung bewegt, bis dieser das zweite Band 15 der zweiten Transporteinrichtung 13 in einer zur zweiten Ebene 11 nicht parallelen dritten Ebene 14 erreicht. Vorzugsweise ist die dritte Ebene 14 unterhalb der ersten Ebene 6 angeordnet, da sich Nutzen 1 während des Transports vom ersten Band 8 zum zweiten Band 15 aufgrund seiner Elastizität und der an ihm angreifenden Gewichtskraft verbiegt.
- Befinden sich Ausbrechmittel 10 in der Ausbrechposition 18 und ist Abfall 2 zwischen dem Ausbrechmittel 10 und dem ersten Band 8 angeordnet wird dies möglich durch eine punktuelle Krafteinwirkung auf den Abfall 2 an einem stationären Einwirkpunkt 20 während der Abfall 2 aufgrund seiner Bewegung in der Transportrichtung 4 entlang einer zur Transportrichtung 4 parallelen Einwirkspur am Einwirkpunkt 20 vorbei transportiert wird. Befindet sich ein Ausbrechmittel 10 in der Ausbrechposition 18 kann im Bereich der Einwirkspur dieses Ausbrechmittels 10 kein Nutzen vom ersten Band 8 zum zweiten Band 15 transportiert werden, da der Weg durch das Ausbrechmittel 10 blockiert ist. Lediglich Nutzen 1 der quer zur Transportrichtung 4 zwischen Ausbrechmitteln bzw. deren Einwirkspuren angeordnet ist kann vom ersten Band 8 zum zweiten Band 15 transportiert werden, wenn Ausbrechmittel 10 in der Ausbrechposition 18 angeordnet sind.
- Infolge des Transports des Bogens 3 in Transportrichtung 4 können sich auch Stanzlinien dem Ausbrechmittel 10 nähern, welche im weiteren Verlauf die Einwirkspur dieses Ausbrechmittels 10 kreuzen würden. Entgegen der Transportrichtung 4 beginnend an der Vorderkante des Bogens 3 können kreuzende Stanzlinien für jede Einwirkspur jeweils separat gezählt werden, so dass sich Stanzlinien ungerader Ordnung, beispielsweise die erster, dritter, fünfter Ordnung usw. und Stanzlinien gerader Ordnung, beispielsweise zweiter, vierter, sechster Ordnung usw. ergeben.
- Damit Nutzen 1, welcher sich entgegen der Transportrichtung 4 hinter einer Stanzlinie ungerader Ordnung befindet vom ersten Band 8 zum zweiten Band 15 transportiert werden kann, wird die Krafteinwirkung auf den Abfall 2 beendet, bevor die Einwirkspur eine Stanzlinie ungerader Ordnung kreuzt und die Krafteinwirkung erneut bewirkt wird, nachdem die Einwirkspur eine Stanzlinie gerader Ordnung gekreuzt hat.
- Durch die individuelle Anordnung des Nutzens 1 auf dem Bogen 3, entsteht für jede Einwirkspur eines Bogens 3 jeweils ein eigener Takt, wobei der Takt eine beliebige zeitliche Abfolge von Hin- und Herbewegungen des Ausbrechmittels 10 zwischen der Ausbrechposition 18 und der Ruheposition 19 ist. Somit ist für die Taktfolge für einen individuellen Bogen 3 vorherbestimmbar und in der nicht dargestellten Steuereinheit hinterlegbar. Mittels der vom Bogendetektor 17 in der Steuereinrichtung hinterlegten Information, dass sich ein Bogen dem Ausbrechmittel 10 nähert, können die Ausbrechmittel 10 sodann mittels der nicht dargestellten Aktuatoren mit dem Takt des jeweiligen Ausbrechmittels 10 angesteuert und die Hin- und Herbewegung des Ausbrechmittels 10 bewirkt werden.
- Abfall 2, welcher weiter auf dem ersten Band 8 transportiert wird, nähert sich infolge einem ersten Abziehmittel 12, welches als Rolle bzw. Walze ausgebildet sein kann. Das in Bezug zur zweiten Ebene 11 höhenverstellbare erste Abziehmittel 12 ist beabstandet zum ersten Band 8 angeordnet. Durch die Höhenverstellbarkeit des ersten Abziehmittels 12 kann individuell auf verschiedene Materialstärken von Bogen 3 reagiert werden, so dass deren Einzug in das erste Abziehmittel 12 gewährleistet ist. Ist der Bogen 3 in das erste Abziehmittel 12 eingezogen, übt dieses eine einstellbare Kraft auf den Bogen 3 in Richtung der zweiten Ebene 11 aus. Die Kraft wird so eingestellt, dass ein guter Haftkontakt zwischen dem Bogen 3 und dem ersten Band 8 entsteht, d.h. das eine zum Transport des Bogens 3 ausreichend große Haftreibungskraft entsteht. Dem ersten Abziehmittel 12 ist auf der anderen Seite des zweiten Bandes 15 eine Umlenkrolle 7 gegenübergestellt, welche fest gelagert, aber drehbar ist.
- Nutzen 1, welcher sich vom ersten Band 8 zum zweiten Band 15 transportiert wird, nähert sich infolge einem zweiten Abziehmittel 16, welches als Rolle bzw. Walze ausgebildet sein kann. Das in Bezug zur dritten Ebene 14 höhenverstellbare zweite Abziehmittel 16 ist beabstandet zum ersten Band 8 angeordnet. Durch die Höhenverstellbarkeit des zweiten Abziehmittels 16 kann individuell auf verschiedene Materialstärken von Bogen 3 reagiert werden, so dass deren Einzug in das zweite Abziehmittel 16 gewährleistet ist. Ist der Bogen 3 in das zweite Abziehmittel 16 eingezogen, übt dieses eine einstellbare Kraft auf den Bogen 3 in Richtung der dritten Ebene 14 aus. Die Kraft wird so eingestellt, dass ein guter Haftkontakt zwischen dem Bogen 3 und dem zweiten Band 15 entsteht, d.h. das eine zum Transport des Bogens 3 ausreichend große Haftreibungskraft entsteht. Dem zweiten Abziehmittel 16 ist auf der anderen Seite des zweiten Bandes 15 eine Umlenkrolle 7 gegenübergestellt, welche fest gelagert, aber drehbar ist.
- Das beschriebene Verfahren wiederholt sich infolge für jeden antransportierten Bogen 3.
- Beim Wechsel auf einen Bogen 3, welcher über eine andere Verteilung von Nutzen und Abfall aufweist, muss die erfindungsgemäße Vorrichtung umgerüstet werden. Hierzu können Ausbrechmittel 10 quer zur Transportrichtung 4 frei positioniert werden. Die Anzahl der Ausbrechmittel 10 ist variabel und an den jeweiligen Bogen 3 anpassbar. Lediglich die Ausdehnung des Ausbrechmittels 10 quer zur Transportrichtung 4 wirkt einschränkend auf die maximal verwendbare Anzahl von Ausbrechmitteln 10. Ist die Anzahl und Position der Ausbrechmittel 10 verändert, können die für die Ausbrechmittel 10 erforderlichen Takte, beispielsweise aus einem Speicher der Steuereinrichtung, zu wählen. Auf diese Weise können in der Steuereinrichtung sowohl die Positionen der Ausbrechmittel 10 als auch die jeweiligen Takte für eine Vielzahl unterschiedlicher Bogen 3 hinterlegt werden.
-
- 1
- Nutzen
- 2
- Abfall
- 3
- Bogen
- 4
- Transportrichtung
- 5
- erste Transporteinrichtung
- 6
- erste Ebene
- 7
- Umlenkrolle
- 8
- erstes Band
- 9
- Niederhaltemittel
- 10
- Ausbrechmittel
- 11
- zweite Ebene
- 12
- erstes Abziehmittel
- 13
- zweite Transporteinrichtung
- 14
- dritte Ebene
- 15
- zweites Band
- 16
- zweites Abziehmittel
- 17
- Bogendetektor
- 18
- Ausbrechposition
- 19
- Ruheposition
- 20
- stationärer Einwirkpunkt
Claims (11)
- Vorrichtung zum Ausbrechen und Nutzentrennen von an Stanzlinien aneinandergrenzenden Nutzen (1) und Abfall (2) eines gestanzten Bogens (3) während der Bogen (3) in einer Transportrichtung (4) bewegt wird, insbesondere für eine Bogenstanz- und- prägemaschine, wobei sie folgendes umfasst:- eine erste Transporteinrichtung (5) zum Antransport von Bogen (3) entlang der Transportrichtung (4) in einer ersten Ebene (6) mit einer ersten Geschwindigkeit mit einem entlang Umlenkrollen (7) geführten, endlosen ersten Band (8) und einem Niederhaltemittel (9), wobei das Niederhaltemittel (9) auf das erste Band (8) drückbar ist,- mindestens ein Ausbrechmittel (10) zum Ausbrechen von Nutzen (1) aus dem Bogen (3), wobei das mindestens eine Ausbrechmittel (10) in eine relativ zur ersten Ebene (6) nichtparallele zweite Ebene (11) auf das erste Band (8) drückbar ist, sowie- eine zweite Transporteinrichtung (13) zum Abtransport von Nutzen (1) in einer relativ zur zweiten Ebene (11) nichtparallelen dritten Ebene (14) mit einer zweiten Geschwindigkeit mit einem entlang Umlenkrollen (7) geführten, endlosen zweiten Band (15), wobei das Ausbrechmittel (10) zwischen einer Ausbrechposition (18) und einer Ruheposition (19) von der zweiten Ebene (11) weg und auf die zweite Ebene (11) zu getaktet bewegbar istdadurch gekennzeichnet, dass- ein erstes Abziehmittel (12) zum Abtransport des vom Nutzen (1) getrennten Abfalls (2) in der zweiten Ebene (11) vorgesehen ist, wobei das erste Abziehmittel (12) auf das erste Band (8) drückbar ist und dass ein zweites Abziehmittel (16) vorgesehen ist, wobei das zweite Abziehmittel (16) auf das zweite Band (15) drückbar ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass in der Transportrichtung (4) vor dem Niederhaltemittel (9) ein Bogendetektor (17) angeordnet ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass mehrere Ausbrechmittel (10) quer zur Transportrichtung (4) angeordnet sind, wobei die mehreren Ausbrechmittel (10) jeweils in voneinander unabhängigen Takten bewegbar sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die erste Geschwindigkeit und die zweite Geschwindigkeit gleiche Beträge aufweisen.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass Kräfte, mit welcher das Niederhaltemittel (9) und das erste Abziehmittel (12) in Richtung des ersten Bandes (8) drückbar sind und das zweite Abziehmittel (16) in Richtung des zweiten Bandes (15) drückbar ist, jeweils einzeln einstellbar sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Größe eines Luftspaltes zwischen dem Niederhaltermittel (9) und dem ersten Band (8) und/ oder zwischen dem ersten Abziehmittel (12) und dem ersten Band (8) und/ oder zwischen dem zweiten Abziehmittel (16) und dem zweiten Band (15) jeweils einzeln einstellbar ist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das erste Abziehmittel (12) so gestaltet ist, dass ein Kraftschluss zwischen erstem Band (8) und zweitem Band (15) einstellbar ist.
- Verfahren zum Ausbrechen und Nutzentrennen von an Stanzlinien aneinandergrenzenden Nutzen (1) und Abfall (2) eines gestanzten Bogens (3) während der Bogen (3) in einer Transportrichtung (4) bewegt wird, unter Verwendung einer Vorrichtung gemäß einem der Ansprüche 1 bis 7, gekennzeichnet durch die Schritte- Transport des Bogens (3) in einer ersten Ebene (6),- Ausbrechen des Nutzens (1) aus dem Abfall (2) durch Ablenken des Abfalls aus der ersten Ebene (6) in eine relativ zur ersten Ebene (6) nichtparallele zweite Ebene (11) und Weitertransport des Abfalls (2) in der zweiten Ebene (11),- Weitertransport des Nutzens (1) in eine relativ zur zweiten Ebene (11) nichtparallele dritte Ebene (14),wobei das Ablenken des Abfalls (2) aus der ersten Ebene (6) in die zweite Ebene (11) durch punktuelle Krafteinwirkung auf den Abfall (2) an mindestens einem stationären Einwirkpunkt (20) erfolgt und der Abfall (2) aufgrund seiner Bewegung in der Transportrichtung (4) entlang einer zur Transportrichtung (4) parallelen Einwirkspur am Einwirkpunkt (20) vorbei transportiert wird,
und wobei die Krafteinwirkung auf den Abfall (2) beendet wird, bevor die Einwirkspur eine Stanzlinie ungerader Ordnung kreuzt und die Krafteinwirkung erneut bewirkt wird, nachdem die Einwirkspur eine Stanzlinie gerader Ordnung gekreuzt hat. - Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die Vorderkante des Bogens (3) in der ersten Ebene (6) vor dem mindestens einen Einwirkpunkt (20) durch einen Bogendetektor (17) erkannt wird.
- Verfahren nach einem der Ansprüche 8 bis 9, dadurch gekennzeichnet, dass ein Takt der zu beendenden und erneut zu bewirkenden Krafteinwirkung für den jeweiligen Bogen (3) voreingestellt ist.
- Verfahren nach einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass die Kraftwirkungen an mindestens zwei zu parallelen Einwirkspuren gehörenden Einwirkpunkten (20) mit voneinander unabhängigen Takten beendet und erneut bewirkt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102013208189.8A DE102013208189A1 (de) | 2013-05-03 | 2013-05-03 | Vorrichtung und Verfahren zum Ausbrechen und Nutzentrennen |
| PCT/EP2014/059044 WO2014177713A2 (de) | 2013-05-03 | 2014-05-05 | Vorrichtung und verfahren zum ausbrechen und nutzentrennen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2858798A2 EP2858798A2 (de) | 2015-04-15 |
| EP2858798B1 true EP2858798B1 (de) | 2017-01-04 |
Family
ID=50884860
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP14728095.2A Active EP2858798B1 (de) | 2013-05-03 | 2014-05-05 | Vorrichtung und verfahren zum ausbrechen und nutzentrennen |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US20150239141A1 (de) |
| EP (1) | EP2858798B1 (de) |
| JP (1) | JP5893227B2 (de) |
| CN (1) | CN104640679B (de) |
| BR (1) | BR112015002010B1 (de) |
| DE (1) | DE102013208189A1 (de) |
| ES (1) | ES2620659T3 (de) |
| WO (1) | WO2014177713A2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3406550A1 (de) | 2017-05-26 | 2018-11-28 | Kama GmbH | Vorrichtung zum ausrichten flacher zuschnitte |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH711123B1 (de) * | 2015-05-26 | 2019-02-15 | Bograma Ag | Vorrichtung und Verfahren zum Ausbrechen von wenigstens einem durch eine Ausbrechlinie begrenzten Nutzen aus einem Bogen. |
| CN105216056B (zh) * | 2015-10-27 | 2017-08-29 | 河南荣光鞋业有限公司 | 海绵冲压回收装置 |
| CN106695983A (zh) * | 2016-12-30 | 2017-05-24 | 重庆皖渝纸制品有限公司 | 纸板余料分离装置 |
| DE102018113943A1 (de) * | 2018-06-12 | 2019-12-12 | Jörg Scheffler | Vorrichtung zum Auftrennen von Bögen |
| CN111975863B (zh) * | 2020-07-07 | 2021-04-20 | 太仓展新胶粘材料股份有限公司 | 一种用于屏下摄像头的oca光学胶片的模切方法及设备 |
| CN112549165A (zh) * | 2020-11-20 | 2021-03-26 | 唯实先端智能科技(苏州)有限公司 | Mylar模切机的结构 |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2508083A (en) * | 1946-06-03 | 1950-05-16 | Elmer L Winkler | Stripper |
| US3807610A (en) * | 1969-12-05 | 1974-04-30 | A Mueller | Stripping machine |
| US3670939A (en) * | 1969-12-05 | 1972-06-20 | Arthur R Mueller Jr | Stripping machine |
| GB1377443A (en) * | 1973-02-12 | 1974-12-18 | Heathfield Co Ltd | Stripping punched out areas from sheet material |
| US3889863A (en) * | 1973-03-30 | 1975-06-17 | Clovis F Deslauriers | Stripping machine |
| DE2543660A1 (de) * | 1975-09-30 | 1977-03-31 | Clovis F Deslauriers | Abstreifmaschine |
| US4096981A (en) * | 1977-03-18 | 1978-06-27 | Wilson Jones Company | Apparatus for stripping a continuous web of material from the marginal edge of a body |
| JPS6458496A (en) * | 1987-08-28 | 1989-03-06 | Fuji Photo Film Co Ltd | Punching remainder separating mechanism |
| GB9026976D0 (en) * | 1989-12-19 | 1991-01-30 | Gerber Garment Technology Inc | Apparatus and method for separating pattern pieces from waste material |
| US5197938A (en) * | 1991-10-31 | 1993-03-30 | International Stripping & Die Cutting Corp. | Waste remover for die cut blanks |
| US5470004A (en) * | 1992-10-14 | 1995-11-28 | Takayoshi Mineki | Separating apparatus for a punched sheet |
| US6467382B2 (en) | 2000-02-07 | 2002-10-22 | Spartanics | Extractor for extracting cut partially cut parts from a sheet of material |
| US6797103B2 (en) * | 2001-03-12 | 2004-09-28 | Mikkelsen Graphic Engineering Inc. | Automatic waste-area removal method and apparatus |
| FR2914213B1 (fr) * | 2007-04-02 | 2009-06-05 | Forest Line Capdenac Soc Par A | Dispositif de separation et d'evacuation des chutes decoupees dans une bande de preimpregne. |
| US7763138B2 (en) * | 2007-05-21 | 2010-07-27 | The Boeing Company | Auto lamination cassette apparatus and process |
| DE102007029408A1 (de) | 2007-06-26 | 2009-06-04 | Heidelberger Druckmaschinen Ag | Werkzeug für Bogenstanz- und prägemaschine |
| US8029642B2 (en) * | 2007-07-27 | 2011-10-04 | The Boeing Company | Tape removal apparatus and process |
| US8048261B2 (en) * | 2007-08-10 | 2011-11-01 | The Boeing Company | Tape removal apparatus and process for use with an automated composite tape laying machine |
| CN201175935Y (zh) * | 2008-04-18 | 2009-01-07 | 戴爱媛 | 冲型机 |
| DE202010009017U1 (de) * | 2010-11-12 | 2012-02-14 | Baumer Hhs Gmbh | Vorrichtung zur Trennung von Befestigungsstellen, die zwei Ränder einer Schnittlinie in einem Kartonzuschnitt verbinden |
| CN202878400U (zh) * | 2012-09-29 | 2013-04-17 | 西安正和机械设备有限公司 | 单张纸平压平模切机清废装置 |
| JP5773511B2 (ja) * | 2013-04-25 | 2015-09-02 | ホリゾン・インターナショナル株式会社 | 打抜き機 |
-
2013
- 2013-05-03 DE DE102013208189.8A patent/DE102013208189A1/de not_active Withdrawn
-
2014
- 2014-05-05 CN CN201480002392.3A patent/CN104640679B/zh active Active
- 2014-05-05 JP JP2015531614A patent/JP5893227B2/ja active Active
- 2014-05-05 US US14/420,673 patent/US20150239141A1/en not_active Abandoned
- 2014-05-05 EP EP14728095.2A patent/EP2858798B1/de active Active
- 2014-05-05 WO PCT/EP2014/059044 patent/WO2014177713A2/de not_active Ceased
- 2014-05-05 ES ES14728095.2T patent/ES2620659T3/es active Active
- 2014-05-05 BR BR112015002010-0A patent/BR112015002010B1/pt not_active IP Right Cessation
Non-Patent Citations (1)
| Title |
|---|
| None * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3406550A1 (de) | 2017-05-26 | 2018-11-28 | Kama GmbH | Vorrichtung zum ausrichten flacher zuschnitte |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2014177713A2 (de) | 2014-11-06 |
| CN104640679A (zh) | 2015-05-20 |
| BR112015002010A2 (pt) | 2017-07-04 |
| JP2015531711A (ja) | 2015-11-05 |
| ES2620659T3 (es) | 2017-06-29 |
| JP5893227B2 (ja) | 2016-03-23 |
| CN104640679B (zh) | 2016-08-24 |
| BR112015002010B1 (pt) | 2020-12-08 |
| EP2858798A2 (de) | 2015-04-15 |
| WO2014177713A3 (de) | 2014-12-24 |
| US20150239141A1 (en) | 2015-08-27 |
| DE102013208189A1 (de) | 2014-11-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2452790B1 (de) | Bearbeitungsstation für eine Stanzmaschine und Verfahren zur Probebogenauslage | |
| WO2014177713A2 (de) | Vorrichtung und verfahren zum ausbrechen und nutzentrennen | |
| EP2399715B1 (de) | Ablage- und Nutzentrennstation für eine Bogenstanzmaschine | |
| EP2671829B1 (de) | Spreizeinrichtung | |
| DE102007014314A1 (de) | Bogenstanz- und -prägemaschine mit hydraulischem Antrieb | |
| DE102007002041A1 (de) | Querschneider mit Längsschnitt | |
| DE102007012638A1 (de) | Bogenstanz- und -prägemaschine | |
| EP1105333B1 (de) | Verfahren und vorrichtung zur perforation von materialbahnen | |
| DE102006049111A1 (de) | Flachbett-Bogenstanzmaschine | |
| EP2423137A1 (de) | Transportvorrichtung | |
| DE1611617B2 (de) | Vorrichtung zum abstreifen von stanzresten | |
| EP3533609B1 (de) | Vorrichtung und verfahren zur weiterverarbeitung sequenziell bedruckter druckbogen | |
| EP2653420B1 (de) | Verfahren zur Bogenübergabe und Stanzmaschine mit Greifer-Transportsystem | |
| DE102008011051A1 (de) | Bogenstanz- und -prägemaschine | |
| EP3967637B1 (de) | Vorrichtung und verfahren zum spleissen und kontinuierlichen bereitstellen einer folienbahn | |
| WO2010091771A1 (de) | Schneid- und spreizvorrichtung | |
| EP2165954A1 (de) | Bogenverarbeitungsmaschine und Verfahren zum Ablegen von Bogen | |
| EP2047958A1 (de) | Bogenstanz- und -prägemaschine | |
| DE102011118905B4 (de) | Bearbeitungsstation für eine Stanzmaschine | |
| EP3461606A1 (de) | Stanz- oder prägemaschine und bogenbearbeitungsverfahren | |
| DE10156664B4 (de) | Vorrichtung zum rotierenden Stanzen von Nutzen aus Einzelbögen | |
| EP2660176B1 (de) | Vorrichtung zum Zuführen von quaderförmigen Stapeln aus Einzelblättern zu einer Weiterverarbeitungsstation | |
| DE1461203A1 (de) | Schneid- und Foerdervorrichtung fuer Bogenmaterial | |
| DE102009008936A1 (de) | Schneid- und Spreizvorrichtung | |
| DE102014013669A1 (de) | Stanzmaschine mit Greiferrandausstreifer |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20150107 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| 17Q | First examination report despatched |
Effective date: 20160906 |
|
| INTG | Intention to grant announced |
Effective date: 20160928 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 858791 Country of ref document: AT Kind code of ref document: T Effective date: 20170115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502014002419 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D Ref country code: NL Ref legal event code: MP Effective date: 20170104 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2620659 Country of ref document: ES Kind code of ref document: T3 Effective date: 20170629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170504 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170404 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170405 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170504 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170531 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170404 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502014002419 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170505 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170505 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20140505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170104 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 858791 Country of ref document: AT Kind code of ref document: T Effective date: 20190505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190505 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502014002419 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250428 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250616 Year of fee payment: 12 Ref country code: GB Payment date: 20250522 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250530 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250521 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250601 Year of fee payment: 12 |