EP2769069B1 - Drosselvorrichtung - Google Patents
Drosselvorrichtung Download PDFInfo
- Publication number
- EP2769069B1 EP2769069B1 EP12784478.5A EP12784478A EP2769069B1 EP 2769069 B1 EP2769069 B1 EP 2769069B1 EP 12784478 A EP12784478 A EP 12784478A EP 2769069 B1 EP2769069 B1 EP 2769069B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plug
- housing
- base
- lid part
- lid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images



Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D9/00—Controlling engines by throttling air or fuel-and-air induction conduits or exhaust conduits
- F02D9/08—Throttle valves specially adapted therefor; Arrangements of such valves in conduits
- F02D9/10—Throttle valves specially adapted therefor; Arrangements of such valves in conduits having pivotally-mounted flaps
- F02D9/107—Manufacturing or mounting details
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D11/00—Arrangements for, or adaptations to, non-automatic engine control initiation means, e.g. operator initiated
- F02D11/06—Arrangements for, or adaptations to, non-automatic engine control initiation means, e.g. operator initiated characterised by non-mechanical control linkages, e.g. fluid control linkages or by control linkages with power drive or assistance
- F02D11/10—Arrangements for, or adaptations to, non-automatic engine control initiation means, e.g. operator initiated characterised by non-mechanical control linkages, e.g. fluid control linkages or by control linkages with power drive or assistance of the electric type
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D9/00—Controlling engines by throttling air or fuel-and-air induction conduits or exhaust conduits
- F02D9/08—Throttle valves specially adapted therefor; Arrangements of such valves in conduits
- F02D9/10—Throttle valves specially adapted therefor; Arrangements of such valves in conduits having pivotally-mounted flaps
- F02D9/1035—Details of the valve housing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D9/00—Controlling engines by throttling air or fuel-and-air induction conduits or exhaust conduits
- F02D9/02—Controlling engines by throttling air or fuel-and-air induction conduits or exhaust conduits concerning induction conduits
- F02D2009/0201—Arrangements; Control features; Details thereof
- F02D2009/0213—Electronic or electric governor
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D9/00—Controlling engines by throttling air or fuel-and-air induction conduits or exhaust conduits
- F02D9/08—Throttle valves specially adapted therefor; Arrangements of such valves in conduits
- F02D9/10—Throttle valves specially adapted therefor; Arrangements of such valves in conduits having pivotally-mounted flaps
- F02D9/1035—Details of the valve housing
- F02D9/105—Details of the valve housing having a throttle position sensor
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D9/00—Controlling engines by throttling air or fuel-and-air induction conduits or exhaust conduits
- F02D9/08—Throttle valves specially adapted therefor; Arrangements of such valves in conduits
- F02D9/10—Throttle valves specially adapted therefor; Arrangements of such valves in conduits having pivotally-mounted flaps
- F02D9/1075—Materials, e.g. composites
- F02D9/108—Plastics
Definitions
- the invention relates to a housing cover according to the preamble of claim 1, a throttle device according to the preamble of claim 7, a method for producing a housing cover according to the preamble of claim 8 and a method for producing a throttle device according to the preamble of claim 13.
- the amount of air available to an internal combustion engine for combustion is controlled and / or regulated by means of a throttle device arranged in an intake pipe, so that thereby the mechanical power output by the internal combustion engine can be controlled and / or regulated.
- the throttle device has a housing, a gas channel formed in the housing, a throttle shaft and a throttle valve arranged on the throttle shaft as a throttle body.
- the throttle shaft can be moved by means of an adjusting device or an actuator, so that the throttle valve performs a movement.
- the throttle shaft is mounted on the housing of the throttle device with a bearing, such as a rolling bearing.
- the housing of the throttle device includes a gear compartment. Within the gear compartment, an actuator is arranged as a servo electric motor and a transmission.
- the gear compartment has an opening and this opening is from closed a housing cover.
- the housing cover has a plug interface and is made by injection molding of thermoplastic material.
- the plug interface with a plurality of electrical contact elements, the servo electric motor can be electrically contacted and also a sensor for detecting a position of the throttle body.
- the plug interfaces have, for example, a different geometric arrangement of the electrical contact elements to mechanically and electrically connect them with electrical mating contact elements with a mating connector.
- the housing cover is made with a complex injection molding tool made of thermoplastic material. To be able to provide different connector interfaces on the housing cover, it is therefore necessary to provide different complex and expensive injection molding tools for the housing cover for different connector interfaces.
- the DE 10 2008 001 920 A1 shows an actuating device with a provided on a pivotally mounted in a throttle body bearing element throttle body, with an actuator for adjusting the pivotally mounted throttle body and with a transmission for transmitting a torque between the actuator and the pivotally mounted throttle body, wherein the actuating means of a throttle housing, the pivotally mounted bearing element, the throttle body and connected to the bearing element throttle body side gear comprehensive throttle body side actuator and the actuator and a drive-side gear comprehensive drive unit is composed, in the assembled state, the drive-side gear is operatively connected to the throttle body side gear.
- From the DE 10 2008 001 915 A1 is an actuating unit with an adjustably mounted body, with at least one electrically connected component, with an electrical connection for electrically connecting the at least one electrically connected component to an electrical device and with a conductor track connection to the electrical Connecting the electrically connected component with the electrical connection known.
- housing cover for closing an opening of a housing of a throttle device with a connector interface with electrical contact elements, wherein the housing cover comprises a base cover part without the connector interface and a plug cover part with the connector interface.
- the housing cover is thus in two parts and has a base cover without the connector interface and a connector cover part with the connector interface on.
- the base lid part and the plug cover part are made separately, in particular with two different injection-molded die-casting tools.
- the base lid part and the plug cover part are produced separately in separate work steps using injection molding.
- the base cover part is provided with base conductor tracks and the plug cover part provided with plug-conductor tracks and the base tracks are electrically connected to the connector tracks and / or the base tracks are mechanically connected to the connector tracks, z , B. cohesively, preferably with ultrasonic welding, connected to each other.
- the plug conductor tracks are formed, for example, as a stamped grid and are connected to the corresponding corresponding base conductor tracks on the base cover part. For different connector interfaces thus only different plug conductor tracks need to be made available.
- the base tracks on the base cover part may be identical for different connector interfaces.
- the plug cover part is molded onto the base cover part and / or there is a cohesive connection between the plug cover part and the base cover part.
- the plug cover part is thus materially connected due to the molding of the base cover part with the base cover part.
- the connection between the plug cover part and the base cover part can be produced in a particularly simple and inexpensive manner. Injection molding of the plug cover part is required anyway.
- the base cover part is formed with at least one connecting element for the positive connection of the plug cover part with the base cover part and the at least one connecting element is encapsulated by the plug cover part.
- the at least one connecting element embodied for example in the form of a Christmas tree, has undercuts on account of its geometry, so that after the extrusion of the connecting element with the plastic of the plug cover part there is a positive connection between the at least one connecting element on the base cover part with the plastic of the plug cover part.
- the base lid part and the plug cover part at least partially made of plastic and / or the base conductor tracks and the connector tracks are at least partially made of an electrically conductive material, for.
- metal in particular copper or aluminum
- the housing cover comprises a sensor for detecting a position of a throttle body and / or the housing cover is made with a method described in this patent application.
- Throttle device for changing the gas quantity which can be conducted through a gas pipe for an internal combustion engine, comprising a housing with an opening, a housing cover with which the opening in the housing is closed and in the housing cover a plug interface with electrical contact elements is integrated, a gas duct, a throttle body, z.
- a throttle for moving the throttle body, preferably a Transmission, wherein the housing cover is designed as a described in this patent application housing cover.
- Inventive method for producing a housing cover in particular a housing cover described in this patent application, in which the housing cover for closing the opening in the housing with a connector interface with electrical contact elements, in particular by injection molding, is produced, wherein the housing cover separately, in particular with two different injection molds , will be produced.
- the housing cover is produced separately with two different injection molding tools, so that advantageously different connector interfaces can be produced with different injection molding tools in an otherwise identical other housing cover.
- a base cover part without the plug interface in particular with an injection mold for the base cover part
- a plug cover part with the plug interface in particular with an injection tool for the plug cover part, prepared and the plug cover part is attached to the base cover part, in particular molded.
- the plug cover part is produced by means of injection molding and thereby a particularly simple and inexpensive connection to the base cover part is already required during injection molding.
- the base conductor tracks are integrated into the connector cover part, in particular injected.
- the base conductor tracks are inserted into the injection molding tool for the base cover part and then encapsulated by the plastic for the base cover part.
- the plug strip conductors for example, as a lead frame inserted, and then encapsulated by the plastic for the plug cover part.
- the base conductor tracks can be integrated particularly easily into the base cover part during injection molding and, in an analogous manner, the connector conductor tracks are particularly simple in the injection molding of the connector cover part to get integrated.
- the plug cover part with the injection molding tool for the plug cover part is made by injection molding that the injection mold for the plug cover part placed on the already produced by injection molding base cover part and then the plug cover part is injection-molded or made of plastic and the plastic of the plug cover part of the plastic of the Base cover part is limited and thereby connection surfaces and / or sealing surfaces between the base cover part and the plug cover part are made or made available.
- the plug-conductor tracks are mechanically and / or electrically connected to the base tracks before the injection molding of the plug cover part, z. B. with ultrasonic welding.
- the plug-conductor tracks are thus mechanically fixed before spraying the plug cover part to the base tracks, so that they need to be encapsulated only by the plastic of the plug cover part.
- the at least one connecting element for positive connection of the plug cover part with the base cover part is produced by injection molding and injection molding of the plug cover part, the at least one connecting element is encapsulated, so that a positive connection between the plug cover part and the base cover part is made.
- the at least one connecting element can thus also be provided a positive connection between the base cover part and the plug cover part. In particular, when occurring vibrations to an internal combustion engine thereby a permanent and reliable mechanical connection between the base cover part and the housing cover part is ensured.
- At least one Anschmelzlippe is produced by injection molding on the base cover part and the injection molding of the plug cover part melts the at least one Anschmelzlippe for establishing a fluid-tight connection between the base cover part and the plug cover part.
- the at least one melting lip melts when encapsulating the plastic of the base lid part due to its thickness at least partially due to the temperature of the plastic of the plug cover part and As a result, a particularly fluid-tight connection between the plug cover part and the base cover part can be produced.
- the base cover part and the plug cover part is made at least partially, preferably thermoplastic, plastic, and / or different housing cover are made with different connector interfaces by different cover plate parts are molded to identical base cover parts, in particular, the different connector cover parts have different connector interfaces and / or different plug conductor tracks, z. B. with a different number and / or geometry on.
- the base cover part and the plug cover part is made at least partially, preferably thermoplastic, plastic, and / or different housing cover are made with different connector interfaces by different cover plate parts are molded to identical base cover parts, in particular, the different connector cover parts have different connector interfaces and / or different plug conductor tracks, z. B. with a different number and / or geometry on.
- the volume and / or the mass of the base lid part is larger, in particular by at least 30, 50, 100, 200 or 300%, larger than the volume and / or the mass of the plug cover part.
- Method according to the invention for producing a throttle device comprising the steps of: providing a housing with an opening, preferably providing a throttle body, an actuator and a transmission, producing a housing cover for closing the opening in the Housing with a connector interface with electrical contact elements, in particular by means of injection molding, attaching the housing cover to the housing, so that the opening of the housing is closed by the housing cover, wherein the housing cover is made with a method described in this patent application.
- the throttle body is a screen or a roll-up roller blind.
- the actuator is mechanically connected or coupled to the throttle shaft with a mechanism or a transmission, so that preferably a torque can be transmitted from the actuator to the drive element.
- a restoring force in the direction of a full load position applied and / or the throttle device comprises the control spring.
- the throttle body between a full load position and an idle position or an emergency air angle is movable, in particular pivotable.
- the housing and / or the housing cover in particular the base cover part and / or the plug cover part, at least partially, in particular completely, made of metal, for.
- metal for.
- steel, or plastic in particular glass fiber reinforced plastic.
- An internal combustion engine having an intake pipe for passing air for combustion in the internal combustion engine and a throttle device installed in the intake pipe for controlling and / or regulating the amount of air that can be conducted through the intake pipe, wherein the throttle device is designed as a throttle device described in this patent application and / or the throttle device is made with a method described in this patent application.
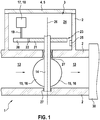
- a throttle device 1 can be used in various internal combustion engines or internal combustion engines 30 with a gas pipe as the intake pipe, in which by means of a throttle valve 16 as a throttle body 15, the flow cross-sectional area of a gas channel 13 can be controlled.
- the throttle body 15 is fixed to a throttle shaft 14, which can perform with a bearing 27 on a housing 2 about a rotation axis 26 a rotational movement.
- the gas channel 13 is bounded by a housing 2 of the throttle device 1 and is provided, for example, for a flow of an air or a fuel-air mixture, etc.
- the flow of the gas is more or less throttled.
- the throttle valve 16 can be pivoted by up to 90 °.
- the throttle valve 16 at an emergency angle of 5 ° by 85 ° between a full load position and a neutral position or a Notluftwinkel pivoted become.
- the throttle valve 16 by more than 90 °, for example up to 180 °, can be pivoted.
- a drive element is arranged as a second gear 21 and a gear segment.
- the second gear 21 has external teeth 22 which mesh with external teeth 22 of a first gear 20.
- the first gear 20 is connected to a drive shaft 19 and can thereby with an actuator 17, for example a servo electric motor 18, the first gear 20 to move, since with the actuator 17, the drive shaft 19 can be moved.
- the servo electric motor 17 thus enables a rotational movement of the second gear 21 and thereby also a rotational movement of the throttle shaft 14 about the axis of rotation 26, so that there is also a rotational movement of the throttle body 15.
- a restoring force is applied to the second gear 21 by a spring, not shown.
- the housing 2 of the throttle device 1 includes a gear chamber 24. Within the gear chamber 24, the actuator 17 and a gear 23, which is formed by the first and second gear 20, 21, enclosed. Further, the throttle shaft 14 is also partially disposed within the gear chamber 24. On a wall of the housing 2, which limits the gear chamber 24, is also a sensor 25 for detecting a position of the throttle body 15, that is, for example, the position of the second gear 21, respectively.
- the gear chamber 24 is closed by a housing cover 4, so that an opening 3 on the gear chamber 24 is closed by the housing cover 4.
- the housing cover 4 is made of thermoplastic material and is formed in two parts from two components, namely the base cover part 5 and the plug cover part 6.
- a plug interface 7 and a plug is present at the plug cover part 6, a plug interface 7 and a plug is present.
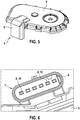
- electrical contact elements 8 are present at the connector interface 7 ( Fig. 6 ).
- the electrical contact elements 8 can be contacted and thereby the electrical components, namely the actuator 17 and the sensor 15, within the gear chamber 24 are electrically connected to a control unit, not shown.
- basic conductor tracks 9 are integrated by these are encapsulated by the plastic of the base cover part 5.
- One end of the base conductor tracks 9 is in Fig.
- plug-in conductor tracks 10 are integrated in the plug cover part 6 by being overmolded by the plastic of the plug cover part 6.
- One end of the plug conductor tracks 10 is mechanically and electrically connected to the end of the base conductor tracks 9 ( Fig. 4 ) and the other end of the plug conductor tracks 10 forms the electrical contact elements 8 on the plug interface 7 (FIG. Fig. 6 ).
- the base cover part 5 is produced by injection molding.
- an injection mold 29 for the plug cover part 6 is placed on the base cover part 5 and then the plug cover part 6 is produced by means of thermoplastic material with the injection molding tool 29.
- the plastic of the plug cover part 6 is partially bounded by the plastic of the base cover part 5 during injection molding, so that there is direct contact with sealing surfaces or connecting surfaces between the plastic of the plug cover part 6 and the base cover part 5. This allows a cohesive connection between the plug cover part 6 and the base cover part 5.
- the base cover part 5 in the in Fig. 2 illustrated embodiment of the injection molding tool 28th be taken out.
- ends of the base conductor tracks 9 are not encapsulated with plastic, so that these ends as shown in FIG Fig. 3 are visible.
- the corresponding corresponding plug conductor tracks 10 are then mechanically and electrically connected by means of ultrasonic welding.
- the base tracks 9 and the connector traces 10 are made of metal, z. As copper or aluminum, and this state after the mechanical and electrical connection of the male conductor tracks 10 and the base conductor tracks 9 is in Fig. 4 shown.
- the base lid part 5 also has two connecting elements 11 and a melting lip 12.
- the connecting element 11 has due to its geometry or fir shape undercuts, so that in the subsequent encapsulation of the connecting elements 11 with the plastic of the plug cover part 6, a positive connection between the plastic of the base cover part 5, that is, the connecting elements 11, and the plastic of the plug cover part 6 ,
- the Anschmelzlippe 12 has a small thickness, so that when encapsulating the Anschmelzlippe 12 with the plastic of the connector cover part 6 due to the temperature of the plastic of the connector cover part 6 during injection molding the Anschmelzlippe 12 at least partially melts and thereby a particularly fluid-tight connection between the connector cover part 6 and the base cover part 5 can be made to the Anschmelzlippe 12.
- the injection molding tool 29 for the plug cover part 6 is placed on the base cover part 5 with the base and plug strip conductors 9, 10 and then the base strip conductors 9, the plug Conductor tracks 10, the connecting elements 11 and the Anschmelzlippe 12 from the plastic of the connector cover part 6 overmolded.
- FIG Fig. 5 After the injection molding of the connector cover part 6 to the base cover part 5 of the housing cover 4 is shown in FIG Fig. 5 to disposal.
- the injection molding tool 28 for the base lid part 5 is complex and expensive.
- the injection molding tool 29 is substantially smaller than the injection molding tool 28 and thereby significantly cheaper and cheaper to manufacture.
- the housing cover 4 may be necessary for the housing cover 4 to have different plug interfaces 7.
- Different connector interfaces 7 have, for example different number of electrical contact elements 8 and / or a different geometric arrangement of the electrical contact elements 8 to each other and / or different contact elements 8 with a different size or shape.
- different housing cover 4 with different plug interfaces 7 can be produced with a low technical outlay and inexpensively.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Control Of Throttle Valves Provided In The Intake System Or In The Exhaust System (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Description
- Die Erfindung betrifft einen Gehäusedeckel gemäß dem Oberbegriff des Anspruches 1, eine Drosselvorrichtung gemäß dem Oberbegriff des Anspruches 7, ein Verfahren zur Herstellung eines Gehäusedeckels gemäß dem Oberbegriff des Anspruches 8 und ein Verfahren zur Herstellung einer Drosselvorrichtung gemäß dem Oberbegriff des Anspruches 13.
- In der Kraftfahrzeugtechnik werden mittels einer in einem Ansaugrohr angeordneten Drosselvorrichtung die einem Verbrennungsmotor zur Verfügung stehende Luftmenge zur Verbrennung gesteuert und/oder geregelt, so dass dadurch die von dem Verbrennungsmotor abgegebene mechanische Leistung gesteuert und/oder geregelt werden kann.
- Die Drosselvorrichtung weist hierzu ein Gehäuse, einen in dem Gehäuse ausgebildeten Gaskanal, eine Drosselwelle sowie eine an der Drosselwelle angeordnete Drosselklappe als Drosselkörper auf. Die Drosselwelle kann dabei mittels einer Stelleinrichtung bzw. einem Aktuator bewegt werden, so dass auch die Drosselklappe eine Bewegung ausführt. Dadurch kann die für die Durchströmung von Luft durch den Gaskanal zur Verfügung stehende Strömungsquerschnittsfläche verändert werden. Die Drosselwelle ist an dem Gehäuse der Drosselvorrichtung mit einem Lager, beispielsweise einem Wälzlager, gelagert.
- Das Gehäuse der Drosselvorrichtung schließt einen Getrieberaum ein. Innerhalb des Getrieberaumes ist ein Aktuator als Servoelektromotor und ein Getriebe angeordnet. Der Getrieberaum weist eine Öffnung auf und diese Öffnung ist von einem Gehäusedeckel verschlossen. Der Gehäusedeckel weist eine Steckerschnittstelle auf und ist mittels Spritzgießen aus thermoplastischem Kunststoff hergestellt. Mittels der Steckerschnittstelle mit mehreren elektrischen Kontaktelementen kann der Servoelektromotor elektrisch kontaktiert werden und ferner ein Sensor zur Erfassung einer Stellung des Drosselkörpers. Für unterschiedliche Anwendungen der Drosselvorrichtungen kann es erforderlich sein, dass unterschiedliche Steckerschnittstellen erforderlich sind. Die Steckerschnittstellen weisen dabei beispielsweise eine unterschiedliche geometrische Anordnung der elektrischen Kontaktelemente auf, um diese mit elektrischen Gegenkontaktelementen mit einem Gegenstecker mechanisch und elektrisch zu verbinden. Der Gehäusedeckel wird mit einem komplexen Spritzgusswerkzeug aus thermoplastischem Kunststoff hergestellt. Um unterschiedliche Steckerschnittstellen an dem Gehäusedeckel zur Verfügung stellen zu können, ist es deshalb erforderlich, für unterschiedliche Steckerschnittstellen auch unterschiedliche komplexe und teure Spritzgusswerkzeuge für den Gehäusedeckel zur Verfügung zu stellen.
- Die
DE 10 2008 001 920 A1 zeigt eine Stelleinrichtung mit einem an einem in einem Drosselgehäuses schwenkbar gelagerten Lagerelement vorgesehenen Drosselkörper, mit einem Stellantrieb zum Verstellen des schwenkbar gelagerten Drosselkörpers und mit einem Getriebe zum Übertragen eines Drehmomentes zwischen dem Stellantrieb und dem schwenkbar gelagerten Drosselkörper, wobei die Stelleinrichtung aus einer das Drosselgehäuse, das schwenkbar gelagerte Lagerelement, den Drosselkörper und ein mit dem Lagerelement verbundenes drosselkörperseitiges Getrieberad umfassenden drosselkörperseitigen Stelleinheit und einer dem Stellantrieb und ein antriebsseitiges Getrieberad umfassenden Antriebseinheit zusammengesetzt ist, wobei im fertig zusammengebauten Zustand das antriebsseitige Getrieberad mit dem drosselkörperseitigen Getrieberad wirkverbunden ist. - Aus der
DE 10 2008 001 915 A1 ist eine Stelleinheit mit einem verstellbar gelagerten Körper, mit mindestens einer elektrisch angeschlossenen Komponente, mit einem elektrischen Anschluss zum elektrischen Anschließen der mindestens einen elektrisch angeschlossenen Komponente an einem elektrischen Gerät und mit einer Leiterbahnverbindung zum elektrischen Verbinden der elektrisch angeschlossenen Komponente mit dem elektrischen Anschluss bekannt. - Aus der
WO 2004/031558 A1 ist ein Deckel für die Kammer eines Drosselklappengehäuses bekannt. - Aus der
DE 44 43 502 A1 ist eine Drosselklappenvorrichtung für eine Brennkraftmaschine mit einem Deckel bekannt. - Aus der
EP 0 723 072 A1 ist eine Drosselklappenvorrichtung für einen Motor eines Fahrzeugs mit einem Deckel bekannt. - Aus der
US 5,094,212 ist eine Drosselklappenanordnung mit einem Deckel bekannt. - Aus der
EP 1 312 648 A2ist eine Drosselklappenvorrichtung mit einem Drehwinkelsensor, einem Beschleunigungssensor und einem Deckel bekannt. - Aus der
DE 195 40 323 A1 ist ein Drosselklappenstutzen mit einem Deckel bekannt. - Aus der
WO 2008/144686 A1 ist ein Drosselklappensystem für einen Verbrennungsmotor mit einem Deckel bekannt. - Aus der
EP 1 024 270 A2 ist ein Drosselklappensystem mit einem Deckel bekannt. - Erfindungsgemäßer Gehäusedeckel zum Verschließen einer Öffnung eines Gehäuses einer Drosselvorrichtung mit einer Steckerschnittstelle mit elektrischen Kontaktelementen, wobei der Gehäusedeckel ein Basisdeckelteil ohne der Steckerschnittstelle und ein Steckerdeckelteil mit der Steckerschnittstelle umfasst. Der Gehäusedeckel ist somit zweiteilig und weist einen Basisdeckel ohne der Steckerschnittstelle und ein Steckerdeckelteil mit der Steckerschnittstelle auf. Für unterschiedliche Steckerschnittstellen brauchen somit nur unterschiedliche Steckerdeckelteile zur Verfügung gestellt werden und ansonsten kann ein identisches Basisdeckelteil für den Gehäusedeckel verwendet werden.
- In einer zusätzlichen Ausführungsform sind das Basisdeckelteil und das Steckerdeckelteil getrennt, insbesondere mit zwei verschiedenen Spitzgusswerkzeugen mit Spritzgießen, hergestellt. Das Basisdeckelteil und das Steckerdeckelteil werden getrennt in separaten Arbeitsschritten mit Spritzgießen hergestellt.
- In einer zusätzlichen Variante ist das Basisdeckelteil mit Basis-Leiterbahnen versehen und das Steckerdeckelteil mit Stecker-Leiterbahnen versehen und die Basis-Leiterbahnen sind mit den Stecker-Leiterbahnen elektrisch leitend verbunden und/oder die Basis-Leiterbahnen sind mit den Stecker-Leiterbahnen mechanisch, z. B. stoffschlüssig, vorzugsweise mit Ultraschallschweißen, miteinander verbunden. Die Stecker-Leiterbahnen sind beispielsweise als Stanzgitter ausgebildet und sind mit den entsprechenden korrespondierenden Basis-Leiterbahnen an dem Basisdeckelteil verbunden. Für unterschiedliche Steckerschnittstellen brauchen somit nur unterschiedliche Stecker-Leiterbahnen zur Verfügung gestellt werden. Die Basis-Leiterbahnen an dem Basisdeckelteil können für unterschiedliche Steckerschnittstellen identisch ausgeführt sein.
- In einer weiteren Ausgestaltung ist das Steckerdeckelteil an das Basisdeckelteil angespritzt und/oder es besteht eine stoffschlüssige Verbindung zwischen dem Steckerdeckelteil und dem Basisdeckelteil. Das Steckerdeckelteil ist somit stoffschlüssig aufgrund des Anspritzens an das Basisdeckelteil mit dem Basisdeckelteil verbunden. Dadurch kann die Verbindung zwischen dem Steckerdeckelteil und dem Basisdeckteil besonders einfach und preiswert hergestellt werden. Ein Spritzgießen des Steckerdeckelteils ist ohnehin erforderlich. Das Basisdeckelteil ist mit wenigstens einem Verbindungselement zur formschlüssigen Verbindung des Steckerdeckelteiles mit dem Basisdeckelteil ausgebildet und das wenigstens eine Verbindungselement ist von dem Steckerdeckelteil umspritzt. Das wenigstens eine Verbindungselement, zum Beispiel in der Form eines Tannenbaums ausgeführt, weist aufgrund seiner Geometrie Hinterschneidungen auf, sodass nach dem Umspritzen des Verbindungselements mit dem Kunststoff des Steckerdeckelteils eine formschlüssige Verbindung zwischen dem wenigstens einen Verbindungselement an dem Basisdeckelteil mit dem Kunststoff des Steckerdeckelteils besteht.
- Vorzugsweise bestehen das Basisdeckelteil und das Steckerdeckelteil wenigstens teilweise aus Kunststoff und/oder die Basis-Leiterbahnen und die Stecker-Leiterbahnen bestehen wenigstens teilweise aus einem elektrisch leitenden Material, z. B. Metall, insbesondere Kupfer oder Aluminium, und/oder der Gehäusedeckel umfasst einen Sensor zur Erfassung einer Stellung eines Drosselkörpers und/oder der Gehäusedeckel ist mit einem in dieser Schutzrechtsanmeldung beschriebenen Verfahren hergestellt.
- Erfindungsgemäße Drosselvorrichtung zur Veränderung der durch ein Gasrohr für einen Verbrennungsmotor leitbaren Gasmenge, umfassend ein Gehäuse mit einer Öffnung, einen Gehäusedeckel mit dem die Öffnung in dem Gehäuse verschlossen ist und in den Gehäusedeckel eine Steckerschnittstelle mit elektrischen Kontaktelementen integriert ist, einen Gaskanal, einen Drosselkörper, z. B. eine Drosselklappe, einen Aktuator, z. B. einen Servoelektromotor, zum Bewegen des Drosselkörpers, vorzugsweise ein Getriebe, wobei der Gehäusedeckel als ein in dieser Schutzrechtsanmeldung beschriebener Gehäusedeckel ausgebildet ist.
- Erfindungsgemäßes Verfahren zur Herstellung eines Gehäusedeckels, insbesondere eines in dieser Schutzrechtsanmeldung beschriebenen Gehäusedeckels, bei der der Gehäusedeckel zum Verschließen der Öffnung in dem Gehäuse mit einer Steckerschnittstelle mit elektrischen Kontaktelementen, insbesondere mittels Spritzgießen, hergestellt wird, wobei der Gehäusedeckel getrennt, insbesondere mit zwei unterschiedlichen Spritzgusswerkzeugen, hergestellt wird. Der Gehäusedeckel wird getrennt mit zwei unterschiedlichen Spritzgusswerkzeugen hergestellt, so dass dadurch in vorteilhafter Weise bei einem ansonsten identischen übrigen Gehäusedeckel unterschiedliche Steckerschnittstellen mit unterschiedliche Spritzgusswerkzeugen hergestellt werden können.
- In einer weiteren Ausführungsform wird ein Basisdeckelteil ohne der Steckerschnittstelle, insbesondere mit einem Spritzgusswerkzeug für das Basisdeckelteil, und ein Steckerdeckelteil mit der Steckerschnittstelle, insbesondere mit einem Spritzgusswerkzeug für das Steckerdeckelteil, hergestellt und das Steckerdeckelteil wird an dem Basisdeckelteil befestigt, insbesondere angespritzt. Das Steckerdeckelteil wird mittels Spritzgießen hergestellt und dadurch ist eine besonders einfache und preiswerte Verbindung an dem Basisdeckelteil bereits beim Spritzgießen erforderlich.
- Zweckmäßig werden in dem Basisdeckelteil Basis-Leiterbahnen integriert, insbesondere eingespritzt, und in das Steckerdeckelteil werden Stecker-Leiterbahnen integriert, insbesondere eingespritzt. Beim Spritzgießen des Basisdeckelteils werden in das Spritzgusswerkzeug für das Basisdeckelteil die Basis-Leiterbahnen eingelegt und anschließend vom Kunststoff für das Basisdeckelteil umspritzt. In analoger Weise werden beim Herstellen des Steckerdeckelteils in das Spritzgusswerkzeug für das Steckerdeckelteil die Stecker-Leiterbahnen, zum Beispiel als Stanzgitter ausgeführt, eingelegt und anschließend vom Kunststoff für das Steckerdeckelteil umspritzt. Dadurch können die Basis-Leiterbahnen besonders einfach in das Basisdeckelteil beim Spritzgießen mit integriert werden und in analoger Weise die Stecker-Leiterbahnen besonders einfach beim Spritzgießen des Steckerdeckelteils integriert werden. Dabei wird das Steckerdeckelteil mit dem Spritzgusswerkzeug für das Steckerdeckelteil dahingehend mittels Spritzgießen hergestellt, dass das Spritzgusswerkzeug für das Steckerdeckelteil auf das bereits mit Spritzgießen hergestellte Basisdeckelteil aufgelegt und anschließend das Steckerdeckelteil mit Kunststoff gespritzt oder hergestellt wird und dabei der Kunststoff des Steckerdeckelteils teilweise von dem Kunststoff des Basisdeckelteils begrenzt wird und dadurch Anschlussflächen und/oder Dichtflächen zwischen dem Basisdeckelteil und dem Steckerdeckelteil hergestellt werden bzw. zur Verfügung gestellt werden.
- In einer ergänzenden Variante werden die Stecker-Leiterbahnen vor dem Spritzgießen des Steckerdeckelteiles mechanisch und/oder elektrisch mit den Basis-Leiterbahnen verbunden, z. B. mit Ultraschallschweißen. Die Stecker-Leiterbahnen sind somit vor dem Spritzen des Steckerdeckelteils an den Basis-Leiterbahnen mechanisch befestigt, sodass diese nur noch vom Kunststoff des Steckerdeckelteils umspritzt zu werden brauchen. An dem Basisdeckelteil wird das wenigstens eine Verbindungselement zur formschlüssigen Verbindung des Steckerdeckelteiles mit dem Basisdeckelteil mit Spritzgießen hergestellt und beim Spritzgießen des Steckerdeckelteiles wird das wenigstens eine Verbindungselement umspritzt, so dass eine formschlüssige Verbindung zwischen dem Steckerdeckelteil und dem Basisdeckelteil hergestellt wird. Mit dem wenigstens einen Verbindungselement kann somit auch eine formschlüssige Verbindung zwischen dem Basisdeckelteil und dem Steckerdeckelteil zur Verfügung gestellt werden. Insbesondere bei auftretenden Vibrationen an einem Verbrennungsmotor ist dadurch eine dauerhafte und zuverlässige mechanische Verbindung zwischen dem Basisdeckelteil und dem Gehäusedeckelteil gewährleistet.
- In einer zusätzlichen Ausführungsform wird an dem Basisdeckelteil wenigstens eine Anschmelzlippe mit Spritzgießen hergestellt und beim Spritzgießen des Steckerdeckelteiles schmilzt die wenigstens eine Anschmelzlippe zur Herstellung einer fluiddichten Verbindung zwischen dem Basisdeckelteil und dem Steckerdeckelteil. Die wenigstens eine Anschmelzlippe schmilzt beim Umspritzen des Kunststoffes des Basisdeckelteils aufgrund seiner Dicke wenigstens teilweise aufgrund der Temperatur des Kunststoffes des Steckerdeckelteils und dadurch kann eine besonders fluiddichte Verbindung zwischen dem Steckerdeckelteil und dem Basisdeckelteil hergestellt werden.
- In einer ergänzenden Variante wird das Basisdeckelteil und das Steckerdeckelteil wenigstens teilweise aus, vorzugsweise thermoplastischen, Kunststoff, hergestellt und/oder unterschiedliche Gehäusedeckel werden mit unterschiedlichen Steckerschnittstellen hergestellt, indem an identische Basisdeckelteile unterschiedliche Steckerdeckelteile angespritzt werden, insbesondere weisen die unterschiedlichen Steckerdeckelteile unterschiedliche Steckerschnittstellen und/oder unterschiedliche Stecker-Leiterbahnen, z. B. mit einer unterschiedlichen Anzahl und/oder Geometrie, auf. Zur Herstellung von unterschiedlichen Gehäusedeckeln mit unterschiedlichen Steckerschnittstellen ist es somit erforderlich, dass lediglich unterschiedliche kleine und preiswerte Spritzgusswerkzeuge für das Steckerdeckelteil vorgehalten werden müssen. Das wesentlich aufwendigere komplexe und teure Spritzgusswerkzeug für das größere Basisdeckelteil ist identisch, sodass dadurch in besonders preiswerter Art und Weise unterschiedliche Gehäusedeckel mit unterschiedlichen Steckerschnittstellen zur Verfügung gestellt werden können bzw. hergestellt werden können.
- In einer zusätzlichen Ausführungsform ist das Volumen und/oder die Masse des Basisdeckelteils größer, insbesondere um wenigstens 30, 50, 100, 200 oder 300 %, größer als das Volumen und/oder die Masse des Steckerdeckelteils.
- Erfindungsgemäßes Verfahren zur Herstellung einer Drosselvorrichtung, insbesondere einer in dieser Schutzrechtsanmeldung beschriebenen Drosselvorrichtung, mit den Schritten: zur Verfügung stellen eines Gehäuses mit einer Öffnung, vorzugsweise zur Verfügung stellen eines Drosselkörpers, eines Aktuators und eines Getriebes, Herstellen eines Gehäusedeckels zum Verschließen der Öffnung in dem Gehäuse mit einer Steckerschnittstelle mit elektrischen Kontaktelementen, insbesondere mittels Spritzgießen, Befestigen des Gehäusedeckels an dem Gehäuse, so dass die Öffnung des Gehäuses von dem Gehäusedeckel verschlossen wird, wobei der Gehäusedeckel mit einem in dieser Schutzrechtsanmeldung beschriebenen Verfahren hergestellt wird.
- In einer weiteren Ausgestaltung ist der Drosselkörper ein Schirm oder ein aufrollbares Rollo.
- Zweckmäßig ist der Aktuator mit einem Mechanismus oder einem Getriebe mechanisch mit der Drosselwelle verbunden oder gekoppelt, so dass vorzugsweise von dem Aktuator auf das Antriebselement ein Drehmoment übertragbar ist.
- Zweckmäßig ist von einer Stellfeder mittelbar oder unmittelbar auf die Drosselwelle und/oder den Drosselkörper und/oder das Antriebselement eine Rückstellkraft in Richtung einer Volllaststellung aufbringbar und/oder die Drosselvorrichtung umfasst die Stellfeder.
- In einer zusätzlichen Ausführungsform ist der Drosselkörper zwischen einer Volllaststellung und einer Leerlaufstellung bzw. einem Notluftwinkel bewegbar, insbesondere verschwenkbar.
- In einer Variante bestehen das Gehäuse und/oder der Gehäusedeckel, insbesondere das Basisdeckelteil und/oder das Steckerdeckelteil, wenigstens teilweise, insbesondere vollständig, aus Metall, z. B. Stahl, oder Kunststoff, insbesondere glasfaserverstärkter Kunststoff.
- Erfindungsgemäßer Verbrennungsmotor mit einem Ansaugrohr zum Durchleiten von Luft für eine Verbrennung in dem Verbrennungsmotor und einer in das Ansaugrohr eingebauten Drosselvorrichtung zur Steuerung und/oder Regelung der durch das Ansaugrohr leitbaren Luftmenge, wobei die Drosselvorrichtung als eine in dieser Schutzrechtsanmeldung beschriebene Drosselvorrichtung ausgebildet ist und/oder die Drosselvorrichtung mit einem in dieser Schutzrechtsanmeldung beschriebenen Verfahren hergestellt ist.
- Im Nachfolgenden wird ein Ausführungsbeispiel der Erfindung unter Bezugnahme auf die beigefügten Zeichnungen näher beschrieben. Es zeigt:
- Fig. 1
- einen Längsschnitt einer Drosselvorrichtung,
- Fig. 2
- eine perspektivische Ansicht eines Basisdeckelteiles
- Fig. 3
- eine Teilansicht des Basisdeckelteiles gemäß
Fig. 2 vor dem Befestigen von Stecker-Leiterbahnen an dem Basisdeckelteil, - Fig. 4
- eine Teilansicht des Basisdeckelteiles gemäß
Fig. 2 nach dem Befestigen von Stecker-Leiterbahnen an dem Basisdeckelteil, - Fig. 5
- eine perspektivische Ansicht eines Basisdeckelteils mit einem angespritzten Steckerdeckelteil, die einen Gehäusedeckel bilden,
- Fig. 6
- eine Teilansicht einer Steckerschnittstelle des Gehäusedeckels gemäß
Fig. 5 und - Fig. 7
- stark vereinfachte Herstellungsschritte des Gehäusedeckels.
- Eine Drosselvorrichtung 1 kann bei verschiedenen Brennkraftmaschinen bzw. Verbrennungsmotoren 30 mit einem Gasrohr als Ansaugrohr verwendet werden, bei denen mit Hilfe einer Drosselklappe 16 als Drosselkörper 15 die Strömungsquerschnittsfläche eines Gaskanals 13 gesteuert werden kann. Der Drosselkörper 15 ist an einer Drosselwelle 14 befestigt, welche mit einer Lagerung 27 an einem Gehäuse 2 um eine Rotationsachse 26 eine Rotationsbewegung ausführen kann. Der Gaskanal 13 ist von einem Gehäuse 2 der Drosselvorrichtung 1 begrenzt und ist beispielsweise für eine Strömung einer Luft oder eines Kraftstoff-Luft-Gemischs usw. vorgesehen. Je nach Schwenkstellung der Drosselklappe 16 um die Rotationsachse 26 wird die Strömung des Gases mehr oder weniger gedrosselt. Normalerweise kann die Drosselklappe 16 um bis zu 90° geschwenkt werden. Beispielsweise kann die Drosselklappe 16 bei einem Notluftwinkel von 5° um 85° zwischen einer Volllaststellung und einer Leerlaufstellung bzw. einem Notluftwinkel verschwenkt werden. Es gibt aber auch Ausführungen, bei denen die Drosselklappe 16 um mehr als 90°, beispielsweise bis zu 180°, geschwenkt werden kann.
- An der Drosselwelle 14 ist ein Antriebselement als zweites Zahnrad 21 bzw. als Zahnradsegment angeordnet. Das zweite Zahnrad 21 weist Außenzähne 22 auf, welche mit Außenzähnen 22 eines ersten Zahnrades 20 kämmen. Das erste Zahnrad 20 ist mit einer Antriebswelle 19 verbunden und kann dadurch mit einem Aktuator 17, zum Beispiel einem Servoelektromotor 18, das erste Zahnrad 20 bewegen, da mit dem Aktuator 17 die Antriebswelle 19 bewegt werden kann. Der Servoelektromotor 17 ermöglicht somit eine Rotationsbewegung des zweiten Zahnrades 21 und dadurch auch eine Rotationsbewegung der Drosselwelle 14 um die Rotationsachse 26, so dass sich auch eine Rotationsbewegung des Drosselkörpers 15 ergibt. Dabei wird von einer nicht dargestellten Stellfeder auf das zweite Zahnrad 21 eine Rückstellkraft aufgebracht. Zum Bewegen der Drosselklappe 16 von dem Notluftwinkel in Richtung zu der Volllaststellung ist es erforderlich, dass entgegen der Kraft der Stellfeder das zweite Zahnrad 21 um die Rotationsachse 26 in Richtung zu der Volllaststellung verschwenkt wird. Bei einem Stromausfall, so dass der Aktuator 17 als Servoelektromotor 18 keine Kraft mehr bzw. kein Drehmoment mehr aufbringen kann, bewegt sich aufgrund der von der Stellfeder auf das zweite Zahnrad 21 aufgebrachten Rückstellkraft selbsttätig der Drosselkörper 15 in den Notluftwinkel.
- Das Gehäuse 2 der Drosselvorrichtung 1 schließt einen Getrieberaum 24 ein. Innerhalb des Getrieberaumes 24 ist der Aktuator 17 und ein Getriebe 23, welches von dem ersten und zweiten Zahnrad 20, 21 gebildet ist, eingeschlossen. Ferner ist innerhalb des Getrieberaumes 24 auch teilweise die Drosselwelle 14 angeordnet. An einer Wandung des Gehäuses 2, welche den Getrieberaum 24 begrenzt, ist außerdem ein Sensor 25 zur Erfassung einer Stellung des Drosselkörpers 15, das heißt beispielsweise der Stellung des zweiten Zahnrades 21, angeordnet. Der Getrieberaum 24 ist von einem Gehäusedeckel 4 verschlossen, sodass eine Öffnung 3 an dem Getrieberaum 24 von dem Gehäusedeckel 4 verschlossen ist. Dies ist erforderlich, um den Getrieberaum 24 vor schädigenden Einflüssen, zum Beispiel dem Eindringen von Wasser, Fluiden oder Staub, in den Getrieberaum 24 zu schützen, und um andererseits eine Wartung der Komponenten innerhalb des Getrieberaums 24 zu ermöglichen, wenn der Gehäusedeckel 4 von der Öffnung 3 abgenommen ist.
- Der Gehäusedeckel 4 ist aus thermoplastischem Kunststoff hergestellt und ist zweiteilig aus zwei Komponenten, nämlich dem Basisdeckelteil 5 und dem Steckerdeckelteil 6 ausgebildet. An dem Steckerdeckelteil 6 ist eine Steckerschnittstelle 7 bzw. ein Stecker vorhanden. An der Steckerschnittstelle 7 (
Fig. 6 ) sind elektrische Kontaktelemente 8 vorhanden. Mittels eines Gegensteckers mit elektrischen Gegenkontaktelementen können die elektrischen Kontaktelemente 8 kontaktiert und dadurch die elektrischen Komponenten, nämlich der Aktuator 17 und der Sensor 15, innerhalb des Getrieberaumes 24 mit einer nicht dargestellten Steuerungseinheit elektrisch verbunden werden. In das Basisdeckelteil 5 sind Basis-Leiterbahnen 9 integriert, indem diese vom Kunststoff des Basisdeckelteils 5 umspritzt sind. Ein Ende der Basis-Leiterbahnen 9 ist inFig. 3 und4 dargestellt und das andere Ende der Basis-Leiterbahnen 9 (nicht dargestellt) ist zu den elektrischen Komponenten, nämlich dem Aktuator 17 und dem Sensor 25, geführt. In analoger Weise sind in das Steckerdeckelteil 6 Stecker-Leiterbahnen 10 integriert, indem diese vom Kunststoff des Steckerdeckelteils 6 umspritzt sind. Ein Ende der Stecker-Leiterbahnen 10 ist dabei mechanisch und elektrisch mit dem Ende der Basis-Leiterbahnen 9 verbunden (Fig. 4 ) und das andere Ende der Stecker-Leiterbahnen 10 bildet die elektrischen Kontaktelemente 8 an der Steckerschnittstelle 7 (Fig. 6 ). - Bei der Herstellung des Gehäusedeckels 4 wird zuerst mit einem Spritzgusswerkzeug 28 (
Fig. 7 ) für das Basisdeckelteil 5 das Basisdeckelteil 5 mittels Spritzgießen hergestellt. Anschließend wird auf das Basisdeckelteil 5 ein Spritzgusswerkzeug 29 für das Steckerdeckelteil 6 aufgelegt und anschließend mittels thermoplastischen Kunststoff mit dem Spritzgusswerkzeug 29 das Steckerdeckelteil 6 hergestellt. Dabei wird der Kunststoff des Steckerdeckelteils 6 teilweise von dem Kunststoff des Basisdeckelteils 5 beim Spritzgießen begrenzt, sodass ein unmittelbarer Kontakt an Dichtflächen bzw. Verbindungsflächen zwischen dem Kunststoff des Steckerdeckelteils 6 und des Basisdeckelteils 5 besteht. Dies ermöglicht eine stoffschlüssige Verbindung zwischen dem Steckerdeckelteil 6 und dem Basisdeckelteil 5. - Nach dem Spritzgießen des Basisdeckelteils 5 kann das Basisdeckelteil 5 in der in
Fig. 2 dargestellten Ausgestaltung aus dem Spritzgusswerkzeug 28 herausgenommen werden. Dabei sind Enden der Basis-Leiterbahnen 9 nicht mit Kunststoff umspritzt, sodass diese Enden gemäß der Darstellung inFig. 3 sichtbar sind. An diese Enden der Basis-Leiterbahnen 9 werden anschließend die entsprechenden korrespondierenden Stecker-Leiterbahnen 10 mittels Ultraschallschweißen mechanisch und elektrisch verbunden. Die Basis-Leiterbahnen 9 und die Stecker-Leiterbahnen 10 bestehen dabei aus Metall, z. B. Kupfer oder Aluminium, und dieser Zustand nach dem mechanischen und elektrischen Verbinden der Stecker-Leiterbahnen 10 und der Basis-Leiterbahnen 9 ist inFig. 4 dargestellt. Das Basisdeckelteil 5 weist außerdem zwei Verbindungselemente 11 und eine Anschmelzlippe 12 auf. Das Verbindungselement 11 weist aufgrund seiner Geometrie bzw. Tannenform Hinterschneidungen auf, sodass beim anschließenden Umspritzen der Verbindungselemente 11 mit dem Kunststoff des Steckerdeckelteils 6 auch eine formschlüssige Verbindung zwischen dem Kunststoff des Basisdeckelteils 5, das heißt den Verbindungselementen 11, und dem Kunststoff des Steckerdeckelteils 6 besteht. Die Anschmelzlippe 12 weist eine geringe Dicke auf, sodass beim Umspritzen der Anschmelzlippe 12 mit dem Kunststoff des Steckerdeckelteils 6 aufgrund der Temperatur des Kunststoffes des Steckerdeckelteils 6 beim Spritzgießen die Anschmelzlippe 12 wenigstens teilweise schmilzt und dadurch eine besonders fluiddichte Verbindung zwischen dem Steckerdeckelteil 6 und dem Basisdeckelteil 5 an der Anschmelzlippe 12 hergestellt werden kann. Nach dem Verbinden der Stecker-Leiterbahnen 10 mit den Basis-Leiterbahnen 9 wird auf das Basisdeckelteil 5 mit den Basis- und Stecker-Leiterbahnen 9, 10 das Spritzgusswerkzeug 29 für das Steckerdeckelteil 6 aufgelegt und anschließend werden die Basis-Leiterbahnen 9, die Stecker-Leiterbahnen 10, die Verbindungselemente 11 und die Anschmelzlippe 12 vom Kunststoff des Steckerdeckelteils 6 umspritzt. Nach dem Spritzgießen des Steckerdeckelteils 6 an das Basisdeckelteil 5 steht der Gehäusedeckel 4 gemäß der Darstellung inFig. 5 zur Verfügung. - Das Spritzgusswerkzeug 28 für das Basisdeckelteil 5 ist komplex und teuer. Das Spritzgusswerkzeug 29 ist wesentlich kleiner als das Spritzgusswerkzeug 28 und dadurch in der Herstellung wesentlich preiswerter und billiger. Für unterschiedliche Anwendungen der Drosselvorrichtung 1 kann es erforderlich sein, dass der Gehäusedeckel 4 unterschiedliche Steckerschnittstellen 7 aufweist. Unterschiedliche Steckerschnittstellen 7 weisen beispielsweise eine unterschiedliche Anzahl von elektrischen Kontaktelementen 8 und/oder eine unterschiedliche geometrische Anordnung der elektrischen Kontaktelemente 8 zueinander auf und/oder auch unterschiedliche Kontaktelemente 8 mit einer unterschiedlichen Größe oder Form auf. Um derartige unterschiedliche Gehäusedeckel 4 mit verschiedenen Steckerschnittstellen 7 herstellen zu können, ist es lediglich erforderlich, ein unterschiedliches Spritzgießwerkzeug 29 zur Verfügung zu stellen, außerdem unterschiedliche Stecker-Leiterbahnen 10 an den identischen Basis-Leiterbahnen 9 des Basisdeckelteils 5 mechanisch und elektrisch zu befestigen. Dadurch können mit einem geringen technischen Aufwand und preiswert unterschiedliche Gehäusedeckel 4 mit verschiedenen Steckerschnittstellen 7 hergestellt werden.
- Insgesamt betrachtet sind mit dem erfindungsgemäßen Gehäusedeckel 4 und der erfindungsgemäßen Drosselvorrichtung 1 wesentliche Vorteile verbunden. Zur Herstellung von unterschiedlichen Gehäusedeckeln 4 mit verschiedenen Steckerschnittstellen 7 brauchen lediglich unterschiedliche und preiswerte kleine Spritzgusswerkzeuge 29 für das Steckerdeckelteil 6 vorgehalten und unterschiedliche Stecker-Leiterbahnen 10 an den Basis-Leiterbahnen 9 befestigt werden. Dadurch können die Kosten zur Herstellung von Gehäusedeckeln 4 mit unterschiedlichen Steckerschnittstellen 7 wesentlich reduziert werden.
Claims (13)
- Gehäusedeckel (4) zum Verschließen einer Öffnung (3) eines Gehäuses (2) einer Drosselvorrichtung (1) mit einer Steckerschnittstelle (7) mit elektrischen Kontaktelementen (8), wobei der Gehäusedeckel (4) ein Basisdeckelteil (5) ohne die Steckerschnittstelle (7) und ein Steckerdeckelteil (6) mit der Steckerschnittstelle (7) umfasst, und wobei das Basisdeckelteil (5) mit wenigstens einem Verbindungselement (11) zur formschlüssigen Verbindung des Steckerdeckelteiles (6) mit dem Basisdeckelteil (5) ausgebildet ist, dadurch gekennzeichnet, dass das wenigstens eine Verbindungselement (11) von dem Steckerdeckelteil (6) umspritzt ist.
- Gehäusedeckel nach Anspruch 1,
dadurch gekennzeichnet, dass
das Basisdeckelteil (5) und das Steckerdeckelteil (6) getrennt, insbesondere mit zwei verschiedenen Spitzgusswerkzeugen (28, 29) mit Spritzgießen, hergestellt sind. - Gehäusedeckel nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
das Basisdeckelteil (5) mit Basis-Leiterbahnen (9) versehen ist, und das Steckerdeckelteil (6) mit Stecker-Leiterbahnen (10) versehen sind und die Basis-Leiterbahnen (9) mit den Stecker-Leiterbahnen (10) elektrisch leitend verbunden sind
und
die Basis-Leiterbahnen (9) mit den Stecker-Leiterbahnen (10) mechanisch miteinander verbunden sind. - Gehäusedeckel nach Anspruch 3,
dadurch gekennzeichnet, dass
die Basis-Leiterbahnen (9) mit den Stecker-Leiterbahnen (10) stoffschlüssig, vorzugsweise mit Ultraschallschweißen miteinander verbunden sind. - Gehäusedeckel nach einem oder mehreren der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
das Steckerdeckelteil (6) an das Basisdeckelteil (5) angespritzt ist und insbesondere eine stoffschlüssige Verbindung zwischen dem Steckerdeckelteil (6) und dem Basisdeckelteil (5) besteht. - Gehäusedeckel nach einem der Ansprüche 3 bis 5,
dadurch gekennzeichnet, dass
das Basisdeckelteil (5) und das Steckerdeckelteil (6) wenigstens teilweise aus Kunststoff bestehen
und/oder
die Basis-Leiterbahnen (9) und die Stecker-Leiterbahnen (10) wenigstens teilweise aus einem elektrisch leitenden Material, z. B. Metall, insbesondere Kupfer oder Aluminium, bestehen
und/oder
der Gehäusedeckel (4) einen Sensor (25) zur Erfassung einer Stellung eines Drosselkörpers (15) umfasst. - Drosselvorrichtung (1) zur Veränderung der durch einen Gaskanal (13) für
einen Verbrennungsmotor (30) leitbaren Gasmenge, umfassend
ein Gehäuse (2) mit einer Öffnung (3),
einen Gehäusedeckel (4) mit dem die Öffnung (3) in dem Gehäuse (2) verschlossen ist und in den Gehäusedeckel (4) eine Steckerschnittstelle (7) mit elektrischen Kontaktelementen (8) integriert ist,
den Gaskanal (13),
einen Drosselkörper (15), z. B. eine Drosselklappe (16),
einen Aktuator (17), z. B. einen Servoelektromotor (18), zum Bewegen des Drosselkörpers (15),
vorzugsweise ein Getriebe (23),
dadurch gekennzeichnet, dass
der Gehäusedeckel (4) gemäß einem oder mehreren der vorhergehenden Ansprüche ausgebildet ist. - Verfahren zur Herstellung eines Gehäusedeckels (4), insbesondere eines Gehäusedeckels (4) gemäß einem oder mehreren der Ansprüche 1 bis 6, bei dem der Gehäusedeckel (4) zum Verschließen einer Öffnung (3) in einem Gehäuse (2) mit einer Steckerschnittstelle (7) mit elektrischen Kontaktelementen (8), insbesondere mittels Spritzgießen, hergestellt wird, wobei der Gehäusedeckel (4) ein Basisdeckelteil (5) ohne die
Steckerschnittstelle (7) und ein Steckerdeckelteil (6) mit der Steckerschnittstelle (7) umfasst,
wobei der Gehäusedeckel (4) getrennt, insbesondere mit zwei unterschiedlichen Spritzgusswerkzeugen (28, 29), hergestellt wird, wobei das Basisdeckelteil (5) ohne die Steckerschnittstelle (7),
insbesondere mit einem Spritzgusswerkzeug (28) für das Basisdeckelteil (5), und das Steckerdeckelteil (6) mit der Steckerschnittstelle (7), insbesondere mit einem Spritzgusswerkzeug (29) für das Steckerdeckelteil (6), hergestellt wird und das Steckerdeckelteil (6) an dem Basisdeckelteil (5) befestigt wird, insbesondere angespritzt wird
dadurch gekennzeichnet, dass
an dem Basisdeckelteil (5) wenigstens ein Verbindungselement (11) zur
formschlüssigen Verbindung des Steckerdeckelteiles (6) mit dem Basisdeckelteil (5) mit Spritzgießen hergestellt wird und beim Spritzgießen des Steckerdeckelteiles (6) das wenigstens eine Verbindungselement (11) umspritzt wird, so dass eine formschlüssige Verbindung zwischen dem Steckerdeckelteil (6) und dem Basisdeckelteil (5) hergestellt wird. - Verfahren nach Anspruch 8,
dadurch gekennzeichnet, dass
in dem Basisdeckelteil (5) Basis-Leiterbahnen (9) integriert, insbesondere eingespritzt, werden und in das Steckerdeckelteil (6) Stecker-Leiterbahnen (10) integriert, insbesondere eingespritzt, werden. - Verfahren nach 9,
dadurch gekennzeichnet, dass
die Stecker-Leiterbahnen (10) vordem Spritzgießen des Steckerdeckelteiles (6) mechanisch und/oder elektrisch mit den Basis-Leiterbahnen (9) verbunden werden, z. B. mit Ultraschallschweißen. - Verfahren nach einem oder mehreren der Ansprüche 8 bis 10,
dadurch gekennzeichnet, dass
an dem Basisdeckelteil (5) wenigstens eine Anschmelzlippe (12) mit Spritzgießen hergestellt wird und beim Spritzgießen des Steckerdeckelteiles (6) die wenigstens eine Anschmelzlippe (12) schmilzt zur Herstellung einer fluiddichten Verbindung zwischen dem Basisdeckelteil (5) und dem Steckerdeckelteil (6). - Verfahren nach einem oder mehreren der Ansprüche 8 bis 11,
dadurch gekennzeichnet, dass
das Basisdeckelteil (5) und das Steckerdeckelteil (6) wenigstens teilweise aus, vorzugsweise thermoplastischem, Kunststoff, hergestellt wird
und/oder
unterschiedliche Gehäusedeckel (4) mit unterschiedlichen Steckerschnittstellen (7) hergestellt werden, indem an identische Basisdeckelteile (5) unterschiedliche Steckerdeckelteile (6) angespritzt werden, insbesondere die unterschiedlichen Steckerdeckelteile (6) unterschiedliche Steckerschnittstellen (7) und/oder unterschiedliche Stecker-Leiterbahnen (10), z. B. mit einer unterschiedlichen Anzahl und/oder Geometrie, aufweisen. - Verfahren zur Herstellung einer Drosselvorrichtung (1), insbesondere einer Drosselvorrichtung gemäß Anspruch 7, mit den Schritten:zur Verfügung stellen eines Gehäuses (2) mit einer Öffnung (3), vorzugsweise zur Verfügung stellen eines Drosselkörpers (15), eines Aktuators (17) und eines Getriebes (23),Herstellen eines Gehäusedeckels (4) zum Verschließen der Öffnung (3) in dem Gehäuse (2) mit einer Steckerschnittstelle (7) mit elektrischen Kontaktelementen (8), insbesondere mittels Spritzgießen,Befestigen des Gehäusedeckels (4) an dem Gehäuse (2), so dass die Öffnung (3) des Gehäuses (2) von dem Gehäusedeckel (4) verschlossen wird,dadurch gekennzeichnet, dassder Gehäusedeckel (4) mit einem Verfahren gemäß einem oder mehreren der Ansprüche 8 bis 12 hergestellt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011085048A DE102011085048A1 (de) | 2011-10-21 | 2011-10-21 | Drosselvorrichtung |
| PCT/EP2012/070081 WO2013057027A1 (de) | 2011-10-21 | 2012-10-10 | Drosselvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2769069A1 EP2769069A1 (de) | 2014-08-27 |
| EP2769069B1 true EP2769069B1 (de) | 2017-07-19 |
Family
ID=47177906
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12784478.5A Not-in-force EP2769069B1 (de) | 2011-10-21 | 2012-10-10 | Drosselvorrichtung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2769069B1 (de) |
| DE (1) | DE102011085048A1 (de) |
| WO (1) | WO2013057027A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN205605313U (zh) * | 2016-05-12 | 2016-09-28 | 大陆汽车电子(芜湖)有限公司 | 节气门 |
| CN108747295A (zh) * | 2018-05-31 | 2018-11-06 | 苏州工业园区耐斯达自动化技术有限公司 | 汽车节气阀压装设备 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5094212A (en) * | 1989-03-28 | 1992-03-10 | Honda Giken Kogyo Kabushiki Kaisha | Throttle body assembly |
| DE4443502A1 (de) * | 1994-12-07 | 1996-06-13 | Bosch Gmbh Robert | Vorrichtung für eine Brennkraftmaschine |
| EP1050674B1 (de) * | 1995-01-17 | 2003-04-16 | Hitachi, Ltd. | Lüftströmungssteuervorrichtung |
| DE19540323B4 (de) * | 1995-10-28 | 2008-06-05 | Robert Bosch Gmbh | Drosselklappenstutzen |
| US6155533C1 (en) * | 1999-01-29 | 2002-07-30 | Visteon Global Tech Inc | Default mechanism for electronic throttle control system |
| JP2003185470A (ja) * | 2001-12-18 | 2003-07-03 | Hitachi Ltd | 回転位置センサ、及びこれを用いた電動式スロットル装置、アクセルポジションセンサ |
| DE10246113A1 (de) * | 2002-10-02 | 2004-04-22 | Siemens Ag | Deckel |
| JP2010528213A (ja) * | 2007-05-21 | 2010-08-19 | ボーグワーナー・インコーポレーテッド | 燃焼機関のブリーシングシステム用の弁モジュール |
| DE102008001920A1 (de) | 2008-05-21 | 2009-11-26 | Robert Bosch Gmbh | Stelleinrichtung |
| DE102008001915A1 (de) | 2008-05-21 | 2009-11-26 | Robert Bosch Gmbh | Stelleinheit |
-
2011
- 2011-10-21 DE DE102011085048A patent/DE102011085048A1/de not_active Withdrawn
-
2012
- 2012-10-10 WO PCT/EP2012/070081 patent/WO2013057027A1/de not_active Ceased
- 2012-10-10 EP EP12784478.5A patent/EP2769069B1/de not_active Not-in-force
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102011085048A1 (de) | 2013-04-25 |
| WO2013057027A1 (de) | 2013-04-25 |
| EP2769069A1 (de) | 2014-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2084787B1 (de) | Gesicherte steckverbindung und verfahren zu ihrer herstellung | |
| EP1200721B1 (de) | Ventil | |
| DE112020000163T5 (de) | Eine Struktur, eine Spritzgussform und ein Formverfahren zum einteiligen Formen für Rotationstransformatoren | |
| DE10351382B4 (de) | Drosselklappen mit motorisch betätigten Drosselventilen | |
| DE102012203222A1 (de) | Gehäuseteil für eine Antriebseinheit, sowie Verfahren und Werkzeug zur Herstellung eines solchen | |
| EP2997249B1 (de) | Abgasventilvorrichtung für eine verbrennungskraftmaschine | |
| DE102004056764B4 (de) | Drosselkörper und Verfahren zum Herstellen solcher Drosselkörper | |
| DE102004053590A1 (de) | Herstellungsverfahren einer Drosselvorrichtung für eine Brennkraftmaschine | |
| DE102011080265A1 (de) | Gehäuseeinheit mit angespritztem Kunststoffflansch für einen Elektromotor sowie Elektromotor mit einer solchen Gehäuseeinheit | |
| DE102017207929B4 (de) | Stelleinrichtung und zugehöriges Herstellungsverfahren | |
| EP2220510A2 (de) | Verfahren zur herstellung eines magnetfeldsensors und nach dem verfahren hergestellter sensor | |
| DE102008027888A1 (de) | Drosselklappenstutzen mit Drosselklappe | |
| EP1156200B1 (de) | Klappenstelleinheit | |
| DE10316421A1 (de) | Verfahren, Vorrichtung und deren Verwendung zum Betrieb eines Kraftfahrzeuges | |
| EP2769069A1 (de) | Drosselvorrichtung | |
| WO2006000535A1 (de) | Gehäuseteil für eine antriebseinheit, sowie verfahren und werkzeug zur herstellung eines solchen | |
| DE102006028785B3 (de) | Anordnung von Positionsgebern an einer Schaltstange | |
| WO2009077096A1 (de) | Elektromotorischer hilfsantrieb, beispielsweise scheibenwischerantrieb | |
| DE19825727A1 (de) | Drosselklappenstutzen | |
| DE102006001890A1 (de) | Elektronisches Anbau-Steuergerät | |
| DE102017103643B4 (de) | Stellvorrichtung | |
| DE10316435A1 (de) | Motoranordnung mit einem Festlager | |
| DE10316423A1 (de) | Getriebeaktor mit einer Lagerstelle für die Schaltschienen | |
| DE102006041562A1 (de) | Stellvorrichtung für eine Verbrennungskraftmaschine | |
| DE10316455A1 (de) | Getriebeaktorik und Verfahren zum Abgleichen einer Getriebeaktorik |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140521 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20170323 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 910634 Country of ref document: AT Kind code of ref document: T Effective date: 20170815 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012010827 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20170719 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171019 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20171206 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171019 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171119 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171020 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012010827 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20180420 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20171019 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171031 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171019 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171031 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171010 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20171031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171031 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171010 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 910634 Country of ref document: AT Kind code of ref document: T Effective date: 20171010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171010 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20181023 Year of fee payment: 7 Ref country code: IT Payment date: 20181022 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012010827 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20121010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170719 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191010 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191031 |