EP2720591B1 - Duschwanne und verfahren zur herstellung einer duschwanne - Google Patents
Duschwanne und verfahren zur herstellung einer duschwanne Download PDFInfo
- Publication number
- EP2720591B1 EP2720591B1 EP12728367.9A EP12728367A EP2720591B1 EP 2720591 B1 EP2720591 B1 EP 2720591B1 EP 12728367 A EP12728367 A EP 12728367A EP 2720591 B1 EP2720591 B1 EP 2720591B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- shower tray
- pipes
- edge
- heat exchanger
- tubes
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47K—SANITARY EQUIPMENT; ACCESSORIES THEREFOR, e.g. TOILET ACCESSORIES
- A47K3/00—Baths; Showers; Appurtenances therefor
- A47K3/28—Showers or bathing douches
- A47K3/40—Pans or trays
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/02—Anodisation
- C25D11/04—Anodisation of aluminium or alloys based thereon
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28D—HEAT-EXCHANGE APPARATUS, NOT PROVIDED FOR IN ANOTHER SUBCLASS, IN WHICH THE HEAT-EXCHANGE MEDIA DO NOT COME INTO DIRECT CONTACT
- F28D7/00—Heat-exchange apparatus having stationary tubular conduit assemblies for both heat-exchange media, the media being in contact with different sides of a conduit wall
- F28D7/08—Heat-exchange apparatus having stationary tubular conduit assemblies for both heat-exchange media, the media being in contact with different sides of a conduit wall the conduits being otherwise bent, e.g. in a serpentine or zig-zag
- F28D7/082—Heat-exchange apparatus having stationary tubular conduit assemblies for both heat-exchange media, the media being in contact with different sides of a conduit wall the conduits being otherwise bent, e.g. in a serpentine or zig-zag with serpentine or zig-zag configuration
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F1/00—Tubular elements; Assemblies of tubular elements
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28D—HEAT-EXCHANGE APPARATUS, NOT PROVIDED FOR IN ANOTHER SUBCLASS, IN WHICH THE HEAT-EXCHANGE MEDIA DO NOT COME INTO DIRECT CONTACT
- F28D21/00—Heat-exchange apparatus not covered by any of the groups F28D1/00 - F28D20/00
- F28D21/0001—Recuperative heat exchangers
- F28D21/0012—Recuperative heat exchangers the heat being recuperated from waste water or from condensates
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F2275/00—Fastening; Joining
- F28F2275/02—Fastening; Joining by using bonding materials; by embedding elements in particular materials
- F28F2275/025—Fastening; Joining by using bonding materials; by embedding elements in particular materials by using adhesives
Definitions
- the invention relates to the field of shower trays and a method for producing a shower tray according to the preamble of the corresponding independent claims.
- Such a shower tray is made, for example WO 2010/088784 A1 the same applicant.
- the heat exchanger has a flat cover plate as a drainage surface over which wastewater drains.
- the cover plate is formed of chrome steel, forms the bottom of the shower tray and can be molded integrally with the shower tray. Either the plate consists of two layers, one of which is profiled and placed under the other, whereby meandering channels are defined between the plates, or tubes through which water to be heated flows are soldered against a plate.
- DE 44 06 971 shows a shower tray, at the bottom by the welding of pipes or profiles channels are mounted through which flows cold water.
- NL 1031082 shows a heat exchanger below a shower tray, in which pipes are soldered via a narrow web to a drainage surface.
- EP 2 072 930 A2 shows a heated bath or shower tray with a first sheet in contact with wastewater and heating pipes, or with a second plate, wherein there are cavities between the two sheets as heating channels.
- the first sheet may be made of aluminum or an aluminum alloy.
- US 2009/0266105 A1 discloses an aluminum heat exchanger for a refrigerator, in which a tube is fixed by means of spot welding on a plate, and then tubes and plate are protected with a layer of paint.
- WO 2009/030503 describes the production of thermal solar collectors, in which thermal fluid tubes are welded to an absorber sheet with a laser.
- GB2420973 shows a shower tray with heat exchanger with an undercut tub rim, in which an elastic region of an insertable pan bottom snaps.
- a further undercut region of the tub rim can cooperate with projections of the tub bottom, in order to lock or release it upon rotation of the tub bottom.
- a shower tray with a heat exchanger wherein the heat exchanger is disposed below the shower tray for heat recovery from waste water for warming fresh water, wherein a first heat exchanger surface in contact with the waste water and a second heat exchanger surface is in contact with the fresh water, and the first heat exchanger surface forms the bottom or part of the bottom of the shower tray.
- the shower tray is made of aluminum or an aluminum alloy manufactured. As aluminum alloys, metal alloys are considered which have a weight fraction of at least 80% aluminum. In the following, where aluminum is concerned, an aluminum alloy is also meant. It is also possible to manufacture the tub from a material with a thermal conductivity of over 100 W / (mK).
- the second heat exchange surface is formed by tubes, which are connected by welding to the bottom of the shower tray
- the inner diameter of the tubes is kept small, or it is profiled the inside of the tubes, which can be done for example by deforming the tubes from the outside.
- the flow resistance of the tubes increases, which is why several tubes are guided in parallel.
- the length of the tubes is substantially the same.
- the tubes are composite tubes (or dual tubes) having an outer layer of aluminum or an aluminum alloy and an inner layer of copper or a copper alloy.
- copper alloys metal alloys are considered, which account for at least 50% by weight. Have copper. In what follows, where copper is concerned, a copper alloy is also meant.
- a copper tube is welded to the bottom of the aluminum tub, in particular by means of laser welding.
- a weldable anodization layer is formed on the bottom of the tub.
- the shower tray and the outside of the pipes are anodized.
- the tubes are capped to prevent the copper layer in the tubes from being dissolved by the anodizing bath.
- the anodization occurs after welding, whereby the welding process is simplified.
- connecting the pipes with copper connecting elements after anodizing becomes more complicated, since the formation of a galvanic element is to be prevented.
- an edge region of the shower tray has a further or a reinforced coating, in particular a layer produced by powder coating, for example with aluminum oxide, or a lacquer layer.
- a further or a reinforced coating in particular a layer produced by powder coating, for example with aluminum oxide, or a lacquer layer.
- the entire membrane has a coating which permits corrosion protection or wear protection and / or wetting of the surface (hydrophilic coating).
- the shower tray is formed by a forming process, in particular by deep drawing or by hydroforming (hydroforming) or by superplastic deformation. You can also be formed by bending and welding individual sections of the shower tray.
- the combination of hydroforming to form the tub with anodizing as a surface treatment drawing marks on the top of the tub, which arise in a normal forming with punch and die, would have to be reworked or laminated by a material-applying process (coating, painting).
- a material-applying process coating, painting
- a further advantage of the production by means of hydroforming is that the undercut parts can be shaped in a particularly simple manner, ie without the use of slides.
- the shower tray has a lid, and further includes a first edge and a second edge, the first and second edges facing each other, and wherein at the first edge there is an inclined support portion for Supporting the lid is present, and at the second edge of the shower tray, which lies opposite the first edge, there is an undercut edge area. Due to the inclination in the support area of the lid is pressed under load in the undercut area. In the support region, there are preferably no undercut regions and the cover can easily be lifted upwards. In the undercut area, on the other hand, the lid can not be raised without first pulling the lid out of the undercut area in the horizontal direction towards the second edge.
- reinforcement profiles are arranged on the underside of the shower tray. This makes the shower tray thinner and lighter.
- the reinforcing profiles can be welded or glued to the shower tray.
- the reinforcing profiles may have a U-profile and so embrace one or more of the tubes or bridge. This implies that the reinforcing profiles are attached to the shower tray after attaching the tubes.
- the method for producing a shower tray can, in particular when using hydroforming, be carried out repeatedly, with shower trays having differently wide outer edge areas being produced, such outer edge areas adjoining edge areas of a depression of the shower tray. These outer edge areas form a standing surface after installation of the shower tray. So it is with the same mold shower trays for showers with different levels of standing space produced.
- shower tray in this application is also understood as comprising the term “bathtub”. In a further embodiment, therefore, the shower tray is a bathtub.
- the heat exchanger for example, a width between 20cm and 70cm and a length between 80cm and 200cm.
- a pipe spacing between parallel pipes of the heat exchanger is, for example, 1 cm to 5 cm or 2 cm to 5 cm, in particular at least approximately 2.4 cm (measured from center to center of the pipes).
- the tube spacing is in particular less than 7 cm.
- the distances between welding points about 2mm measured from center to center of the welding points
- the welding points themselves have a diameter of less than 2mm, and the pipe diameter is smaller, ie with inner diameters between 4mm and 10mm, especially 4.75mm.
- collecting pieces to which the pipes are connected may be arranged outside the drainage surface.
- the slope of the tank bottom is for example between 3% and 4.5%, in particular 3.5%. This applies to the bottom of the tank in the assembled state. Assuming that the edges of the tub are to be mounted horizontally, this also applies to the angle between the upper edges of the tub and the tub bottom. With this slope, there is a particularly good heat transfer, unexpectedly better than at a smaller angle, such as 2%.
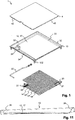
- FIG. 1 shows a shower tray 10 in a first embodiment in an exploded view.
- the shower tray 10 is formed as a heat exchanger 1 by a tub bottom 12, which is covered during the shower of sewage, is thermally conductively connected to tubes 14 through which fresh water is passed.
- the tubes 14 extend over as large a part of the tub bottom 12.
- the fresh water is supplied to the tubes 14 through a supply line 22 and a first claw 21, and there to several (two, three, four, five, six or more) parallel Pipes 14 distributed, flows in the opposite direction to the wastewater or in the same direction through the meandering tubes 14 to a second claw 21.
- the tubes 14 are guided substantially equidistant from each other, whereby a balanced heat transfer takes place over the surface.
- the tubes 14 are spaced apart both in the region in which they extend transversely to the slope of the trough bottom 12 and in the region in which they are parallel to the gradient.
- the distance of the tubes 14 is between 20mm and 30mm, for example 24mm (measured from center to center).
- the sections of the individual tubes 14 between the collecting pieces 21 are all of the same length, so that their flow resistance and thus also their flow rate are essentially the same.
- transitional tube 20 may be arranged for manufacturing reasons.
- the wastewater flows via a slightly inclined cover 4 to one side of the shower tray 10 toward an inlet region 33, and from this in turn, distributed over the width of the trough 12, via the trough bottom 12 to an outlet region 34 and from there a run 35.
- An edge region 32 which preferably leads around the shower tray 10, is in formed at an angle between about 40 ° to 70 ° obliquely.
- height adjustable feet 132 may be present.
- the lid 4 is formed at its lid edge 42 with a corresponding slope. As a result, the edge region 32 forms a cross-sectionally trapezoidal seat for the lid 4 and centers it in the shower tray 10.
- FIG. 2 shows a shower tray in a second embodiment in an exploded view. It is functionally the same elements in a slightly different configuration than in the FIG. 1 in front.
- the tub floor 12 has webs or ribs 31 for reinforcement.
- a metal plate hereinafter referred to as bottom plate 13 is arranged between the tub bottom 12 and the tubes 14 .
- This bottom plate 13 has cutouts 23 which correspond to the position of the ribs 31, ie each cut in the region of a rib 31, so that the bottom plate 13 can be fixed flat on the underside of the tub bottom 12.
- At the edge of the shower tray 10 can be bent down or molded side walls 37.
- FIG. 3 shows a cross section of the structure of a heat exchanger with a shower tray 10 made of aluminum , usually an aluminum alloy.
- the shower tray 10 is preferably made in one piece by a forming process, in particular hydroforming, and / or by cutting, bending and welding;
- the tub bottom 12 is made of this material.
- the tank bottom 12 is overflowed during operation with warm waste water 145.
- Below the trough 12 are tubes 14 with fresh water 144, for example in an arrangement according to the FIG. 1 or 2 , welded directly against the underside of the tub bottom 12, by laser welding.
- Contact areas of welding points 143 have a diameter d of preferably less than 2 mm. For example, the distance between welding points 143 is at least approximately 1mm (along the direction of the tube).
- the distance is the Welding points 143 in the range between 1.5mm and 2.5mm, especially at 2mm (measured from the center of a weld point to the middle of the next weld point, respectively). This results in a better heat transfer: a greater distance degrades the efficiency of the heat exchanger, a smaller distance does not improve it significantly.
- the diameter of a welding point is for example less than 2mm, in particular about 1mm.
- the tubes 14 are made of aluminum or an aluminum alloy. Preferably, they are also coated on the inside, for example with polyethylene (PE).
- the tubes 14 are composite tubes (bimetallic tubes, composite tubes, dual tubes) with an outer wall or outer layer 141 of aluminum or an aluminum alloy and with an inner wall or inner layer 142 of copper or a copper alloy.
- phosphorus deoxidized copper Cu-DHP
- Example composite tubes have a wall thickness of about 0.55 mm aluminum (alloy) and 0.25 mm copper (alloy) with an outer diameter of about 6.5 mm (1/4 "inch, 6.35mm) .
- the inner diameter is about 4.75mm
- the shower tray 10 and thus also the tub bottom 12 and the tubes 14 are anodized (anodized), in particular hard anodized, and thereby Abreibfest and yet thermally conductive.
- the edge of the tub, which is visible next to the lid 14, may be coated or painted in a different color.
- the anodization of composite pipes 14, these are closed at the ends, so that the inner layer of copper is not dissolved in the anodizing.
- FIG. 10 schematically shows shower trays 10 with different variants of outer edge regions 36.
- Such variants can be produced in the same form by forming, in particular hydroforming.
- the shape of the depression of the trough with the trough bottom 12 and the heat exchanger 1 is the same in these variants, an outer edge region 36 adjoining the depression is configured differently widely expanded in one or more directions.
- these outer edge portions 36 are substantially horizontal and form a tread.
- the footprint is 90cm by 90cm (standard size), or 90cm by 120cm, or 90cm by 140cm.
- additional side areas which are bent down to side walls 37 such as in the embodiment of FIGS. 8 and 9 to build.
- the shower tray 10 is made of stainless steel, in particular stainless steel, and tubes 14 are welded copper or a copper alloy.
- stainless steel in particular stainless steel
- tubes 14 are welded copper or a copper alloy.
- such an arrangement has a reduced efficiency as a heat exchanger.
- FIG. 4 shows for better understanding a cross section of the construction of a heat exchanger with a shower tray 10 made of steel , usually made of an enamelled steel.
- the shower tray 10 is preferably made in one piece by a forming process, and / or by cutting, bending and welding;
- the tub bottom 12 is made of this material.
- the tank bottom 12 is overflowed during operation with warm waste water 145.
- Below the trough 12 are tubes 14 with fresh water 144, for example in an arrangement according to the FIG. 1 or 2 , welded against the underside of a bottom plate 13, in particular by laser welding, or soldered. Contact areas of solder joints or welding points 143 in this case have a diameter d of preferably less than 2 mm, thereby standards for drinking water protection can be met.
- the bottom plate 13 in turn is glued by means of an adhesive layer 15 against the tub bottom 12.
- the material of the bottom plate 13 and tubes 14 is preferably substantially the same or the same, that is, for example, in each case an aluminum (alloy) or in each case a copper (alloy). As a result, they can be easily connected to each other, in particular by welding or soldering. If the material is aluminum or an aluminum alloy, the tubes 14 are, for example, composite tubes, as described above, ie at least on the outside of the tubes of aluminum or an aluminum alloy.
- the adhesive layer 15 causes on the one hand a compensation of different expansions of tub bottom 12 and bottom plate 13 when heated, and on the other hand, the heat transfer from the tub bottom 12 to the tubes 14.
- the adhesive layer 15 is formed according to a variant by an adhesive film, ie by a thin layer or film provided, adhesive material, for example of a thermoplastic material.
- adhesive material for example of a thermoplastic material.
- additives are for example powders of a metal (aluminum, copper, etc ...) or a carbide or boride (SiC, TiC, TiB 2 ).
- the adhesive layer 15 is an epoxy resin, which may also be mixed with one of said materials as an additive for improving the thermal conductivity.
- FIG. 5 shows accordingly a variant of FIG. 4 with metal particles 151 in the adhesive layer 15.
- the base material for the enamel layer 16 is mixed with a material for improving the thermal conductivity before enameling.
- this material is a stainless steel (inox), in particular a CrNi steel.
- the shower tray 10 In the production of the enamel layer, at least one base enamel layer, the shower tray 10 must be enamelled as a whole.
- ribs 31 may be welded or soldered below the trough bottom 12. Before gluing the bottom plate 13 with the tubes 14, the underside of the tub bottom 12 is sandblasted or removed there the enamel layer in other ways. The ribs 31 are then given a new corrosion protection instead of the removed enamel layer.
- FIG. 6 shows an embodiment in which the outlet 35 is arranged next to the effluent surface 17 acting as a heat exchanger.
- the drainage surface 17 forms in particular a rectangle (or a circle or an oval), and the drain is not arranged within this rectangular shape (or circular or oval shape).
- the entire drainage surface 17 is available as a heat exchanger surface.
- a more regular guidance of the example meandering tubes on the drainage surface is possible because there is no interruption of the rectangular (or circular or oval-shaped) surface through the drain. This also improves the heat transfer.
- FIG. 7 shows accordingly a bottom plate 13 with a substantially rectangular contour, wherein the tubes 14 are arranged for the connection of collecting pieces 21 (dashed lines) substantially outside this contour.
- the drain 35 may be arranged in particular in a projection 18 of the shower tray 10, so that the basic mass of the shower tray 10 are not affected. Only in the region of the projection 18 can be provided, for example, a corresponding opening in a wall 19, for example a lightweight wall, behind which lines, when installing the shower tray.
- the outlet region 34 is a groove or depression, which leads the waste water to the outlet 35.
- FIGS. 8 and 9 show a shower tray in a third embodiment in a plan view and a bottom view.
- the individual elements are, unless otherwise described, as in the embodiment of FIG. 1 designed with a tub made of aluminum or an aluminum alloy.
- a difference over FIG. 1 is that the tub bottom does not have a pronounced drainage channel towards the drain, but a transverse slope, for example in the form of a triangle.
- the bottom of the tank can have a gradient of 3.5% in the main direction of flow.
- additional reinforcing profiles 131 are present, which are firmly connected to the underside of the trough bottom 12, in particular by gluing, soldering or welding.
- the reinforcing profiles 131 are glued for manufacturing reasons on the underside of the trough bottom 12, for example with an epoxy adhesive.
- the reinforcing profiles 131 have a U-profile with additional flanges, which form the connection to the tub bottom.
- the reinforcing profiles 131 are respectively connected at the two ends of the two arms of the U-profile (viewed in cross section) with the underside of the tub bottom.
- the reinforcing profiles 131 extend parallel to sections of the tubes 14 and thereby encompass one or more of the tubes 14.
- the tubes 14 thus pass through the U-profile of the reinforcing profiles 131.
- the reinforcing profiles 131 stiffen the trough bottom and thus allow it to be made of thinner material shape.
- reinforcing profiles serve 131 as protection of the tubes 14 from damage to the construction, for example when parking the heat exchanger on an uneven surface.
- Ports 24 for the supply and discharge of water to / from the heat exchanger are arranged, for example, side by side on the same side wall 37.
- FIG. 11 shows a shower tray 10 with an undercut edge portion 38. This is a beveled support portion 39 opposite. These two areas form a seat for the lid 4.
- the edge is formed in the undercut region 38 on one side of the shower tray 10, viewed in a plane perpendicular to the edge cross-sectional plane, undercut. It thereby forms a recess, in which the edge of the lid 4 is located. This has the consequence that the cover 4 can not be moved vertically upwards at this point, but first a little, in the direction of the opposite side of the trough, must be pulled out of the indentation.
- the support region has an inclination of between 30 ° and 80 °, in particular between 45 ° and 70 ° and especially of 60 ° with respect to the normal (in the assembled state of the tub, wherein the upper edge of the tub is horizontal).
- the cover 4 thus rests on the support region 39 and can be lifted there without further ado. Due to the inclination of the support region 39, the cover 4 is pressed into the indentation under load.
- the design of the edge regions according to the FIG. 11 can with all described variants of shower trays, especially those of FIGS. 1 . 2 and 8th respectively 9 are combined.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Health & Medical Sciences (AREA)
- Public Health (AREA)
- Thermal Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electrochemistry (AREA)
- Epidemiology (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Health & Medical Sciences (AREA)
- Details Of Heat-Exchange And Heat-Transfer (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
- Laser Beam Processing (AREA)
Description
- Die Erfindung bezieht sich auf das Gebiet der Duschwannen sowie ein Verfahren zur Herstellung einer Duschwanne gemäss dem Oberbegriff der entsprechenden unabhängigen Patentansprüche.
- Eine derartige Duschwanne ist beispielsweise aus
WO 2010/088784 A1 derselben Anmelderin bekannt. Der Wärmetauscher weist eine ebene Deckplatte als Ablauffläche auf, über welche Abwasser abläuft. Die Deckplatte ist aus Chromstahl geformt, bildet den Boden der Duschwanne und kann integral mit der Duschwanne geformt sein. Entweder besteht die Platte aus zwei Schichten, von denen die eine profiliert und unter die andere platziert ist, wodurch mäandernde Kanäle zwischen den Platten definiert sind, oder Rohre, durch welche aufzuwärmendes Wasser fliesst, sind gegen eine Platte gelötet. -
DE 44 06 971 zeigt eine Duschwanne, an deren Unterseite durch das Aufschweissen von Rohren oder Profilen Kanäle angebracht sind, durch welche Kaltwasser fliesst.NL 1031082 -
EP 2 072 930 A2 zeigt eine beheizbare Bade- oder Duschwanne mit einem ersten Blech im Kontakt mit Abwasser und Heizrohren, oder mit einem zweiten Blech, wobei zwischen den beiden Blechen Hohlräume als Heizkanäle vorliegen. Dabei kann das erste Blech aus Aluminium oder einer Aluminiumlegierung hergestellt sein. -
US 2009/0266105 A1 offenbart einen Wärmetauscher aus Aluminium für einen Kühlschrank, bei welchem ein Rohr mittels Punktschweissen auf einer Platte fixiert wird, und anschliessend Rohre und Platte mit einer Farbschicht geschützt werden.WO 2009/030503 beschreibt die Herstellung von thermischen Solarkollektoren, bei denen Wärmefluidrohre mit einem Laser auf ein Absorberblech geschweisst sind. -
GB2420973 - Insgesamt ist bei bestehenden Wärmetauschern dieser Art die Bauhöhe zu hoch und die Reinigung schwierig. Die Reinigung ist auch technisch relevant, da die Sauberkeit des Wärmetauschers einen grossen Einfluss auf den Wirkungsgrad des Wärmetauschers hat. Ferner ist die Herstellung aufwendig und das Materialgewicht sehr hoch.
- Es ist deshalb Aufgabe der Erfindung, eine Duschwanne der eingangs genannten Art zu schaffen, welche eine vergleichsweise kleine Bauhöhe aufweist und einfach zu reinigen ist. Eine weitere Aufgabe ist, ein entsprechendes Herstellungsverfahren für eine Duschwanne zu schaffen.
- Diese Aufgabe lösen eine Duschwanne und ein Verfahren zur Herstellung einer Duschwanne mit den Merkmalen der entsprechenden unabhängigen Patentansprüche.
- Gemäss der Erfindung liegt eine Duschwanne mit einem Wärmetauscher vor, wobei der Wärmetauscher unterhalb der Duschwanne für eine Wärmerückgewinnung aus Abwasser zum Aufwärmen von Frischwasser angeordnet ist, wobei eine erste Wärmetauscheroberfläche im Kontakt mit dem Abwasser und eine zweite Wärmetauscheroberfläche im Kontakt mit dem Frischwasser steht, und die erste Wärmetauscheroberfläche den Boden oder einen Teil des Bodens der Duschwanne bildet. Dabei ist die Duschwanne aus Aluminium oder einer Aluminiumlegierung gefertigt. Als Aluminimumlegierungen werden Metalllegierungen betrachtet, welche einen Gewichtsanteil von mindestens 80% Aluminium aufweisen. Im Folgenden ist, wo von Aluminium die Rede ist, auch eine Aluminiumlegierung mit gemeint. Es ist auch möglich, die Wanne aus einem Material mit einer Wärmeleitfähigkeit von über 100 W/(mK) zu fertigen. Die zweite Wärmetauschoberfläche ist durch Rohre gebildet, welche durch Schweissen mit dem Boden der Duschwanne verbunden sind
- In nicht erfindungsgemässen Ausführungsformen, die zum Verständnis der Erfindung dienen, liegen anstelle von Rohren Zwischenräume zwischen dem Boden und einer oder mehreren Platten, beispielsweise aus Metall, vor. Dabei bilden die Zwischenräume Kanäle zur Führung des Frischwassers, wie in der bereits erwähnten
WO 2010/088784 beschrieben, welche hiermit durch Rückbezug aufgenommen wird, insbesondere mit derenFiguren 2-6 und9 und den entsprechenden Beschreibungsteilen. - Für alle Ausführungsformen gilt: um einen guten Wärmeübergang zu bewirken soll in den Rohren respektive den Kanälen eine turbulente Strömung vorliegen. Daher wird der Innendurchmesser der Rohre klein gehalten, oder es wird die Innenseite der Rohre profiliert, was beispielsweise auch durch Verformen der Rohre von aussen her geschehen kann. Durch solche Massnahmen steigt der Strömungswiderstand der Rohre, weshalb mehrere Rohre parallel geführt werden. Dabei ist die Länge der Rohre im wesentlichen gleich.
- In einer Ausführungsform sind die Rohre Kompositrohre (oder Dualrohre) mit einer äusseren Schicht aus Aluminium oder einer Aluminiumlegierung und einer Innenschicht aus Kupfer oder einer Kupferlegierung. Als Kupferlegierungen werden Metalllegierungen betrachtet, welche einen Gewichtsanteil von mindestens 50% Kupfer aufweisen. Im Folgenden ist, wo von Kupfer die Rede ist, auch eine Kupferlegierung mit gemeint.
- In einer anderen Ausführungsform, die zum Verständnis der Erfindung beiträgt, ist ein Kupferrohr auf den Wannenboden aus Aluminium geschweisst, insbesondere mittels Laserschweissen. Dazu wird vorzugsweise vorgängig eine schweissbare Anodisierungsschicht auf dem Wannenboden gebildet. Die Duschwanne und die Aussenseite der Rohre sind anodisiert. Während des Anodisierens sind die Rohre beispielsweise mit einer Kappe geschlossen, damit die Kupferschicht in den Rohren nicht durch das Anodisierungsbad aufgelöst wird. Vorzugsweise geschieht das Anodisieren nach dem Schweissen, wodurch der Schweissvorgang vereinfacht wird. Umgekehrt wird dann aber das Verbinden der Rohre mit Anschlusselementen aus Kupfer nach dem Anodisieren umständlicher, da die Entstehung eines galvanischen Elementes verhindert werden soll.
- In einer Ausführungsform weist ein Randbereich der Duschwanne eine weitere oder eine verstärkte Beschichtung auf, insbesondere eine durch Pulverbeschichtung, beispielsweise mit Aluminiumoxid, erzeugte Schicht oder eine Lackschicht. Damit ist eine erhöhte Abriebfestigkeit im Randbereich erzielbar.
- In einer Ausführungsform weist die ganze Duchschwanne eine Beschichtung auf, welche einen Korrosionsschutz oder Verschleissschutz, und/oder eine Benetzung der Oberfläche ermöglicht (hydrophile Beschichtung). Die Duschwanne wird durch einen Umformprozess geformt, insbesondere mittels Tiefziehen oder mittels Hydroforming (Innenhochdruckumformung) oder mittels superplastischer Verformung. Sie kann zusätzlich auch durch Biegen und Verschweissen einzelner Abschnitte der Duschwanne gebildet sein.
- Die Verwendung von Aluminium als Grundmaterial führt zu einer Reihe von sich synergistisch ergänzenden Vorteilen, welche den Wirkungsgrad und die Herstellbarkeit verbessern.
- Indem für den Wannenboden und die Rohre dasselbe Material verwendet wird, kann die Verbindung durch Löten oder Schweissen einfach gestaltet werden. Insbesondere ist das Laserschweissen von guter Qualität möglich. Dadurch verbessert sich die Qualität und die Lebensdauer der Vorrichtung.
- Die Wärmeleitfähigkeit von Aluminium ist vergleichsweise hoch, was den Wirkungsgrad verbessert.
- Die anodische Passivierung von Aluminium führt - im Gegensatz zu einer Beschichtung mit Lack oder Email - zu einer hydrophilen, dünnen Schutzschicht mit gutem Wärmeübergang, was den Wirkungsgrad verbessert.
- Durch die Verwendung von Kompositrohren mit einer Innenbeschichtung respektive einem Innenmantel aus Kupfer können auch Alurohre im Sanitärbereich eingesetzt werden. Indem diese Rohre aussen aus Aluminium sind, können Sie mit dem Wannenboden aus Aluminium verbunden werden, bevor beide gemeinsam anodisiert werden. Falls die Rohre nicht aus Aluminium wären, müsste der Wannenboden bereits vor dem Verbinden mit den Rohren anodisiert werden, was wiederum das Schweissen erschwert.
- Aluminium ist besser umformbar als Stahl. Damit lässt sich der Auslaufbereich schmaler gestalten, wodurch die aktive Fläche des Wärmetauschers grösser wird als dies bei beispielsweise einer Stahlwanne ähnlicher Form möglich ist. Auch damit findet also eine Verbesserung des Wirkungsgrades statt.
- Zudem lassen sich schärfere Konturen in den vier Ecken der Duschwanne formen, so dass gemäss einer Ausführungsform kein Schneiden und Schweissen oder keine weiteren Elemente als "Lückenfüller" für den Einbau erforderlich sind.
- Aluminium ist mehr als 3 mal leichter als Kupfer und etwas weniger als 3 mal leichter als Stahl dies führt zu ganz erheblichen Gewichtsersparniss für den Tansport zur Baustelle erleichtert auch zusätzlich den Einbau zur präzisen Positionierung der Wanne.
- Vorteilhaft ist die Kombination von Hydroforming zum Formen der Wanne mit Anodisieren als Oberflächenbehandlung: Ziehspuren an der Oberseite der Wanne, welche bei einem normalen Umformen mit Stempel und Matrize entstehen, müssten nachbearbeitet oder durch ein materialauftragendes Verfahren (Beschichten, Lackieren) kaschiert werden. Beim Hydroforming einer Wanne entstehen im Wesentlichen keine solchen Ziehspuren (oder nicht in einem Bereich, wo sie stören), und es kann somit eine Anodisierung durchgeführt werden, ohne dass die Wannenoberfläche nachbearbeitet werden muss.
- Beim Umformen, insbesondere durch Hydroforming, können verschiedene Varianten von Duschwannen in derselben Form hergestellt werden. Diese Varianten weisen dieselbe Form der Vertiefung mit dem Wannenboden und dem Wärmetauscher auf, aber unterschiedliche grosse äussere Randbereiche als Stehflächen um diese herum. Auf diese Weise ist also ein Satz von Duschwannen, aufweisend unterschiedliche Varianten, herstellbar.
- Ein weiterer Vorteil der Herstellung mittels Hydroforming ist, das hinterschnittige Partien besonders einfach, also ohne Verwendung von Schiebern, geformt werden können.
- In einer Ausführungsform weist die Duschwanne einen Deckel auf, und ferner einen ersten Rand und einen zweiten Rand, wobei der erste und der zweite Rand einander gegenüber liegen, und wobei am ersten Rand ein geneigter Abstützbereich zum Abstützen des Deckels vorliegt, und am zweiten Rand der Duschwanne, welcher dem ersten Rand gegenüber liegt, ein hinterschnittiger Randbereich vorliegt. Durch die Neigung im Abstützbereich wird der Deckel bei Belastung in den hinterschnittigen Bereich hinein gedrückt. Im Abstützbereich liegen vorzugsweise keine hinterschnittigen Bereiche vor und ist der Deckel ohne weiteres nach oben anhebbar. Im hinterschnittigen Bereich hingegen ist der Deckel nicht anhebbar, ohne dass vorher der Deckel in horizontaler Richtung, zum zweiten Rand hin, aus dem hinterschnittigen Bereich gezogen wird.
- In einer Ausfiihrungsform sind an der Unterseite der Duschwanne Verstärkungsprofile angeordnet. Damit kann die Duschwanne dünner und leichter gestaltet werden. Die Verstärkungsprofile können mit der Duschwanne verschweisst oder an diese geklebt sein. Die Verstärkungsprofile können ein U-Profil aufweisen und so eines oder mehrere der Rohre umfangen respektive überbrücken. Dies bedingt, dass die Verstärkungsprofile nach dem Anbringen der Rohre an der Duschwanne angebracht werden.
- Zum Herstellen einer Duschwanne werden die folgenden Schritte ausgeführt:
- Formen eines Aluminiumrohlings durch einen Umformprozess zur Form der Duschwanne, insbesondere durch Hydroforming;
- Optional: Umformen, insbesondere Biegen, und Verschweissen einzelner Abschnitte des Rohlings;
- Aufschweissen von Rohren, welche mindestens an ihrer Aussenseite aus Aluminium bestehen, an die Unterseite eines Wannenbodens;
- Anodisieren der Duschwanne und der Rohre (wobei beim Anodisieren die Rohrenden vorzugsweise abgedeckt sind, vor allem wenn die Rohre aus Aluminium an der Innenseite eine Schicht aus Kupfer aufweisen);
- optional: Anbringen der Verstärkungsprofile.
- In einer Ausführungsform kann das Verfahren die weiteren Schritte aufweisen:
- Anschliessen der Rohre an Sammelstücke oder an Übergangsrohre zu Sammelstücken aus einem anderen Metall als dem Aussenmaterial der Rohre;
- in Bereichen von Verbindungen zwischen den Rohren und den Sammelstücken respektive Übergangsrohren, Herstellen einer elektrischen Isolationsschicht an der Aussenseite dieser Bereiche.
- Das Verfahren zum Herstellen einer Duschwanne kann, insbesondere bei der Verwendung von Hydroforming, wiederholt durchgeführt werden, wobei Duschwannen mit unterschiedlich weit ausgedehnten äusseren Randbereichen hergestellt werden, wobei solche äusseren Randbereiche an Randbereiche einer Vertiefung der Duschwanne anschliessen. Diese äusseren Randbereiche bilden nach Einbau der Duschwanne eine Stehfläche. Es sind also mit demselben Formwerkzeug Duschwannen für Duschen mit unterschiedlich grossen Stehflächen herstellbar.
- Der Begriff "Duschwanne" wird in dieser Anmeldung auch als den Begriff "Badewanne" umfassend verstanden. In einer weiteren Ausführungsform ist also die Duschwanne eine Badewanne. In diesem Fall weist der Wärmetauscher beispielsweise eine Breite zwischen 20cm und 70cm und eine Länge zwischen 80cm und 200cm.
- In den Ausführungsformen beträgt ein Rohrabstand zwischen parallel verlaufenden Rohren des Wärmetauschers beispielsweise 1cm bis 5cm oder 2cm bis 5cm, insbesondere mindestens annähernd 2.4cm (von Mitte zu Mitte der Rohre gemessen). Im Gegensatz zu Rohren von Wärmetauschern in Solarkollektoren, wo höhere Temperaturgradienten vorliegen, ist der Rohrabstand insbesondere kleiner als 7cm. Ferner sind, ebenfalls im Gegensatz zu Rohren von Wärmetauschern in Solarkollektoren, beispielsweise auch die Abstände zwischen Schweisspunkten rund 2mm (von Mitte zu Mitte der Schweisspunkte gemessen), wobei beispielsweise die Schweisspunkte selber einen Durchmesser von weniger als 2mm aufweisen, und sind die Rohrdurchmesser kleiner, d.h. mit Innendurchmessern zwischen 4mm und 10mm, insbesondere 4.75mm.
- In den Ausführungsformen können beispielsweise Sammelstücke, an welchen die Rohre angeschlossen sind, ausserhalb der Ablauf-fläche angeordnet sein.
- Damit wird es möglich, dass eine möglichst grosse Fläche der Ablauffläche als Wärmetauscher wirkt.
- In Ausführungsformen beträgt das Gefälle des Wannenbodens beispielsweise zwischen 3% und 4.5%, insbesondere 3.5%. Dies gilt für den Wannenboden im montierten Zustand. Unter der Annahme, dass die Ränder der Wanne horizontal zu montieren sind, gilt dies also auch für den Winkel zwischen den oberen Rändern der Wanne und dem Wannenboden. Mit diesem Gefälle ergibt sich ein besonders guter Wärmeübergang, unerwarteterweise besser als bei einem kleineren Winkel, wie beispielsweise 2%.
- Weitere bevorzugte Ausführungsformen gehen aus den abhängigen Patentansprüchen hervor.
- Im folgenden wird der Erfindungsgegenstand anhand von bevorzugten Ausführungsbeispielen, welche in den beiliegenden Zeichnungen dargestellt sind, näher erläutert. Es zeigen jeweils schematisch:
- Figur 1
- eine Duschwanne in einer ersten Ausführungsform;
- Figur 2
- eine Duschwanne in einer zweiten Ausführungsform;
- Figur 3
- einen Querschnitt des Aufbaus eines Wärmetauschers mit einer Duschwanne aus Aluminium;
- Figuren 4 und 5
- zum besseren Verständnis der Erfindung Querschnitte des Aufbaus eines Wärmetauschers mit einer Duschwanne aus Stahl;
- Figur 6
- eine Duschwanne mit einer Auskragung zur Anordnung eines Ablaufs;
- Figur 7
- eine Bodenplatte mit Wärmetauscherrohren;
- Figuren 8 und 9
- eine Duschwanne in einer dritten Ausführungsform;
- Figur 10
- Varianten von Randbereichen zu einer Duschwanne; und
- Figur 11
- eine Duschwanne mit einem hinterschnittigen Randbereich.
- Die in den Zeichnungen verwendeten Bezugszeichen und deren Bedeutung sind in der Bezugszeichenliste zusammengefasst aufgelistet. Grundsätzlich sind in den Figuren gleiche Teile mit gleichen Bezugszeichen versehen.
-
Figur 1 zeigt eine Duschwanne 10 in einer ersten Ausführungsform in einer Explosionszeichnung. Die Duschwanne 10 ist als Wärmetauscher 1 ausgebildet, indem ein Wannenboden 12, der während des Duschens von Abwasser überströmt wird, wärmeleitend mit Rohren 14 verbunden ist, durch welche Frischwasser geführt wird. Die Rohre 14 erstrecken sich dazu über einen möglichst grossen Teil des Wannenbodens 12. Das Frischwasser wird den Rohren 14 durch eine Zuführleitung 22 und ein erstes Sammelstück 21 zugeführt, und dort auf mehrere (zwei, drei, vier, fünf, sechs oder mehr) parallele Rohre 14 verteilt, fliesst in Gegenrichtung zum Abwasser oder in dieselbe Richtung durch die mäandernden Rohre 14 zu einem zweiten Sammelstück 21. Dabei sind die Rohre 14 im wesentlichen äquidistant zueinander geführt, wodurch eine ausgeglichene Wärmeübertragung über die Fläche stattfindet. In der gezeigten Ausführungsform sind die Rohre 14 sowohl im Bereich, in welchem sie quer zum Gefälle des Wannenbodens 12 verlaufen, als auch im Bereich, in welchem sie parallel zum Gefälle verlaufen, voneinander beabstandet. Der Abstand der Rohre 14 beträgt zwischen 20mm und 30mm, beispielsweise 24 mm (von Mitte zu Mitte gemessen). Die Abschnitte der einzelnen Rohre 14 zwischen den Sammelstücken 21 sind alle gleich lang, so dass ihr Strömungswiderstand und damit auch ihr Durchfluss um Wesentlichen gleich ist. Am Übergang zwischen Rohren 14 und Sammelstücken 21 können aus fertigungstechnischen Gründen Übergangsrohr 20 angeordnet sein. Im Betrieb der Dusche fliesst das Abwasser über einen leicht geneigten Deckel 4 zu einer Seite der Duschwanne 10 hin zu einem Einlaufbereich 33, und von diesem wiederum, über die Breite des Wannenbodens 12 verteilt, über den Wannenboden 12 zu einem Auslaufbereich 34 und von dort zu einem Ablauf 35. Ein Randbereich 32, der vorzugsweise um die Duschwanne 10 herum führt, ist in einem Winkel zwischen etwa 40° bis 70° schräg ausgebildet. Zur Nivellierung der Duschwanne 10 bei der Installation können höhenverstellbare Füsse 132 vorliegen. Der Deckel 4 ist an seinem Deckelrand 42 mit einer korrespondierenden Schräge ausgebildet. Dadurch bildet der Randbereich 32 einen im Querschnitt trapezförmigen Sitz für den Deckel 4 und zentriert diesen in der Duschwanne 10. -
Figur 2 zeigt eine Duschwanne in einer zweiten Ausführungsform in einer Explosionszeichnung. Es liegen von der Funktion her dieselben Elemente in etwas anderer Ausgestaltung als bei derFigur 1 vor. Zusätzlich liegen vor: Der Wannenboden 12 weist Stege oder Rippen 31 zur Verstärkung auf. Zwischen dem Wannenboden 12 und den Rohren 14 ist eine Blechplatte, im Folgenden Bodenplatte genannt, 13 angeordnet. Diese Bodenplatte 13 weist Ausschnitte 23 auf, welche mit der Lage der Rippen 31 korrespondieren, d.h. jeweils im Bereich einer Rippe 31 ausgeschnitten sind, so dass die Bodenplatte 13 flach auf die Unterseite des Wannenbodens 12 befestigt werden kann. Am Rand der Duschwanne 10 können heruntergebogene oder angeformte Seitenwände 37 vorliegen. -
Figur 3 zeigt einen Querschnitt des Aufbaus eines Wärmetauschers mit einer Duschwanne 10 aus Aluminium, in der Regel einer Aluminiumlegierung. Die Duschwanne 10 ist durch einen Umformprozess, insbesondere Innenhochdruckumformen (Hydroforming) vorzugsweise einstückig gefertigt, und/oder durch Schneiden, Biegen und Schweissen; somit ist auch der Wannenboden 12 aus diesem Material. Der Wannenboden 12 ist im Betrieb mit warmem Abwasser 145 überströmt. Unterhalb des Wannenbodens 12 sind Rohre 14 mit Frischwasser 144, beispielsweise in einer Anordnung gemäss derFigur 1 oder2 , direkt gegen die Unterseite des Wannenbodens 12 geschweisst, und zwar durch Laserschweissen. Kontaktbereiche von Schweisspunkten 143 weisen dabei einem Durchmesser d von vorzugsweise weniger als 2 mm auf. Der Abstand zwischen Schweisspunkten 143 beträgt beispielsweise mindestens annähernd 1mm (entlang der Richtung des Rohres). In einer Ausführungsform liegt der Abstand der Schweisspunkte 143 im Bereich zwischen 1.5mm und 2.5mm, insbesondere bei 2mm (jeweils von der Mitte eines Schweisspunktes bis zur Mitte des nächsten Schweisspunktes gemessen). Damit ergibt sich ein besserer Wärmeübergang: ein grösserer Abstand verschlechtert den Wirkungsgrad des Wärmetauschers, ein kleinerer Abstand verbessert ihn nicht wesentlich. Der Durchmesser eines Schweisspunktes ist dabei beispielsweise kleiner als 2mm, insbesondere ca. 1mm. Die Rohre 14 sind aus Aluminium oder einer Aluminiumlegierung gefertigt. Vorzugsweise sind sie zudem an der Innenseite beschichtet, beispielsweise mit Polyethylen (PE). In einer anderen Ausführungsform sind die Rohre 14 Kompositrohre (Bimetallrohre, Verbundrohre, Dualrohre) mit einer äusseren Wandung oder Aussenschicht 141 aus Aluminium oder einer Aluminiumlegierung und mit einer inneren Wandung oder Innenschicht 142 aus Kupfer oder einer Kupferlegiereung., beispielsweise aus durch Phosphor desoxydiertem Kupfer (Cu-DHP). Beispielhaft verwendbare Kompositrohre weisen eine Wandstärke von ca. 0.55 mm Aluminium(legierung) und 0.25 mm Kupfer(legierung) bei einem Aussendurchmesser von ca. 6.5 mm auf (1/4" Zoll; 6.35mm). Der Innendurchmesser beträgt dabei ca. 4.75mm - Die Duschwanne 10 und damit auch der Wannenboden 12 und die Rohre 14 sind anodisiert (eloxiert), insbesondere hartanodisiert, und dadurch abreibfest und gleichwohl wärmeleitend. Zusätzlich zur Anodisierung kann der Rand der Wanne, der neben dem Deckel 14 sichtbar ist, in einer anderen Farbe beschichtet respektive lackiert sein.
- Bei der Herstellung der Duschwanne 10 werden beim Anodisieren von Kompositrohren 14 diese an den Enden verschlossen, damit die Innenschicht aus Kupfer nicht im Anodisierungsbad aufgelöst wird.
-
Figur 10 zeigt schematisch Duschwannen 10 mit verschiedene Varianten von äusseren Randbereichen 36. Solche Varianten sind in derselben Form durch Umformen, insbesondere Hydroforming herstellbar. Die Form der Vertiefung der Wanne mit dem Wannenboden 12 und dem Wärmetauscher 1 ist bei diesen Varianten dieselbe, ein an die Vertiefung anschliessender äusserer Randbereich 36 ist in eine oder mehrere Richtungen unterschiedlich weit ausgedehnt gestaltet. Bei montierter Duschwanne 10 sind diese äusseren Randbereiche 36 im wesentlichen horizontal und bilden eine Trittfläche. Beispielsweise sind in dieser Weise Varianten herstellbar, bei denen die Grundfläche 90cm mal 90cm beträgt (Standardgrösse), oder 90cm mal 120cm, oder 90cm mal 140cm. Nicht dargestellt sind optionale seitliche Zusatzbereiche, welche nach unten gebogen werden, um Seitenwände 37 wie beispielsweise in der Ausführungsform derFiguren 8 und 9 zu bilden. - In einer nicht erfindungsgemässen Ausführungsform, die zum Verständnis der Erfindung beiträgt, ist die Duschwanne 10 aus Edelstahl rostfrei, insbesondere CrNi-Stahl, und sind Rohre 14 aus Kupfer oder einer Kupferlegierung aufgeschweisst. Eine solche Anordnung weist aber einen verringerten Wirkungsgrad als Wärmetauscher auf.
-
Figur 4 zeigt zum besseren Verständnis einen Querschnitt des Aufbaus eines Wärmetauschers mit einer Duschwanne 10 aus Stahl, in der Regel aus einem emaillierbaren Stahl. Die Duschwanne 10 ist durch einen Umformprozess vorzugsweise einstückig gefertigt, und/oder durch Schneiden, Biegen und Schweissen; somit ist auch der Wannenboden 12 aus diesem Material. Der Wannenboden 12 ist im Betrieb mit warmem Abwasser 145 überströmt. Unterhalb des Wannenbodens 12 sind Rohre 14 mit Frischwasser 144, beispielsweise in einer Anordnung gemäss derFigur 1 oder2 , gegen die Unterseite einer Bodenplatte 13 geschweisst, insbesondere durch Laserschweissen, oder gelötet. Kontaktbereiche von Lötstellen oder Schweisspunkten 143 weisen dabei einem Durchmesser d von vorzugsweise weniger als 2 mm auf Dadurch können Normen für den Trinkwasserschutz eingehalten werden. Die Bodenplatte 13 wiederum ist mittels einer Klebeschicht 15 gegen den Wannenboden 12 geklebt. Auf der oberen, d.h. abwasserseitigen Seite der Wannenboden 12 ist eine Deckschicht, typischerweise eine Lack- oder Emailleschicht 16 aufgebracht. - Das Material von Bodenplatte 13 und Rohren 14 ist vorzugsweise im Wesentlichen dasselbe oder gleich geartet, also beispielsweise jeweils eine Aluminium(legierung) oder jeweils eine Kupfer(legierung). Dadurch lassen sie sich einfach miteinander verbinden, insbesondere durch Schweissen oder Löten. Falls das Material Aluminium oder eine Aluminiumlegierung ist, sind die Rohre 14 beispielsweise Kompositrohre, wie oben beschrieben, also zumindest an der Aussenseite der Rohre aus Aluminium oder einer Aluminiumlegierung.
- Die Klebeschicht 15 bewirkt einerseits einen Ausgleich unterschiedlicher Ausdehnungen von Wannenboden 12 und Bodenplatte 13 bei Erwärmung, und andererseits der Wärmeübertragung vom Wannenboden 12 an die Rohre 14. Die Klebeschicht 15 ist gemäss einer Variante durch einen Klebefilm gebildet, d.h. durch ein als dünne Schicht oder Folie bereitgestelltes, klebendes Material, beispielsweise aus einem thermoplastischen Material. Um die Wärmeleitfähigkeit des Klebefilms zu verbessern kann er mit Zusatzstoffen zur Verbesserung seiner Wärmeleitfähigkeit versetzt oder bestreut (an einer oder an beiden Seiten) sein. Solche Zusatzstoffe sind beispielsweise Pulver aus einem Metall (Aluminium, Kupfer, etc...)oder einem Carbid oder Borid (SiC, TiC, TiB2).
- Gemäss einer anderen Variante ist die Klebeschicht 15 ein Epoxidharz, welches ebenfalls mit einem der genannten Materialien als Zusatzstoff zur Verbesserung der Wärmeleitfähigkeit versetzt sein kann.
Figur 5 zeigt dem entsprechend eine Variante derFigur 4 mit Metallpartikeln 151 in der Klebeschicht 15. - Falls die Deckschicht eine Emailleschicht 16 ist, so ist gemäss einer Ausführungsform der Grundstoff für die Emailleschicht 16 vor dem Emaillieren mit einem Material zur Verbesserung der Wärmeleitfähigkeit versetzt.
- Gemäss einer Ausführungsform ist dieses Material ein Edelstahl rostfrei (Inox), insbesondere ein CrNi-Stahl.
- Beispielhafte Ausführungsformen für wärmeleitende Emailleschichten sind:
- Beispiel 1: Mischung aus handelsüblichem Grundemailschlicker und 50 Gew.-% Edelstahlpulver Cold 100. Ergebnis nach Einbrennen bei 850 °C auf einer Duschwanne: Die Schichtstärke lag bei 150 µm und die Oberfäche war glatt geschmolzen. Die Haftung nach EN 10209 Annex D lag bei 1. Cold 100 ist ein Material mit 19,1 % Ni, 20 % Cr, und 6,3 % Mo.
- Beispiel 2: Mischung aus handelsüblichem säurefestes Direktemail und 30 Gew.-% Edelstahlpulver 304 LHD. Ergebnis nach Einbrennen bei 830 °C auf einer Duschwanne: Die Schichtstärke lag bei 100 µm und die Oberfläche war glatt geschmolzen. Die Haftung nach EN 10209 Annes D lag bei 1. 304 LHD ist ein Material mit 11,8 % Ni und 19 % Cr.
- Beispiel 3: Mischung aus handelsüblichem Titanweiß-Deckemail und 20 Gew.-% 316 LHD. Ergebnis nach Einbrennen bei 820 °C auf einer Duschwanne: Die Schichtstärke des Titanweißemails lag bei 150 µm. Die Oberfläche war glatt geschmolzen und durch die Edelstahlpartikel leicht eingefärbt. 316 LHD ist ein Material mit 12,7 % Ni, 17 % Cr und 2,2 % Mo.
- Beispiel 4: Mischung aus handelsüblichem Grundemail und 70 Gew.-% Edelstahlpulver 434 LHC. Ergebnis nach Einbrennen bei 850 °C auf einer Duschwanne: Die Haftung nach EN 10209 Annex D lag bei 2. Die Oberfläche war gleichmäßig matt. 434 LHC ist ein Material, mit 16,8 % Cr und 1,0 % Mo.
- Bei der Herstellung der Emailschicht, zumindest einer Grundemailschicht, muss die Duschwanne 10 als ganzes emailliert werden. Um eine Deformation des Wannenbodens 12 bei den hohen Temperaturen (850 °C) beim Emaillieren zu verhindern, können Rippen 31 unterhalb des Wannenbodens 12 angeschweisst- oder gelötet sein. Vor dem Aufkleben der Bodenplatte 13 mit den Rohren 14 wird die Unterseite des Wannenbodens 12 sandgestrahlt oder dort die Emailschicht auf andere Weise entfernt. Die Rippen 31 erhalten anschliessend einen neuen Korrosionsschutz anstelle der entfernten Emailschicht.
-
Figur 6 zeigt eine Ausführungsform, in welcher der Ablauf 35 neben der als Wärmetauscher wirkenden Ablauffläche 17 angeordnet ist. Die Ablauffläche 17 bildet insbesondere ein Rechteck (oder einen Kreis oder ein Oval), und der Ablauf ist nicht innerhalb dieser Rechteckform (oder Kreis- respektive Ovalform) angeordnet. Somit steht die ganze Ablauffläche 17 als Wärmetauscherfläche zur Verfügung. Ferner ist auch eine regelmässigere Führung der beispielsweise mäandernden Rohre über die Ablauffläche möglich, weil keine Unterbrechung der rechteckigen (oder kreisförmigen oder ovalförmigen) Fläche durch den Ablauf vorliegt. Auch dadurch ist der Wärmeübergang verbessert. -
Figur 7 zeigt dem entsprechend eine Bodenplatte 13 mit einer im Wesentlichen rechteckigen Kontur, wobei die Rohre 14 zum Anschluss von Sammelstücken 21 (strichliert) im Wesentlichen ausserhalb dieser Kontur angeordnet sind. - Der Ablauf 35 kann insbesondere bei einer Auskragung 18 der Duschwanne 10 angeordnet sein, so dass die Grundmasse der Duschwanne 10 nicht tangiert sind. Lediglich im Bereich der Auskragung 18 kann beim Einbau der Duschwanne beispielsweise eine entsprechende Öffnung in einer Wand 19, beispielsweise einer Leichtbauwand, hinter welcher Leitungen geführt sind, vorzusehen sein. Der Auslaufbereich 34 ist eine Rinne oder Vertiefung, welche das Abwasser zum Ablauf 35 führt. Eine Auskragung 18 und die weiteren hier bezüglich den
Figuren 6 und 7 beschriebenen Merkmale können mit sonstigen Merkmalen der Ausführungsformen gemäss derFigur 1 wie auch derFigur 2 kombiniert sein. -
Figuren 8 und 9 zeigen eine Duschwanne in einer dritten Ausführungsform in einer Aufsicht und einer Untersicht. Die einzelnen Elemente sind, soweit nicht anders beschrieben, wie in der Ausführungsform derFigur 1 ausgestaltet, mit einer Wanne aus Aluminium oder einer Aluminiumlegierung. Ein Unterschied gegenüberFigur 1 ist, dass der Wannenboden keinen ausgeprägten Ablaufkanal zum Ablauf hin aufweist, sondern ein Quergefälle, beispielsweise in Form eines Dreieckes. Der Wannenboden kann in der Hauptfliessrichtung ein Gefälle von 3.5% aufweisen. Im weiterer Unterschied zur Ausführungsform derFigur 1 ist, dass hier zusätzlich Verstärkungsprofile 131 vorliegen, welche mit der Unterseite des Wannenbodens 12 fest verbunden sind, insbesondere durch Kleben, Löten oder Schweissen. Im gezeigten Beispiel sind die Verstärkungsprofile 131 aus fertigungstechnischen Gründe auf die Unterseite des Wannenbodens 12 geklebt, beispielsweise mit einem Epoxidkleber. Die Verstärkungsprofile 131 weisen ein U-Profil mit zusätzlichen Flanschen auf, welche die Verbindung zum Wannenboden bilden. Die Verstärkungsprofile 131 sind jeweils an den beiden Enden der beiden Arme des U-Profiles (im Querschnitt betrachtet) mit der Unterseite des Wannenbodens verbunden. Die Verstärkungsprofile 131 erstrecken sich parallel zu Abschnitten der Rohre 14 und umfangen dabei eines oder mehrere der Rohre 14. Die Rohre 14 führen also durch das U-Profil der Verstärkungsprofile 131. Die Verstärkungsprofile 131 versteifen den Wannenboden und erlauben somit, diesen aus dünnerem Material zu gestalten. Zudem dienen die Verstärkungsprofile 131 als Schutz der Rohre 14 vor Beschädigung auf dem Bau, beispielsweise beim Abstellen des Wärmetauschers auf einer unebenen Fläche. Anschlüsse 24 für die Zuleitung und Ableitung von Wasser zum/vom Wärmetauscher sind beispielsweise nebeneinander an derselben Seitenwand 37 angeordnet. -
Figur 11 zeigt eine Duschwanne 10 mit einem hinterschnittigen Randbereich 38. Dieser liegt einem abgeschrägten Abstützbereich 39 gegenüber. Diese beiden Bereiche bilden einen Sitz für den Deckel 4. Der Rand ist im hinterschnittigen Bereich 38 an einer Seite der Duschwanne 10, in einer senkrecht zum Rand verlaufenden Querschnittsebene betrachtet, hinterschnittig ausgeformt. Er bildet dadurch eine Einbuchtung, in welcher der Rand des Deckels 4 liegt. Dies hat zur Folge, dass der Deckel 4 sich an dieser Stelle nicht senkrecht nach oben bewegen werden kann, sondern dazu zuerst ein wenig, in Richtung der gegenüberliegenden Seite der Wanne, aus der Einbuchtung gezogen werden muss. Dies wiederum verhindert, dass bei einer Belastung des Deckels 4 auf der gegenüberliegenden Seite der (gewollt?) Deckel im Äbstützbereich 39 nach unten abrutscht, als Ganzes kippt und an der Seite mit der Einbuchtung angehoben wird. Der Abstützbereich weist gegenüber der Normalen (im montierten Zustand der Wanne, wobei der obere Rand der Wanne horizontal verläuft) eine Neigung zwischen 30° und 80° auf, insbesondere zwischen 45° und 70° und speziell von 60° auf. Der Deckel 4 liegt also auf dem Abstützbereich 39 auf und kann dort ohne weiteres angehoben werden. Durch die Neigung des Abstützbereiches 39 wird der Deckel 4 bei Belastung in die Einbuchtung hinein gedrückt. Die Ausgestaltung der Randbereiche gemäss derFigur 11 kann mit allen beschriebenen Varianten von Duschwannen, insbesondere jenen derFiguren 1 ,2 und8 respektive 9 kombiniert werden.
Claims (7)
- Duschwanne (10) mit einem Wärmetauscher (1), wobei der Wärmetauscher (1) unterhalb der Duschwanne (10) für eine Wärmerückgewinnung aus Abwasser zum Aufwärmen von Frischwasser angeordnet ist, wobei eine erste Wärmetauscheroberfläche (17) im Kontakt mit dem Abwasser und eine zweite Wärmetauscheroberfläche im Kontakt mit dem Frischwasser steht, und die erste Wärmetauscheroberfläche (17) den Boden oder einen Teil des Bodens der Duschwanne (10) bildet, und die Duschwanne aus Aluminium oder einer Aluminiumlegierung gefertigt ist, und die zweite Wärmetauschoberfläche durch Rohre (14) gebildet ist, welche mindestens an ihrer Aussenseite aus Aluminium oder einer Aluminiumlegierung bestehen, dadurch gekennzeichnet, dass die Rohre (14) durch mittels Laserschweissen erzeugter Schweisspunkte mit dem Boden der Duschwanne (10) verschweisst sind und die Duschwanne (10) und die Aussenseite der Rohre (14) anodisiert sind.
- Duschwanne (10) gemäss Anspruch 1, wobei die Rohre (14) Kompositrohre sind mit einer äusseren Schicht aus Aluminium oder einer Aluminiumlegierung und einer Innenschicht aus Kupfer oder einer Kupferlegierung.
- Duschwanne (10) gemäss Anspruch 1 oder 2, wobei die Schweisspunkte jeweils einen Kontaktbereich zwischen Rohr und Boden mit einem Durchmesser von weniger als 2mm aufweisen und/oder ein Abstand zwischen Mittelpunkten der Schweisspunkte im Bereich zwischen 1.5mm und 2.5mm, insbesondere bei 2mm liegt.
- Duschwanne (10) gemäss einem der vorangehenden Ansprüche, mit einem Deckel (4), wobei die Duschwanne (10) aufweist: einen ersten Rand und einen zweiten Rand der Duschwanne, wobei der erste und der zweite Rand einander gegenüber liegen, und wobei am ersten Rand ein geneigter Abstützbereich (39) zum Abstützen des Deckels (4) vorliegt, und am zweiten Rand der Duschwanne, welcher dem ersten Rand gegenüber liegt, ein hinterschnittiger Randbereich (38) vorliegt.
- Verfahren zum Herstellen einer Duschwanne (10) nach einem der vorhergehenden Ansprüche, aufweisend die Schritte• Formen eines Aluminiumrohlings durch einen Umformprozess, insbesondere Hydroforming, zur Form der Duschwanne (10);• Aufschweissen der Rohre (14) durch mittels Laserschweissen erzeugter Schweisspunkte an die Unterseite eines Wannenbodens der Duschwanne (10);• Anodisieren der Duschwanne (10) und der Rohre (14).
- Verfahren zum Herstellen einer Duschwanne (10) gemäss Anspruch 5, aufweisend die weiteren Schritte:• Anschliessen der Rohre (14) an Sammelstücke (21) oder an Übergangsrohre (20) zu Sammelstücken (21);• in Bereichen von Verbindungen zwischen den Rohren (14) und den Sammelstücken (21) respektive Übergangsrohren (20), Herstellen einer elektrischen Isolationsschicht an der Aussenseite dieser Bereiche.
- Verfahren zum Herstellen einer Duschwanne (10) gemäss Anspruch 5 oder 6, wobei das Verfahren wiederholt durchgeführt wird und dabei Duschwannen (10) mit unterschiedlich weit ausgedehnten äusseren Randbereichen (36) hergestellt werden, wobei solche äusseren Randbereiche (36) an Randbereiche (32) einer Vertiefung der Duschwanne (10) anschliessen.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH10342011 | 2011-06-17 | ||
| CH00059/12A CH705186A2 (de) | 2011-06-17 | 2012-01-11 | Duschwanne mit einem Wärmetauscher und Verfahren zur Herstellung einer Duschwanne. |
| PCT/CH2012/000127 WO2012171129A2 (de) | 2011-06-17 | 2012-06-07 | Wärmetauscher, duschwanne und verfahren zur herstellung einer duschwanne |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2720591A2 EP2720591A2 (de) | 2014-04-23 |
| EP2720591B1 true EP2720591B1 (de) | 2018-01-17 |
Family
ID=46320718
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12728367.9A Active EP2720591B1 (de) | 2011-06-17 | 2012-06-07 | Duschwanne und verfahren zur herstellung einer duschwanne |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20140237714A1 (de) |
| EP (1) | EP2720591B1 (de) |
| JP (1) | JP2014523511A (de) |
| CN (1) | CN103826514A (de) |
| CA (1) | CA2838494A1 (de) |
| CH (1) | CH705186A2 (de) |
| WO (1) | WO2012171129A2 (de) |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20150315666A1 (en) * | 2014-04-30 | 2015-11-05 | Ford Global Technologies, Llc | Induction annealing as a method for expanded hydroformed tube formability |
| CA2950268A1 (en) * | 2014-05-27 | 2015-12-03 | Recalor Ab | Floor drain |
| GB201415707D0 (en) * | 2014-09-05 | 2014-10-22 | Eco Tray Ltd | Heat recovery from grey water systems |
| DE102014218694A1 (de) * | 2014-09-17 | 2016-03-17 | Mahle International Gmbh | Verfahren zur Herstellung eines Wärmeübertragers |
| CN105534353A (zh) * | 2016-01-11 | 2016-05-04 | 上海电力学院 | 热回收式节能浴缸 |
| DE102016001974A1 (de) | 2016-02-22 | 2017-08-24 | Stiebel Eltron Gmbh & Co. Kg | Wärmeübertragereinheit für eine Dusche oder eine Duschwanne |
| ES2641283B1 (es) * | 2016-04-06 | 2018-09-13 | César González Valiente | Plato de ducha eficiente con recuperador de calor estático integrado en superficie, accesible y de fácil limpieza |
| US10006645B1 (en) * | 2017-01-27 | 2018-06-26 | Paul A. Howard | Greywater heat recovery with warm side agitation |
| USD860412S1 (en) * | 2017-12-20 | 2019-09-17 | As America, Inc. | Shower base |
| USD868222S1 (en) | 2017-12-20 | 2019-11-26 | As America, Inc. | Shower base |
| GB2570464B (en) * | 2018-01-25 | 2020-09-23 | Kohler Mira Ltd | Shower tray |
| USD858724S1 (en) * | 2018-02-22 | 2019-09-03 | As America, Inc. | Shower base |
| USD860415S1 (en) * | 2018-02-22 | 2019-09-17 | As America, Inc. | Shower base |
| PL234930B1 (pl) * | 2018-02-27 | 2020-05-18 | Politechnika Rzeszowska Im Ignacego Lukasiewicza | Poziomy prysznicowy wymiennik ciepła |
| IT202000023503A1 (it) * | 2020-10-06 | 2022-04-06 | Energy Plus Project Di Dorigo Michele | Serbatoio di scambio di calore |
| US11555654B2 (en) * | 2021-04-06 | 2023-01-17 | Intellihot, Inc. | Heat recovery system adaptable to a sink |
| DE102021117454A1 (de) * | 2021-07-06 | 2023-01-12 | Schmöle GmbH | Vorrichtung und Verfahren zur Wärmerückgewinnung bei Nutzwasser |
| CN114368245A (zh) * | 2021-12-23 | 2022-04-19 | 张柳松 | 一种不锈钢瓷画的制作方法 |
| DE102022117656A1 (de) | 2022-07-14 | 2024-01-25 | Bette Gesellschaft mit beschränkter Haftung & Co. K.G. | Sanitärwanneninstallation und Installationseinrichtung |
| US20240230243A1 (en) * | 2023-01-10 | 2024-07-11 | Kohler Mira Limited | Wastewater heat recovery systems |
| ES1299137Y (es) * | 2023-02-24 | 2023-07-07 | Cerian Shower S L | Sistema recuperador de calor para un plato de ducha, bañera o similar y plato de ducha provisto de dicho sistema |
| CA222016S (en) | 2023-06-08 | 2024-09-06 | Ipex Tech Inc | Heat exchange device |
| CH721017A1 (de) * | 2023-08-09 | 2025-02-14 | Joulia Ag | Wärmetauschereinheit und nachrüsteinheit |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20080000616A1 (en) * | 2006-06-21 | 2008-01-03 | Nobile John R | Heat exchanger and use thereof in showers |
| EP2072930A2 (de) * | 2007-12-20 | 2009-06-24 | Hydro Aluminium Deutschland GmbH | Beheizbare Bade- oder Duschwanne |
| US20090266105A1 (en) * | 2004-12-22 | 2009-10-29 | Bundy Refrigeration International Holdings B.V. | heat exchanger |
Family Cites Families (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2256396A1 (de) * | 1972-11-17 | 1974-05-30 | Niederscheld Gmbh Armaturwerk | Duschwanne |
| DE3021968A1 (de) * | 1980-06-12 | 1981-12-24 | Schmidt Reuter Ingenieurgesellschaft mbH & Co KG, 5000 Köln | Bade- oder duscheinrichtung |
| DE3319638A1 (de) * | 1982-06-19 | 1983-12-22 | Helmut 7441 Unterensingen Zink | Vorrichtung zum vorwaermen von zum duschen oder dgl. zu erwaermendes frischwasser unter verwendung von zum duschen benutztem brauchwasser |
| JPS604660U (ja) * | 1983-06-17 | 1985-01-14 | 株式会社イナックス | シヤワ−パン |
| CN2067541U (zh) * | 1989-12-19 | 1990-12-19 | 白庆玉 | 立靠墙角座式浴盆 |
| JPH07127994A (ja) * | 1993-11-05 | 1995-05-19 | Toshiba Corp | 空気調和機の輻射パネル |
| DE4406971A1 (de) | 1994-03-03 | 1994-10-06 | Roland Empel | Dusch- bzw. Badewannen und Waschbecken mit integriertem Wärmeaustauscher |
| GB2315999B (en) * | 1997-04-16 | 1998-09-09 | Terence Luther Cundick | Shower tray arrangement for disabled persons |
| FR2784372B1 (fr) * | 1998-10-12 | 2001-09-07 | Lorraine Laminage | Composition d'application d'email et procede de fabrication de pieces formees emaillees |
| JP3651341B2 (ja) * | 2000-01-31 | 2005-05-25 | 日本電熱株式会社 | 加熱・冷却装置及びその製造方法 |
| DE10059982C1 (de) * | 2000-12-02 | 2002-06-20 | Michael Gerloff | Trägerkörper für eine Duschtasse |
| DE10114356A1 (de) * | 2001-03-22 | 2002-09-26 | Hansgrohe Ag | Sanitäreinrichtung |
| US20050040152A1 (en) * | 2002-02-01 | 2005-02-24 | Markus Koschenz | Thermoactive wall and ceiling element |
| US6907846B2 (en) * | 2002-10-02 | 2005-06-21 | Kyungdong Boiler Co., Ltd. | Condensing gas boiler having structure of preventing corrosion caused by using heterogeneous metal |
| JP2005147588A (ja) * | 2003-11-18 | 2005-06-09 | Denso Corp | 熱交換器およびその製造方法 |
| CN2694882Y (zh) * | 2004-02-19 | 2005-04-27 | 张国军 | 一种金属箔饰面洁具 |
| GB0426743D0 (en) | 2004-12-07 | 2005-01-12 | Rutherford Matthew S | Shower tray |
| US7849530B2 (en) * | 2005-10-25 | 2010-12-14 | Craig Hendricks | Waste-water heat recovery system |
| NL1031082C2 (nl) | 2006-02-06 | 2007-08-07 | Hei Tech Bv | Warmtewisselaar voor een douche- en/of badinrichting, alsmede douche- en/of badinrichting omvattende een dergelijke warmtewisselaar. |
| CN101037153B (zh) * | 2006-03-17 | 2011-05-25 | 福特詹姆斯公司 | 可重新封闭的杯盖 |
| CN200989701Y (zh) * | 2006-07-16 | 2007-12-12 | 张超 | 分体空调器连接装置 |
| NL1032458C1 (nl) * | 2006-09-07 | 2008-03-10 | Gertjan Jelle De Wit | Douchebak en warmtewisselaar. |
| JP2008175404A (ja) * | 2007-01-16 | 2008-07-31 | Daikin Ind Ltd | 熱交換器 |
| DE102007042387A1 (de) | 2007-09-04 | 2009-03-05 | Andreas Link | Absorber für einen thermischen Solarkollektor und Verfahren zum Herstellen eines derartigen Absorbers |
| NL1034625C1 (nl) * | 2007-11-02 | 2009-05-06 | Gertjan Jelle De Wit | Douchebak en warmtewisselaar. |
| GB2456570A (en) * | 2008-01-19 | 2009-07-22 | Joshua Nicholas George Reid | Shower tray heat exchanger |
| CN101298941A (zh) * | 2008-05-28 | 2008-11-05 | 吴俊田 | 平板型太阳能集热器 |
| US20100071125A1 (en) * | 2008-09-19 | 2010-03-25 | Gary Miller | Modular Shower Water-Proofing System and Method of Use |
| CH700393A1 (de) * | 2009-02-06 | 2010-08-13 | Creaholic Sa | Wärmetauscher. |
| US20110088160A1 (en) * | 2009-10-15 | 2011-04-21 | Dlp Limited | Shower floor formers |
-
2012
- 2012-01-11 CH CH00059/12A patent/CH705186A2/de not_active Application Discontinuation
- 2012-06-07 CA CA2838494A patent/CA2838494A1/en not_active Abandoned
- 2012-06-07 CN CN201280039968.4A patent/CN103826514A/zh active Pending
- 2012-06-07 WO PCT/CH2012/000127 patent/WO2012171129A2/de not_active Ceased
- 2012-06-07 EP EP12728367.9A patent/EP2720591B1/de active Active
- 2012-06-07 JP JP2014515017A patent/JP2014523511A/ja active Pending
- 2012-06-07 US US14/126,559 patent/US20140237714A1/en not_active Abandoned
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20090266105A1 (en) * | 2004-12-22 | 2009-10-29 | Bundy Refrigeration International Holdings B.V. | heat exchanger |
| US20080000616A1 (en) * | 2006-06-21 | 2008-01-03 | Nobile John R | Heat exchanger and use thereof in showers |
| EP2072930A2 (de) * | 2007-12-20 | 2009-06-24 | Hydro Aluminium Deutschland GmbH | Beheizbare Bade- oder Duschwanne |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2012171129A2 (de) | 2012-12-20 |
| JP2014523511A (ja) | 2014-09-11 |
| CH705186A2 (de) | 2012-12-31 |
| CA2838494A1 (en) | 2012-12-20 |
| CN103826514A (zh) | 2014-05-28 |
| US20140237714A1 (en) | 2014-08-28 |
| EP2720591A2 (de) | 2014-04-23 |
| WO2012171129A3 (de) | 2013-04-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2012171129A2 (de) | Wärmetauscher, duschwanne und verfahren zur herstellung einer duschwanne | |
| EP2126480B1 (de) | Absorber für solarthermie und verfahren zur herstellung eines absorbers | |
| EP2431642A2 (de) | Rohr zur Leitung eines Fluids | |
| EP2877029A1 (de) | Backblech mit trog | |
| DE20308205U1 (de) | Moduldach, insbesondere für Hallen und Wohngebäude | |
| DE2930044A1 (de) | Bauteil. | |
| DE3032694C2 (de) | Plattenförmiges Heiz- und/oder Kühlelement | |
| WO2013010663A1 (de) | Kokille zum stranggiessen von metallischen langprodukten | |
| EP4306728A1 (de) | Sanitärwanneninstallation und installationseinrichtung | |
| WO2013150477A2 (de) | Kühlelement zur anordnung an zumindest einer solarzelle, anordnung aus mehreren kühlelementen sowie solarmodulelement | |
| DE202019004099U1 (de) | Grillblech | |
| AT506382B1 (de) | Heizungsrohr | |
| EP3359900B1 (de) | Randleisten mit oberflächenstruktur für plattenwärmetauscher | |
| EP4239134A1 (de) | Duschwanne mit wärmetauscher | |
| WO2013030356A2 (de) | Deckenradiator | |
| DE102018006461B4 (de) | Wärmetauscher mit ineinanderragenden spitzwinkligen oder spitzdachartigen Platinen | |
| EP2685200B1 (de) | Konduktionstragkörper mit geschäumtem metallischen Kern und Verfahren zu dessen Herstellung | |
| DE10232387A1 (de) | Absorber und Verfahren zu seiner Herstellung | |
| DE2921770C2 (de) | Wärmetauscher | |
| DE102004023140A1 (de) | Moduldach, insbesondere für Hallen und Wohngebäude | |
| DE102005012417A1 (de) | Heiz- oder Kühlelement, Einhüllung für eine Kapillarrohrmatte und Verfahren zum Herstellen des Heiz- oder Kühlelements | |
| DE202019004121U1 (de) | Grillblech | |
| DE3236906A1 (de) | Plattenwaermetauscher | |
| DE3830751A1 (de) | Heizkoerperverkleidung | |
| DE202007003289U1 (de) | Heizkörper für eine Warmwasser-Heizungsanlage |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20131203 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20150917 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20170801 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012012032 Country of ref document: DE Ref country code: AT Ref legal event code: REF Ref document number: 963848 Country of ref document: AT Kind code of ref document: T Effective date: 20180215 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: FREI PATENTANWALTSBUERO AG, CH |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20180117 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180417 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180517 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180417 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012012032 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: POSTFACH, 8032 ZUERICH (CH) |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| 26N | No opposition filed |
Effective date: 20181018 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180630 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120607 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180117 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250618 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250618 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250620 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250701 Year of fee payment: 14 |