EP1772241B1 - Verfahren zur Montage von Seitenteile sowie Querteile umfassenden Möbelkorpussen sowie Pressensystem zum Zusammenfügen von Möbelkorpussen - Google Patents
Verfahren zur Montage von Seitenteile sowie Querteile umfassenden Möbelkorpussen sowie Pressensystem zum Zusammenfügen von Möbelkorpussen Download PDFInfo
- Publication number
- EP1772241B1 EP1772241B1 EP06018162A EP06018162A EP1772241B1 EP 1772241 B1 EP1772241 B1 EP 1772241B1 EP 06018162 A EP06018162 A EP 06018162A EP 06018162 A EP06018162 A EP 06018162A EP 1772241 B1 EP1772241 B1 EP 1772241B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- station
- press
- feed
- side members
- members
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims abstract description 27
- 238000003825 pressing Methods 0.000 claims description 81
- 238000012546 transfer Methods 0.000 claims description 44
- 238000005304 joining Methods 0.000 claims description 4
- 238000010276 construction Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 208000036829 Device dislocation Diseases 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 230000006855 networking Effects 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 230000000754 repressing effect Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27M—WORKING OF WOOD NOT PROVIDED FOR IN SUBCLASSES B27B - B27L; MANUFACTURE OF SPECIFIC WOODEN ARTICLES
- B27M3/00—Manufacture or reconditioning of specific semi-finished or finished articles
- B27M3/18—Manufacture or reconditioning of specific semi-finished or finished articles of furniture or of doors
Definitions
- the present invention relates to a method for the assembly of side parts and transverse parts comprising furniture carcasses and a press system for assembling such monkorpusse.
- This joining device comprises a first transport path for trays, a second transport path for intermediate floors running above and parallel to the first transport path and a feed path for side parts arranged on one side of the first transport path, approximately level with this.
- a separating and erecting device for the side parts In the area of the feed track for the side parts there is a separating and erecting device for the side parts, which transfers these in an upright positioning transversely to the feed path into the joining device.
- This known assembly device has a complex construction and thus causes high acquisition and operating costs.
- the device comprises a single feed track, which is intended to supply side parts of an assembly press, wherein the assembly press in this case occupies a first position. Subsequently, the entire assembly press is moved to a second position, are introduced in the bottom parts either by hand or automatically. Subsequently, the assembly press is moved to a third position, where the attachment of the rear wall takes place.
- the object of the present invention is to provide a novel method for the assembly of furniture carcasses and a corresponding press system for Verfngung to provide, on the one hand, a particularly fast cycle time, ie manufacturing speed allows, on the other hand, by means of a simple construction and comparatively low operating costs can be realized.
- a positioning device For positioning the transferred into the pressing station cross members a positioning device is provided, which allows to bring the cross members in the exact desired altitude. Conveniently, this is a CNC-controlled vacuum gripper with one or more vacuum grippers.
- the positioning device is able to position the cross members in their angular position.
- a pressing device may be provided which allows a pressing of the furniture carcasses from above, as in particular in furniture carcasses with integrated center post, such. B. in Spülenunterdinn, is appropriate.
- the furniture body joined together in the pressing station is transferred from this into a post-pressing station.
- a high throughput is achieved with sufficient curing time of the glue.
- the rear wall of the furniture body z. B. by means of a particular CNC-controlled nail or stapler ("stapler") fixed.
- the feeding station is equipped in advance with side parts for the transfer of the side parts to the transfer position. These are erected and then moved the entire feed station with the side panels to the transfer position or transfer station.
- the cross members in the package in particular in the form of a package in which the individual cross members are already in press position, fed to the pressing station.
- Both the side parts and the transverse parts are positioned on the feed tracks so that they lie with their longitudinal axis parallel to the feed direction. The furniture body is pressed so to speak "standing".
- a first conveyor is provided in the region of the pressing station, which is moved to a furniture body together with the furniture carcass from the area of the pressing station after joining and / or pressing the side parts and cross members.
- the furniture body is transferred together with the first conveyor from the area of the pressing station towards the rear wall fixing device.
- transverse parts can be introduced into the pressing station and side parts can be transferred from the transfer position into the pressing station.
- transverse parts are positioned via the second feed path below the pressing station, preferably in the stack, and preferably lifted into the region of the pressing station by means of the handling device.
- the present invention furthermore relates to a press system for assembling furniture carcasses according to the preamble of claim 13.
- the pressing station is located at the inlet end region of the second feed path.
- a transfer position or transfer station is provided, which is arranged between the pressing station and the feed station, for example, halfway.
- the side parts can be transferred substantially transversely to the feed path in the direction of the transfer position or transfer station.
- the pressing cheeks are movable out of the pressing station transversely to the second feed path in the direction of the transfer position or transfer station for receiving and taking over the side parts.
- the erection of the side parts entering the feed station takes place using at least one vacuum suction device per side part.
- the feeding station receiving the side parts can be transferred as a whole in the direction of the transfer position or transfer station.
- the feeding station is mounted on a movable table or carriage, whereby the construction can be simplified and the manufacturing costs can be reduced.
- the side parts are fed through the transfer station with the feed station remaining in position from the latter to the pressing cheeks of the pressing station, in which case a feeding of the feeding station is possible at the same time.
- the performance of the press system can be further increased.
- the pressing cheeks of the stationary pressing station can expediently be moved out of this with a fixed pressing station.
- a belt conveyor may be provided as the first feed path for these side parts in the feed station.
- the side parts are introduced to the feeding station and into the latter. It is a simple and inexpensive to realize construction.
- the feeder station there are stops for the side parts and corresponding fixing means to ensure an exact position positioning of the side parts.
- the pressing station on the second feed path with cross members, in particular floor parts, shelves and Travermaschine, chargeable. All cross members are thus fed via one and the same feed path, while only the side parts in the transfer position or transfer station are taken over by the pressing cheeks of the pressing station. The centering of the pressing process takes place via the middle.
- a preferably automatically operating CNC-controlled handling device For positioning the cross members in the pressing station in height position and / or pivot position, a preferably automatically operating CNC-controlled handling device is provided.
- the first conveyor for the furniture body provided in the pressing station a, in particular linear acting to the second feed path.
- This first conveyor allows to transport the furniture body along the second feed path.
- the first conveying device can be moved out of or out of the pressing station, together with the furniture body.
- the furniture body together with the first conveyor be moved out of the pressing station and this case at the same time carried out a filling of the pressing station with transverse parts and / or side panels.
- the filling of the pressing station takes place when the first conveying device is extended in such a way that the transverse parts, preferably in stacked form, are positioned below the pressing station by means of a transverse-part feeding device and are subsequently brought into the desired working position by lifting into the pressing station.
- the lifting is expediently carried out via a handling device operating in the region of the pressing station.
- the second conveyor is expediently located in the region of the rear wall fixing device.
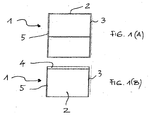
- Reference numeral 1 in Fig. 1 shows an example of a furniture body in such a way as it is based on the method according to the invention as a processing object.
- the furniture body 1 comprises side parts 3, 5 and cross members 2, the latter in the form of an upper floor, a bottom part and an intermediate floor, see.
- Fig. 1 A How out Fig. 1 B becomes clear, the illustrated furniture body has on its back a rear wall 4, which also applies to fix in the manufacturing process.
- FIG. 2 shows in plan view the system for pressing a furniture body according to the present invention.
- the system comprises a first feed track 11, for example in the form of a belt conveyor, by means of which side parts 3, 5 are fed from a supply to a feed station 7.
- a first feed track 11 for example in the form of a belt conveyor
- side parts 3, 5 are fed from a supply to a feed station 7.
- the side parts 3, 5 are taken over by a conveyor belt of the feed station 7 and moved against stops (not shown) on the feed station 7.
- the feed station 7 comprises a handling device 16, for example in the form of a respective suction device, by means of which each of the two side parts 3, 5 can be erected from the horizontal position to the vertical position.
- the two incoming side parts lie with their inner surface upwards, so that they have to be rotated in opposite directions.
- the feeding station 7 comprises stops (not shown), i. H. Positioning aids.
- a second feed path 12 for providing the cross members 2 is provided.
- This second feed path 12 can be realized for example via a toothed belt conveyor, wherein the cross members fixed in the stack, z. B. clamped, be promoted. This is done by means of fixing, which are provided in the region of the second feed path 12.
- a pressing station 6 Connected to the second feed track 12 is a pressing station 6, which has individual pressing cheeks 10, which are movable both in the longitudinal direction to the second feeding track 12 and in the transverse direction.
- the reference numeral 18, the guide of the respective press cheek 10 is designated.
- the required cross members 2 are pre-sorted, ie fed in the package or as a group in pressing position of the second feed path of the pressing station 6 and positioned by a preferably CNC-controlled handling device 13.
- the pressing cheeks 10 of the pressing station 6 can be moved out of the pressing station 6 in the direction of the feeding station 7, specifically up to the transfer position marked with the reference numeral 9, which is located between the feeding station 7 and the pressing station 6.
- a repressing station 8 In extension of the alignment of the second feed path 12 and pressing station 6, a repressing station 8 is provided.
- this Nachpressstation 8 the assembled and pre-pressed furniture body 1 is transferred from the pressing station 6, provided re-pressed and fixed by means of a rear wall fixing device 15, such as a back wall nailer, the rear wall 4.
- the entire feed station 7 can be transferred from the starting position into the transfer position 9 in the manner of a carriage along a guide device 17, which consists of a plurality of guide rails.
- a guide device 17 which consists of a plurality of guide rails.
- the transfer position 9 located on the feed station 7, by 90 °, ie vertically erected side parts 3, 5 taken from the extended press cheeks 10 of the pressing station 6 and retracted by retracting the extended press cheeks 10 in the pressing station 6.
- the pre-pressed furniture body 1 located in the pressing station 6 is already transferred to the re-pressing station 8 and at the same time new cross members 2 are introduced into the pressing station 6 via the second feed track 12 ,
- the handling device 13 is expediently also able to make pivoting of the inserted cross member 2.
- FIG. 3 describes the special design measures with which the furniture body from the pressing station 6 (see. FIG. 2 ) is transferred into the region of the rear wall fixing device 15.
- a first conveyor 19 is provided, which is located in the region of the pressing station 6.
- the first conveyor 19 comprises a guide 22 in the form of two, parallel guide profiles and a toothed belt conveyor 21 equipped with a total of three toothed belts 26, which along the guide 22, as shown FIG. 3 (A) can be seen, slidably disposed.
- FIG. 3 (A) such as FIG. 3 (B) always show the first conveyor 19 in the extended state.
- the first conveyor 19 contacts a second conveyor 24, which also includes, for example, a toothed belt conveyor 29 having three toothed belts 28 in direct extension of the toothed belt conveyor 21 of the first conveyor 19.
- the first conveyor 19 is actuated upon actuation of the second conveyor 24 the latter driven. This is done by a suitable to be selected power coupling 23, as shown in the FIGS. 3 (A) and Fig. 3 (B) is shown.
- the transverse parts 2, preferably in the stack are fed in the region of the pressing station 6 via the second feed path 12 by means of a transverse part feed device 20 and below the respective guide 22 of the first conveying device 19 positioned, then via the handling device 13 (see. Fig. 2 ) are introduced into the region of the pressing station 6 and bound there with the side parts 3 transferred from the pressing cheeks 10 from the transfer position 9 into the pressing station 6.
Landscapes
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Automatic Assembly (AREA)
- Cabinets, Racks, Or The Like Of Rigid Construction (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Montage von Seitenteile sowie Querteile umfassende Möbelkorpusse sowie ein Pressensystem zum Zusammenfügen derartiger Möbelkorpusse.
- In der Möbelindustrie wird zunehmend eine automatisierte d. h. bedienungsfreie oder zumindest bedienungsarme Herstellung von Möbelkorpussen gefordert. Hierzu werden entlang von Montagelinien bereits vorgefertigte, insbesondere vorgebohrte und/oder vorgefräste Seitenteile sowie Querteile z. B. Böden, oberseitige Abschlüsse, unterseitige Abschlüsse in einer in die Montagelinie integrierten, selbsttätig arbeitenden Pressstation zusammengefügt und verpresst.
- Aus der
DE-A-103 18 539 B3, auf der der Oberbegriff des Anspruchs 13 basiert, ist eine Zusammenfügeeinrichtung für Möbelkorpusse beschrieben. Diese Zusammenfügeeinrichtung umfasst eine erste Transportbahn für Böden, eine oberhalb und parallel zu der ersten Transportbahn verlaufende, zweite Transportbahn für Zwischenböden sowie eine auf der einen Seite der ersten Transportbahn, etwa niveaugleich zu dieser angeordneten Zuführbahn für Seitenteile. Darüber hinaus ist eine zweite Zuführbahn für die Traveren, die Deckplatte oder Zwischenböden auf der anderen Seite der ersten Transportbahn und etwa niveaugleich zu dieser angeordnet. Im Bereich der Zuführbahn für die Seitenteile befindet sich eine Separier- und Aufrichtvorrichtung für die Seitenteile, welche diese in aufgerichteter Positionierung quer zur Zuführbahn in die Zusammenfügevorrichtung überführt. Diese bekannte Zusammenfügeeinrichtung besitzt eine aufwendige Konstruktion und verursacht damit hohe Anschaffungssowie Betriebskosten. - Aus der
DE-A-102 46 602 A1 ist ein Verfahren sowie eine Vorrichtung zum Zusammenfügen mehrerer Einzelteile zu einem Möbelkorpus bekannt. Die Vorrichtung umfasst eine einzige Zuführbahn, die dazu vorgesehen ist, Seitenteile einer Montagepresse zuzuführen, wobei die Montagepresse hierbei eine erste Position einnimmt. Anschließend wird die gesamte Montagepresse in eine zweite Position verfahren, in der Bodenteile entweder von Hand oder automatisch eingeführt werden. Anschließend wird die Montagepresse in eine dritte Position verfahren, wo die Befestigung der Rückwand erfolgt. - Die Aufgabe der vorliegenden Erfindung besteht darin, ein neuartiges Verfahren zur Montage von Möbelkorpussen sowie ein entsprechendes Pressensystem zur Verfüngung zu stellen, welches einerseits eine besonders schnelle Durchlaufzeit, d. h. Fertigungsgeschwindigkeit ermöglicht, andererseits mittels einer einfachen Konstruktion und vergleichsweise geringen Betriebskosten realisierbar ist.
- Diese Aufgabe wird durch ein Verfahren zur Montage von Seitenteile sowie Querteile umfassende Möbelkorpusse mit folgenden Arbeitsschritten gelöst:
- a) Bereitstellung von Seitenteilen über eine erste Zuführbahn in einer Zuführstation,
- b) Bereitstellung von Querteilen über eine zweite Zuführbahn in einer Pressstation,
- c) Überführung der Seitenteile in vertikaler Ausrichtung quer zur ersten Zuführbahn in eine Übergabeposition oder Übergabestation, die sich zwischen der Pressstation und der Zuführstation befindet,
- d) Übernahme der Seitenteile durch Ausfahren der Presswangen der Pressstation in Richtung Übergabeposition oder Übergabestation,
- e) Überführung der Seitenteile mittels der Presswangen in die Pressposition sowie
- f) Zusammenfügen und Pressen der Seitenteile und Querteile in der Pressstation.
- Durch die Übernahme der in vertikaler Position befindlichen Seitenteile in einer zwischen Pressstation sowie Zuführstation befindlichen Übergabeposition oder Übergabestation wird es möglich, gewisse Verfahrensschritte überlagert durchzuführen, so beispielsweise das Einlaufen der Querteile in die Pressstation, das Auslaufen des gepressten Möbelkorpus in die Nachbehandlung sowie die Übernahme der aufgerichteten Seitenteile von der Übergabeposition oder Übergabestation in die Pressstation. Daraus resultiert eine wirksame Vernetzung der Verfahrensabläufe und damit eine hohe Gesamtleistung.
- Insbesondere ist es möglich, dass während der Übernahme der Seitenteile der zusammengefügte Möbelkorpus die Pressstation verlässt und neue Querteile für das Zusammenfügen eines neuen Möbelkorpus in die Pressstation eingebracht werden.
- Alternativ oder zusätzlich hierzu ist es ebenfalls möglich, dass während der Überführung der Seitenteile in die Übergabeposition oder Übergabestation neue Seitenteile für das Zusammenfügen eines neuen Möbelkorpus in die Zuführstation eingebracht werden.
- Zur Positionierung der in die Pressstation überführten Querteile ist eine Positioniereinrichtung vorgesehen, die es erlaubt, die Querteile in die exakt gewünschte Höhenlage zu bringen. Zweckmäßigerweise handelt es sich hierbei um eine CNC-gesteuerte Vakuumgreifvorrichtung mit einem oder mehreren Vakuumgreifern.
- Gemäß einer weiteren Ausgestaltung der vorliegenden Erfindung, ist die Positioniereinrichtung in der Lage, die Querteile auch in ihrer Winkelstellung zu positionieren.
- Zusätzlich kann eine Pressvorrichtung vorgesehen sein, die ein Verpressen der Möbelkorpusse von oben ermöglicht, wie dies insbesondere bei Möbelkorpusse mit integrierten Mittelpfosten, wie z. B. bei Spülenunterschränken, zweckmäßig ist.
- Gemäß dem erfindungsgemäßen Verfahren wird der in der Pressstation zusammengefügte Möbelkorpus von dieser ausgehend in eine Nachpressstation überführt. Hierdurch wird eine hohe Durchsatzleistung bei gleichzeitig ausreichender Aushärtdauer des Leims erreicht.
- Zweckmäßigerweise wird im Bereich der Nachpressstation auch die Rückwand des Möbelkorpus z. B. mittels einer insbesondere CNC-gesteuerten Nagel- oder Klammervorrichtung ("Tacker") fixiert.
- Gemäß einer weiteren Ausgestaltung der vorliegenden Erfindung wird zur Überführung der Seitenteile zur Übergabeposition die Zuführstation vorab mit Seitenteilen bestückt. Diese werden aufgerichtet und anschließend die gesamte Zuführstation mit den Seitenteilen zur Übergabeposition oder Übergabestation bewegt.
- Über die zweite Zuführbahn werden die Querteile im Paket, insbesondere in Form eines Pakets, bei dem die einzelnen Querteile bereits in Presslage sich befinden, der Pressstation zugeführt. Damit kann ein einfacher Verfahrensablauf realisiert werden. Sowohl die Seitenteile als auch die Querteile sind auf den Zuführbahnen derart positioniert, dass sie mit ihrer Längsachse parallel zur Zuführrichtung liegen. Der Möbelkorpus wird sozusagen "stehend" gepresst.
- Zweckmäßigerweise ist im Bereich der Pressstation eine erste Fördereinrichtung vorgesehen, die nach dem Zusammenfügen und/oder Pressen der Seitenteile und Querteile zu einem Möbelkorpus zusammen mit dem Möbelkorpus aus dem Bereich der Pressstation verfahren wird. Hierdurch wird der Möbelkorpus zusammen mit der ersten Fördereinrichtung aus dem Bereich der Pressstation hin zur Rückwandfixiereinrichtung überführt. Gleichzeitig können in die Pressstation Querteile eingebracht und Seitenteile von der Übergabeposition in die Pressstation überführt werden.
- Zweckmäßigerweise werden im Zustand der aus dem Bereich der Pressstation herausgefahrenen Fördereinrichtung Querteile über die zweite Zuführbahn unterhalb der Pressstation, vorzugsweise im Stapel, positioniert und vorzugsweise mittels der Handlingeinrichtung in den Bereich der Pressstation angehoben.
- Die vorliegende Erfindung betrifft des weiteren - auch nebengeordnet beansprucht - ein Pressensystem zum Zusammenfügen von Möbelkorpussen gemäß dem Oberbegriff des Anspruchs 13. Erfindungsgemäß befindet sich die Pressstation am einlaufseitigen Endbereich der zweiten Zuführbahn. Ferner ist eine Übergabeposition oder Übergabestation vorgesehen, die zwischen der Pressstation und der Zuführstation, beispielsweise auf halbem Wege angeordnet ist. Die Seitenteile sind hierbei im Wesentlichen quer zur Zuführbahn in Richtung Übergabeposition oder Übergabestation überführbar. Gleichzeitig sind die Presswangen von der Pressstation aus quer zur zweiten Zuführbahn in Richtung Übergabeposition oder Übergabestation zur Aufnahme und Übernahme der Seitenteile heraus bewegbar. Diese Art der Überführung der Seitenteile in die Pressstation und die Übernahme der Seitenteile in der Übergabeposition oder Übergabestation gewährleisten ein hohes Maß an Flexibilität und demzufolge eine hohe Gesamtleistung des Pressensystem.
- Zweckmäßiger Weise erfolgt die Aufrichtung der in die Zuführstation einlaufenden Seitenteile unter Einsatz von mindestens einem Vakuumsauger pro Seitenteil.
- Zur Gewährleistung einer schnellen Überführung der aufgerichteten Seitenteile ist erfindungsgemäß weiterhin vorgesehen, dass die Seitenteile aufnehmende Zuführstation als Ganze in Richtung zur Übergabeposition oder Übergabestation überführbar ist. Hierzu ist die Zuführstation auf einem verfahrbaren Tisch oder Schlitten befestigt, wodurch die Konstruktion vereinfacht und die Herstellungskosten reduziert werden können.
- Alternativ kann auch vorgesehen sein, dass die Seitenteile durch die Übergabestation bei in Position verbleibender Zuführstation von Letzterer den Presswangen der Pressstation zugeführt werden, wobei dann gleichzeitig eine Beschickung der Zuführstation möglich ist. Hierdurch kann die Leistung des Pressensystems zusätzlich gesteigert werden.
- Zur Übernahme der Seitenteile sind zweckmäßigerweise bei fixierter Pressstation die Presswangen der feststehenden Pressstation aus dieser herausbewegbar. Das Erfassen der Seitenteile über die Presswangen erfolgt beispielsweise unter Zuhilfenahme herkömmlicher Saugeinrichtungen.
- Als erste Zuführbahn für diese Seitenteile in die Zuführstation kann ein Gurtförderer vorgesehen sein. Mittels dieses Gurtförderers werden die Seitenteile zur Zuführstation hin und in Letztere eingebracht. Es handelt sich hierbei um eine einfache und kostengünstig zu realisierende Konstruktion.
- In der Zuführstation befinden sich Anschläge für die Seitenteile sowie entsprechende Fixiermittel, um eine exakte Lagepositionierung der Seitenteile zu gewährleisten.
- Weiterhin ist die Pressstation über die zweite Zuführbahn mit Querteilen, insbesondere Bodenteile, Zwischenböden sowie Traverteile, beschickbar. Sämtliche Querteile werden somit über ein und dieselbe Zuführbahn zugeführt, während von den Presswangen der Pressstation lediglich Seitenteile im Bereich der Übergabeposition oder Übergabestation übernommen werden.
Die Zentrierung des Pressvorgangs erfolgt über die Mitte. - Zur Positionierung der Querteile in der Pressstation in Höhenposition und/oder Schwenkposition ist eine vorzugsweise automatisch arbeitende CNC-gesteuerte Handlingeinrichtung vorgesehen.
- Vorzugsweise ist in der Pressstation eine, insbesondere linear zur zweiten Zuführbahn wirkende, erste Fördereinrichtung für den Möbelkorpus vorgesehen. Diese erste Fördereinrichtung erlaubt es, den Möbelkorpus entlang der zweiten Zuführbahn zu transportieren.
- Gemäß einer weiteren Ausgestaltung der vorliegenden Erfindung ist die erste Fördereinrichtung aus der Pressstation heraus- bzw. in diese hinein- zusammen mit dem Möbelkorpus verfahrbar. Somit kann der Möbelkorpus zusammen mit der ersten Fördereinrichtung aus der Pressstation herausgefahren werden und hierbei gleichzeitig eine Befüllung der Pressstation mit Querteilen und/oder Seitenteilen erfolgen.
- Zweckmäßigerweise erfolgt die Befüllung der Pressstation bei ausgefahrener erster Fördereinrichtung derart, dass die Querteile, vorzugsweise in gestapelter Form, unter die Pressstation mittels einer Querteil-Zuführeinrichtung positioniert werden und anschließend durch Anheben in die Pressstation in die gewünschte Arbeitsposition gebracht werden. Das Anheben erfolgt zweckmäßigerweise über eine im Bereich der Pressstation operierende Handlingeinrichtung.
- Zur reibungslosen Überführung des Möbelkorpus von der ersten Fördereinrichtung wirkt letztere im herausgefahrenen Zustand mit einer weiteren Fördereinrichtung zur Überführung des Möbelkorpus zusammen. Die zweite Fördereinrichtung befindet sich zweckmäßigerweise im Bereich der Rückwandfixiereinrichtung.
- Eine zweckmäßige Ausgestaltung des vorliegenden Verfahrens bzw. des beanspruchten Pressensystems ist anhand von Zeichnungsfiguren näher erläutert. Es zeigen:
- Fig. 1
- eine Vorderansicht (
Fig. 1 A ) sowie Draufsicht (Fig. 1 B ) eines Beispiels eines Möbelkorpus; - Fig. 2
- eine stark vereinfachte Draufsicht auf eine Anlage zur Durchführung des erfindungsgemäßen Verfahrens sowie
- Fig. 3
- eine stark vereinfachte Darstellungsweise der ersten sowie zweiten Fördereinrichtung des erfindungsgemäßen Pressensystems in perspektivischer Darstellung gemäß
Fig. 3 (A) sowie in Draufsicht gemäßFig. 3 (B) . - Bezugsziffer 1 in
Fig. 1 zeigt ein Beispiel eines Möbelkorpus derart, wie er dem erfindungsgemäßen Verfahren als Bearbeitungsgegenstand zugrunde liegt. Der Möbelkorpus 1 umfasst Seitenteile 3, 5 sowie Querteile 2, letztere in Form eines Oberbodens, eines Bodenteils sowie eines Zwischenbodens, vgl. hierzuFig. 1 A . Wie ausFig. 1 B deutlich wird, besitzt der dargestellte Möbelkorpus an seiner Rückseite eine Rückwand 4, die es gilt, ebenfalls im Herstellungsprozess zu fixieren. -
Figur 2 zeigt in Draufsicht die Anlage zum Verpressen eines Möbelkorpus gemäß der vorliegenden Erfindung. Die Anlage umfasst eine erste Zuführbahn 11, beispielsweise in Form eines Gurtförderers, mittels welcher Seitenteile 3, 5 von einer Bevorratung einer Zuführstation 7 zugeführt werden. Im Bereich der Zuführstation 7 werden die Seitenteile 3, 5 von einem Förderband der Zuführstation 7 übernommen und gegen (nicht dargestellte) Anschläge auf der Zuführstation 7 gefahren. - Die Zuführstation 7 umfasst eine Handlingeinrichtung 16, beispielsweise in Form je einer Saugeinrichtung, mittels welcher jeder der beiden Seitenteile 3, 5 aus der horizontalen Position in die vertikale Position aufgerichtet werden kann. Die beiden einlaufenden Seitenteile liegen mit ihrer Innenfläche nach oben, so dass sie gegenläufig gedreht werden müssen. Wie eingangs erwähnt, umfasst die Zuführstation 7 (nicht dargestellte) Anschläge, d. h. Positionierhilfen.
- Parallel zur ersten Zuführbahn 11 ist eine zweite Zuführbahn 12 zur Bereitstellung der Querteile 2 vorgesehen. Diese zweite Zuführbahn 12 kann beispielsweise über einen Zahnriemenförderer realisiert werden, wobei die Querteile im Stapel fixiert, z. B. geklemmt, gefördert werden. Dies erfolgt mittels Fixiermittel, die im Bereich der zweiten Zuführbahn 12 vorgesehen sind. Mit der zweiten Zuführbahn 12 verbunden ist eine Pressstation 6, die einzelne Presswangen 10 aufweist, die sowohl in Längsrichtung zur zweiten Zuführbahn 12 als auch in Querrichtung bewegbar sind. Mit der Bezugsziffer 18 ist die Führung der jeweiligen Presswange 10 bezeichnet. Die benötigten Querteile 2 werden vorsortiert, d.h. im Paket bzw. als Gruppe in Presslage von der zweiten Zuführbahn der Pressstation 6 zugeführt und von einer vorzugsweise CNC-gesteuerten Handlingeinrichtung 13 positioniert. Die Presswangen 10 der Pressstation 6 sind in Richtung zur Zuführstation 7 aus der Pressstation 6 heraus verfahrbar und zwar bis zu der mit dem Bezugszeichen 9 gekennzeichneten Übergabeposition , die sich zwischen Zuführstation 7 und Pressstation 6 befindet.
- In Verlängerung der Ausrichtung der zweiten Zuführbahn 12 sowie Pressstation 6 ist eine Nachpressstation 8 vorgesehen. In diese Nachpressstation 8 wird der zusammengefügte und vorgepresste Möbelkorpus 1 von der Pressstation 6 aus überführt, nachgepresst versehen und mittels einer Rückwandfixiereinrichtung 15, beispielsweise einem Rückwandnagler, die Rückwand 4 fixiert.
- Bei der in
Figur 2 dargestellten Ausführungsform ist die gesamte Zuführstation 7 nach Art eines Schlittens entlang einer Führungseinrichtung 17, die aus mehreren Führungsschienen besteht, aus der Ausgangsposition in die Übergabeposition 9 überführbar. Im Bereich der Übergabeposition 9 werden die auf der Zuführstation 7 befindlichen, um 90°, d.h. vertikal aufgerichteten Seitenteile 3, 5 von den ausgefahrenen Presswangen 10 der Pressstation 6 übernommen und durch Zurückziehen der ausgefahrenen Presswangen 10 in die Pressstation 6 eingezogen. - Bevor die Presswangen 10 mit den übernommenen Seitenteilen 3, 5 zurück in die Pressstation 6 gelangen, wird bereits der in der Pressstation 6 befindliche, vorgepresste Möbelkorpus 1 in die Nachpressstation 8 überführt und gleichzeitig über die zweite Zuführbahn 12 neue Querteile 2 in die Pressstation 6 eingeführt.
- Die genaue Lage- bzw. Höhenpositionierung der in der Pressstation 6 befindlichen Querteile 2 erfolgt über die Handlingeinrichtung 13, die beispielsweise über einen Vakuumgreifer mit einer automatischen Ansteuerung verfügt. Die Handlingeinrichtung 13 ist zweckmäßigerweise auch in der Lage, Verschwenkungen des eingeführten Querteils 2 vorzunehmen.
- Die aus der
Figur 2 ersichtlichen Presswangen 10 der Pressstation 6 sind in ihrer Lage zueinander verfahrbar. Es können daher aufgestellte Seitenteile 3, 5 im Bereich der Übergabeposition 9 an beliebigen Stellen und mit beliebiger Stärke übernommen werden. -
Figur 3 beschreibt die besonderen konstruktiven Maßnahmen, mit denen der Möbelkorpus aus der Pressstation 6 (vgl.Figur 2 ) in den Bereich der Rückwandfixiereinrichtung 15 überführt wird. Hierzu ist eine erste Fördereinrichtung 19 vorgesehen, die sich im Bereich der Pressstation 6 befindet. Die erste Fördereinrichtung 19 umfasst eine Führung 22 in Form zweier, parallel verlaufender Führungsprofile sowie einen mit insgesamt drei Zahnriemen 26 ausgestatteten Zahnriemenförderer 21, welcher entlang der Führung 22, wie ausFigur 3 (A) ersichtlich, verschiebbar angeordnet ist. - Als Antrieb dient, vergleiche
Figur 3 (B) , ein mit dem Tragrahmen 27 des Zahnriemenförderers 21 zusammenwirkender Antriebszylinder 25, z. B. Pneumatikzylinder. - Die Darstellungen gemäß
Figur 3 (A) sowieFigur 3 (B) zeigen die erste Fördereinrichtung 19 stets in dem ausgefahrenen Zustand. In diesem ausgefahrenen Zustand kontaktiert die erste Fördereinrichtung 19 eine zweite Fördereinrichtung 24, die ebenfalls beispielsweise einen, drei Zahnriemen 28 aufweisenden Zahnriemenförderer 29 in direkter Verlängerung des Zahnriemenförderers 21 der ersten Fördereinrichtung 19 umfasst. - Sobald erste und zweite Fördereinrichtung 19 bzw. 24 in Kontakt treten, wird die erste Fördereinrichtung 19 bei Betätigung der zweiten Fördereinrichtung 24 von letzterer angetrieben. Dies erfolgt durch eine geeignet zu wählende Kraftkopplung 23, wie dies in den
Figuren 3 (A) sowie 3 (B) dargestellt ist. - Während die erste Fördereinrichtung 19 aus dem Bereich der Pressstation 6 herausgefahren ist, werden die Querteile 2, vorzugsweise im Stapel, im Bereich der Pressstation 6 über die zweite Zuführbahn 12 mittels einer Querteil-Zuführeinrichtung 20 zugeführt und unterhalb der jeweiligen Führung 22 der ersten Fördereinrichtung 19 positioniert, anschließend über die Handlingeinrichtung 13 (vgl.
Fig. 2 ) in den Bereich der Pressstation 6 eingebracht und dort mit den von den Presswangen 10 aus der Übergabeposition 9 in die Pressstation 6 überführten Seitenteilen 3 gebunden. - Durch den Einsatz der Übergabeposition 9 sowie der verfahrbaren ersten Fördereinrichtung 19 des Möbelkorpus 1 wird ein in einzelnen Verfahrensschritten überlappender Betrieb der Anlage ermöglicht und damit die Leistungsfähigkeit erhöht. Gleichzeitig ist die Anlage mit vergleichsweise einfachen technischen Mitteln zu realisieren.
-
- 1
- Möbelkorpus
- 2
- Querteil
- 3
- Seitenteil
- 4
- Rückwand
- 5
- Seitenteil
- 6
- Pressstation
- 7
- Zuführstation
- 8
- Nachpressstation
- 9
- Übergabeposition
- 10
- Presswangen
- 11
- erste Zuführbahn
- 12
- zweite Zuführbahn
- 13
- Handlingeinrichtung
- 14
- Schutzverkleidung
- 15
- Rückwandfixiereinrichtung
- 16
- Handlingeinrichtung
- 17
- Führung
- 18
- Führung der Presswangen
- 19
- erste Fördereinrichtung
- 20
- Querteil-Zuführeinrichtung
- 21
- Zahnriemenförderer
- 22
- Führung
- 23
- Kraftkopplung
- 24
- zweite Fördereinrichtung
- 25
- Antriebszylinder
- 26
- Zahnriemen
- 27
- Tragrahmen
- 28
- Zahnriemen
- 29
- Zahnriemenförderer
Claims (26)
- Verfahren zur Montage von Seitenteile sowie Querteile umfassende Möbelkorpusse mit folgenden Arbeitsschritten:a) Bereitstellung von Seitenteilen (3, 5) über eine erste Zuführbahn (11) in einer Zuführstation (7),b) Bereitstellung von Querteilen über eine zweite Zuführbahn (12) in einer Pressstation (6),c) Überführung der Seitenteile (3, 5) in vertikaler Ausrichtung quer zur ersten Zuführbahn (11) in eine Übergabeposition (9) oder Übergabestation, die sich zwischen der Pressstation (6) und der ersten Zuführstation (11) befindet,d) Übernahme der Seitenteile (3, 5) durch Ausfahren der Presswangen (10) der Pressstation (6) in Richtung Übergabeposition (9) oder Übergabestation,e) Überführung der Seitenteile (3, 5) mittels der Presswangen (10) in die Pressposition sowief) Zusammenfügen und Pressen der Seitenteile (3, 5) und Querteile (2) in der Pressstation (6).
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass
während der Übernahme der Seitenteile (3, 5) der zusammengefügte Möbelkorpus (1) die Pressstation (6) verlässt und Querteile (2) für das Zusammenfügen eines neuen Möbelkorpus (1) in die Pressstation (6) eingebracht werden. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
während der Überführung der Seitenteile (3, 5) in die Übergabeposition neue Seitenteile für das Zusammenfügen eines neuen Möbelkorpusses (1) in die Zuführstation (7) eingebracht werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Querteile (2) in der Pressstation (6) mittels einer Positioniereinrichtung in ihrer Höhenlage positioniert werden. - Verfahren nach Anspruch 4,
dadurch gekennzeichnet, dass
die Querteile (2) mittels der Positioniereinrichtung verschwenkt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichet, dass
der zusammengefügte Möbelkorpus (1) von der Pressstation (6) in eine Nachpressstation (8) überfuhrt wird. - Verfahren nach Anspruch 6,
dadurch gekennzeichnet, dass
im Bereich der Nachpressstation (8) die Rückwand (4) des Möbelkorpus (1) fixiert wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass
die gesamte Zuführstation (7) mit den Seitenteilen (3, 5) zur Übergabeposition bewegt wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Seitenteile (3, 5) in der Zuführstation (7) jeweils um 90° in die senkrechte Position geschwenkt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Querteile (2) über die zweite Zuführbahn (12) im Paket, hierbei insbesondere in Presslage, der Pressstation (6) zugeführt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
im Bereich der Pressstation (6) eine erste Fördereinrichtung (19) vorgesehen ist, die nach dem Zusammenfügen und/oder Pressen der Seitenteile und Querteile zu einem Möbelkorpus zusammen mit dem Möbelkorpus aus dem Bereich der Pressstation verfahren wird. - Verfahren nach Anspruch 11,
dadurch gekennzeichnet, dass
bei aus dem Bereich der Pressstation ausgefahrener erster Fördereinrichtung Querteile in die Pressstation, vorzugsweise von unten, eingeführt werden. - Pressensystem zum Zusammenfügen von Möbelkorpussen (1) mit
einer ersten Zuführbahn (11) für Seitenteile (3, 5),
einer zweiten Zuführbahn (12) für Querteile (2), insbesondere Bodenteile, Zwischenböden, Oberböden oder Traverteile,
wobei die beiden Zuführbahnen (11, 12) im Wesentlichen getrennt, insbesondere parallel zueinander verlaufen,
einer Zuführstation (7) für die Seitenteile, die im Bereich der ersten Zuführbahn (11) angeordnet ist,
einer Pressstation (6) mit Presswangen (10) zum Verpressen von Bodenteilen und Seitenteilen (3, 5),
dadurch gekennzeichnet, dass
sich die Pressstation (6) am auslaufseitigen Endbereich der zweiten Zuführbahn (12) befindet, eine Übergabeposition (9) oder Übergabestation vorgesehen ist, die sich zwischen der Pressstation (6) und der Zuführstation (7)befindet, die Seitenteile (3, 5) im Wesentlichen quer zur ersten Zuführbahn (11) in Richtung Übergabeposition (9) oder Übergabestation überführbar sind und die Presswangen (10) von der Pressstation (6) aus quer zur zweiten Zuführbahn (12) in Richtung Übergabeposition (9) oder Übergabestation zur Aufnahme und Übernahme der Seitenteile (3, 5) bewegbar sind. - Pressensystem nach Anspruch 13,
dadurch gekennzeichnet, dass
im Bereich der Zuführstation (7) eine Handlingeinrichtung mit Vakuumsauger vorgesehen ist, um die waagerecht einlaufenden Seitenteile (5) vertikal aufzurichten und zu fixieren. - Pressensystem nach Anspruch 13 oder 14,
dadurch gekennzeichnet, dass
die die Seitenteile (5) aufnehmende Zuführstation (7) insgesamt in Richtung der Übergabeposition (9) oder Übergabestation überführbar ist - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 15,
dadurch gekennzeichnet, dass
die Seitenteile (3, 5) von den Presswangen (10) der Pressstation (6) im Bereich der Übergabeposition (9) oder Übergabestation (9) übernehmbar sind. - Pressensystem nach Anspruch 16,
dadurch gekennzeichnet, dass
die Presswangen (10) zur Übernahme der Seitenteile (3, 5) aus der feststehenden Pressstation (6) herausbewegbar sind. - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 17,
dadurch gekennzeichnet, dass
ein Gurtförderer als erste Zuführbahn (11) für die Seitenteile (3, 5) in die Zuführstation (7) vorgesehen ist. - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 18,
dadurch gekennzeichnet, dass
die Zuführstation (7) Anschläge sowie Fixiermittel aufweiset. - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 19,
dadurch gekennzeichnet, dass
die Pressstation (6) über die zweite Zuführbahn (12) mit Querteilen (2) beschickbar ist, während von den Presswangen (10) der Pressstation (6) die Seitenteile (3, 5) im Bereich der Übergabeposition (9) oder Übergabestation (9) übernehmbar sind. - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 20,
dadurch gekennzeichnet, dass
die Pressstation (6) zentriert über die Mitte arbeitet. - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 21,
dadurch gekennzeichnet, dass
zur Positionierung der Querteile (2) in der Pressstation (6), insbesondere in der Höhenposition, eine Handlingeinrichtung (13) vorgesehen ist. - Pressensystem nach einem der vorhergehenden Ansprüche 13 - 22,
dadurch gekennzeichnet, dass
im Bereich der Pressstation (6) eine, vorzugsweise linear längs zur zweiten Zuführbahn (12) wirkende, erste Fördereinrichtung (19) vorgesehen ist. - Pressensystem nach Anspruch 23,
dadurch gekennzeichnet, dass
die erste Fördereinrichtung (19) aus der Pressstation (6) heraus- bzw, in diese hineinverfahrbar ist - Pressensystem nach Anspruch 23 oder 24,
dadurch gekennzeichnet, dass
bei aus der Pressstation (6) herausgefahrener erster Fördereinrichtung (19) mittels einer Querteil-Zuführeinrichtung (20) Querteile (2) unter die Pressstation (6) positionierbar sind und von dort in die Pressstation (6) durch Anheben einbringbar sind. - Pressensystem nach Anspruch 24 oder 25,
dadurch gekennzeichnet, dass
bei aus der Pressstation (6) herausgefahrener ersten Fördereinrichtung (19) letztere mit einer zweiten Fördereinrichtung (26) zur Überführung des Möbelkorpus (1) zusammenwirkt.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102005048081A DE102005048081B3 (de) | 2005-10-07 | 2005-10-07 | Stehende Korpuspresse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1772241A1 EP1772241A1 (de) | 2007-04-11 |
| EP1772241B1 true EP1772241B1 (de) | 2008-10-29 |
Family
ID=37461541
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06018162A Not-in-force EP1772241B1 (de) | 2005-10-07 | 2006-08-31 | Verfahren zur Montage von Seitenteile sowie Querteile umfassenden Möbelkorpussen sowie Pressensystem zum Zusammenfügen von Möbelkorpussen |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP1772241B1 (de) |
| AT (1) | ATE412500T1 (de) |
| DE (3) | DE102005048081B3 (de) |
| DK (1) | DK1772241T3 (de) |
| ES (1) | ES2317389T3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102017003701A1 (de) | 2016-04-01 | 2017-10-05 | Hüttenhölscher Maschinenbau GmbH & Co. KG | Verfahren zum Zusammenfügen und Verpressen von Möbelkorpussen und Zuammenfüge- und Presseinrichtung |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19903458A1 (de) * | 1999-01-28 | 2000-08-03 | Roland Fischer | Anordnung und Verfahren zur Montage von Möbelstücken |
| DE19903358C1 (de) * | 1999-01-28 | 2000-03-02 | Pries, Horstmann & Co. Maschinenbau Gmbh & Co. Kg | Verfahren und Vorrichtung zur Montage eines Möbel-Korpus |
| DE10246602B4 (de) * | 2002-10-05 | 2004-09-30 | Gtt Mbh | Verfahren zum Zusammenfügen mehrerer Einzelteile zu einem Korpus bzw. Möbelstück und Vorrichtung zur Durchführung des Verfahrens |
| DE10318539B3 (de) * | 2003-04-24 | 2004-12-16 | Hüttenhölscher Maschinenbau GmbH | Zusammenfügeeinrichtung für Möbelkorpusse |
-
2005
- 2005-10-07 DE DE102005048081A patent/DE102005048081B3/de not_active Expired - Fee Related
-
2006
- 2006-08-31 DE DE502006001931T patent/DE502006001931D1/de active Active
- 2006-08-31 ES ES06018162T patent/ES2317389T3/es active Active
- 2006-08-31 DK DK06018162T patent/DK1772241T3/da active
- 2006-08-31 DE DE202006020648U patent/DE202006020648U1/de not_active Expired - Lifetime
- 2006-08-31 EP EP06018162A patent/EP1772241B1/de not_active Not-in-force
- 2006-08-31 AT AT06018162T patent/ATE412500T1/de active
Also Published As
| Publication number | Publication date |
|---|---|
| ATE412500T1 (de) | 2008-11-15 |
| EP1772241A1 (de) | 2007-04-11 |
| DE102005048081B3 (de) | 2007-05-03 |
| DK1772241T3 (da) | 2009-02-16 |
| DE202006020648U1 (de) | 2009-06-18 |
| ES2317389T3 (es) | 2009-04-16 |
| DE502006001931D1 (de) | 2008-12-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69805763T2 (de) | Plattensägeverfahren und -maschine mit in seitlicher richtung bewegbarem plattenschieber | |
| EP0847949A1 (de) | Einrichtung zur Bildung eines sich senkrecht zu den stehend aneinandergereihten Druckbogen erstreckenden Stapels | |
| EP3708522B1 (de) | Transportsystem für werkstoffplatten | |
| WO2016087208A1 (de) | Plattenaufteilanlage zum aufteilen von plattenförmigen werkstücken, sowie verfahren zu deren betrieb | |
| CH679219A5 (de) | ||
| EP2484483B1 (de) | Zuführ- und Ladeeinheit | |
| EP0860253A2 (de) | Verfahren zur Herstellung von mehrlagigen Türrohlingen und Anlage zur Durchführung des Verfahrens | |
| DE3911639A1 (de) | Verfahren und einrichtung zum programmgesteuerten laengs- und queraufteilen von werkstueckplatten | |
| DE102015001258A1 (de) | Produktionsanlage und deren Teile | |
| EP4008506A1 (de) | Plattenaufteilanlage zum zersägen von werkstücken | |
| AT17316U1 (de) | Anlage zum Magazinieren von Trennleisten, Anlage zum Bilden von Brettstapeln und Magazin | |
| EP3227069B1 (de) | Plattenaufteilanlage zum aufteilen von plattenförmigen werkstücken sowie verfahren zu deren betrieb | |
| DE102015001262A1 (de) | Produktionsanlage und deren Teile | |
| WO2002090044A1 (de) | Vorrichtung zur rückführung von werkstücken | |
| EP2423134B1 (de) | Vorrichtung zur Handhabung von plattenförmigen Werkstücken | |
| DE3141075C2 (de) | Zuführeinrichtung für Blechstreifenstapel zur Zufuhr zu einem Stanzautomaten | |
| EP0540505A2 (de) | Einrichtung zum Abstapeln von aus aufgeteilten, plattenförmigen Einzelwerkstücken oder Plattenpaketen hergestellten Einzelformaten | |
| DE2545444C3 (de) | Vorrichtung zum Zusammenbauen von Möbelkorpussen | |
| EP1772241A1 (de) | Verfahren zur Montage von Seitenteile sowie Querteile umfassenden Möbelkorpussen sowie Pressensystem zum Zusammenfügen von Möbelkorpussen | |
| DE102009021365A1 (de) | Verfahren und Legestation zur Herstellung von Furnierpaketen aus mehreren Lagen einzelner Furniere im Zuge der Herstellung von Furnierschichtholz | |
| EP1401611A1 (de) | Montagelinie | |
| EP1588971B1 (de) | Verfahren und Vorrichtung zum Bearbeiten von Druckereiprodukten | |
| DE4201623C2 (de) | Einrichtung zum Buntaufteilen von plattenförmigen Werkstücken | |
| EP1724080B1 (de) | Möbelkorpus-Montagelinie | |
| DE102009021368A1 (de) | Verfahren zur Herstellung von Furnierschichtholz und eine Anlage zur Durchführung des Verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| 17P | Request for examination filed |
Effective date: 20071008 |
|
| 17Q | First examination report despatched |
Effective date: 20071109 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502006001931 Country of ref document: DE Date of ref document: 20081211 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: PATENTANWAELTE SCHAAD, BALASS, MENZL & PARTNER AG |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2317389 Country of ref document: ES Kind code of ref document: T3 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20081029 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090228 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090330 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090129 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: HOLETEC GMBH & CO. KG Free format text: HOLETRONIC GMBH#UNTERE WIESENSTRASSE 3#32120 HIDDENHAUSEN (DE) -TRANSFER TO- HOLETEC GMBH & CO. KG#UNTERE WIESENSTRASSE 3#32120 HIDDENHAUSEN (DE) |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: HOLETEC GMBH & CO. KG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 |
|
| 26N | No opposition filed |
Effective date: 20090730 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: PATENTANWAELTE SCHAAD, BALASS, MENZL & PARTNER AG |
|
| NLS | Nl: assignments of ep-patents |
Owner name: HOLETEC GMBH & CO. KG Effective date: 20090901 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20091008 AND 20091014 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20090820 Year of fee payment: 4 |
|
| NLT2 | Nl: modifications (of names), taken from the european patent patent bulletin |
Owner name: HOLETEC GMBH & CO. KG Effective date: 20090923 |
|
| BERE | Be: lapsed |
Owner name: HOLETRONIC G.M.B.H. Effective date: 20090831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090831 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090130 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20100825 Year of fee payment: 5 Ref country code: ES Payment date: 20100830 Year of fee payment: 5 Ref country code: NL Payment date: 20100823 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100901 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20100823 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081029 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20110819 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20110825 Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20120301 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110831 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110831 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 412500 Country of ref document: AT Kind code of ref document: T Effective date: 20110831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130301 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006001931 Country of ref document: DE Effective date: 20130301 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20131029 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110901 |