EP1711320B1 - Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu - Google Patents
Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu Download PDFInfo
- Publication number
- EP1711320B1 EP1711320B1 EP05706178A EP05706178A EP1711320B1 EP 1711320 B1 EP1711320 B1 EP 1711320B1 EP 05706178 A EP05706178 A EP 05706178A EP 05706178 A EP05706178 A EP 05706178A EP 1711320 B1 EP1711320 B1 EP 1711320B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpiece
- wood
- wooden
- workpieces
- compaction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Revoked
Links
- 238000000034 method Methods 0.000 title claims abstract description 88
- 239000002023 wood Substances 0.000 title claims description 147
- 239000000463 material Substances 0.000 claims abstract description 44
- 230000001070 adhesive effect Effects 0.000 claims abstract description 39
- 239000000853 adhesive Substances 0.000 claims abstract description 36
- 229920001169 thermoplastic Polymers 0.000 claims abstract description 34
- 239000004416 thermosoftening plastic Substances 0.000 claims abstract description 34
- 239000000126 substance Substances 0.000 claims abstract description 10
- 238000005056 compaction Methods 0.000 claims description 27
- 230000033001 locomotion Effects 0.000 claims description 22
- 230000015572 biosynthetic process Effects 0.000 claims description 10
- 238000001816 cooling Methods 0.000 claims description 10
- 230000003750 conditioning effect Effects 0.000 claims description 7
- 238000010438 heat treatment Methods 0.000 claims description 7
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims description 6
- 239000001301 oxygen Substances 0.000 claims description 6
- 229910052760 oxygen Inorganic materials 0.000 claims description 6
- 239000000123 paper Substances 0.000 claims description 6
- 235000014676 Phragmites communis Nutrition 0.000 claims description 4
- 239000011093 chipboard Substances 0.000 claims description 4
- 230000006378 damage Effects 0.000 claims description 4
- 239000007789 gas Substances 0.000 claims description 4
- 239000011120 plywood Substances 0.000 claims description 4
- 230000000750 progressive effect Effects 0.000 claims description 4
- 239000011347 resin Substances 0.000 claims description 4
- 229920005989 resin Polymers 0.000 claims description 4
- 238000002604 ultrasonography Methods 0.000 claims description 4
- 238000003466 welding Methods 0.000 claims description 4
- 238000009736 wetting Methods 0.000 claims description 4
- 230000001143 conditioned effect Effects 0.000 claims description 3
- 229920002522 Wood fibre Polymers 0.000 claims 3
- 238000009834 vaporization Methods 0.000 claims 3
- 235000017166 Bambusa arundinacea Nutrition 0.000 claims 2
- 235000017491 Bambusa tulda Nutrition 0.000 claims 2
- 241001330002 Bambuseae Species 0.000 claims 2
- 235000015334 Phyllostachys viridis Nutrition 0.000 claims 2
- 239000011425 bamboo Substances 0.000 claims 2
- 238000001035 drying Methods 0.000 claims 1
- 238000009659 non-destructive testing Methods 0.000 claims 1
- 230000000149 penetrating effect Effects 0.000 claims 1
- 210000004027 cell Anatomy 0.000 description 31
- 230000008569 process Effects 0.000 description 21
- 238000007906 compression Methods 0.000 description 12
- 230000006835 compression Effects 0.000 description 12
- 238000005516 engineering process Methods 0.000 description 8
- 238000005470 impregnation Methods 0.000 description 8
- 239000011148 porous material Substances 0.000 description 6
- 150000001875 compounds Chemical class 0.000 description 5
- 238000005304 joining Methods 0.000 description 5
- 210000002421 cell wall Anatomy 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 230000000704 physical effect Effects 0.000 description 4
- 239000004033 plastic Substances 0.000 description 4
- 238000003908 quality control method Methods 0.000 description 4
- 238000005299 abrasion Methods 0.000 description 3
- 238000002591 computed tomography Methods 0.000 description 3
- 238000010924 continuous production Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 229920005610 lignin Polymers 0.000 description 3
- 238000002844 melting Methods 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- 239000005445 natural material Substances 0.000 description 3
- 230000001629 suppression Effects 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 240000002264 Phyllostachys aurea Species 0.000 description 2
- 238000009835 boiling Methods 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000002485 combustion reaction Methods 0.000 description 2
- 238000000280 densification Methods 0.000 description 2
- 230000001419 dependent effect Effects 0.000 description 2
- 230000001066 destructive effect Effects 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 239000012528 membrane Substances 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 239000010876 untreated wood Substances 0.000 description 2
- 244000273256 Phragmites communis Species 0.000 description 1
- 241000218657 Picea Species 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000003570 air Substances 0.000 description 1
- 239000012080 ambient air Substances 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 230000006870 function Effects 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000008447 perception Effects 0.000 description 1
- 238000007670 refining Methods 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 230000006641 stabilisation Effects 0.000 description 1
- 238000011105 stabilization Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27M—WORKING OF WOOD NOT PROVIDED FOR IN SUBCLASSES B27B - B27L; MANUFACTURE OF SPECIFIC WOODEN ARTICLES
- B27M1/00—Working of wood not provided for in subclasses B27B - B27L, e.g. by stretching
- B27M1/02—Working of wood not provided for in subclasses B27B - B27L, e.g. by stretching by compressing
Definitions
- the invention relates to a method for compacting a wood workpiece or a wood-like workpiece, such as e.g. bamboo, reeds and other wood-based materials such as plywood, chipboard and / or wood-containing or resin-enriched paper, wherein the surface of the wood workpiece or wood-like workpiece is heated and then compacted.
- a wood workpiece or a wood-like workpiece such as e.g. bamboo, reeds and other wood-based materials such as plywood, chipboard and / or wood-containing or resin-enriched paper
- wood workpiece is to be understood in the context of the description of this invention and the claims not only to massive workpieces made of wood, such as. Spruce, fir, oak, limited.
- the method described below and the associated device are equally applicable to all material-like wood-like materials, e.g. bamboo, reed and other wood-based materials such as plywood, chipboard and / or wood-containing or resin-enriched paper, applicable insofar as those constituents of the wood necessary for the preparation of the thermoplastic adhesive are present at least in the area subject to the process of the invention are.
- the invention has for its object to provide a method and apparatus for performing the method, with which a compacted surface of a wood workpiece is produced, with a particularly high density of the surface can be achieved, without addition of foreign materials or chemical substances.
- This object is achieved in a method of the type described above in that a rubbing relative movement on the surfaces of the wood workpiece or the wood-like workpiece while avoiding the access of oxygen to the formation of originating from the wood workpiece or the wood-like workpiece thermoplastic adhesive - caused by destruction of the Cell structure and at least partial liquefaction of one or more components of the cells of the wood workpiece or wood-like workpiece - is performed, after which the cells of the surface and cells of a volume area below the surface are compacted under cooling the same under pressure.
- This method is characterized in that no foreign materials or chemical substances must be added before, during or after the process, but only the wood workpiece or the wood-like workpiece is specifically modified to in the subject of the described method areas of a wood workpiece or several wood workpieces to achieve an abrasion-resistant and shock-resistant and a compared to the untreated wood much harder surface.
- the first group is that the transmission of forces between the wooden workpieces is accomplished by a force transmitting element which is adhered to the surfaces of the wooden workpieces to be joined, for example.
- the material or positive connection thus produced is limited in practice to the contact surfaces of the wood workpieces. Those workpiece areas that are outside the contact area have no influence on the mechanical properties of the connection.
- the second group of compounds is based on the fact that parts of the connecting element extend into the interior of the wood workpieces and that also those parts of the wood workpieces outside the contact surface significantly influence the mechanical properties of the compound produced. Compounds belonging to this group are generally more resilient.
- the invention further has the object to provide a method and an apparatus for carrying out the method with which a connection of two wood workpieces or wood-like materials according to the second group described above is feasible, the addition of foreign materials or chemical substances can be avoided.
- the adhesive is obtained from the wood workpieces or woodworking workpieces to be joined by targeted energy supply.
- the strength of the compounds thus produced is significantly increased by the material properties of those parts in the joint area and located in the interior of the wood workpieces sections. It is thus a "Press-welded joint" of the two wood workpieces.
- the DE-C-853 402 is concerned with a surface finishing by compaction with simultaneous or subsequent deformation by application of heat and pressure, wherein a pulsating pressure is exerted on a material inserted between mutually movable frame members, but without rubbing relative movement. As the material advances, the frame parts are moved apart and kept at a distance. A destruction of the cell structure does not take place, so that no thermoplastic adhesive is formed.
- the invention described herein further sets itself the task of producing a compacted surface of a wood workpiece, in particular one which is particularly stable in terms of abrasion and impact resistance, as a counterpart workpiece with a higher melting and boiling temperature than the wood workpiece and with a smooth Surface with a low, adhesion-avoiding wetting angle, such as a metallic or mirrored surface, is used.
- the natural material wood is characterized by its varying material properties within the workpiece, which, as with common types of woodworking, affect the process and the subsequent wood connection differently.
- the method presented here also has the object, the method of compacting discussed here, and the devices for this purpose to the varying Material properties of the natural material wood adapt.
- Fig. 1 a section through a wooden workpiece across the grain in the uncompressed and Fig. 2 shows in the invention compacted state.
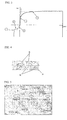
- Fig. 3 illustrates the inventive method in diagram form.
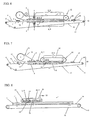
- the 4 and 5 show computed tomography images of compacted surfaces of wooden workpieces.
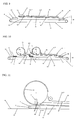
- the Fig. 6 to 11 illustrate schematic representations of devices for carrying out the inventive method.
- thermoplastic adhesive 3 which is formed by the wood workpiece 1 itself, has penetrated between the compressed cells 2.
- a collection of thermoplastic adhesive 3 can be seen, as they are For example, when producing a weld according to the invention forms with a second wood workpiece.
- the apparatus has a workpiece holder 4 for two superimposed wooden workpieces 1, 1 ', a station 5 for conditioning the two superimposed wooden workpieces 1, 1', further in the conveying direction 6 of the wood workpieces 1, 1 'a station with an energy input device 7, below a station with a compression device 8, which is coupled to a further station, which is designed as a cooling device 9, on.
- a conveyor 10 is formed by two conveyor belts 11, 12 are provided, the conveyor belts 13 are arranged opposite each other, that the two wood workpieces 1, 1' abut the opposing Trumen 14 of the conveyor belts 13.
- the individual stations, as described above, are located between the reciprocating runs of a conveyor belt 13, respectively.
- the wood workpieces 1,1 is possibly a jig, a holder by means of vacuum and / or a surface with high roughness, proceed, so that the energy input into the contact surface 17 or joint 18 in the form of vibrations in any, preferably 0 ° or 90 ° angle is guaranteed.
- the gap 15 between the two Trumen 14 of the conveyor belts 13 tapered, ie the two running in the same direction and opposing Trume 14 of the conveyor belts 13 are not exactly parallel each other but aligned to form a wedge-shaped gap 15 against each other.
- the device shown is the upper of the two conveyor belt systems 12 of two arranged in the direction of succession and drivable in the same direction conveyor belts 13 and 16 are formed, between which the Energyeinbring tooth 7, which is brought in this case in direct contact with the surface 17 of a wood workpiece 1, provided ,
- This type of device serves to densify the surface 17 of a single wood workpiece 1 in order to form a particularly wear-resistant and impact-resistant surface on this wood workpiece 1.
- the wood workpieces 1 and 1 ' are heated by a targeted supply of energy to the surfaces subject to the method and / or in areas of the wood workpiece 1, 1' by applying a mechanical pressure by the introduction of energy.
- a relative movement preferably in the form of a linear circular movement (direction of movement parallel to the joint 18 of the wood workpieces 1, 1') or ultrasonic vibration (direction of movement in any, preferably rectangular, angle to Connecting joint 18 of the wood workpieces 1, 1 ') introduced between wooden workpieces.
- the relative movement of the wooden workpieces has to take place at a force directed at right angles to the joint, so that a continuous contact between the wood workpieces 1, 1 'is ensured.
- thermoplastic adhesive 3 When using the method for compacting a surface of a single wood workpiece 1 with an in Fig. 7 1, a wood workpiece 1 is moved relative to a non-porous, for example metal counterpart workpiece 19, which has a higher melting and boiling temperature than the melting temperature of the components of the wood material, which components must be liquefied to form the thermoplastic adhesive 3.
- the surface of the counter workpiece 19 must also have a high wetting angle, so that between the formed in the following process steps thermoplastic adhesive 3 and the counter workpiece 19 no frictional connection can arise:
- a metal of type 1.43012R according to DIN EN 10088 has, for example, the requirements on; it is a "Teflon-like steel".
- the introduction of the required energy by, for example, a linearly oscillating relative movement is likewise suitable for finishing surfaces 17 according to the invention in a continuous process, but also for joining two wooden workpieces 1, 1 '.
- the progressive heating of the surface of a wood workpiece 1, 1 '(at least) in the area of relatively moving contact surfaces between two wood workpieces 1, 1' or between a wood workpiece 1 and a counter workpiece 19 has several effects.
- the energy input causes material preparation and conditioning.
- the material wood is conditioned at least in the areas relevant for the subsequent (partial) processes in such a way that the subsequent processes described below can take place.
- the nature of the surface of the wood workpiece 1, 1 '(roughness, type of processing, etc.) and the physical state (temperature, humidity, etc.) before the treatment have no effect on the subsequent compression of the wood workpiece 1, 1'.
- the inventive method does not exclude that such treatment and conditioning of the material can be created by the pretreatment in a conditioning and / or by process measures.
- thermoplastic adhesive 3 Upon further heating of the wood material up to temperatures of about 400 ° C, there is a liquefaction of one or more components of the wood, such as lignin, ie it comes to the formation of a thermoplastic adhesive 3.
- this thermoplastic adhesive 3 is the Preventing the ingress of oxygen to prevent combustion or charring of wood-based materials.
- the air seal is ensured on the one hand by the perpendicular to the contact surface (joint 18 and surface 17) acting mechanical pressure, on the other hand by the wood material abrasion and caused by the energy supply wood material softening.
- the heating of the wood material also leads to an opening of the wood cells. 2 connecting membranes 20, so that under low pressure, the thermoplastic adhesive 3 penetrate the contact surface and can be pressed into the Holzwerksroffinnere. (see. Fig. 2 ).
- thermoplastic adhesive 3 can also take place in an anaerobic atmosphere to prevent combustion and / or charring of the wood material, for which purpose the device is provided with an enclosure 21 into which an anaerobic gas Feeding device 22 opens. (See the illustration in Fig. 8 ).
- thermoplastic adhesive 3 thus formed consists largely of lignin and / or its chemical Modifkationen; the viscous, adhesive properties of the thermoplastic adhesive 3 thus obtained from the material wood is used for the inventive compaction of the porous material described below. Due to the constant destruction of the cell structure on the surface of the material to be compacted, lignin from volume regions which were located below the surface at the beginning of the process can also be used to produce the thermoplastic adhesive.
- thermoplastic adhesive After sufficient formation of the thermoplastic adhesive and heating of the wood material, a further input of energy is prevented; the wood material is compacted according to the invention.
- the softened cells 2 are compressed by a plastic deformation under high pressure. Because of the wood structure, and especially because of the sufficient softening of the cell structure caused by the progressive heating of the wood material, no or only unavoidable deformation of the wood workpiece 1 or 1 'into the energy input due to the compression of the cell cavities occurs during compaction by plastic compression 7 softened areas transverse to the direction of the applied force.
- thermoplastic adhesive 3 a With the suppression of the energy input occurs a temperature balance between the heated parts of the wood workpieces 1, 1 'and the environment, thus curing of the thermoplastic adhesive 3 a.
- the process of cooling can be accelerated by external measures.
- thermoplastic adhesive takes place between two pieces of wood 1, 1 ', at least on the surfaces thereof, using the adhesive properties and simultaneous compaction of the wood workpieces 1, 1' according to the invention. Impregnation by means of the thermoplastic material and compression of the cells, to a cohesive bonding of the wood workpieces 1, 1 '.
- thermoplastic adhesive 3 Due to the properties of the thermoplastic adhesive formed according to the process described, in addition to adhesion of the cells 2 of the wood workpiece 1.
- the natural material wood is characterized by its within the wood workpiece 1, 1 'varying properties, which are recognizable, for example, on the basis of the early and late annual rings with the naked eye.
- the weakest parts of the wood workpiece 1, 1 'affect its application such as in connection with other wood workpieces.
- the quality control described below offers the possibility of the formation of the thermoplastic adhesive 3, the compaction by impregnation of the cells 2 by means of the adhesive 3 and a compression of the cells 2 to verify non-destructive.
- thermoplastic adhesive 3 formed according to the invention and the compacted cell structure have a higher specific density compared to untreated wood.
- the resulting altered physical properties of the modified areas of the wood make it possible to draw conclusions about, for example, the degree of compaction and / or the amount of the thermoplastic adhesive formed.
- Conventional non-destructive quality control methods such as ultrasound and computed tomography, may be used to control the quality of the compaction produced during and / or after the process.
- the 4 and 5 show computer tomography images of compacted surfaces of two wooden workpieces 1, 1 'welded together. On the one hand, the densified areas on the surfaces of the wooden workpieces are clearly visible due to the light color.
- Fig. 5 includes the representation of the measuring points of the local density relative to the ambient air.
- Line A marks the approximate course of the weld, i. the connecting joint 18;
- Line B the annual ring situation (latewood).
- the quality control described is in addition to a displacement measurement for controlling the process, in particular the parameters of the power supply and that of the compression of subjected to the process areas of the wood workpiece 1, 1 '.
- a displacement measurement for controlling the process, in particular the parameters of the power supply and that of the compression of subjected to the process areas of the wood workpiece 1, 1 '.
- the sequence of (partial) processes can be controlled and a statement made about the properties of the substance-free compaction that has taken place.
- the physical properties of the compacted wood workpieces 1, 1 ' are clearly dependent on the amount of thermoplastic adhesive 3 formed and the extent and dimensional stability of the densification of the wood structure.
- Fig. 3 shows the essential steps of the method according to the invention in diagram form, wherein the change in thickness of a wood workpiece 1 over time is shown.
- the reduction of the thickness is plotted on the ordinate; the abscissa serves as the time axis.
- the negative part of the time axis is characterized by the energy supply, the positive area by the suppression of the further energy supply.
- the below discussed subdivision of the total process or approximation of the in Fig. 3 represented graphs in subprocesses based on the subjective perception during the process and the change of in Fig. 3 represented graphs.
- the transition between sub-processes of the method according to the invention is generally carried out fluently, wherein the sub-processes are designated below by I to V.
- the introduction takes place, the conditioning of a first II of the wooden workpieces 1, then the formation III of the thermoplastic adhesive 3 due.
- the sub-process II is characterized by a (timely) slow, the latter sub-process III by a rapid loss of material.
- a compression IV is performed as described above. Then it comes - due to a cooling - to a curing V of compression.
- Fig. 8 illustrates a surface treatment of a large-sized wood workpiece 1, wherein the surface 17 is compacted.
- the serving device is installed with their stations in a housing 21, which is connected to a gas supply device 22.
- a gas supply device 22 Preferably, anaerobic gas is supplied.
- Fig. 9 shows a device without housing, with the successively smaller pieces of wood 1 in the continuous process according to the invention can be treated, ie can be provided with a compacted surface 17.
- a variant is shown, according to the three wood workpieces 1, 1 ', 1 "can be welded together, first a first conveyor belt 13 two superposed wooden workpieces 1, 1' welded together and subsequently a third wood workpiece 1" on the two previously welded wood workpieces. 1 , 1 'is applied and by means of another device, which also has a conveyor belt 16 as a conveyor, with the previously welded two wooden workpieces 1, 1' is welded.
- the energy input device 7 is accommodated in this case in each case in a deflection roller 23 for the conveyor belt 13 or 16, so that no direct contact of the energy input device 7 with the wood workpiece 1, 1 'is given here. The energy is thus transmitted via the conveyor belt 13 or 16 to the wood workpieces 1, 1 ', 1 ".
- the invention is not limited to the embodiments shown in the drawing, but can be modified in various ways.
Landscapes
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Mechanical Engineering (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Chemical And Physical Treatments For Wood And The Like (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Adhesives Or Adhesive Processes (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Verdichten eines Holzwerkstückes oder eines holzähnlichen Werkstückes, wie z.B. Bambus, Schilf und anderer auf Holz basierender Werkstoffe, wie Sperrholz, Spanplatte und/oder holzhaltiges oder mit Harzen angereichertes Papier, wobei die Oberfläche des Holzwerkstückes oder des holzähnlichen Werkstückes erwärmt und anschließend verdichtet wird.
- Der Begriff des Holzwerkstückes sei im Rahmen der Beschreibung dieser Erfindung und der Patentansprüche nicht nur auf massive Werkstücke, welche aus Holz, wie z.B. Fichte, Tanne, Eiche hergestellt werden, begrenzt. Das im folgenden beschriebene Verfahren und die zugehörige Vorrichtung sind in gleicher Weise auf alle in materialtechnischer Hinsicht holzähnliche Materialien, wie z.B. Bambus, Schilf und andere auf Holz basierende Werkstoffe, wie Sperrholz, Spanplatte und/oder holzhaltiges oder mit Harzen angereichertes Papier, anwendbar, insofern jene Bestandteile des Holzes, welche zur Herstellung der thermoplastischen Klebemasse nötig sind, zumindest in dem dem erfindungsgemäßen Verfahren unterworfenen Bereich vorhanden sind.
- Verfahren, die eine Verdichtung von porösen Werkstoffen beinhalten, ermöglichen eine Verbesserung der mechanischen Eigenschaften dieser porösen Werkstoffe. Eine solche Verdichtung ist im allgemeinen gekennzeichnet durch eine Anhebung der spezifischen Dichte; dies geschieht bei porösen Werkstoffen, wie beispielsweise Holz, nach heutigem Stand der Technik durch erstens eine Kompression der Zellen und/oder zweitens eine Imprägnierung der von den Zellwänden eingeschlossenen Hohlräumen.
- 1. Durch eine Komprimierung der Holzzellen wird der von den Zellwänden eingeschlossene Hohlraum verringert. Wie in "KOLLMANN Franz, COTE Wilfried A.: Principals of Wood Science and Technology, Springer-Verlag Berlin Heidelberg New York 1968" und "Parviz NAVI, Fred GIRARDET: Effects of Thermo-Hydro-Mechanical Treatment on the Structure and Properties of Wood, Holzforschung 54 (2000) p. 287-293 (Offprint) Verlag Walter de Gruyter Berlin New York" beschrieben, erfolgt nach vorheriger Reduktion des Elastizitätmoduls eine solche Deformation der Holzzellen in Richtung der geringeren Knicklänge und geringeren Steifigkeit der Holzzellenwand, d.h. in der Hauptsache in der Querschnittsebene eines Stammes, also senkrecht zur Faserrichtung. Dadurch kommt es zu keiner Schädigung der Holzstruktur (vgl.
DE 601 162 A ; Verfahren und Vorrichtung zum Verdichten von Holz). - 2. Die Dichte eines porösen Werkstoffes kann durch das Imprägnieren des Werkstückes, d.h. das Ausfüllen der Zellenhohlräume des Holzes mit einem geeigneten Stoff erhöht werden. In Abhängigkeit der gewünschten Imprägnierungstiefe und der Porosität einer solchen Imprägnierung muss eine geeignete Imprägnierungsmasse gewählt beziehungsweise müssen äußere Umstände, wie beispielsweise Druck oder Temperatur geschaffen werden (vgl. "Franz F.P. KOLLMANN, Wilfried A. COTE Jr., Principals of Wood Science and Technology, Springer-Verlag Berlin Heidelberg New York 1968" und
DE 636 413 ; Verfahren zum Herstellen von verdichteten Holzwerkstoffen). - Aus der
US 6,047,751 A ist es bekannt, ein Holzwerkstück mittels Ultraschall zu erhitzen und sodann zu komprimieren, wodurch das Volumen des Holzwerkstückes insgesamt verringert und das Holz entwässert und verfestigt wird. Hierbei kommt es zu keiner Zerstörung der Zellen des Holzes. - Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung zur Durchführung des Verfahrens zu schaffen, mit welchen eine verdichtete Oberfläche eines Holzwerkstückes herstellbar ist, wobei eine besonders hohe Dichtheit der Oberfläche erzielbar ist, und zwar ohne Hinzufügung von fremdartigen Materialien oder chemischen Substanzen.
- Diese Aufgabe wird bei einem Verfahren der eingangs beschriebenen Art dadurch gelöst, dass eine reibende Relativbewegung an der Oberflächen des Holzwerkstückes oder des holzähnlichen Werkstückes unter Vermeidung des Sauerstoffzutrittes bis zur Bildung von von dem Holzwerkstück oder dem holzähnlichen Werkstück stammender thermoplastischer Klebemasse - bewirkt durch eine Zerstörung der Zellstruktur und eine zumindest teilweise Verflüssigung eines oder mehrerer Bestandteile der Zellen des Holzwerkstückes oder holzähnlichen Werkstückes - durchgeführt wird, worauf die Zellen der Oberfläche und Zellen eines Volumsbereiches unter der Oberfläche unter Abkühlung derselben unter Druckausübung verdichtet werden. Dieses Verfahren zeichnet sich dadurch aus, dass keine fremdartigen Materialien oder chemische Substanzen vor, während oder nach dem Prozess hinzugefügt werden müssen, vielmehr wird ausschließlich das Holzwerkstück bzw. das holzähnliche Werkstück gezielt modifiziert, um in den dem beschriebenen Verfahren unterworfenen Bereichen eines Holzwerkstückes bzw. mehrerer Holzwerkstücke eine abriebfeste und stoßfeste sowie eine gegenüber dem unbehandelten Holz wesentlich härtere Oberfläche zu erzielen.
- Verbindungen von Holzwerkstücken lassen sich grob in zwei Gruppen aufteilen (vgl. auch
WO 00/79137 - Die zweite Gruppe von Verbindungen beruht darauf, dass Teile des verbindenden Elementes in das Innere der Holzwerkstücke hineinreichen und dass auch jene Teile der Holzwerkstücke außerhalb der Kontaktfläche die mechanischen Eigenschaften der hergestellten Verbindung maßgeblich beeinflussen. Verbindungen, die dieser Gruppe angehören, sind im allgemeinen höher belastbar.
- Die Erfindung stellt sich weiters die Aufgabe, ein Verfahren und eine Vorrichtung zur Durchführung des Verfahrens zu schaffen mit welchen eine Verbindung zweier Holzwerkstücke bzw. holzähnlicher Werkstoffe gemäß der oben beschriebenen zweiten Gruppe durchführbar ist, wobei das Hinzufügen fremdartiger Materialien oder chemischer Substanzen vermieden werden kann.
- Diese Aufgabe der Erfindung wird durch die Kombination folgender Merkmale gelöst:
- Sowohl die Kontakt-Oberfläche eines ersten Holzwerkstückes oder holzähnlichen Werkstückes als auch die Kontakt-Oberfläche eines zweiten Holzwerkstückes oder holzähnlichen Werkstückes werden - unter Vermeidung eines Sauerstoffzutrittes - durch eine reibende Relativbewegung an den Kontaktflächen der Holzwerkstücke oder holzähnlichen Werkstücke unter Druck unter Zerstörung der Zellenstruktur bis zur Bildung einer thermoplastischen Klebemasse in zumindest Teilbereichen der einander kontaktierenden Oberflächen erhitzt,
- wobei die beiden Holzwerkstücke oder holzähnlichen Werkstücke durch Druck mit ihren Kontakt-Oberflächen gegeneinander gepresst werden,
- worauf die Kontakt-Oberflächen der beiden Holzwerkstücke oder holzähnlichen Werkstücke und Volumsbereiche unter diesen Oberflächen abkühlen,
- Zellen des Oberflächenbereiches mindestens eines Holzwerkstückes oder holzähnlichen Werkstückes unter Druck verdichtet werden
- und unter Eindringen der thermoplastischen Klebemesse unter die Kontakt-Oberfläche des bzw. der verdichteten Holzwerkstücke(s) oder holzähnlichen Werkstücke(s) ein Verschweißen der Holzwerkstücke durchgeführt wird.
- Im Unterschied zu Verfahren, welche dem Stand der Holzverbindungstechnik entsprechen, wird erfindungsgemäß die Klebemasse aus den zu verbindenden Holzwerkstücken bzw. holzähnüchen Werkstücken durch gezielte Energiezufuhr gewonnen. Zusätzlich findet eine Verdichtung der Holzwerkstücke in und um den Bereich der Fügefläche statt, so dass die Festigkeit der so hergestellten Verbindungen durch Materialeigenschaften jener Teile im Fugenbereich und der im Inneren der Holzwerkstücke befindlichen Teilbereiche maßgeblich erhöht wird. Es handelt sich somit um eine "Press-Schweißverbindung" der beiden Holzwerkstücke.
- Die
DE-C-853 402 beschäftigt sich mit einer Oberflächenveredelung durch Verdichtung mit gleichzeitiger oder anschließender Verformung durch Anwendung von Wärme und Druck, wobei ein pulsierender Druck auf einen zwischen gegeneinander bewegbaren Rahmenteilen eingelegten Werkstoff ausgeübt wird, jedoch ohne reibende Relativbewegung. Während des Weiterbewegens des Werkstoffes werden die Rahmenteile auseinanderbewegt und auf Distanz gehalten. Eine Zerstörung der Zellstruktur findet nicht statt, so dass auch keine thermoplastische Klebemasse gebildet wird. - Bevorzugte Varianten des erfindungsgemäßen Verfahrens sind in den Unteransprüchen 3 bis 18 gekennzeichnet.
- Die hier beschriebene Erfindung stellt sich weiters die Aufgabe der Herstellung einer verdichteten Oberfläche eines Holzwerkstückes, insbesondere einer, die in Hinblick auf Abrieb und Stoßfestigkeit besonders stabil ist, wobei als Gegenwerkstück ein Gegenwerkstück mit einer höheren Schmelz- und Siedetemperatur als das Holzwerkstück und mit einer glatten Oberfläche mit einem geringen, ein Haften vermeidenden Benetzungswinkel, wie eine metallische oder verspiegelte Oberfläche, verwendet wird.
- Der natürliche Werkstoff Holz wird durch seine innerhalb des Werkstückes variierenden Werkstoffeigenschaften charakterisiert, die gleichermaßen, wie bei gängigen Holzbearbeitungsarten, das Verfahren und die danach geschaffene Holzverbindung unterschiedlich beeinflussen. Das hier vorgestellte Verfahren stellt sich in bezug auf die oben vorgestellten anwendungsspezifischen Aufgaben auch die Aufgabe, das hier diskutierte Verfahren des Verdichtens und die Vorrichtungen hierzu an die variierenden Materialeigenschaften des natürlichen Werkstoffes Holz anzupassen. Im Unterschied zu Verfahren, welche dem Stand der Schweißtechnik und/oder der Holzverbindungstechnologie entsprechen, ist es somit möglich, den Grad des erfindungsgemäßen Verdichtens in Abhängigkeit von Eigenschaften des bzw. der Holzwerkstücke, insbesondere in Abhängigkeit der Dichte, durchzuführen, somit das Entstehen von den variierenden Materialeigenschaften von Holz herrührenden Diskontinuitäten in den dem Verfahren unterworfenen Bereichen zu verhindern.
- Eine Vorrichtung zur Durchführung des erfindungsgemäßen Verfahrens umfasst:
- eine Werkstückaufnahme für mindestens ein Holzwerkstück oder holzähnliches Werkstück
- eine erste Station mit einer Einrichtung, die an der Oberfläche des Holzwerkstückes oder des holzähnlichen Werkstückes unter Vermeidung eines Sauerstoffzutrittes eine reibende Relativbewegung erzeugt,
- eine zweite Station mit einer Einrichtung, in der die Oberfläche des Holzwerkstückes oder des holzähnlichen Werkstückes verdichtet wird und
- eine dritte Station mit einer Kühleinrichtung für das Holzwerkstück.
- Bevorzugte Varianten der Vorrichtung sind in den Unteransprüchen 20 bis 34 gekennzeichnet.
- Die Erfindung ist nachfolgend anhand der Beschreibung anhand mehrerer Ausführungsbeispiele näher erläutert, wobei
Fig. 1 einen Schnitt durch ein Holzwerkstück quer zur Faserrichtung im unverdichteten undFig. 2 im erfindungsgemäß verdichteten Zustand zeigt.Fig. 3 veranschaulicht das erfindungsgemäße Verfahren in Diagrammform. DieFig. 4 und 5 zeigen Computertomografiebilder verdichteter Oberflächen von Holzwerkstücken. DieFig. 6 bis 11 veranschaulichen schematische Darstellungen von Vorrichtungen zur Durchführung des erfindungsmäßen Verfahrens. - Anhand eines Vergleichs der
Fig. 1 mitFig. 2 , die ein Holzwerkstück 1 geschnitten quer zur Faserrichtung des Holzes in ein und demselben Maßstab unter dem Mikroskop vergrößert veranschaulichen, ist zu erkennen, wie durch ein Verdichten die Querschnitte der Zellen 2 verändert werden. GemäßFig. 2 sind die Zellen 2 komprimiert und es ist auch erkennbar, dass eine thermoplastische Klebemasse 3, die vom Holzwerkstück 1 selbst gebildet ist, zwischen die komprimierten Zellen 2 eingedrungen ist. Am linken unteren Eck der Fig. ist eine Ansammlung von thermoplastischer Klebemasse 3 zu erkennen, wie sie sich beispielsweise bei Herstellen einer erfindungsgemäßen Verschweißung mit einem zweiten Holzwerkstück bildet. - Anhand des Ausmaßes des Dickenschwundes während der Teilprozesse III bis IV, in denen es zur Bildung der thermoplastischen Klebemasse beziehungsweise der Verdichtung der Zellen kommt, kann auf die allgemeine Qualität der Verdichtung des Holzwerkstoffes geschlossen werden.
- Die in
Fig. 6 dargestellte Vorrichtung dient zum Herstellen einer Schweißverbindung zweier übereinandergelegter Holzwerkstücke 1, 1'. Die Vorrichtung weist eine Werkstückaufnahme 4 für zwei übereinandergelegte Holzwerkstücke 1, 1', eine Station 5 zur Konditionierung der beiden übereinanderliegenden Holzwerkstücke 1, 1', weiters in Förderrichtung 6 der Holzwerkstücke 1, 1' eine Station mit einer Energieeinbringeinrichtung 7, nachfolgend eine Station mit einer Verdichtungseinrichtung 8, die mit einer weiteren Station, die als Kühleinrichtung 9 ausgebildet ist, gekoppelt ist, auf. - Zum Fördern der Holzwerkstücke 1, 1' ist eine Fördereinrichtung 10 gebildet von zwei Förderbandanlagen 11, 12 vorgesehen, deren Förderbänder 13 derart einander gegenüberliegend angeordnet sind, dass die beiden Holzwerkstücke 1, 1' an den einander gegenüberliegenden Trumen 14 der Förderbänder 13 anliegen. Die einzelnen Stationen, wie sie oben beschrieben sind, befinden sich zwischen den hin- und hergehenden Trumen jeweils eines Förderbandes 13.
- Zum Fixieren der Holzwerkstücke 1,1' ist ggf. eine Einspannvorrichtung, eine Halterung mittels Unterdruck und/oder eine Oberfläche mit hoher Rauhigkeit, vorzugehen, sodass die Energieeinbringung in die Kontaktfläche 17 bzw. Verbindungsfuge 18 in Form von Schwingungen in einem beliebigem, vorzugweise 0° oder 90° betragenden Winkel gewährleistet ist.
- Zwecks Verdichtung der aneinander anliegenden Oberflächen der beiden übereinander angeordneten Holzwerkstücke 1, 1' ist vorteilhaft der Spalt 15 zwischen den beiden Trumen 14 der Förderbänder 13 verjüngend ausgebildet, d.h. die beiden in gleiche Richtung laufenden und einander gegenüberliegende Trume 14 der Förderbänder 13 sind nicht genau parallel zueinander sondern unter Bildung eines keilförmigen Spaltes 15 gegeneinander ausgerichtet.
- Gemäß der in
Fig. 7 dargestellten Vorrichtung ist die obere der beiden Förderbandanlagen 12 von zwei in Laufrichtung hintereinander angeordneten und in dieselbe Richtung antreibbaren Förderbändern 13 und 16 gebildet, zwischen denen die Energieeinbringeinrichtung 7, die in diesem Fall in direkten Kontakt mit der Oberfläche 17 eines Holzwerkstückes 1 bringbar ist, vorgesehen. Diese Art der Vorrichtung dient zur Verdichtung der Oberfläche 17 eines einzelnen Holzwerkstückes 1, um eine besonders verschleißfeste und stoßfeste Oberfläche an diesem Holzwerkstück 1 auszubilden. - Die Funktion der Einrichtungen nach den
Fig. 6 und 7 ist nachstehend näher erläutert: - Die Holzwerkstücke 1 bzw. 1' werden durch eine gezielte Energiezufuhr an den dem Verfahren unterworfenen Oberflächen und/oder in Bereichen des Holzwerkstückes 1, 1' unter Ausübung eines mechanischen Druckes durch das Einbringen von Energie erwärmt. Bei der Anwendung des erfindungsgemäßen Verfahrens mittels einer Vorrichtung nach
Fig. 6 zum stoffreinen Verbinden von zwei Holzwerkstücken 1, 1' wird Energie beispielsweise durch eine Relativbewegung, vorzugsweise in Form einer linearen zirkularen Bewegung (Bewegungsrichtung parallel zur Verbindungsfuge 18 der Holzwerkstücke 1, 1') oder Ultraschauschwingung (Bewegungsrichtung in einem beliebigen, vorzugsweise rechtwinkeligen, Winkel zur Verbindungsfuge 18 der Holzwerkstücke 1, 1') zwischen Holzwerkstücken eingebracht. Die Relativbewegung der Holzwerkstücke hat unter einer rechtwinkelig zur Verbindungsfuge gerichteten Kraft zu erfolgen, so dass ein stetiger Kontakt zwischen den Holzwerkstücken 1, 1' sichergestellt ist. - Bei Anwendung des Verfahrens zum Verdichten einer Oberfläche eines einzelnen Holzwerkstückes 1 mit einer in
Fig. 7 dargestellten Vorrichtung zur Oberflächenveredelung wird ein Holzwerkstück 1 relativ zu einem nicht porösen, beispielsweise metallischen Gegenwerkstück 19 bewegt, welches eine höhere Schmelz- und Siedetemperatur hat als die Schmelztemperatur der Komponenten des Holzwerkstoffes, welche Komponenten zur Bildung der thermoplastischen Klebemasse 3 verflüssigt werden müssen. Die Oberfläche des Gegenwerkstückes 19 muss darüber hinaus einen hohen Benetzungswinkel aufweisen, so dass zwischen der in den folgenden Prozessschritten gebildeten thermoplastischen Klebemasse 3 und dem Gegenwerkstück 19 keine kraftschlüssige Verbindung entstehen kann: Ein Metall der Type 1.43012R nach DIN EN 10088 weist beispielsweise die gestellten Anforderungen auf; es handelt sich um einen "teflonartigen Stahl". - Die Anwendung der Ultraschalltechnologie erweist sich insbesondere beim gleichzeitigen stoffschlüssigen Verbinden von mehreren Holzwerksstücken 1, 1' oder der Veredelung der Oberflächen 17 von Holzwerkstücken 1 in einem kontinuierlichen Verfahren als vorteilhaft.
- Die Einbringung der erforderlichen Energie durch beispielweise eine linear schwingende Relativbewegung eignet sich ebenfalls zum erfindungsgemäßen Veredeln von Oberflächen 17 in einem kontinuierlichen Verfahren , aber auch zum Verbinden von zwei Holzwerkstücken 1, 1'.
- Durch die Relativbewegung zwischen den Holzwerkstücken 1,1' bzw, zwischen dem Holzwerkstücke 1 und dem Gegenwerkstück 19 und der dadurch aktivierten Reibungskräfte kommt es zu einer fortschreitenden Erwärmung des Holzwerkstoffes eines Holzwerkstückes 1 bzw. 1' an seiner Oberfläche bzw. in der Verbindungsfuge 18.
- Die fortschreitende Erwärmung der Oberfläche eines Holzwerkstückes 1, 1' (zumindest) im Bereich der sich relativ zueinander bewegenden Kontaktflächen zwischen zwei Holzwerkstücken 1, 1' oder zwischen einem Holzwerkstück 1 und einem Gegenwerkstück 19 zieht mehrere Effekte mit sich. Bei geringen Temperaturen verursacht die Ernergieeinbringung eine Werkstoffaufbereitung und -konditionierung. Der Werkstoff Holz wird zumindest in den für die nachfolgenden (Teil)Prozesse relevanten Bereichen so konditioniert, dass die im weiteren beschriebenen Folgeprozesse ablaufen können. Dadurch haben die Beschaffenheit der Oberfläche des Holzwerkstückes 1, 1' (Rauhigkeit, Art der Bearbeitung etc.) sowie der physikalische Zustand (Temperatur, Feuchtigkeit etc.) vor der Behandlung keinen Einfluss auf die nachfolgende Verdichtung des Holzwerkstückes 1, 1'. Das erfindungsgemäße Verfahren schließt nicht aus, dass eine solche Aufbereitung sowie Konditionierung des Werkstoffes durch die Vorbehandlung in einer Konditioniereinrichtung und/oder durch prozessexteme Maßnahmen geschaffen werden können.
- Bei weiterer Erwärmung des Holzwerkstoffes bis zu Temperaturen um ca. 400 °C kommt es zu einer Verflüssigung eines oder mehrerer Bestandteile des Holzes, wie z.B. von Lignin, d.h. es kommt zur Bildung einer thermoplastischen Klebemasse 3. Bei der Bildung dieser thermoplastischen Klebemasse 3 ist der Zutritt von Sauerstoff zu unterbinden, um eine Verbrennung oder Verkohlung der Holzwerkstoffe zu verhindern. Der Luftabschluss wird einerseits durch den senkrecht auf die Kontaktfläche (Verbindungsfuge 18 bzw. Oberfläche 17) wirkenden mechanischen Druck, andererseits durch den Holz-Materialabrieb und die durch die Energiezufuhr verursachte Holz-Materialerweichung gewährleistet. Die Erwärmung des Holzwerkstoffes führt auch zu einem Öffnen der die Holzzellen 2 verbindenden Membranen 20, so dass unter geringem Druck die thermoplastische Klebemasse 3 die Kontaktfläche durchdringen und in das Holzwerksroffinnere eingepresst werden kann. (vgl.
Fig. 2 ). - Das beschriebene erfindungsgemäße Verfahren schließt nicht aus, dass die Bildung der thermoplastischen Klebemasse 3 auch in einer anaeroben Atmosphäre zur Unterbindung einer Verbrennung und/oder Verkohlung des Holzwerkstoffes stattfinden kann, zu welchem Zweck die Vorrichtung mit einer Einhausung 21 versehen ist, in die eine Anaerobgas-Zuführungseinrichtung 22 mündet. (vgl. die Darstellung in
Fig. 8 ). - Die so gebildete thermoplastische Klebemasse 3 besteht größtenteils aus Lignin und/oder dessen chemischer Modifkationen; die zähflüssigen, klebenden Eigenschaften der so aus dem Werkstoff Holz gewonnenen thermoplastischen Klebemasse 3 wird für die im folgenden beschriebene erfindungsgemäße Verdichtung des porösen Werkstoffes genutzt. Durch das stetige Zerstören der Zellenstruktur an der Oberfläche des zu verdichtenden Werkstoffes kann auch Lignin aus Volumsbereichen, welche zu Beginn des Verfahrens unterhalb der Oberfläche sich befanden, zur Herstellung der thermoplastischen Klebemasse herangezogen werden.
- Nach ausreichender Bildung der thermoplastischen Klebemasse sowie Erwärmung des Holzwerkstoffes wird ein weiterer Energieeintrag unterbunden; der Holzwerkstoff wird erfindungsgemäß verdichtet.
- Zum einen werden die erweichten Zellen 2 durch eine plastische Deformation unter hohem Druck komprimiert. Wegen der Holzstruktur und vor allem wegen der durch die fortschreitende Erwärmung des Holzwerkstoffes hervorgerufenen ausreichenden Erweichung der Zellenstruktur, tritt bei der Verdichtung durch plastische Kompression keine oder nur eine durch das Komprimieren der Zellenhohlräume unvermeidbare Deformation des Holzwerkstückes 1 bzw. 1' in jene durch die Energieeinbringung 7 erweichte Bereiche quer zur Richtung der aufgebrachten Kraft auf.
- Zum andern führt das zuvor eingetretene Öffnen der Membranen 20 zu einer Imprägnierung der Zellenhohlräume unter geringem Druck, sowie wegen der klebenden Eigenschaften der thermoplastischen Klebemasse 3 zum Verkleben der Zellenwände. Beide Teilprozesse des Verdichtens, die Komprimierung als auch Imprägnierung verbessern stark die mechanischen Eigenschaften der verdichteten Zone in Hinblick auf die beiden erwähnten erfindungsgemäßen Anwendungsfälle: Oberflächen veredeln und Herstellen einer Schweißverbindung.
- Mit der Unterbindung des Energieeintrages tritt ein Temperaturausgleich zwischen den erwärmten Teilen der Holzwerkstücke 1, 1' bzw. der Umgebung, somit ein Aushärten der thermoplastischen Klebemasse 3 ein. Selbstverständlich kann der Prozess des Abkühlens durch externe Maßnahmen beschleunigt werden.
- In jenem Fall, dass die Bildung der thermoplastischen Klebemasse zwischen zwei Holzwerkstücken 1, 1' erfolgt, kommt es unter Anwendung der klebenden Eigenschaften und gleichzeitiger erfindungsgemäßer Verdichtung der Holzwerkstücke 1, 1' zumindest an deren Oberflächen, d.h. Imprägnierung mittels der thermoplastischen Masse und Kompression der Zellen, zu einem stoffschlüssigen Verbinden der Holzwerkstücke 1, 1'.
- Bei Verwendung eines nicht porösen Materials als Gegenwerkstück 19 zu einem Holzwerkstück 1 wird wegen des geringen Benetzungswinkels ein stoffschlüssiges Verbinden zwischen den Werkstücken 1 und 19 verhindert. Die Zellenstruktur an und nahe der Oberfläche 17 des Holzwerkstückes 1 wird komprimiert und mittels der thermoplastischen Klebemasse 3 imprägniert. Aufgrund der Eigenschaften der gemäß des beschriebenen Verfahrens gebildeten thermoplastischen Klebemasse kommt es zusätzlich zu einer Verklebung der Zellen 2 des Holzwerkstückes 1.
- Bei der plastischen Deformation der Zellenstruktur bzw. während des Abkühlens des Holzwerkstoffes bzw. von Teilen des Holzwerkstoffes können - auch bei optimalen Maschinenparametern - werkstoffinterne Spannungen entstehen, die bei Wasserlagerung oder ähnlicher Lagerung des komprimierten Holzwerkstoffes eine Redeformation der komprimierten Zellen 2 hervorrufen können. Die Stabilisierung der verformten Zellen 2 mittels Wasserdampf unter Einspannung des verdichteten Holzwerkstückes 1 bzw. 1, 1' ist ein gängiges Verfahren, um durch die plastische Deformation entstandene Spannungen abzubauen, das auch beim vorliegenden Verfahren angewandt werden kann.
- Der natürliche Werkstoff Holz wird durch seine innerhalb des Holzwerkstückes 1, 1' variierenden Eigenschaften charakterisiert, welche beispielsweise anhand der Früh- und Spätjahresringe mit dem freien Auge erkennbar sind. Gleichermaßen wie bei gängigen Bearbeitungsarten von Holz beeinflussen die schwächsten Teile des Holzwerkstückes 1, 1' dessen Anwendung, wie z.B. bei Verbindung mit anderen Holzwerkstücken. Die im folgenden beschriebene Qualitätskontrolle bietet die Möglichkeit, die Bildung der thermoplastischen Kleberriasse 3, die Verdichtung durch Imprägnierung der Zellen 2 mittels der Klebemasse 3 und einer Komprimierung der Zellen 2 zerstörungsfrei zu überprüfen.
- Die erfindungsgemäß gebildete thermoplastische Klebemasse 3 als auch die verdichtete Zellenstruktur weisen im Vergleich zu unbehandeltem Holz eine höhere spezifische Dichte auf. Die daraus resultierenden veränderten physikalischen Eigenschaften der modifizierten Bereiche des Holzes erlauben es, Rückschlüsse über beispielsweise den Verdichtungsgrad und/oder die Menge der gebildeten thermoplastischen Klebemasse zu ziehen. Gängige Verfahren zur zerstörungsfreien Qualitätsüberprüfung, wie zum Beispiel Ultraschall und Computertomografie, können dafür angewandt werden, die Güte der erfindungsgemäß hergestellten Verdichtung während und/oder nach dem Prozess zu kontrollieren.
- Die
Fig. 4 und 5 zeigen Computertomografiebilder verdichteter Oberflächen zweier miteinander verschweißter Holzwerkstücke 1, 1'. Zum einen sind die verdichteten Bereiche an den Oberflächen der Holzwerkstücke aufgrund der hellen Farbe deutlich zu erkennen.Fig. 5 beinhaltet die Darstellung der Messpunkte der lokalen Dichte relativ zu der Umgebungsluft. - Zum anderen sind sogenannte Diskontinuitäten in der verdichteten Zone sichtbar. Diese entstehen bei mangelnder Anlassung der Verfahrensparameter an die lokal variierenden Eigenschaften des oben definierten Werkstoffes Holz.
- Die Linie A markiert den ungefähren Verlauf der Schweißverbindung, d.h. der Verbindungsfuge 18; Linie B die Jahresringlage (Spätholz).
- In Hinblick auf die variierenden Eigenschaften des Werkstoffes Holz, deren vielseitige Einflüsse auf das erfindungsgemäße Verfahren des fremdstoffreinen Verdichtens und/oder auf das Endprodukt, eignet sich die beschriebene Qualitätskontrolle neben einer Wegmessung zur Steuerung des Verfahrens, insbesondere der Parameter der Energiezufuhr und jener der Verdichtung der dem Verfahren unterworfenen Bereiche des Holzwerkstückes 1, 1'. Anhand beispielsweise eines Zeit-Weg-Diagramms kann der Ablauf der (Teil)Prozesse kontrolliert werden und eine Aussage über die Eigenschaften der stattgefundenen stoffreinen Verdichtung getroffen werden.
- Die Messung der sich lokal durch die erfindungsgemäße Modifikation des Holzwerkstückes 1, 1' während des Verfahrens sich verändernden physikalischen Eigenschaften und das Ziehen entsprechender Rückschlüsse über den Verlauf der erfindungsgemäßen Modifizierung der dem Verfahren unterworfenen Bereiche des Holzwerkstoffes ist allerdings als das genauere Steuerungsverfahren anzusehen. Im Unterschied zu bestehenden Verfahren der Holzbehandlung werden die Verfahrensparameter des erfindungsgemäßen Verfahrens nicht global an das gesamte Holzwerkstück 1, 1' angewandt, sondern an die lokalen Eigenschaften desselben angepasst.
- Lokale Diskontinuitäten in nach dem erfindungsgemäßen Verfahren behandelten Bereichen können so während des und/oder nach dem Verfahren aufgefunden und behoben werden. Es besteht ein direkter Zusammenhang zwischen den physikalischen Eigenschaften, wie beispielsweise der mechanischen Festigkeit oder Wasserfestigkeit der gemäß dem erfindungsgemäßen Verfahren verdichteten Bereiche von Holzwerkstücken 1, 1'.
- Um eine stoffreine Verdichtung mit hohen mechanischen Eigenschaften, wie beispielsweise einer hohen Festigkeit oder Wasserfestigkeit, gemäß dem erfindungsgemäßen Verfahren herzustellen, ist es vorteilhaft, eine wie oben beschriebene Qualitätskontrolle zur Steuerung des Verfahrens anzuwenden.
- Die physikalischen Eigenschaften der verdichteten Holzwerkstücke 1, 1' stehen in eindeutiger Abhängigkeit zu der Menge der gebildeten thermoplastischen Klebemasse 3 und dem Ausmaß und der dimensionalen Stabilität der erfolgten Verdichtung der Holzstruktur.
-
Fig. 3 zeigt die wesentlichen Schritte des erfindungsgemäßen Verfahrens in Diagrammform, wobei die Dickenänderung eines Holzwerkstückes 1 über der Zeit dargestellt ist. Die Reduktion der Dicke ist an der Ordinate aufgetragen; die Abszisse dient als Zeitachse. Der negative Bereich der Zeitachse ist geprägt durch die Energiezufuhr, der positive Bereich durch die Unterbindung der weiteren Energiezufuhr. Die im folgenden diskutierte Unterteilung des Gresamtprozesses bzw. Annäherung des inFig. 3 dargestellten Graphen in Teilprozesse basiert auf der subjektiven Wahrnehmung während des Prozesses und der Änderung des inFig. 3 dargestellten Graphen. Der Übergang zwischen Teilprozessen des erfindungsgemäßen Verfahrens erfolgt in der Regel fließend, wobei die Teilprozesse nachfolgend mit I bis V bezeichnet sind. - Nach einer Aufnahme I eines oder mehrerer Holzwerkstücke(s) erfolgt die Einbringung, die zuerst eine Konditionierung II der Holzwerkstücke 1, dann die Bildung III der thermoplastischen Klebemasse 3 bedingt. Der Teilprozess II ist durch einen (zeitlich gesehen) langsamen, der letztere Teilprozess III durch einen schnellen Materialschwund gekennzeichnet. Nach Unterbindung des Energieeintrages (Schnittpunkt der Abszisse mit der Ordinate) wird eine Verdichtung IV gemäß obiger Beschreibung durchgeführt. Anschließend kommt es -bedingt durch eine Auskühlung - zu einer Aushärtung V der Verdichtung.
-
Fig. 8 veranschaulicht eine Oberflächenbehandlung eines großdimensionierten Holzwerkstückes 1, wobei dessen Oberfläche 17 verdichtet wird. Die hierfür dienende Vorrichtung ist mit ihren Stationen in einer Einhausung 21 eingebaut, die an eine Gaszuführungseinrichtung 22 angeschlossen ist. Vorzugsweise wird anaerobes Gas zugeführt. -
Fig. 9 zeigt eine Vorrichtung ohne Einhausung, mit der hintereinander kleinere Holzwerkstücke 1 im Durchlaufverfahren erfindungsgemäß behandelt werden können, d.h. mit einer verdichteten Oberfläche 17 versehen werden können. - In
Fig. 10 ist eine Variante dargestellt, gemäß der drei Holzwerkstücke 1, 1', 1" miteinander verschweißt werden können, wobei zunächst ein erstes Förderband 13 zwei übereinandergelegte Holzwerkstücke 1, 1' miteinander verschweißt und nachfolgend ein drittes Holzwerkstück 1" auf die beiden zuvor verschweißten Holzwerkstücke 1, 1' aufgebracht wird und mittels einer weiteren Vorrichtung, die ebenfalls als Fördermittel ein Förderband 16 aufweist, mit den zuvor verschweißten beiden Holzwerkstücken 1, 1' verschweißt wird. Die Energieeinbringeinrichtung 7 ist in diesem Fall jeweils in einer Umlenkrolle 23 für das Förderband 13 bzw. 16 untergebracht, sodass hier kein direkter Kontakt der Energieeinbringeinrichtung 7 mit dem Holzwerkstück 1, 1' gegeben ist. Die Energie wird also über das Förderband 13 bzw. 16 auf die Holzwerkstücke 1, 1', 1" übertragen. - Die Erfindung beschränkt sich nicht auf die in der Zeichnung dargestellten Ausführungsbeispiele, sondern kann in verschiedener Einsicht modifiziert werden. Beispielsweise ist es auch möglich, neben dem Verschweißen von Holzwerkstücke 1, 1', 1" mit jeweils in etwa parallel zueinander liegenden Fasern auch ein Holzwerkstück mit seiner Stirnseite an ein Holzwerkstück senkrecht zu dessen Faserrichtungen anzuschweißen, wie z.B. zum Herstellen einer Eckverbindung.
Claims (34)
- Verfahren zum Verdichten eines Holzwerkstückes oder eines holzähnlichen Werkstückes, wie z.B. Bambus, Schilf und anderer auf Holz basierender Werkstoffe, wie Sperrholz, Spanplatte und/oder holzhaltiges oder mit Harzen angereichertes Papier, wobei die Oberfläche (17) des Holzwerkszückes (1) oder des holzähnlichen Werkstückes erwärmt und anschließend verdichtet wird, dadurch gekennzeichnet, dass eine reibende Relativbewegung an der Oberfläche des Holzwerkstückes oder des holzähnlichen Werkstückes unter Vermeidung des Sauerstoffzutrittes bis zur Bildung von von dem Holzwerkstück (1) oder dem holzähnlichen Werkstück stammender thermoplastischer Klebemasse - bewirkt durch eine Zerstörung der Zellstruktur und eine zumindest teilweise Verflüssigung eines oder mehrerer Bestandteile der Zellen des Holzwerkstückes (1) oder holzähnlichen Werkstückes (1) - durchgeführt wird, worauf die Zellen der Oberfläche (17) und Zellen eines Volumsbereiches unter der Oberfläche (17) unter Abkühlung derselben unter Druckausübung verdichtet werden.
- Verfahren zum Verbinden zweier Holzwerkstücke und/oder holzähnlicher Werkstücke, wie z.B. Bambus, Schilf und anderer auf Holz basierender Werkstoffe, wie Sperrholz, Spanplatte und/oder holzhaltiges oder mit Harzen angereichertes Papier, gekennzeichnet durch die Kombination folgender Merkmale:- Sowohl die Kontakt-Oberfläche eines ersten Holzwerkstückes (1) oder holzähnlichen Werkstückes als auch die Kontakt-Oberfläche eines zweiten Holzwerkstückes oder holzähnlichen Werkstückes (1') werden-unter Vermeidung eines Sauerstoffzutrittes- durch eine reibende Relativbewegung an den Kontaktflächen der Holzwerkstücke (1, 1') oder holzähnlichen Werkstücke unter Druck unter Zerstörung der Zellenstruktur bis zur Bildung einer thermoplastischen Klebemasse (3) in zumindest Teilbereichen der einander kontaktierenden Oberflächen erhitzt,- wobei die beiden 1-Tolzwerkstücke (1, 1') oder holzähnlichen Werkstücke durch Druck mit ihren Kontakt-Oberflächen gegeneinander gepresst werden,- worauf die Kontakt-Oberflächen der beiden Holzwerkstücke oder holzähnlichen Werkstücke und Volumsbereiche unter diesen Oberflächen abkühlen,- Zellen des Oberflächenbereiches mindestens eines Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes unter Druck verdichtet werden- und unter Eindringen der thermoplastischen Klebemesse (3) unter die Kontakt-Oberfläche des bzw. der verdichteten Holzwerkstücke(s) (1, 1') oder holzähnlichen Werkstücke(s) ein Verschweißen der Holzwerkstücke (1,1') durchgeführt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das Holzwerkstück (1) oder holzähnliche Werkstück bzw. Holzwerkstücke (1, 1') oder holzähnliche Werkstücke während der Energiezufuhr auf einen vorbestimmten Höchst-Feuchtgehalt und/oder auf eine vorbestimmte Mindesttemperatur und/oder auf eine Oberflächenbeschaffenheit, wie Rauhigkeit, konditioniert wird (werden).
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Holzwerkstück oder holzähnliche Werkstück bzw. Holzwerkstücke (1, 1') oder holzähnliche Werkstücke vor der Energiezufuhr auf einen vorbestimmten Höchst-Feuchtgehalt und/oder auf eine vorbestimmte Mindesttemperatur und/oder auf eine Oberflächenbeschaffenheit, wie Rauhigkeit, konditioniert wird (werden).
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Reibung durch eine schwingende Relativbewegung zwischen der Oberfläche des Holzwerkstückes (1) oder holzähnlichen Werkstückes und der Oberfläche eines Gegenwerkstückes (19) erzeugt wird, insbesondere in Form einer linear schwingenden Relativbewegung (Bewegungsrichtung in etwa parallel zur Oberfläche) oder in Form einer Ultraschallbewegung (Bewegungsrichtung in einem beliebigen Winkel), vorzugsweise rechtwinkelig zur Oberfläche des Holzwerkstückes oder holzähnlichen Werkstückes durch eine senkrecht zur Oberfläche des Holzwerkstückes (1) oder holzähnlichen Werkstückes schwingende Relativbewegung.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Relativbewegung mit Hilfe von Ultraschall bewirkt wird.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass als Gegenwerkstück (19) ein zweites Holzwerkstück (1') oder holzähnliches Werkstück verwendet wird.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass ein Gegenwerkstück (19) mit einer glatten Oberfläche mit einem geringen, ein Haften vermeidenden Benetzungswinkel, wie eine metallische oder verspiegelte Oberfläche, verwendet wird.
- Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, das der Grad des Verdichtens in Abhängigkeit von Eigenschaften des bzw. der Holzwerkstücke(s) (1, 1') oder holzähnlichen Werkstücke(s) durchgeführt wird.
- Verfahren nach Anspruch 9, dadurch gekennzeichnet, dass der Grad des Verdichtens in Abhängigkeit der Dichte des bzw. der Holzwerkstücke(s) (1, 1') oder holzähnlichen Werkstücke(s) durchgeführt wird.
- Verfahren nach Anspruch 9 oder 10, dadurch gekennzeichnet, dass das Verdichten in Abhängigkeit eines mechanischen Festigkeitswertes des bzw. der Holzwerkstücke(s) (1, 1') oder holzähnlichen Werkstücke(s) durchgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass das Verfahren zunächst über eine Tciloberfläche eines Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes und nachfolgend über weitere Teiloberflächen des Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes durchgeführt wird.
- Verfahren nach Anspruch 12, dadurch gekennzeichnet, dass das Verfahren über die Oberfläche eines Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes kontinuierlich fortschreitend durchgeführt wird.
- Verfahren nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass die Dichte des Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes während des Verfahrens fortlaufend, vorzugsweise kontinuierlich fortlaufend, gemessen und die Verdichtung und/oder die Bildung des thermoplastischen Klebstoffes (3) in Abhängigkeit der Messwerte durchgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, dass die Verdichtung durch eine Kraft etwa senkrecht zu der Längsachse der Holzfasern eines Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes, vorzüglich in radialer Richtung des Stammes, durchgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, dass die Verdichtung in einem von 0° abweichenden Winkel zur Längsrichtung der Holzfasern eines Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes durchgeführt wird, welche Abweichung jedoch geringer ist als 90° zur Längsrichtung der Holzfasern.
- Verfahren nach einem oder Ansprüche 1 bis 16, dadurch gekennzeichnet, dass nach der Oberflächenverdichtung bzw. nach dem Verschweißen ein Dampfen der verdichteten Oberfläche bzw. der Schweißverbindung des bzw. der Holzwerkstücke(s) (1, 1') oder holzähnlichen Werkstücke(s) zur Stabilisierung der Dimension der Verdichtung durchgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 17, das dadurch gekennzeichnet ist, dass die Herstellung der thermoplastischen Klebemasse (3) in einer anaeroben Atmosphäre durchgeführt wird.
- Vorrichtung zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 18, umfassend:- eine Werkstückaufnahme (4) für mindestens ein Holzwerkstück (1, 1') oder holzähnliches Werkstück- eine erste Station mit einer Einrichtung, die an der Oberfläche des Holzwerkstückes (1,1') oder des holzähnlichen Werkstückes unter Vermeidung eines Sauerstoffzutrittes eine reibende Relativbewegung erzeugt,- eine zweite Station mit einer Einrichtung, in der die Oberfläche des Holzwerkstückes (1, 1') oder des holzähnlichen Werkstückes verdichtet wird und- eine dritte Station mit einer Kühleinrichtung (9) für das Holzwerkstück (1, 1').
- Vorrichtung nach Anspruch 19, gekennzeichnet durch eine Fördereinrichtung (10), mit der ein Holzwerkstück (1, 1') oder holzähnliches Werkstück mit der Werkstückaufnahme (4) von Station zu Station bringbar ist.
- Vorrichtung nach Anspruch 19 oder 20, gekennzeichnet durch eine Fördereinrichtung, mit der einzelne Stationen zu einem Holzwerkstück (1, 1') oder holzähnlichen Werkstück bringbar sind.
- Vorrichtung nach einem der Ansprüche 19 bis 21, dadurch gekennzeichnet, dass die Verdichtungseinrichtung (8) mit der Kühleinrichtung (9) gekoppelt ist.
- Vorrichtung nach einem der Ansprüche 19 bis 22, dadurch gekennzeichnet, dass die Energieeinbringeinrichtung (7) und/oder die Verdichtungseinrichtung (8) und/oder die Kühleinrichtung (9) an die Oberfläche (17) des Holzwerkstückes (1) oder holzähnlichen Werkstückes in direkten Kontakt bringbar sind (ist).
- Vorrichtung nach einem der Ansprüche 19 bis 23, dadurch gekennzeichnet, dass die Werkstückaufnahme (4) mit einer als Trocknungseinrichtung und/oder Aufheizeinrichtung ausgebildeten Konditioniereinrichtung (5) für das Holzwerkstück (1, 1') oder holzähnliche Werkstück versehen ist.
- Vorrichtung nach einem der Ansprüche 19 bis 24, dadurch gekennzeichnet, dass die Energieeinbringeinrichtung (7) als auf ein Gegenwerkstück (19) wirkende Einrichtung, die zwischen dem Gegenwerkstück (19) und einem Holzwerkstück (1) oder holzähnlichen Werkstück eine reibende Relativbewegung erzeugt, ausgebildet ist.
- Vorrichtung nach Anspruch 25, dadurch gekennzeichnet, dass die reibende Relativbewegung parallel zur zu behandelnden Oberfläche (17) eines Holzwerkstückes (1) oder holzähnlichen Werkstückes gerichtet ist.
- Vorrichtung nach Anspruch 25 oder 26, dadurch gekennzeichnet, dass die reibende Relativbewegung etwa senkrecht zur zu behandelnden Oberfläche (17) eines Holzwerkstückes (1) oder holzähnlichen Werkstückes gerichtet ist.
- Vorrichtung nach einem der Ansprüche 19 bis 27, dadurch gekennzeichnet, dass das Gegenwerkstück (19) eine glatte Oberfläche, wie eine metallische oder verspiegelte Oberfläche aufweist, mit der es in direkten Kontakt mit der Oberfläche des Holzwerkstückes (1) oder holzähnlichen Werkstückes bringbar ist.
- Vorrichtung nach einem der Ansprüche 25 bis 27, dadurch gekennzeichnet, dass das Gegenwerkstück ebenfalls als Holzwerkstück (1') oder holzähnliches Werkstück ausgebildet ist und beide Holzwerkstücke (1, 1') oder holzähnlichen Werkstücke in direkten Kontakt mit ihren zu verbindenden Kontakt-Oberflächen bringbar sind.
- Vorrichtung nach einem der Ansprüche 19 bis 29, dadurch gekennzeichnet, dass eine weitere Station mit einer Bedampfungseinrichtung zum Bedampfen eines verdichteten Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes vorgesehen ist.
- Vorrichtung nach einem der Ansprüche 19 bis 30, gekennzeichnet durch eine Prüfeinrichtung zum zerstörungsfreien Prüfen des behandelten Holzwerkstückes (1, 1') oder holzähnlichen Werkstückes.
- Vorrichtung nach einem der Ansprüche 19 bis 31, dadurch gekennzeichnet, dass die Vorrichtung zumindest im Bereich der Energieeinbringeinrichtung (7) und vorzugsweise auch im Bereich der Verdichtungseinrichtung (8) mit einer Einhausung (21) versehen ist, die an eine Gaszuführungsleitung (22), vorzugsweise an eine Anaerobgas-Zuführungseinrichtung, angeschlossen ist.
- Vorrichtung nach einem der Ansprüche 20 bis 32, dadurch gekennzeichnet, dass die Fördereinrichtung (10) zwei Förderbandanlagen (11, 12) aufweist, deren Förderbänder (13) derart einander gegenüberliegend angeordnet sind, dass zumindest ein Holzwerkstück (1, 1') oder holzähnliches Werkstück von den einander gegenüberliegenden Trumen (14) der Förderbänder (13), die in ein und dieselbe Richtung und mit ein und derselben Geschwindigkeit antreibbar sind, einlegbar ist, welches Holzwerkstück (1, 1') oder holzähnliche Werkstück mittels der einander gegenüberliegenden Trume (14) zur Energieeinbringeinrichtung (7) und weiters zur Verdichtungseinrichtung (8) und Kühleinrichtung (9) sowie zu einer ggf. vorgesehenen Prüfeinrichtung und ggf. vorhandenen Bedampfungseinrichtung bringbar ist.
- Vorrichtung nach Anspruch 33, dadurch gekennzeichnet, dass eine der beiden Förderbandanlagen (12) zwei in Laufrichtung hintereinander angeordnete und in dieselbe Richtung antreibbare Förderbänder (13, 16) aufweist, zwischen denen eine Zuführung für ein weiteres Holzwerkstück (1") oder holzähnliches Werkstück und/oder eine Energieeinbringeinrichtung (7) vorgesehen ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT05706178T ATE409557T1 (de) | 2004-02-04 | 2005-02-04 | Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT0016104A AT503091A2 (de) | 2004-02-04 | 2004-02-04 | Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu |
| PCT/AT2005/000034 WO2005075165A1 (de) | 2004-02-04 | 2005-02-04 | Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1711320A1 EP1711320A1 (de) | 2006-10-18 |
| EP1711320B1 true EP1711320B1 (de) | 2008-10-01 |
Family
ID=34831627
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05706178A Revoked EP1711320B1 (de) | 2004-02-04 | 2005-02-04 | Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US7896992B2 (de) |
| EP (1) | EP1711320B1 (de) |
| AT (2) | AT503091A2 (de) |
| DE (1) | DE502005005528D1 (de) |
| WO (1) | WO2005075165A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111098366A (zh) * | 2019-12-31 | 2020-05-05 | 太尔化工(南京)有限公司 | 一种利用竹材的平行竹条层积材制备工艺 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102006043948A1 (de) * | 2006-09-14 | 2008-04-17 | Johannes Schulte | Fußbodenpaneele |
| DE202008015878U1 (de) * | 2008-12-01 | 2010-04-15 | Homag Holzbearbeitungssysteme Ag | Vorrichtung zum Beschichten von Werkstücken |
| DE102013216113A1 (de) | 2013-08-14 | 2015-03-05 | Homag Holzbearbeitungssysteme Gmbh | Beschichtungsaggregat |
| CN106272765B (zh) * | 2016-08-31 | 2017-07-07 | 怀化市恒裕竹木开发有限公司 | 一种用于竹筒自动展平设备及其生产方法 |
| JP7706108B2 (ja) * | 2021-05-28 | 2025-07-11 | パナソニックIpマネジメント株式会社 | 圧縮脱水装置、木質原料加工車両、及び圧縮木質原料の製造方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE636413C (de) | 1936-10-08 | Siemens Schuckertwerke Akt Ges | Verfahren zum Herstellen von verdichteten Holzgegenstaenden | |
| BE375311A (de) | 1929-12-13 | |||
| BE502286A (de) * | 1949-07-07 | |||
| DE853402C (de) * | 1949-07-07 | 1952-10-23 | Dynamit Nobel Ag | Verfahren und Vorrichtung zur kontinuierlichen Herstellung und Behandlung von vorzugsweise flaechigen Werkstoffen |
| DE19620273C2 (de) | 1996-05-20 | 1999-06-10 | Burkhardt Prof Dr Dr Suthoff | Verfahren zum reibschweißartigen Fügen und Verbinden von Holz |
| DE29609056U1 (de) | 1996-05-20 | 1996-11-07 | Suthoff, Burkhardt, Dr., 48431 Rheine | Reibschweißartige Fügungen von Holz |
| CA2262811C (en) | 1998-03-11 | 2000-11-14 | Sun-Tae An | A method and apparatus for increasing the hardness and intensity of wood |
| CH694058A5 (de) * | 1999-06-18 | 2004-06-30 | Woodwelding Ag | Stoffschlüssiges Verbinden. |
-
2004
- 2004-02-04 AT AT0016104A patent/AT503091A2/de not_active Application Discontinuation
-
2005
- 2005-02-04 AT AT05706178T patent/ATE409557T1/de not_active IP Right Cessation
- 2005-02-04 DE DE502005005528T patent/DE502005005528D1/de not_active Expired - Lifetime
- 2005-02-04 EP EP05706178A patent/EP1711320B1/de not_active Revoked
- 2005-02-04 WO PCT/AT2005/000034 patent/WO2005075165A1/de not_active Ceased
- 2005-02-04 US US10/597,662 patent/US7896992B2/en not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111098366A (zh) * | 2019-12-31 | 2020-05-05 | 太尔化工(南京)有限公司 | 一种利用竹材的平行竹条层积材制备工艺 |
Also Published As
| Publication number | Publication date |
|---|---|
| US7896992B2 (en) | 2011-03-01 |
| DE502005005528D1 (de) | 2008-11-13 |
| ATE409557T1 (de) | 2008-10-15 |
| AT503091A2 (de) | 2007-07-15 |
| WO2005075165A1 (de) | 2005-08-18 |
| EP1711320A1 (de) | 2006-10-18 |
| US20080277022A1 (en) | 2008-11-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1392481B1 (de) | Verfahren zur herstellung eines dreidimensional biegeverformbaren flächenelementes | |
| EP1678479B1 (de) | Verfahren zur qualitätssicherung von langholz | |
| EP3275611A1 (de) | Verfahren zur herstellung einer faserplatte | |
| DE2826729C2 (de) | Verfahren zum Herstellen von mehrschichtigen plattenförmigen Bauteilen | |
| DE3203622C2 (de) | ||
| EP1711320A1 (de) | Verfahren zum verdichten einer oberfläche eines holzwerkstückes und vorrichtung hierzu | |
| DE2657542C2 (de) | Bauteilecke von hoher Steifigkeit, ihre Verwendung und Verfahren zu ihrer Herstellung | |
| DE102009045194A1 (de) | Herstellen eines Holzwerkstoffs | |
| EP2934841A1 (de) | Verfahren für die vorbereitung eines halbzeugs aus fasermaterial auf ein nasspressverfahren | |
| EP1424214B1 (de) | Verfahren und Vorrichtung zum Glätten und Verdichten der Oberfläche von Bleistiften oder dergleichen | |
| DE19632997A1 (de) | Verwendung von Paralleloid-Holzstrands für die Herstellung von Komposit-Balken | |
| WO2023041754A2 (de) | Anlage und verfahren zur kontinuerlichen herstellung von werkstoffplatten sowie eine testvorrichtung und testverfahren | |
| EP0257106B1 (de) | Verfahren und Vorrichtung zur Herstellung von Profilkörpern | |
| DE102017219424A1 (de) | Verfahren zum Ermitteln einer Sauerstoffreinheit beim Laserbrennschneiden, sowie Laserbearbeitungsmaschine und Computerprogrammprodukt | |
| AT505855A1 (de) | Verfahren und vorrichtung zur herstellung von endlos-brettern | |
| WO2025085944A1 (de) | Verbundträger | |
| DE69407265T2 (de) | Zusammensgesetztes Material auf der Basis von Holz | |
| AT527049B1 (de) | Verfahren zur Herstellung eines dreidimensionalen Konstruktionselements und ein solches dreidimensionales Konstruktionselement | |
| DE29812617U1 (de) | Vorrichtung zur Herstellung einer Faserkompaktschicht | |
| DE102010012973B4 (de) | Verfahren und Vorrichtung zur Herstellung einer Stanzform | |
| DE2036284A1 (de) | Verfahren und Vorrichtung zur Prüfung von aus pulverformigem Material hergestell ten Pressteilen | |
| DE4242053C2 (de) | Preßwerkzeug zur Herstellung von Holzwerkstoffplatten | |
| DE19632998A1 (de) | Verfahren zur Herstellung von Komposit-Balken aus Holzstrands mit holznahen Quellwerten | |
| DE4309828A1 (de) | Anwendung der Gammastrahlen-Rückstreumeßmethode zur Ermittlung der Dichteverteilung von Holzwerkstoffplatten | |
| EP1621304B1 (de) | Verfahren zum Formen von Holzwerkstoff-Oberflächen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20060802 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20061227 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| TPAC | Observations filed by third parties |
Free format text: ORIGINAL CODE: EPIDOSNTIPA |
|
| TPAC | Observations filed by third parties |
Free format text: ORIGINAL CODE: EPIDOSNTIPA |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502005005528 Country of ref document: DE Date of ref document: 20081113 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: HANS RUDOLF GACHNANG PATENTANWALT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090101 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090112 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090201 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090302 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 |
|
| 26 | Opposition filed |
Opponent name: CRITT BOIS Effective date: 20090424 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: CRITT BOIS Effective date: 20090424 Opponent name: BERNER FACHHOCHSCHULE,ARCHITEKTUR, HOLZ UND BAU Effective date: 20090624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| BERE | Be: lapsed |
Owner name: HARMS, DIRK Effective date: 20090228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090228 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090204 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090102 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R103 Ref document number: 502005005528 Country of ref document: DE Ref country code: DE Ref legal event code: R064 Ref document number: 502005005528 Country of ref document: DE |
|
| RDAF | Communication despatched that patent is revoked |
Free format text: ORIGINAL CODE: EPIDOSNREV1 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090204 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20110223 Year of fee payment: 7 Ref country code: CH Payment date: 20110218 Year of fee payment: 7 Ref country code: DE Payment date: 20110218 Year of fee payment: 7 Ref country code: FR Payment date: 20110302 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090402 |
|
| RDAG | Patent revoked |
Free format text: ORIGINAL CODE: 0009271 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT REVOKED |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 27W | Patent revoked |
Effective date: 20110301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081001 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R107 Ref document number: 502005005528 Country of ref document: DE Effective date: 20111013 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 20081001 Ref country code: LI Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 20081001 |