EP1654083B1 - Methode de decision de reutilisation ou de rejet d'une plaque refractaire d'une fermeture a tiroir et dispositif prevu a cet effet - Google Patents
Methode de decision de reutilisation ou de rejet d'une plaque refractaire d'une fermeture a tiroir et dispositif prevu a cet effet Download PDFInfo
- Publication number
- EP1654083B1 EP1654083B1 EP04737689A EP04737689A EP1654083B1 EP 1654083 B1 EP1654083 B1 EP 1654083B1 EP 04737689 A EP04737689 A EP 04737689A EP 04737689 A EP04737689 A EP 04737689A EP 1654083 B1 EP1654083 B1 EP 1654083B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plates
- plate
- instant
- wear
- casting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Revoked
Links
- 238000000034 method Methods 0.000 title claims abstract description 37
- 239000002184 metal Substances 0.000 claims abstract description 22
- 238000005266 casting Methods 0.000 claims description 35
- 238000006073 displacement reaction Methods 0.000 claims description 8
- 230000004075 alteration Effects 0.000 claims description 2
- 229910001338 liquidmetal Inorganic materials 0.000 description 7
- 238000011179 visual inspection Methods 0.000 description 7
- 238000003860 storage Methods 0.000 description 5
- 230000008595 infiltration Effects 0.000 description 4
- 238000001764 infiltration Methods 0.000 description 4
- 238000009434 installation Methods 0.000 description 4
- 238000002360 preparation method Methods 0.000 description 4
- 239000011819 refractory material Substances 0.000 description 4
- 238000009749 continuous casting Methods 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 230000007246 mechanism Effects 0.000 description 2
- 230000035939 shock Effects 0.000 description 2
- 230000035882 stress Effects 0.000 description 2
- 206010003497 Asphyxia Diseases 0.000 description 1
- 102000001690 Factor VIII Human genes 0.000 description 1
- 108010054218 Factor VIII Proteins 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000006731 degradation reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 238000007689 inspection Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 230000002028 premature Effects 0.000 description 1
- 230000008054 signal transmission Effects 0.000 description 1
- 239000002893 slag Substances 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 230000009897 systematic effect Effects 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
- 230000000930 thermomechanical effect Effects 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/14—Closures
- B22D41/22—Closures sliding-gate type, i.e. having a fixed plate and a movable plate in sliding contact with each other for selective registry of their openings
- B22D41/38—Means for operating the sliding gate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D37/00—Controlling or regulating the pouring of molten metal from a casting melt-holding vessel
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/14—Closures
- B22D41/22—Closures sliding-gate type, i.e. having a fixed plate and a movable plate in sliding contact with each other for selective registry of their openings
- B22D41/28—Plates therefor
Definitions
- the main subject of the present invention is a systematic method for objectively deciding whether a refractory plate of a slide shutter used for controlling the flow rate of a liquid metal during the casting of said metal from an upper container to a lower container. can be reused or discarded.
- the invention relates to a device provided for this purpose.
- Most slide shutters comprise a set of refractory plates, each provided with at least one pouring orifice, inserted in a mechanism allowing relative movement of the plates while ensuring their compression so that the jet of liquid metal can have more or less easily flow through the adjacent plate orifices as a function of the rate of constriction of the orifices.
- the relative displacement of the plates (at least one of which is mobile and at least one is stationary or stationary) is carried out according to a linear translational movement, of rotation or any other trajectory.
- the relative displacement of the plates is generally ensured by the force exerted by a cylinder (hydraulic, pneumatic or electromechanical) or by a motorized drive system.
- the rate of throttling of the plates is constantly adjusted so as to maintain the casting conditions (flow rate, metal height in the lower container, etc.) within the appropriate limits.
- Such slide shutters can be used for casting from an oven to a pocket or converter, from a converter to a pocket or from a pocket to a distribution basin.
- the present invention relates to these different possibilities. For reasons of brevity, however, it will be mainly described in the context of pouring from a pocket to a distribution basin.
- the refractory plates are subjected to many and severe stresses which, in the long run, are responsible for their wear. In particular, it involves thermal stresses (high casting temperature), chemical (composition of cast metal, slag), mechanical (throttling intensity, relative displacement numbers, etc.), thermomechanical (thermal shock) etc.
- thermal stresses high casting temperature
- chemical composition of cast metal, slag
- mechanical throttling intensity, relative displacement numbers, etc.
- thermomechanical thermomechanical
- the method generally practiced in the metallurgical industry consists in carrying out a visual inspection of these refractory plates, the decision being essentially based on the appearance of the plates. This visual inspection is performed at a so-called "preparation" area (metallurgical vessels) where the metallurgical vessels are arranged in such a way that access to the slide shutter is easy. It will be noted that this preparation zone is often remote from the casting zone where the actual casting operations are carried out so that, practically, very little information is exchanged between operators of these different zones.
- JP-A-2003181625 discloses a method of measuring the degree of plate wear of a slide gate for controlling the flow of liquid metal. The degree of wear is determined using a specific instrument. One end of the instrument is connected to the taphole of the plate for direct measurement. Each new plate must be equipped with such an instrument.
- the present invention therefore relates to a method for objectively deciding whether a refractory plate of a slide shutter used for the control of the flow of a liquid metal during the casting of said metal of a top container to a lower container may be reused or discarded.
- This method uses the data normally available and measured in the casting plants as well as the parameters representative of the actual wear of the plates such as the rate of restriction.
- the method according to the invention is characterized in that the decision to reuse or reject the refractory plate is based on a set of parameters determined, calculated or measured during the successive uses of the plate which are then compared, at the moment from decision making, to threshold values.
- the threshold values are determined according to the local conditions of use; for example, depending on the installation itself, the casting process, the quality of cast metal and the acceptable safety margin.
- the parameters determined, measured or calculated during the casting are representative of the actual wear of the plates and take into account the history of the plates by integrating the data relating to the various events and incidents that may have occurred during their use.
- This method incorporates a number of quantities that are normally available in casting installations (weight of metal in the upper container for example).
- the method is based on an instantaneous determination of the wear of the plates.
- the method determines the wear of the throttling lips of the plates by calculating the difference between the measured throttling rate of the shutter and the rate of strangulation calculated by the laws of physics. This throttling rate difference can be compared to a threshold value beyond which a decision to reject the plates must be made.
- the actual throttling rate can be measured, for example, by means of a transducer connected to the plate displacement device indicating the relative displacement of the plates.
- the theoretical throttling rate can also be easily calculated as follows. It is also possible to calculate the area of the passage section of the liquid metal corresponding to a measured instantaneous flow rate and a ferrostatic pressure which is calculated as a function of the instantaneous weight of metal in the upper container and the internal geometry of said container. For a specific diameter of the casting orifice (new plates or plates used), this crossing section corresponds to a theoretical throttling rate. The difference between the values of the measured and theoretical choking rate provides a measure of wear. Thus, the throttle rate difference can be expressed in terms of length corresponding to the worn portion of the lips of the plates. This length can then be compared to a maximum length beyond which the plates must be discarded.
- the method evaluates the wear of the throttling lips by calculating the difference between the actual flow rate calculated for an instantaneous position of the shutter measured by a device suitable for an instantaneous ferrostatic pressure calculated as a function of the instantaneous metal weight and the internal geometry of the upper container at a given moment, for a given casting orifice diameter (new plates or used plates) and the same flow rate calculated by the laws of physics.
- This difference in flow rate can also be compared to a threshold value beyond which a decision to reject the plates must be made.
- the method evaluates the radial wear of the plate orifices by calculating the difference between the actual flow rate measured when the shutter is open at full jet, at instantaneous ferrostatic pressure calculated as a function of the weight of the instantaneous metal and the inner geometry of the upper vessel at this time, and the flow calculated by the laws of physics under the same conditions.
- This difference in flow rate can also be compared to a threshold value beyond which a rejection decision of the plate must be made.
- the method can take into account the energy (hydraulic pressure or electrical current) consumed for the sliding of the movable plate.
- This measurement gives an image of the roughness of the sliding surface of the moving plate with respect to the fixed plate or the fixed plates (ie, an image of the wear of the contact surface of the plates) and the mechanical state of the system or, more generally, an image of the alteration of the relative displacement characteristics of the plates.
- a plate rejection or plate and shutter inspection threshold may be considered.
- the method integrates the time of use of the plates under wear conditions.
- the time elapsed during which the refractory plates have actually undergone wear is taken into account.
- the total casting time, the total closing time and the total opening time must be deduced since, in these two positions, the plates undergo little or no wear.
- the method according to the invention thus comprises a step of comparing the time of use of the plate under wear with a threshold value.
- the number of relative movements (linear or rotary) effected by the plates is counted. This number of movements can also be compared to a threshold value beyond which a rejection decision of the plate must be taken.
- the accuracy of the decision is improved by integrating the times associated with the incidents. It can be observed that in case of unnatural opening of a metallurgical vessel that requires the devastating action of a blowtorch, the number of torches needed and therefore the intensity and duration of the process of unblocking under the The action of the torch - and therefore the wear of the plates resulting therefrom - is directly proportional to the time during which the orifice of the plate has remained plugged. It is therefore possible to take into account an unnatural opening of the upper container by multiplying the non-opening time (thus, the time during which the orifice of the plate has remained plugged) by a given factor (for example a factor of 4 ). We can further refine this consideration by deducting the average time elapsed before the intervention of torch operators (eg 2 minutes). One can also take into account the time of inactivity of the plates between two successive uses which can not exceed a certain threshold.
- the method takes into account a liquid metal infiltration between the plates (which can be associated with the fact that the shutter is completely closed, a residual metal flow exists). As this is a serious incident that could jeopardize the installation, the method gives a signal of immediate decommissioning refractories.
- each of the events or incidents is assigned a severity index.
- severity index By integrating each event or incident weighted by its severity index, we obtain a value representative of the events and incidents that occurred and which can also be compared to a threshold value beyond which a rejection decision of the plate must be made.
- the decision method integrates two or more embodiments (and their variants) exposed above: as soon as one of the values compared to its corresponding threshold value is exceeded, a decision of rejection of the plate is taken. Finally, in this case, one can also decide to provide a "zone of indecision" corresponding to a situation in which no threshold value would have been exceeded, but in which one would approach these values for at least two of the parameters. When the method leads to indecision, it may be decided to resort exceptionally to visual inspection.
- the invention relates to a device for implementing the method described above. It is therefore a decision-making device of reusing or rejecting a refractory plate of a slide shutter used for controlling the flow rate of a liquid metal during casting of said metal from an upper container to a lower container, the apparatus comprising an input unit connected to sensors, detectors or counters for the introduction of selected quantities, a threshold value storage unit, a calculation unit capable of performing different operations on the quantities introduced via the input unit and comparing the quantities or the results of said operations on these quantities with the threshold values and an output unit capable of emitting a signal corresponding to the reuse or rejection decision.
- the device also stores the various quantities related to a set of plates during its successive uses.
- each set of plates is uniquely identified. This can be done by identifying the set of plates by means of, for example, barcodes.
- the set of plates being no longer visible, it therefore becomes necessary to also uniquely identify this container so that ( thanks to a link between the identifiers of the plate set and the pouring vessel) the information relating to a set of plates can be retrieved from the identifier of the upper container.
- the different units of the device can be separated from each other; as the casting zone can be far from the preparation zone. Therefore, it is also advantageous that the signal transmissions between the different units are performed by a computer network, telephone or radio.
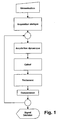
- FIG. 1 is a schematic version of the method according to the invention applied to a continuous casting ladle of steel provided with a slide valve. hydraulically controlled.
- the storage step in this case is to enter in the storage unit the different threshold values that have been selected. For example, the values of casting time, number of relative movements and lip wear beyond which a rejection decision is to be made or beyond which visual inspection is recommended. Incident coefficients (capping, clogging, infiltration, etc.) and, where applicable, severity indices are also fixed at this stage. These values can be entered manually, but preferably the device retrieves them in a library taking into account the local conditions of use.
- the static acquisition step consists in introducing via the input unit of the system the information relating to the pocket (internal geometry) and the set of plates (history) to be the subject of the decision.
- the dynamic acquisition step includes acquiring, during all the casting operations, the different values of the parameters selected. For example, the casting time of the bag being emptied, the instantaneous weight of the bag, the number of movements, the hydraulic pressure of the cylinder, the instantaneous position of the end of the jack, etc.
- the calculation step includes calculating the different values that are not acquired directly by the system, but that can be determined from the acquired values. It is the flow rate (instantaneous variation of the weight of metal in the pocket), the instantaneous geometry of the pocket (calculated from the initial geometry taking into account the theoretical wear of the coating), the theoretical ferrostatic pressure. (calculated from the instantaneous geometry and weight of metal in the pocket), the difference between the measured position of the cylinder and its theoretical position, the instantaneous difference between the measured flow and the theoretical flow, etc.
- the treatment step includes determining the various incidents (capping, clogging, infiltration) from previously acquired quantities.
- the comparison step consists in comparing the quantities thus determined or the quantities acquired with the threshold values contained in the storage unit. These last four steps are repeated throughout the emptying of the pocket.
- the system emits a signal (visual or audible) corresponding to either a decision to reject or reuse or a recommendation to perform the visual inspection.
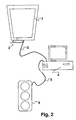
- FIG 2 there is schematized a device for carrying out this method.
- a pocket 1 in the casting zone.
- the bag is provided with a linear or rotary slide shutter 2 and is connected to a decision-making device 4 by a connection 3.
- the device 4 itself comprises a storage unit, one (or more) unit (s) ) acquisition, calculation, processing and output.
- the device 4 is connected to an output device 6 (here represented by a traffic light) by a connection 5.
- the connection represented here by a line may be carried out by wiring, radio relay or other means.
- the output device 6 will be located in the pocket preparation zone.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Casting Support Devices, Ladles, And Melt Control Thereby (AREA)
- Furnace Charging Or Discharging (AREA)
- Operating, Guiding And Securing Of Roll- Type Closing Members (AREA)
- Specific Sealing Or Ventilating Devices For Doors And Windows (AREA)
- Processing Of Solid Wastes (AREA)
- Gasification And Melting Of Waste (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
- Sliding Valves (AREA)
Description
- La présente invention a pour objet principal une méthode systématique permettant de décider objectivement si une plaque réfractaire d'un obturateur à tiroir utilisé pour le contrôle du débit d'un métal liquide lors de la coulée dudit métal d'un récipient supérieur vers un récipient inférieur peut être réutilisée ou doit être écartée. Selon un autre de ses aspects, l'invention concerne un dispositif prévu à cet effet.
- Dans la coulée, en particulier, la coulée continue, d'un métal a l'état liquide d'un récipient métallurgique supérieur vers un récipient inférieur, il est nécessaire de pouvoir assurer un certain contrôle sur l'écoulement du métal et en particulier sur le débit de coulée. Divers moyens utilisés à cet effet sont connus: les moyens internes tels que la quenouille ou les moyens externes, tels que les obturateurs à tiroir (linéaires ou rotatifs).
- La plupart des obturateurs à tiroir comprennent un jeu de plaques réfractaires, pourvues chacune d'au moins un orifice de coulée, insérées dans un mécanisme permettant un déplacement relatif des plaques tout en assurant leur compression en sorte que le jet de métal liquide puisse plus ou moins aisément s'écouler au travers des orifices de plaques adjacentes en fonction du taux d'étranglement des orifices. Dans les mécanismes connus, le déplacement relatif des plaques (dont au moins une est mobile et au moins une est fixe ou stationnaire) s'effectue selon un mouvement de translation linéaire, de rotation ou toute autre trajectoire. Le déplacement relatif des plaques est généralement assuré par la force exercée par un vérin (hydraulique, pneumatique ou électromécanique) ou encore par un système d'entraînement motorisé. Tout au long de la coulée, le taux d'étranglement des plaques est constamment ajusté en sorte de maintenir les conditions de coulée (débit, hauteur de métal dans le récipient inférieur, etc.) dans les limites appropriées.
- De tels obturateurs à tiroir peuvent être mis en oeuvre pour la coulée depuis un four vers une poche ou un convertisseur, depuis un convertisseur vers une poche ou depuis une poche vers un bassin répartiteur. La présente invention concerne ces différentes possibilités. Pour des raisons de concision, elle va toutefois être principalement décrite dans le contexte de la coulée depuis une poche vers un bassin répartiteur.
- Au cours des opérations de coulée, les plaques réfractaires sont soumises à de nombreuses et sévères sollicitations qui, à la longue, sont responsables de leur usure. En particulier, il s'agit de sollicitations thermiques (température de coulée élevée), chimiques (composition du métal coulé, du laitier), mécaniques (intensité de l'étranglement, nombres de déplacements relatifs, etc.), thermomécaniques (choc thermique), etc. En outre certains événements et incidents survenus pendant les opérations de coulée peuvent avoir un impact prépondérant sur l'état des plaques réfractaires. Ainsi, en cas d'ouverture non naturelle du récipient supérieur ou en cas de colmatage de l'orifice pendant la coulée, il peut être nécessaire de recourir à l'utilisation du chalumeau ou autres baguettes thermiques afin de déboucher l'orifice de coulée de la plaque. Un tel recours au chalumeau est bien entendu désastreux en ce qui concerne l'état de la plaque. Toutes ces sollicitations génèrent une usure radiale de l'orifice de coulée, une érosion des lèvres d'étranglement (portion de la périphérie de l'orifice utilisée pour réaliser l'étranglement du jet de métal liquide), des fissures de toutes sortes, une désagrégation ou la fusion plus ou moins importante du matériau réfractaire voire même la pénétration de corps étrangers au sein du matériau réfractaire.
- Ces dernières années, la qualité des matériaux réfractaires mis en oeuvre pour la fabrication de telles plaques ainsi que l'optimalisation de leur forme a permis d'augmenter considérablement leur durée de vie, en sorte qu'après une première utilisation dans un obturateur à tiroir lors de la coulée d'un récipient supérieur vers un récipient inférieur, il est actuellement possible de réutiliser ces plaques un certain nombre de fois.
- Après chaque utilisation d'un jeu de plaques réfractaires, il est donc nécessaire de décider si ces plaques peuvent être réutilisées ou doivent être rejetées. La méthode généralement pratiquée dans l'industrie métallurgique consiste à procéder à une inspection visuelle de ces plaques réfractaires, la décision reposant essentiellement sur l'aspect des plaques. Cette inspection visuelle est pratiquée au niveau d'une zone dite de "préparation" (des récipients métallurgiques) où les récipients métallurgiques sont disposés de manière à ce que l'accès à l'obturateur à tiroir soit aisé. On notera que cette zone de préparation est souvent éloignée de la zone de coulée où sont pratiquées les opérations de coulée proprement dites en sorte que, pratiquement, très peu d'informations sont échangées entre opérateurs de ces différentes zones.
- Les conditions dans lesquelles s'opère l'inspection visuelle des plaques sont loin d'être optimales. Les plaques ne sont en effet visibles qu'au travers de l'orifice de coulée, ce qui ne permet donc pas d'inspecter l'état des surfaces de glissement où les dégradations sont justement les plus marquées. Dans la plupart des cas, le démontage partiel de l'obturateur à cette occasion est proscrit dans la mesure où il occasionne une surconsommation de main d'oeuvre et une perte de temps importante et surtout, dans la mesure où un tel démontage provoque un choc thermique très important au niveau des plaques.
- L'inspection visuelle est donc réalisée par un opérateur possédant une certaine expertise dans ce domaine particulier, car sa décision quant à la réutilisation éventuelle ou le rejet d'une plaque réfractaire est cruciale. La réutilisation d'une plaque détériorée peut en effet entraîner un accident très grave (infiltration) pouvant mettre en danger la sécurité des opérateurs ou, à tous le moins, endommager très sérieusement l'installation de coulée. D'autre part, le rejet prématuré d'une plaque entraîne des conséquences économiques (augmentation des coûts de production) et environnementales (augmentation de la quantité de déchets) non négligeables. Cette décision est très subjective et dépend grandement de l'expérience et de la compétence de l'opérateur.
- JP-A-2003181625 décrit une méthode de mesure de degré d'usure des plaques d'un obturateur à tiroir pour le contrôle du débit de métal liquide. Le degré d'usure est déterminé à l'aide d'un instrument spécifique. Une extrémité de l'instrument est reliée au trou de coulée de la plaque pour mesure directe. Chaque nouvelle plaque doit être équipée d'un tel instrument.
- Selon un premier de ses objets, la présente invention a donc pour objet une méthode permettant de décider objectivement si une plaque réfractaire d'un obturateur à tiroir utilisé pour le contrôle du débit d'un métal liquide lors de la coulée dudit métal d'un récipient supérieur vers un récipient inférieur peut être réutilisée ou doit être écartée. Cette méthode utilise les données normalement disponibles et mesurées dans les installations de coulée ainsi que les paramètres représentatifs de l'usure réelle des plaques tels que le taux d'étranglement.
- On notera que dans le cadre de la présente description, lorsque l'on se réfère à l'usure d'une plaque, on considère en réalité l'usure d'une face de travail d'une plaque dès lors que, si ladite plaque possède deux faces de travail, il peut être possible d'utiliser indépendamment les deux faces d'une plaque comme décrit dans le brevet EP-B1-817692.
- La méthode selon l'invention se caractérise par le fait que la décision de réutilisation ou de rejet de la plaque réfractaire est basée sur un ensemble de paramètres déterminés, calculés ou mesurés au cours des utilisations successives de la plaque qui sont ensuite comparés, au moment de la prise de décision, à des valeurs de seuil.
- Les valeurs seuils sont déterminées en fonction des conditions locales d'utilisation; par exemple, en fonction de l'installation proprement dite, du processus de coulée, de la qualité de métal liquide coulé et de la marge de sécurité acceptable.
- Les paramètres déterminés, mesurés ou calculés pendant la coulée sont représentatifs de l'usure réelle des plaques et tiennent compte de l'historique des plaques en intégrant les données relatives aux divers événements et incidents pouvant être survenus pendant leur utilisation. Cette méthode intègre un certain nombre de grandeurs qui sont normalement disponibles dans les installations de coulées (poids de métal dans le récipient supérieur par exemple).
- Selon un premier mode de réalisation de la présente invention, la méthode est basée sur une détermination instantanée de l'usure des plaques.
- Selon une première variante de ce mode particulier de réalisation de l'invention, la méthode détermine l'usure des lèvres d'étranglement des plaques par le calcul de la différence entre le taux d'étranglement mesuré de l'obturateur et le taux d'étranglement calculé par les lois de la physique. Cette différence de taux d'étranglement peut être comparée à une valeur seuil au-delà de laquelle une décision de rejet des plaques doit être prise.
- On peut mesurer le taux d'étranglement réel par exemple au moyen d'un transducteur relié au dispositif de déplacement des plaques renseignant le déplacement relatif des plaques. On peut en outre calculer aisément le taux d'étranglement théorique de la manière suivante. Il est également possible de calculer la surface de la section de passage du métal liquide correspondant à un débit instantané mesuré et une pression ferrostatique que l'on calcule en fonction du poids instantané de métal dans le récipient supérieur et de la géométrie intérieure dudit récipient. Pour un diamètre de l'orifice de coulée déterminé (plaques neuves ou plaques usagées), cette section de passage correspond à un taux d'étranglement théorique. La différence entre les valeurs du taux d'étranglement mesuré et théorique fournit une mesure de l'usure. Ainsi, la différence de taux d'étranglement peut être exprimée en termes de longueur correspondant à la partie usée des lèvres des plaques. On peut alors comparer cette longueur à une longueur maximale au-delà de laquelle les plaques doivent être écartées.
- Selon une variante de ce mode de réalisation particulier de l'invention, la méthode évalue l'usure des lèvres d'étranglement par le calcul de la différence entre le débit réel calculé pour une position instantanée de l'obturateur mesurée par un dispositif approprié pour une pression ferrostatique instantanée calculée en fonction du poids de métal instantané et de la géométrie intérieure du récipient supérieur à un moment déterminé, pour un diamètre d'orifice de coulée déterminé (plaques neuves ou plaques usagées) et le même débit calculé par les lois de la physique. Cette différence de débit peut également être comparée à une valeur seuil au-delà de laquelle une décision de rejet des plaques doit être prise.
- Selon une autre variante, la méthode évalue l'usure radiale des orifices de plaques en calculant la différence entre le débit réel mesuré lorsque l'obturateur est ouvert à plein jet, à pression ferrostatique instantanée calculée en fonction du poids de métal instantané et de la géométrie intérieure du récipient supérieur à ce moment, et le débit calculé par les lois de la physique dans les mêmes conditions. Cette différence de débit peut également être comparée à une valeur seuil au-delà de laquelle une décision de rejet de la plaque doit être prise.
- Selon encore une autre variante de ce mode de réalisation, la méthode peut tenir compte de l'énergie (pression hydraulique ou courant électrique) consommée pour le coulissement de la plaque mobile. Cette mesure donne une image de la rugosité de la surface de glissement de la plaque mobile par rapport à la plaque fixe ou aux plaques fixes (c'est-à-dire, une image de l'usure de la surface de contact des plaques) et de l'état mécanique du système ou, d'une manière plus générale, une image de l'altération des caractéristiques de déplacement relatif des plaques. Un seuil de rejet des plaques ou d'inspection des plaques et de l'obturateur peut être considéré.
- Selon un deuxième mode de réalisation particulier de l'invention, la méthode intègre le temps d'utilisation des plaques en condition d'usure. En d'autres termes, l'on tient compte du temps écoulé pendant lequel les plaques réfractaires ont réellement subi une usure. A cette fin, il convient de déduire du temps de coulée total, le temps de fermeture totale et le temps d'ouverture totale dans la mesure où, dans ces deux positions, les plaques ne subissent que peu ou pas d'usure. Il est bien entendu que le temps d'utilisation des plaques en condition d'usure cumule tous les temps écoulés au cours des utilisations successives des plaques. La méthode selon l'invention comprend donc une étape de comparaison du temps d'utilisation de la plaque en condition d'usure avec une valeur de seuil.
- Selon une variante de ce mode de réalisation de la présente invention, on comptabilise le nombre de mouvements relatifs (linéaires ou rotatifs) effectués par les plaques. Ce nombre de mouvements peut également être comparé à une valeur seuil au-delà de laquelle une décision de rejet de la plaque doit être prise.
- Selon une variante avantageuse du même mode de réalisation, on améliore la précision de la décision en intégrant les temps liés aux incidents. On peut observer qu'en cas d'ouverture non naturelle d'un récipient métallurgique qui nécessite de recourir à l'action dévastatrice d'un chalumeau, le nombre de chalumeaux nécessaires et donc l'intensité et la durée du processus de débouchage sous l'action du chalumeau - et donc l'usure des plaques en résultant - sont directement proportionnels au temps pendant lequel l'orifice de la plaque est resté bouché. On peut dès lors tenir compte d'une ouverture non naturelle du récipient supérieur en multipliant le temps de non-ouverture (donc, le temps pendant lequel l'orifice de la plaque est resté bouché) par un facteur donné (par exemple un facteur 4). On peut encore affiner cette prise en compte en déduisant le temps moyen écoulé avant l'intervention des opérateurs du chalumeau (par exemple 2 minutes). On peut également tenir compte du temps d'inactivité des plaques entre deux utilisations successives qui ne peut dépasser un certain seuil.
- Sur base du même principe, on peut également tenir compte d'un colmatage de l'orifice de coulée survenu pendant la coulée. Un tel événement nécessite généralement la prise de mesures d'interventions très sévères afin de reprendre les opérations de coulée. On peut dès lors tenir compte d'un colmatage de l'orifice de coulée en multipliant le temps de colmatage (donc, le temps pendant lequel l'orifice de la plaque est resté bouché) par un facteur donné (par exemple un facteur 8).
- Selon une variante de réalisation dérivée, la méthode tient compte d'une infiltration de métal liquide entre les plaques (que l'on peut associer au fait que l'obturateur étant complètement fermé, un débit de métal résiduel existe). S'agissant d'un incident grave pouvant mettre en péril l'installation, la méthode donne un signal de mise hors service immédiate des réfractaires.
- Selon une variante de l'invention, chacun des événements ou incidents se voit attribuer un indice de gravité. En intégrant chaque événement ou incident pondéré par son indice de gravité, on obtient une valeur représentative des événements et incidents survenus et qui peut également être comparée à une valeur seuil au-delà de laquelle une décision de rejet de la plaque doit être prise.
- Selon un troisième mode de réalisation particulièrement avantageux, la méthode de décision intègre deux ou plus des modes de réalisation (et leurs variantes) exposés ci-avant: dès que l'une des valeurs comparée à sa valeur seuil correspondante est dépassée, une décision de rejet de la plaque est prise. Enfin, dans ce cas, on peut également décider de prévoir une "zone d'indécision" correspondant à une situation dans laquelle aucune valeur seuil n'aurait été dépassée, mais dans laquelle on se rapprocherait de ces valeurs pour au moins deux des paramètres. Lorsque la méthode conduit à une indécision, il peut être décidé de recourir exceptionnellement à l'inspection visuelle.
- Selon un autre de ses aspects, l'invention concerne un dispositif destiné à la mise en oeuvre de la méthode exposée ci-avant. Il s'agit donc d'un dispositif de prise de décision de réutilisation ou de rejet d'une plaque réfractaire d'un obturateur à tiroir utilisé pour le contrôle du débit d'un métal liquide pendant la coulée dudit métal d'un récipient supérieur vers un récipient inférieur, l'appareil comprenant une unité d'entrée reliée à des capteurs, détecteurs ou compteurs pour l'introduction de grandeurs choisies, une unité de mémorisation de valeurs seuil, une unité de calcul capable d'effectuer différentes opérations sur les grandeurs introduites via l'unité d'entrée et de comparer les grandeurs ou les résultats desdites opérations sur ces grandeurs avec les valeurs seuil et une unité de sortie capable d'émettre un signal correspondant à la décision de réutilisation ou de rejet.
- Avantageusement, le dispositif mémorise également les différentes grandeurs liées à un jeu de plaques au cours des ses utilisations successives. Pour ce faire, il est préférable que chaque jeu de plaques soit identifié de manière univoque. Ceci peut se faire en identifiant le jeu de plaques au moyen, par exemple, de codes à barres. Au moment où le jeu de plaques est introduit dans l'obturateur à tiroir monté sur un récipient de coulée donné, le jeu de plaques n'étant plus visible, il devient donc nécessaire d'identifier également ce récipient de manière univoque en sorte que (grâce à un lien entre les identifiants du jeu de plaques et du récipient de coulée) l'information relative à un jeu de plaques puisse être retrouvée à partir de l'identifiant du récipient supérieur.
- On notera que les différentes unités du dispositif peuvent être éloignées les unes des autres; comme la zone de coulée peut être éloignée de la zone de préparation. Dès lors, il est également avantageux que les transmissions de signaux entre les différentes unités soient réalisées par un réseau informatique, téléphonie ou voie hertzienne.
- Enfin, on notera que l'information générée par la mise en oeuvre de la méthode selon l'invention et/ou l'utilisation du dispositif peut également être exploitée dans le cadre de la gestion de la consommation et du réapprovisionnement des plaques.
- L'invention va maintenant être décrite au moyen des figures 1 et 2. On a représenté à la figure 1 une version schématisée de la méthode selon l'invention appliquée à une poche de coulée continue de l'acier munie d'une valve à tiroir à commande hydraulique. L'étape de mémorisation consiste dans ce cas à entrer dans l'unité de mémorisation les différentes valeurs seuil qui ont été retenues. Par exemple, on fixera les valeurs du temps de coulée, nombre de mouvements relatifs et usure des lèvres au-delà desquelles une décision de rejet doit être prise ou au-delà desquelles une inspection visuelle est recommandée. On fixe également à ce stade les coefficients liés aux incidents (bouchage, colmatage, infiltration, etc.), ainsi que, le cas échéant, les indices de gravité. Ces valeurs peuvent être introduites manuellement, mais de préférence le dispositif les récupère dans une bibliothèque en tenant compte des conditions locales d'utilisation.
- L'étape d'acquisition statique consiste à introduire via l'unité d'entrée du système les informations relatives à la poche (géométrie interne) et au jeu de plaques (historique) devant faire l'objet de la décision.
- Les quatre étapes suivantes sont mises en oeuvre pendant les opérations de coulée. L'étape d'acquisition dynamique comprend l'acquisition, pendant toutes les opérations de coulées des différentes valeurs des paramètres retenus. Par exemple, le temps de coulée de la poche en cours de vidange, le poids instantané de la poche, le nombre de mouvements, la pression hydraulique du vérin, la position instantanée de l'extrémité du vérin, etc.
- L'étape de calcul comprend le calcul des différentes valeurs qui ne sont pas acquises directement par le système, mais qu'il est possible de déterminer à partir des valeurs acquises. Il s'agit du débit (variation instantanée du poids de métal dans la poche), de la géométrie instantanée de la poche (calculée à partir de la géométrie initiale en tenant compte de l'usure théorique du revêtement), de la pression ferrostatique théorique (calculée à partir de la géométrie instantanée et du poids de métal dans la poche), de la différence entre la position mesurée du vérin et sa position théorique, de la différence instantanée entre le débit mesuré et le débit théorique, etc.
- L'étape de traitement comprend la détermination des différents incidents (bouchage, colmatage, infiltration) à partir des grandeurs acquises au préalable.
- Enfin, l'étape de comparaison consiste à comparer les grandeurs ainsi déterminées ou les grandeurs acquises avec les valeurs seuil contenues dans l'unité de mémorisation. Ces quatre dernières étapes sont reproduites tout au long de la vidange de la poche.
- Lorsque la poche quitte la zone de coulée, la dernière étape de décision est mise en oeuvre. Le système émet un signal (visuel ou sonore) correspondant soit à une décision de rejeter ou de réutiliser soit à une recommandation de procéder à l'inspection visuelle.
- A la figure 2, on a schématisé un dispositif permettant la mise en oeuvre de ce procédé. On y a représenté une poche 1 en zone de coulée. La poche est munie d'un obturateur à tiroir 2 linéaire ou rotatif et est relié à un dispositif 4 de prise de décision par une connexion 3. Le dispositif 4 lui-même comprend une unité de mémorisation, une (ou plusieurs) unité(s) d'acquisition, de calcul, de traitement et de sortie. Enfin, le dispositif 4 est connecté à un dispositif de sortie 6 (ici représenté par un feu tricolore) par une connexion 5. La connexion représentée ici par une ligne peut être réalisée par câblage, voie hertzienne ou autre. De préférence, le dispositif de sortie 6 sera localisé en zone de préparation de la poche.
Claims (11)
- Méthode de décision de réutilisation ou de rejet d'une plaque réfractaire d'un obturateur à tiroir utilisé pour le contrôle du débit d'un métal liquide lors de la coulée dudit métal d'un récipient supérieur vers un récipient inférieur, caractérisée en ce qu'un ensemble de paramètres dont au moins un paramètre normalement mesuré de la coulée et au moins un paramètre propre de la plaque sont déterminés, calculés ou mesurés au cours des utilisations successives des plaques et sont ensuite comparés à des valeurs de seuil.
- Méthode selon la revendication 1, caractérisée en ce que les valeurs de seuil sont établies en fonction des conditions locales d'utilisation.
- Méthode selon la revendication 1 ou 2, caractérisée en ce qu'elle est basée sur une détermination instantanée de l'usure des plaques.
- Méthode selon la revendication 3, caractérisée en ce que l'on détermine l'usure instantanée des lèvres d'étranglement des plaques par le calcul de la différence entre le taux d'étranglement de l'obturateur mesuré et le taux d'étranglement calculé.
- Méthode selon la revendication 3, caractérisée en ce que l'on détermine l'usure instantanée des lèvres d'étranglement par le calcul de la différence entre le débit réel calculé pour une position instantanée de l'obturateur mesurée par un dispositif approprié pour une pression ferrostatique instantanée calculée en fonction du poids de métal instantané et de la géométrie intérieure du récipient supérieur à un moment déterminé, pour un diamètre d'orifice de coulée déterminé et le même débit calculé par les lois de la physique.
- Méthode selon la revendication 3, caractérisée en ce que l'on détermine l'usure radiale des plaques en calculant la différence entre le débit réel mesuré lorsque l'obturateur est ouvert à plein jet, à pression ferrostatique instantanée calculée en fonction du poids de métal instantané et de la géométrie intérieure du récipient supérieur à ce moment, et le débit calculé par les lois de la physique dans les mêmes conditions.
- Méthode selon la revendication 3, caractérisée en ce que l'altération des caractéristiques de déplacement relatif des plaques est déterminée à partir de l'énergie consommée pour le déplacement relatif des plaques.
- Méthode selon l'une quelconque des revendications 1 à 7, caractérisée en ce que l'historique d'utilisation de la plaque est pris en compte dans la décision.
- Méthode selon la revendication 8, caractérisée en ce que les divers événements et incidents intervenus pendant la coulée sont pris en compte dans la décision.
- Méthode selon la revendication 1 ou 2, caractérisée en ce qu'elle est basée sur une détermination instantanée de l'usure des plaques en prenant en compte l'historique d'utilisation des plaques.
- Dispositif pour la mise en oeuvre de la méthode suivant l'une quelconque des revendications 1 à 10, caractérisé en ce qu'il comprend une unité d'entrée reliée à des capteurs, détecteurs ou compteurs pour l'introduction de grandeurs choisies, une unité de mémorisation de valeurs seuil, une unité de calcul capable d'effectuer différentes opérations sur les grandeurs introduites via l'unité d'entrée et de comparer les grandeurs ou les résultats desdites opérations sur ces grandeurs avec les valeurs seuil et une unité de sortie capable d'émettre un signal correspondant à la décision de réutilisation ou de rejet.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP04737689A EP1654083B1 (fr) | 2003-07-22 | 2004-07-20 | Methode de decision de reutilisation ou de rejet d'une plaque refractaire d'une fermeture a tiroir et dispositif prevu a cet effet |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP03447192.0A EP1500448A1 (fr) | 2003-07-22 | Méthode de décision de réutilisation ou de rejet d'une plaque réfractaire et dispositif prévu à cet effet | |
| PCT/BE2004/000106 WO2005007325A1 (fr) | 2003-07-22 | 2004-07-20 | Methode de decision de reutilisation ou de rejet d’une plaque refractaire et dispositif prevu a cet effet |
| EP04737689A EP1654083B1 (fr) | 2003-07-22 | 2004-07-20 | Methode de decision de reutilisation ou de rejet d'une plaque refractaire d'une fermeture a tiroir et dispositif prevu a cet effet |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1654083A1 EP1654083A1 (fr) | 2006-05-10 |
| EP1654083B1 true EP1654083B1 (fr) | 2006-12-13 |
Family
ID=34072705
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04737689A Revoked EP1654083B1 (fr) | 2003-07-22 | 2004-07-20 | Methode de decision de reutilisation ou de rejet d'une plaque refractaire d'une fermeture a tiroir et dispositif prevu a cet effet |
Country Status (16)
| Country | Link |
|---|---|
| US (1) | US7487820B2 (fr) |
| EP (1) | EP1654083B1 (fr) |
| JP (1) | JP2006528070A (fr) |
| KR (1) | KR101068604B1 (fr) |
| CN (1) | CN100376345C (fr) |
| AT (1) | ATE347956T1 (fr) |
| AU (1) | AU2004257357B2 (fr) |
| BR (1) | BRPI0412865A (fr) |
| CA (1) | CA2532890C (fr) |
| DE (1) | DE602004003712T2 (fr) |
| ES (1) | ES2274460T3 (fr) |
| MX (1) | MXPA06000783A (fr) |
| RU (1) | RU2352436C2 (fr) |
| UA (1) | UA81333C2 (fr) |
| WO (1) | WO2005007325A1 (fr) |
| ZA (1) | ZA200600119B (fr) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4805193B2 (ja) * | 2007-03-12 | 2011-11-02 | 大新化工株式会社 | プレート損傷測定器具 |
| DE102007021172B4 (de) * | 2007-05-05 | 2010-11-18 | Refractory Intellectual Property Gmbh & Co. Kg | Verwendung eines Sensors |
| CN102632225B (zh) * | 2012-05-04 | 2014-03-05 | 威海瑞祥铸造机械有限公司 | 铸造、熔炼行业用全自动智能视觉识别浇注机 |
| KR101330311B1 (ko) | 2012-05-31 | 2013-11-15 | 주식회사 포스코 | 철피 용손 방지 기능을 갖는 수강래들 |
| BR112021025629B1 (pt) * | 2019-06-18 | 2024-02-27 | Vesuvius Group S.A | Ferramenta de condição de placa, kit de peças e método de operação da ferramenta de condição de placa |
| WO2021177365A1 (fr) | 2020-03-05 | 2021-09-10 | パナソニックIpマネジメント株式会社 | Dispositif d'inspection d'aspect de cordon, procédé d'inspection d'aspect de cordon, programme et système d'inspection d'aspect de cordon |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5857268B2 (ja) * | 1974-12-25 | 1983-12-19 | 日本鋼管株式会社 | ヤキンヨウヨウキノ シユウドウカイヘイソウチニ オケル タイカブツジヨウキヨウノ ハンテイホウホウ |
| SU784976A2 (ru) * | 1979-02-02 | 1980-12-07 | Всесоюзный Научно-Исследовательский Институт Автоматизации Черной Металлургии | Устройство автоматического регулировани уровн металла в промежуточной емкости установки непрерывной разливки металла |
| DE2926863C2 (de) * | 1979-07-03 | 1983-10-27 | Zimmermann & Jansen GmbH, 5160 Düren | Verfahren zur Steuerung des Ausgußschiebers eines Gießgefäßes |
| JPS58146809A (ja) * | 1982-02-25 | 1983-09-01 | Nisshin Steel Co Ltd | スライデイングノズル装置のプレ−トの溶損度判定法 |
| JPS5927762A (ja) * | 1982-08-09 | 1984-02-14 | Nippon Steel Corp | 連続鋳造の鋳型内溶鋼レベル制御方法 |
| JPS603952A (ja) * | 1983-06-20 | 1985-01-10 | Sumitomo Metal Ind Ltd | 溶融金属の注入方法 |
| DE3527756A1 (de) * | 1985-08-02 | 1987-03-26 | Didier Werke Ag | Verfahren zum erneuern von in schieberverschluessen verwendeten feuerfesten platten |
| JPS6137358A (ja) * | 1984-07-30 | 1986-02-22 | Nippon Steel Corp | 連続鋳造法 |
| JPS6136361U (ja) * | 1984-08-08 | 1986-03-06 | 住友金属工業株式会社 | ロ−タリ−ノズルのレンガ面圧測定装置 |
| DE3509932A1 (de) * | 1985-03-19 | 1986-10-02 | Metacon AG, Zürich | Verfahren zum anfahren einer stranggiessanlage |
| JPS6350067Y2 (fr) * | 1986-03-06 | 1988-12-22 | ||
| JPS6355465A (ja) * | 1986-08-27 | 1988-03-09 | Sumitomo Metal Ind Ltd | 溶鋼流速測定装置および方法 |
| JPH0710430B2 (ja) * | 1989-06-22 | 1995-02-08 | 日本鋼管株式会社 | スライディングノズル |
| RU2015809C1 (ru) * | 1992-08-24 | 1994-07-15 | Производственное объединение "Южуралмаш" | Способ непрерывной разливки металлов |
| JPH06321618A (ja) * | 1993-05-10 | 1994-11-22 | Harima Ceramic Co Ltd | スライディングノズルプレートの製造方法 |
| FR2716819B1 (fr) * | 1994-03-04 | 1996-04-05 | Vesuvius France Sa | Procédé et dispositif de coulée. |
| FR2740368B1 (fr) | 1995-10-27 | 1997-12-12 | Vesuvius France Sa | Procede de reutilisation de plaques de fermeture a tiroir et plaque pour cette fermeture |
| FR2760667B1 (fr) * | 1997-03-14 | 1999-05-28 | Int Ind Eng Sa | Dispositif obturateur-regulateur de coulee continue a chaud, avec echangeur de busette perfectionne |
| JP2003181625A (ja) * | 2001-12-12 | 2003-07-02 | Daishin Kako Kk | プレート損傷測定器具 |
| AU2003223976A1 (en) * | 2002-03-25 | 2003-10-08 | Stopinc Aktiengesellschaft | Method for operating a sliding gate, and sliding gate |
-
2004
- 2004-07-20 RU RU2006102431/02A patent/RU2352436C2/ru not_active IP Right Cessation
- 2004-07-20 US US10/565,480 patent/US7487820B2/en not_active Expired - Fee Related
- 2004-07-20 ES ES04737689T patent/ES2274460T3/es not_active Expired - Lifetime
- 2004-07-20 CN CNB2004800209952A patent/CN100376345C/zh not_active Expired - Fee Related
- 2004-07-20 AU AU2004257357A patent/AU2004257357B2/en not_active Ceased
- 2004-07-20 KR KR1020067001441A patent/KR101068604B1/ko not_active Expired - Fee Related
- 2004-07-20 CA CA2532890A patent/CA2532890C/fr not_active Expired - Fee Related
- 2004-07-20 JP JP2006520634A patent/JP2006528070A/ja active Pending
- 2004-07-20 ZA ZA200600119A patent/ZA200600119B/xx unknown
- 2004-07-20 DE DE602004003712T patent/DE602004003712T2/de not_active Expired - Lifetime
- 2004-07-20 MX MXPA06000783A patent/MXPA06000783A/es active IP Right Grant
- 2004-07-20 AT AT04737689T patent/ATE347956T1/de active
- 2004-07-20 EP EP04737689A patent/EP1654083B1/fr not_active Revoked
- 2004-07-20 WO PCT/BE2004/000106 patent/WO2005007325A1/fr not_active Ceased
- 2004-07-20 UA UAA200600979A patent/UA81333C2/uk unknown
- 2004-07-20 BR BRPI0412865-6A patent/BRPI0412865A/pt not_active Application Discontinuation
Also Published As
| Publication number | Publication date |
|---|---|
| DE602004003712T2 (de) | 2007-10-18 |
| UA81333C2 (en) | 2007-12-25 |
| CA2532890C (fr) | 2011-11-29 |
| AU2004257357A1 (en) | 2005-01-27 |
| KR20060041261A (ko) | 2006-05-11 |
| JP2006528070A (ja) | 2006-12-14 |
| ATE347956T1 (de) | 2007-01-15 |
| DE602004003712D1 (de) | 2007-01-25 |
| KR101068604B1 (ko) | 2011-09-30 |
| BRPI0412865A (pt) | 2006-10-03 |
| ZA200600119B (en) | 2007-03-28 |
| US7487820B2 (en) | 2009-02-10 |
| RU2352436C2 (ru) | 2009-04-20 |
| ES2274460T3 (es) | 2007-05-16 |
| CN100376345C (zh) | 2008-03-26 |
| US20060249274A1 (en) | 2006-11-09 |
| RU2006102431A (ru) | 2006-06-27 |
| CA2532890A1 (fr) | 2005-01-27 |
| MXPA06000783A (es) | 2006-04-18 |
| EP1654083A1 (fr) | 2006-05-10 |
| WO2005007325A1 (fr) | 2005-01-27 |
| CN1826196A (zh) | 2006-08-30 |
| AU2004257357B2 (en) | 2009-09-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2870762A1 (fr) | "procede et systeme pour surveiller en temps reel des operations transitoires dans un appareil de coulee continue pour eviter des ruptures de coulee" | |
| EP0624413B1 (fr) | Procédé de coulée pilotée sous basse pression d'un moule sous vide pour alliages d'aluminium ou de magnésium et dispositif pour sa mise en oeuvre | |
| CA2532890C (fr) | Methode de decision de reutilisation ou de rejet d'une plaque refractaire et dispositif prevu a cet effet | |
| FR2703277A1 (fr) | Procédé et dispositif de régulation du niveau de métal liquide dans une lingotière de coulée continue des métaux. | |
| EP0379420B1 (fr) | Dispositif et procédé d'alimentation en métal liquide pour la coulée sous pression de produits métalliques | |
| CH689634A5 (fr) | Procédé pour produire une série de moules ou de parties de moules de fonderie et un appareil pour mettre en oeuvre le procédé. | |
| Botnikov et al. | Development of a steel temperature prediction model in a steel ladle and tundish in a casting and rolling complex | |
| EP0517629B1 (fr) | Procédé et appareillage pour la coulée automatique de demi-produits | |
| CN115213366B (zh) | 一种大断面连铸生产线快速更换钢种的方法 | |
| FR2460170A1 (fr) | Procede et dispositif d'automatisation d'un cycle de coulee sur machine basse-pression | |
| Rief et al. | Ladle well filler sands for all needs | |
| FR3168179A1 (fr) | Procédé d’élaboration d’un métal ou d’un alliage métallique et four de fusion correspondant | |
| EP3986638B1 (fr) | Procédé pour équilibrer un écoulement d'acier liquide dans une lingotière et système de coulée continue d'acier liquide | |
| EP0055947B1 (fr) | Procédé et dispositif d'automatisation d'un cycle de coulée du type à basse-pression | |
| CA2059438A1 (fr) | Procede et dispositif d'obtention de fibres minerales | |
| EP3439813A1 (fr) | Système et procédé de contrôle de la coulée d'un produit | |
| FR2698298A1 (fr) | Procédé d'injection automatisée de gaz dans une installation multicoulée de métaux équipée de lingotières à rehausse. | |
| EP0391822B1 (fr) | Procédé et dispositif d'obtention de produits métalliques minces par coulée continue | |
| Nenzhelele | Optimization of sand parameters to improve the quality of cast iron products using Taguchi method | |
| EP4508018A1 (fr) | Système de contrôle et de régulation des sections d'une machine de formage d'articles creux en verre et procédé de contrôle et de régulation des sections d'une telle machine | |
| FR3065014B1 (fr) | Procede de mise en place d'une couverture d'anode dans une cellule d'electrolyse, machine de service apte a mettre en oeuvre un tel procede et produit programme d'ordinateur pour la mise en oeuvre d'un tel procede | |
| DE10354084A1 (de) | Verfahren und Vorrichtung zur Früherkennung eines Durchbruchs der Feuerfest-Auskleidung einer Schmelze enthaltenden Pfanne | |
| FR3145498A3 (fr) | Tête pour pulvériser un produit à l’intérieur d’un récipient apte à contenir du mêtal en fusion, comprenant un collecteur à bague rotatif électrique connecté à un système de contrôle et à un dispositif électronique, robot et installation associés | |
| Terner | Carli products broaden the Precimeter portfolio | |
| FR2951970A1 (fr) | Procede de controle de grappe en sortie de moule, en fonderie sous pression |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20060222 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR DETERMINING REUSE OR DISPOSAL OF A REFRACTORY PLATE OF A SLIDE VALVE GATE AND DEVICE THEREFOR |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 602004003712 Country of ref document: DE Date of ref document: 20070125 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070313 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070514 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2274460 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: STOPINC AG Effective date: 20070912 Opponent name: REFRACTORY INTELLECTUAL PROPERTY GMBH & CO. KG Effective date: 20070908 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: STOPINC AG Opponent name: REFRACTORY INTELLECTUAL PROPERTY GMBH & CO. KG |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070731 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070314 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070614 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061213 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20110801 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20110725 Year of fee payment: 8 Ref country code: FR Payment date: 20110805 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20110725 Year of fee payment: 8 Ref country code: AT Payment date: 20110705 Year of fee payment: 8 Ref country code: CZ Payment date: 20110714 Year of fee payment: 8 Ref country code: ES Payment date: 20110726 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20110728 Year of fee payment: 8 Ref country code: IT Payment date: 20110722 Year of fee payment: 8 Ref country code: NL Payment date: 20110728 Year of fee payment: 8 |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| R26 | Opposition filed (corrected) |
Opponent name: REFRACTORY INTELLECTUAL PROPERTY GMBH & CO. KG Effective date: 20070908 Opponent name: STOPINC AG Effective date: 20070912 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20120727 Year of fee payment: 9 |
|
| BERE | Be: lapsed |
Owner name: VESUVIUS GROUP S.A Effective date: 20120731 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20130201 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R064 Ref document number: 602004003712 Country of ref document: DE Ref country code: DE Ref legal event code: R103 Ref document number: 602004003712 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 347956 Country of ref document: AT Kind code of ref document: T Effective date: 20120720 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120720 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20130329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130201 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120720 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120720 |
|
| RDAF | Communication despatched that patent is revoked |
Free format text: ORIGINAL CODE: EPIDOSNREV1 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120720 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120720 |
|
| RDAG | Patent revoked |
Free format text: ORIGINAL CODE: 0009271 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT REVOKED |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 27W | Patent revoked |
Effective date: 20130307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 20061213 Ref country code: CH Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 20061213 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R107 Ref document number: 602004003712 Country of ref document: DE Effective date: 20131107 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MA03 Ref document number: 347956 Country of ref document: AT Kind code of ref document: T Effective date: 20130307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120721 |