EP1584246A1 - Vorrichtung zum Konditionieren eines Tabakprodukts - Google Patents

Vorrichtung zum Konditionieren eines Tabakprodukts Download PDF

Info

Publication number
EP1584246A1
EP1584246A1 EP05090093A EP05090093A EP1584246A1 EP 1584246 A1 EP1584246 A1 EP 1584246A1 EP 05090093 A EP05090093 A EP 05090093A EP 05090093 A EP05090093 A EP 05090093A EP 1584246 A1 EP1584246 A1 EP 1584246A1
Authority
EP
European Patent Office
Prior art keywords
transport tube
product
conditioning device
wall
medium
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Withdrawn
Application number
EP05090093A
Other languages
English (en)
French (fr)
Inventor
Peter Dr. Funke
Torsten Grigutsch
Dietmar Zielke
Wolfgang Denker
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Hauni Primary GmbH
Original Assignee
Hauni Primary GmbH
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Hauni Primary GmbH filed Critical Hauni Primary GmbH
Publication of EP1584246A1 publication Critical patent/EP1584246A1/de
Withdrawn legal-status Critical Current

Links

Images

Classifications

    • A—HUMAN NECESSITIES
    • A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
    • A24B—MANUFACTURE OR PREPARATION OF TOBACCO FOR SMOKING OR CHEWING; TOBACCO; SNUFF
    • A24B3/00—Preparing tobacco in the factory
    • A24B3/04—Humidifying or drying tobacco bunches or cut tobacco

Definitions

  • the invention relates to a device for conditioning a tobacco product, with a flowed through by a process gas transport pipe, which has a Zuurerabites with a side feed opening for feeding the product and a subsequent one Has drying line.
  • Such conditioning devices are known (DE 100 46 123 A1, EP 1 045 649 B1).
  • the drying process can in particular by uneven distribution of the product across the cross-section of the drying section, and possibly through Tobacco clogging, be affected.
  • a stream dryer having a branch of the transport tube in three lines, wherein, depending on the tobacco mass flow Tobacco is fed into one or more lines.
  • the wires open at the end of the drying section in front of the tobacco separator into each other. If the tobacco mass flow to be dried is less than a maximum value, the Drying unnecessary process gas passed through the bypass line. In this way For different tobacco mass flows only the proportion of the total required Process gas used to dry the product.
  • GB 907 389 is a device for cooling, drying or heating a Materials in granular or powder form, in particular building sand, known.
  • the product is lying by means of a wall projecting into the transport tube in the middle of the Passed pipe and is there by means of a flowing through two lines Partial gas flow whirled up and flowing from one through another line Main gas flow entrained.
  • Two arranged parallel to the product feed direction Baffles extend downstream beyond the feed opening into the drying section.
  • the object of the present invention is to provide a conditioning device to provide a more uniform drying of the product in the drying section is reached.
  • the invention solves this problem in particular by the fact that the transport tube Release agent for separating the process gas stream in a product-receiving part stream and a substantially product-free partial flow in front of the feed opening, and for merging the partial streams at the beginning of the drying section, so that the product is introduced into the drying section in the inner region of the transport tube becomes.
  • the transport tube Release agent for separating the process gas stream in a product-receiving part stream and a substantially product-free partial flow in front of the feed opening, and for merging the partial streams at the beginning of the drying section, so that the product is introduced into the drying section in the inner region of the transport tube becomes.
  • the transport tube Release agent for merging the partial streams at the beginning of the drying section, so that the product is introduced into the drying section in the inner region of the transport tube becomes.
  • the inner area is at least 10% apart, preferably at least 20%, more preferably at least 30% of the transport tube diameter from the transport tube wall.
  • the inner area can also from the Being out of transport tube center. The only important thing is that the product recipient Partial flow substantially not on the transport pipe wall in the drying section is initiated.
  • “At the beginning of the drying line” means expediently that the Release agent downstream extends beyond the entire feed opening, preferably around at least one transport tube diameter, more preferably in order at least two transport pipe diameters. This feature is especially in a essentially in free fall in the transport tube entering product advantageous to to achieve an introduction of the product into the inner area of the drying section. Appropriately, therefore, in particular extends perpendicular to the feed direction arranged part of the release agent downstream to over the entire feed opening out.
  • the introduction of the product-receiving partial flow in the drying section inside Area of the transport tube can in particular with a curved transport tube by introducing the product-free partial flow into the drying section at the outer edge of the curvature of the transport tube can be achieved.
  • the partial flows are preferably substantially completely separated from each other, so that a gas exchange does not take place between the partial streams.
  • an adjustment device provided that adjusting the flow rate of at least one Partial flow, preferably in particular the product-receiving partial flow allows.
  • the flow rate of the product-receiving substream at altitude the feed opening is preferably set in the range of 10 to 29 m / s.
  • At least one measuring device for measuring the pressure or the Flow rate of at least one partial flow provided. this makes possible in particular a control or regulation of the flow velocity of a partial flow depending on the measured value or the measured values.
  • the release agent can be arranged in a simple manner by means of a transport tube Partition to be achieved, which begins before the product feed and at the beginning the drying section ends.
  • Conceivable is, for example, a branch of a separate product-free bypass line from the transport tube before the product supply and the mouth of the bypass line in the transport pipe at the beginning of the drying section.
  • the dividing wall is for conducting a medium through the interior the partition formed.
  • the partition for example, double-walled be executed.
  • cooling medium can be passed through the dividing wall be condensed, for example, at coolant temperatures below 100 ° C. Moisture to avoid tobacco build-up on the bulkhead.
  • To this Purpose may also be a medium with higher temperatures compared to the process gas temperature passed through the partition wall to heat the partition wall.
  • the partition in these cases has a feed connection and a drain port for the medium.
  • the partition openings for example in the form of nozzles to a medium, for example fresh hot process gas or a conditioning medium, into the interior of the To guide transport tube.
  • the transport tube is for conducting a medium set up through the interior of the transport tube wall.
  • the transport tube wall be designed, for example, double-walled.
  • This aspect is based on the Observation that the drying of the tobacco product by the process gas often only in a part of the transport tube takes place after the inlet opening for the tobacco product, while the process gas in the adjoining part of the transport tube by moisture enrichment and cooling is increasingly consumed.
  • the relevant Object of the aspect of the invention is therefore, the drying of the tobacco product to improve.
  • the aspect of the invention solves this problem by introducing fresh, unused process gas into the interior of the transport tube after the inlet opening for the tobacco product. Since this aspect is seen independently of the release agent If appropriate, claim 16 may be independent, i. in a form referring only to the preamble of claim 1, protectable.
  • this has through the transport tube wall Guided process medium has a higher temperature than the main stream of the Process gas, preferably in the range of 300 to 800 ° C, and preferably a higher pressure.
  • the supplied through the transport tube wall process medium can a different composition from the main flow of the process gas (Air, superheated steam or a mixture of these ingredients), for example by adding fresh air or steam. This makes it possible to control the product temperature and the drying rate in the course of drying and thereby affecting the product properties.
  • a control of the Process air composition may be provided in the course of the drying process to an adaptation of the product temperature to the respective drying requirements enable.
  • the medium may also be liquid.
  • a flow dryer 10 includes a transport tube 11 for transporting a tobacco product 23 by means of a process gas stream 25.
  • the process gas stream 25 for example has a temperature in the range of 110 to 450 ° C, by means of a not produced blower and passed in the direction of arrow through the transport tube 11.
  • a feed section 12 of the transport pipe 11 is in the peripheral wall of the transport pipe 11 a supply port 13 is provided, through which the tobacco product 23 in the Transport tube 11 and fed by means of the process gas stream 25 through the transport tube 11 is transported.
  • Following the feed section 12 may be a curved Tubing 17 follow, which merges into the vertically arranged drying section 18.
  • Such, here only partially reproduced stream dryer is, for example known from DE 100 46 123 A1.
  • Feeder 14 may include a rotary valve 15 and a Winnoverwalze 16. Such a feeding device 14 is described in EP 0 895 721 B1.
  • a partition wall 19 is arranged, the the transport tube 11 in a product-carrying part 20 and a product-free part 21st separates.
  • the product-carrying part 20 of the transport tube 11 is in the feed opening 13 associated half of the transport tube 11 arranged, the product-free part 21 in the feed opening 13 opposite half.
  • the upstream end 22 of the partition wall 19 is in the transport direction in front of the feed opening 13 for the tobacco product located. This ensures that the tobacco product 23 substantially is completely introduced into the product-carrying part 20 of the transport tube 11, while the product-free part 21 of the transport tube 11 is substantially free of tobacco product 23 remains.
  • the partition wall 19 extends over the curved portion 17 of the transport tube 11 in the drying section 18 into it.
  • the tobacco product entering through the feed opening 13 strikes the dividing wall 19 and is passed along this through the process gas stream 25 to the drying section 18.
  • the separator 19 may therefore also be referred to as a guide. Due to the partition 19, the tobacco product 23 in a central region 26th of the transport pipe 11 is introduced into the drying section 18.
  • the partition 19 is preferably substantially in the region of the feed opening 13 arranged perpendicular to the feed direction 24.
  • the downstream end 27 of the Partition 19 is in the transport direction behind the feed opening 13 for the tobacco product arranged.
  • the tobacco product 23 therefore by the peripherally initiated product-free process gas stream shielded from the opposite side 28 of the transport tube wall.
  • the opposite side 28 denotes while the part of the transport tube wall, which is opposite to the feed opening 13. Due to the shield of the opposite side 28 of the transport tube wall and the approximately central introduction of the tobacco product 23 in the drying section 18 is a broader Distribution of the tobacco product 23 in the drying section 18 and therefore an improved. Drying result achieved.
  • the partition 19 can be approximately in the range of the maximum flow velocity of the free transport tube 11, i. the transport tube 11 without partition 19, arranged be. This is the case in the present embodiment (FIGS. 1, 2B and 3) where the Partition 19 about 1/3 of the transport pipe diameter from the transport pipe wall spaced apart in the supply port 13 opposite transport tube half arranged is.
  • Fig. 2A partition about 50% of the transport pipe diameter of the Transport pipe wall spaced
  • Fig. 2C partition about 15% of the transport pipe diameter spaced from the transport tube wall
  • the partition wall 19 separates the product-carrying part 20 and the product-free part 21 the transport tube 11 preferably completely from each other, so that substantially no gas exchange between these parts of the transport tube 11 takes place.
  • a distribution flap 29 which is pivotable in the arrow direction, so that depending on the pivot position, the ratio the flow rates in the product-carrying part 20 and the product-free Part 21 of the transport tube 11 is adjustable.
  • the distribution flap 29 may be 30 provided a control device.
  • the distribution flap 29 serves to adjust the ratio of the per unit time flowing Gas amount of the product-carrying part 20 of the transport tube 11 relative to the product-free part 21. The entire amount of gas flowing through the transport pipe 11 remains essentially unchanged. This distinguishes the distribution flap 29 of known devices for changing the entire flow cross section (EP 0 484 899, JP 3109044 B2).
  • the partition wall 19 ends at the beginning of the drying section 18, so that the entire Process gas quantity including that through the product-free part 21 of the transport tube 11 flowing process gas quantity for drying the product in the drying section 18 is available. This distinguishes the conditioning device from that from Research Disclosure No. 434, June 2000, p. 968 (s.o.), where the product-free line only at the end of the drying section re-opens and the product-free process gas is therefore not available for the drying of the tobacco product.
  • the partition 19 is particularly advantageous for the round shown in Figs. 2, 3 Cross sections of the transport tube 11, since it prevents the tobacco product 23 in the supply opening 13 opposite rounding of the transport tube 11 accumulates and form there streaks of solids.
  • the invention is by no means limited to round Tube cross sections limited.
  • the invention is not limited to a respective product-leading or a product-free one Part of the transport tube 11 limited.
  • the partition 19 is designed double-walled and includes a port 36 for introducing a medium through a corresponding one Zutechnisch 37. It may be another, not shown connection for deriving the Mediums be provided when the medium only for cooling or heating of the Partition 19 is provided. In this case, the medium may, for example, too be fluid.
  • a drain connection is not necessarily required if, as in Example of Fig. 5, the medium through openings designed as a nozzle 34 into the interior the transport tube 11 is passed. In this case, the medium in particular serve as a fresh, hot process medium or as a conditioning medium.
  • the peripheral wall of the transport tube 11 double-walled.
  • the transport tube 11 comprises a connection, not shown for the introduction of medium into the transport tube wall.
  • openings 35 for introducing fresh, hot process medium into the interior the transport pipe 11 provided to improve the drying of the tobacco product 23.
  • another, not shown Connection for diverting from passing through the transport tube wall cooling or heating medium be provided.

Landscapes

  • Drying Of Solid Materials (AREA)
  • Manufacture Of Tobacco Products (AREA)

Abstract

Der Anmeldung betrifft eine Vorrichtung zum Konditionieren eines Tabakprodukts (23), mit einem von einem Prozeßgas (25) durchströmten Transportrohr (11), das einen Zufiihrabschnitt (12) mit einer Zuführöffnung (13) zum Zuführen des Produkts (23) und eine nachfolgende Trocknungsstrecke (18) aufweist, und zeichnet sich dadurch aus, dass das Transportrohr (11) ein Trennmittel (19) zum Trennen des Prozeßgasstroms in einen produktaufnehmenden Teilstrom und einen im wesentlichen produktfreien Teilstrom vor der Zuführöffnung, und zum Zusammenführen der Teilströme am Anfang der Trocknungsstrecke aufweist, so dass das Produkt (23) im inneren Bereich des Transportrohrs (11) in die Trocknungsstrecke (18) eingeleitet wird.

Description

Die Erfindung betrifft eine Vorrichtung zum Konditionieren eines Tabakprodukts, mit einem von einem Prozeßgas durchströmten Transportrohr, das einen Zuführabschnitt mit einer seitlichen Zuführöffnung zum Zuführen des Produkts und eine nachfolgende Trocknungsstrecke aufweist.
Derartige Konditioniervorrichtungen sind bekannt (DE 100 46 123 A1; EP 1 045 649 B1). Der Trocknungsprozeß kann dabei insbesondere durch ungleichmäßige Verteilung des Produkts über den Querschnitt der Trocknungstrecke, sowie unter Umständen durch Tabakverklumpungen, beeinträchtigt werden.
Es ist bekannt, den Druck im Transportrohr im Bereich des Tabakeinlasses in Abhängigkeit eines gemessenen Drucks einzustellen (EP 0 484 899, JP 3109044 B2).
Aus Research Disclosure No. 434, June 2000, p. 968, ist ein Stromtrockner bekannt, der eine Verzweigung des Transportrohrs in drei Leitungen aufweist, wobei je nach Tabakmassenstrom Tabak in eine oder mehrere Leitungen zugeführt wird. Die Leitungen münden am Ende der Trocknungsstrecke vor dem Tabakabscheider ineinander. Wenn der zu trocknende Tabakmassenstrom geringer als ein Maximalwert ist, wird das zum Trocknen nicht benötigte Prozeßgas durch die Bypaßleitung geführt. Auf diese Weise wird für unterschiedliche Tabakmassenströme nur der jeweils benötigte Anteil am gesamten Prozeßgas zum Trocknen des Produkts verwendet.
Aus der GB 907 389 ist eine Vorrichtung zum Kühlen, Trocknen oder Erhitzen eines Materials in Granulat- oder Pulverform, insbesondere Bausand, bekannt. Das Produkt wird liegend mittels einer in das Transportrohr hineinragenden Wand in die Mitte des Transportrohrs geleitet und wird dort mittels eines durch zwei Leitungen strömenden Teilgasstroms aufgewirbelt und von einem durch eine weitere Leitung strömenden Hauptgasstrom mitgenommen. Zwei parallel zu der Produktzuführrichtung angeordnete Leitwände erstrecken sich stromabwärts über die Zuführöffnung hinaus in die Trocknungsstrecke.
Die Aufgabe der vorliegenden Erfindung besteht darin, eine Konditioniervorrichtung bereitzustellen, bei der eine gleichmäßigere Trocknung des Produkts in der Trocknungsstrecke erreicht wird.
Die Erfindung löst diese Aufgabe insbesondere dadurch, dass das Transportrohr ein Trennmittel zum Trennen des Prozeßgasstroms in einen produktaufnehmenden Teilstrom und einen im wesentlichen produktfreien Teilstrom vor der Zuführöffnung, und zum Zusammenführen der Teilströme am Anfang der Trocknungsstrecke aufweist, so dass das Produkt im inneren Bereich des Transportrohrs in die Trocknungsstrecke eingeleitet wird. Hierdurch wird eine über den Querschnitt des Transportrohrs breitere Verteilung des Produkts in der Trocknungsstrecke und daher eine gleichmäßigere Trocknung erzielt. An einer Abrißkante des Verzweigungsmittels am Anfang der Trocknungsstrecke kann ein Lösen von Tabakverklumpungen erreicht werden. "Im inneren Bereich" ist dabei nicht auf die Mittelachse des Transportrohrs oder einen engen zentralen Bereich beschränkt. Der innere Bereich weist einen Abstand von mindestens 10 %, vorzugsweise mindestens 20 %, weiter vorzugsweise mindestens 30 % des Transportrohrdurchmessers von der Transportrohrwand auf. Der innere Bereich kann auch aus der Transportrohrmitte heraus versetzt sein. Wesentlich ist nur, dass der produktaufnehmende Teilstrom im wesentlichen nicht an der Transportrohrwand in die Trocknungsstrecke eingeleitet wird.
"Am Anfang der Trocknungsstrecke" bedeutet zweckmäßigerweise, dass sich das Trennmittel stromabwärts bis über die gesamte Zuführöffnung hinaus erstreckt, vorzugsweise um mindestens einen Transportrohrdurchmesser, weiter vorzugsweise um mindestens zwei Transportrohrdurchmesser. Dieses Merkmal ist insbesondere bei einem im wesentlichen im freien Fall in das Transportrohr eintretenden Produkt vorteilhaft, um eine Einleitung des Produkts in den inneren Bereich der Trocknungsstrecke zu erreichen. Zweckmäßigerweise erstreckt sich daher insbesondere ein senkrecht zu der Zuführrichtung angeordneter Teil des Trennmittels stromabwärts bis über die gesamte Zuführöffnung hinaus.
Die Einleitung des produktaufnehmenden Teilstroms in die Trocknungsstrecke im inneren Bereich des Transportrohrs kann bei einem gekrümmten Transportrohr insbesondere durch Einleitung des produktfreien Teilstroms in die Trocknungsstrecke am Krümmungsaußenrand des Transportrohrs erzielt werden.
Um unterschiedliche Drücke für die Teilströme einstellen zu können, sind die Teilströme vorzugsweise im wesentlichen vollständig voneinander getrennt, so dass ein Gasaustausch zwischen den Teilströmen nicht stattfindet. Vorzugsweise ist eine Einstelleinrichtung vorgesehen, die das Einstellen der Strömungsgeschwindigkeit mindestens eines Teilstroms, vorzugsweise insbesondere des produktaufnehmenden Teilstroms ermöglicht. Die Strömungsgeschwindigkeit des produktaufnehmenden Teilstroms auf der Höhe der Zuführöffnung wird vorzugsweise im Bereich von 10 bis 29 m/s eingestellt.
Vorzugsweise ist mindestens eine Meßeinrichtung zum Messen des Drucks bzw. der Strömungsgeschwindigkeit mindestens eines Teilstroms vorgesehen. Dies ermöglicht insbesondere eine Steuerung bzw. Regelung der Strömungsgeschwindigkeit eines Teilstroms in Abhängigkeit des Meßwertes bzw. der Meßwerte.
Das Trennmittel kann auf einfache Weise mittels einer in dem Transportrohr angeordneten Trennwand erreicht werden, die vor der Produktzuführung beginnt und am Anfang der Trocknungsstrecke endet. Die Erfindung ist aber nicht darauf beschränkt. Denkbar ist beispielsweise auch eine Abzweigung einer separaten produktfreien Bypaßleitung aus dem Transportrohr vor der Produktzuführung und Einmündung der Bypaßleitung in das Transportrohr am Anfang der Trocknungsstrecke.
In einer Ausführungsform ist die Trennwand zum Leiten eines Mediums durch das Innere der Trennwand ausgebildet. Hierzu kann die Trennwand beispielsweise doppelwandig ausgeführt sein. Es kann beispielsweise Kühlmedium durch die Trennwand geleitet werden, beispielsweise um bei Kühlmitteltemperaturen unter 100 °C durch kondensierte Feuchtigkeit Tabakanhaftungen an der Trennwand zu vermeiden. Zu diesem Zweck kann auch ein Medium mit höheren Temperaturen im Vergleich zu der Prozeßgastemperatur durch die Trennwand geleitet werden, um die Trennwand zu beheizen.
Zweckmäßigerweise weist die Trennwand in diesen Fällen einen Zulaufanschluß und einen Ablaufanschluß für das Medium auf. Bei einer anderen Ausführungsform umfaßt die Trennwand Öffnungen, beispielsweise in Form von Düsen, um ein Medium, beispielsweise frisches heißes Prozeßgas oder ein Konditioniermedium, in das Innere des Transportrohrs zu leiten.
Nach einem anderen Aspekt der Erfindung ist das Transportrohr zum Leiten eines Mediums durch das Innere der Transportrohrwand eingerichtet. Hierzu kann die Transportrohrwand beispielsweise doppelwandig ausgeführt sein. Dieser Aspekt beruht auf der Beobachtung, dass die Trocknung des Tabakprodukts durch das Prozeßgas häufig nur in einem Teil des Transportrohrs nach der Einlaßöffnung für das Tabakprodukt stattfindet, während das Prozeßgas im daran anschließenden Teil des Transportrohrs durch Feuchtigkeitsanreicherung und Abkühlung zunehmend verbraucht ist. Die diesbezügliche Aufgabe des Aspekts der Erfindung liegt daher darin, die Trocknung des Tabakprodukts zu verbessern. Der Aspekt der Erfindung löst diese Aufgabe durch Einleitung von frischem, unverbrauchtem Prozeßgas in das Innere des Transportrohrs nach der Einlaßöffnung für das Tabakprodukt. Da dieser Aspekt unabhängig von dem Trennmittel gesehen werden kann, ist der darauf gerichtete Anspruch 16 gegebenenfalls eigenständig, d.h. in einer nur auf den Oberbegriff des Anspruchs 1 rückbezogenen Form, schützbar.
Vorzugsweise sind dabei die Öffnungen zum Einleiten des Mediums in das Transportrohrinnere an der Außenseite gekrümmter Transportrohrabschnitte angeordnet, um die Umlenkung des Tabakprodukts zu unterstützen. Vorzugsweise hat das durch die Transportrohrwand geleitete Prozeßmedium eine höhere Temperatur als der Hauptstrom des Prozeßgases, vorzugsweise im Bereich von 300 bis 800 °C, sowie vorzugsweise einen höheren Druck. Durch die damit verbundene Aufheizung der Transportrohrwand können Tabakanlagerungen an der Transportrohrwand vermieden werden, was bei Tabaken mit hohem Soßenanteil besonders vorteilhaft ist, um Ablagerung von Soßenbestandteilen zu verhindern. Das durch die Transportrohrwand zugeführte Prozeßmedium kann eine unterschiedliche Zusammensetzung gegenüber dem Hauptstrom des Prozeßgases (Luft, überhitzter Dampf oder eine Mischung dieser Bestandteile) aufweisen, beispielsweise durch Zusetzung von Frischluft oder Dampf. Hierdurch ist es möglich, die Produkttemperatur und die Trocknungsgeschwindigkeit im Verlauf der Trocknung und dadurch die Produkteigenschaften zu beeinflussen. Zusätzlich kann eine Steuerung der Prozeßluftzusammensetzung im Verlauf des Trocknungsprozesses vorgesehen sein, um eine Anpassung der Produkttemperatur an die jeweiligen Trocknungserfordernisse zu ermöglichen.
Auch eine Durchleitung von Medium als Heiz- oder Kühlmedium durch die Transportrohrwand ohne Einleitung in das Innere des Transportrohrs ist denkbar. In diesem Fall kann das Medium beispielsweise auch flüssig sein.
Weitere vorteilhafte Merkmale gehen aus den Unteransprüchen und der folgenden Beschreibung vorteilhafter Ausführungsbeispiele unter Bezugnahme auf die beigefügten Zeichnungen hervor. Es zeigen:
Fig. 1:
einen schematischen Längsschnitt eines Stromtrockners im Bereich des Tabakeinlasses;
Fig. 2A-C:
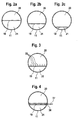
Querschnitte durch das Transportrohr im Bereich des Tabakeinlasses mit unterschiedlichen Anordnungen des Trennmittels;
Fig. 3, 4:
Querschnitte durch weitere Ausführungsformen des Transportrohrs im Bereich des Tabakeinlasses; und
Fig. 5:
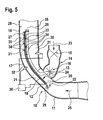
einen schematischen Längsschnitt einer weiteren Ausführungsform eines Stromtrockners im Bereich des Tabakeinlasses.
Ein Stromtrockner 10 umfaßt eine Transportrohr 11 zum Transportieren eines Tabakprodukts 23 mittels eine Prozeßgasstroms 25. Der Prozeßgasstrom 25, der beispielsweise eine Temperatur im Bereich von 110 bis 450 °C aufweist, wird mittels eines nicht gezeigten Gebläses erzeugt und in Pfeilrichtung durch das Transportrohr 11 geleitet. In einem Zuführabschnitt 12 des Transportrohrs 11 ist in der Umfangswand des Transportrohrs 11 eine Zuführöffnung 13 vorgesehen, durch die das Tabakprodukt 23 in das Transportrohr 11 zugeführt und mittels des Prozeßgasstroms 25 durch das Transportrohr 11 transportiert wird. Im Anschluß an den Zuführabschnitt 12 kann ein gekrümmter Rohrabschnitt 17 folgen, der in die vertikal angeordnete Trocknungsstrecke 18 übergeht. Ein solcher, hier nur auszugsweise wiedergegebener Stromtrockner ist beispielsweise aus der DE 100 46 123 A1 bekannt. Die mit der Zuführöffnung 13 verbundene Zuführvorrichtung 14 kann eine Zellenradschleuse 15 und eine Winnoverwalze 16 umfassen. Eine solche Zuführvorrichtung 14 ist in der EP 0 895 721 B1 beschrieben.
In dem Zuführabschnitt 12 des Transportrohrs 11 ist eine Trennwand 19 angeordnet, die das Transportrohr 11 in einen produktführenden Teil 20 und einen produktfreien Teil 21 trennt. Der produktführende Teil 20 des Transportrohrs 11 ist in der der Zuführöffnung 13 zugeordneten Hälfte des Transportrohrs 11 angeordnet, der produktfreie Teil 21 in der der Zuführöffnung 13 entgegengesetzten Hälfte. Das stromaufwärts gelegene Ende 22 der Trennwand 19 ist in Transportrichtung vor der Zuführöffnung 13 für das Tabakprodukt gelegen. Hierdurch wird erreicht, dass das Tabakprodukt 23 im wesentlichen vollständig in den produktführenden Teil 20 des Transportrohrs 11 eingeleitet wird, während der produktfreie Teil 21 des Transportrohrs 11 im wesentlichen frei von Tabakprodukt 23 bleibt. Die Trennwand 19 erstreckt sich über den gekrümmten Abschnitt 17 des Transportrohrs 11 in die Trocknungsstrecke 18 hinein.
Das durch die Zuführöffnung 13 eintretende Tabakprodukt trifft auf die Trennwand 19 und wird entlang dieser durch den Prozeßgasstrom 25 zur Trocknungsstrecke 18 geleitet. Die Trenneinrichtung 19 kann daher auch als Leiteinrichtung bezeichnet werden. Aufgrund der Trennwand 19 wird das Tabakprodukt 23 in einem zentralen Bereich 26 des Transportrohrs 11 in die Trocknungsstrecke 18 eingeleitet.
Die Trennwand 19 ist im Bereich der Zuführöffnung 13 vorzugsweise im wesentlichen senkrecht zur Zuführrichtung 24 angeordnet. Das stromabwärts gelegene Ende 27 der Trennwand 19 ist in Transportrichtung hinter der Zuführöffnung 13 für das Tabakprodukt angeordnet. Am stromabwärts gelegenen Ende 27 der Trennwand 19 wird das Tabakprodukt 23 daher durch den peripher eingeleiteten produktfreien Prozeßgasstrom von der Gegenseite 28 der Transportrohrwand abgeschirmt. Die Gegenseite 28 bezeichnet dabei den Teil der Transportrohrwand, der der Zuführöffnung 13 gegenüberliegt. Aufgrund der Abschirmung von der Gegenseite 28 der Transportrohrwand und der etwa mittigen Einleitung des Tabakprodukts 23 in die Trocknungsstrecke 18 wird eine breitere Verteilung des Tabakprodukts 23 in der Trocknungsstrecke 18 und daher ein verbessertes. Trocknungsergebnis erzielt. An der Abrißkante an dem stromabwärts gelegenen Ende 27 der Trennwand 19 treten Verwirbelungen auf, die ein Lösen von Verklumpungen des Tabakprodukts 23 und dadurch eine weitere Verbesserung des Trocknungsergebnisses bewirken können. Die Anmeldung unterscheidet sich von der Anordnung gemäß Research Disclosure No. 434, June 2000, p. 968 (s.o.), wo die einzelnen Teilrohre nebeneinander in Bezug auf die Zuführöffnung für das Tabakprodukt angeordnet sind, d.h. in einer zur Zuführrichtung senkrechten Ebene, um eine direkte Tabakzuführung in sämtliche Teilrohre zu ermöglichen.
Die Trennwand 19 kann etwa im Bereich der maximalen Strömungsgeschwindigkeit des freien Transportrohrs 11, d.h. des Transportrohrs 11 ohne Trennwand 19, angeordnet sein. Dies ist im vorliegenden Ausführungsbeispiel (Fig. 1, 2B und 3) der Fall, wo die Trennwand 19 etwa 1/3 des Transportrohrdurchmessers von der Transportrohrwand beabstandet in der der Zuführöffnung 13 gegenüberliegenden Transportrohrhälfte angeordnet ist. Die Fig. 2A (Trennwand etwa 50 % des Transportrohrdurchmessers von der Transportrohrwand beabstandet) und Fig. 2C (Trennwand etwa 15 % des Transportrohrdurchmessers von der Transportrohrwand beabstandet) zeigen jedoch, dass dies keineswegs zwingend der Fall ist.
Die Trennwand 19 trennt den produktführenden Teil 20 und den produktfreien Teil 21 des Transportrohrs 11 vorzugsweise vollständig voneinander ab, so dass im wesentlichen kein Gasaustausch zwischen diesen Teilen des Transportrohrs 11 stattfindet. Am stromaufwärts gelegenen Ende 22 der Trennwand 19 ist eine Verteilklappe 29 angeordnet, die in Pfeilrichtung schwenkbar ist, so dass je nach Schwenkposition das Verhältnis der Strömungsgeschwindigkeiten in dem produktführenden Teil 20 und dem produktfreien Teil 21 des Transportrohrs 11 einstellbar ist. Zur Steuerung der Schwenkposition der Verteilklappe 29 kann eine Steuereinrichtung 30 vorgesehen sein. Es können Drucksensoren 31, 32 zur Messung und Überwachung des Drucks in dem produktführenden Teil 20 und/oder in dem produktfreien Teil 21 des Transportrohrs 11 vorgesehen sein. Es kann weiterhin eine Regelung der Strömungsgeschwindigkeiten in den Teilen 20, 21 des Transportrohrs 11 auf der Grundlage der mit den Drucksensoren 31, 32 gemessenen Drücke erfolgen. Vorzugsweise wird die Strömungsgeschwindigkeit in dem produktführenden Teil 20 des Transportrohrs 11 auf der Höhe der Zuführöffnung 13 im Bereich von 10 bis 29 m/s eingestellt.
Die Verteilklappe 29 dient zur Einstellung des Verhältnisses der pro Zeiteinheit fließenden Gasmenge des produktführenden Teils 20 des Transportrohrs 11 relativ zu dem produktfreien Teil 21. Die gesamte durch das Transportrohr 11 fließende Gasmenge bleibt jedoch im wesentlichen unverändert. Hierdurch unterscheidet sich die Verteilklappe 29 von bekannten Einrichtungen zur Veränderung des gesamten Strömungsquerschnitts (EP 0 484 899, JP 3109044 B2).
Die Trennwand 19 endet am Anfang der Trocknungsstrecke 18, so dass die gesamte Prozeßgasmenge einschließlich der durch den produktfreien Teil 21 des Transportrohrs 11 fließenden Prozeßgasmenge zur Trocknung des Produkts in der Trocknungsstrecke 18 zur Verfügung steht. Dies unterscheidet die Konditioniervorrichtung von derjenigen aus Research Disclosure No. 434, June 2000, p. 968 (s.o.), wo die produktfreie Leitung erst am Ende der Trocknungsstrecke wieder einmündet und das produktfreie Prozeßgas für die Trocknung des Tabakprodukts daher nicht zur Verfügung steht.
In der Ausführungsform gemäß Fig. 3 sind an der der Zuführöffnung 13 zugewandten Seite der Trennwand 19 in Längsrichtung verlaufende Leitschienen 33 angeordnet. Hierdurch kann die Verteilung des Tabakprodukts 23 über den Durchmesser des Transportrohrs 11 fixiert werden und können die Strömungslinien des Prozeßgases 25 gleichgerichtet werden, d.h. eine Querkomponente des Tabakprodukts 23 und des Prozeßgases 25 unterdrückt werden, was zu einer gleichmäßigeren Verteilung des Tabakprodukts 23 in der Trocknungsstrecke 18 beiträgt.
Die Trennwand 19 ist besonders vorteilhaft für die in den Fig. 2, 3 gezeigten runden Querschnitte des Transportrohrs 11, da sie verhindert, dass sich das Tabakprodukt 23 in der der Zuführöffnung 13 gegenüberliegenden Rundung des Transportrohrs 11 ansammelt und sich dort Feststoffsträhnen bilden. Die Erfindung ist aber keineswegs auf runde Rohrquerschnitte beschränkt.
Die Erfindung ist nicht auf jeweils einen produktführenden oder einen produktfreien Teil des Transportrohrs 11 beschränkt.
Bei den Ausführungsformen gemäß Fig. 4, 5 ist die Trennwand 19 doppelwandig ausgeführt und umfaßt einen Anschluß 36 zur Einleitung eines Mediums durch eine entsprechende Zuleitung 37. Es kann ein weiterer, nicht gezeigter Anschluß zum Ableiten des Mediums vorgesehen sein, wenn das Medium lediglich zum Kühlen oder Heizen der Trennwand 19 vorgesehen ist. In diesem Fall kann das Medium beispielsweise auch flüssig sein. Ein Ablaufanschluß ist aber nicht unbedingt erforderlich, wenn, wie im Beispiel der Fig. 5, das Medium durch als Düsen ausgeführte Öffnungen 34 in das Innere des Transportrohrs 11 geleitet wird. In diesem Fall kann das Medium insbesondere als frisches, heißes Prozeßmedium oder als Konditioniermedium dienen.
Bei der Ausführungsform gemäß Fig. 5 ist die Umfangswand des Transportrohrs 11 doppelwandig ausgeführt. Das Transportrohr 11 umfaßt einen nicht gezeigten Anschluß für die Einleitung von Medium in die Transportrohrwand. In der Transportrohrwand sind Öffnungen 35 zum Einleiten von frischem, heißem Prozeßmedium in das Innere des Transportrohrs 11 vorgesehen, um die Trocknung des Tabakprodukts 23 zu verbessern. Anstelle oder zusätzlich zu den Öffnungen 35 kann ein weiterer, nicht gezeigter Anschluß zum Ableiten von durch die Transportrohrwand geleitetem Kühl- oder Heizmedium vorgesehen sein.

Claims (18)

  1. Vorrichtung zum Konditionieren eines Tabakprodukts (23), mit einem von einem Prozeßgas (25) durchströmten Transportrohr (11), das einen Zuführabschnitt (12) mit einer Zuführöffnung (13) zum Zuführen des Produkts (23) und eine nachfolgende Trocknungsstrecke (18) aufweist, dadurch gekennzeichnet , dass das Transportrohr (11) ein Trennmittel (19) zum Trennen des Prozeßgasstroms (25) in einen produktaufnehmenden Teilstrom und einen im wesentlichen produktfreien Teilstrom vor der Zuführöffnung (13), und zum Zusammenführen der Teilströme am Anfang der Trocknungsstrecke (18) aufweist, so dass das Produkt (23) im inneren Bereich des Transportrohrs (11) in die Trocknungsstrecke (18) eingeleitet wird.
  2. Konditioniervorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass sich ein im wesentlichen senkrecht zu der Zuführrichtung (24) orientierter Teil des Trennmittels (19) stromabwärts bis hinter die Zuführöffnung (13) erstreckt.
  3. Konditioniervorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass bei einem gekrümmten Transportrohr (11) der produktfreie Teilstrom an der Krümmungsaußenseite (28) des Transportrohrs (11) in die Trocknungsstrecke (18) eingeleitet wird.
  4. Konditioniervorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass eine Einstelleinrichtung (29) zum Einstellen der Strömungsgeschwindigkeit mindestens eines Teilstroms vorgesehen ist.
  5. Konditioniervorrichtung nach Anspruch 4, dadurch gekennzeichnet, dass die Einstelleinrichtung (29) so eingestellt wird, dass die Strömungsgeschwindigkeit des produktaufnehmenden Teilstroms auf der Höhe der Zuführöffnung im Bereich von 10 bis 29 m/s liegt.
  6. Konditioniervorrichtung nach Anspruch 4 oder 5, dadurch gekennzeichnet, dass eine Steuer- und/oder Regeleinrichtung (30) zum Steuern und/oder Regeln der Einstelleinrichtung (29) vorgesehen ist.
  7. Konditioniervorrichtung nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass mindestens eine Meßeinrichtung (31, 32) zum Messen des Drucks bzw. der Strömungsgeschwindigkeit mindestens eines Teilstroms vorgesehen ist.
  8. Konditioniervorrichtung nach einem der Ansprüche 4 bis 6 und Anspruch 7, dadurch gekennzeichnet, dass die Steuer-/Regeleinrichtung (30) die Einstelleinrichtung (29) auf der Grundlage der Meßsignale der mindestens einen Meßeinrichtung (31, 32) regelt.
  9. Konditioniervorrichtung nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass das Trennmittel (19) eine in dem Transportrohr (11) angeordnete Trennwand umfasst.
  10. Konditioniervorrichtung nach Anspruch 9, dadurch gekennzeichnet, dass die Trennwand (19) im wesentlichen senkrecht zu der Zuführrichtung (24) angeordnet ist.
  11. Konditioniervorrichtung nach Anspruch 9 oder 10, dadurch gekennzeichnet, dass die Trennwand (19) im Bereich von 10 - 50 %, vorzugsweise 20 - 40 % des Transportrohrdurchmessers von der Transportrohrwand beabstandet in der der Zuführöffnung entgegengesetzten Transportrohrhälfte angeordnet ist.
  12. Konditioniervorrichtung nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass die Trennwand (19) etwa im Bereich der maximalen Strömungsgeschwindigkeit des freien Transportrohrs angeordnet ist.
  13. Konditioniervorrichtung nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass an der Trennwand (19) in Längsrichtung verlaufende Leitelemente (33) für den produktführenden Teilstrom angeordnet sind.
  14. Konditioniervorrichtung nach einem der Ansprüche 9 bis 13, dadurch gekennzeichnet, dass die Trennwand (19) zum Leiten eines Mediums durch das Innere der Trennwand (19) ausgebildet ist.
  15. Konditioniervorrichtung nach Anspruch 14, dadurch gekennzeichnet, dass die Trennwand (19) Öffnungen (34) zum Leiten des Mediums in das Innere des Transportrohrs (11) aufweist.
  16. Konditioniervorrichtung nach einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, dass das Transportrohr (11) zum Leiten eines Mediums durch das Innere der Transportrohrwand eingerichtet ist.
  17. Konditioniervorrichtung nach Anspruch 16, dadurch gekennzeichnet, dass die Transportrohrwand Öffnungen (35) zum Leiten des Mediums in das Innere des Transportrohrs (11) aufweist.
  18. Konditioniervorrichtung nach Anspruch 16 oder 17, dadurch gekennzeichnet, dass das durch die Transportrohrwand geleitete Medium eine Temperatur im Bereich von 300 bis 800 °C aufweist.
EP05090093A 2004-04-07 2005-04-06 Vorrichtung zum Konditionieren eines Tabakprodukts Withdrawn EP1584246A1 (de)

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
DE102004017596A DE102004017596A1 (de) 2004-04-07 2004-04-07 Vorrichtung zum Konditionieren eines Tabakprodukts
DE102004017596 2004-04-07

Publications (1)

Publication Number Publication Date
EP1584246A1 true EP1584246A1 (de) 2005-10-12

Family

ID=34895549

Family Applications (1)

Application Number Title Priority Date Filing Date
EP05090093A Withdrawn EP1584246A1 (de) 2004-04-07 2005-04-06 Vorrichtung zum Konditionieren eines Tabakprodukts

Country Status (4)

Country Link
US (1) US20050223589A1 (de)
EP (1) EP1584246A1 (de)
CN (1) CN1679418A (de)
DE (1) DE102004017596A1 (de)

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP2446757A1 (de) * 2010-10-29 2012-05-02 Fiedler & Lundgren AB Verfahren und Vorrichtung zur Herstellung von rauchlosen Tabakprodukten
WO2014044358A1 (de) * 2012-09-24 2014-03-27 Hauni Maschinenbau Ag Stromtrockner und stromtrocknungsverfahren zum trocknen eines tabakmaterials
EP2929788A1 (de) * 2014-04-04 2015-10-14 GARBUIO S.p.A. Trocknungsanlage für partikelmaterialien

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
GB2481429A (en) * 2010-06-24 2011-12-28 Dickinson Legg Ltd Flow division apparatus
CN115969079A (zh) * 2022-12-08 2023-04-18 江苏中烟工业有限责任公司 一种用于hxd系统的弯管结构及其清扫方法

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
GB907389A (en) * 1960-01-29 1962-10-03 Parker Mitchell Engineering Co An improved apparatus for cooling or drying or heating material in granular or powder form
DE3315274A1 (de) * 1982-05-11 1983-11-17 Hauni-Werke Körber & Co KG, 2050 Hamburg Verfahren und vorrichtung zum volumenvergroessern von tabak
US5658142A (en) * 1995-02-14 1997-08-19 Novadyne Ltd. Material drying system
WO1999034696A1 (en) * 1996-05-17 1999-07-15 Brown & Williamson Tobacco Corporation Tobacco drying apparatus
US6185843B1 (en) * 1997-03-27 2001-02-13 British American Tobacco (Investments) Limited Tobacco dryers
US6397851B1 (en) * 1999-03-03 2002-06-04 British American Tobacco (Germany) Gmbh Method for expanding tobacco

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
IN158943B (de) * 1981-12-07 1987-02-21 Mueller Adam
US4494556A (en) * 1982-06-24 1985-01-22 Brown & Williamson Tobacco Corporation Pneumatic conveying tobacco drying apparatus
GB8803380D0 (en) * 1988-02-13 1988-03-16 Gbe International Plc Rotary drier control by adjustment of air flow/air humidity
JP3140039B2 (ja) * 1990-11-07 2001-03-05 日本たばこ産業株式会社 たばこ原料の気流乾燥方法およびその装置

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
GB907389A (en) * 1960-01-29 1962-10-03 Parker Mitchell Engineering Co An improved apparatus for cooling or drying or heating material in granular or powder form
DE3315274A1 (de) * 1982-05-11 1983-11-17 Hauni-Werke Körber & Co KG, 2050 Hamburg Verfahren und vorrichtung zum volumenvergroessern von tabak
US5658142A (en) * 1995-02-14 1997-08-19 Novadyne Ltd. Material drying system
WO1999034696A1 (en) * 1996-05-17 1999-07-15 Brown & Williamson Tobacco Corporation Tobacco drying apparatus
US6185843B1 (en) * 1997-03-27 2001-02-13 British American Tobacco (Investments) Limited Tobacco dryers
US6397851B1 (en) * 1999-03-03 2002-06-04 British American Tobacco (Germany) Gmbh Method for expanding tobacco

Non-Patent Citations (1)

* Cited by examiner, † Cited by third party
Title
"STREAM DRIER", RESEARCH DISCLOSURE, KENNETH MASON PUBLICATIONS, WESTBOURNE, GB, no. 434, June 2000 (2000-06-01), pages 968, XP000980701, ISSN: 0374-4353 *

Cited By (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
EP2446757A1 (de) * 2010-10-29 2012-05-02 Fiedler & Lundgren AB Verfahren und Vorrichtung zur Herstellung von rauchlosen Tabakprodukten
WO2014044358A1 (de) * 2012-09-24 2014-03-27 Hauni Maschinenbau Ag Stromtrockner und stromtrocknungsverfahren zum trocknen eines tabakmaterials
EP2929788A1 (de) * 2014-04-04 2015-10-14 GARBUIO S.p.A. Trocknungsanlage für partikelmaterialien
US9518779B2 (en) 2014-04-04 2016-12-13 Garbuio S.P.A. Drying plant for particulate materials

Also Published As

Publication number Publication date
US20050223589A1 (en) 2005-10-13
DE102004017596A1 (de) 2005-11-03
CN1679418A (zh) 2005-10-12

Similar Documents

Publication Publication Date Title
EP0016471B1 (de) Dosiereinrichtung für eine Sandungsanlage eines Fahrzeuges
EP2378230A2 (de) Vorrichtung zum Kühlen oder Heizen von Schüttgut
DE2103671C2 (de) Verfahren und Anlage zum Konditionieren von Tabak
EP3152178B1 (de) Verfahren zur expansion von sandkornförmigem rohmaterial
DE69111611T2 (de) In einer zwischenphase arbeitender zyklontrenner.
DE2103332A1 (de) Trocknungsvorrichtung
DE2646130C3 (de) Druckluftfördereinrichtung
EP2465617B1 (de) Verfahren und Vorrichtung zur Abscheidung von feinen Partikeln aus granulatförmigen Schüttgütern in einer Rohrleitung
EP0250881B1 (de) Verfahren zum Aufbringen eines fliessfähigen Stoffes auf die Innenfläche eines Hohlkörpers und Einrichtung zur Durchführung des Verfahrens
DE102006040044B3 (de) Verfahren und Vorrichtung zum Beleimen von zur Herstellung von Faserplatten vorgesehenen, getrockneten Fasern
DE102004017596A1 (de) Vorrichtung zum Konditionieren eines Tabakprodukts
DE102018112266A1 (de) Beleimungseinrichtung zum beleimen von partikeln, vorrichtung einer oder für eine anlage zur herstellung von pressplatten, verfahren zur verhinderung von ablagerung von leim und/oder partikeln und verfahren zum beleimen von partikeln
DE3114711C2 (de) Verfahren und Vorrichtung zur Verhinderung der Ansammlung von Material in einer Rohrleitung
CH423628A (de) Schleusenanordnung zum Überführen eines Pulvers von einer Kammer mit einem rotierenden Gasstrom und mit gesonderter Auslassöffnungen für Pulver und Gas, in eine pneumatische Förderanlage
DE102009049275A1 (de) Verfahren und Vorrichtung zum Trocknen von Kunststoffgranulaten
EP0074669B1 (de) Vorrichtung zur Dosierung von, insbesondere backenden, Brennstoffen in einen Wirbelschichtreaktor
CH660286A5 (de) Anlage und deren verwendung zum trocknen von tabakteilchen.
EP2006628B1 (de) Vorrichtung zum Kühlen oder Heizen von Schüttgut sowie Verfahren zum Betreiben einer derartigen Vorrichtung
EP3117928B1 (de) Verfahren und vorrichtung zum feuchthalten von zu verarbeitendem formstoff bei der herstellung von formen oder kernen
DE102017205622A1 (de) Dosiereinrichtung für eine Sandstreuanlage eines Schienenfahrzeugs
DE102005050199A1 (de) Vorrichtung zum Bestäuben von Produkten, insbesondere Druckprodukten
DE102006024895A1 (de) Verfahren und Vorrichtung zum Beleimen von Fasern
AT128631B (de) Verfahren zur Beschickung von Zellstoffkochern.
DE1421337B2 (de) Vorrichtung zum Befeuchten von heißen, staubhaltigen Gasen, insbesondere von Abgasen aus Zementdrehöfen
DE1421337C (de) Vorrichtung zum Befeuchten von heißen, staubhaltigen Gasen, insbesondere von Abgasen aus Zementdrehöfen

Legal Events

Date Code Title Description
PUAI Public reference made under article 153(3) epc to a published international application that has entered the european phase

Free format text: ORIGINAL CODE: 0009012

AK Designated contracting states

Kind code of ref document: A1

Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR

AX Request for extension of the european patent

Extension state: AL BA HR LV MK YU

RAP1 Party data changed (applicant data changed or rights of an application transferred)

Owner name: HAUNI PRIMARY GMBH

17P Request for examination filed

Effective date: 20060329

AKX Designation fees paid

Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR

RAP1 Party data changed (applicant data changed or rights of an application transferred)

Owner name: HAUNI PRIMARY GMBH

17Q First examination report despatched

Effective date: 20070702

STAA Information on the status of an ep patent application or granted ep patent

Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN

18D Application deemed to be withdrawn

Effective date: 20071113