EP1476276B1 - Verfahren und Breitbandschleifmaschine für das Schleifen von bahnförmigen, relativ weichen Kunstoffen - Google Patents
Verfahren und Breitbandschleifmaschine für das Schleifen von bahnförmigen, relativ weichen Kunstoffen Download PDFInfo
- Publication number
- EP1476276B1 EP1476276B1 EP03701420A EP03701420A EP1476276B1 EP 1476276 B1 EP1476276 B1 EP 1476276B1 EP 03701420 A EP03701420 A EP 03701420A EP 03701420 A EP03701420 A EP 03701420A EP 1476276 B1 EP1476276 B1 EP 1476276B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- grinding
- roll
- support roll
- web material
- flat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 33
- 229920002994 synthetic fiber Polymers 0.000 title 1
- 239000000463 material Substances 0.000 claims abstract description 60
- 230000008569 process Effects 0.000 claims abstract description 15
- 238000003825 pressing Methods 0.000 claims description 11
- 230000001105 regulatory effect Effects 0.000 claims description 7
- 239000004033 plastic Substances 0.000 claims description 4
- 229920003023 plastic Polymers 0.000 claims description 4
- 238000005096 rolling process Methods 0.000 claims 1
- 208000027418 Wounds and injury Diseases 0.000 description 4
- 230000008901 benefit Effects 0.000 description 4
- 230000008859 change Effects 0.000 description 4
- 238000001816 cooling Methods 0.000 description 3
- 230000006872 improvement Effects 0.000 description 3
- 230000000712 assembly Effects 0.000 description 2
- 238000000429 assembly Methods 0.000 description 2
- 239000000428 dust Substances 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- 239000000047 product Substances 0.000 description 2
- 239000007779 soft material Substances 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 206010065433 Ligament rupture Diseases 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000003082 abrasive agent Substances 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000001914 calming effect Effects 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 230000001276 controlling effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 230000006870 function Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 238000004886 process control Methods 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
- 239000011265 semifinished product Substances 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B7/00—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor
- B24B7/10—Single-purpose machines or devices
- B24B7/12—Single-purpose machines or devices for grinding travelling elongated stock, e.g. strip-shaped work
- B24B7/13—Single-purpose machines or devices for grinding travelling elongated stock, e.g. strip-shaped work grinding while stock moves from coil to coil
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/008—Machines comprising two or more tools or having several working posts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/02—Machines or devices using grinding or polishing belts; Accessories therefor for grinding rotationally symmetrical surfaces
- B24B21/025—Machines or devices using grinding or polishing belts; Accessories therefor for grinding rotationally symmetrical surfaces for travelling elongated stock, e.g. wire
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41N—PRINTING PLATES OR FOILS; MATERIALS FOR SURFACES USED IN PRINTING MACHINES FOR PRINTING, INKING, DAMPING, OR THE LIKE; PREPARING SUCH SURFACES FOR USE AND CONSERVING THEM
- B41N10/00—Blankets or like coverings; Coverings for wipers for intaglio printing
- B41N10/02—Blanket structure
Definitions
- the invention relates to a method for the wide grinding of sheet-like relatively soft material, according to the preamble of claim 1.
- the invention further relates to a wide grinding machine for the grinding of sheet-like relatively soft material according to the preamble of claim 11.
- Plastic floor coverings and rubber blankets for the printing industry are the first common feature that both require a high quality surface.
- the corresponding quality can only be achieved by a grinding process.
- the second common feature is that both are manufactured in relatively wide webs of 1 to 2 meters and more and wound up as a semi-finished product, on reels and, if necessary, wound up and unwound several times on reels during the grinding process.
- the web-shaped material in the case of rubber blankets about 10 times, at the beginning as a calibration and finish as a fine finish, surface-treated.
- a thickness tolerance of ⁇ 1 - 2 hundredths of a millimeter must be ensured. This thickness tolerance applies not only over the entire length of the web-like material but equally over the entire width of 1 - 2 meters and more.
- the back-up roll is usually a steel roll with a rubber jacket.
- the back-up roller drives the endless belt.
- the abrasive is a cylindrical abrasive roll.
- the rubber jacket of the back-up roller is used and deforms after prolonged interruption, because the rubber itself has a certain flow properties.
- the rubber roller is ground after each extended standstill and after a certain wear with the cylindrical support roller.
- US-A-4254585 discloses a method and apparatus for surface treatment of magnetic storage tape.
- the magnetic storage belt is guided over a drive-less support roller and ground by means of an abrasive belt or the like.
- the invention has now been based on the object to develop a method and a device which allow a higher productivity and, as far as possible, energetically, e.g. in terms of cooling performance, bring an improvement.
- the web-shaped material is ground with a partial wrap around a driven backing roll by means of a tensioned between pulleys endless sanding belt.
- the driven abrasive is designed as a grinding head with an endless grinding belt, which is tensioned between pulleys, at least one side of the support roller a deflection roller for the web-shaped material is arranged and is control or regulating means for controlling the tension of provided sheet material.
- the web-shaped material is the driven support roller or the grinding point with approximately the same tension on and removed. This can be a constancy for the Abrasive conditions are created, since only the variable forces from the grinding work occur at the grinding point. The forces resulting from the grinding work or the forces which are generated by the grinding belt are compensated by the driving forces of the support roller.
- the web-like material with at least about 30 °, preferably more than 45 ° loop, guided over the driven support roller (angle ⁇ ) to allow sufficient static friction for power transmission.
- the "bottleneck" in the prior art is primarily the removal of the grinding heat.
- the support roller is provided with a rubber jacket. This means a very poor heat transfer from the web-like material into the interior of the roll.
- the grinding roller In the case of cylindrical grinding machines, the grinding roller must be driven at a remarkably high speed of rotation, e.g. 20-30 m / sec are driven, so that the temperature is approximately the same everywhere on the roller peripheral surface. The heat can therefore only be dissipated inwards. Due to the poor heat flow or the heat accumulation at the grinding point, the grinding performance must be limited.
- the web-like material is both in floor coverings as well as in rubber pressure belts of relatively soft plastics, which allow only a limited thickness reduction in a single pass during the calibration.
- the endless abrasive belt has the great advantage that the grinding cloth, apart from the good grinding work, fed to the grinding point and led away outside the grinding point, the heat because of its low mass can deliver quickly.
- the sanding belt is again cooled to about ambient temperature, so that most of the heat can be dissipated via the sanding belt.
- the feed of the band-shaped material was usually set below 1 m / min.
- the feed of the band-shaped material was usually set below 1 m / min.
- about 10 passes were generally required for the calibration and the fine grinding together.
- the new solution allows a feed rate of up to 5 m / min and more. Rubber blankets can now be finished in a total of 5 passes.
- the manufacturing overhead for a sanding head with a continuous sanding belt is several times greater than that of a sanding roller, the enormous productivity gain brings much more benefits, since the time required to sand floor coverings and rubber pressure belts can be reduced to a fraction.
- the grinding belt offers a large grinding surface at the grinding point and allows a longer service life as well as an improvement of the quality and the tolerance.
- a very big advantage of the new solution is that the water cooling is completely eliminated, as was required in the prior art in cylindrical grinding machines.
- the feed rate for the sheet material is adjustable in a range of 0.5 to 5 m / min or more.
- the speed of the grinding belt is as infinitely adjustable as possible from 15 to 35 m / sec, e.g. with a frequency converter and a three-phase motor.
- An optimum speed for the grinding belt is 15 to 25 m / sec for the calibration cut and 25 to 35 m / sec for the fine grinding.
- the web-shaped material for continuous grinding is unwound from a roll, raised loop-like about the support roller to the grinding point and wound after grinding again on a roll.
- the grinding process takes place in several stages, wherein the web-shaped material is optionally returned several times between the individual stages in the opposite direction to the unwinding side. It is particularly advantageous to change the sanding belt during the return of the web-shaped material and this for the respective subsequent grinding operation in the calibration of P 120, 220 to 280 and the fine grinding, e.g. P 280, 400 and 1000 use.
- the grinding process can also be multi-stage, wherein the web-like material is continuously carried out by two or more grinding stages.
- both the bottom and the top can be ground one after the other.
- the grinding point is formed between a contact roller running with the grinding belt and the support roller.
- the grinding operation between two guide rollers and the support roller with slight wrap around the support roller and pressing on the support roller. It is advantageous if the contact roller is open and wegnic and each delivered for calibration and put away for fine grinding.
- the support roller is formed in the direction of the web-like material and made weg plausible, such that in zugestter position, the web-like material, the support roller partially wraps around for transmitting the driving force.
- the support roller is placed away for the return and allows a free passage of the band-shaped material.
- the abrasives are formed as a grinding head, wherein the grinding head in the two end positions either has at least one driven and / or at least one revolving deflection roller.
- a deflection roller is formed as a contact roller, for pressing the abrasive belt on the support roller, in particular for a calibration.
- At least one other roller is formed as a tension roller.
- the grinding head has at least one settling and tensioning roller in the vicinity of the pressure rollers on the grinding belt feed and / or on the grinding belt path leading side.
- On both sides of the wide grinder one up or unrolling station is arranged, which control or regulating means are assigned to compensate for the tensile stresses before and after the grinding point.
- a guide roller is arranged on both sides of the support roller. The back-up roll can be moved in and out, so that a strong looping of the sheet-like material and in idling for the sheet-like material a free pass without contact with the back-up roll is adjustable.
- FIG. 1 is an overview of the grinding process.
- the strip-shaped material 1 is unwound from the roll 2 (right in the picture), fed in the direction of arrow 3 of the grinding point 4 and wound up again with the roller 5.
- the grinding point 4 is formed by a support roller 6 and a contact roller 7.
- the abrasive is an endless abrasive belt 8, which is stretched between the contact roller 7 and a deflection and tensioning roller 9.
- the grinding belt 8 essentially forms the outer contour for a grinding head 10.
- two settling rollers 11 are arranged, which assure significantly a smooth and uniform running of the grinding belt.
- a pressing and a deflection roller 14, 15 are arranged on both sides of the grinding point, which, as indicated by the dimension arrows, perpendicular between a lower (U) of a middle (M) and an upper (O) position are adjustable.
- an arrow 13 indicates a corresponding vertical adjustability of the contact roller 7.
- the web-like material 1 is guided before and after the support roller 6 by a respective guide roller 16 and 17, so that by a corresponding displacement of the guide rollers 16, 17 to the support roller 6 a good wrap at an angle ⁇ greater than 30 ° is ensured.
- a sensor roller 18 Between the guide rollers 16 and the roller 17, respectively. the guide roller 17 and the roller 2 is a sensor roller 18 respectively. 19 arranged. With the sensor rollers 18 and 19, the tension in the band-shaped material is constantly detected. As soon as the tensile stresses on the two sides of the grinding point are different, the winding or unwinding speed of roll 2 and / or 5 is changed immediately, until the tensile stresses on both sides of the grinding point coincide again.
- each page becomes one optimal tension specified as a setpoint and the up resp.
- Each roller is a support frame 20 associated with two rollers 21 and 22, on which pivot stub 23 of the rollers 2 respectively. 5 run. If the band-shaped material is conveyed completely from one side to the other, the material can be rewound. When the grinding process is complete, the full roll can be lifted off and replaced with a new, unprocessed one.
- the two retracting and unwinding stations preferably form special assemblies and are connected only by the band-shaped material 1 and the control and sensor lines described with the grinding assembly or its control.
- FIG. 2 shows the calibration or the thickness grinding.
- the contact roller 7 is lowered and pressed with light pressure on the support roller 6, as indicated by arrow 17.
- the two pressure and deflection rollers 14 and 15 are in an upper position between M and O and give a very slight wrap around the contact roller.
- FIG. 3 shows a disposition for fine grinding.
- the support roller 6 is unchanged.
- the contact roller is in contrast in the raised position, as indicated by arrow 13.
- the two pressure and deflection rollers 14 and 15 are in a lower position between M and U.
- the endless abrasive belt 8 is pressed by the two pressure and deflection rollers 14 and 15 on the support roller, that a slight wrap arises, as recorded with angle ⁇ is.
- ⁇ e.g. move more on the inlet side (right).
- the deflection roller 14 is lowered more, e.g. to the point U and the guide roller 15 is lowered less e.g. near the mark M.
- the endless abrasive belt 8 is thus brought into the region of the grinding point in a slight angle.
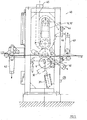
- FIG. 4 shows a complete grinding assembly which has a stand 30 and stands on the floor 31.
- a lowerable support 32 on which the support roller 6 is mounted.
- the carrier 32 is mounted on the left side on pivot 33 and held on the right with a lock 34. Once the lock 34 is released via cylinder 35, the carrier 32 can be lowered by means of cylinder 36. The lowered position is shown in FIG.
- FIG. 4 is a concrete embodiment. It is clearly expressed that the surface of the endless abrasive belt 8 is a multiple compared to the surface of the support roller 6. In the prior art, the grinding roller in cylindrical grinding machines corresponds approximately to the geometric dimensions of the support roller 6. With the suction 40 not only the endless abrasive belt 8 is cleaned but it takes place with the considerable amount of air, which is enforced, a cooling of the endless abrasive belt 8 instead.
- FIG. 5 shows a grinding station for the calibration cut and corresponds in terms of its function with respect to the calibration cut of FIG. 2.
- the endless grinding belt 8 is fed in the area of the grinding point around the contact roll 7.
- the support roller 6 is drawn in the lowered position, so that the endless abrasive belt runs almost flat through the entire grinding station 40. This is always the case when the web-like material is returned idle for the next grinding operation and rewound on the first reel.
- the grinding time for a complete run is e.g. 4 to 6 hours, but can also take a whole working day and more. This allows a change in the endless abrasive belt from a coarser to a finer grain in the new solution. A sanding belt change takes only 3 to 5 minutes.
- FIG. 5 also shows a plurality of suction points.
- An extraction point 41 is located in front of and a suction point 42 after the grinding point, in both cases on the underside of the endless material 1.
- a further suction 46 is mounted on the top right of the grinding head.
- Figures 7 and 8 show a front view ( Figure 7) and a side view ( Figure 8) of a combined grinding unit.
- the main motor 60, a belt transfer 61 and a second drive shaft 62 is shown.
- Reference numeral 63 denotes the electrical control cabinet and 64 denotes a higher-level machine control with memory and computer means.
- the grinding process is a continuous process. Once set, the grinding work can be done without monitoring until all the material of a roll is ground. However, this requires a high tax and control costs. This not only affects all the control and regulation processes but also the process control itself. All motors, cylinders, tensions, speeds must be monitored, e.g.
- a safety intervention e.g. as an emergency stop.
- Recipe specifications can be made and the actual states determined can be saved and later reused or exploited for improvements.
- a control panel with screen 61 is arranged on the machine itself.
- a PLC control is also arranged in the control cabinet 64.
- Figures 9 and 10 show a plurality of grinding stations in a serial arrangement, at the top in a side view, at the bottom in a plan view.
- the example shown is calibration grinding units. It is interesting that in the case of the first two grinding units 70, 71, the grinding head is arranged at the bottom. It is ground while the bottom of the endless material. In the two grinding units 72, 73, the grinding heads are arranged at the top. It is thus ground the top. In one pass, two sanding operations at the top and two sanding operations at the bottom take place.
- Figures 6, 9 and 10 are only examples. Of course, in the context of the new solution or the new invention any combination of fine or Grosschleifticianen can be selected, depending on the specific task. As a rule rubber backbands or similar products tend to require more and floor coverings or similar products tend to require fewer passes.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Breitschleifen von bahnförmigem relativ weichen Material, gemäß dem Oberbegriff des Anspruchs 1. Die Erfindung betrifft ferner eine Breitschleifmaschine für das Schleifen von bahnförmigem relativ weichen Material gemäß dem Oberbegriff des Anspruchs 11.
- Kunststoffbodenbeläge und Gummidrucktücher für die Druckereiindustrie haben als erstes gemeinsames Charakteristikum, dass bei beiden eine Oberfläche mit hoher Qualität verlangt wird. Die entsprechende Qualität ist nur durch einen Schleifprozess erreichbar. Das zweite gemeinsame Merkmal liegt darin, dass beide in relativ breiten Bahnen von 1 bis 2 Metern und mehr hergestellt und als Halbfabrikat, auf Rollen aufgewickelt und während dem Schleifvorgang gegebenenfalls mehrfach auf Rollen auf- und abgewickelt werden. Gemäss bisheriger Praxis wird das bahnförmige Material im Falle der Gummidrucktücher etwa 10 mal, am Anfang als Kalibrier- und am Ende als Feinschliff, oberflächenbearbeitet. Damit die gewünschte Qualität im Falle der Gummidrucktücher erreichbar ist, muss nicht nur eine höchste Oberflächengüte sondern auch eine Dickentoleranz von ± 1 - 2 Hundertstel Millimetern sichergestellt werden. Diese Dickentoleranz gilt nicht nur über der ganzen Länge des bahnförmigen Materials sondern gleicherweise über die ganze Breite von 1 - 2 Metern und mehr. Es handelt sich um enorme Qualitätsansprüche, wenn die grossen körperlichen Abmessungen der Gummidrucktücher in Betracht gezogen werden.
- Bodenbeläge weisen ähnliche Probleme auf. Nur werden dabei Dickentoleranzen von etwa ± 5 Hundertstel Millimetern verlangt. Der ganze Schleifprozess stellt in gewisser Hinsicht ein Kunsthandwerk, dar, da viele Handeingriffe und auch Kontrollmethoden notwendig sind. Die Stützwalze ist üblicherweise eine Stahlwalze mit einem Gummimantel. Die Stützwalze treibt das endlose Band an. Im Stand der Technik ist bei Zylinderschleifmaschinen das Schleifmittel eine zylindrische Schleifwalze. Der Gummimantel der Stützwalze nützt sich ab und verformt sich nach längerem Unterbruch, weil der Gummi selbst eine gewisse Fliesseigenschaft hat. Die Gummiwalze wird nach jedem längeren Stillstand und nach einem gewissen Verschleiss mit der zylindrischen Stützwalze überschliffen.
- Ein weiteres Problem liegt darin, dass der Vorschub für das bandförmige Material langsam ist und etwa 0,5 bis 1,0 Meter pro Minute beträgt. Dies schränkt die Produktivität ein. Durch den langsamen Vorschub geht ein grosser Teil der Schleifwärme in die Schleifwalze sowie die Stützwalze über. Diese müssen deshalb während dem ganzen Schleifbetrieb wassergekühlt werden.
- Das US-A-4254585 offenbart ein Verfahren und eine Vorrichtung zur Oberflächenbehandlung von Magnetspeicherband. Das Magnetspeicherband wird hierzu über eine antriebslose Stützwalze geführt und mittels eines Schleifbandes oder dergleichen geschliffen.
- Der Erfindung wurde nun die Aufgabe zugrunde gelegt, ein Verfahren sowie eine Vorrichtung zu entwickeln, welche eine höhere Produktivität erlauben und, soweit möglich, energetisch, z.B. in Bezug auf die Kühlleistung, eine Verbesserung bringen.
- In dem erfindungsgemässen Verfahren nach Anspruch 1 wird das bahnförmige Material mit teilweiser Umschlingung um eine angetriebene Stützwalze mittels eines zwischen Umlenkrollen gespannten Endlosschleifbandes geschliffen.
- In der erfindungsgemässen Breitbandschleifmaschine nach Anspruch 11 ist das angetriebene Schleifmittel als Schleifkopf mit einem Endlosschleifband, welches zwischen Umlenkrollen spannbar ist, ausgebildet, ist wenigstens einseitig von der Stützwalze eine Umlenkrolle für das bahnförmige Material angeordnet und ist Kontroll- bzw. Regelmittel zur Regelung der Zugspannung des bahnförmigen Materials vorgesehen.
- Das bahnförmige Material wird der angetriebenen Stützwalze bzw. der Schleifstelle mit angenähert gleicher Zugspannung zu- und abgeführt. Damit kann eine Konstanz für die Schleifbedingungen geschafften werden, da an der Schleifstelle nur die veränderlichen Kräfte aus der Schleifarbeit auftreten. Die Kräfte aus der Schleifarbeit bzw. die Kräfte, welche durch das Schleifband erzeugt werden, werden durch die Antriebskräfte der Stützwalze kompensiert. Dazu wird das bahnförmige Material mit wenigstens etwa 30°, vorzugsweise mehr als 45° Umschlingung, über die angetriebene Stützwalze (Winkel α) geführt, um eine genügende Haftreibung für die Kraftübertragung zu erlauben.
- Von den Erfindern ist erkannt worden, dass der "Flaschenhals" im Stand der Technik in erster Linie die Abfuhr der Schleifwärme ist. Die Stützwalze ist mit einem Gummimantel versehen. Dies bedeutet einen sehr schlechten Wärmeübergang von dem bahnförmigen Material in das Walzeninnere. Im Falle von Zylinderschleifmaschinen muss die Schleifwalze mit einer beachtlich hohen Umlaufgeschwindigkeit von z.B. 20 - 30 m/sec angetrieben werden, so dass die Temperatur überall an der Walzenumfangfläche etwa gleich ist. Die Wärme kann deshalb nur nach innen abgeführt werden. Bedingt durch den schlechten Wärmefluss bzw. den Wärmestau an der Schleifstelle muss die Schleifleistung begrenzt werden. Das bahnförmige Material besteht sowohl bei Bodenbelägen wie auch bei Gummidruckbändern aus relativ weichen Kunststoffen, welche in einem Durchlauf beim Kalibrierschliff nur einen beschränkten Dickenabtrag zulassen.
- Das Endlosschleifband hat den grossen Vorteil, dass das Schleiftuch, abgesehen von der guten Schleifarbeit, an die Schleifstelle zu- und weggeführt und ausserhalb der Schleifstelle die Wärme wegen seiner geringen Masse rasch abgeben kann. Nach einem Umlauf ist das Schleifband wieder etwa auf Umgebungstemperatur abgekühlt, so dass der grösste Teil der Wärme über das Schleifband abgeführt werden kann. Dies bringt überraschend grosse Vorteile. Im Stand der Technik wurde üblicherweise der Vorschub des bandförmigen Materials unter 1 m/min eingestellt. Im Falle von Gummidrucktüchern waren in der Regel für den Kalibrier- und den Feinschliff zusammen ca. 10 Durchläufe erforderlich. Die neue Lösung gestattet eine Vorschubgeschwindigkeit von bis zu 5 m/min und mehr. Gummidrucktücher können nunmehr in total 5 Durchläufen fertig geschliffen werden. Wenn auch der Herstellaufwand für einen Schleifkopf mit Endlosschleifband ein Mehrfaches ist im Verhältnis zu einer Schleifwalze, so bringt der enorme Produktivitätsgewinn viel mehr Vorteile, da der zeitliche Aufwand für das Schleifen von Bodenbelägen und Gummidruckbändern auf einen Bruchteil gesenkt werden kann. Das Schleifband bietet an der Schleifstelle eine grosse Schleiffläche an und erlaubt eine höhere Standzeit sowie eine Verbesserung der Qualität und der Toleranz. Ein sehr grosser Vorteil der neuen Lösung liegt darin, dass die Wasserkühlung vollständig wegfällt, wie sie im Stand der Technik bei Zylinderschleifmaschinen zwingend benötigt wurde.
- Die neue Erfindung erlaubt eine ganze Anzahl besonders vorteilhafter Ausgestaltungen. Es wird dazu auf die Ansprüche 2 bis 10 sowie 12 bis 20 Bezug genommen.
- Vorteilhafterweise ist die Vorschubgeschwindigkeit für das bahnförmige Material in einen Bereich von 0,5 bis 5 m/min oder mehr einstellbar. Ein sehr wichtiger Punkt liegt darin, dass die Geschwindigkeit des Schleifbandes möglichst stufenlos von 15 bis 35 m/sec einstellbar ist, z.B. mit einem Frequenzumformer und einem Drehstrommotor. Eine optimale Geschwindigkeit für das Schleifband liegt für den Kalibrierschliff bei 15 bis 25 m/sec und für den Feinschliff bei 25 bis 35 m/sec.
- Nach den bisherigen Erfahrungen werden ausgezeichnete Resultate erzielt, wenn beim Kalibrierschliff die Geschwindigkeit des bahnförmigen Materials in dem Bereich von 2 bis 4 m/min und beim Feinschliff in dem Bereich von 1 bis 2 m/min liegt. Dabei wird das bahnförmige Material für das kontinuierliche Schleifen von einer Rolle abgewickelt, über die Stützwalze schleifenartig an die Schleifstelle angehoben und nach dem Schliff wieder auf eine Rolle aufgewickelt. Der Schleifvorgang erfolgt mehrstufig, wobei das bahnförmige Material gegebenenfalls mehrmals zwischen den einzelnen Stufen in umgekehrter Richtung jeweils auf die Abwickelseite zurückgeführt wird. Besonders vorteilhaft ist es dabei, das Schleifband während dem Rücklauf des bahnförmigen Materiales zu wechseln und dieses für den jeweils nachfolgenden Schleifvorgang beim Kalibrierschliff von P 120, 220 bis 280 und beim Feinschliff, z.B. P 280, 400 und 1000 einzusetzen. Der Schleifvorgang kann auch mehrstufig erfolgen, wobei das bahnförmige Material kontinuierlich durch zwei oder mehr Schleifstufen durchgeführt wird. Gemäss einem weiteren Ausgestaltungsgedanken können nacheinander sowohl die Unter- wie die Oberseite geschliffen werden. Insbesondere im Falle des Kalibrierschliffes wird die Schleifstelle zwischen einer mit dem Schleifband mitlaufenden Kontaktwalze sowie der Stützwalze gebildet. Im Falle des Feinschliffeserfolgt der Schleifvorgang zwischen zwei Umlenkwalzen und der Stützwalze mit leichter Umschlingung um die Stützwalze und Anpressung auf die Stützwalze. Dabei ist es vorteilhaft, wenn die Kontaktwalze zu- und wegstellbar ist und jeweils für die Kalibration zugestellt und für den Feinschliff weggestellt wird.
- Gemäss einem weiteren Ausgestaltungsgedanken wird die Stützwalze in Richtung auf das bahnförmige Material zu- und wegstellbar ausgebildet, derart, dass in zugestellter Position das bahnförmige Material die Stützwalze teilweise umschlingt zur Übertragung der Antriebskraft. Die Stützwalze wird für den Rücklauf weggestellt und erlaubt einen freien Durchlauf des bandförmigen Materials.
- Die Schleifmittel werden als Schleifkopf ausgebildet, wobei der Schleifkopf in den beiden Endlagen entweder wenigstens eine angetriebene und/oder wenigstens eine mitlaufende Umlenkwalze aufweist. Die Abmessung zwischen den Umlenkrollen, senkrecht zu der Transportrichtung des bahnförmigen Materials, betragen vorteilhafterweise ein Vielfaches im Verhältnis zu dem Durchmesser der Stützwalze. Dies ergibt für das Schleifband ein Mehrfaches der totalen Schleifbandfläche im Verhältnis zu der Umfangsfläche einer Schleifwalze gemäss Stand der Technik.
- Vorzugsweise wird eine Umlenkwalze als Kontaktwalze ausgebildet, zur Anpressung des Schleifbandes auf die Stützwalze, insbesondere für einen Kalibrierschliff. Wenigstens eine andere Walze wird als Spannwalze ausgebildet. Gemäss einer weiteren vorteilhaften Ausgestaltung weist der Schleifkopf in dem Nahbereich der Anpresswalzen auf der Schleifbandzuführung und/oder auf der Schleifbandwegführseite wenigstens eine Beruhigungs- und Spannwalze auf. Beidseits der Breitschleifmaschine ist je eine Auf- bzw. Abrollstation angeordnet, welchen Kontroll- bzw. Regelmittel zugeordnet sind, zum Ausgleich der Zugspannungen vor und nach der Schleifstelle. Ferner ist beidseits der Stützwalze je eine Führungswalze angeordnet. Die Stützwalze ist zu- und wegstellbar, derart, dass im Schleifbetrieb eine starke Umschlingung des bahnförmigen Materials und im Leerlauf für das bahnförmige Material ein freier Durchlauf ohne Kontakt mit der Stützwalze einstellbar ist.
- Die Erfindung wird nun an Hand einiger Ausführungsbeispiele mit weiteren Einzelheiten erläutert. Es zeigen:
- die Figur 1
- schematisch eine Übersicht über den ganzen Schleifvorgang;
- die Figur 2
- die Schleifzone für einen Kalibrierschliff;
- die Figur 3
- die Schleifzone für einen Feinschliff;
- die Figur 4
- eine ganze Schleifbaugruppe im Einsatz für einen Kalibrierschliff;
- die Figur 5
- eine Schleifbaugruppe mit abgesenkter Stützwalze und freiem Durchlauf für das bahnförmige Material;
- die Figur 6
- ein Beispiel für eine Kombination von Frein-Kalibrierschliff;
- die Figur 7
- eine Ansicht für Schleifbaugruppe gemäss Pfeil VII;
- die Figur 8
- die Schleifbaugruppe der Figur 7 in einer Seitenansicht;
- die Figur 9 und 10
- eine Seitenansicht sowie ein Grundriss von mehreren in Serie angeordneten Schleifbaugruppen.
- In der Folge wird nun auf die Figur 1 Bezug genommen, welche eine Übersicht über den Schleifvorgang darstellt. Das bandförmige Material 1 wird von der Rolle 2 (rechts im Bild) abgewickelt, in Richtung des Pfeils 3 der Schleifstelle 4 zugeführt und mit der Rolle 5 wieder aufgewickelt. Die Schleifstelle 4 wird durch eine Stützwalze 6 sowie eine Kontaktwalze 7 gebildet. Das Schleifmittel ist ein Endlosschleifband 8, welches zwischen der Kontaktwalze 7 und einer Umlenk- und Spannwalze 9 gespannt ist. Das Schleifband 8 bildet im wesentlichen die äussere Kontur für einen Schleifkopf 10. Oberhalb der Kontaktwalze 7 sind zwei Beruhigungswalzen 11 angeordnet, welche massgeblich einen ruhigen und gleichmässigen Lauf des Schleifbandes sicherstellen. Die bisherigen Praxisversuche haben gezeigt, dass es vorteilhaft ist, wenn auf beiden Seiten, nahe der Schleifstelle, auf der Schleifbandeinlaufseite sowie auf der Schleifbandauslaufseite eine Beruhigungswalze angeordnet wird. Gleichzeitig wird das Endlosschleifband 8 an den Stellen der Beruhigungswalzen gespannt. Es hat sich ferner als vorteilhaft erwiesen, wenn das Endlosschleifband sowohl über die Umlenk- bzw. Spannwalze 9 wie auch über die Kontaktwalze 7 angetrieben wird. Dabei ist die Bewegungsrichtung des Endlosschleifbandes in Richtung des Pfeiles 12 entgegengesetzt zu der Transportrichtung des bahnförmigen Materials 1 (gemäss Pfeil 3). Im unteren Bereich des Schleifkopfes 10 sind beidseits der Schleifstelle je eine Anpress- und eine Umlenkwalze 14, 15 angeordnet, welche, wie mit den Masspfeilen angedeutet ist, senkrecht zwischen einer unteren (U) einer mittleren (M) sowie einer oberen (O) Position verstellbar sind. Innerhalb der Kontaktwalze 7 ist mit einem Pfeil 13 auf eine entsprechende senkrechte Verstellbarkeit der Kontaktwalze 7 hingewiesen. Diese beiden Verstellungsmöglichkeiten erlauben das wahlweise Zu-(bzw. Weg-)stellen, entweder der Anpress- und Umlenkwalzen 14, 15 oder der Kontaktwalze 7.
- Das bahnförmige Material 1 wird vor und nach der Stützwalze 6 durch je eine Führungswalze 16 und 17 geführt, so dass durch eine entsprechende Versetzung der Führungswalzen 16, 17 zu der Stützwalze 6 eine gute Umschlingung mit einem Winkel α grösser als 30° sichergestellt wird. Zwischen den Führungswalzen 16 und der Rolle 17 resp. der Führungswalze 17 und der Rolle 2 ist je eine Sensorwalze 18 resp. 19 angeordnet. Mit den Sensorwalzen 18 und 19 wird laufend die Zugspannung in dem bandförmigen Material festgestellt. Sobald die Zugspannungen auf den beiden Seiten der Schleifstelle unterschiedlich sind, wird sofort die Auf- oder Abwickelgeschwindigkeit bei Rolle 2 und/oder 5 geändert, bis die Zugspannungen beidseits der Schleifstelle wieder übereinstimmen. Bevorzugt wird jeder Seite eine optimale Zugspannung als Sollwert vorgegeben und die Auf- resp. Abwicklungsgeschwindigkeit der Rollen 2 und 5 entsprechend geregelt. Jeder Rolle ist ein Traggestell 20 zugeordnet mit zwei Laufrollen 21 und 22, auf welchen Drehstummel 23 der Rollen 2 resp. 5 laufen. Ist das bandförmige Material vollständig von einer Seite auf die andere gefördert, kann das Material zurückgespult werden. Ist der Schleifvorgang abgeschlossen, kann die volle Rolle abgehoben und durch eine neue noch unbearbeitete ersetzt werden. Die beiden Aufroll- und Abrollstationen bilden bevorzugt besondere Baugruppen und sind nur durch das bandförmige Material 1 sowie die beschriebenen Steuer- und Sensorleitungen mit der Schleifbaugruppe bzw. deren Steuerung verbunden.
- Die Figuren 2 und 3 zeigen die Schleifstelle je in grösserem Massstab. Die Figur 2 zeigt die Kalibration bzw. den Dickenschliff. Die Kontaktwalze 7 ist abgesenkt und mit leichtem Druck auf die Stützwalze 6 angepresst, wie mit Pfeil 17 angedeutet ist. Die beiden Anpress- und Umlenkwalzen 14 und 15 sind in einer oberen Lage zwischen M und O und ergeben eine ganz leichte Umschlingung um die Kontaktwalze.
- Die Figur 3 zeigt eine Disposition für den Feinschliff. Die Stützwalze 6 ist unverändert. Die Kontaktwalze ist dagegen in abgehobener Stellung, wie mit Pfeil 13 zum Ausdruck kommt. Die beiden Anpress- und Umlenkwalzen 14 und 15 sind in einer unteren Lage zwischen M und U. Das Endlosschleifband 8 wird durch die beiden Anpress- und Umlenkwalzen 14 und 15 derart auf die Stützwalze angepresst, dass eine leichte Umschlingung entsteht, wie mit Winkel β festgehalten ist. Damit kann für den Feinschliff in jedem Fall eine grosse Schleiffläche erzeugt werden, so dass eine sehr intensive und stabile bzw. reproduzierbare Schleifarbeit möglich ist und damit auch weniger Durchläufe erforderlich sind, trotzdem wird die Schleifqualität besser. Es ist möglich, die Umschlingung β z.B. mehr auf der Einlaufseite (rechts) zu verschieben. Dabei wird die Umlenkwalze 14 mehr abgesenkt, z.B. bis zur Stelle U und die Umlenkwalze 15 weniger abgesenkt z.B. nahe an der Markierung M. Das Endlosschleifband 8 wird dadurch in den Bereich der Schleifstelle in eine leichte Schräglage gebracht.
- Die Figur 4 zeigt eine vollständige Schleifbaugruppe, welche einen Ständer 30 aufweist und auf dem Boden 31 steht. Unterhalb der Stützwalze 6 ist ein absenkbarer Träger 32, auf dem die Stützwalze 6 gelagert ist. Der Träger 32 ist auf der linken Seite auf Drehzapfen 33 gelagert und rechts mit einer Verriegelung 34 gehalten. Sobald die Verriegelung 34 über Zylinder 35 gelöst ist, kann der Träger 32 mittels Zylinder 36 abgesenkt werden. Die abgesenkte Position ist in der Figur 5 dargestellt.
- Da durch die Schleifarbeit unvermeidlich Schleifstaub entsteht, wird dieser an verschiedenen Stellen abgesaugt. Eine Absaugung 40 ist in dem oberen Bereich des Schleifkopfes 10 angeordnet. Hier wird der Schleifstaub vom Endlosschleifband 8 abgesaugt. Mit einer Absaugung 41 wird die geschliffene Fläche des bandförmigen Materiales nach der Schleifstelle gereinigt. Das bahnförmige Material 1 ist punktiert dargestellt und zeigt den effektiven Durchlauf während dem Schleifprozess. Die Figur 4 ist ein konkretes Ausführungsbeispiel. Dabei kommt deutlich zum Ausdruck, dass die Oberfläche des Endlosschleifbandes 8 ein Mehrfaches ist gegenüber der Oberfläche der Stützwalze 6. Im Stand der Technik entspricht die Schleifwalze bei Zylinderschleifmaschinen etwa den geometrischen Abmessungen der Stützwalze 6. Mit der Absaugung 40 wird nicht nur das Endlosschleifband 8 gereinigt, sondern es findet mit der beachtlich grossen Luftmenge, welche durchgesetzt wird, eine Abkühlung des Endlosschleifbandes 8 statt.
- Die Figur 5 zeigt eine Schleifstation für den Kalibrierschliff und entspricht von der Funktion her in Bezug auf den Kalibrierschliff der Figur 2. Das Endlosschleifband 8 ist in dem Bereich der Schleifstelle satt um die Kontaktwalze 7 geführt. Die Stützwalze 6 ist in abgesenkter Stellung gezeichnet, so dass das Endlosschleifband nahezu plan durch die ganze Schleifstation 40 läuft. Dies ist immer dann der Fall, wenn das bahnförmige Material für den nächsten Schleifvorgang im Leerlauf zurückgeführt und auf der ersten Rolle wieder aufgewickelt wird. Die Schleifdauer für einen vollständigen Durchlauf beträgt z.B. 4 bis 6 Stunden, kann aber auch einen ganzen Arbeitstag und mehr dauern. Dies erlaubt bei der neuen Lösung einen Wechsel des Endlosschleifbandes von einem gröberen zu einem feineren Korn. Ein Schleifbandwechsel dauert nur 3 bis 5 Minuten. Damit geht für den Schleifbandwechsel überhaupt keine produktive Schleifzeit verloren. In der Figur 5 sind ferner mehrere Absaugstellen dargestellt. Eine Absaugstelle 41 befindet sich vor und eine Absaugstelle 42 nach der Schleifstelle, in beiden Fällen auf der Unterseite des endlosen Materials 1. Auf der Schleifseite bzw. der Oberseite des endlosen Materials befinden sich vor der Schleifstelle eine Absaugung 43 und 44, nach der Schleifstelle eine Absaugung 45, welche sich über die ganze Höhe des Schleifkopfes 10' erstreckt und entsprechend das Endlosschleifband absaugt und kühlt. Eine weitere Absaugung 46 ist rechts oben an dem Schleifkopf angebracht.
- Die Figur 6 zeigt eine Doppelausführung mit einer Kombinierten Kalibrier- und Feinschleifeinheit 50 gemäss Figur 1 sowie einer Feinschleifeinheit 51 (ohne Kontaktwalze 7). In der Figur 6 ist ferner für die Stützwalze sowie für die Oberseite des bahnförmigen Materials je eine Bürstenwalze 52 angeordnet. Die Lösung gemäss Figur 6 gestattet je nach Einstellung:
- nur einen Grobschliff,
- einen Grobschliff und ein Feinschliff oder
- zwei Feinschliffe.
- Die Figuren 7 und 8 zeigen eine Frontansicht (Figur 7) sowie eine Seitenansicht (Figur 8) einer kombinierte Schleifeinheit. In der Figur 7 ist der Hauptmotor 60, ein Riemenübertrieb 61 sowie eine zweite Antriebswelle 62 dargestellt. Es werden dabei sowohl die Umlenkrollen 9 wie auch die Kontaktwalzen 7 angetrieben. Mit Bezugszeichen 63 ist der elektrische Steuerschrank und mit 64 eine übergeordnete Maschinensteuerung mit Speicher und Rechnermitteln bezeichnet. Der Schleifprozess ist ein kontinuierliches Verfahren. Einmal eingestellt, kann die Schleifarbeit bis das ganze Material einer Rolle geschliffen ist, ohne Überwachung durchgeführt werden. Dies bedingt aber einen hohen Steuer- und Kontrollaufwand. Dies betrifft nicht nur alle Steuer- und Regelvorgänge, sondern auch die Prozesskontrolle selbst. Es müssen alle Motoren, Zylinder, Zugspannungen, Geschwindigkeiten überwacht werden, z.B. im Hinblick auf einen Bandriss, einen Sicherheitseingriff z.B. als Notstopp. Es können Rezeptvorgaben gemacht und die jeweils festgestellten Istzustände gespeichert und später wieder verwendet oder für Verbesserungen ausgenutzt werden. An der Maschine selbst ist ein Bedienpanel mit Bildschirm 61 angeordnet. In dem Steuerschrank 64 ist ferner eine SPS-Steuerung angeordnet.
- Die Figuren 9 und 10 zeigen mehrere Schleifstationen in Serieanordnung, oben in einer Seitenansicht, unten in einer Draufsicht. Es handelt sich bei dem gezeigten Beispiel um Kalibrierschleifeinheiten. Interessant dabei ist, dass bei den ersten beiden Schleifeinheiten 70, 71 der Schleifkopf unten angeordnet ist. Es wird dabei die Unterseite des endlosen Materials geschliffen. Bei den beiden Schleifeinheiten 72, 73 sind die Schleifköpfe oben angeordnet. Es wird somit die Oberseite geschliffen. In einem Durchlauf finden zwei Schleifvorgänge oben und zwei Schleifvorgänge unten statt.
- Bei den Figuren 6, 9 und 10 handelt es sich nur um Beispiele. Selbstverständlich kann im Rahmen der neuen Lösung bzw. der neuen Erfindung jede beliebige Kombination von Fein- bzw. Grosschleifeinheiten gewählt werden, je nach konkreter Aufgabenstellung. Im Regelfall werden für Gummidruckbänder oder ähnliche Produkte eher mehr und für Bodenbeläge oder ähnliche Produkte eher weniger Durchläufe erforderlich sein.
Claims (20)
- Verfahren zum Breitschleifen von bahnförmigem relativ weichen Kunststoffen wie Bodenbeläge und Gummidruckbändern, welche von Rollen (2) abgewickelt und nach dem Schliff wieder auf Rollen (5) aufgewickelt werden, wobei das bahnförmige Material (1) mit teilweiser Umschlingung um die Stützwalze (6) mittels eines zwischen Umlenkrollen (7, 9, 14, 15) gespannten Endlosschleifbandes geschliffen wird, dadurch gekennzeichnet, dass das Material über eine angetriebene Stützwalze (6) geführt und auf der gegenüberliegenden Seite kontinuierlich geschliffen wird, wobei das bahnförmige Material (1) der angetriebenen Stützwalze (6) bzw. der Schleifstelle (4) mit zumindest angenähert gleicher Zugspannung zu- und abgeführt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das bahnförmige Material (1) mit wenigstens etwa 30°, vorzugsweise mehr als 45° Umschlingung, über die angetriebene Stützwalze (6) geführt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Vorschubgeschwindigkeit für das bahnförmige Material (1) in einen Bereich von 0,5 bis 5 m/min oder mehr einstellbar ist.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das bahnförmige Material (1) für das kontinuierliche Schleifen von einer Rolle (2) abgewickelt, über die Stützwalze (6) schleifenartig an der Schleifstelle angehoben und nach dem Schliff wieder auf eine Rolle (5) aufgewickelt wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass der Schleifvorgang mehrstufig erfolgt, wobei das bahnförmige Material (1) zwischen den einzelnen Stufen in umgekehrter Richtung jeweils auf die Abwickelseite zurückgeführt wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass der Schleifvorgang mehrstufig erfolgt, wobei das bahnförmige Material (1) kontinuierlich durch zwei oder mehr Schleifstufen hindurchgeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die Schleifstelle (4) zwischen einer gleichsinnig mit dem Schleifband mitlaufenden Kontaktwalze (7) sowie der entgegengesetzt drehenden Stützwalze (6) gebildet wird.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass der Schleifvorgang zwischen zwei Umlenkwalzen und der Stützwalze (6), einer leichten Umschlingung um die Stützwalze (6) und einer Anpressung auf die Stützwalze (6) erfolgt.
- Verfahren nach Anspruch 7 oder 8, dadurch gekennzeichnet, dass die Kontaktwalze (7) zu- und wegstellbar ist und für die Kalibration zugestellt und für den Feinschliff weggestellt wird.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die Stützwalze (6) in Richtung auf das bahnförmige Material (1) zu- und wegstellbar ist, derart, dass in zugestellter Schleifposition das bahnförmige Material (1) die Stützwalze (6) teilweise umschlingt zur Übertragung der Antriebskraft und in weggestellter Positionen einen freien Durchlauf für das bahnförmige Material (1) erlaubt.
- Breitbandschleifmaschine für das Schleifen von bahnförmige, relativ weichen Kunststoffen wie Bodenbeläge und Gummidruckbänder mit einem angetriebenen Schleifmittel sowie einer angetriebenen Stützwalze (6), wobei das angetriebene Schleifmittel als Schleifkopf (10) mit einem Endlosschleifband (8), welches zwischen Umlenkrollen (7, 9, 14, 15) spannbar ist, ausgebildet ist, und dass wenigstens einseitig der Stützwalze (6) eine Umlenkrolle (16, 17) für das bahnförmige Material (1) angeordnet ist, dadurch gekennzeichnet, dass das bahnförmige Material (1) zumindest mit angenähert gleicher Zugspannung zu der Schleifstelle (4) zu- und abführbar ist, wobei die Breitbandschleifmaschine Kontroll- bzw. Regelmittel aufweist zur Regelung der Zugspannung des bahnförmigen Materials (1) von und zur Schleifstelle (4), vorzugsweise auf Grund entsprechender Sensorsignale in dem Bereich der Schleifstelle (4).
- Breitbandschleifmaschine nach Anspruch 11, dadurch gekennzeichnet, dass die Abmessung des Schleifkopfes (10) senkrecht zu der Transportrichtung des bahnförmigen Materials (1) ein Vielfaches beträgt im Verhältnis zu dem Durchmesser der Stützwalze (6).
- Breitbandschleifmaschine nach Anspruch 11 oder 12, dadurch gekennzeichnet, dass der Schleifkopf (10) in den beiden Endlagen entweder wenigstens eine angetriebene und/oder wenigstens eine mitlaufende Umlenkwalze (7, 9) aufweist.
- Breitbandschleifmaschine nach Anspruch 13, dadurch gekennzeichnet, dass eine Umlenkwalze als Kontaktwalze (7) ausgebildet ist, zur Anpressung des Schleifbandes (8), auf die Stützwalze (6), insbesondere für einen Kalibrierschliff, und wenigstens eine andere Walze als Spannwalze (9).
- Breitbandschleifmaschine nach Anspruch 13, dadurch gekennzeichnet, dass der Schleifkopf (10) in dem Bereich der Stützwalze (6) im Abstand vor und nach der Stützwalze (6)je eine Anpress- und Umlenkwalze (14, 15) aufweist, derart, dass das Schleifband (8) für einen Feinschliff zwischen den beiden Anpress- und Umlenkwalzen (14, 15) mit leichter Umschlingung um die Stützwalze (6) anpressbar ist.
- Breitbandschleifmaschine nach einem der Ansprüche 13 bis 15, dadurch gekennzeichnet, dass der Schleifkopf (10) in dem Bereich der Stützwalze (6) drei Anpresswalzen (7, 14, 15) aufweist, wobei zwei Anpress- und Umlenkwalzen (14, 15) im Abstand vor und nach der Stützwalze (6) und eine Kontaktwalze (7) direkt senkrecht über der Stützwalze (6) angeordnet und zu- und wegstellbar ist.
- Breitbandschleifmaschine nach Anspruch 16, dadurch gekennzeichnet, dass die zwei Anpress- und Umlenkwalzen (14, 15) zu- und wegstellbar sind, für einen wahlweisen Einsatz des Schleifkopfes (10) als Kalibrier- oder Feinschliff.
- Breitbandschleifmaschine nach einem der Ansprüche 14 bis 17, dadurch gekennzeichnet, dass der Schleifkopf (10) in dem Nahbereich der Anpresswalzen auf der Schleifbandzuführung und/oder auf der Schleifband-Wegführseite wenigstens eine Beruhigungs- (11) und eine Spannwalze aufweist.
- Breitbandschleifmaschine nach einem der Ansprüche 11 bis 18, dadurch gekennzeichnet, dass beidseits der Breitbandschleifmaschine je eine Auf- bzw. Abrollstation (2, 5) angeordnet ist, welche die Kontroll- bzw. Regelmittel aufweisen zur Regelung der Zugspannung des bahnförmigen Materials (1) von und zur Schleifstelle (4).
- Breitbandschleifmaschine nach einem der Ansprüche 11 bis 19, dadurch gekennzeichnet, dass beidseits der Stützwalze (6) je eine Führungswalze angeordnet. (16, 17), und die Stützwalze (6) zu- und wegstellbar ist, derart, dass im Schleifbetrieb eine starke Umschlingung des bahnförmigen Materials und im Leerlauf für des bahnförmigen Materials (1) ein freier Durchlauf ohne Kontakt mit der Stützwalze (6) einstellbar ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH00302/02A CH695723A5 (de) | 2002-02-21 | 2002-02-21 | Verfahren und Breitbandschleifmaschine für das Schleifen von bahnförmigem Material. |
| CH302022002 | 2002-02-21 | ||
| PCT/CH2003/000107 WO2003070426A1 (de) | 2002-02-21 | 2003-02-14 | Verfahren und breitbandschleifmaschine für das schleifen von bahnförmigen material |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1476276A1 EP1476276A1 (de) | 2004-11-17 |
| EP1476276B1 true EP1476276B1 (de) | 2007-06-06 |
Family
ID=27740050
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03701420A Expired - Lifetime EP1476276B1 (de) | 2002-02-21 | 2003-02-14 | Verfahren und Breitbandschleifmaschine für das Schleifen von bahnförmigen, relativ weichen Kunstoffen |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP1476276B1 (de) |
| AT (1) | ATE363962T1 (de) |
| AU (1) | AU2003203114A1 (de) |
| CH (1) | CH695723A5 (de) |
| DE (1) | DE50307421D1 (de) |
| WO (1) | WO2003070426A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102009010354A1 (de) * | 2009-02-25 | 2010-09-09 | Contitech Elastomer-Beschichtungen Gmbh | Verfahren zur Herstellung eines mehrschichtigen Drucktuches |
| CN102896565A (zh) * | 2012-10-12 | 2013-01-30 | 来安县亨通橡塑制品有限公司 | 一种橡胶地板打磨机 |
| CN104723199B (zh) * | 2015-04-10 | 2018-06-01 | 湖州拓高机械有限公司 | 一种木皮砂光机 |
| CN111360656B (zh) * | 2020-03-12 | 2024-09-03 | 诸暨市海纳特钢有限公司 | 自动修磨机 |
| CN114851038A (zh) * | 2022-07-06 | 2022-08-05 | 翔实光电科技(昆山)有限公司 | 一种抛光机及具有该抛光机的抛光设备 |
| CN118595979B (zh) * | 2024-08-08 | 2024-11-05 | 贵州汇通申发钢结构有限公司 | 一种风电塔筒加工用除锈装置 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1922210C3 (de) * | 1968-05-01 | 1983-11-10 | Eastman Kodak Co., 14650 Rochester, N.Y. | Vorrichtung zum Reinigen der Oberfläche eines Photoleiters |
| DE2803914A1 (de) * | 1978-01-30 | 1979-08-02 | Basf Ag | Verfahren und anordnung zum glaetten der oberflaeche von schichtaufzeichnungstraegern |
| WO2000059678A1 (de) * | 1999-04-06 | 2000-10-12 | Siemens Aktiengesellschaft | Verfahren und vorrichtung zum schleifen eines gewalzten metallbandes |
-
2002
- 2002-02-21 CH CH00302/02A patent/CH695723A5/de not_active IP Right Cessation
-
2003
- 2003-02-14 EP EP03701420A patent/EP1476276B1/de not_active Expired - Lifetime
- 2003-02-14 DE DE50307421T patent/DE50307421D1/de not_active Expired - Lifetime
- 2003-02-14 AU AU2003203114A patent/AU2003203114A1/en not_active Abandoned
- 2003-02-14 AT AT03701420T patent/ATE363962T1/de not_active IP Right Cessation
- 2003-02-14 WO PCT/CH2003/000107 patent/WO2003070426A1/de not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE363962T1 (de) | 2007-06-15 |
| WO2003070426A1 (de) | 2003-08-28 |
| CH695723A5 (de) | 2006-08-15 |
| DE50307421D1 (de) | 2007-07-19 |
| AU2003203114A1 (en) | 2003-09-09 |
| EP1476276A1 (de) | 2004-11-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69116912T2 (de) | Breitstreckanlage | |
| EP0498962B1 (de) | Verfahren und Einrichtung zur Herstellung eines Wickels | |
| DE2230917A1 (de) | Vorrichtung zum fuehren einer drahtfoermigen oder bandfoermigen elektrode fuer das erosive schneiden von werkstuecken | |
| DE2400989B2 (de) | Vorrichtung zur Regelung der Spannung eines zwischen zwei Walzen hindurchlaufenden bahnförmigen Materials | |
| DE1252999B (de) | Vorrichtung zur Unterdrueckung schwankender Querbewegungen eines in Laengsrichtung bewegten, unter Spannung stehenden Bandes | |
| DE2814160A1 (de) | Vorrichtung zur anbringung von bandfoermigem material auf den seiten eines rotationssymmetrischen koerpers | |
| EP0906797B1 (de) | Verfahren und Anlage zum Umformen von Metallband in einer Warmbandwalzanlage | |
| DE102015118622B4 (de) | Automatische Gewebe-Wickelmaschine | |
| CH695723A5 (de) | Verfahren und Breitbandschleifmaschine für das Schleifen von bahnförmigem Material. | |
| EP0442253A2 (de) | Folienstreckanlage | |
| US2753936A (en) | Strip slitting machine comprising slitting dies in the form of endless belts | |
| DE60017627T2 (de) | Bandsäge zum ununterbrochenen Schneiden von Rollen aus Bahnmaterial | |
| DE10004532A1 (de) | Vorrichtung zum Walzen von Bändern mit periodisch veränderlicher Bandenddicke | |
| DE68905544T2 (de) | Wärmetauscher-Vorrichtung mit Förderband, insbesondere für dünne Folienprodukte und dergleichen. | |
| DE3111609C2 (de) | Vorrichtung zum mechanischen Abschleifen und zugleich zum elektrolytischen Polieren von bandförmigen Werkstücken aus Metall | |
| EP0629494A1 (de) | Kontinuierlich arbeitende Materialpresse | |
| DE2111160C3 (de) | ||
| CH361912A (de) | Verfahren zur kontinuierlichen Herstellung von gewellten Schichtstoffbahnen aus Kunststoff und Maschine zur Durchführung des Verfahrens | |
| DE102019217682A1 (de) | Vorrichtung und Verfahren zum Transportieren von Bandmaterial, insbesondere Warmband | |
| DE1502398B1 (de) | Druckbalken an einer Bandschleifmaschine | |
| DE2639447A1 (de) | Vorrichtung zur behandlung eines kunststoffplattenstranges | |
| DE1262925B (de) | Vorrichtung zum Auswalzen vorgeformter Teigbaender zu extrem duennen Teigfolien | |
| DE3928847C2 (de) | ||
| DE587662C (de) | Anlage zum Herstellen von kautschukimpraegnierten Bandwickeln | |
| DE3881702T2 (de) | Dornkonstruktion. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040618 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO |
|
| 17Q | First examination report despatched |
Effective date: 20060810 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B24B 21/02 20060101ALI20070109BHEP Ipc: B24B 7/13 20060101AFI20070109BHEP |
|
| RTI1 | Title (correction) |
Free format text: METHOD AND WIDE-STRIP SANDING MACHINE FOR SANDING SHEET-TYPE, RELATIVELY SOFT SYNTHETIC MATERIALS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: BUEHLER AG PATENTABTEILUNG Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50307421 Country of ref document: DE Date of ref document: 20070719 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070917 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20070606 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071106 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070906 |
|
| EN | Fr: translation not filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070907 |
|
| 26N | No opposition filed |
Effective date: 20080307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080201 |
|
| BERE | Be: lapsed |
Owner name: STEINEMANN TECHNOLOGY A.G. Effective date: 20080228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080228 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: ARIE WUBBEN |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20090209 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20100311 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071207 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100228 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110214 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20120223 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20130429 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50307421 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50307421 Country of ref document: DE Effective date: 20140902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140214 |