EP1473234B1 - Verpackungseinrichtung für Stapel von Flachteilen - Google Patents
Verpackungseinrichtung für Stapel von Flachteilen Download PDFInfo
- Publication number
- EP1473234B1 EP1473234B1 EP04010276A EP04010276A EP1473234B1 EP 1473234 B1 EP1473234 B1 EP 1473234B1 EP 04010276 A EP04010276 A EP 04010276A EP 04010276 A EP04010276 A EP 04010276A EP 1473234 B1 EP1473234 B1 EP 1473234B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- transporting
- portioning
- handling
- stamping machine
- portioning device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004806 packaging method and process Methods 0.000 title claims description 18
- 238000000151 deposition Methods 0.000 claims 1
- 238000012856 packing Methods 0.000 claims 1
- 239000011888 foil Substances 0.000 abstract description 12
- 238000004080 punching Methods 0.000 description 28
- BASFCYQUMIYNBI-UHFFFAOYSA-N platinum Chemical compound [Pt] BASFCYQUMIYNBI-UHFFFAOYSA-N 0.000 description 6
- 235000013606 potato chips Nutrition 0.000 description 4
- 238000005520 cutting process Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 238000012858 packaging process Methods 0.000 description 3
- 229910052697 platinum Inorganic materials 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 1
- 235000013365 dairy product Nutrition 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000005070 sampling Methods 0.000 description 1
- 235000013618 yogurt Nutrition 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/30—Arranging and feeding articles in groups
- B65B35/46—Arranging and feeding articles in groups by rotary conveyors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/30—Arranging and feeding articles in groups
- B65B35/36—Arranging and feeding articles in groups by grippers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/30—Arranging and feeding articles in groups
- B65B35/50—Stacking one article, or group of articles, upon another before packaging
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B7/00—Closing containers or receptacles after filling
- B65B7/16—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons
- B65B7/28—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by applying separate preformed closures, e.g. lids, covers
Definitions
- the invention relates to a packaging device for the stacked packaging of flat parts, with a punching machine for punching the flat parts of a film web and with a portioning device for forming flat parts stacking.
- punching machines For the production of flat parts such as in particular film boards, which can serve as sealable on container cap, punching machines are used, which punch out of a film web corresponding contoured boards. These punched-out blanks are then filled into cup-like transport magazines and thus supplied to an end user, for example a dairy, who uses the foil blanks to close, for example, yoghurt pots.
- the transport magazines with the foil boards contained therein are used for this purpose in a filling and packaging machine.
- a device for feeding blister strips to a cartoning machine.
- the punching of blister strips After the blistering of, for example, tablets containing cups between two blister webs, the punching of blister strips. Subsequently, the blister strips are placed individually by means of extraction devices on a conveyor belt and conveyed to a push-up shaft. In the high-impact shaft stacking takes place with a portioning. Finally, the portioned stacks are transferred by means of a Studentsubrotors another conveyor belt and supplied with this the cartoning machine.
- a device for filling tubular containers with a stack of disc-shaped products, in particular potato chips is known.
- a continuously delivered product strand of potato chips or similar products is first dammed up by means of a pick-up tray so that the products are set up.
- the collection tray is then moved into an intermediate container and thus introduced the end of the product strand in this intermediate container.
- a separating blade With the help of a separating blade, a stack of potato chips is separated within the intermediate container.
- the device comprises a turntable on which four axes of rotation are provided for rotatably supporting intermediate containers.
- the intermediate containers By rotating the turntable, the intermediate containers can be transported from the first station where they are filled to a second station where a transfer of the product stack to a container to be filled takes place.
- the filled intermediate container is simultaneously rotated about its axis of rotation and thus turned the product stack.
- an evacuation conveyor in the form of another turntable with holding elements for to be filled, one-sided closed with a film and a lid container is provided.
- One of these containers is in each case filled in axially aligned with the filled intermediate container position with the product stack by this is pushed by means of a pusher from the intermediate container into the container. The container is then closed by a bottom.
- This device for the turning process and the filling of a product stack is relatively expensive and not intended for punching and packaging of flat parts.
- Object of the present invention is to provide a packaging device of the type mentioned, by means of the automated flat parts such as foil blanks can be transported in batches from a punching machine to transport magazines, this packaging process should also meet high hygiene requirements. In addition, the cost of the packaging device should be substantially reduced.
- the portioning device at least one alternately of the punching machine or a handling and transport device assignable receptacle for blank stacks, that the punching machine has at least one die opening, that a receptacle of the portioning device for stamped flat parts in the direction of escape to the die opening is positionable, that the feeding of the stamped flat parts of the die takes place in the recording by the punching process, that between the die and the insertable insertable knife for dividing board stacks with a predeterminable number of flat parts is present, and that the handling and transport device is arranged between the provided transport magazines and the portioning, for converting the stacks of boards from the portioning device in the transport magazines.
- the flat parts forming Foliendeckel or the like can be transported fully automatically and without manual contact of the punching machine in the magazines, at the same time a batchwise portioning is made with an accurate number of flat parts.
- the time-independent, automatic availability of the automatically operating packaging device also constitutes a further significant advantage, which is of importance, inter alia, for the workflow.
- the planned arrangement of punching machine and portioning the effort is significantly reduced.
- the portioning can also be used to transfer stacks of boards to the handling and transport device.
- the portioning device can have two, in particular opposite, stacks of board stacks which can be assigned to the punching machine on the one hand and to the handling and transport device on the other hand at the same time. While a recording of the portioning of the punching machine is filled with foil boards, at the same time a portioned board stack can be taken over by the handling and transport device and fed to a transport magazine, so that overall less time is required for the packaging process.
- the portioning device is designed as a four-armed rotating star offset in the direction of rotation by about 90 ° to each other arranged platinum stacks and that the board output of the punching machine and located in the transfer position handling and transport device by about 90 ° to each other are arranged offset.
- the handling and transport device has at least one gripper for detecting stacks of boards, which can be positioned at least in the stroke direction and in a transverse direction. With the gripper, the Board stack removed from the recordings of the portioning and fed to the transport magazines.
- a packaging device 1 shown in the figures essentially has a portioning device 2, a handling and transport device 3 and a conveying device 4 for feeding and discharging transport magazines 5.
- the packaging device 1 and in particular the portioning device 2 is associated with a punching machine 6, punched out by means of the foil blanks from a film web 7 and the portioning device 2 are supplied.
- these film boards are stacked with a predetermined number of boards and then these stacks filled in the transport magazines 5 as packaging units. This packaging process is automated by the packaging device 1 according to the invention.
- the foil boards or the like flat parts, receptacles 9 of the portioning device 2 are respectively fed by the punching process.
- the recordings are dimensioned so that a stack with a certain number of foil boards, for example 1000 pieces per stack, can be recorded.
- the portioning device 2 is designed as a four-armed rotating star 10 with plate stack receptacles 9 arranged offset in the direction of rotation by approximately 90 ° to one another.
- the rotary star 10 is about an axis 11 according to the arrow Pf 1 in Fig. 1 rotatably, so that the outer openings 12 of the platinum stacks receptacles 9 successively positioned in the direction of escape to the die opening of the punching machine 6 and then the offset by 90 ° to arranged handling and transport device 3 can be assigned.
- each arm 13 of the rotating star 10 has a plurality of receptacles 9, which are arranged next to one another and preferably laterally offset in the exemplary embodiment.
- the film web 7 is so wide that at the same time stamped in a punching operation corresponding to the number of shots 9 boards and the recordings 9 can be supplied.
- the rotary star 10 is further rotated by 90 °. For this purpose, the entire rotary star is moved so far from the die 8, that a free rotation is possible. This release movement takes place with the aid of a lifting cylinder 14.
- the two simultaneous operations namely the one hand, the filling of the punching machine 6 associated series of recordings 9 and on the other hand successively removing the boards from the positioned at the handling and transport device 3 recordings 9 are with respect to the cycle time by the parallel filling and the serial Removed adapted to each other.
- the gripper 15 has a clamping holder 18 with relatively adjustable clamping jaws 19, 19a for acting on the end faces of a board stack.
- side slots 20 are provided in the board stack receptacles, into which the clamping jaws 19, 19a of the clamping holder 18 can engage above and below a stack of boards. By moving the two jaws a stacks of boards is taken and removed from the receptacle 9.
- the gripper 15 In order to position the gripper 15, it can be moved in three axes with the aid of the handling and transport device 3, so that a gripped stack of boards can be converted into a provided empty transport magazine 5. This can optionally be done directly, that is, the gripper transfers a stack of boards from a receptacle 9 directly into a transport magazine. 5
- Fig. 1 is still a blank stack turning device 24 to the right of the gripper 15 can be seen by means of which the taken from the gripper from the receptacles 9 stack placed in a designated position and can then be inserted into this in the transport magazines 5. This may be necessary if the film boards are printed on one side and this print must have a certain orientation and position relative to the transport magazines 5.
- the complete portioning device 2 can be pivoted laterally about a pivot joint 25, as can be clearly seen in FIG. In a pivoted position, the punching machine 6 is easily accessible from the die side.
- the effort in the packaging device 1 according to the invention is considerably reduced, since the filling of the board stack shots 9 takes place by the punching movement and while a portioning is made by by a certain number of punching operations with the cutting blades 16 is divided.
- the separating knife 16 also serve as closure elements for the die during the implementation of the stack.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Making Paper Articles (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
- Basic Packing Technique (AREA)
Description
- Die Erfindung bezieht sich auf eine Verpackungseinrichtung zum stapelweisen Verpacken von Flachteilen, mit einer Stanzmaschine zum Ausstanzen der Flachteile aus einer Folienbahn und mit einer Portioniereinrichtung zum Bilden von Flachteile-Stapeln.
- Zum Herstellen von Flachteilen wie insbesondere Folien-Platinen, die als auf Behälter aufsiegelbare Verschlussdeckel dienen können, werden Stanzmaschinen eingesetzt, welche aus einer Folienbahn entsprechend konturierte Platinen ausstanzen. Diese ausgestanzten Platinen werden dann in becherartige Transportmagazine eingefüllt und damit an einen Endverbraucher, zum Beispiel einen Molkereibetrieb geliefert, der die Folien-Platinen zum Verschließen zum Beispiel von Joghurt-Bechern verwendet. Die Transportmagazine mit den darin enthaltenen Folien-Platinen werden dazu in einen Abfüll- und Verpackungsautomaten eingesetzt.
- Bei der Herstellung der insbesondere als Verschlussdeckel dienenden Folien-Platinen werden die aus der Stanzmaschine kommenden Platinen manuell nach Erreichen einer bestimmten Stückzahl abgeteilt, stapelweise entnommen und in die Magazinbehälter eingefüllt. Dies ist vergleichsweise umständlich und auch hinsichtlich der Hygiene problematisch, da die Bedienperson die Platinenstapel in die Hand nehmen und in die Magazinbehälter eingeben muss.
- Aus der
DE 100 26 497 A ist eine Vorrichtung zum Zuführen von Blisterstreifen zu einer Kartoniermaschine bekannt. Dabei erfolgt nach dem Einblistern von zum Beispiel Tabletten enthaltenden Näpfen zwischen zwei Blisterbahnen das Ausstanzen von Blisterstreifen. Anschließend werden die Blisterstreifen einzeln mit Hilfe von Abzugseinrichtungen auf ein Transportband gelegt und einem Hochstoßschacht zugefördert. Im Hochstoßschacht erfolgt eine Stapelbildung mit einer Portionierung. Schließlich werden die portionierten Stapel mit Hilfe eines Überschubrotors einem weiteren Förderband übergeben und mit diesem der Kartoniermaschine zugeführt. - Die für diese Einzelfunktionen jeweils vorgesehenen Einrichtungen und die damit realisierten, hintereinander ablaufenden einzelnen Funktionen ergeben insgesamt einen hohen Aufwand bei dieser Vorrichtung.
- Aus der
EP 1 179 476 A ist eine Vorrichtung zum Befüllen von rohrförmigen Behältern mit einem Stapel von scheibenförmigen Produkten, insbesondere Kartoffelchips bekannt. Um diese Kartoffelchips oder andere, unterschiedliche Flachseiten aufweisende Produkte lagerichtig in Behälter einzufüllen, wird ein stetig angelieferter Produktstrang aus Kartoffelchips oder dergleichen Produkte zunächst mittels eines Abholbodens aufgestaut, so dass sich die Produkte aufstellen. Der Abholboden wird dann in einen Zwischenbehälter verschoben und damit das Ende des Produktstranges in diesen Zwischenbehälter eingeführt. Mit Hilfe eines Separierschwertes wird ein Stapel von Kartoffelchips innerhalb des Zwischenbehälters abgetrennt. Mittels Haltefingern wird der Stapel innerhalb des Zwischenbehälters gehalten. Die Vorrichtung umfasst einen Drehteller, auf dem vier Drehachsen zum drehbaren Lagern von Zwischenbehältern vorgesehen sind. Durch Drehen des Drehtellers können die Zwischenbehälter von der ersten Station, wo sie befüllt werden, zu einer zweiten Station, wo eine Übergabe des Produktstapels in einen zu befüllenden Behälter erfolgt, transportiert werden. Während der Drehung des Drehtellers wird gleichzeitig der gefüllte Zwischenbehälter um seine Drehachse gedreht und damit der Produktstapel gewendet. Bei der zweiten Station ist ein Abfuhrförderer in Form eines weiteren Drehtellers mit Halteelementen für zu befüllende, einseitig mit einer Folie und einem Deckel verschlossene Behälter vorgesehen. Einer dieser Behälter wird jeweils in axial zu dem gefüllten Zwischenbehälter ausgerichteter Lage mit dem Produktstapel befüllt, indem dieser mit Hilfe eines Ausschiebers aus dem Zwischenbehälter in den Behälter geschoben wird. Der Behälter wird danach durch einen Boden verschlossen. - Diese Vorrichtung für den Wendevorgang und das Abfüllen eines Produktstapels ist vergleichsweise aufwendig und nicht zum Ausstanzen und Verpacken von Flachteilen vorgesehen.
- Aufgabe der vorliegenden Erfindung ist es, eine Verpackungseinrichtung der eingangs erwähnten Art zu schaffen, mittels der automatisiert Flachteile wie Folien-Platinen stapelweise von einer Stanzmaschine bis in Transportmagazine transportiert werden können, wobei dieser Verpackungsvorgang auch hohen Anforderungen bezüglich der Hygiene genügen soll. Außerdem soll der Aufwand für die Verpackungseinrichtung wesentlich reduziert sein.
- Zur Lösung dieser Aufgabe wird vorgeschlagen, dass die Portioniereinrichtung wenigstens eine wechselweise der Stanzmaschine oder einer Handling- und Transporteinrichtung zuordenbare Aufnahme für Platinenstapel aufweist, dass die Stanzmaschine wenigstens eine Matrizenöffnung hat, dass eine Aufnahme der Portioniereinrichtung für gestanzte Flachteile in Fluchtrichtung zu der Matrizenöffnung positionierbar ist, dass die Zuführung der gestanzten Flachteile von der Matrize in die Aufnahme durch den Stanzvorgang erfolgt, dass ein zwischen die Matrize und die Aufnahme einführbares Trennmesser zum Abteilen von Platinenstapeln mit vorgebbarer Anzahl von Flachteilen vorhanden ist, und dass die Handling- und Transporteinrichtung zwischen bereitgestellten Transportmagazinen und der Portioniereinrichtung angeordnet ist, zum Umsetzen der Platinenstapel von der Portioniereinrichtung in die Transportmagazine.
- Mit dieser Verpackungseinrichtung können die Flachteile bildenden Foliendeckel oder dergleichen vollautomatisch und ohne manuelle Berührung von der Stanzmaschine in die Magazine transportiert werden, wobei gleichzeitig auch ein stapelweises Portionieren mit genauer Anzahl von Flachteilen vorgenommen wird. Neben dem wesentlichen, hygienischen Vorteil bildet auch die zeitlich unabhängige, maschinelle Verfügbarkeit der automatisch arbeitenden Verpackungseinrichtung einen weiteren wesentlichen Vorteil, der unter anderem für den Arbeitsfluss von Bedeutung ist. Durch die vorgesehene Anordnung von Stanzmaschine und Portioniereinrichtung ist der Aufwand erheblich reduziert. Durch die wechselweise der Stanzmaschine oder einer Handling- und Transporteinrichtung zuordenbare Aufnahme für Platinenstapel kann die Portioniereinrichtung auch zur Übergabe von Platinenstapeln zu der Handling- und Transporteinrichtung verwendet werden. Mit dem zwischen die Matrize und die Aufnahme einführbaren Trennmesser zum Abteilen von Platinenstapeln mit vorgebbarer Anzahl von Flachteilen ist auf einfache Weise eine exakte Portionierung der Platinenstapel möglich, indem die Trennmesser zum Beispiel nach einer vorgebbaren Anzahl von Stanzungen in die Platinenzuführung eingreifen und damit den vorgesehenen Platinenstapel abteilen.
- Die Portioniereinrichtung kann zwei insbesondere gegenüberliegende Platinenstapel-Aufnahmen aufweisen, die gleichzeitig einerseits der Stanzmaschine und andererseits der Handling- und Transporteinrichtung zuordenbar sind. Während eine Aufnahme der Portioniereinrichtung von der Stanzmaschine mit Folien-Platinen befüllt wird, kann gleichzeitig ein portionierter Platinenstapel von der Handling- und Transporteinrichtung übernommen und einem Transportmagazin zugeführt werden, so dass insgesamt weniger Zeit für den Verpackungsvorgang erforderlich ist.
- Eine besonders vorteilhafte, bevorzugte Ausführungsform sieht vor, dass die Portioniereinrichtung als vierarmiger Drehstern mit in Drehrichtung um etwa 90° versetzt zueinander angeordneten Platinenstapel-Aufnahmen ausgebildet ist und dass die Platinenausgabe der Stanzmaschine und die in Übernahmeposition befindliche Handling- und Transporteinrichtung um etwa 90° zueinander versetzt angeordnet sind. Dadurch sind in Umlaufrichtung des Drehsternes nur kurze Schaltwege beim Weiterdrehen der Platinenstapel-Aufnahmen von der Platinenausgabe der Stanzmaschine zu der Entnahmestelle bei der Handling- und Transporteinrichtung vorhanden und dadurch entsprechend kürzere Wechselzeiten.
- Zweckmäßigerweise weist die Handling- und Transporteinrichtung wenigstens einen Greifer zum Erfassen von Platinenstapeln auf, der zumindest in Hubrichtung sowie in einer Querrichtung dazu positionierbar ist. Mit dem Greifer können die Platinenstapel aus den Aufnahmen der Portioniereinrichtung entnommen und den Transportmagazinen zugeführt werden.
- Zusätzliche Ausgestaltungen der Erfindung sind in den weiteren Unteransprüchen aufgeführt.
- Nachstehend ist die Erfindung mit ihren wesentlichen Einzelheiten anhand der Zeichnungen noch näher erläutert.
- Es zeigt:
- Fig. 1
- eine Seitenansicht einer Verpackungseinrichtung mit zugeordneter Stanzmaschine und
- Fig. 2
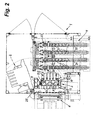
- eine Aufsicht der in Fig. 1 gezeigten Anordnung.
- Eine in den Figuren gezeigte Verpackungseinrichtung 1 weist im wesentlichen eine Portioniereinrichtung 2, eine Handling- und Transporteinrichtung 3 sowie eine Fördereinrichtung 4 zum Zufördern und Abfördern von Transportmagazinen 5 auf. Der Verpackungseinrichtung 1 und dabei insbesondere der Portioniereinrichtung 2 ist eine Stanzmaschine 6 zugeordnet, mittels der Folienplatinen aus einer Folienbahn 7 ausgestanzt und der Portioniereinrichtung 2 zugeführt werden. Mit der Verpackungseinrichtung 1 werden diese Folienplatinen mit einer vorgebbaren Anzahl von Platinen gestapelt und diese Stapel dann in die Transportmagazine 5 als Verpackungseinheiten eingefüllt. Dieser Verpackungsvorgang erfolgt automatisiert durch die erfindungsgemäße Verpackungseinrichtung 1.
- Von der Matrize 8 der Stanzmaschine 6 werden jeweils durch den Stanzvorgang die Folien-Platinen oder dergleichen Flachteile, Aufnahmen 9 der Portioniereinrichtung 2 zugeführt. Die Aufnahmen sind so bemessen, dass ein Stapel mit einer bestimmten Anzahl von Folien-Platinen, beispielsweise 1000 Stück pro Stapel, aufgenommen werden können.
- Im Ausführungsbeispiel ist die Portioniereinrichtung 2 als vierarmiger Drehstern 10 mit in Drehrichtung um etwa 90° versetzt zueinander angeordneten Platinenstapel-Aufnahmen 9 ausgebildet.
- Der Drehstern 10 ist um eine Achse 11 gemäß dem Pfeil Pf 1 in Fig. 1 drehbar, so dass die äußeren Öffnungen 12 der Platinenstapel-Aufnahmen 9 nacheinander in Fluchtrichtung zu der Matrizenöffnung der Stanzmaschine 6 positioniert und anschließend der um 90° dazu versetzt angeordneten Handling- und Transporteinrichtung 3 zugeordnet werden können.
- Wie gut in Fig. 2 erkennbar, weist jeder Arm 13 des Drehsternes 10 mehrere, im Ausführungsbeispiel fünf nebeneinander und vorzugsweise auch seitlich versetzt angeordnete Aufnahmen 9 auf. Die Folienbahn 7 ist so breit, dass gleichzeitig in einem Stanzvorgang entsprechend der Anzahl der Aufnahmen 9 Platinen ausgestanzt und den Aufnahmen 9 zugeführt werden können.
- Nachdem die Aufnahmen 9 eines Drehstern-Armes 13 mit Folien-Platinen in vorgebbarer Anzahl befüllt sind, wird der Drehstern 10 um 90° weitergedreht. Dazu wird zunächst der gesamte Drehstern soweit von der Matrize 8 abgerückt, dass eine freie Drehung möglich ist. Diese Ausrückbewegung erfolgt mit Hilfe eines Hubzylinders 14.
- Vor dem Abrücken des Drehsternes 10 von der Matrize 8 wird der in der jeweiligen Aufnahme 9 befindliche Platinenstapel von den in der Matrize 8 nachrückenden Platinen abgeteilt, indem zwischen Matrize 8 und den Öffnungen 12 der Aufnahmen 9 Trennmesser 16 mit Hilfe von Hubzylindern 17 eingefahren werden. Nach dem Einfahren der Trennmesser 16 werden die in den Matrizen 8 der Stanzmaschine 6 befindlichen Folien-Platinen zurückgehalten, bis sich der nachfolgende Drehstern-Arm 13 in Füllposition, d.h. fluchtend zu den Matrizenöffnungen befindet. In dieser Lage werden dann die Trennmesser wieder zurückgezogen, so dass die Aufnahmen 9 mit Folien-Platinen befüllt werden können.
- Befindet sich der Drehstern-Arm 13 mit den mit Platinen befüllten Aufnahmen 9 in Obenstellung bei der Handling- und Transporteinrichtung 3, so werden die in den Aufnahmen 9 befindlichen Platinenstapel nacheinander mit Hilfe eines Greifers 15 entnommen und in bereitgestellte Transportmagazine 5 umgesetzt.
- Die beiden gleichzeitig ablaufenden Arbeitsgänge, nämlich einerseits das Befüllen der der Stanzmaschine 6 zugeordneten Reihe von Aufnahmen 9 und andererseits das nacheinander erfolgende Entnehmen der Platinen aus den bei der Handling- und Transporteinrichtung 3 positionierten Aufnahmen 9 sind bezüglich der Taktzeit durch das parallele Befüllen und das serielle Entnehmen aneinander angepasst.
- Der Greifer 15 weist einen Klemmhalter 18 mit relativ zueinander verstellbaren Klemmbacken 19, 19a zur Beaufschlagung der Stirnseiten eines Platinenstapels auf. Wie gut in Fig. 2 erkennbar, sind bei den Platinenstapel-Aufnahmen 9 Seitenschlitze 20 vorgesehen, in die die Klemmbacken 19, 19a des Klemmhalters 18 ober- und unterhalb eines Platinenstapels eingreifen können. Durch Zusammenfahren der beiden Klemmbacken wird ein Platinenstapel ergriffen und aus der Aufnahme 9 herausgenommen.
- Zum Positionieren des Greifers 15 ist dieser mit Hilfe der Handling- und Transporteinrichtung 3 in drei Achsen bewegbar, so dass ein ergriffener Platinenstapel in ein bereitgestelltes leeres Transportmagazin 5 umgesetzt werden kann. Dies kann gegebenenfalls direkt erfolgen, d.h der Greifer übergibt ein Platinenstapel von einer Aufnahme 9 direkt in ein Transportmagazin 5.
- Es besteht aber auch die Möglichkeit, dass bei der in Fig. 2 gezeigten Anordnung einer Fördereinrichtung 4 mit zwei Zuförderbändern 21 und zwei parallel dazu verlaufenden Abförderbändern 22 eine Umsetzeinrichtung 23 vorgesehen ist, mittels der leere Transportmagazine 5 von den Zuförderbändern 21 aufgenommen, angehoben und nach dem Befüllen mit Folienstapeln durch den Greifer 15 auf die Abförderbänder 22 umgesetzt werden.
- In Fig. 1 ist noch eine Platinenstapel-Wendevorrichtung 24 rechts neben dem Greifer 15 erkennbar, mittels der die von dem Greifer aus den Aufnahmen 9 entnommenen Stapel in eine vorgesehene Lage gebracht und in dieser dann in die Transportmagazine 5 eingesetzt werden können. Dies kann erforderlich sein, wenn die Folien-Platinen einseitig bedruckt sind und dieser Bedruck eine bestimmte Ausrichtung und Lage relativ zu den Transportmagazinen 5 aufweisen muss.
- Für Wartungszwecke ist die komplette Portioniereinrichtung 2 um ein Schwenkgelenk 25 seitlich aufschwenkbar, wie dies gut in Fig. 2 erkennbar ist. In aufgeschwenkter Lage ist die Stanzmaschine 6 von der Matrizenseite gut zugänglich.
- Insgesamt ist der Aufwand bei der erfindungsgemäßen Verpackungseinrichtung 1 erheblich reduziert, da das Befüllen der Platinenstapel-Aufnahmen 9 durch die Stanzbewegung erfolgt und dabei auch gleich ein Portionieren vorgenommen wird, indem nach einer bestimmten Anzahl von Stanzvorgängen mit den Trennmessern 16 abgeteilt wird. Die Trennmesser 16 dienen dabei auch noch als Verschlusselemente für die Matrize beim Umsetzen der Stapel.
Claims (12)
- Verpackungseinrichtung zum stapelweisen Verpacken von Flachteilen, mit einer Stanzmaschine (6) zum Ausstanzen der Flachteile aus einer Folienbahn (7) und mit einer Portioniereinrichtung (2) zum Bilden von Flachteile-Stapeln, dadurch gekennzeichnet, dass die Portioniereinrichtung wenigstens eine wechselweise der Stanzmaschine (6) oder einer Handling- und Transporteinrichtung (3) zuordenbare Aufnahme (9) für Platinenstapel aufweist, dass die Stanzmaschine (6) wenigstens eine Matrizenöffnung hat, dass eine Aufnahme der Portioniereinrichtung (2) für gestanzte Flachteile in Fluchtrichtung zu der Matrizenöffnung positionierbar ist, dass die Zuführung der gestanzten Flachteile von der Matrize (8) in die Aufnahme (9) durch den Stanzvorgang erfolgt, dass ein zwischen die Matrize und die Aufnahme einführbares Trennmesser (16) zum Abteilen von Platinenstapeln mit vorgebbarer Anzahl von Flachteilen vorhanden ist, und dass die Handling- und Transporteinrichtung (3) zwischen bereitgestellten Transportmagazinen (5) und der Portioniereinrichtung (2) angeordnet ist, zum Umsetzen der Platinenstapel von der Portioniereinrichtung (2) in die Transportmagazine (5).
- Einrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Portioniereinrichtung (2) zwei insbesondere gegenüberliegende Platinenstapel-Aufnahmen (9) aufweist, die gleichzeitig einerseits der Stanzmaschine (6) und andererseits der Handling- und Transporteinrichtung (3) zuordenbar sind.
- Einrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Portioniereinrichtung (2) drehbar gelagert ist und mit ihren Platinenstapel-Aufnahmen (9) durch Drehung wahlweise der Stanzmaschine (6) oder der Handling- und Transporteinrichtung (3) zuordenbar ist.
- Einrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Portioniereinrichtung (2) jeweils mehrere nebeneinander, vorzugsweise seitlich versetzt angeordnete Aufnahmen (9) aufweist zur gleichzeitigen Befüllung mit Platinen von der Stanzmaschine und dass jeder Matrizenöffnung der Stanzmaschine (6) eine Aufnahme zugeordnet ist.
- Einrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Portioniereinrichtung (2) als vierarmiger Drehstern (10) mit in Drehrichtung um etwa 90°versetzt zueinander angeordneten Platinenstapel-Aufnahmen (9) ausgebildet ist und dass die Platinenausgabe der Stanzmaschine (6) und die in Übernahmeposition befindliche Handling- und Transporteinrichtung (3) um etwa 90° zueinander versetzt angeordnet sind.
- Einrichtung nach Anspruch 5, dadurch gekennzeichnet, dass die als Drehstern (10) ausgebildete Portioniereinrichtung (2) mit einer Ausrückvorrichtung zum Beabstanden des Drehsterns (10) von der Platinenausgabe der Stanzmaschine vor einer Weiterdrehung verbunden ist.
- Einrichtung nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass die Platinenausgabe der Stanzmaschine (6) an einer in horizontaler Lage befindlichen Aufnahme (9) und die Platinenstapel-Ausgabe der Portioniereinrichtung (2) in Übernahmeposition nach oben zur Handling- und Transporteinrichtung (3) weisend angeordnet ist.
- Einrichtung nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass die Handling- und Transporteinrichtung (3) wenigstens einen Greifer (15) zum Erfassen von Platinenstapeln aufweist, der zumindest in Hubrichtung sowie in einer Querrichtung dazu positionierbar ist.
- Einrichtung nach Anspruch 8, dadurch gekennzeichnet, dass der Greifer (15) nacheinander bei den Platinenstapel-Aufnahmen (9) der Portioniereinrichtung (2) positionierbar ist, dass der Greifer (15) einen Klemmhalter (18) mit relativ zueinander verstellbaren Klemmbacken (19,19a) zur Beaufschlagung der Stirnseiten eines Platinenstapels aufweist und dass bei jeder Aufnahme seitliche Eingreifschlitze (20) für den Klemmhalter vorgesehen sind.
- Einrichtung nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass eine Fördereinrichtung (4) zum Zufördern und Abfördern von insbesondere becherartigen Transportmagazinen (5) vorgesehen ist und dass vorzugsweise wenigstens ein Förderband (21,22) als Fördereinrichtung vorgesehen ist.
- Einrichtung nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass eine Umsetzeinrichtung (23) zum Aufnehmen leerer Transportmagazine (5) von einem Zuförderer (21), zum Positionieren der Transportmagazine in Befüllstellung und zum Absetzen der befüllten Transportmagazine auf einem Abförderer (22) vorgesehen ist.
- Einrichtung nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass im Transportweg zwischen den Platinenstapel-Aufnahmen (9) der Portioniereinrichtung (2) und den zu befüllenden Transportmagazinen (5) eine Platinenstapel-Wendevorrichtung (24) vorgesehen ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL04010276T PL1473234T3 (pl) | 2003-05-02 | 2004-04-30 | Maszyna pakująca do stosów płaskich elementów |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10319707A DE10319707B3 (de) | 2003-05-02 | 2003-05-02 | Verpackungseinrichtung |
| DE10319707 | 2003-05-02 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1473234A1 EP1473234A1 (de) | 2004-11-03 |
| EP1473234B1 true EP1473234B1 (de) | 2007-08-15 |
Family
ID=32981197
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04010276A Expired - Lifetime EP1473234B1 (de) | 2003-05-02 | 2004-04-30 | Verpackungseinrichtung für Stapel von Flachteilen |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1473234B1 (de) |
| AT (1) | ATE370068T1 (de) |
| DE (2) | DE10319707B3 (de) |
| PL (1) | PL1473234T3 (de) |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1108550B (de) * | 1960-05-27 | 1961-06-08 | Guenter Behrens | Vorrichtung zum Ausstanzen von Etikettenrohlingen |
| CH521265A (de) * | 1970-01-05 | 1972-05-31 | Sig Schweiz Industrieges | Einrichtung zum Aufeinanderstapeln von flachen Gegenständen verschiedener Sorten, z.B. von Biskuits |
| EP0744345A1 (de) * | 1995-05-24 | 1996-11-27 | Marcel Grab | Verfahren und Anlage zur Erstellung einer Packungseinheit sowie nach dem Verfahren bzw. in der Anlage erstellbare Packungseinheit |
| DE29708542U1 (de) * | 1997-05-14 | 1997-07-10 | MEC Maschinenbau Entwicklung Consulting GmbH, 52477 Alsdorf | Einrichtung zum Verpacken von Versandtaschen |
| EP1179476B1 (de) * | 2000-03-29 | 2003-10-01 | SIG Pack Systems AG | Vorrichtung zum Befüllen von rohrförmigen Behältern mit einem Stapel von scheibenförmigen Produkten, insbesondere Kartoffelchips |
| DE10026497A1 (de) * | 2000-05-27 | 2001-11-29 | Bosch Gmbh Robert | Vorrichtung zum Zuführen von Blisterstreifen zu einer Kartoniermaschine |
| NL1018012C2 (nl) * | 2001-05-07 | 2002-11-19 | Ebm Techniek Bv | Inrichting voor het produceren van in een verpakking gestapelde, gestanste voorwerpen. |
-
2003
- 2003-05-02 DE DE10319707A patent/DE10319707B3/de not_active Expired - Lifetime
-
2004
- 2004-04-30 PL PL04010276T patent/PL1473234T3/pl unknown
- 2004-04-30 DE DE502004004613T patent/DE502004004613D1/de not_active Expired - Fee Related
- 2004-04-30 AT AT04010276T patent/ATE370068T1/de not_active IP Right Cessation
- 2004-04-30 EP EP04010276A patent/EP1473234B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE502004004613D1 (de) | 2007-09-27 |
| ATE370068T1 (de) | 2007-09-15 |
| PL1473234T3 (pl) | 2008-01-31 |
| EP1473234A1 (de) | 2004-11-03 |
| DE10319707B3 (de) | 2004-11-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69508855T2 (de) | Vorrichtung und Verfahren zum Sterilisieren und Verpacken von Blisterpackungen in Schachteln | |
| DE69606223T2 (de) | Vorrichtung und Verfahren zum Sterilisieren und Sekundärverpacken von geordneten Gruppen von Blisterverpackungen in Kartons | |
| EP1075924B1 (de) | Verfahren zum Stapeln von Behältern aus thermoplastischem Kunststoff und Vorrichtung zur Durchführung des Verfahrens | |
| EP0444547B1 (de) | Verfahren und Vorrichtung zum Fördern von Banderolen zwecks Übergabe an Packungen | |
| DE69029000T2 (de) | Vorrichtung und Verfahren zum Zusammenstellen von blattförmigem Material | |
| WO2002100747A1 (de) | Übergabevorrichtung und -verfahren für folienbeutel | |
| EP1713693B1 (de) | Verfahren und vorrichtung zum überführen von produkten aus einem vorratsgefäss in die näpfe einer folie | |
| EP3109018B1 (de) | Tiefziehverpackungsmaschine mit komplettschnittstation und entsprechendes verfahren | |
| DE4306996A1 (de) | Verfahren und Vorrichtung zum Herstellen einer Blister-Karton-Packung | |
| EP0607626B1 (de) | Verfahren und Vorrichtung zur Handhabung von Zuschnitt-Stapeln mit Banderole | |
| DE19962302A1 (de) | Verfahren und Vorrichtung zum Verpacken von flachen Gegenständen | |
| DE2700061A1 (de) | Schnellstapler | |
| EP2955116B1 (de) | Vorrichtung und Verfahren zum Zuführen von Produkten in Näpfe von Blisterstreifen | |
| DE19917436C2 (de) | Vorrichtung zum Übergeben einer Blisterpackung | |
| DE10319707B3 (de) | Verpackungseinrichtung | |
| DE878019C (de) | Maschine zum Verpacken von Flaschen und aehnlichen Gegenstaenden | |
| EP1075923B1 (de) | Verfahren zum Stapeln von Behältern aus thermoplastischem Kunststoff und Vorrichtung zur Durchführung des Verfahrens | |
| DE2643600C2 (de) | Vorrichtung zur vollautomatischen Herstellung von Sammelpackungen, sogenannten Stangenpackungen, aus einzeln verpackten Süßwarenteilen | |
| EP1871672B1 (de) | Verfahren und system zur behandlung flexibler beutel | |
| EP1125717A2 (de) | Verfahren zum Stapeln von Behältern aus thermoplastischem Kunststoff und Vorrichtung zur Durchführung des Verfahrens | |
| EP0392478A1 (de) | Vorrichtung zur Abpackung von gruppierten Einzelpackungen | |
| DE102011118533A1 (de) | Schalenverschließmaschinen mit zwei Siegelstationen | |
| DE102005047448A1 (de) | Entblisterungsmaschine | |
| EP3492238B1 (de) | Thermoformautomat | |
| EP1639895B1 (de) | Doppel-Waffelstanzautomat und Verfahren zum Schneiden/Stanzen von Waffeln |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20041118 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AXX | Extension fees paid |
Extension state: HR Payment date: 20041118 Extension state: LV Payment date: 20041118 Extension state: MK Payment date: 20041118 Extension state: AL Payment date: 20041118 Extension state: LT Payment date: 20041118 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502004004613 Country of ref document: DE Date of ref document: 20070927 Kind code of ref document: P |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20070815 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071126 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071115 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20070815 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080115 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20080325 Year of fee payment: 5 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071115 |
|
| 26N | No opposition filed |
Effective date: 20080516 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20080403 Year of fee payment: 5 Ref country code: DE Payment date: 20080602 Year of fee payment: 5 |
|
| BERE | Be: lapsed |
Owner name: ALCAN TECHNOLOGY & MANAGEMENT AG Effective date: 20080430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20080417 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20091231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091103 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091222 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080216 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: LAPE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070815 Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |