EP1430202B1 - Aktuator zur betätigung eines hubventils - Google Patents
Aktuator zur betätigung eines hubventils Download PDFInfo
- Publication number
- EP1430202B1 EP1430202B1 EP02797987A EP02797987A EP1430202B1 EP 1430202 B1 EP1430202 B1 EP 1430202B1 EP 02797987 A EP02797987 A EP 02797987A EP 02797987 A EP02797987 A EP 02797987A EP 1430202 B1 EP1430202 B1 EP 1430202B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- target ring
- actuator according
- tappet
- ring
- target
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000463 material Substances 0.000 claims description 15
- 230000005291 magnetic effect Effects 0.000 claims description 13
- 229910045601 alloy Inorganic materials 0.000 claims description 10
- 239000000956 alloy Substances 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 9
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 claims description 8
- 229910052710 silicon Inorganic materials 0.000 claims description 8
- 239000010703 silicon Substances 0.000 claims description 8
- 238000002485 combustion reaction Methods 0.000 claims description 7
- 229910000640 Fe alloy Inorganic materials 0.000 claims description 6
- 229910001030 Iron–nickel alloy Inorganic materials 0.000 claims description 6
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 6
- 239000004033 plastic Substances 0.000 claims description 6
- 229920003023 plastic Polymers 0.000 claims description 6
- 238000007373 indentation Methods 0.000 claims description 4
- 230000006698 induction Effects 0.000 claims description 4
- 230000008569 process Effects 0.000 claims description 4
- 238000005096 rolling process Methods 0.000 claims description 4
- 230000005294 ferromagnetic effect Effects 0.000 claims description 3
- 238000004898 kneading Methods 0.000 claims description 3
- 229910052759 nickel Inorganic materials 0.000 claims description 3
- 238000005476 soldering Methods 0.000 claims description 3
- 238000003466 welding Methods 0.000 claims description 3
- 230000000295 complement effect Effects 0.000 claims description 2
- 230000006835 compression Effects 0.000 claims description 2
- 238000007906 compression Methods 0.000 claims description 2
- 230000004907 flux Effects 0.000 claims description 2
- 230000001133 acceleration Effects 0.000 claims 1
- 238000010992 reflux Methods 0.000 claims 1
- 230000008901 benefit Effects 0.000 description 6
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 5
- 229910052802 copper Inorganic materials 0.000 description 5
- 239000010949 copper Substances 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000035699 permeability Effects 0.000 description 4
- 238000000137 annealing Methods 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N iron Substances [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 238000004026 adhesive bonding Methods 0.000 description 2
- 239000011324 bead Substances 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 230000001939 inductive effect Effects 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 241000826860 Trapezium Species 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000004918 carbon fiber reinforced polymer Substances 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 230000005284 excitation Effects 0.000 description 1
- 239000011152 fibreglass Substances 0.000 description 1
- 238000000227 grinding Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 239000012811 non-conductive material Substances 0.000 description 1
- 238000009417 prefabrication Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000007669 thermal treatment Methods 0.000 description 1
- 238000011282 treatment Methods 0.000 description 1
Images



Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L3/00—Lift-valve, i.e. cut-off apparatus with closure members having at least a component of their opening and closing motion perpendicular to the closing faces; Parts or accessories thereof
- F01L3/08—Valves guides; Sealing of valve stem, e.g. sealing by lubricant
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L9/00—Valve-gear or valve arrangements actuated non-mechanically
- F01L9/20—Valve-gear or valve arrangements actuated non-mechanically by electric means
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L2303/00—Manufacturing of components used in valve arrangements
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T137/00—Fluid handling
- Y10T137/8158—With indicator, register, recorder, alarm or inspection means
- Y10T137/8225—Position or extent of motion indicator
- Y10T137/8242—Electrical
Definitions
- the target ring is a simple slotted ring, it is preferably elastically expandable so far that it can be slid onto the ram from the outside.
- the plunger can in this context, for example, have a circumferential groove for receiving the Targetrings. Axially or radially from the outside is then the Targetring expanded and postponed to then lock into the circumferential groove.
- the ring is designed so that the gap is barely present after the engagement of the ring in the groove.
- the Targetring preferably consists of a Fc alloy with a silicon content of 1 - 5%, more preferably, the silicon content is 3%.
- such alloys are easy to process and, on the other hand, permit higher working temperatures than e.g. NiFe alloys. Since their Curie temperature is around 750 ° C, continuous use temperatures of up to 200 ° C are possible.
- the use of target rings made of such an alloy allows sensor systems with extremely temperature-stable characteristics with only minor deviations at high temperatures. Due to the low permeabilities and the high coercive field strength sensor systems with such Targetringen are also less sensitive to electromagnetic interference fields, as they occur in the environment of internal combustion engines as sensor systems with targets of a NiFe alloy or copper.
- the invention provides an actuator with a more sensitive sensor / target system, by means of which the signal quality and the accuracy of the position determination can be significantly increased.
- the production of the target is cheap and its attachment to the plunger easy and reliable.
- the variations in the material properties of the target can be reduced because the target is not thermally applied in a groove and thus does not change its material properties, but by a prefabricated target is attached to the plunger, without being subjected to extreme temperature stresses.
- the target ring 26 is a simple slotted Ring with such elasticity that it can be pushed axially or radially on the outer periphery of the plunger 20 and engages in the circumferential groove.
- the dimensions and the geometry of the target ring 26 should be matched to the circumferential groove on the plunger 20 and thus the outer circumference, that the slot 32 after attachment to the plunger little or no longer exists.
- the target ring 26 is attached without play on the plunger, which also applies to the other embodiments.
- the target ring is glued on the inside with the bottom of the circumferential groove.
- the target ring 26 consists of two ring segments 34, 36, which are simply inserted radially from the outside onto the ram, more precisely into the circumferential groove which forms part of the circumference.
- the segments, more precisely cylindrical half-shells, 36 and 38 can also be fastened to one another or in the circumferential groove by welding, soldering or gluing or by the forming methods explained later.
- it is important that the dimensions of the segments 36, 38 are exactly matched to the circumferential groove, so that as possible radially and circumferentially between the segments 36, 38 no gap or shock occurs. Rather, the segments 36, 38 play without play on the shaft.
- the volume of the target ring 26 is designed to be slightly larger than the volume of the circumferential groove 60 so that, as shown in Figure 4b , In the fully depressed state about material of the Targetrings 26 protrudes radially.
- the plunger 20 together with target ring is then externally ground, until a cylindrical outer surface is formed and no more impact between target ring 26 and outer periphery 62 of the plunger is present.
- the plunger has a rechteckig rectangular groove 60 with the groove on both axial sides radially projecting annular beads 64, which are generated either during prefabrication, eg turning the plunger 20 or by subsequent forming.
- the target ring 26 has a trapezoidal shape in cross section in this embodiment, with the longer base side of the trapezoid forming the inside of the target ring.
- annular beads 64 thus migrate axially to the target ring 26, and in the deformed state the target ring 26 is received without gaps in the annular groove 60 (FIG. 5b). Subsequently, the outer side 62 of the plunger 20 together with the target ring, as explained in Figure 4c, ground (see also Figure 5c).
- the target ring 26 and the circumferential groove 60 have a rectangular cross-sectional shape, wherein in the inserted state, which is shown in Figure 6a, a slight axial clearance between the target ring 26 and the side walls of the circumferential groove 60 is present.
- the plunger is deformed by, for example, rollers so that grooves 70 are formed and the material of the plunger 20 has been pressed in the direction of the target ring 26 in order to clamp it and at the same time to positively engage in the circumferential groove 60 lock.
- the plunger 20 is deformed in this embodiment, however, not only the plunger 20, but also the target ring 26 is deformed.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Valve Device For Special Equipments (AREA)
- Magnetically Actuated Valves (AREA)
Description
- Die Erfindung betrifft einen Aktuator zur Betätigung eines nockenwellenlos angetriebenen Hubventils einer Brennkraftmaschine, mit einem oszillierend bewegten, mit dem Hubventil gekoppelten Stößel.
- Häufig sind die nockenwellenlosen Ventiltriebe elektromagnetische Aktuatoren. Damit der Stößel exakt positioniert werden kann, ist es erforderlich, seine Lage möglichst exakt zu bestimmen. Hierzu werden sogenannte Targets an Stößeln vorgesehen, deren Lage mittels entsprechend ausgelegter Sensoren bestimmt werden kann. Bislang werden hauptsächlich sogenannte Kupfertargets verwendet. Dazu wird eine Nut im Stößel mit Kupfer ausgefüllt. Anschließend wird der Stößel üblicherweise außenseitig bearbeitet, damit der mit Kupfer ausgefüllte Bereich absatzlos in die angrenzende Außenfläche des Stößels übergeht, siehe zum Beispiel
EP 0 915 319 A . - Die Erfindung schafft einen Aktuator, der es erlaubt, mit empfindlicheren Sensoren zu arbeiten, so daß eine verbesserte Signalqualität erreicht wird. Diese Verbesserung ist ohne eine wesentliche Steigerung des Herstellungsaufwandes möglich.
- Dies wird bei einem Aktuator der eingangs genannten Art dadurch erreicht, daß auf dem Außenumfang des Stößels ein wenigstens einfach geschlitzter, als separates, vorgefertigtes Teil ausgebildeter Targetring befestigt ist, der aus einem Werkstoff auf Fe-Basis oder aus einem ferritischen Werkstoff besteht. Durch einen Targetring, der auf Fe-Basis oder aus einem ferritischen Werkstoff besteht, kann ein Sensor, der mit niedrigeren Frequenzen als bei einem Target aus Kupfer arbeitet, verwendet werden. Gesteigert werden kann die Signalqualität zusätzlich dadurch, daß der Targetring, aus einem separaten, vorgefertigten Teil besteht. Das bedeutet, der Targetring wird beim und nach dem Anbringen an dem Stößel nicht mehr thermisch so stark belastet, wie das beispielsweise beim schmelzenden Auftragen der Fall wäre, bei dem der Umwandlungsprozeß im Werkstoff des Targetrings auftreten würden, der seine magnetischen Eigenschaften ändern würde. Indem der Targetring wenigstens einfach geschlitzt ist, ist es möglich, ihn von außen auf den Stößel aufzusetzen, ohne daß es eines zusätzlichen Befestigungsteiles bedarf. Neben der gesteigerten Signalqualität wird eine deutlich einfachere Herstellung und wesentlich bessere Positionserkennung erreicht.
- Vorzugsweise ist in dem Aktuator ein mit niedriger Frequenz arbeitender Induktionssensor vorgesehen, der die Lage des Targetrings und damit des Stößels erfaßt. Bei einem Induktionssensor kommen die Vorteile der Erfindung besonders zur Geltung. Die bisherigen, auf Wirbelstrombasis arbeitenden Sensoren haben eine Anregungsfrequenz zwischen 100 kHz bis 2 MHz. Werden die Bauform und die Abmessungen beibehalten und wird zu niedrigen Frequenzen (10-50 kHz) übergangen, arbeitet das Wirbelstromprinzip nicht mehr effektiv genug. Insbesondere das Signal-Rausch-Verhältnis verschlechtert sich enorm. Würde man ein weichmagnetisches Target aus einer NiFe Legierung einsetzen, das eine hohe Permeabilität aufweist, würden Störfelder, z.B. das Erdmagnetfeld, Permeabilitätsänderungen verursachen, die eine aufwendige Abschirmung notwendig machten. Die Kombination eines Induktionssensors mit einem weichmagnetischen Target, insbesondere aus einer Fe-Legierung mit etwa 3% Silizium, ermöglicht den Einsatz hoher Anwendungstemperaturen, schafft fertigungstechnische Vorteile und schafft ein Sensorsystem mit einer äußerst temperaturstabilen Kennlinie. Ferner sind solche induktiven Sensorsysteme von Aktuatoren aufgrund der geringen Permeabilitäten und höheren Koerzitivfeldstärken unempfindlicher gegenüber elektromagnetischen Störfeldern, wie sie im Umfeld von Brennkraftmaschinen ständig auftreten.
- Wenn der Targetring ein einfach geschlitzter Ring ist, ist er vorzugsweise elastisch soweit aufweitbar, daß er von außen auf den Stößel aufgeschoben werden kann. Der Stößel kann in diesem Zusammenhang beispielsweise eine Umfangsnut zur Aufnahme des Targetrings haben. Axial oder radial von außen wird dann der Targetring aufgeweitet und aufgeschoben, um anschließend in die Umfangsnut einzurasten. Der Ring ist so ausgelegt, daß der Spalt nach dem Einrasten des Ringes in die Nut kaum noch vorhanden ist.
- Eine andere Möglichkeit, den Targetring auszubilden, besteht darin, ihn aus zwei oder mehr aneinandergrenzenden Ringsegmenten, vorzugsweise Kreisringsegmenten, zusammenzusetzen, die ebenfalls separate, vorgefertigte Teile bilden. Diese Ausführungsform bietet den Vorteil, daß der Targetring nicht beim Befestigen elastisch verformt werden muß, sondern daß die Segmente von radial außerhalb des Sitzes am Stößel einfach in die Umfangsnut eingelegt werden.
- Der Targetring sollte spiel- und spaltfrei am Stößel befestigt sein. Die Befestigung des Targetrings kann dabei beispielsweise durch plastisches Verformen des Stößels an einem dem Targetring angrenzenden Bereich und/oder durch plastisches Verformen des Targetrings erfolgen, so daß der Targetring unlösbar (d.h., nur durch Zerstörung lösbar) am Stößel gehaltert ist.
- Dieses plastische Umformen ist beispielsweise ein Prägen, Kneten, Walzen oder Drücken. Der Targetring wird durch dieses Umformen geklemmt, vorzugsweise kann aber auch eine formschlüssige Verbindung entstehen.
- Alternativ könnte der Targetring auch durch Löten, Schweißen oder Kleben am Stößel befestigt sein.
- Um eine möglichst optimale Positionierung und Lagefixierung des Targetrings auf dem Stößel zu erreichen, ist gemäß einer Ausführungsform vorgesehen, daß der Targetring, im Längsschnitt gesehen, eine Innenseite hat, die wenigstens einen radial nach innen ragenden Fortsatz und/oder wenigstens eine Einbuchtung hat. Dieser Fortsatz oder diese Einbuchtung können einen Formschluß in Umfangsrichtung und/oder einen Formschluß in axialer Richtung herbeiführen. Dabei sollte der Stößel eine auf die Geometrie des Targetrings abgestimmte Umfangsnut zur Aufnahme des Targetrings haben.
- Eine andere Möglichkeit, einen Formschluß zu erreichen, besteht darin, dem Targetring, im Längsschnitt gesehen, eine Trapezquerschnittsform zu geben. Die längere Grundseite des Trapezes sollte dabei die Innenseite bilden.
- Vorzugsweise ist der Aktuator ein elektromagnetischer Aktuator mit einer oder zwei Spulen. Der Stößel bildet den Ankerschaft. Dieser betätigt den Ventilschaft und ist mit dem Ventilschaft gekoppelt oder gegebenenfalls sogar einstükkig verbunden.
- Der Targetring besteht bevorzugt aus einer Fc-Legierung mit einem Siliziumanteil von 1 - 5 %, besonders bevorzugt beträgt der Siliziumanteil 3 %. Derartige Legierungen lassen sich zum einen gut verarbeiten und ermöglichen zum anderen höhere Arbeitstemperaturen als z.B. NiFe-Legierungen. Da ihre Curie-Temperatur bei ca. 750°C liegt, sind Dauereinsatztemperaturen von bis zu 200°C möglich. Die Verwendung von Targetringen aus einer solchen Legierung ermöglicht Sensorsysteme mit äußerst temperaturstabilen Kennlinien mit nur geringen Abweichungen bei hohen Temperaturen. Aufgrund der geringen Permeabilitäten und der hohen Koerzitivfeldstärke sind Sensorsysteme mit solchen Targetringen auch unempfindlicher gegenüber elektromagnetischen Störfeldern, wie sie im Umfeld von Brennkraftmaschinen auftreten als Sensorsysteme mit Targets aus einer NiFe-Legierung oder aus Kupfer. Der Targetring aus einer Fe-Legierung mit einem Siliziumanteil von 1-5%, insbesondere etwa 3 %, und ein mit einem solchen Targetring ausgestattete Aktuator sind unabhängig von Anspruch 1 sehr vorteilhaft und stellen für sich wesentliche Neuerungen gegenüber dem Stand der Technik dar, so daß auch ein ungeschlitzter Targetring und ein Aktuator mit einem ungeschlitzten Targetring aus dieser Legierung die gerade erwähnten Vorteile hätten.
- In einer bevorzugten Ausführungsform umfaßt der Sensor eine äußere Hülse aus einem ferromagnetischen oder ferritischen Material wie z.B. einer NiFe-Legierung mit einem Nickelanteil von 72 - 83%. Die Hülse dient zum einen der magnetischen Rückflußleitung und zum anderen als Abschirmung gegenüber externen Störfeldern.
- Die Erfindung schafft, zusammenfassend gesagt, einen Aktuator mit empfindlicherem Sensor/Target-System, durch das die Signalqualität und die Genauigkeit der Positionsbestimmung deutlich gesteigert werden kann. Darüber hinaus ist die Herstellung des Targets günstig und seine Befestigung am Stößel einfach und zuverlässig. Auch die Schwankungen der Materialeigenschaften des Targets können reduziert werden, da das Target nicht in einer Nut thermisch aufgetragen wird und damit seine Materialeigenschaften nicht ändert, sondern indem ein vorgefertigtes Target am Stößel angebracht wird, ohne daß es dabei extremen Temperaturbelastungen unterworfen wird.
- Weitere Merkmale und Vorteile der Erfindung ergeben sich aus der nachfolgenden Beschreibung und aus den nachfolgenden Zeichnungen, auf die Bezug genommen wird.
-
- Figur 1 zeigt eine Längsschnittansicht durch einen in einer Brennkraftmaschine eingebauten nockenwellenlosen, elektromagnetischen Aktuator zur Betätigung des Hubventils der Brennkraftmaschine.
- Figuren 2a bis 2c zeigen verschiedene Ausführungsformen des beim erfindungsgemäßen Aktuator einsetzbaren Targetrings.
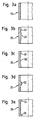
- Figuren 3a bis 3e zeigen Längsschnitte durch bei der Erfindung verwendbare Targetringe gemäß dreier verschiedener Ausführungsformen.
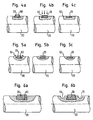
- Figuren 4a bis 4c zeigen aufeinanderfolgende Verfahrensschritte der Anbringung eines Targets auf dem Stößel beim erfindungsgemäßen Aktuator.
- Figuren 5a bis 5c zeigen aufeinanderfolgende Verfahrensschritte einer anderen Befestigung eines Targets auf dem Stößel beim erfindungsgemäßen Aktuator.
- Figuren 6a und 6b zeigen aufeinanderfolgende Verfahrensschritte noch einer anderen Befestigung eines Targets an einem Stößel beim erfindungsgemäßen Aktuator.
- Figur 7 zeigt eine Längsschnittansicht eines Sensors zur Erfassung der Position des Targets bei einem erfindungsgemäßen Aktuator.
- In Figur 1 ist eine Brennkraftmaschine 10 im Bereich des Zylinderkopfes dargestellt, bei der das Hubventil 12 durch einen nockenwellenlosen Ventiltrieb in Form eines elektromagnetischen Aktuators 14 betätigt wird. Der Aktuator 14 umfaßt zwei Elektromagnete 16, 18, durch die sich ein Anker oder, allgemeiner gesagt, ein Stößel 20 erstreckt, der an seinem unteren Ende mit dem Ventilschaft 22 verbunden ist, so daß die axiale, oszillierende Bewegung des Stößels 20 unmittelbar eine entsprechende Bewegung des Hubventils 12 hervorruft. Die Axialbewegung des Stößels 20 soll weggesteuert erfolgen, weshalb die Lage des Stößels möglichst exakt und schnell ermittelt werden muß. Ein den Stößel umgebender induktiv und bei niedrigen Frequenzen arbeitender Sensor 24 ist für die Positionsbestimmung des Stößels 20 vorgesehen. Radial einwärts des Sensors 24 ist ein Targetring 26 in einer Umfangsnut im Stößel 20 spiel- und spaltfrei befestigt. Der Sensor 24 bestimmt die Lage des Targetrings 26 und damit des Stößels 20 und des Hubventils 22.
- Der Targetring 26 ist aus einem Werkstoff auf Fe-Basis oder einem ferritischen Werkstoff hergestellt. Der Targetring 26 gemäß sämtlicher gezeigten Ausführungsformen ist gemäß einer bevorzugten Ausführungsform ein dünnwandiger, weichmagnetischer Ring aus einer Eisenlegierung mit einem Siliziumanteil von ca. 3%. Bei der in Figur 1 gezeigten wie auch bei allen anderen Ausführungsformen ist der Targetring ein separates, vorgefertigtes Teil, das am Stößel befestigt wird. Der Stößel 20 ist vorzugsweise eine nichtmagnetische Stahlstange.
- In Figur 1 ist noch zu erkennen, daß das Hubventil 12 durch eine an einem Federteller 28, welcher am Ventilschaft 22 befestigt ist, angreifende Druckfeder 30 in die gezeigte Schließstellung gedrückt wird.
- Es bestehen verschiedenste Möglichkeiten, den Targetring 26 auszubilden. Gemäß der Ausführungsform nach Figur 2a ist der Targetring 26 ein einfach geschlitzter Ring mit einer solchen Elastizität, daß er axial oder radial auf den Außenumfang des Stößels 20 geschoben werden kann und in die Umfangsnut einrastet.
- Bei der Ausführungsform nach Figur 2a sollten die Abmessungen und die Geometrie des Targetrings 26 so auf die Umfangsnut am Stößel 20 und damit den Außenumfang abgestimmt sein, daß der Schlitz 32 nach dem Befestigen am Stößel gering oder überhaupt nicht mehr vorhanden ist. Auf jeden Fall ist der Targetring 26 spielfrei am Stößel befestigt, was auch für die übrigen Ausführungsformen gilt Zusätzlich könnte noch vorgesehen sein, daß der Targetring innenseitig mit dem Grund der Umfangsnut verklebt ist.
- Bei der Ausführungsform nach Figur 2b besteht der Targetring 26 aus zwei Ringsegmenten 34, 36, die einfach von radial außen auf den Stößel, genauer gesagt in die den Außenumfang abschnittsweise bildende Umfangsnut eingesetzt werden. Die Segmente, genauer gesagt Zylinderhalbschalen, 36 und 38 können aneinander oder in der Umfangsnut auch durch Schweißen, Löten oder Kleben befestigt sein oder durch die später noch erläuterten Umformverfahren. Auch bei dieser Ausführungsform ist es wichtig, daß die Abmessungen der Segmente 36, 38 exakt auf die der Umfangsnut abgestimmt sind, so daß möglichst radial und umfangsmäßig zwischen den Segmenten 36, 38 kein Spalt oder Stoß auftritt. Vielmehr sollten sich die Segmente 36, 38 spielfrei an den Schaft anlegen.
- Gleiches gilt auch für die Ausführungsform nach Figur 2c, bei der drei Segmente 40 bis 44 vorgesehen sind.
- Der Targetring 26 kann, wie in Figur 3a dargestellt, kreiszylindrisch sein.
- Bei der Ausführungsform nach Figur 3b ragt ein konvexer, umlaufender Fortsatz auf der Innenseite 46 radial einwärts, wogegen bei der Ausführungsform nach Figur 3c auf der Innenseite 46 eine umlaufende Einbuchtung vorgesehen ist, die Innenseite 46 also konkav ausgeführt ist. Gemäß Figur 3d ragt ein im Querschnitt rechteckiger Fortsatz 52 und gemäß Figur 3e ragen zwei entsprechende Fortsätze 54, 56 radial einwärts. Durch diese Formgebung soll eine bessere Verbindung mit dem Stößel erreicht werden, dessen Nut eine der Geometrie der Innenseite 46 entsprechende komplementäre Form haben sollte.
- In den Figuren 4a bis 4c ist dargestellt, daß die Umfangsnut 60 im Ursprungszustand eine trapezförmige Gestalt hat, ähnlich einer Schwalbenschwanzführung. In die Umfangsnut 60 wird ein im Querschnitt rechteckiger Targetring 26, der ein- oder mehrfach geschlitzt sein kann, eingelegt. Anschließend wird der Targetring 26 auf seiner Außenfläche durch z.B. Walzen oder Drücken plastisch verformt und so in die Umfangsnut eingedrückt, daß er diese komplett ausfüllt. Damit sichergestellt ist, daß bei dieser Umformung auch tatsächlich die Umfangsnut 60 komplett ausgefüllt wird und der Targetring 26 formschlüssig in ihr aufgenommen ist, ist das Volumen des Targetrings 26 etwas größer ausgelegt als das Volumen der Umfangsnut 60, so daß, wie in Figur 4b gezeigt, im vollständig eingedrückten Zustand noch etwa Material des Targetrings 26 radial vorsteht. Der Stößel 20 samt Targetring wird anschließend außenseitig überschliffen, bis eine zylindrische Außenoberfläche entsteht und kein Stoß mehr zwischen Targetring 26 und Außenumfang 62 des Stößels vorhanden ist.
- Bei der in Figur 5a dargestellten Ausführungsform hat der Stößel eine rechtekkige Umfangsnut 60 mit seitlich der Nut an beiden axialen Seiten radial vorstehenden Ringwülsten 64, die entweder beim Vorfertigen, z.B. Drehen des Stößels 20 erzeugt werden oder durch anschließendes Umformen. Der Targetring 26 hat bei dieser Ausführungsform im Querschnitt eine trapezförmige Gestalt, wobei die längere Grundseite des Trapezes die Innenseite des Targetrings bildet. Nach dem Einsetzen des Targetrings oder der Segmente, die den Targetring bilden, wird das Material des Stößels angrenzend an die Umfangsnut 60 plastisch verformt, z.B. durch Kneten, Walzen, Drücken oder andere plastische Umformverfahren. Die Ringwülste 64 wandern so axial zum Targetring 26, und im umgeformten Zustand ist der Targetring 26 spaltfrei in der Ringnut 60 aufgenommen (Figur 5b). Anschließend wird die Außenseite 62 des Stößels 20 samt Targetring, wie bei Figur 4c erläutert, überschliffen (siehe auch Figur 5c).
- Bei der Ausführungsform nach Figur 6a haben der Targetring 26 und die Umfangsnut 60 eine rechteckige Querschnittsform, wobei im eingesetzten Zustand, der in Figur 6a dargestellt ist, ein geringes axiales Spiel zwischen Targetring 26 und den Seitenwänden der Umfangsnut 60 vorhanden ist. Anschließend wird in Bereichen des Stößels unmittelbar an den Targetring 26 angrenzend der Stößel durch beispielsweise Walzen so umgeformt, daß Nuten 70 entstehen und das Material des Stößels 20 in Richtung zum Targetring 26 gedrückt wurde, um diesen zu klemmen und gleichzeitig formschlüssig in der Umfangsnut 60 zu arretieren. Bei dieser Ausführungsform wird aber nicht nur der Stößel 20, sondern auch der Targetring 26 verformt.
- Figur 7 zeigt ein Ausführungsbeispiel eines bei allen Ausführungsformen einsetzbaren Sensors 24 zur Erfassung der Position des Targetrings 26. Der Sensor 24 umfaßt zwei erste, in Reihe geschaltete, nebeneinander angeordnete, innere Spulen 100, die von zwei zweiten, äußeren Spulen 110 flankiert sind. Die beiden äußeren Spulen 110 sind in Reihe mit den inneren Spulen 100 geschaltet und dienen der Kompensation von Randeffekten der Sensorspulen. Als Signalabgriff dient der Mittelabgriff der beiden ersten Spulen 100, so daß eine induktive Halbbrücke vorliegt.
- Die Spulen 100, 110 sind auf einem Spulenkörper 120 angeordnet, der aus einem nichtleitenden Material besteht, vorzugsweise aus Kunststoff oder Keramik, z.B. aus einem glas- und/oder kohlefaserverstärkten Kunststoff. Ein derartiger Spulenkörper 120 ist auch hohen Einsatztemperaturen gewachsen und kann außerdem preisgünstig in hohen Stückzahlen im Spritzguß gefertigt werden.
- Um die Spulen 100, 110 herum erstreckt sich eine Hülse 130 aus ferromagnetischem oder ferritischem Material, bevorzugt aus einer NiFe-Legierung mit einem Nickelanteil von 72 - 83%. Die Hülse dient zur magnetischen Rückflußleitung indem sie die aus dem Spulensystem 100, 110, 120 austretenden magnetischen Felder bündelt, so daß der unvermeidliche Streufluß minimiert wird. Außerdem fungiert sie als Abschirmung gegenüber Störfeldern.
- Durch die Spulen 100, 110 erstreckt sich der Stößel 20. der den Targetring 26 trägt. Der Targetring 26 ist hier ein dünnwandiger, weichmagnetischer Ring aus einer Eisenlegierung mit einem Siliziumanteil von ca. 3%. Der Targetring 26 ist nach einem der oben beschriebenen Verfahren mit dem Stößel 20 verbunden.
- Nach der stoffschlüssigen Verbindung des Targetrings 26 mit dem Stößel 20 erfolgt in diesem Beispiel noch eine Abschlußglühung zur gezielten Einstellung der magnetischen Eigenschaften des Targetrings 26. Außer dieser Abschlußglühung ist keine weitere thermische Behandlung erforderlich. Durch weitere, eventuell erforderliche Schlußbehandlungen (z.B. durch Schleifen) werden die durch die Abschlußglühung eingestellten magnetischen Eigenschaften des Targetrings 26 nur noch unwesentlich verändert.
Claims (22)
- Aktuator zur Betätigung eines nockenwellenlos angetriebenen Hubventils (12) einer Brennkraftmaschine (10),
mit einem oszillierend bewegten, mit dem Hubventil (12) gekoppelten Stößel (20),
dadurch gekennzeichnet, daß
auf dem Außenumfang des Stößels ein vorzugsweise wenigstens einfach geschlitzter, als separates, vorgefertigtes Teil ausgebildeter Targetring (26) befestigt ist, der aus einem Werkstoff auf Fe-Basis oder aus einem ferritischen Werkstoff besteht. - Aktuator nach Anspruch 1, dadurch gekennzeichnet, daß nahe des Targetrings (26) ein mit niedriger Frequenz und auf dem Induktionsprinzip arbeitender Sensor (24) vorgesehen ist, der die Lage, die Geschwindigkeit und/oder die Beschleunigung des Targetrings (26) und damit des Stößels (20) erfassen kann.
- Aktuator nach Anspruch 2, dadurch gekennzeichnet, daß der Sensor (24) eine äußere Hülse (130) aus einem ferromagnetischen oder ferritischen Material umfaßt zur magnetischen Rückflußleitung und Verminderung von Streufluß.
- Aktuator nach Anspruch 3, dadurch gekennzeichnet, daß die Hülse (130) aus einer NiFe-Legierung mit einem Nickelanteil von 72 - 83% besteht.
- Aktuator nach einem der Ansprüche 2 bis 4, dadurch gekennzeichnet, daß der Sensor (24) zwei äußere Spulen (110) und zwei zwischen den äußeren Spulen aufgenommene, in Reihe geschaltete, benachbarte innere Spulen (100) umfaßt.
- Aktuator nach Anspruch 5, dadurch gekennzeichnet, daß ein Mittelabgriff der beiden inneren Spulen (100) einen Signalabgriff bildet.
- Aktuator nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß die Spulen (100, 110) auf einem nichtleitenden Spulenkörper (120) angeordnet sind.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26) ein einfach geschlitzter Ring ist, der elastisch so weit aufgeweitet werden kann, daß er von außen auf den Stößel (20) aufgeschoben werden kann.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26) aus zwei oder mehr umfangsmäßig aneinandergrenzenden Ringsegmenten besteht, die separate, vorgefertigte Teile bilden.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26) durch plastisches Verformen des Targetrings (26) selbst und/oder des Stößels an einem an den Targetring (26) angrenzenden Bereich am Stößel nicht lösbar gehaltert ist.
- Aktuator nach Anspruch 10, dadurch gekennzeichnet, daß der Targetring (26) durch das Umformen formschlüssig am Stößel (20) befestigt ist.
- Aktuator nach Anspruch 10 oder 11, dadurch gekennzeichnet, daß der Targetring durch Prägen, Kneten, Walzen oder Drücken des Stößels (20) in einem an den Targetring (26) angrenzenden Bereich am Stößel (20) gehaltert ist.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26) durch Löten, Schweißen oder Kleben am Stößel (20) befestigt ist.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26) in einer Umfangsnut (60) im Stößel (20) aufgenommen ist.
- Aktuator nach Anspruch 14, dadurch gekennzeichnet, daß die Umfangsnut (60) komplementär zum Targetring (26) geformt ist.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26), im Längsschnitt gesehen, eine Innenseite (46) hat, die wenigstens einen radial nach innen ragenden Fortsatz (48; 54, 56) und/oder wenigstens eine Einbuchtung (50) hat.
- Aktuator nach Anspruch 16, dadurch gekennzeichnet, daß der Targetring (26) mehrere radial nach innen ragende Fortsätze (54, 56) und der Stößel (20) komplementär geformte Einbuchtungen zur Aufnahme der Fortsätze (54, 56) hat.
- Aktuator nach Anspruch 16, dadurch gekennzeichnet, daß der Fortsatz (48) konvex und die Einbuchtung (50) konkav geformt sind.
- Aktuator nach einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, daß der Targetring (26), im Längsschnitt gesehen, einen trapezförmigen Querschnitt hat, wobei die längere Grundseite die Innenseite des Targetrings (26) bildet.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Aktuator ein elektromagnetischer Aktuator ist und der Stößel den Ankerschaft bildet, wobei der Ankerschaft mit dem Ventilschaft (22) gekoppelt ist.
- Aktuator nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der Targetring (26) aus einer Fe-Legierung mit einem Siliziumanteil von 1 - 5 % besteht.
- Aktuator nach Anspruch 21, dadurch gekennzeichnet, daß der Targetring (26) aus einer Fe-Legierung mit einem Siliziumanteil von etwa 3 % besteht.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE20115060U DE20115060U1 (de) | 2001-09-12 | 2001-09-12 | Nockenwellenloser Aktuator für Betätigung eines Hubventils |
| DE20115060U | 2001-09-12 | ||
| PCT/EP2002/010260 WO2003023196A1 (de) | 2001-09-12 | 2002-09-12 | Aktuator zur betätigung eines hubventils |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1430202A1 EP1430202A1 (de) | 2004-06-23 |
| EP1430202B1 true EP1430202B1 (de) | 2007-11-14 |
Family
ID=7961626
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02797987A Expired - Lifetime EP1430202B1 (de) | 2001-09-12 | 2002-09-12 | Aktuator zur betätigung eines hubventils |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US7322374B2 (de) |
| EP (1) | EP1430202B1 (de) |
| DE (2) | DE20115060U1 (de) |
| WO (1) | WO2003023196A1 (de) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE20115060U1 (de) | 2001-09-12 | 2002-01-31 | TRW Deutschland GmbH, 30890 Barsinghausen | Nockenwellenloser Aktuator für Betätigung eines Hubventils |
| DE10218737A1 (de) * | 2002-04-26 | 2003-12-11 | Bayerische Motoren Werke Ag | Vorrichtung zum Justieren eines in einem Zylinderkopf einer Brennkraftmaschine angeordneten Hubaktuators für ein Gaswechselventil |
| DE20209369U1 (de) * | 2002-06-17 | 2002-10-31 | TRW Deutschland GmbH, 30890 Barsinghausen | Baugruppe für einen Aktuator und die Baugruppe enthaltender nockenwellenloser Aktuator |
| EP2018499B1 (de) * | 2006-05-12 | 2010-11-10 | Parker-Hannifin Corporation | Verschiebungsmesser |
| DE102006045827A1 (de) * | 2006-09-22 | 2008-04-10 | Dichtungstechnik G. Bruss Gmbh & Co. Kg | Axialverschiebbares Bauteil insbesondere in einem Kraftfahrzeugmotor oder -getriebe |
| IT1401580B1 (it) * | 2010-07-29 | 2013-07-26 | Gea Niro Soavi Spa | Valvola di sicurezza meccanica per alte pressioni |
| DE202014102940U1 (de) * | 2014-06-27 | 2014-08-28 | Bürkert Werke GmbH | Ventil mit einem Stößel und einem Sensor |
| DE102014213869A1 (de) * | 2014-07-16 | 2016-01-21 | Continental Automotive Gmbh | Sensorvorrichtung zum Bestimmen einer Verschiebung einer Welle |
| DE102016006491B4 (de) * | 2016-05-25 | 2019-03-07 | Audi Ag | Verfahren zum Betreiben einer Brennkraftmaschine sowie entsprechende Brennkraftmaschine |
| DE102017107403A1 (de) * | 2017-04-06 | 2018-10-11 | Kendrion (Villingen) Gmbh | Elektromagnetische Stellvorrichtung insbesondere zum Verstellen von Nockenwellen eines Verbrennungsmotors |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3777255A (en) * | 1972-10-26 | 1973-12-04 | Westinghouse Electric Corp | Position sensor utilizing a primary and secondary shielded from one another by a ferromagnetic shield and a magnet whose position relative to the shield changes the shielding |
| JPS6046551B2 (ja) * | 1978-08-07 | 1985-10-16 | 株式会社日立製作所 | 半導体スイツチング素子およびその製法 |
| US4710709A (en) * | 1983-11-04 | 1987-12-01 | Allied Corporation | Magnetomechanical transducers utilizing resonant frequency shifts to measure displacement of an object |
| US4717874A (en) | 1984-02-10 | 1988-01-05 | Kabushiki Kaisha Sg | Reluctance type linear position detection device |
| US4723503A (en) * | 1986-06-20 | 1988-02-09 | Yuda Lawrence F | Robotic control apparatus |
| DE3703867A1 (de) | 1987-02-07 | 1988-08-18 | Bayerische Motoren Werke Ag | Vorrichtung zum messen des hubweges von hubventilen |
| JPH0621531B2 (ja) | 1988-12-28 | 1994-03-23 | いすゞ自動車株式会社 | 電磁力駆動バルブの制御装置 |
| JP2639587B2 (ja) * | 1989-03-30 | 1997-08-13 | 株式会社いすゞセラミックス研究所 | バルブのステッピング駆動装置 |
| US5488566A (en) * | 1992-06-02 | 1996-01-30 | Eldec Corporation | Multi-coil impedance |
| US5579800A (en) * | 1994-07-05 | 1996-12-03 | Keystone International Holdings Corp. | Rotary valve position indicator and method |
| JPH11142103A (ja) | 1997-11-06 | 1999-05-28 | Isuzu Ceramics Res Inst Co Ltd | 運動体及び運動体位置検出装置 |
| DE19918993A1 (de) * | 1999-03-23 | 2000-09-28 | Daimler Chrysler Ag | Vorrichtung mit einem elektromagnetischen Aktuator |
| FR2792765B1 (fr) | 1999-04-23 | 2001-07-27 | Sagem | Actionneur lineaire electromagnetique a capteur de position |
| DE19922427A1 (de) * | 1999-05-14 | 2000-11-30 | Siemens Ag | Elektromagnetischer Mehrfachstellantrieb |
| JP3689614B2 (ja) * | 2000-03-21 | 2005-08-31 | 株式会社日立製作所 | 位置測定装置の磁石固定方法 |
| DE10023654A1 (de) | 2000-05-13 | 2001-11-22 | Daimler Chrysler Ag | Positionsdetektor |
| DE10024997A1 (de) | 2000-05-22 | 2001-11-29 | Fev Motorentech Gmbh | Verfahren zur Erfassung der Ankerposition an einem elektromagnetischen Aktuator mittels Meßbrücke zur Regelung der Bewegung eines Gaswechselventils an einerKolbenbrennkraftmaschine |
| DE20115060U1 (de) | 2001-09-12 | 2002-01-31 | TRW Deutschland GmbH, 30890 Barsinghausen | Nockenwellenloser Aktuator für Betätigung eines Hubventils |
-
2001
- 2001-09-12 DE DE20115060U patent/DE20115060U1/de not_active Expired - Lifetime
-
2002
- 2002-09-12 WO PCT/EP2002/010260 patent/WO2003023196A1/de not_active Ceased
- 2002-09-12 US US10/489,290 patent/US7322374B2/en not_active Expired - Fee Related
- 2002-09-12 EP EP02797987A patent/EP1430202B1/de not_active Expired - Lifetime
- 2002-09-12 DE DE50211220T patent/DE50211220D1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| US7322374B2 (en) | 2008-01-29 |
| DE20115060U1 (de) | 2002-01-31 |
| EP1430202A1 (de) | 2004-06-23 |
| DE50211220D1 (de) | 2007-12-27 |
| US20050022876A1 (en) | 2005-02-03 |
| WO2003023196A1 (de) | 2003-03-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2050107B1 (de) | Elektromagnetische stellvorrichtung | |
| EP2834112B1 (de) | Elektromagnetventil, insbesondere für schlupfgeregelte kraftfahrzeugbremsanlagen | |
| EP2346726B1 (de) | Elektromagnetventil, insbesondere für schlupfgeregelte kraftfahrzeugbremsanlagen | |
| EP1721066B1 (de) | Gebauter mehrfachnocken | |
| EP2313896B1 (de) | Metallisches verbundbauteil, insbesondere für ein elektromagnetisches ventil | |
| EP2097913B1 (de) | Verfahren zur herstellung eines festen magnetkreisbauteils | |
| DE4420092C2 (de) | Gebaute Nockenwelle mit induktionsgehärteten Nocken und Verfahren zum Induktionshärten der Nocken | |
| EP2240943A2 (de) | Betätigungsmagnet | |
| DE102018222614A1 (de) | Elektromagnetische Betätigungseinrichtung | |
| EP1430202A1 (de) | Aktuator zur betätigung eines hubventils | |
| DE102012206282A1 (de) | Elektromagnetventil, insbesondere für schlupfgeregelte Kraftfahrzeugbremsanlagen | |
| DE102008015147A1 (de) | Elektromagnetventil | |
| DE102007043552A1 (de) | Elektromagnetventil | |
| DE4336092A1 (de) | Hydraulikaggregat für schlupfgeregelte Bremsanlagen von Kraftfahrzeugen | |
| EP2587495A1 (de) | Elektromagnetische Stellvorrichtung | |
| DE102011051268A1 (de) | Elektromagnetische Stellvorrichtung sowie Nockenwellenverstellvorrichtung | |
| DE102007043553A1 (de) | Elektromagnetventil | |
| EP2320062B1 (de) | Einspritzventil und Herstellungsverfahren desselben | |
| WO2000074988A1 (de) | Elektromagnetventil | |
| DE10154257A1 (de) | Elektromagnetventil | |
| EP1004755B1 (de) | Herstellverfahren für einen stösselgeführten Anker eines Aktuators für Hubventile einer Brennkraftmaschine | |
| EP1375845A1 (de) | Nockenwellenloser Aktuator mit Positionssignalgeber für Ventilshaft | |
| DE102018215493A1 (de) | Herstellungsverfahren für ein Ankerführungsrohr, einen elektromagnetischen Aktor und ein Magnetventil | |
| EP1437485B1 (de) | Verfahren zum Herstellen eines Aktuators mit pulvermetallurgischem Positionsmessmittel, sowie Aktuator | |
| WO2003012262A1 (de) | Verfahren zur herstellung von nocken und nockenwellen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040407 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: STRZODA, WALTER Inventor name: HOMEISTER, JOACHIM Inventor name: KRAGL, RUDOLF Inventor name: SEETHALER, RUDI Inventor name: SCHEFFLER, TILL Inventor name: GEBAUER, KLAUS Inventor name: LORSCHEID, MARTIN Inventor name: CONNERT, ROLF |
|
| GBC | Gb: translation of claims filed (gb section 78(7)/1977) | ||
| EL | Fr: translation of claims filed | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BAYERISCHE MOTOREN WERKE AKTIENGESELLSCHAFT Owner name: TRW AUTOMOTIVE GMBH |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BAYERISCHE MOTOREN WERKE AKTIENGESELLSCHAFT |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50211220 Country of ref document: DE Date of ref document: 20071227 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20080108 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20080815 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20140919 Year of fee payment: 13 Ref country code: GB Payment date: 20140919 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20140929 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50211220 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150912 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160401 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150912 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150930 |