EP1386062B1 - Zylinderkopf mit flüssigkeitsgekühltem ventilsitzring - Google Patents
Zylinderkopf mit flüssigkeitsgekühltem ventilsitzring Download PDFInfo
- Publication number
- EP1386062B1 EP1386062B1 EP02735342A EP02735342A EP1386062B1 EP 1386062 B1 EP1386062 B1 EP 1386062B1 EP 02735342 A EP02735342 A EP 02735342A EP 02735342 A EP02735342 A EP 02735342A EP 1386062 B1 EP1386062 B1 EP 1386062B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- valve seat
- cylinder head
- cooling channel
- sheet metal
- metal cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000001816 cooling Methods 0.000 claims description 32
- 239000002184 metal Substances 0.000 claims description 24
- 229910052751 metal Inorganic materials 0.000 claims description 24
- 239000002826 coolant Substances 0.000 claims description 5
- 238000003466 welding Methods 0.000 claims description 5
- 229910000831 Steel Inorganic materials 0.000 claims description 4
- 238000000034 method Methods 0.000 claims description 4
- 239000010959 steel Substances 0.000 claims description 4
- 238000005266 casting Methods 0.000 claims description 3
- 238000002485 combustion reaction Methods 0.000 claims description 2
- 239000002131 composite material Substances 0.000 claims description 2
- 239000000463 material Substances 0.000 claims 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims 2
- 229910052802 copper Inorganic materials 0.000 claims 2
- 239000010949 copper Substances 0.000 claims 2
- 230000002093 peripheral effect Effects 0.000 claims 2
- 238000005476 soldering Methods 0.000 claims 2
- 230000008595 infiltration Effects 0.000 claims 1
- 238000001764 infiltration Methods 0.000 claims 1
- 238000009736 wetting Methods 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 238000002347 injection Methods 0.000 description 2
- 239000007924 injection Substances 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 239000000498 cooling water Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 230000017525 heat dissipation Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000011343 solid material Substances 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L3/00—Lift-valve, i.e. cut-off apparatus with closure members having at least a component of their opening and closing motion perpendicular to the closing faces; Parts or accessories thereof
- F01L3/20—Shapes or constructions of valve members, not provided for in preceding subgroups of this group
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L3/00—Lift-valve, i.e. cut-off apparatus with closure members having at least a component of their opening and closing motion perpendicular to the closing faces; Parts or accessories thereof
- F01L3/12—Cooling of valves
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01P—COOLING OF MACHINES OR ENGINES IN GENERAL; COOLING OF INTERNAL-COMBUSTION ENGINES
- F01P3/00—Liquid cooling
- F01P3/12—Arrangements for cooling other engine or machine parts
- F01P3/14—Arrangements for cooling other engine or machine parts for cooling intake or exhaust valves
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L2303/00—Manufacturing of components used in valve arrangements
Definitions
- the invention relates to a cylinder head with a cooled valve seat ring after the preamble of claim 1.
- valve seat rings are known from DE 3829339, DD 287078 or DE 4328904. It is in the former Publications one to the cylinder head closed cooling channel provided in the valve seat ring. According to Fig. 5 DE 3829339 consists of the cooling channel of two with each other welded solid components into which the valve seat part is pressed. The cooled valve seat ring is cast in the cylinder head. The production of the cooled Valve seat ring made of solid components is expensive and leads to a relatively high weight penalty and as a result the pressing of the valve seat part in the cooling channel part to internal tensions.
- the invention therefore deals with the problem in generic valve seat rings to create a cooling channel which is easy to manufacture and lightweight.
- the sheet metal cooling channel of thin sheet steel can be compared with the production of solid material significantly weight be saved.
- the sheet cooling channel by bending, possibly also deep drawing a flat sheet produced.
- Another advantage of the sheet metal cooling channel compared consists of the known cooled valve seat rings in that regardless of the cross section of the valve seat part a freely selectable channel cross-section can be set can.
- the thickness of the thin steel sheet is preferably smaller 1.2 mm and is advantageously between 0.3 and 0.7 mm.
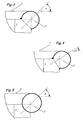
- a cooled valve seat ring 2 consisting of a valve seat part 3 and one welded to the valve seat part Sheet metal cooling channel 4, is by a composite casting with a cylinder head 1 connected.
- the valve seat part 3 has a chamfered by a Cone angle beta is marked.
- the sheet metal cooling channel 4 covers the valve seat part 3 in the region of this chamfer.
- valve seat part 3 has centering lugs 9 on, when welding the sheet metal cooling channel 4 on the valve seat part 3 fix.
- Figure 3 shows a section of a valve seat ring with welded cooling channel in cross section, with a sheet metal channel, the tubular member with a seat ring facing open side is executed, wherein the sheet metal channel with his two free legs to the valve seat ring gas-tight is attached.
- Fig. 4 shows a similar valve seat ring with an angle alpha ⁇ 45 corresponding to a cone angle beta of ⁇ 90 °.
- valve seat ring circumferential chamfer Cone angle or cone angle beta is usually between 70 ° and 110 °.
- the choice of the cone angle depends on the geometric Boundary conditions, in particular of the minimum wall thicknesses to be complied with.
- the sheet metal cooling channel is closed tubular designed with an annular cross-section and the seat ring has a recess adapted to the cooling channel diameter on, in which the sheet metal cooling channel is inserted.
- At least one weld can be omitted.
- the welding process takes place under partial vacuum instead of the welding process when closing the seam is not aggravated by leaking air.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Geometry (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
Description
- Fig. 1
- einen Zylinderkopf mit einem erfindungsgemäßen gekühlten Ventilsitzring
- Fig. 2
- einen Ventilsitzring mit Zentrierbund
- Fig. 3 - 5
- verschiedene weitere Varianten.
Claims (13)
- Zylinderkopf (1) eines Verbrennungsmotors mit einem gekühlten Ventilsitzring (2), wobei der gekühlte Ventilsitzring (2) einen Ventilsitzteil (3) und einen Blechkühlkanal (4) aufweist, der aus dünnem Stahlblech besteht und über Bohrungen (6, 7) mit einem Kühlmittelkreislauf verbunden ist, die als Zufluss und Abfluss für ein Kühlmittel dienen,
dadurch gekennzeichnet, dass der gekühlte Ventilsitzring (2) gießtechnisch mit dam Zylinderkopfmaterial verbunden ist. - Zylinderkopf (1) nach Anspruch 1,
dadurch gekennzeichnet, dass der gekühlte Ventilsitzring (2) durch ein Verbundgießverfahren mit dem Zylinderkopfmaterial verbunden ist. - Zylinderkopf (1) nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass der gekühlte Ventilsitzring (2) eine Alfinschicht zur Verbindung mit dem Zylinderkopfmaterial aufweist. - Zylinderkopf (1) nach Anspruch 1-3,
dadurch gekennzeichnet, dass der Blechkühlkanal (4) an das Ventilsitzteil (3) angeschweißt oder mit ihm verlötet ist. - Zylinderkopf (1) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass der Blechkühlkanal (4) gasdicht mit dem Ventilsitzteil (3) verbunden ist. - Zylinderkopf (1) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, daß das Ventilsitzteil (3) ein mit Kupfer infiltriertes Sinterteil ist und die Verbindung zwischen Blechkühlkanal (4) und Ventilsitzteil (3) durch Infiltrieren des Ventilsitzteils mit Kupfer bei gleichzeitiger Benetzung des Blechkühlkanals hergestellt ist. - Zylinderkopf (1) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, daß der Blechkühlkanal (4) U-förmig geformt ist und mit seiner offenen Seite dem Ventilsitzteil zugewandt ist. - Zylinderkopf (1) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, daß das Ventilsitzteil (3) Ansätze (9) aufweist, mit denen der Blechkühlkanal (4) auf dem Ventilsitzteil zentriert ist, sodaß beim Schweißen bzw. Löten keine zusätzlichen Spannvorrichtungen erforderlich sind. - Zylinderkopf (1) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, daß das Ventilsitzteil (3) an seinen zum Blechkühlkanal (4) hin weisenden Flächen angefast ist. - Zylinderkopf (1) nach Anspruch 8,
dadurch gekennzeichnet, daß der durch die Fase am Ventilsitzring gebildete Konuswinkel beta zwischen 70° und 110° liegt. - Zylinderkopf (1) nach Anspruch 1,
dadurch gekennzeichnet, daß der Blechkühlkanal (4) als rohr- oder torusförmiges, geschlossenes Bauteil ausgeführt ist und das Ventilsitzteil (3) eine dem Blechkühlkanal (4) angepaßte umlaufende, im Querschnitt kreissegmentförmige Ausnehmung aufweist, in die der Blechkühlkanal (4) eingelegt ist. - Zylinderkopf (1) nach Anspruch 11,
dadurch gekennzeichnet, daß der Blechkühlkanal (4) durch ein Widerstandspreßverfahren oder ein Reibschweißverfahren oder durch Löten mit dem Ventilsitzteil (3) verbunden ist. - Zylinderkopf (1) nach Anspruch 1,
dadurch gekennzeichnet, daß der Blechkühlkanal (4) im Querschnitt kreissegmentförmig ist mit einem Segmentwinkel von bis zu 300° und daß das Ventilsitzteil an seiner zur umlaufenden Öffnung des Blechkühlkanals hin weisenden Fläche angefast ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10122581 | 2001-05-10 | ||
| DE10122581A DE10122581A1 (de) | 2001-05-10 | 2001-05-10 | Gekühlter Ventilsitzring |
| PCT/EP2002/004997 WO2002097245A1 (de) | 2001-05-10 | 2002-05-07 | Flüssigkeitsgekühlter ventilsitzring |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1386062A1 EP1386062A1 (de) | 2004-02-04 |
| EP1386062B1 true EP1386062B1 (de) | 2005-07-20 |
Family
ID=7684195
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02735342A Expired - Lifetime EP1386062B1 (de) | 2001-05-10 | 2002-05-07 | Zylinderkopf mit flüssigkeitsgekühltem ventilsitzring |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US7063051B2 (de) |
| EP (1) | EP1386062B1 (de) |
| DE (2) | DE10122581A1 (de) |
| WO (1) | WO2002097245A1 (de) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007030482B4 (de) * | 2007-06-30 | 2018-12-20 | Dr. Ing. H.C. F. Porsche Aktiengesellschaft | Kühlkanäle im Zylinderkopf einer Brennkraftmaschine |
| US8127735B2 (en) * | 2009-03-09 | 2012-03-06 | GM Global Technology Operations LLC | Engine assembly with valve seat vent passages and method of forming |
| FR2955618B1 (fr) | 2010-01-26 | 2016-02-19 | Motorisations Aeronautiques | Culasse de moteur a combustion interne comportant un circuit de refroidissement |
| US8931441B2 (en) | 2012-03-14 | 2015-01-13 | Ford Global Technologies, Llc | Engine assembly |
| AT513383B1 (de) * | 2013-05-08 | 2014-04-15 | Avl List Gmbh | Zylinderkopf für eine Brennkraftmaschine |
| US9422886B2 (en) | 2013-07-03 | 2016-08-23 | Electro-Motive Diesel, Inc. | Cylinder head assembly having cooled valve insert |
| US20160333751A1 (en) * | 2015-05-07 | 2016-11-17 | Frank J. Ardezzone | Engine Insert and Process for Installing |
| DE102016004576A1 (de) | 2016-04-14 | 2016-12-15 | Daimler Ag | Abgaskrümmer für eine Verbrennungskraftmaschine, sowie Verfahren zum Betreiben eines solchen Abgaskrümmers |
| WO2018156682A1 (en) | 2017-02-24 | 2018-08-30 | Cummins Inc. | Engine cooling system including cooled exhaust seats |
| US10989146B2 (en) * | 2018-11-05 | 2021-04-27 | Caterpillar Inc. | Oil injection methods for combustion enhancement in natural gas reciprocating engines |
| CN115053059B (zh) * | 2020-02-13 | 2023-11-14 | 川崎重工业株式会社 | 汽缸盖及其耐腐蚀性提高方法 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE287078C (de) | ||||
| GB152313A (en) | 1920-07-12 | 1921-11-14 | Schneider Karl | Cooled protection lining for the combustion chambers of heated power engines |
| DE865405C (de) | 1943-07-08 | 1953-02-02 | Daimler Benz Ag | Ventileinsatz, insbesondere fuer Brennkraftmaschinen |
| GB668962A (en) * | 1949-03-09 | 1952-03-26 | Sulzer Ag | Improvements relating to machine parts with inserted valve seats |
| GB844119A (en) | 1957-07-26 | 1960-08-10 | Sulzer Ag | Liquid-cooled cylinder heads for internal combustion engines |
| FR1476008A (fr) | 1966-03-17 | 1967-04-07 | Mirrlees Nat Ltd | Perfectionnements aux soupapes à cage pour moteurs à combustion interne |
| JPS5346768B2 (de) | 1973-01-11 | 1978-12-16 | ||
| US3822680A (en) * | 1973-01-11 | 1974-07-09 | M Showalter | Isothermal valve seat for internal combustion engine |
| CH612244A5 (de) * | 1976-05-24 | 1979-07-13 | Sulzer Ag | |
| DE3332200A1 (de) * | 1982-09-11 | 1984-03-29 | AE PLC, Rugby, Warwickshire | Ventilsitzring |
| DE3829339C1 (de) * | 1988-08-30 | 1989-12-14 | Dr.Ing.H.C. F. Porsche Ag, 7000 Stuttgart, De | |
| DE3937402A1 (de) | 1989-11-10 | 1991-05-16 | Porsche Ag | Ventilsitzring |
| AT404390B (de) | 1992-09-24 | 1998-11-25 | Avl Verbrennungskraft Messtech | Brennkraftmaschine mit einem abschnittsweise gekühlten ventilsitzring |
| DE4301632C2 (de) | 1993-01-22 | 2001-08-02 | Audi Ag | Ventilsitzring |
| DE19813430B4 (de) | 1997-03-29 | 2010-10-21 | Alcan Deutschland Gmbh | Verbundgußkolben und Verfahren zu seiner Herstellung |
-
2001
- 2001-05-10 DE DE10122581A patent/DE10122581A1/de not_active Withdrawn
-
2002
- 2002-05-07 DE DE50203681T patent/DE50203681D1/de not_active Expired - Lifetime
- 2002-05-07 EP EP02735342A patent/EP1386062B1/de not_active Expired - Lifetime
- 2002-05-07 WO PCT/EP2002/004997 patent/WO2002097245A1/de not_active Ceased
- 2002-05-07 US US10/477,300 patent/US7063051B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO2002097245A1 (de) | 2002-12-05 |
| US20040182332A1 (en) | 2004-09-23 |
| DE10122581A1 (de) | 2003-01-09 |
| DE50203681D1 (de) | 2005-08-25 |
| US7063051B2 (en) | 2006-06-20 |
| EP1386062A1 (de) | 2004-02-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE68912496T2 (de) | Zylinderbuchse für eine Brennkraftmaschine. | |
| DE3436872A1 (de) | Zylinderblock fuer verbrennungskraftmaschinen | |
| DE69502368T2 (de) | Verfahren zur Verbindung eines Ventilsitzringes mit einem Zylinderkopf | |
| DE3039718A1 (de) | Kolbenmotor mit wenigstens einer waermeisolierten verbrennungskammer | |
| WO2006056315A1 (de) | Leichtbaukolben für thermisch hochbelastete kolben | |
| DE10122581A1 (de) | Gekühlter Ventilsitzring | |
| EP1819920B1 (de) | Kolben für einen verbrennungsmotor | |
| DE102004027084A1 (de) | Gekühlter Ventilsitzring | |
| WO2020107052A1 (de) | Brennkraftmaschine mit einem kühlflüssigkeitsmantel | |
| EP2832980A1 (de) | Motorgehäuse einer Brennkraftmaschine sowie damit ausgestattete Brennkraftmaschine | |
| DE69624963T2 (de) | Mehrventilbrennkraftmaschine | |
| DE3332200C2 (de) | ||
| DE3113308A1 (de) | Zylinderkopf fuer luftverdichtende, selbstzuendende einspritz-brennkraftmaschinen | |
| DE19714062C2 (de) | Zylinderkurbelgehäuse mit geschweißten Brücken | |
| DE69003620T2 (de) | Vorbrennkammer mit Wärmedämmung. | |
| DE69606205T2 (de) | Zylinderkopf und Verfahren zur Herstellung eines Ventilsitzes | |
| AT5142U1 (de) | Brennkraftmaschine | |
| DE60300776T2 (de) | Zylinderkopf für verbrennungsmotor | |
| DE2546388A1 (de) | Gebauter kolben | |
| DE19837099C1 (de) | Zylinderkurbelgehäuse für Brennkraftmaschinen | |
| EP2333473A2 (de) | Wärmeübertragungsvorrichtung sowie Wärmeübertragungsvorproduktanordnung und Verfahren zur Herstellung einer derartigen Wärmeübertragungsvorrichtung | |
| DE19813430A1 (de) | Verbundgußkolben und Verfahren zu seiner Herstellung | |
| EP3822462A1 (de) | Ventilsitzring eines gaswechselventils und gaswechselventil | |
| DE69603446T2 (de) | Kolbenaufbau mit wärmeisolierter Brennkammer | |
| DE2162397B2 (de) | Flüssigkeitsgekühlter Zylinderkopf einer Kolbenbrennkraftmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20031106 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: CYLINDER HEAD WITH LIQUID-COOLED VALVE SEAT |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20050720 |
|
| REF | Corresponds to: |
Ref document number: 50203681 Country of ref document: DE Date of ref document: 20050825 Kind code of ref document: P |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20060421 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20190524 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20190528 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20190529 Year of fee payment: 18 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200507 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200531 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200507 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20210527 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200507 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 50203681 Country of ref document: DE |