EP1333949B1 - Verfahren zur giesstechnischen herstellung eines kolbens mit einem gekühlten ringträger - Google Patents
Verfahren zur giesstechnischen herstellung eines kolbens mit einem gekühlten ringträger Download PDFInfo
- Publication number
- EP1333949B1 EP1333949B1 EP01996444A EP01996444A EP1333949B1 EP 1333949 B1 EP1333949 B1 EP 1333949B1 EP 01996444 A EP01996444 A EP 01996444A EP 01996444 A EP01996444 A EP 01996444A EP 1333949 B1 EP1333949 B1 EP 1333949B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- ring carrier
- piston
- cooled
- cooled ring
- producing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 4
- 238000005266 casting Methods 0.000 title 1
- 239000000463 material Substances 0.000 claims description 9
- 238000001816 cooling Methods 0.000 claims description 6
- 229910052751 metal Inorganic materials 0.000 claims description 5
- 239000002184 metal Substances 0.000 claims description 5
- 238000004519 manufacturing process Methods 0.000 claims description 3
- 239000000969 carrier Substances 0.000 description 7
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 230000015572 biosynthetic process Effects 0.000 description 4
- 239000004033 plastic Substances 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 239000012876 carrier material Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000005538 encapsulation Methods 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- 229910021326 iron aluminide Inorganic materials 0.000 description 1
- 238000010943 off-gassing Methods 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D21/00—Casting non-ferrous metals or metallic compounds so far as their metallurgical properties are of importance for the casting procedure; Selection of compositions therefor
- B22D21/02—Casting exceedingly oxidisable non-ferrous metals, e.g. in inert atmosphere
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/0009—Cylinders, pistons
- B22D19/0027—Cylinders, pistons pistons
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05C—INDEXING SCHEME RELATING TO MATERIALS, MATERIAL PROPERTIES OR MATERIAL CHARACTERISTICS FOR MACHINES, ENGINES OR PUMPS OTHER THAN NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES
- F05C2201/00—Metals
- F05C2201/02—Light metals
- F05C2201/021—Aluminium
Definitions
- the invention relates to a method for producing a piston with a cooled ring carrier, consisting of a ring carrier part and a sheet metal part connected thereto.
- Such a ring carrier and a corresponding manufacturing method are known from DE 19750021.
- the cooled ring carrier is alfinated prior to encapsulation with piston material in an aluminum base melt.
- Alfinieren forms on the iron base material of the ring carrier a layer of iron aluminides, which serves as a bonding layer between the aluminum material and the iron material of the ring carrier in the piston.
- the ring carrier part is usually made of a Niresist material with lamellar graphite formation.
- the invention therefore deals with the problem of avoiding defects in the ring carrier bond of cooled ring carriers.
- connection of ring carrier part and sheet metal part should be done by a normally gas-tight connection, for example by welding or soldering.
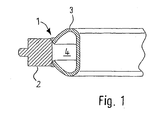
- the cooled ring carrier 1 consists of a ring carrier part 2 and a welded sheet metal part 3, which together form a cooling channel 4 of a diesel piston.
- the material of the ring carrier is not gas-tight in all cases, it can lead to outgassing and the formation of oxides and bubbles in the Alfinieren the cooled ring carrier due to increase in the internal pressure in the cooling channel 4, which damage the ring carrier bond.
- the cooled ring carrier 1 or a plurality of ring carriers is subjected to negative pressure in an evacuatable vacuum container.
- the negative pressure is for example 10 mbar.
- the negative pressure after some time to 20-50 mbar increase.
- the ring carriers In order to ensure pressure equalization in the leaky ring carriers, the ring carriers must remain for a minimum time, for example 24 hours, in the evacuated vacuum vessel.
- High productivity can be achieved by simultaneously evacuating a plurality of vacuum containers filled with cooled ring carriers in a larger vessel. This can be done by the vacuum tank having a loose against a rubber seal lid.
- the vacuum evacuated container can be made economically by using commercially cut to length plastic pipes of sufficient material thickness and custom-made plastic lids, which are provided with O-ring seals.
- the vent valve may be provided in the plastic cover.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Pistons, Piston Rings, And Cylinders (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Pressure Vessels And Lids Thereof (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Kolbens mit einem gekühlten Ringträger, bestehend aus einem Ringträgerteil und einem mit diesem verbundenen Blechteil.
- Ein derartiger Ringträger und ein entsprechendes Herstellungsverfahren sind aus der DE 19750021 bekannt. Der gekühlte Ringträger wird vor dem Umgießen mit Kolbenmaterial in einer Aluminiumbasis-Schmelze alfiniert. Beim Alfinieren bildet sich auf dem Eisenbasismaterial des Ringträgers eine Schicht aus Eisenaluminiden, die im Kolben als Bindeschicht zwischen dem Aluminiumwerkstoff und dem Eisenwerkstoff des Ringträgers dient. Das Ringträgerteil besteht im Regelfall aus einem Niresist-Werkstoff mit lamellarer Graphitausbildung.
- Es hat sich nun gezeigt, daß beim Alfinieren des gekühlten Ringträgers der Gasdruck im Kühlkanal ansteigt und, da der Ringträger-Werkstoff nicht immer porenfrei vorliegt, im Einzelfall überraschenderweise auch eingeschlossene Luft aus dem Kühlkanal entweichen kann. Dies führt im Alfinbad zur Bildung von Oxidhäuten, die am gekühlten Ringträger anhaften und am fertigen Kolben Fehlstellen in der Ringträgerbindung darstellen.
- Die Erfindung beschäftigt sich daher mit dem Problem, Fehlstellen in der Ringträgerbindung von gekühlten Ringträgern zu vermeiden.
- Dieses Problem wird bei gattungsgemäßen Verfahren gelöst durch das kennzeichnende Merkmal des Anspruchs 1. Vorteilhafte Weiterbildungen sind Gegenstand der Unteransprüche.
- Das Verbinden von Ringträgerteil und Blechteil soll durch eine im Normalfall gasdichte Verbindungsart, beispielsweise durch Schweißen oder Löten erfolgen.
- Durch die Beaufschlagung mit Unterdruck kann - falls das Material des Ringträgers porös ist - im Kühlkanal eingeschlossene Luft entweichen und es wird die Bildung eines Überdrucks beim Alfinieren vermieden.
- Die Erfindung wird nachfolgend anhand eines Ausführungsbeispiels näher erläutert. Es zeigt:
- Fig. 1
- einen gekühlten Ringträger im verschweißten Zustand.
- Der gekühlte Ringträger 1 besteht aus einem Ringträgerteil 2 und einem mit diesem verschweißten Blechteil 3, die gemeinsam einen Kühlkanal 4 eines Dieselkolbens bilden.
- Da das Material des Ringträgers nicht in allen Fällen gasdicht ist, kann es beim Alfinieren des gekühlten Ringträgers infolge Erhöhung des Innendrucks im Kühlkanal 4 zum Ausgasen und zur Bildung von Oxiden und Blasen kommen, die die Ringträgerbindung schädigen.
- Um dies zu vermeiden, wird der gekühlte Ringträger 1 oder eine Mehrzahl von Ringträgern in einem evakuierbaren Unterdruckbehälter mit Unterdruck beaufschlagt. Der Unterdruck liegt beispielsweise bei 10 mbar. Je nach Anzahl der undichten Ringträger und in Abhängigkeit vom Behältervolumen kann der Unterdruck nach einiger Zeit auf 20-50 mbar ansteigen.
- Um bei den undichten Ringträgern einen Druckausgleich sicherzustellen, müssen die Ringträger eine Mindestzeit, beispielsweise 24 Stunden, im evakuierten Unterdruckbehälter verbleiben.
- Eine hohe Produktivität kann erreicht werden, wenn in einem größeren Kessel eine Vielzahl von mit gekühlten Ringträgern gefüllten Unterdruckbehältern gleichzeitig evakuiert werden. Dies kann erfolgen, indem die Unterdruckbehälter einen lose gegen eine Gummidichtung anliegenden Deckel aufweisen.
- Beim Evakuieren des Kessels auf einen Unterdruck von beispielsweise 10 mbar kann durch den lose aufliegenden Deckel Luft aus den Unterdruckbehältern entweichen. Sobald der Kessel belüftet wird dichtet der Deckel gegen die Gummidichtung ab, sodaß der Unterdruckbehälter evakuiert bleibt. Erst kurz vor der Entnahme der gekühlten Ringträger wird der Unterdruckbehälter über ein Ventil belüftet und es werden die Ringträger nach der Entnahme sobald wie möglich in das Alfinbad getaucht, um ein Rückströmen von Luft in die undichten Ringträger zu vermeiden.
- Die evakuierbaren Unterdruckbehälter können durch Verwendung von handelsüblichen abgelängten Plastikrohren ausreichender Materialstärke und maßgedrehten Kunststoffdeckeln, die mit O-Ringdichtungen versehen sind, wirtschaftlich hergestellt werden. Im Kunststoffdeckel kann das Belüftungsventil vorgesehen sein.
Claims (3)
- Verfahren zur Herstellung eines Kolbens mit einem gekühlten Ringträger (1), bestehend aus einem Ringträgerteil (2) und einem mit diesem verbundenen Blechteil (3), das im Kolben in Verbindung mit dem Ringträgerteil (2) einen Kühlkanal (4) bildet, wobei der gekühlte Ringträger (1) vor dem Umgießen mit dem Kolbenwerkstoff in einer Schmelze auf Aluminiumbasis alfiniert wird,
dadurch gekennzeichnet,
daß der gekühlte Ringträger (1) nach dem Verbinden von Ringträgerteil (2) und Blechteil (3) in einem evakuierbaren Unterdruckbehälter mit Unterdruck beaufschlagt wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß der gekühlte Ringträger (1) nach der Entnahme aus dem Unterdruckbehälter vakuumverpackt wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß der gekühlte Ringträger (1) erst kurz vor dem Eintauchen in das Alfinbad aus dem evakuierbaren Unterdruckbehälter entnommen wird.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10057366 | 2000-11-18 | ||
| DE10057366A DE10057366A1 (de) | 2000-11-18 | 2000-11-18 | Verfahren zur gießtechnischen Herstellung eines Kolbens mit einem gekühlten Ringträger |
| PCT/DE2001/004003 WO2002040202A1 (de) | 2000-11-18 | 2001-10-19 | Verfahren zur giesstechnischen herstellung eines kolbens mit einem gekühlten ringträger |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1333949A1 EP1333949A1 (de) | 2003-08-13 |
| EP1333949B1 true EP1333949B1 (de) | 2006-05-31 |
Family
ID=7663867
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01996444A Expired - Lifetime EP1333949B1 (de) | 2000-11-18 | 2001-10-19 | Verfahren zur giesstechnischen herstellung eines kolbens mit einem gekühlten ringträger |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US6837298B2 (de) |
| EP (1) | EP1333949B1 (de) |
| JP (1) | JP4705313B2 (de) |
| KR (1) | KR100865409B1 (de) |
| BR (1) | BR0115403A (de) |
| DE (2) | DE10057366A1 (de) |
| ES (1) | ES2264996T3 (de) |
| WO (1) | WO2002040202A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10134293B4 (de) * | 2001-07-14 | 2009-06-04 | Mahle Gmbh | Gekühlter Ringträger für einen Kolben |
| DE10352244A1 (de) * | 2003-11-08 | 2005-06-09 | Mahle Gmbh | Verfahren zur Herstellung eines Kolbens für einen Verbrennungsmotor |
| DE102004010763C5 (de) * | 2004-03-05 | 2008-06-12 | Daimler Ag | Verbundbauteil |
| CN1943915A (zh) * | 2005-10-08 | 2007-04-11 | 山东滨州渤海活塞股份有限公司 | 以液态挤压铸造工艺铸造带有内冷通道的活塞毛坯的方法 |
| DE102005061074A1 (de) * | 2005-12-21 | 2007-06-28 | Mahle International Gmbh | Kolben für einen Verbrennungsmotor und Verfahren zu seiner Herstellung |
| DE102013019506A1 (de) | 2013-11-21 | 2015-06-03 | Mahle International Gmbh | Ringträger für einen Kolben eines Verbrennungsmotors sowie Kolben für einen Verbrennungsmotor |
| US20180046560A1 (en) * | 2016-08-12 | 2018-02-15 | Dash Robotics, Inc. | Device-agnostic systems, methods, and media for connected hardware-based analytics |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US374591A (en) * | 1887-12-13 | george | ||
| DE7212560U (de) * | 1972-06-29 | Alcan Gmbh | Ringträger aus Schwermetall für Kolben | |
| US59A (en) * | 1836-10-19 | Drawijtg | ||
| US895726A (en) * | 1906-04-25 | 1908-08-11 | Pomeroy Salt Ass Company | Art of manufacturing salt. |
| US957256A (en) * | 1909-10-07 | 1910-05-10 | Gen Electric | Electric soldering-iron. |
| DE374591C (de) * | 1921-05-29 | 1923-04-28 | Gersham Bowmar | Kolben mit im Hohlraum des Kolbenkoerpers angeordneter luftleerer Kammer |
| US2000249A (en) * | 1934-08-08 | 1935-05-07 | Victor G Pew | Lawn mower attachment |
| US2125517A (en) * | 1935-11-02 | 1938-08-02 | Kerner Incinerator Co | Incinerator |
| DE895726C (de) | 1950-11-21 | 1953-11-05 | Karl Fruehling | Filter zum Reinigen und Entchloren von Wasser fuer Genusszwecke |
| US3504376A (en) * | 1966-12-15 | 1970-03-31 | Xerox Corp | Automated chemical analyzer |
| DE2000249A1 (de) * | 1970-01-05 | 1971-09-23 | Koehler Wolfgang Dipl Ing | Kolben fuer Brennkraftmaschinen |
| DE2344899B1 (de) * | 1973-09-06 | 1974-02-07 | Mahle Gmbh | Verfahren zur Herstellung eines Verbundgussstueckes |
| DE2410140A1 (de) * | 1974-03-02 | 1975-09-11 | Kloeckner Humboldt Deutz Ag | Leichtmetallkolben fuer brennkraftmaschinen |
| DE7617370U1 (de) * | 1976-05-31 | 1976-10-07 | Alcan Aluminiumwerk Nuernberg Gmbh, 6000 Frankfurt | Kolben, insbesondere fuer brennkraftmaschinen |
| DE2624412C3 (de) * | 1976-05-31 | 1983-12-01 | Alcan Aluminiumwerk Nürnberg GmbH, 6000 Frankfurt | Verfahren zur Herstellung von Kolben mit einem Ringkanal |
| GB2125517B (en) * | 1982-08-20 | 1987-03-11 | Ae Plc | Pistons and methods for their manufacture |
| GB2129523A (en) * | 1982-10-20 | 1984-05-16 | Ae Plc | Composite pistons |
| JPS59110848A (ja) | 1982-12-16 | 1984-06-26 | Kawasaki Heavy Ind Ltd | ピストンクラウン製造方法 |
| DE3504376A1 (de) * | 1985-02-08 | 1986-11-06 | Odilo 7000 Stuttgart Schwaiger | Brennkraftmaschine fuer kraftfahrzeuge |
| DE8905726U1 (de) * | 1989-05-08 | 1990-06-13 | Bergmann, Hermann, 4470 Meppen | Kolben für eine Verbrennungsmaschine |
| US5322109A (en) * | 1993-05-10 | 1994-06-21 | Massachusetts Institute Of Technology, A Massachusetts Corp. | Method for pressure infiltration casting using a vent tube |
| US5474995A (en) * | 1993-06-24 | 1995-12-12 | Merck Frosst Canada, Inc. | Phenyl heterocycles as cox-2 inhibitors |
| DE19750021A1 (de) * | 1997-11-12 | 1999-05-20 | Mahle Gmbh | Gekühlter Ringträger |
| DE19821316A1 (de) * | 1998-05-13 | 1999-11-18 | Mahle Gmbh | Ringträger für einen Kolben eines Verbrennungsmotors |
| DE19825848A1 (de) * | 1998-06-10 | 1999-12-16 | Ks Kolbenschmidt Gmbh | Kühlkanalkolben |
| DE10009875C1 (de) * | 2000-03-01 | 2001-06-07 | Ks Kolbenschmidt Gmbh | Gekühlter Ringträger |
-
2000
- 2000-11-18 DE DE10057366A patent/DE10057366A1/de not_active Withdrawn
-
2001
- 2001-10-19 KR KR1020037006519A patent/KR100865409B1/ko not_active Expired - Lifetime
- 2001-10-19 BR BR0115403-6A patent/BR0115403A/pt not_active IP Right Cessation
- 2001-10-19 JP JP2002542559A patent/JP4705313B2/ja not_active Expired - Fee Related
- 2001-10-19 WO PCT/DE2001/004003 patent/WO2002040202A1/de not_active Ceased
- 2001-10-19 DE DE50109980T patent/DE50109980D1/de not_active Expired - Lifetime
- 2001-10-19 ES ES01996444T patent/ES2264996T3/es not_active Expired - Lifetime
- 2001-10-19 US US10/416,999 patent/US6837298B2/en not_active Expired - Lifetime
- 2001-10-19 EP EP01996444A patent/EP1333949B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| KR20030053060A (ko) | 2003-06-27 |
| EP1333949A1 (de) | 2003-08-13 |
| US20040026062A1 (en) | 2004-02-12 |
| JP4705313B2 (ja) | 2011-06-22 |
| KR100865409B1 (ko) | 2008-10-24 |
| ES2264996T3 (es) | 2007-02-01 |
| BR0115403A (pt) | 2003-10-07 |
| DE50109980D1 (de) | 2006-07-06 |
| DE10057366A1 (de) | 2002-05-23 |
| WO2002040202A1 (de) | 2002-05-23 |
| US6837298B2 (en) | 2005-01-04 |
| JP2004513789A (ja) | 2004-05-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE112010004569B4 (de) | Dichtungsstruktur zum Abdichten des Abpumplochs von Vakuumglas | |
| DE202011110776U1 (de) | Vakuumglas-Komponente | |
| US6241839B1 (en) | Continuous vacuum lamination treatment system and vacuum lamination apparatus | |
| DE102010026480A1 (de) | Anlage und Verfahren zum Gießen | |
| WO2002040202A1 (de) | Verfahren zur giesstechnischen herstellung eines kolbens mit einem gekühlten ringträger | |
| WO2005088709A1 (de) | Gehäuse für eine elektronische schaltung und verfahren zum abdichten des gehäuses | |
| DE3040578A1 (de) | Verfahren zum herstellen von turbinenraedern | |
| DE2428263C3 (de) | Gießvorrichtung und Verfahren zu deren Betrieb | |
| DE2633356A1 (de) | Verfahren zum aufbringen eines metallueberzuges auf ein substrat | |
| DE102008035698A1 (de) | Verfahren zur Herstellung eines Kolbens oder Kolbenteils | |
| DE102009030426A1 (de) | Verfahren zum Herstellen eines Verbundbauteils | |
| DE10134293B4 (de) | Gekühlter Ringträger für einen Kolben | |
| DE102019220512A1 (de) | Verfahren zur Herstellung einer Komponente zur Speicherung oder Verteilung von Druckgas und Komponente zur Speicherung oder Verteilung von Druckgas | |
| DE102008027916B3 (de) | Verfahren zum Aufbringen einer festhaftenden metallischen Beschichtung auf ein Stahlblechprodukt | |
| DE2151544A1 (de) | Verfahren zur Herstellung von geformten Gegenstaenden aus Polytetrafluoraethylen | |
| EP1271043B1 (de) | Arbeitsverfahren zur Abdichtung von Leckagen | |
| DE19719531A1 (de) | Verfahren zum Herstellen eines im ganzen quaderförmigen Blechgehäuses, insbesondere einer Backröhre | |
| EP1350045A1 (de) | Verfahren zur herstellung eines ringträgers mit angeschwei?tem blechkühlkanal | |
| KR102880563B1 (ko) | 베이스 플레이트의 제조방법 | |
| WO2000036188A3 (de) | Verfahren zur herstellung einer selbsttragenden metallfolie | |
| DE2249981A1 (de) | Verfahren und durchfuehrungsanordnung zur herstellung von koerpern durch isostatisches warmpressen von pulver | |
| DE19512763A1 (de) | Verfahren zur Oberflächenerneuerung, Instandsetzung und Panzerung von Metallguß-, Glasguß- und Kunststoffguß-Dauerformen | |
| DE102015222412A1 (de) | Gussbauteil mit Folienüberzug und Verfahren zur Herstellung | |
| EP1517010B1 (de) | Ventilteller | |
| DE2535173A1 (de) | Verfahren zum herstellen einer feuchtedichten umhuellung fuer elektrische bauelemente oder bauelementekombinationen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20030515 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE CH CY DE ES FR GB IT LI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE ES FR GB IT |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060531 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20060612 |
|
| REF | Corresponds to: |
Ref document number: 50109980 Country of ref document: DE Date of ref document: 20060706 Kind code of ref document: P |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2264996 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070301 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20181030 Year of fee payment: 18 Ref country code: ES Payment date: 20181127 Year of fee payment: 18 Ref country code: IT Payment date: 20181024 Year of fee payment: 18 Ref country code: GB Payment date: 20181031 Year of fee payment: 18 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20191019 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191019 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191019 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191031 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20210414 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20201228 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191020 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 50109980 Country of ref document: DE |