EP1279765B1 - Verfahren zur Überführung einer Faserstoffbahn sowie Maschine zur Herstellung einer Faserstoffbahn - Google Patents
Verfahren zur Überführung einer Faserstoffbahn sowie Maschine zur Herstellung einer Faserstoffbahn Download PDFInfo
- Publication number
- EP1279765B1 EP1279765B1 EP02007873A EP02007873A EP1279765B1 EP 1279765 B1 EP1279765 B1 EP 1279765B1 EP 02007873 A EP02007873 A EP 02007873A EP 02007873 A EP02007873 A EP 02007873A EP 1279765 B1 EP1279765 B1 EP 1279765B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pulper
- web
- scoop
- press
- endless belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 19
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 40
- 239000007921 spray Substances 0.000 claims abstract description 24
- 238000001035 drying Methods 0.000 claims abstract description 21
- 239000002657 fibrous material Substances 0.000 claims abstract description 10
- 230000015572 biosynthetic process Effects 0.000 claims description 6
- 238000007789 sealing Methods 0.000 claims description 5
- 238000012423 maintenance Methods 0.000 claims description 4
- 238000000605 extraction Methods 0.000 claims 2
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 239000011111 cardboard Substances 0.000 abstract 2
- 230000001143 conditioned effect Effects 0.000 abstract 1
- 239000011087 paperboard Substances 0.000 abstract 1
- 238000004140 cleaning Methods 0.000 description 4
- 230000003750 conditioning effect Effects 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 238000011010 flushing procedure Methods 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21G—CALENDERS; ACCESSORIES FOR PAPER-MAKING MACHINES
- D21G9/00—Other accessories for paper-making machines
- D21G9/0063—Devices for threading a web tail through a paper-making machine
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/66—Pulp catching, de-watering, or recovering; Re-use of pulp-water
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/04—Paper-break control devices
Definitions
- the invention relates to a method for operating a the production of a fibrous web, in particular paper or board web, serving machine in which the fibrous web is taken on a running through the last nip of the press section endless belt in the dryer section, the endless belt for its cleaning and Conditioning is sprayed with water, the spray is scraped by a scraper from the endless belt and the web transfer process occurring fiber material is collected in a pulper. It further relates to a corresponding machine for producing such a fibrous web.
- the aim of the invention is therefore to provide an improved method and an improved machine of the type mentioned above, which satisfy the most cost effective and effective manner and in particular the requirements specified above.
- This object is achieved according to the invention by a method for operating a the production of a fibrous web, in particular paper or board web, serving machine in which the fibrous web is taken over by a running through the last Preßnip the press section endless belt in the dryer section, the endless Strip is sprayed with water for its cleaning and conditioning, the spray water is scrape off from the endless belt by means of a scraper and pulp material collected during the web transfer process is collected in a pulper, and an adjustable blade is used, and this blade is between one in the area between the press section, Pulper and dryer section lying catching and sealing position in which it absorbs the accumulated during normal operation splashing and the dryer section opposite the press section seals, ie prevents the formation of air currents over the pulper, and a release position is adjusted, in which it releases the pulper for the resulting in the web transfer process fiber material and allows the withdrawal of entrained at the track tee especially on the first cylinder of the drying section air.
- a pivotable blade is preferably used.
- the pulper thus receives e.g. Cylinder swiveling bucket, which collects the accumulated spray water during normal operation and "seals" the dryer section opposite the press section.
- the blade In MatterFloating or tee-off operation on the first cylinder, the blade is e.g. pivoted, whereby the pulper is opened and a deduction of towed at the railway tee air is enabled.
- a blade provided with at least one water inlet or port and at least one water outlet, preferably a plurality of water outlet bores, is used.
- the blade should therefore in particular offer the possibility of rinsing off any remaining paper with water if necessary, which is possible, for example, via a water connection and water outlet bores.
- an endless belt may be provided in particular a press belt or a felt.
- a separate catwalk introduced, preferably pivoted. This catwalk is adjusted or pivoted, for example via hand winches and / or the like.
- a machine for producing a fibrous web in particular paper or board web, in which the fibrous web is taken from a running through the last Preßnip the press section endless belt in the dryer section, which for its cleaning and conditioning with Sprayed water is applied and the scraper is associated, and is collected in the web transfer process resulting pulp material in a pulper, wherein a blade is provided, which lies between a lying between the press section, pulper and dryer section collecting and sealing position in which they during normal operation accumulating spray water and the drying section seals against the press section, ie prevents the formation of air currents over the pulper, and a release position is adjustable, in which it releases the pulper for the fiber material obtained in the web transfer operation and allows the withdrawal of entrained at the railway tee especially on the first cylinder of the dryer section air.
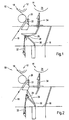
- FIGS. 1 and 2 show a schematic partial representation of a machine 10 for producing a fibrous web, which may in particular be a paper or board web. In each case, the region of the interface between the press section 12, the drying section 14 and a pulper 16 is shown.
- the fibrous web is taken over in each case by an endless belt 18 running through the last press nip of the press section 12 into the dryer section 14.
- the endless belt 18 is associated with its cleaning and conditioning a spray tube 20, via which the endless belt 18 is acted upon with water spray.
- a scraper 22 is associated with the belt 18 in order to scrape off the resulting spray water from the belt 18 during normal operation.
- a blade 26 preferably associated with the pulper 16 is provided. This is mounted on a holder 30 so as to be pivotable about an axis 28 extending in the machine transverse direction.
- this blade 26 is located between a catching and sealing position lying in the region between the press section 12, pulper 16 and drying section 14 (see FIG. 1), in which it collects the spray water produced during normal operation and the drying section 14 with respect to the press section 12 seals, ie prevents the formation of air currents over the pulper 16, and a release position (see Figure 2) pivots in which it releases the pulper 16 for the resulting during the web transfer process fiber material and the deduction of the train tee especially on the first cylinder 24 of the dryer section 14 entrained air allows.
- the blade 26 is above cylinder 32, i. especially hydraulic cylinder, adjustable.
- the blade 26 may be provided with at least one water inlet or port and at least one water outlet, preferably a plurality of water outlet bores.
- the pulper 16 thus receives a cylinder 32 pivotable blade 26 which collects the resulting spray water in normal operation and the drying section 14 with respect to the press section 12 "seals".
- the blade 26 In MathSciencefall or tee-off operation on the first cylinder 24 of the drying section 14, the blade 26 is pivoted about the axis 28, whereby the pulper 16 is opened and a withdrawal of the entrained air is made possible at the railway tee.
- the blade should offer the possibility of flushing any leftover paper with water as needed, e.g. is achieved by the aforementioned water connection and the water outlet holes.
- the endless belt 18 may be formed in particular by a press belt or a felt.
- a separate adjustable, preferably pivotable catwalk 34 may be provided for maintenance work on the scraper 22, on the spray tube 20 and / or on one or more other devices provided in the area in question, eg a so-called enviro-scan the area in question is movable or pivotable.
- the pivoting of this catwalk 34 can be done for example via hand winches and / or the like, which is relatively inexpensive.
Landscapes
- Paper (AREA)
- Preliminary Treatment Of Fibers (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Betreiben einer der Herstellung einer Faserstoffbahn, insbesondere Papier- oder Kartonbahn, dienenden Maschine, bei dem die Faserstoffbahn an einem durch den letzten Preßnip der Pressenpartie laufenden endlosen Band in die Trockenpartie übernommen wird, das endlose Band zu dessen Reinigung und Konditionierung mit Spritzwasser beaufschlagt wird, das Spritzwasser mittels eines Schabers vom endlosen Band abgeschabt wird und beim Bahnüberführvorgang anfallendes Fasermaterial in einem Pulper aufgefangen wird. Sie betrifft ferner eine entsprechende Maschine zur Herstellung einer solchen Faserstoffbahn.
- Derartige Vorrichtungen werden beispielsweise in der EP-A-0 908 556 sowie der EP-A-0 674 045 beschrieben.
- Es besteht jedoch ein Bedürfnis an einer möglichst kostengünstigen und effektiven Schnittstelle zwischen der Pressenpartie, Trockenpartie und dem Pulper, die den folgenden Anforderungen gerechnet wird:
- So muß beim Bahnüberführvorgang von der Pressen- in die Trockenpartie anfallendes Papier im Pulper aufgefangen werden. Das im Normalbetrieb am Abnahmeschaber anfallende Wasser (z.B. ca. 200 l/min) ist separat abzuführen. Der Abnahmeschaber und das zugehörige Schmierspritzrohr, sowie eventuell ein sogenannter Enviro-Scan müssen bei Maschinenstillstand quer zur Maschine wartbar sein. Die Trockenpartie muß gegenüber der Pressenpartie im Normalbetrieb abgeschlossen sein, d.h. über den Pulper darf es nicht zur Ausbildung von Luftströmungen kommen. Bei einer Papierabnahme am ersten Zylinder der Trockenpartie muß die von der Papierbahn in den Pulper eingeschleppte Luft entweichen können. Die aufgefundene Lösung muß sowohl die Preßbandausführung als auch die Filzausführung gleichermaßen abdecken können.
- Hierfür liefert der Stand der Technik keine befriedigende Lösung.
- Ziel der Erfindung ist es daher, ein verbessertes Verfahren sowie eine verbesserte Maschine der eingangs genannten Art zu schaffen, die auf möglichst kostengünstige und effektive Art und Weise und insbesondere den zuvor angegebenen Anforderungen genügen.
- Diese Aufgabe wird nach der Erfindung gelöst durch ein Verfahren zum Betreiben einer der Herstellung einer Faserstoffbahn, insbesondere Papier- oder Kartonbahn, dienenden Maschine, bei dem die Faserstoffbahn von einem durch den letzten Preßnip der Pressenpartie laufenden endlosen Band in die Trockenpartie übernommen wird, das endlose Band zu dessen Reinigung und Konditionierung mit Spritzwasser beaufschlagt wird, das Spritzwasser mittels eines Schabers vom endlosen Band abgeschabt wird und beim Bahnüberführvorgang anfallendes Faserstoffmaterial in einem Pulper aufgefangen wird, und bei dem eine verstellbare Schaufel verwendet wird und diese Schaufel zwischen einer im Bereich zwischen Pressenpartie, Pulper und Trockenpartie liegenden Auffang- und Abdichtposition, in der sie das während des normalen Betriebs anfallende Spritzwasser auffängt und die Trockenpartie gegenüber der Pressenpartie abdichtet, d.h. eine Ausbildung von Luftströmungen über den Pulper verhindert, und einer Freigabeposition verstellt wird, in der sie den Pulper für das beim Bahnüberführvorgang anfallende Fasermaterial freigibt und den Abzug von beim Bahnabschlag insbesondere am ersten Zylinder der Trokkenpartie eingeschleppter Luft ermöglicht. Dabei wird vorzugsweise eine verschwenkbare Schaufel verwendet. Zum Verstellen der Schaufel können beispielsweise Zylinder-, d.h. insbesondere Hydraulikzylinder, verwendet werden.
- Der Pulper erhält also eine z.B. über Zylinder schwenkbare Schaufel, die im Normalbetrieb das anfallende Spritzwasser auffängt und die Trockenpartie gegenüber der Pressenpartie "abdichtet". Im Überführfall bzw. im Abschlagbetrieb am ersten Zylinder wird die Schaufel z.B. verschwenkt, wodurch der Pulper geöffnet und ein Abzug der beim Bahnabschlag abgeschleppten Luft ermöglicht wird.
- Vorteilhafterweise wird eine mit wenigstens einem Wassereinlaß oder -anschluß und wenigstens einem Wasserauslaß, vorzugsweise mehreren Wasseraustrittsbohrungen, versehene Schaufel verwendet. Die Schaufel sollte also insbesondere die Möglichkeit bieten, bei Bedarf liegenbleibendes Papier mit Wasser wegzuspülen, was beispielsweise über einen Wasseranschluß und Wasseraustrittsbohrungen möglich ist.
- Als endloses Band kann insbesondere ein Preßband oder ein Filz vorgesehen sein.
- Gemäß einer bevorzugten praktischen Ausgestaltung des erfindungsgemäßen Verfahrens wird für Wartungsarbeiten am Schaber, an der das Spritzwasser liefernden Einrichtung, insbesondere Spritzrohr, und/oder an einer oder mehreren anderen in dem betreffenden Bereich vorgesehenen Einrichtungen, z.B. einem sogenannten Enviro-Scan, ein separater Laufsteg eingebracht, vorzugsweise eingeschwenkt. Dieser Laufsteg wird beispielsweise über Handwinden und/oder dergleichen verstellt bzw. verschwenkt.
- Die eingangs genannte Aufgabe wird erfindungsgemäß auch gelöst durch eine Maschine zur Herstellung einer Faserstoffbahn, insbesondere Papier- oder Kartonbahn, in der die Faserstoffbahn von einem durch den letzten Preßnip der Pressenpartie laufenden endlosen Band in die Trockenpartie übernommen wird, das zu dessen Reinigung und Konditionierung mit Spritzwasser beaufschlagt wird und dem ein Schaber zugeordnet ist, und in der beim Bahnüberführvorgang anfallendes Faserstoffmaterial in einem Pulper aufgefangen wird, wobei eine Schaufel vorgesehen ist, die zwischen einer im Bereich zwischen Pressenpartie, Pulper und Trockenpartie liegenden Auffang- und Abdichtposition, in der sie das während des normalen Betriebs anfallende Spritzwasser auffängt und die Trockenpartie gegenüber der Pressenpartie abdichtet, d.h. eine Ausbildung von Luftströmungen über den Pulper verhindert, und einer Freigabeposition verstellbar ist, in der sie den Pulper für das beim Bahnüberführvorgang anfallende Fasermaterial freigibt und den Abzug von beim Bahnabschlag insbesondere am ersten Zylinder der Trockenpartie eingeschleppter Luft ermöglicht.
- Bevorzugte Ausführungsformen der erfindungsgemäßen Maschine sind in den Unteransprüchen angegeben.
- Die Erfindung wird im folgenden anhand eines Ausführungsbeispiels unter Bezugnahme auf die Zeichnung näher erläutert; in dieser zeigen:
- Figur 1
- eine schematische Teildarstellung einer Maschine zur Herstellung einer Faserstoffbahn im Normalbetrieb und
- Figur 2
- eine mit der Figur 1 vergleichbare schematische Teildarstellung der Maschine im Überführbetrieb bzw. beim Abschlag an dem ersten Zylinder.
- Die Figuren 1 und 2 zeigen in jeweils schematischer Teildarstellung eine Maschine 10 zur Herstellung einer Faserstoffbahn, bei der es sich insbesondere um eine Papier- oder Kartonbahn handeln kann. Dabei ist jeweils der Bereich der Schnittstelle zwischen der Pressenpartie 12, der Trockenpartie 14 und einem Pulper 16 dargestellt.
- Die Faserstoffbahn wird jeweils von einem durch den letzten Preßnip der Pressenpartie 12 laufenden endlosen Band 18 in die Trockenpartie 14 übernommen.
- Dem endlosen Band 18 ist zu dessen Reinigung und Konditionierung ein Spritzrohr 20 zugeordnet, über das das endlose Band 18 mit Spritzwasser beaufschlagt wird. Zudem ist dem Band 18 ein Schaber 22 zugeordnet, um während des normalen Betriebs das anfallende Spritzwasser von dem Band 18 abzuschaben.
- Beim in der Figur 2 dargestellten Bahnüberführvorgang bzw. Abschlag am ersten Zylinder 24 der Trockenpartie 14 wird anfallendes Faserstoffmaterial in dem Pulper 16 aufgefangen.
- Wie den Figuren 1 und 2 entnommen werden kann, ist eine vorzugsweise dem Pulper 16 zugeordnete Schaufel 26 vorgesehen. Diese ist um eine sich in Maschinenquerrichtung erstreckende Achse 28 schwenkbar an einer Halterung 30 gelagert.
- Dabei ist diese Schaufel 26 insbesondere zwischen einer im Bereich zwischen Pressenpartie 12, Pulper 16 und Trockenpartie 14 liegenden Auffang- und Abdichtposition (vgl. Figur 1), in der sie das während des normalen Betriebs anfallende Spritzwasser auffängt und die Trockenpartie 14 gegenüber der Pressenpartie 12 abdichtet, d.h. eine Ausbildung von Luftströmungen über den Pulper 16 verhindert, und einer Freigabeposition (vgl. Figur 2) verschwenkbar, in der sie den Pulper 16 für das beim Bahnüberführvorgang anfallende Fasermaterial freigibt und den Abzug von beim Bahnabschlag insbesondere am ersten Zylinder 24 der Trockenpartie 14 eingeschleppter Luft ermöglicht.
- Im vorliegenden Fall ist die Schaufel 26 über Zylinder 32, d.h. insbesondere Hydraulikzylinder, verstellbar.
- Die Schaufel 26 kann mit wenigstens einem Wassereinlaß oder -anschluß und wenigstens einem Wasserauslaß, vorzugsweise mehreren Wasseraustrittsbohrungen, versehen sein.
- Der Pulper 16 erhält also eine über Zylinder 32 verschwenkbare Schaufel 26, die im Normalbetrieb das anfallende Spritzwasser auffängt und die Trockenpartie 14 gegenüber der Pressenpartie 12 "abdichtet". Im Überführfall bzw. beim Abschlagbetrieb an dem ersten Zylinder 24 der Trokkenpartie 14 wird die Schaufel 26 um die Achse 28 verschwenkt, wodurch der Pulper 16 geöffnet und ein Abzug der eingeschleppten Luft beim Bahnabschlag ermöglicht wird.
- Die Schaufel sollte die Möglichkeit bieten, bei Bedarf liegenbleibendes Papier mit Wasser wegzuspülen, was z.B. durch den zuvor erwähnten Wasseranschluß und die Wasseraustrittsbohrungen erreicht wird.
- Das endlose Band 18 kann insbesondere durch ein Preßband oder einen Filz gebildet sein.
- Aus Sicherheitsgründen kann für Wartungsarbeiten am Schaber 22, am Spritzrohr 20 und/oder an einer oder mehreren anderen in dem betreffenden Bereich vorgesehenen Einrichtungen, z.B. einem sogenannten Enviro-Scan, ein separater verstellbarer, vorzugsweise verschwenkbarer, Laufsteg 34 vorgesehen sein, der ggf. in den betreffenden Bereich bewegbar bzw. verschwenkbar ist. Das Abschwenken dieses Laufstegs 34 kann beispielsweise über Handwinden und/oder dergleichen erfolgen, was relativ kostengünstig ist.
-
- 10
- Maschine
- 12
- Pressenpartie
- 14
- Trockenpartie
- 16
- Pulper
- 18
- endloses Band
- 20
- Spritzrohr
- 22
- Schaber
- 24
- erster Zylinder
- 26
- Schaufel
- 28
- Achse
- 30
- Halterung
- 32
- Zylinder, Hydraulikzylinder
- 34
- Laufsteg
Claims (16)
- Verfahren zum Betreiben einer der Herstellung einer Faserstoffbahn, insbesondere Papier- oder Kartonbahn, dienenden Maschine (10), bei dem die Faserstoffbahn von einem durch den letzten Preßnip der Pressenpartie (12) laufenden endlosen Band (18) in die Trockenpartie (14) übernommen wird, das endlose Band (18) zu dessen Reinigung und Konditionierung mit Spritzwasser beaufschlagt wird, das Spritzwasser mittels eines Schabers (22) vom endlosen Band (18) abgeschabt wird und beim Bahnüberführvorgang anfallendes Faserstoffmaterial in einem Pulper (16) aufgefangen wird, und bei dem eine verstellbare Schaufel (26) verwendet wird und diese Schaufel (26) zwischen einer im Bereich zwischen Pressenpartie (12), Pulper (16) und Trockenpartie (14) liegenden Auffang- und Abdichtposition, in der sie das während des normalen Betriebs anfallende Spritzwasser auffängt und die Trockenpartie (14) gegenüber der Pressenpartie (12) abdichtet, d.h. eine Ausbildung von Luftströmungen über den Pulper (16) verhindert, und einer Freigabeposition verstellt wird, in der sie den Pulper (16) für das beim Bahnüberführvorgang anfallende Fasermaterial freigibt und den Abzug von beim Bahnabschlag insbesondere am ersten Zylinder (24) der Trockenpartie (14) eingeschleppter Luft ermöglicht.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß eine verschwenkbare Schaufel (26) verwendet wird. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
daß eine über Zylinder (32), d.h. vorzugsweise Hydraulikzylinder, verstellbare Schaufel (26) verwendet wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß eine mit wenigstens einem Wassereinlaß oder -anschluß und wenigstens einem Wasserauslaß, vorzugsweise mehreren Wasseraustrittsbohrungen, versehene Schaufel (26) verwendet wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß als endloses Band (18) ein Preßband vorgesehen ist. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß als endloses Band (18) ein Filz vorgesehen ist. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß für Wartungsarbeiten am Schaber (22), an der das Spritzwasser liefernden Einrichtung (20), insbesondere Spritzrohr, und/oder an einer oder mehreren anderen in dem betreffenden Bereich vorgesehenen Einrichtungen, z.B. einem sogenannten Enviro-Scan, ein separater Laufsteg (34) eingebracht, vorzugsweise eingeschwenkt, wird. - Verfahren nach Anspruch 7,
dadurch gekennzeichnet,
daß der Laufsteg (34) über Handwinden und/oder dergleichen verstellt bzw. verschwenkt wird. - Maschine (10) zur Herstellung einer Faserstoffbahn, insbesondere Papier- oder Kartonbahn, in der die Faserstoffbahn von einem durch den letzten Preßnip der Pressenpartie (12) laufenden endlosen Band (18) in die Trockenpartie (14) übernommen wird, das zu dessen Reinigung und Konditionierung mit Spritzwasser beaufschlagt wird und dem ein Schaber (22) zugeordnet ist, und in der beim Bahnüberführvorgang anfallendes Faserstoffmaterial in einem Pulper (16) aufgefangen wird,
dadurch gekennzeichnet,
daß eine Schaufel (26) vorgesehen ist, die zwischen einer im Bereich zwischen Pressenpartie (12), Pulper (16) und Trockenpartie (14) liegenden Auffang- und Abdichtposition, in der sie das während des normalen Betriebs anfallende Spritzwasser auffängt und die Trokkenpartie (14) gegenüber der Pressenpartie (12) abdichtet, d.h. eine Ausbildung von Luftströmungen über den Pulper (16) verhindert, und einer Freigabeposition verstellbar ist, in der sie den Pulper (16) für das beim Bahnüberführvorgang anfallende Fasermaterial freigibt und den Abzug von beim Bahnabschlag insbesondere am ersten Zylinder (24) der Trockenpartie (14) eingeschleppter Luft ermöglicht. - Maschine nach Anspruch 9,
dadurch gekennzeichnet,
daß die Schaufel (26) verschwenkbar ist. - Maschine nach Anspruch 9 oder 10,
dadurch gekennzeichnet,
daß die Schaufel (26) über Zylinder (32), d.h. vorzugsweise Hydraulikzylinder, verstellbar ist. - Maschine nach einem der Ansprüche 9 bis 11,
dadurch gekennzeichnet,
daß die Schaufel (26) mit wenigstens einem Wassereinlaß oder - anschluß und wenigstens einem Wasserauslaß, vorzugsweise mehreren Wasseraustrittsbohrungen, versehenen ist. - Maschine nach einem der Ansprüche 9 bis 12,
dadurch gekennzeichnet,
daß das endlose Band (18) durch ein Preßband gebildet ist. - Maschine nach einem der Ansprüche 10 bis 12,
dadurch gekennzeichnet,
daß das endlose Band (18) durch einen Filz gebildet ist. - Maschine nach einem der Ansprüche 9 bis 14,
dadurch gekennzeichnet,
daß für Wartungsarbeiten am Schaber (22), an der das Spritzwasser liefernden Einrichtung (20), insbesondere Spritzrohr, und/oder an einer oder mehreren anderen in dem betreffenden Bereich vorgesehenen Einrichtungen, z.B. einem sogenannten Enviro-Scan, ein separater verstellbarer, vorzugsweise verschwenkbarer, Laufsteg (34) vorgesehen ist, der gegebenenfalls in den betreffenden Bereich bewegbar bzw. verschwenkbar ist. - Maschine nach Anspruch 15,
dadurch gekennzeichnet,
daß der Laufsteg (34) über Handwinden und/oder dergleichen verstellbar bzw. verschwenkbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10136466 | 2001-07-26 | ||
| DE10136466A DE10136466A1 (de) | 2001-07-26 | 2001-07-26 | Verfahren zum Betreiben einer der Herstellung einer Faserstoffbahn dienenden Maschine sowie Maschine zur Herstellung einer solchen Faserstoffbahn |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1279765A1 EP1279765A1 (de) | 2003-01-29 |
| EP1279765B1 true EP1279765B1 (de) | 2005-09-21 |
Family
ID=7693198
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02007873A Expired - Lifetime EP1279765B1 (de) | 2001-07-26 | 2002-04-09 | Verfahren zur Überführung einer Faserstoffbahn sowie Maschine zur Herstellung einer Faserstoffbahn |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1279765B1 (de) |
| AT (1) | ATE305064T1 (de) |
| DE (2) | DE10136466A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FI119069B (fi) * | 2005-02-23 | 2008-07-15 | Metso Paper Inc | Järjestely rainanmuodostuskoneen puristinosalla |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4409660A1 (de) * | 1994-03-21 | 1994-08-18 | Voith Gmbh J M | Streifenabschlag- und Überführeinrichtung |
| DE19611166A1 (de) * | 1996-03-21 | 2000-12-07 | Voith Sulzer Papiermasch Gmbh | Schabervorrichtung für eine Papiermaschine |
| DE19744341A1 (de) * | 1997-10-07 | 1999-04-15 | Voith Sulzer Papiertech Patent | Papiermaschine |
-
2001
- 2001-07-26 DE DE10136466A patent/DE10136466A1/de not_active Withdrawn
-
2002
- 2002-04-09 DE DE50204309T patent/DE50204309D1/de not_active Expired - Lifetime
- 2002-04-09 AT AT02007873T patent/ATE305064T1/de active
- 2002-04-09 EP EP02007873A patent/EP1279765B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1279765A1 (de) | 2003-01-29 |
| DE50204309D1 (de) | 2006-02-02 |
| ATE305064T1 (de) | 2005-10-15 |
| DE10136466A1 (de) | 2003-02-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4018074C2 (de) | Vorrichtung zum Reinigen eines umlaufenden Papiermaschinensiebes | |
| AT390812B (de) | Waschvorrichtung fuer faserstoffsuspensionen | |
| DE4419540C2 (de) | Verfahren und Vorrichtung zur Reinigung einer umlaufenden Sieb- oder Filzbahn | |
| DE69422984T2 (de) | Verfahren und vorrichtung zur entwässerung einer bahn in einer papier- oder kartonmaschine | |
| DE102011004565A1 (de) | Pressenpartie einer Maschine zur Herstellung einer Faserstoffbahn | |
| DE3117463A1 (de) | Doppelsieb-papiermaschine | |
| DE2920713A1 (de) | Verfahren und vorrichtung zur abnahme einer bahn vom bildungssieb und zu ihrer ueberfuehrung an ein tuch der presspartie einer papiermaschine | |
| DE60106101T2 (de) | Überführen einer Aufführspitze einer Papierbahn | |
| DE1411905A1 (de) | Vorrichtung zum Entfernen von Fluessigkeit aus einer bewegten Papierbahn | |
| DE202011103266U1 (de) | Blattbildungsvorrichtung | |
| DE3126466A1 (de) | Siebmaschine | |
| EP1354677B1 (de) | Maschine mit Wasserstrahl-Schneideinrichtung | |
| DE3222428C2 (de) | Doppelsieb-Papiermaschine | |
| EP1279765A1 (de) | Verfahren zur Überführung einer Faserstoffbahn sowie Maschine zur Herstellung einer Faserstoffbahn | |
| DE3120073A1 (de) | Doppelsiebpapiermaschine | |
| DE2548794C3 (de) | Doppelsieb-Papierm aschine | |
| DE19810800A1 (de) | Pressenanordnung | |
| DE102007024322A1 (de) | Verfahren und Anlage zum Überführen der Papier- oder Kartonbahn ins Ausschusssystem bei Konzepten mit geschlossener Bahnführung | |
| DE19611166A1 (de) | Schabervorrichtung für eine Papiermaschine | |
| AT503488A2 (de) | Anlage und verfahren zur konditionierung der bespannung in materialbahn-herstellungsmaschinen | |
| DE3008468A1 (de) | Papierformwalze | |
| DE112010005105T5 (de) | Papierherstellungsvorrichtung und Papierherstellungsanlage | |
| DE3804006A1 (de) | Verfahren zum entfernen von klebrigen verunreinigungen waehrend faserstoffaufbereitung aus altpapier | |
| DE10134233A1 (de) | Verfahren zum Betreiben einer der Herstellung einer Faserstoffbahn dienenden Maschine sowie Maschine zur Herstellung einer Faserstoffbahn | |
| DE202007005670U1 (de) | Reinigungsvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20030729 |
|
| AKX | Designation fees paid |
Designated state(s): AT DE FI IT SE |
|
| 17Q | First examination report despatched |
Effective date: 20040603 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FI IT SE |
|
| REF | Corresponds to: |
Ref document number: 50204309 Country of ref document: DE Date of ref document: 20051027 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REF | Corresponds to: |
Ref document number: 50204309 Country of ref document: DE Date of ref document: 20060202 Kind code of ref document: P |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20060622 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20090423 Year of fee payment: 8 Ref country code: SE Payment date: 20090416 Year of fee payment: 8 |
|
| EUG | Se: european patent has lapsed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100409 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20110421 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20110414 Year of fee payment: 10 Ref country code: FI Payment date: 20110414 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100410 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 305064 Country of ref document: AT Kind code of ref document: T Effective date: 20120409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120409 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120409 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50204309 Country of ref document: DE Effective date: 20121101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121101 |