EP1190124B1 - Spinnvorrichtung zum verspinnen schmelzflüssiger polymere und verfahren zum beheizen der spinnvorrichtung - Google Patents
Spinnvorrichtung zum verspinnen schmelzflüssiger polymere und verfahren zum beheizen der spinnvorrichtung Download PDFInfo
- Publication number
- EP1190124B1 EP1190124B1 EP00936707A EP00936707A EP1190124B1 EP 1190124 B1 EP1190124 B1 EP 1190124B1 EP 00936707 A EP00936707 A EP 00936707A EP 00936707 A EP00936707 A EP 00936707A EP 1190124 B1 EP1190124 B1 EP 1190124B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spinning
- heating
- polymer
- pump
- heating fluid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000010438 heat treatment Methods 0.000 title claims abstract description 106
- 238000009987 spinning Methods 0.000 title claims abstract description 95
- 229920000642 polymer Polymers 0.000 title claims abstract description 65
- 238000000034 method Methods 0.000 title claims abstract description 7
- 239000012530 fluid Substances 0.000 claims abstract description 49
- 238000003860 storage Methods 0.000 claims description 5
- 239000007788 liquid Substances 0.000 abstract description 7
- 238000006116 polymerization reaction Methods 0.000 description 7
- 239000000155 melt Substances 0.000 description 4
- 229920000728 polyester Polymers 0.000 description 3
- MHCVCKDNQYMGEX-UHFFFAOYSA-N 1,1'-biphenyl;phenoxybenzene Chemical group C1=CC=CC=C1C1=CC=CC=C1.C=1C=CC=CC=1OC1=CC=CC=C1 MHCVCKDNQYMGEX-UHFFFAOYSA-N 0.000 description 2
- 239000004952 Polyamide Substances 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 229920002647 polyamide Polymers 0.000 description 2
- 238000009835 boiling Methods 0.000 description 1
- 239000003990 capacitor Substances 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000002074 melt spinning Methods 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 229920006149 polyester-amide block copolymer Polymers 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D1/00—Treatment of filament-forming or like material
- D01D1/06—Feeding liquid to the spinning head
- D01D1/09—Control of pressure, temperature or feeding rate
Definitions
- the invention relates to a device for generating Polymer filaments by spinning molten Polymers, consisting of a via a heatable Polymer line with the surrounded by a heating jacket Spinning pump connected to the polymer melt Extruder or polymerization reactor and several of the Spinning pump outgoing polymer lines, each with one of a heating fluid permeable spinning housing arranged with the spinnerets spin packs are connected, as well as a method for heating the Contraption.
- the invention has for its object to ensure that in the method described above the molten polymer in front of the spinning housing, independent from the temperature in the spinning housing, as low as possible Temperature can be maintained to damage the To exclude polymers as possible, and the polymer melt heated in a simplified manner from spinning temperature becomes.
- this is achieved in that the between the extruder or polymerization reactor and the Spinning pump attached polymer line from a Schumantelrohr consists, spinning pump and spin housing over an unheated one leading to the spinning housing Connected polymer lines receiving support structure are.
- the unheated support structure ensures a thermal decoupling and prevents the polymer, as long as it is not in the heated spinning case occurred at the lowest possible temperature is held and thus damage to the molten Polymers caused by relatively high temperatures, completely or are largely excluded.
- the heating of the molten polymer at spin-off temperature exclusively by those prevailing in the spinning housing Temperature. In this way, damage to the molten polymer wholly or largely locked out.
- the successful operation of the spinning device is achieved that with from a first Reservoir discharged vaporous a temperature from 280 to 330 ° C having heating fluid, the spinning housing, then with the emerging from the spinning housing vaporous heating fluid surrounding the spinning pump Heating jacket and with a from a second storage container discharged a temperature of 270 to 300 ° C having Schufluid of the polymer line between extruder or Heating jacket surrounding heating jacket are heated, wherein the temperature of the spinning housing supplied vapor heating fluid by 10 to 40 ° C higher than that Temperature of the heating jacket of spinning pump and Polymer line supplied heating fluid is.
- the spinning housing and with out of the second reservoir indicated a temperature of 270 up to 300 ° C having heating fluid of the polymer line surrounding between extruder or polymerization reactor Heating jacket and then with the from the heating jacket emerging heating fluid surrounding the spinning pump Heating jacket to be heated, the temperature of the Spinngephase supplied heating fluid by 10 to 40 ° C higher as the temperature of the heating mantle of spinning pump and Polymer line supplied heating fluid is.
- heating fluid is suitable e.g. Diphyl, that in different Modifications is commercially available, where in both Reservoirs the same heating fluid or else can hold different heating fluids.
- the first and second heating jacket kept free of heating fluid. Thereby be the desired temperature differences during the Maintain operation.
- the supply of heating fluid to the first and second heating mantle can be coupled in many cases; that's it possible, the heating fluid coming from the reservoir first through the first heating jacket and then through the second Heating jacket to lead or in reverse order to proceed. Usually you will get the first and second Heat the heating jacket with liquid heating fluid. It is further possible, the first and second heating mantle also with operate separate heating circuits.
- polymer used z. As polyester or polyamide.
- the liquid polymer usually comes from an extruder for melting polymer granules or from a Polymerization reactor. The polymer occurs at temperatures about in the range of 270 to 300 ° C in the spin pump, and it goes through with temperatures of about 295 to 320 ° C the spinnerets pressed out.
- the main parts of the spinning apparatus of FIG. 1 are the Spinning housing (1), which is also referred to as a spinning beam, with several spin packs (2) and spinnerets (3), the Spinning pump (4) and the extruder or polymerization reactor (5), from which the liquid polymer passes through a feed line (6) flows to the pump (4). From there, the polymer gets through Outlet lines (7), of which only one is shown, led into the spin packs (2).
- the spinning housing (1) has a heating space (8), usually with vaporous heating fluid is heated.
- the heating jackets and also the heating space (8) are not shown Supply and discharge lines for heating fluid; in Fig. 2 and 3 will be discussed in more detail.
- the supply line (6) may be provided a pump (10), if the polymer is not from an extruder but from a polymerization reactor (5) comes.
- the spinning pump (4) is on a support structure (12) that is not is heated and also the supply line (6) and the spinning housing (1) connects.
- the shaft (4b) of the pump (4) leads to a not shown electric motor.
- the supply line (6) is from a heating jacket (6a) surrounded, here as “first Heating jacket. "The spinning pump (4) is located inside a heating mantle (4a), here as “second heating jacket” is called.
- the hot area leading to the spinning housing (1) and heard of his heating chamber (8) is by a distance of at least 5 mm and preferably at least 10 mm from colder area, given by the two heating jackets (4a) and (6a) and the spin pump (4), spatially separated. Of the Distance realized by the support structure (12) is, causes a thermal decoupling of the two Areas so that the hotter area is the colder area not heated in an undesirable manner.
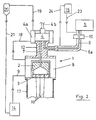
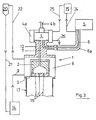
- the heating of the spinning housing (1), the area of The spinning pump (4) and the line (6) can be different Way largely independent of each other, since Heating fluid in a first reservoir (14) and a second reservoir (15) with different Temperatures is maintained (see Figs. 2 and 3).
- compare Fig. 2 which is especially suitable for polyester, comes the liquid polymer from a polymerization reactor (5) at about 278 ° C.
- the pump (10) eg a gear pump
- the melt in Shape of numerous filaments (16) is pressed down.
- not shown manner See also Fig. 1) run the filaments through a Shaft (17) down to a winding device.
- the polymer comes from an extruder (5), in which preferably polyester or possibly also Polyamide is processed.
- Steam-shaped heating medium is through the line (9) in the heating space (8) and from there through the line (22) directly into the capacitor (20) and returned from there.
- heating fluid which is preferably liquid, and passes in the line (25) first in the second Heating jacket (4a) and from there through the line (26) in the first heating jacket (6a). The return takes place through the Line (24).
- Pol yester is spun and Diphyl is used as heating fluid both in the first reservoir (14) and in the second Reservoir (15).
- the distance between the heated Spinning housing (1) and the colder area of the two Heating jackets with spinning pump (4) is 20 mm.
- the heating fluid of the line (23) has a temperature of 280 ° C.
- the temperature in the range of Nozzle (3) is 310 ° C, and the same temperature has the Schufluiddampf the lines (9) and (18).
- the temperature is 296 ° C.
- the pump (10) raises the temperature of the polymer by 20 ° C.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
- Artificial Filaments (AREA)
Description
- Fig. 1
- die Spinnvorrichtung in schematischer Darstellung und
- Fig. 2 und Fig. 3
- Varianten der Zuführung von Heizfluid zur Spinnvorrichtung.
Claims (3)
- Vorrichtung zur Erzeugung von Polymer-Filamenten (16) durch Verspinnen schmelzflüssiger Polymere, bestehend aus einem über eine beheizbare Polymerleitung (6) mit der von einem Heizmantel (4a) umgebenen Spinnpumpe (4) verbundenen die Polymerschmelze enthaltenden Extruder oder Polymerisationsreaktor (5) und mehreren von der Spinnpumpe ausgehenden Polymerleitungen (7), die jeweils mit einem in einem von einem Heizfluid durchströmbaren Spinngehäuse (1) angeordneten mit den Spinndüsen (3) versehenen Spinnpaketen (2) verbunden sind, dadurch gekennzeichnet, dass die zwischen Extruder bzw. Polymerisationsreaktor (5) und Spinnpumpe (4) angebrachte Polymerleitung (6) ein Heizmantelrohr (6a) ist und Spinnpumpe und Spinngehäuse (1) über eine unbeheizte die Polymerleitungen (7) aufnehmende Stützkonstruktion (12) verbunden sind.
- Verfahren zum Beheizen der Vorrichtung zur Erzeugung von Polymer-Filamenten (16) durch Verspinnen schmelzflüssiger Polymere, bestehend aus einem über eine beheizbare Polymerleitung (6) mit der von einem Heizmantel (4a) umgebenen Spinnpumpe (4) verbundenen die Polymerschmelze enthaltenden Extruder oder Polymerisationsreaktor (5) und mehreren von der Spinnpumpe ausgehenden Polymerleitungen (7), die jeweils mit einem von einem Heizfluid durchströmbaren Spinngehäuse (1) angeordneten mit den Spinndüsen (3) versehenen Spinnpaketen (2) verbunden sind, wobei die zwischen Extruder bzw. Polymerisationsreaktor (5) und Spinnpumpe angebrachte Polymerleitung (6) ein Heizmantelrohr (6a) ist und Spinnpumpe und Spinngehäuse (1) über eine unbeheizte die Polymerleitungen (7) aufnehmende Stützkonstruktion (12) verbunden sind, dadurch gekennzeichnet, dass mit aus einem ersten Vorratsbehälter (14) abgeführten dampfförmigen eine Temperatur von 280 bis 330 °C aufweisenden Heizfluid das Spinngehäuse (1), danach mit dem aus dem Spinngehäuse austretenden dampfförmigen Heizfluid der die Spinnpumpe (4) umgebende Heizmantel (4a) und mit dem aus einem zweiten Vorratsbehälter (15) abgeführten eine Temperatur von 270 bis 300 °C aufweisenden Heizfluid der die Polymerleitung (6) umgebende Heizmantel (6a) erhitzt werden, wobei die Temperatur des dem Spinngehäuse zugeführten dampfförmigen Heizfluids um 10 bis 40 °C höher als die Temperatur der dem Heizmantel von Spinnpumpe und Polymerleitung zugeführten Heizfluids ist.
- Verfahren zum Beheizen der Vorrichtung zur Erzeugung von Polymer-Filamenten (16) durch Verspinnen schmelzflüssiger Polymere, bestehend aus einem über eine beheizbare Polymerleitung (6) mit der von einem Heizmantel (4a) umgebenen Spinnpumpe (4) verbundenen die Polymerschmelze enthaltenden Extruder oder Polymerisationsreaktor (5) und mehreren von der Spinnpumpe ausgehenden Polymerleitungen (7), die jeweils mit einem von einem Heizfluid durchströmbaren Spinngehäuse (1) angeordneten mit den Spinndüsen (3) versehenen Spinnpaketen (2) verbunden sind, wobei die zwischen Extruder bzw. Polymerisationsreaktor (5) und Spinnpumpe angebrachte Polymerleitung (6) ein Heizmantelrohr (6a) ist und Spinnpumpe und Spinngehäuse (1) über eine unbeheizte die Polymerleitungen (7) aufnehmende Stützkonstruktion (12) verbunden sind, dadurch gekennzeichnet, dass mit aus einem ersten Vorratsbehälter (14) abgeführtem dampfförmigen eine Temperatur von 280 bis 330 aufweisenden Heizfluid das Spinngehäuse (1) und mit aus einem zweiten Vorratsbehälter (15) abgeführtem eine Temperatur von 270 bis 300 °C aufweisende Heizfluid der die Polymerleitung (6) umgebende Heizmantel (6a) und danach mit dem aus dem Heizmantel austretenden Heizfluid der die Spinnpumpe umgebende Heizmantel (4a) aufgeheizt werden, wobei die Temperatur des dem Spinngehäuse zugeführten dampfförmigen Heizfluids um 10 bis 40 °C höher als die Temperatur der dem Heizmantel von Spinnpumpe und Polymerleitung zugeführten Heizfluids ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19924838A DE19924838A1 (de) | 1999-05-29 | 1999-05-29 | Spinnvorrichtung zum Verspinnen schmelzflüssiger Polymere und Verfahren zum Beheizen der Spinnvorrichtung |
| DE19924838 | 1999-05-29 | ||
| PCT/EP2000/003974 WO2000073544A1 (de) | 1999-05-29 | 2000-05-02 | Spinnvorrichtung zum verspinnen schmelzflüssiger polymere und verfahren zum beheizen der spinnvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1190124A1 EP1190124A1 (de) | 2002-03-27 |
| EP1190124B1 true EP1190124B1 (de) | 2005-03-16 |
Family
ID=7909726
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00936707A Expired - Lifetime EP1190124B1 (de) | 1999-05-29 | 2000-05-02 | Spinnvorrichtung zum verspinnen schmelzflüssiger polymere und verfahren zum beheizen der spinnvorrichtung |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6736624B1 (de) |
| EP (1) | EP1190124B1 (de) |
| AT (1) | ATE291112T1 (de) |
| DE (2) | DE19924838A1 (de) |
| WO (1) | WO2000073544A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102004028918B4 (de) * | 2004-06-15 | 2007-08-30 | Zimmer Ag | Vorrichtung zum Spinnen von Fäden |
| EP2122019B1 (de) * | 2007-02-24 | 2010-11-24 | Oerlikon Textile GmbH & Co. KG | Vorrichtung zum schmelzspinnen synthetischer filamente |
| DE102015100179A1 (de) * | 2015-01-08 | 2016-07-14 | TRüTZSCHLER GMBH & CO. KG | Spinnbalken zur Herstellung von schmelzgesponnenen Filamentgarnen |
| US11981065B1 (en) * | 2020-07-06 | 2024-05-14 | Columbia Insurance Company | Systems and methods for manufacturing colored product |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1964051B2 (de) * | 1969-12-22 | 1976-09-23 | Zimmer Ag, 6000 Frankfurt | Verfahren zur herstellung hochmolekularer technischer filamente aus linearen plymeren |
| IT941066B (it) * | 1971-06-19 | 1973-03-01 | Jenne S R L | Cella modulare per la filatura di fibre sintetiche |
| US4514350A (en) | 1982-09-23 | 1985-04-30 | Celanese Corporation | Method for melt spinning polyester filaments |
| US4698008A (en) * | 1984-06-22 | 1987-10-06 | Barmag Ag | Melt spinning apparatus |
| JP3043414B2 (ja) | 1991-01-29 | 2000-05-22 | イー・アイ・デユポン・ドウ・ヌムール・アンド・カンパニー | ポリエステルの細いフィラメントの製造法 |
| DE4234790C2 (de) * | 1991-10-24 | 2000-06-21 | Barmag Barmer Maschf | Spinnvorrichtung zum Schmelzspinnen synthetischer Fäden |
| IT1276034B1 (it) * | 1994-11-10 | 1997-10-24 | Barmag Barmer Maschf | Traversa di filatura per la filatura di una pluralita' di fili sintetici e procedimento per la sua produzione |
| KR100427421B1 (ko) * | 1994-12-02 | 2004-08-04 | 바마크 악티엔게젤샤프트 | 다수의합성필라멘트사를방사하기위한방사빔및이러한방사빔을가진방사장치 |
| EP0828017B1 (de) * | 1996-09-04 | 2001-11-28 | B a r m a g AG | Spinnbalken |
| DE59708113D1 (de) * | 1996-10-21 | 2002-10-10 | Barmag Barmer Maschf | Verfahren und Vorrichtung zum Spinnen von thermoplastischen Fäden |
| US5866050A (en) * | 1997-02-06 | 1999-02-02 | E. I. Du Pont De Nemours And Company | Method and spinning apparatus having a multiple-temperature control arrangement therein |
| DE19707447A1 (de) | 1997-02-25 | 1998-08-27 | Zimmer Ag | Verfahren zur Verarbeitung von Polymermischungen zu Filamenten |
-
1999
- 1999-05-29 DE DE19924838A patent/DE19924838A1/de not_active Withdrawn
-
2000
- 2000-05-02 WO PCT/EP2000/003974 patent/WO2000073544A1/de not_active Ceased
- 2000-05-02 DE DE50009802T patent/DE50009802D1/de not_active Expired - Fee Related
- 2000-05-02 US US09/979,310 patent/US6736624B1/en not_active Expired - Fee Related
- 2000-05-02 AT AT00936707T patent/ATE291112T1/de not_active IP Right Cessation
- 2000-05-02 EP EP00936707A patent/EP1190124B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO2000073544A1 (de) | 2000-12-07 |
| US6736624B1 (en) | 2004-05-18 |
| ATE291112T1 (de) | 2005-04-15 |
| EP1190124A1 (de) | 2002-03-27 |
| DE19924838A1 (de) | 2000-11-30 |
| DE50009802D1 (de) | 2005-04-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4338129A1 (de) | Verfahren zur Polymerschmelze-Filtration | |
| EP3692188B1 (de) | Vorrichtung für die extrusion von filamenten und herstellung von spinnvliesstoffen | |
| DE1785222B2 (de) | Verfahren zum schmelzspinnen von synthetischen faeden und spinnkopf zur durchfuehrung dieses verfahrens | |
| DE2116254C2 (de) | Vorrichtung zum kontinuierlichen Extrudieren hochviskoser Schmelzen | |
| EP0584318A1 (de) | Verfahren zur herstellung cellulosischer formkörper sowie vorrichtung zur durchführung des verfahrens. | |
| EP2016210A2 (de) | Vorrichtung zum schmelzspinnen einer reihenförmigen filamentschar | |
| DE1940621B2 (de) | Verfahren zur Herstellung von Fäden durch Schmelzspinnen eines thermoplastischen Polymeren | |
| EP2475444B1 (de) | Verfahren zur herstellung eines filterelements mit einem filtermedium | |
| US3200440A (en) | Apparatus for producing composite textile filaments from a plurality of synthetic polymers | |
| DE69830479T2 (de) | Vorrichtung und verfahren zum spinnen mit einer mehrfachen temperatur-überwachung | |
| US3381074A (en) | Process for spinning bicomponent filaments | |
| DE1964051B2 (de) | Verfahren zur herstellung hochmolekularer technischer filamente aus linearen plymeren | |
| EP1431427B1 (de) | Spinnbalken | |
| DE69520955T2 (de) | Verfahren zum zufasern eines mineralen materials mit einem organischen material | |
| DE10143070A1 (de) | Verfahren und Vorrichtung zum Schmelzspinnen eines multifilen Mehrkomponentenfadens | |
| DE19924838A1 (de) | Spinnvorrichtung zum Verspinnen schmelzflüssiger Polymere und Verfahren zum Beheizen der Spinnvorrichtung | |
| DE2211395A1 (de) | Verfahren zum herstellen von dreidimensional gekraeuselten faeden und fasern | |
| DE10140581A1 (de) | Spinnvorrichtung | |
| EP1430004B1 (de) | Verfahren und vorrichtung zur kontinuierlichen herstellung keramischer vliesstoffe | |
| CN113227470B (zh) | 喷丝板、加热喷丝板的方法和莱赛尔纤维方法 | |
| DE4409234A1 (de) | Verteiler für viskose Flüssigkeiten mit multiplen radialen Ausgängen | |
| DE1238610B (de) | Verfahren zur Herstellung von kraeuselbaren Faeden aus synthetischen linearen Polymeren | |
| WO2020104256A1 (de) | Spinnbalken | |
| DE102019120827A1 (de) | Galette | |
| DE19732458C1 (de) | Vorrichtung und Verfahren zur Filtration von hochviskosen Polymerschmelzen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20020102 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 20030113 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050316 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050316 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050316 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050316 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050316 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50009802 Country of ref document: DE Date of ref document: 20050421 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050502 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050502 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050531 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050531 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050616 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050616 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050627 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20050728 Year of fee payment: 6 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050907 |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20050316 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| BERE | Be: lapsed |
Owner name: ZIMMER A.G. Effective date: 20050531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20051219 |
|
| EN | Fr: translation not filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061201 |
|
| BERE | Be: lapsed |
Owner name: ZIMMER A.G. Effective date: 20050531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050616 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050316 |