EP1125685A2 - Verfahren zum Nachbearbeiten eines Übergangs einer Kunststoffzier- und -schutzleiste in ein angrenzendes Flächenelement - Google Patents
Verfahren zum Nachbearbeiten eines Übergangs einer Kunststoffzier- und -schutzleiste in ein angrenzendes Flächenelement Download PDFInfo
- Publication number
- EP1125685A2 EP1125685A2 EP01100836A EP01100836A EP1125685A2 EP 1125685 A2 EP1125685 A2 EP 1125685A2 EP 01100836 A EP01100836 A EP 01100836A EP 01100836 A EP01100836 A EP 01100836A EP 1125685 A2 EP1125685 A2 EP 1125685A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- protective strip
- surface element
- plastic trim
- plastic
- lubricating oil
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B29/00—Machines or devices for polishing surfaces on work by means of tools made of soft or flexible material with or without the application of solid or liquid polishing agents
- B24B29/005—Machines or devices for polishing surfaces on work by means of tools made of soft or flexible material with or without the application of solid or liquid polishing agents using brushes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B1/00—Cleaning by methods involving the use of tools
- B08B1/30—Cleaning by methods involving the use of tools by movement of cleaning members over a surface
- B08B1/32—Cleaning by methods involving the use of tools by movement of cleaning members over a surface using rotary cleaning members
- B08B1/34—Cleaning by methods involving the use of tools by movement of cleaning members over a surface using rotary cleaning members rotating about an axis parallel to the surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B9/00—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor
- B24B9/02—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground
- B24B9/20—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground of plastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27D—WORKING VENEER OR PLYWOOD
- B27D5/00—Other working of veneer or plywood specially adapted to veneer or plywood
- B27D5/006—Trimming, chamfering or bevelling edgings, e.g. lists
Definitions
- the present invention relates to a method for post-processing a transition a plastic trim and protective strip in an adjacent surface element, preferably plate of a piece of furniture.
- the plastic surface is then reworked with roller brushes.
- the multi-component lubricating oil ensures clean and smooth removal through the brushes so that the whitening points are completely removed. It is important here that the multi-component lubricating oil has an appropriate Wettability.
- glue and / or adhesive residues can be attached to the surface element glued plastic trim and protective strip at least when editing with the roller brushes are removed with. Such remaining adhesive residue would smear without using the multi-component lubricating oil and again lead to an unsightly surface.
- certain multi-component lubricating oils with high creep ability also bring with it cleaning properties that remove the Lighten glue and adhesive residues very much.
- the multi-component lubricating oil can advantageously consist essentially of a hydrocarbon mixture that is free of silicone, Teflon and / or graphite.
- the multicomponent lubricating oil should be of a structure that in no way attacks plastics, wood or surfaces, such as those found in furniture, so that it mainly only supports the processing effect or supports the removal of glue and adhesive residues is.
- a multi-component lubricating oil with high creeping ability, which is very suitable for these purposes, has further advantages and can be used in particular as a lubricant, rust remover, cleaning agent and contact oil.
- This lubricating oil is also able to remove powder, lead, tombag and powder residues. It neutralizes hand perspiration, also protects aluminum, copper, brass, chrome-plated and galvanized surfaces as well as stainless steel. In particular, paint, leather, wood, rubber, plastic and fabric are not affected. Due to its high creeping ability, the lubricant crawls under and dissolves mineral and organic dirt, so that stains (e.g.
- tar, brake dust, adhesive residues etc. can be removed effortlessly. It also tends to form a clear, invisible, non-curing film. Multi-component lubricating oils with the same or similar structure and equivalent creep properties should also be able to be used for this purpose.
- the multicomponent lubricating oil can advantageously be used with an absorbent Application medium, preferably with a felt, are applied.
- an absorbent Application medium preferably with a felt
- felts different hardness apply.
- Sponges, brushes and the like are possible.
- roller brushes that are also conditional Have cutting properties or abrasion ability.
- the roller brushes can be used for this the remaining supernatant mainly with bristles from a fibrous Brush away material with cutting properties. Are particularly suitable for this Natural products, including horsehair.
- the bristles are made of sisal, which is also a good cutting property brings with it and ensures the remaining removal.
- the roller brushes are clogged very quickly, so that cleaning can then take place got to.
- the remaining supernatant can mainly be from Teflon-coated bristles of the roller brushes can be brushed away.
- the teflon coated Bristles have a lower tendency from these adhesives to be taped over, which otherwise severely impair the brush effect could.
- At least two roller brushes can preferably be connected in series and the second brush marks the transition from surface element to plastic Rework and polish the protective strip.
- the first roller brush takes care of it then for the somewhat rough removal work, whereas the following roller ensures an optically perfect smoothing or polishing, so that a harmonious Transition from surface element and trim is present.
- an upper and a lower protrusion of the plastic trim and protective strip essentially simultaneously be removed. This can actually be done in parallel or within a plant successively so that e.g. both edges in one pass, even when running be reworked accordingly.
- Fig. 1 is a table top 1, on the long side of a plastic and -Protective strip 2 is glued, processed.
- the table top preferably consists of Press chip with laminated plastic surface and bottom surface 3 and 4.
- the side The press chip is covered by means of the glued-on plastic trim and protective strip 2, which can also be arranged all the way round.
- protrusion a and b protrude at the top and bottom. This ensures that the entire side surface 5 of the table top 1 of the bar 2 is covered.
- glue and adhesive residues swell that must also be removed.
- Post-processing of the supernatants a and b is carried out in advance by means of the in FIG. 1 shown step, in which the protrusions a and b to a large extent (e.g. approx. 80 to 90%) are milled off using milling cutter 6. This is done at the top and Bottom essentially even and at the same time. It must be ensured that the cutter 6 is not in the surface 3 or bottom surface 4 of the table top 1 mill in.
- a large extent e.g. approx. 80 to 90%
- the protrusions a and b are only a few tenths of a millimeter.
- Felts 7 of different strengths and strengths can be used if their absorbency is sufficient for the application.
- the felts 7 can be simple strips or rollers that slide along the surface of the strip or roll on this.
- a predetermined force e.g. by means of a spring
- the felt 7 can be adapted or profiled to this edge area, so that there is an optimal pressure.
- it can be constructed in several parts be as well as to achieve symmetrical pressing forces obliquely on the Press on the edge. The same applies to the construction of felt rolls.
- a multi-component lubricating oil there is in particular an oil with the above described properties in question.
- similar and in Substances equivalent to their effects are used.
- the flash point of the known lubricating oil is at 78 ° C and it contains neither silicone, graphite nor Teflon and is therefore mainly based on hydrocarbons. About that it is also neutral towards lacquer surfaces, leather, plastic, Wood, rubber and plastic. In particular, it is able to remove adhesive residues.
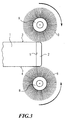
- roller brushes 8 can also be connected in series, which may be equipped with different bristles 9.
- the bristles 9 can consist of sisal, which still has a certain cutting property or has scraping properties. So that the adhesive residue does not get between the bristles 9, they can be coated with Teflon, so this attachment does not come easily.
- a subsequent roller brush 8 can then be provided with softer bristles 9 for post-processing or polishing become. This can then also have a different speed, direction of rotation and Have employment.
- the multi-component lubricating oil used ensures the one shown in FIG. 3 Brushing process for a clean, smear-free removal with removal of whitewashed areas and adhesive residues.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Cleaning In General (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Abstract
Description
- Fig. 1
- das Abfräsen eines Überstands bei einer Tischplatte mit Kunststoffleiste,
- Fig. 2
- das Benetzen der gemäß Fig. 1 gefrästen Zierleistenabschnitte mit einem Multikomponenten-Schmieröl und
- Fig. 3
- das Bürsten der in Fig. 2 benetzten Abschnitte mittels Walzenbürsten.
Claims (10)
- Verfahren zum Nachbearbeiten eines Übergangs einer Kunststoffzier- und - schutzleiste (2) in ein angrenzendes Flächenelement (1), bevorzugt Platte eines Möbelstücks, bei dem ein Überstand (a,b) der Kunststoffzier- und -schutzleiste (2) bezüglich eines angrenzendes Abschnitts des Flächenelements (1) zu einem großen Teil spanabhebend beseitigt wird, zumindest die spanend bearbeitete, mit Weißbruchstellen versehen Fläche der Kunststoffzier- und -schutzleiste (2) mit einem Multikomponenten-Schmieröl mit hoher Kriechfähigkeit benetzt wird und anschließend der verbleibende Restüberstand mit Walzenbürsten entfernt und ein glatter Übergang von dem Flächenelement (1) und der Kunststoffzier- und - schutzleiste (2) gebürstet wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass Leim- und/oder Klebereste bei einer an das Flächenelement (1) geklebten Kunststoffzier- und - schutzleiste (2) zumindest beim Bearbeiten mit den Walzenbürsten (8) mit entfernt werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das Multikomponenten-Schmieröl im Wesentlichen aus einer Kohlenwasserstoffmischung besteht, die frei von Silikon, Teflon und/oder Graphit ist.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Multikomponenten-Schmieröl mit einem saugfähigen Auftragsmedium (7), bevorzugt mit einem Filz, aufgetragen wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Walzenbürsten (8) den Restüberstand hauptsächlich mit Borsten (9) aus einem faserförmigen Material mit Schneideigenschaften wegbürsten.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die Borsten (9) aus Sisal bestehen.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass der Restüberstand hauptsächlich von teflonbeschichteten Borsten (9) der Walzenbürsten (8) weggebürstet wird.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass mindestens zwei Walzenbürsten (8) hintereinander geschaltet werden und die zweite Walzenbürste (8) den Übergang von Flächenelement (1) und Kunststoffzier- und -schutzleiste (2) nachbearbeitet und poliert.
- Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass das Fräsen, Benetzen und Bürsten im Durchlaufverfahren erfolgt.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass bei plattenförmigen Flächenelementen (1) ein oberer und ein unterer Überstand (a,b) der Kunststoffzier- und -schutzleiste (2) im Wesentlichen gleichzeitig entfernt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10006661A DE10006661C1 (de) | 2000-02-15 | 2000-02-15 | Verfahren zum Nachbearbeiten eines Übergangs einer Kunststoffzier- und schutzleiste in ein angrenzendes Flächenelement |
| DE10006661 | 2000-02-15 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1125685A2 true EP1125685A2 (de) | 2001-08-22 |
| EP1125685A3 EP1125685A3 (de) | 2003-11-05 |
Family
ID=7630959
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01100836A Withdrawn EP1125685A3 (de) | 2000-02-15 | 2001-01-15 | Verfahren zum Nachbearbeiten eines Übergangs einer Kunststoffzier- und -schutzleiste in ein angrenzendes Flächenelement |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20010045258A1 (de) |
| EP (1) | EP1125685A3 (de) |
| DE (1) | DE10006661C1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015121158A1 (de) * | 2014-02-11 | 2015-08-20 | Bernd Riepe | Mobile holzbearbeitungsmaschine zur bearbeitung des randbereiches einer möbelplatte aus holz |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20060188A1 (it) * | 2006-03-16 | 2007-09-17 | Biesse Spa | Gruppo refilatore-raschiatore per la finitura di componenti di legno o simboli |
| ES2329101B2 (es) * | 2006-08-01 | 2010-03-26 | Codifel, S.L. | Procedimiento para la proteccion de cantos de tableros. |
| DE202011000515U1 (de) * | 2011-03-08 | 2011-05-05 | Riepe, Angelika | Vorrichtung zur Kantenbearbeitung einer Platte, vorzugsweise einer Möbelplatte |
| DE102011050311A1 (de) * | 2011-05-12 | 2012-11-15 | Bio-Circle Surface Technology GmbH | Verfahren zur Herstellung eines beschichteten Plattenelementes aus Holzwerkstoff mit einem Kantenstreifen sowie eine Substanz für das Verfahren. |
| DE102015115623A1 (de) * | 2015-09-16 | 2017-03-16 | Lcm Gmbh | Vorrichtung zur Nachbearbeitung mindestens eines plattenförmigen Werkstücks |
| IT201700052332A1 (it) * | 2017-05-15 | 2018-11-15 | Scm Group Spa | Dispositivo per ravvivare il bordo di un pannello, macchina bordatrice che lo comprende e metodo per ravvivare un bordo applicato ad un pannello |
| DE202018100640U1 (de) | 2018-02-06 | 2019-05-09 | Rehau Ag + Co | Möbelstück mit einer Kantenleiste |
| DE202022106540U1 (de) | 2022-11-23 | 2024-02-28 | REHAU Industries SE & Co. KG | Profilanordnung und Möbelplatte |
| DE202023104643U1 (de) | 2023-08-16 | 2024-11-20 | REHAU Industries SE & Co. KG | Bauelement, insbesondere Plattenelement |
| DE202023104645U1 (de) | 2023-08-16 | 2024-11-20 | REHAU Industries SE & Co. KG | Bauelement, insbesondere Plattenelement |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3830680A (en) * | 1971-02-10 | 1974-08-20 | Scio Cabinet Co Inc | Heating apparatus |
| DE2927290A1 (de) * | 1979-07-06 | 1981-01-08 | Continental Gummi Werke Ag | Vorrichtung zum einfassen der kanten von laengsgefuehrten baendern mit streifen |
-
2000
- 2000-02-15 DE DE10006661A patent/DE10006661C1/de not_active Expired - Fee Related
-
2001
- 2001-01-15 EP EP01100836A patent/EP1125685A3/de not_active Withdrawn
- 2001-02-13 US US09/782,493 patent/US20010045258A1/en not_active Abandoned
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015121158A1 (de) * | 2014-02-11 | 2015-08-20 | Bernd Riepe | Mobile holzbearbeitungsmaschine zur bearbeitung des randbereiches einer möbelplatte aus holz |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1125685A3 (de) | 2003-11-05 |
| US20010045258A1 (en) | 2001-11-29 |
| DE10006661C1 (de) | 2001-03-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0857442B2 (de) | Verfahren zum Herstellen einer Profilleiste, insbesondere einer Kantenleiste für die Möbelindustrie | |
| DE10006661C1 (de) | Verfahren zum Nachbearbeiten eines Übergangs einer Kunststoffzier- und schutzleiste in ein angrenzendes Flächenelement | |
| DE102015008891B3 (de) | Verfahren und Vorrichtung zur Kantendickenmessung beim Aufbringen von Kantenkaschierung auf die Schmalseiten plattenförmiger Werkstücke | |
| EP2522476B1 (de) | Verfahren zur Herstellung eines beschichteten Plattenelementes aus Holzwerkstoff mit einem Kantenstreifen. | |
| EP3178605B1 (de) | Vorrichtung zur nachbearbeitung mindestens eines plattenförmigen werkstücks | |
| EP2774734A1 (de) | Verfahren zum Vergüten von Möbelplatten | |
| EP3144102B1 (de) | Vorrichtung zur nachbearbeitung mindestens eines plattenförmigen werkstücks | |
| DE102020122442A1 (de) | Verfahren zum Bearbeiten eines Kantenbandes sowie Vorrichtung zur Durchführung des Verfahrens | |
| DE19615879C2 (de) | Verfahren zur Veredelung einer Spanplatte sowie eine mit diesem Verfahren hergestellte Platte | |
| EP2918747A1 (de) | Paneel mit mittels Superabsorber versiegelter Fase und Herstellungsverfahren | |
| EP2567043A1 (de) | Paneel mit abgeschrägten kanten und verfahren zur herstellung solcher paneele | |
| EP3356058B1 (de) | Verfahren zum beschichten eines bevorzugt plattenförmigen werkstücks | |
| EP1323508B1 (de) | Vorrichtung zum Bearbeiten von Kantenstreifen | |
| DE10042431C1 (de) | Verfahren zum Bearbeiten einer Platte aus Holz oder einem Holzwerkstoff sowie ein fluides Mittel zum Auftragen auf die Platte | |
| AT404239B (de) | Verfahren zum herstellen einer abdeckleiste | |
| EP4260955B1 (de) | Vorrichtung zur nachbearbeitung mindestens eines plattenförmigen werkstücks | |
| DE10256501A1 (de) | Paneel, sowie Vorrichtung und Verfahren zum Herstellen eines Paneels | |
| DE20014953U1 (de) | Vorrichtung zum Bearbeiten einer Platte aus Holz oder einem Holzwerkstoff | |
| DE102005036345B4 (de) | Verfahren zum Bearbeiten eines ein Holzmaterial aufweisenden Bauteils, insbesondere einer Platte oder eines Paneels | |
| DE3241685C2 (de) | ||
| DE3106551C2 (de) | Verfahren und Vorrichtung zum Herstellen von Möbelteilen aus winkelig zusammengesetzten Einzelteilen | |
| DE10213330A1 (de) | Vorrichtung und Verfahren zum Herstellen von Dielen | |
| DE102014004880A1 (de) | Verfahren zur Herstellung eines Dekorelements | |
| DE4445904C2 (de) | Möbelplatte und Verfahren zu ihrer Herstellung | |
| DE10212404A1 (de) | Verfahren zum Reinigen von Oberflächen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7B 08B 1/04 B Ipc: 7B 27D 5/00 B Ipc: 7B 24B 9/20 A |
|
| 17P | Request for examination filed |
Effective date: 20040505 |
|
| AKX | Designation fees paid |
Designated state(s): AT FR GB IT |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20050617 |