EP0905054A1 - Zigarettenverpackung sowie Verfahren und Vorrichtung zum Herstellen derselben - Google Patents
Zigarettenverpackung sowie Verfahren und Vorrichtung zum Herstellen derselben Download PDFInfo
- Publication number
- EP0905054A1 EP0905054A1 EP98117516A EP98117516A EP0905054A1 EP 0905054 A1 EP0905054 A1 EP 0905054A1 EP 98117516 A EP98117516 A EP 98117516A EP 98117516 A EP98117516 A EP 98117516A EP 0905054 A1 EP0905054 A1 EP 0905054A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- printing
- cigarette
- laser
- field
- area
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 235000019504 cigarettes Nutrition 0.000 title claims abstract description 47
- 238000000034 method Methods 0.000 title claims description 9
- 238000007648 laser printing Methods 0.000 claims abstract description 37
- 239000000463 material Substances 0.000 claims abstract description 31
- 238000004519 manufacturing process Methods 0.000 claims abstract description 19
- 238000007639 printing Methods 0.000 claims description 46
- 238000004806 packaging method and process Methods 0.000 claims description 25
- 239000005022 packaging material Substances 0.000 claims description 18
- 239000000123 paper Substances 0.000 claims description 10
- 239000011111 cardboard Substances 0.000 claims description 5
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 claims description 4
- 238000012856 packing Methods 0.000 claims description 4
- 239000011888 foil Substances 0.000 claims description 3
- 230000003287 optical effect Effects 0.000 claims description 3
- 239000000126 substance Substances 0.000 claims description 3
- 238000005520 cutting process Methods 0.000 description 6
- 239000000109 continuous material Substances 0.000 description 4
- 238000004026 adhesive bonding Methods 0.000 description 3
- 239000003973 paint Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 230000000391 smoking effect Effects 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 238000010521 absorption reaction Methods 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 231100000206 health hazard Toxicity 0.000 description 1
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D5/00—Rigid or semi-rigid containers of polygonal cross-section, e.g. boxes, cartons or trays, formed by folding or erecting one or more blanks made of paper
- B65D5/42—Details of containers or of foldable or erectable container blanks
- B65D5/4212—Information or decoration elements, e.g. content indicators, or for mailing
- B65D5/4233—Cards, coupons, labels or the like formed separately from the container or lid
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B61/00—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages
- B65B61/02—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for perforating, scoring, slitting, or applying code or date marks on material prior to packaging
- B65B61/025—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for perforating, scoring, slitting, or applying code or date marks on material prior to packaging for applying, e.g. printing, code or date marks on material prior to packaging
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D5/00—Rigid or semi-rigid containers of polygonal cross-section, e.g. boxes, cartons or trays, formed by folding or erecting one or more blanks made of paper
- B65D5/42—Details of containers or of foldable or erectable container blanks
- B65D5/4212—Information or decoration elements, e.g. content indicators, or for mailing
- B65D5/4216—Cards, coupons or the like formed integrally with, or printed directly on, the container or lid
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/07—Containers, packaging elements or packages, specially adapted for particular articles or materials for compressible or flexible articles
- B65D85/08—Containers, packaging elements or packages, specially adapted for particular articles or materials for compressible or flexible articles rod-shaped or tubular
- B65D85/10—Containers, packaging elements or packages, specially adapted for particular articles or materials for compressible or flexible articles rod-shaped or tubular for cigarettes
- B65D85/1036—Containers formed by erecting a rigid or semi-rigid blank
- B65D85/1045—Containers formed by erecting a rigid or semi-rigid blank having a cap-like lid hinged to an edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/24—Ablative recording, e.g. by burning marks; Spark recording
Definitions
- the invention relates to cigarette packs for one each or several groups of cigarettes made from at least one blank from (thin) cardboard, paper, foil or other packaging material is surrounded.
- the invention further relates to Method and device for producing such packs of cigarettes.
- cigarette packs there are predominantly two types of cigarette packs to be found, namely on the one hand folding boxes (hinge-lid packs) and second, soft cup packs.
- Both Pack types is common that the pack content - cigarette group - usually from an inner wrapping made of paper, Tinfoil or other thin packaging material is surrounded.
- a cigarette block formed in this way sits in the actual one Packaging, i.e. an outer package, namely the hinged box or the soft cup.
- the inner wrapping and / or the outer packaging, in particular a folding box or soft cup are provided with printing, also with informative content.
- the invention has for its object measures for the design and propose to manufacture cigarette packs, the less expensive, more rational and more diverse manufacturing options to lead.
- the cigarette packs according to the invention are used to achieve this object characterized in that in at least one when the cigarette pack is open, open a visible area Printing field with information attached by laser printing, arranged in particular with a so-called warning notice is.
- the informative Notes attached by laser printing preferably in the field of packaging machines.
- laser printing units available, on the one hand, sufficient are powerful, even at high production speeds the necessary information for each packaging to attach.
- the text to be printed on the laser printing unit at short notice and with little effort be converted.
- the laser printing method practiced according to the invention works on the basis of (thermal or chemical) removal of material.
- the packaging material is therefore according to the invention provided with a local material coating, in particular a print field consisting of at least one (color) layer.
- a print field consisting of at least one (color) layer.
- the pressure field consists of two arranged one above the other Color layers with clearly contrasting brightness or Colour.
- Print fields with warnings or other information can be attached to different places on the cigarette packs be.
- the inner casing is a carrier suitable for such a pressure field, this being arranged in this way is that at least when the package is open (hinged box) is recognizable from the outside.
- the production of the cigarette packs or the packaging material is proceeded according to the invention so that Factory-made printing field in the packaging-appropriate position of the packaging material is attached, i.e. with thin-walled packaging material, like paper, on a corresponding material web.
- the print field is also factory made on Cutting positioned.
- a further special feature of the invention are methods and equipment (Laser printing unit) for applying the printing with the help of preferably all of the items to be printed Text-containing aperture.
- the laser beam from the laser printing unit is prepared so that the text or otherwise shown area of the aperture the laser beam is completely detected, so that in one go Printing is done by the laser beam.
- FIG. 1 shows a cigarette packet of the hinged box type (Hinge lid).
- This type of pack is made from a blank accordingly Fig. 5 formed.
- the basic structure consists of one Box part 10 and a lid 11.
- the box part 10 is through a box front wall 12, a box rear wall 13, through box side tabs 14 and 15 and through a bottom 16 formed.
- the box side tabs 14 and 15 each form together in pairs box side walls by overlapping and gluing together.
- External box side tabs 15 are attached to the side of the box front wall 12.
- the lid 11 is designed with a lid front wall 17, lid rear wall 18 and lid side tabs 19 and 20. Des an upper end wall 21 is also provided. A lid inner tab 22 is against the inside of the finished hinged box the lid front wall 17 folded and with this connected. The lid side tabs 19, 20 also form Pair of lid side walls due to covering and gluing together.
- Box part 10 and lid 11 are in the area of the rear walls foldable with one another by a transverse hinge line 23 connected.
- the hinged box also usually includes one separately cut collar 24. This consists of Collar front wall 25 and collar side tabs 26.
- the collar 24 is anchored in the box part 10, namely fastened by gluing.
- a protruding from the box part 10 Is part of the collar 24 or the collar front wall 25 a recess 27 with a rounded contour attached.
- the package contents namely a group of cigarettes, are of one Surround the inner wrapper 28 and thus forms a cigarette block 29.
- a cigarette pack of the type described is accordingly in essentially formed from two blanks.
- the inner wrapping 28 consists of relatively thin packaging material, in particular made of paper, tinfoil or the like.
- Fig. 3 and Fig. 4 show two different embodiments for the inner casing 28.
- the blank according to FIG. 2 is after the Principle of the "cross winding" designed.
- Cutting areas for Formation of an inner front wall 30, an inner side wall 31 and an inner rear wall 32 are in the longitudinal direction of the blank arranged sequentially.
- On the inside front wall 30 on the one hand and inner rear wall 32 on the other hand close edge lobes 33 and 34.
- Upper and lower folding strips 34 and 35 form end folds on the one hand and bottom folding flaps on the other hand for bulkhead and Bottom wall of the inner casing 28.
- the front wall - and accordingly the bottom wall - are designed so that trapezoidal Longitudinal tabs 36, 37 partially overlap each other.
- Fig. 1 is an outer longitudinal tab 36 with the inner front wall 30 of the inner casing 28 connected.
- the cut for the inner casing 28 according to FIG. 4 is analogous trained, namely on the principle of longitudinal winding.
- Inside front wall 30 and inner rear wall 32 are here by a continuous Inner bottom wall 38 connected to each other.
- Hard shoulder 39, 40 extend the full length of the elongated Cut and serve to form inner side walls through Partial coverage.
- the inside front wall is made up of folding strips 41, 42 formed at opposite ends of the blank run. These folding strips 41, 42 are folded so that - as in the exemplary embodiment according to FIGS. 1 and 2 - trapezoidal longitudinal tabs 36, 37 as part of the inner end wall arise.
- the blanks for the inner wrapping 28 can also cover the entire surface be printed and / or embossed.
- the latter will mainly used for inner wraps made of tin foil, can but can also be used for inner wrappings made of paper.
- the inner coverings 28 are only in one out of the packaging, i.e. out of the hinged box the soft cup pack or another pack outstanding Provide part with a print. Accordingly points 2 only on one side a printing strip 43 on. This is prefabricated in the factory in the manufacture of the inner casing 28.
- the material is provided as a continuous material web 44 and in a wound formation as a bobbin.
- the one-sided as continuous strip attached printing strips 43 corresponds the area of the inner wrapping visible in the packaging 28, including security area.
- the peculiarity is that the cutting of the inner casing 28 has at least one pressure field 45, according to FIG. 3 in the area of the printing strip 43.
- a primarily informational print text is appropriate, preferably the one required for cigarette packs Warning note, i.e. information about the health hazard of smoking.
- the pressure field 45 is a specially designed and prepared area of the blank or the material web 44. It is an area created by laser printing, and is processed by thermal removal.
- the pressure field 45 consists of at least one layer of paint, in the present case Trap made of two layers of color 46, 47. These are one above the other arranged and consist of one for the laser printing process suitable material.
- the color layers 46, 47 are selected so that they contrast in terms of colors or brightness.
- the outer color layer 46 is in the laser beam Range of letters or other characters in the form of a Groove 48 removed. There is the lower or inner one from the outside Color layer 47 and thus a font or characters recognizable.
- the background can be used as a contrasting one Serve layer, for example the cut the inner covering 28.
- the material of the layers of paint is so selected and matched to a laser printing unit that for the specific wavelength of the laser light has a high degree of absorption given is.
- the color layers 46, 47 can have a thickness have from 3 ⁇ m to 10 ⁇ m.
- the pressure field 45 can be at a suitable point on the cigarette pack be appropriate, at least visible from the outside, at least with opened cigarette pack.
- the pressure field 45 in the area the inner front wall 30 and the adjacent end wall, namely of the front outer longitudinal tab 36 of the same.
- the pressure field 45 is positioned so that at least the informational text (warning notice) in the visible
- the area is, in the present case, partly within the depression 27 formed by the collar front wall 25.
- the blanks of the inner casing 28 separated from a continuous material web 49.
- the width the material web 46 corresponds to the width of the blanks for the inner casing 28.
- Around the outer appearance recognizable in FIG. 1 to ensure the inner envelope 28 are each Printing strips 50, 51 at the ends of the elongated Blanks formed, namely on the opening side of the Pack facing areas.
- the front printing strip 50 of the inner wrapper is provided with a pressure field 45 of the type described. Also here the pressure field 45 extends in the area of the inner front wall 30 and the adjacent end wall with the trapezoidal, outer longitudinal lobe 36.
- the pressure field 45 in the area of a flap 52, 53 is formed.
- the flap 52 is by a angular perforation 54 defined.
- the flap 52 is by a angular perforation 54 defined.
- the flap 52 is by a angular perforation 54 defined.
- the flap 52 is by a angular perforation 54 defined.
- a transverse perforation line 55 over the full width of the blank or the material web 46 in the area of the front pressure field 45.
- the attachment the pressure field 45 in the area of the flap 52, 53 is special advantageous if the flap 52, 53 can be used as a coupon should, for example, to participate in competitions.
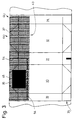
- FIG. 5 and 6 show blanks for outer packs, namely for a hinged box in Fig. 5 and for one Soft cup in Fig. 6.
- the former usually consists of thin Cardboard, the soft cup made of paper.
- These blanks are also inherently imprinted with 56 provided (hatched areas). This is usually multi-colored designed and different from brand to brand.
- the Printing 56 is usually applied at the factory, namely in the manufacture of the blanks according to FIG. 5 or in the Preparation of a continuous material web 57 for production of blanks 58 for soft cups.
- the cut for a hinged box (Fig. 5) is designed so that the pressure field 46 in the area of the box rear wall 13 is arranged, namely adjacent to the ground 16.
- the printing field 45 extends in a rectangular design approximately over the width of the box rear wall 13.
- the blank 58 for the soft cup consists of the cup front wall 59, appropriately trained cup rear wall 60, between this arranged cup side wall 61 and a side wall tab 62 and a connecting tab 63, each on the two free edges of the cut 58.
- the side wall tab 62 covers the connecting tab with a soft cup 63.
- These two parts are glued together connected.
- the blank is, as in the embodiment of FIG. 5, with brand-related prints 56 provided.
- the Blank 58 provided with a pressure field 45, specifically in the area the closed cup side wall 61.
- the pressure field 45 is arranged as an upright rectangle, immediately below an upper edge of the soft cup and approximately in width the cup sidewall.
- the pressure field 45 is in this embodiment within the packaging-related printing 56 arranged.
- the printing field 45 is used for all packaging materials described, So with the inner wrapper 28 as well as with the blanks 5 and 6 expediently during factory production or preparation attached, so applied to the packaging material.
- the pressure field 45 advantageously on the running material web upset. 5 can also be used separated from a continuous material web by punching or of arched "benefits", ie larger leaves with printed blanks. In both cases it is expedient the pressure field 45 before punching the blanks 5 attached.
- Fig. 7 shows an aggregate for the treatment of a material web according to FIG. 3 or Fig. 4. Accordingly, an aggregate for the treatment of 6 according to FIG.
- the material web 57 is a first, active Pulled off Bobine 65.
- Another bobbin 66 will be used the Bobine 65 introduced into the production flow.
- the material web 57 passes through several treatment and control units. This includes an embossing device 67, for example to emboss the material web 57 for inner wrapping 28 serves.
- a laser printing unit 69 In the area of an upright web section 68 is a laser printing unit 69 positioned. This consists of a housing 70 with optics 71 directed against the material web 57. To the housing 70 leads a mirror deflection system 72. Furthermore, one electrical control line 73 connected to the housing 70 to control a galvanometer as part of the laser. This is preferably a Nd-Yac laser known in principle.
- the laser printing unit 69 is controlled so that printing activities to be deployed in cycles whenever a pressure field 45 is located in the area of the laser printing unit 69.
- the working speed of the laser printing unit 69 is so high that the material web 57 are continuously promoted can.
- the material web provided with the finished, printed printing field 45 57 enters the area of a cutting unit 74 by separating the individual blanks precisely and for wrapping a group of cigarettes or a block of cigarettes be kept ready.
- a laser printing unit 69 When manufacturing folding boxes using blanks 5 these are usually as a stack of blanks delivered.
- the printing of the printing field 45 by a laser printing unit 69 can after separating the Cuts 75 are carried out, for example in the area to a cutting path during the transport of the blanks a folding turret 76.
- the blanks 75 are positioned so that the pressure field 45 is directed upwards, wherein the laser printing unit 69 is positioned above the cutting path is.
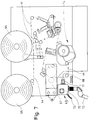
- the folding turret 76 rotates around a vertical axis and is for two-track operation designed, namely with pockets 77, 78 arranged in pairs, each to take a blank 75. Accordingly, in the area one extension station two at a time Folded folding boxes 79, 80 from the folding turret 76 out and into a subsequent linear packing line 81 inserted. In the area of the same protruding, in an upper level of the folding boxes 79, 80 extending outer box side tabs 15 and outer Lid side flap 20 folded.
- the packing web 81 is one in the manner described trained laser printing unit 69 arranged. Its optics 71 is directed downwards onto the hinged boxes 79, 80. These are in an upward-facing area with at least provided a pressure field 45. This can be in the area of an outer Box side tab 15 may be arranged or in the area the upward-facing box front wall 12. The pressure field 45 becomes 81 during transport along the packaging line 81 processed by the laser printing unit 69.
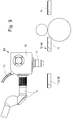
- FIG. 10 Another specialty of general importance and applicability is shown in Fig. 10. It is the schematic basic structure of a laser printing unit 69. This works with an aperture, in particular writing aperture 82, the the printing to be applied to the printing field 45 as for the Laser light permeable area, especially as made up of letters has existing openings. The text to be transferred is arranged mirror-inverted.
- the entire text to be transmitted or other imprint or a defined section of the same is created by the laser beam transferred in one work cycle.
- a conventional incoming laser beam 83 in the area of an optical one Unit 84 changed so that the aperture 82 detects can be.
- the laser beam 83 is used for this purpose a first lens 85 (line of confusion) and over a second Lens 86 (converging lens) initially widened in the sense shown or fanned out and then into a parallel Light path reshaped, the latter through lens 86.
- On the Writing aperture 82 accordingly acts an expanded parallel laser beam , so that the correspondingly emissive faceplate 82 is recorded in full size.
- Another optical unit 87 has at least one lens 88 to focus the laser beam on a pinhole 89.
- the laser beam 83 formed in accordance with the writing aperture 82 passes through the pinhole 89 and transmits the image the writing screen 82 or the specified text on a material web, on a blank or - as shown in Fig. 10 - on the front, namely on the box front wall 12 a folding box 79, 80.
- This area namely at the bottom
- the edge area of the box front wall 12 is the pressure field 45 attached for laser printing.
- Packs can be used if the packaging material - wrapped Sheets or punched blanks - factory made for Processing in packaging machines is being prepared.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packaging Of Annular Or Rod-Shaped Articles, Wearing Apparel, Cassettes, Or The Like (AREA)
- Cartons (AREA)
- Making Paper Articles (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
Abstract
Description
- Fig. 1
- eine Klappschachtel für Zigaretten in geöffneter Position, in perspektivischer Darstellung,
- Fig. 2
- einen Querschnitt durch Verpackungsmaterial mit einem Druckfeld, in stark vergrößerter Darstellung,
- Fig. 3
- einen Abschnitt einer Materialbahn für die Fertigung von Innenumhüllungen,
- Fig. 4
- ebenfalls einen Ausschnitt einer Materialbahn für die Fertigung von Innenumhüllungen nach einem anderen Aufbau,
- Fig. 5
- einen Zuschnitt für eine Klappschachtel,
- Fig. 6
- einen Abschnitt einer Materialbahn für Weichbecher,
- Fig. 7
- eine vereinfachte Seitenansicht einer Vorrichtung zur Vorbereitung von Verpackungsmaterial,
- Fig. 8
- einen Faltrevolver mit anschließender Packungsbahn im schematischen Grundriß,
- Fig. 9
- einen Teilbereich der Vorrichtung gemäß Fig. 8 in Seitenansicht, bei starker Vergrößerung,
- Fig. 10
- eine vereinfachte Darstellung eines Laser-Druckaggregats in Seitenansicht.
Claims (15)
- Zigarettenpackung für eine Zigarettengruppe, die von mindestens einem Zuschnitt aus (dünnem) Karton, Papier, Folie oder anderem Verpackungsmaterial umgeben ist, vorzugsweise mit einer die Zigarettengruppe unmittelbar umgebenden Innenumhüllung (28) aus Papier, Stanniol oder Folie, dadurch gekennzeichnet, daß mindestens einer der Zuschnitte mindestens ein Druckfeld (45) aufweist, welches mindestens bei geöffneter Zigarettenpackung sichtbar ist und welches durch Laserdrucken auf der Grundlage von Materialabtrag angebrachte Informationen, insbesondere einen sogenannten Warning-Hinweis, aufweist.
- Zigarettenpackung nach Anspruch 1, dadurch gekennzeichnet, daß die Zigarettengruppe mit der Innenumhüllung (28) als Zigarettenblock in einer Außenpackung - Klappschachtel, Weichbecher - angeordnet ist, wobei das Druckfeld (45) mit der durch Laserdrucken hergestellten Information in einem aus der Außenpackung mindestens in deren Öffnungszustand herausragenden Bereich der Innenumhüllung (28) angeordnet ist.
- Zigarettenpackung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß das Druckfeld (45) - mit durch Laserdrucken hergestellter Bedruckung - an der Außenseite der Außenpackung angeordnet ist, insbesondere an der Außenseite einer Klappschachtel oder an der Außenseite eines Weichbechers.
- Zigarettenpackung nach Anspruch 3, dadurch gekennzeichnet, daß das Druckfeld (45) an einer schmalen, aufrechten Seitenwand der Außenpackung angebracht ist, insbesondere an einem äußeren Schachtel-Seitenlappen (15) einer Klappschachtel bzw. an einer Becher-Seitenwand (61) eines Weichbechers.
- Zigarettenpackung nach Anspruch 1 oder einem der weiteren Ansprüche, dadurch gekennzeichnet, daß das aus mindestens einer, vorzugsweise aus zwei übereinander angeordneten, für eine Laserbedruckung geeigneten Farbschichten (46, 47) bestehende Druckfeld (45) bei einer aus Schachtelteil (10) und Deckel (11) bestehenden Klappschachtel an einer Vorderwand - Innen-Vorderwand (30) - der Innenumhüllung (28) angebracht ist, und zwar in einem bei geöffnetem Deckel (11) aus dem Schachtelteil (10) herausragenden Bereich.
- Zigarettenpackung nach Anspruch 5 oder einem der weiteren Ansprüche, dadurch gekennzeichnet, daß das Druckfeld (45) bzw. ein Teil desselben an der Innen-Vorderwand (30) der Innenumhüllung (28) im Bereich einer Vertiefung (27) einer Kragen-Vorderwand (25) eines Kragens (24) und/oder im Bereich eines angrenzenden Längslappens (36) einer Stirnwand der Innenumhüllung (28) angebracht ist.
- Verfahren zum Herstellen von Zigarettenpackungen für eine Zigarettengruppe, die im Bereich einer Verpackungsmaschine in mindestens einen Zuschnitt aus (dünnem) Karton, Papier, Folie oder anderem Verpackungsmaterial eingehüllt wird, dadurch gekennzeichnet, daß im Bereich der Verpackungsmaschine oder im Zusammenhang mit derselben an dem Zuschnitt und/oder an der ganz oder teilweise fertiggestellten Zigarettenpackung ein Aufdruck mit Informationen, insbesondere ein sogenannter Warning-Hinweis, durch Laserdrucken auf der Grundlage von thermischem oder chemischem Materialabtrag angebracht wird.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, daß am Zuschnitt bzw. am Verpackungsmaterial für den Zuschnitt oder an der Zigarettenpackung zuerst ein Druckfeld (45) angebracht wird durch Auftragen mindestens einer für das Laserdrucken auf der Grundlage des Materialabtrags geeigneten Schicht hergestellt und danach im Bereich der Verpackungsmaschine der Aufdruck durch Laserdrucken im Bereich des Druckfeldes (45) hergestellt wird.
- Verfahren nach Anspruch 7 oder 8, dadurch gekennzeichnet, daß das Druckfeld 45 aus zwei übereinander angeordneten (Farb-)Schichten (46, 47) unterschiedlicher bzw. kontrastierender Farbe besteht, wobei beim Laserdrucken zum Anbringen der Bedruckung Material der äußeren (Farb-)Schicht (46) abgetragen wird.
- Verfahren nach Anspruch 7 oder einem der weiteren Ansprüche, dadurch gekennzeichnet, daß das Verpackungsmaterial, insbesondere eine für die Fertigung von Zuschnitten vorbereitete Materialbahn oder fabrikmäßig vorbereitete Zuschnitte für insbesondere Klappschachteln, vor der Einführung in die Verpackungsmaschine mit einem aus mindestens einer (Farb-)Schicht (46, 47) bestehenden Druckfeld (45) versehen und im Bereich der Verpackungsmaschine lediglich die Bedruckung des Druckfeldes (45) durch Laserdrucken angebracht wird.
- Verpackungsmaschine zum Herstellen von Zigarettenpackungen für eine Zigarettengruppe, die in mindestens einen Zuschnitt aus (dünnem) Karton, Papier, Folie oder anderem Verpackungsmaterial eingehüllt wird, wobei Zuschnitte einem Faltrevolver (76) der Verpackungsmaschine oder einem anderen Faltaggregat zuführbar sind, gekennzeichnet durch ein Laser-Druckaggregat (69), das im Bereich des Transports einer Materialbahn für die Fertigung der Zuschnitte, des Transports für die Zuschnitte selbst oder des Transports für ganz oder teilweise fertiggestellte Zigarettenpackungen angeordnet ist zum Anbringen einer Bedruckung im Bereich eines Druckfeldes (45).
- Verpackungsmaschine nach Anspruch 11, dadurch gekennzeichnet, daß das Laser-Druckaggregat (69) zur Bedruckung von Druckfeldern (45) einer Materialbahn (57) im Bereich eines vertikalen Bahnabschnitts (58) mit (annähernd) horizontal gerichtetem Laserstrahl und bei der Bedruckung von Druckfeldern (45) an Zuschnitten bzw. ganz oder teilweise fertiggestellten Zigarettenpackungen im Bereich einer horizontalen oder schrägen Packungsbahn oder Zuschnittbahn oberhalb derselben mit abwärts gerichtetem Laserstrahl positioniert ist.
- Verpackungsmaschine nach Anspruch 11 oder 12, dadurch gekennzeichnet, daß bei der Fertigung von Klappschachteln die teilweise fertiggestellten Klappschachteln aus einem Faltrevolver (76) in Radialrichtung in eine horizontale Packungsbahn (81) einführbar sind, wobei in einer oberen Packungsebene seitwärts gerichtete Faltlappen, nämlich äußere Schachtel-Seitenlappen (14) durch ein oberhalb der Packungsbahn (81) angeordnetes Laser-Druckaggregat (69) im Bereich eines an den Schachtel-Seitenlappen (14) oder im Bereich einer Schachtel-Vorderwand (12) angeordneten Druckfeld (45) beaufschlagbar sind.
- Verpackungsmaschine nach Anspruch 11 oder einem der weiteren Ansprüche, dadurch gekennzeichnet, daß das Laser-Druckaggregat (69) mit einer optischen Schablone, insbesondere einer Schriftblende (82) versehen ist, die die auf das Druckfeld (45) zu übertragende Schrift - oder sonstigen Zeichen - als Durchtrittsöffnungen aufweist, wobei die gesamte Bedruckung des Druckfeldes (45) oder ein abgegrenzter Teilbereich derselben in einem Arbeitstakt durch einen durch die Schriftblende (82) hindurchtretenden Laserstrahl (83) beaufschlagbar ist.
- Verpackungsmaschine nach Anspruch 14 oder einem der weiteren Ansprüche, dadurch gekennzeichnet, daß ein ankommender Laserstrahl (83) durch eine Laseroptik hinsichtlich der Querabmessung aufgeweitet wird, derart, daß die gesamte Schriftblende (82) durch den (aufgeweiteten) Laserstrahl (83) beaufschlagbar und daß im Anschluß an die Schriftblende (82) der Laserstrahl fokussierbar ist auf das Druckfeld (45).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19742536 | 1997-09-25 | ||
| DE19742536A DE19742536A1 (de) | 1997-09-25 | 1997-09-25 | Zigarettenpackung sowie Verfahren und Vorrichtung zum Herstellen derselben |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0905054A1 true EP0905054A1 (de) | 1999-03-31 |
Family
ID=7843724
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98117516A Withdrawn EP0905054A1 (de) | 1997-09-25 | 1998-09-15 | Zigarettenverpackung sowie Verfahren und Vorrichtung zum Herstellen derselben |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0905054A1 (de) |
| JP (1) | JPH11157588A (de) |
| CN (1) | CN1107620C (de) |
| BR (1) | BR9803948A (de) |
| DE (1) | DE19742536A1 (de) |
| ID (1) | ID20911A (de) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2002004297A1 (en) * | 2000-07-11 | 2002-01-17 | G.D S.P.A. | A device for feeding cigarette packets out of a packing machine |
| WO2003072439A1 (de) * | 2002-02-21 | 2003-09-04 | Stora Enso Baienfurt Gmbh & Co. Kg | Verfahren und vorrichtung zum herstellen von verpackungen |
| DE10239681A1 (de) * | 2002-08-26 | 2004-03-11 | Focke Gmbh & Co. Kg | Zigarettenpackung |
| WO2006012960A1 (de) * | 2004-07-30 | 2006-02-09 | Focke & Co. (Gmbh & Co. Kg) | Klappschachtel für zigaretten sowie verfahren und vorrichtung zum herstellen derselben |
| WO2009121949A1 (fr) * | 2008-04-04 | 2009-10-08 | Ethypharm | Procede de conditionnement de produits dans des alveoles d'une plaque et machine de conditionnement correspondante |
| ITBO20120390A1 (it) * | 2012-07-20 | 2014-01-21 | Gd Spa | Pacchetto di sigarette. |
| RU2523984C2 (ru) * | 2009-07-01 | 2014-07-27 | Филип Моррис Продактс С.А. | Осязательная упаковка для потребительских товаров |
| EP2253547B2 (de) † | 2009-05-15 | 2016-06-15 | G.D Societa' per Azioni | Maschine und Verfahren zum Verpacken von Zigaretten |
| EP3324761A1 (de) * | 2015-07-23 | 2018-05-30 | Boegli-Gravures SA | Verfahren und vorrichtung zum aufbringen von identifizierungsmerkmalen auf ein packband zur authentifizierung der verarbeiteten verpackung, verarbeitete verpackung und verpackung |
| CN110509599A (zh) * | 2019-08-09 | 2019-11-29 | 南京金陵金箔集团股份有限公司 | 一种包装用保湿包的生产工艺 |
| EP4286286A1 (de) * | 2022-06-01 | 2023-12-06 | Ishida Co., Ltd. | Verpackungsvorrichtung |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19918473C2 (de) | 1999-04-23 | 2003-10-02 | Lohmann Therapie Syst Lts | Verfahren und Vorrichtung zum Beschriften eines flächigen klebenden Systems aus einem dünnwandigen Polymer, in Form eines wirkstoffhaltigen Pflasters, insbesondere eines transdermalen therapeutischen Systems |
| DE10004022A1 (de) | 2000-01-31 | 2001-08-02 | Focke & Co | Verfahren und Vorrichtung zum Anbringen von Codierungen an (Zigaretten-)Packungen |
| DE102009030619A1 (de) * | 2009-06-25 | 2010-12-30 | Focke & Co.(Gmbh & Co. Kg) | Klappschachtel für Zigaretten |
| DE102009050712A1 (de) * | 2009-10-26 | 2011-04-28 | Focke & Co.(Gmbh & Co. Kg) | Verfahren und Vorrichtung zum Handhaben von Zuschnitten aus Verpackungsmaterial für Zigarettenpackungen |
| DE102013108961A1 (de) * | 2013-06-24 | 2014-12-24 | Focke & Co. (Gmbh & Co. Kg) | Verfahren und Vorrichtung zur Herstellung von Zuschnitten für eine Innenumhüllung einer Zigarettengruppe |
| WO2015068236A1 (ja) * | 2013-11-07 | 2015-05-14 | 日本たばこ産業株式会社 | シート形状の物品を備えたパッケージ |
| NL2019405B1 (en) * | 2017-08-08 | 2019-02-21 | Lc Packaging Int B V | Labelled sack |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3520104A (en) | 1968-06-07 | 1970-07-14 | Brown & Williamson Tobacco Corp | Cartoning machine |
| DE2308714A1 (de) * | 1972-02-24 | 1973-08-30 | Hauni Werke Koerber & Co Kg | Vorrichtung zum fertigen von packungen fuer zigaretten oder andere stabfoermige gegenstaende der tabakverarbeitenden industrie |
| WO1991010595A1 (en) | 1990-01-10 | 1991-07-25 | British-American Tobacco Company Limited | Improvements relating to cigarette packaging machinery |
| JPH0482734A (ja) * | 1990-07-26 | 1992-03-16 | Tooin Kk | 紙箱製造工程における識別マークの印字方法およびその装置ならびに紙箱 |
| EP0476882A1 (de) * | 1990-09-04 | 1992-03-25 | Philip Morris Products Inc. | Zigarettenschachtel mit einem teilweise abnehmbaren Innenkragen |
| JPH06266959A (ja) | 1992-07-21 | 1994-09-22 | Kureo:Kk | 高額紙幣逐次投入金庫 |
| EP0618141A2 (de) * | 1993-03-31 | 1994-10-05 | ECS S.r.l. EUROPEAN CONTRACT SERVICES | Verfahren zum Aufbringen von Schriften auf Kontainern in der Verpackungslinie und zugehörige Kontainer |
| EP0646531A1 (de) * | 1993-09-30 | 1995-04-05 | Focke & Co. (GmbH & Co.) | Zigaretten-Packung sowie Materialbahn zum Herstellen einer Innenumhüllung für diese |
| JPH08114893A (ja) * | 1994-10-14 | 1996-05-07 | Fuji Photo Film Co Ltd | 写真感光材料用包装体及びレーザマーキング方法 |
| EP0771677A1 (de) * | 1995-11-02 | 1997-05-07 | Dai Nippon Printing Co., Ltd. | Laserbeschriftung einer laminierten Struktur und laserbeschriftete laminierte Struktur |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3560745A (en) * | 1966-04-26 | 1971-02-02 | Russell E Petersen | Method and apparatus for marking cased containers by radiation of sensitive emulsions |
| US3392501A (en) * | 1967-03-13 | 1968-07-16 | James M. Gilchrist Jr. | Method of marking covered items |
| US4911302A (en) * | 1988-02-01 | 1990-03-27 | R. J. Reynolds Tobacco Company | Method for imprinting overwrapped packages |
| US5130721A (en) * | 1989-01-09 | 1992-07-14 | General Laser, Inc. | Laser wire marking method and apparatus |
| DE3912188A1 (de) * | 1989-04-13 | 1990-10-25 | Interatom | Verfahren und vorrichtung zur laser-markierung mit grosser schaerfentiefe |
| DE4107012C2 (de) * | 1991-03-05 | 1994-01-05 | Wild Rudolf Gmbh & Co | Verfahren zum Aufbringen und Inspizieren einer optisch lesbaren Codemarkierung und Vorrichtung hierfür |
| GB2309021A (en) * | 1996-01-13 | 1997-07-16 | Michael Harvey Sedgwick | Cigarette pack |
| DE19616871A1 (de) * | 1996-04-26 | 1997-10-30 | Focke & Co | Verpackung für Tabakwaren, insbesondere Zigaretten sowie Verfahren und Vorrichtung zum Herstellen derselben |
-
1997
- 1997-09-25 DE DE19742536A patent/DE19742536A1/de not_active Withdrawn
-
1998
- 1998-09-15 EP EP98117516A patent/EP0905054A1/de not_active Withdrawn
- 1998-09-24 BR BR9803948-2A patent/BR9803948A/pt active Search and Examination
- 1998-09-25 JP JP10271271A patent/JPH11157588A/ja active Pending
- 1998-09-25 CN CN98119588A patent/CN1107620C/zh not_active Expired - Fee Related
- 1998-09-25 ID IDP981290A patent/ID20911A/id unknown
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3520104A (en) | 1968-06-07 | 1970-07-14 | Brown & Williamson Tobacco Corp | Cartoning machine |
| DE2308714A1 (de) * | 1972-02-24 | 1973-08-30 | Hauni Werke Koerber & Co Kg | Vorrichtung zum fertigen von packungen fuer zigaretten oder andere stabfoermige gegenstaende der tabakverarbeitenden industrie |
| WO1991010595A1 (en) | 1990-01-10 | 1991-07-25 | British-American Tobacco Company Limited | Improvements relating to cigarette packaging machinery |
| JPH0482734A (ja) * | 1990-07-26 | 1992-03-16 | Tooin Kk | 紙箱製造工程における識別マークの印字方法およびその装置ならびに紙箱 |
| EP0476882A1 (de) * | 1990-09-04 | 1992-03-25 | Philip Morris Products Inc. | Zigarettenschachtel mit einem teilweise abnehmbaren Innenkragen |
| JPH06266959A (ja) | 1992-07-21 | 1994-09-22 | Kureo:Kk | 高額紙幣逐次投入金庫 |
| EP0618141A2 (de) * | 1993-03-31 | 1994-10-05 | ECS S.r.l. EUROPEAN CONTRACT SERVICES | Verfahren zum Aufbringen von Schriften auf Kontainern in der Verpackungslinie und zugehörige Kontainer |
| EP0646531A1 (de) * | 1993-09-30 | 1995-04-05 | Focke & Co. (GmbH & Co.) | Zigaretten-Packung sowie Materialbahn zum Herstellen einer Innenumhüllung für diese |
| JPH08114893A (ja) * | 1994-10-14 | 1996-05-07 | Fuji Photo Film Co Ltd | 写真感光材料用包装体及びレーザマーキング方法 |
| EP0771677A1 (de) * | 1995-11-02 | 1997-05-07 | Dai Nippon Printing Co., Ltd. | Laserbeschriftung einer laminierten Struktur und laserbeschriftete laminierte Struktur |
Non-Patent Citations (4)
| Title |
|---|
| englische Uebersetzung von JP 8 114 893 A * |
| englische Zusammenfassung von JP 4 082 734 A * |
| PATENT ABSTRACTS OF JAPAN vol. 016, no. 299 (M - 1274) 2 July 1992 (1992-07-02) |
| PATENT ABSTRACTS OF JAPAN vol. 199, no. 609 30 September 1996 (1996-09-30) |
Cited By (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6843172B2 (en) | 2000-07-11 | 2005-01-18 | G.D. S.P.A. | Device for feeding cigarette packets out of a packing machine |
| WO2002004297A1 (en) * | 2000-07-11 | 2002-01-17 | G.D S.P.A. | A device for feeding cigarette packets out of a packing machine |
| WO2003072439A1 (de) * | 2002-02-21 | 2003-09-04 | Stora Enso Baienfurt Gmbh & Co. Kg | Verfahren und vorrichtung zum herstellen von verpackungen |
| US7438183B2 (en) | 2002-08-26 | 2008-10-21 | Focke & Co. (Gmbh & Co. Kg) | Cigarette packaging |
| DE10239681A1 (de) * | 2002-08-26 | 2004-03-11 | Focke Gmbh & Co. Kg | Zigarettenpackung |
| EP1532058A1 (de) | 2002-08-26 | 2005-05-25 | Focke & Co. (GmbH & Co. KG) | Zigarettenpackung |
| EP2277787A1 (de) * | 2004-07-30 | 2011-01-26 | Focke & Co. (GmbH & Co. KG) | Klappschachtel für Zigaretten |
| AU2005269054B2 (en) * | 2004-07-30 | 2010-12-16 | Focke & Co. (Gmbh & Co. Kg) | Hinged lid box for cigarettes and method and device for the production thereof |
| WO2006012960A1 (de) * | 2004-07-30 | 2006-02-09 | Focke & Co. (Gmbh & Co. Kg) | Klappschachtel für zigaretten sowie verfahren und vorrichtung zum herstellen derselben |
| WO2009121949A1 (fr) * | 2008-04-04 | 2009-10-08 | Ethypharm | Procede de conditionnement de produits dans des alveoles d'une plaque et machine de conditionnement correspondante |
| FR2929594A1 (fr) * | 2008-04-04 | 2009-10-09 | Ethypharm Sa | Procede de conditionnement de produits dans des alveoles d'une plaque et machine de conditionnement correspondante |
| EP2253547B2 (de) † | 2009-05-15 | 2016-06-15 | G.D Societa' per Azioni | Maschine und Verfahren zum Verpacken von Zigaretten |
| RU2523984C2 (ru) * | 2009-07-01 | 2014-07-27 | Филип Моррис Продактс С.А. | Осязательная упаковка для потребительских товаров |
| WO2014013436A3 (en) * | 2012-07-20 | 2014-04-03 | G.D S.P.A. | Cigarette packet |
| KR20150038210A (ko) * | 2012-07-20 | 2015-04-08 | 쥐.디 에스.피.에이. | 담뱃갑 |
| US9167851B2 (en) | 2012-07-20 | 2015-10-27 | G.D S.P.A. | Cigarette packet |
| ITBO20120390A1 (it) * | 2012-07-20 | 2014-01-21 | Gd Spa | Pacchetto di sigarette. |
| EP3324761A1 (de) * | 2015-07-23 | 2018-05-30 | Boegli-Gravures SA | Verfahren und vorrichtung zum aufbringen von identifizierungsmerkmalen auf ein packband zur authentifizierung der verarbeiteten verpackung, verarbeitete verpackung und verpackung |
| CN110509599A (zh) * | 2019-08-09 | 2019-11-29 | 南京金陵金箔集团股份有限公司 | 一种包装用保湿包的生产工艺 |
| EP4286286A1 (de) * | 2022-06-01 | 2023-12-06 | Ishida Co., Ltd. | Verpackungsvorrichtung |
| US12378028B2 (en) | 2022-06-01 | 2025-08-05 | Ishida Co., Ltd. | Packaging apparatus |
Also Published As
| Publication number | Publication date |
|---|---|
| BR9803948A (pt) | 1999-12-14 |
| CN1212228A (zh) | 1999-03-31 |
| JPH11157588A (ja) | 1999-06-15 |
| DE19742536A1 (de) | 1999-04-01 |
| ID20911A (id) | 1999-03-25 |
| CN1107620C (zh) | 2003-05-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1341709B1 (de) | Packung, insbesondere zigarettenpackung sowie verfahren und vorrichtung zum herstellen derselben | |
| EP0895946B1 (de) | Packung für Zigaretten oder dergleichen sowie Verfahren und Vorrichtung zum Herstellen derselben | |
| EP1204572B1 (de) | Klappschachtel für zigaretten | |
| EP1097092B1 (de) | Zigarettenpackung mit öffnungshilfe | |
| EP0803450A1 (de) | Aussenumhüllung für eine Zigarettenverpackung | |
| DE19506844B4 (de) | Klappschachtel für Zigaretten sowie Verfahren zum Einführen von Coupons in Klappschachteln | |
| EP3519303B1 (de) | Packung für zigaretten, sowie verfahren zur herstellung derselben | |
| EP0837012B1 (de) | Klappschachtel für Zigaretten | |
| DE19742536A1 (de) | Zigarettenpackung sowie Verfahren und Vorrichtung zum Herstellen derselben | |
| DE60102898T2 (de) | Zigarettenschachtel und entsprechendes herstellungsverfahren | |
| DE19720500A1 (de) | Verfahren und Vorrichtung zum Falten der Kopflasche eines Zuschnitts für eine Zigarettenschachtel | |
| WO2004024596A1 (de) | Zigarettenpackung | |
| EP0835810A1 (de) | Weichbecher-Verpackung | |
| EP0589289B1 (de) | Verpackung für Zigaretten | |
| EP4622878A1 (de) | Verfahren und vorrichtung zur handhabung von verpackungsmaterial sowie packung für produkte der zigarettenindustrie | |
| EP0905027B1 (de) | Verfahren und Vorrichtung zum Herstellen von Zigarettenpackungen | |
| DE69403289T2 (de) | Umhüllung als Verpackung | |
| DE102018007681A1 (de) | Zigarettenpackung sowie Verfahren und Vorrichtung zum Herstellen derselben | |
| EP3013694B1 (de) | Verfahren und vorrichtung zur herstellung von zuschnitten für eine innenumhüllung einer zigarettengruppe | |
| DE69305486T2 (de) | Hülsenetikett | |
| EP0917947B1 (de) | Verfahren und Vorrichtung zum Herstellen von Klappschachteln für Zigaretten | |
| WO2024088818A2 (de) | Verfahren und vorrichtung zur handhabung einer fortlaufenden materialbahn für die herstellung von zuschnitten für packungen für produkte der zigarettenindustrie | |
| EP1077889B1 (de) | Zigarettenpackung sowie verfahren und vorrichtung zum herstellen derselben | |
| EP1581443B1 (de) | Verfahren und verpackungsmaschine zum herstellen von packungen, insbesondere zigarettenpackungen | |
| EP3327706B1 (de) | Etikett |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE ES FR GB IT LI NL |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| AKX | Designation fees paid | ||
| 17P | Request for examination filed |
Effective date: 19990820 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): CH DE ES FR GB IT LI NL |
|
| 17Q | First examination report despatched |
Effective date: 20000216 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| TPAD | Observations filed by third parties |
Free format text: ORIGINAL CODE: EPIDOS TIPA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20020615 |