EP0794143B1 - Verfahren und Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten einer zweiten Materialbahn in eine erste Materialbahn - Google Patents
Verfahren und Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten einer zweiten Materialbahn in eine erste Materialbahn Download PDFInfo
- Publication number
- EP0794143B1 EP0794143B1 EP97103006A EP97103006A EP0794143B1 EP 0794143 B1 EP0794143 B1 EP 0794143B1 EP 97103006 A EP97103006 A EP 97103006A EP 97103006 A EP97103006 A EP 97103006A EP 0794143 B1 EP0794143 B1 EP 0794143B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- web
- material web
- processing station
- section
- clamping devices
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000463 material Substances 0.000 title claims description 120
- 238000000034 method Methods 0.000 title claims description 22
- 238000012545 processing Methods 0.000 claims description 53
- 239000002390 adhesive tape Substances 0.000 claims description 13
- 239000000853 adhesive Substances 0.000 claims description 11
- 230000001070 adhesive effect Effects 0.000 claims description 10
- 238000004026 adhesive bonding Methods 0.000 claims description 7
- 239000004743 Polypropylene Substances 0.000 claims description 2
- -1 polypropylene Polymers 0.000 claims description 2
- 229920001155 polypropylene Polymers 0.000 claims description 2
- 239000000696 magnetic material Substances 0.000 description 5
- 239000002184 metal Substances 0.000 description 5
- 238000011161 development Methods 0.000 description 4
- 230000002349 favourable effect Effects 0.000 description 3
- 238000003780 insertion Methods 0.000 description 3
- 230000037431 insertion Effects 0.000 description 3
- 239000002648 laminated material Substances 0.000 description 3
- 238000012806 monitoring device Methods 0.000 description 3
- 239000003292 glue Substances 0.000 description 2
- 230000001681 protective effect Effects 0.000 description 2
- 239000006228 supernatant Substances 0.000 description 2
- 239000010409 thin film Substances 0.000 description 2
- 208000036829 Device dislocation Diseases 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 230000002996 emotional effect Effects 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000002372 labelling Methods 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
- 238000004886 process control Methods 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- QQONPFPTGQHPMA-UHFFFAOYSA-N propylene Natural products CC=C QQONPFPTGQHPMA-UHFFFAOYSA-N 0.000 description 1
- 125000004805 propylene group Chemical group [H]C([H])([H])C([H])([*:1])C([H])([H])[*:2] 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H21/00—Apparatus for splicing webs
Definitions
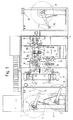
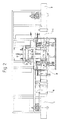
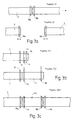
- the protrusions of the web ends of the first and the second Material web 3, 4 preferably abut each other.
- the ends are by means of two adhesive devices arranged on both sides 17, 18; 19, 20 glued together.
- the jaws of the clamping devices 10a, 10b, 11a, 11b opened, and the material web 3 of the first processing station 5 is with the inserted web section 7 of second web of material 4 moved on and on the take-up roll 8 wound up.
- the next cycle follows.
Landscapes
- Replacement Of Web Rolls (AREA)
- Tyre Moulding (AREA)
- Unwinding Webs (AREA)
Description
Die Klemmbacken, die mit der Klebeseite des Klebebandes in Kontakt sind, sind mit Sandpapier beschichtet, was ein Loslösen von den Klemmbacken und ein anschließendes Aufbringen und Verkleben der Bahnenden der Bahnabschnitte der ersten und zweiten Materialbahn 3, 4 ermöglicht. Das Aufbringen der Klebebänder auf die gewünschten Klebestellen geht folgendermaßen vor sich: Die Vakuumsauger bringen die Klebebänder in die gewünschten Positionen ober- und unterhalb der aneinanderstoßenden Enden der beiden Materialbahnen 3, 4. Das Verkleben erfolgt durch Anpressen der Klebebänder auf die beiden aneinanderstoßenden Bahnenden der ersten und der zweiten Materialbahn 3, 4.
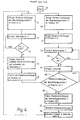
Die Klebevorrichtungen 17, 18, 19, 20 werden unter Punkt 57 aktiviert. In einem letzten Verfahrensschritt wird der Vorlauf in der Bearbeitungsstation 5 gestartet. Von dem Punkt 58 springt das Programm zum Start zurück, und der nächste Zyklus wird in Gang gesetzt.
- 1
- Vorratsrolle
- 2
- Vorratsrolle
- 3
- erste Materialbahn
- 4
- zweite Materialbahn
- 5
- erste Bearbeitungsstation
- 6
- zweite Bearbeitungsstation
- 7
- Bahnabschnitt
- 8
- Aufwickelrolle
- 9
- Steuereinrichtung
- 10a,b
- Klemmvorrichtung
- 11a,b
- Klemmvorrichtung
- 12
- Schneidevorrichtung
- 13
- Klemmvorrichtung
- 14
- Schneidevorrichtung
- 15
- Zugwalzenpaar
- 16
- Tänzerwalze
- 17
- Klebevorrichtung
- 18
- Klebevorrichtung
- 19
- Klebevorrichtung
- 20
- Klebevorrichtung
- 21
- Schutzabdeckung
- 22
- Winkelgeber
- 23
- Klemmbacken
- 24
- Metalldetektor
- 25
- Reflexionsdetektor
- 26
- Ultraschallsensor
- 27
- Winkelgeber
- 28
- Führungselement
- 30
- Umlenkwalze
- 31
- Bahnkantensteuerung
- 32
- Bahnkantensteuerung
Claims (14)
- Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten (7) einer zweiten Materialbahn (4) in eine erste Materialbahn (3), mit einer ersten Bearbeitungsstation (5) für die erste Materialbahn (3), einer zweiten Bearbeitungsstation (6) für die zweite Materialbahn (4) und einer Steuereinrichtung (9),wobei die Steuereinrichtung (9) den Bahnvorlauf in der ersten Bearbeitungsstation (5) stoppt, wenn eine vorbestimmte Länge der Materialbahn (3) erreicht ist,wobei zwei Klemmvorrichtungen (10a, 10b) zum Einklemmen der ersten Materialbahn (3) und eine Schneidvorrichtung (12) zum Durchtrennen der Materialbahn (3) zwischen den beiden Klemmvorrichtungen (10a, 10b) vorgesehen sind, wobei die durchgetrennten Enden der Materialbahn (3) einen Überstand über die Klemmvorrichtungen (10a, 10b) aufweisen,wobei anschließend die beiden durchgetrennten Bahnenden in der Ebene der ersten Materialbahn (3) auseinander gefahren werden,wobei die Steuereinrichtung (9) den Bahnvorlauf in der zweiten Bearbeitungsstation (6) steuert, bis ein Bahnabschnitt (7)einer vorgegebenen Länge erreicht ist,wobei zumindest zwei weitere Klemmvorrichtungen (11a, 11b) zum Einklemmen des Bahnabschnittes (7) und eine weitere Schneidevorrichtung (14) zum Durchtrennen der zweiten Materialbahn (4) am Ende des Bahnabschnittes (7) vorgesehen sind, wobei auch hier die Enden des Bahnabschnittes (7) Überstände über die weiteren Klemmvorrichtungen (11a, 11b) der zweiten Bearbeitungsstation (6) aufweisen,wobei die weiteren Klemmvorrichtungen (11a, 11b) der zweiten Bearbeitungsstation (6) Führungselemente (28) aufweisen, die den Bahnabschnitt (7) der zweiten Materialbahn (4) in die Ebene der ersten Materialbahn (3) verfahren, undwobei Klebevorrichtungen (17, 18, 19, 20) vorgesehen sind, die die Enden beider Materialbahnen (3; 4) miteinander verkleben.
- Vorrichtung nach Auspruch 1, wobei nach dem verfahren der Bahnabschnittes (7) der zweiten Materialbahn (4) in die Ebene der ersten Materialbahn (3) die Überstände an den Bahnenden von erster Materialbahn (3) und zweiter Materialbahn (4) aneinanderstoßen.
- Vorrichtung nach Anspruch 1 oder 2,
wobei die erste Materialbahn (3) elektronisch detektierbare Sicherungselemente (29) enthält. - Vorrichtung nach einer der Ansprüche 1 bis 3,
wobei die zweite Materialbahn (4) aus zwei Polypropylenschichten besteht. - Vorrichtung nach einem der Ansprüche 1, bis 4
wobei ein Winkelgeber (22; 27) auf der Achse einer Walze befestigt ist, deren Drehgeschwindigkeit der Geschwindigkeit des Vorschubs der Materialbahn (3; 4) proportional ist. - Vorrichtung nach einem der Ansprüche 1 bis 5,
wobei an zwei Vorratsrollen (1, 2) der ersten und zweiten Bearbeitungsstation (5, 6), von denen die erste bzw. zweite Materialbahn (3, 4) abgewickelt wird, sowie an einer Aufwickelrolle (8) Sensoren (24, 25, 26) vorgesehen sind, die Information darüber liefern, wieviel Bahnmaterial (3, 4) sich auf den Rollen (1, 2, 8) befindet. - Vorrichtung nach Anspruch 6,
wobei jeder der beiden Vorratsrollen (1, 2) und der Aufwickelrolle (8) eine Tänzerwalze (16) zur Konstanthaltung der Bahnspannung zugeordnet ist. - Vorrichtung nach einem der Ansprüche 1 bis 7,
wobei es sich bei der Schneidevorrichtung (12) zum Durchtrennen der ersten Materialbahn (3) um eine Stempel-Matrizen-Schneidevorrichtung handelt. - Vorrichtung nach einem der Ansprüche 1 bis 8,
wobei in der ersten Bearbeitungsstation (5) und in der zweiten Bearbeitungsstation (6) der Bahnlauf der Materialbahnen (3, 4) durch eine Bahnkantensteuerung (31, 32) überwacht wird. - Vorrichtung nach einem der Ansprüche 1 bis 9,
wobei es sich bei den Klebevorrichtungen (17, 18, 19, 20) um Klebebandspendspendevorrichtungen handelt, wobei ein Klebeband entsprechend der Bahnbreite der Materialbahnen (3, 4) abgetrennt und auf die Enden der ersten Materialbahn (3) und des Bahnabschnittes (7) der zweiten Materialbahn (4) aufgebracht wird. - Verfahren zum intermittierenden Einfügen von Bahnabschnitten (7) einer zweiten Materialbahn (4) in eine erste Materialbahn (3),wobei in einer ersten Bearbeitungsstation (5) ein Bahnabschnitt vorgegebener Länge der ersten Materialbahn (3) von einer ersten Vorratsrolle (1) abgewickelt und abgetrennt wird und wobei anschließend die beiden abgetrennten Bahnenden in der Ebene der ersten Materialbahn (3) auseinandergefahren werden,wobei während des Abwickel- und Abtrennvorganges in der ersten Bearbeitungsstation (5) in einer zweiten Bearbeitungsstation (6) ein Bahnabschnitt (7) einer vorgegebenen Länge der zweiten Materialbahn (4) von einer zweiten Vorratsrolle (2) abgewickelt und abgetrennt wird,wobei der abgetrennte Bahnabschnitt (7) der zweiten Materialbahn (4) in die Ebene der ersten Materialbahn (3) verfahren und dort mit den Bahnenden der ersten Materialbahn (3)verklebt wird undwobei diese Schritte solange wiederholt werden, bis die erste Materialbahn (3) mit den eingefügten Abschnitten (7) der zweiten Materialbahn (4) eine gewünschte Länge erreicht hat.
- Verfahren nach Anspruch 11,
wobei der Bahnlauf in der ersten Bearbeitungsstation (5) und in der zweiten Bearbeitungsstation (6) hinsichtlich der Bahnlage und hinsichtlich der Bahngeschwindigkeit überwacht wird. - Verfahren nach Anspruch 11 oder 12,
wobei eine Steuereinrichtung (9) das Erreichen eines vorgegebenen Durchmessers der Vorratsrollen (1, 2) und einer Aufwickelrolle (8) signalisiert wird. - Verfahren nach einem der Ansprüche 11 bis 13,
wobei die Steuerung der Elemente in den beiden Bearbeitungsstationen (5, 6) pneumatisch und/oder motorisch erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19609180 | 1996-03-09 | ||
| DE19609180A DE19609180A1 (de) | 1996-03-09 | 1996-03-09 | Verfahren und Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten einer zweiten Materialbahn in eine erste Materialbahn |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0794143A2 EP0794143A2 (de) | 1997-09-10 |
| EP0794143A3 EP0794143A3 (de) | 1998-02-04 |
| EP0794143B1 true EP0794143B1 (de) | 2001-06-27 |
Family
ID=7787728
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97103006A Expired - Lifetime EP0794143B1 (de) | 1996-03-09 | 1997-02-25 | Verfahren und Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten einer zweiten Materialbahn in eine erste Materialbahn |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0794143B1 (de) |
| DE (2) | DE19609180A1 (de) |
| ES (1) | ES2159062T3 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19850038A1 (de) * | 1998-10-30 | 2000-05-04 | Meto International Gmbh | Vorrichtung und Verfahren zum Einfügen eines Sicherungs- und/oder Identifizierungselements zwischen zwei Schichten eines Markierungsstreifens für Gepäckstücke |
| DE10144266C1 (de) * | 2001-09-08 | 2003-04-03 | Bosch Gmbh Robert | Vorrichtung zur Seitenaufprallerkennung in einem Fahrzeug |
| CN112758733A (zh) * | 2021-04-09 | 2021-05-07 | 江苏长江智能制造研究院有限责任公司 | 棉花膜ab贴胶带拼接设备及ab贴胶带制作方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1387622A (en) * | 1971-04-15 | 1975-03-19 | Kodak Ltd | Spooling machines |
| DE2719597A1 (de) * | 1977-05-02 | 1978-11-16 | Zweckform Werk | Verfahren zum verbinden von etiketten tragenden traegerbaendern |
| ES2040343T3 (es) * | 1987-06-08 | 1993-10-16 | Esselte Meto International Gmbh | Dispositivos magneticos. |
| DE4239846C2 (de) * | 1992-11-27 | 2000-06-29 | Meto International Gmbh | Verfahren und Vorrichtung zur Herstellung von Diebstahlsicherungsetiketten |
| DE4416444C2 (de) * | 1994-05-10 | 2003-06-26 | Meto International Gmbh | Sicherheitsetikettenstreifen |
-
1996
- 1996-03-09 DE DE19609180A patent/DE19609180A1/de not_active Withdrawn
-
1997
- 1997-02-25 DE DE59703881T patent/DE59703881D1/de not_active Expired - Lifetime
- 1997-02-25 EP EP97103006A patent/EP0794143B1/de not_active Expired - Lifetime
- 1997-02-25 ES ES97103006T patent/ES2159062T3/es not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE19609180A1 (de) | 1997-09-11 |
| DE59703881D1 (de) | 2001-08-02 |
| EP0794143A2 (de) | 1997-09-10 |
| EP0794143A3 (de) | 1998-02-04 |
| ES2159062T3 (es) | 2001-09-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69525271T2 (de) | Etikettiermaterial | |
| DE4211216C2 (de) | Band mit doppelseitig klebenden Abschnitten und Verfahren zu dessen Herstellung | |
| EP0899705B1 (de) | Verfahren zur Herstellung eines Sicherheitsetikettenstreifens | |
| DE60131885T2 (de) | Vorschubsystem für bahnförmiges material und vorrichtung zum auftragen von bahnförmigem material | |
| DE68908002T2 (de) | Verfahren und Vorrichtung zum Herstellen von Etiketten. | |
| DE69320962T2 (de) | Vorrichtung und verfahren zum spleissen eines nachlaufenden bahnendes mittels klebeband | |
| EP0983579B1 (de) | Verfahren zur herstellung eines mehrlagigen etiketts und vorrichtung zur durchführung des verfahrens | |
| DE20310696U1 (de) | Bandaufbringvorrichtung zum Aufbringen von Band auf eine Oberfläche | |
| DE3244430A1 (de) | Verfahren und vorrichtung zur herstellung eines sicherungsstreifens | |
| EP0360108B1 (de) | Verfahren und Vorrichtung zum Spenden von Etiketten | |
| EP0363348A1 (de) | Schneidanlage zum Ausschneiden von Zuschnitten aus bandförmigem Ausgangsmaterial, insbesondere Prepregs | |
| EP0943108B1 (de) | Verfahren und vorrichtung zur herstellung von elektronischen sicherungselementen | |
| DE69500757T2 (de) | Aufreissfaden für die Verpackung eines Gegenstands | |
| EP0756256B1 (de) | Verfahren und Vorrichtung zur Herstellung von deaktivierbaren Sicherungsstreifen | |
| DE4219910A1 (de) | Vorrichtung zum automatischen verbinden zweier materialbahnenden | |
| EP0794143A2 (de) | Verfahren und Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten einer zweiten Materialbahn in eine erste Materialbahn | |
| EP0997270B1 (de) | Vorrichtung und Verfahren zum Einfügen eines Sicherungs- und/oder Identifizierungselements zwischen zwei Schichten eines Markierungsstreifens für Gepäckstücke | |
| EP1312464B2 (de) | Verfahren zur Herstellung eines Etikettenstreifens | |
| EP0943109B1 (de) | Verfahren und vorrichtung zur herstellung von sicherungselementen für die elektronische artikelsicherung | |
| DE4238145A1 (de) | Verfahren zur Herstellung von Sicherheitsetiketten | |
| EP0927412B1 (de) | Vorrichtung zum herstellen eines streifens mit selbstklebenden etiketten oder anderen materialien mit unterlegten teilen sowie zur seitlichen kantenführung | |
| DE3119109A1 (de) | Vorrichtung und verfahren zum wechseln von vorratsrollen in einer etikettiermaschine | |
| EP1036002B1 (de) | Verfahren und vorrichtung zur herstellung einer verpackungseinheit, insbesondere für schutzhandschuhe | |
| EP0558453B1 (de) | Verfahren zum Befestigen eines wiederverschliessbaren Verschlussbandes an einem Gebinde sowie eine Applikationsvorrichtung zur Durchführung des Verfahrens | |
| DE19901026A1 (de) | Verfahren und Vorrichtung zum Verbinden von Materialbahnen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): BE DE ES FR GB IT NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): BE DE ES FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19980114 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: METO INTERNATIONAL GMBH |
|
| 17Q | First examination report despatched |
Effective date: 19990806 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE ES FR GB IT NL SE |
|
| REF | Corresponds to: |
Ref document number: 59703881 Country of ref document: DE Date of ref document: 20010802 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2159062 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20010824 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20060228 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20070222 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20070223 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20070226 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20070227 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20070327 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20070221 Year of fee payment: 11 |
|
| BERE | Be: lapsed |
Owner name: *METO INTERNATIONAL G.M.B.H. Effective date: 20080228 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20080225 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20080901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080901 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20081031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080229 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20080226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080225 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070225 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20120228 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 59703881 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59703881 Country of ref document: DE Effective date: 20130903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130903 |