EP1312464B2 - Verfahren zur Herstellung eines Etikettenstreifens - Google Patents
Verfahren zur Herstellung eines Etikettenstreifens Download PDFInfo
- Publication number
- EP1312464B2 EP1312464B2 EP03002883.1A EP03002883A EP1312464B2 EP 1312464 B2 EP1312464 B2 EP 1312464B2 EP 03002883 A EP03002883 A EP 03002883A EP 1312464 B2 EP1312464 B2 EP 1312464B2
- Authority
- EP
- European Patent Office
- Prior art keywords
- parts
- carrier strip
- labels
- label
- carrier tape
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 26
- 239000000853 adhesive Substances 0.000 claims description 43
- 230000001070 adhesive effect Effects 0.000 claims description 25
- 239000000463 material Substances 0.000 claims description 12
- 238000004519 manufacturing process Methods 0.000 claims description 10
- 239000011111 cardboard Substances 0.000 claims description 5
- 239000004033 plastic Substances 0.000 claims description 5
- 229920003023 plastic Polymers 0.000 claims description 5
- 230000001154 acute effect Effects 0.000 claims description 4
- 230000008878 coupling Effects 0.000 claims description 3
- 238000010168 coupling process Methods 0.000 claims description 3
- 238000005859 coupling reaction Methods 0.000 claims description 3
- 238000004804 winding Methods 0.000 claims description 3
- 230000000717 retained effect Effects 0.000 claims 1
- 230000032258 transport Effects 0.000 description 22
- 239000002184 metal Substances 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 238000001514 detection method Methods 0.000 description 3
- 238000002372 labelling Methods 0.000 description 3
- 235000019589 hardness Nutrition 0.000 description 2
- 238000004806 packaging method and process Methods 0.000 description 2
- 239000000123 paper Substances 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 241001529468 Phoca fasciata Species 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000010409 thin film Substances 0.000 description 1
- 238000009333 weeding Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D1/00—Multiple-step processes for making flat articles ; Making flat articles
- B31D1/02—Multiple-step processes for making flat articles ; Making flat articles the articles being labels or tags
- B31D1/021—Making adhesive labels having a multilayered structure, e.g. provided on carrier webs
Definitions
- the invention relates to a method for producing a strip with self-adhesive labels or other materials with underlayed parts, in particular a label strip, in which on a carrier tape removable, self-adhesive labels are applied, in which under the actual label other parts, such as in particular security elements are provided, which is removable when transferring the self-adhesive label from the carrier tape together with this on a to be provided with the label thing, according to the genus defined in the preamble of claim 1.
- Self-adhesive labels are prepared in a known manner such that individual labels are punched out of a label material, which is supported by a band-shaped carrier and releasably adhered thereto, by stamping with a suitable punching tool in the desired shape and size.
- the carrier with the adhered self-adhesive labels is then wound after removing the unneeded remnants of the label material, that is, after the so-called weeding or Entgittern to a label roll. This is later inserted into a label dispenser with the aid of which the detached labels are transferred to an object or article to be labeled.
- the WO 97/14162 shows a device for producing a strip of self-adhesive labels in which other parts are provided under the label, and wherein a first supply roll is provided with associated transport means, from which a first carrier tape is unwound with labels, a first removal station is provided, on which the labels are detached from this first carrier tape and after transporting advancing over a region which is free of carrier tape, placed on a second carrier tape, a first take-up roll with associated transport means is provided, on which the first carrier tape is wound, a second supply roll with associated Transport device is provided, from which a third carrier tape with applied thereon other parts, which are to be arranged under the label, unwound, a second removal station is provided, at which the other parts of this third carrier tape detached and nac h transporting advancing over a range that is free of carrier tape to be placed on a fourth carrier tape.
- Object of the present invention is to provide a method by means of which substantially continuously, at high speed, high precision and high flexibility during a rotational movement various materials such as metal, plastics, paper, cardboard, composites or the like, in the form of punched Labels or an endless belt lie on a carrier tape to transfer to a turn delaminated tape over and under it.
- the inventive method for producing a label strip or the like with underlayed parts with the characterizing features of claim 1 solves this problem. It has over the prior art and the method described in the above-described method for producing a security label strip the advantage that during a rotational movement substantially continuously, at high speed, high precision and high flexibility, parts such as security elements are placed under particular self-adhesive labels. This is then a finished label strip available from the individual labels can be transferred with the placed underneath other part on things to be provided in one operation.
- a first supply roll is provided with associated transport device, from which a first carrier tape is unpacked with labels
- a first removal station is provided on which the labels detached from this first carrier tape and after transporting advancing over a Area, which is free of carrier tape, are placed on a second carrier tape
- a first take-up roll is provided with associated transport means on which the first carrier tape is wound
- a second supply roll is provided with associated transport means, of which a third carrier tape with applied thereto other parts to be placed under the label is unwound
- a second removal station is provided, at which the other parts detached from this third carrier tape and after transporting advancing over a region which is free from carrier tape, placed on a fourth carrier tape in which the third carrier belt is locally guided, controlled, advanced and intermittently driven by a controlled intermittent drive such that the other parts can be placed on the fourth carrier belt at the desired location, stopping and driving rollers, so-called stop and go rollers, are provided for the intermittent feed of the third carrier tape with the other parts
- the stopping and driving rollers are made of a special rubber. This ensures a gentle, material and carrier tape gentle operation. When using different hardness for the rubber different hardnesses and thicknesses of the other parts can be flexibly considered and compensated. On the one hand, this also contributes considerably to a smoother and faster machine run and thus to an increased work cycle and, on the other hand, to increasing the applicability of the machine.
- an advantageous development of the invention provides that the stopping and driving rollers are exchangeable and / or automatically and / or pneumatically deliverable.
- the method according to the invention can be used very flexibly.
- security elements can be placed under the labels as other parts, the security elements being excitable electromagnetically or acoustically or with radio frequencies, for example.
- the security elements already placed under the labels to be glued on strips in roll form to the labeling.
- the items can be both secured and labeled by transferring the combined label to the item. If this is already done in the production or filling of the goods or thing, ie at the source of a chain of goods, a significant condition for the so-called source tagging is created.
- the method according to the invention can advantageously be used very flexibly.
- sales flags or flags or handle loops or similar parts may be placed under the labels so that parts of interest protrude below the label.
- the controller is provided with a microcontroller and that different placements are carried out with the help that in particular under each or only under each 2nd, 3rd, 7th , or under each 2nd, 5th, 9th label or sticker is placed another part. It is also possible other than the specified advantageous sequence of labels or stickers.
- sensors are provided at different positions of the transport paths of the various carrier bands, with the help of which the controller generates corresponding position signals for location-and tact-correct placement of the other parts on the fourth carrier tape, for timely operation of the stop and drive rollers, the stop and go rollers for intermittently advancing the third carrier tape with the other parts, and for finding, adjusting and regulating the different speeds of the individual carrier tapes.
- the inventive method is, as already emphasized several times, very flexible and versatile.
- the fact that the other parts to be placed are placed on the fourth carrier tape so as to be laminated with their adhesive side to the adhesive side of the label covering them, whereby a peelable label with a tack-free label Zone is a very popular feature in many applications in the labeling, packaging and packaging industries.
- the second removal station is arranged in the immediate vicinity of the first removal station and is inclined in the transport direction of the detached from the first carrier web labels that the third carrier web through the second removal station dissolved other parts with their adhesive side directly to lie on the adhesive side of the above transported over, from the first carrier web immediately before by the first removal station dissolved label come, with the two adhesive surfaces form an acute angle with each other, and then both put together on the second carrier tape and pressed, the non-adhesive side of the other part comes to rest directly on the second carrier tape or the fourth carrier tape.
- the method according to the invention can process not only labels but also other materials to strip tracks underlaid with other parts, but instead of self-adhesive labels or self-adhesive labels under which other parts are placed, cardboard strips or strips made of plastic or others can also be used in an advantageous and expedient further embodiment Materials or already stamped in the form and arranged on a carrier tape parts, be provided under or above which other parts are placed by means of the device according to the invention. It is also possible that endless webs are processed, between which other parts are inserted and laminated. Here, e.g. to think about the production of laminated credit cards, chip cards or the like.
- Fig. 1 is shown in three-dimensional schematic representation of an apparatus for producing a label strip.
- label is used throughout. However, this is not just the name of the label actual label, but also things like stickers or the like. These things can be printed or unprinted. They can consist of various materials, in particular paper, cardboard strips or strips of plastic or other materials. You may already be in the form of punched and ungalanced and arranged on a carrier tape parts or strip-shaped parts. The variations are very diverse.
- An essential feature of the labels is that they are self-adhesive and are applied to a carrier tape before they are fed to their actual purpose, the labeling of goods or goods or the transfer to a thing.
- a first supply roll 10 with associated transport device is provided, from which a first carrier tape 11 with labels 12 is unwound thereon.
- a first removal station 13 is provided, at which the labels 12 are detached from this first carrier tape 11 and placed on a second carrier tape 14 after being transported or fed over a region which is free of carrier tape.
- It is a first take-up roller 15 is provided with associated transport device on which the first carrier tape 11 is wound.
- a second supply roll 20 is provided with associated transport device, from which a third carrier tape 21 with applied thereon other parts 22, which are to be arranged under the label 12, is unwound.
- a second intended removal station 23 the other parts 22 are detached from this third carrier tape 21 and placed on a fourth carrier tape 24 after transport or feeding over a region which is free of carrier tape.
- a second winding roller 25 with associated transport device is provided, on which the third carrier tape 21 is wound up. It is a controlled intermittent drive for the third carrier tape 21 with the other parts 22 provided thereon, by means of which this locally guided, controlled advanced and intermittently driven, that the other parts 22 are placed on the fourth carrier tape 24 at the desired location.
- a third winding roller 15 may be provided with associated transport device to which the second carrier tape 14 is wound, wherein the take-up speed corresponds approximately to the unwinding speed, with which the first carrier tape 11 is unwound from the first supply roll 10.
- the provided with the other parts 22 patch fourth carrier tape 24 may act as the second carrier tape 14 to which the detached at the first removal station 13 labels 12 are placed in place and exact timing at the desired location and thus cover the other parts 12 in whole or in part ,
- no separate fourth carrier tape 24 is provided.
- no separate second carrier tape 14 is provided. Rather, in a very useful embodiment as the second carrier tape 14, on which first in the removal station 23, the other parts 22 and then the labels 12 are placed, the first carrier tape 11 from which the self-adhesive labels 12 are removed at the first removal station 13, used. In this case, a corresponding, suitable guidance and supply of the first carrier tape 11 is provided.
- the first carrier tape 11 carries the labels 12 to the removal station 13 and is then wound up on a separate take-up roll and can be disposed of.
- the second carrier tape 14 takes over at the first removal station 13, the detached labels 12. It is from an in Fig. 1 Not shown supply roll supplied and on a take-up reel, the in Fig. 1 with 15 designated take-up reel, beidewikkelt.
- the third carrier tape 21 is provided with the other parts 22, is unwound from the supply roll 20, the other parts 22 leads to the second removal station 23 and is then wound up empty on the take-up roll 25 and can be disposed of.
- the fourth carrier tape 24 may be of an in Fig.
- the carrier tape 11 is reused for receiving the finished labels 12 with underlying parts, so it serves both as a second carrier tape 14 and as a carrier tape 24.
- the carrier tape 11 serves both as a second carrier tape 14 and as a carrier tape 24.
- the second removal station 23 is arranged substantially perpendicular to the first removal station 13. This agrees with the essential transport directions of the first carrier tape 11 and the third carrier tape 21 during the feeding of the labels 12 or other parts 22 in the region immediately before the respective detachment.
- the carrier belts 11 and 21 are each provided with a web edge control 17 and 27 respectively.
- the lateral position of the carrier tapes is determined for themselves and in relation to each other and adjusted during running the tape guide to the set position.
- a stepless, in particular via potentiometer, controllable electric motor for pulling and braking of the respective carrier tape is provided in each case.
- These motors are not shown in the figures.
- a central servomotor with programmable inverter for the coordinated drive and braking of all transport devices is provided. This allows a very flexible design of drive profiles, whereby a variety of tasks can be handled.
- different motors can be provided with the possible specification of different speeds and directions for the different carrier belts. Different master motors can be used to drive at different speeds.
- the inventive method includes in a further embodiment, which is not shown in detail in the figures, a detection circuit of mislabeling, preferably for each individual provided with labels 12 or other parts 22 carrier tape 11 and 21 and a control device for detecting cracks in the carrier tape Preferably, for each individual provided with labels 12 or other parts 22 carrier tape 11 and 21.
- a detection circuit of mislabeling preferably for each individual provided with labels 12 or other parts 22 carrier tape 11 and 21
- a control device for detecting cracks in the carrier tape Preferably, for each individual provided with labels 12 or other parts 22 carrier tape 11 and 21.
- an adjustable detection circuit for the roll end of the carrier tape 21 for the other parts 22 is provided, which notifies in particular with flashing light detection ,
- first supply roll 10 and first and third take-up roll 15 for the carrier tape 11 are applied to expansion shafts 18.
- the supply roll 20 and second Aufwikkelrolle 25 is applied to expansion shafts 28.
- These expansion shafts 18 and 28 are automatically ventilated and vented, ie when the hubs of the supply rolls 10 and 20 and the hubs of the take-up rollers 15 and 25 are pushed onto the expansion shafts 18 and 28 during the roll change, this expands upon the supply of compressed air for clamping the hubs , Before removing the rollers from the expansion shafts 18 and 28, these are vented, the diameter shrinks and the hubs can be removed.
- the expansion shafts can have different diameters according to the commonly used hub diameters, eg 40 mm or 3 "(3 inches or 3 inches), and can be easily exchanged, automatically locking the air supply when removing it and reopening it once it has been successfully installed Bayonet locks can be used for expansion waves of different sizes.
- stop and go rollers For the intermittent feed of the carrier tape 21 with the other parts 22 thereon, so the third carrier tape, stop and drive rollers, so-called stop and go rollers are provided.
- a roller 29 is shown, which is arranged in the transport path before the second removal station 23 is arranged. the associated other roller 29 is not recognizable.
- supply roll 20 and take-up roll 25 for the third carrier tape 21 are arranged perpendicular to the supply roll 10 and Aufwikkelrolle 15 for the first carrier tape 11.
- the carrier tape 21 penetrates a support wall 30, of which a large part of the transport means is supported, and is deflected over 45 ° -Umlenkrollen 26 in the carrier tapes 11, 14, 24 matching alignment and back to the take-up reel 25. It is clear that an arrangement of all supply and take-up rolls in a single plane is possible.
- the other parts 22 to be placed under the labels 12 may be different parts having different strengths and properties. This is also reflected in the running behavior during operation.
- the stop and drive rollers 29 are made of a special rubber according to a further advantageous embodiment of the invention.
- the stopping and driving rollers 29 can be exchangeable and / or automatically and / or pneumatically deliverable.
- a special quick-release coupling is provided, which is not shown in the figures, by means of which the stopping and driving rollers 29 are connected to the drive motor or switched off by this.
- FIG. 2 schematically a representation of the first removal station 13 and the second removal station 23 and their assignment and their functions shown simplified.
- the removal stations 13 and 23 consist essentially of a wedge-shaped guide member 130 and 230 with an acute-angled deflecting edge 131 and 231 at the top. One can also call this the donation edges.
- the first carrier tape 11 is transported with the labels 12 thereon in the direction of the arrow 100 on the deflection edge 131 and then transported away after detachment of the labels 12 in the direction of the arrow 101.
- the third carrier tape 21 transported with the other parts 22 arranged close thereto in the direction of the arrow 200 on the deflection edge 231 and then transported away after detachment of the other part 22 in the direction of the arrow 201.
- the movement of the carrier tape 11 takes place continuously, while the movement of the carrier tape 21 takes place intermittently in steps which corresponds approximately to the length of the other parts.
- the movement pause determines the distance between the other parts 22 transferred to the carrier tape 24, 14.
- the fourth carrier tape 24 with the respectively separated other part 22 on it still runs somewhat perpendicular to the plane of the movement path corresponding to the arrows 100 and 140, in which the first carrier tape 11 to the deflecting edge 131 and then the second and fourth carrier tape 14 and 24 moves to the right of the upper guide roller 16.
- the right-hand label 12 already covers another part 22, while the middle label 12 is still above the area free of carrier tape and the next other part 12 is still on the carrier tape 24 before the upper guide roller 16.
- the region free of carrier tape at the first removal station 13 is provided between the deflection edge 131 and the upper deflection roller 16.
- the region free of carrier tape at the second removal station 23 is provided between the deflection edge 231 and the lower deflection roller 16. In any case, this range is shorter than that of the length of the labels 12 bridging them or other parts 22, as seen in the transport direction 100 and 200, respectively.
- security elements can be placed under the labels 12 as other parts 22, wherein the security elements can be excited electromagnetically or acoustically or with radio frequencies.
- other parts 22 also sales flags or flags or handle loops or similar parts can be placed under the labels 12 so that parts of interest protrude below the label 12.
- the controller is provided with a microcontroller in an embodiment of the invention. With its help, different placements are feasible, In particular, under each or only under each 2nd, 3rd, 7th, or under each 2nd, 5th, 9th label or label another part 22 can be placed It can be by means of Control also another advantageous order of labels or stickers are selected.
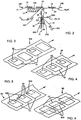
- a first application example is in Fig. 3 shown.
- another part 22 is placed under each second label 12.
- Fig. 4 shown application example of a finished label strip 40 is placed under each label 12 another part 22.
- the other parts 22 shown in these two application examples are completely covered by the labels 12 arranged above them.
- Fig. 5 schematically a third application example of a finished label strip 50 is shown in which under each label 12, another part 22 is placed, of which a part 522 looks out laterally under the label, such as a handle loop.
- the protruding parts 522 may also be sales or reference flags.
- Fig. 6 12 schematically shows a fourth application example of a finished label strip 60, in which under each label 12 another part in the form of a continuous strip 612, an endless band is placed, for example a magnetic tape for use in special cash registers and parking garages.
- a metal strip in the form of a Schur a thread of a rope or a narrow thin film can be used. It is possible to apply this metal band endlessly or in sections. Thus, for example, it can be endlessly fed onto the third carrier tape 21, separated into individual sections by cutting, and these cut parts can be placed intermittently under the labels 12.
- Another variant is to make the single section of the metal thread only so long that no end protrudes under the finished label 12 and could possibly be pulled out. The arrangement of such a section may be transverse to or in the longitudinal direction of the label strip 60.
- Sensors can be provided at different positions of the transport paths of the various carrier belts 11, 14, 21 and 24, with the aid of which the controller generates corresponding position signals for location-and-tactual placement of the other parts 22 on the fourth carrier belt 24, 14 and 11, respectively for the timely operation of the stopping and driving rollers 29, the so-called stop and go rollers, for intermittently advancing the third carrier belt 21 with the other parts 22, as well as for finding, adjusting and regulating the different speeds of the individual carrier belts.
- These sensors, as well as the controller are not shown in detail in the figures.
- the invention can, as in Fig. 7 and the enlarged detail view according to FIG Fig. 8 schematically illustrated, easily produce a strip with self-adhesive labels or with self-adhesive label, which have a tack-free zone.
- the other parts 22 to be placed are placed on the fourth carrier tape 24 so as to be laminated with their adhesive side 722 to the adhesive side 122 of the label 12 covering them, thereby forming a peelable label 127 having a tack-free zone 128 is.
- the second removal station 73 is designed somewhat differently than in FIG Fig. 1 shown removal station 23.
- This removal station 73 is disposed in the immediate vicinity of the first removal station 13 and inclined in such a way in the transport direction 100 of the detached from the first carrier sheet 11 labels 12 that the other of the third carrier web 21 by the second removal station 73 other parts with its adhesive side 722 directly on the adhesive side 122 of the transported above, directly from the first carrier web 11 in front of the first removal station 13 dissolved label 12 come to rest, wherein the two adhesive surfaces 122 and 722 form an acute angle with each other, and then both put together on the second carrier tape 14 and pressed, the non-adhesive side 128 of the other Part 22 comes to lie directly on the second carrier tape 14 and the fourth carrier tape 24.
- the feed directions 100 of the labels 12 and 700 of the other parts form an acute angle lying at 90 ° with each other.
- Fig. 9 is a schematic representation of another embodiment of the method according to the invention with the first removal station 13 and the supply and removal of the first carrier tape 11 and the second carrier tape 14 shown, this embodiment for converting the labels 12 from the old 11 to a new 14 or offset the old carrier tape 11 is used.
- the second removal station for this application or this application is not needed.
- the intermittent feed of the third carrier tape 21 is omitted.
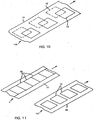
- Fig. 10 is a schematic application example of a label strip 110, in which each label 12 by means of in Fig. 9 schematically shown embodiment or mode of operation of the device according to the invention from the first carrier tape 11 from its designated 12 ', dashed shown original position and offset in the lateral direction and offset in the longitudinal direction again on the same carrier tape 11 is placed.
- FIG. 11 schematically shows a second application example of a label strip 111, in which each original butt-produced label 12 by means of the in Fig. 9 schematically shown embodiment or mode of operation of the device according to the invention from the first carrier tape 11 dissolved and offset in the longitudinal direction again on the same carrier tape 11 or a second carrier tape 14 with an increased distance between the labels 12 is placed again.
- the original label strip 1 with the stacked labels arranged 12
- the generated label strip 111 is shown with the separated labels 12.
- the distance between the individual labels can be up to 0.5 mm small and of course larger.
- cardboard strips or strips of plastic or other materials can be processed. It is also possible to use already in the form of punched out and arranged on a carrier tape parts of these materials and to place under which other parts by means of the device. The applications are very diverse.
Landscapes
- Making Paper Articles (AREA)
- Registering, Tensioning, Guiding Webs, And Rollers Therefor (AREA)
- Labeling Devices (AREA)
Description
- Die Erfindung geht aus von einem Verfahren zum Herstellen eines Streifens mit selbstklebenden Etiketten oder anderen Materialien mit unterlegten Teilen, insbesondere eines Etikettenstreifens, bei dem auf einem Trägerband abnehmbare, selbstklebende Etiketten, aufgebracht sind, bei denen unter dem eigentlichen Etikett andere Teile, wie insbesondere Sicherheitselemente, vorgesehen sind, welche bei Abziehen des selbstklebenden Etiketts vom Trägerband zusammen mit diesem auf eine mit dem Etikett zu versehende Sache übertragbar ist, gemäß der im Oberbegriff des Anspruchs 1 definierten Gattung.
- Selbstklebeetiketten werden in bekannter Weise derart hergestellt, daß aus einem Etikettenmaterial, welches von einem bandförmigen Träger getragen wird und lösbar mit diesem verklebt ist, Einzeletiketten durch Ausstanzen mit einem geeigneten Stanzwerkzeug in der gewünschten Form und Größe ausgestanzt werden. Der Träger mit den daran haftenden Selbstklebeetiketten wird dann nach dem Entfernen der nicht benötigten Reste des Etikettenmaterials, das heißt nach dem sogenannten Ab- oder Entgittern, zu einer Etikettenrolle aufgewickelt. Diese wird später in einen Etikettenspender eingelegt, mit dessen Hilfe die abgelösten Etiketten auf einen zu etikettierenden Gegenstand bzw. Artikel übertragen werden.
- Es besteht in der Praxis der große Wunsch, daß unter solche Selbstklebeetiketten auch andere Teile plaziert werden, welche mit dem Selbstklebeetikett in einem einzigen Arbeitsgang paßgenau auf die zu etikettierende Sache übertragen bzw. aufgeklebt werden können.
- Die
WO 97/14162 - Ein aus der
EP 0 682 333 A1 bekanntes Verfahren zur Herstellung eines Sicherheitsetikettenstreifens, bei dem eine Deckschicht und elektromagnetisch aktive bzw. aktivierbare Sicherungselemente zusammengefügt, sieht vor, daß die Sicherungselemente auf ein Sicherungselementeträgerband aufgeklebt werden, und daß die Sicherungselemente an einer Spendkante vom Sicherungselementeträgerband getrennt und mit der Deckschicht zusammenlaminiert werden. In dieser Druckschrift sind keine Vorrichtungsangaben gemacht, aus denen hervorgeht, wie dieses Verfahren in die Praxis umgesetzt wird oder werden kann. Es sind zwar allgemeine Angaben gemacht, deren praktikable Realisierung jedoch weder angegeben noch auch nur andeutungsweise gelöst ist. - Schließlich beschreibt die
DE 36 38 412 A1 ein Verfahren zur Herstellung von mit einer Bandschleife versehenen Siegelmarke und deren Befestigung auf oder an einem Warenstück. - Aufgabe vorliegender Erfindung ist es, ein Verfahren anzugeben, mit dessen Hilfe im wesentlichen kontinuierlich, mit hoher Geschwindigkeit, großer Präzision und hoher Flexibilität während einer Rotationsbewegung diverse Materialien wie beispielsweise Metall, Kunststoffe, Papier, Karton, Verbünde oder dergleichen, die in Form von ausgestanzten Etiketten oder eines Endlosbandes auf einem Trägerband liegen, auf ein wiederum delaminiertes Band zu übertragen und zwar darüber oder auch darunter.
- Das erfindungsgemäße Verfahren zum Herstellen eines Etikettenstreifens oder dergleichen mit unterlegten Teilen mit den kennzeichnenden Merkmalen des Anspruches 1 löst diese Aufgabe. Es hat gegenüber dem Stand der Technik und den bei dem eingangs beschriebenen Verfahren zur Herstellung eines Sicherheitsetikettenstreifens den Vorteil, dass während einer Rotationsbewegung im wesentlichen kontinuierlich, mit hoher Geschwindigkeit, großer Präzision und hoher Flexibilität, Teile wie beispielsweise Sicherheitselemente unter insbesondere selbstklebende Etiketten plaziert werden. Damit steht dann ein fertiger Etikettenstreifen zur Verfügung, von dem in einem Arbeitsgang die einzelnen Etiketten mit dem darunter plazierten anderen Teil auf zu versehende Sachen übertragen werden kann.
- Gemäß der Erfindung wird dies prinzipiell dadurch erreicht, daß eine erste Vorratsrolle mit zugehöriger Transporteinrichtung vorgesehen ist, von welcher ein erstes Trägerband mit Etiketten abgespult wird, eine erste Abnahmestation vorgesehen ist, an welcher die Etiketten von diesem ersten Trägerband abgelöst und nach transportierendem Vorschieben über einen Bereich, der von Trägerband frei ist, auf ein zweites Trägerband aufgesetzt werden, eine erste Aufwickelrolle mit zugehöriger Transporteinrichtung vorgesehen ist, auf der das erste Trägerband aufgewickelt wird, eine zweite Vorratsrolle mit zugehöriger Transporteinrichtung vorgesehen ist, von welcher ein drittes Trägerband mit darauf aufgebrachten anderen Teilen, die unter dem Etikett anzuordnen sind, abgespult wird, und eine zweite Abnahmestation vorgesehen ist, an welcher die anderen Teile von diesem dritten Trägerband abgelöst und nach transportierendem Vorschieben über einen Bereich, der von Trägerband frei ist, auf ein viertes Trägerband aufgesetzt werden, wobei das dritte Trägerband durch einen gesteuerten intermittierenden Antrieb derart örtlich geführt, gesteuert vorgeschoben und intermittierend angetrieben wird, daß die anderen Teile auf das vierte Trägerband an gewünschter Stelle aufsetzbar sind, wobei Anhalte- und Antriebs-Walzen, sogenannte Stop und Go-Walzen, für den intermittierenden Vorschub des dritten Trägerbandes mit den anderen Teilen darauf vorgesehen sind, wobei eine besondere Schnellschaltkupplung vorgesehen ist, mittels der die Anhalte- und Antriebs-Walzen, die sogenannten Stop und Go-Walzen, an den Antriebsmotor angeschaltet bzw. von diesem abgeschaltet werden, und wobei die zu plazierenden anderen Teile derart auf das vierte Trägerband aufgesetzt werden, daß sie mit ihrer Klebeseite mit der Klebeseite des sie bedeckenden Etiketts bzw. Aufklebers zusammenkommen bzw. zusammenlaminiert werden, wodurch ein abziehbares Etikett bzw. ein abziehbarer Aufkleber mit einer klebefreien Zone gebildet ist.
- Durch die in der weiteren Ansprüchen niedergelegten Merkmale sind vorteilhafte Weiterbildungen und Verbesserungen des im Anspruch 1 angegebenen Verfahrens möglich.
- In besonders zweckmäßiger Weiterbildung dieser Ausgestaltung sind die Anhalte- und Antriebs-Walzen aus einem Spezialgummi hergestellt. Dadurch wird eine sanfte, Material und Trägerband schonende Arbeitsweise sichergestellt. Bei Verwendung unterschiedlicher Härte für den Gummi können unterschiedliche Härten und Dicken der anderen Teile flexibel berücksichtigt und ausgeglichen werden. Dies trägt auch einerseits zu einem sanfteren und schnelleren Maschinenlauf und damit zu einem erhöhtem Arbeitstakt erheblich bei als auch andererseits zur Erhöhung der Anwendbarkeit der Maschine. Zur weiteren Verbesserung dieser Ausgestaltung sieht eine vorteilhafte Weiterbildung der Erfindung vor, daß die Anhalte- und Antriebs-Walzen auswechselbar und/oder automatisch und/oder pneumatisch zustellbar sind.
- Mit dieser Ausgestaltung ist die Arbeitsgeschwindigkeit gesteigert.
- In vorteilhafter Weise ist das erfindungsgemäße Verfahren sehr flexibel einsetzbar. So können entsprechend einer besonders zweckmäßigen Ausgestaltung als andere Teile Sicherheitselemente unter den Etiketten plaziert werden, wobei die Sicherheitselemente beispielsweise elektromagnetisch oder akustisch oder mit Radiofrequenzen erregbar sind. Damit ist mit Hilfe vorliegender Erfindung für die Sicherung von Waren eine erhebliche Vereinfachung getroffen, die insbesondere darin besteht, daß auf einfache und kostengünstige Weise die Sicherheitselemente bereits unter den aufzuklebenden Etiketten plaziert auf Streifen in Rollenform an die Etikettierstellen lieferbar sind. Dort können mit einem einzigen Arbeitsvorgang die Sachen durch Übertragung des kombinierten Etiketts auf die Sache diese sowohl gesichert als auch etikettiert werden. Wird dies bereits bei der Herstellung oder Abfüllung der Ware oder Sache, also an der Quelle einer Warenkette vorgenommen, ist eine erhebliche Voraussetzung für die sogenannte Quellensicherung geschaffen.
- Wie bereits erwähnt, ist das erfindungsgemäße Verfahren in vorteilhafter Weise sehr flexibel einsetzbar. So können entsprechend einer besonders zweckmäßigen alternativen Ausgestaltung als andere Teile Verkaufsfahnen oder Hinweisfahnen oder Griffschlaufen oder ähnliche Teile so unter den Etiketten bzw. Aufklebern plazierbar sein, daß interessierende Teile unter dem Etikett hervorstehen.
- Zur weiteren Erhöhung der Flexibilität des erfindungsgemäßen Verfahrens ist nach einer weiteren vorteilhaften Ausgestaltung vorgesehen, daß die Steuerung mit einem Mikrokontroller versehen ist und daß mit dessen Hilfe unterschiedliche Plazierungen durchführbar sind, daß insbesondere unter jedes oder nur unter jedes 2., 3., 7., oder unter jedes 2., 5., 9. Etikett bzw. Aufkleber ein anderes Teil plaziert wird. Möglich ist damit auch eine andere als die angegebene vorteilhafte Reihenfolge von Etiketten bzw. Aufklebern.
- In vorteilhafter Ausgestaltung der Erfindung sind Sensoren an verschiedenen Positionen der Transportwege der verschiedenen Trägerbänder vorgesehen, mit deren Hilfe die Steuerung entsprechende Positionssignale generiert zur orts- und taktgerechten Plazierung der anderen Teile auf dem vierten Trägerband, zur zeitgerechten Bedienung der Anhalte- und Antriebs-Walzen, der Stop und Go-Walzen, um das dritte Trägerband mit den anderen Teilen intermittierend vorzuschieben, sowie zur Findung, Einstellung und Regelung der verschiedenen Geschwindigkeiten der einzelnen Trägerbänder.
- Das erfindungsgemäße Verfahren ist, wie bereits mehrfach betont, sehr flexibel und vielseitig einsetzbar. Die Tatsache, dass die zu plazierenden anderen Teile derart auf das vierte Trägerband aufgesetzt werden, daß sie mit ihrer Klebeseite mit der Klebeseite des sie bedeckenden Etiketts bzw. Aufklebers zusammenkommen bzw. zusammenlaminiert werden, wodurch ein abziehbares Etikett bzw. ein abziehbarer Aufkleber mit einer klebefreien Zone gebildet ist, ist bei vielen Anwendungen in der Etikettier-, Verpackungs- und Konfektionierbranche ein sehr gefragtes Merkmal.
- Gemäß einer Weiterbildung der Erfindung ist vorgesehen, daß die zweite Abnahmestation in unmittelbarer Nähe der ersten Abnahmestation angeordnet und derart in Transportrichtung der von der ersten Trägerbahn abgelösten Etiketten geneigt ist, daß die von der dritten Trägerbahn durch die zweite Abnahmestation gelösten anderen Teile mit ihrer Klebseite unmittelbar auf die Klebseite des darüber transportierten, von der ersten Trägerbahn unmittelbar davor durch die erste Abnahmestation gelösten Etiketts zu liegen kommen, wobei die beiden Klebflächen einen spitzen Winkel miteinander einschließen, und danach beide gemeinsam auf das zweite Trägerband aufgesetzt und angedrückt werden, wobei die nicht mit Klebstoff versehene Seite des anderen Teils unmittelbar auf dem zweiten Trägerband bzw. dem vierten Trägerband zu liegen kommt.
- Das erfindungsgemäße Verfahren kann nicht nur Etiketten sondern auch andere Materialien zu mit anderen Teilen unterlegten Streifenbahnen verarbeiten, sondern in vorteilhafter und zweckmäßiger weiterer Ausgestaltung können auch anstelle von selbstklebenden Etiketten oder selbstklebenden Aufklebern, unter denen andere Teile plaziert werden, Kartonstreifen oder Streifen aus Kunststoff oder anderen Materialien oder bereits in Form ausgestanzte und auf einem Trägerband angeordnete Teile, vorgesehen sein, unter oder über denen mit Hilfe der erfindungsgemäßen Vorrichtung andere Teile plaziert werden. Möglich ist es auch, daß endlose Bahnen verarbeitet werden, zwischen denen andere Teile eingelegt und laminiert werden. Hierbei ist z.B. an die rotationstechnische Herstellung von laminierten Kreditkarten, Chipkarten oder ähnlichem zu denken.
- Durch die in der weiteren Ansprüchen niedergelegten Merkmale sind vorteilhafte Weiterbildungen und Verbesserungen des im Anspruch 1 angegebenen Verfahrens möglich.
- Die Erfindung ist anhand von in der Zeichnung dargestellten Ausführungsbeispielen für das erfindungsgemäße Verfahren sowie von verschiedenen Anwendungen in der nachfolgenden Beschreibung näher erläutert. Die Figuren zeigen im einzelnen
- Fig. 1
- in dreidimensionaler schematischer Darstellung eine Vorrichtung zur Herstellung eines Etikettenstreifens;
- Fig. 2
- schematisch eine Darstellung der ersten und zweiten Abnahmestation und deren Zuordnung
- Fig. 3
- schematisch ein erstes Anwendungsbeispiel für einen Etikettenstreifen, bei dem unter jedes zweite Etikett ein anderes Teil plaziert ist;
- Fig. 4
- schematisch ein zweites Anwendungsbeispiel für einen Etikettenstreifen, bei dem unter jedes Etikett ein anderes Teil plaziert ist;
- Fig. 5
- schematisch ein drittes Anwendungsbeispiel für einen Etikettenstreifen, bei dem unter jedes Etikett ein anderes Teil plaziert ist, von dem ein Teil seitlich unter dem Etikett herausschaut, beispielsweise eine Griffschlaufe;
- Fig. 6
- schematisch ein viertes Anwendungsbeispiel für einen Etikettenstreifen, bei dem unter jedes Etikett ein anderes Teil in Form eines durchgehenden Streifens, ein endloses Band plaziert ist, beispielsweise ein Magnetband für die Verwendung bei Spezialkassen und Parkhäusern;
- Fig. 7
- schematisch eine Darstellung einer zweiten Vorrichtung mit der ersten und zweiten Abnahmestation und deren besonderen Zuordnung für die Herstellung von Etiketten mit klebefreien Zonen, bei denen die Klebseite der anderen Teile direkt auf die Klebseite der Etiketten zu liegen kommt;
- Fig. 8
- schematisch in vergrößerter Darstellung Etikett und anderes Teil zur Herstellung der Klebfreien Zone;
- Fig. 9
- schematisch eine Darstellung einer dritten Vorrichtung mit der ersten Abnahmestation und der Ab- und Zuführung des ersten und zweiten Trägerbandes, wobei diese Ausführungs- form zur Umsetzung der Etiketten vom alten auf einen neues oder versetzt auf das alte Trägerband dient;
- Fig. 10
- schematisch ein Anwendungsbeispiel für einen Etiketten- streifen, bei dem jedes Etikett mittels der in
Fig. 9 schematisch gezeigten Ausführungsform bzw. Betriebsweise der erfindungsgemäßen Vorrichtung vom ersten Trägerband gelöst und in seitlicher Richtung wie auch in Längsrichtung versetzt wieder auf demselben Trägerband aufgesetzt ist; und - Fig. 11
- schematisch ein zweites Anwendungsbeispiel für einen Etikettenstreifen, bei dem jedes ursprüngliche Stoß an Stoß hergestellte Etikett (oberer Teil der Figur) mittels der in
Fig. 9 schematisch gezeigten Ausführungsform bzw. Betriebsweise der erfindungsgemäßen Vorrichtung vom ersten Trägerband gelöst und in Längsrichtung versetzt wieder auf demselben Trägerband aufgesetzt ist (unterer Teil der Figur) und damit der Abstand zwischen den Etiketten vergrößert ist. - In
Fig. 1 ist in dreidimensionaler schematischer Darstellung eine Vorrichtung zur Herstellung eines Etikettenstreifens dargestellt. In der nachfolgenden Beschreibung wird durchgängig der Begriff Etikett verwendet. Unter diesem Begriff Etikett soll jedoch nicht nur das eigentliche Etikett verstanden werden, sondern auch Dinge wie Aufkleber oder ähnliches. Diese Dinge können also bedruckt oder unbedruckt sein. Sie können aus diversen Materialien bestehen, wie insbesondere Papier, Kartonstreifen oder Streifen aus Kunststoff oder anderen Materialien. Sie können bereits in Form ausgestanzte und entgitterte und auf einem Trägerband angeordnete Teile oder auch streifenförmige Teile sein. Die Variationsmöglichkeiten sind sehr vielfältig. Ein wesentliches Merkmal der Etiketten ist, daß sie selbstklebend sind und auf einem Trägerband aufgebracht sind, bevor sie ihrem eigentlichen Zweck, der Etikettierung von Sachen oder Waren bzw. dem Übertrag auf eine Sache, zugeführt werden. - Bei dem erfindungsgemäßen Verfahren ist eine erste Vorratsrolle 10 mit zugehöriger Transporteinrichtung vorgesehen, von welcher ein erstes Trägerband 11 mit Etiketten 12 darauf abgespult wird. Eine erste Abnahmestation 13 ist vorgesehen, an welcher die Etiketten 12 von diesem ersten Trägerband 11 abgelöst und nach Transport bzw. Vorschieben über einen Bereich, der von Trägerband frei ist, auf ein zweites Trägerband 14 aufgesetzt werden. Es ist eine erste Aufwickelrolle 15 mit zugehöriger Transporteinrichtung vorgesehen, auf der das erste Trägerband 11 aufgewickelt wird. Weiterhin ist eine zweite Vorratsrolle 20 mit zugehöriger Transporteinrichtung vorgesehen, von welcher ein drittes Trägerband 21 mit darauf aufgebrachten anderen Teilen 22, die unter dem Etikett 12 anzuordnen sind, abgespult wird. An einer zweiten vorgesehenen Abnahmestation 23 werden die anderen Teile 22 von diesem dritten Trägerband 21 abgelöst und nach Transport bzw. Vorschieben über einen Bereich, der von Trägerband frei ist, auf ein viertes Trägerband 24 aufgesetzt. Eine zweite Aufwickelrolle 25 mit zugehöriger Transporteinrichtung ist vorgesehen, auf der das dritte Trägerband 21 aufgewickelt wird. Es ist ein gesteuerter intermittierender Antrieb für das dritte Trägerband 21 mit den anderen Teilen 22 darauf vorgesehen, mit dessen Hilfe dieses derart örtlich geführt, gesteuert vorgeschoben und intermittierend angetrieben wird, daß die anderen Teile 22 auf das vierte Trägerband 24 an gewünschter Stelle aufgesetzt werden. Weiterhin kann eine dritte Aufwickelrolle 15 mit zugehöriger Transporteinrichtung vorgesehen sein, auf welche das zweite Trägerband 14 aufwickelbar ist, wobei die Aufwickelgeschwindigkeit in etwa der Abwickelgeschwindigkeit entspricht, mit dem das erste Trägerband 11 von der ersten Vorratsrolle 10 abgewickelt wird. Das mit den aufgesetzten anderen Teilen 22 versehene vierte Trägerband 24 kann als das zweite Trägerband 14 fungieren, auf welches die an der ersten Abnahmestation 13 abgelösten Etiketten 12 orts- und taktgenau an der gewünschten Stelle aufgesetzt sind und somit die anderen Teile 12 ganz oder teilweise überdecken.
- Bei dem in
Fig. 1 dargestellten Ausführungsbeispiel ist kein separates viertes Trägerband 24 vorgesehen. Weiterhin ist in dem dargestellten Ausführungsbeispiel auch kein separates zweites Trägerband 14 vorgesehen. Vielmehr ist in sehr zweckmäßiger Ausgestaltung als das zweite Trägerband 14, auf welches zuerst in der Abnahmestation 23 die anderen Teile 22 und danach die Etiketten 12 aufgesetzt werden, das erste Trägerband 11, von dem die selbstklebenden Etiketten 12 an der ersten Abnahmestation 13 abgenommen sind, verwendet. Dabei ist eine entsprechende, geeignete Führung und Zuführung des ersten Trägerbandes 11 vorgesehen. Diese führt im dargestellten Beispiel von der Vorratsrolle 10 über die erste Abnahmestation 13 und mittels entsprechend angeordneter Umlenkrollen 16 um die zweite Abnahmestation 23 herum wiederum bis auf einen von Trägerband freien Bereich zur ersten Abnahmestation 13 zurück und von dort, als Trägerband 14 bezeichnet, zur Aufwickelrolle 15. - Je nach Bedarf können also bei dem erfindungsgemäßen Verfahren bis zu vier Trägerbänder Verwendung finden. Das erste Trägerband 11 trägt die Etiketten 12 bis zur Abnahmestation 13 und wird dann auf einer separaten Aufwickelrolle aufgewickelt und kann entsorgt werden. Das zweite Trägerband 14 übernimmt an der ersten Abnahmestation 13 die abgelösten Etiketten 12. Es wird von einer in
Fig. 1 nicht dargestellten Vorratsrolle zugeführt und auf einer Aufwickelrolle, der inFig. 1 mit 15 bezeichneten Aufwickelrolle, aufgewikkelt. Das dritte Trägerband 21 ist mit den anderen Teilen 22 versehen, wird von der Vorratsrolle 20 abgewickelt, führt die anderen Teile 22 zur zweiten Abnahmestation 23 und wird dann leer auf der Aufwickelrolle 25 aufgewickelt und kann entsorgt werden. Das vierte Trägerband 24 kann von einer inFig. 1 nicht dargestellten separaten Vorratsrolle zugeführt werden. Es übernimmt die an der zweiten Abnahmestation 23 abgelösten anderen Teile 22 und bringt diese mit der Unterseite der Etiketten 12 auf dem zweiten Trägerband 14 zusammen. Die Verwendung eines separaten vierten Trägerbandes 24 ist sicherlich dann von Vorteil, wenn die anderen Teile 22 und die Etiketten 12 auch von unten durch eine Schicht abgedeckt sein sollen. Solches kann beispielsweise bei der Herstellung von Laminaten wie Kreditkarten oder ähnlichem der Fall sein. Wird als das vierte Trägerband 24 das zweite Trägerband 14 genutzt, und zu diesem Zweck an der zweiten Abnahmestation 23 vorbeigeführt zur Übernahme der anderen Teile 22, dann entfällt das separate vierte Trägerband bzw. das zweite Trägerband 14 fungiert als das vierte Trägerband 24. Die Verwendung eines solchen separaten Trägerbandes 14 = 24 vereinfacht diese. Sie bietet auch den Vorteil, daß ein besonderes Trägerband mit gewünschten Eigenschaften für die Aufnahme der fertigen Etiketten 12 mit unterlegten Teilen 22 vorgesehen sein kann. Im Fall, wie er im Beispiel vonFig. 1 dargestellt ist, wird für die Aufnahme der fertigen Etiketten 12 mit unterlegten Teilen das Trägerband 11 wieder verwendet, dient also sowohl als zweites Trägerband 14 als auch als Trägerband 24. Damit ist nach Abnahme der anderen Teile 22 vom dritten Trägerband 21 nur dieses zu entsorgen. Wie aus dieser Darstellung erkennbar wird, ist eine Vielzahl von Möglichkeiten gegeben. - Wie in
Fig. 1 undFig. 2 dargestellt, ist die zweite Abnahmestation 23 im wesentlichen senkrecht zur ersten Abnahmestation 13 angeordnet. Dies stimmt mit den wesentlichen Transportrichtungen von erstem Trägerband 11 und drittem Trägerband 21 während der Zuführung der Etiketten 12 bzw. anderen Teilen 22 im Bereich unmittelbar vor der jeweiligen Ablösung überein. - Wie in
Fig. 1 dargestellt, sind die Trägerbänder 11 und 21 mit jeweils einer Bahnkantensteuerung 17 bzw. 27 versehen. Damit wird die seitliche Lage der Trägerbänder für sich und in Relation zueinander bestimmt und beim Lauf die Bandführung auf die eingestellte Lage eingeregelt. Für jedes Trägerband 11 bzw. 21 ist jeweils ein stufenlos, insbesondere über Potentiometer, regelbarer elektrischer Motor für das Ziehen und das Bremsen des jeweiligen Trägerbandes vorgesehen. Diese Motoren sind in den Figuren nicht dargestellt. Dabei ist weiterhin, ebenfalls in den Figuren nicht dargestellt, ein zentraler Servomotor mit programmierbarem Umrichter für den koordinierten Antriebs- und Bremsvorgang aller Transporteinrichtungen vorgesehen. Dies erlaubt eine sehr flexible Gestaltung von Antriebsprofilen, wodurch verschiedenste Aufgaben bewältigt werden können. Je nach Verwendung der Maschine können verschiedene Motoren mit der möglichen Vorgabe verschiedener Geschwindigkeiten und Richtungen für die verschiedenen Trägerbander vorgesehen werden. Dabei können verschiedene Mastermotoren zum Einsatz kommen, um in unterschiedliche Geschwindigkeiten zu fahren. - Das erfindungsgemäße Verfahren enthält in weiterer Ausgestaltung, die in den Figuren jedoch nicht im einzelnen dargestellt ist, eine Erkennungsschaltung von Fehletiketten, vorzugsweise für jedes einzelne mit Etiketten 12 oder anderen Teilen 22 versehene Trägerband 11 bzw. 21 sowie eine Kontrollvorrichtung zur Feststellung von Rissen im Trägerband, vorzugsweise für jedes einzelne mit Etiketten 12 oder anderen Teilen 22 versehene Trägerband 11 bzw. 21. Für die Vervollständigung des Bedienkomforts der Maschine ist eine verstellbare Erkennungsschaltung für das Rollenende des Trägerbandes 21 für die anderen Teile 22 vorgesehen, die insbesondere mit Blinklicht die Erkennung meldet.
- Die in
Fig. 1 dargestellte erste Vorratsrolle 10 und erste bzw. dritte Aufwickelrolle 15 für das Trägerband 11 sind auf Expansionswellen 18 aufgebracht. In gleicher Weise ist die Vorratsrolle 20 und zweite Aufwikkelrolle 25 auf Expansionswellen 28 aufgebracht. Diese Expansionswellen 18 und 28 sind automatisch belüftbar und entlüftbar, d.h. wenn die Naben der Vorratsrollen 10 und 20 bzw. die Naben der Aufwickelrollen 15 und 25 beim Rollenwechsel auf die Expansionswellen 18 und 28 aufgeschoben werden, expandiert diese bei Zuführung von Druckluft zum Festklemmen der Naben. Vor dem Abnehmen der Rollen von den Expansionswellen 18 bzw. 28 werden diese entlüftet, der Durchmesser schrumpft und die Naben können abgenommen werden. Die Expansionswellen können unterschiedliche Durchmesser entsprechend der üblicherweise angewandten Nabendurchmesser, von z.B. 40 mm oder 3" (3 Zoll oder 3 inches), haben und einfach ausgewechselt werden. Dabei wird die Luftzuführung automatisch beim Abnehmen gesperrt und beim erfolgreichen Aufsetzen wieder geöffnet. Zum leichten Wechseln der unterschiedlich großen Expansionswellen können Bajonettverschlüsse eingesetzt werden. - Für den intermittierenden Vorschub des Trägerbandes 21 mit den anderen Teilen 22 darauf, also das dritte Trägerband, sind Anhalte- und Antriebs-Walzen, sogenannte Stop und Go-Walzen vorgesehen. In der Darstellung des in
Fig. 1 gezeigten Beispiel spiels ist davon eine Walze 29 gezeigt, die im Transportweg gesehen vor der zweiten Abnahmestation 23 angeordnet ist. die zugehörige andere Walze 29 ist nicht erkennbar. Bei dem gezeigten Beispiel sind Vorratsrolle 20 und Aufwickelrolle 25 für das dritte Trägerband 21 senkrecht zu der Vorratsrolle 10 und Aufwikkelrolle 15 für das erste Trägerband 11 angeordnet. Das Trägerband 21 durchdringt eine Trägerwand 30, von der ein großer Teil der Transporteinrichtungen gehaltert ist, und wird über 45°-Umlenkrollen 26 in die zu den Trägerbändern 11, 14, 24 passende Ausrichtung umgelenkt und wieder zurück zur Aufwickelrolle 25 geführt. Es ist klar, daß eine Anordnung aller Vorrats- und Aufwickelrollen in einer einzigen Ebene möglich ist. - Bei den unter den Etiketten 12 zu plazierenden anderen Teilen 22 kann es sich um verschiedene Teile handeln, welche verschiedene Stärken und Eigenschaften aufweisen. Dies schlägt sich auch im Laufverhalten bei Betrieb nieder. Um eine möglichst optimale intermittierende Vorschubleistung sicherzustellen sind gemäß einer weiteren zweckmäßigen Ausgestaltung der Erfindung die Anhalte- und Antriebs-Walzen 29 aus einem Spezialgummi hergestellt. Weiterhin können die Anhalte- und Antriebs-Walzen 29 auswechselbar und/oder automatisch und/oder pneumatisch zustellbar sein. Erfindungsgemäß ist eine besondere Schnellschaltkupplung vorgesehen, die in den Figuren nicht dargestellt ist, mittels der die Anhalte- und Antriebs-Walzen 29 an den Antriebsmotor angeschaltet bzw. von diesem abgeschaltet werden. Dadurch ist eine besonders schnelle Folge der intermittierenden Vorschübe des dritten Trägerbandes 21 mit den anderen Teile 22 darauf gewährleistet.
- In
Fig. 2 ist schematisch eine Darstellung der ersten Abnahmestation 13 und der zweiten Abnahmestation 23 und deren Zuordnung sowie deren Funktionen vereinfacht dargestellt. Die Abnahmestationen 13 und 23 bestehen im wesentlichen aus eine keilförmigen Führungsteil 130 bzw. 230 mit einer spitzwinkligen Umlenkkante 131 bzw. 231 an der Spitze. Man kann dies auch die Spendkanten nennen. An der Abnahmestation 13 wird das erste Trägerband 11 mit den Etiketten 12 darauf in Richtung des Pfeils 100 auf die Umlenkkante 131 transportiert und dann nach Ablösung der Etiketten 12 in Richtung des Pfeils 101 abtransportiert. In vergleichbarer Weise wird das dritte Trägerband 21 mit den dicht darauf angeordneten anderen Teilen 22 in Richtung des Pfeils 200 auf die Umlenkkante 231 transportiert und dann nach Ablösung des anderen Teils 22 in Richtung des Pfeils 201 abtransportiert. Die Bewegung des Trägerbandes 11 erfolgt kontinuierlich, während die Bewegung des Trägerbandes 21 intermittierend in Schritten erfolgt, die in etwa der Länge der anderen Teile entspricht. Die Bewegungspause bestimmt den Abstand der auf das Trägerband 24, 14 übertragenen anderen Teile 22. Das vierte Trägerband 24 mit dem jeweils vereinzelten anderen Teil 22 darauf läuft noch etwas senkrecht auf die Ebene der Bewegungsbahn entsprechend den Pfeilen 100 bzw. 140 zu, in der sich das erste Trägerband 11 bis zur Umlenkkante 131 und dann das zweite bzw. vierte Trägerband 14 bzw. 24 rechts von der oberen Umlenkrolle 16 bewegt. Das rechte Etikett 12 bedeckt bereits ein anderes Teils 22, während das mittlere Etikett 12 sich noch über dem von Trägerband freien Bereich befindet und sich das nächste andere Teil 12 auf dem Trägerband 24 noch vor der oberen Umlenkrolle 16 befindet. Der von Trägerband freie Bereich bei der ersten Abnahmestation 13 ist zwischen der Umlenkkante 131 und der oberen Umlenkrolle 16 gegeben. Der von Trägerband freie Bereich bei der zweiten Abnahmestation 23 ist zwischen der Umlenkkante 231 und der unteren Umlenkrolle 16 gegeben. Dieser Bereich ist in jedem Fall kürzer bemessen, als es der in Transportrichtung 100 bzw. 200 gesehenen Länge der sie überbrückenden Etiketten 12 bzw. anderen Teile 22 entspricht. - Mit dem erfindungsgemäßen Verfahren können als andere Teile 22 Sicherheitselemente unter den Etiketten 12 plaziert werden, wobei die Sicherheitselemente elektromagnetisch oder akustisch oder mit Radiofrequenzen erregbar sind. Als andere Teile 22 können auch Verkaufsfahnen oder Hinweisfahnen oder Griffschlaufen oder ähnliche Teile so unter den Etiketten 12 plaziert werden, daß interessierende Teile unter dem Etikett 12 hervorstehen. Um dies in vorteilhafter Weise steuern zu können, ist in Ausgestaltung der Erfindung die Steuerung mit einem Mikrokontroller versehen. Mit dessen Hilfe sind unterschiedliche Plazierungen durchführbar, Insbesondere kann unter jedes oder nur unter jedes 2., 3., 7., oder unter jedes 2., 5., 9. Etikett bzw. Aufkleber ein anderes Teil 22 plaziert werden Es kann mittels der Steuerung auch eine andere vorteilhafte Reihenfolge von Etiketten bzw. Aufklebern gewählt werden.
- Ein erstes Anwendungsbeispiel ist in
Fig. 3 dargestellt. Bei dem dargestellten fertigen Etikettenstreifen 300 ist unter jedes zweite Etikett 12 ein anderes Teil 22 plaziert. Bei dem weiteren, inFig. 4 dargestellten Anwendungsbeispiel eines fertigen Etikettenstreifens 40 ist unter jedem Etikett 12 ein anderes Teil 22 plaziert. Die in diesen beiden Anwendungsbeispielen dargestellten anderen Teile 22 werden von den darüber angeordneten Etiketten 12 vollständig bedeckt. - In
Fig. 5 ist schematisch ein drittes Anwendungsbeispiel für einen fertigen Etikettenstreifen 50 dargestellt, bei dem unter jedes Etikett 12 ein anderes Teil 22 plaziert ist, von dem ein Teil 522 seitlich unter dem Etikett herausschaut, beispielsweise eine Griffschlaufe. Statt einer Griffschlaufe können die herausstehenden Teile 522 auch Verkaufs- oder Hinweisfahnen sein. -
Fig. 6 zeigt schematisch ein viertes Anwendungsbeispiel für einen fertigen Etikettenstreifen 60, bei dem unter jedes Etikett 12 ein anderes Teil in Form eines durchgehenden Streifens 612, ein endloses Band plaziert ist, beispielsweise ein Magnetband für die Verwendung bei Spezialkassen und Parkhäusern. Anstelle des Magnetbandes bzw. des Streifens 612 kann auch ein Metallstreifen in Form einer Schur, eines Fadens eines Seiles oder einer schmalen dünnen Folie Verwendung finden. Möglich ist es, dieses Metallband endlos oder in Teilstücken aufzubringen. So kann es beispielsweise endlos auf dem dritten Trägerband 21 zugeführt, durch Schneiden in einzelne Abschnitte aufgetrennt und diese abgeschnittenen Teile intermittierend unter den Etiketten 12 plaziert werden. Eine weitere Variante besteht darin, den einzelnen Abschnitt des Metallfadens nur so lange zu machen, daß kein Ende unter dem fertigen Etikett 12 hervorschaut und eventuell herausgezogen werden könnte. Die Anordnung eines solchen Abschnittes kann quer zum oder in Längsrichtung des Etikettenstreifens 60 erfolgen. - Es können Sensoren an verschiedenen Positionen der Transportwege der verschiedenen Trägerbänder 11, 14, 21 und 24 vorgesehen sein, mit deren Hilfe die Steuerung entsprechende Positionssignale generiert zur orts- und taktgerechten Plazierung der anderen Teile 22 auf dem vierten Trägerband 24 bzw. 14 bzw. 11, zur zeitgerechten Bedienung der Anhalte- und Antriebs-Walzen 29, der sogenannten Stop und Go-Walzen, um das dritte Trägerband 21 mit den anderen Teilen 22 intermittierend vorzuschieben, sowie zur Findung, Einstellung und Regelung der verschiedenen Geschwindigkeiten der einzelnen Trägerbänder. Diese Sensoren, ebenso wie die Steuerung, sind in den Figuren im einzelnen nicht dargestellt.
- Erfindungsgemäß lässt sich, wie in
Fig. 7 und der vergrößerten Detaildarstellung gemäßFig. 8 schematisch dargestellt, auf einfache Weise ein Streifen mit selbstklebenden Etiketten oder mit selbstklebendem Aufkleber herstellen, die eine klebefreie Zone aufweisen. Zu diesem Zweck werden die zu plazierenden anderen Teile 22 derart auf das vierte Trägerband 24 aufgesetzt, daß sie mit ihrer Klebeseite 722 mit der Klebeseite 122 des sie bedeckenden Etiketts 12 zusammenkommen bzw. zusammenlaminiert werden, wodurch ein abziehbares Etikett 127 mit einer klebefreien Zone 128 gebildet ist. - Zur Herstellung eines Etiketts 127 mit einer klebefreien Zone 128 ist die zweite Abnahmestation 73 etwas anders gestaltet als die in
Fig. 1 dargestellte Abnahmestation 23. Diese Abnahmestation 73 ist in unmittelbarer Nähe der ersten Abnahmestation 13 angeordnet und derart in Transportrichtung 100 der von der ersten Trägerbahn 11 abgelösten Etiketten 12 geneigt, daß die von der dritten Trägerbahn 21 durch die zweite Abnahmestation 73 gelösten anderen Teile mit ihrer Klebseite 722 unmittelbar auf die Klebseite 122 des darüber transportierten, von der ersten Trägerbahn 11 unmittelbar davor durch die erste Abnahmestation 13 gelösten Etiketts 12 zu liegen kommen, wobei die beiden Klebflächen 122 und 722 einen spitzen Winkel miteinander einschließen, und danach beide gemeinsam auf das zweite Trägerband 14 aufgesetzt und angedrückt werden, wobei die nicht mit Klebstoff versehene Seite 128 des anderen Teils 22 unmittelbar auf dem zweiten Trägerband 14 bzw. dem vierten Trägerband 24 zu liegen kommt. Im gezeigten Ausführungsbeispiel bilden die Zuführungsrichtungen 100 der Etiketten 12 und 700 der anderen Teile einen unter 90° liegenden spitzen Winkel miteinander. - Möglich erscheint es auch, daß bei der Übertragung des vom dritten Trägerband 21 gelösten anderen Teils 22 auf das vierte Trägerband 24 dieses mit einer leicht haftenden Oberfläche übernimmt und transportiert, bis es mit seiner Klebfläche 722 mit der Klebfläche 127 zusammenkommt und dort fester verklebt wird. Die klebfreie Zone 128 muss dann gegebenenfalls vom vierten Trägerband 24 lösbar sein.
- In
Fig. 9 ist schematisch eine Darstellung einer weiteren Ausführungsform des erfindungsgemäßen Verfahrens mit der ersten Abnahmestation 13 und der Ab- und Zuführung des ersten Trägerbandes 11 und des zweiten Trägerbandes 14 gezeigt, wobei diese Ausführungsform zur Umsetzung der Etiketten 12 vom alten 11 auf einen neues 14 oder versetzt auf das alte Trägerband 11 dient. Bei dieser Ausführungsform bzw. Anwendung der inFig. 1 schematisch ganz dargestellten Vorrichtung wird die zweite Abnahmestation für diesen Einsatz bzw. diese Anwendung nicht benötigt. Der intermittierende Vorschub des dritten Trägerbandes 21 unterbleibt. - In
Fig. 10 ist schematisch ein Anwendungsbeispiel für einen Etikettenstreifen 110, bei dem jedes Etikett 12 mittels der inFig. 9 schematisch gezeigten Ausführungsform bzw. Betriebsweise der erfindungsgemäßen Vorrichtung vom ersten Trägerband 11 aus seiner mit 12' bezeichneten, gestrichelt dargestellten ursprünglichen Lage gelöst und in seitlicher Richtung wie auch in Längsrichtung versetzt wieder auf demselben Trägerband 11 aufgesetzt ist. - In
Fig. 11 ist schematisch ein zweites Anwendungsbeispiel für einen Etikettenstreifen 111, bei dem jedes ursprüngliche Stoß an Stoß hergestellte Etikett 12 mittels der inFig. 9 schematisch gezeigten Ausführungsform bzw. Betriebsweise der erfindungsgemäßen Vorrichtung vom ersten Trägerband 11 gelöst und in Längsrichtung versetzt wieder auf demselben Trägerband 11 oder einem zweiten Trägerband 14 mit vergrößertem Abstand zwischen den Etiketten 12 wieder aufgesetzt ist. Im oberen Teil derFig. 11 ist der ursprüngliche Etikettenstreifen 1 mit den Stoß an Stoß angeordneten Etiketten 12 und im unterer Teil derFig. 11 der erzeugte Etikettenstreifen 111 mit den vereinzelten Etiketten 12 dargestellt. Der Abstand zwischen den einzelnen Etiketten kann bis zu 0,5 mm gering und selbstverständlich größer sein. - Anstelle von Etiketten, unter denen andere Teile plaziert werden, können bei der vorliegenden Erfindung auch Kartonstreifen oder Streifen aus Kunststoff oder anderen Materialien verarbeitet werden. Möglich ist auch bereits in Form ausgestanzte und auf einem Trägerband angeordnete Teile aus diesen Materialien zu verwenden und unter denen mit Hilfe der Vorrichtung andere Teile zu plazieren. Die Anwendungsmöglichkeiten sind sehr vielfältig.
Claims (7)
- Verfahren zum Herstellen eines Etikettenstreifens, bei dem auf einem Trägerband abnehmbare, selbstklebende Etiketten aufgebracht sind, bei denen unter dem eigentlichen Etikett andere Teile, wie insbesondere Sicherheitselemente, vorhanden sind, welche bei Abziehen des selbstklebenden Etiketts vom Trägerband zusammen mit diesem auf eine mit dem Etikett zu versehende Sache übertragbar sind, enthaltend folgende Verfahrensschritte:Vorsehen einer ersten Vorratsrolle (10) mit zugehöriger Transporteinrichtung, von welcher ein erstes Trägerband (11) mit Etiketten abgespult wird;Vorsehen einer ersten Abnahmestation (13), an welcher die Etiketten (12) von dem ersten Trägerband (11) abgelöst und nach transportierendem Vorschieben über einen Bereich, der von Trägerband frei ist, auf ein zweites Trägerband (14) aufgesetzt werden;Vorsehen einer ersten Aufwickelrolle (15) mit zugehöriger Transporteinrichtung, auf der das erste Trägerband (11) aufgewickelt wird;Vorsehen einer zweiten Vorratsrolle (20) mit zugehöriger Transporteinrichtung, von welcher ein drittes Trägerband (21) mit darauf aufgebrachten anderen Teilen (22), die unter dem Etikett (12) angeordnet werden, abgespult wird;Vorsehen einer zweiten Abnahmestation (23), an welcher die anderen Teile (22) von dem dritten Trägerband (21) abgelöst und nach transportierendem Vorschieben über einen Bereich, der von Trägerband frei ist, auf ein viertes Trägerband (24) aufgesetzt werden, wobei das dritte Trägerband (21) durch einen gesteuerten intermittierenden Antrieb derart örtlich geführt, gesteuert vorgeschoben und intermittierend angetrieben wird, dass die anderen Teile (22) auf das vierte Trägerband (24) an gewünschter Stelle aufgesetzt werden können,wobei der intermittierende Vorschub des dritten Trägerbandes mit den anderen Teilen darauf durch Anhalte- und Antriebswalzen 29), sogenannte Stop und Go-Walzen erfolgt und wobei die Anhalte- und Antriebswalzen (29) mittels einer besonderen Schnellschaltkupplung an einen Antriebsmotor angeschaltet bzw. von diesem abgeschaltet werden und wobei die zu platzierenden anderen Teile (22) derart auf das Trägerband (24) aufgesetzt werden, dass sie mit ihrer Klebeseite (722) mit der Klebeseite (122) des sie bedeckenden Etiketts (12) zusammenkommen bzw. zusammenlaminiert werden, wodurch ein abziehbares Etikett (127) mit einer klebefreien Zone (128) gebildet wird.
- Verfahren nach Anspruch 1, bei dem die Sicherungselemente oder anderen Teile (22) auf das von den Etiketten (12) nunmehr freie Trägerband (11) oder ein anderes Trägerband (14, 24) gespendet und dort mittels eines Haftklebers festgehalten werden.
- Verfahren nach Anspruch 1 oder 2, bei welchem das von den Etiketten (12) nunmehr freie Trägerband (11) nach Art einer Schleife von der Stelle, an der die Etiketten abgelöst werden, zu der Stelle geführt wird, an der die abgelösten Etiketten wieder auf das Trägerband (11, 14, 24) und die darauf befindlichen Sicherungselemente oder anderen Teile (22) aufgebracht werden.
- Verfahren nach Anspruch 3, bei dem die Sicherungselemente oder anderen Teile (22) im Inneren der Schleife auf das Trägerband (11, 14, 24) aufgebracht werden.
- Verfahren nach einem der vorigen Ansprüche, dadurch gekennzeichnet, dass als andere Teile (22) Verkaufsfahnen oder Hinweisfahnen oder Griffschlaufen (522) oder ähnliche Teile (612) derart unter den Etiketten (12) platziert werden, dass interessierende Teile (522) unter dem Etikett (12) hervorstehen.
- Verfahren nach einem des vorigen Ansprüche, dadurch gekennzeichnet, dass/das Abnehmen der zu platzierenden anderen Teile (22) von ihrer Trägerbahn (21) in unmittelbarer Nähe der Abnahme der selbstklebenden Etiketten (12) von deren Trägerband (11) erfolgt und unter einem derartigen Neigungswinkel zur Transportrichtung (100) der von der ersten Trägerbahn (11) abgelösten Etiketten (12) durchgeführt wird, dass die von der Trägerbahn (21) der anderen Teile (22) abgelösten anderen Teile (22) mit ihrer Klebseite (722) unmittelbar auf die Klebseite (127) des darüber transportierten, von der Etiketten-Trägerbahn (11) unmittelbar abgelösten Etiketts (12) zu liegen kommen, wobei die beiden Klebflächen (722, 127) einen spitzen Winkel miteinander einschließen, und danach beide gemeinsam auf ein gemeinsames Trägerband (14) aufgesetzt und angedrückt werden, wobei die nicht mit Klebstoff versehene Seite (128) des anderen Teils (22) unmittelbar auf ein Trägerband (14, 24) aufgebracht wird.
- Verfahren nach einem der vorigen Ansprüche, dadurch gekennzeichnet, dass anstelle von Etiketten (12), unter denen andere Teile (22) platziert werden, Kartonstreifen oder Streifen aus Kunststoff oder anderen Materialien oder bereits in Form ausgestanzte und auf einem Trägerband angeordnete Teile, verwendet werden, unter denen die anderen Teile (22) platziert werden.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19758449 | 1997-06-14 | ||
| DE19758449A DE19758449C2 (de) | 1997-06-14 | 1997-06-14 | Vorrichtung zur seitlichen Führung von Bahnen und Bändern |
| DE19725276 | 1997-06-14 | ||
| DE19725276A DE19725276A1 (de) | 1997-06-14 | 1997-06-14 | Vorrichtung zum Herstellen eines Streifens mit selbstklebenden Etiketten oder anderen Materialien mit unterlegten Teilen |
| EP98936149A EP0927412B1 (de) | 1997-06-14 | 1998-06-13 | Vorrichtung zum herstellen eines streifens mit selbstklebenden etiketten oder anderen materialien mit unterlegten teilen sowie zur seitlichen kantenführung |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98936149A Division EP0927412B1 (de) | 1997-06-14 | 1998-06-13 | Vorrichtung zum herstellen eines streifens mit selbstklebenden etiketten oder anderen materialien mit unterlegten teilen sowie zur seitlichen kantenführung |
Publications (4)
| Publication Number | Publication Date |
|---|---|
| EP1312464A2 EP1312464A2 (de) | 2003-05-21 |
| EP1312464A3 EP1312464A3 (de) | 2005-08-17 |
| EP1312464B1 EP1312464B1 (de) | 2006-08-09 |
| EP1312464B2 true EP1312464B2 (de) | 2017-02-15 |
Family
ID=7832543
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03002883.1A Expired - Lifetime EP1312464B2 (de) | 1997-06-14 | 1998-06-13 | Verfahren zur Herstellung eines Etikettenstreifens |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1312464B2 (de) |
| DE (3) | DE19758449C2 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1035504B2 (de) † | 1999-02-10 | 2003-08-06 | X-ident technology GmbH | RFID-Transponder mit bedruckbarer Oberfläche |
| DE10017431C2 (de) * | 2000-04-07 | 2002-05-23 | Melzer Maschinenbau Gmbh | Verfahren und Vorrichtung zum Herstellen von Datenträgern mit integriertem Transponder |
| DE10301837A1 (de) * | 2003-01-20 | 2004-07-29 | Beiersdorf Ag | Verfahren zur Herstellung von Pflastern |
| DE102005004069A1 (de) * | 2005-01-28 | 2006-08-03 | Volkswagen Mechatronic Gmbh & Co. Kg | Einspritzvorrichtung mit einer Dichtungsanordnung |
| US20150010725A1 (en) * | 2013-07-03 | 2015-01-08 | Identive Group, Inc | Label Roll Including an Electronic Element |
| IT201700078115A1 (it) * | 2017-07-11 | 2019-01-11 | Centro Grafico S N C Di Bellini Nadia E Marco | Apparato e metodo di produzione di una o più bobine di carta di supporto di una successione di etichette autoadesive. |
| WO2019219967A1 (de) * | 2018-05-18 | 2019-11-21 | Gea Food Solutions Germany Gmbh | Verfahren zur steuerung der lage der warenbahnkante |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3008775C2 (de) * | 1980-03-07 | 1984-03-22 | Erhardt & Leimer Kg, 8900 Augsburg | Bahnlaufregelvorrichtung |
| DE3244430A1 (de) * | 1982-12-01 | 1984-11-15 | Knogo S.A., Baudour | Verfahren und vorrichtung zur herstellung eines sicherungsstreifens |
| DE3638412A1 (de) * | 1986-11-11 | 1988-05-26 | Lesch Hans Bernd Dipl Ing | Verfahren und vorrichtung zur herstellung von mit einer bandschleife versehenen siegelmarke und deren befestigung auf oder an einem warenstueck |
| DE4238145A1 (de) * | 1992-11-12 | 1994-05-19 | Esselte Meto Int Gmbh | Verfahren zur Herstellung von Sicherheitsetiketten |
| DE4406976C1 (de) * | 1994-03-03 | 1995-06-22 | Lohmann Therapie Syst Lts | Verfahren zur Übertragung von einseitig selbstklebenden Abschnitten von einer bewegbaren ersten Bahn auf eine bewegbare zweite Bahn sowie Verwendung des Verfahrens |
| EP0899705B2 (de) * | 1994-05-10 | 2006-03-22 | Meto International GmbH | Verfahren zur Herstellung eines Sicherheitsetikettenstreifens |
| DE4444228C2 (de) * | 1994-12-13 | 1997-12-18 | Fife Gmbh | Vorrichtung zur seitlichen Führung einer laufenden Materialbahn |
| CA2171526C (en) * | 1995-10-13 | 1997-11-18 | Glen E. Mavity | Combination article security target and printed label and method and apparatus for making and applying same |
-
1997
- 1997-06-14 DE DE19758449A patent/DE19758449C2/de not_active Expired - Fee Related
- 1997-06-14 DE DE19725276A patent/DE19725276A1/de not_active Withdrawn
-
1998
- 1998-06-13 DE DE59809638T patent/DE59809638D1/de not_active Expired - Lifetime
- 1998-06-13 EP EP03002883.1A patent/EP1312464B2/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE19758449A1 (de) | 1999-03-11 |
| DE19725276A1 (de) | 1999-01-14 |
| EP1312464A2 (de) | 2003-05-21 |
| EP1312464A3 (de) | 2005-08-17 |
| DE19758449C2 (de) | 2002-01-10 |
| DE59809638D1 (de) | 2003-10-23 |
| EP1312464B1 (de) | 2006-08-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60131885T2 (de) | Vorschubsystem für bahnförmiges material und vorrichtung zum auftragen von bahnförmigem material | |
| DE69525271T2 (de) | Etikettiermaterial | |
| DE60028105T2 (de) | Etikettierprozess mit doppelseitig belegtem Etikettenträgerband | |
| DE69301342T2 (de) | Verfahren und Vorrichtung zur Handhabung von trägerbandlosen Etiketten | |
| EP0983579B1 (de) | Verfahren zur herstellung eines mehrlagigen etiketts und vorrichtung zur durchführung des verfahrens | |
| DE4211216C2 (de) | Band mit doppelseitig klebenden Abschnitten und Verfahren zu dessen Herstellung | |
| EP0360108B1 (de) | Verfahren und Vorrichtung zum Spenden von Etiketten | |
| DE602004005091T2 (de) | Etikettiermaschine | |
| EP1312464B1 (de) | Verfahren zur Herstellung eines Etikettenstreifens | |
| DE4223394A1 (de) | Verfahren zur Herstellung von Sicherheitsetiketten | |
| DE68902448T2 (de) | Auf baendern angeordnete befestigungseinrichtung, insbesondere zur befestigung von kunststoffilmen und dergleichen an verstaerkungsnetze, verfahren zu deren herstellung und maschine fuer ihre montage. | |
| DE68925577T2 (de) | Vorrichtung und Verfahren zum schnellen und genauen Etikettieren | |
| EP0927412B1 (de) | Vorrichtung zum herstellen eines streifens mit selbstklebenden etiketten oder anderen materialien mit unterlegten teilen sowie zur seitlichen kantenführung | |
| EP0071229B1 (de) | Verfahren zur kontinuierlichen Herstellung von Faltschachteln sowie Vorrichtung hierzu | |
| DE102017107356A1 (de) | Folie, Vorrichtung und Verfahren zu deren Herstellung sowie System zur Herstellung von Gebinden | |
| DE4238145A1 (de) | Verfahren zur Herstellung von Sicherheitsetiketten | |
| EP1036002B1 (de) | Verfahren und vorrichtung zur herstellung einer verpackungseinheit, insbesondere für schutzhandschuhe | |
| EP4124449B1 (de) | Etikett, etikettenband und verfahren zum herstellen von etiketten | |
| EP1302922B1 (de) | Etikett mit Schutzlaminat | |
| DE69403437T3 (de) | Etikettieren von produkten | |
| DE60201372T2 (de) | Bewegungsvorrichtung für ein Klebeband | |
| DE102009015476B4 (de) | Verfahren und Vorrichtung zur Zuführung gleicher oder verschiedener Folienbänder | |
| DE3832239A1 (de) | Verfahren und vorrichtung zum etikettieren von waren | |
| DE102020006911B4 (de) | Verfahren und Vorrichtung zum Zwischenspeichern von flexiblen Flachteilen | |
| EP0794143B1 (de) | Verfahren und Vorrichtung zum intermittierenden Einfügen von Bahnabschnitten einer zweiten Materialbahn in eine erste Materialbahn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 0927412 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7G 09F 3/03 A Ipc: 7B 31D 1/02 B |
|
| 17P | Request for examination filed |
Effective date: 20050708 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| AKX | Designation fees paid | ||
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 0927412 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060809 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 59813682 Country of ref document: DE Date of ref document: 20060921 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061109 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061109 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: OK PAT AG PATENTE MARKEN LIZENZEN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070109 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070105 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20070516 Year of fee payment: 10 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: CHECKPOINT SYSTEMS INTERNATIONAL GMBH Effective date: 20070503 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: CHECKPOINT SYSTEMS INTERNATIONAL GMBH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061110 |
|
| APAH | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOSCREFNO |
|
| APBM | Appeal reference recorded |
Free format text: ORIGINAL CODE: EPIDOSNREFNO |
|
| APBP | Date of receipt of notice of appeal recorded |
Free format text: ORIGINAL CODE: EPIDOSNNOA2O |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080613 |
|
| APBQ | Date of receipt of statement of grounds of appeal recorded |
Free format text: ORIGINAL CODE: EPIDOSNNOA3O |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070613 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20110629 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20110702 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20120627 Year of fee payment: 15 |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| R26 | Opposition filed (corrected) |
Opponent name: CHECKPOINT SYSTEMS INTERNATIONAL GMBH Effective date: 20070503 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20120619 Year of fee payment: 15 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: PASQUINI UND KROMER GMBH |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20120712 Year of fee payment: 15 Ref country code: DE Payment date: 20120725 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20130101 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120630 Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130101 |
|
| BERE | Be: lapsed |
Owner name: *PASQUINI UND KROMER G.M.B.H. Effective date: 20130630 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20130613 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59813682 Country of ref document: DE Effective date: 20140101 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140101 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130701 |
|
| APBU | Appeal procedure closed |
Free format text: ORIGINAL CODE: EPIDOSNNOA9O |
|
| PUAH | Patent maintained in amended form |
Free format text: ORIGINAL CODE: 0009272 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT MAINTAINED AS AMENDED |
|
| 27A | Patent maintained in amended form |
Effective date: 20170215 |
|
| AK | Designated contracting states |
Kind code of ref document: B2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R102 Ref document number: 59813682 Country of ref document: DE |