EP0619768B1 - Verfahren zum oberflächenbehandeln und zum rezyklieren von platten, nach einem dieser verfahren behandelte platte und oberflächen-behandlungsanlage - Google Patents
Verfahren zum oberflächenbehandeln und zum rezyklieren von platten, nach einem dieser verfahren behandelte platte und oberflächen-behandlungsanlage Download PDFInfo
- Publication number
- EP0619768B1 EP0619768B1 EP93920637A EP93920637A EP0619768B1 EP 0619768 B1 EP0619768 B1 EP 0619768B1 EP 93920637 A EP93920637 A EP 93920637A EP 93920637 A EP93920637 A EP 93920637A EP 0619768 B1 EP0619768 B1 EP 0619768B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plates
- plate
- station
- glass
- etching
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 45
- 238000004064 recycling Methods 0.000 title claims abstract description 10
- 238000012545 processing Methods 0.000 title claims description 8
- 239000000463 material Substances 0.000 claims abstract description 10
- 238000005530 etching Methods 0.000 claims abstract description 8
- 239000011521 glass Substances 0.000 claims abstract description 6
- 238000005488 sandblasting Methods 0.000 claims description 19
- 239000002245 particle Substances 0.000 claims description 17
- 238000002679 ablation Methods 0.000 claims description 6
- 238000005422 blasting Methods 0.000 claims description 3
- 238000010411 cooking Methods 0.000 claims description 3
- 238000004381 surface treatment Methods 0.000 claims description 3
- 238000005520 cutting process Methods 0.000 claims description 2
- 238000005498 polishing Methods 0.000 claims 1
- 230000000873 masking effect Effects 0.000 abstract description 10
- 238000004140 cleaning Methods 0.000 abstract 2
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 6
- 239000004576 sand Substances 0.000 description 5
- 238000005516 engineering process Methods 0.000 description 4
- 239000002241 glass-ceramic Substances 0.000 description 4
- 238000005034 decoration Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 238000005192 partition Methods 0.000 description 3
- 230000005855 radiation Effects 0.000 description 3
- 230000035882 stress Effects 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 239000012790 adhesive layer Substances 0.000 description 2
- 239000010431 corundum Substances 0.000 description 2
- 229910052593 corundum Inorganic materials 0.000 description 2
- 238000003754 machining Methods 0.000 description 2
- 238000007639 printing Methods 0.000 description 2
- 239000006004 Quartz sand Substances 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 230000003213 activating effect Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000005119 centrifugation Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 239000006112 glass ceramic composition Substances 0.000 description 1
- 238000000227 grinding Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 210000000056 organ Anatomy 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 229920001296 polysiloxane Polymers 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 239000003380 propellant Substances 0.000 description 1
- 238000012958 reprocessing Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
- 239000011345 viscous material Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/04—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for treating only selected parts of a surface, e.g. for carving stone or glass
Definitions
- the present invention relates to a method for recycling surface-decorated plates according to the preamble of claim 1, and a surface treatment plant therefor according to the preamble of claim 4.
- German utility model G 88 01 334.0 it is known to apply a decor to the flat surface of glass ceramic cooktops by incorporating recesses into the surface, which are filled with a decorative material.
- This process in particular for the glass ceramic cooktops mentioned, is common today, with some decor color directly, i.e. without depressions, is applied to the shelf and baked.
- the burned-in decor color of a similar hardness to the glass ceramic material of the plate itself, is therefore extremely abrasion-resistant, even if it protrudes slightly.
- a disadvantage of this process is that despite the good color adhesion and hardness mentioned, repeated use of the cooktop causes scratches in the decorative areas due to improper handling.
- the burn-in operation can and form undesirable stresses in the plate due to the locally color-covered surface areas. Because the apparatus precautions for printing the plates mentioned are relatively complex and specific to the print pattern, the effort is too great to flexibly produce different patterns for small plate series.
- the aim of the present invention is to solve the above-mentioned problems and, in particular, to enable them, with relatively little effort, for the recycling of plates of the type mentioned, over a large area, i.e. along the entire surface of the slab to be able to carry out the abovementioned removal.
- a particle blasting technique such as the sandblasting technique or satin finishing technique
- the latter a sandblasting technique with the finest corundum sand, or an etching technique, similar to the print production by photochemical or Sputtering under vacuum, but in particular thanks to the particle beam techniques mentioned, enables the aforementioned plates to be treated with little effort, is relatively uncritical with regard to the stresses that arise, and, at the same time, also enables smaller ones due to the flexibility that results from the size of the surface-treated areas Apply patterns in the form of letters, lines, dots etc. This, especially with particle beam technology, probably with less sharp edge contours than with laser technology, which, however, has been shown to allow for an aesthetically extremely attractive pattern, in contrast to the commonly sought-after, sharp-contoured decor.
- a plate to be recycled can, according to method step a), be treated at least approximately over the entire surface by the method mentioned. It is approximated because it is easily possible that certain decorations, e.g. Company names etc. should also be kept unchanged on the recycled product. In such cases, the panel surface area with the decor to be retained can be excluded from the processing already under method step a).
- This step a) is preferably carried out by substantially simultaneous full-area particle irradiation or etching, essentially unmasked, according to claim 2.
- step a After the essentially full-area removal after step a), the surface is ground and / or polished and / or lapped, according to step b), and then, again, subjected to the above-mentioned method according to the invention in step c).
- a masking technique is used and / or a controlled particle beam.
- step a) and step c) are preferably carried out at the same treatment station, in particular particle beam station, be it at a treatment station, where the masking technique is used over a large area, or which is equipped for large-area ablation according to step a), for large-area, essentially simultaneous particle irradiation and, for carrying out step b), also with a controllable jet nozzle.
- a surface treatment system according to the invention is further characterized according to the characterizing part of claim 4.
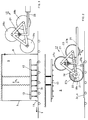
- FIG. 1 and 2 purely schematically, show a sandblasting or satinizing chamber as the treatment chamber preferred today, which is used both for the entire surface removal as well as for decor removal and as is provided, for example, on a continuous processing system according to the invention.
- a plate to be recycled for example a cooker glass ceramic plate 3 r
- a sandblasting cabin 5 is introduced into a sandblasting cabin 5 as part of a recycling process, as shown in FIG. 1.
- the sandblasting cabin is partitioned off from the surroundings in a known manner, with partition walls 7 or 9.
- the partition wall 9 can be displaced, for example, perpendicular to the plane of the figure, while the partition wall 7 has a valve-like part 11 for passage of the plate 3 r only in its lower region.
- a nozzle plate 13 can be lowered and retrieved, as shown by the arrow s 1 , which comprises a plurality of sandblasting nozzles 15 which are distributed over a surface area.
- the drive for the linear lowering or returning of the plate 13 is not shown, just as little as supply lines for sand and air, or possibly water and sand, from corresponding containers and pressure sources in a known manner to the nozzles 15.
- suction holes are provided, preferably on the plate 13, through which excess sand and dust are sucked back from the cabin 5, filtered and, if appropriate, also with reclaimed jet propellants, e.g. Air, in turn, the sandblasting nozzles 15 is supplied.
- reclaimed jet propellants e.g. Air
- the plate 3 r to be recycled is completely moved into the cabin 5 in this embodiment, then the nozzle plate 13 is lowered and, at the same time, the entire surface of the plate 3 r is sandblasted or satinized.
- An oscillating relative movement between plate 3 r and nozzle plate 13 can additionally be provided, be it by oscillating Moving the plate 13 or by swinging back and forth of the transport device 1 during the treatment of a plate.
- the entire surface of the plate 3 r to be recycled is thus processed. If an area of the plate 3 r is also not to be processed during such a full-surface machining in the context of a recycling process, this area is already covered here with a mask, for example with a piece of rubber mat, preferably with an adhesive layer or magnetic holder on the plate side.
- a mask application arrangement 17 is activated. It comprises, for example, three application and return rollers 19 ac , which are rotatably supported in a plane perpendicular to their axes in a triangle, the triangle itself being pivotable or rotatable in a controlled manner in a bearing 21.
- the rollers mounted on the triangular supports 23 are arranged via the bearing 21 on a schematically illustrated linear drive 25, with the aid of which the arrangement 17 can be guided along a plate 3 r, n inserted in the chamber 5.
- a mask 27 ac is provided on each of the rollers 19 ac , for example corresponding to three different decorations, which are to be applied differently to boards in progress.
- the cylindrical lateral surfaces of the rollers 27 are perforated.
- the perforations open into a central cavity 31 which is connected to suction lines 34 via the pivot bearings 33 of the rollers 27. These are controlled, depending on the role, via valves 35. All suction lines 34 of the rollers 27 are connected to a suction pump, not shown.
- roller-specific valves 35 By controlling the roller-specific valves 35, the roller-specific masks 27 ac are initially sucked onto the respective roller jacket surfaces.
- the roller-specific valves 35 By means of the rotary drive of the overall arrangement 17, around the bearing 21, it is initially selected which of the masks 27 is to be applied by pivoting one of the rollers into the position entered for roller 19 a in FIG. 2. Thereafter, the entire arrangement 17 is rolled over the plate 3 r, n , the evacuation of this roll being ended by opening the valve 35 at the same time.
- the masking mats 27 preferably have adhesive layers on the outside with respect to the rollers, so that when the arrangement is driven in the direction of the arrow s 2 of FIG. 2, the selected masking mat is deposited on the plate 3 r, n .
- the mat 27 a is lifted off the now finished plate 3 r, n by advancing the arrangement 17 and rolling off the previously released roller 19 a while simultaneously activating its suction connections via valve 35.
- the roller 19 a rolls in the direction s 2 , or in the opposite direction, over the plate and is then slightly lifted off by actuating the rotary drive around the bearing 21.
- the masking can be applied to the plates 3 r, n by means of viscous material, such as a silicone gel, directly with a roller, similar to a printing roller, or with a previously used masking technique, and to wash off the masking paste after sandblasting.
- the mask mat positioning can also be realized in such a way that the mat is at least partially magnetically formed or magnetizable and then held by means of controllable electromagnets on the system side or by means of permanent magnets, by means of a magnetic field penetrating through the plate.
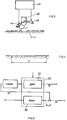
- FIG. 3 schematically shows a gimbal-mounted jet nozzle 40, which can be adjusted in its angular position in a controlled manner via a control unit 42, preferably a CNC control, via drives 44.
- a control unit 42 preferably a CNC control
- drives 44 If such a sandblasting nozzle is used for processing the plate 3 r, n without or, as shown in dashed lines, with masking, this results in the possibility of applying a given decor with significantly less sandblasting medium.
- the required decor contours are controlled.
- the processing time in this way becomes considerably longer than with the technique shown in FIGS. 1 and 2 if, in the recycling operation, the entire surface of the plate has to be processed.
- a water jet technique as is known for material cutting, with reduced energy instead of the air / sand blasting technique mentioned.
- a particle jet can also be generated by a known centrifugal technique, for example by centrifugal centrifugation.
- FIG. 4 schematically shows the erosion profile during decorative sandblasting, be it with a controlled single-jet technology according to FIG. 3 or a masked total-area blasting technique according to FIGS. 1 and 2.
- the energy distribution of the sand grains usually quartz sand grains, or, when satinizing, the finest corundum grains, above the beam cross-sectional area, eroded more intensively in the center area of an exposed area F than in the edge area, so that a slightly blurred outward contour is achieved. It is precisely this unusual, aesthetically advantageous, marginal runout of the decorative contours that should also be used according to the invention.
- FIG. 5 shows the structure of a surface processing system according to the invention in the form of a signal flow diagram or function block diagram.
- Newly processed plates 3 n are fed directly to a decorative sandblasting stage 50, realized, for example according to FIG. 2 or FIG. 3.
- Plates 3 r to be recycled are fed to a full-surface sandblasting stage 52, realized for example according to FIGS. 1, 2, then , in this regard on the output side, a post-processing stage in which the surface is lapped, polished or ground.
- the now prepared one Plate 3 r ' equivalent to a new plate, fed to decor level 50.
- the stages for full-area radiation and decorative radiation 52 or 50 are preferably combined in a sandblasting chamber 55, for example by proceeding according to FIGS. 1 and 2 or the procedure according to FIG. 1 with the procedure from FIG. 3, the latter for the Decor formation, is combined in one chamber.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Surface Treatment Of Glass (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Rezyklieren von oberflächendekorierten Platten nach dem Oberbegriff von Anspruch 1, sowie eine Oberflächen-Behandlungsanlage hierfür nach dem Oberbegriff von Anspruch 4.
- Beispielsweise aus dem deutschen Gebrauchsmuster G 88 01 334.0 ist es bekannt, auf der ebenen Stellfläche von Glaskeramik-Kochfeldern ein Dekor dadurch anzubringen, dass in die Stellfläche Vertiefungen eingearbeitet werden, die mit einem Dekormaterial ausgefüllt werden. Dieses Verfahren, insbesondere für die erwähnten Glaskeramik-Kochfelder, ist heute verbreitet, wobei teilweise Dekorfarbe direkt, d.h. ohne Vertiefungen, auf die Stellfläche appliziert und eingebrannt wird. Die eingebrannte Dekorfarbe, von ähnlicher Härte wie das Glaskeramikmaterial der Platte selbst, ist mithin, auch wenn leicht vorstehend, äusserst abriebbeständig. Nachteilig an diesem Verfahren ist, dass trotz der erwähnten guten Farbhaftung und Härte, im Gebrauch der Kochfelder, immer wieder, durch unsachgemässes Behandeln, Kratzer in den Dekorbereichen entstehen.
- Im weiteren können sich durch die Einbrennoperation und aufgrund der lokal farbabgedeckten Oberflächenbereiche unerwünschte Spannungen in der Platte bilden. Weil weiter die apparativen Vorkehrungen zum Bedrukken der erwähnten Platten relativ aufwendig sind und druckmusterspezifisch, ist der Aufwand zu gross, um flexibel unterschiedliche Bemusterungen für jeweils kleine Plattenserien zu fertigen.
- Zudem bildet sich mehr und mehr das Bedürfnis heran, Investitionsgüter, wie Kochherde oder Backofen, nach ihrer Lebenszeit zu rezyklieren. Betrachtet man unter diesem Aspekt die erwähnten, einbrenndekorierten Glasplatten, so ergibt sich, dass ihre Wiederaufbereitung, für den Einsatz mit einem erneuerten Dekor, ausserordentlich aufwendig ist, u.a. deshalb, weil der vorstehende eingebrannte Farbdekor nur durch langwierige und aufwendige Schleifoperationen restlos entfernbar ist.
- Im weiteren ist es aus der EP-A-0 464 323 bekannt, den erwähnten Dekor an einem Kochfeld in Form von Linien, Punkten oder dergleichen dadurch zu realisieren, dass in erwünschten Bereichen einer solchen Markierung eine von der übrigen Oberflächenstruktur unterschiedliche Materialstruktur realisiert wird, dies durch eine Lasertechnik.
- Der Einsatz einer Lasertechnik zum Abtragen von Material von der Oberfläche eines Gegenstandes aus sprödem Material, insbesondere aus Glas, ist im weiteren auch aus der EP-A-0 079 473 bekannt. Einen solchen Abtrag generell mit Hilfe eines Sandstrahlgebläses vorzunehmen, ist ebenfalls in letzterwähnter Schrift erwähnt, wobei dort auf den vermeintlichen Nachteil hingewiesen wird, dass bei Einsatz von Sandstrahlverfahren, im Randbereich sandgestrahlter Oberflächenbereiche, Unschärfen entstehen.
- Der Einsatz von Lasern zur Oberflächenstrukturierung der genannten Platten weist ebenfalls noch verschiedene Nachteile auf. Insbesondere bei nachmals thermisch hoch belasteten Platten können sich laserwirkungsbedingte Spannungen in der Platte negativ auswirken. Insbesondere bleibt die Grösse laserabzutragender Oberflächenbereiche begrenzt auf das Anbringen von Buchstaben-, Linien-, etc.-Mustern, weil der Aufwand für einen grösserflächigen Abtrag mit Lasertechnik unverhältnismässig gross würde.
- Die vorliegende Erfindung setzt sich zum Ziel, die obgenannten Probleme zu beheben und dabei insbesondere zu ermöglichen, mit relativ geringem Aufwand, für das Rezyklieren von Platten der erwähnten Art, grossflächig, d.h. entlang der gesamten Plattenoberflächen, die erwähnte Abtragung vornehmen zu können.
- Zu diesem Zweck zeichnet sich das Verfahren eingangs genannter Art nach dem Wortlaut des kennzeichnenden Teils von Anspruch 1 aus.
- Es hat sich gezeigt, dass der Rückgriff auf eine Teilchenstrahltechnik, wie auf die Sandstrahltechnik oder Satiniertechnik, letztere eine Sandstrahltechnik mit feinstem Korundsand, oder eine Aetztechnik, ähnlich der Printherstellung photochemisch oder durch Sputtern unter Vakuum, insbesondere aber durch die erwähnten Teilchenstrahltechniken, mit wenig Aufwand ermöglicht, die erwähnten Platten grossflächig zu behandeln, bezüglich entstehender Spannungen relativ unkritisch ist und gleichzeitig, aufgrund der Flexibilität, die sich bezüglich der Grösse der oberflächenbehandelten Bereiche ergibt, ermöglicht, auch kleinere Muster in Form von Buchstaben, Linien, Punkten etc. aufzubringen. Dies, insbesondere bei der Teilchenstrahltechnik, wohl mit weniger scharfen Randkonturen als mit einer Lasertechnik, was aber, wie sich gezeigt hat, gerade ein ästhetisch überaus attraktives Bemustern erlaubt, abweichend von den üblicherweise angestrebten, scharfkonturigen Dekors.
- Eine zu rezyklierende Platte kann, dem Verfahrensschritt a) entsprechend, nach dem erwähnten Verfahren mindestens genähert ganzflächig behandelt werden. Genähert deshalb, weil es ohne weiteres möglich ist, dass gewisse Dekors, z.B. Firmenbezeichnungen etc., auch am rezyklierten Produkt unverändert beibehalten werden sollen. In solchen Fällen kann bereits unter dem Verfahrensschritt a) der Platten-Oberflächenbereich mit dem beizubehaltenden Dekor von der Bearbeitung ausgenommen werden.
- Bevorzugterweise wird dieser Schritt a) durch im wesentlichen gleichzeitiges, ganzflächiges Teilchenbestrahlen oder Abätzen realisiert, im wesentlichen unmaskiert, gemäss Anspruch 2.
- Nach dem im wesentlichen ganzflächigen Abtrag nach Schritt a), wird die Oberfläche geschliffen und/oder poliert und/oder geläppt, gemäss Schritt b), und darnach, wiederum dem obgenannten erfindungsgemässen Verfahren, in Schritt c), unterzogen. Hier, dem eigentlichen Dekorschritt, wird mit einer Maskierungstechnik gearbeitet und/oder mit einem gesteuert ausrichtbaren Teilchenstrahl.
- Bevorzugterweise werden weiter, nach dem Wortlaut von Anspruch 3, Schritt a) und Schritt c) an derselben Behandlungsstation, insbesondere Teilchenstrahlstation, vorgenommen, sei dies an einer Behandlungsstation, bei der grossflächig mit Maskierungstechnik gearbeitet wird, oder die, für den grossflächigen Abtrag nach Schritt a), für grossflächige, im wesentlichen gleichzeitige Teilchenbestrahlung ausgerüstet ist und, zur Ausführung des Schrittes b), zudem mit steuerbarer Strahldüse.
- Verwendung einer einzigen Behandlungsstation, insbesondere Teilchenstrahlstation, für die Schritte a), c) hat den Vorteil, dass dieselben Abdichtungsvorkehrungen sowie Teilchenrückführungen, Filterungsaggregate etc. zur Durchführung beider Schritte ausgenützt werden können.
- Eine erfindungsgemässe Oberflächen-Behandlungsanlage zeichnet sich weiter nach dem kennzeichnenden Teil von Anspruch 4 aus.
- Die Erfindung wird anschliessend beispielsweise anhand von Figuren erläutert.
- Es zeigen:
- Fig. 1
- schematisch, eine Ausführungsform einer erfindungsgemässen Behandlungsstation zur Ausführung des erfindungsgemässen Verfahrens in einer ersten Arbeitsstellung;
- Fig. 2
- die Anlage gemäss Fig. 1, schematisch in einer zweiten Arbeitsposition;
- Fig. 3
- schematisch, eine weitere Ausführungsvariante einer Strahldüsenanordnung an einer Ausführungsform einer erfindungsgemässen Anlage zur Ausführung des erfindungsgemässen Verfahrens;
- Fig. 4
- schematisch, ein durch das erfindungsgemässe Verfahren erreichtes Rauhigkeitsprofil an einem begrenzten Platten-Oberflächenbereich;
- Fig. 5
- ein Funktionsblock-Signalflussdiagramm einer erfindungsgemässen Durchlaufanlage mit zum Rezyklieren von Platten.
- In den Fig. 1 und 2 ist, rein schematisch, als heute bevorzugte Behandlungskammer eine Sandstrahl- bzw. Satinierkammer dargestellt, welche sowohl für den ganzflächigen Oberflächenabtrag wie auch für einen Dekorabtrag eingesetzt wird und wie sie beispielsweise an einer erfindungsgemässen Durchlauf-Bearbeitungsanlage vorgesehen ist.
- Auf einer Fördereinrichtung 1, beispielsweise einem Endlos-Förderband, wird, gemäss Fig. 1, im Rahmen eines Rezyklierverfahrens, eine zu rezyklierende Platte, beispielsweise eine Kochherd-Glaskeramikplatte 3r, in eine Sandstrahlkabine 5 eingebracht. Die Sandstrahlkabine ist, wie schematisch dargestellt, gegen die Umgebung in bekannter Weise abgeschottet, mit Abschottwänden 7 bzw. 9. Die Abschottwand 9 ist beispielsweise senkrecht zur Figurenebene verschieblich, während die Abschottwand 7 nur in ihrem unteren Bereich einen ventilartig schwenkbaren Teil 11 zum Durchlassen der Platte 3r aufweist. In der Kammer 5 ist eine Düsenplatte 13 absenkbar und rückholbar, wie mit dem Pfeil s1 dargestellt, welche eine Mehrzahl flächig verteilt vorgesehener Sandstrahldüsen 15 umfasst.
- Der Antrieb für das lineare Absenken bzw. Rückholen der Platte 13 ist nicht dargestellt, ebensowenig wie Zuführleitungen für Sand und Luft, bzw. gegebenenfalls Wasser und Sand, von entsprechenden Behältnissen und Druckquellen in bekannter Art und Weise zu den Düsen 15.
- Bei der bevorzugten Ausführungsvariante mit luftgetriebener Sandstrahlung bzw. Satinierung sind, vorzugsweise an der Platte 13, nicht dargestellte Saugbohrungen flächig verteilt vorgesehen, über welche aus der Kabine 5 überschüssiger Sand und Staub rückgesaugt, filtriert und mit gegebenenfalls auch rückgewonnenen Strahltriebmitteln, z.B. Luft, wiederum den Sandstrahldüsen 15 zugeführt wird.
- Die zu rezyklierende Platte 3r wird bei dieser Ausführung vollständig in die Kabine 5 eingefahren, dann die Düsenplatte 13 abgesenkt und im wesentlichen gleichzeitig die gesamte Oberfläche der Platte 3r sandgestrahlt bzw. satiniert. Dabei kann zusätzlich eine pendelnde Relativbewegung zwischen Platte 3r und Düsenplatte 13 vorgesehen werden, sei dies durch pendelndes Bewegen der Platte 13 oder durch pendelndes Vor- und Rückbewegen der Transporteinrichtung 1 während der Behandlung einer Platte.
- In der bisher beschriebenen Ausführungsform wird mithin die gesamte Oberfläche der betrachteten, zu rezyklierenden Platte 3r bearbeitet. Soll auch während einer solchen ganzflächigen Bearbeitung im Rahmen eines Rezyklierprozesses ein Bereich der Platte 3r nicht abgearbeitet werden, so wird dieser bereits hier mit einer Maske abgedeckt, beispielsweise mit einem Stück Gummimatte, vorzugsweise mit plattenseitiger Haftschicht oder Magnethalterung.
- Soll nun eine im Rahmen des Rezyklierprozesses bereits abgestrahlte Platte, die nachmals nachbearbeitet wurde, wie poliert, geschliffen oder geläppt wurde, oder eine neue Platte 3n, mit einem Dekor versehen werden, wie beispielsweise eine Glaskeramikplatte für Kochherde mit dem Kochfelddekor, so wird gemäss Fig. 2 an der Kammer 5, bei rückgeholter Düsenplatte 13, eine Maskenapplikationsanordnung 17 aktiviert. Sie umfasst beispielsweise drei Applikations- und Rückholrollen 19a-c, welche in einer Ebene senkrecht zu ihren Achsen in einem Dreieck drehgelagert sind, wobei das Dreieck selbst in einem Lager 21 gesteuert schwenkbar bzw. drehbar ist. Die an den Dreieckabstützungen 23 gelagerten Rollen sind über das Lager 21 an einem schematisch dargestellten Lineartrieb 25 angeordnet, mit dessen Hilfe die Anordnung 17 entlang einer in der Kammer 5 eingeführten Platte 3r,n geführt werden kann.
- An jeder der Rollen 19a-c ist eine Maske 27a-c vorgesehen, beispielsweise entsprechend drei unterschiedlichen Dekors, die an in Bearbeitung stehenden Platten unterschiedlich angebracht werden sollen. Wie an der Rolle 27a von Fig. 2 schematisch eingetragen, sind die Zylindermantelflächen der Rollen 27 perforiert. Die Perforationen münden in einen zentralen Hohlraum 31 ein, welcher, über die Drehlager 33 der Rollen 27, an Saugleitungen 34 angeschlossen ist. Diese werden, je rollenspezifisch, über Ventile 35 angesteuert. Alle Saugleitungen 34 der Rollen 27 sind an eine nicht dargestellte Saugpumpe angeschlossen.
- Durch Ansteuerung der rollenspezifischen Ventile 35 werden die rollenspezifischen Masken 27a-c vorerst an die jeweiligen Rollenmantelflächen angesaugt. Mittels des Drehantriebes der Gesamtanordnung 17, um Lager 21, wird vorerst gewählt, welche der Masken 27 appliziert werden soll, indem eine der Rollen in die in Fig. 2 für Rolle 19a eingetragene Position geschwenkt wird. Darnach wird die Gesamtanordnung 17 über die Platte 3r,n abgerollt, wobei gleichzeitig die Evakuierung dieser Rolle durch Oeffnen des Ventils 35 beendet wird.
- Bevorzugterweise weisen die Maskierungsmatten 27 bezüglich der Rollen aussenliegende Haftschichten auf, so dass beim Vortrieb der Anordnung in Richtung des Pfeiles s2 von Fig. 2 die gewählte Maskierungsmatte an der Platte 3r,n abgelegt wird.
- Daraufhin wird die Anordnung 17 rückgezogen, die Düsenplatte 13 gemäss Fig. 1 abgesenkt und die nun maskierte Platte in Analogie zu den Erläuterungen zu Fig. 1 gestrahlt.
- Ist dieser Bearbeitungsvorgang beendet, so wird, durch Vorschieben der Anordnung 17 und Abrollen der vorgängig frei gewordenen Rolle 19a, unter gleichzeitiger Aktivierung ihrer Sauganschlüsse über Ventil 35, die Matte 27a von der nun fertig bearbeiteten Platte 3r,n abgehoben. Hierzu rollt die Rolle 19a in Richtung s2, oder in Gegenrichtung, über die Platte und wird dann durch Ansteuerung des Drehtriebes um Lager 21 leicht abgehoben.
- Anstatt die jeweilige Platte, sei dies gemäss Fig. 1 oder gemäss Fig. 2, stationär oder unter Pendelbewegung bezüglich der Ventilplatte 13 zu behandeln, ist es ohne weiteres möglich, die Behandlung im kontinuierlichen Durchlaufbetrieb vorzunehmen, wobei dann separate Applikationsorgane für die Maske an eine zu bearbeitende Platte bzw. Rückholorgane zum Ablösen der Maske von der behandelten Platte vorzusehen sind. Ein Vorteil bei einer kontinuierlichen Durchlaufbestrahlung liegt darin, dass weniger Sandstrahldüsen 15 an der Platte 13 vorgesehen werden müssen, beispielsweise nur eine Düsenreihe quer zur Förderrichtung der Platte auf der Transporteinrichtung 1. Während des Abtrags können die Platten bei einer anderen Anlagenausführung auch rotieren und so, wie beim Pendelantrieb, an Strahldüsen z.B. wiederholt vorbeigeführt werden.
- Anstatt die beschriebenen Festkörper-Maskierungsmatten einzusetzen, ist es auch möglich, die Maskierung auf die Platten 3r,n mittels viskosen Materials aufzubringen, wie eines Silikongels, direkt mit einer Rolle, ähnlich einer Druckwalze, oder mit einer vorgängig erfolgenden Maskierungstechnik, und nach erfolgter Sandstrahlung die Maskierungspaste abzuwaschen. Weiter kann die Maskenmattenpositionierung auch so realisiert werden, dass die Matte mindestens abschnittsweise magnetisch ausgebildet wird oder magnetisierbar und dann mittels anlageseitiger, steuerbarer Elektromagnete oder mittels Permanentmagnete gehalten wird, mittels durch die Platte durchgreifenden Magnetfeldes.
- In Fig. 3 ist schematisch eine kardanisch aufgehängte Strahldüse 40 dargestellt, welche über eine Steuereinheit 42, vorzugsweise eine CNC-Steuerung, über Antriebe 44 in ihrer Winkelposition gesteuert eingestellt werden kann. Wird eine solche Sandstrahldüse zur Bearbeitung der Platte 3r,n ohne oder, wie gestrichelt dargestellt, mit Maskierung eingesetzt, so ergibt dies die Möglichkeit, mit wesentlich weniger Sandstrahlmedium ein gegebenes Dekor aufzubringen. Mit einer solchen winkelgesteuerten oder auch linear koordinatengesteuerten Düse werden die geforderten Dekorkonturen gesteuert abgefahren. Allerdings wird die Bearbeitungszeit auf diese Art dann wesentlich länger als bei der anhand der Fig. 1 und 2 dargestellten Technik, wenn, im Rezyklierbetrieb, die Platte ganzflächig abgearbeitet werden muss. Insbesondere bei dieser Technik ist es möglich, anstelle der erwähnten Luft/Sandstrahltechnik eine Wasserstrahltechnik, wie sie zum Materialschneiden bekannt ist, mit reduzierter Energie einzusetzen. Anstelle eines luft- oder wassergetriebenen Strahls kann auch ein Teilchenstrahl durch eine bekannte Schleudertechnik erzeugt werden, so z.B. durch Zentrifugalschleudern.
- In Fig. 4 ist schematisch das Erosionsprofil beim Dekorsandstrahlen, sei dies mit einer gesteuerten Einzelstrahltechnik nach Fig. 3 oder einer maskierten Gesamtflächen-Strahltechnik nach den Fig. 1 und 2, dargestellt. Demnach wird entsprechend der Energieverteilung der Sandkörnchen, üblicherweise Quarzsandkörnchen, bzw., beim Satinieren, der feinsten Korundkörnchen, über der Strahlquerschnittsfläche, im Zentrumsbereich einer beaufschlagten Fläche F intensiver erodiert als im Randbereich, so dass eine leicht unscharf nach aussen auslaufende Kontur erreicht wird. Gerade dieses ungewohnte, ästhetisch vorteilhafte, randständige Auslaufen der Dekorkonturen soll erfindungsgemäss mitausgenützt werden.
- In Fig. 5 ist in Form eines Signalflussdiagrammes bzw. Funktionsblockdiagrammes der Aufbau einer erfindungsgemässen Oberflächen-Bearbeitungsanlage dargestellt.
- Neu zu bearbeitende Platten 3n werden direkt einer Dekor-Sandstrahlstufe 50 zugeführt, realisiert, beispielsweise gemäss Fig. 2 oder Fig. 3. Zu rezyklierende Platten 3r werden einer Ganzflächen-Sandstrahlstufe 52 zugeführt, realisiert beispielsweise gemäss Fig. 1, 2, dann, diesbezüglich ausgangsseitig, einer Nachbearbeitungsstufe, worin die Oberfläche geläppt, poliert oder geschliffen wird. Dann wird die nun aufbereitete Platte 3r', äquivalent einer neuen Platte, der Dekorstufe 50 zugespiesen. Baulich werden vorzugsweise die Stufen zur ganzflächigen Strahlung und zur Dekorstrahlung 52 bzw. 50 in einer Sandstrahlkammer 55 vereint, indem beispielsweise gemäss den Fig. 1 und 2 vorgegangen wird oder das Vorgehen nach Fig. 1 mit dem Vorgehen von Fig. 3, letzteres für die Dekorbildung, in einer Kammer kombiniert wird.
Claims (4)
- Verfahren zum Rezyklieren von oberflächendekorierten Platten aus Glas oder glasähnlichem Material, insbesondere von Platten, wie sie für Kochgeräte eingesetzt werden, z.B. für Kochplattenflächen, Backofentüren, Fronten, gekennzeichnet durch folgende Schritte:a) Die Plattenoberfläche wird zum Abtragen von Oberflächenbereichen selektiv wählbarer Grösse, bis hin zum ganzflächigen Abtrag, teilchenbestrahlt oder geätzt.b) Die Oberfläche wird daraufhin geläppt, poliert oder geschliffen.c) Die Oberfläche wird daraufhin zum Abtragen von Oberflächenbereichen selektiv wählbarer Grösse, bis hin zum ganzflächigen Abtrag, teilchenbestrahlt oder geätzt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass im Schritt a) die Teilchenbestrahlung oder das Aetzen mindestens im wesentlichen gleichzeitig ganzflächig erfolgt, wobei die nicht zu behandelnden Oberflächenbereiche im wesentlichen unmaskiert bleiben.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Schritte a) und c) in derselben Behandlungsstation vorgenommen werden, bei Sandstrahlen oder Satinieren in derselben Strahlstation.
- Oberflächen-Behandlungsanlage für Platten aus Glas oder glasähnlichem Material, insbesondere Platten, wie sie für Kochgeräte eingesetzt werden, welche eine Teilchenbestrahlungkammer oder Aetzstation und eine Förderanordnung für Platten durch die Teilchenstrahlkammer bzw. Aetzstation umfassen, dadurch gekennzeichnet, dass dem Ausgang der Teilchenstrahlkammer oder Aetzstation eine Nachbehandlungsstation in Form einer Polier-, Schleif- oder Läppstation nachgeschaltet ist, deren Ausgang auf den Eingang der Teilchenstrahlkammer oder Aetzstation rückgeführt ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH308592 | 1992-10-02 | ||
| CH3085/92 | 1992-10-02 | ||
| PCT/CH1993/000233 WO1994007659A1 (de) | 1992-10-02 | 1993-09-30 | Verfahren zum oberflächenbehandeln und zum rezyklieren von platten, nach einem dieser verfahren behandelte platte und oberflächen-behandlungsanlage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0619768A1 EP0619768A1 (de) | 1994-10-19 |
| EP0619768B1 true EP0619768B1 (de) | 1997-07-16 |
Family
ID=4248299
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93920637A Expired - Lifetime EP0619768B1 (de) | 1992-10-02 | 1993-09-30 | Verfahren zum oberflächenbehandeln und zum rezyklieren von platten, nach einem dieser verfahren behandelte platte und oberflächen-behandlungsanlage |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0619768B1 (de) |
| DE (1) | DE59306936D1 (de) |
| WO (1) | WO1994007659A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2023234555A1 (ko) * | 2022-06-02 | 2023-12-07 | 삼성전자주식회사 | 쿡탑용 투명 세라믹 글라스 및 이를 포함하는 쿡탑 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3520086A (en) * | 1967-07-03 | 1970-07-14 | Exton Dev Co The | Apparatus for ornamenting articles |
| CH576874A5 (en) * | 1974-02-08 | 1976-06-30 | Zug Verzinkerei Ag | Surface decoration applying blasting machine - varies decoration shading by varying blasting time and density and agent |
| DE3044528A1 (de) * | 1980-11-26 | 1982-06-24 | Württembergische Metallwarenfabrik AG, 7340 Geislingen | Verfahren zur oberlfaechendekoration |
| DE8707059U1 (de) * | 1987-05-16 | 1987-07-09 | Friedrich Goldmann GmbH & Co, 6800 Mannheim | Sandstrahlkabine |
| US4798027A (en) * | 1987-09-01 | 1989-01-17 | Niigata Engineering Co., Ltd. | Method of and apparatus for sandblasting workpiece |
| US5006207A (en) * | 1989-07-27 | 1991-04-09 | Gerber Plumbing Fixtures Corp. | Method of decorating an expansive surface of a metallic faucet spout or other plumbing fixture |
-
1993
- 1993-09-30 DE DE59306936T patent/DE59306936D1/de not_active Expired - Fee Related
- 1993-09-30 EP EP93920637A patent/EP0619768B1/de not_active Expired - Lifetime
- 1993-09-30 WO PCT/CH1993/000233 patent/WO1994007659A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| DE59306936D1 (de) | 1997-08-21 |
| EP0619768A1 (de) | 1994-10-19 |
| WO1994007659A1 (de) | 1994-04-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3733307B1 (de) | Verfahren und vorrichtung zur erzeugung einer dekorativen oberfläche | |
| DE102012010635B4 (de) | Verfahren zur 3D-Strukturierung und Formgebung von Oberflächen aus harten, spröden und optischen Materialien | |
| EP3359338B1 (de) | Verfahren zum bearbeiten einer oberfläche eines bauteils | |
| US5512005A (en) | Process and apparatus for automatically engraving stone memorial markers | |
| EP0634293B1 (de) | Verfahren und Vorrichtung zur Reparatur von Zylindern von Druckmaschinen | |
| DE69612452T2 (de) | Verfahren und Vorrichtung zum Entfernen von Beschichtungen aus der Oberfläche einer Glasplatte | |
| DE19924422C2 (de) | Verfahren zur Herstellung eines hartstoffbeschichteten Bauteils und beschichtetes, nachbehandeltes Bauteil | |
| EP1639619A1 (de) | Verfahren und vorrichtung zum bereichsweisen entschichten von glasplatten | |
| EP1562725B1 (de) | Vorrichtung zum bearbeiten von werkstoffplatten | |
| DE3100927A1 (de) | Verfahren zur bearbeitung der oberflaeche einer walze fuer kaltwalzen, insbesondere einer dressierwalze und vorrichtung zur durchfuehrung dieses verfahrens | |
| EP2567043B1 (de) | Paneel mit abgeschrägten kanten und verfahren zur herstellung solcher paneele | |
| DE69324289T2 (de) | Methode für die Fabrikation von dreidimensionalen Artikeln | |
| DE4300361A1 (en) | Abrasive jet engraving for stone, ceramic tiles etc. - directs jet of hardened, spherical, cast steel shot at surface at specified velocity | |
| DE69113576T2 (de) | Verfahren und vorrichtung zur beschichtung eines zylinders. | |
| EP0974458B1 (de) | Siebdruckverfahren zum Bedrucken von ebenflächigen Gegenständen, insbesondere Glasscheiben, mit einem Dekor und Vorrichtung zur Durchführung des Verfahrens | |
| DE10131668B4 (de) | Verfahren zur abrasiven Bearbeitung von Oberflächen, auf Halbleiter-Wafern | |
| WO1994007659A1 (de) | Verfahren zum oberflächenbehandeln und zum rezyklieren von platten, nach einem dieser verfahren behandelte platte und oberflächen-behandlungsanlage | |
| DE19938447B4 (de) | Druckvorrichtung | |
| EP1188520A2 (de) | Verfahren und Vorrichting zur Oberflächenbehandlung von Gegenständen aus porzellanartigem Steinzeug | |
| WO2024068231A1 (de) | Verfahren und bearbeitungsvorrichtung zur herstellung eines presswerkzeuges | |
| EP1377411A1 (de) | Stützkörper sowie verfahren zur verbesserung der verschleisssituation von stützkörpern bei breitschleifmaschinen | |
| DE897148C (de) | Verfahren und Vorrichtung zum Mattieren von Glas durch Sandstrahlen mittels Druck | |
| DE2840354C2 (de) | Verfahren zum Emaillieren gravierter Kristalle und Gläser | |
| EP1541287A1 (de) | Verfahren zum Gravieren | |
| DE60014692T2 (de) | Formende bearbeitung von glasscheiben |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19940428 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR LI |
|
| 17Q | First examination report despatched |
Effective date: 19960213 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: TROESCH SCHEIDEGGER WERNER AG Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59306936 Country of ref document: DE Date of ref document: 19970821 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20010925 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20011127 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20011128 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030401 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030603 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |