EP0616855A1 - Freiverschieblicher Bearbeitungszylinder - Google Patents
Freiverschieblicher Bearbeitungszylinder Download PDFInfo
- Publication number
- EP0616855A1 EP0616855A1 EP93117786A EP93117786A EP0616855A1 EP 0616855 A1 EP0616855 A1 EP 0616855A1 EP 93117786 A EP93117786 A EP 93117786A EP 93117786 A EP93117786 A EP 93117786A EP 0616855 A1 EP0616855 A1 EP 0616855A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- drum
- cylinder
- strip
- coating
- rollers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000576 coating method Methods 0.000 claims abstract description 80
- 239000011248 coating agent Substances 0.000 claims abstract description 74
- 239000000463 material Substances 0.000 claims abstract description 71
- 238000003754 machining Methods 0.000 claims abstract description 5
- 238000012545 processing Methods 0.000 claims description 58
- 239000004753 textile Substances 0.000 claims description 17
- 239000010453 quartz Substances 0.000 claims description 10
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N silicon dioxide Inorganic materials O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 8
- 230000007423 decrease Effects 0.000 claims description 3
- 239000011888 foil Substances 0.000 claims description 3
- 230000003287 optical effect Effects 0.000 claims description 3
- 239000002313 adhesive film Substances 0.000 claims description 2
- 239000012788 optical film Substances 0.000 claims description 2
- 235000011837 pasties Nutrition 0.000 claims 2
- 239000004744 fabric Substances 0.000 description 8
- 239000010408 film Substances 0.000 description 8
- 239000000843 powder Substances 0.000 description 8
- 239000000853 adhesive Substances 0.000 description 7
- 230000001070 adhesive effect Effects 0.000 description 7
- 239000012876 carrier material Substances 0.000 description 4
- 239000004033 plastic Substances 0.000 description 4
- 229920003023 plastic Polymers 0.000 description 4
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 229920002635 polyurethane Polymers 0.000 description 3
- 239000004814 polyurethane Substances 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 230000005855 radiation Effects 0.000 description 3
- 238000003848 UV Light-Curing Methods 0.000 description 2
- 239000011324 bead Substances 0.000 description 2
- 238000001723 curing Methods 0.000 description 2
- 239000012943 hotmelt Substances 0.000 description 2
- 230000001960 triggered effect Effects 0.000 description 2
- 239000004831 Hot glue Substances 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 230000000181 anti-adherent effect Effects 0.000 description 1
- 239000005388 borosilicate glass Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 230000001427 coherent effect Effects 0.000 description 1
- 238000009500 colour coating Methods 0.000 description 1
- 238000004132 cross linking Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 238000010422 painting Methods 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 229920000058 polyacrylate Polymers 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000005245 sintering Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/12—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being fed round the roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C9/00—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important
- B05C9/08—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation
- B05C9/12—Apparatus or plant for applying liquid or other fluent material to surfaces by means not covered by any preceding group, or in which the means of applying the liquid or other fluent material is not important for applying liquid or other fluent material and performing an auxiliary operation the auxiliary operation being performed after the application
Definitions
- the present invention relates to an arrangement for coating and / or processing a strip or strip-like product according to the preamble of claim 1, a use of the arrangement according to the preamble according to claim 13 and methods for coating and / or surface processing of a strip or strip-like product according to your generic term according to claim 14 or 15.
- strand or ribbon-shaped materials such as foils, textile tapes, fabrics, etc.
- cylinder-like bodies such as drums or rollers are often used, be it only for conveying or transport, or else also for carrying out the actual coating or processing process.
- DE-OS 30 23 114 describes a device for coating a strip material, which coating is carried out by means of a coating roller, the coating material being transferred from the coating roller to the strip material.
- German utility model 79 09 681.4 describes the double-sided coating of a continuous paper web, the paper web being guided over two different application rollers, and the coating of the two sides of the paper web taking place on one of the two rollers from the outside.
- DE-PS 34 19 867 a plastic mass or an adhesive is raster-like on a flat structure, such as a textile good, over a So-called transfer roller is applied, this being done from the outside onto the fabric guided around a so-called carrier roller.
- an adhesive or a plastic mass such as a paste or a powder is applied to a transfer fabric web via an engraving roller, which web is then glued to a further cylinder with a textile web.
- the adhesive or powder is entered or wiped into engraving depressions in the engraving roller, which adhesive is released onto the transfer fabric web guided along the engraving roller.
- EP-A 0 365 711 describes a grid-like coating on a textile material by means of an engraving and a pressure roller.
- the contact pressure of the endless web or the strip-like or ribbon-like product on the drum or roller used for the coating or for the processing is achieved by using the Band or the strip applied tensile forces the same is pressed against said drum or roller.
- This contact pressure of the endless belt or strip to be coated or treated, or the strip is kept constant as possible, in order, for example, to enable uniform coatings over a long period of time.
- changes in the contact pressure can lead to changes in the layer thickness. Occasionally it can also be important that the contact pressure must not fall below a certain value, otherwise the endless belt or the strip begins to "grind" along the drum or roller.
- Another problem is, for example, to vary the layer thickness of the coating on the strip-shaped material or to apply coatings with different layer thicknesses on the material, again it is essential that with a predetermined selected layer thickness the same remains uniform during the entire coating process, respectively. is kept constant.
- the cylinder-like device or drum proposed for the coating and / or processing of the strip-like or band-like material is displaceably mounted in its axis at least in relation to at least two largely firmly arranged pressure rollers, the spacing of which from one another is smaller than the outer diameter of the device or drum and which are intended to guide the strip-like or band-like material along at least one section along its surface and to transfer it to or to be taken over by the device or drum, and that the device or drum due to a tensile stress applied or prevailing in the longitudinal direction to the material is driven against the pressure rollers.
- the device or drum is arranged essentially freely suspended from below by the stiff or band-shaped material and is held by this material essentially from below and driven against the pressure rollers.
- support rollers are preferably provided inside or below the device or drum are essentially fixed or positioned so that the device or drum rests or rests on or on the latter when it is removed from the pressure rollers.
- the cylinder-like device or the drum above the pressure rollers, so that they essentially rest on the pressure rollers due to their own weight.
- the strip-like or strip-like material to be treated or coated is passed over the processing drum, encompassing it at the top.
- the pressure rollers in an inclined plane, so that the cylinder-like device or drum comes to lie obliquely above or obliquely below the pressure rollers.
- a special case is the horizontal alignment of the two pressure rollers, the device or the Drum comes to lie either to the left or to the right of the two pressure rollers.
- the axis of rotation of the processing cylinder is preferably displaceably guided in the plane of symmetry to the two contact rollers , stored.
- the arrangements defined according to the invention are particularly suitable for coating or processing printed products, optical films or foils, textile or non-textile fabrics, or textile or non-textile adhesive films, reinforcements and interlinings.
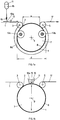
- FIGS. 1a and b schematically show a coating system in which an endless belt 1 is to be provided with a thin coating, such as a color coating.
- a thin coating such as a color coating.
- it will Endless belt or the tape carrier over a pressure roller 3 along a processing or painting cylinder 7 and further around a subsequent second pressure roller 5.
- the distance a between the two pressure rollers is chosen to be smaller than the outer diameter d of the cylinder 7.
- the coating of the endless belt takes place along section 8a, at which section the endless belt or the carrier 1 comes into contact with the surface or the cylinder jacket 8 of the cylinder 7 stands.
- the cylinder or the drum 7 is freely rotatable about the axis 9, whereby it can either be arranged to rotate freely or is driven synchronously with the two rollers 3 and 5.
- the axis 9 can either be a virtual axis, ie the drum does not have a centrally arranged axis of rotation, or the axis 9 is freely movable, as described below.
- an application device 11 Arranged in front of section 8a is an application device 11, on which a coating material 15 according to FIG. 1a is applied to the surface 8 of the endless belt 1 by means of a doctor blade 13 or doctor blade 13a, so as to form a thin coating film 17 on the surface.
- the application device 11 is arranged directly on the device or on the cylinder 7 in the region which lies between the two pressure rollers 3 and 5 and on which the endless belt 1 is not in contact with the cylinder.
- the coating material 15 is discharged by means of a doctor blade 13a in order to form a film on the surface 8 of the cylinder 7.
- the endless belt 1 is passed in the gap between the roller 3 and the cylinder 7, with either the coating applied to the endless belt 1 or the coating present on the cylinder surface 8 having a backflow or Inlet bead 2 forms, the coating material continuously with the Endless belt 1 is drawn in, in order to then be guided along the section 8a around the cylinder 7 to the second pressure roller 5.
- this coating 17 is correspondingly transferred to the carrier 1 along the section 8a, with the result that the thin coating film 17 is formed on the carrier 1.
- the cylinder or the drum 7 is in the direction of the arrow arranged displaceably, ie the drum 7 essentially bears on the strip material 1 with its own weight along the section 8a.
- the axis of rotation 9 of the cylinder 7 is correspondingly moved upward, and, conversely, with weaker tensile stress on the strip 1, the processing cylinder 7 is moved with its axis 9 downward.
- the cylinder 7 is driven upward in the direction of the arrow against the two pressure rollers 3 and 5 due to the tensile stress applied to the endless belt or the carrier 1 in the longitudinal direction.
- the contact pressure of the cylinder 7 against the two pressure rollers 3 and 5 results from the tension on the endless belt 1, which is significantly influenced by the weight of the processing drum or cylinder 7. Due to the contact pressure prevailing between the pressure rollers 3 and 5 and the cylinder 7, the layer thickness of the thin coating film 17 on the material 1 to be coated now results.
- two support rollers 12a and 12b for example inside the cylinder, are preferably provided according to FIG. 1a. These support rollers are only there to prevent the cylinder from e.g. is damaged if the tape breaks. These support rollers 12a and 12b can, for example, have a collar at both ends, these collars serving to ensure that the cylinder cannot be displaced in the longitudinal direction. These collars can also protrude beyond the ends of the cylinder when the cylinder 7 is in its position pressed against the pressure rollers 3 and 5. These support rollers 12a and 12b can of course also be arranged below the processing cylinder 7.
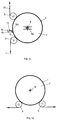
- FIGS. 1c and d in turn contain, schematically shown, further embodiment variants of arrangements according to the invention for the continuous processing or coating of an endless belt 1.
- the two pressure rollers 3 and 5 are arranged one above the other in a vertical plane, and the processing cylinder is correspondingly 7 arranged laterally next to the two pressure rollers.
- the endless belt 1 is transferred, for example, from below via the pressure roller 3 to the processing cylinder 7, in order to guide it around the outside, in order to finally be taken over again by the second pressure roller 5.
- An application device 11 is arranged between the two pressure rollers 3 and 5, for example containing a coating material 15, which is transferred to the surface of the processing cylinder by means of a doctor blade 13 or doctor blade 13a.
- the coating material is between the surface of the processing cylinder 7 and the endless belt 1 are squeezed, the layer thickness of the coating in turn being able to be adjusted by varying the longitudinal tensile forces on the endless belt by driving the processing cylinders correspondingly more strongly against the two pressure rollers 3 and 5 when the longitudinal tension is increased.
- the axis of rotation 9 of the cylinder 7 is preferably guided in a horizontal guide 9a, which is essentially symmetrical to the two contact rollers 3 and 5 is arranged.
- FIG. 1c is that, for example, an additional processing step can be introduced in an existing system with possibly reduced space conditions along a vertically guided endless belt.
- the arrangement according to FIG. 1c has the advantage that, for example for cleaning the processing cylinder 7, it can be pulled away from the two pressure rollers 3 and 5 without great effort.
- a processing cylinder 7 is shown, which is arranged lying on two pressure rollers 3 and 5. If the dead weight of the cylinder 7 results in an insufficient contact pressure on the two contact rollers 3 and 5, this can be additionally increased by a longitudinal pull on the endless belt 1.
- FIGS. 1a-d only include examples, and it is of course possible to arrange the two pressure rollers parallel to one another in an inclined plane and accordingly to arrange the processing cylinder above or below. Basically, it is therefore possible to choose the arrangement - two pressure rollers and the processing cylinder drawn to the pressure rollers - in any X position, with all possible positions of the arrangement including a total rotation of 360 °.
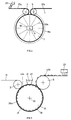
- FIG. 2 again schematically shows a further embodiment variant of an arrangement according to the invention, in that a processing drum 7 is provided here, which has passages or openings 21 in its cylinder jacket 8 according to a required pattern, through which the strip material 1 to be coated runs along the section 8a can be coated.
- the coating material 15 is arranged inside the drum 7, the coating material being driven by means of the doctor blade 13 or the abrasive knife 13a through the openings 21 onto the strip material 1, so as to form the coating points 17.
- the coating 17 can be burned into the strip material 1, for example by means of an oven.
- the processing drum 7 according to FIG. 2 is in turn largely freely movable in the vertical direction.
- the processing cylinder 7 is thus essentially freely suspended and is held by the strip material or the carrier 1 and driven against the pressure rollers 3 and 5. Again, an essentially constant contact pressure of the carrier 1 on the cylinder is generated by the tensile stress applied to the carrier 1 and by the pressing of the cylinder 1 against the rollers 3 and 5, in order to in turn form a constant thin layer thickness of the coating pattern 17 on the carrier 1 .
- a further processing roller 7 is again schematically provided in FIG. 3, in which case the processing cylinder is a quartz drum of optical quality with a ground surface.
- quartz is transparent to UV radiation with almost no loss and can also be excellently ground and polished and brought to optical quality.
- a UV or infrared light source 10 is arranged within the processing cylinder 7 or the quartz drum and emits corresponding UV or infrared rays 10a against the processing section 8a of the drum.
- the UV or infrared light source 10 can be rigidly connected to the axis of rotation 9 of the processing cylinder so as not to be moved during the rotation of the cylinder, so that the section of the endless belt 1 guided along the section 8a is always illuminated.
- the carrier or the endless belt 1 is additionally guided over a deflection or control roller 4 and over a first pressure roller 3 in order to be coated with a coating material 26 from the outside by means of, for example, a spray gun 25.
- the coating 27a formed here can be, for example, a polyurethane acrylate coating which can be cured by means of UV rays.
- any coating material can be applied to the carrier, which can be cured by means of heat, light, UV or infrared or else by means of electromagnetic rays.
- This curing process now takes place along section 8a, in that the carrier 1 is irradiated by the infrared or UV light source.
- a solid, coherent coating 27b is created, which can be re-annealed, for example, along an oven 23.
- any other permeable drum can be used, for example consisting of borosilicate glass, which is also UV-transparent.
- Certain plastics, such as transparent polyamides, polyacrylates, etc., are also suitable as drum materials.
- the uniform layer thickness is now achieved in that the band or carrier material 1 is guided around the drum 7 with a substantially uniform contact pressure, which in turn is achieved in that the quartz drum 7 is suspended freely by the band material itself and against the pressure rollers 3 and 5 is driven.
- the drum can either be driven by the belt itself, or synchronously with the other deflection or pressure rollers 3, 4 and 5.
- FIG. 4 shows a special embodiment of the arrangement according to FIG. 3, whereby arranging the two rollers 3 and 5 ensures that the processing section 8a on the quartz drum 7 is as large as possible, and thus the band 1 with the coating 27a as possible long exposure to UV or infrared radiation. This lengthening of the machining path also ensures that the cylinder surface is largely protected from the outside, which is particularly the case with corrosive cylinder material can be advantageous. It should also be added here that a light source, an electromagnetic source or a heat source can also be used instead of an infrared or UV source 10; It is essential here that processing on the coating 27a, such as a crosslinking reaction, is triggered by the "source” radiation or emitted waves.
- the processing drum 7 according to the invention used in FIG. 4 is again arranged essentially freely suspended against the pressure rollers 3 and 5, ie its axis 9 is mounted to be largely movable in the vertical direction.
- two support rollers 12a and 12b are again arranged at a distance from the surface 8.
- FIG. 5 shows a coating arrangement where an adhesive, such as an adhesive paste or a hot melt powder, is applied to a textile or non-textile fabric or interlining.
- an adhesive such as an adhesive paste or a hot melt powder
- the endless belt 31 to be coated is guided around an engraving roller 37, which has 38 engraving recesses 38a on its surface, into which a plastic adhesive paste or a hot melt powder 41 is filled in an application device 40.
- the powder or paste fillings 42a formed in this way are rotated by rotation of the engraving roller 37 about their axis 39 against, for example, an interlining material 31 and transferred to this, forming powder or paste points 42b.
- the engraving roller is advantageously coated anti-adhesive so that no paste or powder particles stick to the engraving roller.
- the endless belt is further, for example, via a The heating roller 5 is guided, at which the paste or powder points 42b are easily sintered onto the strip material or the continuous insert material 31. This sintering is completed in a subsequent heating section 23.
- Such point-like coatings of textile or non-textile fabrics and interlining materials by means of engraving rollers are well known per se, which is why a detailed description of this fact can be dispensed with here. The only thing that needs to be added is that such fabrics and interlinings are used for a wide variety of applications in both the textile and non-textile sectors.
- the engraving roller 37 is arranged to be freely displaceable at least in the vertical direction. This in turn ensures that the gravure roller 37, with its own weight, presses against the endless belt or the interlining 31 and, on the other hand, is driven by the tension on the interlining against the pressing rollers 3 and 5, thus producing an essentially uniform contact pressure.
- the second pressure roller 5 can simultaneously be a heating roller.
- a processing cylinder 7 or an engraving roller 37 is shown in longitudinal section, which is supported on two supporting rollers 12a and 12b and is at least partially resiliently supported by means of a spring arrangement 44.
- hydraulic or pneumatic support can also be used instead of a spring arrangement 44.
- the purpose of this support is, for example, when the weight is too high of the processing cylinder 7 at least partially support it so as to reduce or precisely adjust the force pressing against the endless belt 1 or the interlining material 31, which is caused by the weight of the processing cylinder 7. Because the force acting against the belt or the interlining material can be influenced by the weight of the cylinder, it is possible to reduce the tension to be applied to the endless belt in order to press or drive the cylinder against the pressure rollers.
- FIGS. 1 to 6 are of course examples, all of which originate from industrial applications known per se, as are described, for example, in the prior art cited at the beginning. All arrangements have in common that for the surface treatment or coating or processing of an endless flat structure, a processing cylinder or a drum is used, along which the carrier or the endless belt is guided. For this reason, it is also possible and conceivable to extend the examples shown in FIGS. 1 to 6 to all those applications where an endless flat structure is processed analogously by means of a processing cylinder. Accordingly, it is also possible to modify, vary and change the examples and arrangements shown in FIGS. 1 to 6 in any manner.
- Essential to the invention remains primarily the fact that a processing drum or a freely rotatable cylinder is provided in an arrangement defined according to the invention, the axis of rotation of which is arranged to be displaceable at least in the direction of two pressure rollers and which is driven against these pressure rollers by means of the tensile stress applied to the material to be processed.
Landscapes
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Treatment Of Fiber Materials (AREA)
Abstract
Um ein streifen- oder bandartiges Gut (1) zu beschichten oder an seiner Oberfläche zu bearbeiten, ist in einer entsprechenden Anordnung mindestens eine zylinderartige, wenigstens weitgehendst um ihre Achse rotierbare Vorrichtung bzw. Trommel (7) vorgesehen, an welcher entlang eines Abschnittes (8a) das Gut geführt wird, an welchem Abschnitt die Durchführung der Beschichtung oder der Bearbeitung vorgesehen ist. Damit dies weitgehendst gleichmässig erfolgt bzw. der Anpressdruck von der rotierbaren Vorrichtung an das zu behandelnde bzw. zu beschichtende Gut gleichmässig ist, ist die Achse (9) der Vorrichtung wenigstens in Richtung zu mindestens zwei Anpresswalzen (3,5) hin verschieblich gelagert. Die zwei Anpresswalzen (3,5) weisen einen Abstand (3a) voneinander auf, der kleiner ist als der äussere Durchmesser (d) der Vorrichtung (7). Weiter sind diese Anpresswalzen dazu vorgesehen, das streifen- oder bandartige Gut wenigstens entlang eines Abschnittes ihrer Oberfläche zu führen und es an die Trommel (7) zu übergeben bzw. von dieser zu übernehmen. Die Vorrichtung bzw. Trommel wird somit aufgrund einer in Längsrichtung am Gut angelegten bzw. herrschenden Zugspannung gegen die Anpresswalzen getrieben, womit mittels der angelegten Zugspannung ein gleichmässiger Anpressdruck eingestellt werden kann, womit mittels der Zugspannung beispielsweise die Schichtdicke der Beschichtung einstellbar ist. <IMAGE>
Description
- Die vorliegende Erfindung betrifft eine Anordnung zum Beschichten und/oder Bearbeiten eines streifen- oder bandförmigen Gutes gemäss dem Oberbegriff nach Anspruch 1, eine Verwendung der Anordnung gemäss dem Oberbegriff nach Anspruch 13 sowie Verfahren für das Beschichten und/oder Oberflächenbearbeiten eines band- oder streifenartigen Gutes gemäss dein Oberbegriff nach Anspruch 14 oder 15.
- Beim kontinuierlichen Beschichten oder Bearbeiten von streifen-, strang- oder bandförmigen Materialien, wie beispielsweise Folien, Textilbänder, Stoffe, etc., werden des öftern zylinderartige Körper wie Trommeln oder Walzen verwendet, sei dies nur für die Förderung bzw. den Transport, oder aber auch für die Durchführung des eigentlichen Beschichtungs- oder Bearbeitungsprozesses.
- So beschreibt beispielsweise die DE-OS 30 23 114 eine Vorrichtung für das Beschichten eines Bandmateriales, welche Beschichtung mittels einer Anstreichwalze erfolgt, wobei das Beschichtungsmaterial von der Anstreichwalze an das Bandmaterial übertragen wird.
- In der DE 38 23 742 wiederum werden verschiedene Farbmuster auf ein Trägermaterial übertragen, indem der Farbmusterträger als Endlosmaterial entlang einer schablonenartig ausgebildeten Trommel geführt wird, in welcher Trommel eine Beschichtungseinrichtung angeordnet ist. Das Beschichtungsmaterial wird durch die schablonenartige Trommelwandung hindurch auf das entlang der Trommel geführte Trägermaterial aufgetragen.
- Im deutschen Gebrauchsmuster 79 09 681.4 wiederum wird die doppelseitige Beschichtung einer Endlospapierbahn beschrieben, wobei die Papierbahn über zwei verschiedene Auftragswalzen geführt wird, und wobei die Beschichtung der beiden Seiten der Papierbahn je an einer der beiden Walzen von aussen her erfolgt.
- Im Gegensatz zu den drei obgenannten Stand der Technik-Dokumenten, wo insbesondere farb- und lackartige Beschichtungsmaterialien aufgetragen werden, wird in der DE-PS 34 19 867 eine Kunststoffmasse bzw. ein Klebstoff rasterartig auf ein Flächengebilde, wie beispielsweise ein textiles Gut, über eine sog. Transferwalze aufgetragen, wobei dies von aussen her auf das um eine sog. Trägerwalze geführte Flächengebilde erfolgt.
- In der EP-A 379 405 wird ähnlich ein Klebstoff bzw. eine Kunststoffmasse wie eine Paste oder ein Pulver über eine Gravurwalze auf eine Übertragungsstoffbahn aufgetragen, welche Bahn anschliessend an einem weiteren Zylinder mit einer Textilbahn verklebt wird. Dabei wird zunächst der Klebstoff oder das Pulver in Gravurvertiefungen in der Gravurwalze eingegeben bzw. abgestrichen, welcher Klebstoff an die entlang der Gravurwalze geführte Übertragungsstoffbahn abgegeben wird.
- Die EP-A 0 365 711 beschreibt eine rasterförmige Beschichtung auf einem textilen Gut mittels einer Gravur- und einer Anpresswalze.
- In der nichtveröffentlichten Schweizer Patentanmeldung 1354/92-6 wiederum wird das Beschichten von transparenten Folienbahnen mit Infrarot/UV- oder lichthärtbaren Beschichtungen beschrieben, indem diese transparenten Folien zunächst nach bekannter Art und Weise beispielsweise mit einem UV-härtenden Polyuretanacrylat beschichtet werden, und anschliessend entlang einer Quarztrommel mit für UV-Licht durchlässigem Zylindermantel geführt werden, in welcher Trommel eine UV-Lichtquelle angeordnet ist. Durch das Führen der transparenten Folienbahn entlang der Quarztrommel wird durch das von der Innenseite der Trommel emittierte UV-Licht der Aushärtungsvorgang der Polyuretanacrylatbeschichtung ausgelöst.
- Bei allen oben angeführten Beispielen der Beschichtung oder Bearbeitung einer Endlosbahn bzw. eines streifenförmigen Gutes wird der Anpressdruck der Endlosbahn bzw. des streifen- oder bandförmigen Gutes auf die für die Beschichtung oder für die Bearbeitung verwendete Trommel bzw. Walze dadurch erreicht, indem durch an das Band oder den Streifen angelegte Zugkräfte dasselbe gegen die besagte Trommel bzw. Walze gepresst wird. Ein Problem besteht nun darin, diesen Anpressdruck des zu beschichtenden oder zu behandelnden Endlosbandes bzw. des Streifens weitgehendst konstant zu halten, um auch über längere Zeit beispielsweise gleichmässige Beschichtungen zu ermöglichen. Insbesondere bei sehr dünnen Beschichtungen können Veränderungen des Anpressdruckes zu Änderungen in der Schichtdicke führen. Gelegentlich kann es auch wichtig sein, dass der Anpressdruck einen gewissen Wert nicht unterschreiten darf, ansonsten das Endlosband bzw. der Streifen entlang der Trommel oder Walze zu "schleifen" beginnt.
- Ein weiteres Problem besteht darin, beispielsweise die Schichtdicke der Beschichtung auf dem streifenförmigen Gut zu variieren bzw. Beschichtungen mit unterschiedlichen Schichtdicken auf dem Gut aufzutragen, wobei wiederum wesentlich ist, dass bei einer vorbestimmten gewählten Schichtdicke dieselbe während des ganzen Beschichtungsvorgangs gleichmässig bleibt, resp. konstant gehalten wird.
- Es ist daher eine Aufgabe der vorliegenden Erfindung, eine Anordnung vorzuschlagen, gemäss welcher ein band- oder streifenartiges, in der Regel endloses Gut entlang einem Abschnitt eines Zylinders oder einer Trommel bearbeitet bzw. beschichtet wird, wobei die Bearbeitung dieses Gutes bzw. die Beschichtung und/oder deren Schichtdicke im wesentlichen konstant ist und ggf. voreinstellbar ist.
- Die erfindungsgemäss definierte Aufgabe wird mittels einer Anordnung gemäss dem Wortlaut nach Anspruch 1 gelöst.
- Die für die Beschichtung und/oder Bearbeitung des streifen- oder bandartigen Gutes vorgeschlagene zylinderartige Vorrichtung bzw. Trommel ist in ihrer Achse wenigstens gegenüber mindestens zwei weitgehendst fest angeordneten Anpresswalzen verschieblich gelagert, deren Abstand voneinander kleiner ist als der äussere Durchmesser der Vorrichtung bzw. Trommel und die dazu vorgesehen sind, das streifen- oder bandartige Gut wenigstens entlang eines Abschnittes entlang ihrer Oberfläche zu führen und es an die Vorrichtung bzw. Trommel zu übergeben bzw. von dieser zu übernehmen, und dass die Vorrichtung bzw. Trommel aufgrund einer in Längsrichtung am Gut angelegten bzw. herrschenden Zugspannung gegen die Anpresswalzen getrieben wird.
- Gemäss einer Ausführungsvariante ist dabei die Vorrichtung bzw. Trommel im wesentlichen frei hängend durch das steifen- oder bandförmige Gut von unten umfassend angeordnet und wird durch dieses Gut im wesentlichen von unten gehalten und gegen die Anpresswalzen getrieben.
- Um im Falle eines Nachlassens dieser Längszugspannung oder im Falle, dass das zu behandelnde bzw. zu beschichtende bandartige Gut abreisst, ein Herunterfallen der Vorrichtung bzw. der Trommel zu verhindern, sind vorzugsweise innerhalb oder unterhalb der Vorrichtung bzw. Trommel sogenannte Stützwalzen vorgesehen, die derart im wesentlichen fest angeordnet bzw. positioniert sind, dass die Vorrichtung bzw. Trommel beim sich Entfernen von den Anpresswalzen an oder auf diesen an- bzw. aufliegt.
- Gemäss weiteren Ausführungsvarianten der Erfindung ist es auch möglich, die zylinderartige Vorrichtung bzw. die Trommel oberhalb der Anpresswalzen anzuordnen, sodass diese im wesentlichen, bedingt durch das Eigengewicht, auf den Apresswalzen aufliegt. In diesem Fall wird das zu behandelnde bzw. zu beschichtende streifen- oder bandförmige Gut über die Bearbeitungstrommel, diese oben umgreifend, geführt. Es ist aber auch möglich, die Anpresswalzen in einer schrägen Ebene anzuordnen, womit die zylinderartige Vorrichtung bzw. Trommel schräg oberhalb oder schräg unterhalb der Anpresswalzen zu liegen kommt. Ein Spezialfall stellt dabei die horizontale Ausrichtung der beiden Anpresswalzen dar, wobei die Vorrichtung bzw. die Trommel entweder seitlich links oder seitlich rechts zu den beiden Anpresswalzen zu liegen kommt. Damit der Anpressdruck an den bei den Anpresswalzen nicht zu unterschiedlich ist, und zudem der Bearbeitungszylinder bei Nachlassen oder Wegfall der Zugkräfte am zu behandelnden Gut nach unten fallen kann, ist die Rotationsachse des Bearbeitungszylinders vorzugsweise in der Symmetrieebene zu den beiden Anpresswalzen zu diesen hin verschieblich geführt, gelagert.
- Gemäss den im Stand der Technik angeführten möglichen Bearbeitungsvorgänge bzw. Verwendungen von Zylindern und Trommeln für das Durchführen von Beschichtungen und Bearbeitungen wird entsprechend die Ausgestaltung der einen zylinderartigen Vorrichtung bzw. der Trommel oder Walze vorgeschlagen. Entsprechende bevorzugte Ausführungsvarianten der Erfindung sind in den abhängigen Ansprüchen 2 bis 12 charakterisiert.
- Die erfindungsgemäss definierten Anordnungen eignen sich insbesondere für das Beschichten oder Bearbeiten von Druckereierzeugnissen, von optischen Filmen oder Folien, von textilen oder nichttextilen Geweben, oder von textilen oder nichttextilen Klebefolien, Verstärkungen und Einlagestoffen.
- Schliesslich werden Verfahren für das Beschichten oder Oberflächenbearbeiten eines band- oder streifenartigen Gutes gemäss dem Wortlaut nach Anspruch 14 oder 15 vorgeschlagen, um ein band- oder streifenartiges Gut entlang einer rotierbaren zylinderartigen Vorrichtung, Trommel oder Walze mit im wesentlichen gleichbleibenden Anpressdruck des Gutes an den Zylinder, die Trommel oder Walze durchzuführen.
- Die Erfindung wird nun anschliessend beispielsweise und unter Bezug auf die beigefügten Figuren näher erläutert.
- Dabei zeigen:
- Fig. 1a-d, schematisch dargestellt, im Schnitt je eine Beschichtungsvorrichtung gemäss der vorliegenden Erfindung;
- Fig. 2, schematisch dargestellt, eine Beschichtungsvorrichtung für das Erzeugen eines Farbmusters auf einem Endlosträger;
- Fig. 3, schematisch dargestellt, eine Vorrichtung zum kontinuierlichen Beschichten einer Endlosfolie mit einer UV-härtenden Beschichtung;
- Fig. 4 eine weitere Ausführungsvariante der Bearbeitungstrommel der Vorrichtung gemäss Fig. 3;
- Fig. 5, schematisch dargestellt, das Auftragen eines punktförmigen Schmelzklebers auf ein Trägermaterial mittels einer erfindungsgemäss ausgebildeten Gravurwalze, und
- Fig. 6 im Längsschnitt, schematisch dargestellt, eine erfindungsgemässe Beschichtungs- bzw. Bearbeitungswalze mit federnd abgestützter Rotationsachse.
- In den Figuren 1a und b ist schematisch eine Beschichtungsanlage dargestellt, bei welcher ein Endlosband 1 mit einer dünnen Beschichtung, wie beispielsweise Farbbeschichtung, zu versehen ist. Zu diesem Zweck wird das Endlosband bzw. der Bandträger über eine Anpresswalze 3 entlang eines Bearbeitungs- bzw. Anstreichzylinders 7 und weiter um eine nachfolgende zweite Anpresswalze 5 geführt. Der Abstand a zwischen den beiden Anpresswalzen ist dabei kleiner gewählt, als der äussere Durchmesser d des Zylinders 7. Die Beschichtung des Endlosbandes erfolgt entlang des Abschnittes 8a, an welchem Abschnitt das Endlosband bzw. der Träger 1 in Kontakt mit der Oberfläche bzw. dem Zylindermantel 8 des Zylinders 7 steht. Der Zylinder bzw. die Trommel 7 ist frei um die Achse 9 rotierbar, wobei sie entweder frei rotierend angeordnet sein kann, oder aber synchron mit den beiden Walzen 3 und 5 angetrieben ist. Bei der Achse 9 kann es sich dabei entweder um eine virtuelle Achse handeln, d.h. die Trommel besitzt keine mittig angeordnete Drehachse, oder die Achse 9 ist, wie nachfolgend beschrieben, frei beweglich gelagert. Vorgelagert dem Abschnitt 8a ist eine Auftragsvorrichtung 11 angeordnet, an welcher mittels einem Rakel 13 bzw. Abstreifmesser 13a ein Beschichtungsmaterial 15 gemäss Fig. 1a auf die Oberfläche 8 des Endlosbandes 1 aufgetragen wird, um so einen dünnen Beschichtungsfilm 17 auf der Oberfläche zu bilden. Gemäss Fig. 1b ist die Auftragsvorrichtung 11 direkt an der Vorrichtung bzw. am Zylinder 7 in dem Bereich angeordnet, der zwischen den beiden Anpresswalzen 3 und 5 liegt, und an welchem das Endlosband 1 nicht am Zylinder anliegt. Wiederum wird das Beschichtungsmaterial 15 mittels einem Rakel bzw. Abstreifmesser 13a ausgegeben, um an der Oberfläche 8 des Zylinders 7 einen Film zu bilden.
- Im Bereich der Berührung der Anpresswalze 3 mit dem Zylinder 7 wird das Endlosband 1 im Spalt zwischen der Walze 3 und dem Zylinder 7 hindurchgeführt, wobei nun entweder die auf dem Endlosband 1 aufgetragene Beschichtung oder die auf der Zylinderoberfläche 8 vorhandene Beschichtung einen Rückstau- bzw. Einlaufwulst 2 bildet, wobei das Beschichtungsmaterial kontinuierlich mit dem Endlosband 1 eingezogen wird, um dann entlang des Abschnittes 8a um den Zylinder 7 bis zur zweiten Anpresswalze 5 geführt zu werden. Indem beispielsweise die Trommeloberfläche 8 derart ausgebildet ist, dass die Beschichtung 17 nicht an dieser Oberfläche 8 haftet, wird entsprechend entlang dem Abschnitt 8a diese Beschichtung 17 auf den Träger 1 übertragen, womit der dünne Beschichtungsfilm 17 auf dem Träger 1 gebildet wird.
- Um nun, wie erfindungsgemäss gefordert, eine gleichmässige Beschichtung auf dem Bandmaterial bzw. dem Träger 1 zu erhalten, und somit, um einen im wesentlichen gleichmässigen Anpressdruck des Trägers 1 auf die Bearbeitungstrommel 7 zu erhalten, ist der Zylinder bzw. die Trommel 7 in Pfeilrichtung verschiebblich angeordnet, d.h. die Trommel 7 lastet im wesentlichen mit ihrem Eigengewicht entlang dem Abschnitt 8a auf dem Bandmaterial 1 auf. Bei höherer Zugspannung auf das Bandmaterial 1 wird entsprechend die Drehachse 9 des Zylinders 7 nach oben bewegt, und, umgekehrt, bei schwächerer Zugspannung auf das Band 1 wird der Bearbeitungszylinder 7 mit seiner Achse 9 nach unten bewegt. Auf diese Art und Weise wird der Zylinder 7 aufgrund der am Endlosband bzw. dem Träger 1 in Längsrichtung angelegeten Zugspannung in Pfeilrichtung nach oben gegen die beiden Anpresswalzen 3 und 5 getrieben. Der Anpressdruck des Zylinders 7 gegen die beiden Anpresswalzen 3 und 5 ergibt sich dabei durch die Zugspannung am Endlosband 1, welche wesentlich durch das Eigengewicht der Bearbeitungstrommel bzw. des Zylinders 7 mit beeinflusst wird. Aufgrund des zwischen den Anpresswalzen 3 und 5 und des Zylinders 7 herrschenden Anpressdruckes ergibt sich nun als Folge davon die Schichtdicke des dünnen Beschichtungsfilmes 17 auf dem zu beschichtenden Gut 1.
- Damit im Falle des Abreissens des Endlosbandes 1 oder beim Nachlassen der Zugspannung der Bearbeitungszylinder 7 nicht nach unten fallen kann, sind gemäss Fig. 1a vorzugsweise zwei beispielsweise im Zylinder innenliegende Stützrollen 12a und 12b vorgesehen. Diese Stützrollen sind also lediglich dazu da, um zu verhindern, dass der Zylinder z.B. bei Bandriss beschädigt wird. Diese Stützrollen 12a und 12b können beispielsweise an beiden Enden einen Kragen aufweisen, wobei diese Kragen dazu dienen, dass der Zylinder in Längsrichtung nicht verschieblich ist. Diese Kragen können auch über die Enden des Zylinders hinausragen, wenn der Zylinder 7 in seiner an die Anpresswalzen 3 und 5 angepressten Position ist. Diese Stützrollen 12a und 12b können selbstverständlich auch unterhalb des Bearbeitungszylinders 7 angeordnet werden.
- Die Figuren 1c und d enthalten wiederum, schematisch dargestellt, weitere Ausführungsvarianten von erfindungsgemässen Anordnungen für das kontinuierliche Bearbeiten bzw. Beschichten eines Endlosbandes 1. In Fig. 1c sind die beiden Anpresswalzen 3 und 5 in einer Vertikalebene übereinander parallel angeordnet, und entsprechend ist der Bearbeitungszylinder 7 seitlich neben den beiden Anpresswalzen angeordnet. Das Endlosband 1 wird beispielsweise von unten über die Anpresswalze 3 an den Bearbeitungszylinder 7 übergeben, um diesen aussen herumgeführt, um schliesslich von der zweiten Anpresswalze 5 wieder übernommen zu werden. Eine Auftragsvorrichtung 11 ist zwischen den beiden Anpresswalzen 3 und 5 angeordnet, beispielsweise beinhaltend ein Beschichtungsmaterial 15, das mittels eines Rakels 13 bzw. Abstreifmessers 13a an die Oberfläche des Bearbeitungszylinders übergeben wird. Beim Einlaufwulst 2 wird das Beschichtungsmaterial zwischen die Oberfläche des Bearbeitungszylinders 7 und das Endlosband 1 eingequetscht, wobei die Schichtdicke der Beschichtung wiederum durch Variieren der Längszugkräfte auf das Endlosband eingestellt werden kann, indem bei erhöhtem Längszug der Bearbeitungszylinder entsprechend stärker gegen die beiden Anpresswalzen 3 und 5 getrieben wird. Um in etwa gleiche Anpressdrücke an den beiden Anpresswalzen 3 und 5 zu erzielen, und um weiter ein Herunterfallen des Bearbeitungszylinders 7 zu verhindern, ist die Rotationsachse 9 des Zylinders 7 vorzugsweise in einer Horizontalführung 9a geführt, welche im wesentlichen symmetrisch zu den beiden Anpresswalzen 3 und 5 angeordnet ist. Der Vorteil der Anordnung in Fig. 1c liegt darin, dass bei einer bestehenden Anlage mit möglicherweise reduzierten Platzverhältnissen entlang eines vertikal geführten Endlosbandes beispielsweise ein zusätzlicher Bearbeitungsschritt eingeführt werden kann. Zudem hat die Anordnung gemäss Fig. 1c den Vorteil, dass beispielsweise für das Reinigen des Bearbeitungszylinders 7 dieser ohne grosse Kraftaufwendung von den beiden Anpresswalzen 3 und 5 weggezogen werden kann.
- In Fig. 1d schliesslich ist ein Bearbeitungszylinder 7 dargestellt, welcher aufliegend auf zwei Anpresswalzen 3 und 5 angeordnet ist. Falls das Eigengewicht des Zylinders 7 einen zu geringen Anpressdruck auf die beiden Anpresswalzen 3 und 5 ergibt, kann dieser durch einen Längszug auf das Endlosband 1 zusätzlich erhöht werden.
- Die in den Figuren 1a-d dargestellten Anordnungen umfassen lediglich Beispiele, und selbstverständlich ist es möglich, die beiden Anpresswalzen parallel zueinander verlaufend in einer schrägen Ebene anzuordnen und entsprechend den Bearbeitungszylinder oberhalb oder unterhalb anzuordnen. Grundsätzlich ist es also möglich, die Anordnung - zwei Anpresswalzen und der an die Anpresswalzen gezogene Bearbeitungszylinder - in einer X-beliebigen Stellung zu wählen, wobei alle möglichen Stellungen der Anordnung insgesamt eine Rotation um 360° beinhalten.
- In Fig. 2 ist wiederum schematisch eine weitere Ausführungsvariante einer erfindungsgemässen Anordnung dargestellt, indem hier eine Bearbeitungstrommel 7 vorgesehen ist, die in ihrem Zylindermantel 8 entsprechend einem geforderten Muster Durchlasse bzw. Öffnungen 21 aufweist, durch welche hindurch das zu beschichtende Bandmaterial 1 entlang dem Abschnitt 8a beschichtet werden kann. Das Beschichtungsmaterial 15 ist in diesem Fall innerhalb der Trommel 7 angeordnet, wobei das Beschichtungsmaterial mittels dem Rakel 13 bzw. dem Abschleifmesser 13a durch die Öffnungen 21 hindurch auf das Bandmaterial 1 getrieben wird, um so die Beschichtungspunkte 17 zu bilden. In einer nachfolgenden Behandlungszone 23 kann beispielsweise mittels eines Ofens die Beschichtung 17 in das Bandmaterial 1 eingebrannt werden. Ebenfalls die Bearbeitungstrommel 7 gemäss Fig. 2 ist wiederum in vertikaler Richtung weitgehendst frei beweglich gelagert. Der Bearbeitungszylinder 7 ist also im wesentlichen frei hängend angeordnet und wird durch das Bandmaterial bzw.den Träger 1 gehalten und gegen die Anpresswalzen 3 und 5 getrieben. Wiederum wird durch die am Träger 1 angelegte Zugspannung und durch das Anpressen des Zylinders 1 an die Walzen 3 und 5 ein im wesentlichen konstanter Anpressdruck des Trägers 1 am Zylinder erzeugt, um so wiederum eine konstante dünne Schichtdickung des Beschichtungsmusters 17 auf dem Träger 1 zu bilden.
- In Fig. 3 ist erneut schematisch eine weitere Bearbeitungswalze 7 vorgesehen, wobei in diesem Fall der Bearbeitungszylinder eine Quarztrommel mit optischer Qualität ist mit geschliffener Oberfläche. Quarz ist bekanntlich für UV-Strahlung beinahe verlustfrei durchlässig und lässt sich ausserdem hervorragend schleifen und polieren und auf optische Qualität bringen. Innerhalb des Bearbeitungszylinders 7 bzw. der Quarztrommel ist eine UV- oder Infrarotlichtquelle 10 angeordnet, welche entsprechende UV- oder Infrarotstrahlen 10a gegen den Bearbeitungsabschnitt 8a der Trommel emittiert. Die UV- oder Infrarotlichtquelle 10 kann dabei starr mit der Rotationsachse 9 des Bearbeitungszylinders verbunden sein, um so bei der Rotation des Zylinders nicht mitbewegt zu werden, womit die entlang des Abschnittes 8a geführte Partie des Endlosbandes 1 immer beleuchtet wird.
- Der Träger bzw. das Endlosband 1 wird zusätzlich über eine Umlenk- oder Steuerwalze 4 geführt sowie über eine erste Anpresswalze 3, um von aussen her mittels beispielsweise einer Spritzpistole 25 mit einem Beschichtungsmaterial 26 beschichtet zu werden. Die dabei gebildete Beschichtung 27a kann beispielsweise eine Polyuretanacrylatbeschichtung sein, welche mittels UV-Strahlen ausgehärtet werden kann. Selbstverständlich kann dabei ein X-beliebiges Beschichtungsmaterial auf den Träger aufgetragen werden, das mittels Wärme, Licht, UV- oder Infrarot- oder auch mittels elektromagnetischen Strahlen ausgehärtet werden kann. Dieser Aushärtungsvorgang erfolgt nun entlang des Abschnittes 8a, indem der Träger 1 durch die Infrarot- oder UV-Lichtquelle bestrahlt wird. Durch dieses Aushärten entsteht damit eine feste zusammenhängende Beschichtung 27b, die beispielsweise entlang eines Ofens 23 noch nachgetempert werden kann.
- Anstelle einer Quarztrommel kann natürlich eine X-beliebige andere durchlässige Trommel verwendet werden, beispielsweise bestehend aus Borsilikatglas, welche ebenfalls UV-strahlendurchlässig ist. Auch bestimmte Kunststoffe, wie transparente Polyamide, Polyacrylate, etc., kommen als Trommelmaterialien in Frage.
- Im Hinblick auf einwandfreie Oberflächengüte der Beschichtung 27b haben sich besonders geschliffene und polierte Quarztrommeln bewährt. Durch Auftrag beispielsweise eines Silanisierungsmittels lässt sich dabei zusätzlich gewährleisten, dass kein Beschichtungsmittel an der Trommeloberfläche anhaftet.
- Die gleichmässige Schichtdicke wird nun dadurch erreicht, dass das Band- bzw. Trägermaterial 1 mit im wesentlichen gleichmässigem Anpressdruck um die Trommel 7 geführt wird, was wiederum dadurch erreicht wird, indem die Quarztrommel 7 frei hängend durch das Bandmaterial selbst gehalten und gegen die Anpresswalzen 3 und 5 getrieben wird. Die Trommel kann dabei entweder durch das Band selbst angetrieben werden, oder aber synchron mit den weiteren Umlenk- oder Anpresswalzen 3,4 und 5.
- In Fig. 4 ist eine spezielle Ausführung der Anordnung gemäss Fig. 3 dargestellt, wobei durch Anordnen der beiden Walzen 3 und 5 gewährleistet ist, dass der Bearbeitungsabschnitt 8a an der Quarztrommel 7 möglichst gross wird, und somit das Band 1 mit der Beschichtung 27a möglichst lange der UV- bzw. Infrarot-Strahlung ausgesetzt ist. Durch dieses Verlängern des Bearbeitungsweges wird gleichzeitig erreicht, dass die Zylinderoberfläche weitgehendst nach aussen geschützt ist, was vor allem bei korrosivem Zylindermaterial von Vorteil sein kann. Zu ergänzen ist auch hier, dass anstelle einer Infrarot- oder UV-Quelle 10 ebenso eine Lichtquelle, eine elektromagnetische Quelle oder eine Wärmequelle verwendet werden kann; wesentlich dabei ist, dass durch die "Quelle" emittierte Strahlung bzw. emittierten Wellen eine Bearbeitung an der Beschichtung 27a, wie beispielsweis eine Verschnetzungsreaktion, ausgelöst wird. Auch die in Fig. 4 verwendete erfindungsgemässe Bearbeitungstrommel 7 ist wieder im wesentlichen frei hängend gegen die Anpresswalzen 3 und 5 gepresst angeordnet, d.h. ihre Achse 9 ist in vertikaler Richtung weitgehendst beweglich gelagert. Um ein Herunterfallen bzw. ein Beschädigen des Zylinders 7 bei Bandriss zu verhindern, sind erneut, etwas beabstandet von der Oberfläche 8, zwei Stützwalzen 12a und 12b angeordnet.
- In Fig. 5 ist eine Beschichtungsanordnung dargestellt, wo auf einem textilen oder nichttextilen Gewebe bzw. Einlagestoff ein Klebemittel, wie beispielsweise eine Klebepaste oder ein Hotmeltpulver aufgetragen wird. Wiederum wird das zu beschichtende Endlosband 31 um eine Gravurwalze 37 geführt, welche an ihrer Oberfläche 38 Gravurvertiefungen 38a aufweist, in welche in einer Auftragsvorrichtung 40 eine Kunststoffklebepaste oder ein Hotmeltpulver 41 eingefüllt wird. Die so gebildeten Pulver- oder Pastenfüllungen 42a werden durch Rotation der Gravurwalze 37 um ihre Achse 39 gegen beispielsweise einen Einlagestoff 31 rotiert und auf diesen, Pulver- oder Pastenpunkte 42b bildend, übertragen. Die Gravurwalze ist vorteilhafterweise antiadhesiv beschichtet, damit keine Paste oder Pulverpartikel an der Gravurwalze haften bleiben. Das Endlosband wird weiter beispielsweise über eine Heizwalze 5 geführt, an welcher die Pasten- oder Pulverpunkte 42b leicht an das Bandmaterial bzw. den Endloseinlagestoff 31 angesintert werden. In einer nachfolgenden Heizstrecke 23 wird diese Ansinterung vervollständigt. Derartige punktartige Beschichtungen von textilen oder nichttextilen Geweben und Einlagestoffen mittels Gravurwalzen sind an sich bestens bekannt, weshalb auf eine detaillierte Beschreibung dieses Sachverhaltes an dieser Stelle verzichtet werden kann. Nachzutragen ist einzig, dass derartige Gewebe und Einlagestoffe sowohl im textilen wie auch im nichttextilen Bereich für die verschiedensten Anwendungen verwendet werden.
- Erfindungswesentlich an der in Fig. 5 dargestellten Anordnung ist nun, dass wiederum die Gravurwalze 37 zumindest in vertikaler Richtung frei verschieblich angeordnet ist. Damit ist wiederum gewährleistet, dass die Gravurwalze 37 mit ihrem Eigengewicht gegen das Endlosband bzw. den Einlagestoff 31 drückt, und anderseits durch die Zugspannung am Einlagestoff gegen die Anpresswalzen 3 und 5 getrieben wird, wodurch so ein im wesentlichen gleichmässiger Anpressdruck erzeugt wird. Wie oben erwähnt, kann dabei die zweite Anpresswalze 5 gleichzeitig eine Heizwalze sein.
- In Fig. 6 schliesslich ist im Längsschnitt ein Bearbeitungszylinder 7 bzw. eine Gravurwalze 37 dargestellt, die aufliegend auf zwei Stützwalzen 12a und 12b und mittels einer Federanordnung 44 wenigstens teilweise federnd abgestützt ist. Selbstverständlich kann anstelle einer Federanordnung 44 auch eine hydraulische oder pneumatische Abstützung verwendet werden. Der Sinn dieser Abstützung besteht darin, beispielsweise bei zu hohem Eigengewicht des Bearbeitungszylinders 7 diesen wenigstens teilweise abzustützen, um so die gegen das Endlosband 1 bzw. den Einlagestoff 31 drückende Kraft, die durch das Gewicht des Bearbeitungszylinders 7 verursacht wird, zu reduzieren bzw. genau einzustellen. Durch die Beeinflussbarkeit der gegen das Band bzw. den Einlagestoff durch das Eigengewicht des Zylinders wirkende Kraft ist es möglich, die am Endlosband anzulegende Zugspannung zu reduzieren, um den Zylinder gegen die Anpresswalzen zu drücken bzw. zu treiben.
- Bei den in den Figuren 1 bis 6 dargestellten Anordnungen handelt es sich selbstverständlich um Beispiele, welche allesamt aus an sich bekannten Industrieanwendungen stammen, wie sie beispielsweise auch im eingangs zitierten Stand der Technik beschrieben sind. Allen Anordnungen gemeinsam ist, dass für die Oberflächenbehandlung bzw. Beschichtung oder Bearbeitung eines endlosen flächigen Gebildes ein Bearbeitungszylinder bzw. eine Trommel verwendet wird, entlang welcher der Träger bzw. das Endlosband geführt wird. Aus diesem Grunde ist es auch möglich und denkbar, die in den Figuren 1 bis 6 dargestellten Beispiele auf alle diejenigen Anwendungen zu erweitern, wo analog mittels eines Bearbeitungszylinders ein endloses flächiges Gebilde bearbeitet wird. Entsprechend ist es auch möglich, die in den Figuren 1 bis 6 dargestellten Beispiele und Anordnungen in X-beliebiger Art und Weise zu modifizieren, zu variieren und abzuändern. Erfindungswesentlich bleibt primär die Tatsache, dass in einer erfindungsgemäss definierten Anordnung eine Bearbeitungstrommel bzw. ein frei rotierbarer Zylinder vorgesehen ist, dessen Rotationsachse wenigstens in Richtung zu zwei Anpresswalzen verschieblich angeordnet ist und der mittels der am zu bearbeitenden Gut angelegten Zugspannung gegen diese Anpresswalzen getrieben wird.
Claims (15)
- Anordnung zum Beschichten und/oder Bearbeiten eines streifen- oder bandförmigen Gutes (1,31), umfassend mindestens eine zylinderartige, weitgehendst um ihre Achse rotierbare Vorrichtung bzw. Trommel (7,37), an welcher entlang eines Abschnittes (8a) das Gut geführt wird, an welchem Abschnitt die Durchführung der Beschichtung und/oder des Bearbeitungsvorganges erfolgt, dadurch gekennzeichnet, dass die Vorrichtung bzw. Trommel gegen mindestens zwei vorgesehene weitgehendst fest positionierte Anpresswalzen (3,5) verschieblich gelagert ist, deren Abstand (a) voneinander kleiner ist als der äussere Durchmesser (d) der Vorrichtung bzw. Trommel und die dazu vorgesehen sind, das streifen- oder bandartige Gut (1,31) wenigstens entlang eines Abschnittes entlang ihrer Oberfläche zu führen und es an die Vorrichtung bzw. Trommel zu übergeben bzw. von dieser zu übernehmen, und dass die Vorrichtung bzw. Trommel aufgrund einer in Längsrichtung am Gut angelegten bzw. herrschenden Zugspannung gegen die Anpresswalzen getrieben wird.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach Anspruch 1, dadurch gekennzeichnet, dass der Abschnitt (8a), entlang welchem das streifen- oder bandartige Gut (1,31) geführt wird, bzw. der durch das streifen- oder bandartige Gut aussen einhüllend umgeben wird, grösser als die halbe Zylinder- bzw. Trommel-(7,37) Oberfläche ist, und dass die Anpresswalzen (3,5) im Bereich derjenigen Oberflächenhälfte der zylinderartigen Vorrichtung bzw. Trommel angeordnet sind, die nur teilweise durch das streifen- oder bandartige Gut (1,31) überdeckt ist
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass die zylinderartige Vorrichtung bzw. Trommel (7,37) im wesentlichen frei hängend durch das streifen- oder bandförmige Gut (1,31) von unten umfassend angeordnet ist und durch das Gut im wesentlichen von unten gehalten und gegen die Anpresswalzen (3,5) getrieben wird.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass die zylinderartige Vorrichtung bzw. die Trommel (7,37) im wesentlichen auf den beiden Anpresswalzen (3,5) aufliegend angeordnet ist, und durch das streifen- oder bandartige Gut (1,31) oben umgreifend überdeckt wird.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass die beiden Anpresswalzen (3,5) auf einer schiefen oder vertikalen Ebene parallel zueinander angeordnet sind, und dass die zylinderartige Vorrichtung bzw. die Trommel (7,37) seitlich, oberhalb oder unterhalb der Anpresswalzen angeordnet ist, wobei vorzugsweise die Achse (9) der zylinderartigen Vorrichtung bzw. der Trommel (7,37) in der Symmetrieebene der beiden Anpresswalzen verschieblich angeordnet ist.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass mindestens zwei weitere Stützwalzen (12a, 12b) vorgesehen sind, deren Drehachsen im wesentlichen fest angeordnet bzw. positioniert sind und die dazu vorgesehen sind, die Vorrichtung bzw. Walze bei Bandbruch bzw. bei Nachlassen der Zugspannung auf das streifen- oder bandartige Gut aufzunehmen bzw. stützend zu halten.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die Vorrichtung bzw. Trommel (7) eine Quarztrommel ist, mit auf optische Qualität geschliffener oder polierter Oberfläche (8).
- Vorrichtung, vorzugsweise nach mindestens einem der Ansprüche wie nach Anspruch 7, dadurch gekennzeichnet, dass innerhalb der Vorrichtung bzw. Trommel eine UV-, IR-, Licht- oder elektromagnetische Wellen bzw. Strahlen emittierende Quelle (10) angeordnet ist, um am Gut die der Vorrichtung bzw. der Trommel zugekehrte Seite zu bestrahlen bzw. an dieser eine Bearbeitung durchzuführen.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 7 oder 8, dadurch gekennzeichnet, dass die zylinderartige Vorrichtung bzw. Trommel einen schablonenartigen bzw. musterartig ausgebildeten Zylindermantel aufweist, wobei der Mantel gemäss der Schablone oder dem Muster undurchlässig ist für Licht-, UV-, Infrarot- oder elektkromagnetische Wellen bzw. Strahlen für das Erzeugen von Hologrammen, Gravuren oder Druckinformationen auf dem zu beschichtenden oder zu bearbeitenden Gut.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass innerhalb der zylinderartigen Vorrichtung, Trommel oder Walze (7) eine Beschichtungseinrichtung (13,13a) angeordnet ist und die Vorrichtung, Trommel oder Walze einen Zylindermantel (8) mit schablonenartigen oder matrizenartigen Öffnungen (21) aufweist, um das zu beschichtende oder zu bearbeitende Gut durch diese Öffnungen hindurch von der Innenseite des Zylinders, der Trommel oder der Walze aus zu beschichten bzw. zu bearbeiten.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die zylinderartige Vorrichtung, die Trommel oder Walze an ihrer Oberfläche gravurartige Vertiefungen bzw. ein Gravurmuster aufweist, wobei diese Vertiefungen (38a) bzw. das Gravurmuster mittels einer an der Walze angeordneten Beschichtungseinrichtung (40) mittels eines pulver- oder pastenförmigen Materials (42a) gefüllt werden, welches pulver- oder pastenartige Material auf das Gut (31) entlang des Abschnittes (8a) übertragen wird.
- Anordnung, vorzugsweise nach mindestens einem der Ansprüche wie nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass die zylinderartige Vorrichtung, bzw. Trommel (7,37) mittels federnd gelagerter Stützwalzen (12a,12b) federnd abgestützt ist.
- Verwendung der Anordnung nach einem der Ansprüche 1 bis 13 für das Beschichten und/oder Bearbeiten eines Druckererzeugnisses, eines optischen Filmes oder einer Folie, eines textilen Gutes und/oder einer textilen oder nichttextilen Klebefolie bzw. eines Einlagestoffes.
- Verfahren für das Beschichten oder Oberflächenbearbeiten eines band- oder streifenartigen Gutes entlang eines Abschnittes entlang einer rotierbaren zylinderartigen Vorrichtung oder Trommel bei im wesentlichen gleichbleibenden Anpressdruck des Gutes an die Vorrichtung oder Trommel, dadurch gekennzeichnet, dass das Gut entlang eines Oberflächenabschnittes der Vorrichtung bzw. der Trommel geführt wird, der grösser ist als die Hälfte der Oberfläche der Vorrichtung oder der Trommel und je am Ende dieses Abschnittes je um einen Abschnitt der Oberfläche je einer Anpresswalze geführt wird, um an die Vorrichtung bzw. Trommel übergeben zu werden, bzw. um von der Vorrichtung bzw. der Trommel übernommen zu werden, wobei die beiden Anpresswalzen einen Abstand voneinander aufweisen, der kleiner ist als der Durchmesser der zylinderartigen Vorrichtung bzw. der Trommel, und dass durch unterschiedlich angelegte Zugspannung auf das Gut der Anpressdruck des Gutes an die Vorrichtung bzw. der Anpressdruck der Vorrichtung bzw. Trommel an die Anpresswalzen eingestellt wird, um so die Qualität der Bearbeitung bzw. die Schichtdicke der Beschichtung zu beeinflussen.
- Verfahren für das Beschichten oder Oberflächenbearbeiten eines band- oder streifenartigen Gutes entlang eines Abschnittes entlang einer rotierbaren zylinderartigen Vorrichtung oder Trommel bei im wesentlichen gleichbleibendem Anpressdruck des Gutes an die Vorrichtung oder Trommel, dadurch gekennzeichnet, dass das Gut entlang der Vorrichtung bzw. Trommel, diese von unten umfassend, geführt wird, wobei die Vorrichtung bzw. Trommel im wesentlichen frei hängend durch das Gut gehalten und gegen zwei oberhalb der Vorrichtung bzw. Trommel angeordnete Anpresswalzen getrieben wird, welche Anpresswalzen einen Abstand voneinander aufweisen, der kleiner ist als der äussere Durchmesser der Vorrichtung bzw. Trommel und die dazu vorgesehen sind, das streifen- oder bandartige Gut wenigstens entlang eines Abschnittes entlang ihrer Oberfläche zu führen bzw. von unten stützend zu halten und es an die Vorrichtung bzw. Trommel zu übergeben bzw. von dieser zu übernehmen, und dass durch unterschiedlich angelegte Zugspannung auf das Gut der Anpressdruck des Gutes an die Vorrichtung bzw. der Anpressdruck der Vorrichtung bzw. Trommel an die Anpresswalzen eingestellt wird, um so die Qualität der Bearbeitung bzw. die Schichtdicke der Beschichtung zu beeinflussen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH3827/92 | 1992-12-15 | ||
| CH382792 | 1992-12-15 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0616855A1 true EP0616855A1 (de) | 1994-09-28 |
Family
ID=4264321
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93117786A Withdrawn EP0616855A1 (de) | 1992-12-15 | 1993-11-03 | Freiverschieblicher Bearbeitungszylinder |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0616855A1 (de) |
| JP (1) | JPH06206029A (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5623021B2 (ja) * | 2009-03-02 | 2014-11-12 | ユニ・チャーム株式会社 | 塗布装置 |
| DE202014104613U1 (de) * | 2014-04-09 | 2015-08-11 | Kuka Systems Gmbh | Applikator |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2380078A1 (fr) * | 1977-02-09 | 1978-09-08 | Herberts & Co Gmbh Dr Kurt | Procede et dispositif de vernissage de materiaux en bandes de faible epaisseur |
| GB2067101A (en) * | 1980-01-14 | 1981-07-22 | Mead Corp | Coating webs |
| DE3108512A1 (de) * | 1981-03-06 | 1982-10-07 | Dynamit Nobel Ag, 5210 Troisdorf | Verfahren zur herstellung von reliefartig erhoehten klinker-, kachel- oder steinstrukturen auf traegerbahnen |
| DE4013776A1 (de) * | 1990-04-28 | 1991-10-31 | Pagendarm Gmbh | Verfahren und vorrichtung zum aufbringen einer beschichtung auf eine substratbahn |
-
1993
- 1993-11-03 EP EP93117786A patent/EP0616855A1/de not_active Withdrawn
- 1993-12-03 JP JP30439493A patent/JPH06206029A/ja not_active Withdrawn
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2380078A1 (fr) * | 1977-02-09 | 1978-09-08 | Herberts & Co Gmbh Dr Kurt | Procede et dispositif de vernissage de materiaux en bandes de faible epaisseur |
| GB2067101A (en) * | 1980-01-14 | 1981-07-22 | Mead Corp | Coating webs |
| DE3108512A1 (de) * | 1981-03-06 | 1982-10-07 | Dynamit Nobel Ag, 5210 Troisdorf | Verfahren zur herstellung von reliefartig erhoehten klinker-, kachel- oder steinstrukturen auf traegerbahnen |
| DE4013776A1 (de) * | 1990-04-28 | 1991-10-31 | Pagendarm Gmbh | Verfahren und vorrichtung zum aufbringen einer beschichtung auf eine substratbahn |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH06206029A (ja) | 1994-07-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1951436B1 (de) | BESCHICHTUNGSANLAGE MIT FLIEßFÄHIGEM BESCHICHTUNGSMATERIAL FÜR GLATTE ODER STRUKTURIERTE OBERFLÄCHEN | |
| DE102017112259B3 (de) | Vorrichtung und Verfahren zur Dekoration von Objekten | |
| DE2557551C2 (de) | Verfahren und Vorrichtung zum Auftragen von Flüssigkeiten, insbesondere von flüssigen Klebstoffen auf bahnförmiges Material | |
| DE60103151T2 (de) | Vorrichtung und verfahren zum etikettieren mit strahlenhärtbarem klebemittel | |
| DE4036637A1 (de) | Wertpapier und verfahren zu seiner herstellung | |
| EP2172347A2 (de) | Transferfolie zur Verwendung in einem Kaltfolientransferverfahren | |
| DE4126530C2 (de) | Platine als Halbfertigprodukt, insbesondere für die Herstellung eines Kraftfahrzeugkennzeichens und Verfahren zur Herstellung | |
| DE69903199T2 (de) | Verfahren und Vorrichtung zum Umhüllen von länglichen Gegenständen | |
| DE2833377B2 (de) | Verfahren zum Aufbringen von*1"1""*1" Beschichtungsmaterial auf ein Metallband sowie Vorrichtung zur Durchführung dieses Verfahrens | |
| DE102015204975B4 (de) | Auftragswerk für Papier-, Karton- oder Tissuebahn | |
| EP0523589B1 (de) | Berührungsloses Aufbringen von Klebstoffpunkten | |
| EP0492407A1 (de) | Verfahren zum seitenrichtigen Aufbringen von Sicherheitselementen | |
| DE3813583C2 (de) | ||
| DE8215996U1 (de) | Druckvorrichtung, insbesondere zum auftragen eines lacks | |
| DE69523788T2 (de) | Verfahren zum Aufbringen einer Beschichtung auf Bögen | |
| DE102019110567A1 (de) | Haftmittelauftragseinrichtung | |
| WO2016134867A1 (de) | Vorrichtung zum aufbringen von dekorationselementen auf behälter | |
| DE19734262A1 (de) | Verfahren zum direkten oder indirekten Auftragen eines flüssigen oder pastösen Mediums auf eine laufende Materialbahn, insbesondere aus Papier oder Karton | |
| EP2533971B1 (de) | Verfahren und vorrichtung zur herstellung von etiketten | |
| EP1769915A2 (de) | Folienübertragungsvorrichtung | |
| DE10036756C2 (de) | Verfahren und Einrichtung zum Aufbringen elastomerer Dichtauflagen auf Flachdichtungen | |
| DE2628306C2 (de) | Anwendung eines Verfahrens zum Aufbringen sichtbaren Materials auf eine Unterlage | |
| DE102011090189A1 (de) | Etikettiervorrichtung zum Aufbringen eines Etiketts auf einen Behälter | |
| DE69105604T2 (de) | Verfahren und Vorrichtung zur Beschichtung von Materialbahnen. | |
| DE3823742C2 (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT NL |
|
| 17P | Request for examination filed |
Effective date: 19950324 |
|
| 17Q | First examination report despatched |
Effective date: 19970114 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19970527 |