CN212635195U - 新型蜗杆磨床夹具 - Google Patents
新型蜗杆磨床夹具 Download PDFInfo
- Publication number
- CN212635195U CN212635195U CN202021156188.6U CN202021156188U CN212635195U CN 212635195 U CN212635195 U CN 212635195U CN 202021156188 U CN202021156188 U CN 202021156188U CN 212635195 U CN212635195 U CN 212635195U
- Authority
- CN
- China
- Prior art keywords
- gear
- worm
- grinding machine
- transmission
- bottom plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000227 grinding Methods 0.000 title claims abstract description 40
- 230000005540 biological transmission Effects 0.000 claims abstract description 21
- 238000005096 rolling process Methods 0.000 claims abstract description 12
- 238000003754 machining Methods 0.000 abstract description 9
- 241000287828 Gallus gallus Species 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
Images


Landscapes
- Grinding-Machine Dressing And Accessory Apparatuses (AREA)
Abstract
本实用新型公开了一种新型蜗杆磨床夹具,包括第一齿轮、第二齿轮、第三齿轮、第四齿轮、传动轴、滚动轴承、支撑架、底板、夹紧块;所述第一齿轮使用顶丝与数控外圆磨床主轴连接,第二齿轮和第四齿轮通过传动轴固定于支撑架,支撑架安装于底板,底板通过夹紧块固定于磨床滑台上,同时确保第一齿轮与第二齿轮啮合实现传动,将待磨削蜗杆使用顶丝固定于第三齿轮,将蜗杆两端顶尖孔分别置于磨床两端顶尖顶紧,同时保证第三齿轮与第四齿轮啮合,传动轴之间通过滚动轴承连接。采用齿轮传动,传动效率高,磨削完成的蜗杆外径圆度好同轴度高。加工效率高,有效的节省了蜗杆装夹时间。
Description
技术领域
本实用新型涉及机械加工技术领域,具体是一种新型蜗杆磨床夹具。
背景技术
蜗杆属于常用精密零件对于加工精度要求高应用范围广,目前国内广泛采用数控外圆磨床磨削外径,再使用旋风铣加工蜗杆齿。但目前数控外圆磨床普遍采用鸡心夹头夹持工件磨削,一根蜗杆需要调头两次装夹才能完成,加工效率低、操作者劳动强度大、蜗杆同轴度差,为了降低成本快速抢占市场提高蜗杆磨削效率迫在眉睫。
实用新型内容
本实用新型目的在于改善蜗杆磨削过程中二次装夹影响加工效率的问题,有原来的机心夹头夹持二次装夹完成磨削加工更改为现在的齿轮装置传动,一次装夹即可完成蜗杆两个台阶的磨削加工,提供了一种新的蜗杆夹持传动磨削方式。
本实用新型为实现上述目的所采用的技术方案是:新型蜗杆磨床夹具,包括第一齿轮、第二齿轮、第三齿轮、第四齿轮、传动轴、滚动轴承、支撑架、底板、夹紧块;
所述第一齿轮使用顶丝与数控外圆磨床主轴连接,第二齿轮和第四齿轮通过传动轴固定于支撑架,支撑架安装于底板,底板通过夹紧块固定于磨床滑台上,同时确保第一齿轮与第二齿轮啮合实现传动,将待磨削蜗杆使用顶丝固定于第三齿轮,将蜗杆两端顶尖孔分别置于磨床两端顶尖顶紧,同时保证第三齿轮与第四齿轮啮合,传动轴之间通过滚动轴承连接。
进一步地,第四齿轮外安装挡板。
进一步地,滚动轴承安装孔内有弹性挡圈。
本实用新型的有益效果为:采用齿轮传动,传动效率高,磨削完成的蜗杆外径圆度好同轴度高。加工效率高,有效的节省了蜗杆装夹时间,降低了操作人员劳动强度,降低蜗杆加工成本。实现蜗杆一次装夹两个外径磨削,避免了工件重复定位,蜗杆精度可以更好得到保证。
附图说明
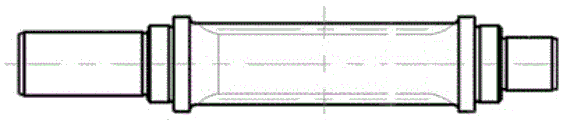
图1是本实用新型磨削工件蜗杆示意图。
图2是新型蜗杆磨床夹具的主视图。
图3是新型蜗杆磨床夹具的俯视图。
图4是图2 A-A方向剖视图。
图中: 1、第一齿轮;2、第二齿轮;3、传动轴;4、弹性挡圈;5、滚动轴承;6、支撑架;7、第三齿轮;8、挡板;9、顶尖;10、磨床;11、蜗杆;12、底板;13、第四齿轮; 14、夹紧块。
具体实施方式
下面结合附图对本实用新型做进一步解释说明。
如图2-4所示,新型蜗杆磨床夹具,包括第一齿轮1、第二齿轮2、第三齿轮7、第四齿轮13、传动轴3、滚动轴承5、支撑架6、底板12、夹紧块14;
所述第一齿轮1使用顶丝与数控外圆磨床10主轴连接,第二齿轮2和第四齿轮13通过传动轴3固定于支撑架6,支撑架6安装于底板12,传动轴3之间通过滚动轴承5连接;底板12通过夹紧块14固定于磨床10滑台上,同时确保第一齿轮1与第二齿轮2啮合实现传动,将待磨削蜗杆11使用顶丝固定于第三齿轮7,将蜗杆11两端顶尖孔分别置于磨床10两端顶尖9顶紧,同时保证第三齿轮7与第四齿轮13啮合,第四齿轮13外安装挡板8;滚动轴承5安装孔内有弹性挡圈4。
将待磨削蜗杆大头穿过三号齿轮轴肩定位,使用内六角扳手将固定顶丝拧紧使待加工蜗杆与三号蜗轮成为一体。再将拧紧的待加工蜗杆顶尖孔对准数控外圆磨床两个顶尖,使数控外圆磨床顶尖进入蜗杆顶尖孔顶紧待加工蜗杆。启动数控外圆磨床即可按照事先设定好的程序进行磨削加工。每次安装工件只需取下第三齿轮7使用顶丝将待磨削蜗杆11安装于第三齿轮再将带磨削蜗杆安装于数控外圆磨床顶尖,启动数控外圆磨床即可按照事先设定好的程序一次磨削蜗杆的两个外径,实现一次装夹磨削两个蜗杆外径的目的。
Claims (3)
1.新型蜗杆磨床夹具,其特征在于,包括第一齿轮、第二齿轮、第三齿轮、第四齿轮、传动轴、滚动轴承、支撑架、底板、夹紧块;
所述第一齿轮使用顶丝与数控外圆磨床主轴连接,第二齿轮和第四齿轮通过传动轴固定于支撑架,支撑架安装于底板,底板通过夹紧块固定于磨床滑台上,同时确保第一齿轮与第二齿轮啮合实现传动,将待磨削蜗杆使用顶丝固定于第三齿轮,将蜗杆两端顶尖孔分别置于磨床两端顶尖顶紧,同时保证第三齿轮与第四齿轮啮合,传动轴之间通过滚动轴承连接。
2.根据权利要求1所述的新型蜗杆磨床夹具,其特征在于,第四齿轮外安装挡板。
3.根据权利要求1所述的新型蜗杆磨床夹具,其特征在于,滚动轴承安装孔内有弹性挡圈。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021156188.6U CN212635195U (zh) | 2020-06-22 | 2020-06-22 | 新型蜗杆磨床夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021156188.6U CN212635195U (zh) | 2020-06-22 | 2020-06-22 | 新型蜗杆磨床夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212635195U true CN212635195U (zh) | 2021-03-02 |
Family
ID=74771683
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021156188.6U Active CN212635195U (zh) | 2020-06-22 | 2020-06-22 | 新型蜗杆磨床夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212635195U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113910056A (zh) * | 2021-11-02 | 2022-01-11 | 上海中船三井造船柴油机有限公司 | 一种用于船用柴油机活塞杆磨削加工的传动装置 |
| CN115284087A (zh) * | 2022-05-23 | 2022-11-04 | 东阳市联宜机电有限公司 | 齿轮轴用外圆磨方法及驱动装置 |
-
2020
- 2020-06-22 CN CN202021156188.6U patent/CN212635195U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113910056A (zh) * | 2021-11-02 | 2022-01-11 | 上海中船三井造船柴油机有限公司 | 一种用于船用柴油机活塞杆磨削加工的传动装置 |
| CN115284087A (zh) * | 2022-05-23 | 2022-11-04 | 东阳市联宜机电有限公司 | 齿轮轴用外圆磨方法及驱动装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN213318806U (zh) | 一种用于加工齿圈的工装 | |
| CN202388282U (zh) | 一种用于二次装夹大型工件的机床夹具 | |
| CN214559175U (zh) | 一种圆环型零件自动找正装夹装置 | |
| CN211516723U (zh) | 一种锥齿轮中心孔加工用快速钻孔辅助工装 | |
| CN110170684B (zh) | 一种水泵电机端盖圆周面钻孔用钻模的工装 | |
| CN220921629U (zh) | 偏心长轴类零件加工治具 | |
| CN220347240U (zh) | 一种差速器壳体夹持装置 | |
| CN220480920U (zh) | 一种用于加工套筒类零件的铣槽装置 | |
| CN219336850U (zh) | 一种自定芯多组合变化的快速夹具 | |
| CN215468583U (zh) | 一种快速自定心的插齿机装夹装置 | |
| CN213969100U (zh) | 一种凸缘钻法兰孔加工夹具 | |
| CN213672031U (zh) | 一种钻孔倒角机床 | |
| CN211680368U (zh) | 一种高精度自定心的齿轮磨工装 | |
| CN223394352U (zh) | 注塑机液压马达柱塞套的数控车床加工工装 | |
| CN217292024U (zh) | 一种机械加工用固定夹具 | |
| CN215699785U (zh) | 一种便于安装的四轴工装夹具 | |
| CN211614932U (zh) | 一种圆柱体工件夹具 | |
| CN216178408U (zh) | 一种单臂吊环加工工装 | |
| CN223492666U (zh) | 斜拉钻夹具 | |
| CN220112809U (zh) | 一种台阶阀加工用夹具 | |
| CN218946396U (zh) | 齿圈内花键外涨紧式插齿夹具 | |
| CN220216975U (zh) | 磨齿机的夹紧装置 | |
| CN216264613U (zh) | 一种轴类工件定位夹持工装 | |
| CN218946417U (zh) | 齿轮轴定位钻孔夹具 | |
| CN219152179U (zh) | 一种轴类零件中心孔加工机床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |