JP6863029B2 - 偽造防止構造体、および、偽造防止構造体の製造方法 - Google Patents

偽造防止構造体、および、偽造防止構造体の製造方法 Download PDF

Info

Publication number
JP6863029B2
JP6863029B2 JP2017081396A JP2017081396A JP6863029B2 JP 6863029 B2 JP6863029 B2 JP 6863029B2 JP 2017081396 A JP2017081396 A JP 2017081396A JP 2017081396 A JP2017081396 A JP 2017081396A JP 6863029 B2 JP6863029 B2 JP 6863029B2
Authority
JP
Japan
Prior art keywords
layer
region
ink
hologram
hologram layer
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2017081396A
Other languages
English (en)
Other versions
JP2018176592A (ja
Inventor
浩二 松井
浩二 松井
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Toppan Inc
Original Assignee
Toppan Inc
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Toppan Inc filed Critical Toppan Inc
Priority to JP2017081396A priority Critical patent/JP6863029B2/ja
Publication of JP2018176592A publication Critical patent/JP2018176592A/ja
Application granted granted Critical
Publication of JP6863029B2 publication Critical patent/JP6863029B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Credit Cards Or The Like (AREA)
  • Holo Graphy (AREA)
  • Laminated Bodies (AREA)

Description

本発明は、偽造防止構造体、および、その製造方法に関する。
パスポート等の認証書類や、商品券や小切手等の有価証券類のように、偽造が困難であることを求められる物品は、偽造を防止するための構造体である偽造防止構造体を備えている。偽造防止構造体は、カラーコピー機を用いた複写やスキャナーによる読み取りに基づく印刷によっては再現が困難である各種の構造を、偽造防止構造として有している。偽造防止構造の具体例は、光学可変素子(Optical Variable Device:OVD)や、観察角度や温度によって色が変化するインクからなる層や、透かし模様を構成する凹凸構造や、凹版印刷によって形成された凹凸構造等である。OVDは、例えば、ホログラムを構成する層や、多層膜干渉を生じさせる層であり、構造色を呈する(特許文献1参照)。
特開2016−80963号公報
近年、偽造防止効果を高めるために、複数の種類の偽造防止構造を有する偽造防止構造体が提案されている。そして、こうした偽造防止構造体においては、互いに異なる種類の偽造防止構造の配置について、より一層の偽造防止効果の向上に寄与する配置の考案が望まれている。
本発明は、偽造防止効果を高めることのできる偽造防止構造体、および、偽造防止構造体の製造方法を提供することを目的とする。
上記課題を解決する偽造防止構造体は、表面と裏面とを有する偽造防止構造体であって、前記表面と対向する方向から見て第1領域と第2領域とを含み、基材と、前記基材の表面に位置する凹版印刷層であって、前記第1領域と前記第2領域とに位置して前記基材の表面からの高さを有したインクの硬化物から構成される凹版印刷層と、前記凹版印刷層のうち、前記第2領域に位置する前記硬化物を覆い、かつ、前記第1領域に位置する前記硬化物を覆わないホログラム層と、を備え、前記第2領域における前記凹版印刷層と前記ホログラム層との積層体の厚さは、前記第1領域における前記凹版印刷層の厚さよりも小さい。
上記構成によれば、凹版印刷層の一部とホログラム層とが重ねて配置されるため、凹版印刷層とホログラム層とが偽造防止構造体の表面に沿って並べて配置される場合と比較して、偽造防止構造体の外観や構造が複雑になる。したがって、偽造防止効果が高められる。また、第2領域における凹版印刷層とホログラム層との積層体の厚さは、第1領域における凹版印刷層の厚さよりも小さく、すなわち、第2領域に位置するインクの硬化物の高さは、第1領域に位置するインクの硬化物の高さよりも低い。したがって、凹版印刷層のなかでホログラム層に覆われていない領域と、凹版印刷層のなかでホログラム層に覆われている領域とにおいて硬化物が同じ高さを有する構成と比較して、より凹凸の小さい面にホログラム層が配置された構造が実現される。
上記課題を解決する偽造防止構造体の製造方法は、基材の表面に、前記表面からの高さを有したインクによるパターンを凹版印刷によって形成する工程と、前記インクが硬化する前に、前記パターンの一部に、ホログラム層を転写する工程と、前記ホログラム層を転写した後に、前記インクを硬化する工程と、を含む。
上記製法によれば、凹版印刷によって形成された層の一部にホログラム層が積層されるため、こうした凹版印刷層とホログラム層とが偽造防止構造体の表面に沿って並べて配置される場合と比較して、製造される偽造防止構造体の外観や構造が複雑になる。したがって、偽造防止効果が高められる。また、ホログラム層の下地となるインクが有する凹凸、すなわち、インクが硬化した後に有するはずの凹凸は、ホログラム層の転写によって均される。その結果、インクの硬化後にホログラム層の転写が行われる製法と比較して、より凹凸の小さい面にホログラム層を配置することができる。
上記製法において、前記ホログラム層を転写する工程では、前記パターンのなかで前記ホログラム層が覆っている領域の前記インクからなる層と前記ホログラム層とを合わせた厚さが、前記パターンのなかで前記ホログラム層が覆っていない領域の前記インクからなる層の厚さよりも小さくなるまで、前記ホログラム層が前記基材に向けて押圧されてもよい。
上記製法によれば、ホログラム層の転写に際して必要とされるホログラム層の押圧が好適に調整され、より凹凸の小さい面にホログラム層が積層された偽造防止構造体が得られる。
上記製法において、前記ホログラム層を転写する工程では、前記インクからなる複数の凸部と、前記複数の凸部の間の部分であって前記インクが位置しない凹部とを有する領域に、前記ホログラム層が転写されてもよい。
上記製法によれば、インクからなる複数の凸部とインクが位置しない凹部とを有する領域にホログラム層が転写されるため、インクの硬化後にこうした領域にホログラム層の転写を行う製法と比較して、インクの凹凸がホログラム層の転写によって均されてホログラム層の下地の凹凸が小さくなることによる効果が高く得られる。
本発明によれば、偽造防止構造体による偽造防止効果を高めることができる。
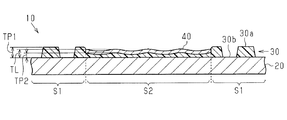
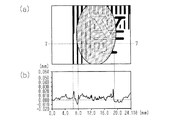
偽造防止構造体の一実施形態について、偽造防止構造体の平面構造を示す平面図。 一実施形態の偽造防止構造体の製造工程を示す工程図であって、インク層が形成された構造体を示す図。 一実施形態の偽造防止構造体の製造工程を示す工程図であって、ホログラム層が転写される前の構造体を示す図。 一実施形態の偽造防止構造体の製造工程を示す工程図であって、ホログラム層が転写された後の構造体を示す図。 一実施形態の偽造防止構造体の断面構造を示す断面図。 実施例1の偽造防止構造体について、(a)は、着色層のパターンとホログラム層の位置とを模式的に示す平面図、(b)は(a)の6−6線の位置における表面の高さ位置の測定結果を示すグラフ。 実施例2の偽造防止構造体について、(a)は、着色層のパターンとホログラム層の位置とを模式的に示す平面図、(b)は(a)の7−7線の位置における表面の高さ位置の測定結果を示すグラフ。
図1〜図5を参照して、偽造防止構造体および偽造防止構造体の製造方法の一実施形態について説明する。
[偽造防止構造体の概略構成]
図1を参照して、偽造防止構造体の概略構成について説明する。図1が示すように、偽造防止構造体10は、表面10Fと、表面10Fとは反対側の面である裏面10Rとを有する。そして、偽造防止構造体10は、表面10Fと対向する方向から見て、相互に隣接する第1領域S1と第2領域S2とを含んでいる。
偽造防止構造体10は、基材20と、凹版印刷によって形成された凹版印刷層である着色層30と、ホログラムを構成するホログラム層40とを備えている。第1領域S1には、着色層30とホログラム層40とのうちの着色層30のみが位置し、表面10Fと対向する方向から見て、着色層30の有するパターンが視認される。一方、第2領域S2には、着色層30およびホログラム層40の双方が位置し、着色層30に対してホログラム層40は、裏面10Rに対する表面10Fの側に位置する。すなわち、表面10Fと対向する方向から見て、第2領域S2には、ホログラム層40が視認され、ホログラム層40からの再生像が観察される。
なお、偽造防止構造体10は、着色層30とホログラム層40とのうちのホログラム層40のみが位置する領域を含んでいてもよい。すなわち、偽造防止構造体10においては、着色層30の一部とホログラム層40の全部とが重なっていてもよいし、着色層30の一部とホログラム層40の一部とが重なっていてもよい。
偽造防止構造体10は、偽造が困難であることを求められる物品の一部もしくは全部を構成する。こうした物品としては、例えば、パスポート等の認証書類、商品券や小切手等の有価証券類、紙幣等が挙げられる。
[偽造防止構造体の製造方法]
図2〜図4を参照して、偽造防止構造体10の製造方法について説明する。
図2が示すように、まず、基材20の表面に、凹版印刷によってインク層31が形成される。基材20の材料は特に限定されず、基材20は、例えば、紙や樹脂シートから構成される。また、基材20は、1つの層から構成されていてもよいし、複数の層から構成されていてもよい。
凹版印刷は、所望のパターンを構成する凹部が形成された凹版を用い、凹版の凹部にインクを充填した後、凹部内のインクを被転写物に転写することによって、上記パターンを構成するインクをインク層の一部として被転写物の表面に形成する印刷法である。
インク層31は、インクが位置することによって基材20の表面から盛り上がっている部分である凸部31aと、互いに隣り合う凸部31aの間の部分であって、インクが抜けている部分である凹部31bとを有する。インク層31は、こうした凹凸によるパターンを有している。
インク層31が有するパターンは、例えば、基材20の表面と対向する方向から見て、1つの方向に延びる複数の帯状領域Bdが、これら帯状領域Bdの延びる方向と直交する方向に一定の間隔で並ぶパターンを含む。帯状領域Bdが位置する部分は、凸部31aが位置する部分である。帯状領域Bdが並ぶ方向において、帯状領域Bdの幅Diは50μm以上5mm以下の程度であることが好ましく、複数の帯状領域Bdの間隔Piは、200μm以上15mm以下の程度であることが好ましい。
凹版印刷の利用により凹版からのインクの転写によって形成されるインク層31の厚さTiは、10μm以上60μm以下であり、より好ましくは、30μm以上60μm以下である。なお、インク層31の厚さTiは、インクが位置する部分の厚さであって、すなわち、凸部31aの高さである。インク層31において、厚さTiは一定である。
インク層31を構成するインクとしては、酸化重合型のインク、もしくは、UV硬化型のインクが用いられることが好ましい。酸化重合型のインクは、空気中の酸素との反応により硬化し、UV硬化型のインクは、紫外線との光化学反応により硬化する。インクは、顔料、樹脂を含むワニス、各種の補助剤を含む。
図3および図4が示すように、続いて、インク層31のインクが完全に硬化する前に、インク層31が有するパターンの一部にホログラム層40が積層される。
図3が示すように、ホログラム層40は、ホログラム転写箔50から、インク層31の表面に転写される。ホログラム転写箔50は、支持体51とホログラム層40とを含む積層体である。支持体51は、例えば、ポリエチレンテレフタレート等の樹脂から構成されるフィルムであり、10μm以上50μm以下の程度の厚さを有する。
ホログラム層40は、アクリル系樹脂やエポキシ系樹脂等の樹脂から構成されるホログラム形成層41を備えている。ホログラム形成層41は、1μm以上5μm以下の程度の厚さを有し、支持体51とは反対側の面に、光の回折を生じさせる微細な凹凸構造41aを有している。凹凸構造41aにおける凸部の高さは、例えば、50nm以上700nm以下の程度である。ホログラム形成層41は、例えば、反射型のホログラムを構成しており、凹凸構造41aでの光の回折に起因して、凹凸構造41aの位置する面とは反対側の面からの入射光に対する反射光が所定の像を形成するように構成されている。
ホログラム層40は、支持体51とホログラム形成層41との間に挟まれる剥離層を備えていてもよい。剥離層は、ホログラム層40からの支持体51の剥離性を高める機能を有する層であり、例えば、アクリル系樹脂等から構成される。あるいは、支持体51におけるホログラム層40と接する面に、ホログラム層40からの支持体51の剥離性を高めるための表面処理が施されていてもよい。
また、ホログラム層40は、ホログラム形成層41の凹凸構造41aに接する層として、ホログラム層40からの反射光の強度を高めるための反射層を備えていてもよい。反射層は、例えば、アルミニウムや錫等の金属や、酸化スズや酸化チタンや硫化亜鉛等の誘電体から構成される。また、ホログラム層40は、支持体51とは反対側に位置する最外層として、ホログラム層40とインク層31との接着性を高めるための接着層を備えていてもよい。接着層は、例えば、ポリエステル系樹脂やアクリル系樹脂等から構成される。なお、インク層31を構成するインクとしてUV硬化型のインクが用いられる場合には、接着層は割愛することができる。
ホログラム層40の全体の厚さThは、0.5μm以上5μm以下である。ホログラム層40は、ホログラム形成層41に加えて、上述の説明にて例示した剥離層や反射層や接着層とは異なる層を備えていてもよく、ホログラム層40およびホログラム転写箔50は、公知の材料および製造方法によって形成されればよい。
ホログラム層40の転写工程では、ホログラム転写箔50が、ホログラム層40をインク層31に向けて、インク層31に重ねられ、ホログラム転写箔50に対して加圧および加熱が行われる。そして、支持体51がホログラム層40から剥離される。これにより、ホログラム層40がインク層31の表面に転写される。なお、インク層31を構成するインクとしてUV硬化型のインクが用いられる場合には、転写時の加熱は行われなくてもよい。
ホログラム層40が転写されない領域、すなわち、インク層31にホログラム層40が重ねられない領域が、上述の偽造防止構造体10において第1領域S1となる非転写領域R1である。一方、ホログラム層40が転写される領域、すなわち、インク層31にホログラム層40が重ねられる領域が、上述の偽造防止構造体10において第2領域S2となる転写領域R2である。
ホログラム層40の転写前において、非転写領域R1と転写領域R2とで、インク層31が有しているパターンは一致し、非転写領域R1と転写領域R2との間で、インク層31が有しているパターンは連続する。すなわち、非転写領域R1と転写領域R2とで、帯状領域Bdの幅Diおよび間隔Piは一致する。
また、ホログラム層40の転写前において、非転写領域R1と転写領域R2とで、インク層31の厚さTiは、一致する。
図4は、ホログラム層40がインク層31の表面に転写された後の構造体を示す。上述のように、ホログラム層40の転写工程においては、インク層31が硬化していない状態でインク層31にホログラム層40が重ねられる。そのため、ホログラム転写箔50への加圧によって、インク層31のなかでホログラム層40に覆われた部分では、凸部31aが潰れてインクが凹部31bの位置していた部分にも広がる。
そして、ホログラム層40がインク層31を覆っている領域、すなわち、転写領域R2におけるインク層31とホログラム層40とを合わせた厚さTtが、ホログラム層40からインク層31が露出している領域、すなわち、非転写領域R1のインク層31の厚さTiよりも小さくなるまで、ホログラム転写箔50は加圧される。すなわち、ホログラム層40がインク層31および基材20に向けて押圧される。例えば、転写領域R2におけるインク層31とホログラム層40とを合わせた厚さTtの最大値が、非転写領域R1におけるインク層31の厚さTiの最大値よりも小さくなるまでホログラム層40が押圧されてもよいし、厚さTtの平均値が、厚さTiの平均値よりも小さくなるまでホログラム層40が押圧されてもよいし、厚さTtの最大値が、厚さTiの最小値よりも小さくなるまでホログラム層40が押圧されてもよい。ホログラム層40は、例えば、厚さTtの全体が6μm以上45μm以下となるまで押圧されることが好ましい。
このとき、転写領域R2におけるインク層31の厚さTbは、非転写領域R1におけるインク層31の厚さTiよりも小さくなり、転写領域R2におけるインク層31の凹凸の高低差は、非転写領域R1におけるインク層31の凹凸の高低差よりも小さくなる。例えば、転写領域R2におけるインク層31の厚さTbの最大値は、非転写領域R1におけるインク層31の厚さTiの最大値よりも小さくなり、また例えば、厚さTbの平均値は、厚さTiの平均値よりも小さくなり、また例えば、厚さTbの最大値は、厚さTiの最小値よりも小さくなる。厚さTbは、例えば、その全体が5μm以上40μm以下とされることが好ましい。転写領域R2におけるインク層31は平坦になるまで均されてもよい。
なお、転写工程での加圧によって、転写領域R2では、互いに隣接する凸部31aが接触するまで潰されてもよいし、潰された凸部31aの間に隙間が空いていてもよい。換言すれば、ホログラム層40の転写後において、転写領域R2では、基材20の表面の全体がインクで覆われていてもよいし、凹部31bが位置していた部分に、インクの抜けている部分が残されていてもよい。
ホログラム層40が転写された後、インク層31のインクが硬化される。すなわち、インク層31が酸化重合型のインクから構成されている場合には、空気中に構造体が放置されることによって、インク層31が時間の経過に伴って硬化される。また、インク層31がUV硬化型のインクから構成されている場合には、構造体に紫外線が照射されることによってインク層31が硬化される。なお、この場合、ホログラム層40が紫外線を透過する材料から構成されており、基材20に対してホログラム層40の位置する側から紫外線が照射されるか、もしくは、基材20が紫外線を透過する材料から構成されており、ホログラム層40に対して基材20が位置する側から紫外線が照射されればよい。
硬化されたインクを含むインク層31が着色層30である。すなわち、着色層30は、インクの硬化物から構成される。
[偽造防止構造体の詳細構成]
図5を参照して、上述の製造方法によって製造された偽造防止構造体10の詳細構成について説明する。
上述のように、偽造防止構造体10は、基材20と、着色層30と、ホログラム層40とを備えている。着色層30は、第1領域S1と第2領域S2とに位置し、これらの領域の間で連続している。第1領域S1においては、着色層30は、インクの硬化物である凸部30aと、互いに隣り合う凸部30aの間の部分であって、インクの硬化物が位置しない部分である凹部31bとを有し、こうした凹凸によるパターンを構成している。一方、第2領域S2においては、着色層30は、第1領域S1にて着色層30の有する凹凸よりもなだらかな凹凸を有するか、もしくは、平坦である。なお、第2領域S2においては、着色層30は、1つの連続したインクの硬化物から構成されてもよいし、複数の孤立したインクの硬化物から構成されてもよい。すなわち、第2領域S2において、基材20の表面は、その全体がインクの硬化物で覆われていてもよいし、インクの硬化物が位置しない部分を有していてもよい。
第1領域S1にて着色層30が有するパターンは、上述の製造方法にて、非転写領域R1でインク層31が有していたパターンであり、例えば、偽造防止構造体10の表面10Fと対向する方向から見て、複数の帯状領域が一定の間隔で並ぶパターンを含む。
第1領域S1には、ホログラム層40は配置されておらず、着色層30が露出している。一方、第2領域S2には、ホログラム層40が位置しており、ホログラム層40は着色層30を覆って着色層30と接している。
第2領域S2における着色層30の厚さTP2は、第1領域S1における着色層30の厚さTP1よりも小さい。例えば、厚さTP2の最大値が厚さTP1の最大値よりも小さくてもよいし、厚さTP2の平均値が厚さTP1の平均値よりも小さくてもよいし、厚さTP2の最大値が厚さTP1の最小値よりも小さくてもよい。着色層30の厚さは、着色層30にてインクの硬化物が位置する部分の厚さである。第1領域S1における着色層30の厚さTP1は、偽造防止構造体10の製造工程において形成されたインク層31の厚さTiと同程度である。すなわち、第1領域S1における着色層30の厚さTP1は、10μm以上60μm以下であり、より好ましくは、30μm以上60μm以下である。厚さTP2は、例えば、5μm以上40μm以下であることが好ましい。
また、第2領域S2において着色層30とホログラム層40とから構成される積層体の厚さTLは、第1領域S1における着色層30の厚さTP1よりも小さい。例えば、厚さTLの最大値が厚さTP1の最大値よりも小さくてもよいし、厚さTLの平均値が厚さTP1の平均値よりも小さくてもよいし、厚さTLの最大値が厚さTP1の最小値よりも小さくてもよい。厚さTLは、例えば、6μm以上45μm以下であることが好ましい。
また、第2領域S2における着色層30の表面粗さ、すなわち、着色層30のなかで第2領域S2にてホログラム層40と接する面の表面粗さは、第1領域S1における凸部30aと凹部30bとを含む着色層30の表面粗さよりも小さい。さらに、第2領域S2におけるホログラム層40の表面粗さ、すなわち、第2領域S2のホログラム層40における着色層30と接する面とは反対側の面の表面粗さは、第1領域S1における凸部30aと凹部30bとを含む着色層30の表面粗さよりも小さい。なお、これらの表面粗さは、JIS B 0601:2013に準拠して算出される算術平均粗さRaである。
上記構成においては、第2領域S2における着色層30が含むインクの硬化物の凹凸の高低差、および、その上に位置するホログラム層40の表面の凹凸の高低差は、第1領域S1における着色層30の凹凸の高低差、すなわち凸部30aの高さよりも小さい。例えば、第2領域S2における着色層30やホログラム層40の凹凸の高低差の最大値は、第1領域S1における着色層30の凹凸の高低差の最大値よりも小さく、また例えば、第2領域S2における着色層30やホログラム層40の凹凸の高低差の平均値は、第1領域S1における着色層30の凹凸の高低差の平均値よりも小さく、また例えば、第2領域S2における着色層30やホログラム層40の凹凸の高低差の最大値は、第1領域S1における着色層30の凹凸の高低差の最小値よりも小さい。
[作用]
本実施形態の偽造防止構造体およびその製造方法の作用を説明する。
偽造防止構造体10を、表面10Fと対向する方向から見た場合、第1領域S1には、着色層30の構成するパターンが視認され、また、第1領域S1を触ると、着色層30の凹凸が知覚可能である。また、第2領域S2には、ホログラム層40からの再生像が視認され、観察角度の変化に応じた色彩の変化が観察できる。
本実施形態の偽造防止構造体10においては、着色層30の一部とホログラム層40の少なくとも一部とが重ねて配置されるため、着色層30とホログラム層40とが表面10Fに沿って並べて配置される場合と比較して、偽造防止構造体10の外観や構造が複雑になる。例えば、着色層30とホログラム層40とを並べて配置する場合、着色層30とホログラム層40とは別々の工程にて形成されるため、着色層30とホログラム層40とを近接させることには限界があり、表面10Fと対向する方向から見て、着色層30とホログラム層40との間には隙間が生じざるを得ない。これに対し、本実施形態の偽造防止構造体10であれば、表面10Fと対向する方向から見て、着色層30とホログラム層40とを隙間なく配置することが可能であり、着色層30の構成するパターンに隣接してホログラム層40の再生像が視認される。こうしたパターンと再生像との境界を精密に偽造することには困難が伴うため、本実施形態の偽造防止構造体10によれば、高い偽造防止効果が得られる。
また、凹版印刷によって形成されたインク層31が完全に硬化した後に、ホログラム層40の転写を行うと、ホログラム層40がインク層31の表面の凹凸に沿わずにインク層31から剥がれやすくなることや、インク層31の表面の凹凸に追従した凹凸がホログラム層40の表面に形成されて所望の再生像が得られにくくなることが起こりうる。
これに対し、本実施形態では、インク層31が完全に硬化する前に、ホログラム層40の転写が行われるため、インクの硬化物が有するはずの凹凸が転写時の加圧によって予め均される。その結果、インク層31の硬化後にホログラム層40の転写が行われる製法と比較して、より平坦な面にホログラム層40を配置することができる。したがって、着色層30とホログラム層40とが積層された構造でありながら、着色層30とホログラム層40との密着性の低下を抑えることや、ホログラム層40の表面の凹凸が大きくなることを抑えることもできる。また、インク層31の形成とホログラム層40の転写とが連続して行われるため、偽造防止構造体10の生産効率の向上も可能である。
以上説明したように、本実施形態によれば、以下の効果が得られる。
(1)偽造防止構造体10において、着色層30の一部とホログラム層40の少なくとも一部とが積層されているため、着色層30とホログラム層40とが表面10Fに沿って並べて配置される場合と比較して、偽造防止構造体10の外観や構造が複雑になる。したがって、偽造防止効果が高められる。
(2)偽造防止構造体10の製造方法において、インク層31が硬化する前にホログラム層40の転写が行われ、その後インク層31が硬化されて着色層30が形成される。したがって、転写時の加圧によってインク層31の凹凸が均される結果、インク層31の硬化後にホログラム層40の転写が行われる製法と比較して、より凹凸の小さい面にホログラム層40を配置することができる。
特に、インクからなる複数の凸部31aとインクが位置しない凹部31bとを有する領域にホログラム層40が転写されるため、インク層31の硬化後にこうした領域にホログラム層40の転写を行う製法と比較して、インク層31の凹凸がホログラム層40の転写によって均されてホログラム層40の下地の凹凸が小さくなることによる効果が高く得られる。
(3)ホログラム層40の転写工程では、ホログラム層40が覆っている領域のインク層31とホログラム層40とを合わせた厚さTtが、ホログラム層40が覆っていない領域のインク層31の厚さTiよりも小さくなるまで、ホログラム層40が押圧される。こうした製造方法によれば、ホログラム層40の転写に際して必要とされるホログラム層40の押圧が好適に調整され、着色層30のなかでホログラム層40に覆われない領域よりも凹凸の小さい領域にホログラム層40が積層された偽造防止構造体10が好適に得られる。
(4)偽造防止構造体10において、第2領域S2における着色層30の厚さTP2が、第1領域S1における着色層30の厚さTP1よりも小さい。さらに、第2領域S2において着色層30とホログラム層40とから構成される積層体の厚さTLが、第1領域S1における着色層30の厚さTP1よりも小さい。第1領域S1において、着色層30は、その厚さと同等の高さの凹凸を有しているため、上記構成によれば、第2領域S2における着色層30の凹凸の高低差は、第1領域S1における着色層30の凹凸の高低差よりも小さい。したがって、着色層30のなかでホログラム層40に覆われていない領域と同じ高さの凹凸を有する領域の上にホログラム層40が位置する構成と比較して、より凹凸の小さい面にホログラム層40が配置された構造が実現される。
(5)第2領域S2における着色層30の表面粗さが、第1領域S1における着色層30の表面粗さよりも小さい構成では、着色層30のなかでホログラム層40に覆われていない領域と同程度以上の表面粗さを有する領域の上にホログラム層40が位置する構成と比較して、より凹凸の小さい面にホログラム層40が配置された構造が実現される。また、第2領域S2におけるホログラム層40の表面粗さが、第1領域S1における着色層30の表面粗さよりも小さい構成では、着色層30のなかでホログラム層40に覆われていない領域と同程度以上の表面粗さをホログラム層40が有する構成と比較して、ホログラム層40の表面の凹凸が小さく抑えられ、着色層30がホログラム層40の光学的な機能に与える制約を抑えることが可能ともなる。
[変形例]
上記実施形態は、以下のように変更して実施することが可能である。
・第2領域S2における着色層30の厚さTP2が、第1領域S1における着色層30の厚さTP1よりも小さい構成、また、第2領域S2における着色層30とホログラム層40との積層体の厚さTLが、第1領域S1における着色層30の厚さTP1よりも小さい構成であれば、偽造防止構造体10は、上記実施形態の製造方法とは異なる方法によって製造されてもよい。製造方法に関わらず、上記構成を有する偽造防止構造体10であれば、上記(1),(4)の効果は得られる。
さらに、第2領域S2における着色層30の表面粗さが、第1領域S1における着色層30の表面粗さよりも小さい構成、また、第2領域S2におけるホログラム層40の表面粗さが、第1領域S1における着色層30の表面粗さよりも小さい構成であれば、偽造防止構造体10は、上記実施形態の製造方法とは異なる方法によって製造されてもよい。製造方法に関わらず、上記構成を有する偽造防止構造体10であれば、上記(1),(5)の効果は得られる。
例えば、インク層31の硬化後にホログラム層40の転写を行う製法であっても、インク層31の厚さや、加熱の温度や加圧の大きさ等の転写条件を調整することで、上記構成の偽造防止構造体10を形成することはできる。ただし、上記実施形態のように、インク層31の硬化前にホログラム層40の転写を行う製法の方が、インク層31の形状が変形しやすいため、転写時の加圧によってホログラム層40の下層のインク層31の凹凸がより小さくなりやすい。したがって、より凹凸の小さい面にホログラム層40を配置することができる。特に、ホログラム層40の転写前に形成されるインク層31の厚さTiが30μm以上である場合に、インク層31の硬化後にこうした凹凸上にホログラム層40の転写を行う製法と比較して、インク層31の凹凸がホログラム層40の転写によって均されてホログラム層40の下地の凹凸が小さくなることによる効果が高く得られる。
・ホログラム層40の転写前において、基材20の表面と対向する方向から見てインク層31が有するパターンは、非転写領域R1の少なくとも一部と転写領域R2の少なくとも一部とで一致していればよい。さらには、ホログラム層40の転写前において、基材20の表面と対向する方向から見てインク層31が有するパターンは、非転写領域R1と転写領域R2とで一致していなくてもよい。また、インク層31が有するパターンは、任意であり、複数の帯状領域Bdが並ぶパターンでなくてもよい。すなわち、偽造防止構造体10の第1領域S1にて着色層30が有するパターンは、任意であり、複数の帯状領域Bdが並ぶパターンでなくてもよい。
また、ホログラム層40の転写前において、インク層31の厚さTiは、非転写領域R1と転写領域R2とで一致していなくてもよい。例えば、転写領域R2の一部もしくは全部においては、インク層31の厚さが非転写領域R1よりも小さくてもよい。換言すれば、転写領域R2の一部もしくは全部においては、非転写領域R1よりもインク層31が平坦であってもよい。
[実施例]
上述した偽造防止構造体およびその製造方法について、具体的な実施例を用いて説明する。
<実施例1>
凹版印刷により、酸化重合型のインクを用いて基材の表面にインク層を形成し、インク層が硬化する前に、ホログラム層を転写した。その後、2日間にわたって、25℃、50%RHの環境下に構造体を放置することにより、インク層を硬化させた。これにより、実施例1の偽造防止構造体を得た。製造工程にて用いた材料および製造条件を下記に示す。
基材・・・・・・コットン紙:坪量80g/m2
インク層・・・・凹版インキ(大日精化工業社製)から形成:厚さ約35μm
ホログラム層・・アクリル系樹脂から形成されたホログラム形成層とアルミニウムの蒸着によって形成された反射層との積層体
支持体・・・・・ポリエチレンテレフタレートフィルム:厚さ19μm
転写条件・・・・箔押し機(ナビタス社製)を用いて、125℃で2秒間加圧
実施例1の偽造防止構造体における第2領域での着色層とホログラム層とを合わせた厚さは約10μmであった。
図6(a)は、実施例1の偽造防止構造体を表面と対向する方向から見た場合における着色層のパターンとホログラム層の位置とを模式的に示す図である。図6(a)にて、塗り潰されている領域が、着色層においてインクの硬化物である凸部が位置する領域であり、ドットの付されている領域が、ホログラム層の位置する領域である。また、ホログラム層の位置する領域にて二点鎖線で示されている領域は、ホログラム層の転写前にその領域にてインク層が有していたパターンである。図6(b)は、図6(a)の6−6線で示す位置における偽造防止構造体の表面の高さ位置の計測結果を示す。表面の高さ位置の計測は、3Dレーザー測定器(キーエンス社製)を用いて行った。
<実施例2>
凹版印刷により、酸化重合型のインクを用いて基材の表面にインク層を形成し、2日間にわたって、25℃、50%RHの環境下に構造体を放置することにより、インク層を硬化させた。その後、硬化したインク層にホログラム層を転写した。これにより、実施例2の偽造防止構造体を得た。製造工程にて用いた材料および製造条件を下記に示す。
基材・・・・・・コットン紙:坪量80g/m2
インク層・・・・凹版インキ(大日精化工業社製)から形成:厚さ約35μm
ホログラム層・・アクリル系樹脂から形成されたホログラム形成層とアルミニウムの蒸着によって形成された反射層との積層体
支持体・・・・・ポリエチレンテレフタレートフィルム:厚さ19μm
転写条件・・・・箔押し機(ナビタス社製)を用いて、125℃で2秒間加圧
実施例2の偽造防止構造体における第2領域での着色層とホログラム層とを合わせた厚さは約20μmであった。
図7(a)は、実施例2の偽造防止構造体を表面と対向する方向から見た場合における着色層のパターンとホログラム層の位置とを図6(a)と同様に模式的に示す図である。図7(b)は、図7(a)の7−7線で示す位置における偽造防止構造体の表面の高さ位置の計測結果を示す。表面の高さ位置の計測は、3Dレーザー測定器(キーエンス社製)を用いて行った。
[観察結果]
図6および図7に示すように、実施例1,2のいずれについても、ホログラム層が転写された領域における着色層とホログラム層との厚さが、ホログラム層から露出されている着色層の厚さよりも小さい偽造防止構造体が得られた。なお、ホログラム層の端部に観察されるピークはノイズである。また、実施例1と実施例2とを比較すると、インク層の硬化後にホログラム層が転写された実施例2よりも、インク層の硬化前にホログラム層が転写された実施例1の方が、ホログラム層の表面粗さを小さくすることができることが示唆される。
10…偽造防止構造体、10F…表面、10R…裏面、20…基材、30…着色層、30a…凸部、30b…凹部、31…インク層、31a…凸部、31b…凹部、40…ホログラム層、41…ホログラム形成層、50…ホログラム転写箔、51…支持体、S1…第1領域、S2…第2領域、R1…非転写領域、R2…転写領域。

Claims (4)

  1. 表面と裏面とを有する偽造防止構造体であって、
    前記表面と対向する方向から見て第1領域と第2領域とを含み、
    基材と、
    前記基材の表面に位置する凹版印刷層であって、前記第1領域と前記第2領域とに位置して前記基材の表面からの高さを有したインクの硬化物から構成される凹版印刷層と、
    前記凹版印刷層のうち、前記第2領域に位置する前記硬化物を覆い、かつ、前記第1領域に位置する前記硬化物を覆わないホログラム層と、を備え、
    前記第2領域における前記凹版印刷層と前記ホログラム層との積層体の厚さは、前記第1領域における前記凹版印刷層の厚さよりも小さい
    偽造防止構造体。
  2. 基材の表面に、前記表面からの高さを有したインクによるパターンを凹版印刷によって形成する工程と、
    前記インクが硬化する前に、前記パターンの一部に、ホログラム層を転写する工程と、
    前記ホログラム層を転写した後に、前記インクを硬化する工程と、
    を含む偽造防止構造体の製造方法。
  3. 前記ホログラム層を転写する工程では、
    前記パターンのなかで前記ホログラム層が覆っている領域の前記インクからなる層と前記ホログラム層とを合わせた厚さが、前記パターンのなかで前記ホログラム層が覆っていない領域の前記インクからなる層の厚さよりも小さくなるまで、前記ホログラム層が前記基材に向けて押圧される
    請求項2に記載の偽造防止構造体の製造方法。
  4. 前記ホログラム層を転写する工程では、
    前記インクからなる複数の凸部と、前記複数の凸部の間の部分であって前記インクが位置しない凹部とを有する領域に、前記ホログラム層が転写される
    請求項2または3に記載の偽造防止構造体の製造方法。
JP2017081396A 2017-04-17 2017-04-17 偽造防止構造体、および、偽造防止構造体の製造方法 Active JP6863029B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2017081396A JP6863029B2 (ja) 2017-04-17 2017-04-17 偽造防止構造体、および、偽造防止構造体の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2017081396A JP6863029B2 (ja) 2017-04-17 2017-04-17 偽造防止構造体、および、偽造防止構造体の製造方法

Publications (2)

Publication Number Publication Date
JP2018176592A JP2018176592A (ja) 2018-11-15
JP6863029B2 true JP6863029B2 (ja) 2021-04-21

Family

ID=64280744

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2017081396A Active JP6863029B2 (ja) 2017-04-17 2017-04-17 偽造防止構造体、および、偽造防止構造体の製造方法

Country Status (1)

Country Link
JP (1) JP6863029B2 (ja)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2025005030A1 (ja) * 2023-06-30 2025-01-02 大日本印刷株式会社 ラベル

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN117382259A (zh) * 2023-09-14 2024-01-12 玉溪市大营街铝箔纸有限责任公司 一种防伪水印纸的生产工艺

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP3374290B2 (ja) * 1993-01-19 2003-02-04 武内プレス工業株式会社 ホログラム箔付金属製品の印刷方法
JPH10278462A (ja) * 1997-04-10 1998-10-20 Dainippon Printing Co Ltd 偽造防止乗車券
JP2001039005A (ja) * 1999-07-29 2001-02-13 Toppan Printing Co Ltd 偽造防止策が施された有価証券印刷物
JP2003335083A (ja) * 2002-05-23 2003-11-25 Dainippon Printing Co Ltd 印字記録媒体、定期券、及びその製造方法

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2025005030A1 (ja) * 2023-06-30 2025-01-02 大日本印刷株式会社 ラベル
JPWO2025005030A1 (ja) * 2023-06-30 2025-01-02
JP7700973B2 (ja) 2023-06-30 2025-07-01 大日本印刷株式会社 ラベル

Also Published As

Publication number Publication date
JP2018176592A (ja) 2018-11-15

Similar Documents

Publication Publication Date Title
CN102164754B (zh) 带有植入的安全元件的卡片
US10593006B2 (en) Methods of manufacturing security documents and security devices
CN103608183B (zh) 在纸或纸板上印刷衍射光栅
CN106415338B (zh) 衍射构造转印箔和使用该衍射构造转印箔的防止伪造介质
CN101269610B (zh) 一种光学防伪元件及带有该防伪元件的产品
JP2014092645A (ja) 偽造防止構造並びにそれを有するラベル、転写箔及び偽造防止用紙
JP7610984B2 (ja) 積層体及びラミネートフィルムを製造する方法、積層体並びにラミネートフィルム
CN1668479A (zh) 具有变化的间隔层厚度的光学可变元件
JP5169083B2 (ja) 偽造防止積層体、偽造防止転写箔、偽造防止シール、偽造防止媒体、およびこれらの製造方法
CN104246625A (zh) 全息图转印箔、图像显示体的制作方法、图像显示体及个人认证介质
CN105939868B (zh) 图像显示器件以及图像显示介质
JP2006251784A (ja) 複数図柄光輝性スレッド、及びそれを用いた光輝性複数図柄形成物
JP2018176592A (ja) 偽造防止構造体、および、偽造防止構造体の製造方法
WO2006085597A1 (ja) 複数図柄光輝性フィルム、複数図柄光輝性スレッドおよびそれらを用いた光輝性複数図柄形成物
WO2023170376A1 (en) Security document substrate and method of manufacture thereof
JP2012173464A (ja) 画像形成体の製造方法、画像形成体及び個人認証媒体
JP2008268288A (ja) 偽造防止用転写箔及び偽造防止された形成物
JP2011027832A (ja) 表示体および転写箔並びに偽造防止媒体
JP7140214B2 (ja) 印刷物
JP2012252028A (ja) 偽造防止転写箔、偽造防止媒体、偽造防止基材及び印刷物
JP2022117794A (ja) 光学表示体
JP6201288B2 (ja) 表示体および表示体の製造プロセス
CN119365345A (zh) 安全元件、有价文件和用于其制造的方法
JP4978139B2 (ja) 偽造防止媒体
JP2016074105A (ja) ホログラム転写箔組み、画像表示体の形成方法、画像表示体及び個人認証媒体

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20200318

TRDD Decision of grant or rejection written
A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20210226

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20210302

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20210315

R150 Certificate of patent or registration of utility model

Ref document number: 6863029

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250