JP3662529B2 - 機械化学的研磨装置のロードカップおよび機械化学的研磨装置 - Google Patents
機械化学的研磨装置のロードカップおよび機械化学的研磨装置 Download PDFInfo
- Publication number
- JP3662529B2 JP3662529B2 JP2001247236A JP2001247236A JP3662529B2 JP 3662529 B2 JP3662529 B2 JP 3662529B2 JP 2001247236 A JP2001247236 A JP 2001247236A JP 2001247236 A JP2001247236 A JP 2001247236A JP 3662529 B2 JP3662529 B2 JP 3662529B2
- Authority
- JP
- Japan
- Prior art keywords
- substrate
- wafer
- support member
- polishing apparatus
- load cup
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
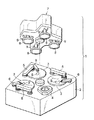

Landscapes
- Mechanical Treatment Of Semiconductor (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Description
【発明の属する技術分野】
本発明は、基板の表面を研磨するための機械化学的研磨装置のロードカップ、機械化学的研磨装置および基板の受け渡し方法に関するものである。
【0002】
【従来の技術】
一般に機械化学的研磨装置(CMP装置)は、ベース部上に設けられた研磨パッドと、ベース部上に設けられ、ウェハ(基板)が載置されるペデスタル(基板支持部材)を有するロードカップと、ベース部の上面に回転可能に支持され、ウェハを保持して研磨パッドに対して加圧する研磨ヘッドを有するヘッドユニットとを備えている。
【0003】
このようなCMP装置によりウェハの研磨を行う場合、まずペデスタル上に置かれたウェハを研磨ヘッドに保持させる。続いて、ヘッドユニットを回転させて研磨パッドの上方にウェハを移動させる。そして、研磨パッドの上面に研磨剤(スラリー)を供給すると共に、研磨ヘッドを下降させて研磨パッドの上面にウェハを加圧密着させ、ウェハの表面を研磨する。その後、ウェハの研磨が終了すると、研磨ヘッドに保持されたウェハをペデスタル上に戻す。
【0004】
【発明が解決しようとする課題】
上記従来技術において、ウェハを研磨ヘッドに保持させるときは、例えば研磨ヘッドの下面に設けられたメンブレン(加圧用エアーバック)にウェハを吸着保持させる。このような構成では、熱や研磨剤の侵入によりメンブレンが溶け出して、ウェハがメンブレンに貼り付くことがある。この場合には、ウェハの研磨終了後に、研磨ヘッドに保持されたウェハをペデスタルに受け渡すことが困難になる。
【0005】
本発明の目的は、研磨ヘッドに保持された基板をロードカップの基板支持部材に確実に受け渡すことができる機械化学的研磨装置のロードカップ、機械化学的研磨装置および基板の受け渡し方法を提供することである。
【0006】
【課題を解決するための手段】
本発明は、機械化学的研磨装置のベース部上に設けられるロードカップであって、基板が載置される基板支持部材と、基板支持部材の側方に配置され、基板のエッジを押し付けて基板を把持する少なくとも3つの基板把持部材と、各基板把持部材を開閉動作させる駆動手段とを備え、各基板把持部材の押付面には、基板を引っかけて保持するための爪部が設けられており、爪部は、基板支持部材に載置された基板のエッジが各基板把持部材に押し付けられた状態で基板が上昇しようとしたときに、基板を引っかけるように押し付け面に設けられていることを特徴とするものである。
【0007】
このような本発明において、機械化学的研磨装置の研磨ヘッドの下面部に保持された基板をロードカップの基板支持部材に受け渡す場合は、研磨ヘッドの下面部を下降させる。そして、基板が基板支持部材に達すると、各基板把持部材を閉じて基板を把持し、その後で研磨ヘッドの下面部を上昇させる。このとき、基板が研磨ヘッドの下面部に貼り付いている場合であっても、研磨ヘッドの下面部を上昇させたときに、基板は爪部に引っ掛かって保持されるため、基板は研磨ヘッドの下面部から容易に離れる。従って、研磨ヘッドに保持された基板を基板支持部材に確実に受け渡すことができる。
【0008】
好ましくは、爪部には、下側に向けて傾斜したテーパ面が設けられている。これにより、基板が爪部に引っ掛かって保持されている状態において、基板と爪部との接触面積が小さくなるため、基板の損傷等が低減される。
【0009】
また、好ましくは、基板把持部材は、基板支持部材の内側に突出した複数の押付用突部を有し、爪部は、各押付用突部の先端に設けられている。これにより、オリエーテーションフラット(オリフラ)を有する基板を各基板把持部材で把持するときに、オリフラ部分がちょうど基板把持部材の位置にあっても、当該基板把持部材における複数の押付用突部のいずれかが基板のエッジに当たるようになる。従って、オリフラを有する基板の把持が確実に行える。
【0010】
さらに、好ましくは、各基板把持部材をガイドするための切欠部を有する少なくとも3つのガイド部材を更に備え、各基板把持部材には、切欠部に嵌入されるガイドピンが設けられている。これにより、各基板把持部材の開閉動作がスムーズに行われる。
【0011】
また、好ましくは、基板把持部材は、ベース部の上方に位置する研磨ヘッドに対して基板を位置決めするように構成されている。これにより、基板を基板支持部材から研磨ヘッドに受け渡す際に、基板を研磨ヘッドの適正な位置に保持させることができる。
【0012】
さらに、好ましくは、基板支持部材は、本体部と、本体部の上面に設けられた少なくとも3つの支持用突起とを有し、本体部には、基板を支持用突起に支持させる時に基板を吸引するためのバキューム通路が設けられており、各支持用突起には、バキューム通路と連通した吸引口が設けられている。これにより、基板が基板支持部材上に置かれたときに、基板と基板支持部材との接触面積が小さくなるため、基板が基板支持部材に貼り付きにくくなる。この場合には、基板の下面にN2ガスを吹き付けなくても、基板を基板支持部材から容易に離すことができる。従って、N2ガスによって基板の下面が帯電してアーキングを起こすことを防止できる。
【0013】
また、本発明の機械化学的研磨装置は、ベース部と、ベース部上に設けられた研磨パッドと、ベース部上に設けられたロードカップと、ベース部の上方に配置され、基板を保持して研磨パッドに対して加圧する研磨ヘッドとを備え、ロードカップは、基板が載置される基板支持部材と、基板支持部材の側方に配置され、基板のエッジを押し付けて基板を把持する少なくとも3つの基板把持部材と、各基板把持部材を開閉動作させる駆動手段とを有し、各基板把持部材の押付面には、基板を引っかけて保持するための爪部が設けられており、爪部は、基板支持部材に載置された基板のエッジが各基板把持部材に押し付けられた状態で基板が上昇しようとしたときに、基板を引っかけるように押し付け面に設けられていることを特徴とするものである。
【0014】
このような本発明において、研磨ヘッドの下面部に保持された基板をロードカップの基板支持部材に受け渡す場合は、研磨ヘッドの下面部を下降させる。そして、基板が基板支持部材に達すると、各基板把持部材を閉じて基板を把持し、その後で研磨ヘッドの下面部を上昇させる。このとき、基板が研磨ヘッドの下面部に貼り付いている場合であっても、研磨ヘッドの下面部を上昇させたときに、基板は爪部に引っ掛かって保持されるため、基板は研磨ヘッドの下面部から容易に離れる。従って、研磨ヘッドに保持された基板を基板支持部材に確実に受け渡すことができる。
【0015】
好ましくは、基板が基板支持部材に載置されたかどうかを検知する検出手段と、検出手段により基板が基板支持部材に載置されたことが検知されると、各基板把持部材を閉じて基板を把持するように駆動手段を制御する手段とを更に備える。これにより、研磨ヘッドから基板支持部材への基板の受け渡しを自動的に行うことができる。
【0016】
さらに、本発明は、上記の機械化学的研磨装置を用いて基板の表面を研磨した後、研磨ヘッドに保持された基板を基板支持部材に受け渡す基板の受け渡し方法であって、研磨ヘッドに保持された基板を下降させるステップと、基板が基板支持部材に達したときに、各基板把持部材を閉じて基板を把持するステップとを含むことを特徴とするものである。これにより、上述したように、研磨ヘッドに保持された基板を基板支持部材に確実に受け渡すことができる。
【0017】
【発明の実施の形態】
以下、本発明に係る機械化学的研磨装置のロードカップ、機械化学的研磨装置および基板の受け渡し方法の好適な実施形態について図面を参照して説明する。
【0018】
図1は、本発明に係る機械化学的研磨装置(CMP装置)の一実施形態を概略的に示した分離斜視図である。同図において、本実施形態のCMP装置1はベース部2を有し、このベース部2の上面には、複数(ここでは3つ)の研磨パッド3と1つのロードカップ4とが設けられている。ベース部2の上面における各研磨パッド3に隣接した位置には、研磨パッド3の表面状態を調節するパッドコンディショナー5と、研磨パッド3の表面にスラリー(研磨剤)Sを供給するスラリー供給アーム6とが設けられている。
【0019】
ベース部2の上面には、ヘッドユニット7が回転自在に支持されている。このヘッドユニット7は、ウェハWを吸着保持して研磨パッド3に対して加圧する複数(ここでは4つ)の研磨ヘッド8と、各研磨ヘッド8を回転させるための回転軸9とを有し、各回転軸9は、駆動機構(図示せず)により回転駆動される。研磨ヘッド8の下面には、ウェハWを真空吸着するためのゴム製のメンブレン10が設けられている(図3参照)。このメンブレン10は、空気の供給および真空ポンプ(図示せず)による吸引(バキューム)によって膨張・収縮可能である。
【0020】
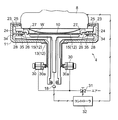
図2はロードカップ4の平面図であり、図3はロードカップ4の断面図である。これらの図において、ロードカップ4はカップ本体11を有し、このカップ本体11内には、ウェハWを吸着支持するための基板支持部材であるペデスタル12が配置されている。このペデスタル12は本体部13を有し、この本体部13の中心部からは3つの突出部14が放射状に延びている。各突出部14の上面には、ウェハWを支持するための支持用突起15が設けられている。
【0021】
各支持用突起15は、ウェハWを支持した時にウェハWがたわむことが無いように、突出部14の先端から所定量だけ内側(中心側)に設けられている。これにより、例えば搬送ロボット(図示せず)によりウェハWをハンドリングする際に、ウェハWが押し付けられて割れてしまうこと等を防止できる。また、各支持用突起15の上面には、ポリウレタン等からなる緩衝材が設けられている。これにより、ウェハWを支持用突起15に支持させるときに、ウェハWが損傷することを防止できる。
【0022】
本体部13の内部には通路16が形成されている。この通路16は、ウェハWをペデスタル12に吸着支持する時にウェハWを吸引したり、研磨ヘッド8の下面部を洗浄するための洗浄液(例えば純水)を供給するのに用いられる。また、各支持用突起15には、通路16と連通した吸引口17が形成されている。この吸引口17は、研磨ヘッド8の洗浄時には洗浄液の吹出口として機能する。
【0023】
このように本体部13の上面に支持用突起15を3つ設け、3点支持の構造とすると共に、各支持用突起15に吸引口17を設けることにより、ウェハWをペデスタル12にバランス良く吸着支持させることができる。なお、支持用突起15の数は特に3つに限らず、4つ以上であってもよい。
【0024】
このようなペデスタル12には、通路16内の圧力を検出する圧力センサ18が接続されている。この圧力センサ18によって、ペデスタル12上にウェハWが真空支持されたかどうかを検知することができる。
【0025】
また、カップ本体11内には、ペデスタル12の各突出部14間においてペデスタル12の下方をカップ本体11の中心部から外側に延びる3本の洗浄液供給部材19が配置されている。各洗浄液供給部材19の内部には通路20が形成されている。また、各洗浄液供給部材19には、通路20と連通され洗浄液を上方に吹き出すための2つの吹出口21が設けられている。さらに、各洗浄液供給部材19の先端部には、通路20と連通され洗浄液を研磨ヘッド8の下面部に向けて噴射させるノズル22が設けられている。
【0026】
また、カップ本体11内におけるペデスタル12の側方位置には、ウェハWのエッジを押し付けてウェハWを把持するための3つの基板把持部材23が配置されている。これらの基板把持部材23は、ペデスタル12上に置かれたウェハWを研磨ヘッド8に受け渡す(ロード)ときに、ウェハWの中心が研磨ヘッド8の中心に一致するようにウェハWを研磨ヘッド8に対して位置決めするものである。また、基板把持部材23は、ウェハWの研磨を行った後に、研磨ヘッド8に保持されたウェハWをペデスタル12上に受け渡す(アンロード)ことを補助するものでもある。
【0027】
各基板把持部材23は本体部24を有し、この本体部24には、上方に突出したヘッド受け用突部25が設けられている。また、本体部24には、ペデスタル12の内側に突出した複数(ここでは2つ)の押付用突部26が設けられている。そして、各基板把持部材23の押付用突部26によりウェハWのエッジを押し付けると共に、各基板把持部材23のヘッド受け用突部25の内周面に研磨ヘッド8の外周面を当接させることで、ウェハWが研磨ヘッド8に対して位置合わせ(センタリング)される。
【0028】
このように各基板把持部材23に押付用突部26を設け、この押付用突部26でウェハWのエッジを押し付けるようにしたので、基板把持部材23とウェハWのエッジとの接触面積が小さくて済み、ウェハWのエッジの損傷を抑えることができる。また、ウェハWにオリエーテーションフラット(オリフラ)が形成されている場合、オリフラ部分がちょうど基板把持部材23の位置にあっても、いずれか1つの押付用突部26がウェハWのエッジに当たるため、オリフラを有するウェハWの把持を確実に行うことができる。
【0029】
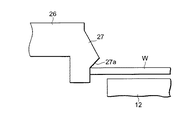
また、押付用突部26の先端面(押付面)には、図4に示すように、ウェハWを引っかけて保持するための爪部27が設けられている。この爪部27には、下側に向けて傾斜したテーパ面27aが形成されている。これにより、ウェハWが爪部27に引っかかっている状態では、ウェハWの裏面(上面)は爪部27にほとんど接触しないため、ウェハWが損傷することを防止できる。
【0030】
このような3つの基板把持部材23は、カップ本体11の下方に延びるL字型のアーム28の先端部にそれぞれ連結されており、このアーム28の基端部はブラケット(図示せず)に軸支されている。各アーム28はエアーシリンダ30によって基端部を中心として回動し、これにより各基板把持部材23が開閉動作する。
【0031】
具体的には、エアーシリンダ30には電磁弁31が接続され、この電磁弁31はコントローラ32からの制御信号によって開閉位置が切り換えられる。電磁弁31が開くと、エアーシリンダ30が加圧され、エアーシリンダ30のシリンダロッド30aが各アーム28を押し、これにより各基板把持部材23がカップ本体11の内側に移動(閉動作)する。一方、電磁弁31が閉じられると、エアーシリンダ30のエアーが解放され、スプリング(図示せず)によってシリンダロッド30aが戻され、これにより各基板把持部材23がカップ本体11の外側に移動(開動作)する。
【0032】
カップ本体11には、各基板把持部材23の開閉方向に延びる切欠部33を有する3つのガイドフレーム34が固定されている。また、各基板把持部材23の本体部24の下面には、切欠部33に嵌入されるガイドピン35が設けられている。これにより、各基板把持部材23が開閉するときは、ガイドピン35が切欠部33に沿って移動するため、基板把持部材23の開閉動作がスムーズに行われる。
【0033】
コントローラ32は、上記のような基板把持部材23の開閉制御に加えて、搬送ロボット(図示せず)によるウェハWの搬送、研磨ヘッド8のメンブレン10の膨張・収縮等といったウェハWの研磨処理に関する種々の制御を行う。
【0034】
以上のように構成したCMP装置1によりウェハWの表面を研磨する動作について説明する。
【0035】
まず搬送ロボット(図示せず)によって、研磨すべきウェハWをペデスタル12上に置く。次いで、エアーシリンダ33により各基板把持部材23を閉じ、ウェハWを研磨ヘッド8に対して位置決めする。
【0036】
このとき、ウェハWはペデスタル12の3つの支持用突起15上に3点支持された構造となっているので、ウェハWがペデスタル12に貼り付きにくくなる。このため、各基板把持部材23によりウェハWを研磨ヘッド8に対して位置決めする際に、ウェハWをペデスタル12から剥がすためにウェハWの表面(下面)にN2ガスを吹き付ける必要がない。従って、N2ガスによってウェハWの表面が帯電してアーキングを起こすことが無い。
【0037】
次いで、各基板把持部材23を開いてウェハWの把持を解除し、ウェハWのロード処理を行う。具体的には、まず研磨ヘッド8のメンブレン10を膨張させる。そして、メンブレン10がウェハWの裏面(上面)に接触した時点で、メンブレン10をバキュームし、ウェハWをメンブレン10に吸着保持させる。その状態で、メンブレン10を収縮させて、ウェハWを上方に移動させる。
【0038】
その後、ヘッドユニット7を回転させ、研磨ヘッド8に真空吸着されたウェハWを、ロードカップ4に隣接した研磨パッド3の上方に移動させる。また、スラリー供給アーム6により研磨パッド3の表面にスラリーSを供給する。そして、研磨ヘッド8を下降させて、研磨パッド3の上面にウェハWの表面(下面)を加圧密着させることによって、ウェハWの表面の研磨を行う。
【0039】
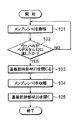
このようなウェハWの研磨が終了すると、ウェハWのアンロード処理を行う。図5は、コントローラ32によるウェハWのアンロード処理に係る制御手順を示すフローチャートである。
【0040】
同図において、コントローラ32は、まずメンブレン10を膨張させるように研磨ヘッド8を制御し、メンブレン10に真空吸着されたウェハWを下降させる(ステップ101)。続いて、圧力センサ18の検出信号に基づいてウェハWがペデスタル12上に達したかどうかを判断し(ステップ102)、ウェハWがペデスタル12上に達すると、電磁弁31を開状態にするよう制御する。これにより、エアーシリンダ30が加圧されるため、3つの基板把持部材23が閉じられてウェハWが把持される(ステップ103)。続いて、メンブレン10を収縮させるように研磨ヘッド8を制御し、メンブレン10からウェハWを分離させる(ステップ104)。続いて、電磁弁31を閉状態にするよう制御する。すると、エアーシリンダ30のエアーが解放されるため、3つの基板把持部材23が開いてウェハWの把持が解除される(ステップ105)。その後、搬送ロボット(図示せず)によって、研磨したウェハWをウェハカセット(図示せず)に搬送する。
【0041】
ところで、ウェハWの研磨時には、熱の影響や研磨剤が侵入することによりメンブレン10が溶け出して、ウェハWがメンブレン10に貼り付いた状態となることがある。この場合、ペデスタル12内部のバキューム力が弱いと、メンブレン10の膨張によりウェハWがペデスタル12上に達したときに、ウェハWがメンブレン10から離れずにメンブレン10に貼り付いたままとなり、その後のメンブレン10の収縮によってウェハWが上方に持って行かれようとする。
【0042】
しかし、各基板把持部材23のウェハ押付面には爪部27が設けられているので、メンブレン10の収縮時にウェハWがメンブレン10に貼り付いていても、図4に示すように、ウェハWが爪部27に引っかかり、爪部27によりウェハWが保持された状態となる。このため、ウェハWがメンブレン10から容易に離脱してペデスタル12上に置かれるので、ウェハWがメンブレン10と共に上方に持って行かれることは無い。従って、メンブレン10に吸着保持されたウェハWをペデスタル12に確実に受け渡すことができる。
【0043】
なお、本発明は上記実施形態に限定されるものではない。例えば、上記実施形態では、3つの基板把持部材23がロードカップ4に設けられているが、基板把持部材23の数は4つ以上であってもよい。
【0044】
また、上記実施形態では、エアーシリンダ30により基板把持部材23を開閉動作させる構成としているが、基板把持部材23を駆動する手段は特にエアーシリンダに限らず、油圧シリンダやソレノイド等であってもよい。
【0045】
さらに、上記実施形態では、ペデスタル12の上面に支持用突起15を設け、この支持用突起15にウェハWを支持させる構成としたが、本発明は、そのような支持用突起がなく、ペデスタルの上面にウェハWを面接触させる構成にも適用できる。
【0046】
【発明の効果】
本発明によれば、機械化学的研磨装置のロードカップに、基板のエッジを押し付けて基板を把持する少なくとも3つの基板把持部材を設け、各基板把持部材の押付面に、基板を引っかけて保持するための爪部を設けたので、研磨ヘッドに保持された基板をロードカップの基板支持部材に確実に受け渡すことができる。
【図面の簡単な説明】
【図1】本発明に係る機械化学的研磨装置の一実施形態を概略的に示す分離斜視図である。
【図2】図1に示すロードカップの平面図である。
【図3】図1に示すロードカップの断面図である。
【図4】図2に示す基板把持部材に設けられた爪部によりウェハが保持されている状態を示す図である。
【図5】図3に示すコントローラによるウェハのアンロード処理に係る制御手順を示すフローチャートである。
【符号の説明】
1…機械化学的研磨装置(CMP装置)、2…ベース部、3…研磨パッド、4…ロードカップ、8…研磨ヘッド、12…ペデスタル(基板支持部材)、13…本体部、15…支持用突起、16…通路(バキューム通路)、17…吸引口、18…圧力センサ(検出手段)、23…基板把持部材、26…押付用突部、27…爪部、27a…テーパ面、28…アーム、30…エアーシリンダ(駆動手段)、31…電磁弁、32…コントローラ、33…切欠部、34…ガイドフレーム(ガイド部材)、35…ガイドピン、W…ウェハ(基板)。
Claims (8)
- 機械化学的研磨装置のベース部上に設けられるロードカップであって、
基板が載置される基板支持部材と、
前記基板支持部材の側方に配置され、前記基板のエッジを押し付けて前記基板を把持する少なくとも3つの基板把持部材と、
前記各基板把持部材を開閉動作させる駆動手段とを備え、
前記各基板把持部材の押付面には、前記基板を引っかけて保持するための爪部が設けられており、
前記爪部は、前記基板支持部材に載置された前記基板のエッジが前記各基板把持部材に押し付けられた状態で前記基板が上昇しようとしたときに、前記基板を引っかけるように前記押し付け面に設けられている機械化学的研磨装置のロードカップ。 - 前記爪部には、下側に向けて傾斜したテーパ面が設けられている請求項1記載の機械化学的研磨装置のロードカップ。
- 前記基板把持部材は、前記基板支持部材の内側に突出した複数の押付用突部を有し、
前記爪部は、前記各押付用突部の先端に設けられている請求項1または2記載の機械化学的研磨装置のロードカップ。 - 前記各基板把持部材をガイドするための切欠部を有する少なくとも3つのガイド部材を更に備え、
前記各基板把持部材には、前記切欠部に嵌入されるガイドピンが設けられている請求項1〜3のいずれか一項記載の機械化学的研磨装置のロードカップ。 - 前記基板把持部材は、前記ベース部の上方に位置する研磨ヘッドに対して前記基板を位置決めするように構成されている請求項1〜4のいずれか一項記載の機械化学的研磨装置のロードカップ。
- 前記基板支持部材は、本体部と、前記本体部の上面に設けられた少なくとも3つの支持用突起とを有し、
前記本体部には、前記基板を前記支持用突起に支持させる時に前記基板を吸引するためのバキューム通路が設けられており、
前記各支持用突起には、前記バキューム通路と連通した吸引口が設けられている請求項1〜5のいずれか一項記載の機械化学的研磨装置のロードカップ。 - ベース部と、
前記ベース部上に設けられた研磨パッドと、
前記ベース部上に設けられたロードカップと、
前記ベース部の上方に配置され、基板を保持して前記研磨パッドに対して加圧する研磨ヘッドとを備え、
前記ロードカップは、前記基板が載置される基板支持部材と、前記基板支持部材の側方に配置され、前記基板のエッジを押し付けて前記基板を把持する少なくとも3つの基板把持部材と、前記各基板把持部材を開閉動作させる駆動手段とを有し、
前記各基板把持部材の押付面には、前記基板を引っかけて保持するための爪部が設けられており、
前記爪部は、前記基板支持部材に載置された前記基板のエッジが前記各基板把持部材に押し付けられた状態で前記基板が上昇しようとしたときに、前記基板を引っかけるように前記押し付け面に設けられている機械化学的研磨装置。 - 前記基板が前記基板支持部材に載置されたかどうかを検知する検出手段と、
前記検出手段により前記基板が前記基板支持部材に載置されたことが検知されると、前記各基板把持部材を閉じて前記基板を把持するように前記駆動手段を制御する手段とを更に備える請求項7記載の機械化学的研磨装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001247236A JP3662529B2 (ja) | 2001-08-16 | 2001-08-16 | 機械化学的研磨装置のロードカップおよび機械化学的研磨装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001247236A JP3662529B2 (ja) | 2001-08-16 | 2001-08-16 | 機械化学的研磨装置のロードカップおよび機械化学的研磨装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003053661A JP2003053661A (ja) | 2003-02-26 |
| JP3662529B2 true JP3662529B2 (ja) | 2005-06-22 |
Family
ID=19076619
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001247236A Expired - Fee Related JP3662529B2 (ja) | 2001-08-16 | 2001-08-16 | 機械化学的研磨装置のロードカップおよび機械化学的研磨装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3662529B2 (ja) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006032661A (ja) * | 2004-07-16 | 2006-02-02 | Disco Abrasive Syst Ltd | 切削装置 |
| JP5248127B2 (ja) | 2008-01-30 | 2013-07-31 | 株式会社荏原製作所 | 研磨方法及び研磨装置 |
| US8795032B2 (en) | 2008-06-04 | 2014-08-05 | Ebara Corporation | Substrate processing apparatus, substrate processing method, substrate holding mechanism, and substrate holding method |
| JP5197644B2 (ja) * | 2010-02-08 | 2013-05-15 | 株式会社荏原製作所 | 研磨装置及び研磨方法 |
| JP5418418B2 (ja) * | 2010-06-14 | 2014-02-19 | 富士通セミコンダクター株式会社 | 化学的機械研磨方法 |
| JP6930839B2 (ja) * | 2017-02-17 | 2021-09-01 | 株式会社東京精密 | Cmp装置及び方法 |
| KR102385573B1 (ko) | 2017-12-13 | 2022-04-12 | 삼성전자주식회사 | 로드 컵 및 이를 포함하는 화학기계적 연마 장치 |
| CN111146120B (zh) * | 2019-12-24 | 2024-03-15 | 上海集成电路研发中心有限公司 | 一种晶圆清洗固定装置和方法 |
| CN111469045B (zh) * | 2020-04-22 | 2021-05-11 | 华海清科股份有限公司 | 一种晶圆装载杯 |
-
2001
- 2001-08-16 JP JP2001247236A patent/JP3662529B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003053661A (ja) | 2003-02-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101429283B1 (ko) | 기판 접합 방법 및 이를 이용한 장치 | |
| TWI330570B (en) | Polishing apparatus | |
| JP5248127B2 (ja) | 研磨方法及び研磨装置 | |
| WO2006115277A1 (ja) | ウエハ受渡装置、ポリッシング装置、及びウエハ受け取り方法 | |
| KR101042316B1 (ko) | 기판 처리 장치 및 방법 | |
| US20190057894A1 (en) | Substrate processing apparatus and method for removing substrate from table of substrate processing apparatus | |
| JP2003053661A (ja) | 機械化学的研磨装置のロードカップ、機械化学的研磨装置および基板の受け渡し方法 | |
| JP4895671B2 (ja) | 加工装置 | |
| TWI613750B (zh) | 工件保持裝置 | |
| JP2003071709A (ja) | 基板の受け渡し方法および機械化学的研磨装置 | |
| US9211629B2 (en) | Polishing apparatus | |
| TWI285575B (en) | Polishing method | |
| CN108807220A (zh) | 基板的脱离方法和基板的脱离装置 | |
| JP2001310257A (ja) | 研磨装置 | |
| KR101048920B1 (ko) | 반도체웨이퍼의 불필요물 제거방법 및 이것을 이용한 장치 | |
| JP2023103241A (ja) | Cmp装置 | |
| TW202226445A (zh) | 膠帶貼片機 | |
| JP2009188296A (ja) | ウエーハの洗浄装置 | |
| JPH10156714A (ja) | 平坦な基板から半導体ウェハを除去する方法及び装置 | |
| US20020067985A1 (en) | Work piece wand and method for processing work pieces using a work piece handling wand | |
| JP7271619B2 (ja) | Cmp装置及び方法 | |
| JP2004231331A (ja) | 基板の搬送方法及び基板の搬送装置 | |
| JP3662526B2 (ja) | 基板の受け渡し方法および機械化学的研磨装置 | |
| JPH11188682A (ja) | 剥離機構を備えた空気保持装置 | |
| JP2003077982A (ja) | 搬送装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040130 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040204 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20040506 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20040511 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040804 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050314 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050323 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080401 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090401 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100401 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100401 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110401 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120401 Year of fee payment: 7 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: R3D02 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130401 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140401 Year of fee payment: 9 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |