JP2006065166A - 光ファイバの加工方法 - Google Patents
光ファイバの加工方法 Download PDFInfo
- Publication number
- JP2006065166A JP2006065166A JP2004249806A JP2004249806A JP2006065166A JP 2006065166 A JP2006065166 A JP 2006065166A JP 2004249806 A JP2004249806 A JP 2004249806A JP 2004249806 A JP2004249806 A JP 2004249806A JP 2006065166 A JP2006065166 A JP 2006065166A
- Authority
- JP
- Japan
- Prior art keywords
- optical fiber
- resist
- processing method
- core
- face
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B6/00—Light guides; Structural details of arrangements comprising light guides and other optical elements, e.g. couplings
- G02B6/24—Coupling light guides
- G02B6/42—Coupling light guides with opto-electronic elements
- G02B6/4201—Packages, e.g. shape, construction, internal or external details
- G02B6/4219—Mechanical fixtures for holding or positioning the elements relative to each other in the couplings; Alignment methods for the elements, e.g. measuring or observing methods especially used therefor
- G02B6/422—Active alignment, i.e. moving the elements in response to the detected degree of coupling or position of the elements
- G02B6/4221—Active alignment, i.e. moving the elements in response to the detected degree of coupling or position of the elements involving a visual detection of the position of the elements, e.g. by using a microscope or a camera
- G02B6/4222—Active alignment, i.e. moving the elements in response to the detected degree of coupling or position of the elements involving a visual detection of the position of the elements, e.g. by using a microscope or a camera by observing back-reflected light
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B6/00—Light guides; Structural details of arrangements comprising light guides and other optical elements, e.g. couplings
- G02B6/24—Coupling light guides
- G02B6/26—Optical coupling means
- G02B6/264—Optical coupling means with optical elements between opposed fibre ends which perform a function other than beam splitting
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B6/00—Light guides; Structural details of arrangements comprising light guides and other optical elements, e.g. couplings
- G02B6/24—Coupling light guides
- G02B6/26—Optical coupling means
- G02B6/262—Optical details of coupling light into, or out of, or between fibre ends, e.g. special fibre end shapes or associated optical elements
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B6/00—Light guides; Structural details of arrangements comprising light guides and other optical elements, e.g. couplings
- G02B6/24—Coupling light guides
- G02B6/42—Coupling light guides with opto-electronic elements
- G02B6/4201—Packages, e.g. shape, construction, internal or external details
- G02B6/4204—Packages, e.g. shape, construction, internal or external details the coupling comprising intermediate optical elements, e.g. lenses, holograms
- G02B6/4206—Optical features
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Optical Couplings Of Light Guides (AREA)
- Optical Fibers, Optical Fiber Cores, And Optical Fiber Bundles (AREA)
Abstract
【課題】 LDからの光に関する高精度な位置決め処理を実行可能な光通信装置の構成に最適となるように、端面におけるコアとクラッドの境界を明確に区別して加工することができる光ファイバの加工方法を提供すること。
【解決手段】 光ファイバの加工方法は、二つの端面を有する光ファイバの加工方法で、所定の曲率半径を持つように光ファイバを少なくとも一箇所曲げた状態で固定する固定工程と、第一の端面における少なくともコア全域にレジストを塗布するレジスト塗布工程と、第二の端面側から光ファイバ内を通して特定の波長の光を所定時間照射することにより、第一の端面におけるコアに塗布されたレジストのみを露光、現像する露光/現像工程と、露光/現像工程によって残存するレジストを使用してコアとクラッド間に段差を形成する段差形成工程と、を含む。
【選択図】 図3
【解決手段】 光ファイバの加工方法は、二つの端面を有する光ファイバの加工方法で、所定の曲率半径を持つように光ファイバを少なくとも一箇所曲げた状態で固定する固定工程と、第一の端面における少なくともコア全域にレジストを塗布するレジスト塗布工程と、第二の端面側から光ファイバ内を通して特定の波長の光を所定時間照射することにより、第一の端面におけるコアに塗布されたレジストのみを露光、現像する露光/現像工程と、露光/現像工程によって残存するレジストを使用してコアとクラッド間に段差を形成する段差形成工程と、を含む。
【選択図】 図3
Description
本発明は、光通信装置に使用される光ファイバの加工方法に関する。
光通信装置は、LDで発光し情報による変調を施された光を光ファイバに伝達させる為の装置であり、LD、LDからの光を集光させるレンズ、光ファイバ等の光学部品から構成される。光ファイバー通信を加入者宅内に引き込む回線終端装置(ONU;Optical Network Unit)として使用される光通信モジュールでは、一般的に、送受信を一本の光ファイバで行う双方向型の通信に対応するため、光通信モジュール内にさらに受光素子や、異なる波長の光を分離するためのWDM(Wavelength Division Multiplex)フィルタ等が備えられる。
上記のような光通信モジュールでは、LDからの信号光を光ファイバを介して送受信するため、該光をコアの略中心に入射させる必要がある。つまり、LDは、コア径が数μmの光ファイバに対して高精度で位置決めされなければならない。従来の位置決め方法は、光ファイバから射出された光の光量を検出し、該光量が所定レベル以上に達した状態をもって、コアの略中心にLDからの光が入射していると判断する。そして通常、これらの光学部品は、位置決め後、溶着あるいは接着剤を用いて堅固に固定される。
しかしながら、上記従来の位置決め方法では、射出された光の光量が所定レベルに達していない場合、LDからの光の入射位置がコアの中心に対してどちらの方向にどれだけずれているのか判別することができない。そのため、光ファイバから射出された光の光量が所定レベルに達するまでLDからの光の入射位置と光ファイバのコア中心との相対的な位置合わせを試行錯誤で繰り返さなければならず非常に手間がかかり、時間的負担が大きかった。
さらに、上記位置決め方法によって位置合わせが完了した後、接着剤を用いて部品の相互位置を位置決め固定することによって光通信モジュールを構成したとしても、次のような問題点が残される。第1に、上記のように光通信モジュールを製造した場合、接着剤の収縮や加工による部品の変形や破壊等がありうるため、接着後、乾燥した後でなければ製品の良否を判定できない点である。また、このような光通信モジュールで高い歩留まりを達成することは比較的難しいと考えられる。第2に、性能に経時変化があった場合、修正することが不可能で、高精度での位置決めを維持することができないという点である。
上記の各問題点を解決するためには、光ファイバ入射端面におけるLDからの光の入射位置を実際に検出して該入射位置がコア中心と一致するように位置決めすること、そしてLDからの光に関する位置決め処理が常時行われるように光通信モジュールを構成すること等が提案できる。この提案を実現するためには、LDからの光の光ファイバ入射端面における入射位置を高精度で検出できるとともに、光ファイバの入射端面におけるコアとクラッドの境界を明確に判別することができるように該入射端面を加工しなければならない。
ここで、従来の光ファイバの入射端面を加工する方法として、下記の特許文献1や特許文献2に開示される内容が知られている。
上記各特許文献1、2は、光ファイバを光導波路等の他の光学部材と光学的に接続する際の光の伝播効率の向上を目的とするものである。そのため、各特許文献1、2は、光ファイバの一面におけるコア端部自体を凸形状にしたり、コア端部近傍に凸状部材を形成したりする加工方法について開示している。すなわち、該加工方法は、他の光学部材と対向して位置する射出端面、すなわち他の光学部材と光学的接続を行うための端面を加工する場合には好適である。
しかし、特許文献1によるコア端部自体を凸形状にする加工方法は、コアとクラッドの組成の違いによるエッチング速度の差を利用するものなので、コアとクラッドを高精度に区別して加工することは困難である。従って、該加工法により加工された光ファイバを使用してもLDからの入射位置を高精度で検出することができない。また、特許文献2によるコア近傍に凸状部材を形成する加工法では、所定の範囲にのみ露光するために用いられるマスクとファイバのアライメントが非常に困難なので、特許文献2の方法ではコアとクラッドの境界を明確に区別し加工することが不可能である。従って、各特許文献1、2に記載の加工方法は、高精度な位置検出および位置決めに最適な入射端面を加工する方法として使用することはできない。
以上の諸事情に鑑み、本発明は、LDからの光に関する高精度な位置決め処理を実行することのできる光通信装置の構成に最適となるように、端面におけるコアとクラッドの境界を明確に区別して加工することができる光ファイバの加工方法を提供することを目的とする。
上記目的を達成するために本願発明に係る光ファイバの加工方法は、第一の端面と第二の端面とを有する光ファイバの加工方法であって、所定の曲率半径を持つように光ファイバを少なくとも一箇所曲げた状態で固定する固定工程と、第一の端面における少なくともコア全域を含む領域に、レジストを塗布するレジスト塗布工程と、第二の端面側から光ファイバ内を通して特定の波長の光を所定時間照射することにより、第一の端面におけるコアに塗布されたレジストのみを露光した後、現像する露光/現像工程と、露光/現像工程によって残存するレジストを使用してコアとクラッドとの間に段差を形成する段差形成工程と、を含む。
請求項1に記載の発明によれば、所定の曲率半径をもつように光ファイバを曲げることにより、第二の端面側から光ファイバ内を通した光のうち、クラッドに入射した光は、複数回の減衰を経ることにより、たとえ第一の端面に入射しても露光に殆ど寄与しない。これに対し、コアに入射した光は、コア内で全反射を繰り返して第一の端面のコアに塗布されたレジストのみに入射する。結果として本発明によれば、コアに塗布されたレジストのみを極めて高精度で露光することができる。
従って、請求項1に記載の発明によれば、第一の端面におけるコアとクラッドの境界を明確に区別する加工、換言すれば第一の端面におけるコアとクラッドとの光学的な性能差を顕著にする加工をすることが可能となる。このように加工された光ファイバを使用すれば、上記の性能差に基づいて光源からの光の第一の端面における位置を検出することが可能となる。そしてその検出結果に基づいて光源からの光の入射位置をコア中心に決定する負帰還制御が可能となる。本発明に係る光ファイバを上記第一の端面が光源からの光の入射端面となるように配置した光通信装置であれば、常時あるいは任意のタイミングで、位置決め処理を実行することができるため、環境変化や経時変化があっても高性能を維持することができる。
請求項2に記載の発明によれば、上記クラッド層の外面は、粗面として加工しておくことが望ましい。これにより、クラッドの外壁における散乱による減衰効果をより一層高いものとすることができる。
請求項3に記載の発明によれば、上記クラッドの外側に少なくとも一層の被覆をすることにより、クラッドと被覆との境界面における散乱による減衰効果をより一層高いものとすることができる。
請求項4に記載の発明によれば、上記クラッドの更に外側に二層以上の被覆をし、被覆層間の境界面の少なくとも一面を粗面として加工することにより、被覆層間の境界面における散乱による減衰効果をより一層高いものとすることができる。
請求項5に記載の発明によれば、上記特定の波長の光として紫外線である場合、上記被覆の少なくとも一層に紫外線吸収材を用いれば、該紫外線吸収材層内の吸収損失による減衰効果をより一層高いものとすることができる。
請求項6に記載の発明によれば、請求項5に記載の構成において、該紫外線吸収材層の紫外線に対する屈折率を、該紫外線吸収材層の内側に接する層の紫外線に対する屈折率より高くすれば、紫外線吸収材層内に上記内側層からより多くの光線が放出される。これにより、紫外線吸収材層内の吸収損失による減衰効果をより一層高いものとすることができる。
請求項7に記載の発明によれば、紫外線吸収材は紫外線に対して不透明なナイロン製とすることができる。
なお、光ファイバのクラッドの外側は、例えばUV硬化樹脂によってコーティングされていることが望ましい。これにより光ファイバの強度を高めることができる。
請求項8に記載の発明によれば、所定の曲率半径R(単位:mm)は以下の条件(1)、
20≦R≦200・・・(1)
を満たすとよい。
20≦R≦200・・・(1)
を満たすとよい。
請求項9に記載の発明によれば、レジスト塗布工程において、第一の端面全域にレジストを塗布することができる。また、レジストは、ネガタイプを使用しても良く(請求項10)、ポジタイプを使用しても良い(請求項11)。
例えば、ネガタイプのレジストを使用した場合、クラッドの少なくともコア近傍領域を、該コアとは異なる反射率を有するように表面処理する表面処理工程と、該表面処理工程によって表面処理された第一の端面に残存するレジストを剥離するレジスト剥離工程とを含む段差形成工程を採用することができる(請求項12)。
請求項12に記載のような段差形成工程を経て加工される光ファイバの第一の端面は、コアが凹んだ状態になる。そのため、コアとクラッドに入射した光に回折現象を発生させることができる。従って、第一の端面で反射した光の強度分布から位置決め処理を行うことができる。
さらに、表面処理工程においてコアとクラッドで反射率に差を設けることにより、コアで反射した光とクラッドで反射した光との光量差に基づく位置決め処理も可能になる。より具体的には、表面処理工程は、第一の端面におけるクラッドの少なくともコア近傍領域に金属材料を薄膜状に蒸着させる蒸着工程である(請求項13)。
また、第一の端面においてレジストが残存していない領域をエッチングするエッチング工程と、該エッチング工程後に第一の端面に残存するレジストを剥離するレジスト剥離工程と、を含む段差形成工程も採用することが可能である(請求項14)。該段差形成工程は、ネガ、ポジいずれのタイプのレジストであっても使用することができる。
詳しくは、ネガタイプのレジストを使用した場合、コアにレジストが残存する。従って、クラッドが上記エッチング工程によってエッチングされる。つまりコアが突出した状態になる。また、ポジタイプのレジストを使用した場合、クラッドにレジストが残存する。従って、コアが凹んだ状態になる。いずれの状態であっても、コアとクラッドに入射した光に回折現象を発生させることができるため、第一の端面で反射した光の強度分布から位置決め処理を行うことができる。
レジスト塗布工程において、ポジタイプのレジストを使用した場合には、第一の端面においてレジストが残存していない領域に光ファイバと略同一の屈折率を有する材料を充填する充填工程と、該充填工程後に第一の端面に残存するレジストを剥離するレジスト剥離工程とを含む段差形成工程を採用することも可能である(請求項15)。このような段差形成工程によっても、コアを突出させた状態にすることが可能である。
以上説明したように本発明によれば、最外周を第一の材料で被覆した光ファイバを条件を満たすように曲げた状態で第二の端面側から露光することにより、クラッドに入射した光を効果的に減衰させることができる。従って、第一の端面において、コアに塗布されたレジストのみを高い精度をもって露光、現像することができる。結果として、本発明によれば、端面におけるコアとクラッドの境界を明確に区別して加工することができる
つまり、本発明によれば、光ファイバの、光通信装置に搭載されるときにLDからの光が入射する側の端面に、該光の入射位置に関する高精度な位置決め処理を可能とする段差を形成することができる。別の観点からは、本発明の光ファイバの加工方法は、常時、LDからの光に関する位置決め処理を実行して、振動等の機械的条件の変化等の環境変化があっても高い性能を維持することのできる光通信装置の構成に最適な光ファイバを提供することができる。
以下、本発明の光ファイバの加工方法に関する実施形態をいくつか説明する。なお、第一実施形態および後述する第二、第三の各実施形態の光ファイバの加工方法によって加工される光ファイバ3A、3B、3C、3Dは、どれもLDからの信号光を伝送する手段として光通信モジュールに実装される。本発明の光ファイバの加工方法は、加工対象となる光ファイバの入射端面におけるコアとクラッドの光学的な性能を明確化するための所定の段差を高い精度をもって設ける工程を取り入れている。そのため、該光ファイバを実装する光通信モジュールでは、該段差によって得られた光学的な性能差に基づいて、常時、LDからの光の位置に関する高い精度での位置決めが可能となる。
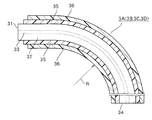
図1は、各実施形態の光ファイバの加工方法によって加工される前の光ファイバ(3A、3B、3C、3D)を示す。図1に示すように、光ファイバ3A〜3Dは、クラッド32とコア33からなる本体を有する。光ファイバ3A〜3Dは、第一の端面31および、該端面31の反対側の端面である第二の端面34を有する。また該本体は、保護のため、周囲をUV硬化樹脂製の膜35によって被覆されている。なお、UV硬化樹脂膜35は、紫外光に対する屈折率がクラッド32以上のものが使用される。なお、以下の本文において単に屈折率と記した場合には、紫外光に対する屈折率をさすものとする。また、UV硬化樹脂膜35は、予め、外側の面、つまり表面が粗面として加工される。表面を加工する方法としては、該表面をヤスリがけする等が例示される。ここで、上記の通り、屈折率がクラッド32以上のUV硬化樹脂膜35を使用しているため、紫外光がクラッド32とUV硬化樹脂膜35の界面において全反射することはない。
各実施形態の加工方法は、まず、光ファイバ3A〜3DのUV硬化樹脂膜35の表面をさらに光吸収率の高い材料、本実施形態では光ファイバの加工時に紫外線を使用するため、紫外線に対して不透明な材料によって被覆する(被覆工程)。ここでは、紫外線に対して不透明な材料としてナイロン36を使用する。ナイロン36は、屈折率が、光ファイバの最も外側にある部位、ここではファイバ保護用のUV硬化樹脂膜35以上になっている。つまり、光ファイバ3A〜3Dにおいて、クラッド32、UV硬化樹脂膜35、ナイロン36は、クラッド32から外側(空気側)に向かうにつれて屈折率が徐々に大きくなる状態にある。あるいはクラッド32、UV硬化樹脂膜35、ナイロン36は、屈折率が略同一の状態にある。なお、図1において、第一の端面31、UV硬化樹脂膜35の該端面31側端部、ナイロン36の該端面31側端部は、互いにずらして図示しているが、これは説明の便宜上である。本発明に係る加工方法においては、UV硬化樹脂膜35の該端面31側端部、ナイロン36の該端面31側端部は、第一の端面31に揃えられる。後に説明する図3、図4においても同様である。
ナイロン36による被覆が行われると、光ファイバ3A〜3Dは次いで所定の曲率半径Rを持つように一箇所曲げられた状態で固定される(固定工程)。曲率半径R(単位:mm)は、以下の条件(1)を満たすように設定される。
20<R<200・・・(1)
20<R<200・・・(1)
条件(1)は、光ファイバに無用の負荷を与えて破損させることなく、かつ該光ファイバの第一の端面を高い精度をもって露光するための条件である。条件(1)において、上限を超えると、後述の露光工程において、クラッドに入射した紫外光を散乱する効果が薄れてしまい好ましくない。また、下限を下回ると、光ファイバに必要以上の負荷がかかり、折れや断線が発生するおそれがあるため好ましくない。
但し、光ファイバ3A〜3Dの構造や材質によっては、下限をさらに上げる、例えば50mmにする必要がある。本実施形態では、曲率半径Rを約100mmに設定している。
各実施形態の加工方法は、上述した被覆工程、固定工程を経て、実施形態毎に異なる工程を光ファイバに施す。以下、実施形態毎に説明する。
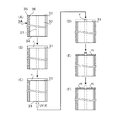
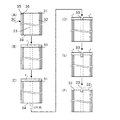
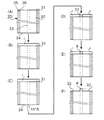
図2は、第一実施形態の光ファイバの加工方法に関する各工程を説明するための図である。図2Aは、被覆工程および固定工程を経た状態の光ファイバ3Aを示す。所定の曲率半径Rを持つ状態で曲げて固定された光ファイバ3Aは、図2Bに示すように、第一の端面31全域にわたって略均一な厚みでレジストrが塗布される(レジスト塗布工程)。レジストを略均一な厚みで塗布する方法としては、スピンコータを使用する方法やレジストrをスプレーする方法等の周知の方法を使用する。なお、第一実施形態で使用されるレジストrは、ネガタイプである。
第一の端面31の全域にレジストrが均一に塗布されると、次いで、露光/現像工程が実行される。露光/現像工程では、まず図2Cに示すように、第二の端面34側から紫外光を照射する。該紫外光は、第二の端面34に入射し、コア33内を通って、レジストrに入射する。このように紫外光をレジストが塗布された第一の端面31側から照射するのではなく、第二の端面34側から照射することにより、第一の端面31にマスクを生成する工程が省略され、簡易かつ短時間での加工を実現している。
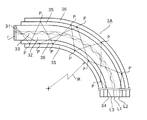
図3は、上記被覆工程と固定工程を経た光ファイバ3Aを露光する状態を、紫外光の成分である光線L1〜L3を用いて模式的に示す図である。光線L1は第二の端面34に対して略直角に入射しコア33内を進む光線を、光線L2は第二の端面34に対して略直角に入射しクラッド32内を進む光線を、光線L3は第二の端面34のクラッド部に対して斜めに入射する光線を、それぞれ表す。
図3に示すように、第一実施形態の加工方法の露光工程時、光線L1は、コア33の直径が数μmと非常に微細であるため、ファイバーの曲げによる影響をほとんど受けることなく、コア33内を全反射しつつ進む。そして、光線L1は強度が弱まることなく第一の端面31に入射する。これに対して、光線L2、L3は、光ファイバ3Aが上記固定工程において曲げられた状態にあるため、UV硬化樹脂膜35とナイロン36の界面で反射を繰り返しつつ、第一の端面31に入射する。図3中、光線L2、L3の該界面における入射位置を点Pで示す。ここで、上記の通り光ファイバ3Aは、ナイロン36がUV硬化樹脂膜35以上の屈折率を有するように設計されている。従って、光線L2、L3は、点Pにおいて反射する際、全反射の臨界角を越えて一部成分が外界に漏れ出す。より具体的には、光線L2やL3は、点Pにおいて、散乱や透過、ナイロン36への吸収といった光の減衰現象を発生させる。これを曲げによる光の放射損失という。なお、上記のようにUV硬化樹脂膜35の表面は粗面に加工されているため、より効果的に光を減衰させることができる。
このように、光線L1以外の光線L2やL3は、UV硬化樹脂膜35とナイロン36の界面で減衰しつつ反射する現象を複数回繰り返して第一の端面31に入射する。そのため、第一の端面31に入射時の光線L2やL3は、光線L1よりも遙かに強度が弱くなっている。よって、たとえクラッド32に塗布されたレジストrに入射したとしても該レジストrの露光に殆ど寄与することがない。これに対し、コア33を介して第一の端面31に入射する光線L1は、殆ど減衰されることなく、コア33に塗布されたレジストrを十分な強度をもって露光する。
なお、紫外光の照射時間は、コア33に塗布されたレジストrが十分に露光される最適な時間に設定される。露光が終了すると、次いで現像を行い露光されていないレジスト、換言すればクラッド32に対応する領域にあるレジストrを溶かし去る。
図2Dは、現像後の光ファイバ3Aを示す。上記のようにして第二の端面34から紫外光を照射して露光しているため、図2Dに示すように、コア33に対応する領域にあるレジストrのみがコア33を底面とする略円柱状に残存することがわかる。
続いて、現像後の第一の端面31に金属材料mを均一の厚みで蒸着し、鏡面を形成する(蒸着工程)。図2Eは、光ファイバ3Aの第一の端面31に金属材料m(図中、斜線領域で示す)を蒸着した状態を示す。金属材料mとしては、Cr、Cu、Au、Al等といった高反射率のものが例示される。なお金属材料mを第一の端面31に成膜する場合、蒸着以外にも、スパッタリングやCVD(Chemical Vapor Deposition:化学蒸着法)等の手法を用いることができる。このように金属材料mを薄膜状に蒸着させることにより、第一の端面31におけるクラッドは鏡面となる。第一の端面31上に金属材料mを蒸着すると、残存していたレジストrを該レジストr上に蒸着された金属材料mとともに第一の端面31からリフトオフし、コア33を露出させる(レジスト剥離工程)。残存するレジストrの剥離にはアセトン等の溶液を使用する。図2Fは、レジストrを剥離した光ファイバ3Aを示す。これにより光ファイバ3Aは、図4に示す構造を有する。
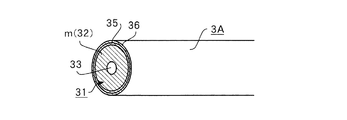
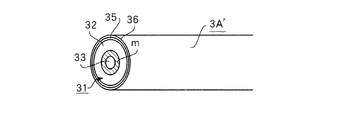
図4に示すように、光ファイバ3Aの第一の端面31は、コア33以外の領域、すなわちクラッド32の略全域がコアとは異なる反射率を有するように表面処理されている。より具体的には、第一実施形態の加工方法によれば、第一の端面31は、金属材料mをクラッド32の略全域に薄膜状にコーティングするため、クラッド32よりもコア33が凹んだ状態の段差が形成される。
図4に示す光ファイバ3Aを使用すれば、クラッド32に何ら加工を施さない従来の光ファイバよりも、第一の端面31の反射率を高めることが可能となる。従って、第一の端面31をLDからの光の入射端面として、光ファイバ3Aを光通信モジュールに配設すれば、クラッド32に入射して反射した光の光量を検出することが可能になる。これにより入射端面(第一の端面31)における光の入射位置を高精度でコア33中心に合わせることが可能になる。
以上が第一実施形態の光ファイバの加工方法である。なお、上記説明では、第一の端面31全域に鏡面を形成している。しかし、加工された光ファイバを組み込む光通信装置、より具体的には該装置における位置検出システムの仕様によっては、鏡面はコア33の近傍にのみ施されていればよい場合もありうる。このような場合には、図5に示すようなコア33近傍のクラッド32のみに金属材料mによる成膜を施すことにより、ちょうどコア33を囲むドーナツ状の鏡面領域を備えた光ファイバ3A’を提供することも可能である。
また、第一実施形態では、Cr等の高反射率の材料mを蒸着させることにより段差を設け、第一の端面31の場所によって反射率を変える加工を施している。しかし、薄膜状にコーティングする材料は、Cr等のような金属材料でなくてもよい。該材料は、第一の端面31での反射光を用いて少なくともコア33とクラッド32との境界を明確に検出するために必要なコアとクラッドの反射率差を発生させる材料であればよい。例えば、少なくともコア以上の反射率を有する材料であればクラッド32を滑らかに光らせることが可能となり上記と略同様の効果を得ることができる。なお、金属材料m以外の材料を使用する場合であっても、光ファイバ3Aは、図2に示す工程と略同様の工程を経て加工されるため、具体的な加工方法についてここでの説明は省略する。
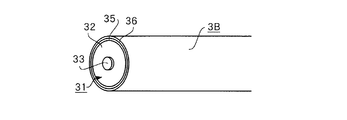
図6は、第二実施形態の光ファイバの加工方法によって加工された光ファイバ3Bを示す。なお、光ファイバ3Bにおいて上記光ファイバ3Aと同一の構成要素には同一の符号を付し、ここでの説明は省略する。図6に示すように、光ファイバ3Bは、第一の端面31においてコア33が光ファイバ3Bの光軸方向に所定量突出し、かつ突出したコア33の面とクラッド32の面とが略平行になるような段差を形成される。上記所定量は、突出したコア33の面とクラッド32の面の双方に光が入射した場合に、回折現象が起こるようにλ/4よりも小さい値に設定される。但し、λは入射する光の波長である。本実施形態では、コア33に入射して反射した光とクラッド32に入射して反射した光との光強度差が最大となるように、上記所定量をλ/8に設定している。
このように段差形成された光ファイバ3Bを、第一の端面31がLDからの光の入射端面となる状態で光通信モジュールに配設すれば、コア33からの反射光と、クラッド32からの反射光との光強度分布を検出することができる。そして、該光強度分布に基づいて、入射端面(第一の端面31)における光の入射位置を高精度でコア33中心に合わせることが可能になる。
上記のような入射端面における光の光強度分布に基づく位置検出は、何ら加工を施さない従来の光ファイバを使用した光通信モジュールでは実行できない。また、特許文献1、2の加工方法によってレンズを一体形成された光ファイバでは、加工した面(射出端面)においてコア(コア近傍)が凸レンズ状になっている。そのため、仮に加工した面を入射端面として光通信モジュールに配設しても上記のような回折効果を有効に得ることができないため、やはり光の光強度分布に基づく高精度な位置検出および位置決めができない。より詳しくは、特許文献1に開示される製造方法は、クラッドとコアの溶解差を利用している為、本来溶解すべきではないコアも溶解されてしまう。そのため該製造方法による光ファイバは、光伝送効率が悪くなり、通常の光通信には適していない。特許文献2に開示される製造方法は工程が煩雑であり、コストがかさむだけでなくになるだけでなく、結果物の歩留まりも悪いという欠点も残している。これら従来の問題点を第二実施形態の光ファイバの加工方法は、以下の工程を経ることにより解決している。
図7は、第二実施形態の光ファイバの加工方法に関する各工程を説明するための図である。第二実施形態の加工方法において使用するレジストrも、上記第一実施形態と同様にネガタイプである。また、第二実施形態の加工方法において、被覆工程と固定工程を経て露光/現像工程を行うまでは、上記第一実施形態と同様である。従って、図7Aに示す光ファイバ3Bの状態は、図1に示す状態にあり、図7A〜図7Dまでに示す光ファイバ3Bの加工状態は、図2A〜図2Dに示すものと同一である。
図7Dに示すように、露光/現像工程が終了し、コア33に対応する領域にのみレジストが残存した状態の光ファイバ3Bは、次いでレジストrが残存していないクラッド32をエッチングされる(エッチング工程)。一般にエッチングには、ウェット式とドライ式があり、どちらを使用することも可能である。本実施形態では、光の高精度な位置検出に必要な光強度分布を明確に検出するために、コア33とクラッド32との段差を高い精度を持って形成すべく、ドライ式のエッチング処理を採用している。本実施形態に好適なドライエッチング装置としては、異方性エッチングに優れる、高速原子線加工装置が挙げられる。図7Eは、コアの面33とクラッド32との段差がλ/8になるまで、クラッド32がエッチングされた光ファイバ3Bの状態を示す。図7Fは、レジストrを剥離した光ファイバ3Bを示す。これにより光ファイバ3Bは、図6に示す構造を有する。
以上が第二実施形態の光ファイバの加工方法の説明である。第二実施形態ではネガタイプのレジストを使用しているが、ポジタイプのレジストを使用しても光ファイバ3Bと同様の効果を奏する光ファイバ3Cを提供することができる。
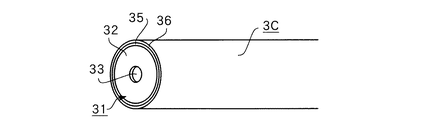
図8は、第三実施形態の光ファイバの加工方法によって加工された光ファイバ3Cを示す。なお、光ファイバ3Cにおいても上記光ファイバ3Aや3Bと同一の構成要素には同一の符号を付し、ここでの説明は省略する。図8に示すように、光ファイバ3Cは、第一の端面31においてコア33が光ファイバの光軸方向に沿って所定量凹んでおり、かつ凹んだコア33の面とクラッド32の面とが略平行になるように加工される。上記所定量は、λ/4よりも小さい値に設定されることが好ましく、光ファイバ3Bと同様、光ファイバ3Cもλ/8に設定している。
図9は、第三実施形態の光ファイバの加工方法に関する各工程を説明するための図である。第三実施形態の加工方法では、レジスト塗布工程においてポジタイプのレジストrを使用する点以外は、被覆工程と固定工程を経て露光/現像工程を行うまで上記第二実施形態における加工方法と略同様である。従って、図9Aに示す光ファイバ3Cの状態は、図1に示す状態にあり、図9A〜図9Cまでに示す光ファイバ3Cの加工状態は、図7A〜図7Cに示す光ファイバ3Bの加工状態と略同一である。
図9Dは、露光/現像工程終了後の光ファイバ3Cの状態を示す。上記のように、第三実施形態の加工方法ではポジタイプのレジストrを使用している。そのため、図9Dに示す光ファイバ3Cは、上記二つの光ファイバ3A、3Bの加工時とは異なり、露光されたコア33に対応する領域にあるレジストrのみが除去されている。
図9Eは、図9Dに示す状態の光ファイバ3Cに対してエッチングをした状態を示す。第三実施形態の加工方法におけるエッチング工程も上記第二実施形態と同様にドライ式のエッチングを採用する。図9Eに示す光ファイバ3Cにおいて、コア33は、コアの面33とクラッド32との段差がλ/8になるまでエッチングされている。図9Fは、エッチング工程後にレジストrを剥離してクラッド32が露出した光ファイバ3Cを示す。これにより光ファイバ3Cは、図8に示す構造を有する。
第二実施形態および第三実施形態の光ファイバの加工方法では、エッチングすることによって第一の端面31におけるコア33とクラッド32に段差を形成している。しかし、エッチング工程以外の工程であっても段差を形成することが可能である。図10は、第四実施形態の光ファイバの加工方法に関する各工程を説明するための図である。第四実施形態の加工方法では、露光/現像工程まで上記第三実施形態における加工方法と略同様である。従って、図10Aに示す光ファイバ3Dの状態は、図1に示す状態にあり、図10A〜図10Cまでに示す光ファイバ3Dの加工状態は、図9A〜図9Cに示す光ファイバ3Cの加工状態と略同一である。
第四実施形態の加工方法では、図10Dに示す状態の光ファイバにおけるコア33に対応する領域に所定の材料gを充填することにより段差を形成している(図10E)。所定の材料gは、光伝送を妨げることがないように、コア33と略同一の屈折力を有する材料が選択される。例えば、ガラス(SiO2)等が好適である。なお所定の材料gは、段差の寸法分、すなわちλ/8の厚みを有するまで充填される。次いで図10Fに示すように、レジストを剥離(リフトオフ)することにより、図6に示す光ファイバ3Bと略同形状の光ファイバ3Dが提供される。
第四実施形態では、ポジタイプのレジストrを使用しているため、コア33に対応する領域に所定の材料を充填することにより段差を形成している。第四実施形態の変形例として、ネガタイプのレジストを使用することも可能である。この変形例の場合、レジストが除去された領域、つまりクラッド32に対応する領域にクラッド32と同一材料、または略同一の屈折率を有する材料をλ/8の高さまでコーティングする。
上記のように加工された光ファイバ3A〜3Dを、例えば以下のような光通信モジュールに搭載することにより、該光通信モジュールは、LDからの光の第一の端面31における入射位置をコア33の中心に高精度で合わせる位置決め処理を常時実行可能になる。
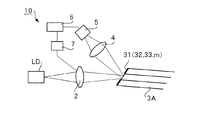
以下、光通信モジュール10における、光ファイバ3Aの入射端面31に入射する送信用の信号光の位置決め処理に関して概説する。図11は、光ファイバ3Aを搭載した光通信モジュール10の構成を表す図である。光通信モジュール10は、光ファイバー通信を加入者宅内に引き込むONUとして用いられる。例えば光通信モジュール10は、一本の光ファイバで上り信号として波長1.3μmを送信し、下り信号として1.5μmの信号を受信するように構成された、双方向のWDM伝送に対応した光通信モジュールである。
図11に示す光通信モジュール10は、レーザLD、第一集光レンズ2、光ファイバ3A、第二集光レンズ4、光検出器5、コントローラ6、アクチュエータ7を備える。
送信用の信号光の光源であるレーザLDは面発光レーザであり、送信用の情報によって変調されるように構成されている。レーザLD、第一集光レンズ2、および光ファイバ3Aは、光軸が同一直線上にあるように配置される。光ファイバ3Aは、第一の端面31が第一集光レンズ2と対向するように配設される。つまり、第一の端面31はLDからの光が入射する面に相当する。レーザLDで発光された波長1.3μmの送信光は、第一集光レンズ2によって光ファイバ3の入射端面(第一の端面)31に向けて集光される。集光された送信光は、光ファイバ3を介して受信側の光通信モジュール(不図示)に伝送される。これにより光通信が実現される。
光通信モジュール10において位置決め処理を行う場合、入射端面31によって反射した反射光を第二集光レンズ4に導く。ここで、光ファイバ端面31を光軸に対して傾くような面に加工することにより、該反射光を第二集光レンズ4に導くための手段が不要となり、部品点数の削減が達成される。第二集光レンズ4は、該反射光を集光し、光検出器5に導く。光検出器5は、入射端面31と共役な位置に配設されている。つまり、光ファイバの中心で反射した反射光は光検出器5の受光面の略中心に入射する。
光検出器5は、受光面が該受光面の中心で互いに直交して延出する2本の境界線によって4つのエリアに等分割された4分割フォトダイオードである。光検出器5は、入射する光の光量変化をエリアごとの光量データとしてコントローラ6に送信する。
なお、コア33の反射率はクラッド32(鏡面m)の反射率よりも極めて低い。従って、コア33で反射した光に関する受光量は微量であるために正確に検出できないおそれがある。そこで、本実施形態の光検出器5は、受光面において、コア33で反射した光が入射する領域の感度を高めてコア33で反射した光の光量を高精度で検出可能にしている。
コントローラ6は、各エリアの光量データを受信すると、各光量データに基づいてLDからの光がコア33の中心に入射するように負帰還制御する。具体的には、コントローラ6は、各エリアに入射した光の光量差がなくなるまで、アクチュエータ7を介して第一集光レンズ2を駆動して、入射端面31上において光源からの光の入射位置を移動させる。各エリアに入射した光の光量差がなくなれば、LDからの光がコア33の中心位置に入射している。
なお、上述した位置決め処理は、光通信モジュール10製造時の初期の位置調整で行われるだけでなく、光通信モジュール10の電源投入後、光通信を行っている間も常時実行される。すなわち、光検出器5は、光通信が実行されている間は常にLDからの光を受光する。そのため、コントローラ6は、光検出器5から常時、または定期的に送信される光量データに基づいて各エリアの光量差がなくなるような負帰還制御を実行することができる。
以上が、光ファイバ3Aを搭載した光通信モジュール10の位置決め処理の説明である。なお、光通信モジュール10の構成は、光ファイバ3Aのかわりに光ファイバ3B〜3Dを搭載することによっても、上記と同様の位置決め処理を実行することができる。但し、光ファイバ3B〜3Dを使用した場合、コントローラ6は、受光面における各エリアの光量差をなくすように負帰還制御するのではない。コントローラ6は、入射端面31で反射した光の光強度分布が、コア33中心にLDからの光が入射したときに得られる所定の分布と一致するように負帰還制御する。
以上が本発明の実施形態である。なお、上記の各実施形態では、いずれの実施形態も被覆工程、固定工程、そしてレジスト塗布工程の順に行うと説明した。しかし、本発明に係る加工方法において、被覆、固定、レジスト塗布の各工程は必ずしもこの順に従う必要はない。例えば、被覆工程とレジスト塗布工程を行った後、固定工程を行ってもよい。
また、上記実施形態では、図1に示すように、固定工程において光ファイバを曲げる箇所を一箇所に設定している。ここで、曲率半径に関する条件さえ満足するのであれば、固定工程において、光ファイバを複数箇所曲げた状態で固定することも可能である。複数回曲げることにより、第二の端面34のクラッドに入射する光(例えば、光線L2やL3)がUV硬化樹脂膜35とナイロン36の界面で入射する回数(つまり、点Pの数)が増えることになるため、減衰現象を上記実施形態よりも多く起こすことができる。つまり、第一の端面31においてコアとクラッドの境界を明確に区別するような、より高精細な露光が可能になる。
また、上記実施形態では、光ファイバの強度を高めるためにUV硬化樹脂膜35をクラッドの外側に設けているが、光ファイバ自体に十分な強度が保証されるのであれば、UV硬化樹脂膜35は必ずしも設けるに及ばない。この場合、クラッドの外側には、ナイロン36がコートされることになる。従って、クラッドの外側の面を粗面に加工することにより、光の減衰効果を高めることができる。
さらに、本発明によれば、ナイロン36のコートを設けることなく光ファイバを曲げることによってのみでも光線L2やL3に対する減衰効果を得ることができる。従って、光ファイバの加工に要する時間やコストと、コアとクラッドの境界の区別の精度とのバランスを考慮して適切な加工方法を採ることができる。
なお、上記の各実施形態では、いずれもレジストrは第一の端面31の略全域に塗布すると説明した。しかし、ネガタイプのレジスト使用時は、第一の端面において少なくともコア33全域を含む領域に塗布されていれば段差形成は可能である。
3A、3B、3C、3D 光ファイバ
31 第一の端面(入射端面)
32 クラッド
33 コア
34 第二の端面
35 UV硬化樹脂膜
36 ナイロン
r レジスト
m 鏡面
10 光通信モジュール
31 第一の端面(入射端面)
32 クラッド
33 コア
34 第二の端面
35 UV硬化樹脂膜
36 ナイロン
r レジスト
m 鏡面
10 光通信モジュール
Claims (15)
- 第一の端面と第二の端面とを有し、コア層とクラッド層を有する光ファイバの加工方法であって、
所定の曲率半径を持つように前記光ファイバを少なくとも一箇所曲げた状態で固定する固定工程と、
前記第一の端面における少なくともコア層全域を含む領域に、レジストを塗布するレジスト塗布工程と、
前記第二の端面側から光ファイバ内を通して特定の波長の光を所定時間照射することにより、前記第一の端面におけるコア層に塗布されたレジストのみを露光した後、現像する露光/現像工程と、
前記露光/現像工程によって残存するレジストを使用して前記コア層とクラッド層との間に段差を形成する段差形成工程と、を含む光ファイバの加工方法。 - 前記クラッド層の外面は、粗面として加工される請求項1に記載の光ファイバの加工方法。
- 前記クラッド層の外側に少なくとも一層の被覆をする被覆工程を含む請求項1または2に記載の光ファイバ加工方法。
- 前記クラッド層の外側に二層以上の被覆をする被覆工程を含み、被覆層間の境界面の少なくとも一面は、粗面として加工される請求項1から3のいずれかに記載の光ファイバの加工方法。
- 前記特定の波長の光は紫外線であり、前記被覆の少なくとも一層に用いられる材料は、紫外線吸収材である請求項1から請求項4のいずれかに記載の光ファイバの加工方法。
- 前記紫外線吸収材層の紫外線に対する屈折率は、該紫外線吸収材層の内側に接する層の紫外線に対する屈折率より大きいことを特徴とする請求項5に記載の光ファイバの加工方法。
- 前記紫外線吸収材は、紫外線に対して不透明なナイロン製である請求項5または請求項6に記載の光ファイバの加工方法。
- 前記所定の曲率半径をR(単位:mm)とすると、Rは以下の条件(1)、
20≦R≦200・・・(1)
を満たす請求項1から請求項7のいずれかに記載の光ファイバの加工方法。 - 前記レジスト塗布工程において、前記第一の端面全域にレジストを塗布する請求項1から請求項8のいずれかに記載の光ファイバの加工方法。
- 前記レジストはネガタイプである請求項1から請求項9のいずれかに記載の光ファイバの加工方法。
- 前記レジストはポジタイプである請求項1から請求項9のいずれかに記載の光ファイバの加工方法。
- 請求項10に記載の光ファイバの加工方法において、前記段差形成工程は、
前記クラッドの少なくともコア近傍領域を、該コアとは異なる反射率を有するように表面処理する表面処理工程と、
前記表面処理工程によって表面処理された前記第一の端面に残存するレジストを剥離するレジスト剥離工程と、を含む光ファイバの加工方法。 - 請求項12に記載の光ファイバの加工方法において、
前記表面処理工程は、前記第一の端面における前記クラッドの少なくともコア近傍領域に、金属材料を薄膜状に蒸着させる蒸着工程である光ファイバの加工方法。 - 請求項10または請求11に記載の光ファイバの加工方法において、前記段差形成工程は、
前記第一の端面において前記レジストが残存していない領域をエッチングするエッチング工程と、
前記エッチング工程後に前記第一の端面に残存する前記レジストを剥離するレジスト剥離工程と、を含む光ファイバの加工方法。 - 請求項11に記載の光ファイバの加工方法において、前記段差形成工程は、
前記第一の端面において前記レジストが残存していない領域に前記光ファイバと略同一の屈折率を有する材料を充填する充填工程と、
前記充填工程後に前記第一の端面に残存する前記レジストを剥離するレジスト剥離工程と、を含む光ファイバの加工方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004249806A JP2006065166A (ja) | 2004-08-30 | 2004-08-30 | 光ファイバの加工方法 |
| US11/212,720 US7242836B2 (en) | 2004-08-30 | 2005-08-29 | Method of processing optical fiber |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004249806A JP2006065166A (ja) | 2004-08-30 | 2004-08-30 | 光ファイバの加工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006065166A true JP2006065166A (ja) | 2006-03-09 |
Family
ID=35943206
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004249806A Pending JP2006065166A (ja) | 2004-08-30 | 2004-08-30 | 光ファイバの加工方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US7242836B2 (ja) |
| JP (1) | JP2006065166A (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7050677B2 (en) * | 2002-11-05 | 2006-05-23 | Pentax Corporation | Optical fiber and method for producing the same |
| US9376655B2 (en) | 2011-09-29 | 2016-06-28 | Life Technologies Corporation | Filter systems for separating microcarriers from cell culture solutions |
| WO2019074911A1 (en) * | 2017-10-09 | 2019-04-18 | Corning Incorporated | METALLIZED MIRROR COATINGS FOR OPTICAL LIGHT DIFFUSION FIBERS AND METHODS OF MAKING SAME |
| CN114325941B (zh) * | 2020-09-28 | 2024-02-06 | 潍坊华光光电子有限公司 | 一种激光刻蚀光纤端面匀化光斑的方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4143940A (en) * | 1975-05-09 | 1979-03-13 | U.S. Philips Corporation | Device for coupling a radiation source to a monomode optical transmission fiber with the aid of a resonant cavity |
| US5087109A (en) * | 1986-10-09 | 1992-02-11 | Matsushita Electric Industrial Co., Ltd. | Method for coupling semiconductor laser with optical fiber |
| DE3831839A1 (de) * | 1988-09-20 | 1990-03-29 | Standard Elektrik Lorenz Ag | Optischer sende- und/oder empfangsbaustein |
| GB8827872D0 (en) * | 1988-11-29 | 1988-12-29 | British Telecomm | Optical waveguide method of manufacturing same & system incorporating such waveguide |
| JPH06102538B2 (ja) | 1991-12-25 | 1994-12-14 | 工業技術院長 | 高分散合成カオリナイトの製造法 |
| JP2615400B2 (ja) | 1992-05-28 | 1997-05-28 | 東京工業大学長 | 無調整光コネクタ |
| JPH09179155A (ja) | 1995-12-26 | 1997-07-11 | Fuji Photo Film Co Ltd | 光波長変換装置 |
| JP2001305382A (ja) | 2000-04-26 | 2001-10-31 | Minoru Sasaki | 光ファイバ端面のレンズ加工方法 |
| US6771855B2 (en) * | 2000-10-30 | 2004-08-03 | Santur Corporation | Laser and fiber coupling control |
| JP4515654B2 (ja) | 2001-03-27 | 2010-08-04 | ローム株式会社 | 光通信用モジュール |
| US20040114935A1 (en) * | 2002-11-05 | 2004-06-17 | Pentax Corporation | Optical communication device |
| US7050677B2 (en) * | 2002-11-05 | 2006-05-23 | Pentax Corporation | Optical fiber and method for producing the same |
| JP2004177947A (ja) | 2002-11-11 | 2004-06-24 | Pentax Corp | 光通信装置 |
| JP2005321669A (ja) * | 2004-05-11 | 2005-11-17 | Pentax Corp | 光通信装置 |
-
2004
- 2004-08-30 JP JP2004249806A patent/JP2006065166A/ja active Pending
-
2005
- 2005-08-29 US US11/212,720 patent/US7242836B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US7242836B2 (en) | 2007-07-10 |
| US20060045447A1 (en) | 2006-03-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7995875B2 (en) | Mirror-embedded optical waveguide and fabrication method of same | |
| JP3887371B2 (ja) | 光伝送基板、光伝送基板製造方法、及び光電気集積回路 | |
| EP1271195B1 (en) | Method of manufacturing optical waveguide device | |
| US8295671B2 (en) | Coated optical fibers and related apparatuses, links, and methods for providing optical attenuation | |
| EP2413171A1 (en) | Laterally coupled optical fiber component and processing method thereof | |
| KR100818622B1 (ko) | 광 인쇄회로기판 및 그 제작방법 | |
| JP2637570B2 (ja) | 光送信機、受信機モジュール | |
| JP2010026505A (ja) | 集光光ファイバ | |
| CN102369467A (zh) | 制造光波导芯部的方法、制造光波导的方法、光波导和光电复合配线板 | |
| CN101410741A (zh) | 光学装置以及光学装置的制造方法 | |
| US7050677B2 (en) | Optical fiber and method for producing the same | |
| JP2008009098A (ja) | 光接続装置と実装方法 | |
| JP2008139465A (ja) | 光電気混載基板の製造方法 | |
| JP2012208371A (ja) | 光デバイス | |
| US7242836B2 (en) | Method of processing optical fiber | |
| CN101253434A (zh) | 波导装置 | |
| JP3642967B2 (ja) | 光通信デバイスおよび双方向光通信装置 | |
| JP2000131545A (ja) | 光デバイスと光デバイスを備えた光モジュール | |
| US11953737B2 (en) | Systems and methods for coupling light | |
| JP3803575B2 (ja) | 光波回路モジュールおよびその製造方法 | |
| JP2007041122A (ja) | ポリマ光導波路の製造方法及びポリマ光導波路、並びにそれを用いた光モジュール | |
| JP4880901B2 (ja) | 光導波路アレイを用いた光記録装置 | |
| Betschon et al. | Mass production of planar polymer waveguides and their applications | |
| JP2007183467A (ja) | ミラー付光導波路及びその製造方法 | |
| JP2006047526A (ja) | 光ファイバの加工方法 |