JP2005297438A - 印刷品質の検査方法および検査装置 - Google Patents
印刷品質の検査方法および検査装置 Download PDFInfo
- Publication number
- JP2005297438A JP2005297438A JP2004119061A JP2004119061A JP2005297438A JP 2005297438 A JP2005297438 A JP 2005297438A JP 2004119061 A JP2004119061 A JP 2004119061A JP 2004119061 A JP2004119061 A JP 2004119061A JP 2005297438 A JP2005297438 A JP 2005297438A
- Authority
- JP
- Japan
- Prior art keywords
- image
- printing
- difference
- digital data
- pixel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims description 35
- 238000007689 inspection Methods 0.000 claims abstract description 56
- 230000007547 defect Effects 0.000 claims abstract description 22
- 238000012545 processing Methods 0.000 claims description 12
- 239000000463 material Substances 0.000 claims description 6
- 238000002360 preparation method Methods 0.000 abstract description 3
- 238000012360 testing method Methods 0.000 description 12
- 238000003860 storage Methods 0.000 description 10
- 238000010586 diagram Methods 0.000 description 4
- 238000013441 quality evaluation Methods 0.000 description 3
- 230000002093 peripheral effect Effects 0.000 description 2
- 238000013461 design Methods 0.000 description 1
- 238000012938 design process Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000000873 masking effect Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images

Landscapes
- Image Analysis (AREA)
- Inking, Control Or Cleaning Of Printing Machines (AREA)
- Image Processing (AREA)
Abstract
【課題】印刷作業の効率を低下させることなく、かつ廉価なシステムでマスク画像を作成して印刷品質を検査すること。
【解決手段】印刷用デジタルデータに基づいて印刷された基準となる印刷物および検査すべき印刷物を画像入力手段3で撮影し、これによって基準画像55と検査画像57を得る。基準画像55と検査画像56の各画素の輝度の差を示す差分画像59を作成するとともに、差分画像59の各画素の輝度に対する閾値を示すマスク画像53を印刷用デジタルデータに基づいて作成し、差分画像59とマスク画像53とを比較して欠陥画像59aを抽出する。
【選択図】 図3
【解決手段】印刷用デジタルデータに基づいて印刷された基準となる印刷物および検査すべき印刷物を画像入力手段3で撮影し、これによって基準画像55と検査画像57を得る。基準画像55と検査画像56の各画素の輝度の差を示す差分画像59を作成するとともに、差分画像59の各画素の輝度に対する閾値を示すマスク画像53を印刷用デジタルデータに基づいて作成し、差分画像59とマスク画像53とを比較して欠陥画像59aを抽出する。
【選択図】 図3
Description
本発明は、印刷品質の検査方法および装置に関し、特に、基準となる印刷物の画像と検査すべき印刷物の画像とを比較して印刷品質を検査する方法および装置に関するものである。
以下の手順を実行して印刷物の品質を検査することが実施されている。
(a)輪転・枚葉印刷機等の印刷機で印刷された基準となる印刷物の画像をカメラで撮影して基準画像を得る。
(b)その後に印刷された検査すべき印刷物の画像をカメラで撮影して検査画像を得る。
(c)上記基準画像と上記検査画像とを比較して、上記検査すべき印刷物の印刷欠陥を抽出する。
(a)輪転・枚葉印刷機等の印刷機で印刷された基準となる印刷物の画像をカメラで撮影して基準画像を得る。
(b)その後に印刷された検査すべき印刷物の画像をカメラで撮影して検査画像を得る。
(c)上記基準画像と上記検査画像とを比較して、上記検査すべき印刷物の印刷欠陥を抽出する。
上記基準画像と検査画像の比較に際しては、それらの画像の輝度差に基づく差分画像が作成される。しかし、この差分画像のみから印刷欠陥の有無を判定した場合、信頼性の高い判定結果を得ることができない。
すなわち、上記基準となる印刷物および検査すべき印刷物の内の少なくとも一方が正規の姿勢から回転した状態で撮影される場合には、検査画像のエッジ部分の輝度と基準画像のエッジ部分の輝度との差分値が大きな値を持つことになるので、この差分値が印刷欠陥に基づくものであると誤認識することになる。
すなわち、上記基準となる印刷物および検査すべき印刷物の内の少なくとも一方が正規の姿勢から回転した状態で撮影される場合には、検査画像のエッジ部分の輝度と基準画像のエッジ部分の輝度との差分値が大きな値を持つことになるので、この差分値が印刷欠陥に基づくものであると誤認識することになる。
そこで、上記差分画像の輝度の閾値を規定するマスク画像を用いて、上記誤認識の虞のある差分値を実質的にマスクする処理を実行し、これによって得られるマスク処理済の差分画像に基づいて印刷欠陥の有無を判定する、という技術が提案されている。(例えば、特許文献1参照)。
特開平11−348240号公報
ところで、上記基準となる印刷物は、テスト印刷の結果、適正な印刷がなされた印刷物であるとしてオペレータに評価されたものであるので、この基準となる印刷物が決定された時点では、印刷機が直ちに本刷りに移行して良い状態に調整されていることになる。なお、テスト印刷の開始後、上記基準となる印刷物が決定されるまでの所要時間は、例えば20〜30分程度である。
しかし、従来においては、上記テスト印刷によって基準となる印刷物が決定された後に、この印刷物をカメラやスキャナで撮影し、それによって得られる基準画像に基づいて上記マスク画像を作成するようにしている。このため、直ちに本刷りに移行して良い状態に調整されている印刷機が、上記マスク画像の作成時間(一般的な廉価な画像処理装置で10分以上)だけ待機させられることになり、これは印刷作業の効率を低下させる要因になっている。
上記マスク画像の作成時間は、高価な画像処理装置を用いることによって短縮することが可能であるが、マスク画像を作成する専用装置に巨額投資することは経済上望ましくない。
上記マスク画像の作成時間は、高価な画像処理装置を用いることによって短縮することが可能であるが、マスク画像を作成する専用装置に巨額投資することは経済上望ましくない。
本発明の目的は、このような実状に鑑み、印刷作業の効率を低下させることなく、かつ廉価なシステムでマスク画像を作成して印刷品質を検査することが可能な印刷品質の検査方法および検査装置を提供することにある。
本発明に係る印刷品質の検査方法は、上記目的を達成するために、印刷用デジタルデータに基づいて印刷された基準となる印刷物を画像入力手段で撮影して基準画像を得るステップと、前記印刷用デジタルデータに基づいて印刷された検査すべき印刷物を画像入力手段で撮影して検査画像を得るステップと、前記基準画像と検査画像の各画素の輝度の差を示す差分画像を作成するステップと、前記差分画像の各画素の輝度に対する閾値を示すマスク画像を前記印刷用デジタルデータに基づいて作成するステップと、前記差分画像とマスク画像とを比較して、欠陥画像とその位置を抽出するステップと、を含んでいる。
前記マスク画像を前記印刷用デジタルデータに基づいて作成するステップは、
前記印刷用デジタルデータに対応する2つの原画像を作成するステップと、前記2つの原画像の一方を他方に対して所定角度間隔で繰返し回転させるステップと、前記所定角度間隔の回転が実行される度に、前記一方の原画像と他方の原画像の各画素についての輝度の差分値を算出するステップと、前記各画素において最大となった輝度差分値を前記マスク画像の各画素における閾値として設定するステップと、を含むことができる。
前記印刷用デジタルデータに対応する2つの原画像を作成するステップと、前記2つの原画像の一方を他方に対して所定角度間隔で繰返し回転させるステップと、前記所定角度間隔の回転が実行される度に、前記一方の原画像と他方の原画像の各画素についての輝度の差分値を算出するステップと、前記各画素において最大となった輝度差分値を前記マスク画像の各画素における閾値として設定するステップと、を含むことができる。
また、本発明に係る印刷品質の検査装置は、印刷用デジタルデータに基づいて印刷された基準となる印刷物を撮影して基準画像を得る画像入力手段と、前記印刷用デジタルデータに基づいて印刷された検査すべき印刷物を撮影して検査画像を得る画像入力手段と、前記基準画像と検査画像の各画素の輝度の差を示す差分画像を作成する差分画像作成手段と、前記差分画像の各画素の輝度に対する閾値を示すマスク画像を前記印刷用デジタルデータに基づいて作成するマスク画像作成手段と、前記差分画像とマスク画像とを比較して、欠陥画像を抽出する欠陥画像抽出手段と、を備えている。
前記マスク画像作成手段は、前記印刷用デジタルデータに対応する2つの原画
を作成する処理と、前記2つの原画像の一方を他方に対して所定角度間隔で繰返し回転させる処理と、前記所定角度間隔の回転が実行される度に、前記一方の原画像と他方の原画像の各画素についての輝度の差分値を算出する処理と、前記各画素において最大となった輝度差分値を前記マスク画像の各画素における閾値として設定する処理と、を実行する手段を備えることができる。
を作成する処理と、前記2つの原画像の一方を他方に対して所定角度間隔で繰返し回転させる処理と、前記所定角度間隔の回転が実行される度に、前記一方の原画像と他方の原画像の各画素についての輝度の差分値を算出する処理と、前記各画素において最大となった輝度差分値を前記マスク画像の各画素における閾値として設定する処理と、を実行する手段を備えることができる。
本発明によれば、印刷用デジタルデータに基づいてマスク画像を作成するので、基準画像の取得を待つことなくマスク画像の作成に着手することができる。したがって、テスト刷りの終了前にマスク画像を用いた品質検査の体制を整えて、テスト刷りの後に直ちに本刷りに移行することが可能になる。また、マスク画像の作成に十分な時間を確保することができるので、そのマスク画像の作成に使用する装置は廉価なもので十分対応可能となる。したがって、マスク画像の作成のために印刷作業の効率が低下するという問題を設備コストを上昇させることなく解決することができる。
以下、図面を参照しながら本発明の実施の形態について説明する。
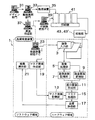
図1は、印刷工程の全体構成と本発明に係る印刷品質検査装置の一実施形態を示したブロック図である。この実施の形態に係る印刷品質検査装置は、ハードウェア領域に画像入力部3、画像処理部5、基準画像記憶部7、検査画像記憶部9、差分画像作成部11、マスク画像記憶部13、マスク処理部15および品質評価部17を備え、ソフトウェア領域にマスク画像作成部19および結果表示部21を備えている。
上記画像入力部3は、カメラやスキャナ等の画像入力手段で構成され、また、上記結果表示部21は、CRTやTFT液晶表示器等によって検査結果を表示する。
図1は、印刷工程の全体構成と本発明に係る印刷品質検査装置の一実施形態を示したブロック図である。この実施の形態に係る印刷品質検査装置は、ハードウェア領域に画像入力部3、画像処理部5、基準画像記憶部7、検査画像記憶部9、差分画像作成部11、マスク画像記憶部13、マスク処理部15および品質評価部17を備え、ソフトウェア領域にマスク画像作成部19および結果表示部21を備えている。
上記画像入力部3は、カメラやスキャナ等の画像入力手段で構成され、また、上記結果表示部21は、CRTやTFT液晶表示器等によって検査結果を表示する。
まず、印刷工程について説明する。デザイン部門31においては、顧客の要求に従い、画像作成ソフトを使用して印刷画像DTP(Desk Top Publish)を作成し、製版部門にこの印刷画像DTPの階調デジタルデータを転送する。製版展開部門33では、上記階調デジタルデータをRIP(Raster Image Processor)を用いて網点デジタルデータに変換し、該網点デジタルデータを基に製版装置35にて印刷版が作成される。
原画作成部37では、デザイン工程において作成された印刷画像を変換処理して、印刷作業工程で使用されるPPF(Print Production Format)の原画像を作成する。この原画作成部37によって作成された原画像のデータは、印刷用デジタルデータとして印刷機統括パソコン39を介して輪転・枚葉印刷機等の印刷機41に送られ、インキ供給量調整などに使用される。一方、上記原画像のデータ(印刷用デジタルデータ)は、上記マスク画像作成部13にも与えられる。
なお、上記原画像のPPFデータは、版画像のデータと比較して解像度が低く(版画像の解像度が2500dpi(dot/inches)程度であるのに対して、原画像のそれは通常0.5dpi程度である)、また網点デジタルデータではなく、階調デジタルデータである。
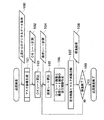
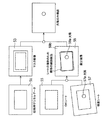
図2は、上記印刷品質検査装置を用いて実行される印刷品質検査手順の一例を示している。この手順においては、上流に位置された上記原画作成部37から上記原画像についてのデジタルデータを上記マスク画像作成部19に取り込む処理が実行され(ステップ100)、これにより、このマスク画像作成部19において後述のマスク画像(閾値画像)を生成する処理が実行される(ステップ101)。図3には、上記印刷用デジタルデータに対応する原画像51の例と、この印刷用デジタルデータに基づいて作成される上記マスク画像53の例が示されている。
ところで、印刷機41は、前記網点デジタルデータに基づいて作成された印刷版を用いてテスト印刷を開始し、印刷物に上記原画像が適正に再現されるまでこのテスト印刷を継続する。もちろん、このテスト印刷中には、オペレータによって色調整等の調整操作が印刷機41に施される。
オペレータは、適正に刷り上った印刷物を基準とすべき印刷物(以下、OKシートと称する)として指定する。このOKシートは、前記画像入力部3に設けられたカメラやスキャナ等の画像入力手段によって撮影される(ステップ102)。そして、画像入力部3によって撮影されたOKシートの画像は、基準画像として前記画像処理部5を介して基準画像記憶部7に読み込まれる(ステップ103)。図3には、画像入力部3で撮影された基準画像55が例示されている。
オペレータは、適正に刷り上った印刷物を基準とすべき印刷物(以下、OKシートと称する)として指定する。このOKシートは、前記画像入力部3に設けられたカメラやスキャナ等の画像入力手段によって撮影される(ステップ102)。そして、画像入力部3によって撮影されたOKシートの画像は、基準画像として前記画像処理部5を介して基準画像記憶部7に読み込まれる(ステップ103)。図3には、画像入力部3で撮影された基準画像55が例示されている。
その後、印刷機は本刷りを開始する。この本刷り中においては、例えば、印刷版へのごみの付着等によって印刷物の品質が低下する虞がある。そこで、本刷りされた検査対象の印刷物(以下、検査シートという)が画像入力部3で撮影される(ステップ104)。この画像入力部3で撮影された画像は、検査画像として画像処理部5を介して検査画像記憶部9に読み込まれる(ステップ105)。
図3には、画像入力部3で撮影された検査画像57が示されている。この検査画像57中には、欠陥画像57aが含まれている。
図3には、画像入力部3で撮影された検査画像57が示されている。この検査画像57中には、欠陥画像57aが含まれている。
差分画像作成部11は、記憶部7および9から上記基準画像55および検査画像57を取り込んで、この基準画像55の各画素と検査画像57の対応する各画素の輝度差に基づく差分画像59を作成する(ステップ106)。
検査シートの画像を画像入力部3によって撮影する場合において、この検査シートがOKシートと同一の姿勢で配置されていれば、差分画像59において上記欠陥画像57aに基づく欠陥画像59aのみが表れることになる。
しかし、検査シートが傾斜して配置された場合には、図3に示すように、傾いた検査画像57が得られるので、基準画像55の縁部と検査画像77の縁部との位置ずれに起因した画像59bが差分画像59中に現れる。
しかし、検査シートが傾斜して配置された場合には、図3に示すように、傾いた検査画像57が得られるので、基準画像55の縁部と検査画像77の縁部との位置ずれに起因した画像59bが差分画像59中に現れる。
検査シートの検査は、差分画像59中における欠陥画像59aの有無を検査することを意味するので、上記画像59bを欠陥画像として抽出しないようにする必要がある。
前記マスク画像53は、上記画像59bを欠陥画像として抽出しないで、欠陥画像59aのみを抽出するために用いるものである。以下、このマスク画像53について詳細に説明する。
前記マスク画像53は、上記画像59bを欠陥画像として抽出しないで、欠陥画像59aのみを抽出するために用いるものである。以下、このマスク画像53について詳細に説明する。
図4(a)は、前記印刷用デジタルデータに対応した互いに等しい2つの原画像51A,51Bを重ね合わした状態を示している。これらの原画像51A,51B上に例えば図示のような12の画素を設定した場合、原画像51A,51Bが正確に重なっている状態では、上記12の画素における原画像51Aの輝度と原画像51Bの輝度が等しいので、それらの輝度の差はゼロになる。
しかし、原画像51Bが図4(b)のように傾斜している場合には、上記のように差分値がゼロにならない。なぜなら、例えば、画素bにおいては、原画像51Aの輝度値が100であるのに対し、原画像51Bの輝度値は100と20が混在して100よりも低くなるからである。
この場合、画素bにおける原画像51A,51Bの輝度差の大きさ(輝度差分値)に対する閾値を80(100−20)もしくはそれ以上に設定して、この閾値よりも小さい輝度差分値をマスクするようにすれば、この差分値をゼロとみなすことができる。
この場合、画素bにおける原画像51A,51Bの輝度差の大きさ(輝度差分値)に対する閾値を80(100−20)もしくはそれ以上に設定して、この閾値よりも小さい輝度差分値をマスクするようにすれば、この差分値をゼロとみなすことができる。
一方、図4(b)において、画素aにおける原画像51A,51Bの輝度値は共に100であるので、この画素aでの輝度差分値はゼロになる。したがって、画素aの差分値に対する閾値はゼロで良いことになる。
前記マスク画像53は、図4(a)に示す各画素における原画像51A,51Bの輝度差分値の閾値を設定するものである。このマスク画像53は、原画像51Bが図4(c)に示す逆方向に傾斜することをも考慮に入れた場合、上記各画素について図4(d)のように作成される。すなわち、周辺の画素と輝度値の差が大きい画素では閾値が大きく、周辺の画素と輝度値の差が小さい画素では閾値が小さく設定される。
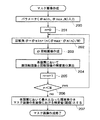
図5は、マスク画像作成部11で実行されるマスク画像53の作成手順を示している。この手順では、まず、回転角θを規定するパラメータ(θmin,θmax,N)が入力される(ステップ200)。なお、θmin,θmaxは想定される検査画像27の回転角の上限と下限を、また、Nは回転角範囲θmin〜θmaxの変化ステップ数を示している。
次に、回転角θの番号nを0に初期化した後、回転角θをθ=θmin+{n(θmax−θmin)N}として設定し(ステップ201,202)、この回転角θだけ回転した図4(b)に示すような画像を作成する(ステップ203)。そして、図4(a)に例示した各画素において、無回転画像51Aと回転画像51Bの輝度差分を算出する(ステップ204)。
次に、nの値が1だけ増加されたあと、nがNよりも小さいか否かが判断される(ステップ205,206)。そして、その判断結果がyesの場合には手順がステップ203に戻され、noの場合には、各画素に於いて最大となった輝度差分値をマスク画像の各画素における輝度値(閾値)とする(ステップ207)。
上記のようにして作成されるマスク画像53は、スク画像記憶部13に記憶される。
上記のようにして作成されるマスク画像53は、スク画像記憶部13に記憶される。
ところで、上記マスク画像53は、上記無回転画像51Aと回転画像51Bとして基準画像55を用いても作成することができる。しかし、このように基準画像55に基づいてマスク画像53を作成しよとすると、この基準画像55を得た後、このマスク画像53を作成する時間が経過した時点で本刷りが開始されることになるので、印刷作業の効率が著しく阻害されることになる。
そこで、この実施の形態では、前記印刷用デジタルデータに対応する原画像の各画素の輝度が上記基準画像の輝度とほぼ一致していることに着目して、前記したように、印刷用デジタルデータを用いてマスク画像53を作成している。
このように、印刷用デジタルデータに基づいてマスク画像53を作成する手法を採用すれば、基準画像55の取得時点以前に、つまり、前記テスト刷りの終了時点以前にマスク画像53の作成を終了することが可能になるので、テスト刷りの終了後、直ちに本刷り移行することができ、この結果、印刷作業の効率が向上する。
このように、印刷用デジタルデータに基づいてマスク画像53を作成する手法を採用すれば、基準画像55の取得時点以前に、つまり、前記テスト刷りの終了時点以前にマスク画像53の作成を終了することが可能になるので、テスト刷りの終了後、直ちに本刷り移行することができ、この結果、印刷作業の効率が向上する。
再び、図2の品質検査手順を参照する。図2のステップ107においては、前記マスク処理部15によって図3に示す差分画像59とマスク画像53とが比較される。
上記印刷用デジタルデータに基づいて作成されたマスク画像53では、上記差分画像59中の画像59bを含む周辺画素領域をマスクし得るように、この周辺画素領域に対応する領域53a(四角状の枠で示す)に画像59bの輝度値よりも高い輝度閾値が設定され、また、上記画素領域53aを除く画素領域に欠陥画像59aの抽出が可能な低輝度閾値が設定されている。
上記印刷用デジタルデータに基づいて作成されたマスク画像53では、上記差分画像59中の画像59bを含む周辺画素領域をマスクし得るように、この周辺画素領域に対応する領域53a(四角状の枠で示す)に画像59bの輝度値よりも高い輝度閾値が設定され、また、上記画素領域53aを除く画素領域に欠陥画像59aの抽出が可能な低輝度閾値が設定されている。
マスク処理部15は、個々の画素において、差分画像59の輝度値とマスク画像の輝度値(閾値)とを比較して、マスク画像の輝度値より大きい輝度値を有する差分画像を欠陥画像59aとして検出し、この欠陥画像59aとその位置のデータとを検査結果として前記品質評価部17に出力する(ステップ108)。
上記のような品質検査は、本刷りされた全ての印刷物あるいは一部の印刷物に対して実行され、それらの印刷物の検査の終了がステップ109において判断された時点で検査作業が終了する。
上記のような品質検査は、本刷りされた全ての印刷物あるいは一部の印刷物に対して実行され、それらの印刷物の検査の終了がステップ109において判断された時点で検査作業が終了する。
上述したように、この実施の形態においては、印刷用デジタルデータに基づいてマスク画像53を作成するので、基準画像55の取得を待つことなくマスク画像53の作成に着手することができる。したがって、前記テスト刷りの終了前にマスク画像53を用いた品質検査の体制を整えて、テスト刷りの後に直ちに本刷りに移行することが可能になる。また、マスク画像53の作成に十分な時間を確保することができるので、新たに高価な専用処理装置を装備することなく、一般的なパーソナルコンピュータ等でマスク画像53を作成することが可能になる。
1 品質検査装置
3 画像入力部
5 画像処理部
7 基準画像記憶部
9 検査画像記憶部
11 差分画像作成部
13 マスク画像記憶部
15 マスク処理部
17 品質評価部
51 原画像
53 マスク画像
55 基準画像
57 検査画像
59 差分画像
3 画像入力部
5 画像処理部
7 基準画像記憶部
9 検査画像記憶部
11 差分画像作成部
13 マスク画像記憶部
15 マスク処理部
17 品質評価部
51 原画像
53 マスク画像
55 基準画像
57 検査画像
59 差分画像
Claims (4)
- 印刷用デジタルデータに基づいて印刷される印刷物の印刷品質を検査する方法であって、
前記印刷用デジタルデータに基づいて印刷された基準となる印刷物を画像入力手段で撮影して基準画像を得るステップと、
前記印刷用デジタルデータに基づいて印刷された検査すべき印刷物を画像入力手段で撮影して検査画像を得るステップと、
前記基準画像と検査画像の各画素の輝度の差を示す差分画像を作成するステップと、
前記差分画像の各画素の輝度に対する閾値を示すマスク画像を前記印刷用デジタルデータに基づいて作成するステップと、
前記差分画像とマスク画像とを比較して、欠陥画像とその位置を抽出するステップと、
を含むことを特徴とする印刷品質の検査方法。 - 前記マスク画像を前記印刷用デジタルデータに基づいて作成するステップは、
前記印刷用デジタルデータに対応する2つの原画像を作成するステップと、
前記2つの原画像の一方を他方に対して所定角度間隔で繰返し回転させるス
テップと、
前記所定角度間隔の回転が実行される度に、前記一方の原画像と他方の原画
像の各画素についての輝度の差分値を算出するステップと、
前記各画素において最大となった輝度差分値を前記マスク画像の各画素における閾値として設定するステップと、
を含むことを特徴とする請求項1に記載の印刷品質の検査方法。 - 印刷用デジタルデータに基づいて印刷される印刷物の印刷品質を検査する装置であって、
前記印刷用デジタルデータに基づいて印刷された基準となる印刷物を撮影して基準画像を得る画像入力手段と、
前記印刷用デジタルデータに基づいて印刷された検査すべき印刷物を撮影して検査画像を得る画像入力手段と、
前記基準画像と検査画像の各画素の輝度の差を示す差分画像を作成する差分画像作成手段と、
前記差分画像の各画素の輝度に対する閾値を示すマスク画像を前記印刷用デジタルデータに基づいて作成するマスク画像作成手段と、
前記差分画像とマスク画像とを比較して、欠陥画像とその位置を抽出する欠陥画像抽出手段と、
を備えることを特徴とする印刷品質の検査装置。 - 前記マスク画像作成手段は、前記印刷用デジタルデータに対応する2つの原画
像を作成する処理と、前記2つの原画像の一方を他方に対して所定角度間隔で繰返し回転させる処理と、前記所定角度間隔の回転が実行される度に、前記一方の原画像と他方の原画像の各画素についての輝度の差分値を算出する処理と、前記各画素において最大となった輝度差分値を前記マスク画像の各画素における閾値として設定する処理と、を実行する手段を備えることを特徴とする請求項3に記載の印刷品質の検査装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004119061A JP2005297438A (ja) | 2004-04-14 | 2004-04-14 | 印刷品質の検査方法および検査装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004119061A JP2005297438A (ja) | 2004-04-14 | 2004-04-14 | 印刷品質の検査方法および検査装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005297438A true JP2005297438A (ja) | 2005-10-27 |
Family
ID=35329565
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004119061A Withdrawn JP2005297438A (ja) | 2004-04-14 | 2004-04-14 | 印刷品質の検査方法および検査装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005297438A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114820553A (zh) * | 2015-09-23 | 2022-07-29 | 英特美克技术公司 | 评价图像 |
-
2004
- 2004-04-14 JP JP2004119061A patent/JP2005297438A/ja not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114820553A (zh) * | 2015-09-23 | 2022-07-29 | 英特美克技术公司 | 评价图像 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4055385B2 (ja) | 画像検査装置 | |
| US7440123B2 (en) | Adaptive printing | |
| JP2014117875A (ja) | 画像形成装置、検品装置、画像形成装置の制御方法、検品装置の制御方法及びプログラム | |
| JP6180674B1 (ja) | 複数のカメラによる画像検査方法 | |
| JP2005205693A (ja) | 検査装置、検査プログラム、検査方法、制御装置、制御プログラム、及び、制御方法 | |
| JP7608757B2 (ja) | 追い刷り検査装置及び追い刷り検査プログラム | |
| JP3242008B2 (ja) | 製版プロセスにおける画像検査方法および画像検査装置 | |
| JP2007226616A (ja) | 印刷物検査装置、印刷物検査方法、印刷装置、印刷方法、プログラム、記録媒体 | |
| JP2005316550A (ja) | 画像処理装置、画像読取装置、画像検査装置、およびプログラム | |
| JP3204876B2 (ja) | 印刷物検査装置 | |
| JP5710101B2 (ja) | 印刷物検査装置、及び印刷物検査方法 | |
| JP2023110836A5 (ja) | ||
| CN117745629A (zh) | 图像处理装置、存储介质及图像处理方法 | |
| JP2004098489A (ja) | 画像出力装置 | |
| JP2008014703A (ja) | 画像欠陥検査装置、画像欠陥検査方法、およびプログラム | |
| JP2004094438A (ja) | 画像検査装置およびプログラム | |
| JPH09133514A (ja) | 画像測定装置 | |
| JP5486478B2 (ja) | 書画カメラ装置 | |
| JP2005196659A (ja) | 画像処理装置、プログラムおよび記録媒体 | |
| JP3317403B2 (ja) | 画像データの検査方法、検版方法、画像データの検査プログラムを記録したコンピュータ読み取り可能な記録媒体および検版プログラムを記録したコンピュータ読み取り可能な記録媒体 | |
| JP2008049520A (ja) | 印刷物検査装置及び印刷物検査方法 | |
| JP2005119261A5 (ja) | ||
| JP2004341568A (ja) | レイアウトチェックプログラムおよび記録媒体 | |
| JP2002174600A (ja) | 鋼板の表面疵検出装置、検出方法及び記憶媒体 | |
| JPH08323964A (ja) | レジスターマークの位置検出装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20070703 |