JP2005293995A - ディスプレイ用中空平面パネルの給排気装置 - Google Patents
ディスプレイ用中空平面パネルの給排気装置 Download PDFInfo
- Publication number
- JP2005293995A JP2005293995A JP2004106461A JP2004106461A JP2005293995A JP 2005293995 A JP2005293995 A JP 2005293995A JP 2004106461 A JP2004106461 A JP 2004106461A JP 2004106461 A JP2004106461 A JP 2004106461A JP 2005293995 A JP2005293995 A JP 2005293995A
- Authority
- JP
- Japan
- Prior art keywords
- exhaust
- air supply
- supply
- adapter
- flat panel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000011521 glass Substances 0.000 claims abstract description 107
- 239000000758 substrate Substances 0.000 claims abstract description 70
- 238000009423 ventilation Methods 0.000 claims abstract description 39
- 230000002093 peripheral effect Effects 0.000 claims description 10
- 238000004519 manufacturing process Methods 0.000 abstract description 19
- 238000000034 method Methods 0.000 abstract description 11
- 230000008569 process Effects 0.000 abstract description 8
- 238000013461 design Methods 0.000 abstract description 5
- 230000006866 deterioration Effects 0.000 abstract 1
- 238000004080 punching Methods 0.000 abstract 1
- 239000000463 material Substances 0.000 description 17
- 238000005553 drilling Methods 0.000 description 12
- 238000010438 heat treatment Methods 0.000 description 7
- 230000008901 benefit Effects 0.000 description 6
- 230000008018 melting Effects 0.000 description 6
- 238000002844 melting Methods 0.000 description 6
- 230000015572 biosynthetic process Effects 0.000 description 5
- 239000003082 abrasive agent Substances 0.000 description 4
- 238000010304 firing Methods 0.000 description 4
- 238000003780 insertion Methods 0.000 description 3
- 230000037431 insertion Effects 0.000 description 3
- 238000004017 vitrification Methods 0.000 description 3
- 238000004140 cleaning Methods 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000004973 liquid crystal related substance Substances 0.000 description 2
- 229910052754 neon Inorganic materials 0.000 description 2
- GKAOGPIIYCISHV-UHFFFAOYSA-N neon atom Chemical compound [Ne] GKAOGPIIYCISHV-UHFFFAOYSA-N 0.000 description 2
- 238000005192 partition Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- 238000000935 solvent evaporation Methods 0.000 description 2
- 238000005406 washing Methods 0.000 description 2
- 229910052724 xenon Inorganic materials 0.000 description 2
- FHNFHKCVQCLJFQ-UHFFFAOYSA-N xenon atom Chemical compound [Xe] FHNFHKCVQCLJFQ-UHFFFAOYSA-N 0.000 description 2
- 241001492658 Cyanea koolauensis Species 0.000 description 1
- 206010016717 Fistula Diseases 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000005530 etching Methods 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 230000003890 fistula Effects 0.000 description 1
- 239000011796 hollow space material Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000000206 photolithography Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000007650 screen-printing Methods 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J9/00—Apparatus or processes specially adapted for the manufacture, installation, removal, maintenance of electric discharge tubes, discharge lamps, or parts thereof; Recovery of material from discharge tubes or lamps
- H01J9/38—Exhausting, degassing, filling, or cleaning vessels
- H01J9/385—Exhausting vessels
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Gas-Filled Discharge Tubes (AREA)
- Manufacture Of Electron Tubes, Discharge Lamp Vessels, Lead-In Wires, And The Like (AREA)
- Devices For Indicating Variable Information By Combining Individual Elements (AREA)
Abstract
【課題】 プラズマディスプレイパネル等のディスプレイ用中空平面パネルの給排気装置として、ガラス基板に対する穴明け加工を不要とし、製造工程の簡易化と歩留り低下の防止を図り、従来に比して設計の自由度を格段に拡大し、排気効率を向上させて製造能率を大幅に高め得るものを提供する。
【解決手段】 対向するガラス基板1,2間に相互周縁部のフリットシール3Aによって中空部4が設けられたディスプレイ用中空平面パネル10において、両ガラス基板1,2間の周縁の一部にフリットシール3Aのない通気間隙5を設け、通気間隙5を有するパネル側縁部の外側に、内部が通気間隙5に連通するガラス製の給排気用アダプタ6Aを取付け、給排気用アダプタ6Aを介して中空部4に対する給排気を行うようにしている。
【選択図】 図1
【解決手段】 対向するガラス基板1,2間に相互周縁部のフリットシール3Aによって中空部4が設けられたディスプレイ用中空平面パネル10において、両ガラス基板1,2間の周縁の一部にフリットシール3Aのない通気間隙5を設け、通気間隙5を有するパネル側縁部の外側に、内部が通気間隙5に連通するガラス製の給排気用アダプタ6Aを取付け、給排気用アダプタ6Aを介して中空部4に対する給排気を行うようにしている。
【選択図】 図1
Description
本発明は、プラズマディスプレイパネルやプラズマ・アドレス液晶ディスプレイのバックライト部パネル等のディスプレイ用中空平面パネルの製造時に、対向するガラス基板間の中空部に対する給排気を行うための給排気装置に関する。
一般的に、プラズマディスプレイパネルは、一対のガラス基板が内面に設けた多数本の平行電極線を互いに直交するように対向配置され、両ガラス基板間の中空部にネオンやキセノン等のプラズマ発生ガスが減圧状態(一般的に1/3気圧程度)で封入されており、両側電極の交差部での放電によってプラズマを発生させて所要パターンの発光表示を行うものである。しかして、近年においてはプラズマディスプレイの大型化が進み、プラズマTV等として対角線寸法60インチや80インチといった大画面プラズマディスプレイを用いたものが登場している。
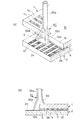
従来、このようなプラズマディスプレイパネルの製作においては、図10(A)(B)に示すように、両ガラス基板31,32の内面に導電性ペーストのスクリーン印刷による塗布や真空成膜法にて形成した導電金属膜のフォトリソ法によるパターンエッチング等によって平行電極線33a…,33b…を形成すると共に、その一方のガラス基板31のコーナー部等に通気孔35を形成し、両ガラス基板31,32を周縁部間にガラスフリットを含むフリットシール用ペースト材36を塗着して重ね合わせ、更にガラス基板31の通気孔35の外側にガラス製の給排気管37を同様のペースト材36を介して図示仮想線の如く立設し、この状態で全体を加熱焼成しつつ給排気管37からの真空吸引を行うことにより、ペースト材を溶剤蒸発・溶融ガラス化すると同時に、両ガラス基板31,32間の中空部30内の空気を排出する。そして、この排気が完了して全体が冷却した後、該給排気管37を通してプラズマ発生ガスを中空部30内に導入した上で、該給排気管37の根元側をガスバーナー等で炙って図示実線の如く溶断封着することにより、中空部30にプラズマ発生ガスを封入している。
なお、両ガラス基板31,32は、平行電極線33a…,33b…のリード接続を取るために、互いに一側縁が相手側から15mm程度突出した形になっている。また、図9(A)(B)では省略しているが、両ガラス基板31,32の内面にガラスフリットを含むペースト材を塗着し、前記焼成によって平行電極線33a…,33b…を覆うガラス層を形成したり、両ガラス基板31,32の一方の内面の各電極線間にガラスフリットを含む隔壁形成用ペースト材を盛り付け、前記焼成によってガラス隔壁を設ける場合もある。
しかしながら、従来のプラズマディスプレイパネルにあっては、厚い(通常、厚さ3〜5mm程度)ガラス基板31に通気孔35を形成するための孔明け加工に多大な手間を要する上、この孔明け加工後に付着した研磨材やガラス扮を洗浄によって除去するが、この洗浄除去を完全に行うことが困難であるため、残留した研磨材やガラス扮に起因した表示特性不良によって歩留りが低下するという問題があった。また、通気孔35は当然に中空部30に臨む位置に設けるから、この通気孔35の形成領域が非表示スペースとなることや、給排気管37をガラス基板31面に対して垂直に立設固定することから、設計上の制約が大きいという難点もあった。更に、該通気孔35の孔径に限界があることに加え、中空部30を形成する両ガラス基板31,32の対向間隔は一般に数百μm程度であって、且つ中空部30の非常に狭い間隙から通気孔35への排気経路が直角になるため、排気抵抗が大きく所定の真空度まで排気するのに時間を要し、特に対角線寸法60インチや80インチといった大画面プラズマディスプレイ用パネルの場合には排気時間が長くなって製造能率の低下に繋がるという問題もあった。
本発明は、上述の情況に鑑み、前記のプラズマディスプレイパネル等のディスプレイ用中空平面パネルの給排気装置として、ガラス基板に対する穴明け加工を不要とし、もって、製造工程の簡易化と歩留り低下の防止を図ると共に、従来に比して設計の自由度を格段に拡大し、更に排気効率を向上させて製造能率を大幅に高め得るものを提供することを目的としている。
上記目的を達成するために、本発明の請求項1に係るディスプレイ用中空平面パネルの給排気装置は、対向するガラス基板間に相互周縁部のフリットシールによって中空部が設けられたディスプレイ用中空平面パネルにおいて、両ガラス基板間の周縁の一部に前記フリットシールのない通気間隙を設け、この通気間隙を有するパネル側縁部の外側に、内部が当該通気間隙に連通するガラス製の給排気用アダプタを取付け、この給排気用アダプタを介して前記中空部に対する給排気を行うようにしたことを特徴としている。
請求項2の発明は、上記請求項1のディスプレイ用中空平面パネルの給排気装置として、前記給排気用アダプタが、アダプタ本体と、このアダプタ本体から突出する給排気管とで構成されるものとしている。
請求項3の発明は、上記請求項1又は2のディスプレイ用中空平面パネルの給排気装置として、前記給排気用アダプタが、一方のガラス基板の端縁部と他方のガラス基板の張出部との間で構成される段部に跨嵌した状態で固着されてなるものとしている。
請求項4の発明は、上記請求項1〜3のいずれかのディスプレイ用中空平面パネルの給排気装置として、前記給排気用アダプタが、両ガラス基板の重なり部分を外側から抱持した状態で固着されてなるものとしている。
請求項5の発明は、上記請求項1〜4のいずれかのディスプレイ用中空平面パネルの給排気装置として、中空平面パネルが、両ガラス基板の内面に互いに直交する方向の平行電極線を設けたプラズマディスプレイ用パネルであるものとしている。
請求項1の発明に係るディスプレイ用中空平面パネルの給排気装置によれば、両ガラス基板間の周縁の一部に前記フリットシールのない通気間隙を設け、この通気間隙を有するパネル側縁部の外側に設けた給排気用アダプタを介して前記中空部に対する給排気を行うようにしているから、従来のような一方の基板に対する穴明け加工が不要となり、それだけ製造工程が簡略化されると共に、穴明け加工に伴う研摩材やガラス扮の付着による歩留り低下を回避でき、しかも給排気管の取付けによって有効表示領域が制限されず、且つ排気方向を種々設定できるため、従来に比して設計の自由度を格段に拡大でき、更に給排気用アダプタの通気断面積を大きくして、且つ通気間隙の幅を広く設定でき、しかも中空部から該アダプタ内部への排気方向が直線的になるため、排気時の排気抵抗が小さくなり、それだけ排気能率が向上して排気時間を短縮でき、大型のパネルにおいても短時間で排気が完了するために製造能率を大幅に高め得る。また、給排気用アダプタは、ガラス製の小物であるから、様々な形態のものを低コストで容易に製作できる。
請求項2の発明によれば、前記の給排気用アダプタがアダプタ本体と給排気管部とで構成されるから、その各々の構造が簡素になると共に、各々を安価に量産できるという利点がある。
請求項3の発明によれば、前記の給排気用アダプタが両ガラス基板の端縁間で構成される段部に跨嵌する構造としているから、当該アダプタの取付けを容易に行えるという利点がある。
請求項4の発明によれば、前記の給排気用アダプタを両ガラス基板の重なり部分を外側から抱持する構造としているから、該アダプタの取付けによる嵩張りをより少なく設定できるという利点がある。
請求項5の発明によれば、特にプラズマディスプレイ用パネルを対象として、その製造の能率及び歩留りを大幅に高め、且つ設計の自由度を大きくできるという利点がある。
以下、本発明に係るディスプレイ用中空平面パネルの給排気装置をプラズマディスプレイ用パネルに適用した実施形態について、図面を参照して具体的に説明する。図1及び図2は第一実施形態、図3は第二実施形態、図4は第三実施形態、図5は第四実施形態、図6は第五実施形態、図7は第六実施形態、図8は第七実施形態、図9は第八実施形態をそれぞれ示す。
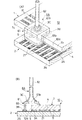
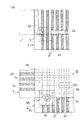
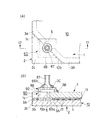
第一実施形態の給排気装置は、図1(A)(B)及び図2(A)(B)に示すように、互いに一側縁が相手側から15mm程度張出するようにして対向配置した一対のガラス基板1,2間に、相互周縁部のフリットシール3Aによって中空部4が設けられた中空平面パネル10において、図示上側のガラス基板1の端縁部1bと下側のガラス基板2の張出部2aとの間で構成される段部10aに沿う位置に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、この通気間隙5の形成位置にフリットシール3Bを介してガラス製の給排気用アダプタ6Aを取付けたものである。なお、両ガラス基板1,2の張出部1a,2aの表面には、中空部4内より連続する平行電極線11…,21…があり、アダプタ6Aはガラス基板2に対して張出部2aの平行電極線21…の形成領域上に配置している。
この給排気用アダプタ6Aは、下方が開放した段付き箱形のアダプタ本体61と、下端がラッパ状に開いた給排気管62とで構成されている。そして、アダプタ本体61は、段付き部61aをガラス基板1の縁角に密接した形で段部10aに跨嵌し、その内部空間60が通気間隙5に連通している。また、給排気管62は、アダプタ本体61の上壁に設けた円形開口61bに臨んで、当該アダプタ本体61上にフリットシール3Cを介して立設されている。
フリットシール3A〜3Cは、両ガラス基板1,2及びアダプタ6Aのガラス素材よりも低融点のガラスフリットをビヒクルに混合したペースト材を塗着したものであり、ペースト形態で接着作用を発揮し、焼成によって溶剤蒸発・溶融ガラス化する。
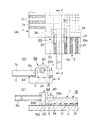
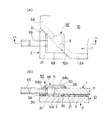
第二実施形態の給排気装置は、図3(A)〜(C)に示すように、前記第一実施形態と同様の中空平面パネル10における段部10aに沿う位置に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、この通気間隙5の形成位置にガラス製の給排気用アダプタ6Bを取付けたものである。
この給排気用アダプタ6Bは、下方が開放した段付き箱形のアダプタ本体63と、このアダプタ本体63から前方へ突出する給排気管64とで構成されている。そして、アダプタ本体63は、段付き部63aをガラス基板1の縁角に密接した形で段部10aに跨嵌し、その内部空間60が通気間隙5に連通している。また、給排気管64は、アダプタ本体63の前壁の上部寄り位置に設けた円孔63bに後端を挿嵌して、該アダプタ本体63の内部空間60に連通している。なお、図示を省略しているが、アダプタ本体63の両ガラス基板1,2に対する接当部、ならびに該アダプタ本体63に対する給排気管64の挿嵌部には、フリットシールのペースト材が塗着されている。
第三実施形態の給排気装置は、図4(A)(B)に示すように、前記第一及び第二実施形態と同様の中空平面パネル10における段部10aに沿う位置に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、該通気間隙5の形成位置にガラス製の給排気用アダプタ6Cを取付けたものである。
この給排気用アダプタ6Cは、上部が円筒状の給排気管65aを構成し、下部が下方に開放した段付き四角錐部65bをなす一体のガラス成形物65からなり、下部四角錐部65bの段付き部65cをガラス基板1の縁角に密接した形で段部10aに跨嵌し、その内部空間60が通気間隙5に連通すると共に、給排気管65aが垂直に配置している。しかして、図示を省略しているが、この給排気用アダプタ6Cにおいても、下部65bの両ガラス基板1,2に対する接当部にフリットシールのペースト材が塗着されている。
上記第一〜第三実施形態の給排気装置を利用したプラズマディスプレイ用パネルの製作では、既述のように給排気用アダプタ6A〜6Cを中空平面パネル10の段部10aに取り付けた状態で、その全体を加熱炉内に配置すると共に、アダプタ6A〜6Cの給排気管61,63,65aの先端部を給排気管路に接続し、フリットシールのガラスフリットの融点以上で且つ両ガラス基板1,2及びアダプタ6A〜6Cのガラス素材の融点未満の温度で加熱焼成しつつ給排気管61,63,65aからの真空吸引を行う。これにより、フリットシールのペースト材が溶剤蒸発・溶融ガラス化してガラス層を形成すると同時に、両ガラス基板1,2間の中空部4内の空気が外部へ排出される。そして、この排気が完了して全体が冷却した後、給排気管61,63,65aを通してネオンやキセノンの如きプラズマ発生ガスを中空部4内に導入した上で、これら給排気管61,63,65aの根元側をガスバーナー等で炙って溶断封着することにより、中空部4にプラズマ発生ガスを封入する。
このような給排気装置を利用したプラズマディスプレイ用パネルの製作においては、ガラス基板1,2の一方に従来のような穴明け加工を行う必要がなく、この穴明け加工後の厳密な洗浄も不要となるから、製造工程が大幅に簡略化されると共に、穴明け加工に伴う研摩材やガラス扮の付着に起因した性能不良が発生せず、もって歩留りが従来に比較して格段に向上する。しかも、給排気用アダプタ6A〜6Cは、重ね合わせた両ガラス基板1,2の側縁間で構成される段部10aに取り付けられることに加え、その段部10aを構成する一方のガラス基板2の張出部2aにおける平行電極線21…の形成領域上に接合していても支障がないから、中空部4における有効表示領域を縮小させない。また、通気間隙5の幅はアダプタ6A〜6Cの内部空間60に臨む範囲で広く設定でき、しかも中空部4から該アダプタ6A〜6Cの内部空間60への排気方向が直線的になるため、排気時の排気抵抗が小さくなり、それだけ排気能率が向上して排気時間を短縮でき、大型のパネルにおいても短時間で排気が完了するために製造能率を大幅に高め得る。
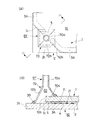
第四実施形態の給排気装置は、図5(A)(B)に示すように、対向配置した一対のガラス基板1,2間に相互周縁部のフリットシール3Aによって中空部4が設けられた中空平面パネル10のコーナー部において、図示上側のガラス基板1の角部が切除され、その切断端部1cと下側のガラス基板2の二等辺三角形のコーナー部2cとの間で構成される段部10bに沿う位置に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、この通気間隙5の形成位置にガラス製の給排気用アダプタ6Dをフリットシール3Bを介して取付けたものである。なお、11,21は両ガラス基板1,2の内面に設けた平行電極線を示す。
この給排気用アダプタ6Dは、下方が開放した段付き箱形のアダプタ本体66と、下端がラッパ状に開いた給排気管67とで構成されている。そして、アダプタ本体66は、段付き部66aをガラス基板1の縁角に密接した形で段部10bに跨嵌し、その内部空間60が通気間隙5に連通している。また、給排気管67は、アダプタ本体66の上壁に設けた円形開口66bに臨んで、当該アダプタ本体66上にフリットシール3Cを介して立設されている。
第五実施形態の給排気装置は、図6(A)(B)に示すように、前記第四実施形態と同様の中空平面パネル10のコーナー部における段部10bに沿う位置に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、この通気間隙5の形成位置にフリットシール3Bを介してガラス製の給排気用アダプタ6Eを取付けたものである。
この給排気用アダプタ6Eは、下方が開放した段付き箱形のアダプタ本体68と、該アダプタ本体63から前方へ突出する給排気管69とで構成されている。そして、アダプタ本体68は、段付き部68aをガラス基板1の縁角に密接した形で段部10bに跨嵌し、その内部空間60が通気間隙5に連通している。また、給排気管69は、アダプタ本体68の側壁に設けた円孔68bに後端を挿嵌して、該アダプタ本体68の内部空間60に連通している。なお、該アダプタ本体68に対する給排気管69の挿嵌部は、フリットシール3Cのペースト材が塗着されている。
第六実施形態の給排気装置は、図7(A)(B)に示すように、前記第五及び第六実施形態と同様の中空平面パネル10のコーナー部における段部10bに沿う位置に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、該通気間隙5の形成位置にフリットシール3Bを介してガラス製の給排気用アダプタ6Fが取付けたものである。
この給排気用アダプタ6Fは、上部が円筒状の給排気管70aを構成し、下部が下方に開放した段付き四角錐部70bをなす一体のガラス成形物70からなり、四角錐部70bの段付き部70cをガラス基板1の縁角に密接した形で段部10bに跨嵌し、その内部空間60が通気間隙5に連通すると共に、給排気管70aが垂直に配置している。
上記第四〜第六実施形態の給排気装置を利用したプラズマディスプレイ用パネルの製作では、給排気用アダプタ6D〜6Fを中空平面パネル10の段部10bに取り付けた状態で、その全体を加熱炉内に配置すると共に、アダプタ6D〜6Fの給排気管66,68,70aの先端部を給排気管路に接続し、既述の第一〜第三実施形態と同様に加熱焼成しつつ給排気管66,68,70aからの真空吸引を行うことにより、フリットシール3A/3Cのペースト材の溶剤蒸発・溶融ガラス化によるガラス層の形成と同時に、両ガラス基板1,2間の中空部4内の排気を行い、この排気が完了して全体が冷却した後、給排気管66,68,70aを通してプラズマ発生ガスを中空部4内に導入した上で、これら給排気管66,68,70aの根元側をガスバーナー等で炙って溶断封着することにより、中空部4にプラズマ発生ガスを封入する。
このような第四〜第六実施形態の給排気装置を利用したプラズマディスプレイ用パネルの製作においても、ガラス基板1,2の一方に対する穴明け加工と穴明け加工後の厳密な洗浄が不要である。しかして、一方のガラス基板1のコーナー部を切除するが、この切除は穴明け加工に比べて極めて容易であるから、従来に比較して製造工程が大幅に簡略化されると共に、穴明け加工に伴う研摩材やガラス扮の付着に起因した歩留り低下も生じない。しかも、給排気用アダプタ6D〜6Fは中空平面パネル10のコーナー部に取り付けられるから、中空部4における有効表示領域を縮小させず、且つ以降のディスプレイ組立操作で邪魔になりにくい。また、前記第一〜第三実施形態と同様に、通気間隙5の幅を広く設定できることと、中空部4から該アダプタ6D〜6Fの内部空間60への排気方向が直線的になることから、排気抵抗が小さくなって排気時間を短縮できる。
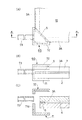
第七実施形態の給排気装置は、図8(A)〜(C)に示すように、対向配置した一対のガラス基板1,2間に相互周縁部のフリットシール3Aによって中空部4が設けられた中空平面パネル10のコーナー部に、フリットシール3Aの途切れによって中空部4の内外を透通する通気間隙5を形成すると共に、このコーナー部にガラス製の給排気用アダプタ6Gを取付けたものである。
この給排気用アダプタ6Gは、平面視略二等辺三角形の斜辺側及び上方に開放した本体枠部71と、この本体枠部71に上から被さる平面視略二等辺三角形の蓋枠部72と、本体枠部71の側壁に設けた上方へ開くU字状切欠部71aに後端を挿嵌する給排気管73との3部材からなり、本体枠部71と蓋枠部72とで中空平面パネル10のコーナー部を上下から抱持した状態で、給排気管73が側方へ突出するように配置している。しかして、図示を省略しているが、本体枠部71及び蓋枠部72の両ガラス基板1,2に対する当接部分、本体枠部71と蓋枠部72の嵌合部、本体枠部71に対する給排気管73の挿嵌部には、それぞれフリットシールのペースト材が塗着されている。
この第七実施形態の給排気装置では、前記第四〜第六実施形態と同様の作用効果に加え、両ガラス基板1,2の一方のコーナー部を切除する必要がないことから、プラズマディスプレイ用パネルの製造工程が更に簡略化されると共に、アダプタ取付けによる嵩張りをより少なく設定できるという利点がある。
本発明に係る給排気装置に用いる給排気用アダプタは、例えば前記第三及び第六実施形態で用いた給排気用アダプタ6C,6Fにおける四角錐部65b,70bが円筒形に変わった形態を始めとして、前記第一〜第七実施形態で例示した以外にも様々な形態のものを採用できるが、これらはガラス製の小物であるから、低コストで容易に製作できると共に、既存の様々な用途に使用されている管状や箱状のガラス部品をそのまま又は段付き等に加工して利用することもできる。また、本発明に係る給排気装置によれば、前記の第一〜第七実施形態で例示したように、採用する給排気用アダプタの構造によって排気方向を種々設定できるため、従来に比して設計の自由度を格段に拡大でき、更に給排気用アダプタの給排気管部分の径を大きくして排気能率を更に高めることも可能である。しかして、第一、第二、第四、第五、第七実施形態における給排気用アダプタ6A,6B,6D,6E,6Gのように、アダプタ本体と給排気管部とを別部材で構成すれば、その各々の構造が簡素になると共に、各々を安価に量産できるという利点がある。
なお、中空平面パネルの中空部に対する給排気を加熱機構付きの真空チャンバーを利用して行う方式があり、この方式を採用する場合にも本発明の給排気装置は極めて有効である。すなわち、この真空チャンバー方式では、一対のガラス基板間に相互周縁部のフリットシールによって中空部を設けた中空平面パネルの全体を真空チャンバー内に配置し、このチャンバー内を加熱下で真空引きすることにより、予め該パネルに設けた通気部を介して中空部内の空気を排出すると共に、フリットシールを溶融ガラス化し、次いでチャンバー内をプラズマ発生用ガス雰囲気にして該中空部内に当該ガスを充満させたのち、通気部を封止することになる。
しかるに、上記通気部として一方のガラス基板に孔を設ける場合、既述のように穴明け加工に手間を要する上、残留した研磨材やガラス扮に起因した表示特性不良を生じることになる。これに対し、本発明の給排気装置を利用すれば、ガラス基板に孔を設ける必要はなく、例えば前記第一〜第七実施形態の構成では、中空平面パネル10に給排気用アダプタ6A〜6Gを取り付けた状態で真空チャンバー内に装填し、上記のようにして中空部4内にガスを充満させたのち、給排気管62,64,65a,67,69,70a,73を溶断封着するか、その先端開口部をフリットシールを介して栓等で封止すればよい。
ただし、前記第一〜第七実施形態のような給排気用アダプタの給排気管は給排気管路への接続用として必要なものであるから、真空チャンバー方式に適用する場合の給排気用アダプタとしては、例えば図9で示す第八実施形態の給排気装置の給排気用アダプタ6Hのように給排気管を設けていない構成でよい。この第八実施形態の給排気装置における給排気用アダプタ6Hは、前記第一実施形態の給排気装置に用いた給排気用アダプタ6Aのアダプタ本体61と同じ形態であり、該アダプタ本体61と同様に、中空平面パネル10の中空部4を構成するフリットシール3Aの途切れによる通気間隙5の形成位置に臨んで、両ガラス基板1,2間の段部10aにフリットシール3Bを介して跨嵌した状態で取付けられている。
この給排気用アダプタ6Hを取り付けた中空平面パネル10は、真空チャンバー方式ではフリットシール3A,3Bのペースト材に含まれる溶剤成分が悪影響を及ぼすため、前処理として空気中で仮焼成を行って溶剤の揮散除去と共にペースト材を固化(非溶融)させた上で、真空チャンバー内に装填して既述の処理を施す。この処理では、まず加熱下の真空引きにより、中空部4内の空気が通気間隙5及び給排気用アダプタ6H内を経て当該アダプタ6Hの上壁の円形開口74から排出されると共に、フリットシール3A,3Bの溶融ガラス化によって各接合部が固着し、次に真空チャンバー内をプラズマ発生用ガス雰囲気にした際に当該ガスが逆の経路で中空部4内に充満するから、この状態で図示のようにアダプタ6Hの上にガラス製の蓋板76をフリットシール3Dを介して被着し、次いでこの被着部の局部加熱して該フリットシール3Dを溶融ガラス化することにより、円形開口74を封止する。
本発明に給排気装置は、例示したプラズマディスプレイ用パネルに限らず、プラズマ・アドレス液晶ディスプレイのバックライト部パネル等の他の種々のディスプレイ用中空平面パネルの製造時に、対向するガラス基板間の中空部に対する給排気を行う必要がある場合に好適に適用できる。
1 ガラス基板
1a 張出部
2 ガラス基板
2a,2c 張出部
3A フリットシール
4 中空部
5 通気間隙
6A〜6H 給排気用アダプタ
60 内部空間
61,63 アダプタ本体
62,64 給排気管
65a,70a 給排気管
65b,70b 四角錐部(アダプタ本体)
66,68 アダプタ本体
67,69 給排気管
71 本体枠部(アダプタ本体)
72 蓋枠部(アダプタ本体)
73 給排気管
10 中空平面パネル
10a,10b 段部
11,21 平行電極線
1a 張出部
2 ガラス基板
2a,2c 張出部
3A フリットシール
4 中空部
5 通気間隙
6A〜6H 給排気用アダプタ
60 内部空間
61,63 アダプタ本体
62,64 給排気管
65a,70a 給排気管
65b,70b 四角錐部(アダプタ本体)
66,68 アダプタ本体
67,69 給排気管
71 本体枠部(アダプタ本体)
72 蓋枠部(アダプタ本体)
73 給排気管
10 中空平面パネル
10a,10b 段部
11,21 平行電極線
Claims (5)
- 対向するガラス基板間に相互周縁部のフリットシールによって中空部が設けられたディスプレイ用中空平面パネルにおいて、両ガラス基板間の周縁の一部にフリットシールのない通気間隙を設け、この通気間隙を有するパネル側縁部の外側に内部が当該通気間隙に連通するガラス製の給排気用アダプタを取付け、この給排気用アダプタを介して中空部に対する給排気を行うようにしたことを特徴とするディスプレイ用中空平面パネルの給排気装置。
- 前記給排気用アダプタが、アダプタ本体と、このアダプタ本体から突出する給排気管部とで構成される請求項1記載のディスプレイ用中空平面パネルの給排気装置。
- 前記給排気用アダプタが、一方のガラス基板の張出部と他方のガラス基板の側端部との間で構成される段部に跨嵌した状態で固着されてなる請求項1又は2に記載のディスプレイ用中空平面パネルの給排気装置。
- 前記給排気用アダプタが、両ガラス基板の重なり部分を外側から抱持した状態で固着されてなる請求項1〜3に記載のディスプレイ用中空平面パネルの給排気装置。
- 中空平面パネルが、両ガラス基板の内面に互いに直交する方向の平行電極線を設けたプラズマディスプレイ用パネルである請求項1〜4のいずれかに記載のディスプレイ用中空平面パネルの給排気装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004106461A JP2005293995A (ja) | 2004-03-31 | 2004-03-31 | ディスプレイ用中空平面パネルの給排気装置 |
| TW093114196A TW200532603A (en) | 2004-03-31 | 2004-05-20 | Gas supplying and exhausting device for the hollow planar panel for a display |
| KR1020040038510A KR20050096795A (ko) | 2004-03-31 | 2004-05-28 | 디스플레이용 중공평면 패널의 급배기장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004106461A JP2005293995A (ja) | 2004-03-31 | 2004-03-31 | ディスプレイ用中空平面パネルの給排気装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005293995A true JP2005293995A (ja) | 2005-10-20 |
Family
ID=35326705
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004106461A Withdrawn JP2005293995A (ja) | 2004-03-31 | 2004-03-31 | ディスプレイ用中空平面パネルの給排気装置 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP2005293995A (ja) |
| KR (1) | KR20050096795A (ja) |
| TW (1) | TW200532603A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008010398A (ja) * | 2006-05-31 | 2008-01-17 | Nippon Electric Glass Co Ltd | フラットパネルディスプレイ用のガラス基板 |
| JP2008269846A (ja) * | 2007-04-17 | 2008-11-06 | Nippon Electric Glass Co Ltd | フラットパネルディスプレイ用のガラス基板 |
| WO2010010619A1 (ja) * | 2008-07-24 | 2010-01-28 | 株式会社日立製作所 | プラズマディスプレイパネル及びその製造方法 |
-
2004
- 2004-03-31 JP JP2004106461A patent/JP2005293995A/ja not_active Withdrawn
- 2004-05-20 TW TW093114196A patent/TW200532603A/zh unknown
- 2004-05-28 KR KR1020040038510A patent/KR20050096795A/ko not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008010398A (ja) * | 2006-05-31 | 2008-01-17 | Nippon Electric Glass Co Ltd | フラットパネルディスプレイ用のガラス基板 |
| JP2008269846A (ja) * | 2007-04-17 | 2008-11-06 | Nippon Electric Glass Co Ltd | フラットパネルディスプレイ用のガラス基板 |
| WO2010010619A1 (ja) * | 2008-07-24 | 2010-01-28 | 株式会社日立製作所 | プラズマディスプレイパネル及びその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR20050096795A (ko) | 2005-10-06 |
| TW200532603A (en) | 2005-10-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4428764A (en) | Method of making fusible spacer for display panel | |
| EP0042003A1 (en) | PROCESS FOR SHAPING A FUSE SPACER FOR A PLASMA DISPLAY PANEL. | |
| TW200532603A (en) | Gas supplying and exhausting device for the hollow planar panel for a display | |
| KR100323509B1 (ko) | 플라즈마 디스플레이 패널 및 그의 제조방법 | |
| KR100603271B1 (ko) | 플라즈마 디스플레이 패널의 플라즈마 방전가스 주입방법 | |
| JP2010541143A (ja) | 放電ランプの放電容器と管状部材の接合方法 | |
| KR20120059946A (ko) | 디스플레이 패널용 후면 기판 및 디스플레이 패널, 후면 기판의 배기홀 형성방법 | |
| JP4757533B2 (ja) | 表示装置の製造装置、表示装置の製造方法 | |
| JP3695527B2 (ja) | プラズマディスプレイパネル及びその製造方法 | |
| JP4042456B2 (ja) | タブレット一体型ガラス管 | |
| JPH1167092A (ja) | 蛍光表示管の製造方法 | |
| JP2004319452A (ja) | 支柱材配設用治具および支柱材配設方法 | |
| JP4735313B2 (ja) | プラズマディスプレイパネルおよびその製造方法 | |
| CN101331576B (zh) | 等离子显示面板及其制造方法 | |
| JP4175084B2 (ja) | プラズマディスプレイパネルの分離方法 | |
| JPH10236851A (ja) | 気密容器 | |
| JP2006278133A (ja) | ガス放電管 | |
| KR100745169B1 (ko) | 방전을 이용한 디스플레이 패널의 가스 배기/주입방법 | |
| KR100343716B1 (ko) | 플라즈마 디스플레이 패널 및 그 밀봉방법 | |
| KR100732240B1 (ko) | 방전을 이용한 디스플레이 패널의 구조 | |
| KR100637514B1 (ko) | 플라즈마 디스플레이 패널 | |
| KR100609513B1 (ko) | 플라즈마 디스플레이 패널 및 그 제조방법 | |
| KR20060037041A (ko) | 플라즈마 디스플레이 패널 | |
| JP2006128065A (ja) | プラズマディスプレイパネル | |
| KR20060006362A (ko) | 플라즈마 디스플레이 패널의 고정장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20070605 |