EP4200130B1 - Vorrichtung zum herstellen eines polsterungserzeugnisses - Google Patents
Vorrichtung zum herstellen eines polsterungserzeugnisses Download PDFInfo
- Publication number
- EP4200130B1 EP4200130B1 EP21762671.2A EP21762671A EP4200130B1 EP 4200130 B1 EP4200130 B1 EP 4200130B1 EP 21762671 A EP21762671 A EP 21762671A EP 4200130 B1 EP4200130 B1 EP 4200130B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- guide
- cover
- safety
- linear guide
- plates
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D5/00—Multiple-step processes for making three-dimensional [3D] articles
- B31D5/0039—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads
- B31D5/0043—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads including crumpling flat material
- B31D5/0052—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads including crumpling flat material involving rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0076—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads involving particular machinery details
- B31D2205/0094—Safety devices
Definitions
- the invention relates to a device for producing a cushioning product which is made from a flat, elongated two- or multi-layered paper strip.
- a generic device for producing an upholstery product is known.
- the length of the upholstery product can be adjusted by a subsequent separating process (cutting or separating along a perforation).
- the finished upholstery products are conveyed through an output opening of the device and are available to the user.
- the device for producing an upholstery product including the optional separating device, is enclosed in a housing.
- the input and output openings must be designed in such a way that the relevant accident prevention regulations are observed and injuries are prevented, even in the event of improper use.
- One of the objects underlying the present invention is to provide a particularly user-friendly and safe device for producing an upholstery product.
- this object is achieved by a device for producing an upholstery product with an entry area for a flat, elongated, two- or multi-layer paper strip and an exit region for a cushioning product made from the paper strip, with a feed mechanism and a crumpling mechanism for crumpling the paper strip, wherein the exit region comprises a removable first cover with an output opening, and wherein the inlet region optionally also comprises a removable second cover with an inlet opening, solved in that the first cover and/or the optional second cover can be connected to the device with a linear guide.
- the first cover of the outlet area and the optional second cover of the inlet area are connected to the device by means of a linear guide or, if necessary, detached from the device.
- connection is particularly advantageous because the paper strip or the finished upholstery product has an elongated structure and the upholstery product is transported through the device in a substantially straight line. Because the linear guide according to the invention corresponds to the elongated structure of the upholstery product and its transport direction through the device, it is possible to remove the first or second cover under almost all conceivable conditions. This also applies, and in particular, if, for example, due to a material defect or a malfunction of the device, the upholstery product has become jammed or wedged inside the device and a "disordered" condition of the upholstery product or device.
- the linear guide according to the invention is very easy to manufacture. Thanks to the linear guide, it is also possible to adjust the cover(s) so that they fit together with the actual housing of the device as best as possible and within close tolerances.
- the linear guide according to the invention is also very robust, so that it has a long service life even in rough everyday use and only rarely needs to be repaired or readjusted.
- the linear guide comprises two guide rails, each with at least one guide edge, and two sliding pieces shaped complementarily to the guide rails or their guide edges.
- the linear guide according to the invention is based on the "tongue and groove" principle.
- the guide rails are preferably made of metal (sheet steel or aluminum sheet), so that they are very stable. They can be manufactured inexpensively and in high quality, e.g. by punching and/or bending or laser cutting and/or bending.
- the sliding pieces that interact with the guide rails can be made of a plastic. Polyamide or a Other plastics with similarly good sliding properties are well suited for this purpose.
- the sliding pieces can be manufactured by plastic injection molding or from an extruded profile.
- the result is a very durable and resilient linear guide.
- the combination of metal and plastic creates a gliding behavior that is very pleasant to the touch and feel of the user, which gives the user a high-quality impression.
- the guide edges of the guide rails are arranged parallel to one another and opposite one another.
- the sliding pieces have a groove that interacts with the guide edge of a guide rail in order to implement the tongue and groove principle mentioned above.
- the mechanical load capacity and the accuracy of the linear guide according to the invention can be adapted within wide limits to the requirements of an application.
- an end stop for the cover For example, by providing a projection or step in the area of the guide edges of the guide rails.
- the guide rails are provided with the device, i.e. a frame which supports the feed mechanism and/or the Crumpling mechanism, connected, in particular screwed.
- the sliding pieces are preferably assigned to the cover. However, it is also possible to attach the sliding pieces to the frame of the device and to connect the guide rails to the cover directly or indirectly.
- the first cover comprises a first and a second safety plate, wherein the sliding pieces are arranged between the safety plates.
- the sliding pieces can be screwed to safety plates or clamped between them in another way.
- the safety plates form a channel which, in normal operation, serves to transport the finished upholstery product to the outlet opening after it leaves the crumpling device.
- the cross-section of the channel is advantageously designed to be geometrically similar to the cross-section of the finished upholstery product. This allows the finished upholstery product to be conveyed in the channel from the crumpling device to the outlet opening.
- the safety plates also prevent the upholstery product from "laterally” moving away. The reliability and freedom from faults of the device according to the invention are further improved by this channel.
- the Linear guides can also be easily adjusted by adjusting the distance between the sliding pieces and then screwing the safety plates to the sliding pieces or clamping or clamping the sliding pieces between the safety plates. This type of adjustment of the sliding pieces also allows the sliding pieces to be readjusted if wear occurs in the guide groove, so that a low-play linear guide is guaranteed over the entire service life of the device according to the invention.
- the linear guide according to the invention can comprise stop means and/or locking means so that the cover is locked in the desired position.
- these stop means can be implemented by steps or projections in the guide rails.
- the locking means can be designed as a snap connection or a locking connection. It is also possible to use screws or pins to lock the cover in the normal or operating position relative to the guide rails or the device. This ensures that the cover always remains in the desired place when the device is in operation, even if external forces act on the cover. Only when the cover is to be actively removed from the device are the locking means released and the cover can be removed from the device via the linear guide according to the invention.
- guide plates are arranged inside the device, which together with the safety plates form a channel that has no disruptive contours.
- the channel widens slightly in the transport direction at the end of the guide plates at the transition to the safety plates.
- a further advantageous embodiment of the invention provides an electrical safety switch.
- This electrical switch releases the power to operate the device according to the invention. It is closed when the first cover or the second cover is in the normal or operating position. As soon as one of the covers is removed, the safety switch opens so that the power supply to the device is interrupted and neither the transport device nor the crumpling device can start. In this way, injury to an operator who is carrying out maintenance work on the device is avoided.
- linear guide according to the invention can also be realized in an inlet region if the inlet region comprises a removable second cover with an inlet opening and the second cover is realized with a linear guide according to one of the preceding claims.
- the linear guide in the area of the first cover and the exit area is of greater importance because experience has shown that there are more frequent disruptions when transporting the finished upholstery product out of the device than when pulling the flat paper strip into the entry area of the device according to the invention.
- the second cover can also be connected to the device in the entry area by means of a linear guide according to the invention.
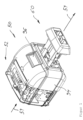
- FIG. 1 An isometric view of a device 50 according to the invention is shown.
- the Figure 1 The left part of the device 50 is the so-called entry area. It is partially cut free.
- the Figure 1 right part is the so-called exit area 60.
- first cover 90 with an exit opening 92, which in this embodiment is shaped in cross-section similar to a "dumbbell".
- the finished upholstery product emerges from the exit opening 92.
- a housing 94 of the device 50 and a display 96 of the device 50 For the sake of clarity, reference should also be made to a housing 94 of the device 50 and a display 96 of the device 50.
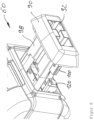
- the cover 90 connects directly to the housing 94, resulting in a closed outer contour of the device 50 (see Figure 9 ).
- the paper strip which is formed into a cushioning product in the device 50, passes through the device 50 in a transport direction 54, which is indicated by an arrow in the Figure 1
- a flat paper strip (not shown) in the entry area 52 is guided through a Figure 1 enters the device 50 through a non-visible inlet opening and leaves the device 50 in the region of the outlet opening 92 as a crumpled upholstery product.
- the linear guide according to the invention is arranged parallel to the transport direction 54, so that the first cover 90 at the exit area 60 can be removed from the device in the transport direction.
- the paper or cushioning product located in the device 50 is not moved or is moved only very slightly.
- the paper strip and the cushioning product are not influenced from the transport direction. This makes it possible under all circumstances to remove the first cover 90 from the housing 94 of the device 50, even if a paper jam should occur inside the device.
- FIG 2 is a longitudinal section through the device according to the invention according to the Figure 1
- the transport direction 54 is also shown.
- a feed mechanism 62 known per se is indicated. It comprises a pair of rollers between which the paper strip is clamped and fed in the transport direction 54 by rotating the rollers.
- a crumpling mechanism 64 is arranged behind the feed mechanism 62 in the transport direction 54.
- This crumpling mechanism 64 also consists of two rollers or a pair of rollers between which the paper strip is clamped and transported.
- the crumpling of the paper strip is essentially achieved by the transport speed of the crumpling mechanism 64 being lower than that of the Feed mechanism 62.
- the difference in speed between the crumpling mechanism 64 and the feed mechanism 62 results in a "pile-up" of the paper strip, with the result that the paper strip is crumpled. This creates the cushioning product, which takes up a lot of space and is elastic. It usually has a dumbbell-shaped cross-section.
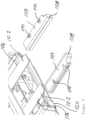
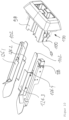
- FIG 3 the essential components of an embodiment of the linear guide according to the invention are shown. It comprises two guide rails 102 and two sliding pieces 104 interacting with them.
- the guide rails 102 each have a guide edge 106, which together with the guide grooves 108 in the sliding pieces form the actual linear guide.
- the guide edges 106 of the guide rails 102 face away from each other, i.e. they are located on the outside of the guide rails 102.
- the guide grooves 108 of the sliding pieces 104 face each other.
- the sliding pieces 104 have slots 110 that are open to the side.
- the slots 110 accommodate screws.
- the corresponding screw heads (without reference numerals) are shown on the right sliding piece 104.
- the guide rails 102 are firmly connected to the actual device 50. This is usually done by screw connections with a supporting structure of the device 50, such as a rack or a frame.
- a safety switch 120 is shown. It interrupts the power supply to the drives of the feed and crumpling mechanism as soon as the first cover reaches its operating or normal position (see Fig. 9 ). This is done by removing it from the device 50 in the transport direction 54. It is guided by the linear guide according to the invention until the sliding pieces 104 have left the guide rails 102.
- the guide rail 102 is made in cross-section as an L-shaped sheet metal part.
- Vertically extending legs of the guide rail 102 are provided with fastening holes 112, by means of which the guide rail 102 can be connected to the actual device 50.
- the bore 112 can also be designed as elongated holes.
- the guide edge 106 is relatively short. Its end (see reference numeral 114) can be designed as a depth stop for the linear guide according to the invention.
- the Figure 3 The guide rail 102 arranged on the right side is identical in construction but mirror-symmetrical. It is also screwed to the device 50.
- a first safety sheet 98 is shown.
- a second safety sheet 100 is constructed similarly to the first safety sheet 98.
- the first safety sheet 98 has two rectangular elevations in cross-section.
- the first safety sheet 98 can also be easily manufactured by laser cutting or punching and subsequent bending.
- the safety plates 98 have two slightly bent spring tongues 117 at their front end in the transport direction 54.
- the bent ends of the tongues 117 support the insertion of the safety plates 89, 100 into the device 50.
- the safety plates 98 have two tabs 118 at their rear end in the transport direction 54.
- the first cover 90 is screwed to the first safety plate 98 at the tabs 118.
- the elongated holes 110 make it possible to precisely adjust the distance and alignment of the guide grooves 108.
- the linear guide is adjusted by moving the sliding pieces 104 relative to the safety plates 98, 100.
- the sliding pieces 104 are fixed in the desired position between the safety plates 98, 100 by tightening the fastening screws.
- the channel formed between the first safety sheet 98 and the second safety sheet 100 has, as already mentioned, a cross-section approximately in the shape of a dumbbell.
- the finished upholstery product is conveyed out of the crumpling device 64 through this channel through the outlet opening 92.
- the channel ensures that the finished upholstery product cannot move sideways and that it retains its crumpled shape.
- the channel is designed in such a way that the user or operator of the device 50 cannot reach far enough into the channel with his hand or a finger to reach the crumpling device 64.
- the tabs 118 on the first safety plate 98 are shown with screwed-in fastening screws (without reference numerals).
- the first cover 90 is fastened to the first safety plate 98 using the fastening screws. This results in a firm connection between the sliding pieces 104 and the first cover 90.
- An actuating element 122 is attached to the second safety plate 100 and interacts with the safety switch 120. It comprises an actuating section with an opening 124 that runs parallel to the transport direction 54. The actuating section projects into an opening in the safety switch 120 when the first cover 90 is in its operating or normal position. The safety switch 120 then closes and releases the power supply to the drives for the feed and crumpling mechanisms 62, 64. As soon as the first cover 90 is not in the operating or normal position, the safety switch 120 interrupts the power supply.
- the first cover 90 is shown again individually. It has an outlet opening 92, the cross section of which corresponds to the cross section of the channel formed by the safety plates 98 and 100.
- Figure 10 It is clearly visible that in this embodiment, a guide plate 126 is provided above and below the guide strips 102. A total of four guide plates 126.1 to 126.4 are present. The guide plates 126 guide the upholstery product from the entry area 52 towards the exit area 60. They can be screwed to the guide strips 102.
- the shape and dimensions of the guide plates 126 are selected so that they are enclosed by the safety plates 98 and 100 when the first cover 90 is in its operating or normal position (see Fig. 9 ) is located.
- the channel for the upholstery product formed by the guide plates 126 has a slightly smaller cross-section than the channel formed by the safety plates 98 and 100.
- the channel through which the upholstery product is transported widens slightly at the end of the guide plates 126 at the transition to the safety plates 98 and 100.
- the Figures 10 and 11 The embodiment shown includes a locking mechanism, which is explained below.
- a tab with a recess 128 is shown on the left guide bar 102. It interacts with a locking mechanism 130 which is connected to the first cover 90 or one of the safety plates 98, 100. In the Figure 10 All that is visible from the locking mechanism 130 is a button 132 with which the locking mechanism 130 can be locked or unlocked.
- the locking mechanism 130 comprises a pin 134 which can be inserted into the recess 128 when the first cover 90 is in its operating or normal position (see Fig. 9 ) is located.
- the pin 134 is preferably spring-loaded so that the pin 134 always moves into the recess 128 without any action. The locking is then active and the first cover 90 remains in its operating or normal position.
- the pin 134 is pulled out of the recess 128 against the force of a spring (not shown). This is done by a person pressing the button 132 (in the Figure 11 ) upwards. Then the Locking is released and the first cover 90 can be pulled out of the housing 94.
- the spring is located in a housing 136 of the locking mechanism, which also guides the pin 134.
- the first cover 90 is arranged in the exit area 60 of the device 50 according to the invention. In a corresponding manner, however, it is also possible to equip a second cover in the area of the entry area 52 with a linear guide according to the invention.
- the structural details correspond to the linear guide of the first cover 90. Therefore, a further explanation and description of this second linear guide in the entry area 52 is dispensed with.
Landscapes
- Feeding Of Articles By Means Other Than Belts Or Rollers (AREA)
- Making Paper Articles (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zum Herstellen eines Polsterungserzeugnisses, welches aus einem flachen, länglichen zwei- oder mehrlagigen Papierstreifen hergestellt wird.
- Aus der
DE 10 2012 222 805 A1 ist eine gattungsgemäße Vorrichtung zum Herstellen eines Polsterungserzeugnisses bekannt. Dies Länge des Polsterungserzeugnisses kann durch einen anschließenden Trennvorgang (Schneiden oder Trennen entlang einer Perforation) eingestellt werden. - Die fertigen Polsterungserzeugnisse werden durch eine Ausgabeöffnung der Vorrichtung gefördert und stehen dem Anwender zur Verfügung.
- Unter anderem aus Gründen der Arbeitssicherheit ist die Vorrichtung zum Herstellen eines Polsterungserzeugnisses samt der optionalen Trenneinrichtung von einem Gehäuse umgeben. Die Ein- und Ausgabeöffnung müssen so gestaltet sein, dass die einschlägigen Unfallverhütungsvorschriften eingehalten und Verletzungen, auch bei unsachgemäßer Nutzung, verhindert werden.
- Im täglichen Gebrauch, bleibt es nicht aus, dass der Nutzer Zugang in das Innere der Vorrichtung haben muss, beispielsweise, um die Vorrichtung zu warten, einen Papierstau zu beseitigen, oder die Klingen eines optionalen Schneidwerks auszuwechseln. Dazu müssen Teile des Gehäuses entfernt werden.
- Der vorliegenden Erfindung liegt unter anderem die Aufgabe zu Grunde, eine besonders nutzerfreundliche und sichere Vorrichtung zur Herstellung eines Polsterungserzeugnisses bereitzustellen.
- Diese Aufgabe wird durch eine Vorrichtung mit den Merkmalen des Patentanspruchs 1 gelöst.
- Insbesondere wird diese Aufgabe durch eine Vorrichtung zum Herstellen eines Polsterungserzeugnisses mit einem Eintrittsbereich für einen flachen, länglichen, zwei- oder mehrlagigen Papierstreifen und einem Austrittsbereich für ein aus dem Papierstreifen hergestelltes Polsterungserzeugnis, mit einem Vorschubmechanismus und einem Knüllmechanismus zum Knüllen des Papierstreifens, wobei der Austrittsbereich eine abnehmbare erste Abdeckung mit einer Ausgabeöffnung umfasst, und wobei optional auch der Eintrittsbereich eine abnehmbare zweite Abdeckung mit einer Eintrittsöffnung umfasst, dadurch gelöst, dass die erste Abdeckung und/oder die optionale zweite Abdeckung mit einer Linearführung mit der Vorrichtung verbindbar ist.
- Erfindungsgemäß ist also vorgesehen, die erste Abdeckung des Austrittsbereichs und die optionale zweite Abdeckung des Eintrittsbereichs durch eine Linearführung mit der Vorrichtung zu verbinden, bzw. bei Bedarf von der Vorrichtung zu lösen.
- Diese Art der Verbindung ist besonders vorteilhaft, weil der Papierstreifen bzw. das fertige Polsterungserzeugnis eine längliche Struktur hat und das Polsterungserzeugnis im Wesentlichen geradlinig durch die Vorrichtung transportiert wird. Weil die erfindungsgemäße Linearführung der länglichen Struktur des Polsterungserzeugnisses und dessen Transportrichtung durch die Vorrichtung hindurch entspricht, ist es unter nahezu allen denkbaren Bedingungen möglich, die erste oder die zweite Abdeckung abzunehmen. Das gilt auch, und insbesondere, wenn beispielsweise aufgrund eines Materialfehlers oder einer Störung der Vorrichtung das Polsterungserzeugnis sich im Inneren der Vorrichtung verklemmt oder verkeilt hat und ein "ungeordneter" Zustand des Polsterungserzeugnisses bzw. der Vorrichtung vorliegt.
- Die erfindungsgemäße Linearführung ist sehr einfach herzustellen. Dank der Linearführung ist es auch möglich, die Abdeckung(en) so zu justieren, dass sie bestmöglich und innerhalb enger Toleranzen mit dem eigentlichen Gehäuse der Vorrichtung zusammenpassen.
- Die erfindungsgemäße Linearführung ist außerdem sehr robust, so dass sie auch im rauen Alltagsbetrieb eine lange Lebensdauer aufweist und nur selten repariert oder neu justiert werden muss.
- In einer vorteilhaften Ausgestaltung der Erfindung umfasst die Linearführung zwei Führungsleisten mit jeweils mindestens einer Führungskante und zwei komplementär zu den Führungsleisten bzw. deren Führungskanten geformte Gleitstücke.
- Die erfindungsgemäße Linearführung basiert bei diesem Ausführungsbeispiel auf dem "Nut- und Feder"-Prinzip. Die Führungsleisten sind bevorzugt aus Metall, (Stahlblech oder Aluminiumblech) gefertigt, so dass sie sehr stabil sind. Sie können kostengünstig und in hoher Qualität hergestellt werden, z. B. durch Stanzen und/oder Biegen bzw. Laserschneiden und/oder Biegen.
- Die mit den Führungsleisten zusammenwirkenden Gleitstücke können aus einem Kunststoff bestehen. Polyamid oder ein anderer Kunststoff mit ähnlich guten Gleiteigenschaften ist dafür gut geeignet. Die Gleitstücke können durch Kunststoffspritzen oder aus einem extrudierten Profil hergestellt werden.
- Das Ergebnis ist eine sehr langlebige und belastbare Linearführung. Durch die Werkstoffkombination aus Metall und Kunststoff stellt sich ein für den Nutzer haptisch oder taktil sehr angenehmes Gleitverhalten ein; welches einen hochwertigen Eindruck an den Nutzer vermittelt.
- In vorteilhafter Ausgestaltung der Erfindung sind die Führungskanten der Führungsleisten parallel zueinander und einander gegenüberliegend angeordnet. Die Gleitstücke weisen eine mit der Führungskante einer Führungsleiste zusammenwirkende Nut auf, um das bereits erwähnte Nut- und Feder-Prinzip realisiert.
- Die mechanische Belastbarkeit und die Genauigkeit der erfindungsgemäßen Linearführung können in weiten Grenzen an die Anforderungen eines Anwendungsfalls angepasst werden.
- Es ist ohne Weiteres auch möglich, einen Endanschlag für die Abdeckung konstruktiv vorzusehen. Beispielsweise indem ein Vorsprung oder Absatz im Bereich der Führungskanten der Führungsleisten vorgesehen wird.
- In vorteilhafter Ausgestaltung der Erfindung sind die Führungsleisten mit der Vorrichtung, d.h. einem Gestell, welches den Vorschubmechanismus und/oder den Knüllmechanismus trägt, verbunden, insbesondere verschraubt. Die Gleitstücke sind bevorzugt der Abdeckung zugeordnet. Es ist jedoch auch möglich, die Gleitstücke an dem Gestell der Vorrichtung zu befestigen und die Führungsleisten mit der Abdeckung direkt oder mittelbar zu verbinden.
- In weiterer Ergänzung der erfindungsgemäßen Linearführung umfasst die erste Abdeckung ein erstes und ein zweites Sicherheitsblech, wobei die Gleitstücke zwischen den Sicherheitsblechen angeordnet sind. Die Gleitstücke können mit Sicherheitsblechen verschraubt oder auf andere Weise zwischen ihnen eingespannt werden.
- Die Sicherheitsbleche bilden einen Kanal, der im Normalbetrieb dazu dient, das fertige Polsterungserzeugnis, nach dem Verlassen der Knüllvorrichtung, zur Austrittsöffnung zu transportieren. Der Querschnitt des Kanals ist in vorteilhafter Weise geometrisch ähnlich zu dem Querschnitt des fertigen Polsterungserzeugnisses ausgebildet. Dadurch kann das fertige Polsterungserzeugnis in dem Kanal von der Knüllvorrichtung zur Austrittsöffnung gefördert werden. Die Sicherheitsbleche verhindern auch ein "seitliches" Ausweichen des Polsterungserzeugnisses. Zuverlässigkeit und Störungsfreiheit der erfindungsgemäßen Vorrichtung werden durch diesen Kanal weiter verbessert.
- Dadurch, dass die Gleitstücke zwischen den Sicherheitsblechen angeordnet sind und in der Regel durch eine Schraubverbindung mit diesen verbunden ist, kann die Linearführung auch auf einfache Weise eingestellt werden, indem der Abstand der Gleitstücke zueinander justiert wird und anschließend die Sicherheitsbleche mit den Gleitstücken verschraubt bzw. die Gleitstücke zwischen den Sicherheitsblechen eingespannt oder geklemmt werden. Diese Art der Justierung der Gleitstücke erlaubt es auch, beim Auftreten von Verschleiß in der Führungsnut die Gleitstücke nachzujustieren, so dass über die gesamte Lebensdauer der erfindungsgemäßen Vorrichtung eine spielarme Linearführung gewährleistet ist.
- Die erfindungsgemäße Linearführung kann Anschlagmittel und/oder Verriegelungsmittel umfassen, so dass die Abdeckung in der gewünschten Position arretiert wird. Beispielsweise können diese Anschlagmittel durch Absätze oder Vorsprünge in den Führungsleisten realisiert werden.
- Die Verriegelungsmittel können als Schnappverbindung oder Rastverbindung ausgeführt werden. Es ist auch möglich, durch Schrauben oder Stifte die Abdeckung relativ zu den Führungsschienen bzw. der Vorrichtung in der Normal-oder Betriebsposition zu arretieren. Dadurch ist gewährleistet, dass die Abdeckung im Betrieb der Vorrichtung immer an dem gewünschten Platz verbleibt, auch wenn äußere Kräfte auf die Abdeckung wirken. Nur wenn die Abdeckung aktiv von der Vorrichtung entfernt werden soll, werden die Verriegelungsmittel gelöst und die Abdeckung kann über die erfindungsgemäße Linearführung von der Vorrichtung abgenommen werden.
- Um einen störungsarmen den Transport des Vorprodukts bzw. des fertigen Polsterungsprodukts durch die Vorrichtung zu unterstützen, sind im Inneren der Vorrichtung Leitbleche angeordnet, die zusammen mit den Sicherheitsblechen einen Kanal bilden, der keine Störungskontur aufweist. Bevorzugt weitet sich der Kanal in Transportrichtung am Ende der Leitbleche beim Übergang auf die Sicherheitsbleche etwas auf.
- Um das Unfallrisiko und Verletzungsrisiko zu minimieren, ist in weiterer vorteilhafter Ausgestaltung der Erfindung ein elektrischer Sicherheitsschalter vorgesehen ist. Dieser elektrische Schalter gibt den Strom zum Betrieb der erfindungsgemäßen Vorrichtung frei. Er ist geschlossen ist, wenn die erste Abdeckung bzw. die zweite Abdeckung sich in der Normal- oder Betriebsposition befinden. Sobald eine der Abdeckungen abgenommen wird, öffnet der Sicherheitsschalter, so dass die Stromzufuhr zu der Vorrichtung unterbrochen wird und weder die Transportvorrichtung noch die Knüllvorrichtung anlaufen können. Auf diese Weise wird die Verletzung eines Bedieners, der Wartungsarbeiten an der Vorrichtung durchführt, vermieden.
- Die erfindungsgemäßen Vorteile einer Linearführung können auch realisiert werden in einem Eintrittsbereich, wenn der Eintrittsbereich eine abnehmbare zweite Abdeckung mit einer Einlassöffnung umfasst und die zweite Abdeckung mit einer Linearführung nach einem der vorhergehenden Ansprüche realisiert wird.
- In der Regel ist die Linearführung im Bereich der ersten Abdeckung und des Austrittsbereichs von größerer Bedeutung, weil dort erfahrungsgemäß häufiger Störungen beim Transport des fertigen Polsterungserzeugnisses aus der Vorrichtung heraus auftreten als beim Einzug des flachen Papierstreifens in den Eintrittsbereich der erfindungsgemäßen Vorrichtung. Dennoch kann auch im Eintrittsbereich die zweite Abdeckung mittels einer erfindungsgemäßen Linearführung mit der Vorrichtung verbindbar sein.
- Weitere Vorteile und vorteilhafte Ausgestaltungen der Erfindung sind der nachfolgenden Beschreibung zu entnehmen, anhand derer ein Ausführungsbeispiel der Erfindung näher beschrieben und erläutert ist.
- Es zeigen:
-
Figur 1 eine Isometrie einer erfindungsgemäßen Vorrichtung mit bereichsweise geöffnetem Gehäuse; -
Figur 2 ein Längsschnitt der Vorrichtung nachFigur 1 ; -
Figur 3 ein vergrößerter Ausschnitt aus derFigur 4 ; -
Figur 4 die erfindungsgemäße Führung der Ausgabeöffnung; -
Figur 5 oberes und unteres Sicherheitsblech; -
Figur 6 ein aus den Sicherheitsblechen gebildeter Kanal; -
Figur 7 die erste Abdeckung; -
Figur 8 ein Ausschnitt aus derFigur 1 ; -
Figur 9 eine perspektivische Ansicht einer erfindungsgemäßen Vorrichtung mit der ersten Abdeckung in ihrer Normal- oder Betriebsposition. -
Figuren 10 und11 Details der Führung des Polsterungsprodukts durch die erfindungsgemäße Vorrichtung und einen Verriegelungsmechanismus. - Die Erfindung wird nachfolgend anhand der Figuren erläutert. Dabei liegt der Schwerpunkt der Beschreibung auf der erfindungsgemäßen Linearführung der Abdeckung des Austrittsbereichs und weniger auf der Funktionsweise der Vorrichtung zum Herstellen eines Polsterungserzeugnisses. Die Funktionsweise ist dem Fachmann bekannt. Sie wird beispielsweise in der Patenschrift
DE 10 2012 222 805 B3 der Anmelderin im Detail erläutert. - In der
Figur 1 ist eine Isometrie einer erfindungsgemäßen Vorrichtung 50 dargestellt. Der in derFigur 1 linke Teil der Vorrichtung 50 ist der sogenannte Eintrittsbereich. Er ist teilweise freigeschnitten. Der inFigur 1 rechte Teil ist der sogenannte Austrittsbereich 60. - Im Austrittsbereich 60 befindet sich eine erste Abdeckung 90 mit einer Austrittsöffnung 92, die bei diesem Ausführungsbeispiel im Querschnitt ähnlich wie eine "Hantel" geformt ist. Aus der Austrittsöffnung 92 tritt das fertige Polsterungserzeugnis aus. Der Vollständigkeit halber sei noch auf ein Gehäuse 94 der Vorrichtung 50 und ein Display 96 der Vorrichtung 50 hingewiesen.
- In der
Figur 1 ist die Abdeckung 90 mitsamt der Austrittsöffnung 92 nicht in der Normal- oder BetriebsPosition dargestellt, welche sie während des Betriebs der Vorrichtung einnimmt. Sie ist in Position dargestellt nachdem sie entlang der erfindungsgemäßen Linearführung aus der Vorrichtung herausgezogen wurde. - In der Normal- oder Betriebs-Position schleißt die Abdeckung 90 direkt an das Gehäuse 94 an, so dass sich eine geschlossene Außenkontur der Vorrichtung 50 ergibt (siehe
Figur 9 ). - Der Papierstreifen, welcher in der Vorrichtung 50 zu einem Polsterungserzeugnis umgeformt wird, durchläuft die Vorrichtung 50 in einer Transportrichtung 54, die durch einen Pfeil in der
Figur 1 angedeutet ist. Dies bedeutet, dass ein flacher Papierstreifen (nicht dargestellt) im Eintrittsbereich 52 durch eine in derFigur 1 nicht sichtbare Eintrittsöffnung in die Vorrichtung 50 eintritt und die Vorrichtung 50 im Bereich der Austrittsöffnung 92 als geknülltes Polsterungserzeugnis wieder verlässt. - Die erfindungsgemäße Linearführung ist parallel zu der Transportrichtung 54 angeordnet, so dass die erste Abdeckung 90 am Austrittsbereich 60 in Transportrichtung von der Vorrichtung entfernt werden kann. Durch das Abnehmen der ersten Abdeckung 90 wird das in der Vorrichtung 50 befindliche Papier bzw. das Polsterungserzeugnis nicht oder nur sehr wenig bewegt. Insbesondere wird der Papierstreifen und das Polsterungserzeugnis nicht aus der Transportrichtung heraus beeinflusst. Dadurch ist es unter allen Umständen möglich, die erste Abdeckung 90 von dem Gehäuse 94 der Vorrichtung 50 zu entfernen; auch wenn es im Inneren der Vorrichtung zu einem einen Papierstau kommen sollte.
- Details der erfindungsgemäßen Linearführung werden nachfolgend anhand der
Figuren 3 bis 7 erläutert. - In der
Figur 2 ist ein Längsschnitt durch die erfindungsgemäße Vorrichtung gemäß derFigur 1 dargestellt. Die Transportrichtung 54 ist ebenfalls dargestellt. In diesem Längsschnitt ist ein an sich bekannter Vorschubmechanismus 62 angedeutet. Er umfasst ein Paar von Rollen, zwischen denen der Papierstreifen geklemmt und durch Drehen der Rollen in Transportrichtung 54 gefördert wird. - In Transportrichtung 54 hinter dem Vorschubmechanismus 62 ist ein Knüllmechanismus 64 angeordnet. Dieser Knüllmechanismus 64 besteht ebenfalls aus zwei Rollen bzw. einem Rollenpaar, zwischen denen der Papierstreifen geklemmt und transportiert wird. Wie aus der
DE 10 2012 222 805 B3 bekannt, erfolgt das Knüllen des Papierstreifens im Wesentlichen dadurch, dass die Transportgeschwindigkeit des Knüllmechanismus 64 geringer ist als die des Vorschubmechanismus 62. Aus der Geschwindigkeitsdifferenz zwischen Knüllmechanismus 64 und Vorschubmechanismus 62 resultiert ein "Aufstauen" des Papierstreifens mit der Folge, dass der Papierstreifen geknüllt wird. Dadurch entsteht das Polsterungserzeugnis, welches viel Raumvolumen einnimmt und elastisch ist. Es hat in der Regel einen Hantelförmigen Querschnitt. - Die dazu erforderlichen Aufschlagkerne und andere Details sind in der
Figur 2 nicht dargestellt, da sie nicht Gegenstand der beanspruchten Erfindung sind. - In der
Figur 2 sind die erste Abdeckung 90 sowie Teile der erfindungsgemäßen Linearführung sowie zwei Sicherheitsbleche 98 und 100 zu erkennen. Die Einzelteile der Linearführung und die Sicherheitsbleche werden nachfolgend näher erläutert. - In der
Figur 3 sind die wesentlichen Bauteile eines Ausführungsbeispiels der erfindungsgemäßen Linearführung dargestellt. Sie umfasst zwei Führungsleisten 102 und zwei damit zusammenwirkende Gleitstücke 104. Die Führungsleisten 102 weisen jeweils eine Führungskante 106 auf, die zusammen mit den Führungsnuten 108 in den Gleitstücken die eigentliche Linearführung bilden. - Die Führungskanten 106 der Führungsleisten 102 sind bei diesem Ausführungsbeispiel einander abgewandt, d.h. sie befinden sich außen an den Führungsleisten 102.
- Dementsprechend sind die Führungsnuten 108 der Gleitstücke 104 einander zugewandt.
- Die Gleitstücke 104 weisen zur Seite offene Langlöcher 110 auf. Die Langlöcher 110 nehmen Schrauben auf. In dem in
Figur 3 rechten Gleitstück 104 sind die dazugehörigen Schraubenköpfe (ohne Bezugszeichen) dargestellt. Die Führungsleisten 102 sind mit der eigentlichen Vorrichtung 50 fest verbunden. Dies erfolgt in der Regel durch Schraubverbindungen mit einer tragenden Struktur der Vorrichtung 50, wie zum Beispiel einem Gestell oder einem Rahmen. - In der
Figur 3 ist ein Sicherheitsschalter 120 dargestellt. Er unterbricht die Stromzufuhr zu den Antrieben des Vorschub- und des Knüllmechanismus sobald die erste Abdeckung ihre Betriebs- oder Normalposition (sieheFig. 9 ) verlässt. Das geschieht dadurch, dass sie in Transportrichtung 54 von der Vorrichtung 50 entfernt wird. Dabei wird sie von der erfindungsgemäßen Linearführung geführt, bis die Gleitstücke 104 die Führungsleisten 102 verlassen haben. - In der
Figur 4 ist die in derFigur 3 linke Führungsleiste 102 im Detail dargestellt. Aus derFigur 4 ergibt sich, dass bei diesem Ausführungsbeispiel die Führungsleiste 102 im Querschnitt als L-förmiges Blechbiegeteil hergestellt ist. In dem inFigur 4 vertikal verlaufenden Schenkel der Führungsleiste 102 sind Befestigungsbohrungen 112 ausgebildet, mit deren Hilfe die Führungsleiste 102 mit der eigentlichen Vorrichtung 50 verschraubt werden kann. Die Bohrung 112 können auch als Langlöcher ausgebildet sein. - Die Führungskante 106 ist relativ kurz. Ihr Ende (siehe das Bezugszeichen 114) kann als Tiefenanschlag für die erfindungsgemäße Linearführung ausgebildet sein. Die in der
Figur 3 auf der rechten Seite angeordnete Führungsleiste 102 ist baugleich nur spiegelsymmetrisch. Sie wird ebenfalls mit der Vorrichtung 50 verschraubt. - In der
Figur 5 ist ein erstes Sicherheitsblech 98 dargestellt. Ein zweites Sicherheitsblech 100 ist ähnlich wie das erste Sicherheitsblech 98 aufgebaut. Das erste Sicherheitsblech 98 weist im Querschnitt zwei rechteckige Erhebungen auf. Auch das erste Sicherheitsblech 98 kann durch Laserschneiden oder Stanzen und anschließendes Abkanten auf einfache Weise hergestellt werden. In dem ersten Sicherheitsblech 98, aber auch im zweiten Sicherheitsblech 100 (nicht dargestellt), befinden sich Durchbrüche 116. Durch diese Durchbrüche 116 und die Langlöcher 110 der Gleitstücke 104 werden Schrauben gesteckt. Durch das Anziehen dieser schrauben werden die Gleitstücke 104 zwischen erstem Sicherheitsblech 98 und zweitem Sicherheitsblech 100 eingespannt bzw. geklemmt und es entsteht ein Kanal mit "hantelförmigem" Querschnitt. In dem Kanal bewegt sich das Polsterungserzeugnis von der Knüllvorrichtung 42 zur der Austrittsöffnung 92. - An der in
Figur 5 rechten Seite des ersten Sicherheitsblechs 98 befinden sich ebenfalls zwei Befestigungsbohrungen 116, die jedoch durch die rechteckige prismatische Erhebung des ersten Sicherheitsblechs 98 verdeckt sind. - Die Sicherheitsbleche 98 weisen an ihrem in Transportrichtung 54 vorderen Ende zwei leicht aufgebogene federnde Zungen 117 auf. Die aufgebogenen Enden der Zungen 117 unterstützen das Einfahren der Sicherheitsbleche 89, 100 in die Vorrichtung 50.
- Die Sicherheitsbleche 98 weisen an ihrem in Transportrichtung 54 hinteren Ende zwei Laschen 118 auf. An den laschen 118 wird die erste Abdeckung 90 mit dem ersten Sicherheitsblech 98 verschraubt.
- In der
Figur 6 ist die Situation dargestellt, dass das erste Sicherheitsblech 98 und das zweite Sicherheitsblech 100 zusammen mit den Gleitstücken 104 eine Baugruppe bilden, die den bereits erwähnten Kanal bilden. In derFigur 6 ist die einander gegenüberliegende Anordnung der Führungsnuten 108 gut zu erkennen. - In dieser Darstellung ist ebenfalls gut zu erkennen, dass die Schrauben (ohne Bezugszeichen), welche das erste Sicherheitsblech 98 und das zweite Sicherheitsblech 100 miteinander verbinden, durch die Langlöcher 110 der Gleitstücke 104 ragen. Durch Anziehen der Befestigungsschrauben werden die Gleitstücke 104 zwischen erstem und zweitem Sicherheitsblech 98, 100 eingeklemmt oder eingespannt.
- Durch die Langlöcher 110 ist es möglich, den Abstand und die Ausrichtung der Führungsnuten 108 exakt einzustellen. Durch Verschieben der Gleitstücke 104 relativ zu den Sicherheitsblechen 98, 100 wird die Linearführung eingestellt. Durch Anziehen der Befestigungsschrauben werden die Gleitstücke 104 in der gewünschten Position zwischen den Sicherheitsblechen 98, 100 fixiert.
- Der zwischen dem ersten Sicherheitsblech 98 und dem zweiten Sicherheitsblech 100 gebildete Kanal hat, wie bereits erwähnt, im Querschnitt in etwa die Form einer Hantel. Durch diesen Kanal wird das fertige Polsterungserzeugnis von der Knüllvorrichtung 64 durch die Austrittsöffnung 92 herausgefördert. Der Kanal sorgt dafür, dass das fertige Polsterungserzeugnis nicht seitlich ausweichen kann und es seine geknüllte Form beibehält. Gleichzeitig ist der Kanal so beschaffen, dass der Nutzer oder Bediener der Vorrichtung 50 nicht mit seiner Hand oder einem Finger so weit in den Kanal greifen kann, dass er die Knüllvorrichtung 64 erreicht.
- In der
Figur 6 sind die Laschen 118 an dem ersten Sicherheitsblech 98 mit eingedrehten Befestigungsschrauben (ohne Bezugszeichen) dargestellt. Mit Hilfe der Befestigungsschrauben wird die erste Abdeckung 90 an dem ersten Sicherheitsblech 98 befestigt. Dadurch erg9bt sich eine feste Verbindung zwischen den Gleitstücken 104 und der ersten Abdeckung 90. - An dem zweiten Sicherheitsblech 100 ist ein Betätigungselement 122 befestigt, das mit dem Sicherheitsschalter 120 zusammenwirkt. Es umfasst einen parallel zur Transportrichtung 54 verlaufenden Betätigungsabschnitt mit einem Durchbruch 124. Der Betätigungsabschnitt ragt in eine Öffnung des Sicherheitsschalters 120 ein, wenn sich die erste Abdeckung 90 in ihrer Betriebs- oder Normalposition befindet. Dann schließt der Sicherheitsschalter 120 und gibt die Stromversorgung der Antriebe für den Vorschub- und den Knüllmechanismus 62, 64 frei. Sobald die erste Abdeckung 90 sich nicht in der Betriebs- oder Normalposition unterbricht der Sicherheitsschalter 120 die Stromversorgung.
- In der
Figur 7 ist die erste Abdeckung 90 nochmals einzeln dargestellt. Sie hat eine Austrittsöffnung 92, deren Querschnitt dem Querschnitt des durch die Sicherheitsbleche 98 und 100 gebildeten Kanals entspricht. - In der
Figur 8 ist nun die komplette Linearführung mit aufgesetzter erster Abdeckung 90 entsprechend derFigur 2 nochmals vergrößert dargestellt. Aus der Zusammenschau derFiguren 3 bis 7 sowie denFiguren 2 und8 lässt sich der Aufbau und die Funktionsweise der erfindungsgemäßen Linearführung gut nachvollziehen. - In der
Figur 9 ist nun die Vorrichtung nochmals in einer Isometrie dargestellt mit geschlossener erster Abdeckung dargestellt. - Anhand der
Figuren 10 und11 werden weitere Details der Erfindung illustriert und nachfolgend erläutert. Anhand derFigur 10 ist gut zu erkennen, dass bei diesem Ausführungsbeispiel oberhalb und unterhalb der Führungsleisten 102 jeweils ein Leitblech 126 vorgesehen ist. Insgesamt sind vier Leitbleche 126.1 bis 126.4 vorhanden. Die Leitbleche 126 leiten das Polsterungserzeugnis vom Eintrittsbereich 52 in Richtung des Austrittsbereichs 60. Sie können mit den Führungsleisten 102 verschraubt sein. - Form und Abmessungen der Leitbleche 126 sind so gewählt, dass sie von den Sicherheitsblechen 98 und 100 umschlossen werden, wenn sich die erste Abdeckung 90 in ihrer Betriebs- oder Normalposition (siehe
Fig. 9 ) befindet. - Daher ist zwischen den Sicherheitsblechen 98 und 100 ein Spalt 127, der in der
Figur 10 gut zu erkennen ist. Diese Anordnung ist besonders vorteilhaft, weil der von den Leitblechen 126 gebildete Kanal für das Polsterungsprodukt einen geringfügig kleineren Querschnitt hat als der von den Sicherheitsblechen 98 und 100 gebildete Kanal. Anders ausgedrückt: In Transportrichtung weitet sich der Kanal durch den das Polsterungsprodukt transportiert wird am Ende der Leitbleche 126 beim Übergang auf die Sicherheitsbleche 98 und 100 etwas auf. In Folge dessen kommt es nicht zu einem Verklemmen des Polsterungsprodukts beim Transport durch die Vorrichtung 50. - Das in den
Figuren 10 und11 dargestellte Ausführungsbeispiel umfasst eine Verriegelung, die nachfolgend erläutert wird. - In der in
Figur 10 linken Führungsleiste 102 ist eine Lasche mit einer Ausnehmung 128 dargestellt. Sie wirkt mit einem Verriegelungsmechanismus 130 zusammen, der mit der ersten Abdeckung 90 bzw. einem der Sicherheitsbleche 98, 100 verbunden ist. In derFigur 10 sieht man von dem Verriegelungsmechanismus 130 nur einen Knopf 132 mit dessen Hilfe der Verriegelungsmechanismus 130 verriegelt oder entriegelt werden kann. - Wie sich aus der
Figur 11 ergibt, umfasst der Verriegelungsmechanismus 130 eine Zapfen 134, der in die Ausnehmung 128 einfahren kann, wenn sich die erste Abdeckung 90 in ihrer Betriebs- oder Normalposition (sieheFig. 9 ) befindet. - Der Zapfen 134 ist bevorzugt federbelastet, so dass der Zapfen 134 ohne Zutun immer in die Ausnehmung 128 einfährt. Dann ist die Verriegelung aktiv und die erste Abdeckung 90 bleibt in ihrer Betriebs- oder Normalposition.
- Wenn die erste Abdeckung 90 aus dem Gehäuse 94 herausgezogen werden soll, wird der Zapfen 134 gegen die Kraft einer Feder (nicht dargestellt) aus der Ausnehmung 128 herausgezogen. Das geschieht, indem eine Person den Knopf 132 (in der
Figur 11 ) nach oben zieht. Dann ist die Verriegelung gelöst und die erste Abdeckung 90 kann aus dem Gehäuse 94 herausgezogen werden. - Die nicht dargestellte Feder befindet sich in einem Gehäuse 136 des Verriegelungsmechanismus', das auch die Führung des Zapfens 134 übernimmt.
- Die erste Abdeckung 90 ist im Austrittsbereich 60 der erfindungsgemäßen Vorrichtung 50 abgeordnet. In entsprechender Weise ist es jedoch auch möglich, eine zweite Abdeckung im Bereich des Eintrittsbereichs 52 mit einer erfindungsgemäßen Linearführung auszustatten. Die konstruktiven Details entsprechen der Linearführung der ersten Abdeckung 90. Daher wird auf eine nochmalige Erläuterung und Beschreibung dieser zweiten Linearführung im Eintrittsbereich 52 verzichtet.
Claims (10)
- Vorrichtung (50) zum Herstellen eines Polsterungserzeugnisses mit einem Eintrittsbereich (52) für einen flachen, länglichen, zwei- oder mehrlagigen Papierstreifen und einem Austrittsbereich (60) für ein aus dem Papierstreifen hergestelltes Polsterungserzeugnis, mit einem Vorschubmechanismus (62) und mit einen Knüllmechanismus (64) zum Knüllen des Papierstreifens, wobei der Austrittsbereich (60) eine abnehmbare erste Abdeckung (90) mit einer Ausgabeöffnung (92) umfasst, wobei die erste Abdeckung (90) mittels einer Linearführung mit der Vorrichtung (50) verbindbar ist, und wobei die Linearführung parallel zu einer Transportrichtung (54) angeordnet ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Linearführung zwei Führungsleisten (102) und zwei komplementär geformte Gleitstücke (104) umfasst.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass Führungsleisten (102) jeweils mindestens eine Führungskante (106) aufweisen, dass die Führungskanten (106) der Führungsleisten (102) parallel zueinander und einander gegenüberliegend angeordnet sind, und dass die Gleitstücke (104) jeweils eine mit der Führungskante (106) einer Führungsleiste (102) zusammenwirkende (Führungs-)Nut (108) aufweisen.
- Vorrichtung nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass die Führungsleisten (102) mit der Vorrichtung (50) und die Gleitstücke (104) mit der ersten Abdeckung (90) verbunden sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die (erste) Abdeckung (90) ein erstes und ein zweites Sicherheitsblech (98, 100) umfasst. und dass die Gleitstücke (104) zwischen den Sicherheitsblechen (98, 100) angeordnet sind.
- Vorrichtung nach Anspruch 5, dadurch gekennzeichnet, dass das erste und das zweite Sicherheitsblech (98, 100) und /oder die Ausgabeöffnung (92) der (ersten) Abdeckung (90) einen Kanal bilden, und dass der Querschnitt des Kanals und ein Querschnitt des fertigen Polsterungserzeugnisses geometrisch ähnlich sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass sie Verriegelungsmittel aufweist, um die erste Abdeckung (90) mit der Vorrichtung (50) lösbar zu verbinden.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass die Verriegelungsmittel eine Ausnehmung (128) in einem der Führungsleisten (102) und einen Verriegelungsmechanismus (130) mit einem Zapfen (134) umfassen, und dass der Zapfen (134) in der Betriebs- oder Normalposition der ersten Abdeckung (90) in die Ausnehmung (128) einfahren kann.
- Vorrichtung (50) nach einem der Ansprüche 5 bis 8, dadurch gekennzeichnet, dass sie mehrere Leitbleche (126.1 bis 126.4) aufweist, die zusammen mit den Sicherheitsblechen (98, 100) einen Transportweg oder - kanal für das Polsterungsprodukt bilden.
- Vorrichtung (50) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Eintrittsbereich (52) eine abnehmbare zweite Abdeckung mit einer Einlassöffnung umfasst, und dass die (zweite) Abdeckung mit einer Linearführung nach einem der Ansprüche 2 bis 9 mit der Vorrichtung (50) verbindbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020121788.9A DE102020121788A1 (de) | 2020-08-19 | 2020-08-19 | Vorrichtung zum Herstellen eines Polsterungserzeugnisses |
| PCT/EP2021/072542 WO2022038043A1 (de) | 2020-08-19 | 2021-08-12 | Vorrichtung zum herstellen eines polsterungserzeugnisses |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4200130A1 EP4200130A1 (de) | 2023-06-28 |
| EP4200130C0 EP4200130C0 (de) | 2024-10-02 |
| EP4200130B1 true EP4200130B1 (de) | 2024-10-02 |
Family
ID=77543499
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21762671.2A Active EP4200130B1 (de) | 2020-08-19 | 2021-08-12 | Vorrichtung zum herstellen eines polsterungserzeugnisses |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20230286244A1 (de) |
| EP (1) | EP4200130B1 (de) |
| AU (1) | AU2021328639A1 (de) |
| BR (1) | BR112023002770A2 (de) |
| DE (1) | DE102020121788A1 (de) |
| WO (1) | WO2022038043A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024127054A1 (de) * | 2024-09-19 | 2026-03-19 | Storopack Hans Reichenecker Gmbh | Polsterbereitstellungsmaschine |
| WO2026076169A1 (en) * | 2024-10-03 | 2026-04-09 | Sealed Air Corporation (Us) | Discharge chutes for void fill conversion machines |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5803893A (en) * | 1994-07-22 | 1998-09-08 | Ranpak Corp. | Cushioning conversion machine and method |
| US20070117703A1 (en) * | 2005-11-22 | 2007-05-24 | Sealed Air Corporation | Machine and method for converting a web of material into dunnage |
| DE102009015855B4 (de) * | 2009-04-01 | 2013-01-17 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Schutzdeckel zum Positionieren an einer Ausgangsöffnung einer Vorrichtung zum Bereitstellen von Verpackungsmaterial sowie eine Vorrichtung mit einem solchen Schutzdeckel |
| DE102012222805B3 (de) * | 2012-12-11 | 2013-06-06 | Storopack Hans Reichenecker Gmbh | Verfahren und Vorrichtung zum Herstellen eines Polsterungserzeugnisses sowie Polsterungserzeugnis |
| US11034121B2 (en) * | 2017-05-11 | 2021-06-15 | Pregis Innovative Packaging Llc | Dunnage apparatus carton filler |
-
2020
- 2020-08-19 DE DE102020121788.9A patent/DE102020121788A1/de active Pending
-
2021
- 2021-08-12 US US18/041,599 patent/US20230286244A1/en not_active Abandoned
- 2021-08-12 WO PCT/EP2021/072542 patent/WO2022038043A1/de not_active Ceased
- 2021-08-12 BR BR112023002770A patent/BR112023002770A2/pt not_active Application Discontinuation
- 2021-08-12 AU AU2021328639A patent/AU2021328639A1/en not_active Abandoned
- 2021-08-12 EP EP21762671.2A patent/EP4200130B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102020121788A1 (de) | 2022-02-24 |
| EP4200130A1 (de) | 2023-06-28 |
| BR112023002770A2 (pt) | 2023-03-14 |
| EP4200130C0 (de) | 2024-10-02 |
| US20230286244A1 (en) | 2023-09-14 |
| AU2021328639A1 (en) | 2023-03-23 |
| WO2022038043A1 (de) | 2022-02-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2124676B1 (de) | AUSSTOßHEBEL FÜR EINEN AUSSTOßER | |
| WO2008015000A1 (de) | Keiltrieb mit zwangsrückholeinrichtung | |
| DE69508646T2 (de) | Vorrichtung zum Positionieren und Fixieren eines Werkzeugträgers in einer Schneidvorrichtung | |
| DE3625619A1 (de) | Betaetigungselement fuer den handlauf-einlaufsicherheitsschalter im einlaufkasten einer fahrtreppe | |
| EP4200130A1 (de) | Vorrichtung zum herstellen eines polsterungserzeugnisses | |
| DE2407872A1 (de) | Fuehrungsvorrichtung fuer eine kartonoder folienbahn | |
| EP0740039A1 (de) | Fenster oder Tür mit Flügel und Blendrahmen und mit einem Treibstangenbeschlag sowie Verfahren zur Ausstattung der Flügel mit diesem Treibstangenbeschlag | |
| EP0557866B1 (de) | Schere zum Trennen von Schrott | |
| DE3805475A1 (de) | Vorrichtung zur walzgutfuehrung zwischen den walzen eines walzgeruestes | |
| DE10122113A1 (de) | Falzapparat | |
| DE2940635C2 (de) | Profilstahlschere, -stanze o.dgl. | |
| EP1762347B1 (de) | Schneidvorrichtung mit einem gemeinsamen Antrieb für Pressbalken und Schneidmesser | |
| EP0597247B1 (de) | Zuführvorrichtung für elektrische Kontaktelemente in Crimpwerkzeugen einer Crimppresse | |
| AT510257B1 (de) | Positioniervorrichtung zum positionieren einer ausstossvorrichtung zum ausstossen eines bewegbar gelagerten möbelteiles | |
| EP1817981B1 (de) | Vorrichtung zur Führung der Bewegung von relativ zueinander bewegbaren Möbelteilen, insbesondere für Schubladenführungen, sowie Schubladenführung mit einer solchen Vorrichtung | |
| EP1449460B1 (de) | Ausziehbeschlag, insbesondere für Küchenmöbel | |
| WO2010000480A2 (de) | Vorrichtung zum bewegen eines bewegbaren möbelteils relativ zu einem feststehenden möbelteil, justierverfahren sowie möbel | |
| DE202005005121U1 (de) | Treibstangenantrieb | |
| DE102018111809A1 (de) | Vorrichtung zum entfernen von abfällen aus bogenförmigem material, maschine und zugehöriges verfahren | |
| DE1941438A1 (de) | Schneidvorrichtung | |
| EP2481872A2 (de) | Verriegelungsanordnung für Fenster, Türen oder dergleichen mit einem Schwenkriegel | |
| DE19541235A1 (de) | Fräslehre für Türen | |
| DE102023110181A1 (de) | Verriegelungseinrichtung mit Zahnstangengetriebe und Tischanordnung mit Zahnstangen-Verriegelungsmechanismus | |
| DE3419845C1 (de) | Drahtricht- und -trennmaschine | |
| DE8224732U1 (de) | Werkzeug fuer rotationsbandstahlschnitte |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230315 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240426 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021005338 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20241030 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20241108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250202 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250703 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20250811 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250812 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260324 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250812 |