EP3981481B1 - Element de structure de planche de glisse et procede de fabrication - Google Patents
Element de structure de planche de glisse et procede de fabrication Download PDFInfo
- Publication number
- EP3981481B1 EP3981481B1 EP21199288.8A EP21199288A EP3981481B1 EP 3981481 B1 EP3981481 B1 EP 3981481B1 EP 21199288 A EP21199288 A EP 21199288A EP 3981481 B1 EP3981481 B1 EP 3981481B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- structural element
- element according
- junction portions
- junction
- longitudinal plane
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- A—HUMAN NECESSITIES
- A63—SPORTS; GAMES; AMUSEMENTS
- A63C—SKATES; SKIS; ROLLER SKATES; DESIGN OR LAYOUT OF COURTS, RINKS OR THE LIKE
- A63C5/00—Skis or snowboards
- A63C5/12—Making thereof; Selection of particular materials
- A63C5/126—Structure of the core
Definitions
- the invention relates to the field of board sports and in particular snow board sports. It relates more particularly to a method for manufacturing a structural element of a board whose core and/or edges are lightened while retaining high mechanical properties.
- a sliding board is composed of a lower assembly, including the sliding sole and at least one layer of mechanical reinforcement, fibrous or metallic, and an upper assembly also including at least one layer of mechanical reinforcement, fibrous or metallic on which the members for holding the user's foot are installed.
- These two lower and upper assemblies are separated vertically by a layer forming the core, separating the mechanical reinforcements of these two assemblies relative to the neutral fiber.
- the side faces of the board are generally equipped with elements called edges, forming the laterally visible area of the structure, whose function is in particular to protect the core from external aggression, and in particular from mechanical impacts, or from water or snow infiltration.
- the edges are generally made from a monolithic element, made of a relatively mechanically resistant material, such as acrylonitrile butadiene styrene (ABS).
- ABS acrylonitrile butadiene styrene
- This edge element is interposed between the upper assembly and the lower assembly, and rests in particular on the metal edges bordering the sliding base.
- these edge elements also have the function of ensuring the good transmission of the forces exerted by the user from the upper face onto the edges of the board. This is why it is useful for these edge elements to be made of a material which has good resistance to vertical compression.
- the area of the edge element closest to the core thus presents in terms of compression the intrinsic behavior of the material constituting the bulk of the edge element, so that the compression of the viscoelastic material is observed almost exclusively near the outer face of the edge.
- a similar device is described in the document FR 2 891 751 .
- the core's primary function of separating the reinforcements of the upper and lower assemblies from the neutral fiber requires that the core have a certain crush resistance to maintain this distance constant. This is why cores are traditionally made from incompressible materials, whether wood or expanded foam, occupying the entire volume separating the lower and upper spaces.
- Such a core although it has a lighter mass, has a disadvantage in that it deforms excessively when flexed, and that for example when the board is flexed upwards, the triangular patterns in contact with the lower assembly tend to move away from each other.
- JP-S52 147129 A Similar solutions are described in the document US 6,502,849 , in which the folded blade patterns are rectangular or trapezoidal.
- Other solutions are described in the documents FR 2 536 335 And AT 387 331 which combine by superimposing several wavy blades leading to a relative complexity of manufacture, and a limited weight gain.
- the document AT248306 also describes a core, made from the assembly of wavy structures, the crests of which are perpendicular to the sliding surface.
- the document FR2648721 describes a board whose core incorporates a laminated layer with bumps aligned in two directions.
- One of the objectives of the invention is to lighten certain elements of the structure of a sliding board while retaining high mechanical properties, whether it is the crushing resistance and/or the bending stiffness of the board.
- Another objective of the invention is to provide structural elements whose mechanical properties are adaptable to the profile of the board, depending on the location of the areas having more or less stress to withstand.
- the Applicant devised a manufacturing method according to claim 1 of a sliding board element, having a particular structure.
- the invention consists of producing the structural element of the sliding board as an essentially openwork structure, formed of two substantially flat surfaces, at the level of the upper and lower faces of the element. These surfaces are connected by bridging zones, which delimit between them transverse passages along the width of the structural element, from one lateral face to the other.
- joining portions advantageously have a constant section, along planes parallel to the median longitudinal plane, corresponding for a ski for example to the vertical plane parallel to the long direction of the ski.
- each of the joining portions has a section of constant shape when moving in a direction perpendicular to the median longitudinal plane.
- These joining portions are preferably hollow, that is to say they define a volume free of material which extends from one lateral face to the other of the structural element.
- the structural element according to the invention comprises two upper and lower skins, connected by spacers forming tubular zones, the shape of each of which is the same from one lateral face to the other of the structural element.
- the mass of the structural element is significantly reduced compared to traditional monolithic structural elements.
- this reduction in weight does not have a negative impact on the mechanical properties of the structural element, since the choice of materials constituting the joining portions, as well as their location, make it possible to optimize the crushing resistance of the part.
- the continuous architecture of the upper and lower walls, and the distribution of the joining portions between these two walls also ensure very good bending resistance properties.
- the upper and lower walls are considered continuous in the sense that they provide the mechanical connection between two successive joining portions, both on the top and bottom of the structural element, so as to form a structure whose upper and lower faces transmit the tensile or compressive forces experienced during bending movements.
- These walls can be solid or openwork as required.
- this structural element with an identical section regardless of the longitudinal plane between the two lateral faces of the element, allows the latter to be manufactured easily, for example from an extruded profile, or even by three-dimensional printing techniques.
- the geometric shape of the joining portions can also be varied.
- the joining portions can have a polygonal shape, in particular a triangular or even a rectangular shape.
- the joining portions can have a curved region, or even to be completely circular in shape. Curved or even circular joining portions have the advantage of providing a certain elasticity with respect to vertical compression phenomena.
- the structural element can have a constant thickness along its entire length, and therefore parallel lower and upper walls.
- the thickness of the structural element can be adapted to the variation in thickness of the board along the area where the structural element will be added, in which case the distance separating the lower and upper walls of the structural element is variable along the length of the latter.
- the dimensions of the joining portions can be adapted to the variation in the thickness profile.
- the upper wall can be inclined relative to the lower wall in such a way that the thickness of the structural element is smaller on its external lateral face compared to its internal lateral face. In this case, the dimensions of the joining portions, or even their shape, vary across the width of the structural element, from one lateral face to the other.
- the joining portions can have a circular section with a diameter decreasing towards the outside of the structural element, and form a truncated cone, or have a circular section on the internal face of the structural element, which changes to an elliptical section near the opposite face.
- the structural element is covered by a closing wall.
- This closing wall may be an upper wall, for example in the case where the structural element is a core, or a side wall in the case of an edge element. In the latter case, the wall is then substantially parallel to the median longitudinal plane, that is to say extending from the lower wall to the upper wall while covering the joining portions.
- this closing side wall may be intended to prevent the entry of snow when it is located on the visible face of the structural element, or to isolate the structural element from the core, in particular when it is made of injected material, on the opposite side face.
- the structural element can be a core or an edge element. Both types of structure must have good compressive and bending resistance properties.
- the invention relates to a manufacturing method for producing such a structural element and more specifically to an additive manufacturing method, also known as 3D printing.
- additive manufacturing consists of depositing material layer by layer, the layers being stacked on top of each other either in the direction of the width of the structural element or in the direction of the thickness of the structural element.
- this process allows all or part of the structural element to be produced through successive deposits.
- an additive manufacturing process is carried out by deposition on a plane corresponding to one of the lateral faces of the structural element.
- this face which will be intended to be vertical during integration into the board, rests on a horizontal plane to allow the growth of the height of the part during the deposition of the material, up to a plane, more generally a surface, which will form the opposite side face.
- the method comprises a step of depositing a continuous one-dimensional fibrous element to form successive layers superimposed in a direction perpendicular to the median longitudinal plane.
- the material which is deposited during the method includes a wire or a ribbon of small width without any discontinuity, preferably of a material of high tenacity such as glass, carbon or certain natural fibers. This material is deposited in the planes parallel to the future lateral face of the structural element, that is to say planes parallel to the future median longitudinal plane of the structural element.
- a one-dimensional fibrous element, impregnated with a hardenable resin is deposited on a reference plane parallel to the median longitudinal plane of the structural element, advantageously along a path successively and/or alternately covering the junction portions and the zones of the lower and/or upper wall separating two consecutive junction portions. This deposition is repeated along the same path, until a stack of a predetermined height is obtained, measured in the direction perpendicular to the median longitudinal plane of the structural element.
- the one-dimensional fibrous element can be made in different ways, in particular in the form of a textile thread, a wick, or even a narrow woven ribbon.
- the one-dimensional fibrous element is based on a material having a modulus of elasticity greater than 10, or even 50 or 80 GPa, including glass, carbon, basalt, aramids, as well as certain natural fibers such as linen.
- the reference plane which will constitute one of the lateral faces of the structural element, receives a deposit of the material integrating the fibrous reinforcement which continuously draws the profile of the junction portions.
- This deposit connects one junction portion to the other along a segment of an upper or lower wall.
- the deposition of the material is done on a trajectory which corresponds to the profile of the structural element along a plane parallel to the median longitudinal plane.
- This deposition of the fibrous element being continuous, the result is a part which presents a mechanical continuity favorable to the mechanical properties of the structural element, both with regard to compression and bending.
- the manufacturing method can be implemented by placing on the reference plane members delimiting at least in part the shape of the joining portions, to allow the deposition of the one-dimensional fibrous element around its members.
- these members define the shape of the joining portions, and allow the fibrous reinforcement to remain in the desired configuration as the deposition progresses, so as to obtain joining portions having a constant section over the entire width of the structural element.
- these reinforcements can be tubes around which the wire is wound, or axes or points perpendicular to the reference plane, and around which the fiber reinforcement forms the angles present in the geometry of the joining portions. These members are removed after the resin impregnating the fiber reinforcement has hardened.
- the deposition of the one-dimensional fibrous element can be carried out on a strip based on a material capable of adhering to the impregnation resin of the one-dimensional fibrous element.
- this strip will form one of the side walls of the structural element.
- the strip is intended to come into contact with the core, or to form the visible face of the sliding board so as to prevent snow from entering the openings of the structural element.
- an insert may be clipped or glued to the side face of the structural member.
- the top of the board may also extend back down onto the structural member.
- This structural member may also be subsequently filled by foam injection, partially or completely, during the manufacture of the board.
- the manufacturing process described above can be applied to the production of both a core and an edge element.
- the invention is more particularly described below in a specific application of a structural element suitable for an alpine ski, but it of course covers applications to other types of sliding boards than, for example, snowboards and cross-country skis.
- the structural element will be described as oriented such that its major dimension, parallel to that of the ski, is horizontal and its lower wall is parallel to a horizontal plane, parallel to the base of the ski. In this way, its length corresponds to its dimension measured along the major dimension of the ski, its width is measured along a horizontal direction transverse to the ski and its thickness is measured vertically.
- the structural element corresponds either to an edge element as in figures 1 to 6 , either to a core as to the figures 12 to 15 .
- FIG. 1 illustrates an alpine ski 1 having an upper face 2 , a sole 3 , and the lateral faces 4 of which are equipped with an edge element 10 according to the invention.
- This edge element 10 extends laterally over all or part of the length of the ski, between the heel 5 and the tip 6.
- this edge element has internal and external lateral faces perpendicular to the plane of the sole of the ski. In other embodiments not shown, these lateral faces, and in particular the external face, could be inclined relative to the plane of the sole of the ski.
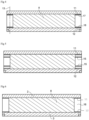
- the characteristic edge element 10 extends in an area where the thickness of the ski is sufficient, and is extended by a monolithic complementary element 9. More precisely, this edge element 10 comprises a lower wall 12 and an upper wall 11 which are parallel respectively to the sole 3 and to the upper layer 2 of the ski. These two upper 11 and lower 12 walls are connected to each other by joining portions 15, which have a circular shape in the embodiment illustrated in Figures 2 and 3 .
- these joining portions have a cylindrical shape, the axis of revolution of the cylinders of which is perpendicular to the median longitudinal plane 13, which is perpendicular to the lower wall 12, and which extends along the length of the edge element.
- This median longitudinal plane 13 is, in the case of a ski, parallel to the median longitudinal plane of the ski itself. This plane is therefore substantially perpendicular to the plane of the sole of the ski parallel to the external lateral face of the ski and therefore of the edge element, as well as to the surface of the edge element opposite the core 8, as illustrated in FIG. Figure 4 .
- these joining portions 15 are separated from each other by through openings 16, extending from one lateral face to the other of the edge element, for example and preferably perpendicular to the median longitudinal plane 13. In this way, the joining portions 15 are not contiguous, but on the contrary spaced from each other.
- the edge element is formed of only the lower 12 and upper 11 walls, at the level of the through opening 16.
- the upper wall of the edge element 11 is in contact with the upper region 17 of the joining portion.
- the lower wall 12 of the edge element is tangent to the lower region 18 of the joining portion 15.
- the junction portion is located at intermediate heights between the upper 11 and lower 12 walls.
- each junction portion circular in the case of the figures 2 to 6 is constant regardless of the cutting plane parallel to the median longitudinal plane 13.
- each junction portion has a continuous section across its entire width.
- the characteristic structural element is produced by additive manufacturing, or 3D printing.
- the material deposition can be done layer by layer, the layers being stacked on top of each other either in the direction of the width of the edge element, or in the direction of the thickness of the edge element.
- the deposition of material is carried out layer by layer, the layers being stacked in the width direction by the deposition of a continuous wire from the first layer to the last layer.
- the edge element is manufactured from a sheet 30 forming a support, on which members 31 have been placed delimiting the internal shape of the future joining portions.
- This sheet 30 then receives the deposit of a resin-impregnated wire or ribbon type material delivered by a nozzle (not shown), which is deposited along a path 32 which follows the location of the future upper wall 41, passing tangentially around the members 31.
- a nozzle Around each member 31, the nozzle moves on a circular trajectory, forming a turn 35, intended to form the future joining portion 45.
- the turns are circular in shape, but they could adopt different shapes, triangular, or more generally polygonal, or even irregular shapes, as long as they are shapes with a closed contour in which the wire passes back on itself.
- the trajectory of the deposit 32 continues successively following the contour of each of the members 31, so as to form all of the joining portions.
- this trajectory draws rectilinear fractions between each member 31, so as to constitute the future upper wall 41.
- the trajectory of the deposit 32 sets off again in the opposite direction, to similarly create the rectilinear segments which will form the future lower wall 42 of the edge element.
- the nozzle can also travel in circles around the members 31, so as to form additional turns of the future joining portions. The process is continued iteratively, so that the trajectories of the nozzle overlap, and form turns which stack up both at the upper 41 and lower 42 walls and at the joining portions 45. The number of iterations required is determined to obtain a sufficient deposit height, corresponding to the future width of the edge element.
- the sheet 30 is arranged horizontally, at the start of manufacture, so that the turns stack vertically.
- the vertical direction of this stacking corresponds to a horizontal and transverse direction of the edge element once finished and positioned in the ski.
- the sheet 30 can be kept to form the wall in contact with the core, or the wall in contact with the external environment in the edge element. This sheet can also be eliminated in certain cases.
- the continuity of the deposit 32 in particular because the deposit incorporates a continuous mechanical element in the form of a wire or a ribbon, gives the finished edge element very high mechanical integrity and high properties in terms of resistance to bending and torsion.
- the crushing resistance of the edge element is conferred by the shape of the joining portion 45, the number of joining portions as well as the intrinsic mechanical properties of the deposited material, and in particular its core formed of at least one wire or a textile ribbon based on a high tenacity material of the glass, carbon type or formed from a natural fiber material of the flax, hemp or basalt type.
- trajectory described above can be modified in different ways, for example by linking the upper wall segments of the edge element after each joining portion, or by alternating between each joining portion a segment of the upper wall and a segment of the lower wall, or by first forming one of the lower or upper walls, then the joining portions and finally the other of the upper or lower walls.
- a 3D printing machine comprises a nozzle which delivers a thread or a ribbon impregnated with a resin which hardens after being applied to a support surface.
- the machine comprises a tank containing a bath of thermosetting resin or a mixture of thermosetting and thermoplastic resins in which a fiber thread passes before exiting through the nozzle to be deposited on the support surface.
- the coated fiber which flows from the nozzle is then heated for example by UV light to be hardened by crosslinking phenomena.
- a wire coated with a thermoplastic material is used, which is heated inside the 3D printing machine to be softened and then applied to the support surface by flowing through the nozzle.
- the thermoplastic material hardens upon cooling.
- resins based on thermoplastic materials it is necessary that these materials have a sufficiently high softening temperature so that when the ski is molded, the edge retains its shape and does not soften.
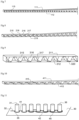
- the joining portions 115 are cylindrical, but adjoining from one portion to the other. Such a structure has greater resistance to crushing, due to the contact existing between two adjacent joining portions. It will also be noted at Figure 7 , the fact that the joining portions have diameters which differ over the length of the edge element, and which adapt to the distance separating the curved upper wall 111 and the flat lower wall 112.
- the joining portions are triangular in shape, and more precisely comprise planar segments 216 217, the upper ends of which come into contact with each other to form the vertex 218 of the triangle.
- the lower portions of the segments 216 217 are also in contact from one triangular pattern to the other, such that two consecutive triangles are in contact with each other at the lower end 219 of the same segments.
- these triangular patterns may be spaced apart from each other, and not come into contact with each other, by being spaced apart at a low peak or a high peak.
- two low peaks will be connected by the lower wall while two high peaks will be connected by the upper wall.
- the joining portions have trapezoidal shapes. These joining portions 315 are therefore composed of inclined walls 316 317, at opposite angles, individually ensuring the junction between the upper wall 311 and the lower wall 312. These trapezoidal portions are illustrated with a gap 320 between two adjacent joining portions. Obviously, in an alternative embodiment, the trapezoids can be joined, in this case forming a triangular V-shaped pattern.
- the geometry of the figure 9 has been adapted to take into account the variation in thickness of the edge element, corresponding to the variable distance between the upper 411 and lower 412 walls in order to adapt to the evolving thickness curve of the sliding board.
- the invention also covers the variants not shown in which the different geometries of the patterns mentioned above are mixed within the same edge element over the length of the edge element, by playing on the shape, the density and the proximity of the joining portions according to the desired mechanical properties, in particular according to the distribution of the stresses during use of the board. Furthermore, this edge element can extend over the entire length of the edge or over only a portion of the edge of the ski.
- the invention also covers the production of other portions of the structure of a board, and in particular the central core, as illustrated in Figure 12 .
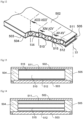
- this board comprises a core 510, resting on the lower assembly 503, covered with the upper layer 502, and laterally bordered by the edge elements 504 505.
- the core 510 similarly comprises an upper wall 511 and a lower wall 512, separated by joining portions 515 produced in a similar manner to the similar regions of the edge element described above. As illustrated in the Figure 12 , these joining portions 515 have a cylindrical shape, the axis of revolution of the cylinders of which is perpendicular to the median longitudinal plane 513, which is perpendicular to the lower wall 512, and which extends along the length of the core.
- joining portions 515 are separated from each other by through openings 516, extending from one lateral face to the other of the core, for example and preferably perpendicular to the median longitudinal plane 513. In this way, the joining portions 515 are not contiguous, but on the contrary spaced from each other.
- the core 510 has at the level of the greatest thickness of the junction portions 515, its upper wall 511 and its lower wall 512 which tangent the upper and lower regions of the junction portions 515.
- the joining portions 515 are found at an intermediate height between the upper 511 and lower 512 walls of the element forming the core.
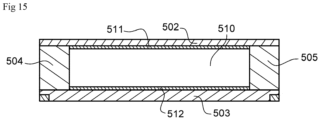
- the core simply comprises its upper wall 511, in contact with the upper assembly 502, and its lower wall 512, coming into contact with the lower assembly 503.
- the edge element or the core can be used in manufacturing processes known for the manufacture of sliding boards.
- the edge element and/or the core can be used in a traditional molding including fibrous composite materials associated with an impregnation resin, which forms the resin for bonding the different elements of the ski together.
- the edge element and/or the core can remain hollow, or be partially filled with resin.
- the invention can also be used in the case of foam injection molding, for example polyurethane, which allows all the elements of the ski to be bonded together.
- foam injection molding for example polyurethane
- the edge element and/or the core will be partially or completely filled with the injection foam.
- the board structural elements according to the invention in particular the edge elements or the core, have great lightness, sufficient rigidity, with the possibility of adapting to a variation in thickness of the board, of adapting to the need for crushing resistance and also of adapting to bending and/or twisting which vary along the length of the board.
Landscapes
- Laminated Bodies (AREA)
- Apparatuses And Processes For Manufacturing Resistors (AREA)
Description
- L'invention se rattache au domaine des sports de glisse et notamment des sports de glisse sur neige. Elle concerne plus particulièrement un procédé de fabrication d'un élément de structure de planche de glisse dont le noyau et/ou les chants sont allégés tout en conservant des propriétés mécaniques élevées.
- De manière générale, une planche de glisse est composée d'un ensemble inférieur, incluant la semelle de glisse et au moins une couche de renfort mécanique, fibreux ou métallique, et un ensemble supérieur incluant également au moins une couche de renfort mécanique, fibreux ou métallique sur lequel sont installés les organes de maintien du pied de l'utilisateur. Ces deux ensembles inférieur et supérieur sont séparés verticalement par une couche formant le noyau, écartant les renforts mécaniques de ces deux ensembles par rapport à la fibre neutre.
- Les faces latérales de la planche sont généralement équipées d'éléments appelés chants, formant la zone apparente latéralement de la structure, ayant notamment pour fonction de protéger le noyau des agressions extérieures, et notamment des impacts mécaniques, ou des infiltrations d'eau ou de neige.
- Pour ce faire, les chants sont généralement réalisés par un élément monolithique, en un matériau relativement résistant mécaniquement, tel que l'acrylonitrile butadiène styrène (ABS). Cet élément de chant est interposé entre l'ensemble supérieur et l'ensemble inférieur, et repose notamment sur les carres métalliques bordant la semelle de glisse. Ainsi, ces éléments de chant ont également pour fonction d'assurer la bonne transmission des efforts exercés par l'utilisateur depuis la face supérieure sur les carres de la planche. C'est pourquoi il est utile que ces éléments de chant soient en un matériau qui présente une bonne résistance à la compression verticale. On a déjà proposé, comme par exemple dans le document
FR 2 663 236 FR 2 891 751 - La fonction principale du noyau qui consiste à éloigner les renforts des ensembles supérieur et inférieur par rapport à la fibre neutre implique que le noyau doit présenter une certaine résistance à l'écrasement afin de maintenir constante cette distance. C'est pourquoi les noyaux sont traditionnellement réalisés à partir de matériaux incompressibles, qu'il s'agisse de bois, ou de mousse expansée, occupant l'intégralité du volume séparant les espaces inférieur et supérieur.
- Le noyau occupant donc une partie prépondérante du volume de la planche, des tentatives ont été réalisées pour en diminuer la masse, afin de diminuer le poids global de la planche. L'essentiel de ces solutions consiste à employer une lame présentant un profil ondulé, qui vient au contact des ensembles supérieur et inférieur. Un exemple est donné dans le brevet
DE 2 047 705 , qui décrit un noyau de ski allégé, formé par une lame d'un matériau métallique, qui est repliée sous forme de triangles. Plus précisément, la bande est repliée de telle sorte qu'elle comprend des segments horizontaux venant au contact des segments horizontaux des motifs triangulaires adjacents. Un tel noyau, s'il possède une masse allégée, présente en revanche un inconvénient en ce sens qu'il se déforme excessivement en flexion, et que par exemple lors d'une flexion de la planche vers le haut, les motifs triangulaires au contact de l'ensemble inférieur ont tendance à s'écarter les uns des autres. Une solution analogue est décrite dans le documentJP-S52 147129 A US 6 502 849 , dans lequel les motifs de la lame repliée sont rectangulaires ou trapézoïdaux. D'autres solutions sont décrites dans les documentsFR 2 536 335 AT 387 331 AT248306 FR2648721 - Un des objectifs de l'invention est d'alléger certains éléments de la structure d'une planche de glisse tout en conservant des propriétés mécaniques élevées, qu'il s'agisse de la résistance à l'écrasement et/ou de la raideur en flexion de la planche. Un autre objectif de l'invention est de fournir des éléments de structure dont les propriétés mécaniques soient adaptables sur le profil de la planche, en fonction de la localisation des zones ayant plus ou moins de contraintes à supporter.
- Pour ce faire, le Demandeur a imaginé un procédé de fabrication selon la revendication 1 d'un élément de planche de glisse, présentant une structure particulière.
- Plus précisément, cet élément de structure de planche de glisse se caractérise en ce qu'il comporte :
- une paroi inférieure et une paroi supérieure continues, présentant un plan longitudinal médian perpendiculaire à cette paroi inférieure,
- un ensemble de portions de jonction réparties sur la longueur de l'élément de structure , ces portions étant séparées par des ouvertures s'étendant selon la largeur de l'élément de structure, chaque portion de jonctions venant au contact des parois inférieure et supérieure.
- En d'autres termes, l'invention consiste à réaliser l'élément de structure de planche de glisse comme une structure essentiellement ajourée, formée de deux surfaces sensiblement planes, au niveau des faces haute et basse de l'élément. Ces surfaces sont reliées par des zones de pontages, qui délimitent entre elles des passages traversants transversalement selon la largeur de l'élément de structure, d'une face latérale à l'autre.
- Ces portions de j onction présentent avantageusement une section constante, selon des plans parallèles au plan longitudinal médian, correspondant pour un ski par exemple au plan vertical parallèle à la grande direction du ski. Autrement dit, chacune des portions de jonction présente une section de forme constante en se déplaçant sur une direction perpendiculaire au plan longitudinal médian. Ces portions de jonctions sont préférentiellement creuses, c'est-à-dire qu'elles définissent un volume exempt de matière qui s'étend d'une face latérale à l'autre de l'élément de structure.
- Autrement dit, l'élément de structure conforme à l'invention comporte deux peaux supérieure et inférieure, reliées par des entretoises formant des zones tubulaires dont la forme de chacune est la même d'une face latérale à l'autre de l'élément de structure.
- Grâce à cette structure particulièrement ajourée, la masse de l'élément de structure est très nettement réduite par rapport aux éléments de structure traditionnels monolithiques. Cet allégement n'a toutefois pas d'impact négatif sur les propriétés mécaniques de l'élément de structure, puisque le choix des matériaux constituant les portions de jonction, ainsi que leur localisation permettent d'optimiser la résistance à l'écrasement de la pièce. Complémentairement, l'architecture continue des parois supérieure et inférieure, et la répartition des portions de jonction entre ces deux parois assurent également de très bonnes propriétés de résistance à la flexion. En effet, les parois supérieure et inférieure sont considérées comme continues en ce sens qu'elles assurent la liaison mécanique entre deux portions de jonction successives, à la fois sur le dessus et le dessous de l'élément de structure, de manière à former une structure dont les faces supérieure et inférieure transmettent les efforts de traction ou de compression subis lors des mouvements de flexion. Ces parois peuvent être pleines ou ajourées selon les besoins.
- La géométrie de cet élément de structure, avec une section identique quel que soit le plan longitudinal entre les deux faces latérales de l'élément, permet la fabrication de ce dernier de manière aisée, par exemple à partir d'un profilé extrudé, ou encore par des techniques d'impression tridimensionnelle.
- De multiples variantes peuvent être envisagées, déclinées et combinées en ce qui concerne la géométrie des portions de jonction.
- Ainsi, il est possible que des portions de jonction adjacentes viennent au contact l'une de l'autre, ou à l'inverse soit espacées l'une de l'autre sans contact. Ceci permet notamment de moduler les propriétés mécaniques notamment la résistance à l'écrasement ou l'allégement.
- Ainsi, lorsque les portions de jonction sont au contact l'une de l'autre, c'est-à-dire jointives, la résistance à l'écrasement et à la flexion est supérieure à celle d'une structure avec des portions de jonction de même géométrie, mais espacées l'une de l'autre, c'est-à-dire non jointives. En revanche, cette seconde structure est plus allégée. Un compromis est à trouver en fonction des objectifs recherchés en termes de propriétés mécaniques et d'allégement. Évidemment, il est possible de mixer ces deux types de géométrie au sein d'un élément de structure pour par exemple alléger fortement les portions les moins soumises à des contraintes mécaniques, ou au contraire renforcer les propriétés mécaniques des zones les plus contraintes.
- La forme géométrique des portions de jonction peut également être déclinée. Ainsi, les portions de jonction peuvent présenter une forme polygonale, notamment triangulaire voire rectangulaire. Ainsi, en fonction de l'inclinaison de ces segments formant les portions de jonction, il est possible de régler les propriétés mécaniques de l'élément de structure. En variantes, il est possible que les portions de jonction présentent une région courbe, voire même qu'elles soient de forme totalement circulaire. Des portions de jonction courbes voire circulaires présentent l'intérêt de conférer une certaine élasticité vis-à-vis des phénomènes de compression verticale.
- Bien évidemment, l'élément de structure peut avoir une épaisseur constante sur toute sa longueur, et donc des parois inférieure et supérieure parallèles. Mais il est également possible que l'épaisseur de l'élément de structure soit adaptée à la variation d'épaisseur de la planche le long de la zone où élément de structure sera rapporté, auquel cas la distance séparant les parois inférieure et supérieure de l'élément de structure est variable sur la longueur de ce dernier. Dans ce dernier cas, les dimensions des portions de jonction pourront être adaptées à la variation du profil d'épaisseur. Il est également possible que la paroi supérieure soit inclinée par rapport à la paroi inférieure de telle sorte que l'épaisseur de l'élément de structure soit plus faible sur sa face latérale externe par rapport à sa face latérale interne. Dans ce cas, les dimensions des portions de jonction, voire leur forme varient dans la largeur de l'élément de structure, d'une face latérale à l'autre. Ainsi, les portions de jonctions peuvent avoir une section circulaire de diamètre décroissant en se dirigeant vers l'extérieur de l'élément de structure, et former un tronc de cône, ou encore avoir une section circulaire sur la face interne de l'élément de structure, qui évolue en une section elliptique à proximité de la face opposée.
- Dans une forme de réalisation particulière, l'élément de structure est recouvert par une paroi de fermeture. Cette paroi de fermeture peut être une paroi supérieure, par exemple dans le cas où l'élément de structure est un noyau, ou encore une paroi latérale dans le cas d'un élément de chant. Dans ce dernier cas, la paroi est alors sensiblement parallèle au plan longitudinal médian, c'est-à-dire s'étendant de la paroi inférieure à la paroi supérieure en recouvrant les portions de jonction. Dans le cas où l'élément de structure est un élément de chant, cette paroi latérale de fermeture peut être destinée à prévenir l'entrée de neige lorsque qu'elle est située sur la face apparente de l'élément de structure , soit à isoler l'élément de structure du noyau, notamment lorsqu'il est réalisé en matière injectée, sur la face latérale opposée.
- En pratique, l'élément de structure peut être un noyau ou un élément de chant. Ces deux types de structure devant présenter de bonnes propriétés de résistance à la compression et la flexion.
- L'invention vise un procédé de fabrication pour réaliser un tel élément de structure et plus spécifiquement un procédé de fabrication additive, également connu sous l'appellation impression 3D. Selon l'invention, la fabrication additive consiste au dépôt de matière couche par couche, les couches étant empilées les unes sur les autres soit dans le sens de la largeur de l'élément de structure, soit dans le sens de l'épaisseur de l'élément de structure.
- Autrement dit, ce procédé permet par des dépôts successifs de réaliser tout ou partie de l'élément de structure.
- Compte tenu de la géométrie spécifique de l'élément de structure selon l'invention, et le fait que ce dernier possède des ouvertures traversantes entre ses deux faces latérales, un procédé de fabrication additive se fait par dépôt sur un plan correspondant à l'une des faces latérales de l'élément de structure. Pour ce faire, cette face, qui sera destinée à être verticale lors de l'intégration dans la planche, repose sur un plan horizontal pour permettre la croissance de la hauteur de la pièce lors du dépôt de la matière, jusqu'à un plan, plus généralement une surface, qui formera la face latérale opposée.
- Selon une variante avantageuse, le procédé comporte une étape de dépôt d'un élément fibreux unidimensionnel continu pour former des couches successives superposées dans une direction perpendiculaire au plan longitudinal médian. Autrement dit, la matière qui est déposée lors du procédé inclut un fil ou un ruban de faible largeur sans aucune discontinuité, préférentiellement d'un matériau de haute ténacité telle que le verre, le carbone ou certaines fibres naturelles. Ce matériau est déposé dans les plans parallèles à la future face latérale de l'élément de structure, c'est-à-dire des plans parallèles au futur plan longitudinal médian de l'élément de structure.
- Dans un mode particulier de réalisation, on dépose sur un plan de référence parallèle au plan longitudinal médian de l'élément de structure, un élément fibreux unidimensionnel, imprégné d'une résine durcissable, avantageusement selon un chemin recouvrant successivement et/ou alternativement les portions de jonction et les zones de la paroi inférieure et/ou supérieure séparant deux portions de jonction consécutives. On répète ce dépôt sur le même chemin, jusqu'à obtenir un empilement d'une hauteur prédéterminée, mesurée sur la direction perpendiculaire au plan longitudinal médian de l'élément de structure.
- En pratique, l'élément fibreux unidimensionnel peut être constitué de différentes manières, notamment sous forme d'un fil textile, d'une mèche, ou bien encore d'un ruban tissé de faible largeur. Avantageusement, l'élément fibreux unidimensionnel est à base d'un matériau présentant un module d'élasticité supérieure à 10, voire 50 ou 80 GPa, parmi lesquels comptent le verre, le carbone, le basalte, les aramides, ainsi que certaines fibres naturelles tel que le lin.
- En d'autres termes, le plan de référence, qui constituera une des faces latérales de l'élément de structure, reçoit un dépôt de la matière intégrant le renfort fibreux qui dessine de manière continue le profil des portions de j onction. Ce dépôt relie une portion de j onction à l'autre selon un segment d'une paroi supérieure ou inférieure. En d'autres termes, le dépôt de la matière se fait sur une trajectoire qui correspond au profil de l'élément de structure selon un plan parallèle au plan longitudinal médian. Ce dépôt de l'élément fibreux étant continu, il en résulte une pièce qui présente une continuité mécanique favorable aux propriétés mécaniques de l'élément de structure, tant vis-à-vis de la compression que de la flexion.
- En pratique, le procédé de fabrication peut être mis en œuvre en plaçant sur le plan de référence des organes délimitant au moins en partie la forme des portions de jonction, pour permettre le dépôt de l'élément fibreux unidimensionnel autour de de ses organes. En d'autres termes, ces organes définissent la forme des portions de jonction, et permettent au renfort fibreux de rester dans la configuration souhaitée au fur et à mesure du dépôt, de manière à obtenir des portions de jonction ayant une section constante sur toute la largeur de l'élément de structure.
- À titre d'exemple, ces renforts peuvent être des tubes autour desquels le fil est enroulé, ou bien encore des axes ou des pointes perpendiculaires au plan de référence, et autour desquels le renfort fibreux forme les angles présents dans la géométrie des portions de jonction. Ces organes sont retirés après durcissement de la résine imprégnant le renfort fibreux.
- Dans une forme particulière de réalisation, le dépôt de l'élément fibreux unidimensionnel peut être réalisé sur une bande à base d'un matériau apte à adhérer à la résine d'imprégnation de l'élément fibreux unidimensionnel. De la sorte, cette bande formera une des parois latérales de l'élément de structure. Dans le cas où l'élément de structure est un chant, la bande est destinée à venir au contact du noyau, ou à former la face apparente de la planche de glisse de façon à empêcher la neige d'entrer dans les ouvertures de l'élément de structure .
- Dans d'autres formes de réalisation, pour éviter que le neige ne pénètre dans l'élément de structure, un élément rapporté peut être clipsé ou collé à la face latérale de l'élément de structure. Le dessus de la planche peut également redescendre sur l'élément de structure. Cet élément de structure peut également être ultérieurement rempli par injection de mousse, partiellement ou totalement, lors de la fabrication de la planche.
- L'invention plus spécifiquement décrite pour un élément de structure peut s'appliquer à d'autres éléments de structure interne d'une planche de glisse. Il peut bien entendu s'agir du noyau de la planche, qui peut adopter la structure ci-avant, en ce qui concerne sa géométrie et sa constitution.
- Le procédé de fabrication décrit ci-avant, peut s'appliquer aussi bien à la réalisation d'un noyau que d'un élément de chant.
- La manière de réaliser l'invention, ainsi que les avantages qui en découlent, ressortiront bien de la description des modes de réalisation qui suivent, à l'appui des figures annexées dans lesquelles :
- La
figure 1 est une vue en perspective sommaire d'un ski équipé d'un chant réalisé conformément à l'invention - La
figure 2 est une vue partielle agrandie de lafigure 1 . - La
figure 3 est une vue en perspective sommaire partielle de l'élément de chant de lafigure 1 , montré isolément de la planche de glisse. - Les
figures 4, 5 et 6 sont des vues en coupe transversale la planche de glisse de lafigure 1 , selon des plans transversaux respectivement IV-IV', V-V', VI-VI' de lafigure 2 . - Les
figures 7, 8, 9 et 10 sont des vues en perspective sommaire de variantes de réalisation de l'élément de chant de lafigure 3 . - La
figure 11 est une vue schématique en perspective sommaire illustrant un mode d'exécution du procédé de fabrication de l'élément de chant de lafigure 3 . - La
figure 12 est une vue en perspective sommaire écorchée d'une planche de glisse intégrant un noyau réalisé conformément à l'invention. - Les
figures 13, 14 et15 sont des vues en coupe transversale de la planche de glisse de lafigure 12 , sur respectivement les plans XII-XIII', XIV-XIV' et XV-XV' de lafigure 12 . - L'invention est plus particulièrement décrite ci-après dans une application spécifique d'un élément de structure adapté pour un ski alpin, mais elle couvre bien entendu des applications à d'autres types de planches de glisse que par exemple les planches de snowboard et de ski de fond.
- Dans la suite de la description, sauf indiqué spécifiquement, l'élément de structure sera décrit comme orienté de telle sorte que sa grande dimension, parallèle à celle du ski, est horizontale et que sa paroi inférieure est parallèle à un plan horizontal, parallèle à la semelle du ski. De la sorte, sa longueur correspond à sa dimension mesurée selon la grande dimension du ski, sa largeur est mesurée selon une direction horizontale transversale au ski et son épaisseur est mesurée verticalement. Dans les exemples suivants, l'élément de structure correspond soit à un élément de chant comme aux
figures 1 à 6 , soit à un noyau comme auxfigures 12 à 15 . - La
figure 1 illustre un ski alpin 1 présentant une face supérieure 2 une semelle 3 et dont les faces latérales 4 sont équipées d'un élément de chant 10 conforme à l'invention. Cet élément de chant 10 s'étend latéralement sur tout ou partie de la longueur du ski, entre le talon 5 et la spatule 6. Dans le cas illustré, cet élément de chant présente des faces latérales interne et externe perpendiculaires par rapport au plan de la semelle du ski. Dans d'autres modes de réalisation non représentés, ces faces latérales et en particulier la face externe, pourraient être inclinées par rapport au plan de la semelle du ski. - Comme illustré à la
figure 2 , l'élément de chant 10 caractéristique s'étend dans une zone où l'épaisseur du ski est suffisante, et se prolonge par un élément complémentaire monolithique 9. Plus précisément, cet élément de chant 10 comporte une paroi inférieure 12 est une paroi supérieure 11 qui sont parallèles respectivement à la semelle 3 et à la couche supérieure 2 du ski. Ces deux parois supérieure 11 et inférieure 12 sont reliées entre elles par des portions de j onction 15, qui présentent une forme circulaire dans la réalisation illustrée auxfigures 2 et 3 . - Plus précisément, ces portions de jonction épousent une forme cylindrique, dont l'axe de révolution des cylindres est perpendiculaire au plan longitudinal médian 13, qui est perpendiculaire à la paroi inférieure 12, et qui s'étend selon la longueur de l'élément de chant. Ce plan longitudinal médian 13 est, dans le cas d'un ski, parallèle au plan longitudinal médian du ski lui-même. Ce plan est donc sensiblement perpendiculaire au plan de la semelle du ski parallèle à la face latérale externe du ski et donc de l'élément de chant, ainsi qu'à la surface de l'élément de chant en regard du noyau 8, tel qu'illustré la
figure 4 . - Tel qu'illustré à la
figure 6 , ces portions de jonction 15 sont séparées les unes des autres par des ouvertures traversantes 16, s'étendant d'une face latérale à l'autre de l'élément de chant, par exemple et de préférence perpendiculairement au plan longitudinal médian 13. De la sorte, les portions de jonction 15 ne sont pas jointives, mais au contraire espacées les unes des autres. Ainsi, comme illustré à lafigure 6 , au niveau du plan VI-VI' de lafigure 2 , l'élément de chant est formé des seules parois inférieure 12 et supérieure 11, au niveau de l'ouverture traversante 16. À l'inverse, et tel qu'illustré à lafigure 4 , au niveau du plan IV-IV' de lafigure 2 , correspondant à un plan de coupe au niveau de la hauteur maximale de la portion de jonction 15, la paroi supérieure de l'élément de chant 11 est au contact de la région haute 17 de la portion de jonction. De la même manière, la paroi inférieure 12 de l'élément de chant est tangente à la région basse 18 de la portion de j onction 15. Au niveau intermédiaire illustré à lafigure 5 , au niveau du plan V-V' de lafigure 2 , la portion de jonction se situe à des hauteurs intermédiaires entre les parois supérieure 11 et inférieure 12. - De manière remarquable, la section de chacune des portions de jonction, circulaire dans le cas des
figures 2 à 6 est constante quel que soit le plan de coupe parallèle au plan longitudinal médian 13. Autrement dit chaque portion de jonction présente une section continue sur toute sa largeur. - Cette géométrie particulière applicable à un élément de structure pour former soit un élément de chant, soit un noyau, résulte notamment du mode de fabrication préféré illustré à la
figure 11 . - L'élément de structure caractéristique est réalisé par une fabrication additive, ou impression 3D. Dans le cas de la fabrication additive, le dépôt de matière peut se faire couche par couche, les couches étant empilées les unes sur les autres soit dans le sens de la largeur de l'élément de chant, soit dans le sens de l'épaisseur de l'élément de chant. Dans le mode préférentiel de la
figure 11 , le dépôt de matière est effectué couche par couche, les couches étant empilées dans le sens de la largeur par le dépôt d'un fil continu de la première couche à la dernière couche. L'élément de chant est fabriqué à partir d'une feuille 30 formant support, sur lesquels ont été mis en place des organes 31 délimitant la forme intérieure des futures portions de jonction. - Cette feuille 30 reçoit ensuite le dépôt d'un matériau de type fil ou ruban imprégné de résine délivré par une buse (non représentée), qui est déposé selon un chemin 32 qui suit l'emplacement de la future paroi supérieure 41, en passant de manière tangente autour des organes 31. Autour de chaque organe 31, la buse se déplace sur une trajectoire circulaire, formant une spire 35, destiné à former la future portion de jonction 45. Dans la forme illustrée, les spires sont de forme circulaire, mais elles pourraient adopter des formes différentes, triangulaire, ou plus généralement polygonale, voire des formes irrégulières, dès lors qu'il s'agit de formes au contour fermé dans lesquelles le fil repasse sur lui-même. La trajectoire du dépôt 32 se poursuit de manière successive en suivant le contour de chacun des organes 31, de manière à former l'ensemble des portions de jonction. Dans la forme illustrée, cette trajectoire dessine des fractions rectilignes entre chaque organe 31, de manière à constituer la future paroi supérieure 41. Au niveau du dernier organe cylindrique 36, la trajectoire du dépôt 32 repart dans le sens opposé, pour créer de manière analogue les segments rectilignes qui formeront la future paroi inférieure 42 de l'élément de chant. Avantageusement, dans cette seconde partie de trajectoire, la buse peut également parcourir des cercles autour des organes 31, de manière à former des spires supplémentaires des futures portions de jonction. Le processus est poursuivi de manière itérative, de sorte que les trajectoires de la buse se superposent, et forment des spires qui s'empilent tant au niveau des parois supérieure 41 et inférieure 42 que des portions de jonction 45. Le nombre d'itérations nécessaires est déterminé pour obtenir une hauteur de dépôt suffisant, correspondant à la future largeur de l'élément de chant.
- On notera que la feuille 30 est disposée horizontalement, au début de la fabrication, de sorte que les spires s'empilent verticalement. Néanmoins, la direction verticale de cet empilement correspond à une direction horizontale et transversale de l'élément de chant une fois terminé et positionné dans le ski. A l'issue de cette fabrication, la feuille 30 peut être conservée pour former la paroi au contact du noyau, ou la paroi au contact du milieu extérieur dans l'élément de chant. Cette feuille peut également être éliminée dans certains cas.
- Il est à noter que la continuité du dépôt 32, notamment du fait que le dépôt intègre un élément mécanique continu sous forme d'un fil ou d'un ruban, confère à l'élément de chant terminé une très grande intégrité mécanique et des propriétés élevées en termes de résistance à la flexion et à la torsion. De manière générale, la résistance à l'écrasement de l'élément de chant est conférée par la forme de la portion de jonction 45, le nombre de portions de jonction ainsi qu'aux propriétés mécaniques intrinsèques du matériau déposé, et en particulier de son âme formée d'au moins un fil ou d'un ruban textile à base d'un matériau de ténacité élevée de type verre, carbone ou encore formé d'un matériau en fibre naturelle de type lin, chanvre ou basalte.
- Bien évidemment, la trajectoire décrite ci-avant peut être modifiée de différentes manières, par exemple en enchaînant les segments de paroi supérieure de l'élément de chant après chaque portion de jonction, soit en alternant entre chaque portion de jonction un segment de la paroi supérieure et un segment de la paroi inférieure, ou encore en formant d'abord l'une des parois inférieure ou supérieure, puis les portions de jonction et enfin l'autre des parois supérieure ou inférieure.
- La fabrication d'un tel élément de chant est réalisée par une machine d'impression 3D. Une telle machine d'impression comporte une buse qui délivre un fil ou un ruban imprégné d'une résine qui durcit après avoir été appliqué sur une surface de support. Dans une première forme de réalisation, la machine comporte un réservoir contenant un bain de résine thermodurcissable ou d'un mélange de résines thermodurcissable et thermoplastique dans lequel passe un fil de fibre avant de sortir par la buse pour être déposé sur la surface de support. La fibre enduite qui s'écoule de la buse est ensuite chauffée par exemple par une lumière UV pour être durcie par des phénomènes de réticulation. Dans une seconde forme de réalisation, on utilise le fil gainé d'un matériau thermoplastique, qui est chauffé à l'intérieur de la machine d'impression 3D pour être ramolli puis appliqué sur la surface de support en s'écoulant par la buse. Le matériau thermoplastique durcit en refroidissant. Dans le cas des résines à base de matériaux thermoplastiques, il est nécessaire que ces matériaux aient une température de ramollissement suffisamment élevée pour qu'au moulage du ski, le chant conserve sa forme et ne se ramollisse pas.
- De multiples variantes sont bien entendues réalisables, comme illustrées aux
figures 7 à 10 . Ces variantes peuvent s'appliquer aussi bien à un élément de chant qu'à un noyau. - Ainsi, comme l'illustre la
figure 7 , les portions de jonction 115 sont cylindriques, mais jointives d'une portion à l'autre. Une telle structure présente une plus forte résistance à l'écrasement, du fait du contact existant entre deux portions de jonction adjacentes. On notera également à lafigure 7 , le fait que les portions de jonction présentent des diamètres qui diffèrent sur la longueur de l'élément de chant, et qui s'adaptent à la distance séparant les parois supérieure courbe 111 et inférieure plane 112. - Dans la variante illustrée à la
figure 8 , les portions de jonction sont de forme triangulaire, et plus précisément comportent des segments plans 216 217, dont les extrémités hautes viennent au contact l'une de l'autre pour former le sommet 218 du triangle. Complémentairement, les portions basses des segments 216 217 sont également au contact d'un motif triangulaire à l'autre, de telle sorte que deux triangles consécutifs sont au contact l'un de l'autre au niveau de l'extrémité basse 219 des mêmes segments. - Dans une variante non représentée, ces motifs triangulaires peuvent être espacés l'un de l'autre, et ne pas venir au contact les uns des autres, en étant écartés au niveau d'un sommet bas ou d'un sommet haut. Ainsi, deux sommets bas seront reliés par la paroi inférieure tandis que deux sommets hauts seront reliés par la paroi supérieure.
- Dans une variante illustrée à la
figure 9 , les portions de jonction ont des formes trapézoïdales. Ces portions de jonction 315 se composent donc de parois inclinées 316 317, selon des angles opposés, assurant individuellement la jonction entre la paroi supérieure 311 et la paroi inférieure 312. Ces portions trapézoïdales sont illustrées avec un écart 320 entre deux portions de jonction adjacentes. Bien évidemment, dans une variante de réalisation, les trapèzes peuvent être jointifs, formant dans ce cas alors un motif triangulaire en V. - Dans la forme illustrée à la
figure 10 , la géométrie de lafigure 9 a été adaptée pour tenir compte de la variation d'épaisseur de l'élément de chant, correspondant à la distance variable entre les parois supérieure 411 et inférieure 412 en vue de s'adapter à la courbe d'épaisseur évolutive de la planche de glisse. - Bien évidemment, l'invention couvre également les variantes non représentées dans lesquels les différentes géométries des motifs évoqués ci-dessus sont mixées au sein d'un même élément de chant sur la longueur de l'élément de chant, en jouant sur la forme, la densité et la proximité des portions de jonction en fonction des propriétés mécaniques souhaitées, en particulier en fonction de la répartition des contraintes lors de l'utilisation de la planche. Par ailleurs, cet élément de chant peut s'étendre sur la totalité de la longueur du chant ou sur seulement une portion du chant du ski.
- Bien que décrite en détail ci-dessus pour la réalisation d'un élément de chant, l'invention couvre également la réalisation d'autres portions de la structure d'une planche, et notamment le noyau central, comme illustré à la
figure 12 . - Plus précisément, cette planche comporte un noyau 510, reposant sur l'ensemble inférieur 503, recouvert de la couche supérieure 502, et bordé latéralement des éléments de chant 504 505. Le noyau 510 comporte de manière analogue une paroi supérieure 511 et une paroi inférieure 512, séparées par des portions de jonction 515 réalisées de manière analogue aux régions similaires de l'élément de chant décrit ci-avant. Tel qu'illustré sur la
figure 12 , ces portions de jonction 515 épousent une forme cylindrique, dont l'axe de révolution des cylindres est perpendiculaire au plan longitudinal médian 513, qui est perpendiculaire à la paroi inférieure 512, et qui s'étend selon la longueur du noyau. Ces portions de jonction 515 sont séparées les unes des autres par des ouvertures traversantes 516, s'étendant d'une face latérale à l'autre du noyau, par exemple et de préférence perpendiculairement au plan longitudinal médian 513. De la sorte, les portions de jonction 515 ne sont pas jointives, mais au contraire espacées les unes des autres. - En outre, comme illustré à la
figure 13 , le noyau 510 présente au niveau de la plus grande épaisseur des portions de jonction 515, sa paroi supérieure 511 et sa paroi inférieure 512 qui tangentent les régions haute et basse des portions de jonction 515. Comme illustré à lafigure 14 , à un niveau intermédiaire, les portions de jonction 515 se retrouvent à une hauteur intermédiaire entre les parois supérieure 511 et inférieure 512 de l'élément formant le noyau. Et entre deux portions de jonction, comme illustré à lafigure 15 , le noyau comporte simplement sa paroi supérieure 511, au contact de l'ensemble supérieur 502, et sa paroi inférieure 512, venant au contact de l'ensemble inférieur 503. - Bien entendu, l'ensemble des déclinaisons de géométries de forme de matériaux décrits pour l'élément de chant ci-avant peuvent s'appliquer à la réalisation du noyau.
- Par ailleurs, l'élément de chant ou le noyau peuvent être utilisés dans les procédés de fabrication connus pour la fabrication de planche de glisse. En particulier, dans le cas du ski, l'élément de chant et/ou le noyau peuvent être utilisés dans un moulage traditionnel incluant des matériaux composites fibreux associés à une résine d'imprégnation, qui forme la résine de collage des différents éléments du ski entre eux. Dans ce cas l'élément de chant et/ou le noyau peuvent rester creux, ou être partiellement remplis de résine.
- L'invention peut être également utilisées dans le cas d'un moulage par injection de mousse, par exemple de polyuréthane qui permet de lier tous les éléments du ski entre eux. Dans ce cas l'élément de chant et/ou le noyau seront partiellement ou totalement remplis de la mousse d'injection.
- Il ressort de ce qui précède que les éléments de structure de planche selon l'invention, en particulier les éléments de chant ou le noyau, présentent une grande légèreté, une rigidité suffisante, avec la possibilité de s'adapter à une variation d'épaisseur de la planche, de s'adapter au besoin en résistance à l'écrasement et également à s'adapter à la flexion et/ou à la torsion qui varient sur la longueur de la planche.
Claims (22)
- Procédé de fabrication d'un élément de structure (10, 510) de planche de glisse, ledit élément comportant :- une paroi inférieure (12, 512) et une paroi supérieure (11, 511) continues présentant un plan longitudinal médian (13, 513) perpendiculaire à ladite paroi inférieure (12, 512),- un ensemble de portions de jonctions (15, 515) réparties sur la longueur de l'élément de structure (10, 510), chaque portion de jonction (15, 515) venant au contact des parois inférieure (12, 512) et supérieure (11, 511), lesdites portions de jonction (15, 515) étant séparées par des ouvertures (16, 516) s'étendant selon la largeur de l'élément de structure (10, 510), dans lequel les portions de jonctions (15, 515) et les parois inférieure (12, 512) et supérieure (11, 511) sont réalisées par fabrication additive, c'est-à-dire par dépôt de matière couche par couche, les couches étant empilées les unes sur les autres soit dans le sens de la largeur de l'élément de structure (10, 510), soit dans le sens de l'épaisseur de l'élément de structure (10, 510).
- Procédé selon la revendication 1, caractérisé en ce qu'il comporte une étape de dépôt d'un élément fibreux unidimensionnel continu formant des couches successives superposées dans une direction perpendiculaire au plan longitudinal médian (13, 513).
- Procédé selon la revendication 2, dans lequel :- on dépose sur un plan de référence parallèle au plan longitudinal médian (13, 513) d'un élément de chant, un élément fibreux unidimensionnel, imprégné d'une résine durcissable, selon un chemin recouvrant successivement et/ou alternativement les portions de jonctions (15, 515) et les zones de la paroi inférieure (12, 512) et/ou supérieure (11, 511) séparant deux portions de jonctions (15, 515) consécutives,- on répète le dépôt sur ledit chemin jusqu'à obtenir un empilement d'une hauteur prédéterminée mesurée selon une direction perpendiculaire au plan longitudinal médian (13, 5133).
- Procédé selon la revendication 3, caractérisé en ce que l'on place sur le plan de référence des organes (31) délimitant au moins en partie la forme des portions de jonctions (15, 515), pour permettre le dépôt dudit élément fibreux unidimensionnel autour desdits organes (31).
- Procédé selon la revendication 2, caractérisé en ce que ledit élément fibreux unidimensionnel est un fil textile ou un ruban tissé.
- Elément de structure de planche de glisse obtenu selon le procédé de l'une des revendications 1 à 5.
- Elément de structure selon la revendication 6, caractérisé en ce que chaque portion de jonction (15, 515) présente une section de forme constante en se déplaçant selon une direction perpendiculaire au plan longitudinal médian (13, 513).
- Elément de structure selon la revendication 6, caractérisé en ce que tout ou partie des portions de jonction (15, 515) présente une section creuse.
- Elément de structure selon la revendication 6, caractérisé en ce que au moins deux portions de jonctions adjacentes (115) viennent au contact l'une de l'autre.
- Elément de structure selon la revendication 6, caractérisé en ce que au moins deux portions de jonction consécutives (15, 515) sont espacées l'une de l'autre.
- Elément de structure selon la revendication 6, caractérisé en ce que au moins une portion de jonction (215) présente une forme polygonale.
- Elément de structure selon la revendication 6, caractérisé en ce que au moins une portion de jonction (15, 515) présente une forme incluant une région courbe, en particulier une forme circulaire.
- Elément de structure selon la revendication 6, caractérisé en ce que au moins deux portions de jonctions ont des formes et/ou des dimensions différentes (415).
- Elément de structure selon la revendication 6, caractérisé en ce qu'il comporte également au moins une paroi latérale sensiblement parallèle au plan longitudinal médian.
- Elément de structure selon la revendication 6, caractérisé en ce que les parois inférieure (12, 512) et supérieure (11, 511) sont parallèles.
- Elément de structure selon la revendication 6, caractérisé en ce que la distance séparant les parois inférieure (112) et supérieure (111) est variable sur la longueur dudit élément.
- Elément de structure selon la revendication 6, caractérisé en ce qu'il comporte un élément fibreux unidimensionnel continu (32) qui forme les portions de jonction, et les parois inférieure et supérieure.
- Elément de structure selon la revendication 17, caractérisé en ce que l'élément fibreux unidimensionnel est enroulé selon un chemin parcourant successivement et/ou alternativement les portions de jonctions et les zones de la paroi inférieure et/ou supérieure séparant deux portions de jonctions consécutives.
- Elément de structure selon la revendication 17, caractérisé en ce que l'élément fibreux unidimensionnel est enroulé selon des spires et/ou des segments parallèles au plan longitudinal médian.
- Elément de structure selon la revendication 6, caractérisé en ce que l'élément de structure est un noyau ou un élément de chant.
- Planche de glisse incorporant au moins un élément de structure selon l'une des revendications 6 à 20.
- Planche de glisse selon la revendication 21, caractérisée en ce que l'élément de structure est recouvert par une paroi de fermeture.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR2009967A FR3114513B1 (fr) | 2020-09-30 | 2020-09-30 | Element de chant de planche de glisse et procede de fabrication |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3981481A1 EP3981481A1 (fr) | 2022-04-13 |
| EP3981481B1 true EP3981481B1 (fr) | 2025-03-19 |
Family
ID=74125377
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21199288.8A Active EP3981481B1 (fr) | 2020-09-30 | 2021-09-28 | Element de structure de planche de glisse et procede de fabrication |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3981481B1 (fr) |
| FR (1) | FR3114513B1 (fr) |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT248306B (de) * | 1963-03-04 | 1966-07-25 | Hilde Steiner | Ski, Gleitkufe, Schlittenkufe od. dgl. sowie Verfahren und Vorrichtung zu seiner Herstellung |
| DE2047705A1 (de) | 1970-09-28 | 1972-03-30 | Wintersberger, Lutz, 8024 Deisenhofen | Ski-Unterkonstruktion |
| JPS52147129A (en) * | 1976-06-02 | 1977-12-07 | Nippon Gakki Seizo Kk | Production method of ski |
| IT1147266B (it) * | 1981-10-29 | 1986-11-19 | Saico Selling & International | Procedimento e mezzi per aumentare il momento resistente degli sci con anima di resina espansa e sci,particolarmente sci da fondo,ottenuti con tali procedimento e mezzi |
| AT386535B (de) | 1982-11-22 | 1988-09-12 | Fischer Gmbh | Leichtbaukern |
| AT387331B (de) | 1986-03-20 | 1989-01-10 | Rohrmoser Alois Skifabrik | Verfahren zur herstellung eines als kern von skiern verwendbaren bauteiles |
| ATA186687A (de) * | 1987-07-23 | 1989-08-15 | Rohrmoser Alois Skifabrik | Verfahren zur herstellung von skiern mit unterschiedlichen schwingungsdaempfungen sowie nach diesem verfahren hergestellte skier |
| DE4017539A1 (de) * | 1989-06-26 | 1991-01-03 | Rohrmoser Alois Skifabrik | Ski mit einem zumindest im obergurt integrierten sandwichgurt |
| AT400678B (de) | 1990-05-09 | 1996-02-26 | Atomic Austria Gmbh | Schi |
| JPH119757A (ja) | 1997-06-20 | 1999-01-19 | Fuji Heavy Ind Ltd | 滑走板 |
| FR2891751B1 (fr) | 2005-10-11 | 2008-06-06 | Salomon Sa | Planche de glisse ou de roulage |
-
2020
- 2020-09-30 FR FR2009967A patent/FR3114513B1/fr active Active
-
2021
- 2021-09-28 EP EP21199288.8A patent/EP3981481B1/fr active Active
Also Published As
| Publication number | Publication date |
|---|---|
| FR3114513B1 (fr) | 2023-11-24 |
| EP3981481A1 (fr) | 2022-04-13 |
| FR3114513A1 (fr) | 2022-04-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1224114B1 (fr) | Sous-ensemble prevu pour realiser un flotteur de glisse sur eau et son procede de fabrication | |
| EP2331319B1 (fr) | Méthode de fabrication d'une aube redresseur de soufflante en composite 3d et aube correspondante | |
| FR2553669A1 (fr) | Procede de fabrication de ski en materiau injecte et ski ainsi obtenu | |
| FR2616409A1 (fr) | Pale en materiaux composites et son procede de fabrication | |
| EP0577947A1 (fr) | Ski nervuré muni d'un support | |
| EP2000180B1 (fr) | Planche de glisse ou de roulage avec un renfort de fibres naturelles | |
| FR2529860A1 (fr) | Plateau de moyeu, procede de fabrication et moyeu de rotor de giravion equipe de tels plateaux | |
| EP0608186A1 (fr) | Procédé de fabrication d'un ski à noyau injecté et à renfort interne ajouré, et ski obtenu par ce procédé | |
| EP0665034A1 (fr) | Ski à noyau injecté "In situ" | |
| EP1893398B1 (fr) | Procede de realisation d'un renfort pour materiau composite a profil de resistance variable, renfort obtenu | |
| FR3058899A1 (fr) | Element de structure de planche de glisse | |
| FR2725910A3 (fr) | Planche de surf des neiges et procede pour sa realisation | |
| EP3981481A1 (fr) | Element de structure de planche de glisse et procede de fabrication | |
| CA2768870A1 (fr) | Procede de realisation d'une ame avec fibres de pontage integrees pour panneaux en materiaux composites, panneau obtenu et dispositif | |
| EP1997541B1 (fr) | Planche de glisse à carres latérales | |
| EP3251730B1 (fr) | Ski a noyau allege | |
| EP0677306B1 (fr) | Ski et son procédé de fabrication | |
| EP3730197B1 (fr) | Renfort pour planche de glisse | |
| EP4176945B1 (fr) | Noyau pour ski et ski incluant un tel noyau | |
| FR2881660A1 (fr) | Planche de glisse ou de roulage a structure composite | |
| FR2878817A1 (fr) | Flotteur de glisse sur l'eau a entretoises hybrides | |
| EP2055358B1 (fr) | Planche de glisse dont la semelle de glisse présente une rainure | |
| FR3086883A1 (fr) | Dispositif pour renforcer la structure d'une planche de glisse | |
| EP1234603A1 (fr) | Procédé pour réaliser une planche de glisse sur neige, renfort et planche de glisse sur neige comprenant un tel renfort | |
| FR2784622A1 (fr) | Rayon composite pour une roue de bicyclette et son procede de fabrication |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20221013 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241112 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_68251/2024 Effective date: 20241226 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602021027738 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250619 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250619 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250620 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250319 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1776499 Country of ref document: AT Kind code of ref document: T Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250721 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250929 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250719 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602021027738 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260128 |
|
| 26N | No opposition filed |
Effective date: 20251222 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260504 |